Eine beschichtete Oberfläche auf einem Kupfer-Busbar löst drei Probleme zugleich: Sie schützt das Kupfer vor Oxidation und Korrosion, stellt eine niederohmige, lötbare oder schweißbare Kontaktfläche bereit und bestimmt, wie die Fuge unter Vibration und Thermozyklen altert. Doch viele Werkstattzeichnungen nennen nach wie vor nur „verzinnt“ oder „silberbeschichtet“ und lassen Werkstoffgüte, Dicke, Zwischenschicht, Messverfahren und Abnahmetests interpretierbar offen. Dieser Leitfaden nimmt die Fertigungsperspektive auf die Busbar-Galvanik ein: die Prozesswege für Zinn, Nickel und Silber; die Auswahl und Bemessung der Dicke; der Einfluss der Beschichtung auf Kontaktwiderstand, Spannungsabfall, Löten und Schweißen; die Haftungs-, Porositäts- und Dickentests, mit denen das Finish bewiesen wird; die RoHS- und REACH-Einschränkungen beschränkter Stoffe; sowie die Callout-Sprache, die auf einer Fertigungszeichnung erscheinen sollte. Er ergänzt die korrosionsorientierte Finish-Auswahlbetrachtung um Prozess-, Toleranz- und Prüfdetails, die ein Fertiger tatsächlich benötigt.
Eine beschichtete Oberfläche auf einem Kupfer-Busbar löst drei Probleme zugleich: Sie schützt das Kupfer vor Oxidation und Korrosion, stellt eine niederohmige, lötbare oder schweißbare Kontaktfläche bereit und bestimmt, wie die Fuge unter Vibration und Thermozyklen altert. Doch viele Werkstattzeichnungen nennen nach wie vor nur „verzinnt“ oder „silberbeschichtet“ und lassen Werkstoffgüte, Dicke, Zwischenschicht, Messverfahren und Abnahmetests interpretierbar offen. Dieser Leitfaden nimmt die Fertigungsperspektive auf die Busbar-Galvanik ein: die Prozesswege für Zinn, Nickel und Silber; die Auswahl und Bemessung der Dicke; der Einfluss der Beschichtung auf Kontaktwiderstand, Spannungsabfall, Löten und Schweißen; die Haftungs-, Porositäts- und Dickentests, mit denen das Finish bewiesen wird; die RoHS- und REACH-Einschränkungen beschränkter Stoffe; sowie die Callout-Sprache, die auf einer Fertigungszeichnung erscheinen sollte. Er ergänzt die korrosionsorientierte Finish-Auswahlbetrachtung um Prozess-, Toleranz- und Prüfdetails, die ein Fertiger tatsächlich benötigt.
Blankes Kupfer oxidiert an Luft rasch: Auf freiliegenden Flächen bildet sich eine dünne Oxidschicht, und in feuchten, schwefelreichen oder salzhaltigen Umgebungen dunkelt die Oberfläche nach, verdickt sich und wird hochohmig. An einer Schraubverbindung verhindert dieses Oxid den metallischen Kontakt, erhöht die Milliohmbeträge, erzeugt bei Stromfluss Wärme und kann unter Thermozyklen kriechen. Die Beschichtung überzieht das Kupfer mit einer langsam oxidierenden Schicht, bildet eine kontaktfreundliche Oberfläche und hält im Falle von Silber das eigene Oxid leitfähig. Zudem schützt die Beschichtung Kanten, Löcher und Biegebereiche bei Handhabung und Lagerung, verhindert Lötkontamination und sorgt für ein gleichmäßiges visuelles Finish für die Inspektion.
Die Wahl zwischen den Finishes ist nicht kosmetisch. Zinn ist die kostengünstige Standardlösung für Innenverteilung und viele leistungselektronische Leisten; Nickel übersteht Hitze und aggressive Atmosphären; Silber minimiert den Fugenwiderstand an Hochstrom- oder trennbaren Kontakten. Unser begleitender Hinweis zur korrosionsorientierten Beschichtungsauswahl deckt den Umwelt-Entscheidungsbaum ab (Salznebel, Feuchte, Schwefel, Außenexposition); dieser Artikel konzentriert sich darauf, wie jedes Finish erzeugt, bemessen, geprüft und deklariert wird. Wo sich beide überschneiden, wählt der Korrosionsleitfaden den Werkstoff und dieser Leitfaden definiert Prozess und Zeichnungsanforderung.
Zwei Fertigungsrealitäten rahmen die gesamte Diskussion. Erstens baut die Beschichtung an signifikanten Flächen auf, wird aber in Vertiefungen, Löchern und Innenbögen dünner, weil die Stromdichte am Gestell variiert; eine einzige durchschnittliche Dickenangabe kann das fertige Teil daher nicht steuern. Zweitens skaliert die Beschichtungskosten mit der beschichteten Oberfläche und nicht mit der Kupfermasse: Breite, dünne Leisten geben proportional mehr für das Finish aus als dicke schmale, weshalb selektive Beschichtung nur der Kontaktflächen in der Großserie üblich ist. Beide Punkte gehören in den RFQ und den Fertigungsablaufplan und nicht nur in die technische Spezifikation.
Galvanik scheidet eine Metallschicht aus einem Elektrolytbad auf das kathodisch geschaltete Werkstück ab. Die typische Sequenz für einen Kupfer-Busbar lautet: mechanische Reinigung und Entgratung; alkalische Entfettung und Beizentfernung von Oxid und Zunder; Aktivierung in einer verdünnten Säure-Strike-Lösung; das Strike- bzw. Unterbad (oft Nickel); die Hauptabscheidung (Zinn, Nickel oder Silber); Spülgänge zwischen den Stufen; Passivierung oder Anlaufschutzbehandlung; Trocknung; und Endprüfung. Gute Haftung hängt von einer wirklich sauberen, oxidfreien Oberfläche ab, bevor Strom fließt; ein Teil mit Stanzöl, Fingerabdrücken oder Oxidschmutz auf der Beschichtungslinie delaminiert unabhängig von der Dicke später.
Die Substratqualität setzt die Ausgangsbasis. SHANYUAN-Busbars verwenden C11000 (electrolytic tough-pitch copper), etwa 99,9 % Cu, weich und hochleitfähig, das bei korrekter Reinigung gut beschichtet. Die Oberflächenrauheit aus Stanzen, Biegen und Zerspanung beeinflusst das Finish-Bild: Glatte, vorbereitete Flächen ergeben eine gleichmäßige matte oder glänzende Abscheidung, während raue Täler Lösungsmittel halten und dünne Stellen zeigen. Die Übersicht zum Fertigungsprozess laminierter Busbars zeigt, wo die Beschichtung im Gesamtablauf nach Stanzen, Biegen und Laminierung steht; die Fertigungstoleranz-Leitlinie erläutert die Maßvorgaben, die vor der Beschichtung abzuschließen sind, da die abgeschiedene Dicke die Gesamtdimensionen und Passungen verändert.
Zu den prozesssteuernden Variablen gehören Badchemie und -konzentration, Stromdichte, Temperatur, pH-Wert, Agitation, Gestellorientierung und Abscheidungszeit. Stromdichte und Zeit bestimmen überwiegend die Dicke; Badtemperatur und Chemie steuern Korngefüge, Härte und Eigenspannung; die Gestellposition steuert die Gleichmäßigkeit. Der Nickel-Sperrbad kann Zinn oder Silber vorangehen, um Kupferdiffusion und intermetallisches Wachstum bei erhöhter Temperatur zu unterdrücken, und diese Sperrschicht selbst ist zu spezifizieren und zu messen. An der Angebotsabgabe beteiligte Ingenieure sollten die RFQ- und Lieferantenbewertungskriterien lesen, um Prozesssteuerung, Zertifikate und Prüfkapazität des Beschichtungslieferanten vor der Serienfreigabe zu bestätigen.
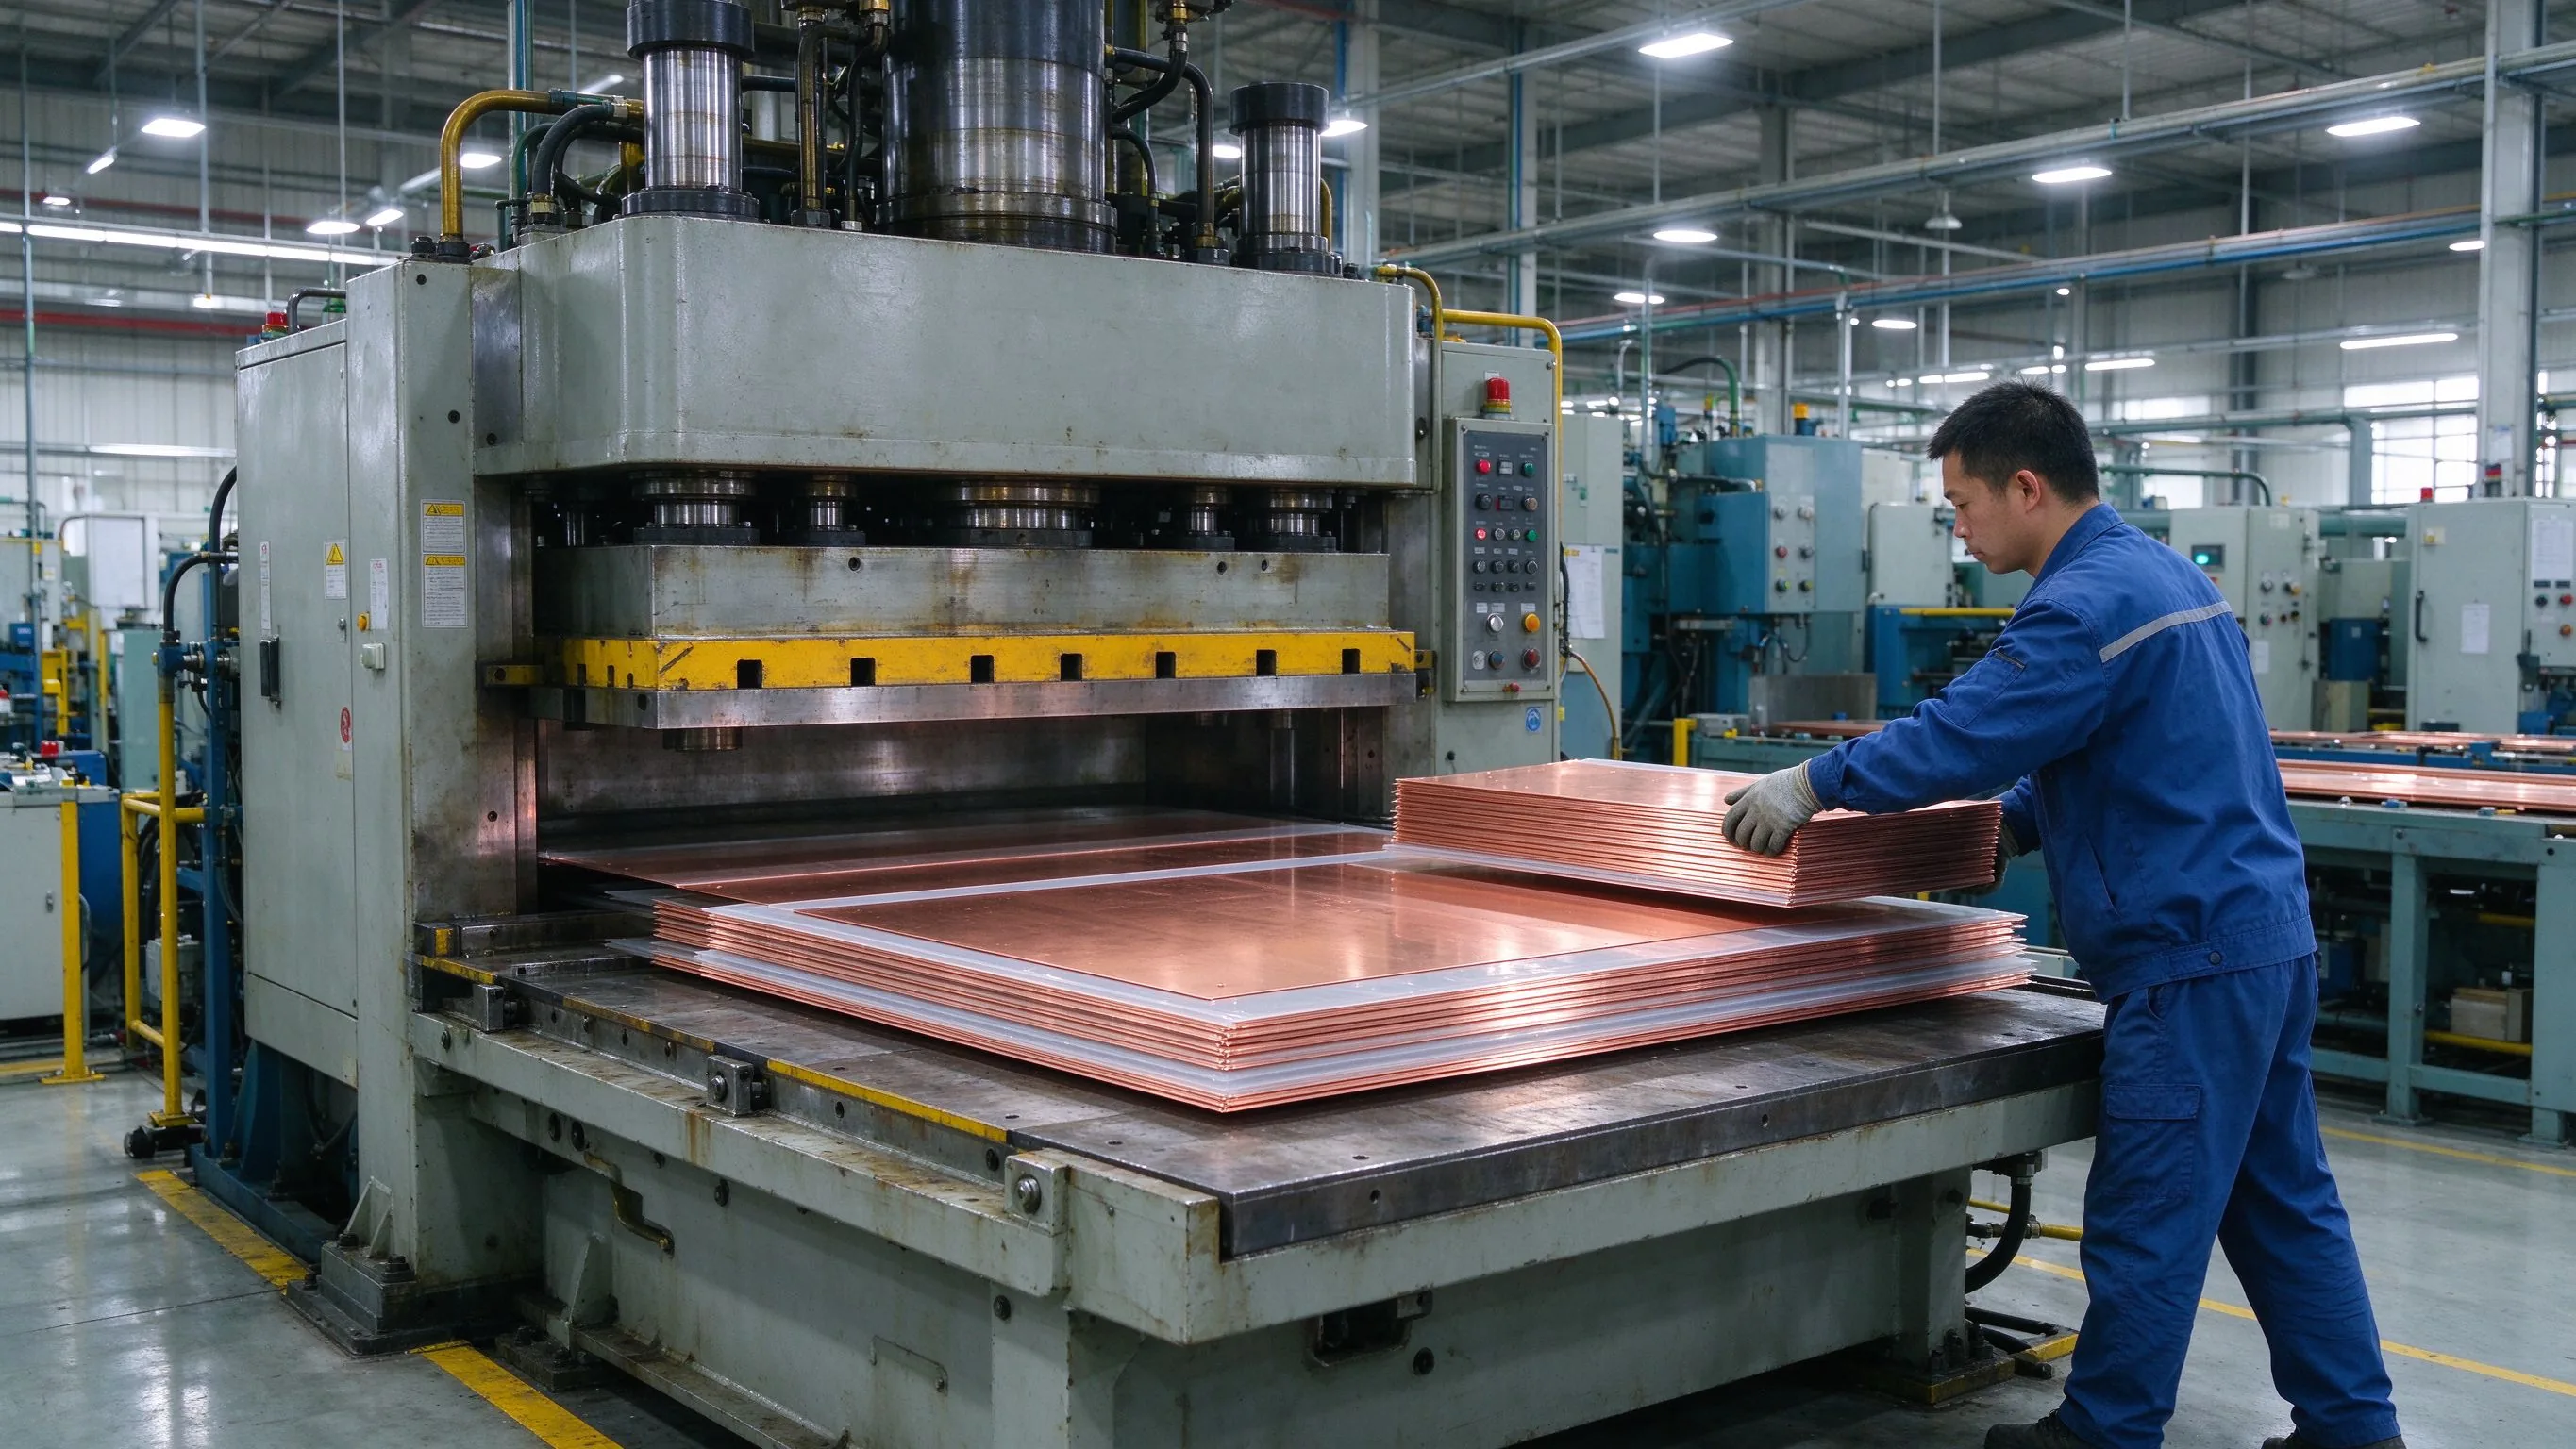
Der gesamte Fertigungsfluss einschließlich der Abfolge von Beschichtung gegenüber Folienlaminierung und Terminalfügung ist in der Übersicht zum Fertigungsprozess laminierter Busbars beschrieben; die Finish-Qualität hängt ebenso von vorgelagerter Sauberkeit und Geometrie wie vom Beschichtungsbad selbst ab.
Zinnbeschichtung ist das Standardfinish für Busbars unter etwa 120–130 °C Dauerbetrieb. Galvanisches Zinn gibt es in glänzender (geebnet, reflektierend) und matter (feinkörnig, niedrig belastet) Ausführung; Heißtauchverzinnung ist ein weiterer Weg für einige schwerere Leisten. Glänzzinn auf Kupfer kann unter Druckeinwirkung leitfähige Whisker bilden, daher sind Mattzinn, umgeschmolzenes Reflow-Zinn oder Zinn über einer Nickel-Sperrschicht die üblichen Minderungen, und die Wahl sollte auf der Zeichnung stehen statt angenommen werden. Die geringe Härte von Zinn bedeutet, dass die Schicht unter Schraubendruck verformt wird, in die Oberflächentäler fließt und eine große reale Kontaktfläche bildet; deshalb senkt bereits eine mäßige Zinnschicht den Fugenwiderstand in moderaten Umgebungen wirksam.
Die Dicke folgt der Betriebsklasse. ASTM B545 definiert Betriebsklassen mit lokalen Mindestdicken: Klasse A etwa 2,5 µm für geschützte Elektronikkontakte, Klasse B etwa 5 µm für milde Bedingungen und Lötbarkeit, Klasse C etwa 8 µm für moderate Innenraumbeanspruchung, Klasse D etwa 15 µm für feuchte und leichte Industriebeanspruchung, und Klasse E dicker für schwere oder heiße Exposition. Praktische Busbar-Praxis für Innenraum-Schaltgeräte und Umrichterschränke liegt üblicherweise bei 8–12 µm und steigt in feuchten oder Küstenlagen auf 12–20 µm; unter etwa 3 µm können Pinholes Kupfer als hochohmige Stellen freilegen, während sehr dickes weiches Zinn unter Dauer-Kontaktdruck kriecht und Kosten ohne Nutzen addiert. Die Norm spezifiziert lokales Mindestmaß auf signifikanten Flächen; eine Mittelwertangabe gilt nur, wenn der Besteller sie ausdrücklich verlangt.
Zinn glänzt dort, wo Kosten, Lötbarkeit und Niedertemperaturstabilität zählen, und verbindet sich natürlich mit den in der Leitlinie zu Schweiß- und Fügeverfahren beschriebenen geschweißten oder gelöteten Terminalfamilien. Es überzeugt nicht unter gleitender Mikrobewegung, wo sich Fretting-Oxidstaub ansammelt, noch oberhalb der intermetallischen Schwelle, wo Cu6Sn5 und Cu3Sn die freie Zinnlage verbrauchen. Auch die Lagerungsbedingungen sind relevant: Zinnfinishes sind trocken und feuchtigkeitsgeschützt zu verpacken und zu lagern, und die Eingangsprüfung sollte Abdeckung auf Kontaktflächen und Fahnenenden vor der Montage kontrollieren. Für Terminaldetails werden die Terminaltypen-Auswahl und das Terminalverbindungsdesign herangezogen, wenn entschieden wird, welche Flächen das Finish tragen.
Nickel ist das Finish, wenn Hitze oder Chemie Zinn ausschließen. Elektrolytisches Nickel (ASTM B689) wird unter Strom abgeschieden und folgt der Gestellgeometrie; chemisch abgeschiedenes Nickel-Phosphor (ASTM B733, typisch 5–12 % P) wächst ohne Strom chemisch auf und bildet eine nahezu gleichmäßige Dicke an Kanten, Löchern und gebogenen Flächen, wo galvanische Gestellbeschichtung Stromdichteschwankungen zeigt. Nickel hält Dauerbetrieb um 250–300 °C stand, widersteht Salznebel, Feuchte, SO2 und H2S weit besser als Zinn und ist mit 200–700 HV je Variante hart genug gegen Handhabungsabrieb. Es dient zudem als Standard-Diffusionssperre unter Silber für heißen Einsatz und unter Zinn, wo intermetallisches Wachstum oberhalb etwa 100 °C unterdrückt werden muss.
Zwei Einschränkungen mäßigen die Nickelvorteile. Nickel bildet ein zähes passives Oxid, das an der Fuge ausreichenden Klemmdruck zum Durchbrechen benötigt; die Kontaktwiderstandswerte können bei unkontrolliertem Drehmoment streuen. Das Verlöten von Nickel erfordert zudem aktiviertes Flussmittel, da das Benetzen weniger leicht als auf Zinn gelingt. Beim Laser- und Ultraschallschweißen von Batteriemodulen sind vernickeltes Kupfer oder nickelbeschichtete Folien zum Branchenstandard geworden, weil das Finish die Schweißhitze verträgt und nicht wie niedrigschmelzendes Zinn fließt. Prozessingenieure sollten den Hinweis zu den Schweiß- und Fügeverfahren prüfen, wenn die fertige Leiste in eine geschweißte Baugruppe eingeht, denn Finishwahl und Schweißplan müssen gemeinsam qualifiziert werden.
Die Dickenstrategie unterscheidet sich nach Rolle. Eine funktional eigenständige Nickelbeschichtung auf heißen oder korrosiven Leisten liegt bei etwa 8–15 µm; eine Sperrschicht unter Zinn oder Silber benötigt nur 2–5 µm gegen Diffusion. Chemisches Ni-P in 12–15 µm wird üblicherweise für Küstenumspannwerke, Chemieanlagen-Busbars und Außengehäuse spezifiziert. Der Umweltvergleich mit dem Korrosionsschutz wird im Beschichtungs-Korrosionsleitfaden erweitert; die Isolationsseite eines Hochspannungs-Busbars, einschließlich Folienwahl und Verarbeitungsreihenfolge, gehört zu den Optionen für Oberflächenisolationsbeschichtungen, da Beschichtung und Isolation auf ergänzenden Zonen desselben Teils aufgebracht werden und einander nicht beeinträchtigen dürfen.
Silber besitzt die höchste Leitfähigkeit aller Metalle, etwa 105 % IACS, und bildet anders als Zinn und Nickel ein leitfähiges Oxid; das hält den Fugen-Kontaktwiderstand über Thermozyklen niedrig und stabil. Silber wird daher für Hochstrom-Trennschalter, ausfahrbare oder steckbare Kontakte, Busway-Fugen, messtechnik-genaue Verbindungen und Orte spezifiziert, wo der Widerstand den zulässigen Temperaturanstieg direkt begrenzt. Blankes Silber oberhalb etwa 150 °C lässt Kupfer nach oben diffundieren und von unterhalb anlaufen; Silber über einer 3–5 µm dicken Nickelsperre verlängert den zuverlässigen Betrieb bis über 200 °C. Gleitende oder trennbare Kontakte erhalten üblicherweise 15–25 µm, weil Abrieb und nicht Korrosion die Lebensdauer bestimmt, während ruhende Schraubpads oft 8–12 µm nutzen.
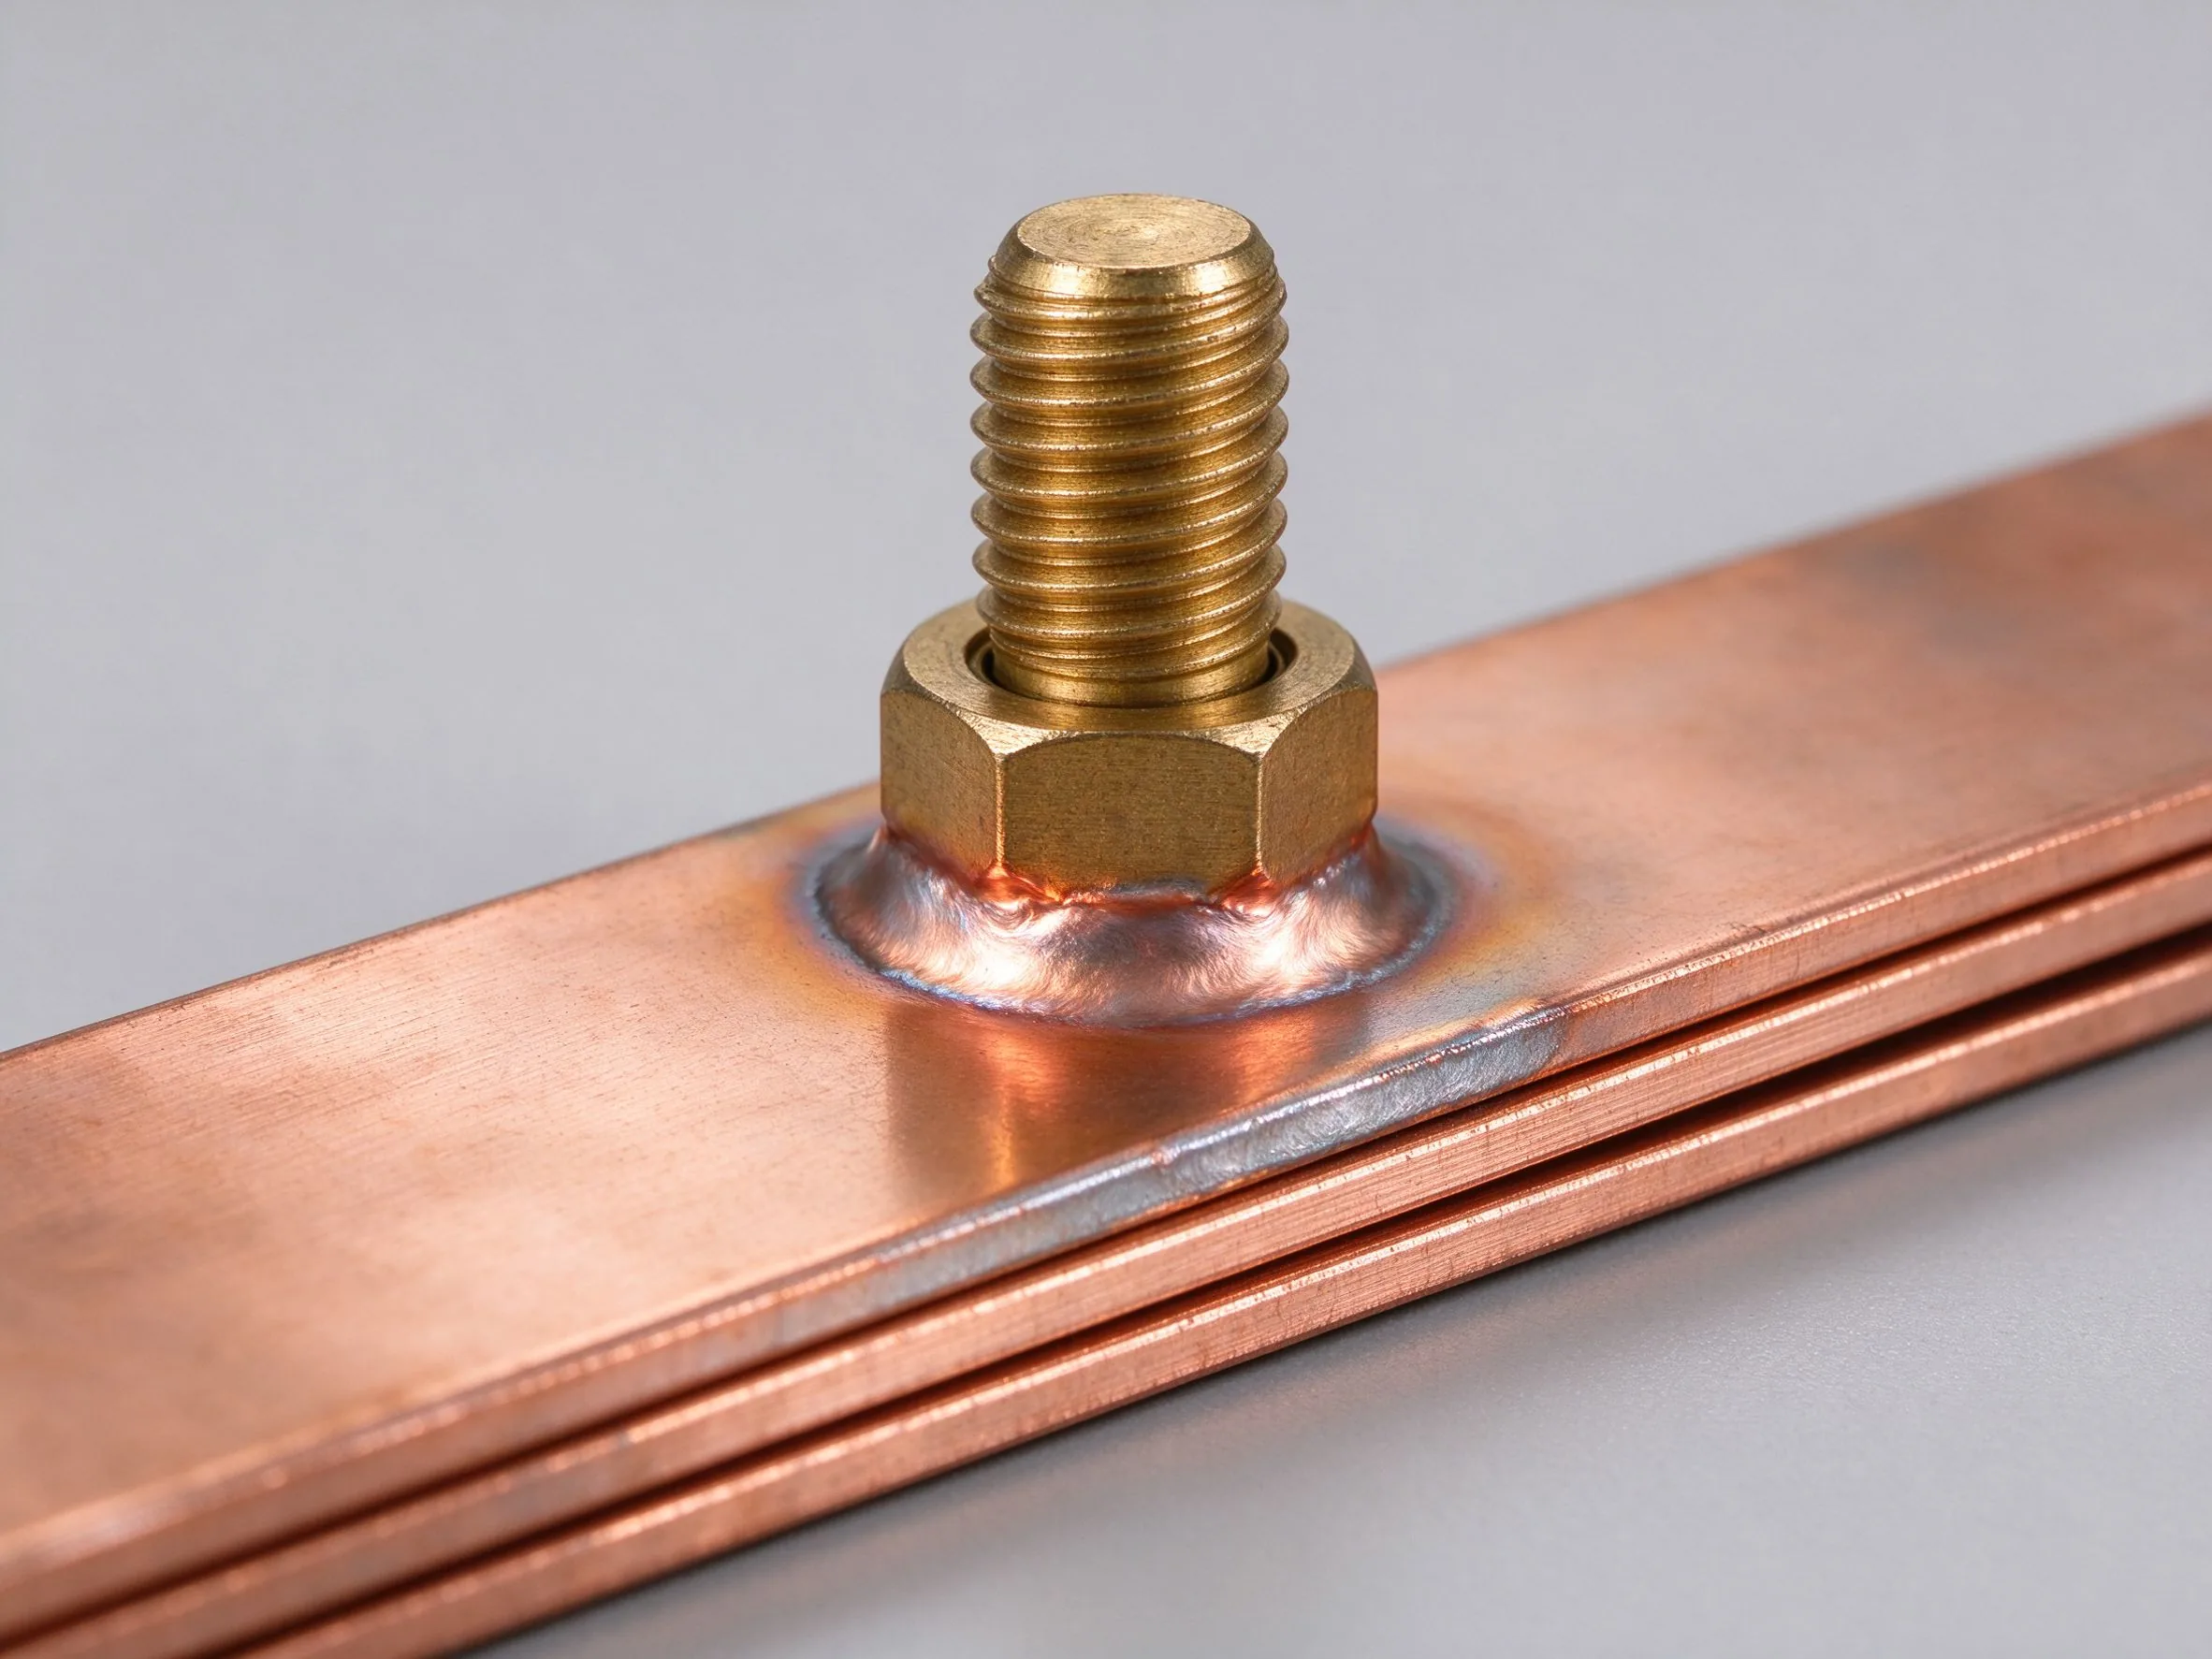
Die Kosten sind real: Silberbeschichtung addiert bei 8–12 µm über Nickel typischerweise etwa 15–30 % auf den Fertigteilpreis gegenüber 3–6 % für Zinn, und die Gebühr folgt dem Silber-Kassapreis und der beschichteten Oberfläche. Selektive Beschichtung ist die Standardminderung: Silber nur auf den Schraub-Kontaktpads und Trennern abscheiden, den Rest verzinnen oder an Isolationsstellen blank lassen, und Nicht-Kontaktzonen beim Bad abdecken (Maskierung). Sorgfältig angewendet entfernt die selektive Beschichtung einen großen Teil der Silbergeldkosten ohne messbare elektrische Einbuße; die maskierten Grenzen müssen jedoch sauber, abgedichtet und dokumentiert sein, und die Spezifikation muss Pad-Umrissmaße, Dicke und maskierte Flächen nennen.
Silber läuft in schwefelreicher Luft an und bildet dunkles Ag2S auf der visuellen Oberfläche; Antitarn-Bad und Nickelsperre mindern die Optik, doch die Kontaktleistung angelaufenen Silbers bleibt weit besser als die oxidierten Kupfers. Für trennbare Kontakte verbessert Hartsilber oder Silberlegierungen den Verschleiß, und die galvanische Verträglichkeit unterschiedlich beschichteter Finishes an einer Fuge ist zu prüfen statt anzunehmen. Wartungs- und Demontagepraxis nach Jahren deckt die Wartungs- und Fehlerprüfhinweise ab, die beschreiben, wie Fugenwiderstand bewertet und beschichtete Pads in geplanten Stillständen aufgearbeitet werden.
Der häufigste Spezifikationsfehler schlechthin ist die Angabe einer Dicke, ohne zu definieren, ob es sich um ein lokales Minimum oder einen arithmetischen Mittelwert handelt, und ohne die signifikanten Flächen zu benennen, auf die es sich bezieht. Normen wie ASTM B545 bauen auf der lokalen Mindestdicke auf, gemessen auf der signifikanten Fläche an beliebiger Stelle; die Mitteldicke gilt nur für kleine einfache Teile, wenn der Besteller es ausdrücklich fordert. An einem gefertigten Busbar mit Biegungen, Löchern und Fahnen bauen vertiefte Ecken und rohrartige Innenmerkmale naturgemäß weniger ab als flache Außenflächen, daher kann ein Mittelwert dünne Stellen genau in der Kontaktregion verbergen, wo Korrosion oder Diffusion beginnt.
Wählen Sie die Dicke vom Betriebsbedarf her aufwärts und nicht nach Gewohnheit. Definieren Sie Dauertemperatur, Atmosphäre, Fugentyp (geschraubt, geschweißt, gleitend, steckbar), erwartete Lebensdauer und den maximal zulässigen Milliohmwert nach Alterung, dann wählen Sie Finish und Klasse: Innenmoderater Betrieb 8–12 µm Zinn; feucht/außen Zinn 12–20 µm; Sperr-Nickel 2–5 µm; Funktions-Nickel 8–15 µm; ruhendes Silber 8–12 µm; gleitendes Silber 15–25 µm. Fertigungstoleranzen und Messpositionen sind auf der Zeichnung zu ergänzen, und Kontaktflächen (wo die Dicke elektrisch wirkt) sind von dekorativen oder geschützten Flächen (wo eine leichtere Schicht ausreicht) zu unterscheiden. Parallel ist die Fertigungstoleranz-Leitlinie zu konsultieren, weil Beschichtungsdicke die Gesamtdimensionen an Passlöchern und Schlitzen addiert und die Passung mit Isolatoren und Abdeckungen verändern kann.
Legen Sie die Messgrundlage früh fest: welches Messgerät oder Verfahren, welche Referenznorm, wie viele Punkte je signifikanter Fläche und die untere Abnahmeschwelle. Nutzt ein Programm selektive Beschichtung, sind maskierte und abgeschiedene Zonen auf einem Finish-Diagramm aufzulisten, und es ist zu vermerken, dass die Maskenentfernung keinen Klebstoffrückstand hinterlassen darf, der die Isolationsfolienverklebung stört. Frühe Muster und die Prüfung im Schnellmuster- und Prototyp-Workflow sind der richtige Zeitpunkt, Dicke und Layout festzulegen, weil eine nachträgliche Änderung des Beschichtungs-Callouts nach Bereitstellung von Serienwerkzeugen und Masken Nacharbeit und Verzögerung verursacht.
Die Beschichtung verändert den Widerstand der Fuge und nicht den Widerstand der Kupferleiste selbst. Der Kupferquerschnitt dominiert weiterhin den Massenwiderstand und Spannungsabfall entlang der Leiste; das Finish bestimmt den Einengungs- und Filmwiderstand an jeder Schnittstelle zwischen Leiste und Kabelschuh, Modul, Bolzen oder Steckverbinder. An einer Schraubverbindung deformiert sich weiches Zinn und fließt kalt unter Klemmdruck, um die reale Kontaktfläche zu vergrößern, und gibt bei moderaten Kosten niedrige, reproduzierbare Widerstände; Silber kombiniert ein leitfähiges Oxid mit Weichheit zum niedrigsten stabilen Wert; Nickel bleibt hart und passiv, braucht höhere Kräfte und zeigt breitere Streuung, solange die Oxidschicht nicht durchbrochen ist.
Die Widerstandsstabilität über die Lebensdauer ist wichtiger als der Anfangswert. Zinnfugen können in Vibration fretten, Silberfugen bleiben stabil, kosten aber mehr, und Nickelfugen widerstehen chemischem Angriff. Nach Thermozyklen ist die Fuge erneut gegenüber dem Ausgangswert zu messen; ein starker Aufdrift signalisiert intermetallisches Wachstum, Fretting-Oxid oder gelockertes Drehmoment. Der Hinweis zum Terminalverbindungsdesign behandelt Drehmomentwerte, Unterlegscheibenwahl und Kontaktkraftanforderungen, und der Leitfaden zu Spannungsabfall und Leistungsverlust wandelt den end-to-end-Widerstand in Wärme um. Der Fugen-Temperaturanstieg steigt mit dem Quadrat aus Strom mal Widerstand, daher kann eine kleine beschichtungsbedingte Widerstandszunahme an einem Hochstrompad den Hotspot an eine Komponenten-Datenblattgrenze verschieben; die Finish-Verifikation ist deshalb an den Temperaturanstiegsversuch der Baugruppe zu binden und nicht an einem Einzelcoupon zu bestimmen.
Wo die Beschichtungsdicke die Strombelastbarkeit zu beeinflussen scheint, ist der Mechanismus indirekt: dickeres weiches Zinn verändert leicht Kontaktpassung und Kriechen, während Oberflächenemissivität und Sauberkeit die Strahlungswärme beeinflussen. Die Leiterdimensionierung selbst folgt Strom, Lastprofil und Kühlung, wie in den Grundlagen der Busbar-Stromkapazität erläutert; die Finishwahl ist durch Schnittstellenleistung zu begründen, und jeder Fugenwiderstandszuschlag muss explizit in das thermische Modell eingehen. Gute Praxis erfasst Anfangsmilliohmmwert, Prüfdrehmoment, Zyklenhistorie und Endmilliohmmwert im Qualitätsdatensatz, der die Fertigungscharge begleitet.
Terminals eines Busbars können geschraubt, gelötet, hartgelötet, lasergeschweißt oder ultraschallgeschweißt sein, und das Finish interagiert mit jedem Prozess anders. Zinnbeschichtung unterstützt das Löten direkt, da Zinn mit der Lötchemie übereinstimmt und zuverlässig benetzt; Silber lötet ebenfalls gut; Nickel erfordert aktiviertes oder aggressiveres Flussmittel und bildet eine weniger tolerante Benetzungsfläche, während dickes Zinn auf einer Schweißvorbereitung Poren, Spritzer oder ungleichmäßige Schmelze einbringen kann, weil die niedrigschmelzende Lage unter dem Energiestrahl verdampft. Für Laser- und Ultraschallschweißungen an Batteriemodulen und Kondensatorklemmen wurden vernickelte Kupferflächen gerade deshalb zur etablierten Wahl, weil das Finish die Schweißwärme übersteht und dem Fluss widersteht, während weiches Zinn Schweißkontamination und mechanische Weichheit in der Schmelzzone beiträgt.
Prozessingenieure müssen Finish und Fügeplan gemeinsam qualifizieren: Beschichtungsdicke, Sauberkeit, Oxidzustand und Oberflächenrauheit ändern alle den für eine gute Schweißung benötigten Energieeintrag, und der Qualifizierungs-Couponsatz muss die reale Beschichtungsspezifikation, die reale Terminalgeometrie und die Fertigungsklemmkraft abdecken. Fugenfestigkeit, Zug- oder Peelversuche, Querschnittsprüfung und elektrischer Widerstand sind aufzuzeichnen. Die Referenz zu den Schweiß- und Fügeverfahren stellt diese Wege und ihre Prüfanforderungen gegenüber, und die Terminaltypen-Auswahl verknüpft das gewählte Fügeverfahren mit dem mechanischen Terminaldesign (Bolzen, Messer, Fahne oder Stumpfschweißung).
Eine praktische Regel besteht darin, Finish-Zonen nach Fügeverfahren zu spezifizieren: Lötbare Fahnen erhalten Mattzinn; hochwärmebelastete Schweißschnittstellen erhalten Nickel; trennbare Hochstrompads erhalten Silber oder Silber-über-Nickel; isolierte Zonen bleiben nach Maskierung blank oder folienüberzogen. Zeichnungshinweise sollten nennen, welche Flächen frei von Beschichtung für die Schweißung bleiben müssen, weil eine Beschichtung über einer Schweißnahlenebene nachträglich schwer und teuer abzustrippen ist. Der Fertigungsablauf sollte die Operationen so reihen, dass Beschichtung, Isolationsfolienlaminierung, Schweißen und Endreinigung in einer Reihenfolge stattfinden, die jede Schnittstelle schützt, im Einklang mit dem Fertigungsfluss in der Übersicht zum Fertigungsprozess laminierter Busbars.
Drei voneinander unabhängige Qualitätseigenschaften definieren, ob eine Beschichtungsarbeit besteht: Haftung (die Schicht bleibt verbunden), Porosität (keine durchgehenden Poren zum Substrat) und Aussehen (gleichmäßige Farbe, keine Blasen, Grate, Anbrandflecken oder Verunreinigungen). Haftungsprüfungen umfassen Biege- oder Peelverfahren nach Normen wie ASTM B571: Die Probe wird gebogen, verdreht oder schlaggeritzt, und die Beschichtung darf nicht blasen, absplittern oder vom Substrat abblättern. Thermoschockzyklen können schwache Haftung als Blasenbildung infolge von Dehnungsunterschieden zwischen Kupfer und Abscheidung offenlegen. Die Porosität wird durch einen Ferroxyl- oder Punkt-Chemietest bewertet, der freiliegende Substratstellen durch Verfärbung sichtbar macht, ergänzt um visuelle und mikroskopische Prüfung; hochporöse Finishes bestehen die Korrosionsalterung nicht, selbst wenn die gemessene Dicke ausreichend erscheint.
Die Korrosionsabnahme nutzt üblicherweise Neutralsalznebel nach ASTM B117 oder ISO 9227 über eine festgelegte Stundenzahl, wobei das Abnahmekriterium lautet, dass keine Grundmetallkorrosion auf signifikanten Flächen auftritt und das Finish nach der Exposition funktionsfähig bleibt. Die elektrische Abnahme an Fertigteilen misst den Fugen-Kontaktwiderstand bei spezifiziertem Drehmoment vor und nach Thermozyklen, wobei gegebenenfalls Steckverbinder- und Kontaktprüfnormen wie IEC-60512-Art herangezogen werden. Die Aussehens-Kriterien sollten matt versus glänzend, zulässige Farbvariation, Kantenabdeckung und die Behandlung nicht signifikanter Flächen definieren, denn „sieht gut aus“ ohne Kriterien führt zu uneinheitlicher Werkstattabnahme. Die breitere elektrische Isolationsvalidierung an der montierten Leiste, einschließlich hi-pot- und Widerstandsprüfungen, folgt den Isolationsprüfverfahren und sollte nach Abschluss von Beschichtung und Folienlaminierung laufen.
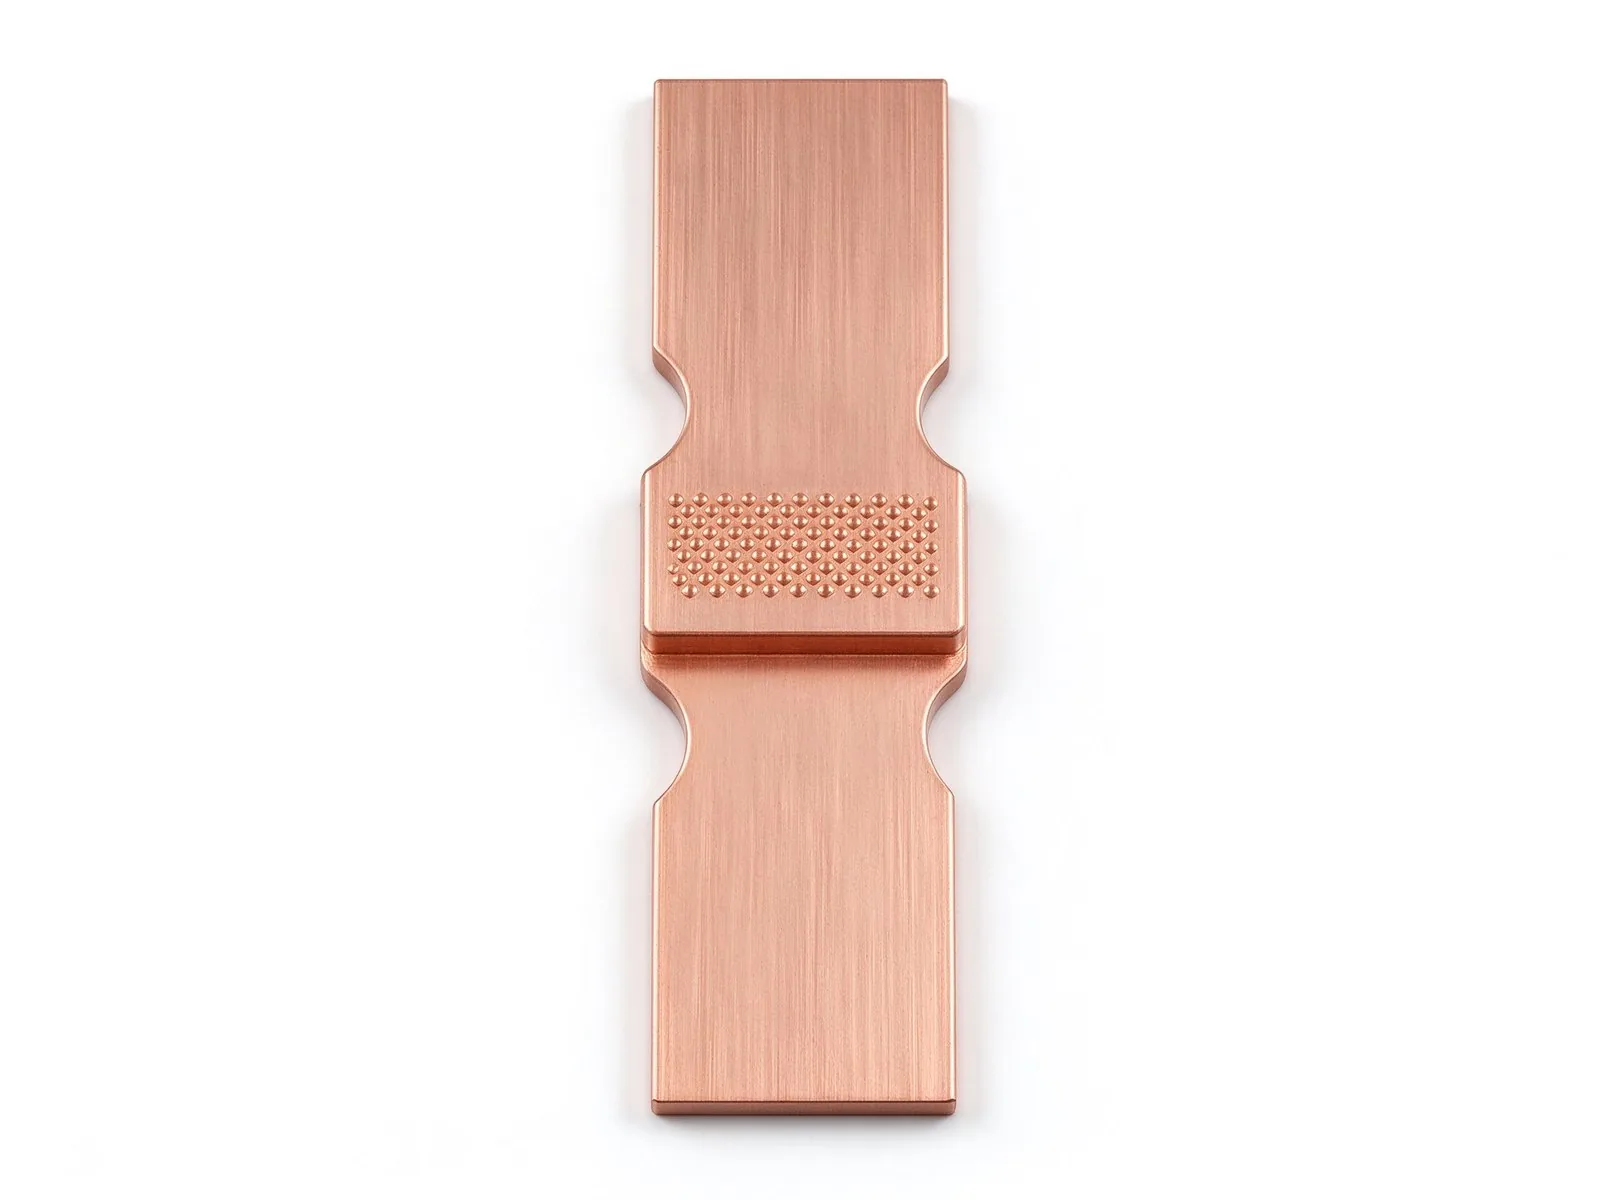
Zu den im Rahmen der Inspektion anvisierten Ausfallmodi zählen: Abblättern oder abgerissene Kanten nach dem Biegen; Pinhole-Ansammlungen nahe Bohrungen; Blasen nach Einbrennen oder Thermoschock; ungleichmäßiger Aufbau durch schlechte Gestellung; Anlaufen oder Verfärbung durch abgestandenes Bad; sowie Maskenklebstoff-Rückstand. Bei der Ursachenanalyse einer ausgeschiedenen Charge wird der Katalog der gängigen Busbar-Ausfallmodi herangezogen, und jedes Prüfergebnis ist gegen eine nummerierte Finish-Spezifikation im Qualitätsdatensatz festzuhalten. Ein konsistenter, schriftlicher Abnahmeplan schützt Einkäufer auch in Audits: Wenn der Lieferant Zertifikate übersendet, sollte jedes Zertifikat auf die genaue Prüfung, Norm, Probencharge und Abnahmegrenze verweisen und nicht eine generische „RoHS-konform“-Aussage präsentieren.
Die Dicke kann nicht mit dem Auge verifiziert werden, und die Gerätewahl hängt vom Werkstoffsystem, der Produktionsmenge und dem Genauigkeitsbedarf ab. Röntgenfluoreszenz (XRF) ist das primäre zerstörungsfreie Verfahren für metallische Beschichtungen auf metallischen Substraten: Es regt Abscheide- und Substratatome an und leitet die Dicke aus der emittierten Fluoreszenz ab, unterstützt Mehrschichtanalysen wie Nickel-unter-Zinn oder Silber-über-Nickel und erreicht an kalibrierten Geräten relative Standardabweichungen unter etwa 2–3 %. Es eignet für Chargen-Stichproben auf Kontaktpads; die Messpunkte sind auf der Teilezeichnung zu markieren, und das Teil bleibt verwendbar. Magnetinduktion gilt für nichtmagnetische Beschichtungen auf ferromagnetischen Substraten; Wirbelstrom gilt für nichtleitende Beschichtungen auf Nichteisenmetallen, und keines von beiden ersetzt XRF auf Zinn oder Silber über Kupfer, wo sowohl Abscheidung als auch Substrat leitfähig und ähnlich reagieren.
Zerstörende Schiedsverfahren bleiben für Prozessqualifizierung und Streitbeilegung notwendig. Das Querschnittsverfahren schneidet eine repräsentative Probe, einbettet sie in Harz, poliert und ätzt die Schichten ein und misst die Abscheidungsdicke unter dem Mikroskop oder SEM; es offenbart nicht nur Dicke, sondern auch Haftungslücken, Poren und intermetallische Schichten. Coulombometrische (anodische Abtrag-)Verfahren lösen eine definierte Kreisfläche auf und leiten die Dicke aus der Ladung ab; sie werden in Laboren und zur Galvaniksteuerung genutzt. Fertigungslinien-Messgeräte können Inline-XRF oder Beta-Rückstreuung mit Offline-Coupon-Prüfungen kombinieren, und die Werkstattaufzeichnungen sollten nennen, welches Verfahren für die Kundenabnahme maßgeblich ist. Mehr zu Methodenwahl und Unsicherheit enthält die Messtechnik-Literatur, zusammengefasst in der Fertigungstoleranz-Leitlinie für die dimensionale Seite der fertigen Leiste.
Kalibrierung und Positionierung sind die praktischen Treiber der Genauigkeit. XRF erfordert Normale, die auf Substrat- und Abscheidungszusammensetzung abgestimmt sind; die Messung auf gebogenen Fahnen oder nahe Kanten führt zu Fehlern, daher sollten Messorte flache repräsentative Bereiche abseits von Löchern und Biegungen sein, und mehrere Punkte werden nur gemittelt, wenn eine Mittelwertforderung besteht. Instrument, Kalibrierdatum, Punktkoordinaten und Messwert sind auf dem Inspektionsbericht festzuhalten. Trägt die Silberbeschichtung Materialkosten, überwachen Zulieferer kontinuierlich Badabscheidung und Messgerätetrends, um sowohl Unterbeschichtung (Leistungsfehler) als auch Überbeschichtung (Verschwendung teuren Metalls) zu vermeiden und Ertrag, Qualität und Kosten im Fertigungsablauf auszugleichen, der gemeinsam mit der DFM-Checkliste für die Serienfreigabe definiert wird.
Busbars, die in elektrische und elektronische Geräte auf den EU-Markt gelangen, müssen die RoHS-Richtlinie (2011/65/EU) einhalten, die zehn Stoffe in homogenen Materialien beschränkt: Blei, Quecksilber und sechswertiges Chrom begrenzt auf 0,1 % Masseanteil, Cadmium auf 0,01 %, dazu bromierte Flammschutzmittel und ausgewählte Phthalate. Für Galvanikbetriebe bedeutet dies unmittelbar: bleifreies Zinn wählen (moderne Mattzinnlegierungen vermeiden ältere Zinn-Blei-Glanzfinishes), hexavalente Chrom-Konversionsschichten zugunsten dreiwertiger Alternativen oder unnötig gewordener Passivierung vermeiden, und Cadmium in jeder Nickel- oder Silber-Prozesschemie kontrollieren. Eine Konformitätserklärung und rückverfolgbare Werkstoffdaten müssen die Fertigungschargen begleiten, und die CE-Dokumentenkette des Endgeräts hängt von der verfügbaren bauteilbezogenen Deklaration ab.
REACH (EG Nr. 1907/2006) fügt eine andere, breitere Verpflichtung hinzu: Der Registrierungs-, Bewertungs-, Zulassungs- und Beschränkungsrahmen führt eine wachsende Kandidatenliste (SVHC) besonders besorgniserregender Stoffe, und Erzeugnisse auf dem Markt erfordern Offenlegung, sobald bestimmte SVHC-Schwellen überschritten werden; bestimmte Stoffe bedürfen zudem einer Zulassung für konkrete Verwendungen. Ältere cyanidhaltige Silberbäder und Chromsäure-Prozesse liegen in reguliertem oder zulassungsintensivem Gebiet; moderne konforme Linien setzen zunehmend nicht-cyanidische Silberformulierungen und dreiwertige Chemie ein, und Einkäufer sollten die aktuelle REACH-Erklärung und den neuesten SVHC-Stand des Lieferanten anfordern, statt sich auf eine statische Broschüre zu verlassen. Der kaufmännische Kontext der Beschaffung unter Zöllen und beschränkten Werkstoffen, inklusive Lieferantenrisiko, wird in den Handels- und Zoll-Aspekten der Versorgung erörtert, während der regulatorische Inhalt des größeren EV- und ESS-Ökosystems mit den Auswirkungen der EU-Batterieverordnung auf Busbars verbunden ist.
Die praktischen Compliance-Schritte für ein Busbar-Programm sind einfach: Zielmärkte und geltende Richtlinien im RFQ definieren; Werkstoff- und Finish-Deklarationen anfordern (bleifreies Zinn, RoHS-Zehn-Stoff-Erklärung, aktuelle REACH/SVHC-Erklärung, Cr(VI)-freie Erklärung); Zertifikate an Chargennummern binden; Bad-Sicherheitsdatenblätter und Wechselprotokolle aufbewahren; verbotene Finish-Chemien nicht in der Zeichnung spezifizieren. Rückstände von Reinigungssalzen, Passivierungen und packungsbezogenen Antitarnölen sind ebenfalls offenzulegen, falls sie beschränkte Stoffe enthalten, da Konformität auf homogener Werkstoffebene bewertet wird und nicht allein auf dem beschichteten Metall. Qualitätsteams sollten die Deklarationen vor der Serienfreigabe prüfen, analog zur Dokumentenhygiene im Hinweis zu den Lieferantenbewertungskriterien.
Ein vollständiger Finish-Callout nennt Abscheidemetall und -typ, die lokale Mindestdicke auf signifikanten Flächen, etwaige Zwischenschichten, die anzuwendende Norm, die Abnahmetests und die Messgrundlage. Ein minimaler hochwertiger Hinweis lautet beispielsweise: „Zinnbeschichtung nach ASTM B545 Klasse C, Mattzinn, Mindestdicke 8 µm lokal auf markierten Kontaktflächen; 2–5 µm Nickelsperre dort, wo die Temperatur 100 °C übersteigt; Haftung nach ASTM B571; RoHS- und REACH-konform; bleifrei; XRF-Messung an den im Finish-Diagramm gelisteten Prüfpunkten.“ Ein Silber-Callout sollte ähnlich lauten: „Silber 8–12 µm über 3–5 µm Nickel nur auf Schraubpads; sonst maskiert; gleitende Kontakte 15–25 µm; Salznebel nach ASTM B117 für vereinbarte Stunden; Kontaktwiderstand bei spezifiziertem Drehmoment gemessen.“ Die exakten Worte variieren, die Elemente müssen vollständig sein.
Elemente auf der Zeichnung oder dem zugehörigen Finish-Blatt: Abscheidemetall und -güte (matt/glänzend Zinn; galvanisch oder chemisch Ni-P mit %P-Band; reines oder gehärtetes Silber); Dicke als lokales Minimum mit Einheit (µm oder Mikrozoll) und Referenzklasse; Zwischenschichtmetall und -dicke; Kennzeichnung signifikanter Flächen über ein Finish-Diagramm oder nummerierte Zonen; Messverfahren (XRF-Messorte, Querschnitt für Abnahmelos); Haftungs- und Korrosionstest-Referenzen sowie Abnahmelimits; Löt- oder Schweißzonen-Beschränkungen (welche Flächen blank bleiben); Konformitätserklärungen (bleifrei, RoHS, REACH/SVHC, kein Cr(VI)); Aussehens-Norm (Farbe, Gleichmäßigkeit, zulässiger Kantenaufbau); sowie Verpackungs- und Tarnschutz für die Lagerung. Die DFM-Checkliste für die Serienfreigabe sollte diesen Hinweis verlangen, bevor das Teil zur Galvanik geroutet wird, und die Fertigungstoleranz-Leitlinie den zulässigen Aufbau an Löchern und Schlitzen abdecken.
Umgekehrt zu vermeidende Callouts: „verzinnt“ ohne Dicke; „silberbeschichtet“ ohne Zwischenschicht oder Pad-Grenze; eine nur als Mittelwert angegebene Dicke an einem geformten Teil; kein Prüfverfahren oder Abnahmekriterium; Beschichtung spezifiziert auf Schweißnahtebenen; Konformität behauptet ohne Dokumentenreferenz; eine engere Dicke, als das Bad wirtschaftlich reproduzieren kann, was die Ausschussrate erhöht. Treten mehrere Finishes auf einem Teil auf, sollte das Finish-Diagramm den Hinweis dominieren, mit Zonenbuchstaben und Pfeilen zu jedem Pad, denn reiner Text auf einem komplexen Laminatbusbar erzeugt in der Werkstatt mehrdeutige Auslegung. Der Zeichnungshinweis ist mit Terminal- und Isolationszeichnungen zu querverlinken, damit Beschichtungszonen, Isolationsfolienzonen und Schweißnahtebenen sich nicht unbeabsichtigt überlappen, gemäß der bereichsübergreifenden Layoutlogik in der Auswahl mehrlagiger laminierter Busbars.
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN), im März 2012 gegründet, betreibt ein 17,200 m² großes Werk in Taoyuan Village, Wulian Street, Rizhao, Shandong, China, und exportiert isolierte laminierte Busbars in mehr als 20 Länder. Standardprodukte werden auf C11000-Kupfer in ein bis sechs und mehr Lagen gefertigt, bis etwa 1,000 A Nennleistung, mit PET-, Nomex- oder DLF-Isolation, einer kontrollierten 30 °C-Temperaturanstieg-Basis, verzinnten Kontaktflächen sowie M6/M8-Gewindebolzen, Messerklemmen und geschweißten Terminalanordnungen. Der Standardfertigungsfluss integriert Stanzen, Umformen, Laminierung, Isolationsaufbringung, Terminalfügung und Finish-Prozess, wobei Dicke- und Maßsteuerung auf die Kundenzeichnungsanforderungen und vereinbarten Normen abgestimmt sind.
Für Programme mit Finish-Varianten über das Standardzinn hinaus sollte die RFQ-Dokumentation je Zone das geforderte Finish, Dicke und Klasse, etwaige Nickelsperre oder selektives Silberpad, Löt- oder Schweißzustand jedes Terminals, Konformitätserwartungen (bleifreies Zinn, RoHS, REACH/SVHC-Erklärung, Cr(VI)-frei), Qualifizierungstests und Abnahmekriterien sowie Messaufzeichnungen der Mustercharge nennen. Das SHANYUAN-Ingenieurteam prüft Zeichnungen vor der Angebotsabgabe auf Fertigbarkeit, inklusive Biegbarkeit, Terminaldesign, Isolationsführung und Finish-Sequenz, und kann vor der Serienfreigabe Muster und Prüfberichte koordinieren; unterstützende Referenzhinweise auf dieser Website umfassen den Fertigungsablauf, die Toleranzleitlinie, den Leitfaden zu Fügeverfahren und den Prototyp-Workflow.
Einkäufer können Zeichnungen, Strom- und Spannungsdaten, Umgebungs- und Prüfvorgaben sowie Zielmengen an busbar@shanyo.com für ein technisches Angebot senden. Ob einfache Verteilleiste, leistungselektronischer Laminatstapel oder kundenspezifische geschweißte Baugruppe: Der Beschichtungsteil des RFQ ist als gesteuerte Spezifikation und nicht als Präferenz zu behandeln; Metallgüte, Dicke, Zwischenschicht, Prüfverfahren und Konformitätsdokumente schützen die Fugen-Zuverlässigkeit über die Fahrzeug- bzw. Gerätelebensdauer und verhindern Streitigkeiten bei der Eingangsprüfung. Zusammen mit dem Korrosionsleitfaden für die Werkstoffwahl geben die Prozess- und Prüfdetails dieses Artikels Konstrukteuren und Fertigern ein gemeinsames Fertigungsvokabular für zuverlässige, konforme und kostenkontrollierte Busbar-Finishes.
Die Beschichtung auf einem Stromschienen-Kontakt ist ebenso eine Korrosionsstrategie wie e
Artikel lesenVom C11000-Kupfercoil zur vollständig versiegelten, geprüften Mehrlagen-Stromschiene: dies
Artikel lesen
Eine Stromschienen-Verbindung ist nur so gut wie ihre Fuge. Ultraschallschweißungen erreic
Artikel lesen
Thomas O'Brien ist Verfahrensingenieur in der Fertigung mit 14 Jahren Erfahrung in Stanzen, Laminieren und Anschlussbearbeitung für laminierte Stromschienen. Er leitet Produktionslinien für präzisionsgeschnittene Profile, Isolationslagen und CNC-Anschlussbearbeitung und fokussiert auf Maßhaltig
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen – unsere Ingenieure antworten innerhalb eines Werktags.
