Jede laminierte Stromschiene endet in einem Anschluss, und diese Schnittstelle – nicht das Kupfer – ist der Ort, wo Widerstand wächst, Wärme entsteht und Vibration einen Schwachpunkt findet. Dieser Leitfaden macht die Wahl zwischen M6/M8-Bolzen, Klingenkontakten, Schweiß- und Crimpverbindungen wiederholbar.
Jede laminierte Stromschiene endet in einem Anschluss, und diese Schnittstelle – nicht das Kupfer – ist der Ort, wo Widerstand wächst, Wärme entsteht und Vibration einen Schwachpunkt findet. Dieser Leitfaden macht die Wahl zwischen M6/M8-Bolzen, Klingenkontakten, Schweiß- und Crimpverbindungen wiederholbar.
Eine Stromschiene kann perfekt laminiert, perfekt geprüft und trotzdem an einem schlecht konstruierten Anschluss ausfallen. Die Gründe sind mechanisch und thermisch. Schraubverbindungen lockern sich unter Temperaturwechseln, wenn Hardware und Drehmoment nicht stimmen; Schweißverbindungen reißen bei falschem Grundmaterial oder Prozess; Klingenkontakte fretten und oxidieren unter Vibration; Crimpverbindungen hängen komplett von der Werkzeugqualität ab.
Jeder dieser Modi ist vermeidbar – aber nur, wenn der Anschlusstyp gegen die tatsächliche Beanspruchung gewählt wird: Strom, Temperaturzykluszahl, Vibrationsspektrum, Wartungszugang. Der Anschluss-Leitfaden behandelt die Verbindungsgestaltung im Detail.
Die Nennstromfähigkeit eines Anschlusses ist eine Kontaktwiderstands-Geschichte, keine Kupferquerschnitts-Geschichte. Eine verschraubte M8-Verbindung mit korrekter Belleville-Scheibe und kontrolliertem Drehmoment auf verzinnten Flächen hält den Kontaktwiderstand im Mikroohm-Bereich; eine lose oder korrodierte Verbindung kann ihn innerhalb eines Jahres verdoppeln und den lokalen Temperaturanstieg über das Isolationslimit treiben.
Bei Hochstrom (600-2500-A-Klasse) entscheidet die Oberflächenvorbereitung: Verzinnung auf beiden Kontaktflächen, Ebenheit im Kontaktbereich und Schichtdicke nach UL-467-Praxis. Der Beschichtungs- und Korrosionsleitfaden behandelt die Beschichtungsseite; die praktische Regel: Eine Anschluss-Spezifikation nennt Beschichtung, Ebenheit und Drehmoment zusammen.
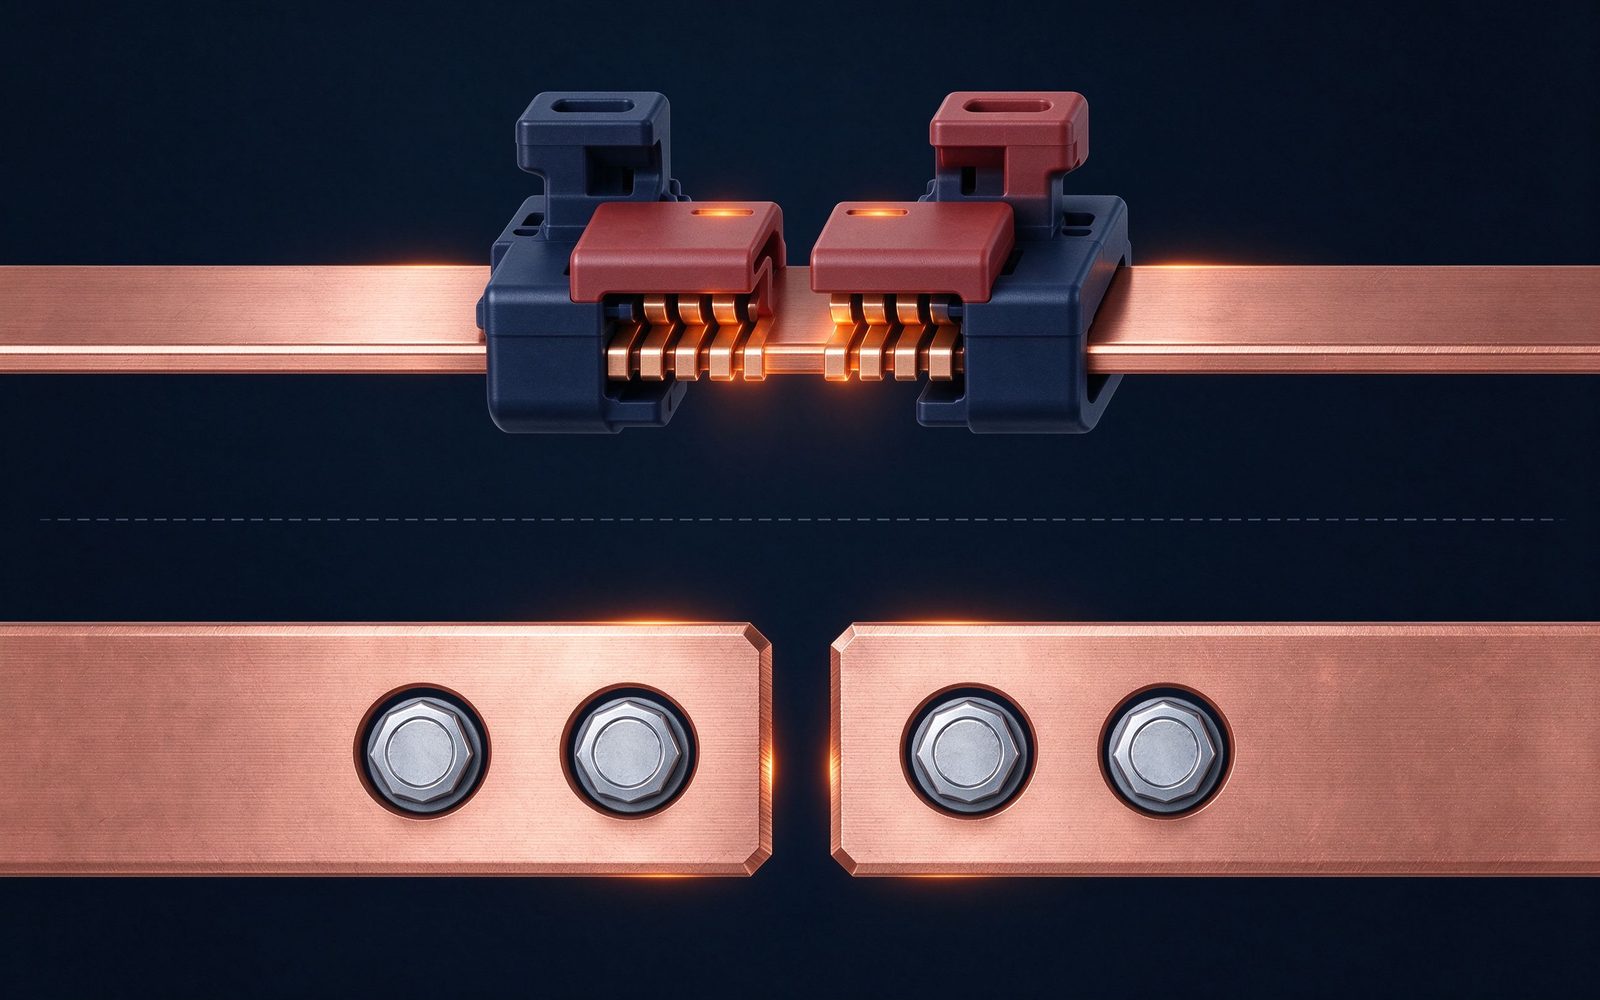
Vibration ist der häufigste Grund, warum ein Bolzenanschluss scheitert und eine Schweißverbindung gewinnt. In einem Umspannwerk, einer Schaltanlage oder einem Fahrzeugbatteriepaket lockern Sinus- und Stoßbelastungen herkömmliche Muttern über tausende Zyklen. Der Hinweis zur Schraubverbindungsgestaltung listet die Gegenmaßnahmen: Rändelmutter, Sicherungsscheiben, Schraubensicherung – und die eigentliche Lösung: Verbindungsgeometrien, die die Schubebene durch die geklemmten Flächen legen statt durch den Schaft.
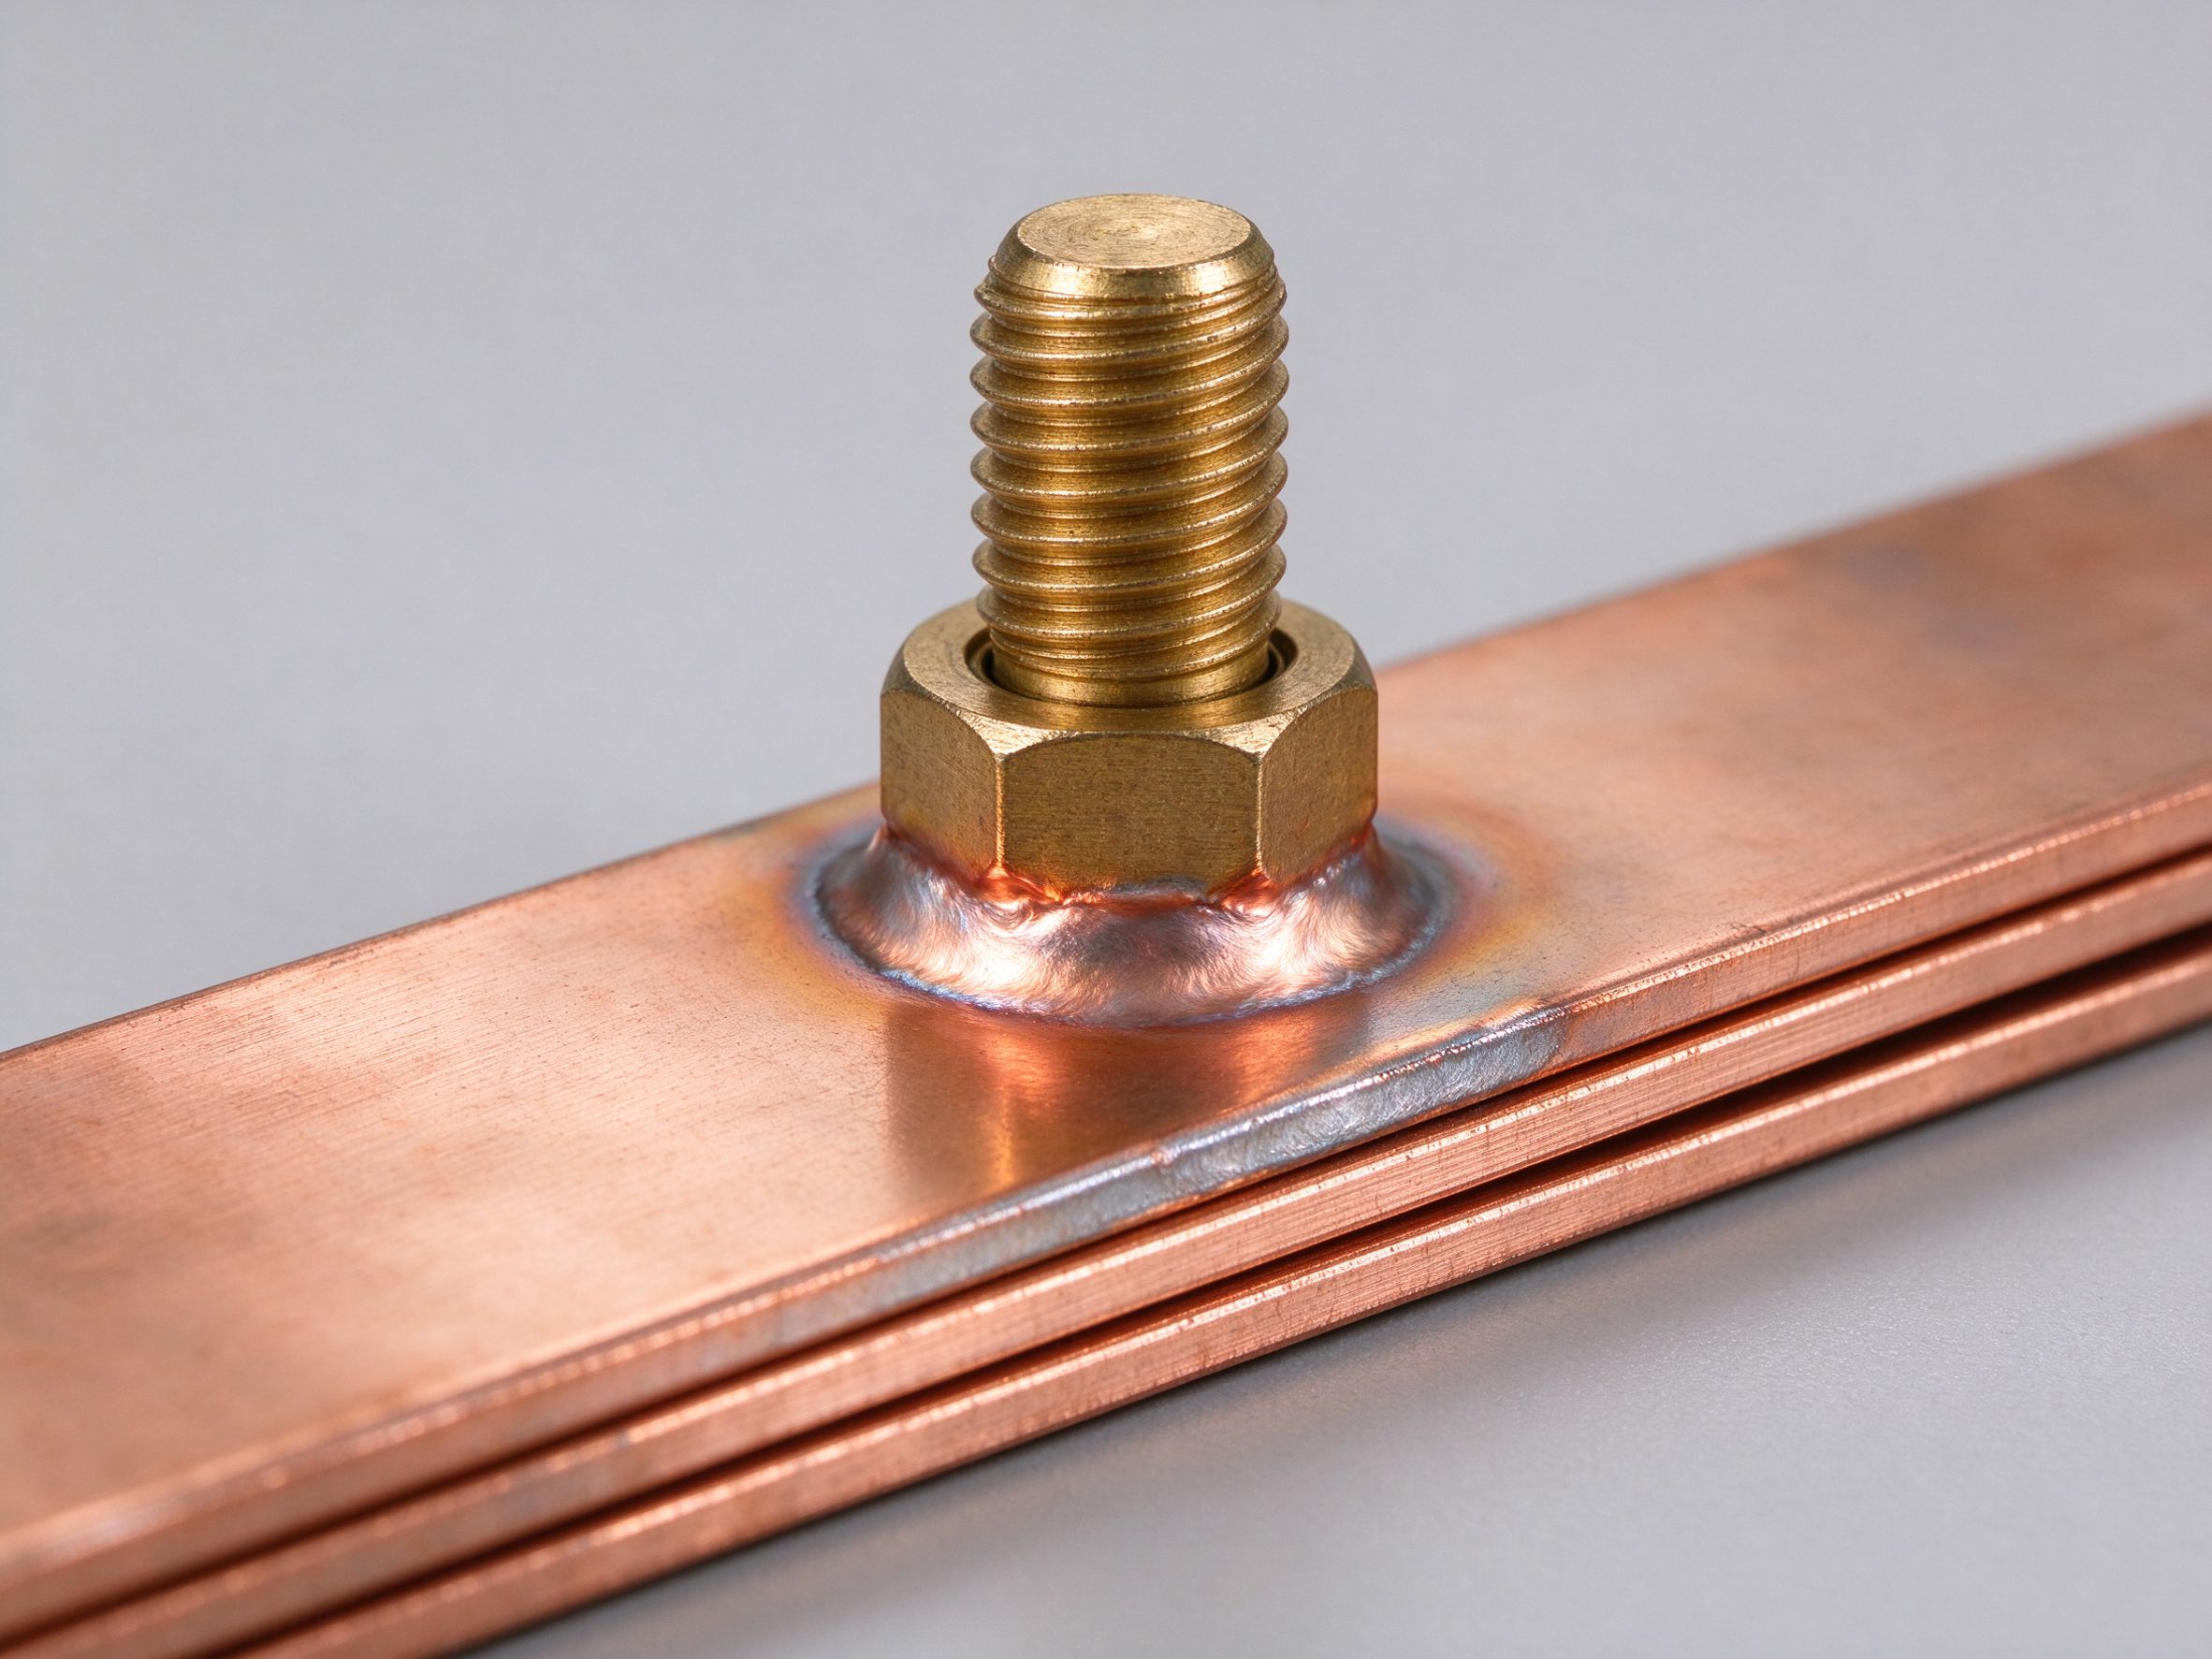
Wenn das Vibrationsspektrum schwer und der Wartungszugang schlecht ist, sind Schweiß- oder Crimpanschlüsse die robuste Antwort – deshalb ist die Zell-Stromschienen-Verschmelzung in EV- und ESS-Modulen heute fast universell geschweißt.
| Eigenschaft | M6/M8-Bolzen | Klingenkontakt | Geschweißt | Gecrimpt/gepresst |
|---|---|---|---|---|
| Wartbarkeit | Ja – lösbar | Ja – steckbar | Nein – permanent | Nein – permanent |
| Vibrationstoleranz | Gut mit Hardware | Gut mit Rückhalt | Sehr gut | Sehr gut |
| Kontaktwiderstand | Drehmoment + Beschichtung | Federkraft + Beschichtung | Metallurgische Bindung | Matrize + Verifikation |
| Temperaturwechsel | Nachzieheplan nötig | Gut | Sehr gut | Gut |
| Feldmontage | Ja | Werkzeuglos | Nein | Sonderwerkzeug |
| Typische Anwendung | Umspannwerk, Schaltanlage, Kabel | Rack/Schublade/Modul | Zellfusion, Modul-Innen | Kabel-Stromschienen-Übergänge |
| Kosten je Verbindung | Niedrig-mittel | Mittel | Mittel-hoch | Niedrig-mittel |
Relative Planungsgrößen; die Prüfgrundlage folgt UL-467- und IEC-61439-1-Verbindungsprüfpraxis.
Temperaturwechsel ist, wo Schraubverbindungen leise versagen. Kupfer dehnt sich etwa 17 ppm/°C; jeder Leistungszyklus bewegt die Kontaktflächen mikroskopisch, und über 10.000 Zyklen wächst die Oberflächenoxidschicht, wenn Beschichtung und Druck nicht stimmen. Eine für 30 °C Anstieg bei Nennstrom ausgelegte Verbindung mit korrekter Beschichtung überlebt; eine unterbeschichtete nicht.
Der Zuverlässigkeits-Leitfaden für Temperaturwechsel erklärt Testzyklen und Annahmekriterien. Für den Einkauf: Prüfnachweis des Herstellers zum spezifischen Anschluss verlangen – eine Widerstand-gegen-Zyklen-Kurve, nicht nur eine Katalognummer.
Die meisten Serien-Stromschienen tragen mehr als eine Anschlussfamilie. Eine typische Leistungselektronik-Stromschiene hat M8-Bolzen für die DC-Kabel, Klingenkontakte für den Modulstecker und Schweißpads für die internen Kondensatorverbindungen. Gemischte Familien sind normal – die Disziplin ist, dass jede Schnittstelle gegen ihre eigene Beanspruchung konstruiert und mit eigenem Drehmoment-/Steck-/Schweißplan dokumentiert wird.
Hier zeigt ein einzelner Hersteller seinen Wert: Stanzen, Beschichtung, Bolzenschweißen, Klingenformung und Schweißpad-Vorbereitung in einem Werk bedeuten konsistente Pläne und ein Prüfzeugnis für die ganze Baugruppe. Der Sonderbau-Engineering-Prozess startet von genau dieser gemischten Schnittstellen-Zeichnung.
SHANYUAN kalkuliert M6/M8-Bolzen-, Klingen-, Schweiß- und Crimpanschlüsse auf verzinntem C11000-Kupfer und liefert die Verbindungsprüfzeugnisse mit – der Nachweis, den nordamerikanische Einkäufer nun verlangen, wie der Reshoring-Artikel erklärt.
Feldrückgaben sind der beste Lehrer in der Anschlusskonstruktion. Kategorie eins: Schraubverbindungs-Überhitzung durch Drehmomentdrift – korrekt montiert, dann durch Temperaturwechsel gelockert, niemand hat nachgezogen. Kategorie zwei: Klingen-Fretting unter Vibration – Beschichtung abgetragen, Kontaktwiderstand gestiegen. Kategorie drei: Schweißqualität – eine schlechte Fusion besteht den statischen Zugversuch, versagt aber unter Temperaturwechsel.
Jeder Ausfall bildet sich auf eine Prävention ab. Drehmomentdrift verhindert der Wartungsleitfaden mit der Intervalltabelle; Klingen-Fretting der Beschichtungsleitfaden; Schweißdefekte der Schweißleitfaden mit Prozessqualifikation und Querschliff.
Für Einkäufer: den Lieferanten nach Feldrückgabe-Statistik und Ursachenanalyse fragen. Ein Fertiger, der Ausfallmodi verfolgt, ist der, dessen nächste Konstruktion überlebt. Diese Beweiskultur ist Teil des Qualitätssystems.
Wählen Sie den Anschluss gegen die Beanspruchung: Bolzen für wartbare Leistungsverbindungen mit Drehmomentkontrolle, Klingen für Steckverbindungen, Schweißnähte für versiegelte Verbindungen mit hoher Integrität, Crimp für Kabelübergänge – und verifizieren Sie alles mit gemessenem Kontaktwiderstand und Temperaturwechsel-Nachweis. Für Netzduty mit langen Vorlaufzeiten kombinieren Sie die Entscheidung mit dem Europa-Artikel; für tropische ESS- und Rechenzentrumsbauten zeigt der Südostasien-Artikel die härtesten Umgebungsbedingungen.
Unsicher? Senden Sie Schaltungs-, Strom- und Vibrationsumgebung – wir empfehlen die Anschlussmischung mit Prüfdaten.
Der Anschluss ist die Stelle, an der eine laminierte Stromschiene mit der Außenwelt zusamm
Artikel lesen
Eine verschraubte Stromschienen-Verbindung versagt auf eine von zwei Arten: Vibration lock
Artikel lesen
Thomas O'Brien ist Verfahrensingenieur in der Fertigung mit 14 Jahren Erfahrung in Stanzen, Laminieren und Anschlussbearbeitung für laminierte Stromschienen. Er leitet Produktionslinien für präzisionsgeschnittene Profile, Isolationslagen und CNC-Anschlussbearbeitung und fokussiert auf Maßhaltig
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen — unser Engineering antwortet innerhalb eines Werktags.