Una superficie placcata su un busbar in rame risolve tre problemi in una volta: protegge il rame da ossidazione e corrosione, fornisce una faccia di contatto a bassa resistenza, saldabile o saldabile per fusione, e governa l'invecchiamento della giunzione sotto vibrazione e cicli termici. Eppure molti disegni di officina scrivono ancora solo "stagnato" o "argentato", lasciando grado del materiale, spessore, sottostrato, metodo di misura e prove di accettazione all'interpretazione. Questa guida adotta la prospettiva manifatturiera dell'elettroplaccatura dei busbar: i cicli di processo per stagno, nichel e argento; come selezionare e quotare dimensionalmente lo spessore; come la placcatura influenza resistenza di contatto, caduta di tensione, saldatura e brasatura; le prove di aderenza, porosità e spessore che provano la finitura; i vincoli RoHS e REACH sulle sostanze regolamentate; e il linguaggio di richiamo che dovrebbe comparire su un disegno di produzione. Completa la discussione di selezione della finitura incentrata sulla corrosione con i dettagli di processo, tolleranza e ispezione che un fabbricante ha effettivamente bisogno.
Una superficie placcata su un busbar in rame risolve tre problemi in una volta: protegge il rame da ossidazione e corrosione, fornisce una faccia di contatto a bassa resistenza, saldabile o saldabile per fusione, e governa l'invecchiamento della giunzione sotto vibrazione e cicli termici. Eppure molti disegni di officina scrivono ancora solo "stagnato" o "argentato", lasciando grado del materiale, spessore, sottostrato, metodo di misura e prove di accettazione all'interpretazione. Questa guida adotta la prospettiva manifatturiera dell'elettroplaccatura dei busbar: i cicli di processo per stagno, nichel e argento; come selezionare e quotare dimensionalmente lo spessore; come la placcatura influenza resistenza di contatto, caduta di tensione, saldatura e brasatura; le prove di aderenza, porosità e spessore che provano la finitura; i vincoli RoHS e REACH sulle sostanze regolamentate; e il linguaggio di richiamo che dovrebbe comparire su un disegno di produzione. Completa la discussione di selezione della finitura incentrata sulla corrosione con i dettagli di processo, tolleranza e ispezione che un fabbricante ha effettivamente bisogno.
Il rame nudo si ossida rapidamente all'aria: un sottile film ossido si forma sulle facce esposte, e negli ambienti umidi, ricchi di zolfo o carichi di sale la superficie scurisce, si ispessisce e diventa resistiva. In una giunzione bullonata, quell'ossido impedisce il contatto metallo-metallo intimo, aumenta i micro-ohm, genera calore al passaggio della corrente e può strisciare sotto i cicli termici. La placcatura copre il rame con uno strato che si ossida lentamente, forma una superficie amica del contatto e, nel caso dell'argento, mantiene conduttivo il proprio ossido. La placcatura protegge inoltre bordi, fori e zone di piega durante manipolazione e stoccaggio, previene la contaminazione della saldatura e fornisce una finitura visiva coerente per l'ispezione.
La scelta tra finiture non è estetica. Lo stagno è il scelta economica prevalente per la distribuzione in interno e molti busbar di elettronica di potenza; il nichel sopravvive a calore e atmosfere aggressive; l'argento minimizza la resistenza di giunzione in contatti ad alta corrore o separabili. La nostra nota complementare sulla selezione della placcatura incentrata sulla corrosione copre l'albero decisionale ambientale (nebbia salina, umidità, zolfo, esposizione esterna); questo articolo si concentra su come ogni finitura è prodotta, quotata, provata e dichiarata. Laddove i due testi si sovrappongono, la guida corrosione sceglie il materiale e questa guida definisce il processo e il requisito di disegno.
Due realtà manifatturiere incorniciano l'intera discussione. In primo luogo, la placcatura si accumula sulle superfici significative ma si assottiglia in intagli, fori e dentro le pieghe perché la densità di corrente varia sul rack di placcatura, perciò una singola dichiarazione di spessore medio non può controllare il pezzo finito. In secondo luogo, il costo di placcatura scala con l'area superficiale placcata anziché con la massa di rame: barre larghe e sottili spendono proporzionalmente di più sulla finitura rispetto a barre spesse e strette, motivo per cui la placcatura selettiva dei soli piastre di contatto è comune nei volumi. Entrambi i punti appartengono alla RFQ e alla scheda di ciclo di produzione, non solo alla specifica ingegneristica.
L'elettroplaccatura deposita uno strato metallico da un bagno elettrolitico su un pezzo collegato al catodo. La sequenza tipica per un busbar in rame è: pulizia meccanica e sbavatura; sgrassatura alcalina e decapaggio acido per rimuovere ossido e scaglie; attivazione in un attacco acido diluito; il bagno di strike o sottostrato (spesso nichel); il deposito principale (stagno, nichel o argento); risciacquo tra le fasi; passivazione o trattamento anti-tarnish; essiccazione; e ispezione finale. Una buona aderenza dipende da una superficie genuinamente pulita e priva di ossido prima che la corrente inizi; un pezzo che raggiunge la linea di placcatura con olio di stampaggio, impronte digitali o smut ossido si delaminerà in seguito per quanto spesso sia il deposito.
La qualità del substrato fissa il baseline. I busbar SHANYUAN usano C11000 (rame elettrolitico tough-pitch), circa il 99,9% di Cu, morbido e ad alta conducibilità, che placca bene se pulito correttamente. La rugosità superficiale da stampaggio, piegatura e lavorazione meccanica influenza l'aspetto della finitura: facce lisce e preparate producono un deposito opaco o lucido uniforme, mentre le valli ruvide trattengono la soluzione e mostrano zone sottili. La panoramica sul processo produttivo dei busbar laminati mostra dove si colloca la placcatura nel flusso complessivo dopo stampaggio, piegatura e laminazione, e le linee guida alle tolleranze di fabbricazione spiegano le chiamate dimensionali che devono essere finalizzate prima della placcatura, perché lo spessore depositato modifica le dimensioni complessive e gli accoppiamenti.
Le variabili di controllo di processo includono chimica e concentrazione del bagno, densità di corrente, temperatura, pH, agitazione, orientamento del rack e tempo di deposito. Densità di corrente e tempo determinano in gran parte lo spessore; temperatura e chimica del bagno controllano struttura del grano, durezza e stress interno; la posizione di racking controlla l'uniformità. Un bagno barriera in nichel può precedere stagno o argento per sopprimere la diffusione del rame e la crescita intermetallica a temperatura elevata, e tale barriera stessa deve essere specificata e misurata. Gli ingegneri coinvolti nella quotazione dovrebbero leggere i criteri RFQ e di valutazione del fornitore per confermare il controllo di processo, i certificati e la capacità di ispezione del fornitore di placcatura prima del rilascio volume.
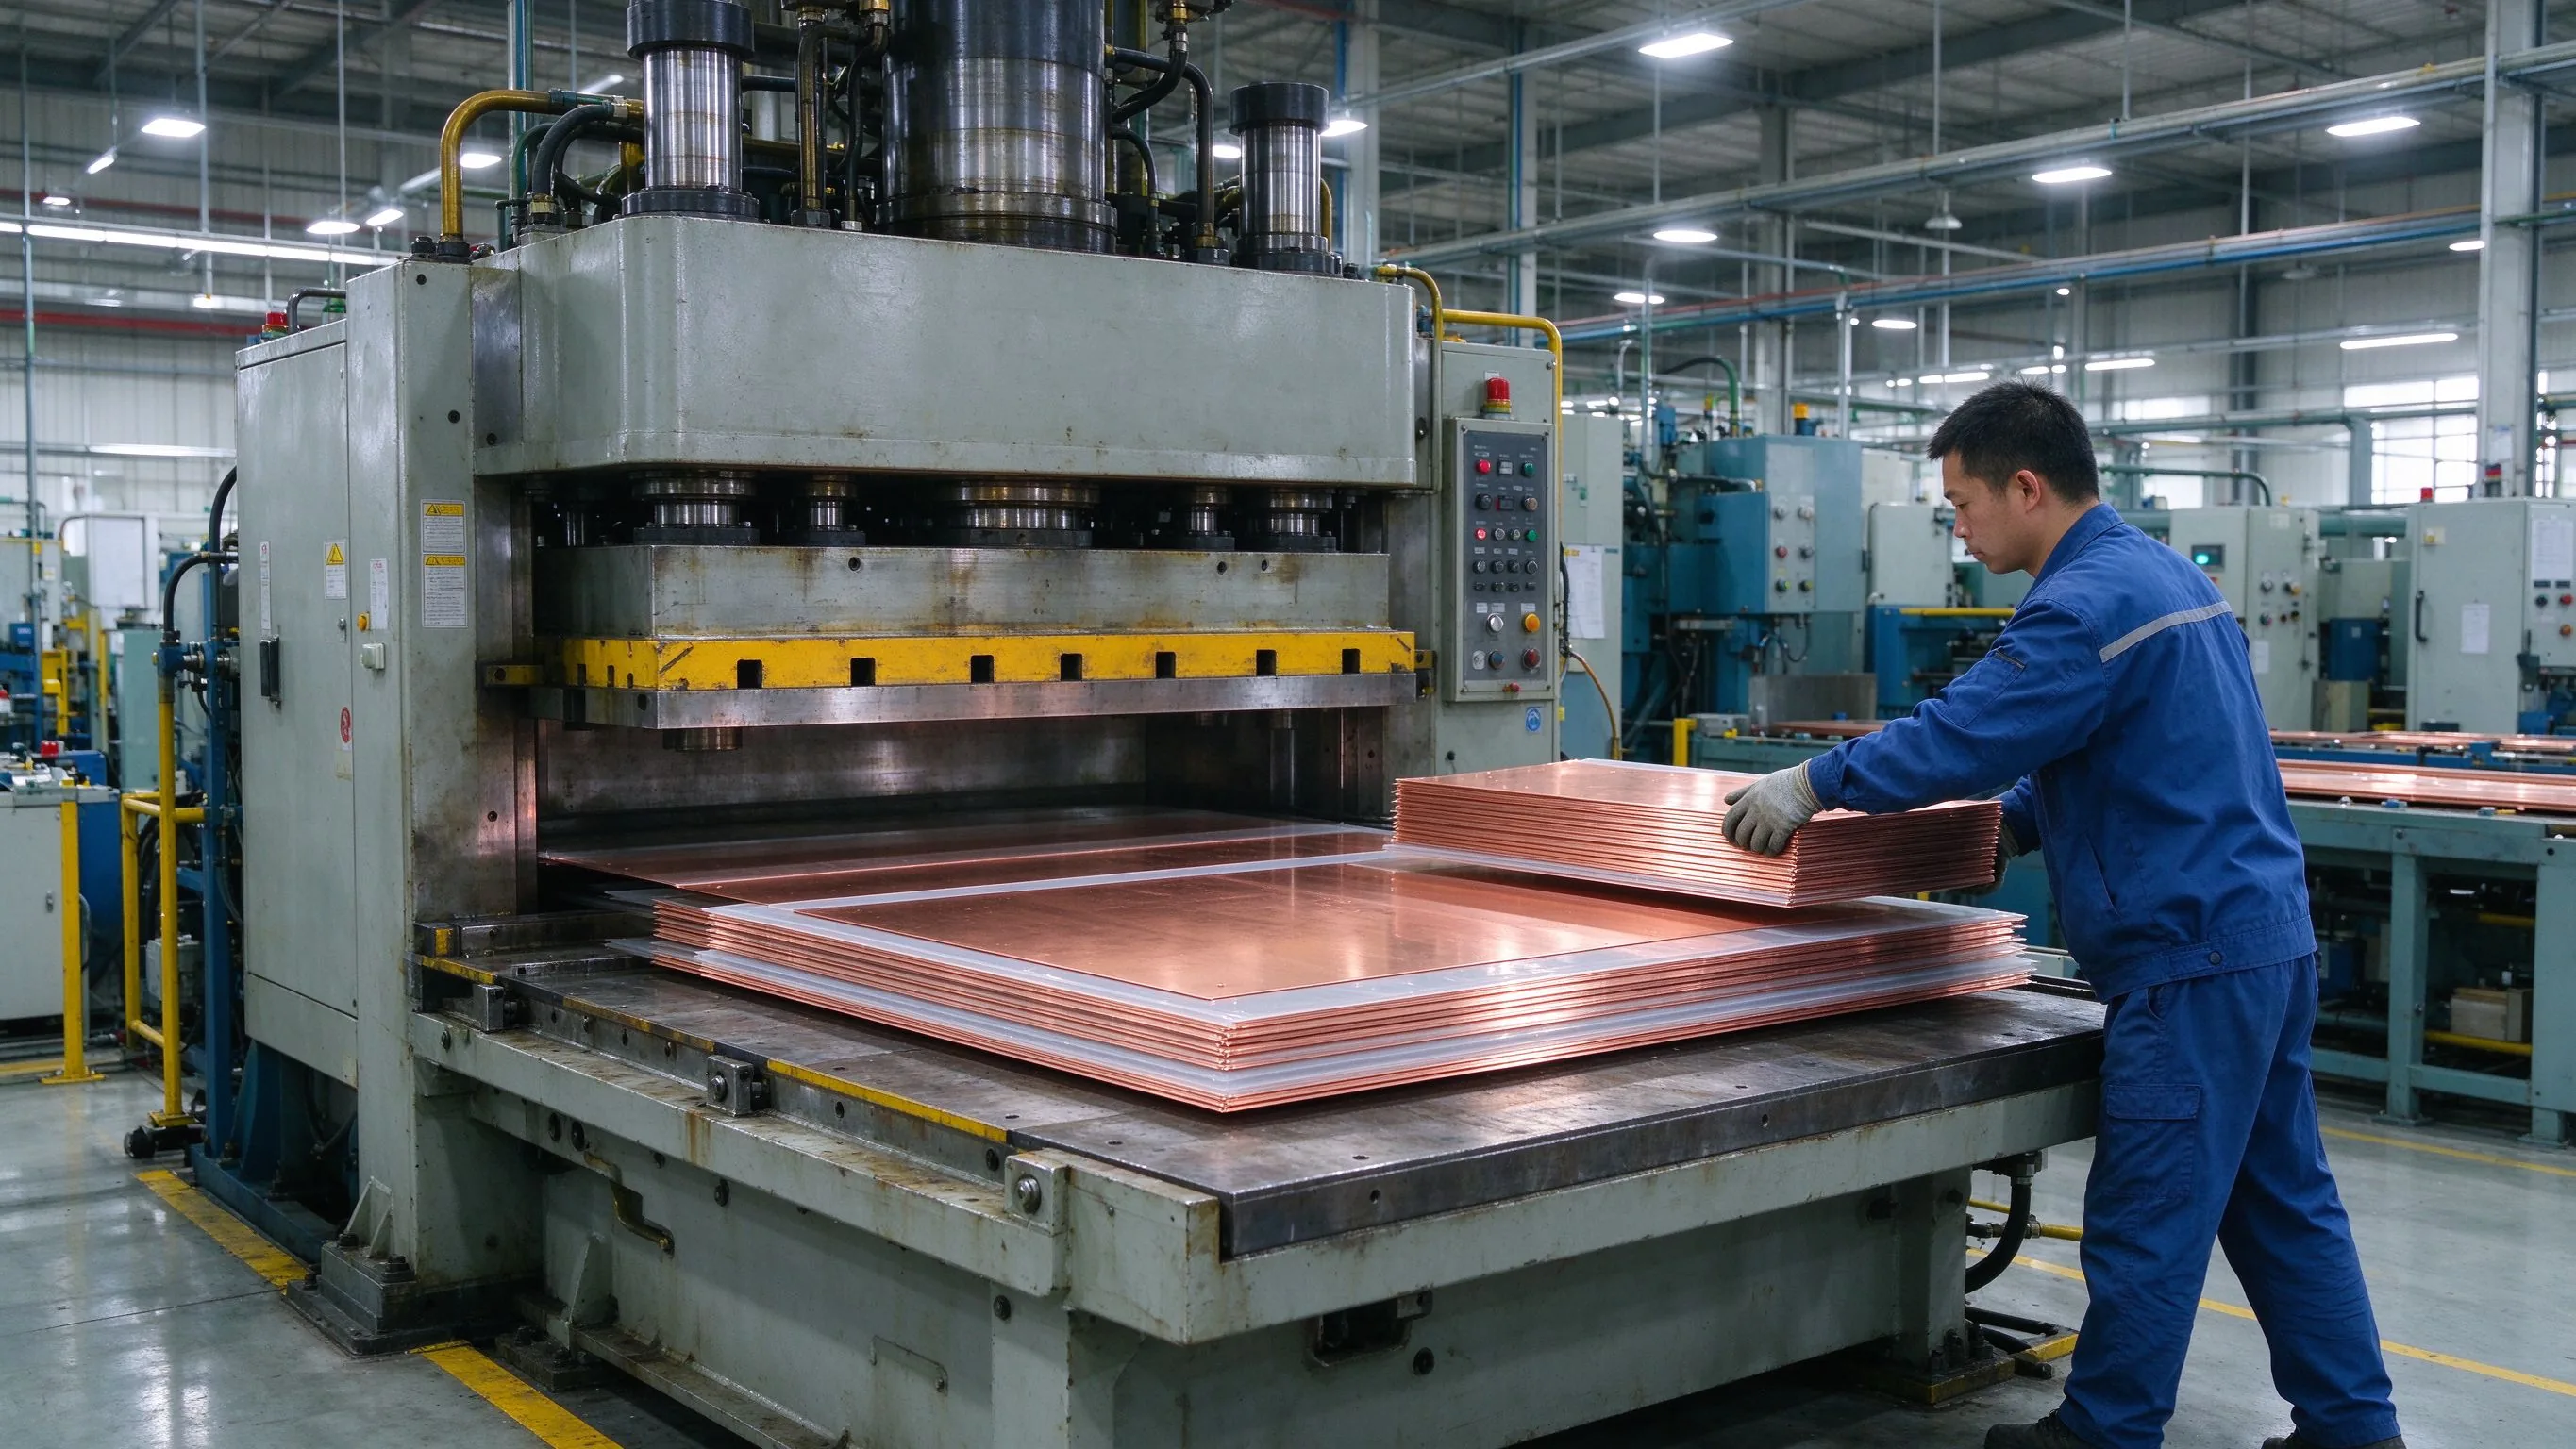
Il flusso produttivo complessivo, incluso come la placcatura si sequenzia rispetto alla laminazione del film e all'unione dei terminali, è descritto nella panoramica sul processo produttivo dei busbar laminati; la qualità della finitura dipende tanto dalla pulizia e geometria a monte quanto dal bagno di placcatura stesso.
La stagnatura è la finitura da lavoro per busbar sotto i circa 120-130 °C di servizio continuo. Lo stagno elettrodepositato è disponibile in variante lucida (livellato, riflettente) e opaca (a grana fine, basso stress); lo stagnatura a caldo per immersione è un altro ciclo usato su alcune barre pesanti. Lo stagno lucido su rame può far crescere whisker conduttivi sotto compressione, perciò stagno opaco, stagno rifusso o stagno su barriera in nichel sono le mitigazioni consuete, e la scelta deve essere scritta sul disegno anziché assunta. La bassa durezza dello stagno significa che il rivestimento si deforma sotto pressione bullonata, si espande nelle valli superficiali e crea un'ampia area di contatto reale, motivo per cui anche un film modesto di stagno abbassa efficacemente la resistenza di giunzione in ambienti moderati.
Lo spessore segue la classe di servizio. L'ASTM B545 definisce classi di servizio con spessori minimi locali: Classe A circa 2,5 µm per contatti elettronici protetti, Classe B circa 5 µm per condizioni miti e saldabilità, Classe C circa 8 µm per esposizione interna moderata, Classe D circa 15 µm per servizio umido e industriale lieve, e Classe E più spessa per esposizione grave o calda. La pratica busbar per quadri elettrici interni e armadi convertitori si posiziona comunemente a 8-12 µm, salendo a 12-20 µm in località umide o costiere; sotto circa 3 µm i pinhole possono esporre il rame come punti ad alta resistenza, mentre lo stagno morbido molto spesso striscia sotto pressione di contatto sostenuta e aggiunge costo senza beneficio. La norma specifica lo spessore minimo locale sulle superfici significative, con lo spessore medio applicato solo quando il committente lo richiede esplicitamente.
Lo stagno eccelle dove contano costo, saldabilità e stabilità a bassa temperatura, e si abbina naturalmente alle famiglie di terminali saldati o brasati descritte nei metodi di saldatura e unione. Non eccelle sotto micro-movimento scorrevole, dove si accumula polvere ossido da fretting, né sopra la soglia intermetallica, dove Cu6Sn5 e Cu3Sn consumano lo strato libero di stagno. Contano anche le condizioni di stoccaggio: le finiture in stagno devono essere mantenute asciutte e imballate per prevenire l'annerimento, e l'ispezione in ingresso dovrebbe controllare la copertura sulle facce di contatto e sulle estremità delle alette prima dell'assemblaggio. Per i dettagli dei terminali, fare riferimento incrociato a la selezione del tipo di terminale e il progetto della connessione dei terminali quando si decide quali facce portano la finitura.
Il nichel è la finitura scelta quando il calore o la chimica escludono lo stagno. Il nichel elettrolitico (ASTM B689) si deposita sotto corrente e segue la geometria del rack; il nichel-fosforo elettroless (ASTM B733, tipicamente 5-12% P) si deposita chimicamente senza corrente, costruendo uno spessore quasi uniforme su bordi, fori e facce piegate dove la placcatura su rack mostra variazione di densità di corrente. Il nichel resiste a servizio continuo intorno a 250-300 °C, resiste molto meglio dello stagno a nebbia salina, umidità, SO2 e H2S, e a 200-700 HV a seconda della variante è abbastanza duro da resistere all'abrasione da manipolazione. Funge inoltre da barriera di diffusione convenzionale sotto l'argento per servizio a caldo e sotto lo stagno dove la crescita intermetallica deve essere soppressa sopra circa 100 °C.
Due cautele temperano i vantaggi del nichel. Il nichel forma un ossido passivante tenace che richiede adeguata forza di serraggio per essere sfondato nella giunzione, perciò le letture di resistenza di contatto possono essere disperse se la coppia non è controllata; e la saldatura del nichel richiede un fondente attivato perché la bagnatura è meno facile che sullo stagno. Nella saldatura laser e ultrasonica dei moduli batteria, il rame nichelato o il foil ricoperto di nichel sono diventati pratica di settore perché la finitura tollera il calore della saldatura per fusione e non fluisce come lo stagno a basso punto di fusione. Gli ingegneri di processo dovrebbero rivedere la nota sui metodi di saldatura e unione quando la barra finita entra in un assieme saldato, perché scelta della finitura e ciclo di saldatura devono essere qualificati insieme.
La strategia di spessore differisce per ruolo. Un rivestimento funzionale autonomo in nichel su una barra calda o corrosiva è di circa 8-15 µm; un sottostrato barriera sotto stagno o argento necessita solo di 2-5 µm per bloccare la diffusione. Il Ni-P elettroless a 12-15 µm è comunemente specificato per sottostazioni costiere, busbar di impianti chimici e involucri esterni. Il confronto ambientale con la protezione anticorrosione è esteso nella guida alla corrosione da placcatura, e il lato isolamento di una barra ad alta tensione, inclusa selezione del film e ordine di lavorazione, appartiene alle opzioni di rivestimento isolante superficiale, dal momento che placcatura e isolamento sono applicati su regioni complementari dello stesso pezzo e non devono interferire tra loro.
L'argento ha la conducibilità più alta di qualsiasi metallo, circa il 105% IACS, e a differenza di stagno e nichel il suo ossido rimane elettricamente conduttivo, il che mantiene bassa e stabile la resistenza di contatto della giunzione attraverso i cicli termici. L'argento è perciò specificato per sezionatori ad alta corrente, contatti estraibili o plug-in, giunzioni di busway, connessioni di livello strumentale e posizioni dove la resistenza limita direttamente il rialzo termico ammissibile. L'argento nudo sopra circa 150 °C lascia che il rame diffonda verso l'alto e annerisca la finitura dal basso, perciò l'argento su barriera in nichel da 3-5 µm estende il servizio affidabile oltre i 200 °C; i contatti scorrevoli o separabili ricevono comunemente 15-25 µm perché è l'usura, non la corrosione, a governare la vita, mentre i piastre bullonate stazionari usano spesso 8-12 µm.
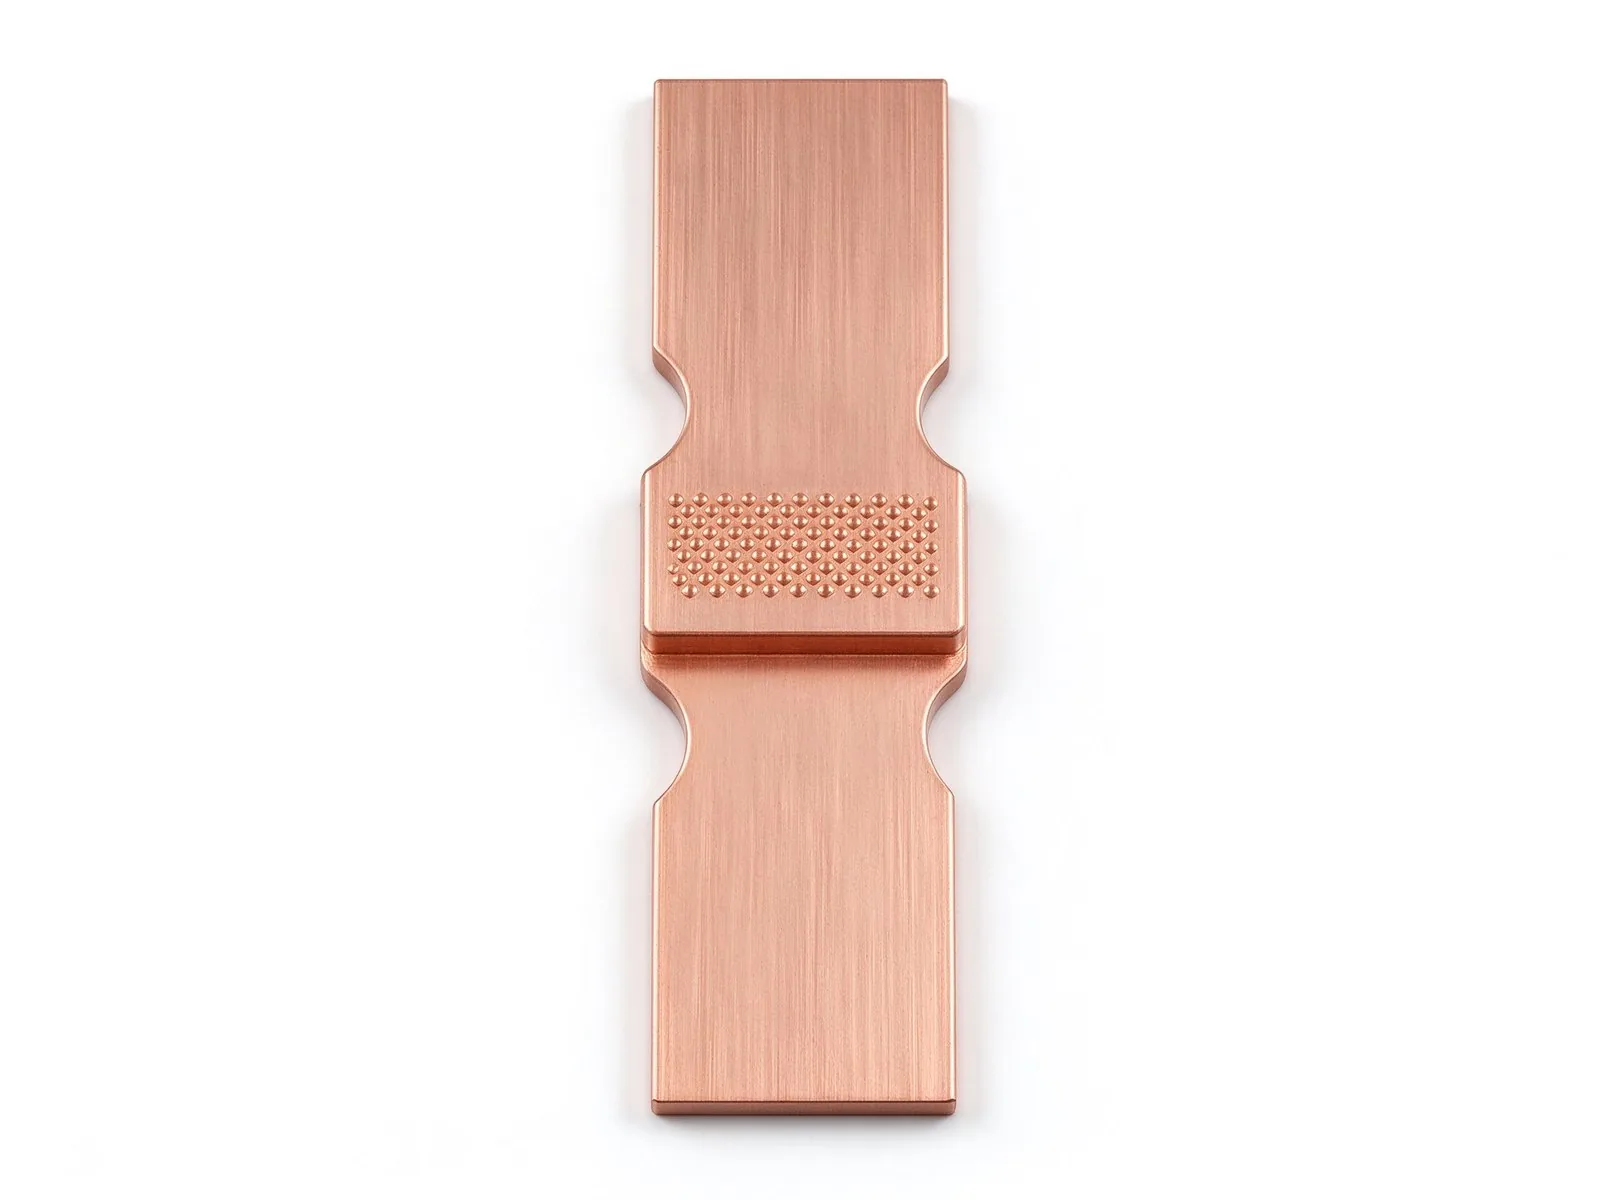
Il costo è reale: la placcatura in argento aggiunge tipicamente circa il 15-30% al prezzo del pezzo finito per 8-12 µm su nichel, contro il 3-6% dello stagno, e l'addebito segue il prezzo a pronti dell'argento e l'area placcata. La placcatura selettiva è la mitigazione convenzionale: depositare argento solo sui piastre di contatto bullonati e sui separatori, lasciare il resto stagnato o nudo laddove isolato, e mascherare o bloccare i depositi sulle regioni non di contatto durante il bagno. Usata correttamente, la placcatura selettiva rimuove una quota ampia del costo dell'argento senza penalità elettrica misurabile, ma i confini mascherati devono essere puliti, sigillati e documentati, e la specifica deve dichiarare dimensioni del contorno del piastra, spessore e quali facce sono mascherate.
L'argento si annerisce nell'aria ricca di zolfo, formando Ag2S che scurisce la superficie visiva; il bagno anti-tarnish e la barriera in nichel mitigano l'aspetto, sebbene le prestazioni di contatto dell'argento annerito rimangano di gran lunga migliori del rame ossidato. Per i contatti separabili, le opzioni in argento duro o lega argenteo migliorano l'usura, e la compatibilità galvanica tra finiture placcate dissimili in una giunzione deve essere verificata anziché assunta. Le pratiche di manutenzione e smontaggio dopo anni di servizio sono coperte nei controlli di manutenzione e risoluzione guasti, che descrivono come ispezionare la resistenza della giunzione e rinnovare i piastre placcate durante i fermi programmati.
L'errore di specifica più comune è scrivere uno spessore senza definire se si tratta di un minimo locale o di una media aritmetica, e senza identificare le superfici significative a cui si applica. Norme quali ASTM B545 sono costruite attorno allo spessore minimo locale misurato sulla superficie significativa in qualsiasi punto scelto; lo spessore medio si applica solo a pezzi piccoli e semplici quando l'acquirente lo richiede esplicitamente. Su un busbar fabbricato con pieghe, fori e alette, gli sporgenzi incassati e le caratteristiche interne a tubo naturalmente costruiscono meno deposito delle facce piane esterne, perciò un valore medio può nascondere zone sottili proprio nella regione di contatto dove inizia corrosione o diffusione.
Selezionare lo spessore partendo dal requisito operativo anziché dall'abitudine. Definire temperatura continua, atmosfera, tipo di giunzione (bullonata, saldata, scorrevole, plug-in), vita attesa massima e micro-ohm massimo ammesso dopo invecchiamento, quindi scegliere finitura e classe: stagno 8-12 µm per servizio interno moderato; stagno umido/esterno 12-20 µm; nichel barriera 2-5 µm; nichel funzionale 8-15 µm; argento stazionario 8-12 µm; argento scorrevole 15-25 µm. Aggiungere al disegno le tolleranze produttive e le posizioni di ispezione, e distinguere le facce di contatto (dove lo spessore conta elettricamente) dalle facce decorative o protette (dove basta un rivestimento più leggero). Le linee guida alle tolleranze di fabbricazione dovrebbero essere consultate insieme, perché lo spessore di placcatura si somma alle dimensioni complessive in corrispondenza di fori e cave di accoppiamento e può cambiare l'accoppiamento con isolatori e coperchi.
Documentare in anticipo la base di misura: quale gauge o metodo, quale norma di riferimento, quanti punti su ogni superficie significativa e il limite inferiore di accettazione. Quando un programma usa placcatura selettiva, elencare sul diagramma di finitura le zone mascherate e le zone di deposito, e notare che la rimozione del maschere non deve lasciare residui adesivi che interferiscano con l'adesione del film isolante. I campioni iniziali e la revisione del flusso di campione rapido e prototipaggio sono il momento giusto per bloccare spessore e disposizione, poiché cambiare un richiamo di placcatura dopo che l'attrezzatura di produzione e le maschere sono preparate causa rilavorazioni e ritardo.
La placcatura modifica la resistenza della giunzione, non la resistenza della barra in rame stessa. La sezione in rame domina ancora la resistenza volumetrica e la caduta di tensione lungo la barra; la finitura governa la resistenza di costrizione e di film a ogni interfaccia tra barra e terminale, modulo, prigioniero o connettore di accoppiamento. In una giunzione bullonata, lo stagno morbido si deforma e fluisce a freddo sotto pressione di serraggio espandendo l'area di contatto reale, dando resistenza bassa e riproducibile a costo modesto; l'argento combina un ossido conduttivo con morbidezza per il valore stabile minimo; il nichel rimane duro e passivante, perciò necessita forza maggiore e mostra dispersione più ampia a meno che il film ossido non sia sfondato.
La stabilità della resistenza nel tempo conta più del valore iniziale. Le giunzioni in stagno che ciclabili sotto vibrazione possono frettare; le giunzioni in argento rimangono stabili ma costano di più; le giunzioni in nichel resistono all'attacco chimico. Dopo i cicli termici, la giunzione dovrebbe essere ri-misurata rispetto al baseline pre-ciclo; una deriva ascendente ampia segnala crescita intermetallica, ossido da fretting o coppia allentata. La nota sul progetto della connessione dei terminali copre valori di coppia, scelte delle rondelle e requisiti di forza di contatto, e la guida a caduta di tensione e perdite di potenza converte la resistenza in modo completo in calore. Il rialzo termico in giunzione cresce con il quadrato di corrente per resistenza, perciò un piccolo aumento di resistenza legato alla placcatura su un piastra ad alta corrente può spostare il punto caldo oltre un limite della scheda tecnica del componente; la verifica della finitura dovrebbe perciò essere legata alla prova di rialzo termico del sistema assemblato, non a un coupon autonomo.
Laddove lo spessore di placcatura sembra influenzare l'portata di corrente, il meccanismo è indiretto: lo stagno morbido più spesso modifica leggermente l'accoppiamento di contatto e il creep, mentre l'emissività superficiale e la pulizia influiscono sulla perdita radiativa di calore. Il dimensionamento del conduttore stesso segue corrente, servizio e raffreddamento come spiegato nei fondamenti di capacità di corrente dei busbar; la scelta della finitura dovrebbe essere giustificata dalle prestazioni di interfaccia, e qualsiasi margine di resistenza di giunzione dovrebbe entrare esplicitamente nel modello termico. La buona pratica ingegneristica registra micro-ohm iniziali, coppia di prova, cronologia dei cicli e micro-ohm finali nel record qualità che viaggia con il lotto di produzione.
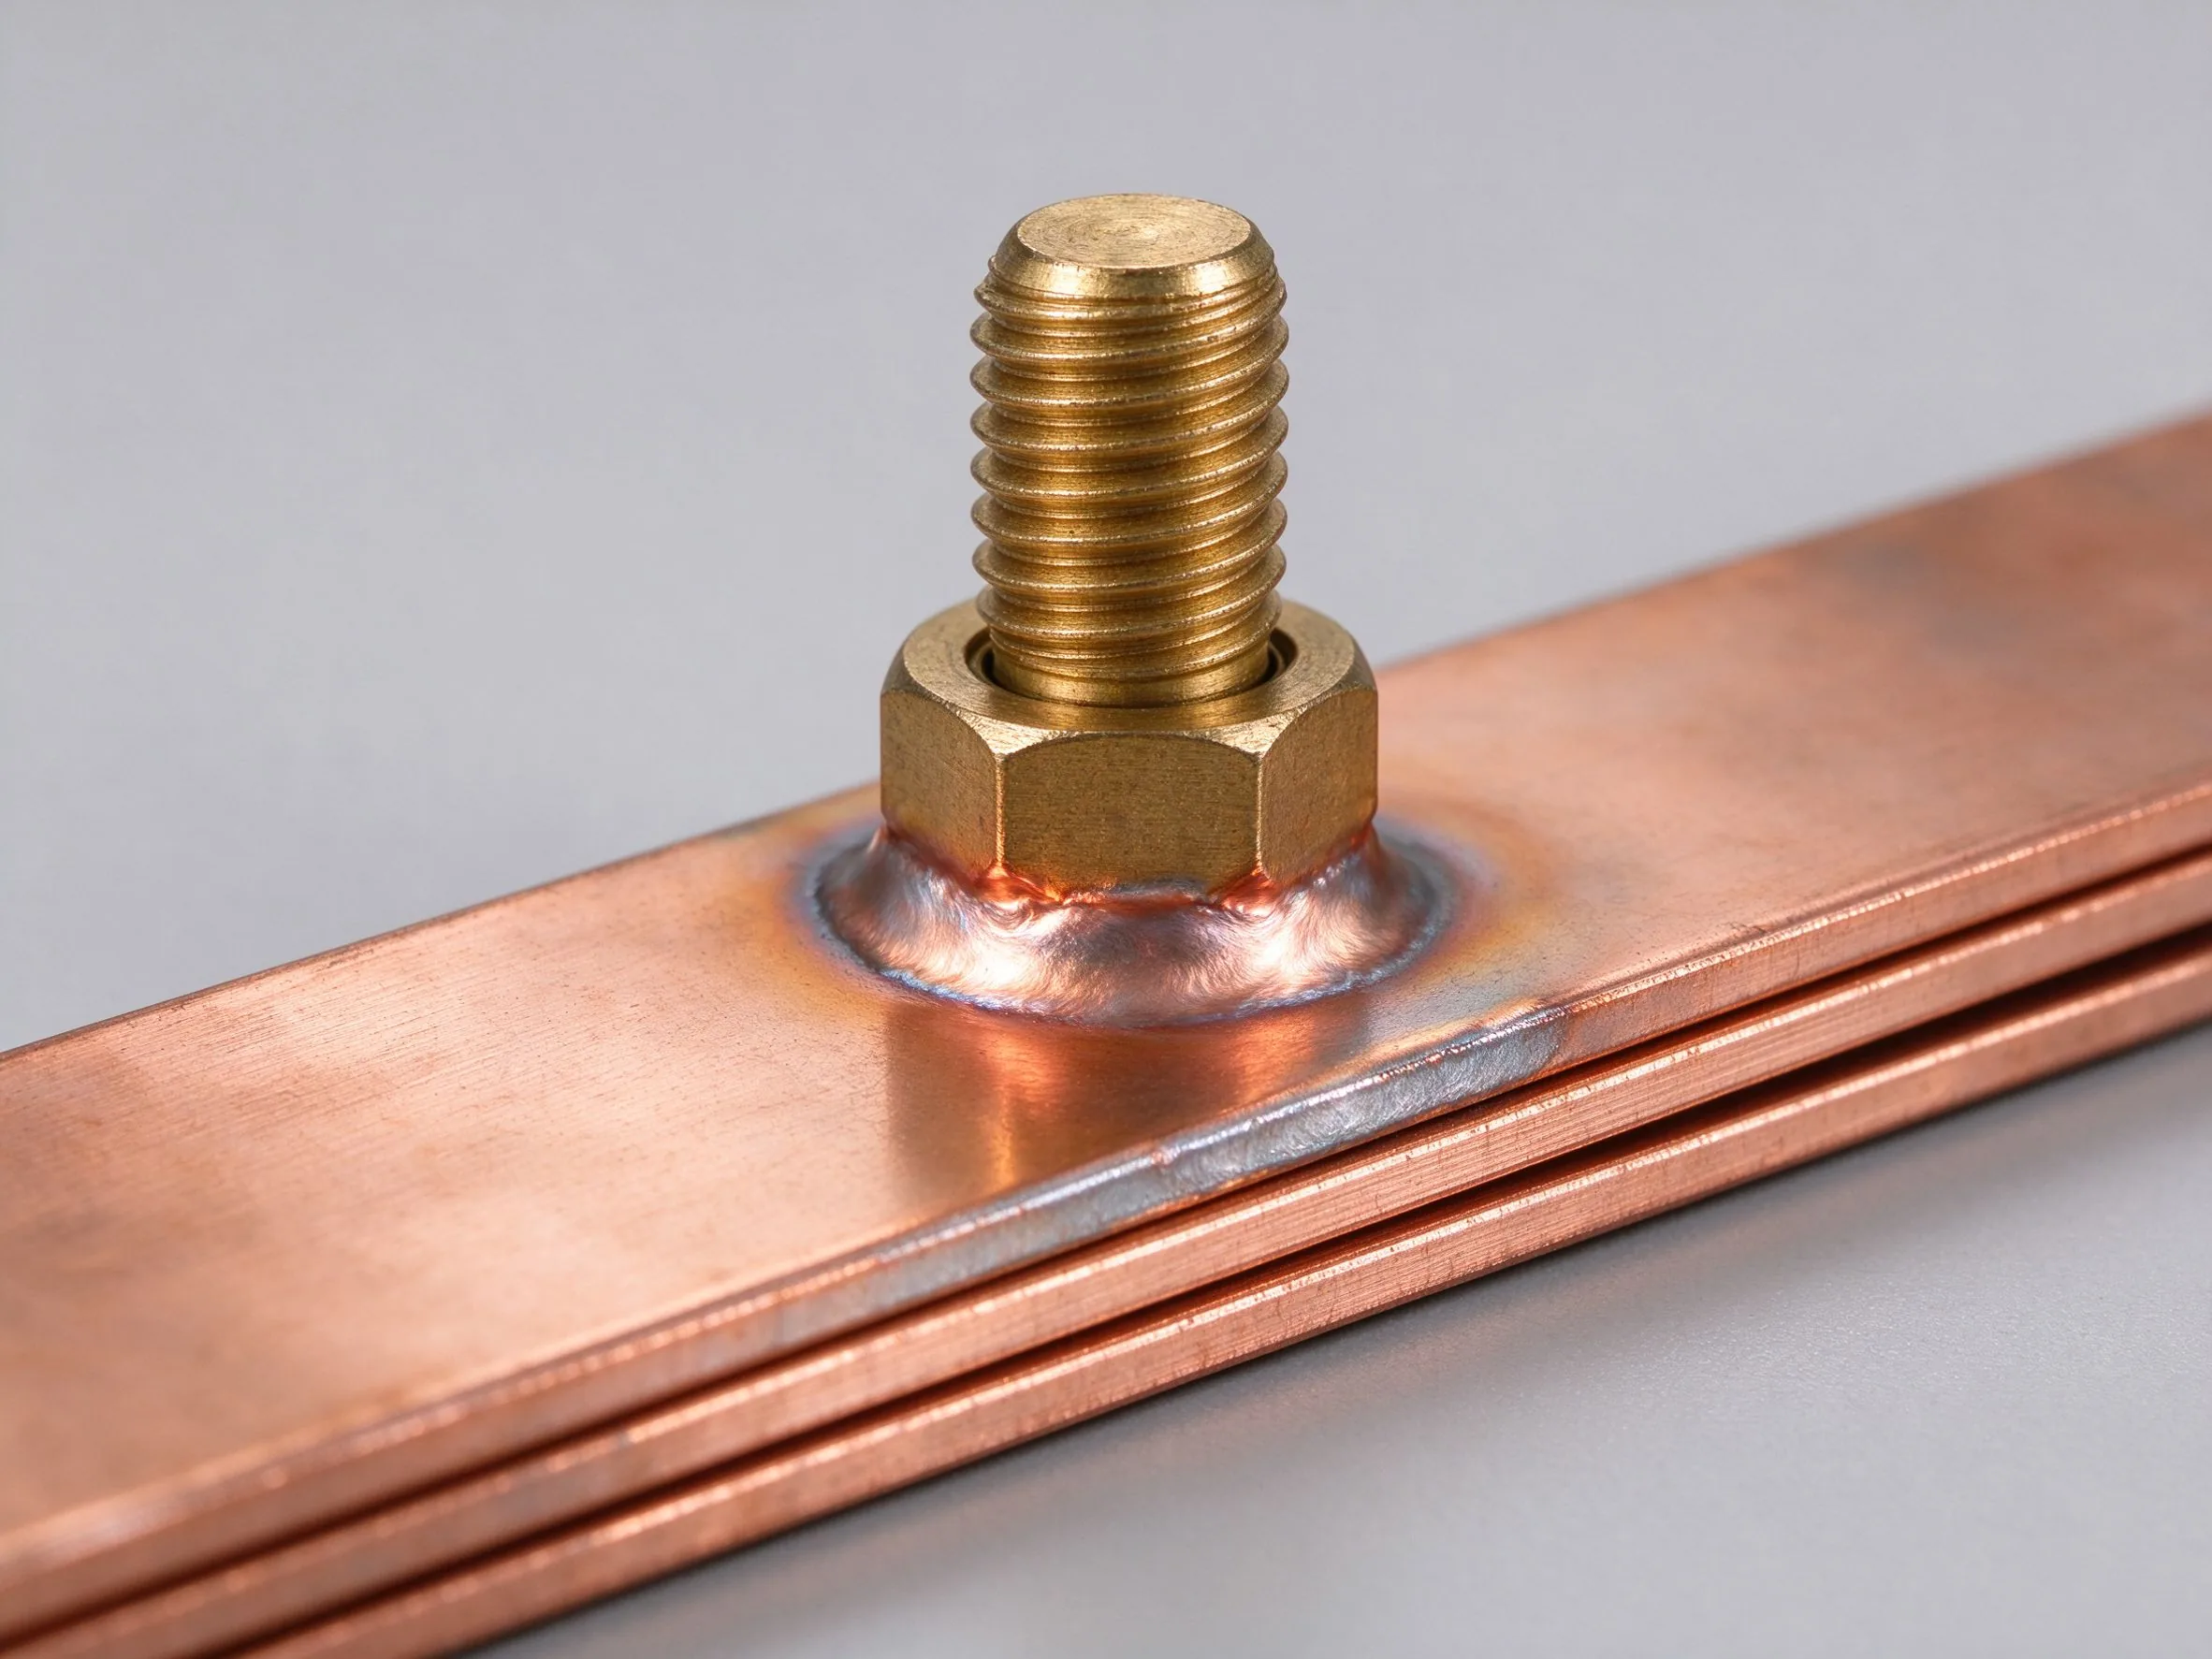
I terminali su un busbar possono essere bullonati, saldati, brasati, saldati laser o ultrasonici, e la finitura interagisce diversamente con ogni processo. La stagnatura supporta direttamente la saldatura perché lo stagno corrisponde alla chimica del saldatore e bagna in modo affidabile; anche l'argento salda bene; il nichel richiede un fondente attivato o aggressivo e forma una superficie di bagnatura meno perdonabile, mentre lo stagno spesso su una preparazione per saldatura può introdurre porosità, spruzzi o fusione non uniforme perché lo strato a basso punto di fusione vaporizza sotto il fascio energetico. Per le saldature laser e ultrasoniche ai terminali di moduli batteria e condensatori, le superfici in rame nichelato sono diventate la scelta affermata proprio perché la finitura sopravvive al calore di saldatura e resiste al flusso, mentre lo stagno morbido contribuisce a contaminazione saldatura e morbidezza meccanica nella zona di fusione.
Gli ingegneri di processo devono qualificare insieme finitura e ciclo di unione: spessore di placcatura, pulizia, condizione dell'ossido e rugosità superficiale modificano tutti l'energia in ingresso necessaria per una buona saldatura, e un set di coupon di qualifica dovrebbe coprire la specifica effettiva di placcatura, la geometria effettiva del terminale e la forza di serraggio produttiva. Resistenza della giunzione, prove di trazione o peel, ispezione di sezione e resistenza elettrica dovrebbero essere registrate. Il riferimento sui metodi di saldatura e unione confronta tali cicli e i loro requisiti di ispezione, e la selezione del tipo di terminale collega il metodo di unione scelto al progetto meccanico del terminale (prigioniero, lama, aletta o testa di saldatura).
Una regola pratica è specificare le zone di finitura per metodo di unione: le alette saldabili ricevono stagno opaco; le interfacce saldate ad alta temperatura ricevono nichel; i piastre separabili ad alta corrore ricevono argento o argento-su-nichel; le zone isolate rimangono nude o coperte da film dopo mascheratura. Le note di disegno dovrebbero dichiarare quali facce devono rimanere prive di placcatura per la saldatura, perché la placcatura su una terra di saldatura può essere difficile e costosa da rimuovere a posteriori. Il flusso di produzione dovrebbe sequenziare le operazioni affinché placcatura, laminazione del film isolante, saldatura e pulizia finale avvengano in un ordine che protegga ogni interfaccia, coerente con il flusso produttivo descritto nella panoramica sul processo produttivo dei busbar laminati.
Tre proprietà di qualità indipendenti definiscono se un lavoro di placcatura passa: aderenza (lo strato rimane legato), porosità (nessun foro passante che esponga il substrato) e aspetto (colore uniforme, senza bollicine, vaiolature, segni di bruciatura o contaminazione). Le prove di aderenza includono metodi di piega o peel secondo norme quali ASTM B571: il campione è piegato, stortato o graffiato a impatto, e il rivestimento non deve bollicinare, sfaldarsi o staccarsi dal substrato. I cicli di shock termico possono esporre debole aderenza come bollicine dopo il disallineamento di espansione tra rame e deposito. La porosità è valutata con una prova chimica ferroxyl o spot che rivela punti di substrato esposto per scolorimento, integrata da ispezione visiva e microscopica; le finiture ad alta porosità falliscono l'invecchiamento corrosivo anche se lo spessore misurato appare adeguato.
L'accettazione corrosiva usa comunemente nebbia salina neutra secondo ASTM B117 o ISO 9227 per un numero definito di ore, con criterio di accettazione che dichiara l'assenza di corrosione del metallo base sulle superfici significative e che la finitura rimane funzionale dopo l'esposizione. L'accettazione elettrica sui pezzi finiti misura la resistenza di contatto della giunzione alla coppia specificata, prima e dopo i cicli termici, referenziandosi a norme di prova per connettori e contatti quali metodi in stile IEC 60512 ove applicabili. I criteri di aspetto dovrebbero definire finitura opaca vs lucida, variazione di colore ammessa, copertura dei bordi e trattamento delle superfici non significative, perché un "aspetto buono" senza criteri porta a accettazioni di officina non uniformi. La più ampia validazione dell'isolamento elettrico sulla barra assemblata, inclusi controlli hi-pot e resistenza, segue le procedure di prova dell'isolamento e dovrebbe essere eseguita dopo che placcatura e laminazione del film sono completate.
I modi di guasto da colpire in ispezione includono: distacco o bordi sollevati dopo la piega; pinhole raggruppati vicino ai fori praticati; bollicinatura dopo bake o shock termico; accumulo non uniforme causato da racking scarso; annerimento o scolorimento da bagni esauriti; e residuo adesivo della maschera. Referenziare il catalogo dei modi di guasto comuni dei busbar nel root-causing di un lotto rifiutato, e catturare ogni risultato di prova contro una specifica di finitura numerata nel record qualità. Un piano di accettazione scritto e coerente protegge inoltre gli acquirenti negli audit: quando il fornitore spedisce certificati, essi devono mappare ogni certificato alla prova esatta, norma, lotto campione e limite di accettazione anziché presentare una dichiarazione generica "RoHS compliant".
Lo spessore non può essere verificato a occhio, e la scelta del gauge dipende dal sistema materiale, volume produttivo e necessità di accuratezza. La fluorescenza a raggi X (XRF) è il metodo non distruttivo primario per rivestimenti metallici su substrati metallici: eccita gli atomi del deposito e del substrato e ricava lo spessore dalla fluorescenza emessa, supporta l'analisi multistrato quali nichel-sotto-stagno o argento-su-nichel, e raggiunge deviazioni standard relative sotto circa il 2-3% su strumenti calibrati. Si adatta ai controlli a campione di batch sui piastre di contatto, maschera i punti selezionati sul disegno del pezzo e lascia il pezzo utilizzabile. L'induzione magnetica si applica a rivestimenti non magnetici su substrati ferromagnetici; la corrente parassita si applica a rivestimenti non conduttivi su metalli non ferrosi, e nessuno dei due è un sostituto dell'XRF su stagno o argento su rame, dove sia deposito che substrato conducono e rispondono in modo simile.
I metodi arbitrali distruttivi rimangono necessari per la qualifica di processo e la risoluzione delle controversie. Il metodo di sezione taglia un campione rappresentativo, lo monta in resina, lucida ed incide gli strati, e misura lo spessore del deposito al microscopio o SEM, rivelando non solo lo spessore ma anche gap di aderenza, pori e strati intermetallici. I metodi coulometrici (stripping anodico) dissolvono un'area circolare definita e ricavano lo spessore dalla carica; sono usati nei laboratori e nel controllo della galenica di placcatura. I gauges di linea produttiva possono combinare XRF inline o backscatter beta con controlli coupon offline, e i registri di officina dovrebbero dichiarare quale metodo governa l'accettazione cliente. Ulteriori dettagli su selezione del metodo e incertezza compaiono nella letteratura di ingegneria di misura riassunta dalle linee guida alle tolleranze di fabbricazione per il lato dimensionale del pezzo finito.
Calibrazione e posizionamento sono i driver pratici dell'accuratezza. L'XRF richiede campioni di riferimento abbinate alla composizione di substrato e deposito; misurare su alette curve o vicino ai bordi introduce errori, perciò le posizioni di misura dovrebbero essere aree piane rappresentative lontane da fori e pieghe, con media di più punti solo dove esiste un requisito medio. Registrare strumento, data di calibrazione, coordinate dei punti e valore misurato sul rapporto di ispezione. Quando la placcatura in argento porta costo materiale, i fornitori monitorano continuamente la deposizione in bagno e i trend dei gauges per evitare sia la sotto-placcatura che fallisce le prestazioni sia la sovra-placcatura che spreca metallo costoso, bilanciando resa, qualità e costo nel ciclo produttivo definito insieme alla checklist DFM per il rilascio produzione.
I busbar spediti all'interno di apparecchiature elettriche ed elettroniche sul mercato europeo devono conformarsi alla Direttiva RoHS (2011/65/EU), che limita dieci sostanze nei materiali omogenei: piombo, mercurio e cromo esavalente limitati allo 0,1% in massa, cadmio allo 0,01%, più ritardanti di fiamma bromurati e ftalati selezionati. Per le galeniche di placcatura questo significa direttamente scegliere stagno senza piombo (le moderne leghe di stagno opaco evitano le vecchie finiture lucide stagno-piombo), evitare i rivestimento di conversione al cromo esavalente in favore di alternative trivalenti o di nessuna passivazione dove non necessaria, e controllare il cadmio in qualsiasi chimica di processo nichel o argento. Una Dichiarazione di Conformità e dati materiale tracciabili dovrebbero accompagnare i lotti di produzione, e la catena documentale CE per l'apparecchiatura finita dipende dalla disponibilità della dichiarazione a livello componente.
Il REACH (EC No. 1907/2006) aggiunge un obbligo diverso e più ampio: il quadro europeo REACH mantiene una Candidate List (SVHC) crescente di sostanze di altissima preoccupazione, e gli oggetti immessi sul mercato richiedono disclosure quando certe soglie SVHC sono superate, mentre alcune sostanze richiedono autorizzazione per usi specifici. I vecchi bagni di placcatura argento a base di cianuro e i processi all'acido cromico ricadono in territorio regolato o pesante di autorizzazione; le linee moderne conformi usano sempre più spesso formulazioni di argento non cianuriche e chimica trivalente, e gli acquirenti dovrebbero richiedere la dichiarazione REACH corrente del fornitore e l'ultimo aggiornamento SVHC anziché affidarsi a una brochure statica. Il contesto commerciale dell'approvvigionamento sotto tariffe e materiali regolamentati, incluso il rischio fornitore, è discusso nelle considerazioni su tariffe commerciali e continuità di fornitura, mentre il contenuto regolatorio dell'ecosistema più ampio EV e ESS si collega alle implicazioni del regolamento batterie UE sui busbar.
I passi pratici di conformità per un programma busbar sono semplici: definire nella RFQ i mercati target e le direttive applicabili; richiedere dichiarazioni di materiale e finitura (stagno senza piombo, dichiarazione RoHS sulle dieci sostanze, dichiarazione REACH/SVHC corrente, dichiarazione assenza Cr(VI)); mantenere i certificati legati ai numeri di lotto; conservare le SDS del bagno e i registri dei cambi; ed evitare di specificare chimiche di finitura vietate sul disegno. Anche i sali di pulizia residui, i passivanti e gli oli anti-tarnish di imballaggio dovrebbero essere divulgati se contengono sostanze regolamentate, perché la conformità è valutata a livello di materiale omogeneo, non solo sul metallo placcato. I team qualità dovrebbero rivedere le dichiarazioni prima del rilascio produzione, rispecchiando l'igiene documentale descritta nella nota sui criteri di valutazione del fornitore.
Un richiamo di finitura completo nomina il metallo e il tipo di deposito, lo spessore minimo locale sulle superfici significative, l'eventuale sottostrato, la norma applicabile, le prove di accettazione e la base di ispezione. Una nota minimale di alta qualità può leggersi, ad esempio: "Stagnatura secondo ASTM B545 Classe C, stagno opaco, spessore minimo locale 8 µm sulle facce di contatto marcate; barriera in nichel 2-5 µm dove la temperatura supera 100 °C; aderenza secondo ASTM B571; conforme RoHS e REACH; senza piombo; misurata XRF sui punti di ispezione elencati nel diagramma di finitura". Un richiamo per argento dovrebbe leggersi in modo simile: "Argento 8-12 µm su nichel 3-5 µm solo sui piastre bullonate; mascherato altrove; contatti scorrevoli 15-25 µm; nebbia salina secondo ASTM B117 per le ore concordate; resistenza di contatto misurata alla coppia specificata". Le parole esatte variano, ma gli elementi devono essere completi.
Elementi da includere sul disegno o sul foglio finitura allegato: metallo e grado del deposito (stagno opaco/lucido; nichel-P elettrodepositato o elettroless e intervallo %P; argento puro o indurito); spessore come minimo locale con unità (µm o micro-inches) e classe di riferimento; metallo e spessore del sottostrato; identificazione delle superfici significative tramite diagramma di finitura o zone numerate; metodo di misura (posizioni puntuali XRF, sezione per lotto di approvazione); riferimenti e limiti di accettazione per prove di aderenza e corrosione; restrizioni di saldabilità o zona di saldatura (quali facce rimangono nude); dichiarazioni di conformità (senza piombo, RoHS, REACH/SVHC, assenza Cr(VI)); criteri di aspetto (colore, uniformità, accumulo ammesso sui bordi); e protezione da imballaggio/tarnish per lo stoccaggio. La checklist DFM per il rilascio produzione dovrebbe richiedere questa nota prima che il pezzo sia indirizzato alla placcatura, e le linee guida alle tolleranze di fabbricazione dovrebbero coprire l'accumulo ammesso in fori e cave.
Al contrario, richiami da evitare: "stagnato" senza spessore; "argentato" senza sottostrato o confine della piastra; uno spessore dato come media solo su un pezzo sagomato; nessun metodo di prova o criterio di accettazione; placcatura specificata sulle terre di saldatura; conformità dichiarata senza riferimento documentale; e spessore più stretto di quanto il bagno possa ripetere economicamente, il che alza i tassi di rifiuto. Quando più finiture compaiono su un unico pezzo, il diagramma di finitura dovrebbe dominare la nota, usando lettere di zona e frecce verso ogni piastra, perché il solo testo su una barra laminata complessa crea ambiguità durante la lavorazione in officina. Collegare la nota di disegno ai disegni dei terminali e dell'isolamento affinché zone di placcatura, zone del film isolante e terre di saldatura non si sovrappongano involontariamente, seguendo la logica disposizione cross-funzionale nella selezione dei busbar laminati multistrato.
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN), fondata nel marzo 2012 e titolare di uno stabilimento di 17,200 m² a Taoyuan Village, Wulian Street, Rizhao, Shandong, Cina, esporta busbar laminati isolati in più di 20 paesi. I prodotti di serie sono costruiti su rame C11000 in uno a sei-plus strati, portati fino a circa 1000A, con isolamento PET, Nomex o DLF, base progettuale controllata di rialzo termico di 30 °C, superfici di contatto stagnate e prigionieri filettati M6/M8, terminali a lama e disposizioni di terminali saldati. Il flusso produttivo di serie integra stampaggio, formatura, laminazione, applicazione dell'isolamento, unione dei terminali e lavorazione della finitura, con controlli di spessore e dimensionali allineati ai requisiti del disegno cliente e alle norme concordate.
Per i programmi che necessitano di variazioni di finitura oltre lo stagno di serie, la documentazione RFQ dovrebbe dichiarare la finitura richiesta su ogni zona, spessore e classe, eventuale sottostrato in nichel o piastra selettiva in argento, condizione di saldatura o brasatura di ogni terminale, aspettative di conformità (stagno senza piombo, RoHS, dichiarazione REACH/SVHC, privo di Cr(VI)), prove di qualifica e criteri di passaggio, e registrazioni di misura del lotto campione. Il team ingegneristico SHANYUAN rivede i disegni per producibilità prima della quotazione, coprendo fattibilità di piega, progetto del terminale, instradamento dell'isolamento e sequenza della finitura, e può coordinare campioni e rapporti di ispezione prima del rilascio produzione; le note di riferimento di questo sito includono il flusso del processo produttivo, la guida alle tolleranze, la guida ai metodi di unione e il flusso di prototipaggio.
Gli acquirenti possono inviare disegni, dati di corrente e tensione, ambiente e requisiti di prova e volumi target a busbar@shanyo.com per una quotazione tecnica. Che il pezzo sia una semplice barra di distribuzione, uno stack di elettronica di potenza laminato o un assieme saldato personalizzato, la sezione placcatura della RFQ dovrebbe essere trattata come specifica controllata anziché preferenza: grado del metallo, spessore, sottostrato, metodo di prova e documenti di conformità proteggono l'affidabilità della giunzione per la vita del veicolo o apparecchiatura ed evitano controversie in ingresso. Insieme alla guida corrosione per la selezione del materiale, il dettaglio di processo e ispezione di questo articolo fornisce a progettisti e fabbricanti un vocabolario manifatturiero condiviso per finiture busbar affidabili, conformi e a costo controllato.
La placcatura su un contatto della barra è una strategia di corrosione tanto quanto una mo
Leggi l’articoloDalla bobina di rame C11000 a una barra multistrato completamente sigillata e collaudata,
Leggi l’articolo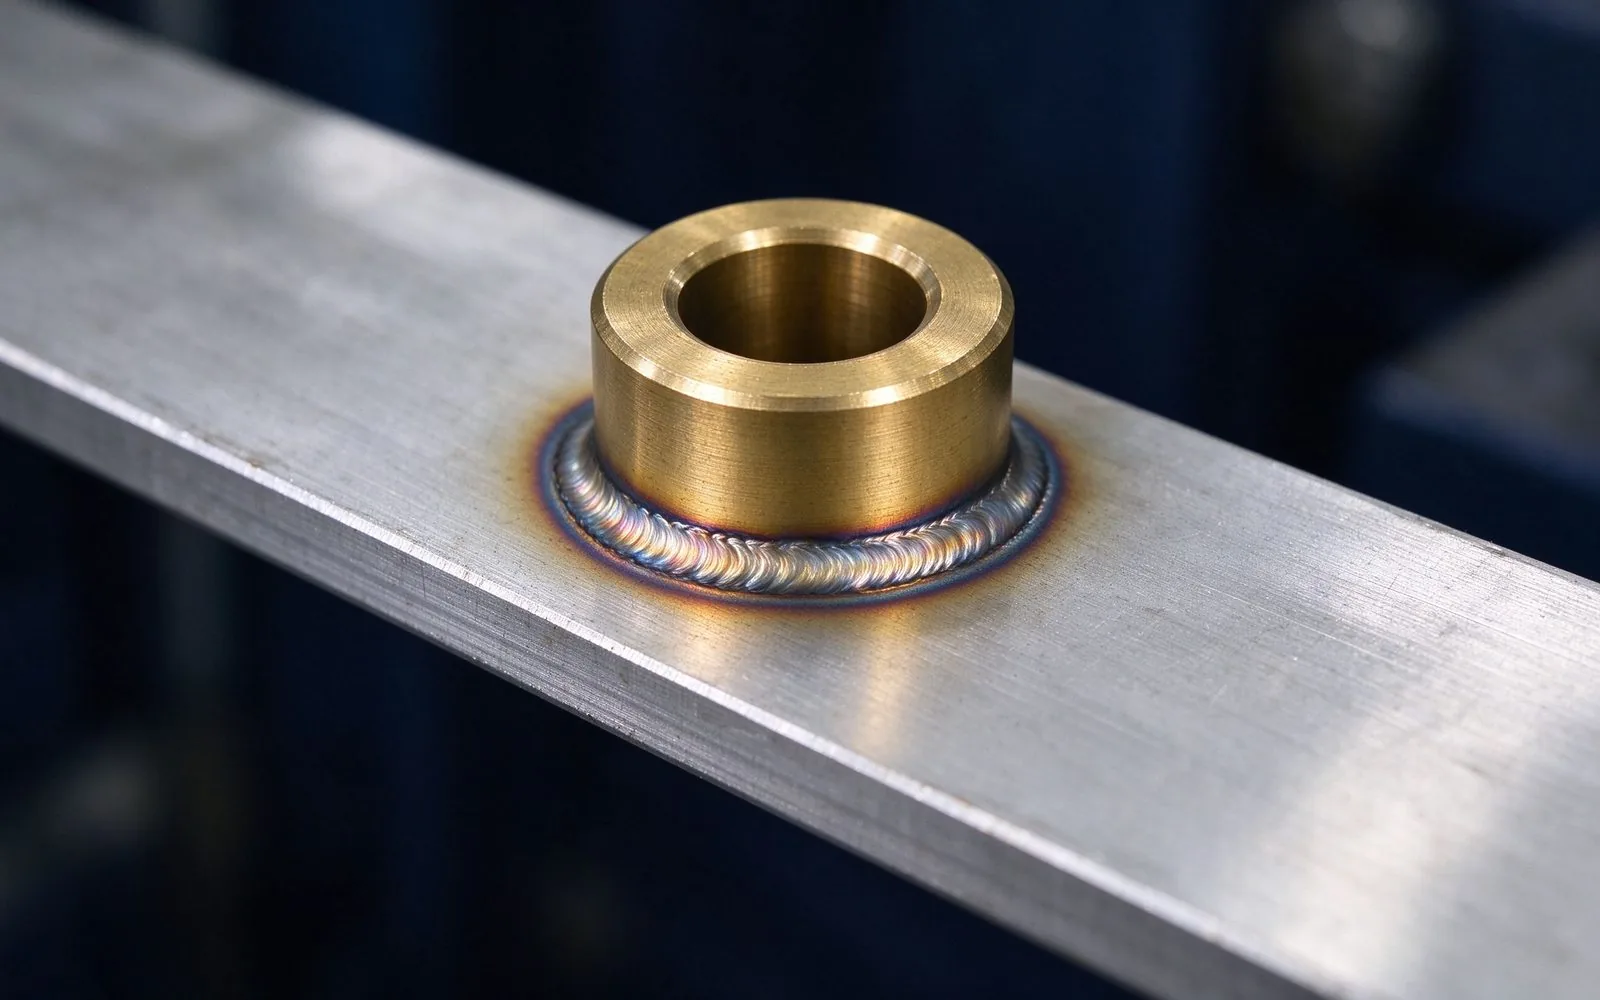
Una connessione di barra è buona quanto il suo giunto. Le saldature ultrasuoni raggiungono
Leggi l’articolo
Thomas O'Brien è ingegnere di processo produttivo con 14 anni di esperienza in stampaggio, laminazione e lavorazione dei terminali per sbarre laminate. Gestisce linee di produzione per profili di precisione, strati isolanti e lavorazione CNC, concentrandosi sul controllo dimensionale e sulla ri
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
