Der Feldausfall, der einen Umrichter vom Netz nimmt, kommt nicht an einem Tag — er tendiert über Monate, und der Trend ist lesbar, wenn jemand hinschaut. Eine heiße Verbindung erscheint Wochen vor dem Auslösen im Wärmebild, ein steigender Kontaktwiderstand ist Monate vorher im Mikroohm sichtbar, und eine Anzugsmoment-Änderung ist bei jedem Serviceintervall messbar. Dieser Leitfaden ist das Wartungs- und Fehlerbehebungshandbuch für laminierte und verschraubte Sammelschienen: was messen, wann, und wie reparieren-oder-ersetzen entscheiden.
Der Feldausfall, der einen Umrichter vom Netz nimmt, kommt nicht an einem Tag — er tendiert über Monate, und der Trend ist lesbar, wenn jemand hinschaut. Eine heiße Verbindung erscheint Wochen vor dem Auslösen im Wärmebild, ein steigender Kontaktwiderstand ist Monate vorher im Mikroohm sichtbar, und eine Anzugsmoment-Änderung ist bei jedem Serviceintervall messbar. Dieser Leitfaden ist das Wartungs- und Fehlerbehebungshandbuch für laminierte und verschraubte Sammelschienen: was messen, wann, und wie reparieren-oder-ersetzen entscheiden.
Die Wartbarkeit wird am Reißbrett entschieden: Verbindungszugänglichkeit, Anzugsmoment-Markierungen, Beschichtung, die Inspektion übersteht. Ein Design, das Wartung antizipiert, kostet einen Bruchteil der Lebenszeitwartung eines Designs, das es nicht tut.
Die Basis steht in unserem Auswahl-Leitfaden nach Ausfallmodi — der Wartungsplan ist das Spiegelbild der Auswahlregeln.
Drei Ebenen. Jährlich: Wärmebildgebung unter Last, Sichtprüfung, Anzugsmoment-Prüfung an kritischen Verbindungen. Mehrjährig: vollständige Vorbereitung der stärksten Verbindungen, Beschichtungsbewertung, PD-Kontrollen. Ereignis: Inspektion nach Fehler, Überlast, Vibration.
Der Umfang folgt dem Dienst — ein DC-Link mit täglicher Zyklierung verdient das volle Programm.
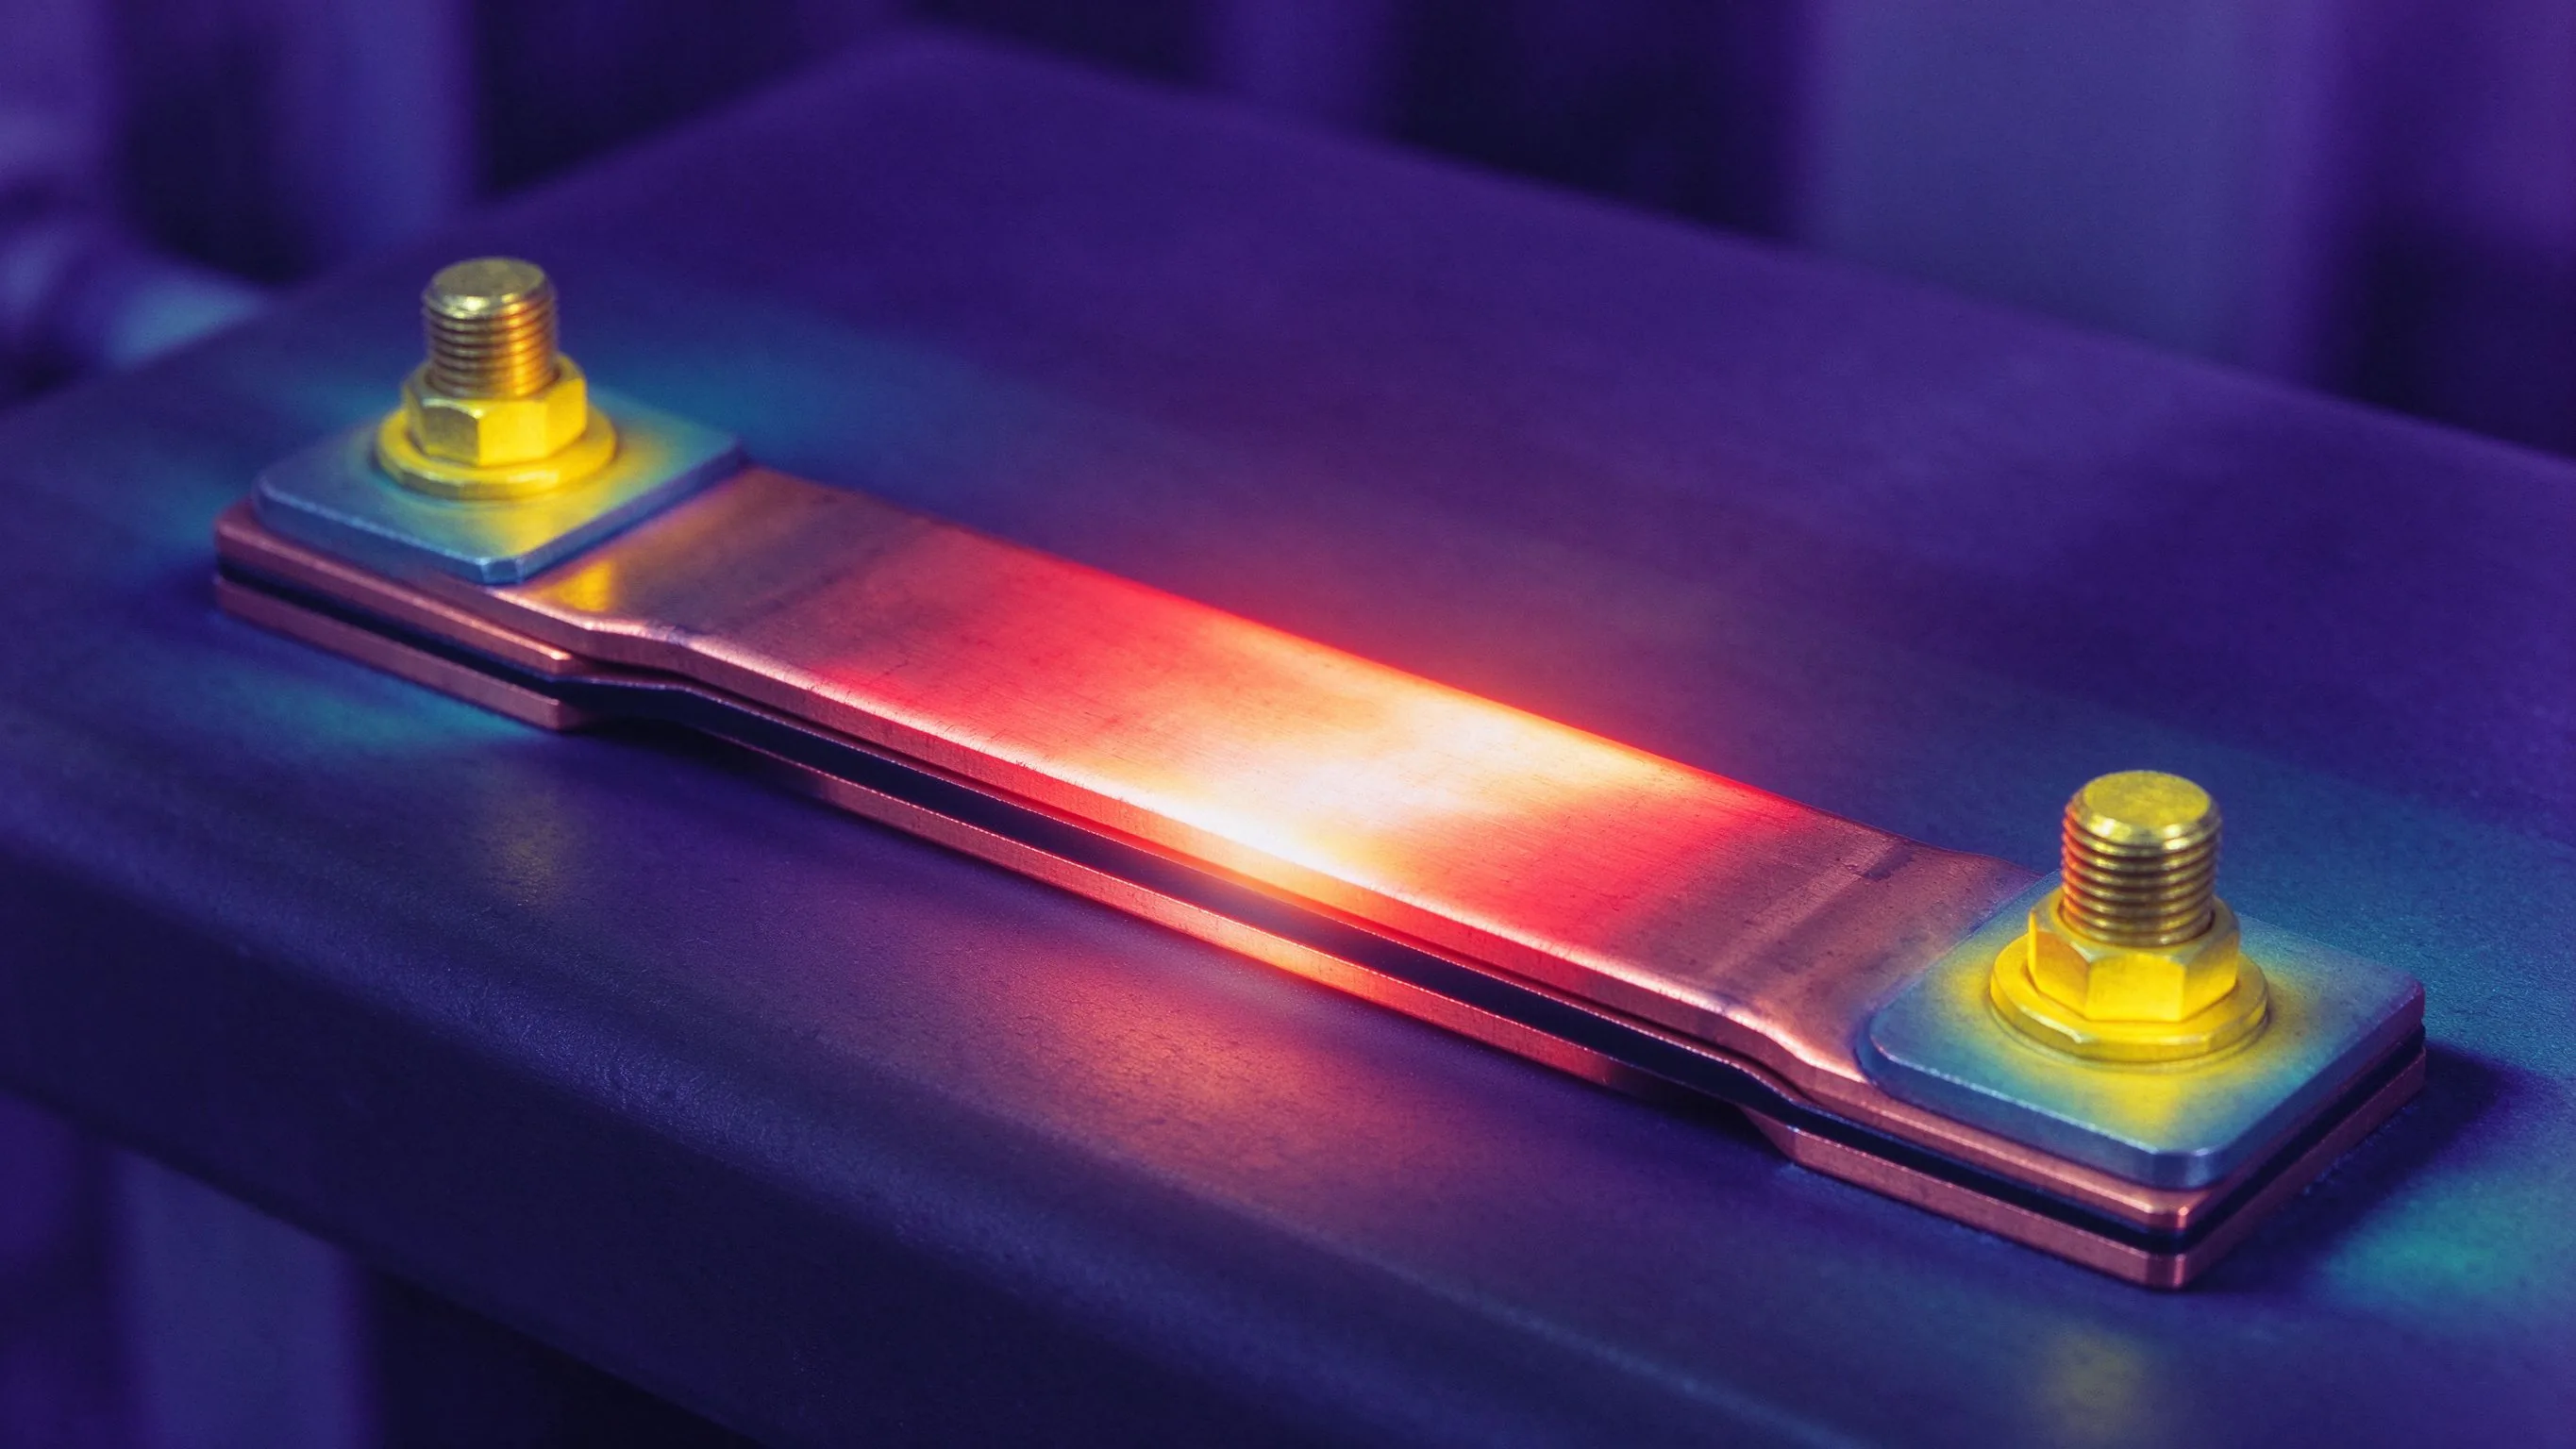
Die Wärmebildkamera sieht das Symptom direkt: Eine Verbindung, die unter demselben Strom heißer als ihre Nachbarn ist, ist eine Verbindung mit hohem Widerstand. Die harte Regel: Die Inspektion muss unter Spannung und Last stattfinden — eine Verbindung, die bei 30 Prozent Last kaum warm ist, kann bei 90 Prozent gefährlich sein.
Der Vergleich, der zählt, ist Verbindung-gegen-Verbindung bei identischem Strom.
Roh-Temperaturen sind zwischen Besuchen nicht vergleichbar: Die Lastkorrektur passt die gemessene Temperatur über die I2R-Beziehung auf eine Referenzlast an — die Erwärmung skaliert mit dem Quadrat des Stroms.
Last beim Scan aufzeichnen, dieselbe Referenz anwenden, die korrigierte Erwärmung verfolgen.
Bildgebung erkennt Defekte nur unter Last. Das frühere Werkzeug ist das digitale Mikroohmmeter, das den Kontaktwiderstand spannungslos misst: Spitzen durch zu locker angezogene Bolzen, Oxidation oder Beschichtungsdegradation erscheinen vor der thermischen Signatur.
Die Disziplin ist das Tracking: Jede Verbindung bei jedem Stillstand aufzeichnen, mit Referenz und Nachbarn vergleichen.
Verbindungen lockern sich: Kupfer kriecht, Beschichtung komprimiert sich, Unterlegscheiben setzen — die Klemmkraft sinkt, auch wenn der Bolzen fest aussieht. Die Antwort ist die Prüfung mit kalibriertem Werkzeug. Für neue Anlagen ist das Nachziehen im ersten Jahr kritisch.
Nachziehen allein ist keine Reparatur: Die Daten zeigen 92 Prozent Verbesserung mit vollständiger Vorbereitung gegen 20 Prozent beim bloßen Nachziehen.
Wenn eine heiße Verbindung identifiziert ist, ist die Reparatur eine Prozedur: spannungslos schalten, isolieren, Spannungsfreiheit prüfen. Demontieren. Bewerten — Kontamination, Oxidation, Beschichtung, Reibung. Reinigen. Neue Oxidationsschutz-Paste. Mit korrektem Material und dokumentiertem Moment montieren. Mikroohm und Scan verifizieren.
Behandeln Sie Nachziehen nicht als Standardreparatur — eine heiße Verbindung kann Kontamination, Oxidation, beschädigte Beschichtung oder falsches Material bedeuten.
Anschlussverfärbung ist die sichtbare Signatur einer heißen oder korrodierten Verbindung; Beschichtungsabrieb an Kontaktkanten und Kontaminationsfilme sind mit geübtem Auge lesbar.
Vier Signale zählen: geänderte Anzugsmoment-Messung, steigender Mikroohm-Trend, thermischer Hotspot, Verfärbung. Der Beschichtungs- und Korrosionsleitfaden erklärt die sichtbaren Zeichen.
Über einigen hundert Volt verdient die Isolierung ihre eigene Spur: Der PD-Test bei fester Spannung liefert eine Zahl, die tendiert — ein steigender Pegel ist laufende Degradation. Dielektrik- und Isolationswiderstandsmessungen fangen Feuchteeindringung.
Der Isolationsprüf-Leitfaden deckt die Methoden ab.
Eine verschraubte Verbindung mit degradierter Beschichtung, aber gesunder Struktur: reparieren — die Vorbereitung stellt sie wieder her, die Daten sagen 92 Prozent. Eine laminierte Schiene mit Isolationsbruch, Delamination oder Kantenschaden: ersetzen. Eine geschweißte Verbindung mit sichtbarem Riss: ersetzen — niemals flicken. Eine Schiene nach Kurzschluss: alles prüfen.
Die Entscheidung wird gegen die Modusanalyse getroffen, nicht gegen den Ersatzpreis.
Jede Verbindung braucht eine Identität, eine Referenz und einen Trend: Moment, Mikroohm, korrigierte Erwärmung, Sichtzustand, Historie. Der Trend ist das Frühwarnsystem.
Unsere Qualitätsdokumentation versendet das Dossier mit dem Material, und der Temperaturwechsel-Zuverlässigkeitsleitfaden erklärt, wie die Nachweise erzeugt wurden.
Der Inspektionskalender spiegelt die Moduskarte, nicht einen generischen Kalender: Ein DC-Link mit Zyklierung bekommt Tracking bei jedem Stillstand; eine Außenverbindung PD-Kontrollen nach Feuchtesaisons. Der Auswahl-Leitfaden nach Modi von heute mappt jeden Dienst.
Gegen Modi zu planen ist die kosteneffektive Antwort.
Drei Szenarien decken die meisten Anrufe. Eine heiße Verbindung unter vielen: Nachbarn vergleichen, Last korrigieren, Mikroohm messen, Vorbereitung planen. Gleichmäßig heiße Schiene: Dimensionierung oder Umgebung — die Stromtragfähigkeitstabelle prüfen. PD-Rauschen: Umgebung oder Material.
Messen vor dem Demontieren, korrigieren vor dem Schluss, dokumentieren vor dem Reparieren.
Bildgebung arbeitet per Design unter Spannung — Annäherungsabstände, isolierte Werkzeuge, dokumentierte Prozedur. Jede Kontaktaufgabe passiert spannungslos: isolieren, mit geprüftem Tester nachweisen, verriegeln. Die Kondensatoren des DC-Links halten die Ladung — zuerst Entladeprozedur.
Das Engineering-Team kann Dokumentation und Entlade-Ratschläge bestätigen.
Der Lieferant hält das Design-Dossier: Anzugsmomente, Beschichtungsspezifikation, Testnachweise. Eine Wartungskollaboration beginnt mit der Übergabe dieses Dossiers und einem daraus geschriebenen Inspektionsplan.
Unsere Qualitätsdokumentation und das Engineering-Team liefern die Basis jedes Wartungsplans.
Einige Trigger sind kalendarisch, einige wetterbedingt: Feuchtesaisons triggern PD-Kontrollen; Hitzewellen den lastkorrigierten Scan; Stürme die Nach-Ereignis-Inspektion.
Dieselbe Hülle hätte die Auswahl geprägt — die Auswahl nach Modi weist Modi nach Umgebung zu. Die Verbindungsressourcen tragen die Umgebungs-Guidance.
Ein Programm läuft auf einem Datenmodell: Jede Verbindung hat eine Identität, eine Referenz und einen Trend — eine Zeile pro Verbindung pro Inspektion. Die Qualitätsdokumentation liefert die Startpunkte: Moment, Beschichtung, Nachweise.
Gedächtnis reicht nicht über einen 25-Jahres-Horizont.
Der beste Plan scheitert in den Händen, die ihn ausführen: Die Schulung deckt die Prozedur — korrigierte Bildgebung, Mikroohm, Vorbereitung, Momentfolge — und das Urteil: wann eine Messung ein Trend ist versus ein Schnappschuss.
Unser Sonderprogramm und das Engineering-Team können Anzugsmomente und Guidance regenerieren.
Die teuren Jahre sind das erste (Nachziehen und Referenz) und die letzten (Beschichtungs-Auffrischung, Isolations-Tracking). Die Kosten über 20 Jahre sind ein Bruchteil der Ersatzkosten — und ein kleinerer Bruchteil der Stillstandskosten.
Ersatzpreise folgen der Kupferangebotssituation; Aufschieben in einem angespannten Markt kostet mehr. Die 25-Jahres-Güter des Langzeitspeichers und die Flotten des indischen Speichers sind gegen dieselbe Realität budgetiert, und die EMV- und Messdisziplin gehört zur selben Anlagenverwaltung.
Wie erkennt man eine versagende Verbindung vor dem Ausfall? Drei Signale tendieren: steigender Kontaktwiderstand, wachsender thermischer Hotspot, driftende Anzugsmoment-Messung — zwei zusammen sind ein klares Signal. Wie oft nachziehen? Mindestens das Nachziehen im ersten Jahr, dann nach Dienst: jährlich bei täglicher Zyklierung, mehrjährig bei günstigen Diensten, sofort nach Fehler. Reicht Nachziehen? Nein — vollständige Vorbereitung korrigiert etwa 92 Prozent der heißen Verbindungen gegen 20 Prozent beim Nachziehen.
Thermisches Zyklen degradiert Stromschienen-Baugruppen von innen: Lötverbindungen reißen,
Artikel lesen
Eine verschraubte Stromschienen-Verbindung versagt auf eine von zwei Arten: Vibration lock
Artikel lesen
Die Beschichtung auf einem Stromschienen-Kontakt ist ebenso eine Korrosionsstrategie wie e
Artikel lesen
Nadia Rahman ist Ingenieurin für Qualität und Konformität mit 9 Jahren Erfahrung in Qualitätssystemen für elektronische Komponenten. Sie leitet die ISO-9001- und IATF-16949-Programme von SHANYUAN, Eingangs- und Ausgangsprüfung sowie UL/IEC-Konformitätsdokumentation. Sie hat einen B.Sc. in Industriei
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen — unser Engineering antwortet innerhalb eines Werktags.
