Một bề mặt mạ trên busbar đồng giải quyết ba vấn đề cùng lúc: bảo vệ đồng chống oxy hóa và ăn mòn, cung cấp mặt tiếp xúc điện trở thấp, hàn thiếc hoặc hàn được, và chi phối cách mối nối lão hóa dưới rung và chu kỳ nhiệt. Thế nhưng nhiều bản vẽ xưởng vẫn chỉ ghi “tinned” hoặc “silver plated”, để ngỏ cấp vật liệu, độ dày, lớp nền, phương pháp đo và thử nghiệm chấp nhận cho cách hiểu tùy ý. Hướng dẫn này lấy góc nhìn sản xuất về mạ điện busbar: quy trình cho thiếc, niken và bạc; cách chọn và ghi kích thước độ dày; cách lớp mạ tác động điện trở tiếp xúc, sụt áp, hàn thiếc và hàn; các thử bám dính, xốp và độ dày chứng minh hoàn thiện; ràng buộc RoHS và REACH với chất bị hạn chế; và ngôn ngữ ghi chú nên xuất hiện trên bản vẽ sản xuất. Nó bổ sung cho thảo luận lựa chọn hoàn thiện theo hướng ăn mòn bằng chi tiết quy trình, dung sai và kiểm tra mà xưởng chế tạo thực sự cần.
Một bề mặt mạ trên busbar đồng giải quyết ba vấn đề cùng lúc: bảo vệ đồng chống oxy hóa và ăn mòn, cung cấp mặt tiếp xúc điện trở thấp, hàn thiếc hoặc hàn được, và chi phối cách mối nối lão hóa dưới rung và chu kỳ nhiệt. Thế nhưng nhiều bản vẽ xưởng vẫn chỉ ghi “tinned” hoặc “silver plated”, để ngỏ cấp vật liệu, độ dày, lớp nền, phương pháp đo và thử nghiệm chấp nhận cho cách hiểu tùy ý. Hướng dẫn này lấy góc nhìn sản xuất về mạ điện busbar: quy trình cho thiếc, niken và bạc; cách chọn và ghi kích thước độ dày; cách lớp mạ tác động điện trở tiếp xúc, sụt áp, hàn thiếc và hàn; các thử bám dính, xốp và độ dày chứng minh hoàn thiện; ràng buộc RoHS và REACH với chất bị hạn chế; và ngôn ngữ ghi chú nên xuất hiện trên bản vẽ sản xuất. Nó bổ sung cho thảo luận lựa chọn hoàn thiện theo hướng ăn mòn bằng chi tiết quy trình, dung sai và kiểm tra mà xưởng chế tạo thực sự cần.
Đồng trần oxy hóa nhanh trong không khí: một màng oxit mỏng hình thành trên mặt lộ ra, và trong môi trường ẩm, giàu lưu huỳnh hoặc mang muối, bề mặt sẫm màu lại, dày lên và trở nên có điện trở. Tại mối bu-lông, oxit đó ngăn tiếp xúc kim loại-kim loại mật thiết, làm tăng micro-ohm, sinh nhiệt khi có dòng và có thể trườn dưới chu kỳ nhiệt. Lớp mạ phủ đồng bằng một lớp oxy hóa chậm, tạo bề mặt thân thiện tiếp xúc, và riêng bạc giữ oxit của chính nó dẫn điện. Lớp mạ còn bảo vệ mép, lỗ và vùng uốn trong lúc vận chuyển và lưu kho, ngăn nhiễm bẩn khi hàn thiếc, và cung cấp hoàn thiện quan sát đồng nhất cho kiểm tra.
Lựa chọn giữa các hoàn thiện không phải thẩm mỹ. Thiếc là lựa chọn mặc định tiết kiệm chi phí cho phân phối trong nhà và nhiều busbar điện tử công suất; niken chịu nhiệt và khí quyển ăn mòn; bạc giảm thiểu điện trở mối nối ở tiếp điểm dòng lớn hoặc rời. Ghi chú liên quan về lựa chọn lớp mạ theo hướng ăn mòn bao gồm cây quyết định môi trường (phun muối, ẩm, lưu huỳnh, phơi ngoài trời); bài này tập trung cách sản xuất, kích thước, thử nghiệm và khai báo từng hoàn thiện. Nơi hai bài chồng nhau, hướng dẫn ăn mòn chọn vật liệu còn hướng dẫn này định nghĩa quy trình và yêu cầu bản vẽ.
Hai thực tế sản xuất định hình toàn thảo luận. Thứ nhất, lớp mạ bồi lên bề mặt đáng kể nhưng mỏng đi ở chỗ lõm, lỗ và bên trong khúc uốn vì mật độ dòng thay đổi trên giá treo mạ, nên một tuyên bố độ dày trung bình đơn lẻ không thể kiểm soát chi tiết hoàn thiện. Thứ hai, chi phí mạ tỷ lệ với diện tích bề mặt mạ chứ không phải khối lượng đồng: thanh rộng mỏng tốn tỷ lệ cao hơn cho hoàn thiện so với thanh dày hẹp, đó là lý do mạ chọn lọc chỉ ở miếng tiếp xúc phổ biến ở sản lượng lớn. Cả hai điểm đều thuộc hồ RFQ và phiếu lộ trình sản xuất, không chỉ đặc tả kỹ thuật.
Mạ điện lắng đọng một lớp kim loại từ bể điện phân lên phớt nối cực âm. Trình tự điển hình cho một busbar đồng là: làm sạch cơ khí và loại gờ; tẩy dầu kiềm và tẩy axit loại oxit và cặn; kích hoạt trong axit loãng (strike); bể strike hoặc lớp nền (thường niken); lớp lắng chính (thiếc, niken hoặc bạc); tráng rửa giữa các công đoạn; thụ động hoặc chống xỉn; sấy khô; và kiểm tra cuối. Bám dỗ tốt phụ thuộc bề mặt thực sạch, không oxit trước khi cấp dòng; một chi tiết đến dây chuyền mạ dính dầu dập, vân tay hoặc bẩn oxit sẽ bong về sau bất kể lớp lắng dày bao nhiêu.
Chất lượng vật liệu nền đặt mức nền tảng. Busbar SHANYUAN dùng C11000 (đồng điện tử căng oxy), khoảng 99,9% Cu, mềm và dẫn cao, và mạ tốt khi làm sạch đúng. Độ nhám bề mặt do dập, uốn và gia công ảnh hưởng ngoại quan hoàn thiện: mặt chuẩn bị nhẵn cho lớp lắng mờ hoặc bóng đồng nhất, còn rãnh thô giữ dung dịch và lộ chỗ mỏng. Tổng quan quy trình sản xuất busbar ép lớp cho thấy vị trí mạ trong dòng tổng thể sau dập, uốn và ép lớp, còn hướng dẫn dung sai chế tạo giải thích các ghi kích thước phải chốt xong trước mạ, vì độ dày lắng đổi kích thước tổng thể và khớp lắp.
Các biến kiểm soát quy trình gồm hóa học và nồng độ bể, mật độ dòng, nhiệt độ, pH, khuấy động, hướng giá treo và thời gian lắng. Mật độ dòng và thời gian phần lớn quyết định độ dày; nhiệt độ và hóa học bể kiểm soát cấu trúc hạt, độ cứng và ứng suất trong; vị trí giá treo kiểm soát tính đồng nhất. Bể chắn niken có thể đứng trước thiếc hoặc bạc để kìm khuếch tán đồng và phát triển liên kim loại ở nhiệt độ cao, và bản thân lớp chắn đó phải được đặc tả và đo. Kỹ sư tham gia báo giá nên đọc tiêu chí RFQ và đánh giá nhà cung cấp để xác nhận kiểm soát quy trình, chứng chỉ và năng lực kiểm tra của nhà cung cấp mạ trước phát hành khối lượng.
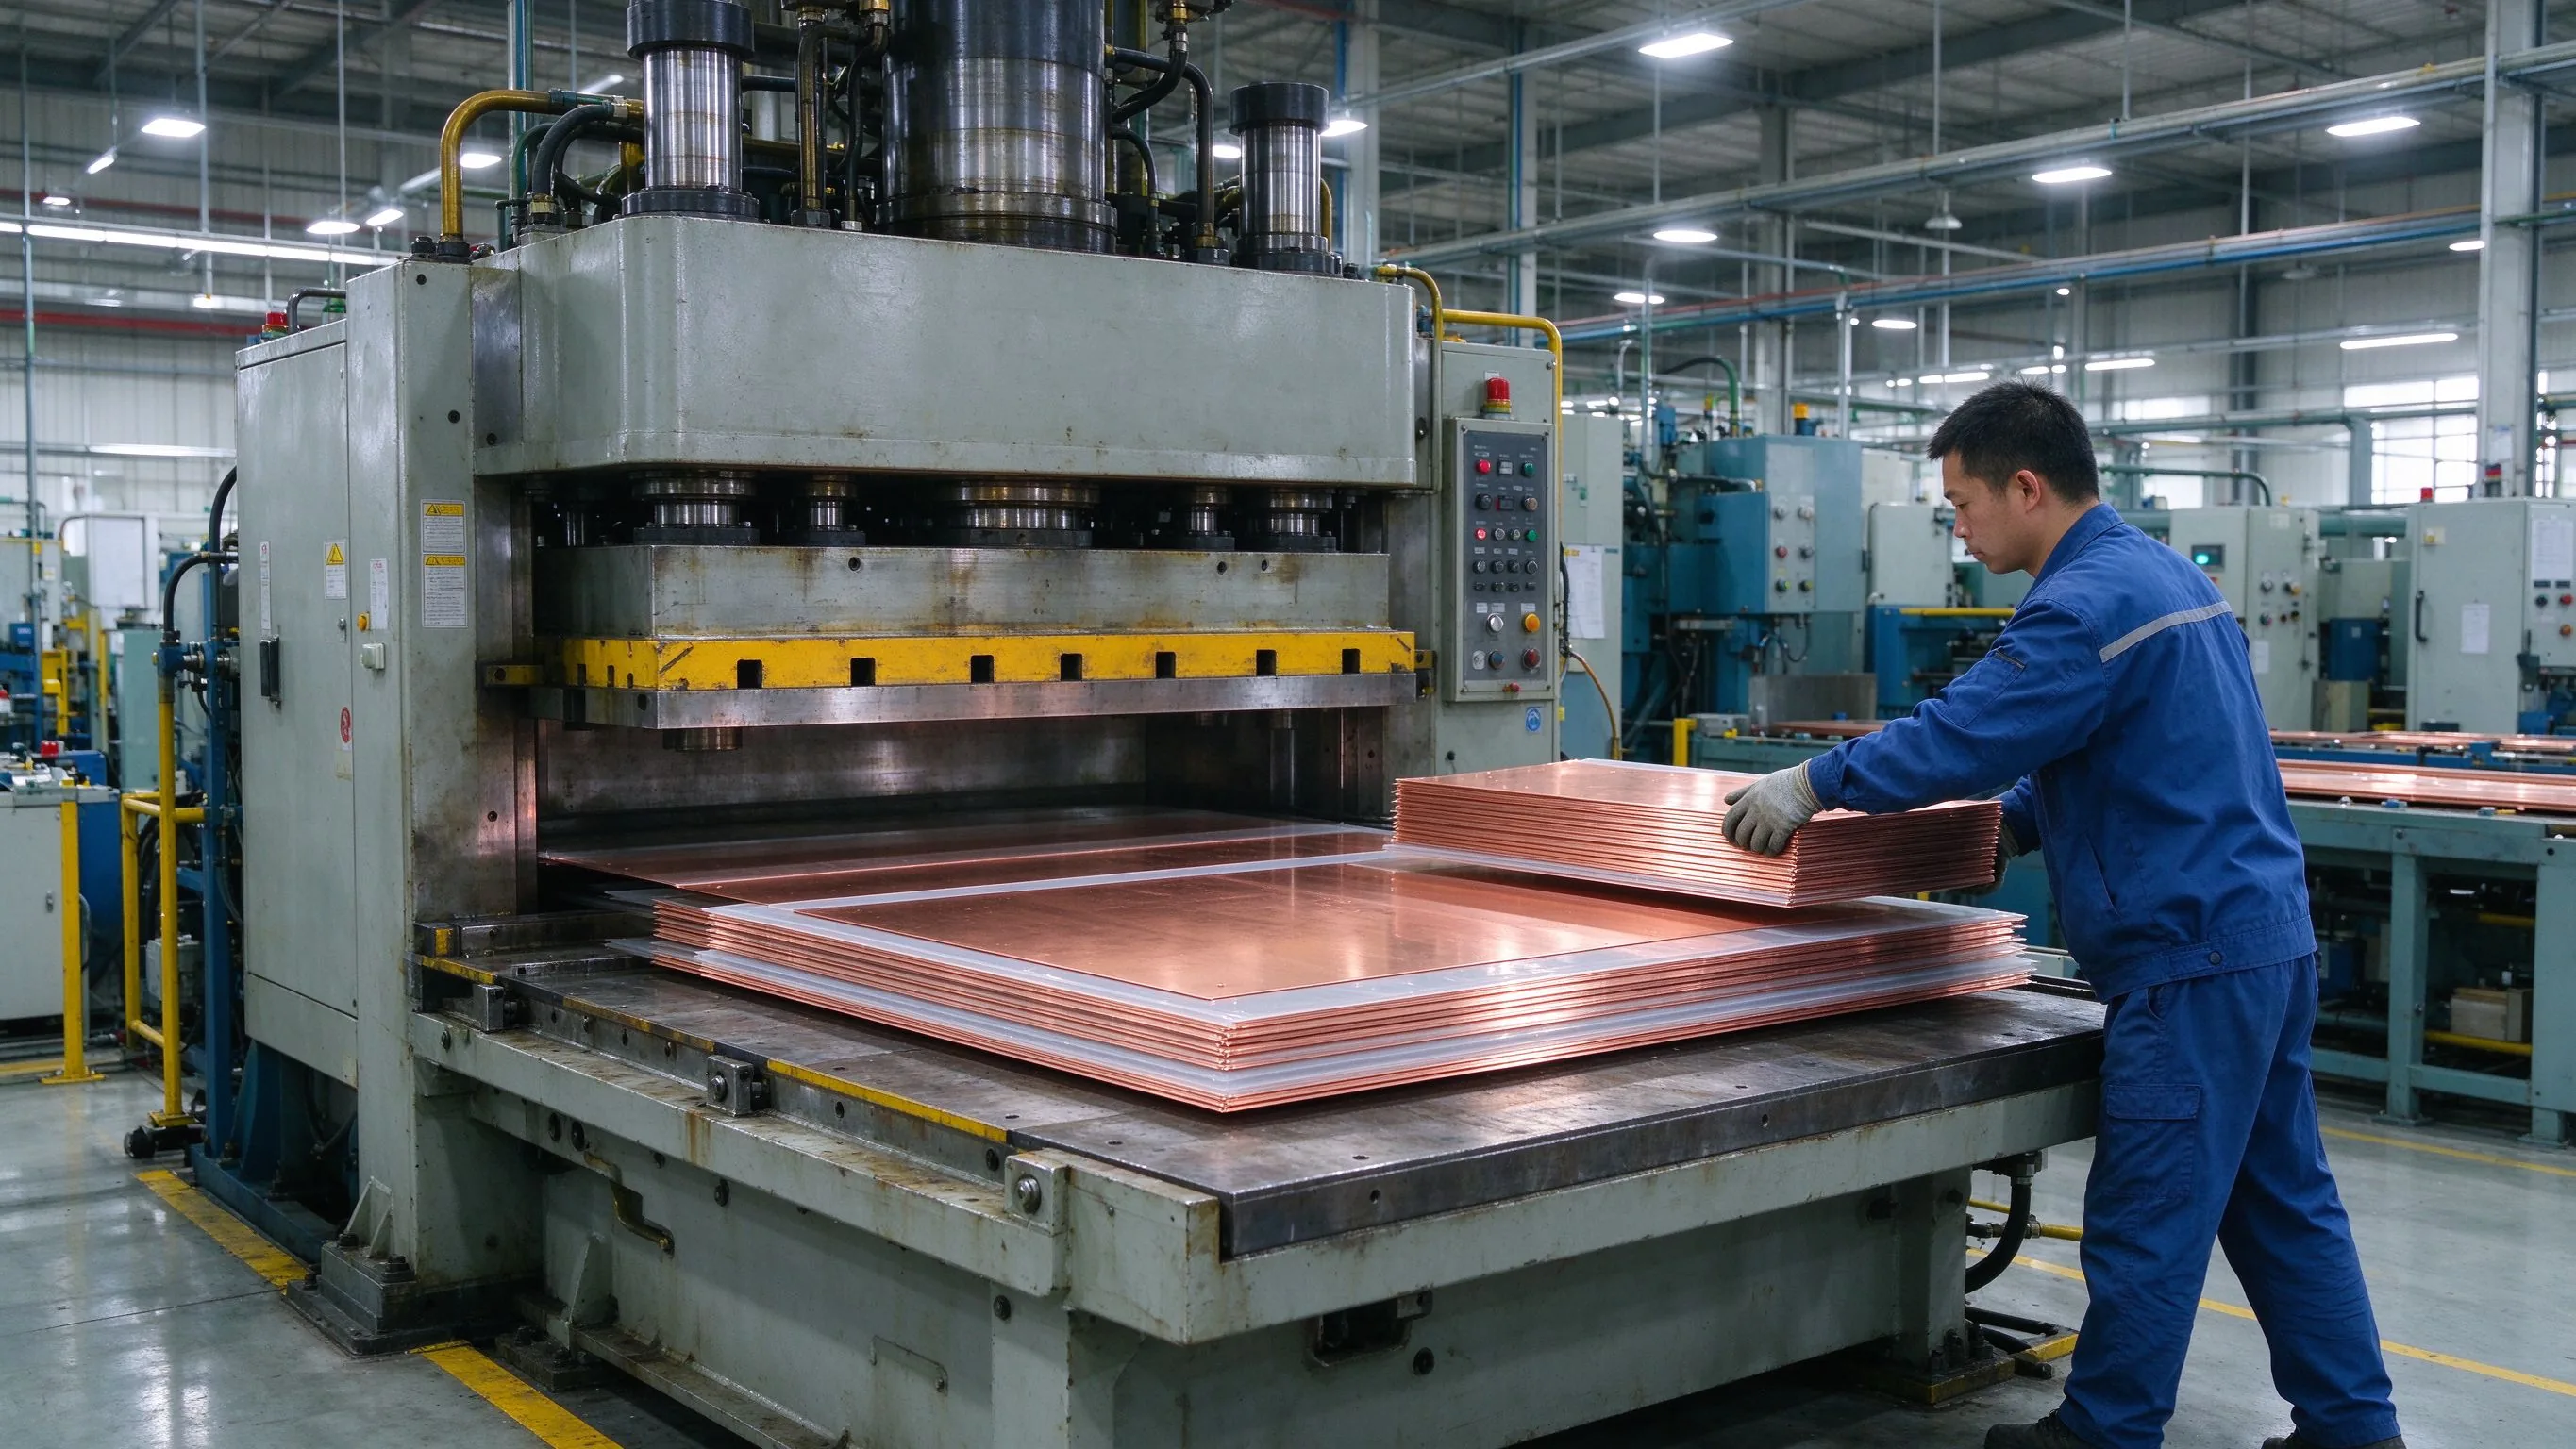
Dòng sản xuất tổng thể, gồm cách trình tự mạ so với ép màng và kết nối đầu nối, được mô tả trong tổng quan quy trình sản xuất busbar ép lớp; chất lượng hoàn thiện phụ thuộc nhiều vào độ sạch và hình học ngược dòng như chính bể mạ.
Mạ thiếc là hoàn thiện công việc chính cho busbar dưới khoảng 120-130°C dịch vụ liên tục. Thiếc điện phân có biến thể bóng (phẳng, phản chiếu) và mờ (hạt mịn, ứng suất thấp); thiếc ngập nóng là một lộ trình khác dùng trên một số thanh nặng. Thiếc bóng trên đồng có thể mọc râu dẫn điện (whiskers) dưới nén, nên thiếc mờ, thiếc reflowed hoặc thiếc trên chắn niken là các biện pháp giảm thiểu chuẩn, và lựa chọn nên được ghi trên bản vẽ chứ không mặc định. Độ cứng thấp của thiếc nghĩa là lớp phủ biến dạng dưới áp bu-lông, tràn vào rãnh bề mặt và tạo diện tích tiếp xúc thực lớn, đó là lý do ngay một màng thiếc vừa đủ cũng hạ hiệu quả điện trở mối nối trong môi trường vừa phải.
Độ dày theo cấp dịch vụ. ASTM B545 định nghĩa các cấp dịch vụ kèm độ dày tối thiểu cục bộ: Cấp A khoảng 2,5µm cho tiếp điểm điện tử được bảo vệ, Cấp B khoảng 5µm cho điều kiện nhẹ và khả năng hàn thiếc, Cấp C khoảng 8µm cho phơi nhiễm trong nhà vừa phải, Cấp D khoảng 15µm cho dịch công nghiệp ẩm ướt nhẹ, và Cấp E dày hơn cho phơi nhiễm nghiêm trọng hoặc nóng. Thực hành busbar cho tủ đóng cắt và biến đổi trong nhà thường rơi ở 8-12µm, tăng lên 12-20µm ở vị trí ẩm hoặc ven bờ; dưới khoảng 3µm lỗ kim có thể để lộ đồng thành điểm điện trở cao, còn thiếc mềm rất dày trườn dưới áp tiếp xúc kéo dài và thêm chi phí mà không lợi ích. Tiêu chuẩn quy định độ dày tối thiểu cục bộ trên bề mặt đáng kể, độ dày trung bình chỉ áp khi người mua yêu cầu rõ ràng.
Thiếc vượt trội nơi chi phí, khả năng hàn thiếc và ổn định nhiệt thấp quan trọng, và tự nhiên ghép với họ đầu nối hàn hoặc hàn thiếc mô tả trong các phương pháp hàn và nối. Nó không vượt trội dưới vi chuyển động trượt nơi bột oxit fretting tích tụ, hoặc trên ngưỡng liên kim loại nơi Cu6Sn5 và Cu3Sn tiêu thụ lớp thiếc tự do. Điều kiện lưu kho cũng quan trọng: hoàn thiện thiếc nên giữ khô và đóng gói chống xỉn, còn kiểm tra đầu vào nên kiểm tra độ phủ trên mặt tiếp xúc và đầu tab trước lắp ráp. Với chi tiết đầu nối, tham chiếu chéo lựa chọn loại đầu nối và thiết kế kết nối đầu nối khi quyết định mặt nào mang hoàn thiện.
Niken là hoàn thiện được chọn khi nhiệt hoặc hóa chất loại trừ thiếc. Niken điện phân (ASTM B689) lắng dưới dòng và bám theo hình giá treo; niken-phốt pho hóa học (ASTM B733, thường 5-12% P) lắng bằng hóa học không dòng, tạo độ dày gần đồng nhất trên mép, lỗ và mặt uốn nơi mạ giá cho thấy biến thiên mật độ dòng. Niken chịu dịch vụ liên tục khoảng 250-300°C, chống sương muối, ẩm, SO2 và H2S tốt hơn thiếc nhiều, và ở 200-700 HV tùy biến thể đủ cứng chống mài mòn vận hành. Nó còn đóng vai trò rào khuếch tán chuẩn dưới bạc cho dịch vụ nóng và dưới thiếc nơi cần kìm sự phát triển liên kim loại trên khoảng 100°C.
Hai lưu ý làm dịu ưu điểm của niken. Niken tạo oxit thụ động bền bỉ cần lực kẹp đủ để phá vỡ tại mối nối, nên đọc điện trở tiếp xúc có thể phân tán nếu mô-men không kiểm soát; còn hàn thiếc niken cần flux hoạt tính vì khả năng ướt kém hơn thiếc. Trong hàn laser và siêu âm mô-đun pin, đồng mạ niken hoặc foil phủ niken trở thành chuẩn ngành vì hoàn thiện chịu nhiệt hàn nóng chảy và không chảy như thiếc điểm nóng chảy thấp. Kỹ sư quy trình nên xem ghi chú các phương pháp hàn và nối khi thanh hoàn thiện đi vào cụm hàn, vì lựa chọn hoàn thiện và lịch hàn phải được kiểm định cùng nhau.
Chiến lược độ dày khác nhau theo vai trò. Lớp niken chức năng độc lập trên thanh nóng hoặc ăn mòn chạy khoảng 8-15µm; lớp nền chắn dưới thiếc hoặc bạc chỉ cần 2-5µm để chặn khuếch tán. Ni-P hóa học ở 12-15µm thường được đặc tả cho trạm biến áp ven bờ, busbar nhà máy hóa chất và vỏ ngoài trời. So sánh môi trường với bảo vệ ăn mòn được mở rộng trong hướng dẫn mạ chống ăn mòn, còn phía cách điện của busbar áp cao, gồm chọn màng và thứ tự gia công, thuộc về các phương án lớp phủ cách điện bề mặt, vì mạ và cách điện được áp lên các vùng bổ trợ của cùng chi tiết và không được can thiệp lẫn nhau.
Bạc có độ dẫn cao nhất mọi kim loại, khoảng 105% IACS, và khác thiếc cùng niken, oxit của nó vẫn dẫn điện, giữ điện trở tiếp xúc mối nối thấp và ổn định qua chu kỳ nhiệt. Bạc do đó được đặc tả cho ngắt mạch dòng lớn, tiếp điểm rút hoặc cắm, mối nối busway, kết nối cấp dụng cụ đo và vị trí mà điện trở trực tiếp giới hạn mức tăng nhiệt cho phép. Bạc trần trên khoảng 150°C cho phép đồng khuếch tán lên trên và xỉn hoàn thiện từ phía dưới, nên bạc trên chắn niken 3-5µm mở rộng dịch vụ tin cậy lên dải 200°C trở lên; tiếp điểm trượt hoặc rời thường nhận 15-25µm vì mòn chứ không phải ăn mòn chi phối tuổi thọ, còn miếng bu-lông tĩnh hay dùng 8-12µm.
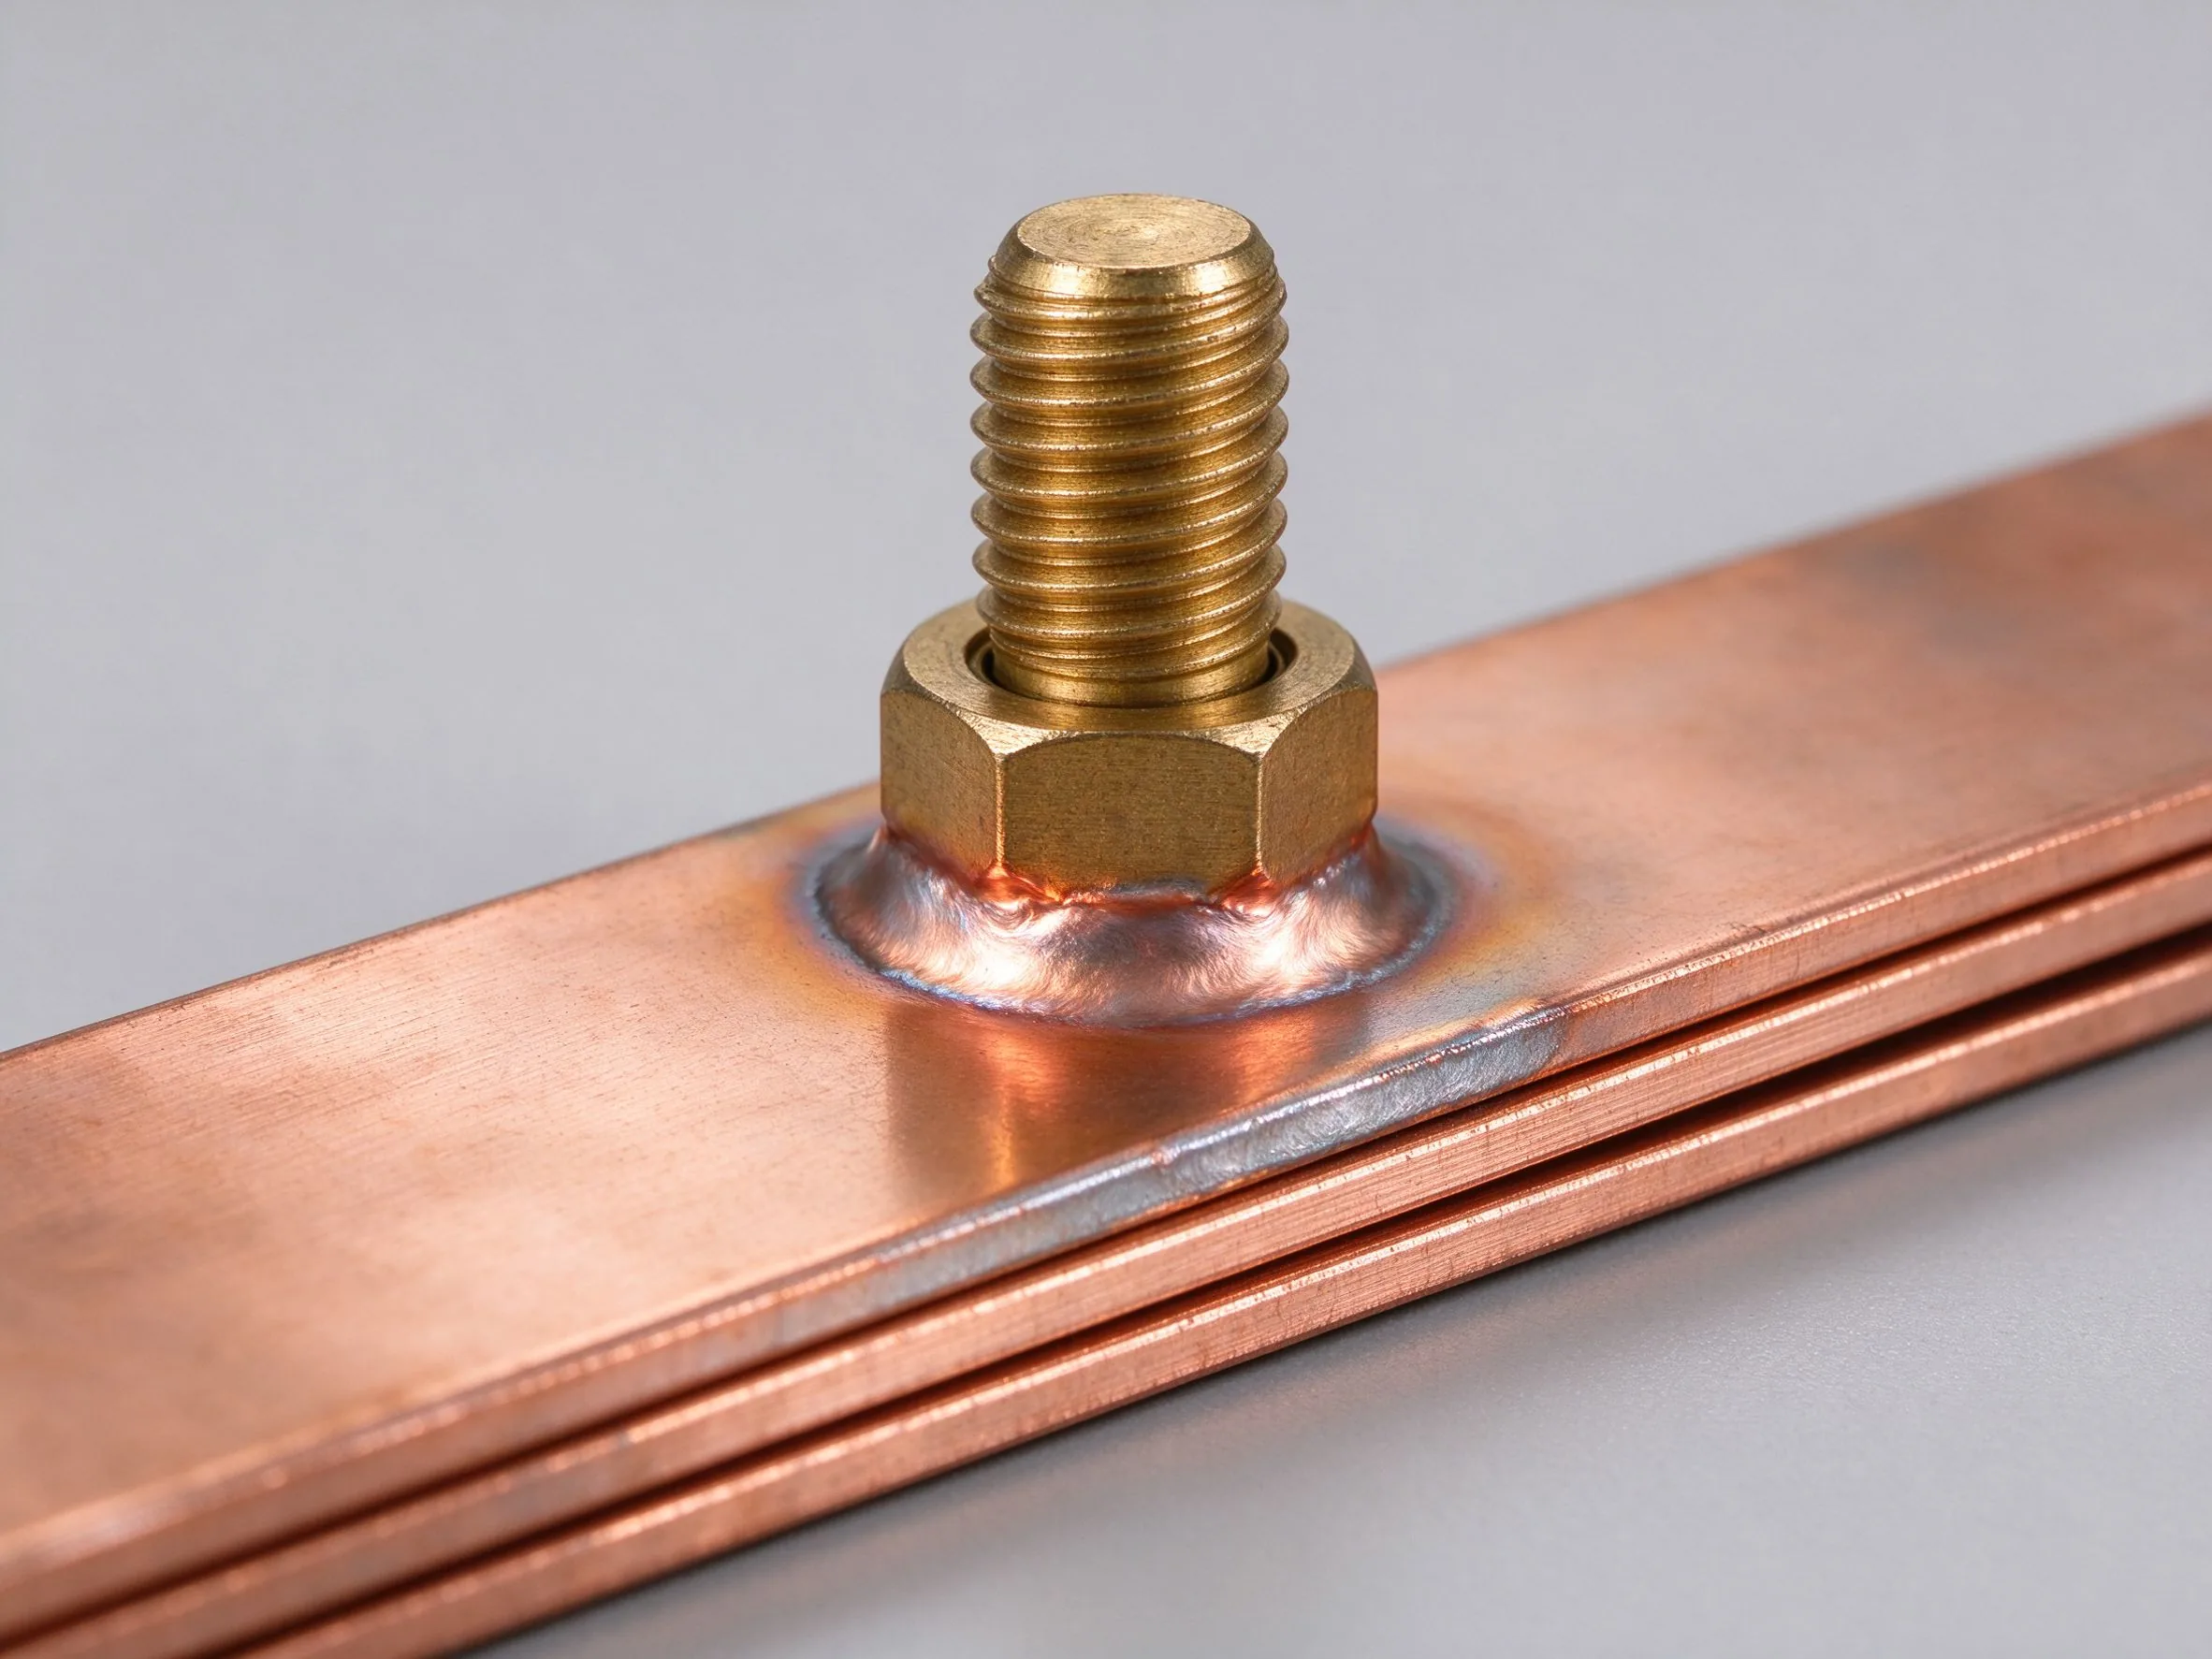
Chi phí là thực tế: mạ bạc thường thêm khoảng 15-30% vào giá chi tiết hoàn thiện cho lớp 8-12µm trên niken, so với 3-6% của thiếc, và phí tính theo giá bạc giao ngay và diện tích bề mặt mạ. Mạ chọn lọc là biện pháp giảm thiểu chuẩn: chỉ lắng bạc trên miếng tiếp xúc bu-lông và tấm ngăn, để phần còn lại mạ thiếc hoặc trần nơi cách điện, và che hoặc ngừng mạ vùng không tiếp xúc trong bể. Dùng đúng cách, mạ chọn lọc loại bỏ phần lớn chi phí bạc mà không phạt điện đo được, nhưng ranh giới che phải sạch, kín và có hồ sơ, còn đặc tả phải nêu kích thước bao miếng, độ dày và mặt nào được che.
Bạc xỉn trong không khí giàu lưu huỳnh, tạo Ag2S làm sẫm bề mặt quan sát; ngâm chống xỉn và chắn niken giảm thiểu ngoại quan, dù hiệu năng tiếp xúc của bạc xỉn vẫn tốt hơn đồng oxy hóa xa. Với tiếp điểm rời, bạc cứng hoặc hợp kim bạc cải thiện mòn, và tương thích điện hóa giữa các hoàn thiện mạ khác nhau tại một mối nối nên được kiểm tra chứ không mặc định. Thực hành bảo trì và tháo rời sau nhiều năm dịch vụ được trình bày trong các kiểm tra bảo trì và xử lý sự cố, mô tả cách kiểm tra điện trở mối nối và tân trang miếng mạ trong giờ dừng theo lịch.
Lỗi đặc tả phổ biến nhất là ghi một độ dày mà không định nghĩa đó là tối thiểu cục bộ hay trung bình số học, và không nhận diện các bề mặt đáng kể nơi nó áp dụng. Các tiêu chuẩn như ASTM B545 được xây quanh độ dày tối thiểu cục bộ đo trên bề mặt đáng kể tại bất kỳ vị trí chọn nào; độ dày trung bình chỉ áp cho chi tiết nhỏ, đơn giản khi người mua gọi rõ. Trên một busbar chế tạo có khúc uốn, lỗ và tab, góc lõm và chi tiết dạng ống trong tự nhiên lắng ít hơn mặt ngoài phẳng, nên giá trị trung bình có thể che chỗ mỏng ngay tại vùng tiếp xúc nơi ăn mòn hoặc khuếch tán bắt đầu.
Chọn độ dày từ yêu cầu vận hành lên trên chứ không theo thói quen. Định nghĩa nhiệt độ liên tục, khí quyển, loại mối nối (bu-lông, hàn, trượt, cắm), tuổi thọ dịch vụ kỳ vọng và micro-ohm lớn nhất cho phép sau lão hóa, rồi chọn hoàn thiện và cấp: thiếc 8-12µm dịch vụ trong nhà vừa phải; thiếc ẩm/ngoài trời 12-20µm; niken chắn 2-5µm; niken chức năng 8-15µm; bạc tĩnh 8-12µm; bạc trượt 15-25µm. Thêm dung sai sản xuất và vị trí kiểm tra lên bản vẽ, và phân biệt mặt tiếp xúc (nơi độ dày quan trọng về điện) với mặt trang trí hoặc được bảo vệ (nơi lớp mỏng hơn là đủ). Hướng dẫn dung sai chế tạo nên được tham khảo song song, vì độ dày mạ cộng vào kích thước tổng thể tại lỗ và khe ghép và có thể thay đổi khớp lắp với cách điện và nắp che.
Hồ sơ hóa đo đạc ngay từ đầu: loại đồng hồ hoặc phương pháp nào, tiêu chuẩn tham chiếu nào, bao nhiêu điểm trên mỗi bề mặt đáng kể, và giới hạn dưới chấp nhận. Khi chương trình dùng mạ chọn lọc, liệt kê vùng che và vùng lắng trên sơ đồ hoàn thiện, và lưu ý gỡ mặt nạ không để keo dính can thiệp bám dính màng cách điện. Xem xét mẫu sớm và quy trình mẫu nhanh và nguyên mẫu là thời điểm phù hợp để chốt độ dày và bố trí, vì đổi ghi chú mạ sau khi dụng cụ sản xuất và mặt nạ đã chuẩn bị gây công sửa và chậm tiến độ.
Lớp mạ thay đổi điện trở của mối nối, không phải điện trở của thanh đồng. Tiết diện đồng vẫn chi phối điện trở khối và sụt áp dọc thanh; hoàn thiện chi phối điện trở thắt và điện trở màng tại mỗi giao diện giữa thanh và một lug, mô-đun, stud hoặc đầu nối ghép. Tại mối bu-lông, thiếc mềm biến dạng và chảy lạnh dưới áp kẹp để mở rộng diện tích tiếp xúc thực, cho điện trở thấp và lặp lại ở chi phí vừa phải; bạc kết hợp oxit dẫn với độ mềm cho giá trị ổn định thấp nhất; niken giữ cứng và thụ động, nên cần lực cao hơn và cho phân tán rộng hơn trừ khi phá vỡ màng oxit.
Ổn định điện trở suốt đời quan trọng hơn giá trị ban đầu. Mối thiếc chu kỳ trong rung có thể fretting, mối bạc ổn định nhưng đắt hơn, còn mối niken chống tấn công hóa học. Sau chu kỳ nhiệt, mối nối nên được đo lại so với nền trước chu kỳ; độ trôi tăng lớn báo hiệu phát triển liên kim loại, oxit fretting hoặc mô-men lỏng. Ghi chú thiết kế kết nối đầu nối bao gồm giá trị mô-men, lựa chọn vòng đệm và yêu cầu lực tiếp xúc, còn hướng dẫn sụt áp và tổn thất công suất quy đổi điện trở đầu-cuối thành nhiệt. Độ tăng nhiệt tại mối nối tăng theo bình phương nhân của dòng với điện trở, nên một mức tăng điện trở nhỏ do mạ tại miếng dòng lớn có thể đẩy điểm nóng lên giới hạn trên phiếu dữ kiện linh kiện; do đó kiểm tra hoàn thiện nên gắn với thử độ tăng nhiệt cụm lắp ráp, chứ không phải một mẫu thử đơn lẻ.
Nơi độ dày mạ dường như ảnh hưởng khả năng tải dòng, cơ chế là gián tiếp: thiếc mềm dày hơn thay đổi chút ít khớp tiếp xúc và trườn, còn độ phát xạ bề mặt và độ sạch ảnh hưởng tổn thất bức xạ nhiệt. Việc kích thước dẫn điện bản thân theo dòng, nhiệm vụ và làm mát như giải thích trong cơ sở khả năng chịu dòng busbar; lựa chọn hoàn thiện nên được biện minh bằng hiệu năng giao diện, và bất kỳ dung sai điện trở mối nối nào nên nhập tường minh vào mô hình nhiệt. Thực hành kỹ thuật tốt ghi micro-ohm ban đầu, mô-men thử, lịch sử chu kỳ và micro-ohm cuối trong hồ sơ chất lượng đi kèm lô sản xuất.
Đầu nối trên busbar có thể bu-lông, hàn thiếc, hàn đồng, hàn laser hoặc hàn siêu âm, và hoàn thiện tương tác khác nhau với mỗi quy trình. Mạ thiếc hỗ trợ hàn thiếc trực tiếp vì thiếc khớp hóa học vật hàn và ướt tin cậy; bạc cũng hàn thiếc tốt; niken cần flux hoạt tính hoặc mạnh và tạo bề mặt ướt ít tha thứ hơn, còn thiếc dày trên chuẩn bị hàn có thể đưa xốp, bắn tia hoặc ngấu hợp nhất không đều vì lớp điểm nóng chảy thấp bay hơi dưới chùm năng lượng. Với mối hàn laser và siêu âm lên mô-đun pin và đầu nối tụ, bề mặt đồng mạ niken trở thành lựa chọn được thiết lập chính vì hoàn thiện chịu nhiệt hàn và chống chảy, trong khi thiếc mềm góp nhiễm bẩn mối hàn và độ mềm cơ ở vùng nóng chảy.
Kỹ sư quy trình phải kiểm định hoàn thiện và lịch nối cùng nhau: độ dày mạ, độ sạch, trạng thái oxit và độ nhám bề mặt đều đổi lượng năng lượng cần cho một mối hàn tốt, và bộ mẫu kiểm định nên bao phủ đặc tả mạ thực, hình học đầu nối thực và lực kẹp sản xuất. Cần ghi lại cường độ mối nối, thử kéo hoặc bóc, kiểm tra tiết diện và điện trở. Tài liệu tham khảo phương pháp hàn và nối tương phản các lộ trình này và yêu cầu kiểm tra của chúng, còn lựa chọn loại đầu nối liên kết phương pháp nối chọn với thiết kế đầu nối cơ khí (stud, blade, tab hoặc mối hàn đối đầu).
Một quy tắc thực dụng là đặc tả vùng hoàn thiện theo phương pháp nối: tab hàn thiếc được thiếc mờ; giao diện hàn nhiệt cao được niken; miếng rời dòng lớn được bạc hoặc bạc-trên-niken; vùng cách điện giữ trần hoặc phủ màng sau che. Ghi chú bản vẽ nên nêu mặt nào phải trần lớp mạ cho hàn, vì mạ trên vùng hàn sau này khó và đắt để tước. Dòng sản xuất nên trình tự công đoạn để mạ, ép màng cách điện, hàn và làm sạch cuối theo thứ tự bảo vệ từng giao diện, phù hợp dòng chế tạo mô tả trong tổng quan quy trình sản xuất busbar ép lớp.
Ba thuộc tính chất lượng độc lập quyết định một công việc mạ có đạt hay không: bám dính (lớp bám chặt), xốp (không lỗ thủng lộ vật nền) và ngoại quan (màu đồng nhất, không phồng, lỗ rỗng, vết cháy hoặc nhiễm bẩn). Thử bám dính gồm phương pháp uốn hoặc bóc theo tiêu chuẩn như ASTM B571: mẫu bị uốn, xoắn hoặc vạch va đập, và lớp phủ không được phồng, bong tróc hay tách khỏi nền. Chu kỳ sốc nhiệt có thể lộ bám dính yếu thành phồng sau khi giãn nở khác nhau giữa đồng và lớp lắng. Xốp được đánh giá bằng thử hóa ferroxyl hoặc phép thử điểm làm lộ điểm nền qua đổi màu, bổ sung quan sát và kiểm tra kính hiển vi; hoàn thiện xốp cao trượt lão hóa ăn mòn ngay cả khi độ dày đo được trông đủ.
Chấp nhận ăn mòn thường dùng phun muối trung tính theo ASTM B117 hoặc ISO 9227 trong số giờ quy định, với tiêu chí chấp nhận nêu không xuất hiện ăn mòn kim loại nền trên bề mặt đáng kể và hoàn thiện vẫn hoạt động sau phơi. Chấp nhận điện trên chi tiết hoàn thiện đo điện trở tiếp xúc mối nối tại mô-men quy định, trước và sau chu kỳ nhiệt, tham chiếu chuẩn thử đầu nối và tiếp điểm như phương pháp kiểu IEC 60512 khi áp dụng. Tiêu chí ngoại quan nên định nghĩa hoàn thiện mờ so với bóng, biến thiên màu cho phép, độ phủ mép và xử lý bề mặt không đáng kể, vì “trông đẹp” không tiêu chí dẫn đến nghiệm thu xưởng không nhất quán. Việc kiểm tra cách điện điện rộng trên busbar lắp ráp, gồm hi-pot và kiểm tra điện trở, theo quy trình thử cách điện và nên chạy sau khi mạ và ép màng hoàn tất.
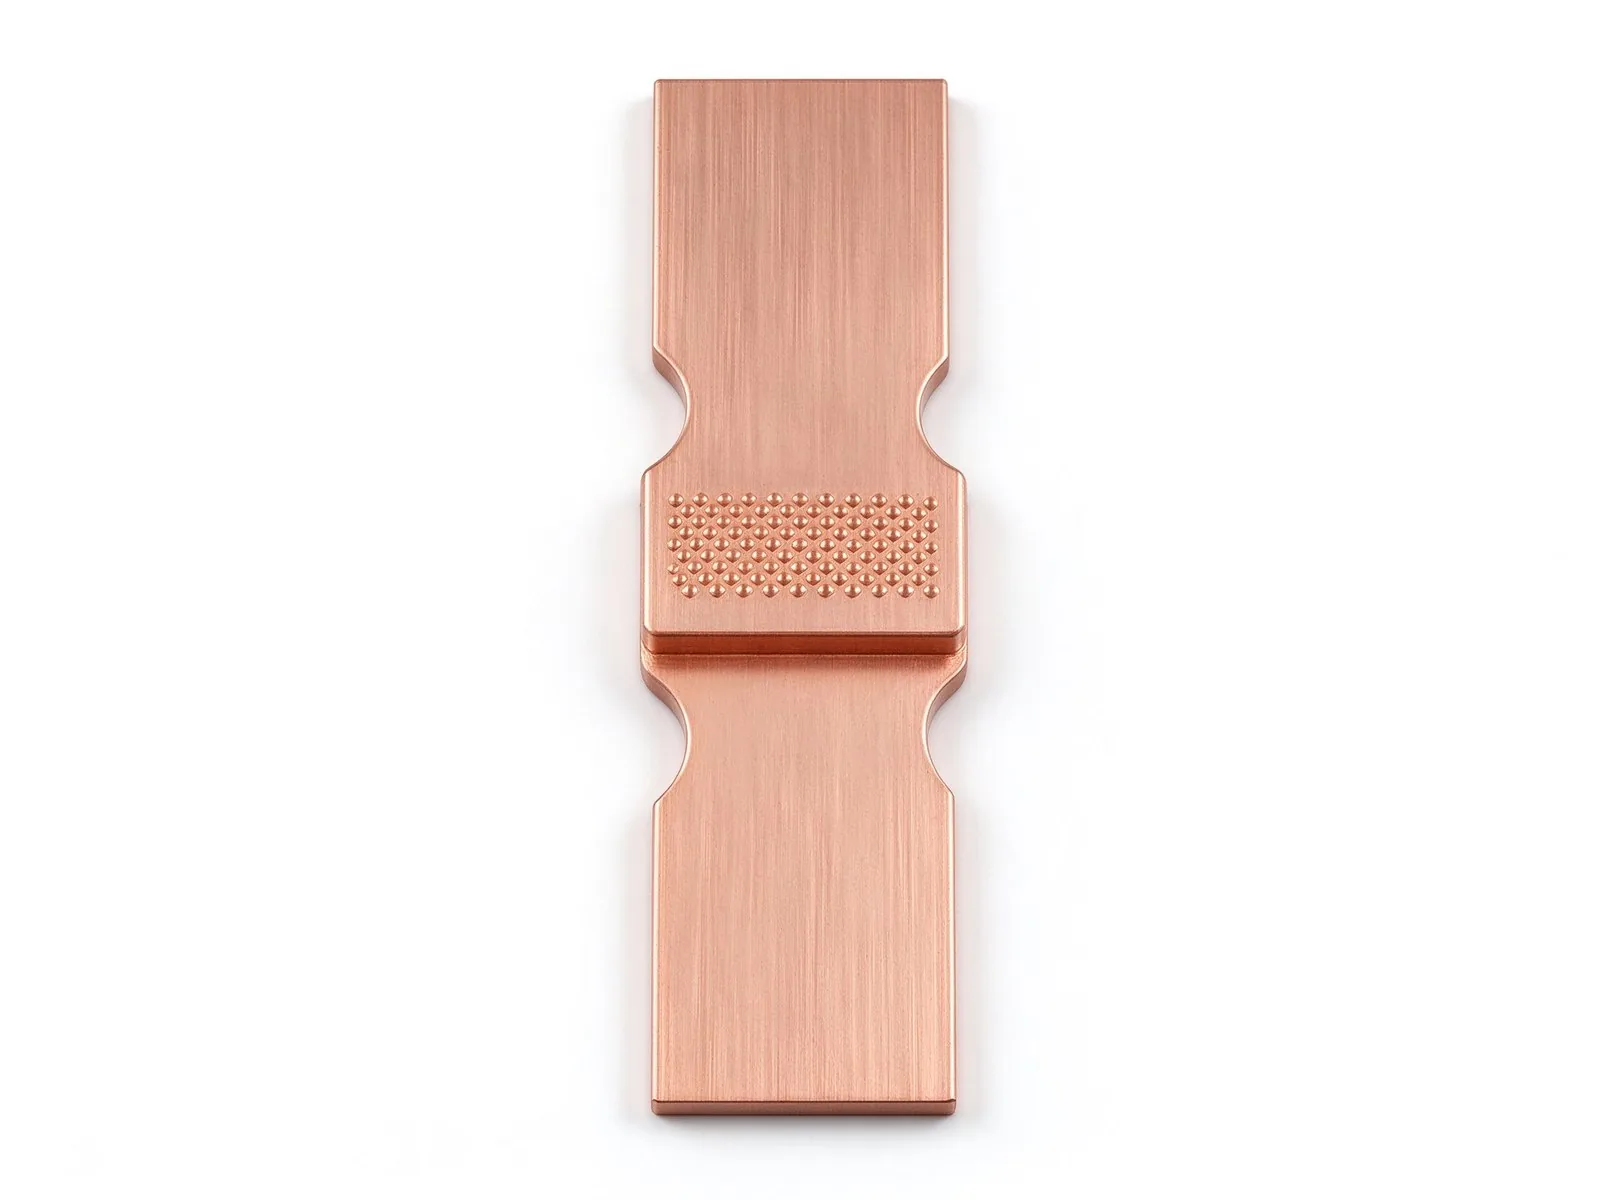
Các chế độ hỏng đáng nhắm trong kiểm tra gồm: bóc hoặc mép bong sau uốn; lỗ kim cụm gần lỗ khoan; phồng sau nung hoặc sốc nhiệt; bồi không đều do treo giá kém; xỉn hoặc đổi màu do bể cũ; và keo mặt nạ còn sót. Tham chiếu danh mục các chế độ hỏng hóc busbar thường gặp khi truy nguyên lô bị loại, và ghi mỗi kết quả thử đối chiếu đặc tả hoàn thiện được đánh số trong hồ sơ chất lượng. Một kế hoạch chấp nhận bằng văn bản nhất quán còn bảo vệ người mua trong kiểm toán: khi nhà cung cấp giao chứng chỉ, mỗi chứng chỉ nên ánh xạ đúng thử, tiêu chuẩn, lô mẫu và giới hạn chấp nhận chứ không trình tuyên bố chung “RoHS compliant”.
Độ dày không thể kiểm chứng bằng mắt, và lựa chọn đồng hồ phụ thuộc hệ vật liệu, khối lượng sản xuất và nhu cầu độ chính xác. Huỳnh quang tia X (XRF) là phương pháp không phá hủy chính cho lớp kim loại trên nền kim loại: nó kích thích nguyên tử lớp lắng và nền và suy ra độ dày từ huỳnh quang phát ra, hỗ trợ phân tích nhiều lớp như niken dưới thiếc hoặc bạc trên niken, và đạt độ lệch chuẩn tương đối dưới khoảng 2-3% trên thiết bị hiệu chuẩn. Nó phù hợp kiểm tra lấy mẫu theo lô trên miếng tiếp xúc, đánh dấu điểm chọn trên bản vẽ chi tiết, và giữ chi tiết dùng được. Cảm ứng từ áp cho lớp phủ không từ tính trên nền sắt từ; dòng xoáy áp cho lớp phủ không dẫn trên kim loại màu, và cả hai đều không thay thế XRF cho thiếc hoặc bạc trên đồng nơi cả lớp lắng lẫn nền dẫn và đáp ứng tương tự.
Các phương pháp phân xử phá hủy vẫn cần cho kiểm định quy trình và giải quyết tranh chấp. Phương pháp tiết diện cắt một mẫu đại diện, gắn nhựa, mài bóng và ăn mòn các lớp, rồi đo độ dày lớp lắng dưới kính hiển vi hoặc SEM, lộ không chỉ độ dày mà cả khe hở bám dính, lỗ xốp và lớp liên kim loại. Phương pháp coulometric (stripping cực dương) hòa tan một diện tích tròn xác định và suy ra độ dày từ điện tích; chúng dùng trong phòng thí nghiệm và kiểm soát xưởng mạ. Đồng hồ dây chuyền có thể kết hợp XRF tại chỗ hoặc tán xạ beta với kiểm tra mẫu ngoài dây chuyền, còn hồ sơ xưởng nên nêu phương pháp nào chi phối chấp nhận khách hàng. Thêm về lựa chọn phương pháp và độ bất định xuất hiện trong tài liệu kỹ thuật đo lường tóm tắt bởi hướng dẫn dung sai chế tạo cho phía kích thước chi tiết hoàn thiện.
Hiệu chuẩn và định vị là các yếu tố chính xác thực tế. XRF cần chuẩn khớp thành phần nền và lớp lắng; đo trên tab cong hoặc gần mép gây sai số, nên vị trí đo là vùng phẳng đại diện cách lỗ và khúc uốn, chỉ trung bình nhiều điểm khi có yêu cầu giá trị trung bình. Ghi thiết bị, ngày hiệu chuẩn, tọa độ điểm đo và giá trị đo trên báo cáo kiểm tra. Khi mạ bạc mang chi phí vật liệu, nhà cung cấp theo dõi liên tục lắng bể và xu hướng đồng hồ để tránh cả mạ thiếu trượt hiệu năng lẫn mạ thừa lãng phí kim loại quý, cân bằng năng suất, chất lượng và chi phí trong lộ trình sản xuất định nghĩa cùng danh mục kiểm tra DFM cho phát hành sản xuất.
Busbar xuất sang thiết bị điện và điện tử trên thị trường châu Âu phải tuân Chỉ thị RoHS (2011/65/EU), hạn chế mười chất trong vật liệu đồng nhất: chì, thủy ngân và crom hóa trị sáu giới hạn 0,1% khối lượng, cadmi 0,01%, cùng chất cháy brom và phthalate chọn lọc. Với xưởng mạ, điều này trực tiếp nghĩa là chọn thiếc không chì (hợp kim thiếc mờ hiện đại tránh các hoàn thiện thiếc-chì bóng cũ), tránh lớp chuyển đổi crom hóa trị sáu để thay bằng chất hóa trị ba hoặc không thụ động hóa nơi không cần, và kiểm soát cadmi trong mọi hóa học niken hoặc bạc. Tuyên bố sự phù hợp và dữ liệu vật liệu truy xuất được nên đi kèm lô sản xuất, còn chuỗi tài liệu CE cho thiết bị hoàn thiện phụ thuộc việc có sẵn tuyên bố cấp linh kiện.
REACH (EC No. 1907/2006) thêm nghĩa vụ rộng, khác: khuôn khổ Đăng ký, Đánh giá, Cấp phép và Hạn chế duy trì Danh sách ứng viên (SVHC) các chất rất quan ngại đang tăng, và mặt hàng đặt lên thị trường phải khai báo khi vượt một số ngưỡng SVHC, còn một số chất cần cấp phép cho các sử dụng cụ thể. Bể mạ bạc gốc xyanua cũ và quy trình axit cromic nằm trong vùng bị điều chỉnh hoặc nhiều thủ tục cấp phép; dây chuyền hiện đại tuân thủ ngày càng dùng công thức bạc không xyanua và hóa học hóa trị ba, và người mua nên yêu cầu tuyên bố REACH hiện hành và bản cập nhật SVHC mới nhất của nhà cung cấp thay vì dựa trên tờ tài liệu tĩnh. Bối cảnh thương mại nguồn cung dưới thuế quan và vật liệu bị hạn chế, gồm rủi ro nhà cung cấp, được thảo luận trong cân nhắc cung ứng thương mại và thuế quan, còn nội dung quy định của hệ sinh thái EV và ESS rộng hơn liên kết tới hàm ý quy định pin EU cho busbar.
Các bước tuân thủ thực dụng cho một chương trình busbar đơn giản: định nghĩa thị trường mục tiêu và chỉ thị áp dụng trong RFQ; yêu cầu tuyên bố vật liệu và hoàn thiện (thiếc không chì, tuyên bố 10 chất RoHS, tuyên bố REACH/SVHC hiện hành, tuyên bố không Cr(VI)); giữ chứng chỉ gắn số lô; lưu SDS bể và hồ sơ thay đổi; và tránh đặc tả hóa học hoàn thiện bị cấm trên bản vẽ. Muối rửa còn sót, chất thụ động và dầu chống xỉn đóng gói cũng nên được khai báo nếu chứa chất hạn chế, vì tuân thủ được đánh giá ở cấp vật liệu đồng nhất chứ không chỉ ở kim loại mạ. Đội chất lượng nên duyệt tuyên bố trước phát hành sản xuất, phản ánh sự vệ sinh tài liệu mô tả trong ghi chú tiêu chí đánh giá nhà cung cấp.
Một ghi chú hoàn thiện đầy đủ nêu kim loại và loại lớp lắng, độ dày tối thiểu cục bộ trên bề mặt đáng kể, lớp nền nào nếu có, tiêu chuẩn áp dụng, các thử chấp nhận và cơ sở kiểm tra. Một ghi chú tối thiểu chất lượng cao đọc, ví dụ: “Mạ thiếc theo ASTM B545 Cấp C, thiếc mờ, độ dày tối thiểu cục bộ 8µm trên mặt tiếp xúc đánh dấu; chắn niken 2-5µm nơi nhiệt độ vượt 100°C; bám dính theo ASTM B571; tuân thủ RoHS và REACH; không chì; đo XRF tại các điểm kiểm tra liệt kê trong sơ đồ hoàn thiện.” Ghi chú bạc nên đọc tương tự: “Bạc 8-12µm trên niken 3-5µm chỉ trên miếng bu-lông; che tại phần còn lại; tiếp điểm trượt 15-25µm; phun muối theo ASTM B117 cho số giờ đã thỏa thuận; điện trở tiếp xúc đo tại mô-men quy định.” Lời lẽ chính xác thay đổi, nhưng các yếu tố phải đầy đủ.
Các yếu tố đưa lên bản vẽ hoặc phiếu hoàn thiện kèm theo: kim loại và cấp lớp lắng (thiếc mờ/bóng; niken điện phân hoặc hóa học Ni-P kèm dải %P; bạc nguyên chất hoặc cứng); độ dày dưới dạng tối thiểu cục bộ kèm đơn vị (µm hoặc micro-inch) và cấp tham chiếu; kim loại và độ dày lớp nền; nhận diện bề mặt đáng kể qua sơ đồ hoàn thiện hoặc vùng đánh số; phương pháp đo (vị trí XRF, tiết diện cho lô phê duyệt); tham chiếu và giới hạn chấp nhận thử bám dính và ăn mòn; hạn chế khả năng hàn thiếc hoặc vùng hàn (mặt nào trần); tuyên bố tuân thủ (không chì, RoHS, REACH/SVHC, không Cr(VI)); tiêu chí ngoại quan (màu, tính đồng nhất, bồi mép cho phép); và bảo vệ đóng gói/chống xỉn cho lưu kho. Danh mục kiểm tra DFM cho phát hành sản xuất nên yêu cầu ghi chú này trước khi chi tiết được định tuyến sang mạ, còn hướng dẫn dung sai chế tạo nên bao phủ bồi cho phép tại lỗ và khe.
Ngược lại, các ghi chú nên tránh: “tinned” không độ dày; “silver plated” không lớp nền hay ranh giới miếng; độ dày cho trung bình trên một chi tiết hình dạng; không phương pháp thử hay tiêu chí chấp nhận; ghi mạ trên vùng hàn; tuyên bố tuân thủ không có tham chiếu tài liệu; và độ dày chặt hơn bể có thể lặp lại tiết kiệm, làm tỷ lệ loại tăng. Khi nhiều hoàn thiện xuất hiện trên một chi tiết, sơ đồ hoàn thiện nên chủ đạo hóa ghi chú, dùng chữ vùng và mũi tên tới từng miếng, vì chỉ chữ trên một busbar ép phức tạp tạo nhập nhằng trong xử lý sàn xưởng. Liên kết chéo ghi chú bản vẽ với bản vẽ đầu nối và cách điện để vùng mạ, vùng màng cách điện và vùng hàn không chồng lấn ngoài ý muốn, theo logic bố trí đa chức năng trong lựa chọn busbar ép lớp nhiều lớp.
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN), thành lập tháng 3/2012 và vận hành nhà máy 17,200 m² tại Taoyuan Village, Wulian Street, Rizhao, Shandong, Trung Quốc, xuất khẩu busbar ép lớp cách điện sang hơn 20 quốc gia. Sản phẩm chuẩn chế tạo trên đồng C11000 từ một đến sáu lớp trở lên, định mức tới khoảng 1000A, với cách điện PET, Nomex hoặc DLF, cơ sở thiết kế tăng nhiệt 30°C được kiểm soát, bề mặt tiếp xúc mạ thiếc, và stud ren M6/M8, đầu nối blade cùng cách sắp xếp đầu nối hàn. Dòng sản xuất chuẩn tích hợp dập, tạo hình, ép lớp, phủ cách điện, nối đầu nối và gia công hoàn thiện, với kiểm soát độ dày và kích thước khớp yêu cầu bản vẽ khách và tiêu chuẩn thỏa thuận.
Với chương trình cần hoàn thiện khác thiếc chuẩn, hồ sơ RFQ nên nêu hoàn thiện yêu cầu trên từng vùng, độ dày và cấp, lớp nền niken hoặc miếng bạc chọn lọc bất kỳ, trạng thái hàn thiếc hoặc hàn của mỗi đầu nối, kỳ vọng tuân thủ (thiếc không chì, tuyên bố RoHS, REACH/SVHC, không Cr(VI)), các thử kiểm định và tiêu chí đạt, và hồ sơ đo mẫu lô. Đội ngũ kỹ thuật SHANYUAN xem bản vẽ khả năng sản xuất trước báo giá, bao gồm khả năng uốn, thiết kế đầu nối, định tuyến cách điện và trình tự hoàn thiện, và có thể phối chế mẫu cùng báo cáo kiểm tra trước phát hành sản xuất; ghi chú tham chiếu hỗ trợ trên trang web này gồm dòng quy trình sản xuất, hướng dẫn dung sai, hướng dẫn phương pháp nối và quy trình nguyên mẫu.
Người mua có thể gửi bản vẽ, dữ liệu dòng và áp, môi trường và yêu cầu thử, cùng sản lượng mục tiêu đến busbar@shanyo.com để nhận báo giá kỹ thuật. Dù chi tiết là thanh phân phối đơn giản, chồng điện tử công suất ép lớp hay cụm hàn tùy chỉnh, phần mạ của RFQ nên được coi là đặc tả kiểm soát chứ không sở thích: cấp kim loại, độ dày, lớp nền, phương pháp thử và hồ sơ tuân thủ bảo vệ độ tin cậy mối nối suốt vòng đời xe hoặc thiết bị và tránh tranh chấp ở kiểm tra đầu vào. Kết hợp với hướng dẫn ăn mòn cho lựa chọn vật liệu, chi tiết quy trình và kiểm tra trong bài này cho cả nhà thiết kế và xưởng chế tạo một từ vựng sản xuất chung cho hoàn thiện busbar tin cậy, tuân thủ và kiểm soát chi phí.
Lớp mạ trên một tiếp điểm thanh cái là một chiến lược ăn mòn cũng như một nước cờ dẫn điện
Đọc bài viếtTừ cuộn đồng C11000 đến thanh cái nhiều lớp đã phát mép hoàn chỉnh và được thử nghiệm, hướ
Đọc bài viết
Một nối thanh cái chỉ tốt bằng mối nối của nó. Hàn siêu âm đạt điện trở tiếp xúc 0.005-0.1
Đọc bài viết
Thomas O'Brien là kỹ sư quy trình sản xuất với 14 năm kinh nghiệm dập, ép lớp và gia công đầu nối cho thanh cái ép lớp. Ông quản lý dây chuyền sản xuất hồ sơ cắt chính xác, lớp cách điện và gia công CNC, tập trung vào kiểm soát kích thước và độ lặp lại ở quy mô lớn. Ông viết về sản xuất thanh c
Gửi đặc tính dòng, cấp điện áp và loại đầu cực — kỹ sư của chúng tôi phản hồi trong một ngày làm việc.
