Une surface plaquée sur une barre en cuivre résout trois problèmes à la fois : elle protège le cuivre de l'oxydation et de la corrosion, fournit une face de contact faiblement résistante, soudable et apte au soudage, et gouverne le vieillissement du joint sous vibration et cyclage thermique. Pourtant de nombreux plans d'atelier n'écrivent encore que « étamé » ou « argenté », laissant à l'interprétation la nuance du matériau, l'épaisseur, la sous-couche, la méthode de mesure et les essais d'acceptation. Ce guide adopte la vue fabrication sur la galvanoplastie des barres : les filières de procédé de l'étain, du nickel et de l'argent ; la façon de sélectionner et coter l'épaisseur ; l'influence du placage sur la résistance de contact, la chute de tension et la soudure/soudage ; les essais d'adhérence, porosité et épaisseur qui prouvent la finition ; les contraintes RoHS et REACH sur substances restreintes ; et le langage d'annotation qui doit figurer sur un plan de production. Il complète la discussion de sélection de finitions axée corrosion par le détail procédé, tolérance et inspection qu'un fabricant utilise réellement.
Une surface plaquée sur une barre en cuivre résout trois problèmes à la fois : elle protège le cuivre de l'oxydation et de la corrosion, fournit une face de contact faiblement résistante, soudable et apte au soudage, et gouverne le vieillissement du joint sous vibration et cyclage thermique. Pourtant de nombreux plans d'atelier n'écrivent encore que « étamé » ou « argenté », laissant à l'interprétation la nuance du matériau, l'épaisseur, la sous-couche, la méthode de mesure et les essais d'acceptation. Ce guide adopte la vue fabrication sur la galvanoplastie des barres : les filières de procédé de l'étain, du nickel et de l'argent ; la façon de sélectionner et coter l'épaisseur ; l'influence du placage sur la résistance de contact, la chute de tension et la soudure/soudage ; les essais d'adhérence, porosité et épaisseur qui prouvent la finition ; les contraintes RoHS et REACH sur substances restreintes ; et le langage d'annotation qui doit figurer sur un plan de production. Il complète la discussion de sélection de finitions axée corrosion par le détail procédé, tolérance et inspection qu'un fabricant utilise réellement.
Le cuivre nu s'oxyde vite à l'air : un film d'oxyde mince se forme sur les faces exposées, et en environnement humide, riche en soufre ou chargé de sel, la surface s'assombrit, s'épaissit et devient résistive. À un joint boulonné, cet oxyde empêche le contact métal-métal intime, élève les micro-ohms, génère de la chaleur sous le courant et peut ramper sous cyclage thermique. Le placage recouvre le cuivre d'une couche qui s'oxyde lentement, forme une surface accueillante pour le contact et, dans le cas de l'argent, garde son propre oxyde conducteur. Le placage protège aussi les chants, trous et zones de pliage pendant la manutention et le stockage, prévient la contamination de la soudure et fournit une finition visuelle constante pour l'inspection.
Le choix entre finitions n'est pas cosmétique. L'étain est le défaut économique pour la distribution intérieure et de nombreuses barres d'électronique de puissance ; le nickel survit à la chaleur et aux atmosphères agressives ; l'argent minimise la résistance de joint aux contacts à fort courant ou séparables. Notre note associée sur la sélection du placage axée corrosion couvre l'arbre de décision environnemental (brouillard salin, humidité, soufre, exposition extérieure) ; le présent article se concentre sur la façon dont chaque finition est produite, cotée, essayée et déclarée. Là où les deux se recouvrent, le guide corrosion choisit le matériau et ce guide définit le procédé et l'exigence de dessin.
Deux réalités de fabrication encadrent toute la discussion. Premièrement, le placage se dépose sur les surfaces importantes mais s'amincit dans les creux, trous et plis intérieurs car la densité de courant varie sur le porte-pièce, si bien qu'une seule indication d'épaisseur moyenne ne peut contrôler la pièce finie. Deuxièmement, le coût de placage suit la surface plaquée plutôt que la masse de cuivre : les barres larges et minces dépensent proportionnellement plus en finition que les barres épaisses et étroites, raison pour laquelle le placage sélectif des seuls plots de contact est courant en volume. Les deux points appartiennent au RFQ et à la feuille de route de fabrication, et pas seulement à la spécification d'ingénierie.
La galvanoplastie dépose une couche métallique à partir d'un bain électrolytique sur une pièce reliée au pôle cathodique. La séquence typique d'une barre en cuivre est : nettoyage mécanique et ébavurage ; dégraissage alcalin et décapage acide pour éliminer oxyde et calamine ; activation dans un acide dilué de frappe ; bain de frappe ou sous-couche (souvent nickel) ; dépôt principal (étain, nickel ou argent) ; rinçage entre étapes ; passivation ou traitement anti-ternissement ; séchage ; et inspection finale. La bonne adhérence dépend d'une surface réellement propre et exempte d'oxyde avant le démarrage du courant ; une pièce arrivant sur la ligne de placage avec huile d'emboutissage, empreintes digitales ou voile d'oxyde se délaminera ultérieurement quelle que soit l'épaisseur du dépôt.
La qualité du substrat fixe la base. Les barres SHANYUAN utilisent le C11000 (cuivre électrolytique de détrempe dure), soit environ 99.9 % Cu, doux et très conducteur, et il se plaque bien lorsqu'il est propre correctement. La rugosité de surface issue de l'emboutissage, du pliage et de l'usinage affecte l'aspect de la finition : des faces lisses et préparées produisent un dépôt mat ou brillant uniforme, tandis que les vallées rugueuses retiennent la solution et présentent des points minces. Le procédé de fabrication des barres laminées panorama montre où se situe le placage dans le flux global après emboutissage, pliage et laminage, et le guide des tolérances de fabrication explique les cotes dimensionnelles à figer avant placage, car l'épaisseur déposée modifie les cotes et les ajustements globaux.
Les variables de contrôle procédé comprennent la chimie et la concentration du bain, la densité de courant, la température, le pH, l'agitation, l'orientation du porte-pièce et le temps de dépôt. La densité de courant et le temps déterminent largement l'épaisseur ; la température et la chimie du bain contrôlent la structure du grain, la dureté et les contraintes internes ; la position de porte contrôle l'uniformité. Un bain de barrière nickel peut précéder l'étain ou l'argent pour supprimer la diffusion du cuivre et la croissance intermétallique à température élevée, et cette barrière elle-même doit être spécifiée et mesurée. Les ingénieurs impliqués dans le devis doivent lire les critères de RFQ et d'évaluation fournisseurs pour confirmer le contrôle procédé, les certificats et la capacité d'inspection du fournisseur de placage avant le lâcher en volume.
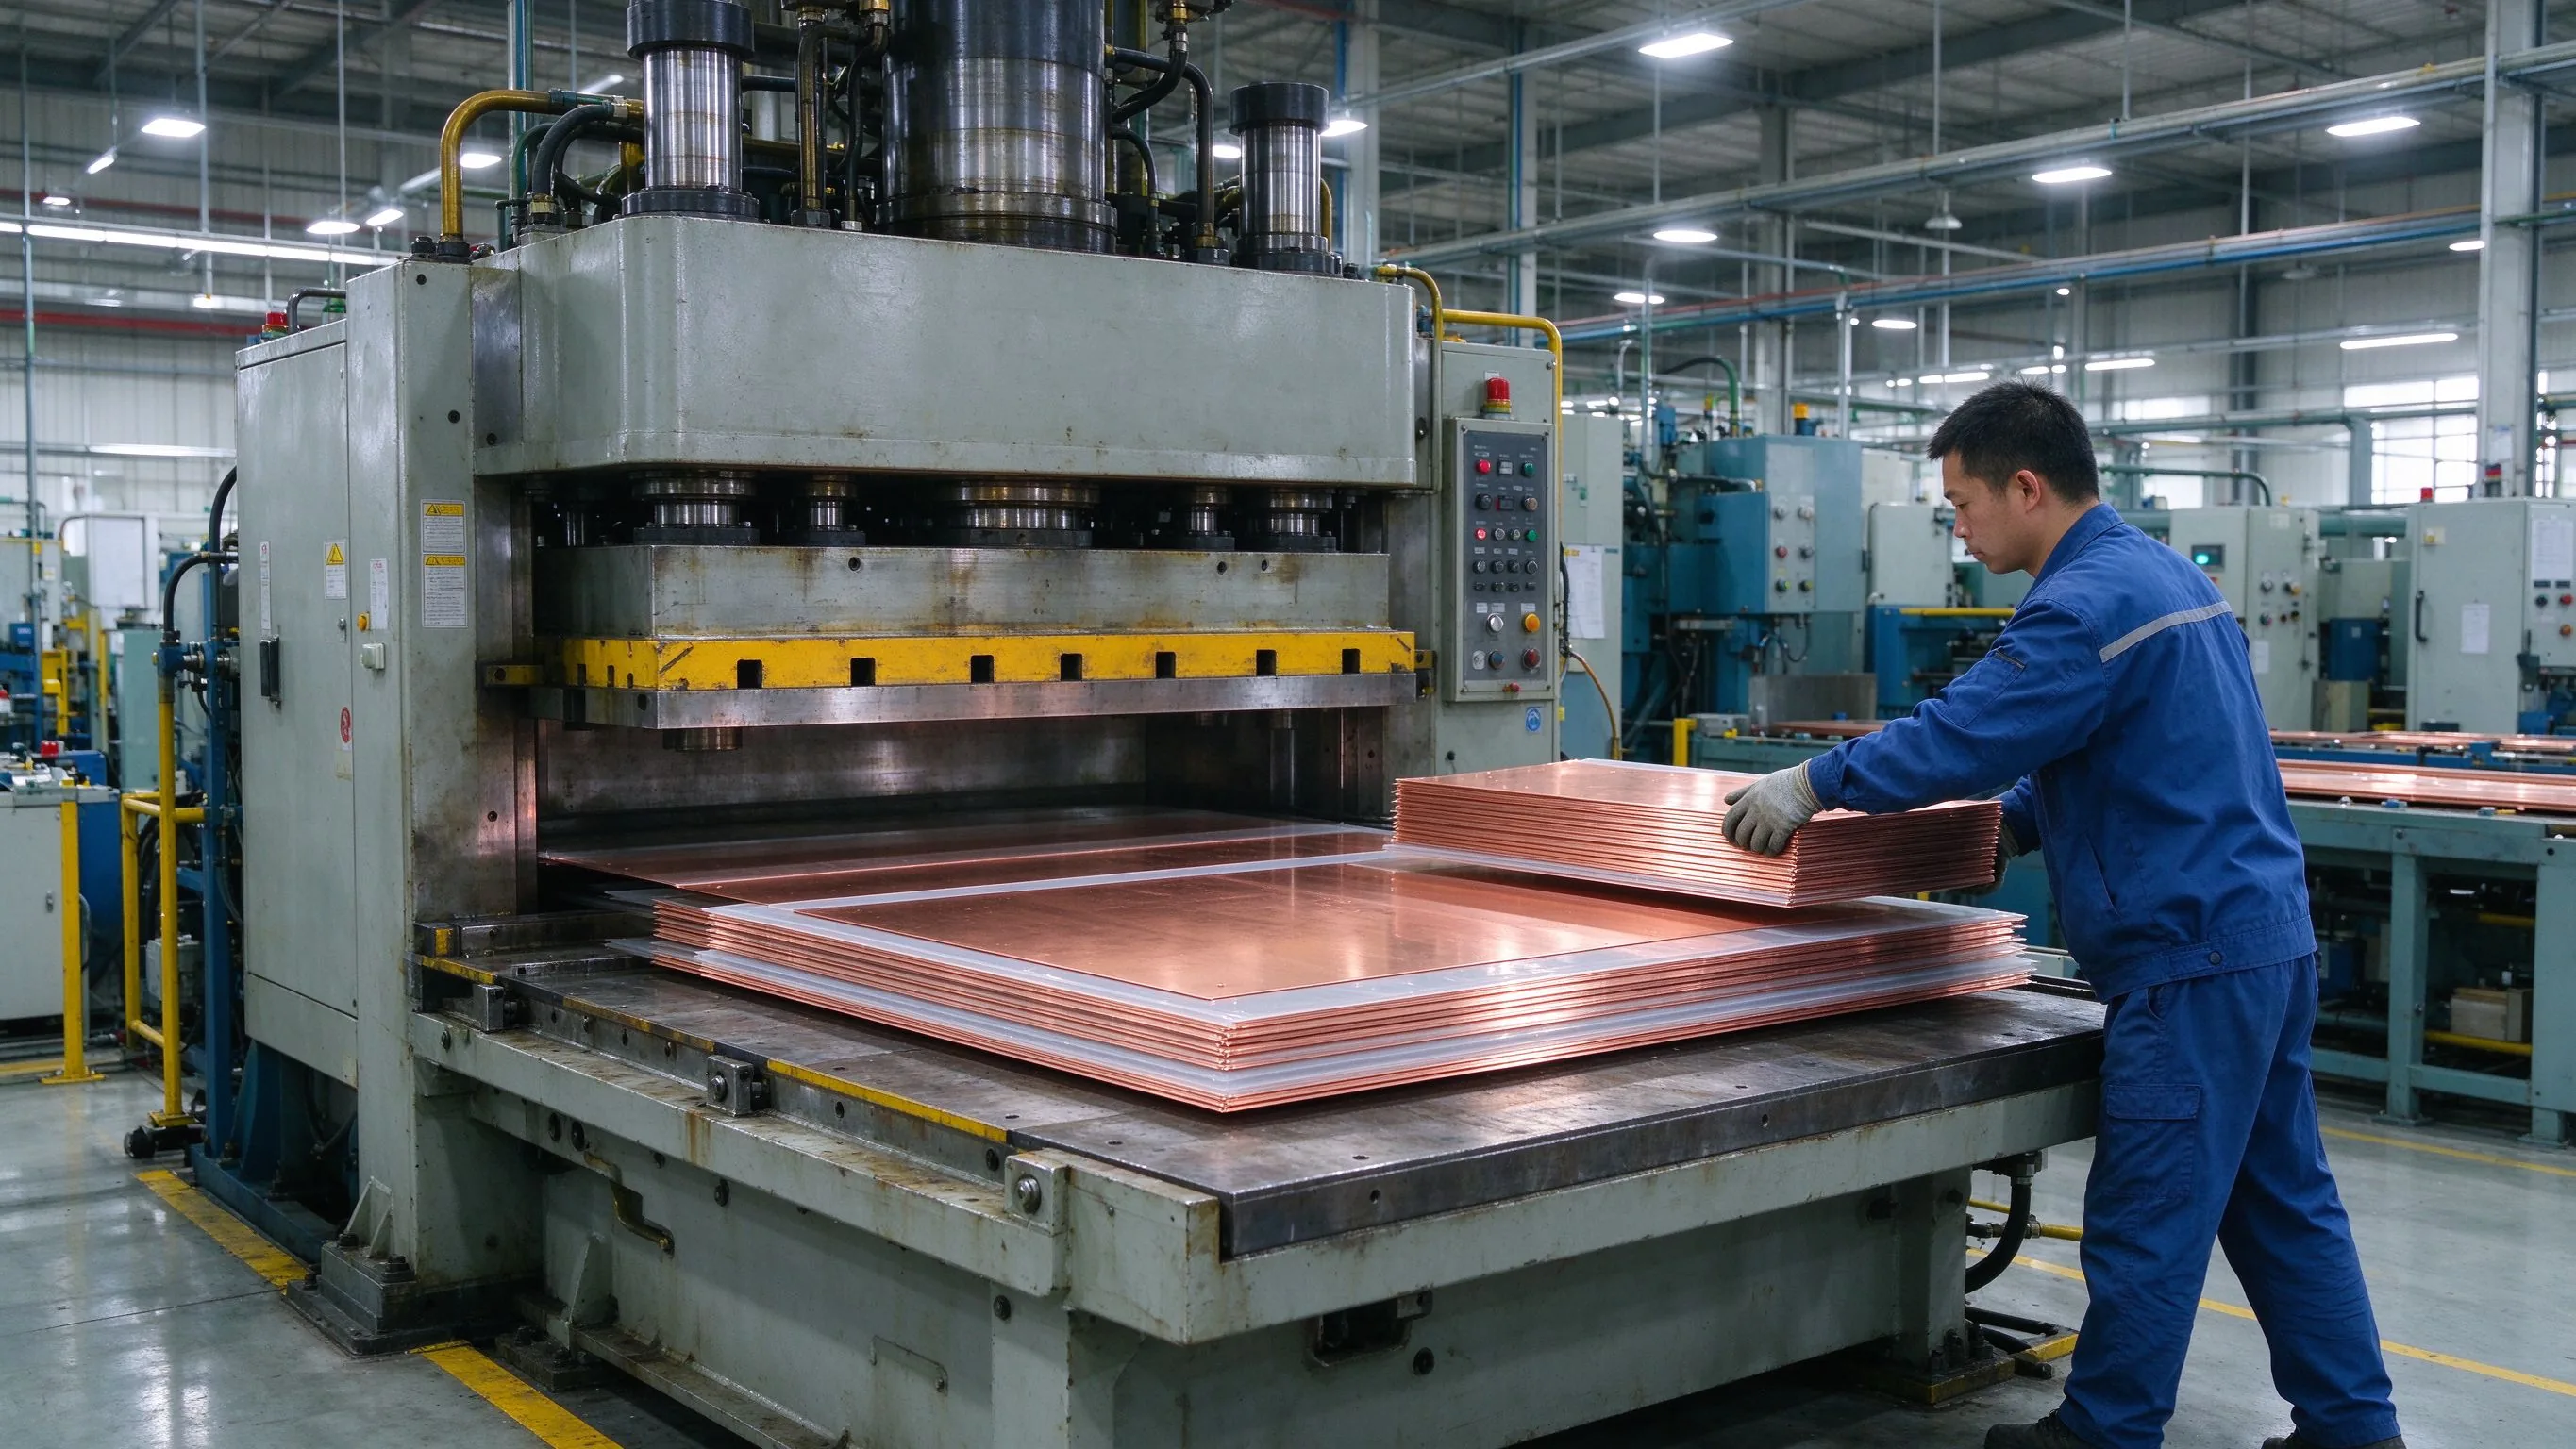
Le flux de fabrication global, y compris la façon dont le placage s'ordonnance avec le laminage film et l'assemblage des bornes, est décrit dans le procédé de fabrication des barres laminées panorama ; la qualité de finition dépend autant de la propreté et de la géométrie en amont que du bain de placage lui-même.
Le placage à l'étain est la finition de travail pour les barres en service continu inférieur à environ 120-130 °C. L'étain électrolytique existe en variétés brillante (nivellé, réfléchissant) et mate (grain fin, faible contrainte) ; l'étamage à chaud est une autre filière utilisée sur certaines barres plus lourdes. L'étain brillant sur cuivre peut développer des whiskers conducteurs sous compression, si bien que l'étain mat, l'étain refondu ou l'étain sur barrière nickel sont les mesures d'atténuation standard, et le choix doit être écrit sur le plan plutôt que supposé. La faible dureté de l'étain signifie que le revêtement se déforme sous pression boulonnée, s'étale dans les vallées de surface et crée une grande surface de contact réelle, raison pour laquelle même un film d'étain modeste abaisse efficacement la résistance de joint en environnement modéré.
L'épaisseur suit la classe de service. L'ASTM B545 définit des classes de service avec épaisseurs locales minimales : classe A environ 2.5µm pour contacts électroniques protégés, classe B environ 5µm pour conditions douces et soudabilité, classe C environ 8µm pour exposition intérieure modérée, classe D environ 15µm pour service humide et industriel doux, et classe E plus épaisse pour exposition sévère ou chaude. La pratique barres pour appareillage intérieur et armoires de convertisseur se situe couramment à 8-12µm, montant à 12-20µm en sites humides ou côtiers ; en dessous d'environ 3µm les trous d'épingle peuvent exposer le cuivre en points à haute résistance, tandis que l'étain mou très épais rampe sous pression de contact soutenue et ajoute du coût sans bénéfice. La norme spécifie l'épaisseur locale minimale sur les surfaces importantes, l'épaisseur moyenne ne s'appliquant que lorsque l'acheteur le demande explicitement.
L'étain excelle là où comptent le coût, la soudabilité et la stabilité à basse température, et il s'associe naturellement aux familles de bornes soudées ou brasées décrites dans les méthodes de soudage et d'assemblage. Il n'excelle pas sous micro-mouvement coulissant, où la poudre d'oxyde de fretting s'accumule, ni au-dessus du seuil intermétallique, où Cu6Sn5 et Cu3Sn consomment la couche d'étain libre. Les conditions de stockage comptent aussi : les finitions étain doivent être gardées sèches et emballées contre le ternissement, et l'inspection entrante doit vérifier la couverture sur faces de contact et extrémités de languettes avant assemblage. Pour les détails de bornes, renvoyer à la sélection des types de bornes et à la conception des connexions de bornes au moment de décider quelles faces portent la finition.
Le nickel est la finition choisie lorsque la chaleur ou la chimie exclut l'étain. Le nickel électrolytique (ASTM B689) se dépose sous courant et suit la géométrie du porte ; le nickel-phosphore électroless (ASTM B733, typiquement 5-12 % P) se dépose chimiquement sans courant, construisant une épaisseur quasi uniforme sur chants, trous et faces pliées là où le placage sur porte montre une variation de densité de courant. Le nickel tient un service continu autour de 250-300 °C, résiste bien mieux que l'étain au brouillard salin, à l'humidité, au SO2 et à l'H2S, et à 200-700 HV selon la variété il est assez dur pour résister à l'abrasion de manutention. Il sert aussi de barrière de diffusion standard sous l'argent pour le service chaud et sous l'étain lorsque la croissance intermétallique doit être supprimée au-dessus d'environ 100 °C.
Deux mises en garde tempèrent les avantages du nickel. Le nickel forme un oxyde passif tenace qui exige une force de serrage suffisante pour être rompu au joint, si bien que les lectures de résistance de contact peuvent être dispersées si le couple n'est pas maîtrisé ; et la soudure du nickel nécessite un flux activé car le mouillage est moins facile que sur étain. Dans le soudage laser et ultrasonore des modules batterie, le cuivre nickelé ou la feuille revêtue nickel sont devenus un standard industriel car la finition tolère la chaleur du soudage par fusion et ne s'écoule pas comme l'étain à bas point de fusion. Les ingénieurs procédé doivent passer en revue la note sur les méthodes de soudage et d'assemblage lorsque la barre finie entre dans un assemblage soudé, car le choix de finition et le programme de soudage doivent être qualifiés ensemble.
La stratégie d'épaisseur diffère selon le rôle. Un revêtement nickel fonctionnel autonome sur une barre chaude ou corrosive court environ 8-15µm ; une sous-couche barrière sous étain ou argent n'exige que 2-5µm pour bloquer la diffusion. Le Ni-P électroless à 12-15µm est couramment spécifié pour les postes côtiers, barres d'usine chimique et enceintes extérieures. La comparaison environnementale avec la protection contre la corrosion est développée dans le guide placage et corrosion, et le versant isolation d'une barre haute tension, y compris sélection et ordre de traitement du film, relève du guide des options de revêtement d'isolation de surface, car le placage et l'isolation sont appliqués sur des régions complémentaires de la même pièce et ne doivent pas interférer entre eux.
L'argent a la conductivité la plus élevée de tous les métaux, environ 105 % IACS, et contrairement à l'étain et au nickel son oxyde reste électriquement conducteur, ce qui maintient la résistance de contact du joint basse et stable à travers le cyclage thermique. L'argent est donc spécifié pour les déconnecteurs à fort courant, les contacts extractibles ou enfichables, les joints de canalisation préfabriquée (busway), les connexions grade instrument et les emplacements où la résistance limite directement l'élévation de température admissible. L'argent nu pur au-dessus d'environ 150 °C laisse le cuivre diffuser vers le haut et ternir la finition par en dessous, si bien que l'argent sur barrière nickel de 3-5µm étend le service fiable au-delà de 200 °C ; les contacts coulissants ou séparables reçoivent couramment 15-25µm car l'usure, et non la corrosion, gouverne la durée de vie, tandis que les plots boulonnés fixes utilisent souvent 8-12µm.
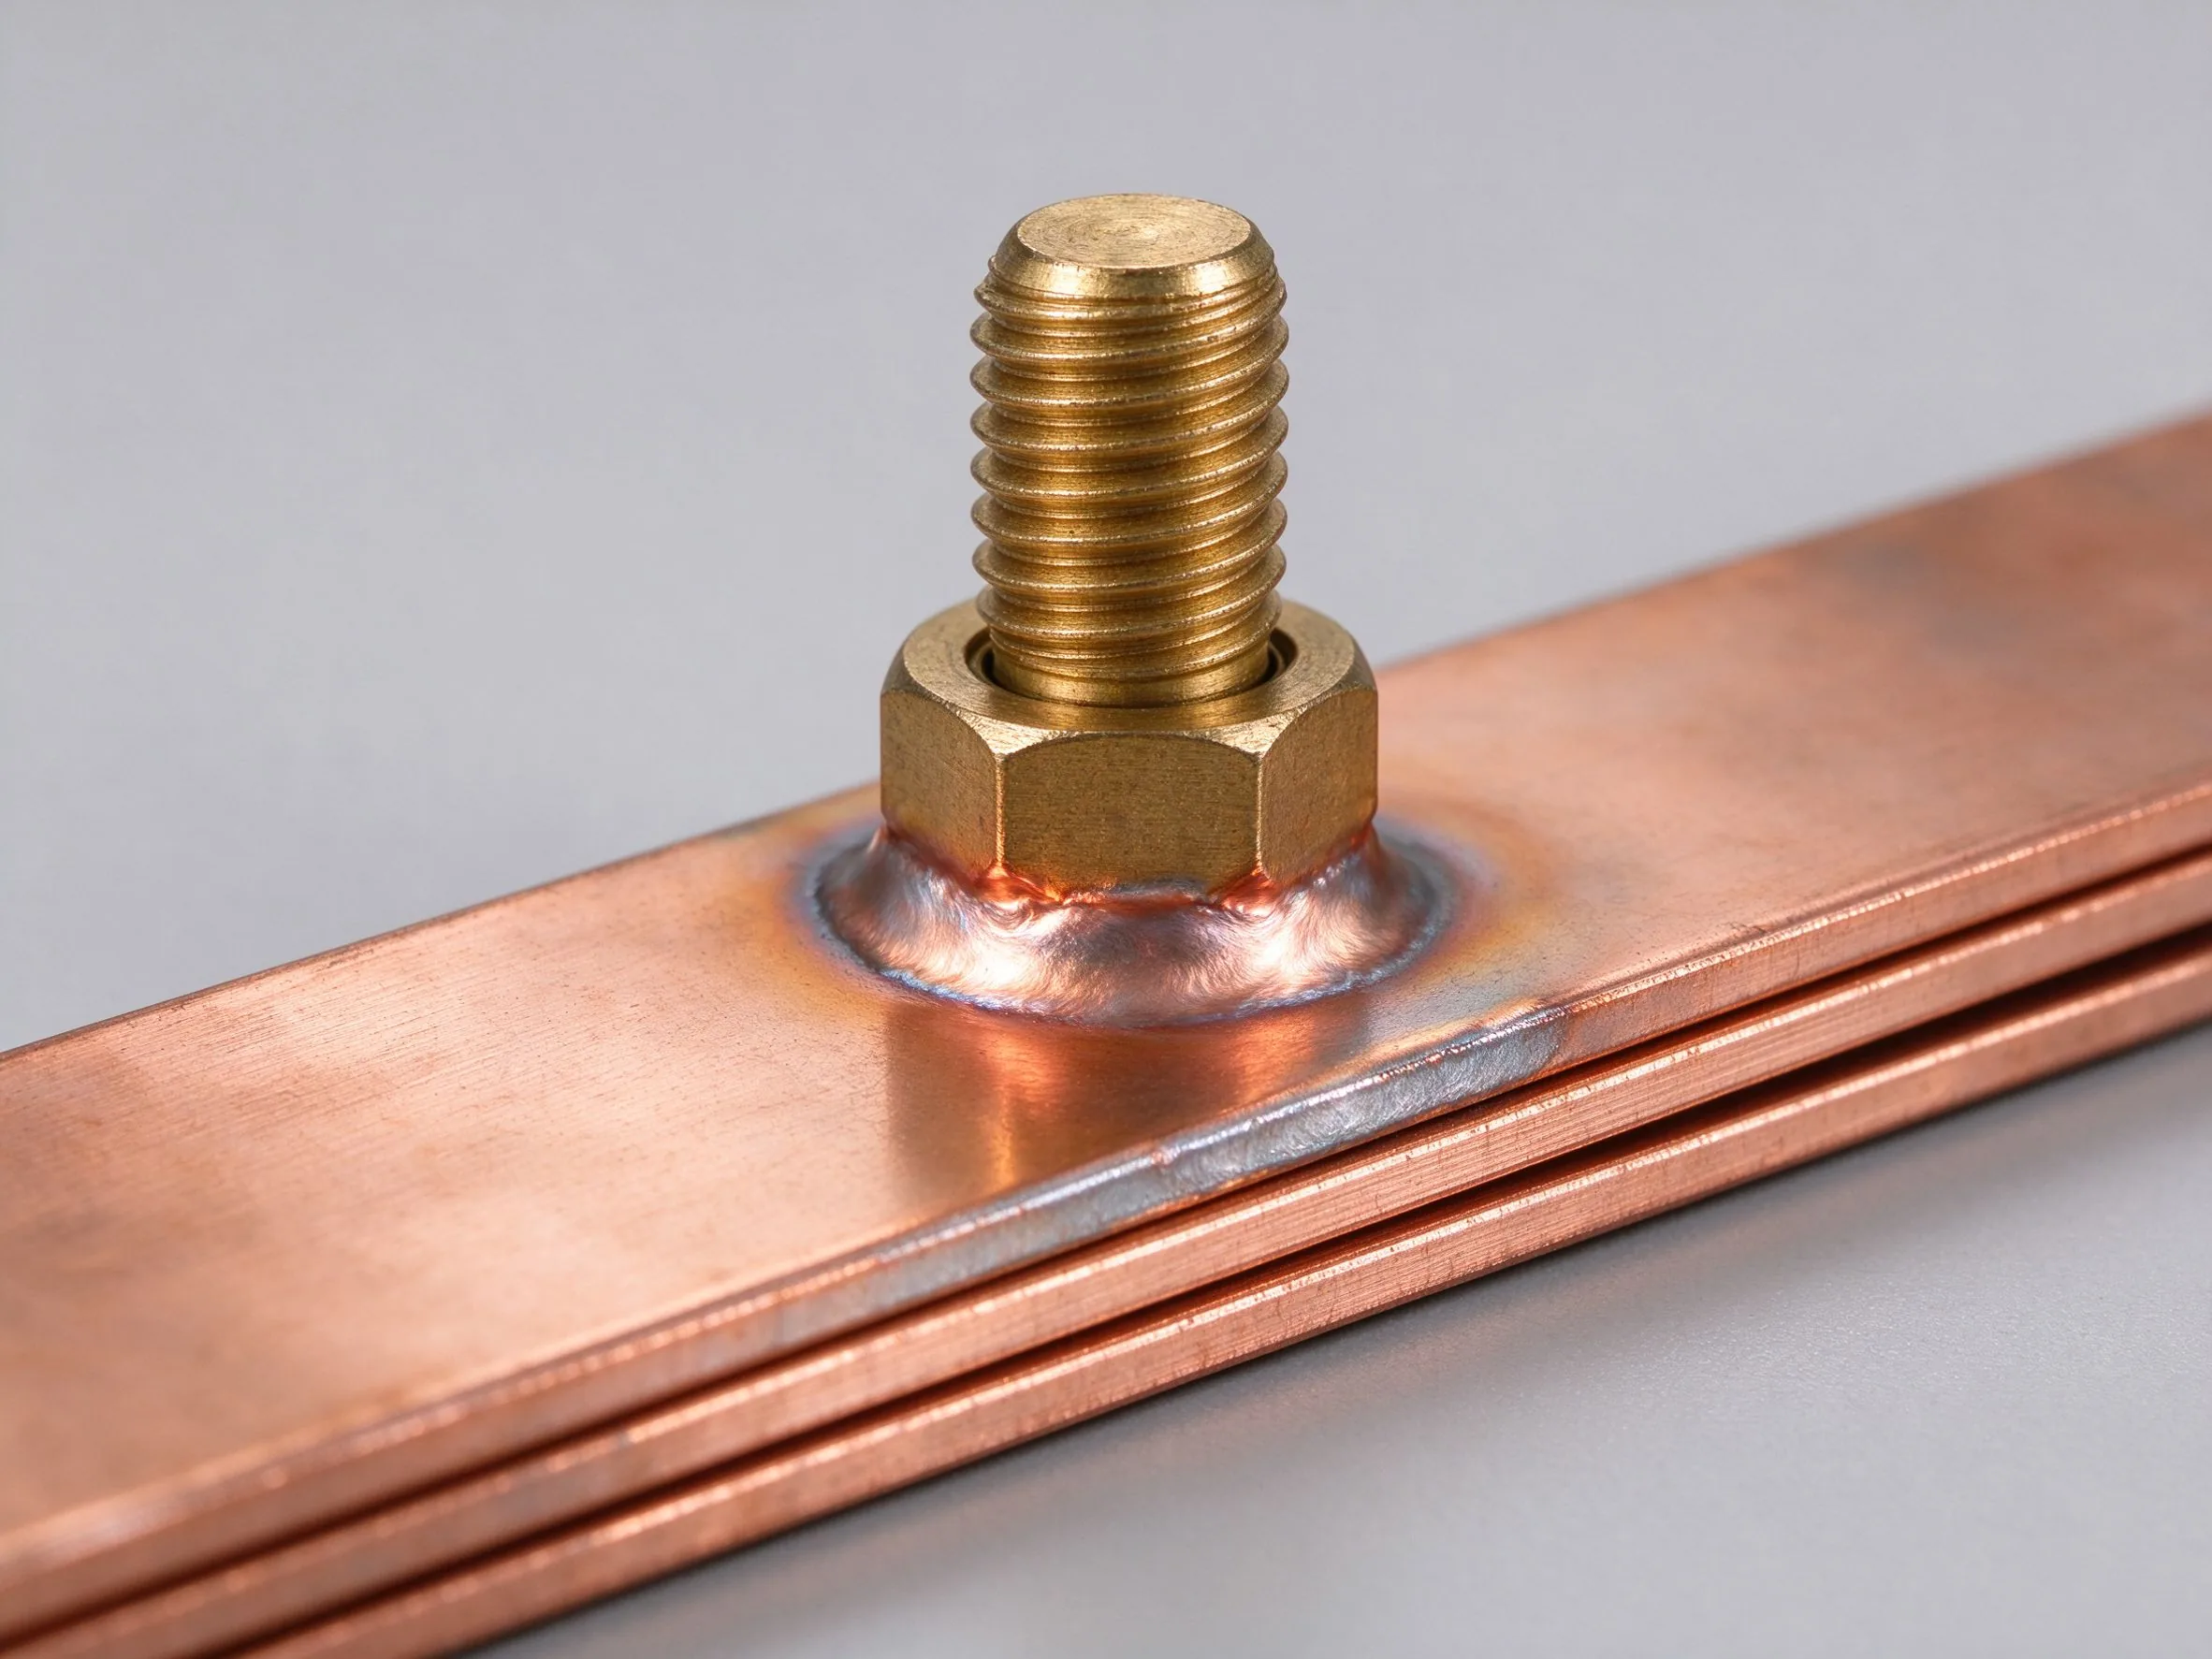
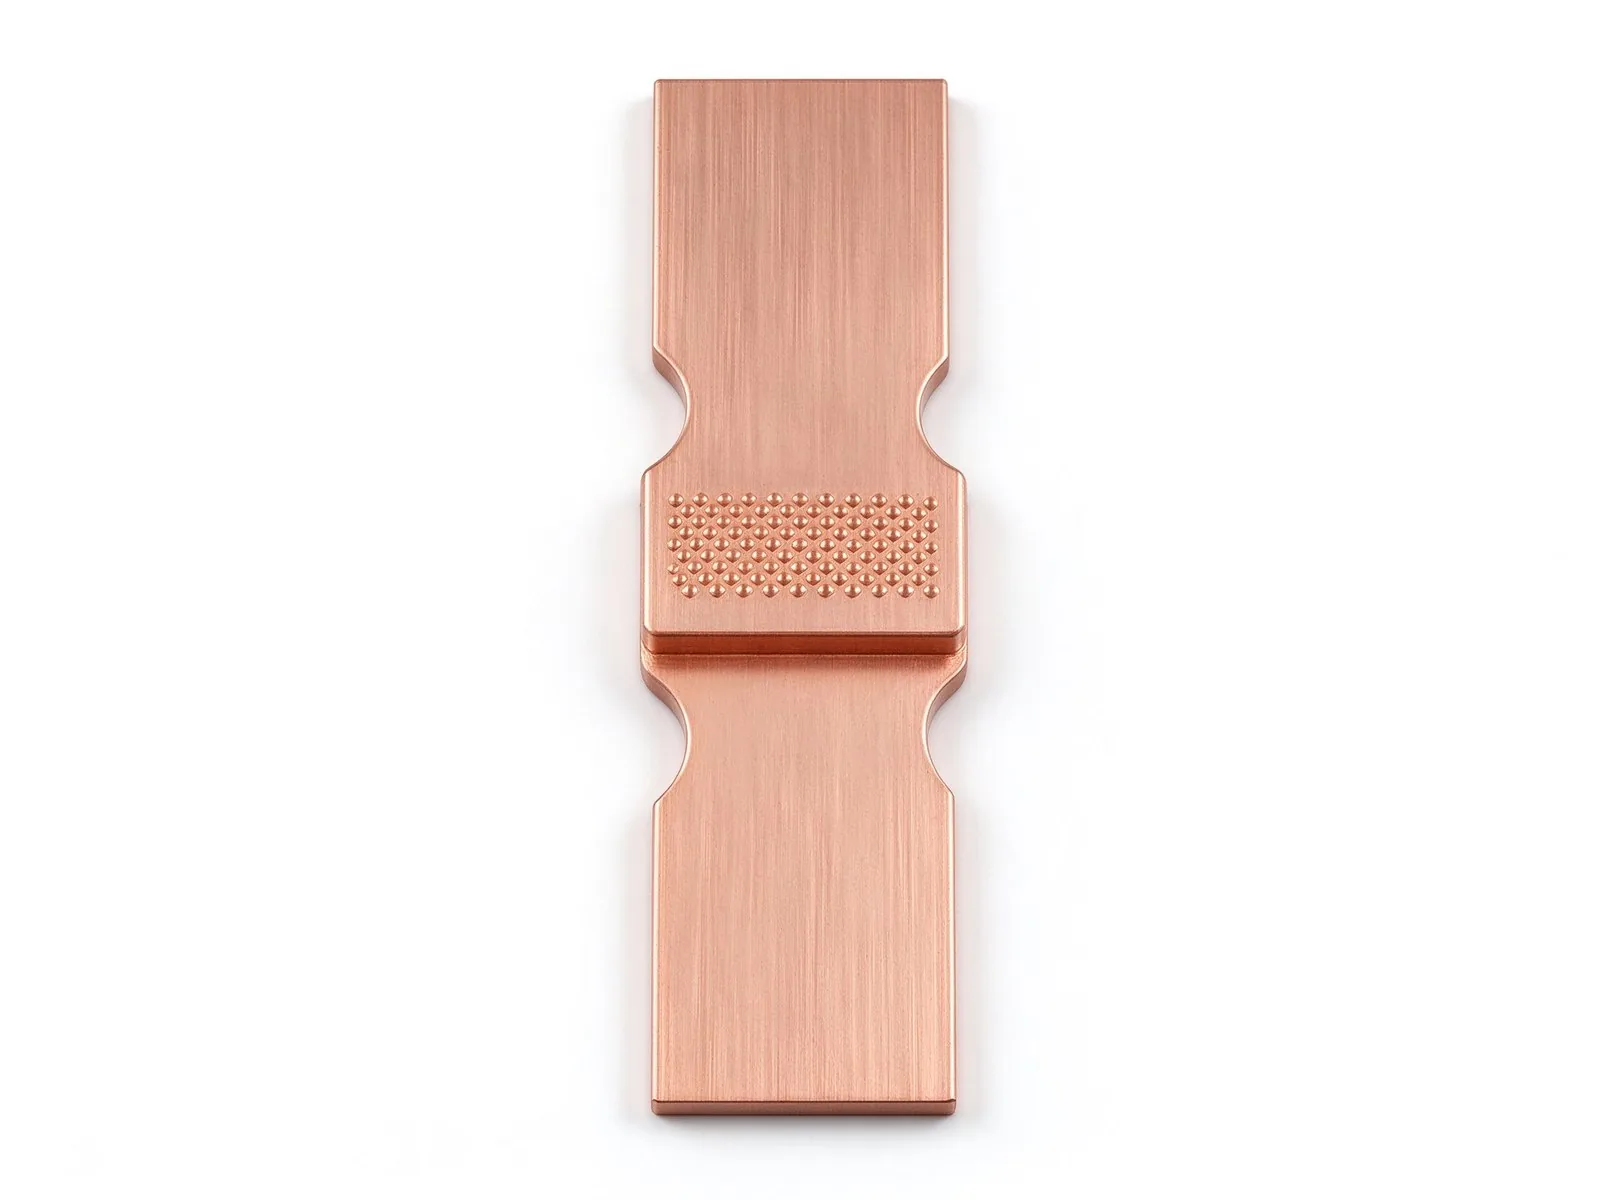
Le coût est réel : le placage argent ajoute typiquement environ 15-30 % au prix d'une pièce finie pour 8-12µm sur nickel, contre 3-6 % pour l'étain, et la charge suit le prix au comptant de l'argent et la surface plaquée. Le placage sélectif est l'atténuation standard : déposer l'argent uniquement sur les plots boulonnés et séparateurs, laisser le reste étamé ou nu là où isolé, et masquer les régions non contact pendant le bain. Bien employé, le placage sélectif supprime une grande part du coût argent sans pénalité électrique mesurable, mais les frontières masquées doivent être propres, scellées et documentées, et la spécification doit indiquer les cotes de contour des plots, l'épaisseur et les faces masquées.
L'argent ternit dans l'air riche en soufre, formant de l'Ag2S qui assombrit la surface visuelle ; le bain anti-ternissement et la barrière nickel atténuent l'aspect, bien que la performance de contact de l'argent terni reste de loin supérieure au cuivre oxydé. Pour les contacts séparables, les options argent durci ou alliage d'argent améliorent l'usure, et la compatibilité galvanique entre finitions plaquées dissemblables à un joint doit être vérifiée plutôt que supposée. Les pratiques de maintenance et de démontage après des années de service sont couvertes dans les contrôles de maintenance et de dépannage, qui décrivent comment inspecter la résistance des joints et rénover les plots plaqués lors des arrêts programmés.
L'erreur de spécification la plus courante est d'écrire une épaisseur sans définir s'il s'agit d'un minimum local ou d'une moyenne arithmétique, et sans identifier les surfaces importantes auxquelles elle s'applique. Des normes telles que l'ASTM B545 sont bâties autour de l'épaisseur locale minimale mesurée sur la surface importante en tout point choisi ; l'épaisseur moyenne ne s'applique qu'aux pièces petites et simples lorsque l'acheteur l'explicite. Sur une barre façonnée avec plis, trous et languettes, les angles rentrants et les caractéristiques internes en forme de tube déposent naturellement moins que les faces externes plates, si bien qu'une valeur moyenne peut masquer des points minces dans la région de contact exacte où la corrosion ou la diffusion démarre.
Sélectionner l'épaisseur à partir de l'exigence de service et non de l'habitude. Définir la température continue, l'atmosphère, le type de joint (boulonné, soudé, coulissant, enfichable), la durée de vie attendue et le micro-ohm maximal admis après vieillissement, puis choisir finition et classe : étain 8-12µm service modéré intérieur ; étain humide/extérieur 12-20µm ; nickel barrière 2-5µm ; nickel fonctionnel 8-15µm ; argent fixe 8-12µm ; argent coulissant 15-25µm. Ajouter les tolérances de fabrication et les positions d'inspection au plan, et distinguer les faces de contact (où l'épaisseur compte électriquement) des faces décoratives ou protégées (où un revêtement plus léger suffit). Le guide des tolérances de fabrication doit être consulté conjointement, car l'épaisseur de placage s'ajoute aux cotes globales aux trous et fentes d'assemblage et peut modifier l'ajustement avec les isolants et les capots.
Documenter la base de mesure en amont : quelle jauge ou méthode, quelle norme de référence, combien de points sur chaque surface importante, et la limite inférieure d'acceptation. Lorsqu'un programme utilise le placage sélectif, lister les zones masquées et les zones de dépôt sur un schéma de finition, et noter que le retrait de masque ne doit laisser aucun résidu adhésif interférant avec le collage du film d'isolation. Les échantillons précoces et la revue du flux de travail des échantillons rapides et du prototypage sont le moment propice pour figer l'épaisseur et le tracé, car modifier une annotation de placage après préparation de l'outillage production et des masques provoque reprise et retard.
Le placage modifie la résistance du joint, et non celle de la barre en cuivre elle-même. La section de cuivre domine encore la résistance de masse et la chute de tension le long de la barre ; la finition gouverne la résistance de constriction et la résistance de film à chaque interface entre la barre et une cosse, un module, un goujon ou un connecteur homologue. À un joint boulonné, l'étain mou se déforme et fluie à froid sous pression de serrage pour élargir la surface de contact réelle, donnant une résistance basse et reproductible à coût modéré ; l'argent combine oxyde conducteur et douceur pour la valeur stable la plus basse ; le nickel reste dur et passif, si bien qu'il exige une force plus élevée et montre une dispersion plus large tant que le film d'oxyde n'est pas rompu.
La stabilité de la résistance dans la durée compte plus que la valeur initiale. Les joints étain qui cyclent en vibration peuvent fretter, les joints argent restent stables mais coûtent davantage, et les joints nickel résistent à l'attaque chimique. Après cyclage thermique, le joint doit être remesuré par rapport à la base pré-cycle ; une forte dérive ascendante signale une croissance intermétallique, un oxyde de fretting ou un couple desserré. La note de conception des connexions de bornes couvre les valeurs de couple, le choix des rondelles et les exigences de force de contact, et le guide de la chute de tension et des pertes de puissance convertit la résistance de bout en bout en chaleur. L'échauffement au joint croît avec le carré du courant multiplié par la résistance, si bien qu'une faible hausse de résistance liée au placage sur un plot à fort courant peut déplacer le point chaud vers une limite de fiche composant ; la vérification de finition doit donc être liée à l'essai d'échauffement du système assemblé, et non à un éprouvette isolée.
Lorsque l'épaisseur de placage paraît affecter l'ampacité, le mécanisme est indirect : l'étain mou plus épais modifie légèrement l'ajustement de contact et le fluage, tandis que l'émissivité de surface et la propreté influencent la perte de chaleur rayonnée. Le dimensionnement conducteur lui-même suit le courant, le service et le refroidissement comme expliqué dans les fondamentaux de capacité de courant des barres; le choix de finition doit être justifié par la performance d'interface, et toute allocation de résistance de joint doit entrer explicitement dans le modèle thermique. La bonne pratique d'ingénierie enregistre les micro-ohms initiaux, le couple d'essai, l'historique des cycles et les micro-ohms finaux dans le relevé qualité qui accompagne le lot production.
Les bornes d'une barre peuvent être boulonnées, soudées à l'étain, brasées, soudées au laser ou soudées par ultrasons, et la finition interagit différemment avec chaque procédé. Le placage étain soutient directement la soudure tendre car l'étain correspond à la chimie du métal d'apport et mouille de façon fiable ; l'argent soude bien aussi ; le nickel nécessite un flux activé ou agressif et forme une surface de mouillage moins indulgente, tandis que l'étain épais sur une préparation de soudage peut introduire porosité, projections ou fusion irrégulière car la couche à bas point de fusion se vaporise sous le faisceau d'énergie. Pour les soudures laser et ultrasonores sur modules batterie et bornes de condensateur, les surfaces en cuivre nickelé sont devenues le choix établi précisément parce que la finition survit à la chaleur de soudage et résiste à l'écoulement, tandis que l'étain mou contribue à la contamination de soudage et à la douceur mécanique dans la zone de fusion.
Les ingénieurs procédé doivent qualifier la finition et le programme d'assemblage ensemble : l'épaisseur de placage, la propreté, l'état d'oxyde et la rugosité de surface modifient tous l'énergie d'entrée nécessaire à une bonne soudure, et un jeu de éprouvettes de qualification doit couvrir la spécification de placage réelle, la géométrie réelle de borne et la force de serrage production. La résistance du joint, les essais de traction ou pelage, l'inspection en coupe et la résistance électrique doivent être enregistrés. La référence sur les méthodes de soudage et d'assemblage oppose ces filières et leurs exigences d'inspection, et la sélection des types de bornes relie la méthode d'assemblage retenue à la conception mécanique de borne (goujon, lame, languette ou bout à bout soudé).
Une règle pratique consiste à spécifier des zones de finition par méthode d'assemblage : les languettes soudables reçoivent de l'étain mat ; les interfaces soudées à haute chaleur reçoivent du nickel ; les plots séparables à fort courant reçoivent de l'argent ou de l'argent sur nickel ; les zones isolées restent nues ou recouvertes de film après masquage. Les notes de plan doivent indiquer quelles faces doivent rester sans placage pour le soudage, car le placage sur un chant de soudage peut être difficile et coûteux à éliminer après coup. Le flux production doit ordonner les opérations de sorte que placage, laminage film d'isolation, soudage et nettoyage final se succèdent dans un ordre protégeant chaque interface, conformément au flux de fabrication décrit dans le procédé de fabrication des barres laminées panorama.
Trois propriétés de qualité indépendantes définissent la réussite d'un placage : l'adhérence (la couche reste liée), la porosité (pas de trous traversants exposant le substrat) et l'aspect (couleur uniforme, absence de cloques, piqûres, traces de brûlure ou contamination). Les essais d'adhérence incluent des méthodes de pliage ou pelage selon des normes telles que l'ASTM B571 : l'éprouvette est pliée, tordue ou griffée par impact, et le revêtement ne doit ni cloquer, ni s'écailler, ni se détacher du substrat. Le cyclage de choc thermique peut exposer une faible adhérence par cloquage après incompatibilité de dilatation entre cuivre et dépôt. La porosité est évaluée par un essai chimique ferroxyl ou par tache qui révèle les points de substrat exposé par décoloration, complété par l'inspection visuelle et microscopique ; les finitions à haute porosité échouent au vieillissement corrosion même si l'épaisseur mesurée paraît adéquate.
L'acceptation en corrosion utilise couramment le brouillard salin neutre selon l'ASTM B117 ou l'ISO 9227 pendant un nombre d'heures défini, le critère d'acceptation stipulant qu'aucune corrosion du métal de base n'apparaît sur les surfaces importantes et que la finition reste fonctionnelle après exposition. L'acceptation électrique sur pièces finies mesure la résistance de contact du joint au couple spécifié, avant et après cyclage thermique, en référençant les normes d'essai de connecteurs et contacts telles que les méthodes de type IEC 60512 lorsque applicable. Les critères d'aspect doivent définir finition mate et brillante, variation de couleur admise, couverture des chants et traitement des surfaces non importantes, car un « bel aspect » sans critères mène à des acceptations d'atelier incohérentes. La validation plus large de l'isolation électrique sur la barre assemblée, incluant les contrôles hipot et de résistance, suit les procédures d'essais d'isolation et doit s'exécuter une fois le placage et le laminage film achevés.
Les modes de défaillance à cibler en inspection incluent : pelage ou soulèvement des chants après pliage ; trous d'épingle regroupés près des trous percés ; cloquage après cuisson ou choc thermique ; accumulation inégale due à un mauvais porte-pièce ; ternissement ou décoloration dû à des bains périmés ; et adhésif de masque résiduel. Référencer le catalogue des modes de défaillance courants des barres lors de la recherche de cause racine d'un lot refusé, et capturer chaque résultat d'essai contre une spécification de finition numérotée dans le relevé qualité. Un plan d'acceptation écrit et constant protège aussi les acheteurs en audit : lorsque le fournisseur remet des certificats, ils doivent mapper chaque certificat à l'essai exact, la norme, le lot échantillon et la limite d'acceptation plutôt que de présenter une déclaration générique « conforme RoHS ».
L'épaisseur ne se vérifie pas à l'œil, et le choix de la jauge dépend du système matériau, du volume de production et du besoin de précision. La fluorescence X (XRF) est la principale méthode non destructive pour les revêtements métalliques sur substrats métalliques : elle excite les atomes du dépôt et du substrat et dérive l'épaisseur de la fluorescence émise, prend en charge l'analyse multicouche telle que nickel sous étain ou argent sur nickel, et atteint des écarts-types relatifs inférieurs à environ 2-3 % sur instruments étalonnés. Elle convient aux contrôles ponctuels de lots sur plots de contact, masque les points retenus sur le plan pièce et laisse la pièce utilisable. L'induction magnétique s'applique aux revêtements non magnétiques sur substrats ferromagnétiques ; le courant de Foucault s'applique aux revêtements non conducteurs sur métaux non ferreux, et ni l'un ni l'autre ne se substituent à la XRF sur étain ou argent sur cuivre, où dépôt et substrat conduisent et répondent de façon similaire.
Les méthodes d'arbitrage destructives restent nécessaires pour la qualification procédé et le règlement des litiges. La méthode de coupe transverse découpe un échantillon représentatif, l'encapsule dans la résine, polisse et grave les couches, et mesure l'épaisseur de dépôt sous microscope ou SEM, révélant non seulement l'épaisseur mais aussi les vides d'adhérence, pores et couches intermétalliques. Les méthodes coulométriques (coupure anodique) dissolvent une surface circulaire définie et dérivent l'épaisseur de la charge ; elles sont utilisées en laboratoires et en contrôle de bain de placage. Les jauges de ligne de production peuvent combiner XRF en ligne ou rétrodiffusion bêta avec des éprouvettes hors ligne, et les relevés d'atelier doivent indiquer quelle méthode gouverne l'acceptation client. Plus de détails sur le choix de méthode et l'incertitude figurent dans la littérature de mesure-ingénierie résumée par le guide des tolérances de fabrication pour le versant dimensionnel de la barre finie.
L'étalonnage et la positionnement sont les déterminants pratiques de la précision. La XRF exige des étalons assortis au substrat et à la composition du dépôt ; mesurer sur des languettes courbes ou près des chants introduit des erreurs, si bien que les emplacements de mesure doivent être des zones planes représentatives loin des trous et plis, avec plusieurs points moyennés uniquement lorsqu'une exigence de moyenne existe. Enregistrer l'instrument, la date d'étalonnage, les coordonnées des points et la valeur mesurée sur le rapport d'inspection. Lorsque le placage argent porte un coût matière, les fournisseurs surveillent en continu le dépôt de bain et les tendances de jauge pour éviter à la fois le sous-plaçage qui échoue en performance et le sur-plaçage qui gaspille un métal cher, équilibrant rendement, qualité et coût dans la route de production définie conjointement avec la liste de contrôle DFM de lâcher production.
Les barres expédiées dans les équipements électriques et électroniques sur le marché européen doivent être conformes à la Directive RoHS (2011/65/UE), qui restreint dix substances dans les matériaux homogènes : plomb, mercure et chrome hexavalent limités à 0.1 % en masse, cadmium à 0.01 %, plus les retardateurs de flamme bromés et certains phtalates. Pour les ateliers de placage, cela signifie directement de choisir un étain sans plomb (les alliages d'étain mat modernes évitent les anciennes finitions brillantes étain-plomb), d'éviter les conversions à chrome hexavalent au profit d'alternatives trivalentes ou d'aucune passivation lorsque non nécessaire, et de maîtriser le cadmium dans toute chimie de procédé nickel ou argent. Une Déclaration de Conformité et des données matériau traçables doivent accompagner les lots production, et la chaîne documentaire CE de l'équipement fini dépend de la disponibilité de la déclaration niveau composant.
Le REACH (n° EC 1907/2006) ajoute une obligation différente, plus large : le cadre d'enregistrement, évaluation, autorisation et restriction maintient une Liste des candidats (SVHC) croissante de substances extrêmement préoccupantes, et les articles mis sur le marché exigent une divulgation lorsque certains seuils SVHC sont dépassés, tandis que certaines substances exigent une autorisation pour des usages spécifiques. Les bains hérités de placage argent à base de cyanure et les procédés à acide chromique relèvent d'un territoire réglementé ou fortement soumis à autorisation ; les lignes conformes modernes utilisent de plus en plus des formulations argent non cyanurées et une chimie trivalente, et les acheteurs doivent demander la déclaration REACH actuelle du fournisseur et la dernière mise à jour SVHC plutôt que de s'appuyer sur une brochure statique. Le contexte commercial de sourcing sous droits de douane et matériaux restreints, y compris le risque fournisseur, est discuté dans les considérations d'approvisionnement en droits de douane, tandis que le contenu réglementaire de l'écosystème EV et ESS plus large relie aux implications du règlement batteries UE pour les barres.
Les étapes pratiques de conformité pour un programme barres sont simples : définir les marchés cibles et les directives applicables dans le RFQ ; demander les déclarations matériau et finition (étain sans plomb, déclaration RoHS 10 substances, déclaration REACH/SVHC actuelle, déclaration sans Cr(VI)) ; lier les certificats aux numéros de lot ; conserver les SDS de bain et les relevés de changement ; et éviter de spécifier des chimies de finition interdites sur le plan. Les sels résiduels de nettoyage, passivations et huiles anti-ternissement d'emballage doivent aussi être divulgués s'ils contiennent des substances restreintes, car la conformité est évaluée au niveau du matériau homogène, et pas seulement au métal plaqué lui-même. Les équipes qualité doivent revoir les déclarations avant lâcher production, dans l'esprit d'hygiène documentaire décrit dans la note sur les critères d'évaluation fournisseurs .
Une annotation de finition complète nomme le métal et le type de dépôt, l'épaisseur locale minimale sur les surfaces importantes, toute sous-couche, la norme applicable, les essais d'acceptation et la base d'inspection. Une note minimale de qualité se lit par exemple : « Placage étain selon ASTM B545 classe C, étain mat, épaisseur locale minimale 8µm sur faces de contact marquées ; barrière nickel 2-5µm au-dessus de 100 °C ; adhérence selon ASTM B571 ; conforme RoHS et REACH ; sans plomb ; épaisseur mesurée par XRF sur les points d'inspection listés au schéma de finition. » Une annotation argent se lit de façon similaire : « Argent 8-12µm sur nickel 3-5µm, plots boulonnés uniquement ; masqué ailleurs ; contacts coulissants 15-25µm ; brouillard salin selon ASTM B117 pour les heures convenues ; résistance de contact mesurée au couple spécifié. » Les mots exacts varient, mais les éléments doivent être complets.
Éléments à porter sur le plan ou sa feuille de finition jointe : métal et nuance de dépôt (étain mat/brillant ; nickel électrolytique ou Ni-P électroless et fourchette %P ; argent pur ou durci) ; épaisseur en minimum local avec unité (µm ou micro-pouces) et classe de référence ; métal et épaisseur de sous-couche ; identification des surfaces importantes par schéma de finition ou zones numérotées ; méthode de mesure (emplacements XRF, coupe transverse pour lot d'approbation) ; références d'essais d'adhérence et corrosion et limites d'acceptation ; restrictions de soudabilité ou de zone de soudage (faces restant nues) ; déclarations de conformité (sans plomb, RoHS, REACH/SVHC, sans Cr(VI)) ; standard d'aspect (couleur, uniformité, accumulation de chants admise) ; et protection d'emballage/anti-ternissement pour le stockage. La liste de contrôle DFM de lâcher production doit exiger cette note avant routage de la pièce vers le placage, et le guide des tolérances de fabrication doit couvrir l'accumulation admise aux trous et fentes.
À l'inverse, annotations à éviter : « étamé » sans épaisseur ; « argenté » sans sous-couche ni limite de plot ; épaisseur donnée en moyenne seule sur une pièce façonnée ; aucune méthode d'essai ou critère d'acceptation ; placage spécifié sur des chants de soudage ; conformité alléguée sans référence documentaire ; et épaisseur plus serrée que ce que le bain peut répéter économiquement, ce qui élève les taux de refus. Lorsque plusieurs finitions apparaissent sur une même pièce, le schéma de finition doit dominer la note, en utilisant des lettres de zone et des flèches vers chaque plot, car le seul texte sur une barre laminée complexe crée de l'ambiguïté pendant la transformation atelier. Croiser la note de plan avec les plans de bornes et d'isolation afin que zones de placage, zones de film d'isolation et chants de soudage ne se chevauchent pas par inadvertance, en suivant la logique de tracé inter-fonctions de la sélection des barres laminées multicouches.
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN), fondée en mars 2012 et exploitant une usine de 17,200 m² à Taoyuan Village, Wulian Street, Rizhao, Shandong, China, exporte des barres laminées isolées vers plus de 20 pays. Les produits standards sont réalisés en cuivre C11000 sur une à six couches ou plus, tenus jusqu'à environ 1000A, avec isolation PET, Nomex ou DLF, une base de conception contrôlée d'échauffement 30 °C, des surfaces de contact étamées, et des goujons filetés M6/M8, bornes à lame et arrangements de bornes soudées. Le flux de fabrication standard intègre emboutissage, formage, laminage, application d'isolation, assemblage des bornes et traitement de finition, avec les contrôles d'épaisseur et dimensionnels alignés sur les exigences du plan client et les normes convenues.
Pour les programmes nécessitant une variation de finition au-delà de l'étain standard, la documentation RFQ doit indiquer la finition requise par zone, épaisseur et classe, toute sous-couche nickel ou plot argent sélectif, l'état de soudure ou brasure de chaque borne, les attentes de conformité (étain sans plomb, déclaration RoHS, déclaration REACH/SVHC, sans Cr(VI)), les essais de qualification et critères d'acceptation, ainsi que les relevés de mesure des lots échantillons. L'équipe d'ingénierie SHANYUAN passe en revue la fabricabilité des plans avant devis, couvrant la faisabilité de pliage, la conception des bornes, le routage d'isolation et la séquence de finition, et peut coordonner échantillons et rapports d'inspection avant lâcher production ; les notes de référence de ce site incluent le flux de procédé de fabrication, le guide des tolérances, le guide des méthodes d'assemblage et le flux de travail de prototypage.
Les acheteurs peuvent adresser plans, données de courant et tension, exigences environnementales et d'essai, ainsi que les volumes cibles à busbar@shanyo.com pour un devis technique. Que la pièce soit une barre de distribution simple, un empilement laminé d'électronique de puissance ou un assemblage soudé sur mesure, la section placage du RFQ doit être traitée comme une spécification contrôlée plutôt que comme une préférence : nuance du métal, épaisseur, sous-couche, méthode d'essai et documents de conformité protègent la fiabilité du joint sur la durée de vie du véhicule ou de l'équipement et préviennent les litiges à l'inspection entrante. Combiné au guide corrosion pour la sélection matériau, le détail procédé et d'inspection de cet article donne aux concepteurs et aux fabricants un vocabulaire de fabrication partagé pour des finitions de barres fiables, conformes et à coût maîtrisé.
Le placage sur un contact de barre est une stratégie de corrosion autant qu'un pari de con
Lire l’articleDe la bobine de cuivre C11000 à une barre multicouche entièrement étanchée et essayée, ce
Lire l’article
Un raccordement de barre n'est solide que par son joint. Les soudures ultrasoniques atteig
Lire l’article
Thomas O'Brien est ingénieur procédés de fabrication avec 14 ans d'expérience dans l'emboutissage, la lamination et l'usinage des bornes des barres omnibus laminées. Il gère des lignes de production pour les profilés découpés de précision, les couches d'isolation et l'u
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
