Una superficie recubierta sobre un busbar de cobre resuelve tres problemas a la vez: protege el cobre contra la oxidación y la corrosión, aporta una cara de contacto de baja resistencia, soldable o soldable por fusión, y gobierna cómo envejece la unión bajo vibración y ciclo térmico. Sin embargo, muchos planos de taller siguen indicando solo «estañado» o «recubierto de plata», dejando el grado del material, el espesor, la subcapa, el método de medición y los ensayos de aceptación abiertos a interpretación. Esta guía adopta la perspectiva de fabricación de la electrodeposición del busbar: las rutas de proceso de estaño, níquel y plata; cómo debe elegirse y dimensionarse el espesor; cómo el recubrimiento afecta a la resistencia de contacto, la caída de tensión, la soldadura y la fusión; los ensayos de adherencia, porosidad y espesor que certifican el acabado; las restricciones RoHS y REACH sobre sustancias restringidas; y el lenguaje de llamada que debe aparecer en un plano de producción. Complementa la discusión de selección de acabados centrada en corrosión con el detalle de proceso, tolerancia e inspección que un fabricante realmente necesita.
Una superficie recubierta sobre un busbar de cobre resuelve tres problemas a la vez: protege el cobre contra la oxidación y la corrosión, aporta una cara de contacto de baja resistencia, soldable o soldable por fusión, y gobierna cómo envejece la unión bajo vibración y ciclo térmico. Sin embargo, muchos planos de taller siguen indicando solo «estañado» o «recubierto de plata», dejando el grado del material, el espesor, la subcapa, el método de medición y los ensayos de aceptación abiertos a interpretación. Esta guía adopta la perspectiva de fabricación de la electrodeposición del busbar: las rutas de proceso de estaño, níquel y plata; cómo debe elegirse y dimensionarse el espesor; cómo el recubrimiento afecta a la resistencia de contacto, la caída de tensión, la soldadura y la fusión; los ensayos de adherencia, porosidad y espesor que certifican el acabado; las restricciones RoHS y REACH sobre sustancias restringidas; y el lenguaje de llamada que debe aparecer en un plano de producción. Complementa la discusión de selección de acabados centrada en corrosión con el detalle de proceso, tolerancia e inspección que un fabricante realmente necesita.
El cobre desnudo se oxida rápidamente en el aire: sobre las caras expuestas se forma una fina película de óxido, y en entornos húmedos, ricos en azufre o cargados de sal la superficie se oscurece, engrosa y se vuelve resistiva. En una unión atornillada, ese óxido impide el contacto metal-a-metal íntimo, eleva los micro-ohmios, genera calor al circular la corriente y puede fluir por fluencia bajo ciclo térmico. El recubrimiento cubre el cobre con una capa que se oxida lentamente, forma una superficie amigable al contacto y, en el caso de la plata, mantiene su propio óxido conductor. El recubrimiento protege además bordes, taladros y zonas de doblado durante la manipulación y el almacenamiento, previene la contaminación por soldadura y aporta un acabado visual consistente para la inspección.
La elección entre acabados no es cosmética. El estaño es la opción por defecto económica para la distribución interior y muchas barras de electrónica de potencia; el níquel sobrevive al calor y a las atmósferas agresivas; la plata minimiza la resistencia de unión en contactos de alta corriente o desmontables. Nuestra nota complementaria sobre selección de recubrimiento centrada en la corrosión cubre el árbol de decisión medioambiental (niebla salina, humedad, azufre, exposición exterior); este artículo se concentra en cómo se produce, dimensiona, ensaya y declara cada acabado. Donde ambos se solapan, la guía de corrosión elige el material y esta guía define el proceso y el requisito de plano.
Dos realidades de fabricación enmarcan toda la discusión. En primer lugar, el recubrimiento se acumula sobre las superficies significativas pero se adelgaza en huecos, taladros e interior de dobleces porque la densidad de corriente varía en el bastidor de recubrimiento, de modo que una única declaración de espesor medio no puede controlar la pieza terminada. En segundo lugar, el coste del recubrimiento escala con la superficie recubierta y no con la masa de cobre: las barras anchas y delgadas gastan proporcionalmente más en el acabado que las barras gruesas y estrechas, razón por la cual el recubrimiento selectivo solo de las almohadillas de contacto es habitual en volumen. Ambos puntos pertenecen a la RFQ y a la hoja de ruta de producción, y no solo a la especificación de ingeniería.
La electrodeposición deposita una capa metálica desde un baño electrolítico sobre una pieza conectada catódicamente. La secuencia típica para un busbar de cobre es: limpieza mecánica y eliminación de rebabas; desengrase alcalino y decapado ácido para eliminar óxido y calamina; activación en un ataque ácido diluido; el baño de ataque o subcapa (a menudo níquel); el depósito principal (estaño, níquel o plata); enjuague entre etapas; pasivación o tratamiento antiempañamiento; secado; e inspección final. Una buena adherencia depende de una superficie genuinamente limpia y libre de óxido antes de que arranque la corriente; una pieza que llega a la línea de recubrimiento con aceite de estampado, huellas dactilares o polvo de óxido se deslaminará más tarde por muy grueso que sea el depósito.
La calidad del sustrato fija la línea base. Los busbar de SHANYUAN utilizan C11000 (cobre electrolítico de tenaqueza ETP), que es aproximadamente 99,9 % de Cu, blando y altamente conductor, y se recubre bien cuando se limpia adecuadamente. La rugosidad superficial del estampado, el doblado y el mecanizado afecta al aspecto del acabado: las caras lisas y preparadas producen un depósito mate o brillante uniforme, mientras que los valles rugosos retienen solución y muestran zonas delgadas. La visión general de proceso de fabricación de busbar laminados muestra dónde se sitúa el recubrimiento en el flujo global tras el estampado, el doblado y el laminado, y guía de tolerancias de fabricación explica las llamadas dimensionales que deben finalizarse antes del recubrimiento, porque el espesor depositado modifica las dimensiones y los ajustes globales.
Las variables de control de proceso incluyen la química y concentración del baño, la densidad de corriente, la temperatura, el pH, la agitación, la orientación del bastidor y el tiempo de depósito. La densidad de corriente y el tiempo determinan en gran medida el espesor; la temperatura y la química del baño controlan la estructura de grano, la dureza y el esfuerzo interno; la posición del bastidor controla la uniformidad. Un baño de barrera de níquel puede preceder al estaño o la plata para suprimir la difusión de cobre y el crecimiento intermetálico a temperatura elevada, y esa barrera debe especificarse y medirse. Los ingenieros que participan en la cotización deben leer criterios de RFQ y evaluación de proveedores para confirmar el control de proceso del proveedor de recubrimiento, sus certificados y su capacidad de inspección antes de la liberación a volumen.
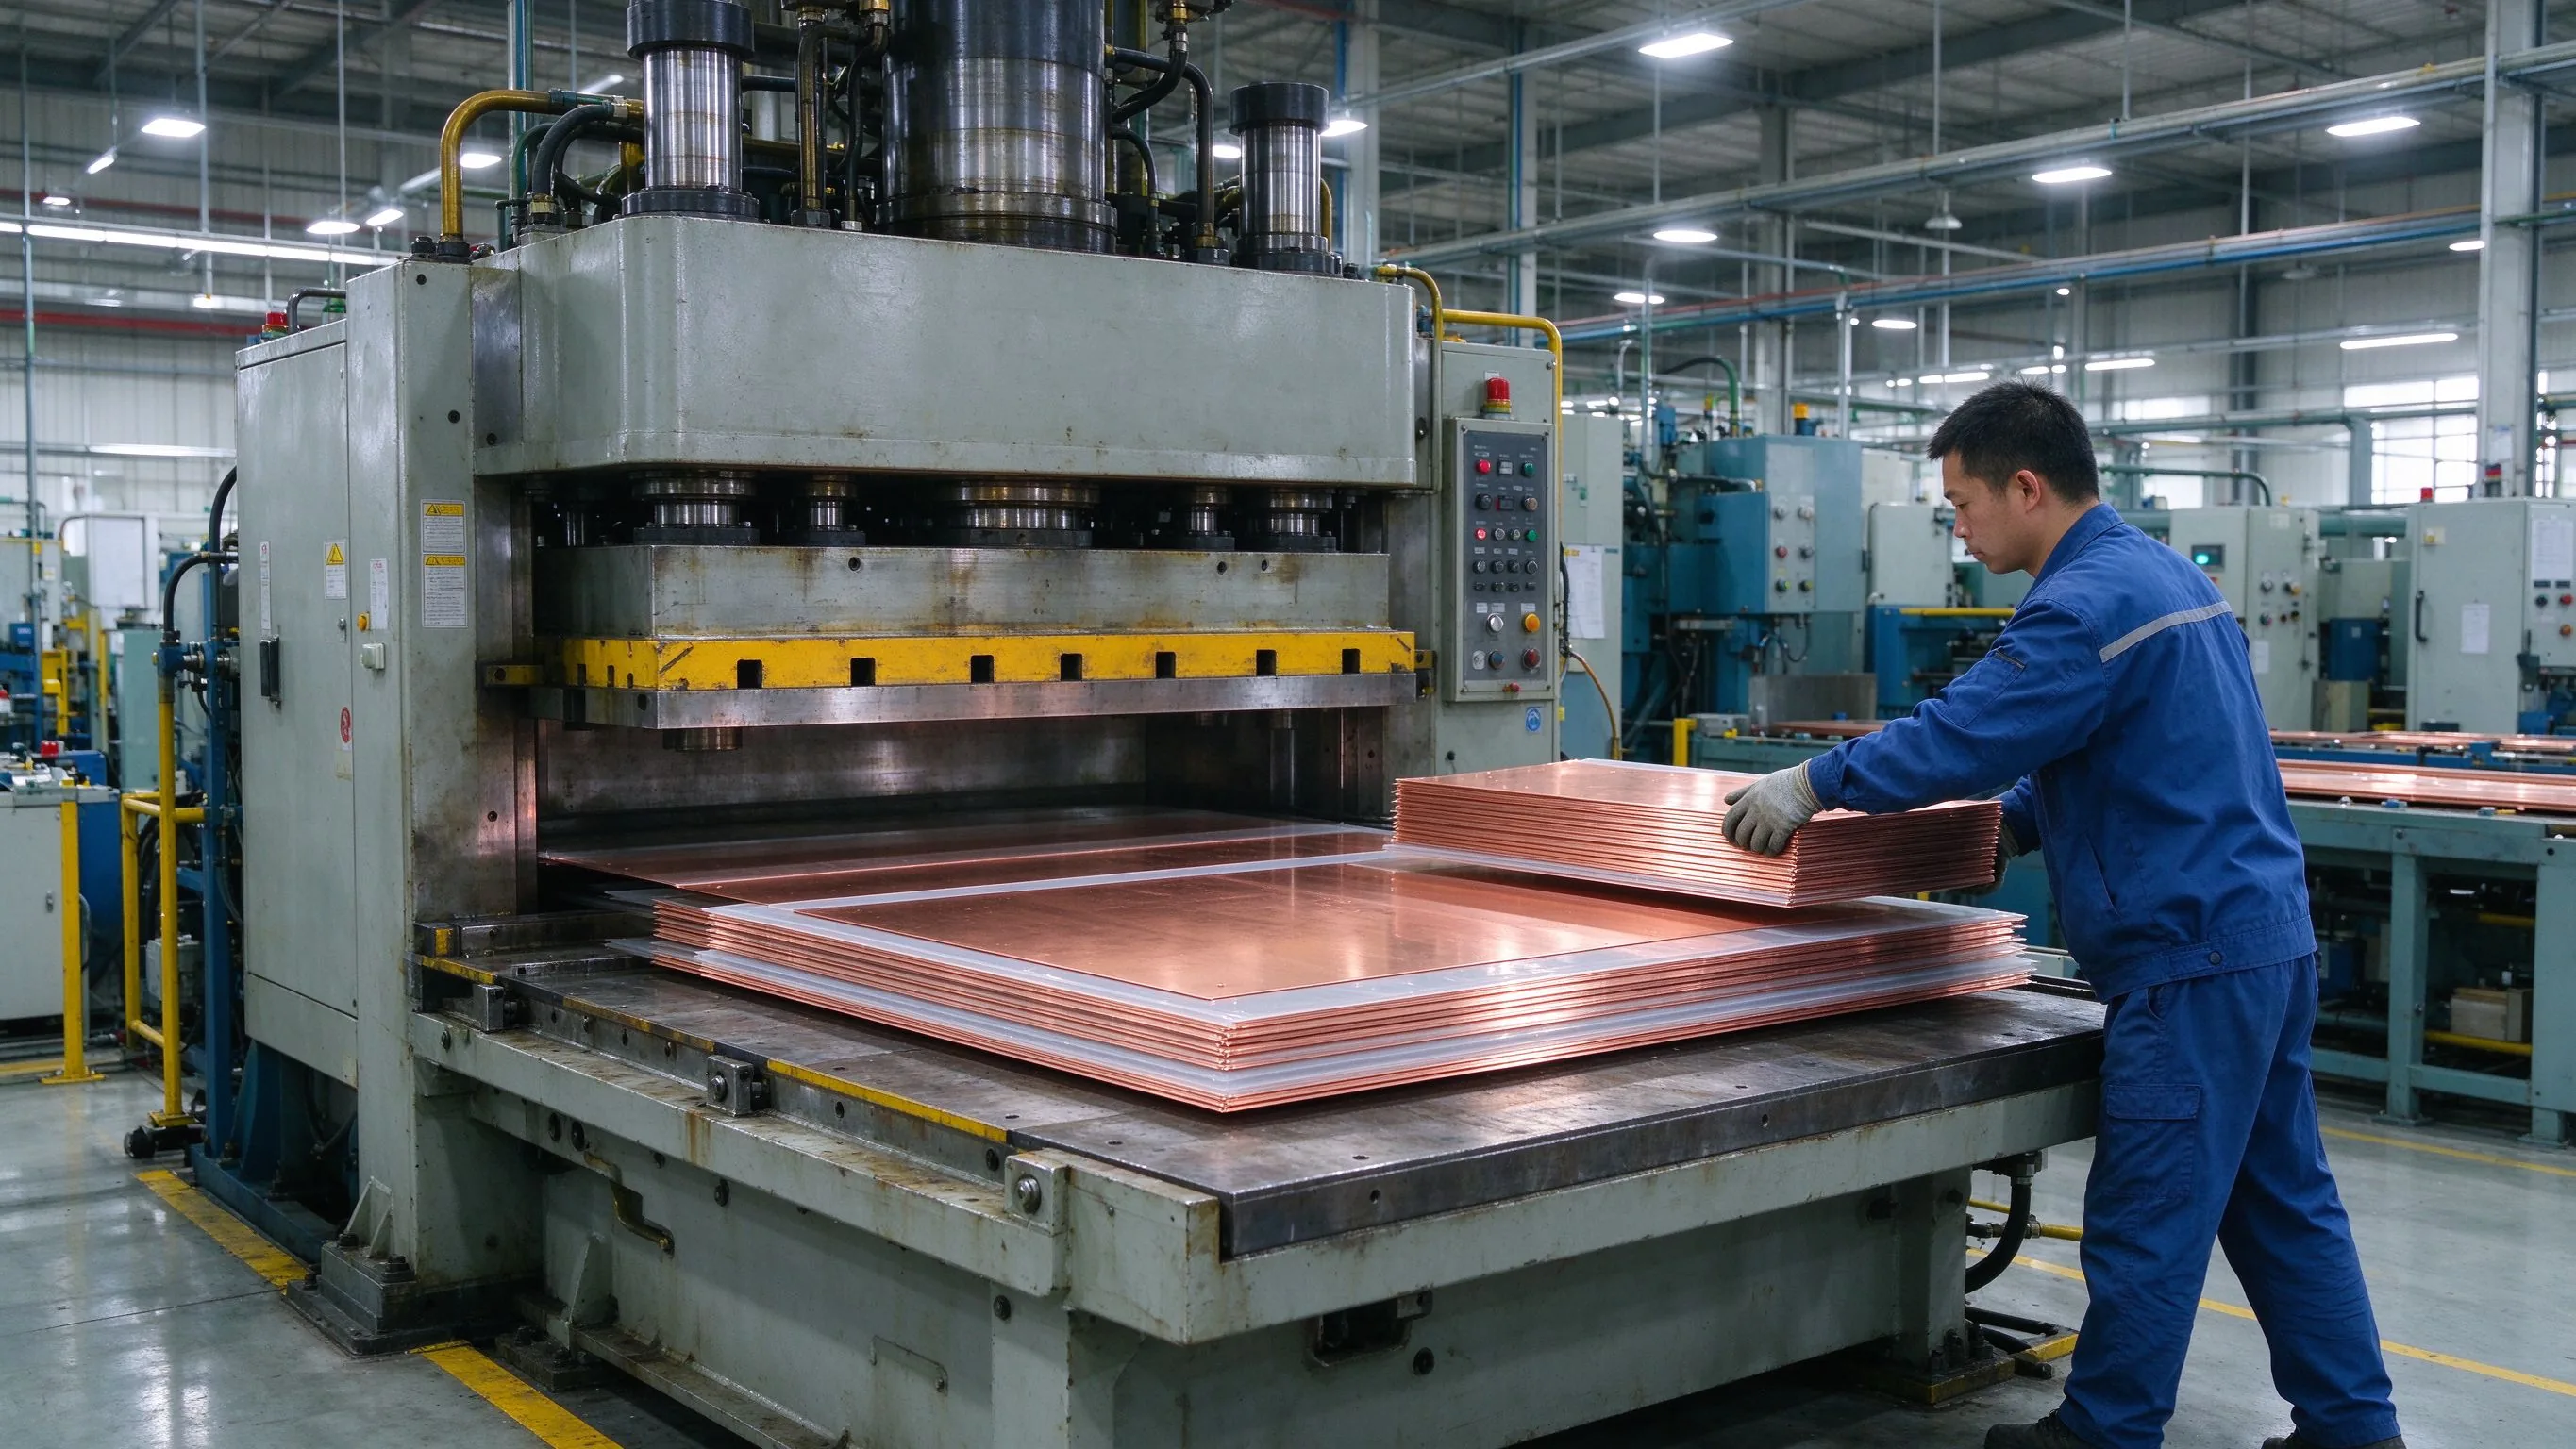
El flujo global de fabricación, incluido el orden del recubrimiento frente al laminado de película y la unión de terminales, se describe en la visión general de proceso de fabricación de busbar laminados; la calidad del acabado depende tanto de la limpieza y la geometría aguas arriba como del propio baño de recubrimiento.
El estaño electrodepositado es el acabado de trabajo para busbar por debajo de aproximadamente 120-130 °C de servicio continuo. El estaño electrodepositado viene en variantes brillante (nivelado, reflectante) y mate (grano fino, bajo esfuerzo); el estañado en caliente por inmersión es otra ruta usada en algunas barras más pesadas. El estaño brillante sobre cobre puede crecer bigotes conductores bajo compresión, por lo que el estaño mate, el estaño reflujado o el estaño sobre barrera de níquel son las mitigaciones estándar, y la elección debe escribirse en el plano y no asumirse. La baja dureza del estaño significa que el recubrimiento se deforma bajo presión del tornillo, se extiende por los valles de la superficie y crea una gran superficie real de contacto, razón por la cual incluso una película modesta de estaño reduce eficazmente la resistencia de la unión en entornos moderados.
El espesor sigue la clase de servicio. La ASTM B545 define clases de servicio con espesores mínimos locales: Clase A unos 2,5µm para contactos electrónicos protegidos, Clase B unos 5µm para condiciones leves y soldabilidad, Clase C unos 8µm para exposición interior moderada, Clase D unos 15µm para servicio húmedo e industrial leve, y Clase E más gruesa para exposición severa o caliente. La práctica de busbar para aparamenta interior y armarios de convertidor cae habitualmente en 8-12µm, ascendiendo a 12-20µm en emplazamientos húmedos o costeros; por debajo de unos 3µm los poros pueden exponer el cobre como puntos de alta resistencia, mientras que el estaño blando muy grueso fluye por fluencia bajo presión de contacto sostenida y añade coste sin beneficio. La norma especifica espesor mínimo local sobre superficies significativas, aplicando espesor medio solo cuando el comprador lo pide explícitamente.
El estaño destaca donde importan el coste, la soldabilidad y la estabilidad a baja temperatura, y empareja de forma natural con las familias de terminales soldadas o soldables por fusión descritas en métodos de soldadura y unión. No destaca bajo micromovimiento deslizante, donde se acumula polvo de óxido por fretting, ni por encima del umbral intermetálico, donde el Cu6Sn5 y el Cu3Sn consumen la capa libre de estaño. Las condiciones de almacenamiento importan también: los acabados de estaño deben mantenerse secos y embalados para prevenir el empañamiento, y la inspección entrante debe comprobar la cobertura en las caras de contacto y los extremos de lengüeta antes del ensamblaje. Para los detalles de terminal, cruce selección del tipo de terminal y diseño de conexión de terminales al decidir qué caras portan el acabado.
El níquel es el acabado elegido cuando el calor o la química descartan el estaño. El níquel electrolítico (ASTM B689) se deposita bajo corriente y sigue la geometría del bastidor; el níquel-fósforo electrolítico (ASTM B733, típicamente 5-12 % P) se deposita químicamente sin corriente, construyendo un espesor casi uniforme en bordes, taladros y caras dobladas donde el recubrimiento por bastidor muestra variación de densidad de corriente. El níquel soporta servicio continuo en torno a 250-300 °C, resiste la niebla salina, la humedad, el SO2 y el H2S mucho mejor que el estaño, y a 200-700 HV según la variante es lo bastante duro para resistir el desgaste por manipulación. Sirve además como barrera de difusión estándar bajo la plata para servicio caliente y bajo el estaño donde debe suprimirse el crecimiento intermetálico por encima de unos 100 °C.
Dos cautelas templan las ventajas del níquel. El níquel forma un óxido pasivo tenaz que requiere una fuerza de apriete adecuada para romperlo en la unión, por lo que las lecturas de resistencia de contacto pueden dispersarse si el par no está controlado; y la soldadura del níquel necesita un fundente activado porque el mojado no es tan fácil como sobre el estaño. En la soldadura láser y ultrasónica de módulos de batería, el cobre recubierto de níquel o la lámina niquelada se convirtieron en un estándar del sector porque el acabado tolera el calor de la soldadura por fusión y no fluye como el estaño de bajo punto de fusión. Los ingenieros de proceso deben revisar la nota sobre métodos de soldadura y unión cuando la barra acabada entra en un conjunto soldado, porque la elección del acabado y el programa de soldadura deben cualificarse conjuntamente.
La estrategia de espesor difiere según el rol. Un recubrimiento funcional autónomo de níquel en una barra caliente o corrosiva runde aproximadamente 8-15µm; una subcapa de barrera bajo estaño o plata necesita solo 2-5µm para bloquear la difusión. El Ni-P electrolítico a 12-15µm se especifica habitualmente para subestaciones costeras, busbar de planta química y envolventes exteriores. La comparación medioambiental con la protección anticorrosiva se amplía en guía de corrosión del recubrimiento, y la vertiente de aislamiento de una barra de alto voltaje, incluida la selección de película y el orden de procesado, pertenece a opciones de recubrimiento aislante superficial, dado que el recubrimiento y el aislamiento se aplican a regiones complementarias de la misma pieza y no deben interferir entre sí.
La plata tiene la conductividad más alta de todos los metales, aproximadamente el 105 % IACS, y a diferencia del estaño y el níquel su óxido sigue siendo eléctricamente conductor, lo que mantiene la resistencia de contacto de la unión baja y estable a lo largo del ciclo térmico. La plata se especifica por tanto para seccionadores de alta corriente, contactos extraíbles o enchufables, uniones de busway, conexiones de grado instrumental y emplazamientos donde la resistencia limita directamente la elevación de temperatura admisible. La plata desnuda por encima de aproximadamente 150 °C permite que el cobre difunda hacia arriba y empañe el acabado desde abajo, de modo que la plata sobre una barrera de níquel de 3-5µm extiende el servicio fiable al rango de 200 °C o superior; los contactos deslizantes o desmontables reciben habitualmente 15-25µm porque el desgaste, y no la corrosión, gobierna la vida, mientras que las almohadillas atornilladas estacionarias usan a menudo 8-12µm.
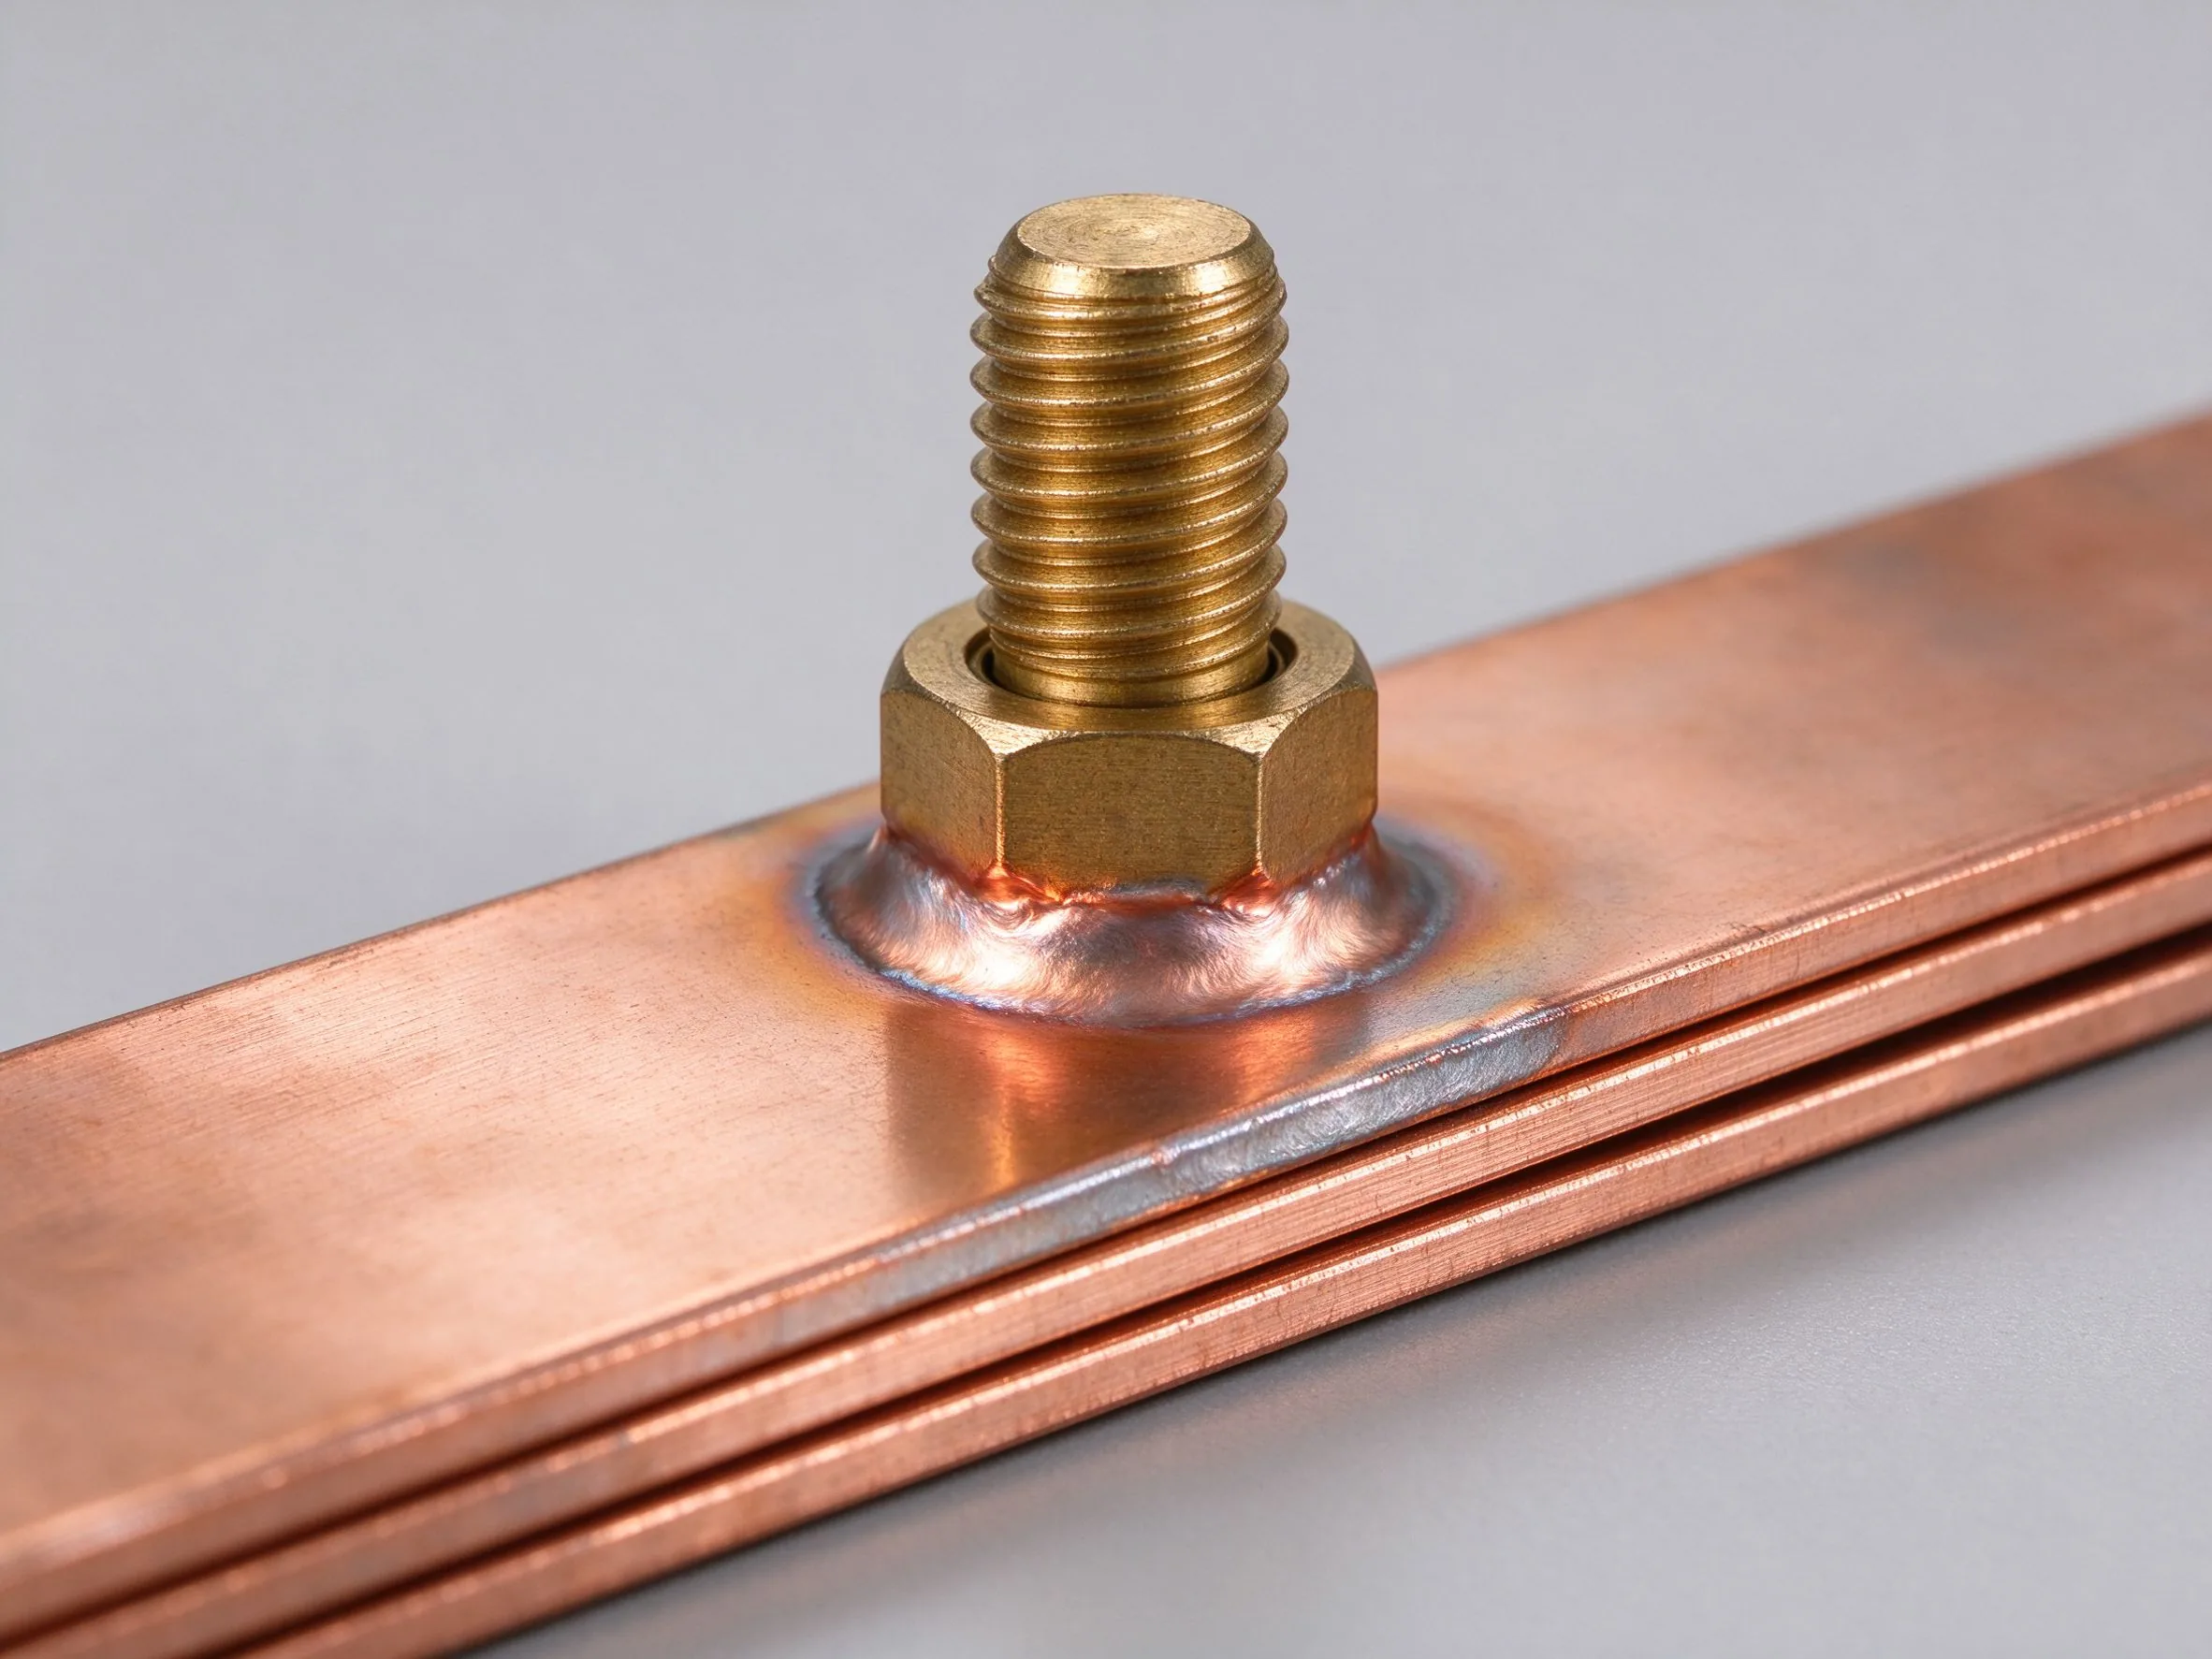
El coste es real: el recubrimiento de plata añade típicamente aproximadamente un 15-30 % al precio de la pieza terminada para 8-12µm sobre níquel, frente a un 3-6 % del estaño, y el cargo sigue el precio spot de la plata y la superficie recubierta. El recubrimiento selectivo es la mitigación estándar: depositar plata solo en las almohadillas de contacto atornilladas y separadores, dejar el resto estañado o desnudo donde va aislado, y enmascarar o bloquear las regiones sin contacto durante el baño. Usado bien, el recubrimiento selectivo elimina una gran parte del coste de la plata sin penalización eléctrica medible, pero los límites enmascarados deben ser limpios, sellados y documentados, y la especificación debe indicar las dimensiones del contorno de la almohadilla, el espesor y qué caras están enmascaradas.
La plata se empaña en aire rico en azufre, formando Ag2S que oscurece la superficie visual; el baño antiempañamiento y la barrera de níquel mitigan la apariencia, aunque el rendimiento de contacto de la plata empañada sigue siendo mucho mejor que el del cobre oxidado. Para contactos desmontables, las opciones de plata dura o aleación de plata mejoran el desgaste, y la compatibilidad galvánica entre acabados recubiertos disímiles en una unión debe comprobarse y no asumirse. Las prácticas de mantenimiento y desmontaje tras años de servicio se cubren en controles de mantenimiento y diagnóstico de averías, que describen cómo inspeccionar la resistencia de unión y reacondicionar las almohadillas recubiertas durante las paradas programadas.
El error de especificación más común es escribir un espesor sin definir si es un mínimo local o una media aritmética, y sin identificar las superficies significativas donde aplica. Las normas como la ASTM B545 se construyen alrededor del espesor mínimo local medido sobre la superficie significativa en cualquier punto elegido; el espesor medio aplica solo a piezas pequeñas y simples cuando el comprador lo reclama explícitamente. Sobre un busbar fabricado con dobleces, taladros y lengüetas, las esquinas rehundidas y las características internas tipo tubo acumulan naturalmente menos depósito que las caras externas planas, de modo que un valor medio puede ocultar puntos delgados exactamente en la región de contacto donde arranca la corrosión o la difusión.
Seleccione el espesor hacia arriba desde el requisito de funcionamiento y no desde la costumbre. Defina la temperatura continua, la atmósfera, el tipo de unión (atornillada, soldada, deslizante, enchufable), la vida útil esperada y el micro-ohm máximo admisible tras el envejecimiento, y elija luego el acabado y la clase: servicio interior moderado estaño 8-12µm; estaño húmedo/exterior 12-20µm; níquel barrera 2-5µm; níquel funcional 8-15µm; plata estacionaria 8-12µm; plata deslizante 15-25µm. Añada al plano las tolerancias de fabricación y las posiciones de inspección, y distinga las caras de contacto (donde el espesor importa eléctricamente) de las caras decorativas o protegidas (donde basta un recubrimiento más ligero). guía de tolerancias de fabricación debe consultarse al lado, porque el espesor del recubrimiento se suma a las dimensiones globales en taladros y ranuras de ajuste y puede modificar el encaje con aisladores y cubiertas.
Documente la base de medición desde el principio: qué medidor o método, qué norma de referencia, cuántos puntos sobre cada superficie significativa y el límite inferior de aceptación. Cuando un programa usa recubrimiento selectivo, liste las zonas enmascaradas y las zonas de depósito en un diagrama de acabado, y anote que la retirada de la máscara no debe dejar residuo de adhesivo que interfiera con la unión de la película aislante. Las muestras tempranas y las revisiones de flujo de trabajo de muestras rápidas y prototipado son el momento adecuado para fijar el espesor y el trazado, porque cambiar una llamada de recubrimiento después de preparados el utillaje de producción y las máscaras causa retrabajo y retraso.
El recubrimiento modifica la resistencia de la unión y no la resistencia de la barra de cobre misma. La sección de cobre sigue dominando la resistencia bulk y la caída de tensión a lo largo de la barra; el acabado gobierna la resistencia de constricción y de película en cada interfaz entre la barra y un terminal, módulo, espárrago o conector de empalme. En una unión atornillada, el estaño blando se deforma y fluye en frío bajo presión de prensado para expandir el área real de contacto, dando una resistencia baja y reproducible a coste moderado; la plata combina un óxido conductor con blandura para el valor estable más bajo; el níquel permanece duro y pasivo, por lo que necesita mayor fuerza y muestra mayor dispersión salvo que la película de óxido se rompa.
La estabilidad de la resistencia a lo largo de la vida importa más que el valor inicial. Las uniones de estaño que ciclan en vibración pueden frettar, las uniones de plata permanecen estables pero cuestan más, y las uniones de níquel resisten el ataque químico. Tras el ciclo térmico, la unión debe re-medirse frente a la línea base previa al ciclo; una deriva ascendente amplia señala crecimiento intermetálico, óxido por fretting o aflojamiento del par. La nota sobre diseño de conexión de terminales cubre los valores de par, la elección de arandelas y los requisitos de fuerza de contacto, y guía de caída de tensión y pérdida de potencia convierte la resistencia extremo a extremo en calor. La elevación de temperatura en la unión crece con el cuadrado de la corriente por la resistencia, de modo que un pequeño aumento de resistencia por recubrimiento en una almohadilla de alta corriente puede desplazar el punto caliente hacia un límite de la ficha del componente; la verificación del acabado debe por tanto vincularse al ensayo de elevación de temperatura del sistema ensamblado y no a una probeta aislada.
Donde el espesor del recubrimiento parece afectar a la ampacidad, el mecanismo es indirecto: el estaño blando más grueso modifica ligeramente el ajuste de contacto y el flujo por fluencia, mientras que la emisividad superficial y la limpieza influyen en la pérdida radiativa de calor. El dimensionamiento del conductor sigue la corriente, el servicio y la refrigeración como se explica en fundamentos de capacidad de corriente del busbar; la elección del acabado debe justificarse por el rendimiento de la interfaz, y cualquier tolerancia de resistencia de unión debe entrar explícitamente en el modelo térmico. La buena práctica de ingeniería registra los micro-ohmios iniciales, el par de ensayo, el historial de ciclos y los micro-ohmios finales en el registro de calidad que viaja con el lote de producción.
Los terminales de un busbar pueden ser atornillados, soldados con estaño, brazados, soldados por láser o soldado por ultrasonidos, y el acabado interactúa de forma distinta con cada proceso. El recubrimiento de estaño soporta directamente la soldadura porque el estaño coincide con la química del fundente y moja de forma fiable; la plata también suelda bien; el níquel requiere un fundente activado o agresivo y forma una superficie de mojado menos tolerante, mientras que el estaño grueso en una preparación de soldadura puede introducir porosidad, salpicaduras o fusión inconsistente porque la capa de bajo punto de fusión se vaporiza bajo el haz de energía. Para las soldaduras láser y ultrasónicas a módulos de batería y terminales de condensador, las superficies de cobre recubiertas de níquel se convirtieron en la opción establecida precisamente porque el acabado sobrevive al calor de la soldadura y resiste el flujo, mientras que el estaño blando aporta contaminación de soldadura y blandura mecánica en la zona de fusión.
Los ingenieros de proceso deben cualificar el acabado y el programa de unión conjuntamente: el espesor del recubrimiento, la limpieza, el estado del óxido y la rugosidad superficial cambian todos la entrada de energía necesaria para una buena soldadura, y un juego de probetas de cualificación debe cubrir la especificación real de recubrimiento, la geometría real del terminal y la fuerza de prensado de producción. La resistencia de unión, los ensayos de tracción o desprendimiento, la inspección de sección y la resistencia eléctrica deben registrarse. La referencia sobre métodos de soldadura y unión contrasta estas rutas y sus requisitos de inspección, y selección del tipo de terminal vincula el método de unión elegido al diseño mecánico del terminal (espárrago, cuchilla, lengüeta o tope soldado).
Una regla práctica es especificar zonas de acabado por método de unión: las lengüetas soldables reciben estaño mate; las interfaces soldadas de alto calor reciben níquel; las almohadillas desmontables de alta corriente reciben plata o plata sobre níquel; las zonas aisladas permanecen desnudas o cubiertas de película tras el enmascarado. Las notas del plano deben indicar qué caras deben permanecer libres de recubrimiento para la soldadura, porque el recubrimiento sobre una superficie de soldadura puede ser difícil y costoso de retirar a posteriori. El flujo de producción debe secuenciar las operaciones de modo que el recubrimiento, el laminado de película aislante, la soldadura y la limpieza final ocurran en un orden que proteja cada interfaz, en línea con el flujo de fabricación descrito en la visión general de proceso de fabricación de busbar laminados.
Tres propiedades de calidad independientes definen si un trabajo de recubrimiento aprueba: adherencia (la capa permanece unida), porosidad (sin orificios pasantes que expongan el sustrato) y apariencia (color uniforme, sin ampollas, picaduras, marcas de quemado ni contaminación). Los ensayos de adherencia incluyen métodos de doblado o desprendimiento según normas como la ASTM B571: la muestra se dobla, tuerce o se raya por impacto, y el recubrimiento no debe ampollarse, desconcharse ni desprenderse del sustrato. El ciclo de choque térmico puede exponer una adherencia débil como ampollado tras el desajuste de dilatación entre el cobre y el depósito. La porosidad se evalúa mediante un ensayo químico ferroxiilo o puntual que revela puntos de sustrato expuesto por decoloración, complementado por inspección visual y microscopía; los acabados de alta porosidad fallan en el envejecimiento corrosivo incluso si el espesor medido parece adecuado.
La aceptación por corrosión utiliza habitualmente niebla salina neutra según ASTM B117 o ISO 9227 durante un número definido de horas, con el criterio de aceptación que establece que no aparezca corrosión del metal base sobre las superficies significativas y que el acabado permanezca funcional tras la exposición. La aceptación eléctrica sobre piezas terminadas mide la resistencia de contacto de unión al par especificado, antes y después del ciclo térmico, referenciando normas de ensayo de conectores y contactos como métodos estilo IEC 60512 donde proceda. Los criterios de apariencia deben definir el acabado mate frente al brillante, la variación de color admitida, la cobertura de bordes y el tratamiento de las superficies no significativas, porque un «buen aspecto» sin criterios conduce a una aceptación de taller inconsistente. La validación más amplia del aislamiento eléctrico sobre la barra ensamblada, incluidos los controles de hipot y resistencia, sigue procedimientos de ensayo de aislamiento y debe ejecutarse una vez completados el recubrimiento y el laminado de película.
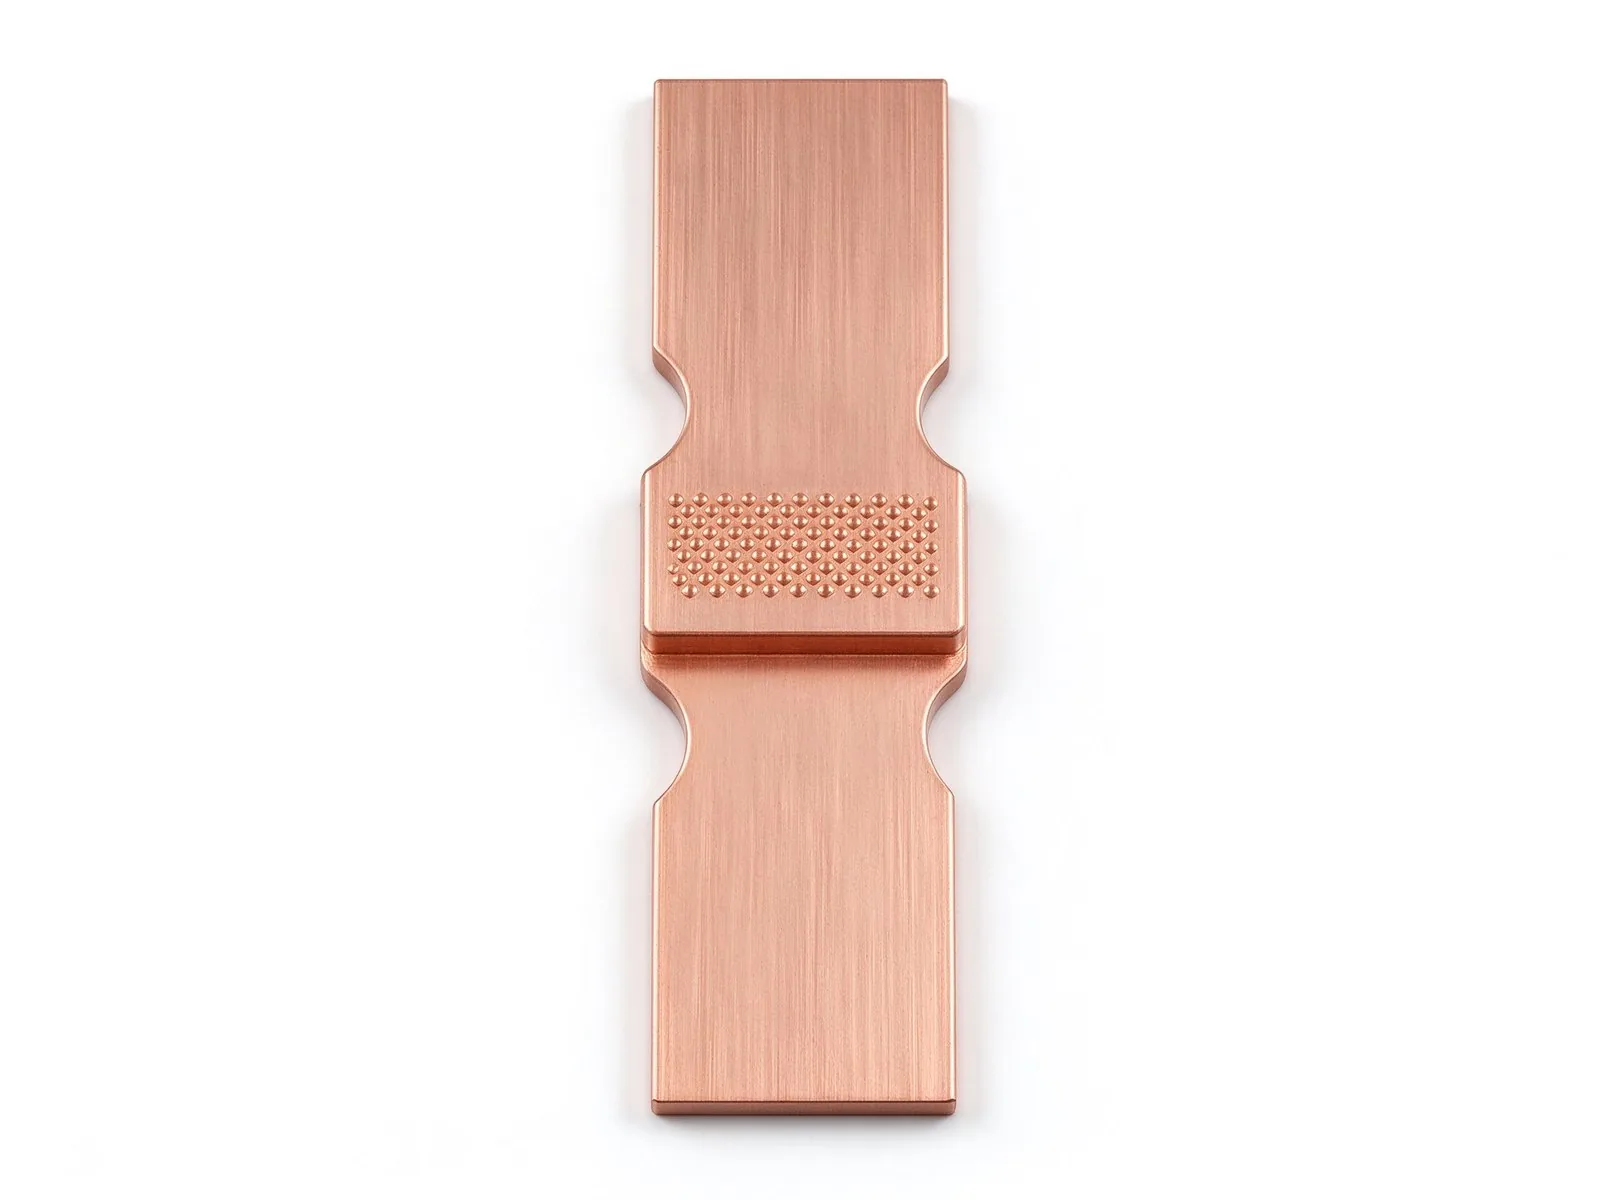
Los modos de fallo que conviene apuntar en la inspección incluyen: desprendimiento o bordes levantados tras el doblado; poros agrupados cerca de taladros; ampollado tras horneado o choque térmico; acumulación desigual causada por un mal bastidor; empañamiento o decoloración por baños envejecidos; y adhesivo residual de máscara. Referencie el catálogo de modos de fallo habituales de los busbar al determinar la causa raíz de un lote rechazado, y capture cada resultado de ensayo frente a una especificación de acabado numerada en el registro de calidad. Un plan de aceptación consistente y escrito protege además a los compradores en las auditorías: cuando el proveedor expide certificados, cada certificado debe mapearse al ensayo, norma, lote de muestra y límite de aceptación exactos y no presentar una afirmación genérica de «conforme a RoHS».
El espesor no puede verificarse a ojo, y la elección del medidor depende del sistema de material, el volumen de producción y la necesidad de precisión. La fluorescencia de rayos X (XRF) es el método no destructivo principal para recubrimientos metálicos sobre sustratos metálicos: excita los átomos del depósito y del sustrato y deriva el espesor de la fluorescencia emitida, admite análisis multicapa como níquel bajo estaño o plata sobre níquel, y logra desviaciones estándar relativas por debajo de aproximadamente el 2-3 % en instrumentos calibrados. Conviene para controles puntuales por lote sobre almohadillas de contacto, se marcan los puntos seleccionados en el plano de la pieza y la pieza permanece utilizable. La inducción magnética aplica a recubrimientos no magnéticos sobre sustratos ferromagnéticos; la corriente de Foucault aplica a recubrimientos no conductores sobre metal no férreo, y ninguna es sustituto de la XRF sobre estaño o plata sobre cobre, donde tanto el depósito como el sustrato conducen y responden de forma similar.
Los métodos de arbitraje destructivos siguen siendo necesarios para la cualificación del proceso y la resolución de disputas. El método de sección corta una muestra representativa, la monta en resina, pule y graba las capas, y mide el espesor del depósito bajo microscopio o SEM, revelando no solo espesor sino también huecos de adherencia, poros y capas intermetálicas. Los métodos coulombométricos (disolución anódica) disuelven un área circular definida y derivan el espesor de la carga; se usan en laboratorios y en el control del taller de recubrimiento. Los medidores de línea de producción pueden combinar XRF en línea o retrodispersión beta con controles de probeta fuera de línea, y los registros de taller deben indicar qué método gobierna la aceptación del cliente. Más sobre la selección de método y la incertidumbre aparece en la literatura de ingeniería de medición resumida por guía de tolerancias de fabricación para la vertiente dimensional de la barra terminada.
La calibración y el posicionamiento son los conductores prácticos de la precisión. La XRF requiere patrones igualados a la composición del sustrato y del depósito; medir sobre lengüetas curvas o cerca de bordes introduce errores, por lo que las posiciones de medición deben ser áreas representativas planas alejadas de taladros y dobleces, promediando varios puntos solo donde exista un requisito de media. Registre el instrumento, la fecha de calibración, las coordenadas del punto y el valor medido en el informe de inspección. Cuando el recubrimiento de plata lleva coste de material, los proveedores monitorizan el depósito del baño y las tendencias del medidor de forma continua para evitar tanto el infradepositado que falla el rendimiento como el sobredepositado que desperdicia metal caro, equilibrando rendimiento, calidad y coste dentro de la ruta de producción definida junto al checklist DFM para la liberación de producción.
Los busbar expedidos a equipos eléctricos y electrónicos en el mercado europeo deben cumplir la Directiva RoHS (2011/65/EU), que restringe diez sustancias en materiales homogéneos: plomo, mercurio y cromo hexavalente limitados al 0,1 % en masa, cadmio al 0,01 %, además de los retardantes de llama bromados y ftalatos seleccionados. Para los talleres de recubrimiento esto significa directamente elegir estaño sin plomo (las modernas aleaciones de estaño mate evitan los antiguos acabados brillantes de estaño-plomo), evitar los recubrimientos de conversión de cromo hexavalente en favor de alternativas trivalentes o sin pasivación donde no sea necesaria, y controlar el cadmio en cualquier química de proceso de níquel o plata. Una Declaración de Conformidad y los datos de material trazables deben acompañar a los lotes de producción, y la cadena de documentación CE del equipo terminado depende de que la declaración a nivel de componente esté disponible.
El REACH (EC No. 1907/2006) añade una obligación distinta y más amplia: el marco de Registro, Evaluación, Autorización y Restricción mantiene una Lista de Candidatos (SVHC) creciente de sustancias de muy alta preocupación, y los artículos comercializados requieren divulgación cuando se superan ciertos umbrales de SVHC, mientras que determinadas sustancias requieren autorización para usos específicos. Los baños de recubrimiento de plata basados en cianuro heredados y los procesos de ácido crómico se sitúan en un territorio regulado o con autorización exigente; las líneas modernas conformes usan cada vez más formulaciones de plata sin cianuro y química trivalente, y los compradores deben solicitar la declaración REACH actual del proveedor y la última actualización SVHC en lugar de depender de un folleto estático. El contexto comercial del abastecimiento bajo aranceles y materiales restringidos, incluido el riesgo de proveedor, se discute en consideraciones de suministro comerciales y arancelarias, mientras que el contenido reglamentario del ecosistema más amplio de EV y ESS conecta con implicaciones del reglamento de baterías de la UE para los busbar.
Los pasos prácticos de cumplimiento para un programa de busbar son directos: defina los mercados objetivo y las directivas aplicables en la RFQ; solicite declaraciones de material y de acabado (estaño sin plomo, declaración RoHS de 10 sustancias, declaración REACH/SVHC actual, declaración sin Cr(VI)); mantenga los certificados vinculados a números de lote; conserve las SDS del baño y los registros de cambios; y evite especificar en el plano químicas de acabado prohibidas. Las sales residuales de limpieza, los pasivantes y los aceites antiempañamiento de embalaje deben divulgarse también si contienen sustancias restringidas, porque el cumplimiento se evalúa a nivel de material homogéneo y no solo sobre el metal recubierto mismo. Los equipos de calidad deben revisar las declaraciones antes de la liberación a producción, espejando la higiene documental descrita en la nota de criterios de evaluación del proveedor.
Una llamada de acabado completa nombra el metal y tipo de depósito, el espesor mínimo local sobre superficies significativas, cualquier subcapa, la norma aplicable, los ensayos de aceptación y la base de inspección. Una nota mínima de alta calidad puede leerse, por ejemplo: «Recubrimiento de estaño según ASTM B545 Clase C, estaño mate, espesor mínimo local de 8µm sobre las caras de contacto marcadas; barrera de níquel de 2-5µm donde la temperatura supere 100 °C; adherencia según ASTM B571; conforme a RoHS y REACH; sin plomo; medido por XRF en los puntos de inspección listados en el diagrama de acabado». Una llamada de plata debería leerse de forma análoga: «Plata 8-12µm sobre níquel de 3-5µm solo en almohadillas atornilladas; enmascarada en el resto; contactos deslizantes 15-25µm; niebla salina según ASTM B117 durante las horas acordadas; resistencia de contacto medida al par especificado». Las palabras exactas varían, pero los elementos deben estar completos.
Elementos a incluir en el plano o en su hoja de acabado adjunta: metal y grado del depósito (estaño mate/brillante; níquel-P electrolítico o electrodepositado y rango %P; plata pura o endurecida); espesor como mínimo local con la unidad (µm o micro-pulgadas) y la clase de referencia; metal y espesor de subcapa; identificación de la superficie significativa mediante diagrama de acabado o zonas numeradas; método de medición (puntos de ubicación XRF, sección para lote de aprobación); referencias y límites de aceptación de los ensayos de adherencia y corrosión; restricciones de soldabilidad o zona de soldadura (qué caras permanecen desnudas); declaraciones de cumplimiento (sin plomo, RoHS, REACH/SVHC, sin Cr(VI)); estándar de apariencia (color, uniformidad, acumulación de borde admitida); y protección de embalaje/antiempañamiento para el almacenamiento. checklist DFM para la liberación de producción debe exigir esta nota antes de que la pieza se encamine al recubrimiento, y guía de tolerancias de fabricación debe cubrir la acumulación admisible en taladros y ranuras.
Por el contrario, llamadas a evitar: «estañado» sin espesor; «recubierto de plata» sin subcapa ni límite de almohadilla; un espesor dado solo como media en una pieza perfilada; sin método de ensayo ni criterio de aceptación; recubrimiento especificado sobre superficies de soldadura; cumplimiento reclamado sin referencia documental; y un espesor más estricto de lo que el baño puede repetir económicamente, lo que eleva las tasas de rechazo. Cuando aparecen varios acabados en una pieza, el diagrama de acabado debe primar sobre la nota, usando letras de zona y flechas hacia cada almohadilla, porque el texto solo sobre una barra laminada compleja crea ambigüedad durante el procesado en planta. Vincule la nota del plano a los planos de terminal y de aislamiento para que las zonas de recubrimiento, las zonas de película aislante y las superficies de soldadura no se solapen sin intención, siguiendo la lógica de trazado interfuncional de selección de busbar laminados multicapa.
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN), fundada en marzo de 2012 y con una planta de 17,200 m² en Taoyuan Village, Wulian Street, Rizhao, Shandong, China, exporta busbar laminados aislados a más de 20 países. Los productos estándar se construyen sobre cobre C11000 en una a más de seis capas, con corriente nominal de hasta aproximadamente 1000 A, con aislamiento PET, Nomex o DLF, una base de diseño controlada de elevación de temperatura de 30 °C, superficies de contacto estañadas y espárragos roscados M6/M8, terminales de cuchilla y disposiciones de terminal soldado. El flujo de fabricación estándar integra estampado, conformado, laminado, aplicación de aislamiento, unión de terminales y procesado de acabado, con controles de espesor y dimensionales alineados a los requisitos del plano del cliente y a las normas acordadas.
Para programas que necesitan variación de acabado más allá del estaño estándar, la documentación de RFQ debe indicar el acabado requerido en cada zona, espesor y clase, cualquier subcapa de níquel o almohadilla selectiva de plata, la condición de soldadura o soldadura por fusión de cada terminal, las expectativas de cumplimiento (estaño sin plomo, RoHS, declaración REACH/SVHC, sin Cr(VI)), los ensayos de cualificación y los criterios de aprobación, y los registros de medición del lote de muestra. El equipo de ingeniería de SHANYUAN revisa los planos para la fabricabilidad antes de cotizar, cubriendo la viabilidad de doblado, el diseño de terminales, el recorrido de aislamiento y la secuencia de acabado, y puede coordinar muestras e informes de inspección antes de la liberación a producción; las notas de referencia de este sitio incluyen flujo del proceso de fabricación, guía de tolerancias, guía de métodos de unión y flujo de trabajo de prototipado.
Los compradores pueden enviar planos, datos de corriente y tensión, requisitos de entorno y ensayo, y volúmenes objetivo a busbar@shanyo.com para una cotización técnica. Ya sea la pieza una simple barra de distribución, un apilado de electrónica de potencia laminado o un conjunto soldado personalizado, la sección de recubrimiento de la RFQ debe tratarse como una especificación controlada y no como una preferencia: grado del metal, espesor, subcapa, método de ensayo y documentos de cumplimiento protegen la fiabilidad de la unión a lo largo de la vida del vehículo o equipo y previenen disputas en la inspección entrante. Combinada con la guía de corrosión para la selección de material, el detalle de proceso e inspección de este artículo ofrece a diseñadores y fabricantes un vocabulario de fabricación compartido para acabados de busbar fiables, conformes y de coste controlado.
El recubrimiento en un contacto de barra es una estrategia de corrosión tanto como una jug
Leer artículoDe la bobina de cobre C11000 a una barra multicapa totalmente sellada y ensayada, este rec
Leer artículo
Una conexión de barra es tan buena como su unión. Las soldaduras ultrasónicas alcanzan 0,0
Leer artículo
Thomas O'Brien es ingeniero de procesos de fabricación con 14 años de experiencia en estampado, laminado y mecanizado de terminales para barras colectoras laminadas. Gestiona líneas de producción de perfiles de precisión, capas de aislamiento y mecanizado CNC, centrado en el control dimensional
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
