يحل السطح المطلي على قضيب التوصيل النحاسي ثلاث مشكلات معًا: فهو يحمي النحاس من الأكسدة والتآكل، ويوفر سطح تلامس منخفض المقاومة قابلًا للحام أو الوصل، ويحكم شيخوخة الوصلة تحت الاهتزاز ودورات الحرارة. ومع ذلك لا تزال كثير من رسائل الورش تذكر فقط «مطليًا بالقصدير» أو «مطليًا بالفضة»، تاركة درجة المادة والسماكة والطبقة التحتية وطريقة القياس واختبارات القبول للتفسير المفتوح. يتناول هذا الدليل منظور التصنيع للطلاء الكهربائي لقضبان التوصيل: طرق القصدير والنيكل والفضة؛ وكيف تُختار السماكة وتُحدد أبعادها؛ وكيف يؤثر الطلاء في مقاومة التلامس وهبوط الجهد واللحام والوصل؛ واختبارات الالتصاق والمسامية والسماكة التي تثبت التشطيب؛ وقيود RoHS وREACH على المواد المقيدة؛ وصيغة البيان التي ينبغي أن تظهر على رسم الإنتاج. وهو يكمل نقاش اختيار التشطيب القائم على التآكل بتفاصيل العملية والتفاوت والفحص التي يحتاجها المصنّع فعلًا.
يحل السطح المطلي على قضيب التوصيل النحاسي ثلاث مشكلات معًا: فهو يحمي النحاس من الأكسدة والتآكل، ويوفر سطح تلامس منخفض المقاومة قابلًا للحام أو الوصل، ويحكم شيخوخة الوصلة تحت الاهتزاز ودورات الحرارة. ومع ذلك لا تزال كثير من رسائل الورش تذكر فقط «مطليًا بالقصدير» أو «مطليًا بالفضة»، تاركة درجة المادة والسماكة والطبقة التحتية وطريقة القياس واختبارات القبول للتفسير المفتوح. يتناول هذا الدليل منظور التصنيع للطلاء الكهربائي لقضبان التوصيل: طرق القصدير والنيكل والفضة؛ وكيف تُختار السماكة وتُحدد أبعادها؛ وكيف يؤثر الطلاء في مقاومة التلامس وهبوط الجهد واللحام والوصل؛ واختبارات الالتصاق والمسامية والسماكة التي تثبت التشطيب؛ وقيود RoHS وREACH على المواد المقيدة؛ وصيغة البيان التي ينبغي أن تظهر على رسم الإنتاج. وهو يكمل نقاش اختيار التشطيب القائم على التآكل بتفاصيل العملية والتفاوت والفحص التي يحتاجها المصنّع فعلًا.
يتأكسد النحاس العاري سريعًا في الهواء: يتكون غشاء أكسيد رقيق على الوجوه المكشوفة، فيغمق السطح ويثخن ويصبح مقاومًا في البيئات الرطبة الغنية بالكبريت أو المحملة بالملح. وعند الوصلة المسامرية، يمنع ذلك الأكسد التماس المعدني الوثيق، ويرفع الميكروأوم، ويولد حرارة عند مرور التيار، ويمكن أن يزحف تحت دورات الحرارة. ويغطي الطلاء النحاس بطبقة تتأكسد ببطء، وتشكل سطحًا صديقًا للتلامس، وفي حالة الفضة تبقي أكسيدها موصلًا. ويحمي الطلاء أيضًا الحواف والثقوب ومناطق الثني أثناء المناولة والتخزين، ويمنع تلوث اللحام، ويوفر تشطيبًا بصريًا متسقًا للفحص.
ولا يعد الاختيار بين التشطيبات مسألة تجميل. فالقصدير هو الافتراض الفعال من حيث التكلفة لتوزيع التيار الداخلي والعديد من قضبان إلكترونيات القدرة؛ ويتحمل النيكل الحرارة والأجواء العدوانية؛ وتقلل الفضة مقاومة الوصلة عند التلامسات عالية التيار أو القابلة للفصل. وتغطي ملاحظتنا المرافقة عن الاختيار القائم على التآكل للطلاء شجرة القرار البيئية (رذاذ الملح والرطوبة والكبريت والتعرض الخارجي)؛ ويركز هذا المقال على كيفية إنتاج كل تشطيب وتحديد أبعاده واختباره والإقرار به. وحيث يتداخل المجالان، يختار دليل التآكل المادة ويحدد هذا الدليل العملية ومتطلب الرسم.
ويؤطر واقعان تصنيعيان النقاش كله. أولًا، يتراكم الطلاء على الأسطح الهامة لكنه يترقق في التجاويف والثقوب وداخل الانحناءات لأن كثافة التيار تختلف على رف التعليق، لذا لا يمكن لبيان سماكة متوسطة واحدة التحكم في القطعة النهائية. ثانيًا، تتناسب تكلفة الطلاء مع المساحة المطلية لا كتلة النحاس؛ فالقضبان العريضة الرقيقة تنفق نسبة أكبر على التشطيب من القضبان السميكة الضيقة، وهو سبب شيوع الطلاء الانتقائي لوسادات التلامس وحدها عند الكميات الكبيرة. وينتمي كلا النقطتين إلى طلب العرض وصحيفة مسار التصنيع لا المواصفة الهندسية وحدها.
يرسب الطلاء الكهربائي طبقة معدنية من حمام إلكتروليتي على قطعة مشحونة كاثوديًا. والتسلسل النموذجي لقضيب توصيل نحاسي: التنظيف الميكانيكي وإزالة النتوءات؛ وإزالة الشحوم القلوية والتخليل الحمضي لإزالة الأكسد والقشور؛ والتنشيط في صدمة حمضية مخففة؛ وحمام الصدمة أو الطبقة التحتية (غالبًا النيكل)؛ والترسيب الرئيسي (قصدير أو نيكل أو فضة)؛ والغسل بين المراحل؛ والتخميل أو معالجة مقاومة التلون؛ والتجفيف؛ والفحص النهائي. ويعتمد الالتصاق الجيد على سطح نظيف خالٍ من الأكسد فعلًا قبل بدء التيار؛ فالقطعة التي تصل إلى خط الطلاء بزيت الختم أو بصمات الأصابع أو بقع أكسيد ستتفصل لاحقًا مهما بلغ سماكة الترسيب.
وتضع جودة الركيزة الأساس. وتستخدم قضبان توصيل SHANYUAN نحاس C11000 (نحاس إلكتروليتي ETP عالي التوصيل) بنحو 99.9% نحاس، وهو ليّن عالي الموصلية، ويُطلي جيدًا عند التنظيف السليم. وتؤثر خشونة السطح الناتجة عن الختم والثني والتشغيل الآلي في مظهر التشطيب: فالوجوه المصقولة المعدة تنتج ترسيبًا مطفيًا أو لامعًا متجانسًا، بينما تحتفظ المنخفضات الخشنة بالمحلول وتظهر بقعًا رقيقة. وتُظهر النظرة العامة على عملية تصنيع قضبان التوصيل المصفحة موضع الطلاء في التدفق الكلي بعد الختم والثني والتصفيح، ويشرح إرشادات تفاوتات التصنيع البعديات التي يجب حسمها قبل الطلاء، لأن السماكة المرسبة تغير الأبعاد الكلية والملاءمات.
وتشمل متغيرات التحكم في العملية كيمياء الحمام وتركيزه وكثافة التيار ودرجة الحرارة وpH والتهوية واتجاه التعليق وزمن الترسيب. وتحدد كثافة التيار والزمن السماكة إلى حد كبير؛ وتتحكم درجة حرارة الحمام وكيمياؤه في بنية الحبيبات والصلابة والإجهاد الداخلي؛ ويحكم موضع التعليق التجانس. وقد يسبق حاجز النيكل القصدير أو الفضة لكبح انتشار النحاس ونمو الأطوار البينية عند ارتفاع الحرارة، ويجب تحديد ذلك الحاجز وقياسه هو الآخر. وينبغي للمهندسين المشاركين في التسعير قراءة معايير طلب العروض وتقييم الموردين للتأكد من تحكم مورد الطلاء في العملية وشهادات وقدرة الفحص قبل الإطلاق الكمي.
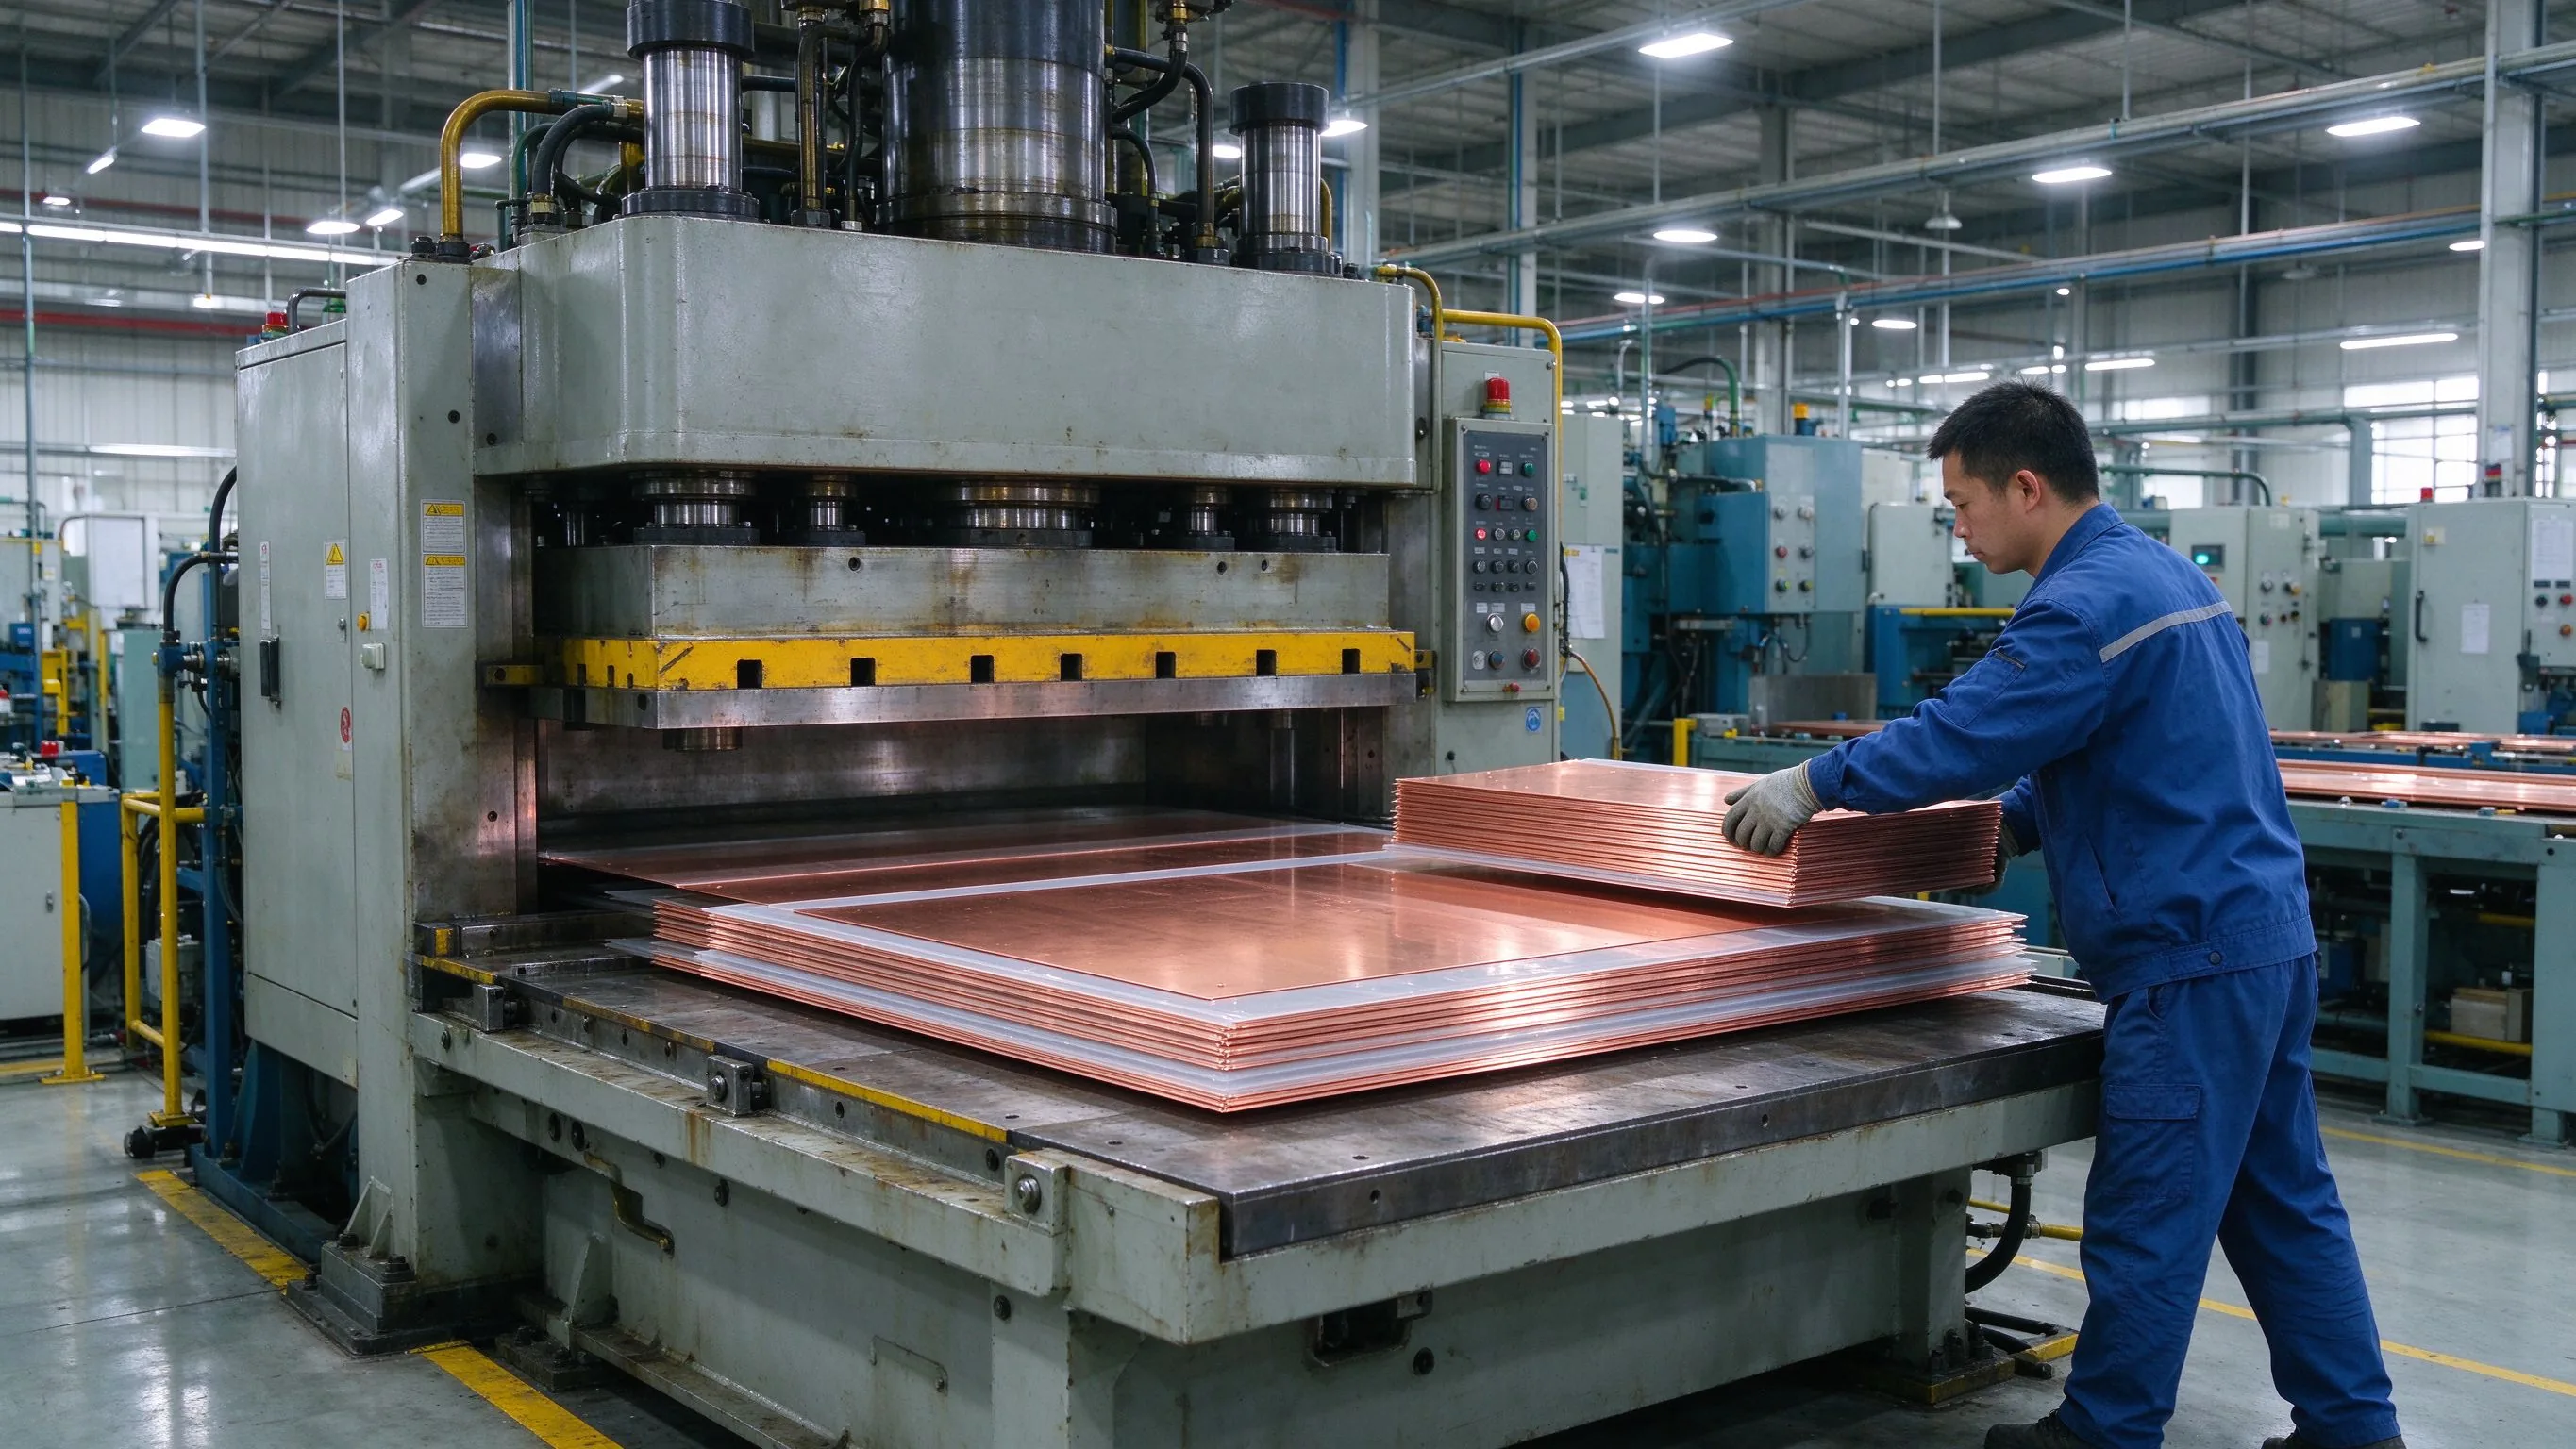
ويُوصف التدفق التصنيعي الكلي، بما في ذلك ترتيب الطلاء ضد تصفيح الغشاء ووصل الأطراف، في النظرة العامة على عملية تصنيع قضبان التوصيل المصفحة؛ وتعتمد جودة التشطيب على نظافة الهندسة قبل العملية وتشكيلها بقدر اعتمادها على حمام الطلاء نفسه.
الطلاء بالقصدير هو التشطيب الرئيسي لقضبان التوصيل تحت خدمة مستمرة بنحو 120-130°C. ويأتي القصدير المطلي كهربائيًا بمتغير لامع (مستوٍ عاكس) ومتطفّل (حبيبي دقيق منخفض الإجهاد)؛ والقصدير الساخن بالغمس طريقة أخرى تُستخدم في بعض القضبان الأثقل. ويمكن للقصدير اللامع فوق النحاس أن ينمو شعيرات موصلة تحت الضغط، لذا فإن القصدير المتطفل أو القصدير المعاد صهره أو القصدير فوق حاجز نيكل هي التخفيفات القياسية، وينبغي كتابة الاختيار على الرسم لا افتراضه. وتعني صلابة القصدير المنخفضة أن الطلاء يتشوه تحت ضغط المسامرة، وينبسط في تجاويف السطح ويخلق مساحة تلامس حقيقية كبيرة، ولهذا يخفض غشاء القصدير المتواضع مقاومة الوصلة فعلًا في البيئات المعتدلة.
وتتبع السماكة فئة الخدمة. ويحدد ASTM B545 فئات خدمة بسماكات دنيا موضعية: الفئة A بنحو 2.5µm لتلامسات إلكترونية محمية، والفئة B بنحو 5µm للظروف المعتدلة وقابلية اللحام، والفئة C بنحو 8µm للتعرض الداخلي المعتدل، والفئة D بنحو 15µm للخدمة الرطبة والصناعية المعتدلة، والفئة E بسماكة أكبر للتعرض الشديد أو الحار. وتقع الممارسة العملية لقضبان توصيل المفاتيح الداخلية وخزانات المحولات عادة عند 8-12µm، وترتفع إلى 12-20µm في المواقع الرطبة أو الساحلية؛ وأدناه بنحو 3µm يمكن أن تكشف الثقوب الناقبة النحاس كنقاط عالية المقاومة، بينما يزحف القصدير الناعم السميك جدًا تحت ضغط التلامس المستمر ويضيف تكلفة بلا فائدة. ويحدد المعيار السماكة الدنيا الموضعية على الأسطح الهامة، ولا تُطبق السماكة المتوسطة إلا حين يطلبها المشتري صراحة.
ويمتاز القصدير حيث تهم التكلفة وقابلية اللحام والاستقرار الحراري المنخفض، ويقترن طبيعيًا بعائلات الأطراف الملحومة أو المُوصَّلة الموصوفة في طرق اللحام والوصل. ولا يمتاز عند الحركة الدقيقة المنزلقة حيث يتراكم مسحوق التآكل التآكلي، أو فوق عتبة الأطور البينية حيث تستهلك Cu6Sn5 وCu3Sn طبقة القصدير الحرة. وتهم أيضًا ظروف التخزين: فينبغي إبقاء تشطيبات القصدير جافة ومعبأة لمنع التلون، وأن يفحص الفحص الوارد التغطية على أسطح التلامس ونهايات اللسانات قبل التجميع. ولتفاصيل الأطراف، ارجع إلى اختيار أنواع الأطراف وتصميم وصلات الأطراف عند تقرير أي الوجوه تحمل التشطيب.
النيكل هو التشطيب المختار حين تستبعد الحرارة أو الكيمياء القصدير. ويترسب النيكل الكهربائي (ASTM B689) تحت التيار ويتبع هندسة الرف؛ بينما يترسب نيكل-فوسفور بلا تيار (ASTM B733، وعادة 5-12% P) كيميائيًا دون تيار، مبنيًا سماكة شبه متسقة على الحواف والثقوب والوجوه المثنية حيث يُظهر طلاء الرف تباين كثافة التيار. ويتحمل النيكل الخدمة المستمرة حول 250-300°C، ويقاوم رذاذ الملح والرطوبة وSO2 وH2S أفضل بكثير من القصدير، وبصلابة 200-700 HV حسب المتغير، يكفي لمقاومة كشط المناولة. ويعمل أيضًا كحاجز نشر قياسي تحت الفضة للخدمة الحارة وتحت القصدير حيث يجب كبح نمو الأطور البينية فوق نحو 100°C.
ويُخفف ميزة النيكل حذران اثنان. فيكون النيكل أكسدًا سلبيًا متماسكًا يتطلب قوة تثبيت كافية لاختراقه عند الوصلة، لذا يمكن أن تتناثر قراءات مقاومة التلامس إذا كان عزم الربط غير متحكم به؛ وتحتاج لحامية النيكل إلى مُنشِّط في التدفق لأن الترطيب أقل سهولة منه على القصدير. وفي اللحام بالليزر والموجات فوق الصوتية لوحدات البطارية، أصبح النحاس المطلي بالنيكل أو الرقاقة المغلفة بالنيكل معيارًا صناعيًا لأن التشطيب يتحمل حرارة اللحام الانصهاري ولا يتدفق مثل القصدير منخفض الانصهار. وينبغي لمهندسي العملية مراجعة ملاحظة طرق اللحام والوصل حين يدخل القضيب النهائي تجميعًا ملحومًا، لأن اختيار التشطيب وجدول اللحام يجب تأهيلهما معًا.
وتختلف استراتيجية السماكة حسب الدور. فتغطية النيكل الوظيفية المستقلة على قضيب حار أو متآكل تبلغ نحو 8-15µm؛ وطبقة الحاجز التحتية تحت القصدير أو الفضة تحتاج فقط 2-5µm لمنع الانتشار. ويُحدد Ni-P الكيميائي عند 12-15µm عادة لمحطات الفرع الساحلية وقضبان توصيل المصانع الكيميائية والأغلفة الخارجية. ويُوسَّع المقارنة البيئية مع الحماية من التآكل في دليل تآكل الطلاء، وينتمي جانب العزل في القضيب عالي الجهد، بما في ذلك اختيار الغشاء وترتيب المعالجة، إلى خيارات طلاء العزل السطحي، بما أن الطلاء والعزل يُطبقان على مناطق متكاملة في القطعة نفسها ويجب ألا يتداخلا.
للفضة أعلى موصلية بين المعادن، بنحو 105% IACS، وعلى عكس القصدير والنيكل يبقى أكسيدها موصلًا كهربائيًا، مما يحافظ على مقاومة تلامس الوصلة منخفضة ومستقرة عبر دورات الحرارة. لذا تُحدد الفضة لوصلات الفصل عالية التيار والتلامسات القابلة للسحب أو التوصيل ووصلات قنوات التوزيع والوصلات ذات المستوى القياسي والأماكن التي تحد فيها المقاومة الارتفاع الحراري المسموح به. وتسمح الفضة العارية فوق نحو 150°C للنحاس بالانتشار إلى الأعلى وتلطيخ التشطيب من الأسفل، لذا تمد الفضة فوق حاجز نيكل 3-5µm الخدمة الموثوقة إلى نطاق 200°C+؛ وتتلقى التلامسات المنزلقة أو القابلة للفصل عادة 15-25µm لأن التآكل لا التآكل يحدد العمر، بينما تستخدم الوسادات المسامرية الثابتة غالبًا 8-12µm.
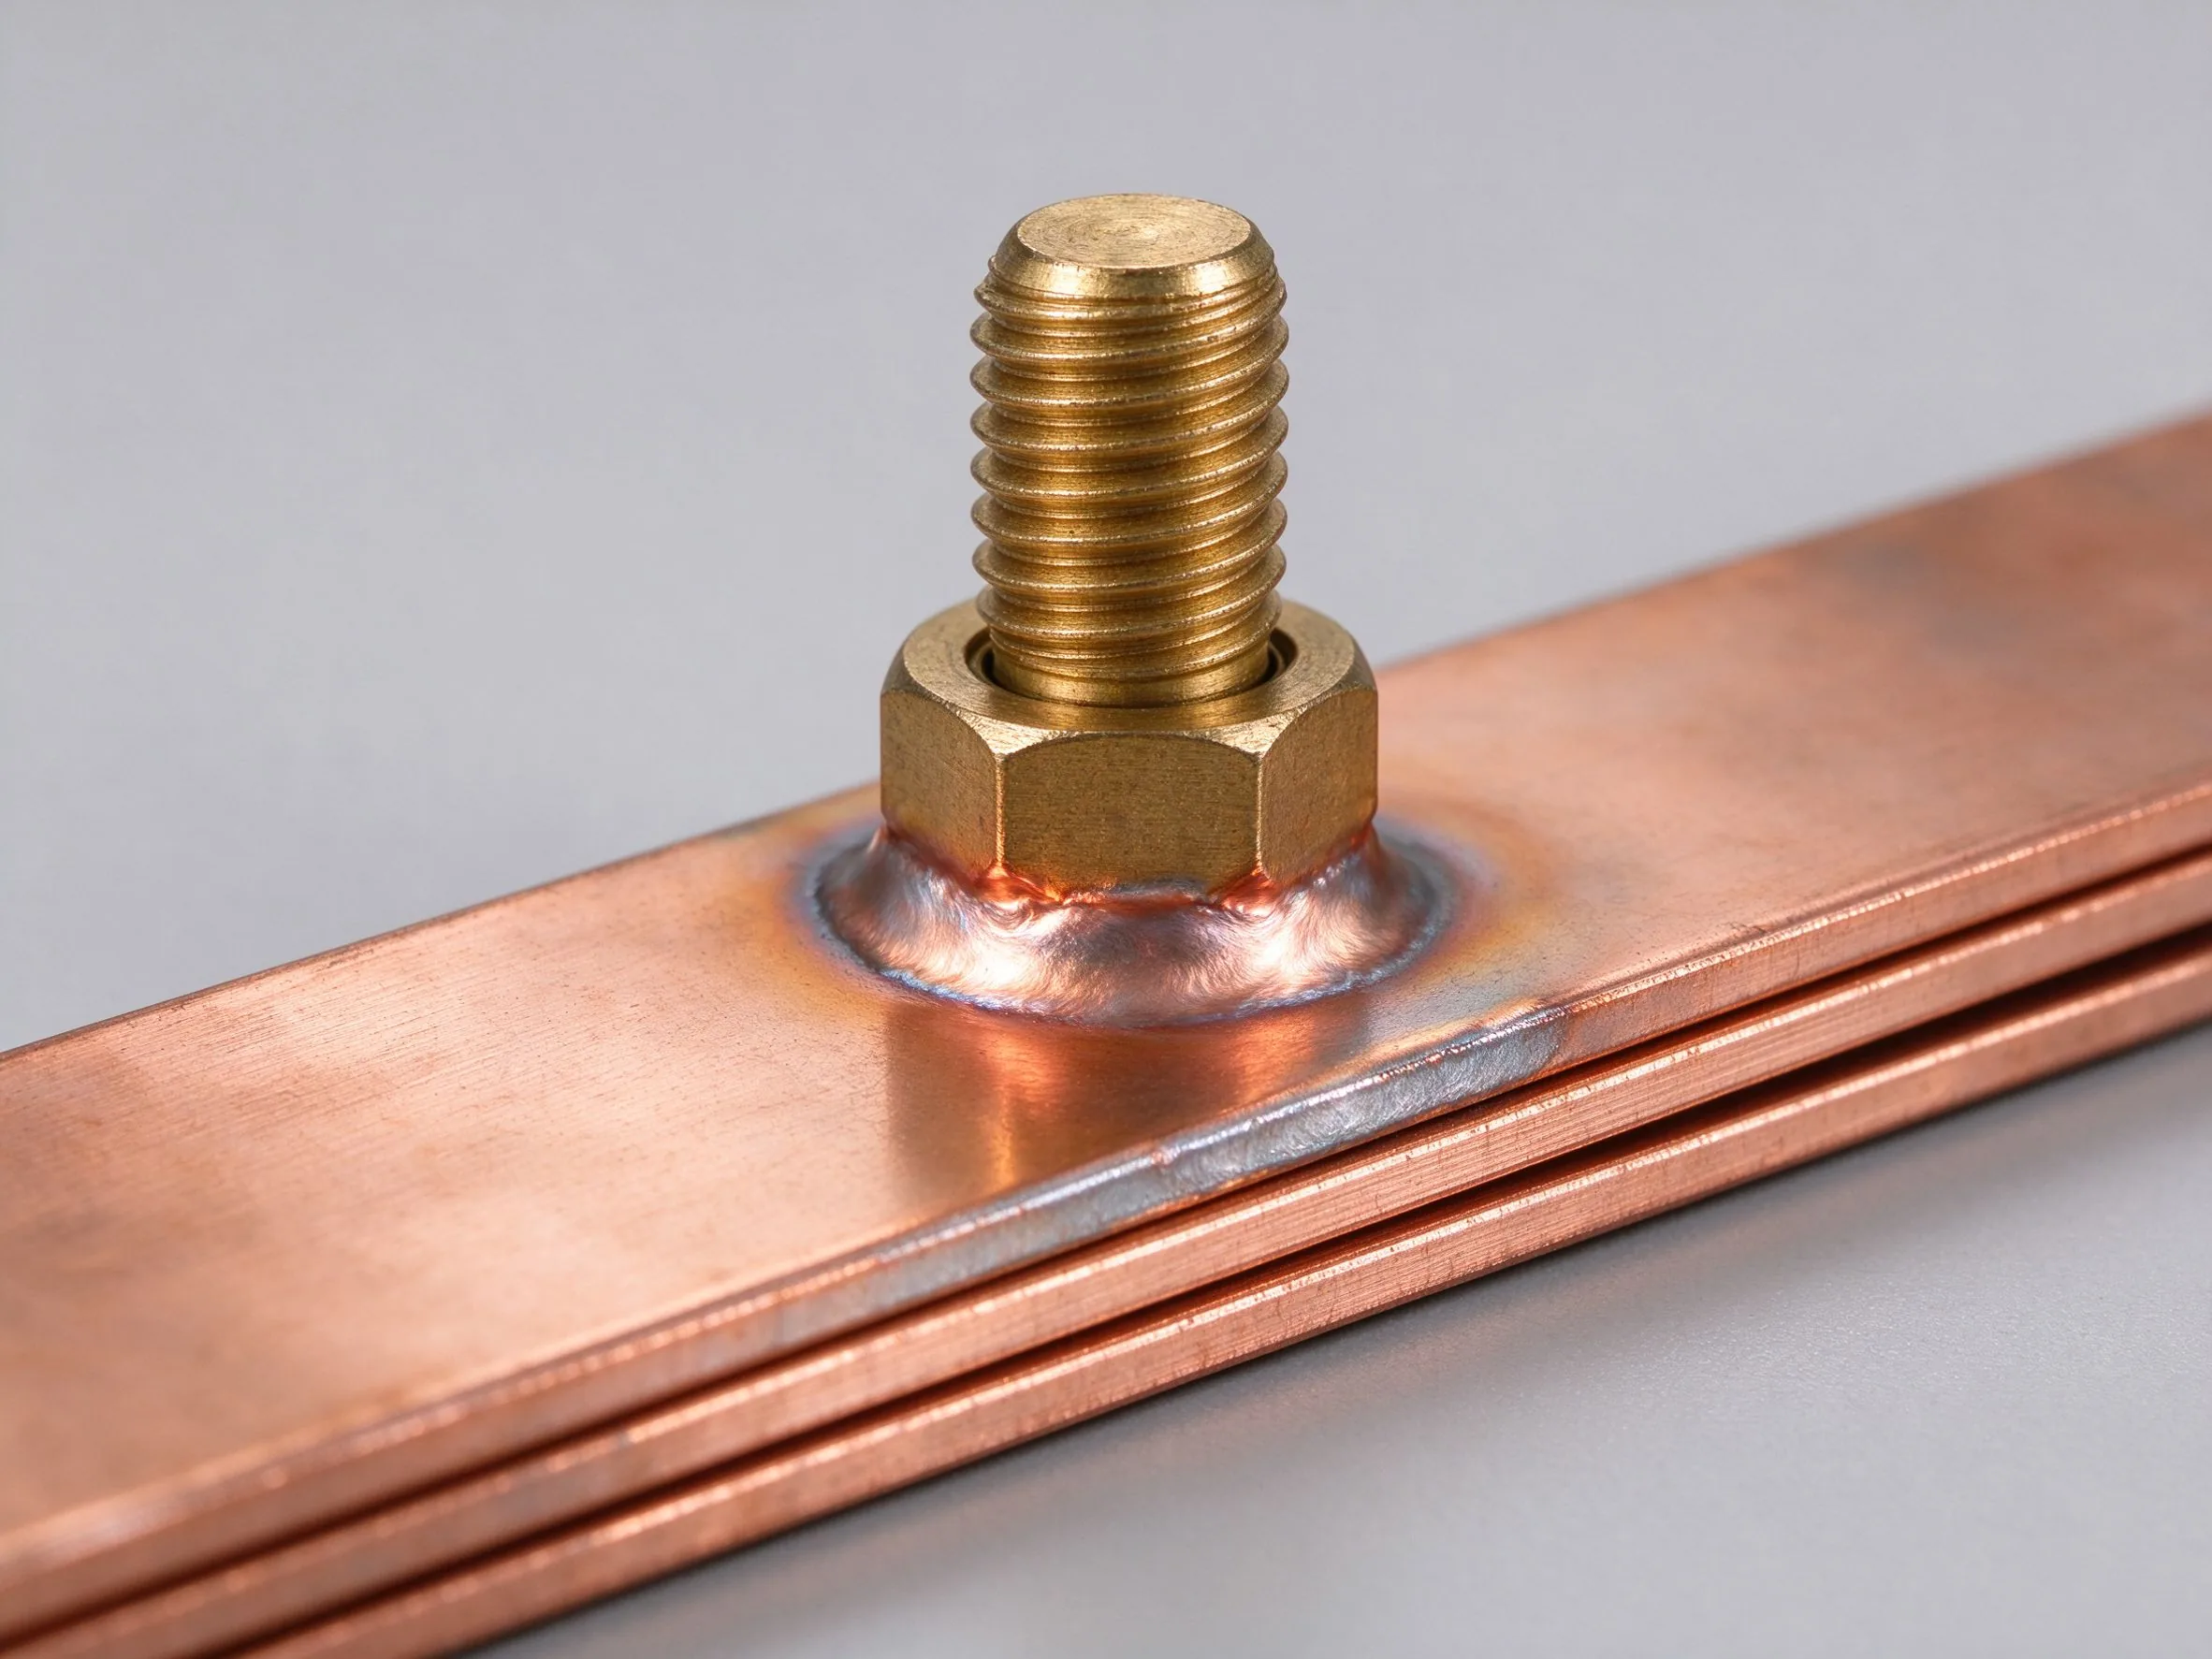
التكلفة حقيقية: إذ يضيف الطلاء بالفضة عادة نحو 15-30% على سعر القطعة النهائية لطبقة 8-12µm فوق النيكل، مقابل 3-6% للقصدير، وتتبع التكلفة سعر الفضة الفوري والمساحة المطلية. والطلاء الانتقائي هو التخفيف القياسي: ترسيب الفضة على وسادات التلامس المسامرية والفواصل وحدها، وترك الباقي مطليًا بالقصدير أو عاريًا حيث يكون معزولًا، وكم أو إيقاف المنطقة غير الملامسة أثناء الحمام. وباستخدامه جيدًا، يزيل الطلاء الانتقائي حصة كبيرة من تكلفة الفضة بلا عقوبة كهربائية قابلة للقياس، لكن يجب أن تكون حدود التمويه نظيفة ومحكمة وموثقة، وأن تحدد المواصفة أبعاد محيط الوسادة والسماكة والوجوه المموَّهة.
وتتلون الفضة في الهواء الغني بالكبريت، مكونة Ag2S الذي يغمق السطح البصري؛ ويخفف الغمس المضاد للتلون وحاجز النيكل المظهر، مع أن أداء تلامس الفضة المتلونة يبقى أفضل بكثير من النحاس المؤكسد. وللتلامسات القابلة للفصل، تحسن خيارات الفضة الصلبة أو سبيكة الفضة التآكل، وينبغي التحقق من التوافق الجلفاني بين التشطيبات المطلية المختلفة عند الوصلة لا افتراضه. وتُغطى ممارسات الصيانة والفك بعد سنوات الخدمة في فحوص الصيانة واستكشاف الأخطاء، والتي تصف كيفية فحص مقاومة الوصلة وتجديد الوسادات المطلية أثناء التوقف المجدول.
أكثر أخطاء المواصفات شيوعًا كتابة سماكة دون تعريف ما إذا كانت حدًا أدنى موضعيًا أم متوسطًا حسابيًا، ودون تحديد الأسطح الهامة التي تنطبق عليها. فمعايير مثل ASTM B545 مبنية حول أدنى سماكة موضعية تُقاس على السطح الهام عند أي بقعة مختارة؛ ولا يُطبق متوسط السماكة إلا على القطع الصغيرة البسيطة حين يطلبه المشتري صراحة. وعلى قضيب توصيل مصنّع به انحناءات وثقوب ولسانات، تتراكم الزوايا الغائرة والعناصر الداخلية الشبيهة بالأنابيب بشكل طبيعي بترسيب أقل من الوجوه الخارجية المسطحة، لذا يمكن للقيمة المتوسطة إخفاء بقع رقيقة في إقليم التلامس نفسه الذي يبدأ فيه التآكل أو الانتشار.
واختر السماكة من متطلبات التشغيل صعودًا لا من العادة. حدد درجة الحرارة المستمرة والأجواء ونوع الوصلة (مسامرية أو ملحومة أو منزلقة أو قابلة للتوصيل) والعمر المتوقع وأقصى ميكروأوم مسموح به بعد الشيخوخة، ثم اختر التشطيب والفئة: قصدير 8-12µm للخدمة الداخلية المعتدلة؛ وقصدير رطب/خارجي 12-20µm؛ وحاجز نيكل 2-5µm؛ ونيكل وظيفي 8-15µm؛ وفضة ثابتة 8-12µm؛ وفضة منزلقة 15-25µm. وأضف تفاوتات التصنيع ومواضع الفحص إلى الرسم، وميز بين أسطح التلامس (حيث تهم السماكة كهربائيًا) والوجوه الزخرفية أو المحمية (حيث تكفي طبقة أخف). وينبغي الرجوع مع ذلك إلى إرشادات تفاوتات التصنيع، لأن سماكة الطلاء تضيف إلى الأبعاد الكلية عند الثقوب والفتحات المتداخلة ويمكن أن تغير الملاءمة مع العوازل والأغطية.
وثّق أساس القياس مبكرًا: أي مقياس أو طريقة، وأي معيار مرجعي، وكم بقعة على كل سطح هام، والحد الأدنى للقبول. وحيث يستخدم البرنامج طلاءً انتقائيًا، اذكر المناطق المموَّهة ومناطق الترسيب على مخطط التشطيب، ولاحظ أن إزالة التمويه يجب ألا تترك بقايا لاصقة تتداخل مع ربط الغشاء العازل. وتبقى العينات المبكرة ومراجعات منهجية العينات السريعة والنماذج الأولية اللحظة المناسبة لتثبيت السماكة والتخطيط، لأن تغيير بيان الطلاء بعد إعداد عددات الإنتاج والأقنعة يسبب إعادة العمل والتأخير.
يغير الطلاء مقاومة الوصلة، لا مقاومة قضيب النحاس نفسه. لا يزال مقطع النحاس العرضي يهيمن على المقاومة الكتلية وهبوط الجهد على طول القضيب؛ بينما يحكم التشطيب مقاومة الانقباض ومقاومة الغشاء عند كل واجهة بين القضيب وعروة أو وحدة أو دبوس أو موصل متزاوج. وعند وصلة مسامرية، يتشوه القصدير الناعم ويتدفق باردًا تحت ضغط التثبيت لتوسيع مساحة التلامس الحقيقية، مانحًا مقاومة منخفضة وقابلة للتكرار بتكلفة متواضعة؛ وتجمع الفضة بين أكسد موصل والليونة لأدنى قيمة مستقرة؛ ويبقى النيكل صلبًا وسلبيًا، فيحتاج قوة أكبر ويظهر تشتتًا أوسع ما لم يُكسر غشاء الأكسد.
وتهم استقرار المقاومة على العمر أكثر من القيمة الابتدائية. فيمكن أن تتآكل وصلات القصدير في الاهتزاز، وتبقى وصلات الفضة مستقرة لكنها أغلى، وتقاوم وصلات النيكل الهجوم الكيميائي. وبعد دورات الحرارة، ينبغي إعادة قياس الوصلة مقابل خط الأساس قبل الدورة؛ وتشير الانحراف الصاعد الكبير إلى نمو الأطور البينية أو أكسد التآكل التآكلي أو ارتخاء عزم الربط. وتغطي ملاحظة تصميم وصلات الأطراف قيم عزم الربط وخيارات الحلقات ومتطلبات قوة التلامس، ويحوّل دليل هبوط الجهد وفقد القدرة المقاومة من الطرف إلى الطرف إلى حرارة. ويرتفع ارتفاع حرارة الوصلة بمربع التيار مضروبًا في المقاومة، لذا يمكن لزيادة مقاومة طلائية صغيرة عند وسادة عالية التيار أن تنقل النقطة الساخنة إلى حد صحيفة بيانات أحد المكونات؛ ولهذا ينبغي ربط التحقق من التشطيب باختبار الارتفاع الحراري للنظام المجمع، لا عينة منفردة.
وحيث يبدو أن سماكة الطلاء تؤثر في سعة حمل التيار، تكون الآلية غير مباشرة: فالقصدير الناعم الأسمك يغير قليلًا ملاءمة التلامس والزحف، بينما تؤثر انبعاثية السطح والنظافة في الفقد الحراري الإشعاعي. وينبع تحجيم الموصل من التيار ودورة العمل والتبريد كما هو مشروح في أساسيات سعة حمل تيار قضبان التوصيل؛ وينبغي تبرير اختيار التشطيب بأداء الواجهة، وإدخال أي سماح بمقاومة الوصلة صراحة في النموذج الحراري. وتسجل الممارسة الهندسية الجيدة الميكروأوم الابتدائي وعزم الاختبار وتاريخ الدورة والميكروأوم النهائي في سجل الجودة المرافق لدفعة الإنتاج.
قد تكون أطراف قضيب التوصيل مسامرية أو ملحومة نحاسًا أو ملحومة بالنحاس أو ملحومة بالليزر أو بالموجات فوق الصوتية، ويتفاعل التشطيب مع كل عملية بشكل مختلف. ويدعم الطلاء بالقصدير اللحام المباشر لأن القصدير يطابق كيمياء اللحام ويبلّل بموثوقية؛ وتلحم الفضة جيدًا أيضًا؛ ويحتاج النيكل إلى تدفق مُنشِّط أو عدواني ويشكل سطح ترطيبًا أقل تسامحًا، بينما يمكن للقصدير السميك على سطح تجهيز اللحام أن يدخل المسامية والبقع والانصهار غير المتسق لأن الطبقة منخفضة الانصهار تتبخر تحت شعاع الطاقة. وبالنسبة للحامات الليزر والموجات فوق الصوتية لوحدات البطارية وأطراف المكثفات، أصبحت أسطح النحاس المطلية بالنيكل الاختيار الراسخ تحديدًا لأن التشطيب يصمد لحرارة اللحام ويقاوم التدفق، بينما يسهم القصدير الناعم بتلوث اللحام والليونة الميكانيكية في منطقة الانصهار.
ويجب على مهندسي العملية تأهيل التشطيب وجدول الوصل معًا: فسماكة الطلاء والنظافة وحالة الأكسد وخشونة السطح تغير جميعها دخل الطاقة اللازم للحام جيد، وينبغي أن تغطي مجموعة عينات التأهيل مواصفة الطلاء الفعلية وهندسة الطرف الفعلية وقوة التثبيت الإنتاجية. وتُسجل قوة الوصلة واختبارات الشد أو التقشير وفحص المقطع والمقاومة الكهربائية. ويقارن مرجع طرق اللحام والوصل هذه الطرق ومتطلبات فحصها، ويربط اختيار أنواع الأطراف طريقة الوصلة المختارة بتصميم الطرف الميكانيكي (دبوسًا أو نصلًا أو لسانًا أو وصلة تناكبية ملحومة).
والقاعدة العملية هي تحديد مناطق التشطيب حسب طريقة الوصلة: فاللسانات القابلة للحام تأخذ قصديرًا متطفلًا؛ وواجهات اللحام عالية الحرارة تأخذ نيكلًا؛ والوسادات عالية التيار القابلة للفصل تأخذ فضة أو فضة فوق نيكل؛ وتبقى المناطق المعزولة عارية أو مغطاة بغشاء بعد التمويه. وينبغي أن تنص ملاحظات الرسم على الوجوه التي يجب أن تبقى خالية من الطلاء للحام، لأن الطلاء على منطقة لحام قد يكون من الصعب والمكلف إزالته لاحقًا. وينبغي أن يُسلسل مسار الإنتاج العمليات بحيث يحدث الطلاء وتصفيح الغشاء العازل واللحام والتنظيف النهائي بترتيب يحمي كل واجهة، اتساقًا مع تدفق التصنيع الموصوف في النظرة العامة على عملية التصنيع المصفح.
ثلاث خصائص جودة مستقلة تحدد نجاح عملية الطلاء: الالتصاق (ثبات تماسك الطبقة بالركيزة)، والمسامية (غياب ثقوب نافذة تكشف الركيزة)، والمظهر (لون متجانس، ولا انتفاخات أو حفر أو آثار احتراق أو تلوث). وتشمل اختبارات الالتصاق طرق الثني أو التقشير وفق معايير مثل ASTM B571: تُثنى العينة أو تُلتف أو تُخدش بالصدمة، ويجب ألا ينتفخ الطلاء أو يتقشر أو ينفصل عن الركيزة. ويمكن لدورات الصدمة الحرارية كشف ضعف الالتصاق على شكل انتفاخ بعد عدم تطابق التمدد بين النحاس والترسيب. وتُقاس المسامية باختبار فيروكسيل أو بقعة كيميائية تكشف بقع الركيزة المكشوفة بالتغير اللوني، مكملًا بالفحص البصري والمجهري؛ وتفشل التشطيبات عالية المسامية في شيخوخة التآكل حتى لو بدت السماكة المقاسة كافية.
وعادة ما يستخدم قبول التآكل رذاذ الملح المحايد وفق ASTM B117 أو ISO 9227 لعدد ساعات محدد، مع معيار قبول ينص على عدم ظهور تآكل المعدن الأساسي على الأسطح الهامة وبقاء التشطيب وظيفيًا بعد التعرض. ويقيس القبول الكهربائي على القطع النهائية مقاومة تلامس الوصلة عند عزم الربط المحدد، قبل دورات الحرارة وبعدها، مع الإشارة إلى معايير اختبار الموصلات والتلامسات مثل طرازات IEC 60512 حيث ينطبق. وينبغي أن تحدد معايير المظهر التشطيب المتطفل مقابل اللامع، وتغير اللون المسموح، وتغطية الحواف، ومعالجة الأسطح غير الهامة، لأن عبارة «تبدو جيدة» بلا معايير تؤدي إلى قبول ورشي غير متسق. ويتبع التحقق الكهربائي للعزل على القضيب المجمع، بما في ذلك hipot وفحوص المقاومة، إجراءات اختبار العزل وينبغي إجراؤه بعد اكتمال الطلاء وتصفيح الغشاء.
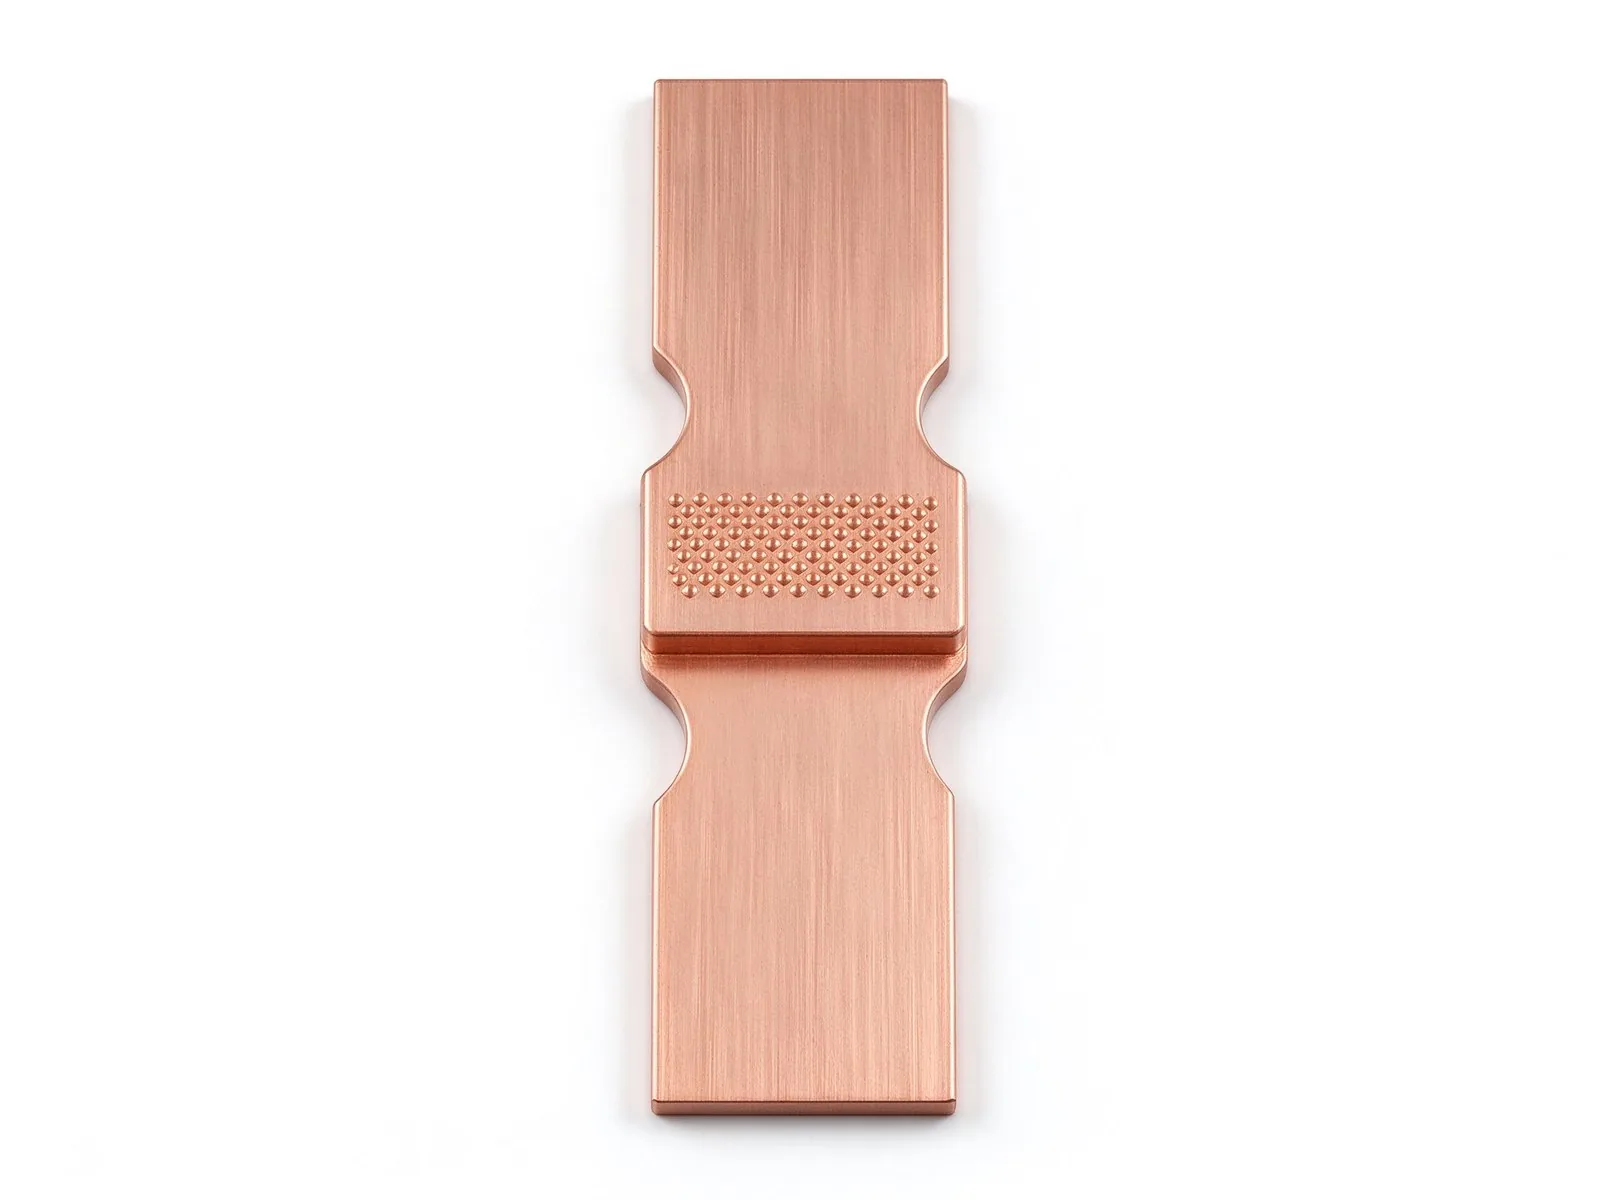
وتشمل أنماط العطل الجديرة بالاستهداف في الفحص: التقشر أو الحواف المرتفعة بعد الثني؛ والثقوب الناقبة العنقودة قرب الثقوب المثقوبة؛ والانتفاخ بعد الخبز أو الصدمة الحرارية؛ والتراكم غير المتساوي الناتج عن سوء التعليق؛ والتلون أو التغير اللوني من أحواض قديمة الصلاحية؛ وبقايا لاصق التمويه. وأحل إلى كتالوج أنماط أعطال قضبان التوصيل الشائعة عند تحليل جذور دفعة مرفوضة، وثبّت كل نتيجة اختبار مقابل مواصفة تشطيب مرقمة في سجل الجودة. وتحمي خطة قبول مكتوبة متسقة المشترين أيضًا في التدقيقات: فعندما يشحن المورد الشهادات، ينبغي ربط كل شهادة بالاختبار الدقيق والمعيار ودفعة العينة وحد القبول بدل تقديم بيان عام «ممتثل لـRoHS».
لا يمكن التحقق من السماكة بالعين، ويعتمد اختيار المقياس على النظام المادي وحجم الإنتاج ودقة الاحتياج. والتحليل بالفلور X-ray (XRF) هو الطريقة غير الإتلافية الأساسية للطلاءات المعدنية على ركائز معدنية: إذ يثير ذرات الترسيب والركيزة ويشتق السماكة من الفلور المنبعث، ويدعم تحليل الطبقات المتعددة مثل النيكل تحت القصدير أو الفضة فوق النيكل، ويحقق انحرافًا معياريًا نسبيًا أقل من نحو 2-3% على الأجهزة المعايرة. ويناسب الفحوص البقعية الدفعية على وسادات التلامس، ويُموهَّن موضع البقع المختارة على رسم القطعة، ويترك القطعة قابلة للاستخدام. وينطبق الحث المغناطيسي على الطلاءات غير المغناطيسية فوق الركائز المغناطيسية الحديدية؛ والتيار الدوامي على الطلاءات غير الموصلة فوق المعادن غير الحديدية، ولا يعادل أي منهما XRF للقصدير أو الفضة فوق النحاس حيث يوصل كل من الترسيب والركيزة ويستجيب بشكل مماثل.
ولا تزال طرق التحكيم التدميرية ضرورية لتأهيل العملية وحل النزاعات. وتقطع طريقة المقطع عينة تمثيلية، وتثبتها في راتنج، وتصقل الطبقات وتنقشها، وتقيس سماكة الترسيب تحت المجهر أو SEM، مكشفة ليس السماكة فحسب بل فجوات الالتصاق والمسام والأطور البينية أيضًا. وتذيب طرق القياس الكولومبي (التجريد الأنودي) منطقة دائرية محددة وتشتق السماكة من الشحنة؛ وتُستخدم في المختبرات ومراقبة محطات الطلاء. وقد تجمع مقاييس خط الإنتاج بين XRF الخطي أو تشتت بيتا الخلفي وفحوص عينات خارج الخط، وينبغي أن تذكر سجلات الورشة الطريقة التي تحكم قبول العميل. ويظهر مزيد عن اختيار الطرق وعدم اليقين في أدبيات هندسة القياس الموجزة في إرشادات تفاوتات التصنيع للجانب البعدي من القضيب النهائي.
والمعايرة والتموضع هما محركا الدقة العملي. ويحتاج XRF إلى معايير مطابقة لتكوين الركيزة والترسيب؛ والقياس على اللسانات المنحنية أو قرب الحواف يُدخل أخطاء، لذا ينبغي أن تكون مواضع القياس مناطق مسطحة تمثيلية بعيدة عن الثقوب والانحناءات، مع متوسط عدة بقع فقط حيث يوجد متوسط مطلوب. وسجّل الجهاز وتاريخ المعايرة وإحداثيات البقعة والقيمة المقاسة على تقرير الفحص. وحين يحمل طلاء الفضة تكلفة مادية، يراقب الموردون ترسيب الحمام واتجاهات المقاييس باستمرار لتجنب كلا النقص في الطلاء الذي يفشل الأداء والإفراط في الطلاء الذي يهدر المعدن باهظ الثمن، موازنين المحصول والجودة والتكلفة داخل مسار الإنتاج المحدد إلى جانب قائمة تحقق DFM لإطلاق الإنتاج.
يجب أن تمتثل قضبان التوصيل المشحونة إلى المعدات الكهربائية والإلكترونية في السوق الأوروبية لتوجيه RoHS (2011/65/EU)، الذي يقيد عشر مواد في المواد المتجانسة: الرصاص والزئبق والكروم سداسي التكافؤ بحد كتلة 0.1%، والكادميوم 0.01%، بالإضافة إلى مثبطات اللهب المبرومة ومختارات الفثالات. ويعني هذا لمحطات الطلاء مباشرة اختيار قصدير خالٍ من الرصاص (تتجنب سبائك القصدير المتطفلة الحديثة تشطيبات القصدير-الرصاص اللامعة القديمة)، وتجنب الطلاءات التحويلية بالكروم سداسي التكافؤ لصالح بدائل ثلاثية التكافؤ أو عدم التخميل حيث لا ضرورة، والتحكم في الكادميوم في أي كيمياء نيكل أو فضة. وينبغي أن يرافق دفعات الإنتاج إعلان مطابقة وبيانات مواد قابلة للتتبع، وتعتمد سلسلة وثائق CE للمعدات النهائية على توفر إعلان مستوى المكون.
وتضيف REACH (اللائحة EC رقم 1907/2006) التزامًا مختلفًا وأوسع: إذ يحافظ إطار التسجيل والتقييم والترخيص والتقييد على قائمة مرشحة متزايدة (SVHC) بالمواد ذات الأهمية العالية، وتحتاج الأصناف المسوقة إلى الإفصاح حين تتجاوز عتبات SVHC معينة، بينما تتطلب مواد محددة ترخيصًا لاستخدامات بعينها. وتقع حمامات طلاء الفضة القديمة القائمة على السيانيد وعمليات حمض الكروميك في المناطق الخاضعة للتنظيم أو كثيرة الترخيص؛ وتستخدم الخطوط الحديثة الممتثلة بشكل متزايد تركيبات فضة غير سيانيدية وكيمياء ثلاثية التكافؤ، وينبغي للمشترين طلب إعلان REACH الحالي للمورد وآخر تحديث لـSVHC بدل الاعتماد على كتيب ثابت. وتُناقش السياق التجاري للتوريد تحت التعريفات والمواد المقيدة، بما في ذلك مخاطر المورد، في اعتبارات التجارة والتعريفات في التوريد، بينما يربط المحتوى التنظيمي للمنظومة الأكبر EV وESS بـانعكاسات لائحة البطاريات الأوروبية على قضبان التوصيل.
والخطوات العملية للامتثال في برنامج قضبان التوصيل واضحة: حدد الأسواق المستهدفة والتوجيهات المنطبقة في طلب العرض؛ واطلب إقرارات المواد والتشطيب (قصدير خالٍ من الرصاص، وبيان مواد RoHS العشر، وإعلان REACH/SVHC الحالي، وبيان خلو من Cr(VI))؛ واربط الشهادات بأرقام الدفعات؛ واحتفظ بصحائف SDS الخاصة بالحمام وسجلات التغيير؛ وتجنب تحديد كيمياء تشطيب محظورة في الرسم. وينبغي أيضًا الإفصاح عن أملاح التنظيف المتبقية والمخملات وزيوت التغليف المضادة للتلون إذا احتوت مواد مقيدة، لأن الامتثال يُقيَّم على مستوى المادة المتجانسة لا على المعدن المطلي وحده. وينبغي لفرق الجودة مراجعة الإقرارات قبل إطلاق الإنتاج، موازية لنظافة الوثائق الموصوفة في ملاحظة معايير تقييم الموردين.
يحدد بيان التشطيب الكامل معدن ونوع الترسيب، وأدنى سماكة موضعية على الأسطح الهامة، وأي طبقة تحتية، والمعيار المنطبق، واختبارات القبول وأساس الفحص. وتقرأ الملاحظة العالية الجودة الدنيا على سبيل المثال: «طلاء قصدير وفق ASTM B545 الفئة C، قصدير متطفل، وأدنى سماكة موضعية 8µm على أسطح التلامس الموسومة؛ وحاجز نيكل 2-5µm حيث تتجاوز الحرارة 100°C؛ والالتصاق وفق ASTM B571؛ وممتثل لـRoHS وREACH؛ وخالٍ من الرصاص؛ ويُقاس XRF عند بقع الفحص المدرجة في مخطط التشطيب». ويقرأ بيان الفضة بالمثل: «فضة 8-12µm فوق نيكل 3-5µm على الوسادات المسامرية وحدها؛ ومموَّهة في سواها؛ والتلامسات المنزلقة 15-25µm؛ ورذاذ الملح وفق ASTM B117 للساعات المتفق عليها؛ وتُقاس مقاومة التلامس عند عزم الربط المحدد». وتختلف الصياغة الدقيقة، لكن العناصر يجب أن تكتمل.
العناصر المطلوب تضمينها في الرسم أو صحيفة التشطيب المرافقة: معدن ودرجة الترسيب (قصدير متطفل/لامع؛ ونيكل-P مطلي كهربائيًا أو بلا تيار ونطاق %P؛ وفضة نقية أو مقسّاة)؛ والسماكة كحد أدنى موضعي مع الوحدة (µm أو ميكروإنش) والفئة المرجعية؛ ومعدن وسمك الطبقة التحتية؛ وتعريف الأسطح الهامة بمخطط تشطيب أو مناطق مرقمة؛ وطريقة القياس (مواضع XRF، والمقطع لدفعة الاعتماد)؛ ومراجع اختبارات الالتصاق والتآكل وحدود القبول؛ وقيود قابلية اللحام أو مناطق اللحام (الوجوه التي تبقى عارية)؛ وإقرارات الامتثال (خالٍ من الرصاص وRoHS وREACH/SVHC وخلٍ من Cr(VI))؛ ومعيار المظهر (اللون والتجانس وتراكم الحواف المسموح)؛ وتغليف/حماية التلون للتخزين. وينبغي أن تشترط قائمة تحقق DFM لإطلاق الإنتاج هذه الملاحظة قبل توجيه القطعة إلى الطلاء، وأن يغطي إرشادات تفاوتات التصنيع التراكم المسموح عند الثقوب والفتحات.
وبالعكس، البيانات التي ينبغي تجنبها: «مطلي بالقصدير» بلا سماكة؛ و«مطلي بالفضة» بلا طبقة تحتية أو حدود وسادة؛ وسماكة معطاة كمتوسط فقط على قطعة مشكلة؛ وبلا طريقة اختبار أو معيار قبول؛ وطلاء محدد على مناطق اللحام؛ وامتثال مدعى بلا مرجع وثيقة؛ وسماكة أدق مما يمكن للحمام تكراره اقتصاديًا، مما يرفع معدلات الرفض. وحين تظهر تشطيبات متعددة على قطعة واحدة، ينبغي أن يهيمن مخطط التشطيب على الملاحظة، باستخدام حروف المناطق والأسهم لكل وسادة، لأن النص وحده على قضيب مصفح معقد يخلق غموضًا أثناء معالجة أرضية الورشة. واربط ملاحظة الرسم برسومات الأطراف والعزل كي لا تتداخل مناطق الطلاء ومناطق الغشاء العازل ومناطق اللحام غير قصد، اتباعًا لمنطق التخطيط متعدد الوظائف في اختيار قضبان التوصيل المصفحة متعددة الطبقات.
تأسست SHANYUAN (Rizhao Shanyuan Electronic Components Co., Ltd.) في مارس 2012 وتدير مصنعًا مساحته 17,200 m² في Taoyuan Village, Wulian Street, Rizhao, Shandong, China، وتُصدِّر قضبان توصيل مصفحة معزولة إلى أكثر من 20 دولة. وتُبنى المنتجات القياسية على نحاس C11000 من طبقة واحدة إلى ست طبقات أو أكثر، مقدرة حتى نحو 1000A، بعزل PET أو Nomex أو DLF، وأساس تصميم ارتفاع حرارة متحكم فيه 30°C، وأسطح تلامس مطلية بالقصدير، ودبابيس M6/M8 ملولبة وأطراف نصلية وتجميعات أطراف ملحومة. ويدمج مسار التصنيع القياسي الختم والتشكيل والتصفيح وتطبيق العزل ووصل الأطراف ومعالجة التشطيب، مع ضوابط السماكة والأبعاد الموائمة لمتطلبات رسم العميل والمعايير المتفق عليها.
وبالنسبة للبرامج التي تحتاج تشطيبًا يتنوع عن القصدير القياسي، ينبغي أن تذكر وثائق طلب العرض التشطيب المطلوب لكل منطقة والسماكة والفئة، وأي طبقة تحتية من النيكل أو وسادة فضة انتقائية، وحالة اللحام أو النحاس لكل طرف، وتوقعات الامتثال (قصدير خالٍ من الرصاص وRoHS وإعلان REACH/SVHC وخلو من Cr(VI))، واختبارات التأهيل ومعايير القبول، وسجلات قياس دفعة العينة. ويراجع فريق SHANYUAN الهندسي الرسومات من حيث قابلية التصنيع قبل التسعير، ويغطي جدوى الثني وتصميم الأطراف وتوجيه العزل وتسلسل التشطيب، ويمكنه تنسيق العينات وتقارير الفحص قبل إطلاق الإنتاج؛ وتشمل الملاحظات المرجعية المساندة على هذا الموقع تدفق عملية التصنيع ودليل التفاوتات ودليل طرق الوصل ومنهجية النماذج الأولية.
ويمكن للمشترين إرسال الرسومات وبيانات التيار والجهد والبيئة ومتطلبات الاختبار والأحجام الهدف إلى busbar@shanyo.com للحصول على عرض سعر فني. وسواء كانت القطعة قضيب توزيع بسيطًا أو كومة إلكترونيات قدرة مصفحة أو تجميعًا ملحومًا مخصصًا، ينبغي التعامل مع قسم الطلاء في طلب العرض كمواصفة مضبوطة لا تفضيلًا: فدرجة المعدن والسماكة والطبقة التحتية وطريقة الاختبار ووثائق الامتثال تحمي موثوقية الوصلة على عمر المركبة أو المعدات وتمنع النزاعات عند الفحص الوارد. ومع دليل التآكل لاختيار المادة، تمنح تفاصيل العملية والفحص في هذا المقال المصممين والمصنعين مفردة تصنيع مشتركة لتشطيبات قضبان توصيل موثوقة وممتثلة ومضبوطة التكلفة.
الطلاء على تلامس قضيب التوصيل هو استراتيجية تآكل بقدر ما هو لعبة توصيل. القصدير ناعم ويصلح
اقرأ المقالمن لفائف النحاس C11000 إلى قضيب متعدد الطبقات مختبر ومختوم بالكامل، تشرح هذه الجولة كل مرح
اقرأ المقال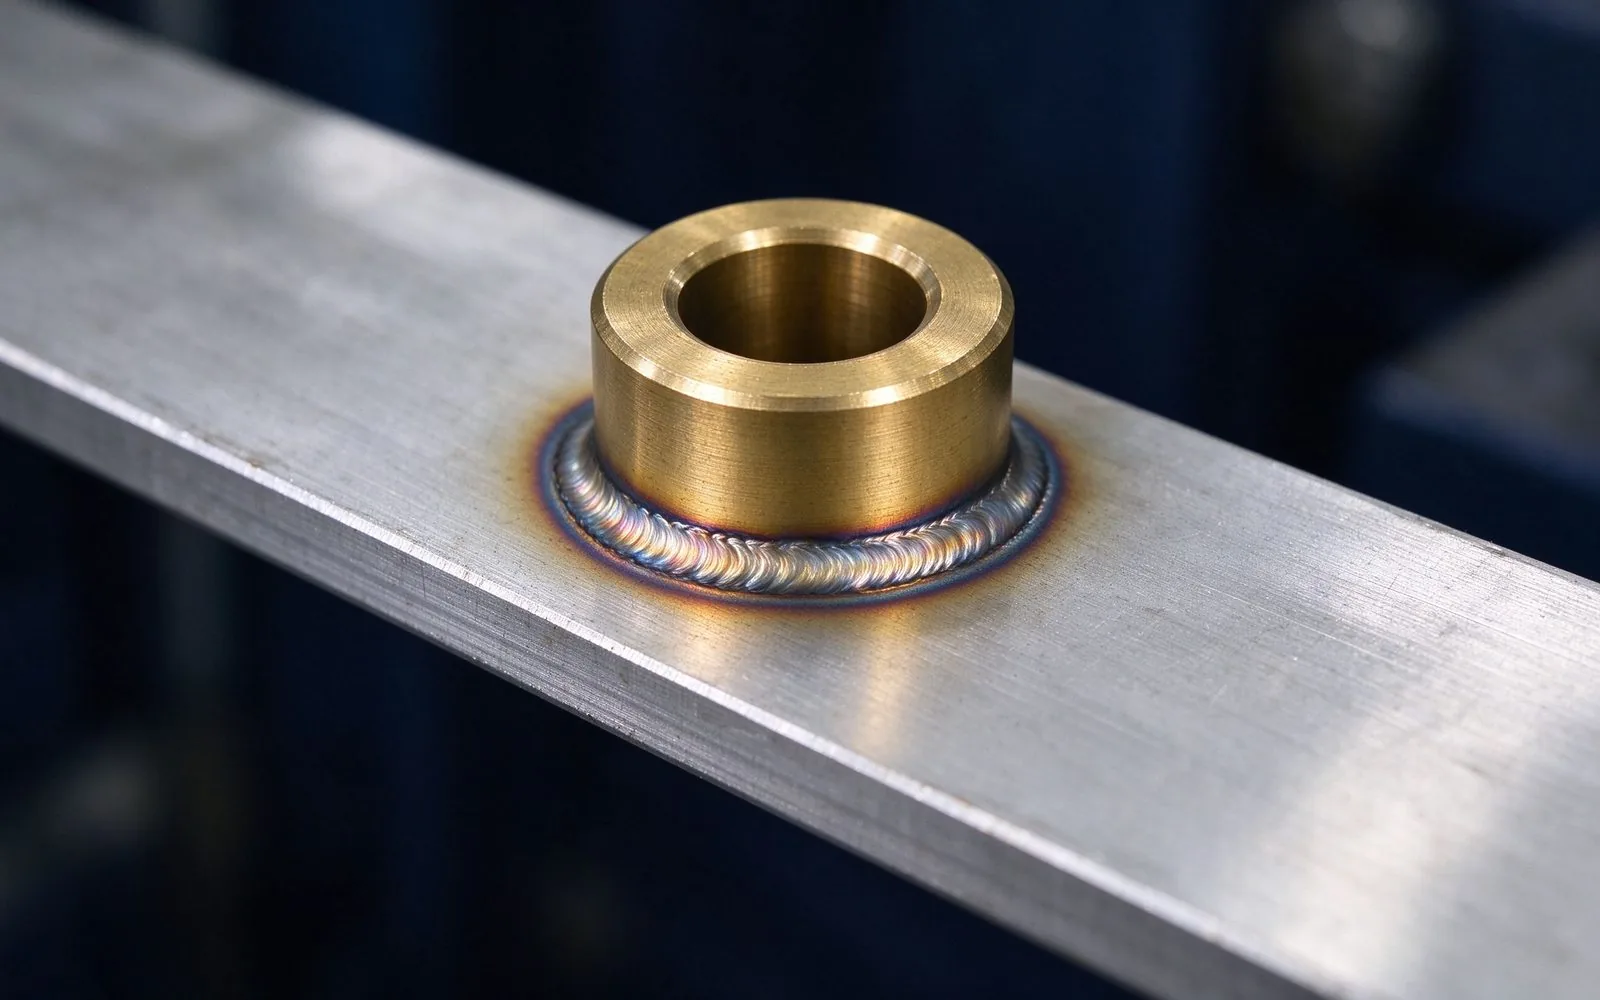
وصلة قضيب التوصيل ليست أفضل من وصلها. اللحام فوق الصوتي يصل إلى 0.005-0.169 ملي أوم، اللحا
اقرأ المقال
توماس أوبراين مهندس عمليات تصنيع بخبرة 14 عامًا في الختم والرقائق وتشغيل الأطراف لقضبان التوصيل الرقائقية. يدير خطوط إنتاج المقاطع المقطوعة بدقة وطبقات العزل وتشغيل CNC، مع التركيز على التحكم بالأبعاد والتكرارية على نطاق واسع. حاصل على دبلوم الهندسة الميكانيكية من TU دبلن. يكتب عن تصنيع القضبان وخطو
أرسل منحنى التيار وفئة الجهد وأنواع الأطراف — يرد مهندسونا خلال يوم عمل واحد.
