Ausfälle bei laminierten Stromschienen sind selten elektrisch – sie sind dimensional. Eine um 0,3 mm abdriftende Lochposition bringt den Anschlussstapel und die Schraube außer Flucht, ein sich um 1,5° öffnender Biegewinkel verdreht den Leiter
Ausfälle bei laminierten Stromschienen sind selten elektrisch – sie sind dimensional. Eine um 0,3 mm abdriftende Lochposition bringt den Anschlussstapel und die Schraube außer Flucht, ein sich um 1,5° öffnender Biegewinkel verdreht den Leiter
An einer Sammelschiene sind Maße nicht nur Passform — sie sind elektrisch. Das Lochbild bestimmt die Kontaktfläche der Fügung und die Drehmoment-Verteilung über die Verbindung; die Ebenheit der Gegenfläche bestimmt die wirksame Kontaktfläche an einer geschraubten Fügung; der Kanten-Zustand entscheidet darüber, ob das Dielektrikum die Lamination übersteht; und die Biege-Geometrie legt den Pfad des Leiters durch das Gehäuse und seinen Abstand zu benachbarten Teilen fest.
Darum behandelt unser DFM-Review die Toleranz als einen erstrangigen elektrischen Parameter: ein Teil, das seiner Bemessungsstrom-Berechnung genügt, aber sein Lochbild um einen halben Millimeter verfehlt, ist ein fehlgeschlagenes Teil, kein kosmetisches. Der Artikel zur DFM-Checkliste deckt die Review-Struktur ab; dieser Artikel quantifiziert die Zahlen.
Die kommerzielle Sammelschien-Fertigung richtet sich nach ISO 2768, der Norm für Allgemeintoleranzen. Teil 1 (Längen- und Winkelmaße) definiert die Präzisionsgraduierungen fein (F), mittel (M), grob (C) und sehr grob (V); Teil 2 (geometrische Toleranzen) definiert die Klassen H, K und L. Die branchenübliche Kombination ist ISO 2768-mK: mittlere Lineartoleranzen mit der geometrischen Klasse K, im Zeichnungs-Kopf vermerkt.
Veröffentlichte Praxis für Kupfersammelschienensysteme nach ISO 2768-mK: Längenmaße gehalten auf ±0,2 mm für Längen bis 150 mm, ±0,3 mm bis 600 mm; Biegewinkel auf ±1°; Lochpositionen auf ±0,15 mm für Standard-Lochung. Dies sind die Zahlen, die eine Zeichnung „gratis" erhält, ohne einzelne Toleranzen aufzurufen — und die Basis, gegen die Präzisions-Optionen bepreist werden.
Der Standard-Envelope: Längenmaß ≤ 150 mm, ±0,2 mm; ≤ 600 mm, ±0,3 mm. Lochposition aus Standard-Lochung, ±0,15 mm; CNC-Lochung oder Bearbeitung verbessert dies auf ±0,05 mm. Lochdurchmesser, ±0,1 mm Standard, ±0,05 mm Präzision. Die Präzisions-Upgrades tragen echte Kosten — veröffentlichte Branchenwerte beziffern präzise Lochpositionierung auf grob €0,50–€1,00 Aufschlag je Loch, und Präzisionsklassen addieren 15–50 % auf die Teilekosten je nach Merkmalssatz.
Für eine Batteriemodul-Sammelschiene mit 4-Bolzen-Anschlussbild ist der kumulative Nutzen einer ±0,05-mm-Lochposition ein Bolzenbild, das beim ersten Mal mit der Modulvorrichtung fluchtet. Für eine lange Verteilerschiene mit einem Dutzend Befestigungslöchern reicht Standard ±0,15 mm typisch. Die Entscheidungsregel ist die Fluchtkritikalität: Anschlussbilder und Montage an Gegen-Hardware erhalten Präzision; Durchgangslöcher und nicht-funktionale Merkmale erhalten Standard.
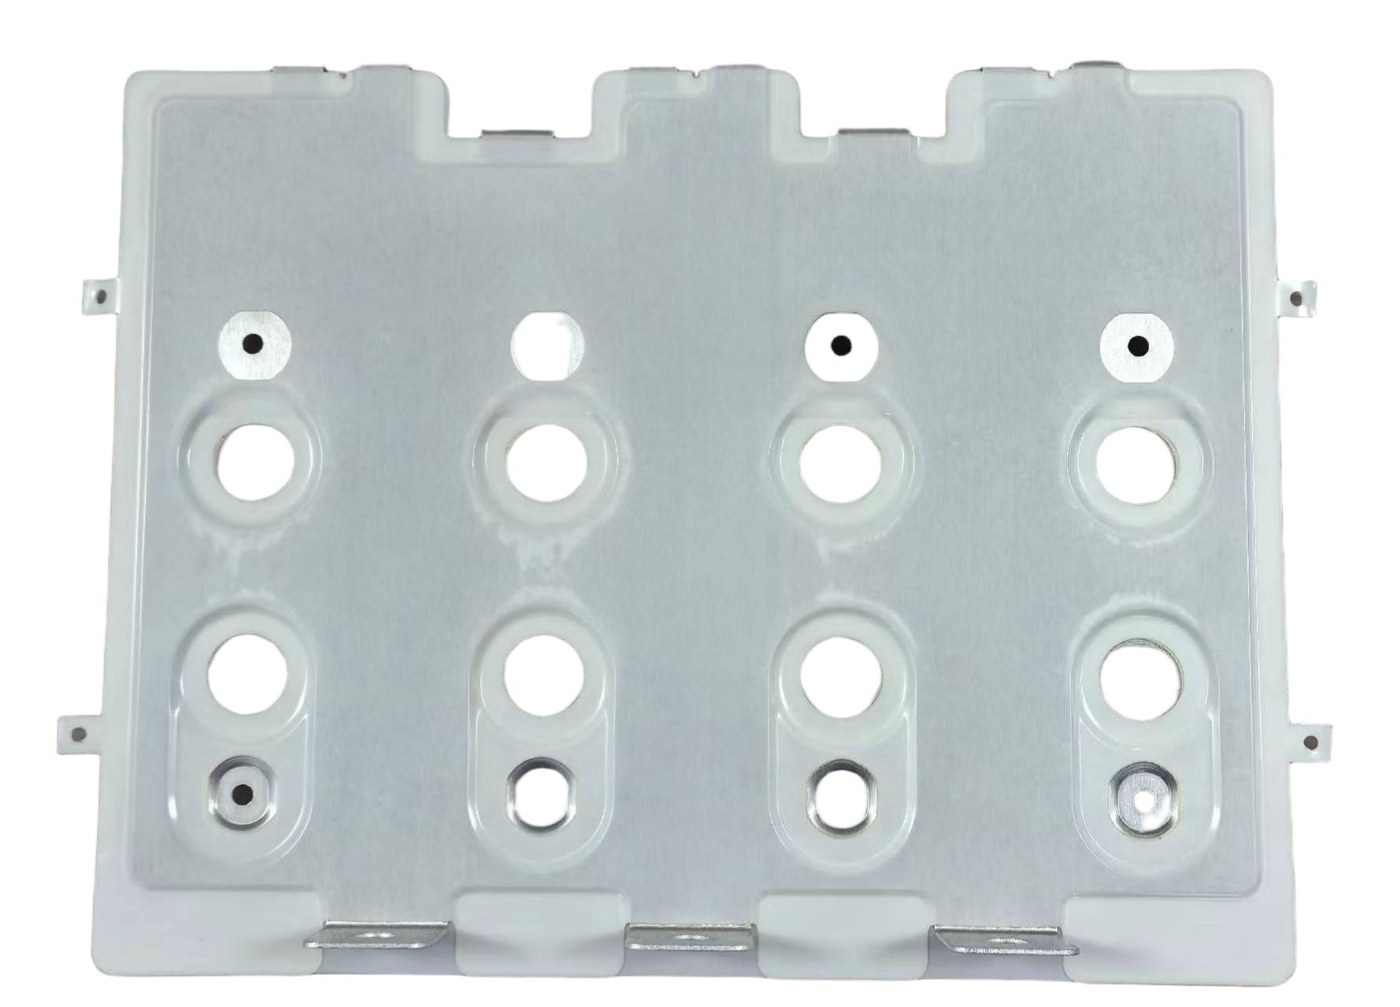
Der minimale Innen-Biegeradius wird vom Material gesetzt, nicht von der Präferenz. Für C1100-ETP-Kupfer und C260-Messing ist das veröffentlichte Minimum das 0,5-fache der Materialdicke — dieselbe Klasse wie Baustahl. Edelstahl und 5052-H32-Aluminium brauchen das 1-fache der Dicke (1×T); 6061-T6-Aluminium braucht 3×T. Enger als das Material erlaubt zu biegen, riss die Biegelinie — ein Ausfall, der nicht nachgearbeitet, sondern nur ausgesondert werden kann.
Mit einem K-Faktor-Bereich von 0,35–0,45 für Kupfer muss die Biegezugaben-Berechnung das tatsächliche Werkzeug und den Materialzustand verwenden; der Unterschied zwischen K = 0,35 und K = 0,45 über mehrere Biegungen hinweg kann sich zu einem Millimeter oder mehr Flachprofil-Fehler aufsummieren, und genau dort geht die endgültige Lochposition schief.
Die Biegewinkel-Toleranz mit Standard-Blechabkantwerkzeug beträgt ±1°. Präzisionsumformung mit CNC-Steuerung und kalibriertem Werkzeug erreicht ±0,5°, bei dokumentierter Kostensteigerung von 25–35 % gegenüber Standard. Die Winkeltoleranz zählt, weil eine Sammelschiene, die an einer dreidimensionalen Struktur montiert wird — einem Umrichter-DC-Link mit Bolzen auf zwei Ebenen, einem Batteriepack mit Anschlussleisten, die über das Modul laufen — den Winkelfehler an jeder Schnittstelle zu Fehlflucht aufsummiert.
Kupfer ist ein federrückfederungsanfälliges Material: die Biegung entspannt sich nach dem Umformen, und die Kompensation muss je Material-Los und Werkzeugzustand eingestellt werden. Die Werkstatt-Praxis ist, um den gemessenen Federrückfederungswinkel zu überbiegen, am Erstmuster zu verifizieren und die Kompensation im CNC-Programm zu sperren. Wenn die Zeichnung ±0,5° aufruft ohne die Federrückfederung anzuerkennen, werden die Teile fehlschlagen, obwohl das Werkzeug dazu in der Lage ist.
Ein Loch, das zu nah an einer Biegelinie platziert ist, verformt sich, wenn sich das Metall um die Biegung dehnt oder staucht: das Loch wird oval und die Kante reißt. Die Konstruktionsregel ist, Lochkanten mindestens im 2-fachen der Materialdicke von der Biegelinie zu halten (manche Werkstätten fahren 2,5×T für dickeres Material). Wenn ein Loch nah an einer Biegung sitzen muss — ein Anschlussloch direkt am Knick einer U-Biegung — sind die Optionen, zuerst zu biegen und danach zu lochen, oder die Verformung zu akzeptieren und das Loch auf Toleranz aufzubohren.
Dies ist eine der häufigsten DFM-Korrekturen, die wir an eingehenden Zeichnungen vornehmen, und sie ist kostenlos vor dem Werkzeugbau zu beheben: das Loch verschieben oder den Prozess neu sequenzieren.
Für eine laminierte Sammelschiene ist der Leiter-Kanten-Zustand eine Dielektrikums-Anforderung, keine kosmetische. Ein Grat oder eine scharfe Kante am gestanzten Leiter bündelt das elektrische Feld und kann die PET- oder Nomex-Lage während der Lamination oder im Betrieb unter Spannung durchschlagen — derselbe Kanten-Spannungsmechanismus, gegen den die Isolationskoordination und die Teilentladungskontrolle entworfen sind.
Die Fertigungsmaßnahmen sind: Scharfketten-Entgratung (vibratorisch oder abrasiv), Kantenverrundung oder -fase dort, wo der Leiter Spannungsbelastung sieht, und Gratrichtungs-Kontrolle, sodass jeder Restgrat zur unkritischen Seite zeigt. Unsere Stanze spezifiziert den Kanten-Zustand je Teileklasse, und die Prüfung protokolliert den Kanten-Zustand am Erstmuster neben den Maßen.
Eine geschraubte Sammelschien-Fügung überträgt Strom über die Gegenflächen; die Ebenheit steuert, wieviel der Fläche tatsächlich kontaktiert. Eine gewölbte oder verdrehte Schiene kontaktiert auf einem Bruchteil ihrer Fläche, was den Kontaktwiderstand erhöht und den Hotspot erzeugt, der die Temperaturerhöhungs-Prüfung fehlschlagen lässt. Einprägen oder Planfräsen der Kontaktfläche ist die Standard-Abhilfe: es erzeugt eine kontrollierte, flache Kontaktzone um das Loch mit definiertem Oberflächen-Finish.
Der Toleranz-Aufruf für eine Fügungsfläche ist eine Ebenheits- oder Einprägungsspezifikation, nicht nur eine Oberflächen-Rauheits-Anmerkung, und er gehört auf die Zeichnung am Anschlussbild. Der Anschluss-Verbindungsleitfaden deckt die Drehzahl- und Oberflächen-Praxis ab, die eine flache Fläche in eine stabile Fügung verwandelt.
Die Zinnbeschichtungsdicke (unsere Standard-Oberfläche, typisch 3–10 µm auf Kontaktflächen) hat ihre eigene Toleranz und ihren eigenen Ausfallmodus: zu dünn, und der Oxid-Schutz und die Lötbarkeit verschlechtern sich; ungleichmäßig, und der Kontaktwiderstand variiert über die Fügung. Die Beschichtung wird durch einen Dickenbereich spezifiziert, nicht durch „verzinnt", und gemessen durch Röntgenfluoreszenz oder Querschnitt an Qualifizierungsteilen.
Die Beschichtung wechselwirkt auch mit Toleranzen: eine dicke Beschichtung auf einem Loch ändert den effektiven Lochdurchmesser für den Bolzen, und Beschichtungs-Auftrag an Kanten kann die Passung von Isolierhülsen beeinflussen. Die Konstruktionsregel ist, die beschichteten Maße und die Beschichtungsdicke getrennt zu spezifizieren und beide zu prüfen.
Wenn gestanzte Leiter zu einer mehrlagigen Sammelschiene laminiert werden, ist die Ausrichtung der Lagen zueinander — Loch-zu-Loch-Konzentrizität über den Stapel — eine laminierten-Teile-Toleranz, die es an der blanken Schiene nicht gibt. Falsch ausgerichtete Lagen bedeuten falsch ausgerichtete Bolzenlöcher und ein Anschlussbild, das gegen die Modulvorrichtung kämpft. Das Lamierwerkzeug nutzt Pilotlöcher oder Bezugspunkt-Merkmale, die in jede Lage gestanzt werden, und die Stapel-Ausrichtung ist eine dokumentierte Erstmuster-Dimension.
Hier wechselwirkt das Toleranz-Budget des gestanzten Teils mit dem Laminationsprozess: Lagen-zu-Lagen-Offset, Dielektrikums-Register und die endgültige Bolzenposition tragen alle zum Anschlussbild bei, das der Kunde sieht. Der Fertigungs-Prozessartikel beschreibt die Laminations-Sequenz; die Toleranz-Verantwortung teilt sich zwischen dem Stanz- und dem Lamier-Schritt auf.
Präzision ist eine Budget-Entscheidung. Veröffentlichte Branchenwerte für Kupfersammelschien-Fertigung: lineare Präzision (±0,1 mm vs ±0,2 mm) addiert ~15 %; präzise Lochposition (±0,05 mm vs ±0,15 mm) addiert ~50 % auf das Merkmal; präziser Biegewinkel (±0,5° vs ±1°) addiert 25–35 %; präziser Lochdurchmesser addiert ~25 %. ISO 2768-f (fein) zu über-spezifizieren, wenn mittel ausreichen würde, addiert 20–25 % auf die Gesamtteilekosten durch langsamere Programme und erhöhte Prüfung, und alles Engere addiert 40–80 %.
Die Konstruktions-Disziplin ist, Präzision nur aufzurufen, wo die Schnittstelle sie verlangt: Anschlussbilder, Gegen-Hardware und Laminat-Bezugsmerkmale. Durchgangslöcher und nicht-funktionale Maße bleiben auf Standard. Dies ist dieselbe Logik wie der Konstruktionsleitfaden — spezifizieren Sie, was die Funktion verlangt, nichts mehr.
Eine Sammelschien-Zeichnung, die den DFM-Review übersteht, trägt fünf explizite Aufrufe: (1) „ALLGEMEINTOLERANZEN: ISO 2768-mK" im Kopf; (2) Präzisions-Aufrufe an den Anschlussbild-Lochpositionen (z. B. Positionstoleranz Ø0,1 mm am Bolzenbild); (3) minimaler Biegeradius je Biegung genannt (0,5×T für C1100); (4) Ebenheits-/Einpräge-Aufruf an Fügungsflächen; und (5) Beschichtungsdicken-Bereich auf Kontaktflächen. Ohne diese fällt die Werkstatt auf ihren Standard-Envelope zurück, der passen kann oder auch nicht, was die Fügung verlangt.
Mehrdeutigkeit kostet doppelt: einmal im Ausschuss, einmal im Zeitplan. Die fünf Aufrufe sind billige Versicherung, und sie sind das Erste, was unser DFM-Review prüft.
Die Prüfung folgt den Toleranz-Aufrufen: KMM oder optische Messung des Anschlussbilds und der Lochpositionen; Biegewinkel-Verifikation durch Vorrichtung oder Profilprojektor; Dicken- und Ebenheits-Prüfungen an Fügungsflächen; und Röntgenfluoreszenz-Messung der Beschichtungsdicke an Qualifizierungsteilen. Die Prüfhäufigkeit bildet das Risiko ab: Anschlussbilder an jedem Erstmuster und in definierten Los-Intervallen, Durchgangsmerkmale nur am Erstmuster.
Dokumentation ist Teil des Deliverables — unsere Qualitätsakten hängen den dimensionalen Bericht an jedes Los, sodass die Wareneingangsprüfung des Kunden die Zahlen bestätigen statt ihnen vertrauen kann. Die Seite zum Qualitätssystem beschreibt den Rahmen.
Die wiederkehrenden Fehler, die wir sehen: Biegewinkel ±0,5° ohne Federrückfederungs-Kompensation aufrufen; Löcher innerhalb der Biegezone platzieren; Beschichtungsdicke ohne Bereich spezifizieren; jedes Maß fein tolerieren, obwohl nur das Anschlussbild es braucht; und die Kanten-Zustands-Anmerkung an einem spannungsklassigen Teil auslassen. Jeder hat einen konkreten Kostenpunkt: das Federrückfederungs-Teil wird ausgesondert; das Biegezonen-Loch verformt sich; die ungemessene Beschichtung fällt eine Fügungs-Prüfung fehl; das über-tolerante Angebot kommt 20 % zu hoch zurück; die scharfe Kante fällt eine PD-Prüfung fehl.
Alle fünf sind Zeichnungszeit-Fixes. Keiner davon braucht exotische Fähigkeit — sie brauchen die Zahlen auf der Zeichnung, wofür dieser Leitfaden da ist.
Jede Toleranz-Entscheidung in diesem Artikel wird in dem DFM-Review geprüft, den wir an jeder Anfrage vor dem Werkzeugbau durchführen: Material und Zustand, Biegeradius gegen die Zeichnung, Loch-zu-Biegung-Abstand, Kanten-Zustand, Beschichtungs-Spezifikation, Laminat-Bezugsausrichtung und die Präzisions-vs-Kosten-Bilanz. Der Review-Output ist eine markierte Zeichnung und eine Toleranz-Begründung, sodass der Kunde die Entscheidungen sieht, nicht nur das Teil.
Der EU-Batterieprogramm-Kontext fügt eine weitere Ebene hinzu: die Dokumentations- und Recycling-gerechten Konstruktions-Anforderungen der Batteriepass-Kette verlassen sich auf dieselbe teil-level Daten-Disziplin. Senden Sie Ihre Zeichnung an unser Konstruktionsteam — der DFM-Review, inklusive der Toleranz-Aufrufe, ist Teil jedes Angebots.
Die EU-Batterieverordnung (2023/1542) macht den Batteriepass am 18. Februar 2027 verbindli
Read article
Eine Stromschiene versagt über eine Oberfläche lange bevor sie durch die Isolation hindurc
Read article
Die Nennleistung einer Stromschiene ist kein Tabellenwert – sie ist eine Rechnung. Die Tem
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
