Die Schwachstelle jeder Stromschienen-Baugruppe ist dort, wo sie mit etwas anderem verbunden wird. Jedes Fügeverfahren – Ultraschallschweißen, Laserschweißen, Widerstandspunktschweißen, Schraubbolzen oder Messerkontakte – t
Die Schwachstelle jeder Stromschienen-Baugruppe ist dort, wo sie mit etwas anderem verbunden wird. Jedes Fügeverfahren – Ultraschallschweißen, Laserschweißen, Widerstandspunktschweißen, Schraubbolzen oder Messerkontakte – t
Der eigene Widerstand einer Sammelschiene ist leicht zu kontrollieren — er ist ein bearbeiteter Kupferquerschnitt. Die Unsicherheit lebt in den Fügungen: Zell-Laschen, Modul-Anschlüsse, Umrichter-Sammelschienensysteme und Verteilerschienen hängen alle von Verbindungen ab, deren Widerstand um Größenordnungen variieren kann mit Verfahren, Oberflächenvorbereitung und Drehmoment. Veröffentlichte Forschung zu EV-Batterie-Zwischenverbindungen quantifiziert die Bandbreite: der Kontaktwiderstand (ECR) in Serien-Fügungen liegt unter 1 mΩ, und Stand-der-Technik-Verfahren erreichen unter 0,01 mΩ, während schlecht kontrollierte Labor- oder Klemm-Kontakte zehn Milliohm höher liegen können. Jedes zusätzliche Milliohm bei 300 A kostet 90 mW Verlust pro Milliohm — klein pro Fügung, entscheidend über einen Pack von Hunderten.
Der zweite Grund, warum die Fügung die Baugruppe entscheidet, ist der Wärmeeintrag. Batteriezellen sind temperaturempfindlich; ein Fügeverfahren, das Wärme in den Zellanschluss einträgt, kann die Zellchemie oder die Dichtung beschädigen. Die Verfahrenswahl balanciert daher elektrische Leistung, thermische Exposition, mechanische Festigkeit und Service-Zugang.
Ultraschallschweißen verbindet durch Reibung und plastische Verformung statt durch Schmelzen. Eine Sonotrode oszilliert mit 20–40 kHz unter mäßigem Klemmdruck, bricht Oberflächenoxide auf und erlaubt innigen metallischen Kontakt; weil kein Bulk-Schmelzen stattfindet, ist die Wärmeeinflusszone minimal, was das Verfahren ideal für temperaturempfindliche Teile wie Lithium-Ionen-Zell-Laschen und prismatische Anschlüsse macht. Veröffentlichte ECR-Daten für Ultraschallschweißungen an Batterie-Laschen reichen von etwa 0,169 mΩ bis hinunter zu 0,005 mΩ je nach Material und Parametern.
Für ungleiche Fügungen — die Kupfer-zu-Aluminium-Schnittstelle, die Batteriepacks dominiert — erzeugt Ultraschallschweißen eine 1–2µm intermetallische Übergangsschicht in unter zwei Sekunden je Fügung, ohne Füller, Flussmittel oder Kleber. Die Trade-offs sind: das Verfahren braucht eine starre Rücklage, die Schweiß-Footprint ist relativ breit, und es ist eine spezialisierte Maschinen-Investition. Bei SHANYUAN wird Ultraschallschweißen dort angewandt, wo die Zell-Zwischenverbindungs-Aufgabe es verlangt, neben den Anschluss-Strategien, die im Anschluss-Verbindungsleitfaden beschrieben sind.
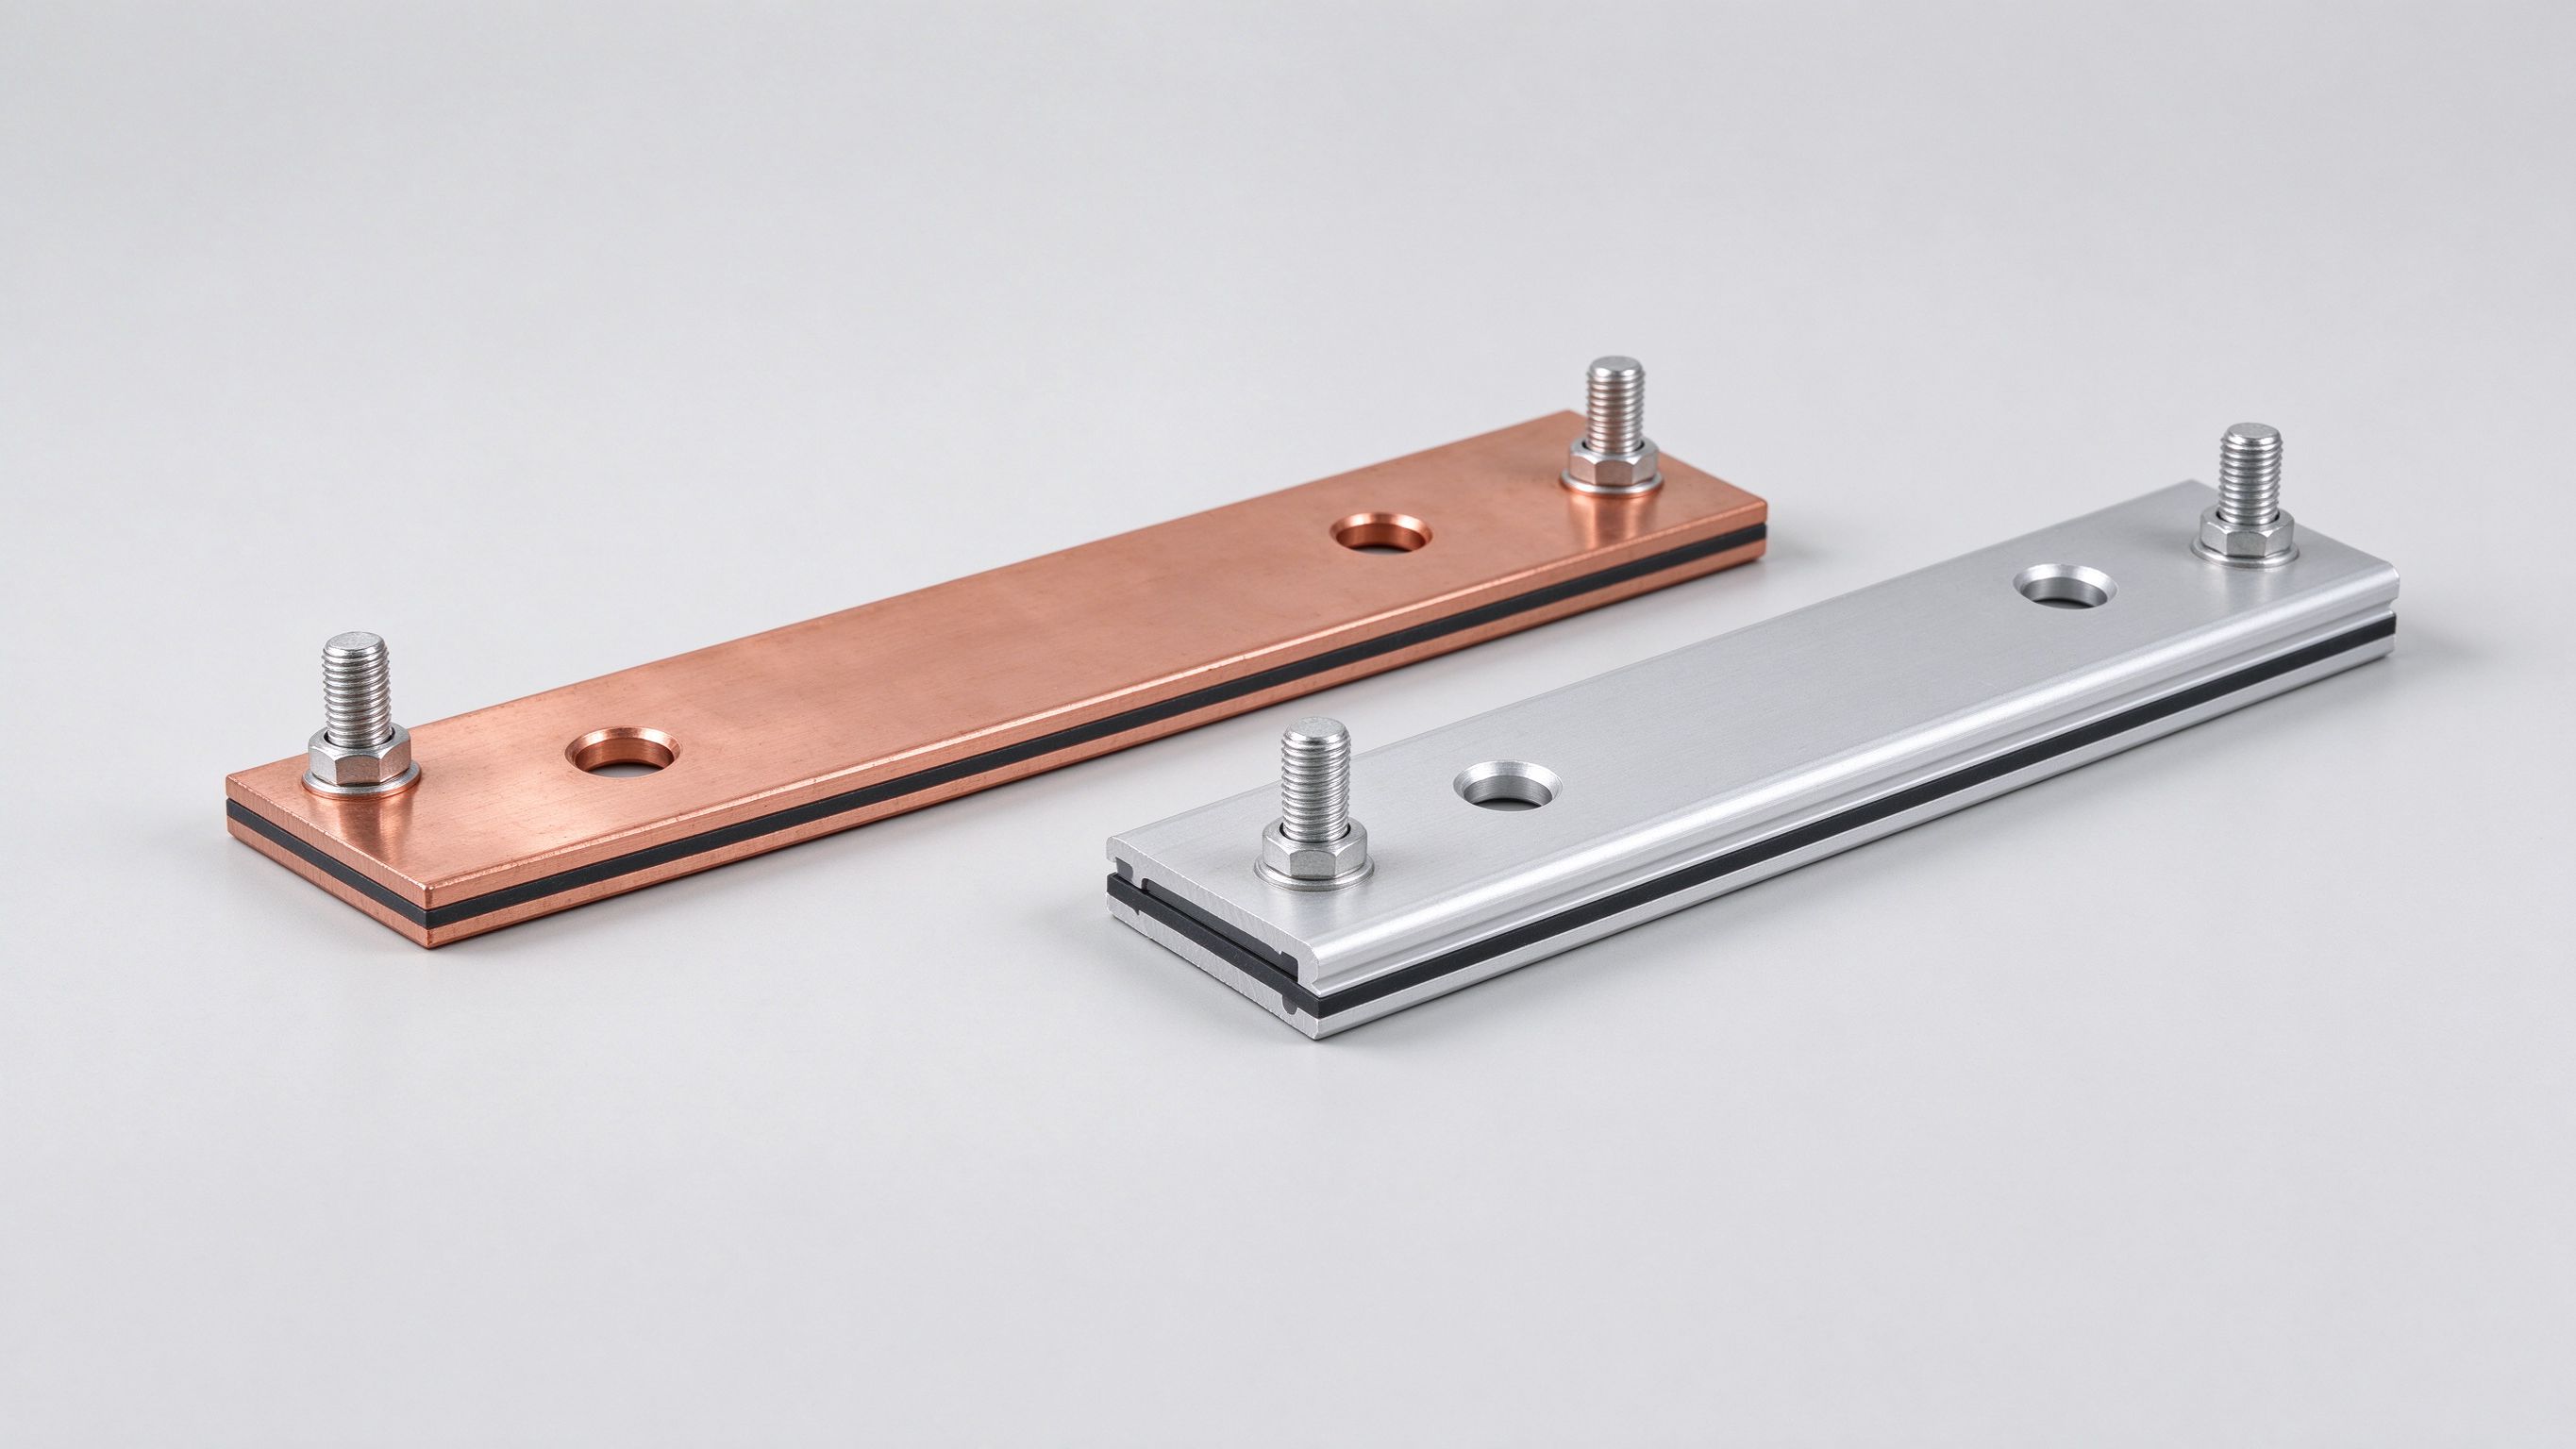
Laserschweißen bündelt einen Hochenergie-Strahl auf der Fügung, schmilzt und verschmilzt die Materialien fast augenblicklich, was wenig Zeit für Oxidation lässt und tiefe, starke Fügungen nahe der Grundmetall-Festigkeit erzeugt. Faserlaser in der 1–6-kW-Klasse bei 1070 nm sind die Arbeitstiere, mit Strahloszillation, die überlappende Schweißpunkte für gleichmäßigen Einbrand erzeugt. Die Reflektivität von Kupfer ist die klassische Herausforderung — Grünlaser (515 nm) verbessern die Absorption auf etwa 65 % gegenüber IR-Quellen, weshalb sich grüne und blaue Laserquellen im Kupfer-Sammelschien-Schweißen ausbreiten.
Veröffentlichte ECR-Werte für lasergeschweißte Batterie-Verbindungen erreichen etwa 0,130 mΩ, wettbewerbsfähig mit Ultraschallschweißen, während der Schweißfleck kleiner sein kann, was dichtere Zellpackung ermöglicht. Die Trade-offs sind der Wärmeeintrag ins Teil (das Schmelzbad muss gesteuert werden, um nahe Zellen zu schützen), die Fügungs-Zugänglichkeit für den Strahl, und die Tiefe der Prozess-Überwachung. Laserschweißen ist SHANYUANs Hauptprozess für geschweißte Sammelschien-Baugruppen, wo Geometrie und Durchsatz es begünstigen.
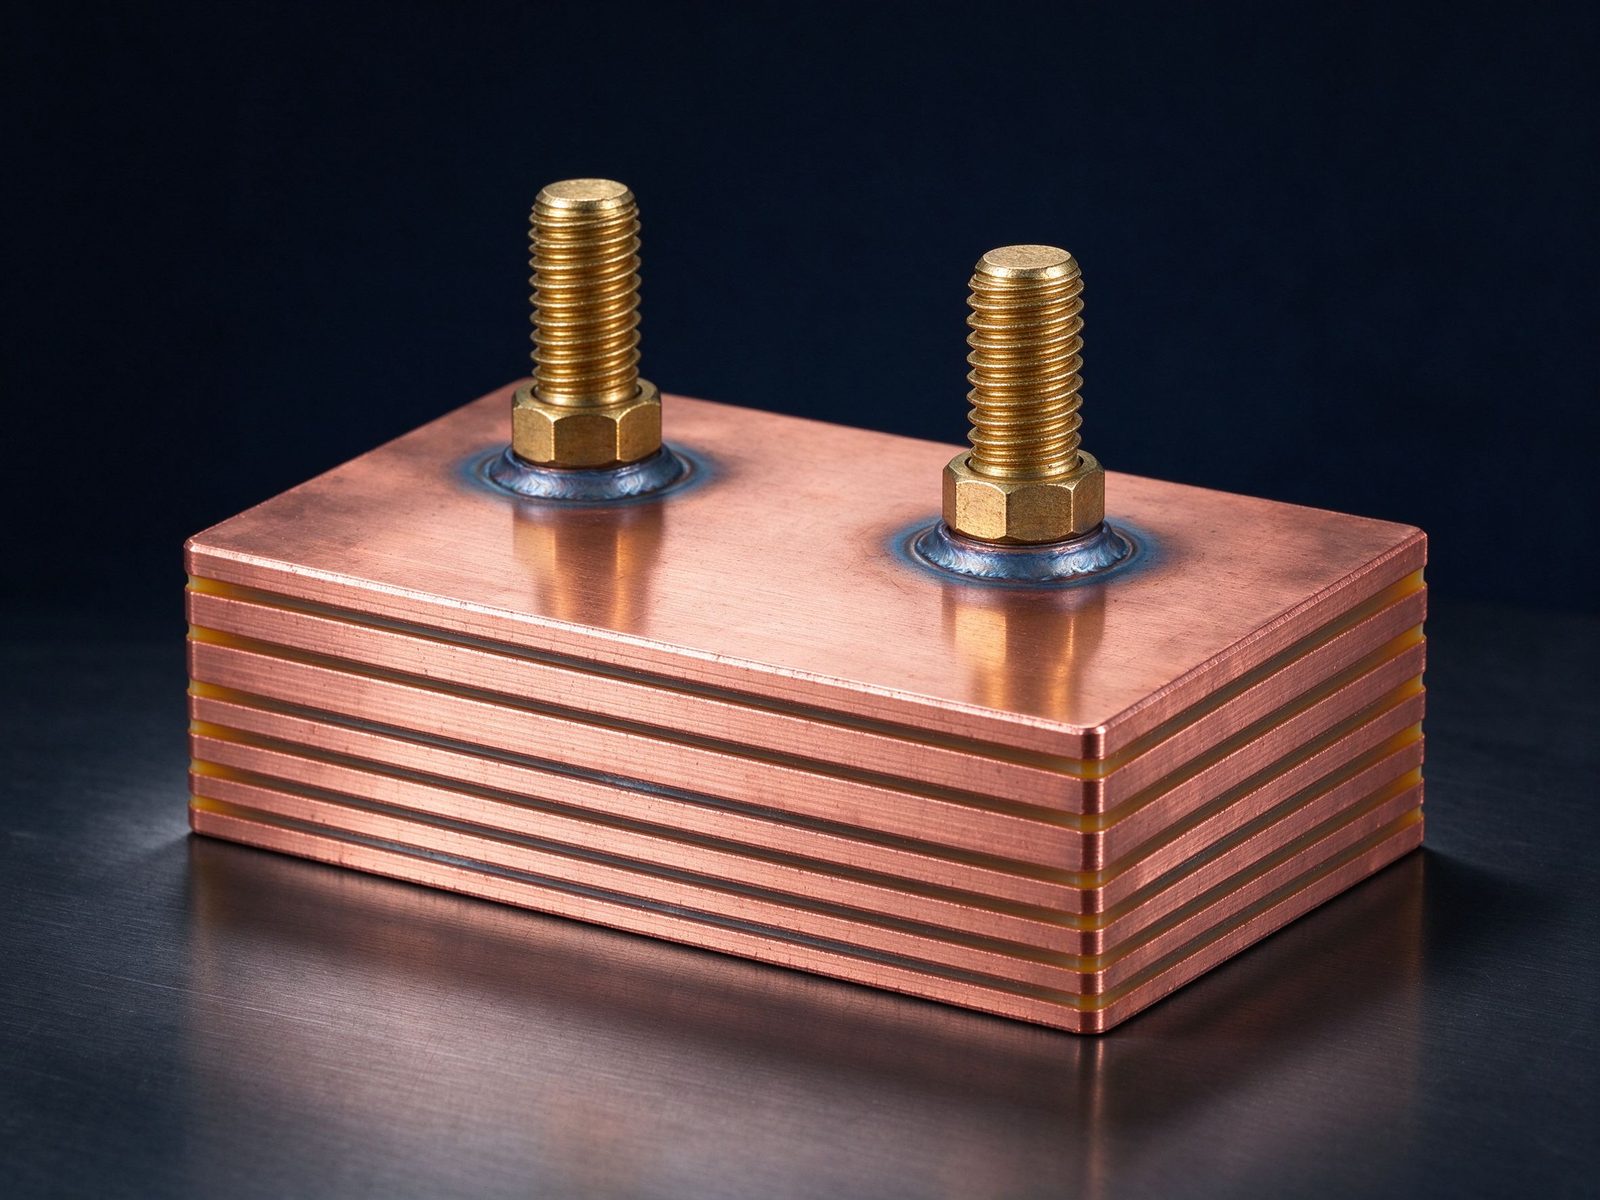
Widerstandspunktschweißen legt hohen Strom durch die kontaktierenden Teile an, um die Schnittstelle zu schmelzen. Es ist schnell und einfach, aber veröffentlichte Forschung stellt eine hohe Wahrscheinlichkeit von Poren im Schweißpunkt fest, was es weniger geeignet für Hochstrom-, Schnelllade-Anwendungen macht; ECR-Messungen in der Literatur reichen von 0,167 bis 0,340 mΩ. Für Sammelschien-Aufgabe, die 100–1000 A dauernd trägt, sitzt dieses Widerstandsband auf der falschen Seite des Budgets, wenn bessere Verfahren verfügbar sind.
Widerstandspunkt bleibt relevant für leichte, niederstromige Zwischenverbindungen und wo Geräte-Einfachheit zählt. Für stromtragende laminierte Sammelschienensysteme dominieren Ultraschall- und Laserprozesse; die Auswahl ist in der DFM-Checkliste als Teil des Anschluss-Strategie-Reviews dokumentiert.
Geschraubte Bolzen-Verbindungen — der M6-/M8-Bolzen, Mutter-mit-Federring-Fügungen, üblich an laminierten Sammelschienensystemen — bleiben der Standard dort, wo Wartungszugang und moduler Service erforderlich sind. Die konstruktive Disziplin ist anders als beim Schweißen: der Kontaktdruck muss durch Drehmoment eingestellt werden (mit Federringen, um ihn über Temperaturzyklen zu erhalten), Oberflächen müssen für stabilen Kontaktwiderstand beschichtet sein (Zinn ist Standard), und die Fügung muss periodisch inspiziert werden. Schlecht eingestellte Klemm-Kontakte in Forschungs-Settings zeigen ECRs bis zu zehn Milliohm, weshalb Drehmoment-Spezifikation und Haltungs-Prüfung Produktions-Anforderungen sind, keine Vorschläge.
Messer- und Steckkontakte (z. B. Sammelschien-zu-Sammelschien-Clipsverbinder) entfernen die Drehmoment-Variable ganz, indem sie federbelastete Kontakte verwenden, auf Kosten einer definierten Einsteckkraft und eines etwas höheren Kontaktwiderstands-Budgets. Die Wahl zwischen Bolzen, Messer und Schweißen ist eine Anwendungsentscheidung, die in der Sammelschien-Verbindungs-Praxis und im Anschluss-Verbindungsleitfaden ausführlich behandelt wird.
| Verfahren | Typischer ECR (mOhm) | Wärmeeintrag | Service-Zugang | Typische Verwendung |
|---|---|---|---|---|
| Ultraschallschweißung | 0.005 – 0.169 | Minimal (Festkörper) | Keiner | Zell-Laschen, Cu-Al-Fügungen |
| Laserschweißung | ~0.130 | Lokal, beherrschbar | Keiner | Sammelschien-Baugruppen, hoher Durchsatz |
| Widerstandspunkt | 0.167 – 0.340 | Lokales Schmelzen | Keiner | Niederstrom-Zwischenverbindungen |
| Geschraubter Bolzen (gedreht) | 0.1 – 1+ (prozessabhängig) | Keiner | Ja (Nachdrehen) | Feldwartbare DC-Links |
| Klemm-/Messer-Kontakt | Durch Federkraft definiert | Keiner | Stecken/Stecken | Modulare Verteilerschienen |
Werte stammen aus veröffentlichter Batterie-Zwischenverbindungs-Forschung und Lieferanten-Daten; die richtige Wahl ist anwendungsspezifisch, und der Vergleich macht den Trade-off sichtbar.
Batteriepacks mischen Kupfer und Aluminium by design — Aluminium für Zellanschlüsse und Gewicht, Kupfer für die Hochstrom-Schiene. Die Schnittstelle zwischen ihnen ist metallurgisch anspruchsvoll: Aluminium bildet sofort Oxid, und Kupfer-Aluminium-Intermetallica wachsen unter Wärme, also muss die Fügung kalt (Ultraschall) oder mit kontrollierter Energie (Laser) gebildet und im Service kühl gehalten werden. Veröffentlichte Prozess-Parameter für Ultraschall-Cu-Al-Bindung — etwa 15µm Amplitude, 20 MPa Druck, 1,0 s Dauer — erzeugen eine zuverlässige 1–2µm-Übergangsschicht ohne Füller, weshalb Ultraschall das Referenzverfahren für zell-level Cu-Al-Fügungen ist.
Für Sammelschien-level ungleiche Verbindungen ist Beschichtung die Begleitstrategie: Nickel- oder Zinn-Beschichtung auf einer Seite normalisiert den Kontakt und verhindert galvanisches Kriechen. Der Vergleich Kupfer versus Aluminium erklärt die Material-Logik hinter diesen Wahlen.
Geschweißte Sammelschien-Qualität wird im Prozess sichergestellt, nicht durch Prüfung allein. Die Kontroll-Pyramide: Prozess-Parameter je Fügungstyp gesperrt (Leistung, Kraft, Zeit, Amplitude); In-line-Überwachung (Schweißenergie, Sonotrode-Impedanz, Laserleistung) mit statistischer Prozesskontrolle; und zerstörende/nicht-zerstörende Verifikation auf einem Stichprobenplan — Schälversuche für Ultraschallfügungen, Querschnitt und Zugversuche für Laserschweißungen, Widerstand und Röntgen an kritischen Teilen. Mikro-Ohmmeter-Messung des Widerstands der fertigen Fügung ist das elektrische Tor, das den meisten Prozess-Drift abfängt.
SHANYUANs Qualitätssystem dokumentiert Schweiß-Parameter und Verifikations-Daten je Los, und der Fertigungs-Prozessartikel geht die volle Produktions-Sequenz durch vom Stapel bis zum Anschluss-Fügen.
Die geschweißt-verschraubt-Entscheidung ist wirklich eine Wartungs-Entscheidung. Eine geschweißte Fügung ist permanent: niedrigster Widerstand, keine Drehmoment-Politik, kein Nachdreh-Plan, und kein Feldzugang — was Batteriepacks, versiegelte Module und jede Verbindung trifft, die nie wieder berührt werden darf. Eine geschraubte Fügung ist wartbar: das Modul kann ersetzt werden, die Fügung kann inspiziert werden, und die Verbindung übersteht den Zusammenbau — was Verteilerschienen, PDU-Zwischenverbindungen und jeden Teil des Systems mit einem Wartungsplan trifft. Messer- und Clip-Kontakte sitzen dazwischen: sie sind trennbar ohne Werkzeug, brauchen aber eine definierte Einsteckkraft und haben ein etwas höheres Widerstands-Budget.
Das hybride Muster, das sich über die 2026-Entwürfe hinweg abzeichnet, ist bewusst: die permanenten, stromkritischen Fügungen schweißen (Zelle-zu-Sammelschiene, Modul-zu-Sammelschiene) und die wartbaren verschrauben (Rack-zu-String, PDU, Haupt-Gleichstrom-Schiene). Die Grenze wird von der Wartungs-Philosophie des Systems gesetzt, nicht von Bequemlichkeit. Die Sammelschien-Verbindungs-Praxis-Seite und der Anschluss-Verbindungsleitfaden legen die Entscheidungsmatrix dar.
Löten und Hartlöten füllen eine schmalere Nische im Sammelschien-Fügen. Weichlöten (Zinn-Blei oder bleifrei) ist schnell und fehlerverzeihend, aber die Fügungs-Temperaturgrenze (um 150–200°C) und Kriechen unter Temperaturzyklen disqualifizieren es für die meisten stromtragenden Fügungen; es überlebt in niederstromigen, nieder-temperaturigen Signal- und Kleinbaugruppen-Rollen. Hartlöten (silberbasierter Füller über 450°C) erzeugt starke, hochtemperaturige Fügungen und wird verwendet, wo eine große, permanente Verbindung ohne das Kapital des Schweißens nötig ist — zum Beispiel beim Fügen dicker Kupfer-Abschnitte oder ungleicher Metalle — aber der Wärmeeintrag braucht sorgfältiges Management um wärmeempfindliche Komponenten, und Beschichtung kann beschädigt werden.
Die konstruktive Regel ist einfach: für Hochstrom-Sammelschien-Aufgabe bevorzugen Sie Festkörper- oder kontrollierte-Energie-Schweißen; reservieren Sie Weich- und Hartlot für Anwendungen, wo das Temperatur-Budget und das Kriechverhalten verifiziert wurden. Dieselbe Logik erscheint in der Materialpaarungs-Führung wie Kupfer versus Aluminium.
Das elektrische Tor für jede gefügte Sammelschiene ist die Mikro-Ohmmeter-Messung: ein Vierleiter-Mikro-Ohmmeter legt einen definierten Strom (oft der 10-A-Klasse) an und misst den Millivolt-Abfall über die Fügung, was den Kontaktwiderstand in Mikro-Ohm liefert. Annahme-Werte werden je Fügungstyp und Stromklasse gesetzt — eine zell-level Ultraschallfügung kann unter einigen hundert Mikro-Ohm angenommen werden, eine geschraubte DC-Link-Fügung unter einem definierten Wert mit dem angebrachten Drehmoment. Die Messung fängt Prozess-Drift ab, bevor er zum Feldausfall wird, und sie ist billig genug, um als Routine-Tor zu laufen.
Die Begleit-Verifikation ist thermisch: unter Nennstrom muss der Temperaturanstieg der Fügung innerhalb des Konstruktions-Budgets bleiben, und eine Fügung, die bei Annahme heiß läuft, wird im Service nur heißer laufen. Zusammen bilden Widerstands- und Temperatur-Messung die zwei Annahme-Tore, die SHANYUAN je Los im Qualitätssystem dokumentiert — derselbe Nachweis, den Einkäufer in ihrem Qualifizierungs-Audit fordern sollten.
Prozess-Bandbreite: betreibt der Lieferant Ultraschall UND Laser UND kontrolliertes Verschrauben, oder wird ein Verfahren jedem Job aufgezwungen?
Cu-Al-Erfahrung: ungleiche Fügungen sind die härtesten; fragen Sie nach Beispielen und Prüfdaten.
Verifikations-Ausrüstung: Mikro-Ohmmeter, Temperaturzyklen-Kammern, und — für kritische Fügungen — Querschnitts- und Zugversuch-Fähigkeit.
Prozess-Dokumentation: Parameter je Fügungstyp gesperrt, mit los-level Aufzeichnungen und Rückverfolgbarkeit.
Konstruktions-Unterstützung: der Lieferant sollte im Konstruktions-Review die Anschluss-Strategie beraten, nicht nur die Zeichnung ausführen — der kundenspezifische Konstruktionsservice ist der Ausgangspunkt.
Mit dieser Checkliste kann der Einkäufer die Füge-Fähigkeit objektiv vergleichen und die Falle vermeiden, Lieferanten nach Preis je Schweißung allein zu bewerten.
In der Serienproduktion ist Fügen eine Station in einem Fluss, kein isolierter Prozess. Die typische laminierte Sammelschien-Linie läuft: Material-Eingangsprüfung (Kupfer-Legierungs-Bescheinigungen, Dielektrikums-Bescheinigungen) → Schneiden und Stanzen → Reinigen und Beschichten (wenn Zinn oder Nickel) → Lamination (Dielektrikums-Bindung unter kontrollierter Temperatur und Druck) → Anschluss-Fügen (Schweißen, Bolzen-Anbringen oder Messer-Hartlöten) → Prüfung (Hipot, Widerstand, dimensional, und Stichprobe PD/thermal) → Verpackung und Rückverfolgbarkeits-Etikettierung. Die Füge-Station ist, wo sich das meiste Prozess-Risiko konzentriert, weshalb Schweiß-Parameter je Fügungstyp gesperrt und statistisch überwacht werden.
Der Linien-Blick erklärt drei Realitäten, auf die Einkäufer treffen. Erstens ist die Füge-Fähigkeit in die Linien-Investition eingebettet: Ultraschall- und Laser-Stationen plus Verifikations-Ausrüstung sind Kapital, nicht Gemeinkosten. Zweitens werden Lieferzeiten von der langsamsten verifizierten Station gesetzt, nicht vom Stanzdurchsatz. Drittens leben oder sterben Qualitäts-Behauptungen an den Füge-Daten — weshalb der Fertigungs-Prozessartikel und die Qualitätssystem-Dokumentation die richtigen Ausgangspunkte für die Lieferanten-Bewertung sind.
| Anwendung | Typische Fügung | Warum |
|---|---|---|
| Zell-Lasche zur Zell-Zwischenverbindung | Ultraschallschweißung | Festkörper, minimale Wärme, Cu-Al-fähig |
| Modul-Sammelschiene zu Anschlüssen | Laserschweißung oder Bolzen | Durchsatz + Festigkeit, oder Service-Zugang |
| Umrichter-DC-Link zu Bauteilen | Laserschweißung / Pressfit | Niedrige Induktivität, niedriger Widerstand, dichtes Layout |
| Rack-/String-Verteilung | Geschraubt mit Federringen | Feldservice, Nachdreh-Politik |
| Haupt-Gleichstrom-Schiene (Container) | Geschraubt oder geschweißt (je Politik) | Höchster Strom; Wartungs-Philosophie entscheidet |
Die Karte ist ein Ausgangspunkt, kein Regelbuch — die endgültige Wahl folgt Spannung, Strom, thermischen und Wartungs-Anforderungen, unter Verwendung der Entscheidungslogik in der Sammelschien-Verbindungs-Praxis und dem Anschluss-Verbindungsleitfaden.
Die Füge-Technologie ist nicht statisch, und drei Entwicklungen sind 2026 beobachtenswert. Erstens reifen grüne und blaue Laserquellen für Kupfer: die 515-nm-Grünwellenlänge verbessert die Absorption auf etwa 65 % gegenüber IR, was schnellere, gleichmäßigere Kupferschweißungen mit weniger Spritzer ermöglicht — direkt relevant für Sammelschien- und Zell-Zwischenverbindungs-Produktion. Zweitens entstehen Hybrid-Prozesse — Ultraschall-Vorbindung gefolgt von Laser-Verstärkung, oder Widerstand-Vorwärmung vor der Laser-Verschmelzung — um die Vorteile von Festkörper- und Schmelzfügen zu kombinieren. Drittens wird die In-line-Überwachung intelligenter: Schweißenergie, akustische Signaturen und Wärmebildmessung speisen Echtzeit-Qualitätsmodelle, die Drift markieren, bevor er zum Defekt wird.
Für Einkäufer ist die praktische Implikation, die Prozess-Roadmap des Lieferanten während der Qualifizierung zu prüfen: ein Lieferant, der in Grünlaser- und In-line-Überwachungs-Fähigkeit investiert, positioniert sich für die höher-durchsatzigen, höher-zuverlässigen Programme, die mit 800-V-Plattformen und Megawatt-Laden kommen. SHANYUANs Prozess-Entwicklung folgt dieser Roadmap, und der Fertigungs-Prozessartikel beschreibt die Linien-Architektur, die diese Fähigkeiten beherbergt.
Ultraschallschweißen erreicht 0,005–0,169 mOhm in veröffentlichten Batterie-Fügungs-Daten, mit Laserschweißen um 0,130 mOhm — beide weit unter schlecht kontrollierten geschraubten Kontakten.
Es ist festkörper (kein Schmelzen), also sind Wärmeeintrag und Wärmeeinflusszone minimal, was temperaturempfindliche Zellen schützt.
Wenn Feldservice und modularer Ersatz erforderlich sind — aber Drehmoment-Spezifikation, Federringe und periodisches Nachdrehen sind zwingend, um den Kontaktwiderstand stabil zu halten.
Ja — Ultraschallschweißen erzeugt eine kontrollierte 1–2 µm intermetallische Schicht; Laserschweißen mit grünen Quellen ist die schnelle Alternative, und Beschichtung behandelt galvanische Bedenken.
Weiter mit der Isolationsprüfung für die fertige Baugruppe, dem Thermomanagement für den Betriebs-Envelope, und dem heutigen Marktartikel für den Geschäftskontext.
Die Füge-Entscheidung ist, wo Zuverlässigkeit wirklich gemacht wird: Verfahrenswahl, Parameter-Kontrolle, Verifikations-Messung und Wartungs-Philosophie zusammen bestimmen, ob die Baugruppe ihren Nennstrom für Jahrzehnte liefert. Ein Einkäufer, bewaffnet mit den Widerstands-Zahlen, der Prozess-Karte und der Lieferanten-Checkliste, kann Angebote nach konstruktivem Verdienst vergleichen, nicht nach Preis allein.
Was auch immer das Verfahren ist, die Annahme-Logik ist dieselbe: spezifizieren Sie die elektrischen und mechanischen Ziele der Fügung, sperren Sie die Prozess-Parameter, messen Sie jede kritische Fügung, und dokumentieren Sie den Nachweis. So gefügt ist kein Fertigungsdetail — es ist das Fundament der Zuverlässigkeit der Baugruppe.
Von Zell-Laschen bis zur Container-Schiene ist die Füge-Disziplin eine: kennen Sie das Widerstands-Budget, kontrollieren Sie den Prozess, messen Sie die Fügung und dokumentieren Sie den Nachweis. Lieferanten, die nach dieser Disziplin leben, führen das Zuverlässigkeits-Argument in Zahlen, und Einkäufer, die nach den Zahlen fragen, treffen Entscheidungen, die im Feld Bestand haben.
In der Praxis wird die Wahl zwischen Ultraschall, Laser, Widerstand und Schraubfügen durch vier Fragen entschieden: wieviel Strom, wieviel Wärme das Teil absorbieren kann, ob die Fügung wartbar sein muss, und welchen Nachweis das Programm verlangt. Diese vier Fragen ehrlich zu beantworten — vor dem Werkzeugbau, vor der Serienfreigabe — ist die ganze Kunst des Sammelschien-Fügens.
MCS wechselt 2026 vom Pilot- zum Flottenmaßstab: 1 MW+ Laden bei 1250 V und bis 3000 A mac
Read article
BloombergNEF sieht 158–188 GW neue Energiespeicher in 2026. PCS-Plattformen klettern von 1
Read article
Mehrere Prognostiker sehen den Markt für laminierte Stromschienen 2026 bei etwa 1,0–1,06 M
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
