銅バスバーのめっき表面は三つの課題を同時に解決する。銅を酸化・腐食から保護し、低抵抗ではんだ付けまたは溶接可能な接触面を提供し、振動・熱サイクル下での接合部の経年変化を制御する。にもかかわらず、現場図面には「錫めっき」「銀めっき」とだけ記され、材料グレード、厚さ、下地、測定方法、合格試験が解釈に委ねられていることが多い。本ガイドはバスバー電気めっきを製造視点で扱う。すなわち錫・ニッケル・銀の工程経路、厚さの選定と寸法記述、めっきが接触抵抗・電圧降下・はんだ付け・溶接に及ぼす影響、仕上げを証明する密着・気孔・厚さ試験、RoHS・REACH の規制物質制約、量産図面に記載すべき注記言語である。腐食重視の仕上げ選定議論に対し、製造者が実際に必要とする工程・公差・検査の詳細で補完する。
銅バスバーのめっき表面は三つの課題を同時に解決する。銅を酸化・腐食から保護し、低抵抗ではんだ付けまたは溶接可能な接触面を提供し、振動・熱サイクル下での接合部の経年変化を制御する。にもかかわらず、現場図面には「錫めっき」「銀めっき」とだけ記され、材料グレード、厚さ、下地、測定方法、合格試験が解釈に委ねられていることが多い。本ガイドはバスバー電気めっきを製造視点で扱う。すなわち錫・ニッケル・銀の工程経路、厚さの選定と寸法記述、めっきが接触抵抗・電圧降下・はんだ付け・溶接に及ぼす影響、仕上げを証明する密着・気孔・厚さ試験、RoHS・REACH の規制物質制約、量産図面に記載すべき注記言語である。腐食重視の仕上げ選定議論に対し、製造者が実際に必要とする工程・公差・検査の詳細で補完する。
裸銅は大気中で急速に酸化する。露出面に薄い酸化被膜が形成され、多湿・硫黄リッチ・塩分環境では表面が暗化・肥厚し抵抗性を帯びる。ボルト接合部ではその酸化膜が金属同士の密着接触を妨げ、マイクロオーム値を上昇させ、通電時に発熱し、熱サイクル下でクリープし得る。めっきは銅を、緩やかに酸化する層で覆い、接触しやすい表面を形成し、銀の場合は自身の酸化物も導電性に保つ。めっきはまた、運搬・保管中の縁、穴、曲げ部を保護し、はんだ付け汚染を防ぎ、検査用に一貫した外観仕上げを提供する。
仕上げの選択は美的事項ではない。錫は屋内配電と多くのパワーエレクトロニクス用バーの費用効率的な標準であり、ニッケルは高温と苛酷雰囲気に耐え、銀は大電流または可分接点の接合抵抗を最小化する。関連ノートである腐食重視のめっき選定が環境選択ツリー(塩霧・湿度・硫黄・屋外暴露)を扱い、本稿は各仕上げの製法・寸法記述・試験・申告に集中する。両者が重なる領域では、腐食ガイドが材料を選定し、本ガイドが工程と図面要件を定義する。
議論全体を形づくる二つの製造現実がある。第一に、めっきは主要面に付着する一方、凹部、穴、曲げ内側では薄くなる。めっきラック上で電流密度が変化するため、平均厚さの単一記述では完成部を管理できない。第二に、めっきコストは銅質量ではなくめっき面積に比例し、幅広で薄いバーは厚く狭いバーより仕上げコストの比率が大きくなる。そのため量産では接触面のみの選択めっきが一般的である。この両点はエンジニアリング仕様だけでなく、RFQ と製造工程表にも記載すべきである。
電気めっきは、電解浴から陰極接続されたワークへ金属層を析出させる。銅バスバーの典型シーケンスは、機械清浄とバリ取り、アルカリ脱脂と酸酸洗による酸化・スケール除去、希薄酸ストライクによる活性化、ストライクまたは下地浴(多くはニッケル)、主析出層(錫・ニッケルまたは銀)、工程間水洗、不動態化または変色防止処理、乾燥、最終検査である。良好な密着は通電開始前の真に清浄で酸化のない表面に依存し、打抜油、指紋、酸化スマットを伴ってめっきラインへ入った部品は、析出厚さにかかわらず後に剥離する。
母材品質がベースラインを決める。SHANYUAN のバスバーは C11000(電気用タフピッチ銅、Cu 約 99.9%、軟質で高導電率)を用い、清浄化が適切であれば良好にめっきできる。打抜・曲げ・機械加工による表面粗さは仕上げ外観に影響し、平滑に調整された面では均一なマットまたは光沢析出が得られ、粗い谷部は液を保持し薄肉部を生じる。積層バスバー製造プロセス概説は打抜・曲げ・積層後の全体フローにおけるめっきの位置を示し、製作公差ガイダンスは、析出厚さが全体寸法と嵌合を変えるため、めっき前に確定すべき寸法注記を説明する。
工程管理変数には浴化学組成・濃度、電流密度、温度、pH、攪拌、ラック向き、析出時間がある。電流密度と時間が厚さを大きく決定し、浴温と化学組成が結晶粒構造・硬さ・内部応力を管理し、ラック位置が均一性を制御する。ニッケルバリア浴は高温での銅拡散と金属間化合物成長を抑えるため、錫または銀の前に置かれることがあり、そのバリア自体も指定・測定されねばならない。見積に関与するエンジニアは量産リリース前に、めっきサプライヤーの工程管理・証明書・検査能力を確認するためRFQ とサプライヤー評価基準を読むべきである。
フィルム積層や端子接合との前後関係を含む全体製造フローは、積層バスバー製造プロセス概説に記載される。仕上げ品質はめっき浴自体と同程度に上流の清浄度と形状に左右される。
錫めっきは概ね連続 120-130°C 未満で使用されるバスバーの主力仕上げである。電気錫には光沢(平滑・反射性)とマット(微粒・低応力)の二種があり、溶融浸漬錫引きは一部の重厚バーに用いられる別経路である。銅上の光沢錫は圧縮下で導電性ウィスカを生じ得るため、マット錫、リフロー錫、またはニッケルバリア上錫が標準的な緩和策であり、その選択は推定ではなく図面に記載すべきである。錫は軟質なため被膜がボルト圧で変形して表面の谷部へ流れ、大きな真実接触面積を作り出す。これが、適度な錫被膜でも中等度環境で接合抵抗を効果的に下げる理由である。
厚さは使用クラスに従う。ASTM B545 は局部最小厚さを伴うサービスクラスを定める。Class A は保護された電子接点向け約 2.5µm、Class B は温和条件とはんだ付け性向け約 5µm、Class C は中等度屋内暴露向け約 8µm、Class D は湿潤・温和な工業用途向け約 15µm、Class E は厳しいまたは高温暴露向けのさらに厚いクラスである。屋内開閉装置・コンバーター盤の実務は一般に 8-12µm に収まり、多湿・沿岸部で 12-20µm へ増す。約 3µm 未満ではピンホールが銅を高抵抗点として露出し得る一方、非常に厚い軟質錫は持続加圧下でクリープし、利点なくコストを増す。規格は主要面の局部最小厚さを規定し、平均厚さは購入者が明示要求する場合にのみ適用される。
錫はコスト・はんだ付け性・低温安定性が重視される箇所に優れ、溶接・接合方法で説明する溶接・はんだ付け端子ファミリーと自然に整合する。摺動微動下(微動摩耗酸化粉が蓄積する場所)や金属間化合物閾値超(Cu6Sn5・Cu3Sn が遊離錫層を消費する場所)には優れない。保管条件も重要で、錫仕上げは乾燥保持と変色防止梱包を行い、組立前の受入検査で接触面とタブ端の被覆を確認すべきである。端子詳細については、どの面に仕上げを施すかの判断時に端子形状の選定と端子接続設計を相互参照する。
ニッケルは熱または化学的理由で錫が不適とされる場合に選ばれる仕上げである。電気ニッケル(ASTM B689)は電流下で析出しラック形状に追従し、無電解ニッケルリン(ASTM B733、通常 P 5-12%)は電流なしに化学的に析出し、ラックめっきで電流密度差が出る縁・穴・曲げ面でもほぼ均一な厚さを成膜する。ニッケルは連続 250-300°C 付近の使用に耐え、塩霧・湿度・SO2・H2S への耐性が錫よりはるかに高く、種別により 200-700 HV と硬く取扱摩耗に耐える。また高温用途では銀の標準拡散バリア、約 100°C 超で金属間化合物成長を抑制する錫下地としても機能する。
二つの注意点がニッケルの長所を和らげる。ニッケルは強固な不動態酸化膜を形成し、接合部でこれを破るのに十分なクランプ力を必要とするため、トルクが管理されないと接触抵抗読取値がばらつき得る。またニッケルのはんだ付けは濡れ性が錫より低く活性フラックスを要する。電池モジュールのレーザー・超音波溶接では、めっきが溶融溶接の熱に耐え低融点錫のように流動しないため、ニッケルめっき銅またはニッケル被覆箔が業界標準となった。完成バーが溶接アッセンブリーに入る場合、工程エンジニアは仕上げと溶接スケジュールを一体で適格化する必要から溶接・接合方法ノートを確認すべきである。
厚さ戦略は役割で異なる。高温または腐食性バーの単独機能ニッケル被膜は概ね 8-15µm、錫または銀下地のバリア層は拡散阻止に 2-5µm で十分である。無電解 Ni-P 12-15µm は沿岸変電所、化学プラントバスバー、屋外筐体によく指定される。防食との環境比較はめっき腐食ガイドで拡張され、高圧バーの絶縁側(フィルム選定と処理順序を含む)は表面絶縁被覆の選択肢に属する。同一部品の相補的領域にめっきと絶縁が施されるため、互いに干渉してはならないためである。
銀は全金属中最高の導電率(約 105% IACS)を持ち、錫やニッケルと異なり酸化物も導電性を保つため、接合部の接触抵抗を低く安定させて熱サイクルに耐える。したがって銀は大電流断路器、引出形・プラグイン接点、バスバーダクト接合部、計器級接続、抵抗が直接許容温度上昇を制限する箇所に指定される。約 150°C 超の裸銀では銅が上方拡散して表面を裏から変色させるため、3-5µm ニッケルバリア上の銀が信頼使用を 200°C 超域へ延ばす。寿命が腐食でなく摩耗で支配される摺動・可分接点には一般に 15-25µm が施され、固定ボルトパッドには 8-12µm が多く用いられる。
コストは実在する。ニッケル下地の銀 8-12µm は完成部品価格に約 15-30% を追加し(錫は 3-6%)、課金は銀スポット価格とめっき面積に連動する。選択めっきが標準的な緩和策で、ボルト接触パッドとセパレーターのみに銀を析出させ、他部は錫めっきまたは絶縁部で裸銅とし、浴中で非接触領域をマスキングまたはストップオフする。適切に用いれば、選択めっきは測定可能な電気的ペナルティなく銀コストの大きな部分を削減するが、マスキング境界は清潔で封止され文書化されねばならず、仕様にはパッド外形寸法・厚さ・マスキング面を明記する。
銀は硫黄リッチな大気中で変色し、Ag2S を形成して外観を暗化させる。変色防止ディップとニッケルバリアが外観を緩和し、変色した銀の接触性能でも酸化銅を大きく上回る。可分接点向けには硬質銀または銀合金が耐摩耗性を改善し、接合部での異種めっき仕上げ間のガルバニック適合は推定せず確認すべきである。長年使用後の保守と分解実務は保守・トラブルシューティング確認が扱い、定期メンテナンス停止時の接合抵抗検査とめっきパッドの手入れ方法を記述する。
最も多い仕様誤りは、局部最小値か算術平均かを定義せず、適用される主要面を特定せずに厚さを記述することである。ASTM B545 のような規格は、主要面上の任意の選定点で測定される局部最小厚さを基準に構築され、平均厚さは購入者が明示要求する小さく単純な部品にのみ適用される。曲げ・穴・タブを持つ製作バスバーでは、凹んだ隅や筒状の内部形状が平坦な外面より自然に析出が少なくなるため、平均値は腐食や拡散が始まる接触面領域の薄肉部を隠し得る。
厚さは慣習ではなく動作要件から上向きに選定する。連続温度、雰囲気、接合種別(ボルト・溶接・摺動・プラグイン)、期待寿命、経年後の許容最大マイクロオーム値を定め、次に仕上げとクラスを選ぶ。屋内中等度用途は錫 8-12µm、多湿・屋外錫 12-20µm、バリアニッケル 2-5µm、機能ニッケル 8-15µm、固定銀 8-12µm、摺動銀 15-25µm である。図面に製造公差と検査位置を追加し、電気的に厚さが重要な接触面と、薄い被膜で足りる装飾・保護面を区別する。製作公差ガイダンスも併せて参照すべきである。嵌合穴・スロットではめっき厚が全体寸法に加算され、絶縁体やカバーとの組立てを変え得るためである。
測定根拠を事前に文書化する。どの厚計または方法か、参照規格、各主要面の測定点数、合格下限値である。選択めっきを用いるプログラムでは、仕上げ図にマスキング領域と析出領域を図示し、マスク除去後に絶縁フィルム接着を妨げる接着剤残留を残さないことを注記する。初期サンプルと短納期サンプル・試作ワークフローレビューが厚さとレイアウトを確定する適切な機会である。量産金型とマスク準備後にめっき注記を変更すると手戻りと遅延を招くためである。
めっきが変えるのは銅バー自体の抵抗ではなく接合部の抵抗である。銅断面がバーに沿ったバルク抵抗と電圧降下を依然支配し、仕上げがバーとラグ・モジュール・スタッド・相手コネクターの各界面での収束抵抗と皮膜抵抗を支配する。ボルト接合部では軟質錫がクランプ圧で変形・冷間流動して真実接触面積を拡大し、低く再現性ある抵抗を適度なコストで得る。銀は導電性酸化物と軟らかさを併せて最も低く安定した値を与え、ニッケルは硬く不動態であるため高い加圧力を要し、酸化膜を破らなければばらつきが大きい。
初期値より寿命全体での抵抗安定性が重要である。振動サイクルを受ける錫接合は微動摩耗し、銀接合は安定するが高価で、ニッケル接合は化学的侵食に強い。熱サイクル後、接合部をサイクル前ベースラインと再測定すべきで、大きな上昇ドリフトは金属間化合物成長、微動酸化、トルク緩みを示す。端子接続設計ノートがトルク値、ワッシャ選択、接触力要件を扱い、電圧降下・電力損失ガイドが端末間抵抗を熱へ換算する。接合部温度上昇は電流二乗 × 抵抗に比例して上昇するため、大電流パッドでのわずかなめっき起因抵抗増加がホットスポットを部品データシート限界付近へ押し上げ得る。したがって仕上げ検証は単体クーポンではなく組立システムの温度上昇試験に紐付けるべきである。
めっき厚さが許容電流に影響するように見える場合、その機構は間接的である。厚い軟質錫は接触嵌合とクリープをわずかに変え、表面放射率と清浄度が放射放熱に影響する。導体寸法自体はバスバー電流容量の基礎が説明するとおり電流・負荷・冷却に従い、仕上げ選定は界面性能で正当化し、接合抵抗の余裕は熱モデルへ明示的に組み込むべきである。良好な実務は、初期マイクロオーム値、試験トルク、サイクル履歴、最終マイクロオーム値を生産ロットに付随する品質記録に記録することである。
バスバーの端子はボルト締め、はんだ付け、ろう付け、レーザー溶接、超音波溶接のいずれもあり、仕上げは各プロセスと異なる相互作用をする。錫めっきは錫がはんだ組成と一致し濡れ性も安定するため直接はんだ付けを支援し、銀も良好にはんだ付けできる。ニッケルは活性または強力なフラックスを要し、濡れ面として寛容度が低い。一方、溶接開先部の厚い錫は、低融点層がエネルギービーム下で蒸発するため気孔、スパッタ、不安定な融合を生じ得る。電池モジュールやコンデンサー端子へのレーザー・超音波溶接では、仕上げが溶接熱に耐え流動しないニッケルめっき銅面が確立した選択となった。軟質錫は溶融部へ溶接汚染と機械的軟化をもたらすためである。
工程エンジニアは仕上げと接合スケジュールを一体で適格化しなければならない。めっき厚さ、清浄度、酸化状態、表面粗さが良好な溶接に必要な入力エネルギーを変え、適格クーポン群は実際のめっき仕様・端子形状・生産クランプ力をカバーすべきである。継手強度、引張または剥離試験、断面検査、電気抵抗を記録する。溶接・接合方法リファレンスはこれら経路と検査要件を対比し、端子形状の選定は選択接合方法を機械的端子設計(スタッド、ブレード、タブ、溶接突合せ)へ結び付ける。
実務ルールは接合方法で仕上げゾーンを指定することである。はんだ付け可能タブにはマット錫、高熱溶接界面にはニッケル、可分大電流パッドには銀またはニッケル下地銀、絶縁領域はマスク後の裸銅またはフィルム被覆とする。溶接のためにめっきを残すべきでない面を図面注記に明記する。溶接開先上のめっきは事後除去が困難で高コストとなるためである。製造フローは、めっき、絶縁フィルム積層、溶接、最終洗浄を各界面を保護する順序で行うべきで、積層バスバー製造プロセス概説の製造フローと整合させる。
めっき合否を定める独立した品質特性は三つである。密着性(層が剥がれず結合を保つこと)、気孔率(下地を露出する貫通孔がないこと)、外観(均一な色調、膨れ・ピット・焼け跡・汚染のないこと)である。密着試験には ASTM B571 などに準じた曲げまたは剥離法があり、供試体を曲げ・ねじり・打刻し、被膜が膨れ・フレーキング・剥離しないことを確認する。熱衝撃サイクルは銅と析出層の膨張差で密着不良を膨れとして露出させる。気孔率は、露出下地部を変色で示すフェロキシルまたはスポット化学試験で評価し、目視・顕微鏡検査で補完する。測定厚さが十分に見えても高気孔の仕上げは腐食経年試験で不合格となる。
腐食合格判定は、ASTM B117 または ISO 9227 による規定時間の中性塩水噴霧を用いることが多く、合格基準は主要面に母材腐食を生じないこと、暴露後も仕上げが機能を保つこととする。完成部の電気的合格判定は、規定トルクで熱サイクル前後の接合接触抵抗を測定し、該当する場合は IEC 60512 形式のコネクター・接点試験規範を参照する。外観基準はマットと光沢の区別、許容色調差、縁被覆、非主要面の扱いを定めるべきである。基準のない「見た目良好」は現場受入のばらつきを招くためである。組立バーの広義の絶縁検証(hipot および抵抗確認を含む)は絶縁試験手順に従い、めっきとフィルム積層完了後に実施する。
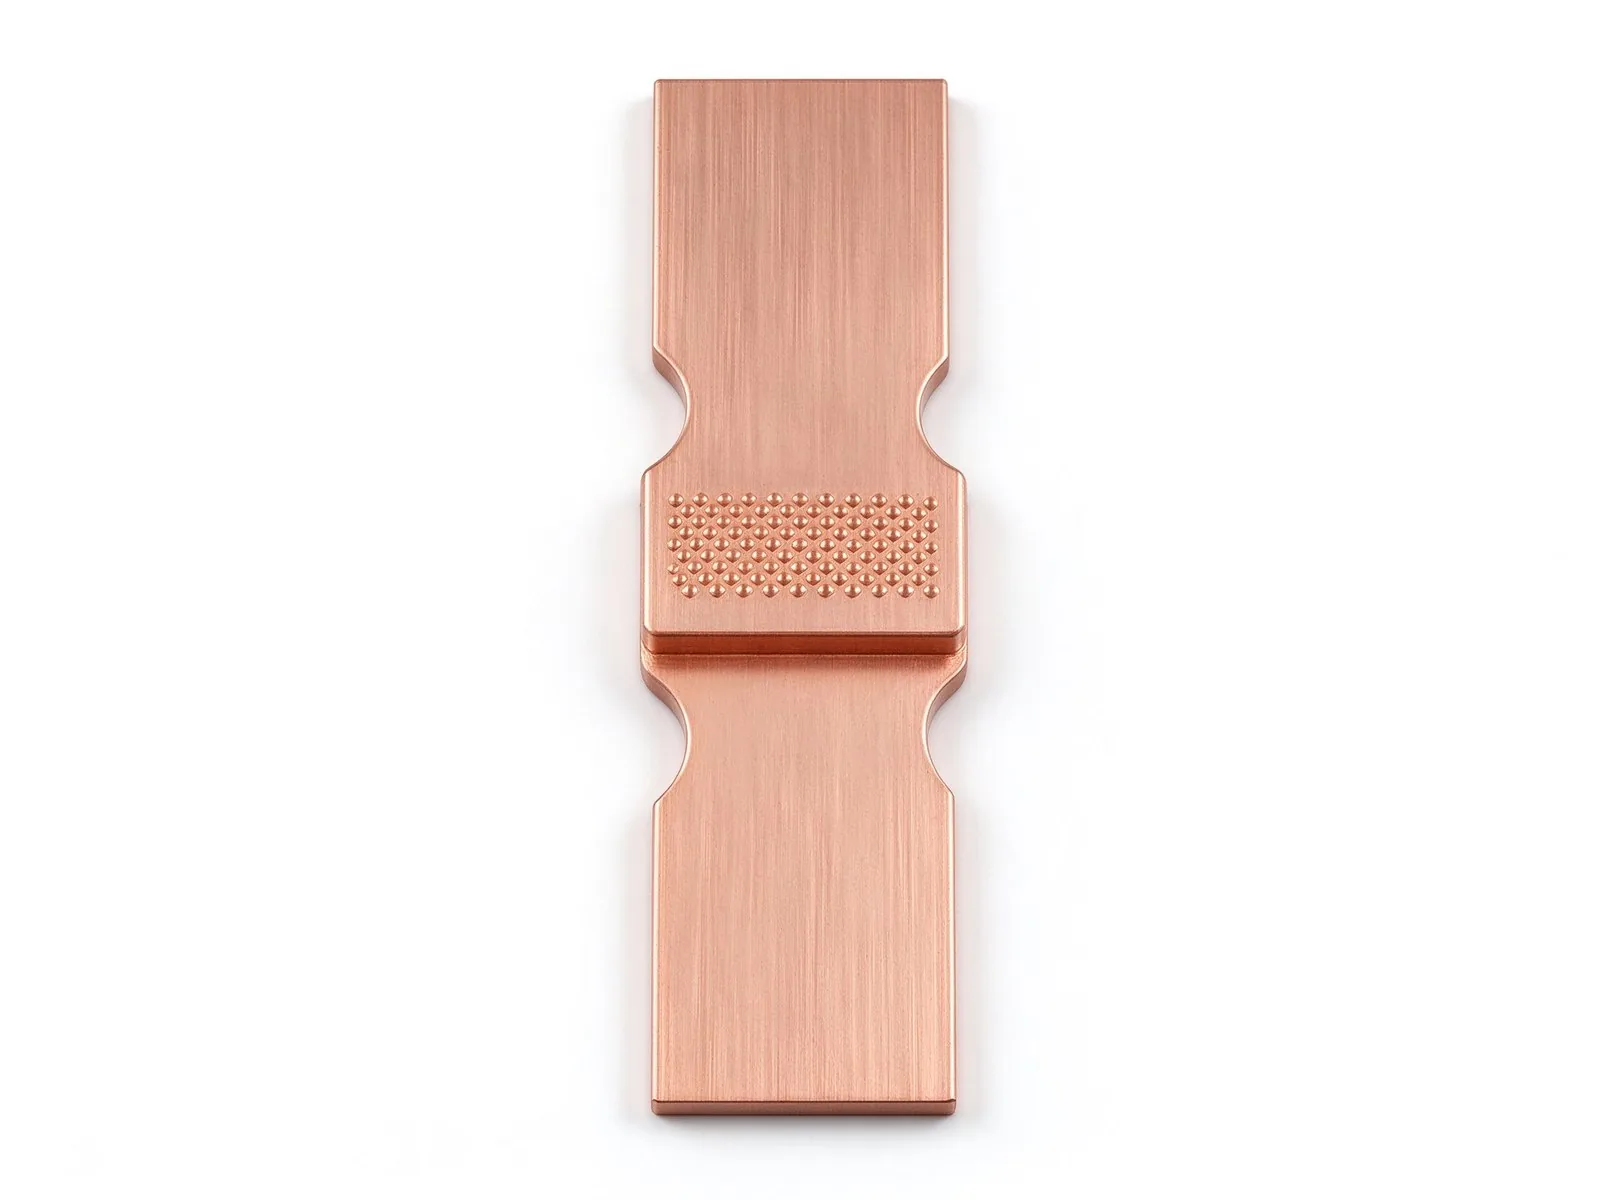
検査で狙うべき故障モードには次がある。曲げ後の剥離・浮き縁、ドリル穴付近に集中するピンホール、ベーキング後または熱衝撃後の膨れ、ラッキング不良による不均一析出、古い浴による変色、マスク接着剤残留である。不合格ロットの根本原因分析時にはバスバーの一般的な故障モード目録を参照し、各試験結果を番号付き仕上げ仕様に対応付けて品質記録に残す。一貫した文書化済み受入計画は監査時の購入者保護にもなる。サプライヤーが証明書を提出する際、汎用的な「RoHS 適合」声明ではなく、各証明書を正確な試験・規格・サンプルロット・合格限界へ紐付けるべきである。
厚さは目視で検証できず、厚計の選択は材料系、生産量、必要精度に依存する。X 線蛍光法(XRF)は金属下地金属被膜の主要な非破壊法で、析出層と下地の原子を励起し、発する蛍光から厚さを求め、ニッケル下地錫やニッケル下地銀の多層解析に対応し、校正済み機器で相対標準偏差約 2-3% 未満を達成する。接触面のバッチ抜取り検査に適し、図面で選定点をマスク指定し、部品を使用可能な状態に保つ。磁気誘導は強磁性下地の非磁性被膜に、渦電流は非鉄金属上の非導電被膜に適用され、銅上の錫・銀のように析出層と下地がともに導電的で同様に応答する系には XRF の代替とならない。
工程適格化と紛争解決には破壊的仲裁法が依然必要である。断面法は代表サンプルを切断し樹脂埋込、研磨、エッチングして、顕微鏡または SEM で析出厚さを測定し、厚さだけでなく密着隙間・気孔・金属間層も可視化する。クーロメトリック(アノード剥離)法は規定円面積を溶解し電荷から厚さを求め、研究所やめっき工場の工程管理で用いられる。生産ライン厚計はインライン XRF またはベータ後方散乱とオフラインクーポン検査を組み合わせ得、現場記録には顧客受入を支配する方法を明記すべきである。方法選択と不確かさの詳細は、完成バーの寸法側として製作公差ガイダンスが要約する計測工学文献にある。
校正と位置決めが実務的な精度要因である。XRF は下地と析出組成に合致した標準片を必要とし、曲線タブや縁付近の測定は誤差を生むため、測定点は穴や曲げから離れた平坦な代表領域とし、平均要求がある場合に限り数点を平均する。検査報告に機器、校正日、測点座標、測定値を記録する。銀めっきが材料コストを伴う場合、サプライヤーは浴析出量と厚計トレンドを継続監視し、性能不合格となる薄めっきと高価金属を浪費する厚めっきの双方を避け、歩留まり・品質・コストのバランスを、量産リリース向け DFM チェックリストと並行して定めた製造ルート内で取る。
欧州市場の電気電子機器へ出荷されるバスバーは RoHS 指令(2011/65/EU)に適合せねばならない。本指令は均質材料中の 10 物質を制限し、鉛、水銀、六価クロムを質量比 0.1%、カドミウムを 0.01% に制限し、臭素系難燃剤と一部フタル酸エステルを含む。めっき工場にとって直接的には、無鉛錫の選択(現代のマット錫合金は旧来の錫-鉛光沢仕上げを回避)、Cr(VI) 化成被膜を避け三価クロム代替または不要な不動態化の省略、ニッケル・銀プロセス化学でのカドミウム管理を意味する。製造ロットには適合宣言書と遡及可能な材料データを添え、完成機器の CE 文書連鎖は部品レベル宣言の存在に依存する。
REACH(EC No. 1907/2006)は別の、より広い義務を追加する。登録・評価・認可・制限の枠組みは、非常に懸念の高い物質(SVHC)の候補リストを拡大し続け、上市品目は一定の SVHC 閾値超で開示を要し、特定物質は特定用途の認可を必要とする。従来のシアン系銀めっき浴やクロム酸プロセスは規制・認可重点区域に位置する。現代の適合ラインは非シアン銀組成と三価クロム化学へ移行しつつあり、購入者は静的なパンフレットではなく、サプライヤーの最新 REACH 宣言と SVHC 更新を要求すべきである。関税・規制物質下の調達の商的文脈(サプライヤーリスクを含む)は貿易・関税供給上の考慮点で論じ、より広い EV・ESS エコシステムの規制内容はEU 電池規制がバスバーへ及ぼす影響に接続する。
バスバープログラムの実務的適合手順は単純である。RFQ で目標市場と適用指令を定義し、材料・仕上げ宣言(無鉛錫、RoHS 10 物質声明、最新 REACH/SVHC 宣言、Cr(VI) 非含有声明)を要求し、証明書をロット番号に紐付け、浴 SDS と変更記録を保持し、図面に禁止めっき化学種を指定しない。残留洗浄塩、不動態化剤、梱包用変色防止油も規制物質を含む場合は開示すべきである。適合はめっき金属自体ではなく均質材料レベルで評価されるためである。品質チームは量産リリース前に宣言をレビューし、サプライヤー評価基準ノートが述べる文書管理実務に倣う。
完全な仕上げ注記は、析出金属と種別、主要面の局部最小厚さ、下地の有無、適用規格、合格試験、測定根拠を含む。最小限の高品質な注記例は次のようになる。「ASTM B545 Class C による錫めっき、マット錫、マークした接触面の局部最小厚さ 8µm 以上;温度 100°C 超の箇所に 2-5µm ニッケルバリア;密着性 ASTM B571;RoHS・REACH 適合;無鉛;仕上げ図に記載の検査点で XRF 測定」。銀の注記も同様の形式とする。「ボルトパッドのみニッケル 3-5µm 下地の銀 8-12µm;他部はマスキング;摺動接点は 15-25µm;合意時間の ASTM B117 塩水噴霧;規定トルクで接触抵抗測定」。厳密な文言は変わり得るが、要素は完備されていなければならない。
図面または添付仕上げシートに含める要素は次のとおり。析出金属とグレード(マット/光沢錫;電気または無電解 Ni-P と P% 範囲;純銀または硬質銀)、局部最小厚さとしての厚さ(単位 µm またはマイクロインチ)と参照クラス、下地金属と厚さ、仕上げ図または番号付きゾーンによる主要面特定、測定方法(XRF 測定点、承認ロット用断面法)、密着・腐食試験の参照と合格限界、はんだ付け性または溶接領域の制約(どの面を裸銅とするか)、適合宣言(無鉛、RoHS、REACH/SVHC、Cr(VI) 非含有)、外観基準(色、均一性、許容縁析出)、保管用の梱包・変色保護である。量産リリース向け DFM チェックリストは部品がめっきへ回される前に本注記を要求すべきで、製作公差ガイダンスは穴・スロットでの許容析出厚さを扱うべきである。
逆に避けるべき注記は次のとおり。厚さを欠く「錫引き」、下地やパッド境界を欠く「銀めっき」、成形部に平均厚さのみを記した指定、試験方法や合格基準の欠如、溶接開先上へのめっき指定、文書参照なしの適合主張、浴が経済的に再現できる範囲を超えて厳しい厚さ指定をして不合格率を高めること。同一部品に複数仕上げがある場合、仕上げ図が注記に優先し、各パッドへゾーン記号と矢印を付すべきである。複雑な積層バーではテキストのみの記述が現場加工時に曖昧さを生むためである。図面注記を端子図・絶縁図と相互リンクし、めっきゾーン、絶縁フィルムゾーン、溶接開先が意図せず重ならないようにし、多層積層バスバーの選定の機能横断的レイアウト論理に従う。
日照三原電子部品有限公司(SHANYUAN)は 2012 年 3 月設立、中国山東省日照市五蓮街道桃園村に 17,200 m² の工場を稼働し、絶縁積層バスバーを 20 か国超へ輸出している。標準製品は C11000 銅をベースに 1~6 層以上、定格概ね 1000A までをカバーし、PET、Nomex、DLF 絶縁、制御された 30°C 温度上昇設計基準、錫めっき接触面、M6/M8 ねじ付きスタッド、ブレード端子、溶接端子構成を備える。標準製造フローは打抜、成形、積層、絶縁付与、端子接合、仕上げ処理を統合し、厚さと寸法制御を顧客図面要件と合意規格に整合させる。
標準錫を超える仕上げバリエーションが必要なプログラムでは、RFQ 文書に各ゾーンの要求仕上げ、厚さとクラス、ニッケル下地または選択銀パッドの有無、各端子のはんだ・溶接状態、適合期待(無鉛錫、RoHS、REACH/SVHC 宣言、Cr(VI) 非含有)、適格試験と合格基準、サンプルロット測定記録を記載すべきである。SHANYUAN の技術チームは見積前に図面の製造性をレビューし、曲げ実現性、端子設計、絶縁経路、仕上げ順序を扱い、量産リリース前にサンプルと検査報告を調整できる。当サイトの関連参照ノートには、製造工程フロー、公差ガイド、接合方法ガイド、試作ワークフローがある。
購入者は図面、電流・電圧データ、環境・試験要件、目標数量をbusbar@shanyo.comへ送付して技術見積を得られる。単純な配電バーでも、積層パワーエレクトロニクススタックでも、カスタム溶接アッセンブリーでも、RFQ のめっき部分は嗜好ではなく管理仕様として扱うべきである。金属グレード、厚さ、下地、試験方法、適合文書が車両または機器寿命にわたる接合信頼性を守り、受入検査での紛争を防ぐ。材料選定を扱う腐食ガイドと組み合わせ、本稿の工程・検査詳細は、設計者と製造者が信頼性あり適合済みでコスト管理されたバスバー仕上げの共通製造言語を共有する助けとなる。
Thomas O'Brienは製造プロセスエンジニアで、積層バスバーのプレス、積層、端子加工に14年の経験があります。精密切断プロファイル、絶縁層、CNC端子加工の生産ラインを管理し、寸法制御と量産再現性に注力しています。TU Dublinで機械工学のディプロマを取得。バスバー製造と自動化生産ラインについて執筆しています。