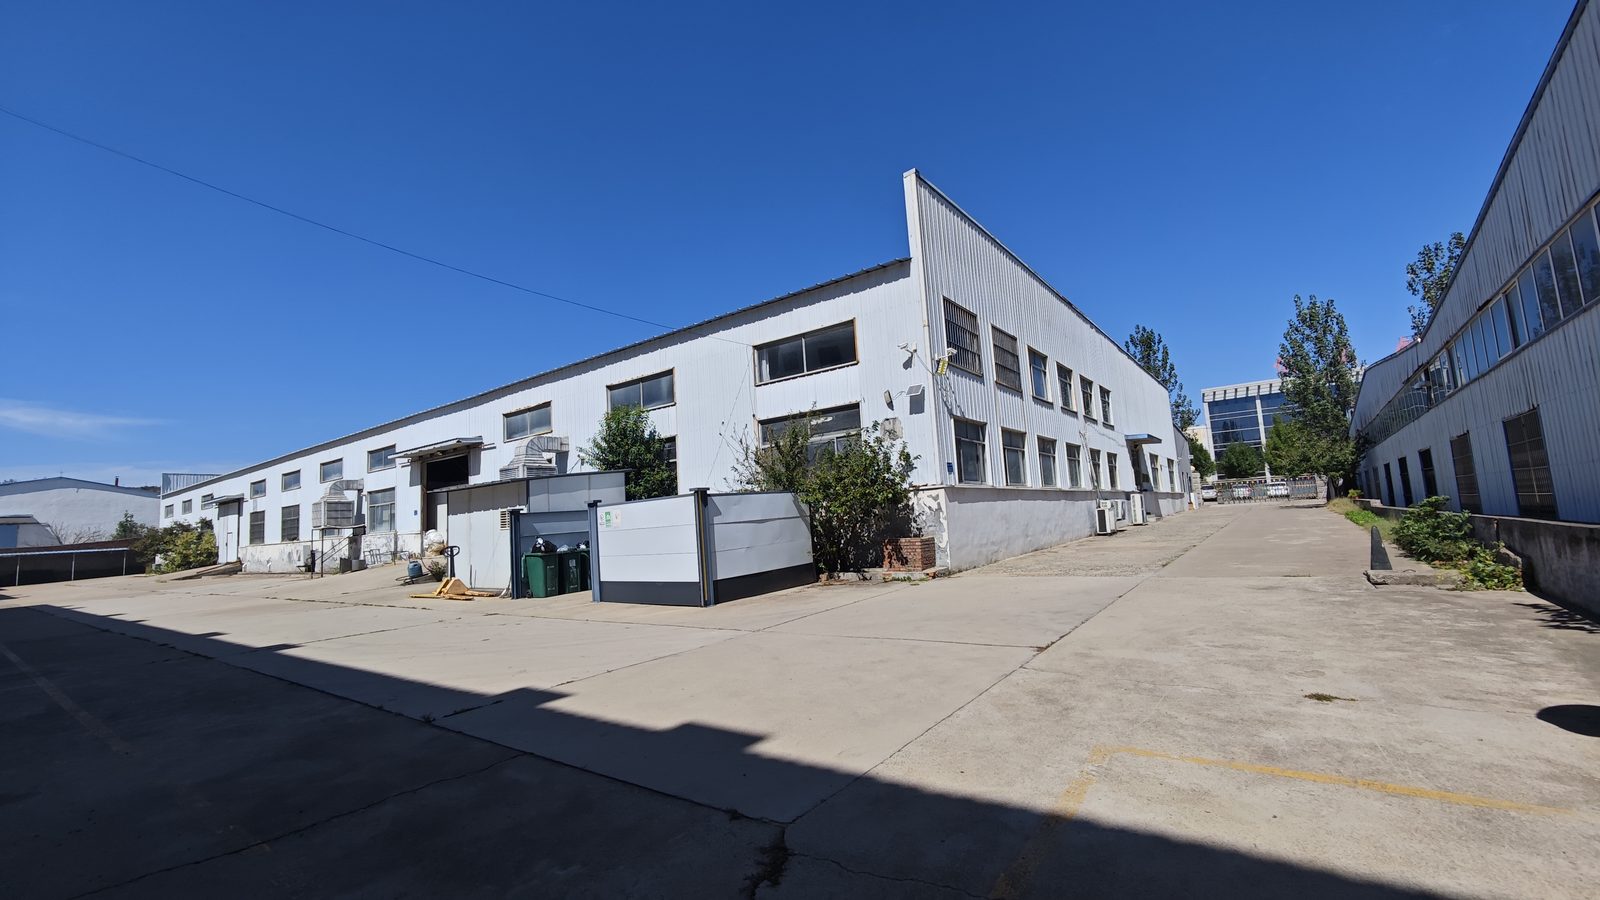
Die Fertigung einer laminierten Stromschiene folgt einer festen Kette: Zuschnitt, Oberflächenvorbereitung, Auflegen der Dielektrikumsfolien, Heißpressen, Kantenversiegelung und die QS je Los.
Die Fertigung einer laminierten Stromschiene folgt einer festen Kette: Zuschnitt, Oberflächenvorbereitung, Auflegen der Dielektrikumsfolien, Heißpressen, Kantenversiegelung und die QS je Los.
Der Prozess beginnt lange bevor Metall auf ein Werkzeug trifft. Jeder Job beginnt mit einer Material-Readiness-Prüfung gegen die Kundenzeichnung. Unser Standard-Leiter ist C11000-Elektrolytkupfer (tough-pitch), gewählt wegen seiner >100 %-IACS-Leitfähigkeit und gleichmäßigen Glührhärte; wo Gewicht oder Kosten die Wahl treiben, bieten wir Aluminium als Alternative, wobei der Kontaktwiderstand an der Befestigungsfügung dann zusätzliche Konstruktionsaufmerksamkeit braucht.
Blechdicken fallen meist zwischen 0,8 mm und 3,0 mm, je nach Strombemessung und Lagenanzahl (wir bauen routinemäßig 1 bis 6+ Lagen). Dielektrikumsfilme werden auf einen leicht übergrößen Rohling geschnitten, damit späteres Besäubern sauberes Kupfer an den Anschluss-Fenstern freilegt, während die Isolierung den Strompfad vollständig bedeckt.
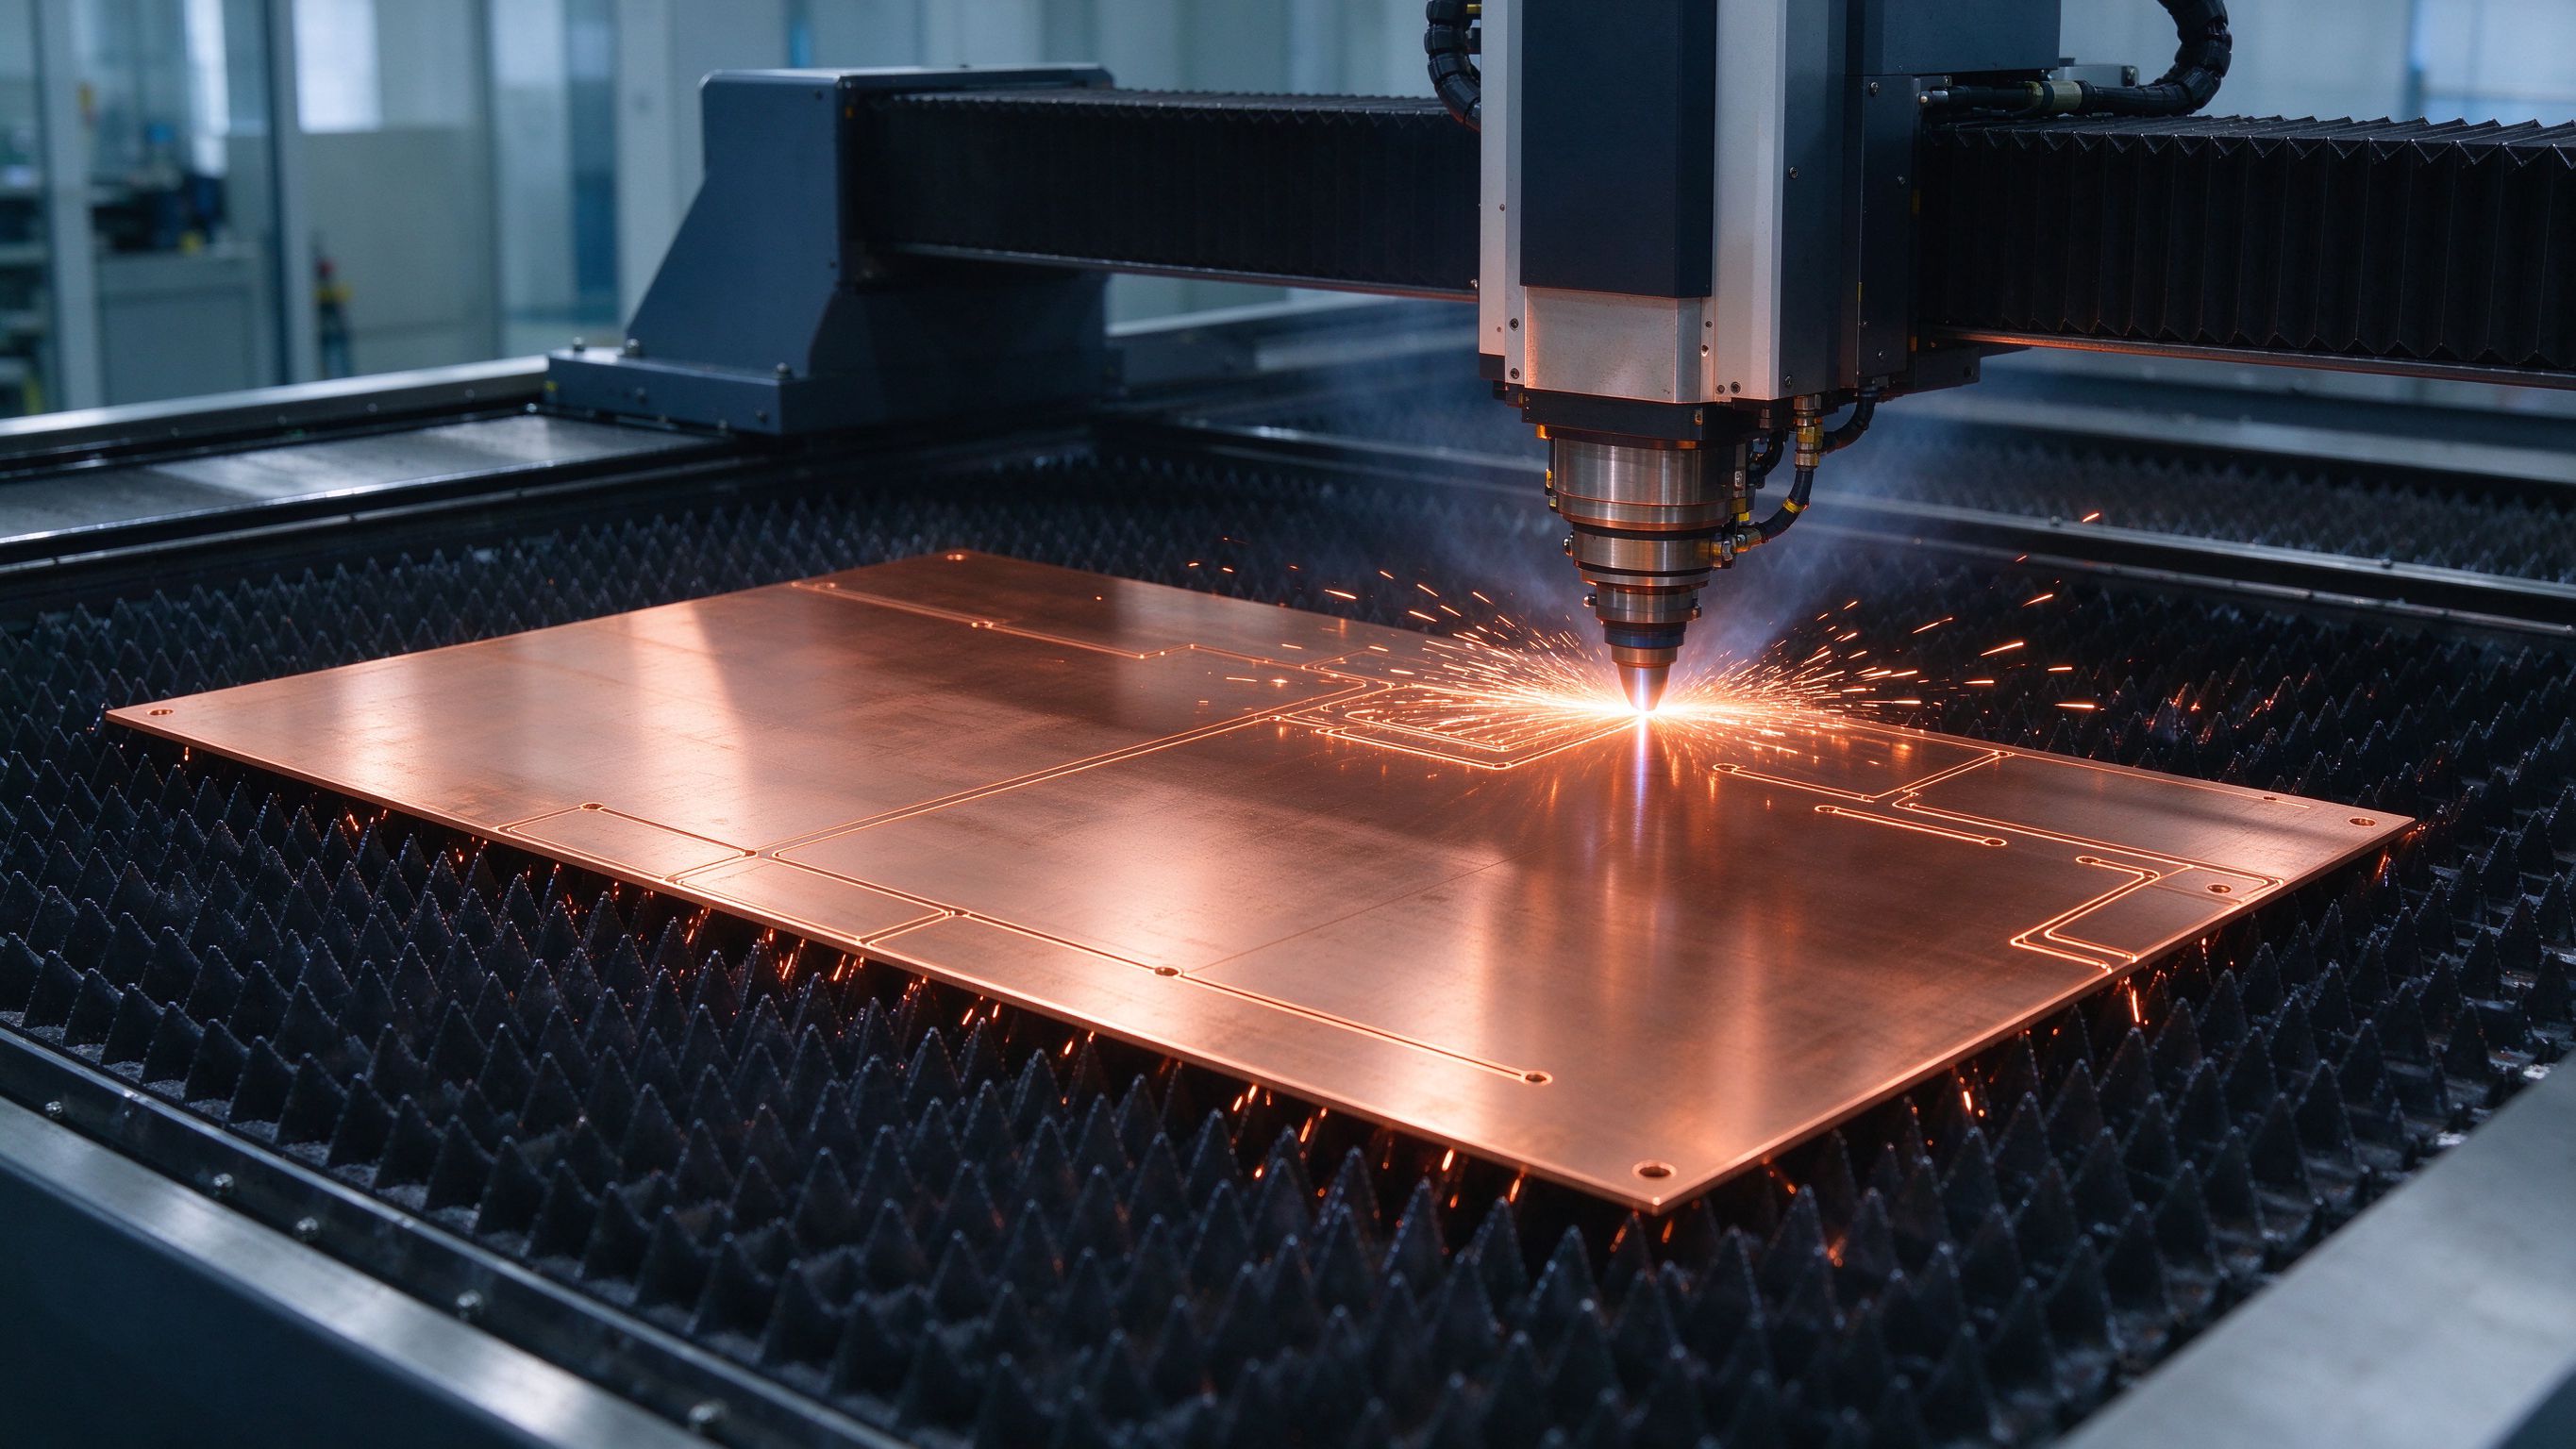
Jede Kupferlage ist ein flacher Rohling, der mit den CAD-Daten auf wenige Zehntel Millimeter übereinstimmen muss. Wir verwenden je nach Volumen und Merkmalskomplexität zwei Schneide-Routen.
Für Nachbestellungen ab grob einigen Hundert Teilen gibt ein hartwerkzeuggeführtes Folge- oder Einzelhubwerkzeug die schnellste Taktzeit und die schärfste Kante. Abgrenzung, Lochen und Kerben passieren in einem Pressenhub. Dies ist die Standard-Route, sobald ein Entwurf eingefroren ist und wir in Massenproduktion sind.
Für Erstmuster-Bauten, Kleinserien-Ersatzteile oder Teile mit filigranen Ausschnitten um IGBT-Module, DC-Link-Kondensatoren und Sicherungshalter wird Faserlaserschneiden verwendet. Es vermeidet Werkzeugkosten und -lieferzeit, und es bewältigt enge innere Kerben, die ein einfacher Stanzer nicht erreichen kann ohne das Werkzeug zu spalten. Unsere Muster versenden typisch in 5–7 Werktagen auf dieser Route.
Nach dem Schneiden durchläuft jede Lage eine Entgratung und Sichtprüfung. Grate an der Kante sind mehr als kosmetisch: ein scharfer Kupfersplitter kann einen dünnen PET-Dielektrikum während der Lamination durchbohren und einen latenten Teilentladungspfad erzeugen. Siehe auch unseren Konstruktionsleitfaden für Kantenradius-Empfehlungen.
Blankes Kupfer oxidiert schnell, besonders in feuchten oder korrosiven Umgebungen. Alle exponierten Kontaktflächen — Anschlusslöcher, Schweißzonen, jedes Kupfer, das nach dem Kantenbesäubern blank bleibt — erhalten eine Elektro-Verzinnung. Zinn bringt drei praktische Vorteile:
Die Beschichtungsdicke wird je Zeichnung kontrolliert; typische exponierte Zonen liegen bei 5–8 µm. Bereiche, die für Ultraschall- oder Widerstandsschweißen blank bleiben müssen (zum Beispiel Sicherungs-Laschen), werden vor der Beschichtung maskiert und sofort danach gereinigt, weil verbliebene Beschichtungschemie das Schweißpunkt verschmutzen kann.
Hier wird aus einem Stapel loser Kupfer- und Filmlagen eine laminierte Sammelschiene. Bediener arbeiten auf einer sauberen, statikkontrollierten Werkbank. Jede Kupferlage wird mit Vakuumzangen aufgenommen und zum Film ausgerichtet, entweder mit Pin-Bestückung oder einem optischen Ausrichtungssystem für engere Geometrien.
| Dielektrikum | Typische Verwendung | Warum wir es wählen |
|---|---|---|
| PET-Film | Die meisten Industriesammelschienensysteme, <130 °C dauernd | Beste Kosten-/Leistungs-Bilanz, gleichmäßige Dielektrikumsfestigkeit, leicht zu laminieren |
| Nomex-Papier | Höhere Wärmeklasse, höhere Temperaturzyklen | Selbstverlöschend, mechanisch zäh, verträgt Hotspot-Ausreißer |
| DLF (Dielektrikumslagenfilm / Epoxidpulver) | Konturierte, unregelmäßige oder sehr kompakte Teile | Folgt der Kupferform, bindet direkt, kein Film-Wickeln nötig |
Wir gehen auf Trade-offs in unserem Leitfaden zur Dielektrikumsauswahl tiefer ein. Der Layup-Bediener bestätigt, dass der Film jedes Mal die Kupfer um mindestens die Konstruktions-Kriechstrecken-Marge auf jeder exponierten Kante überlappt und dass die Anschluss-Fenster genau mit den in das Kupfer gestanzten Löchern fluchten.
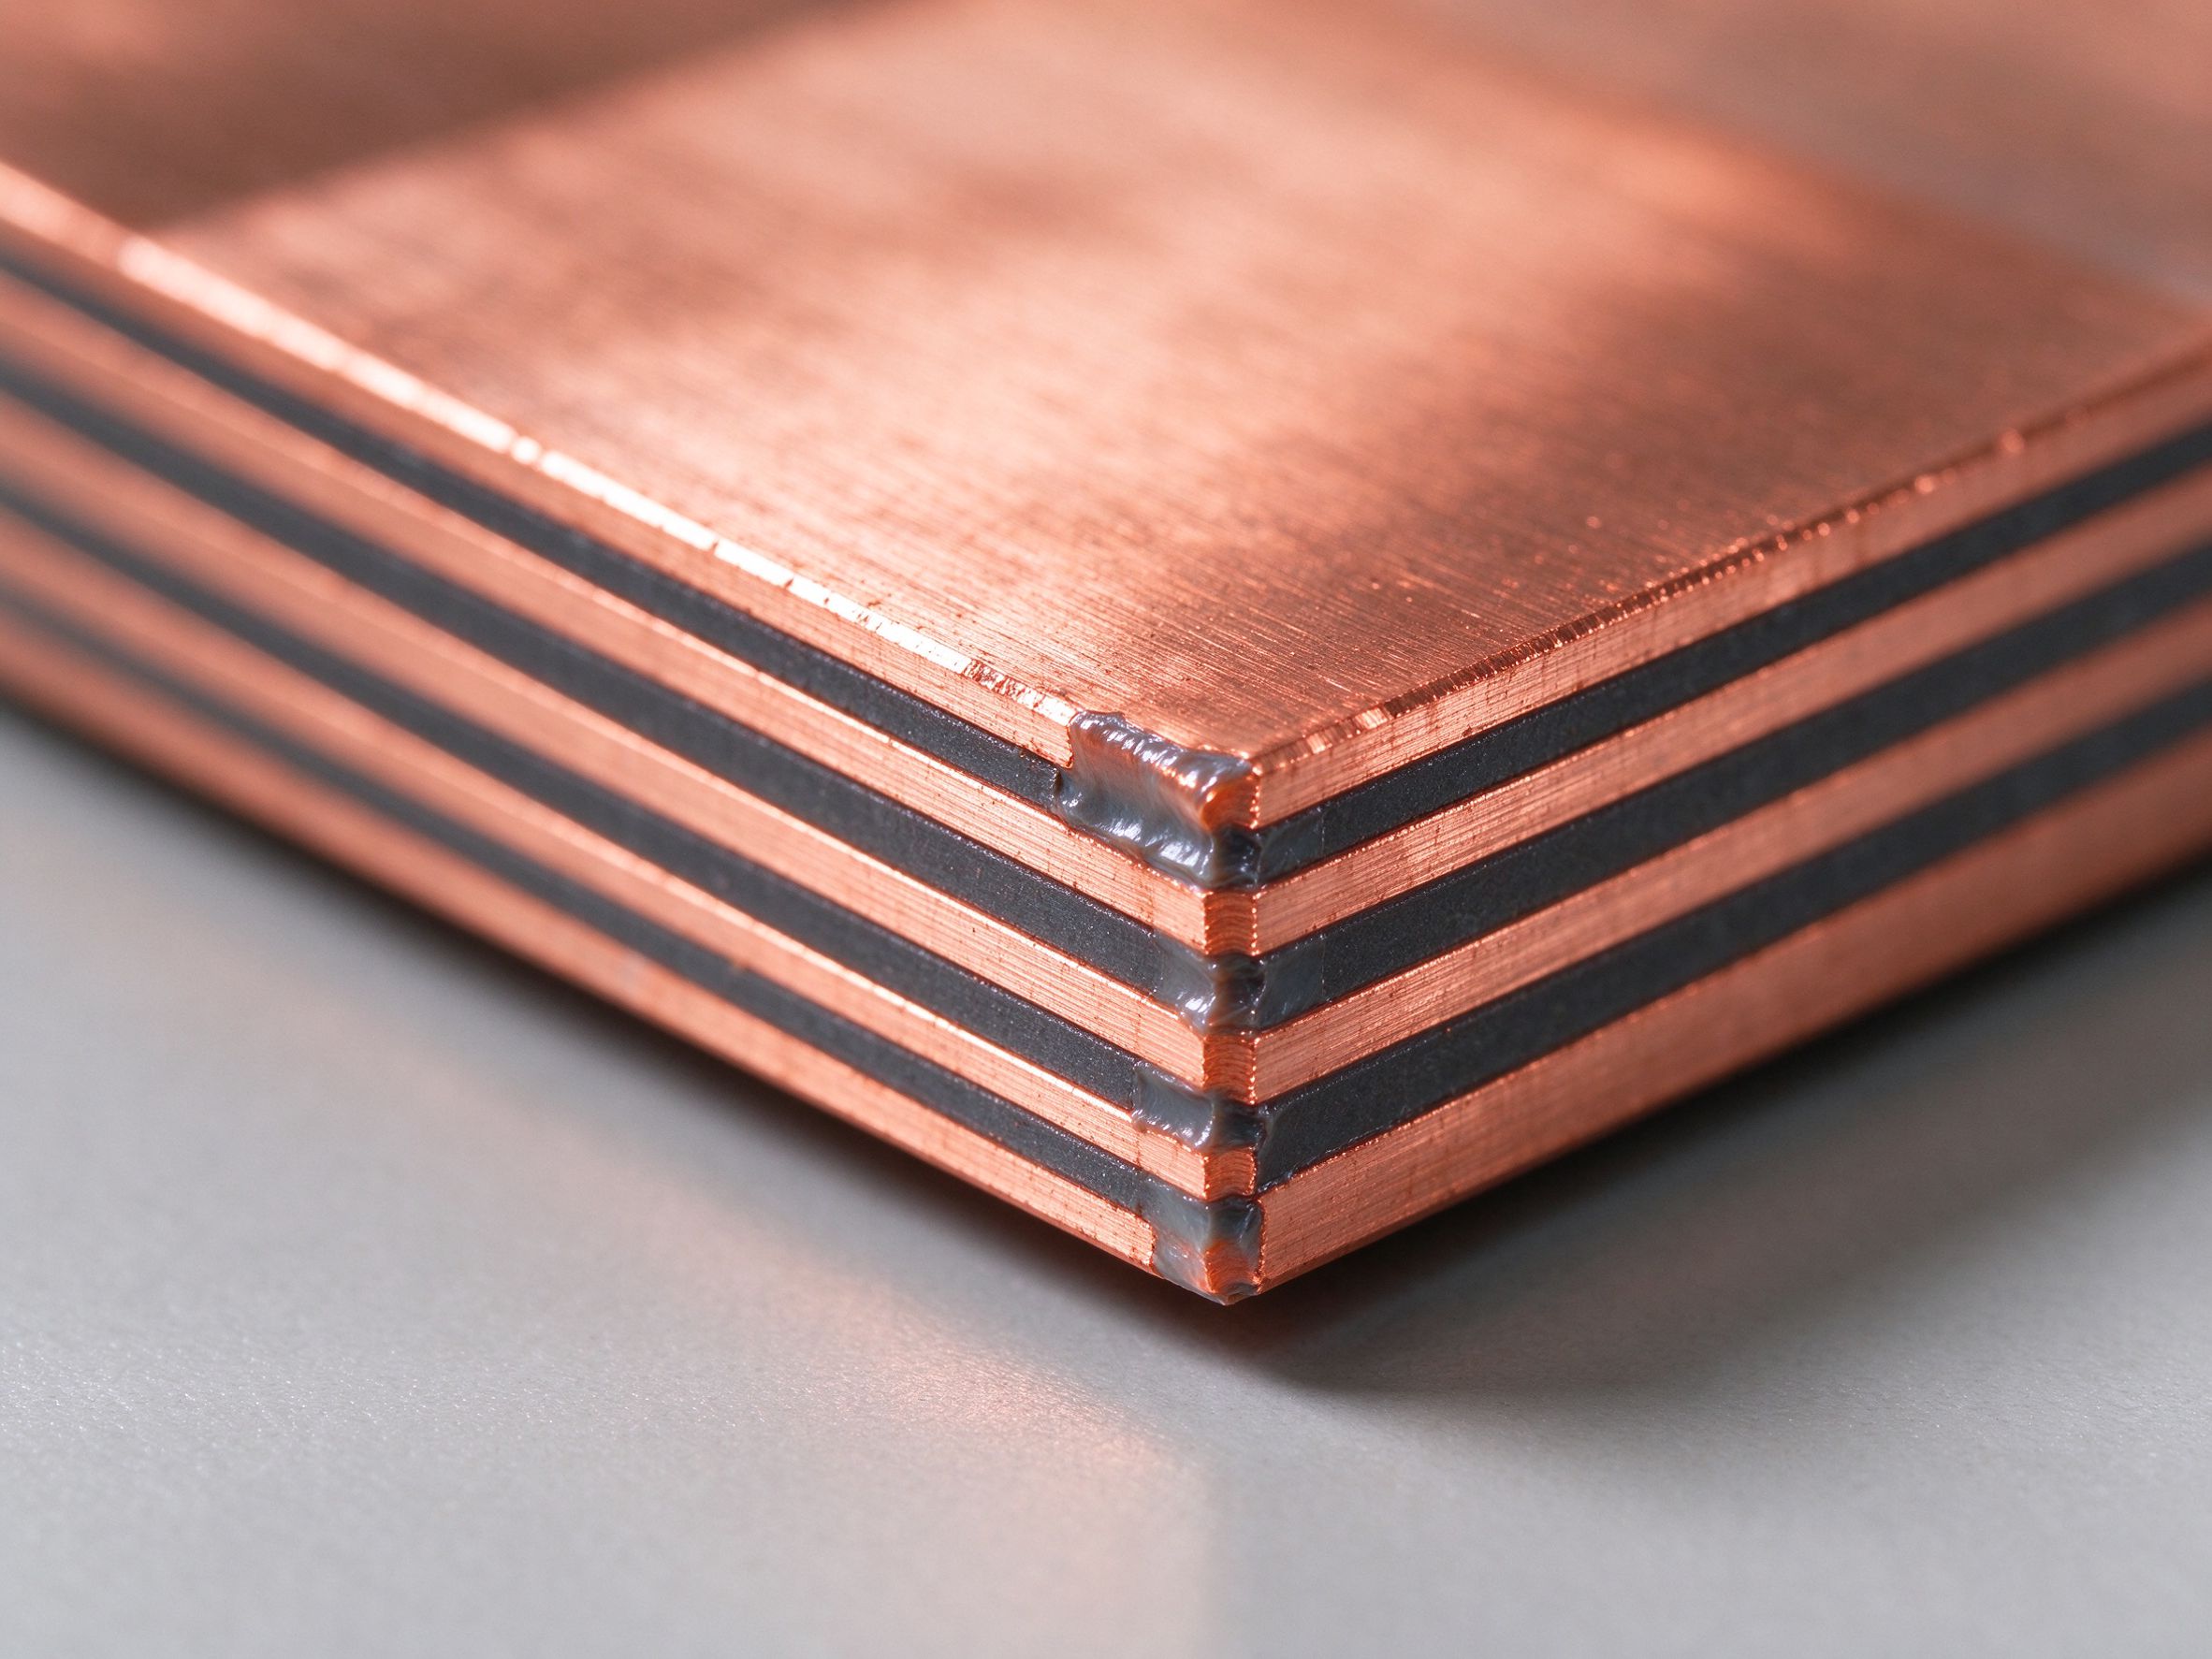
Der ausgerichtete Stapel wird zu einer beheizten Plattenpresse überführt. Wärme und Druck aktivieren die Kleberschicht auf dem Dielektrikum (oder härten das DLF-Epoxid aus), wobei jede Lage zu einem starren, porenfreien Block gebunden wird. Presszeit, Temperatur und Druck sind rezeptgesteuert je Filmtyp und Teil-Dicke — es gibt keine einzelne "eine Zahl", die für jeden Bau funktioniert.
Die Kontrolle von Poren zählt. Eine zwischen Kupfer und Film eingeschlossene Pore ist nicht nur ein visueller Defekt: sie ist eine Lufttasche mit viel niedrigerer Dielektrikumsfestigkeit als der Film, und sie kann unter hohem dv/dt zu einem Teilentladungsort werden, weshalb SHANYU vollständige Kantenversiegelung und kontrollierte Presszyklen statt einfaches Handkleben verwendet.
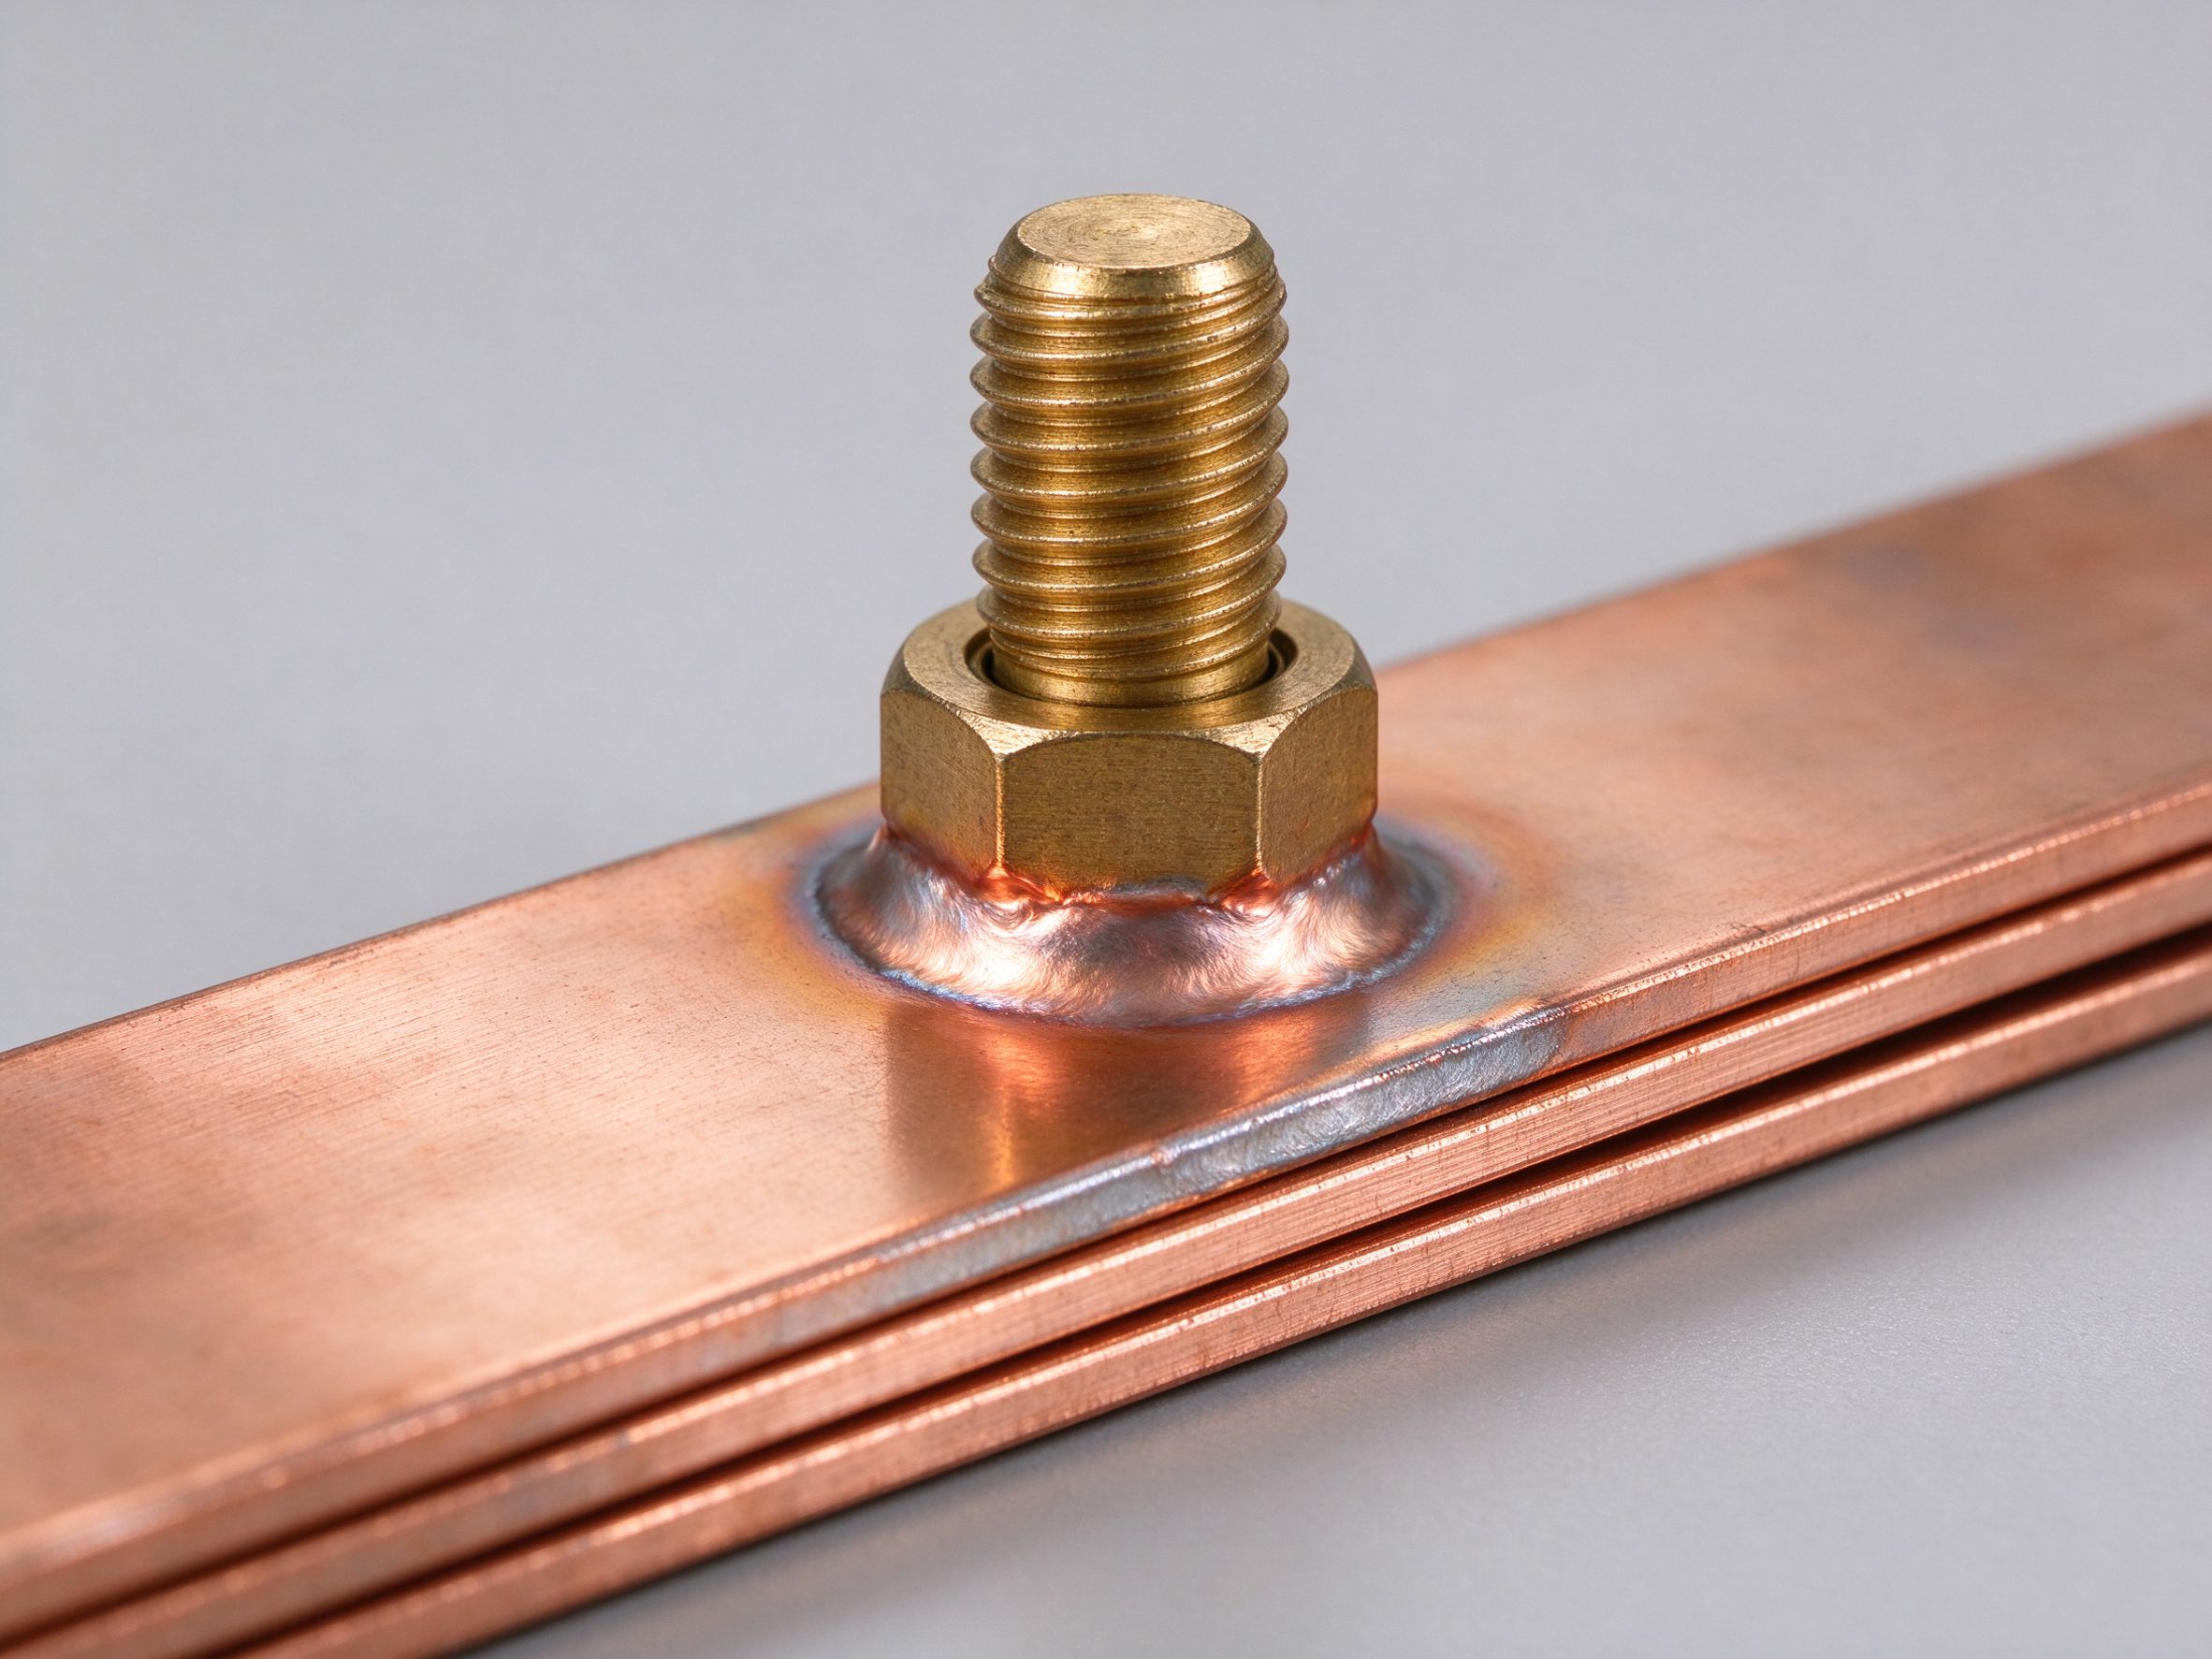
Nach der Pressaushärtung wird das Außenprofil besäubert und jede exponierte Kante erhält eine Versiegelungsraupe oder eine sekundäre Isolationsbandage. Dann wird die Anschluss-Hardware angebracht.
Drehmoment und Schweißparameter werden je Fügungs-Design festgelegt. Wir gehen dies im Detail in dem Anschluss-Verbindungsleitfaden durch. Schweißzonen werden wo möglich außerhalb des beschichteten Bereichs gehalten, weil Beschichtungsrückstände den Schweißpunkt schwächen.
Eine laminierte Sammelschiene ist nicht fertig, wenn sie aus der Presse kommt. Außenkontur, Lochpositionen und Anschluss-Abstandshalter werden auf CNC-Besäuberungs- oder Bearbeitungszentren auf Endmaß gebracht, dann geht es zur Qualität.
Wir bewerben Drittzertifizierungsnummern auf der Seite nicht, weil der Zertifizierungsumfang vom Endsystem des Kunden abhängt; stattdessen geben wir mit jedem Versand einen Werksprüfbericht heraus, und der ganze Ablauf sitzt in unserem Qualitätssystem.
SHANYUAN (Rizhao Shanyuan Electronic Components Co., Ltd.) wurde 2012 gegründet und führt diesen gesamten Prozess unter einem Dach in der Wulian Street, Rizhao. Praktische kaufmännische Fakten, die Ingenieure interessieren:
Wenn Sie Lieferanten vergleichen oder versuchen, für eine neue Plattform laminierte Sammelschienensysteme zu kaufen, ist der schnellste Weg, Ihre Zeichnung freizugeben und ein kundenspezifisches Sammelschien-Angebot anzufordern — wir führen zuerst einen DFM-Review durch (siehe unsere 2026-DFM-Checkliste), damit das Angebot, das Sie erhalten, widerspiegelt, was wir tatsächlich bauen können, nicht einen optimistischen Platzhalter.
Fragen zu einem bestimmten Schritt? Erreichen Sie uns unter /contact/ oder per E-Mail an busbar@shanyo.com. Für andere Konstruktionsthemen durchsuchen Sie den Ressourcen-Hub und den Sammelschien-Konstruktionsleitfaden.
Weil jeder Schritt auf dieser Seite unter einem Dach in Rizhao passiert, geben wir ein halbgebautes Teil zwischen Schneiden und Lamination nicht an einen Zulieferer weiter. Das klingt wie ein Logistikdetail, aber es ist, was uns erlaubt, enge Toleranzen bei der Lagenausrichtung zu halten: ein Rohling, der direkt von unserem Lasertisch zu unserer Layup-Werkbank geht, wurde nicht zwischen drei Fabriken hin- und hergeschoben, und das Dielektrikum-zu-Kupfer-Register bleibt, wo die Zeichnung es sagt. Es ist auch, was uns erlaubt, Muster in 5–7 Werktagen zu drehen — kein Warten auf einen Beschichter, einen Laminierer und einen Tester, die jeweils ihre eigene zweiwöchige Schlange nehmen. Wenn Sie ein kundenspezifisches Sammelschien-Angebot über Lieferanten vergleichen, fragen Sie, ob jeder Schritt im Haus oder ausgelagert ist; die Antwort erklärt typisch sowohl den Preis als auch die Lieferzeit.
Jedes Los, das wir versenden, trägt einen Werksprüfbericht, der mit der Arbeitsauftragsnummer verknüpft ist. Dieser Bericht erfasst das Kupfer-Los, die Dielektrikumsfilm-Rolle, das Press-Rezept, die Hipot-Spannung und den Isolationswiderstand-Wert. Wenn eine Feldfrage Jahre später zurückkommt, können wir das Teil auf das genaue Coil- und Film-Los zurückverfolgen. Wir veröffentlichen Drittzertifizierungsnummern auf dieser Seite nicht, weil der Zertifizierungsumfang zum Endsystem des Kunden gehört — stattdessen geben wir unseren Kunden die Roh-Testergebnisse, die sie brauchen, um ihre eigene Systemebenen-Qualifizierung durchzuführen. Siehe unsere Qualitätsseite für die Prozess-Zusammenfassung, und die Über-uns-Seite für den Fabrikhintergrund.
Eine letzte Anmerkung für Ingenieure, die ein Muster erhalten: das Erstmuster-Teil wird nach der Zeichnung gebaut, nicht nach einer optimistischen Annahme. Wenn etwas im Stapel nach der Werkbank-Prüfung angepasst werden muss, iterieren wir auf der Laserschnitt-Route — keine Werkzeugkosten, um eine Dimension zu ändern — bis das Muster freigegeben ist. Einmal freigegeben, wird diese Zeichnung die Produktions-Baseline, und jedes nachfolgende Los wird nach demselben Stapel, Press-Rezept und denselben Prüfgrenzen gebaut. Das ist die praktische Bedeutung einer wiederholbaren laminierten Sammelschien-Lieferkette bei SHANYU: ein Muster, dem Sie vertrauen können, und ein Produktions-Bau, der dem Muster entspricht, das Sie qualifiziert haben.
PET, Nomex und DLF-Epoxid sind die drei Dielektrika, die wir täglich in SHANYUAN-Stromschi
Read article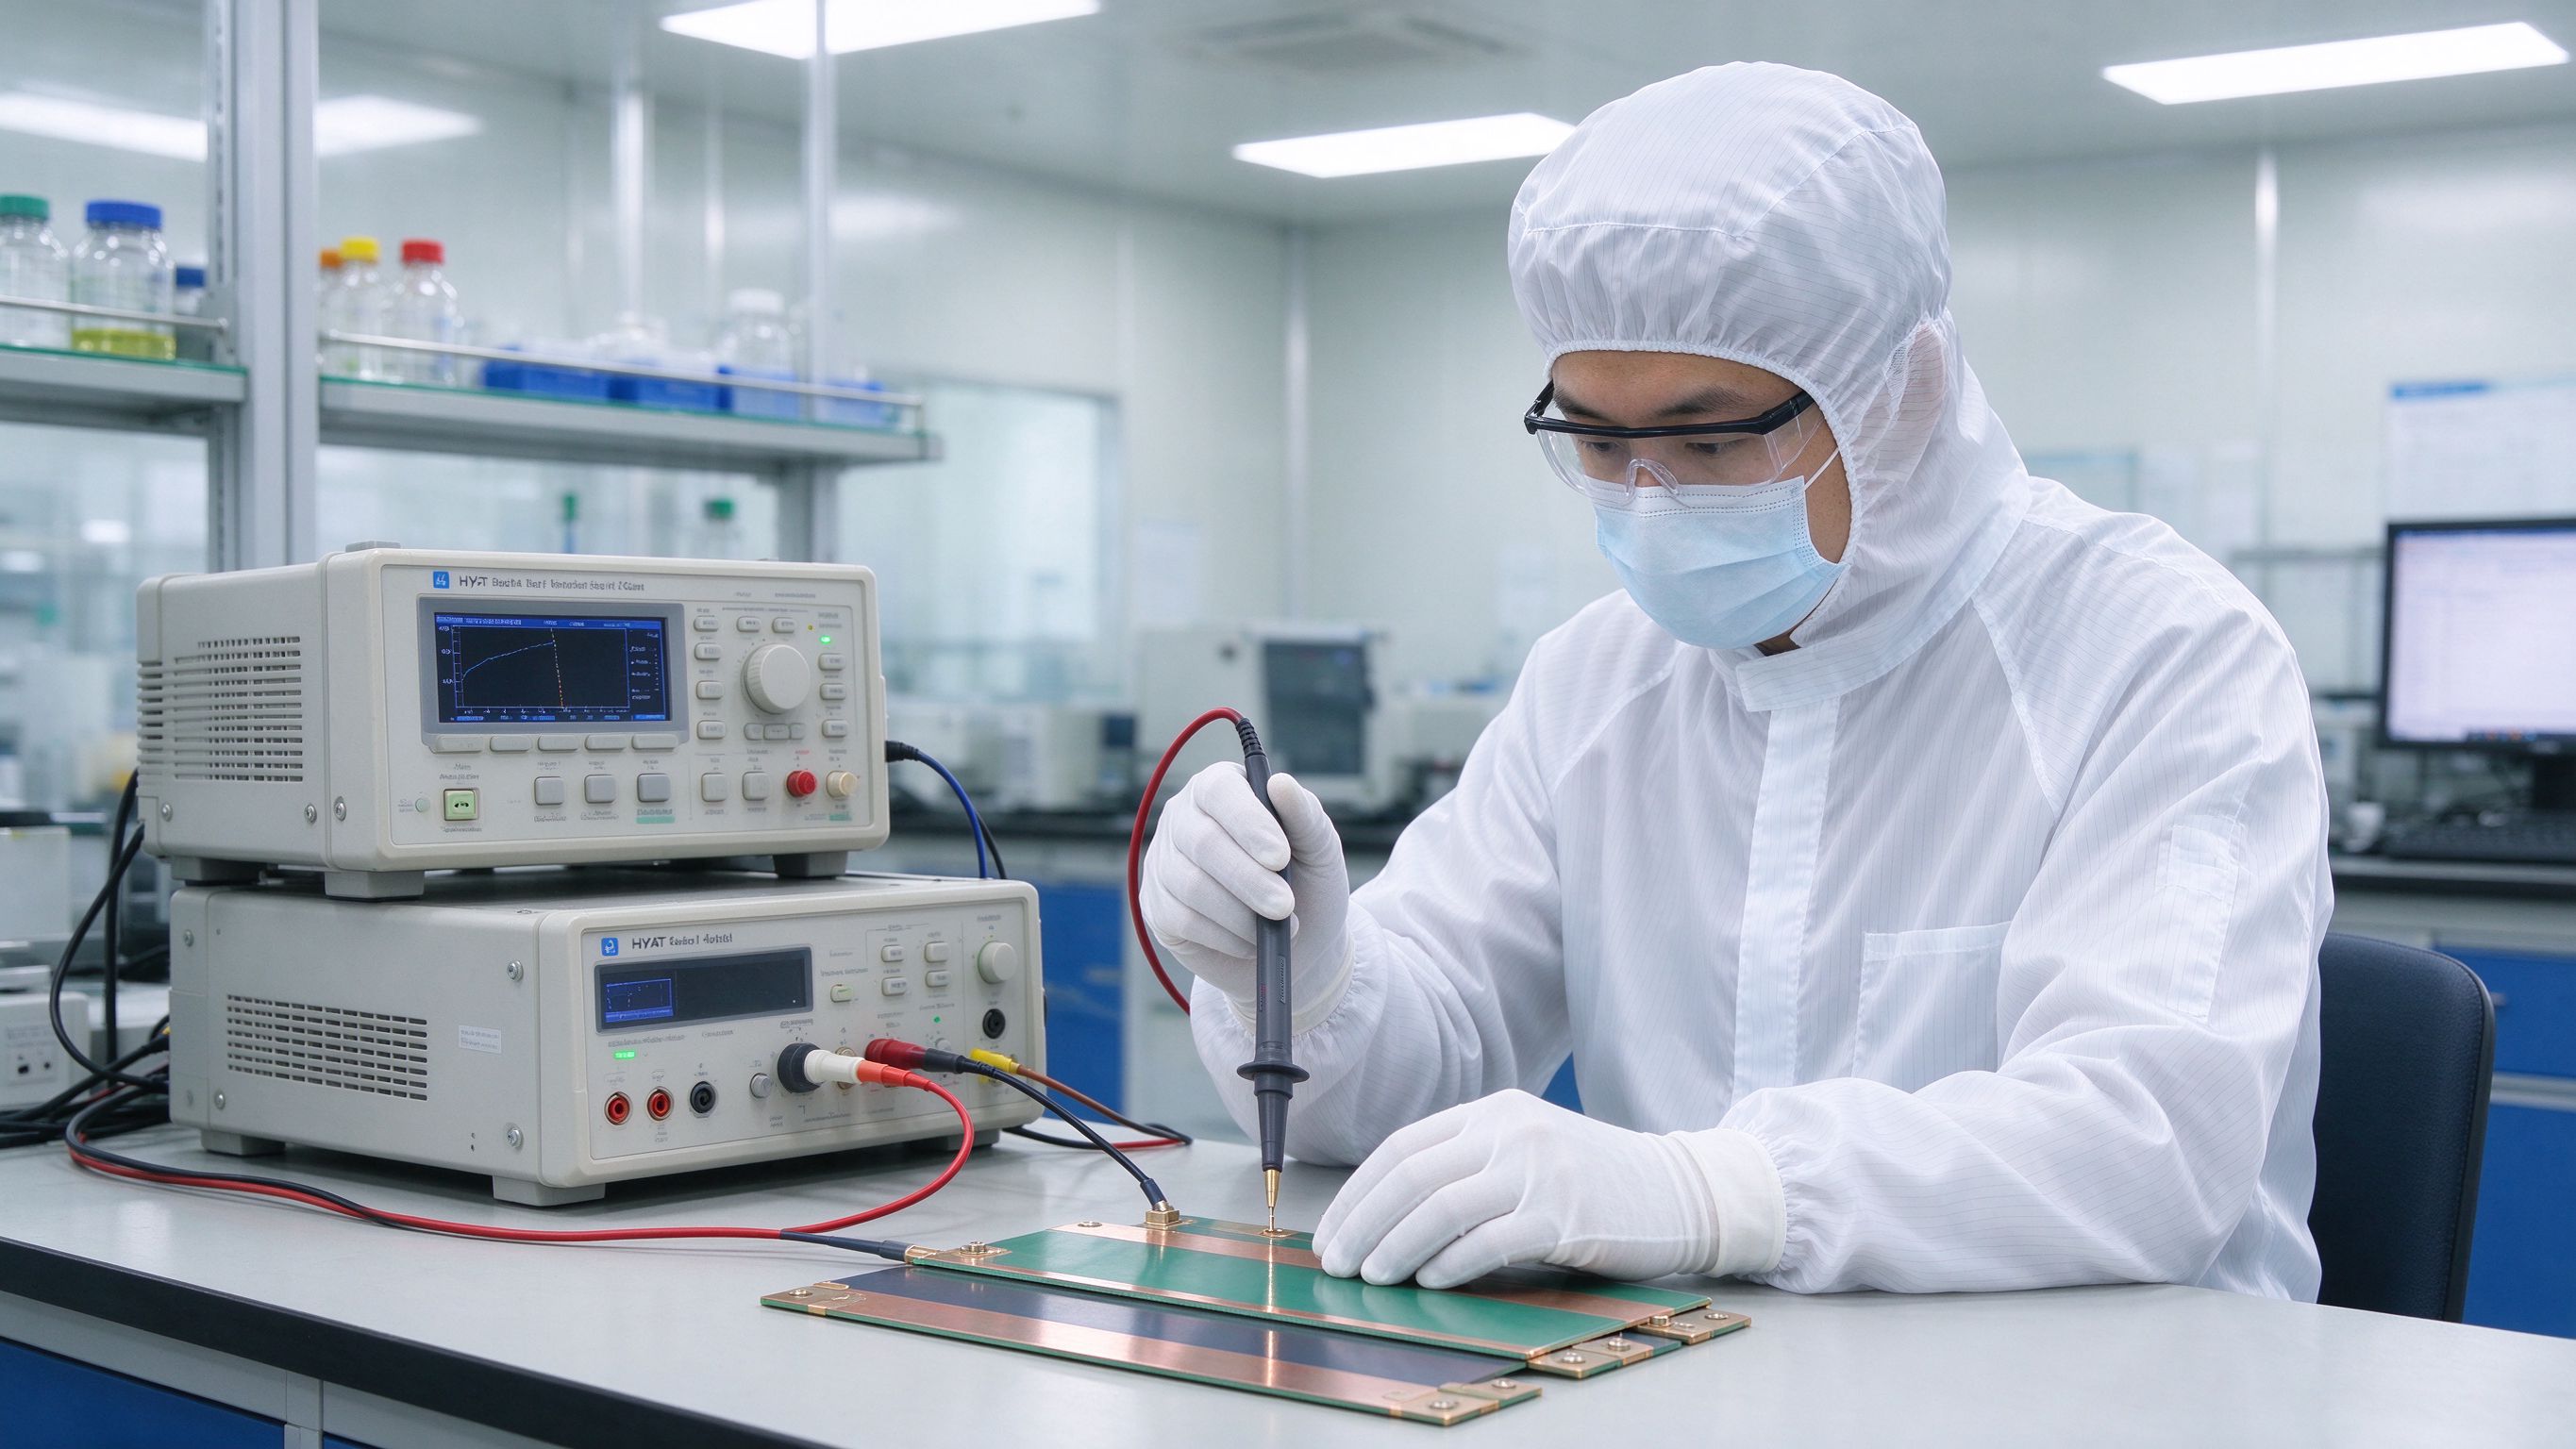
Jede Stunde DFM vor einem Angebot für eine kundenspezifische Stromschiene spart eine Woche
Read articleDer Anschluss ist die Stelle, an der eine laminierte Stromschiene mit der Außenwelt zusamm
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
