表面絶縁の3方式比較。PETフィルム、粉体塗装、熱収縮被覆の絶縁性・加工性・コストを用途別に選ぶ基準。
表面絶縁の3方式比較。PETフィルム、粉体塗装、熱収縮被覆の絶縁性・加工性・コストを用途別に選ぶ基準。
バスバーはシステムとして定格される:導体断面が電流容量を決め、絶縁が電圧クラスと許容スペースを決め、その組合せが盤サイズを決める。適切な絶縁系を持つ 20 kV バスバーは、裸バー配置よりはるかにタイトな相-相間隔で運転できる――より小さな筐体、より少ない鉄、より低コスト(バスバー選定実務、2026)。
トレードオフは、絶縁が公差も取り、工程ステップを加え、導体には決して起こらない方法で故障しうること。絶縁選びはしたがって図面の最終ステップでなく設計入力。
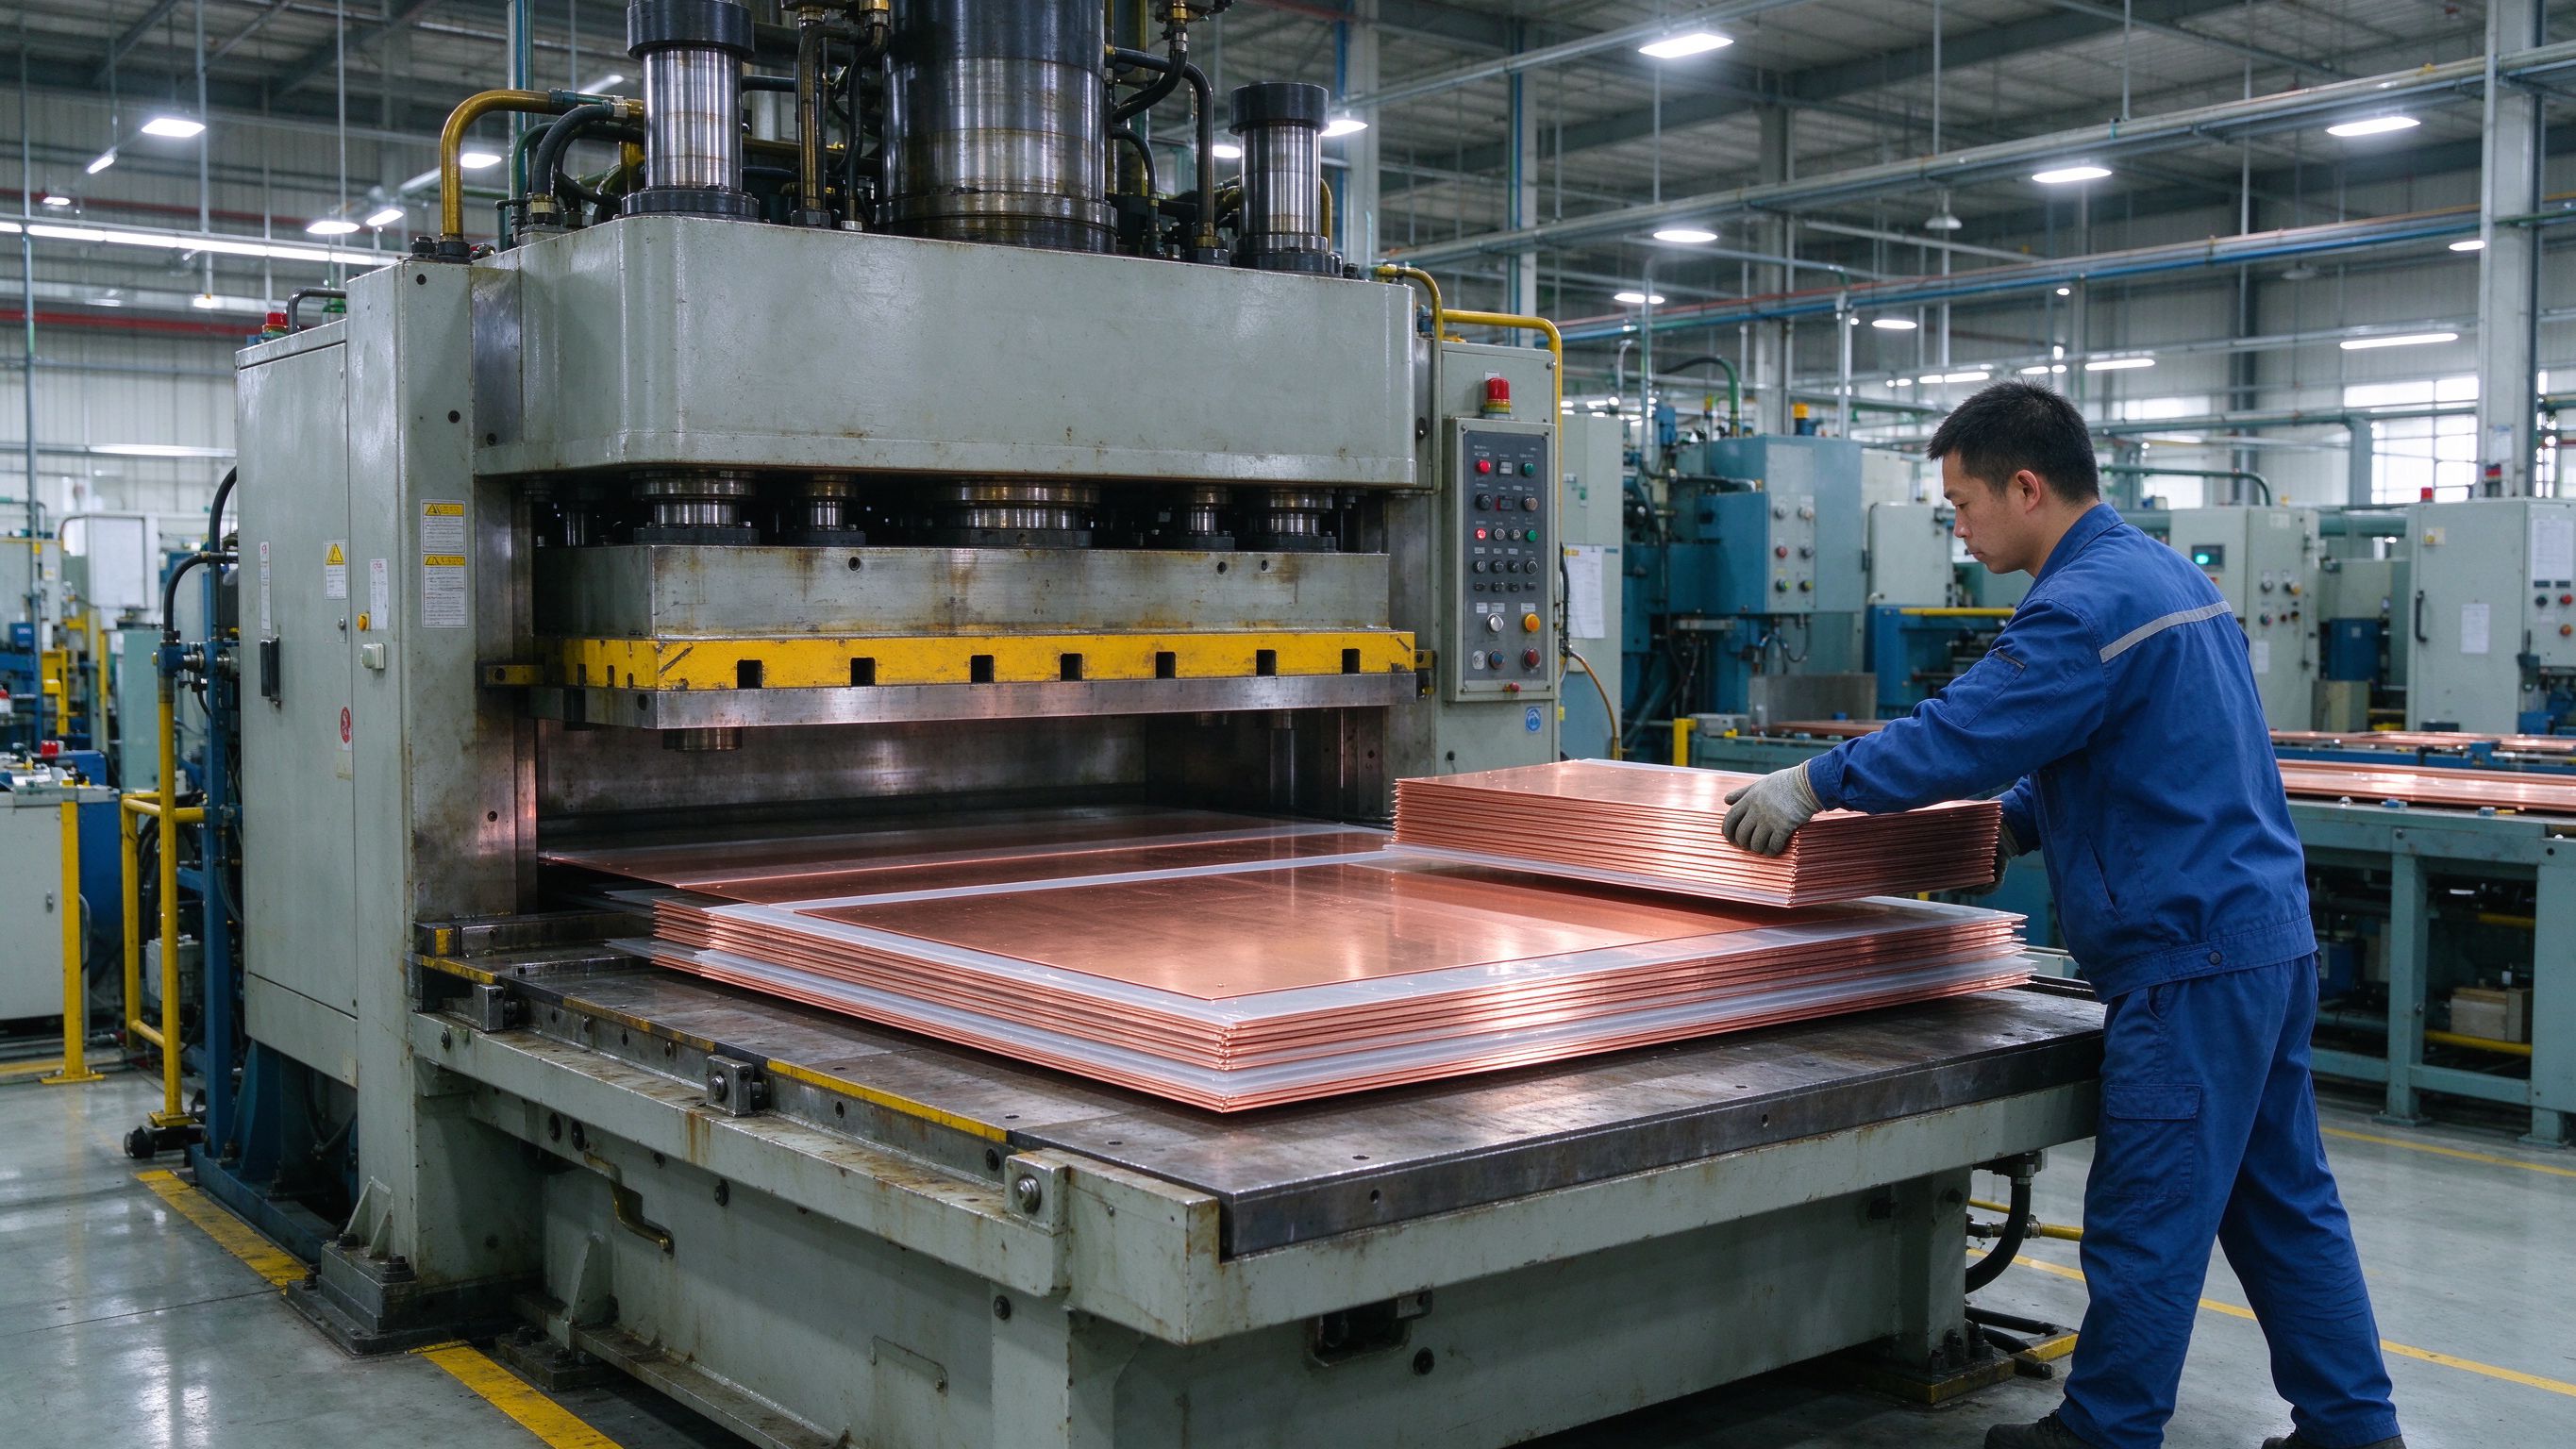
PET フィルムラミネーション:導体上に接着された誘電体フィルム、平坦・高量産部品――EV バッテリリンク、コンデンサバスバー、積層スタック――の既定。エポキシ粉末塗装:熱硬化性樹脂を静電または流動床で塗布し、緻密なピンホールフリー層へ硬化させるもの――3 次元形状とより高電圧向けの選択。PVC ディッピング:導体を予熱しプラスチゾルに浸漬、穴・曲げに追従する厚いコンフォーマルコートを形成。熱収縮スリーブ:チューブが部品上に収縮、単純で現場手直し可能だが曲げで薄い。
各工程は誘電体性能・形状被覆・コスト・手直し可能性の間の妥協――第 9 節の表がそれらを並べる。
エポキシ粉末塗装は、四つの一般工程の中で最高の誘電体性能を生む。予熱バスバーへの流動床塗布、または静電噴霧+オーブン硬化が、典型絶縁耐力 16–30 kV/mm の緻密層をもたらす;塗装厚は低電圧 Duty の 60 µm から 15 kV クラス向け 1.5–3.2 mm まで及ぶ(GRL Copper、2026)。
二つの特性がそれを過酷 Duty 向け選択にする:熱収縮が及ばない曲げ・ツイスト・打抜パターン上のピンホールフリー被覆、そして卓越した部分放電抵抗――高密着・ボイドフリー層が、15 kV 以上で巻き絶縁を悩ませる PD 開始点を除去する。
経済性はよく理解されている。ディッピングに対し、粉末噴霧は材料利用率を約 30% 上げ総コストを 18–25% 削減する(Apollo Stamping & Welding、2026)。だが工程は実インフラを要する:予熱炉、流動床、硬化トンネル――量産でのみ元が取れる設備投資。
隠れたコストは別にある:塗装前の接続点マスキング(または後の剥離)、そして手直し。硬化エポキシは硬く脆い;誤処理部品の除去・再塗装は労働集約的(GRL Copper、2026)。供給業者にとって粉末塗装は、部品ごとの選択でなくライン能力。
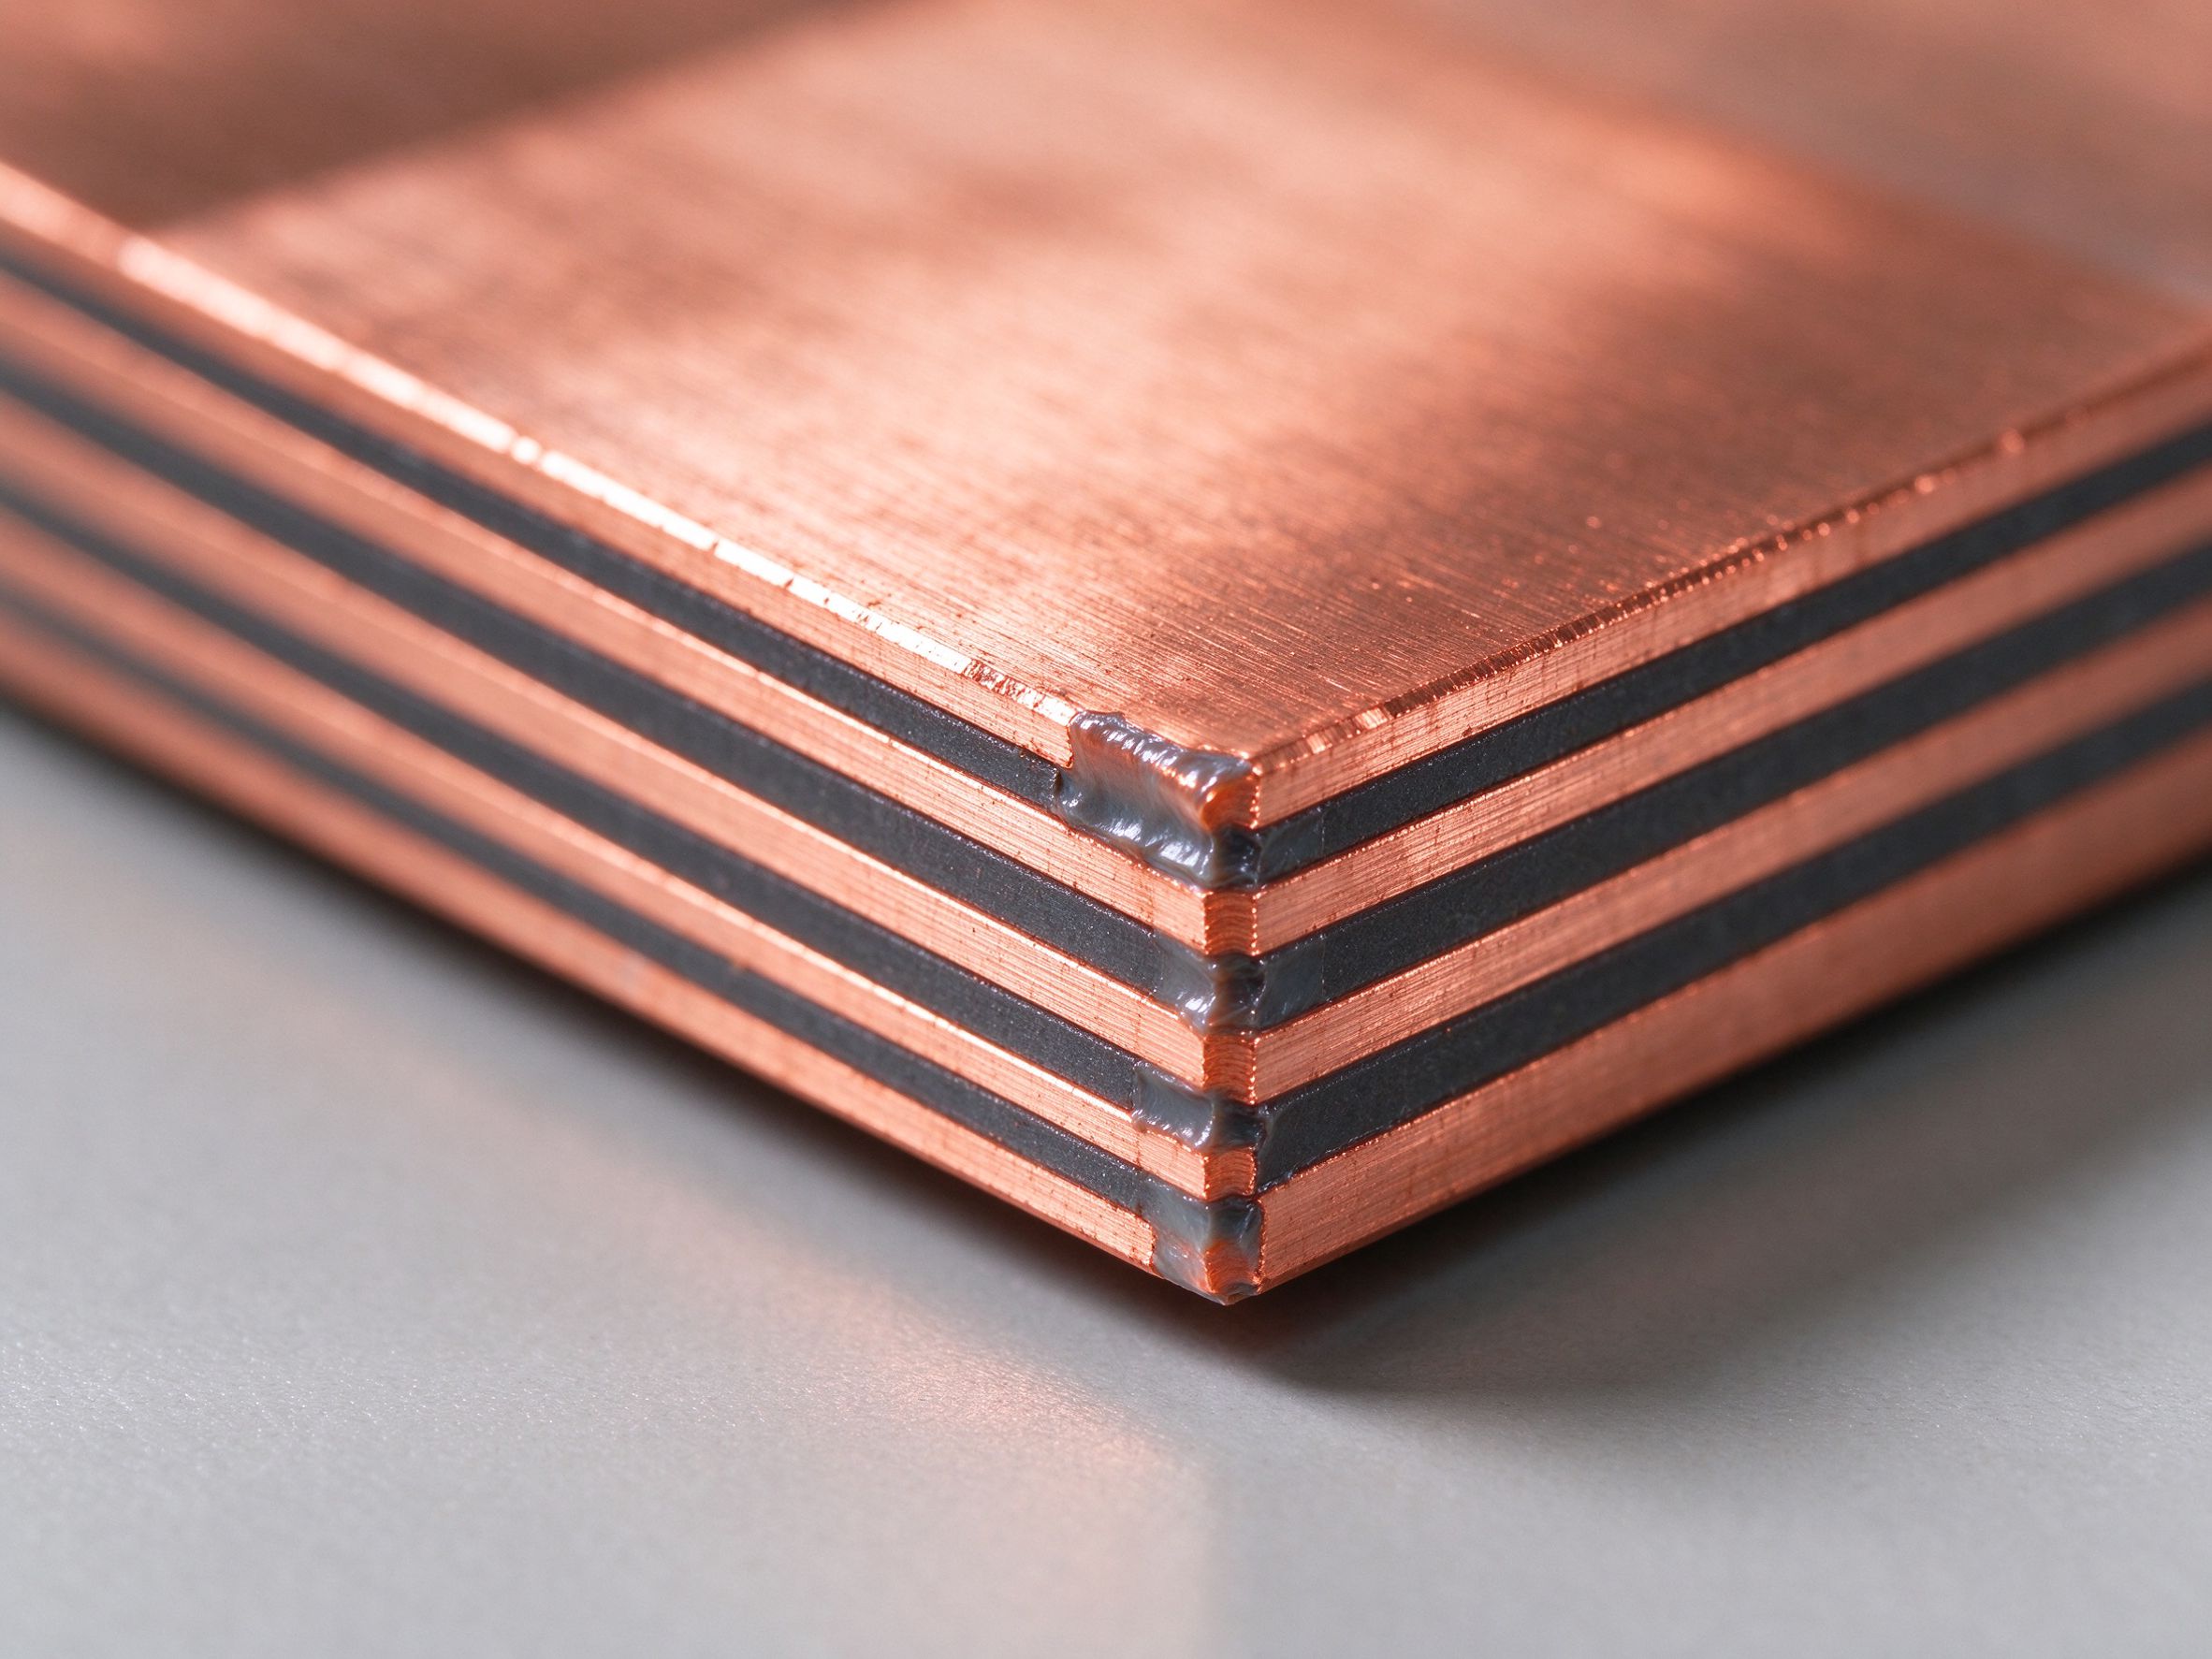
PET フィルムは、EV フィルムコンデンサバスバー、バッテリリンク、積層アセンブリのラミネーション標準。単位厚あたり高絶縁耐力、清潔な表面、熱プレスラミネーション下で一貫した厚さ、スタックに応じ 3–10 kV 範囲の耐電圧を提供する(Apollo、2026)。GTS(米国)や Krempel(独国)のような供給業者の白または乳白色フィルムが仕様書を支配する。
限界は形状:フィルムは平坦面と制御曲げに効き、穴と複雑プロファイルを持つ 3 次元形状には効かない。部品がコンフォーマル被覆を要するとき、業界はディッピングまたは粉末へ移る。
PVC ディッピングは、予熱導体を液状プラスチゾルに下ろすことから始まる;塗装はフィルム・収縮チューブが追従できない穴・曲げ・不規則プロファイル上に形成される(Apollo、2026)。耐電圧は典型約 3.5 kV AC、温度範囲 -40 から 125 °C、難燃クラス UL 94 V-0(RHI Electric、2026)。オレンジとグリーンが電相識別の標準色。
ディッピングの強み――完全被覆と低工具コスト――は中程度の電圧天井と共に来る。1000 V クラス充電器・盤 Duty には全く十分;10 kV 超開閉装置には正しい道具でない。
PE 熱収縮スリーブは最速で適用できる絶縁であり、現場で最も手直しが容易:チューブを通し、加熱、完了。電圧定格は約 2.7 kV AC、温度 -40 から 125 °C、UL 224 VW-1 難燃クラスが一般(RHI Electric、2026)。
その弱みは強みの裏返し:曲げでチューブが薄くなり皺になりうり、被覆はコンフォーマルでなく、誘電体均一性は中程度(GRL Copper、2026)。熱収縮は、保守友好部品、技術者が現場で剥離・再終端を要しうる鉄道・現場環境の既定に留まる。
四つのコア工程を超え、成形絶縁――部品周りに射出成形された PA66 または同類――が、量産工程が及ばない機械的保護と精密位置決めを、絶縁耐力と IP67-68 シールと共に加える。PA12 押出絶縁は -40 から 150 °C で約 5 kV AC を担う(RHI Electric、2026)。
成形は、バスバーが構造要素を兼ねるとき、または環境が密閉・機械的堅牢パッケージを要求するとき正しい選択。工具コストがゲート:金型は数万ドルに達し、量産でのみ意味を持つ。
電圧天井:熱収縮 約 2.7 kV;PVC ディッピング 約 3.5 kV;PET フィルム 3–10 kV;粉末塗装 15–42 kV クラス;成形・押出 5 kV 以上。被覆:粉末とディッピングは 3 次元形状にコンフォーマル;フィルムと収縮チューブはそうでない。コスト構造:収縮は部品あたり最安だが曲げで薄い;粉末はライン設備投資最高だがスケールで単価最低;成形は工具重い。
手直し:収縮とフィルムは現場友好;粉末と成形はそうでない。環境:粉末塗装は塩・化学曝露で耐える――エポキシスタックは一部仕様で 1000 時間超の耐塩水噴霧――一方フィルムはアセンブリの保護を要する。
絶縁厚は図面が規格と出会う箇所。粉末塗装に対し 60–120 µm が 1,000 V までに仕え;1.5–3.2 mm が 15 kV クラスを扱う(GRL Copper、2026)。フィルムスタックは電圧に到達するため層数を重ねる:コンデンサバスバー積層体は導体間に複数フィルム層で 3–10 kV を構築。
経験則:15–30 kV/mm 範囲の絶縁耐力は 1 mm 層が約 15–30 kV の耐電圧を担うことを意味する――だが実設計は決して破壊数値で運転しない。設置定格は厚さだけでなく沿面距離が決め、1,000 m 超では標高補正が適用される。
UL 94 V-0 は四工程すべてにわたる既定難燃クラスであり、2026 年には保管・充電プロジェクトがより厳しい火災試験文書に直面する中、仕様書行から監査可能要件へ移りつつある(当社の NFPA 855 ノート参照)。絶縁の難燃挙動が、誘電体数値だけでなく今や当局レビューのファイルに着地する。
データシートで難燃クラスを求め、部品が BESS または充電プログラムに給電するなら証明書を求められたい。材料は同じ;証跡が新しいだけ。
絶縁とめっきは終端で相互作用する。継手域のすずめっき(5–15 µm)または銀(2–8 µm)は工程に応じ絶縁前または後に適用され、マスキング・剥離ステップが、重要箇所でめっき面が清潔に保たれるかを決める。
設計則:図面で絶縁境界を定めよ――最後のめっき域をフィルムまたはコートがどこまで延びるか――そしてマスキング方法を指定。継手面に這い上がったコートは、最初の熱サイクルを待つ接触抵抗故障。
SHANYUAN は、完全な絶縁メニューを備えた銅バスバーを供給する――バッテリ・コンデンサ Duty 向け PET フィルムラミネーション、3D 高電圧部品向けエポキシ粉末塗装、現場友好ビルド向け PVC・熱収縮オプション――図面に従うすずまたは銀めっきを施した C11000 銅上、標準で UL 94 V-0 絶縁。
電圧クラス、形状、環境を図面と共に送付されたい;当社エンジニアは適合する絶縁工程を候補入れし、厚さ・沿面・試験範囲を確認する。DFM フィードバックと見積りが 1 営業日以内に着地する。
環境が電圧クラス以上に決める。海岸・化学曝露はエポキシ粉末を支持:緻密でピンホールフリーな、一部仕様で 1,000 時間超の耐塩水噴霧コート、裸またはフィルム被覆面より良好なトラッキング抵抗(Apollo、2026)。湿度はすべての絶縁タイプに重要、表面湿気が有効沿面を短縮しトラッキングを招くから。
屋外、部分密閉、または工場フロア Duty に対しては、絶縁耐力だけでなく絶縁系の塩水噴霧時間とトラッキング指数(CTI)を求められたい。トラッキング性能の悪い 5 kV コートは、清潔な 3 kV コートより汚れた表面で早く故障する。
絶縁は厚さを加え、厚さは公差。0.2–0.5 mm の粉末コートまたは数十分の一ミリのフィルムスタックが、タイトなアセンブリの空間距離予算を消費しうり、コート厚は部品全体で変動する――曲げ・縁が平坦部と異なる(Apollo、2026)。
工学則:絶縁を配置した完成寸法を定め、厚さ管理を明記し(良好な粉末ラインの典型 ±15 µm、業界実務 ±25 µm に対し)、アセンブリ空間距離を裸バーでなく絶縁部品で確認。DFM レビューが金型または工具が切られる前にこれを捉える。
厚さ均一性は願望でなく工程能力。ロボット制御噴霧を備えた流動床・静電ラインはフィルム厚をタイトな帯域に保ち;手動塗布はドリフトする。硬化時間・温度が最終特性を決める――不完全硬化粉末は柔らかく導電トラッキングし、過硬化は脆い。
供給業者が絶縁工程を見積るとき、厚さがどう管理・検証されるかを尋ねられたい:自動噴霧制御、インラインまたはサンプル測定、工程シート上の硬化パラメータ。答えがライン能力と約束を分ける。
形状と環境が強いる絶縁を選び、その後コストに残りを決めさせよ。平坦高量産部品は PET フィルムへ;電圧と耐塩性を要する 3D 部品はエポキシ粉末へ;現場手直し可能または低電圧部品は熱収縮へ;バスバーが構造的または密閉のとき成形絶縁がその工具を稼ぐ。電圧クラス、厚さ管理、難燃クラス、環境を指定し、供給業者の工程証拠に残りを答えさせよ。
手直し可能性は生産上の便宜でなくライフサイクル特性。熱収縮は現場で数分で切断・交換でき;平坦バーの PET フィルムはスプライスで修理可能;エポキシ粉末と成形絶縁はそうでない――損傷コートは工場での剥離・再塗装を意味し、成形部品は新部品を意味する。
損傷の起きる鉄道・充電・工場フロア環境に対しては、手直しを念頭に絶縁を指定:アクセスが見込まれる箇所に熱収縮またはフィルムを、密閉アセンブリに粉末または成形を留保。図面はどの絶縁が現場修理可能か・その方法を述べるべき。
すべてのバスバーは熱サイクルする:負荷変化、昼夜、充放電。絶縁は、層間剥離・亀裂・曲げでの薄化なしに銅の膨張に追従せねばならない。フィルムラミネートは設計でこれを扱う――接着線がスタックと共に動く;粉末コートは動きに乗るのに十分な厚さと密着を要し;剛性成形部品は空間距離に頼る。
実務試験は熱サイクルであり、サイクルする Duty――充電器、ESS、トラクション――の認定に属する。低温で誘電体試験に合格するコートでも、密着がギリギリなら 5,000 サイクル後に故障しうる。
絶縁は供給業者の既定に任せず、図面に明示的注記として属するべき:1) 材料・工程(PET フィルム/エポキシ粉末/PVC ディップ/熱収縮);2) 完成部品で測定される厚さ・公差;3) 電圧クラス・試験要件(耐電圧、該当なら PDIV);4) 被覆境界――絶縁が止まりめっきが始まる箇所、そしてマスキング方法。
これら四行がバスバー見積りの曖昧さの大部分を除去する。それらが欠けるとき、供給業者は自らの既定を見積り、到着する部品はあなたの仕様でなく図面の供給業者解釈。
絶縁フィルムPET、紙Nomex、粉体DLFエポキシの特性比較。耐熱クラス・耐電圧・加工性・コストから用途別に選ぶ基準を示す。
Read article
接点の接触抵抗を長期に保つめっき選定。すず・銀・ニッケルの耐食性・はんだ付け性・コスト比較と、腐食環境での選び方。
Read article
高電圧設計に不可欠な沿面距離と空間距離。IEC 60664-1の汚染度・材質CTI区分に基づく実寸の決め方を、バスバー端面シールの観点から解説。
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
