銅板の打抜から積層・端面シール・出荷検査まで。量産ラインの各工程が部品信頼性にどう効くかを工程順に解説する。
銅板の打抜から積層・端面シール・出荷検査まで。量産ラインの各工程が部品信頼性にどう効くかを工程順に解説する。
工程は金属が工具に触れるずっと前に始まる。すべての仕事は顧客図面に対する材料準備チェックで始まる。当社の標準導体はC11000 電解 tough-pitch 銅であり、>100% IACS 導電率と一貫した焼鈍硬さのため選ばれる;重量またはコストが選択を駆動する箇所ではアルミを代替として提供するが、その場合締結継手の接触抵抗に追加の設計注意を要する。
板厚はほとんどの場合 0.8 mm から 3.0 mm の間に収まり、電流定格と層数に依存する(日常的に1 から 6+ 層を構築)。誘電体フィルムはやや大きめのマスターブランクに切断され、後のトリミングが端子窓で清浄な銅を露出させつつ絶縁が電流経路を完全に被覆するようにする。
各銅層は、CAD データに対し数十分の一ミリメートル以内で一致せねばならない平坦なブランク。量と形状複雑さに応じ二つの切断ルートを使う。
概ね数百個超のリピート注文には、ハード治工具による順送または単発金型が最速のサイクルタイムと最も鋭い縁を与える。ブランキング、穴抜き、ノッチングが一回のプレスストロークで起こる。これは設計が凍結され量産に入った後の既定ルート。
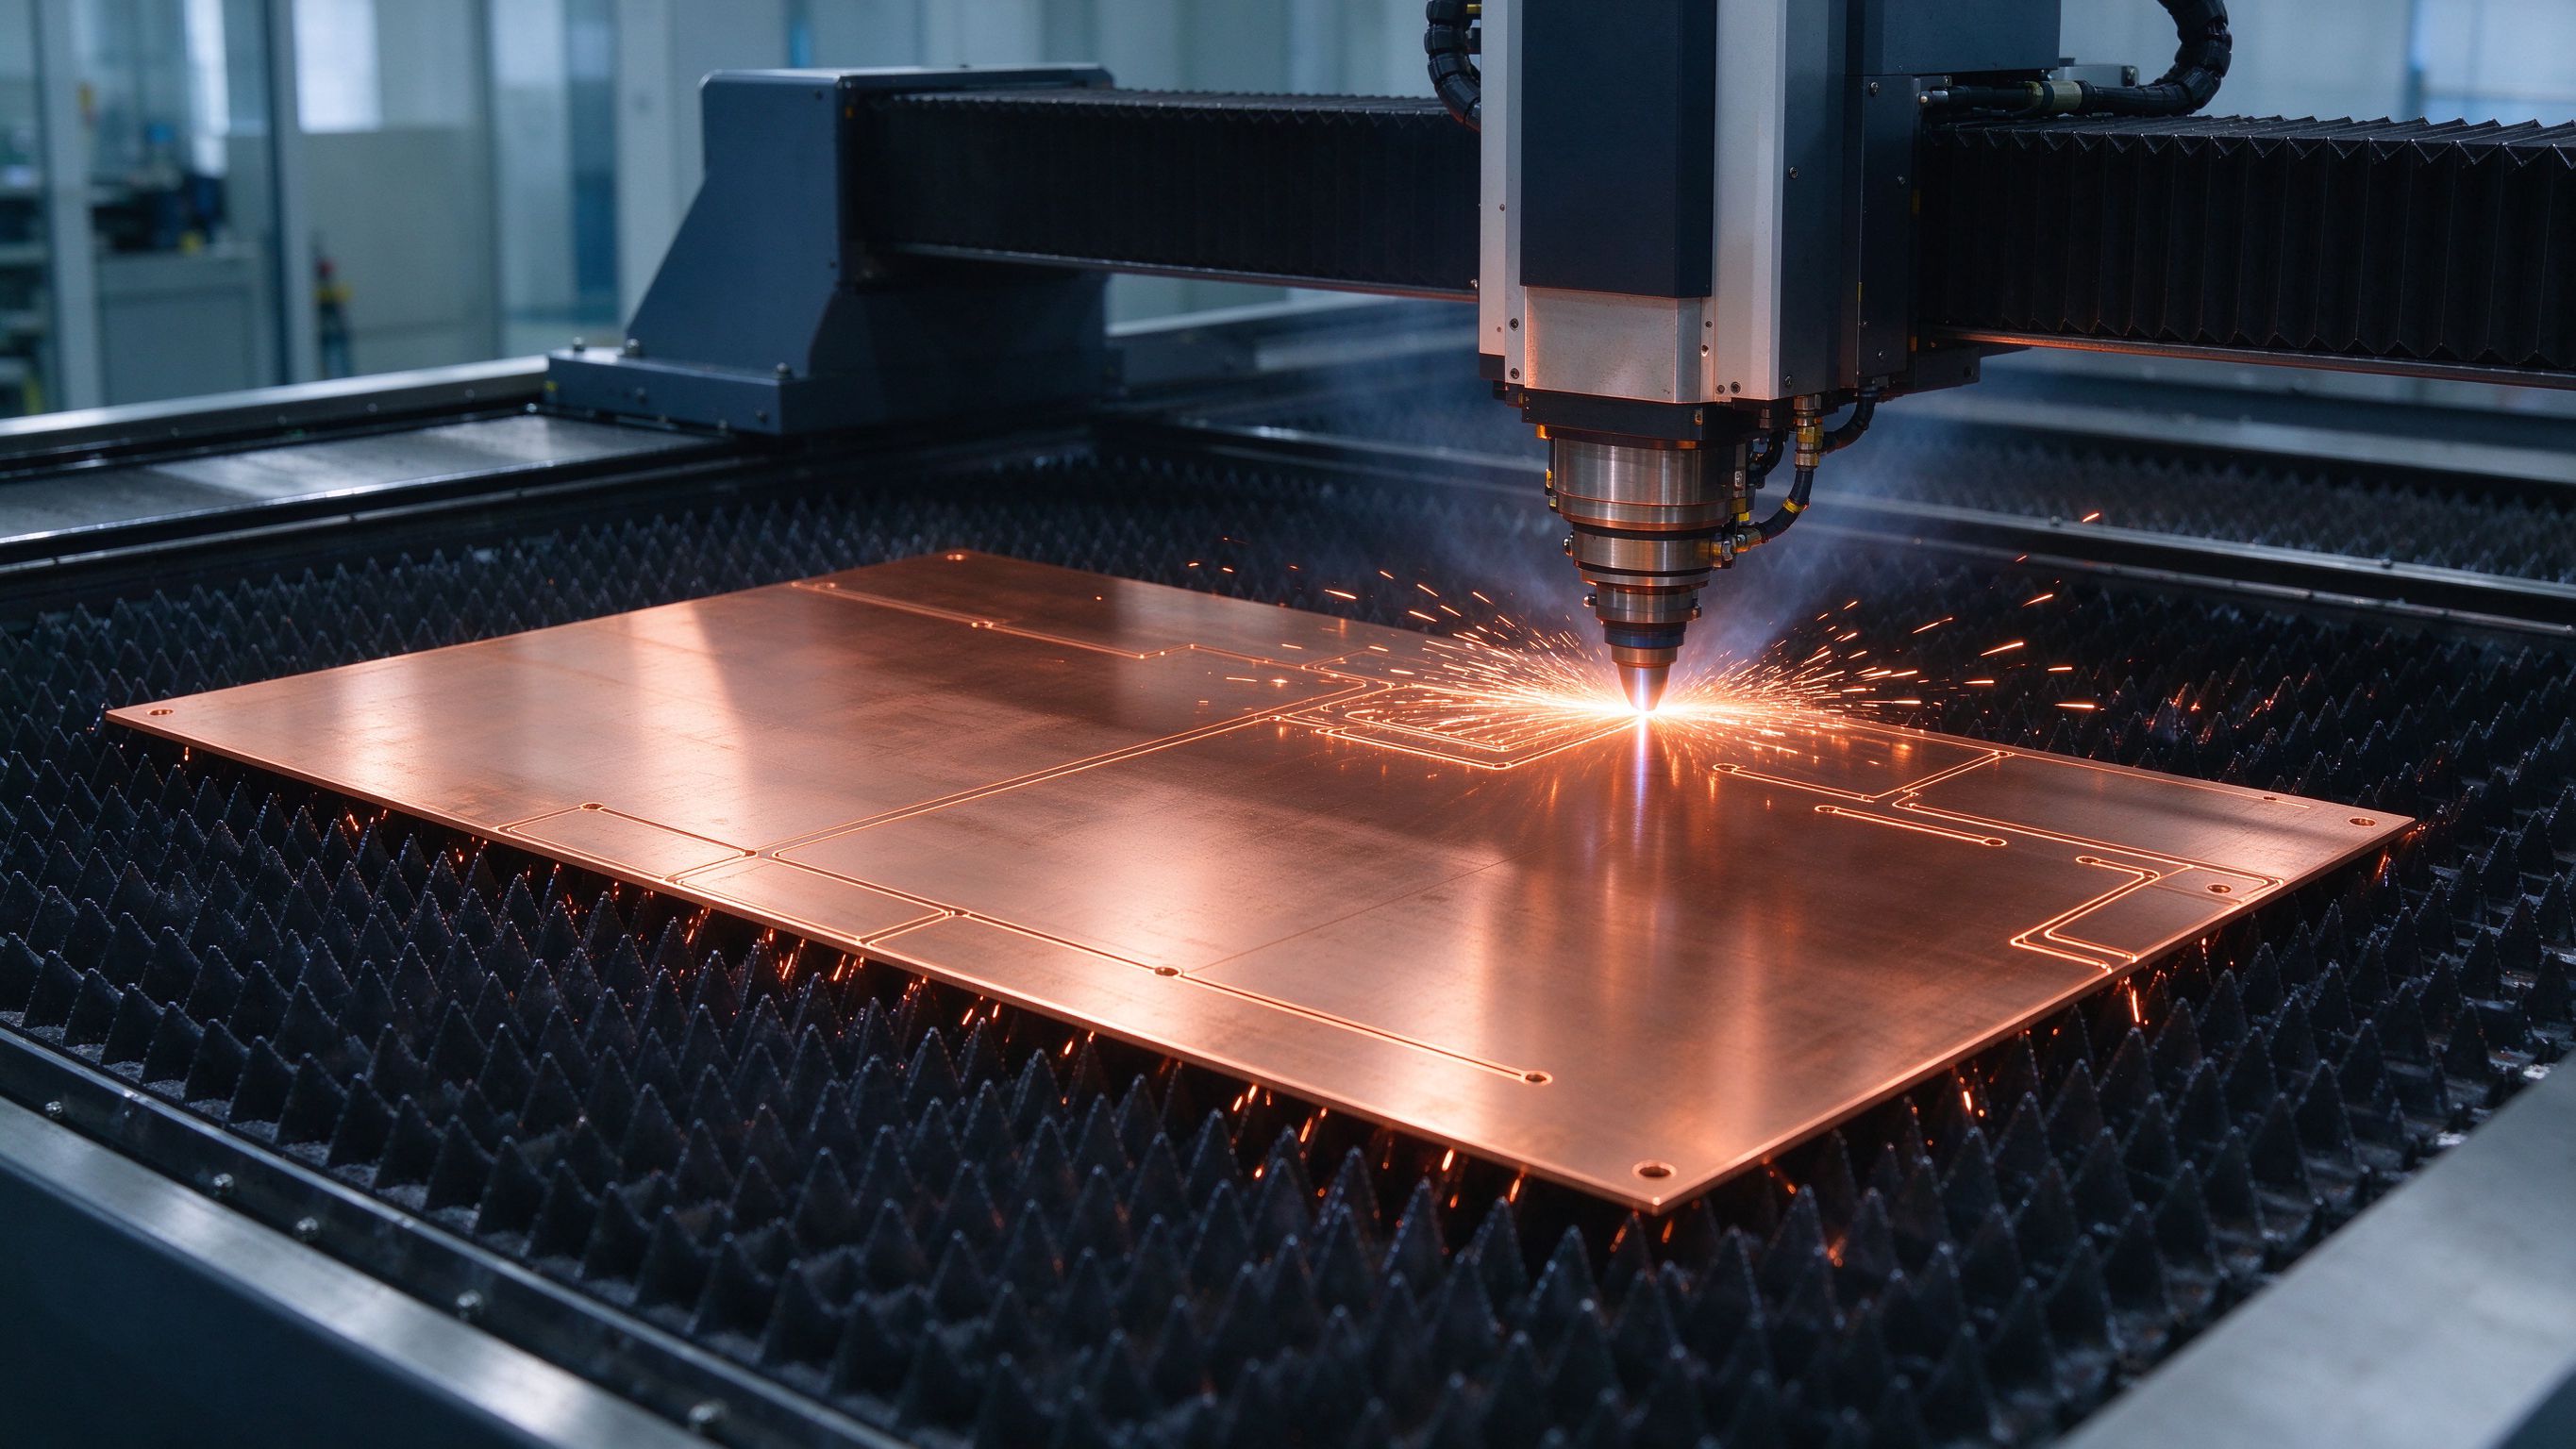
初品ビルド、少量予備品、または IGBT モジュール・DC リンクコンデンサ・ヒューズホルダ周りに複雑な切り抜きを持つ部品には、ファイバレーザ切断を使う。治工具コストとリードタイムを避け、単純なパンチが金型を割かずには到達できないタイトな内部ノッチを扱う。当社サンプルはこのルートで通常5–7 営業日に出荷する。
切断後、各層はバリ取りと外観チェックを経る。縁のバリは外観以上のもの:鋭い銅片が積層中に薄い PET 誘電体を貫通し潜在的部分放電経路を作りうる。縁 R 推奨は当社の設計ガイドも参照。
裸銅は、特に湿潤または腐食環境で急速に酸化する。すべての露出接触面――端子穴、溶接域、縁トリミング後に裸のまま残る銅――に電気すずめっきを施す。すずは三つの実務的利益を与える:
めっき厚は図面に従い制御;標準的な露出域は 5–8 µm。超音波または抵抗溶接のため裸のまま残さねばならない領域(例:ヒューズリンクタブ)はめっき前にマスクされ直後に清浄される。残留めっき化学が溶接ナゲットを汚染しうるから。
ここで、ばらばらの銅とフィルムのスタックが積層バスバーになる。作業者は清浄で静電管理された作業台で働く。各銅層は真空トングで拾われフィルムに位置合わせされ、タイトな形状にはピンネスまたは光学位置合わせシステムを使う。
| 誘電体 | 標準用途 | 選ぶ理由 |
|---|---|---|
| PET フィルム | ほとんどの工業用バスバー、連続 <130 °C | 最良のコスト/性能バランス、一貫した絶縁耐力、積層容易 |
| Nomex 紙 | より高い熱クラス、高温サイクル | 自己消火性、機械的に堅牢、ホットスポット逸脱に耐える |
| DLF(誘電体層フィルム/エポキシ粉末) | 異形・不規則・非常にコンパクトな部品 | 銅形状に追従、直接接着、フィルム巻き不要 |
トレードオフの深堀りは当社の誘電体選定ガイドを参照。レイアップ作業者は、すべての露出縁でフィルムが銅を設計沿面余裕以上にオーバーラップすること、および端子窓が銅に打抜かれた穴と正確に揃うことを確認する。
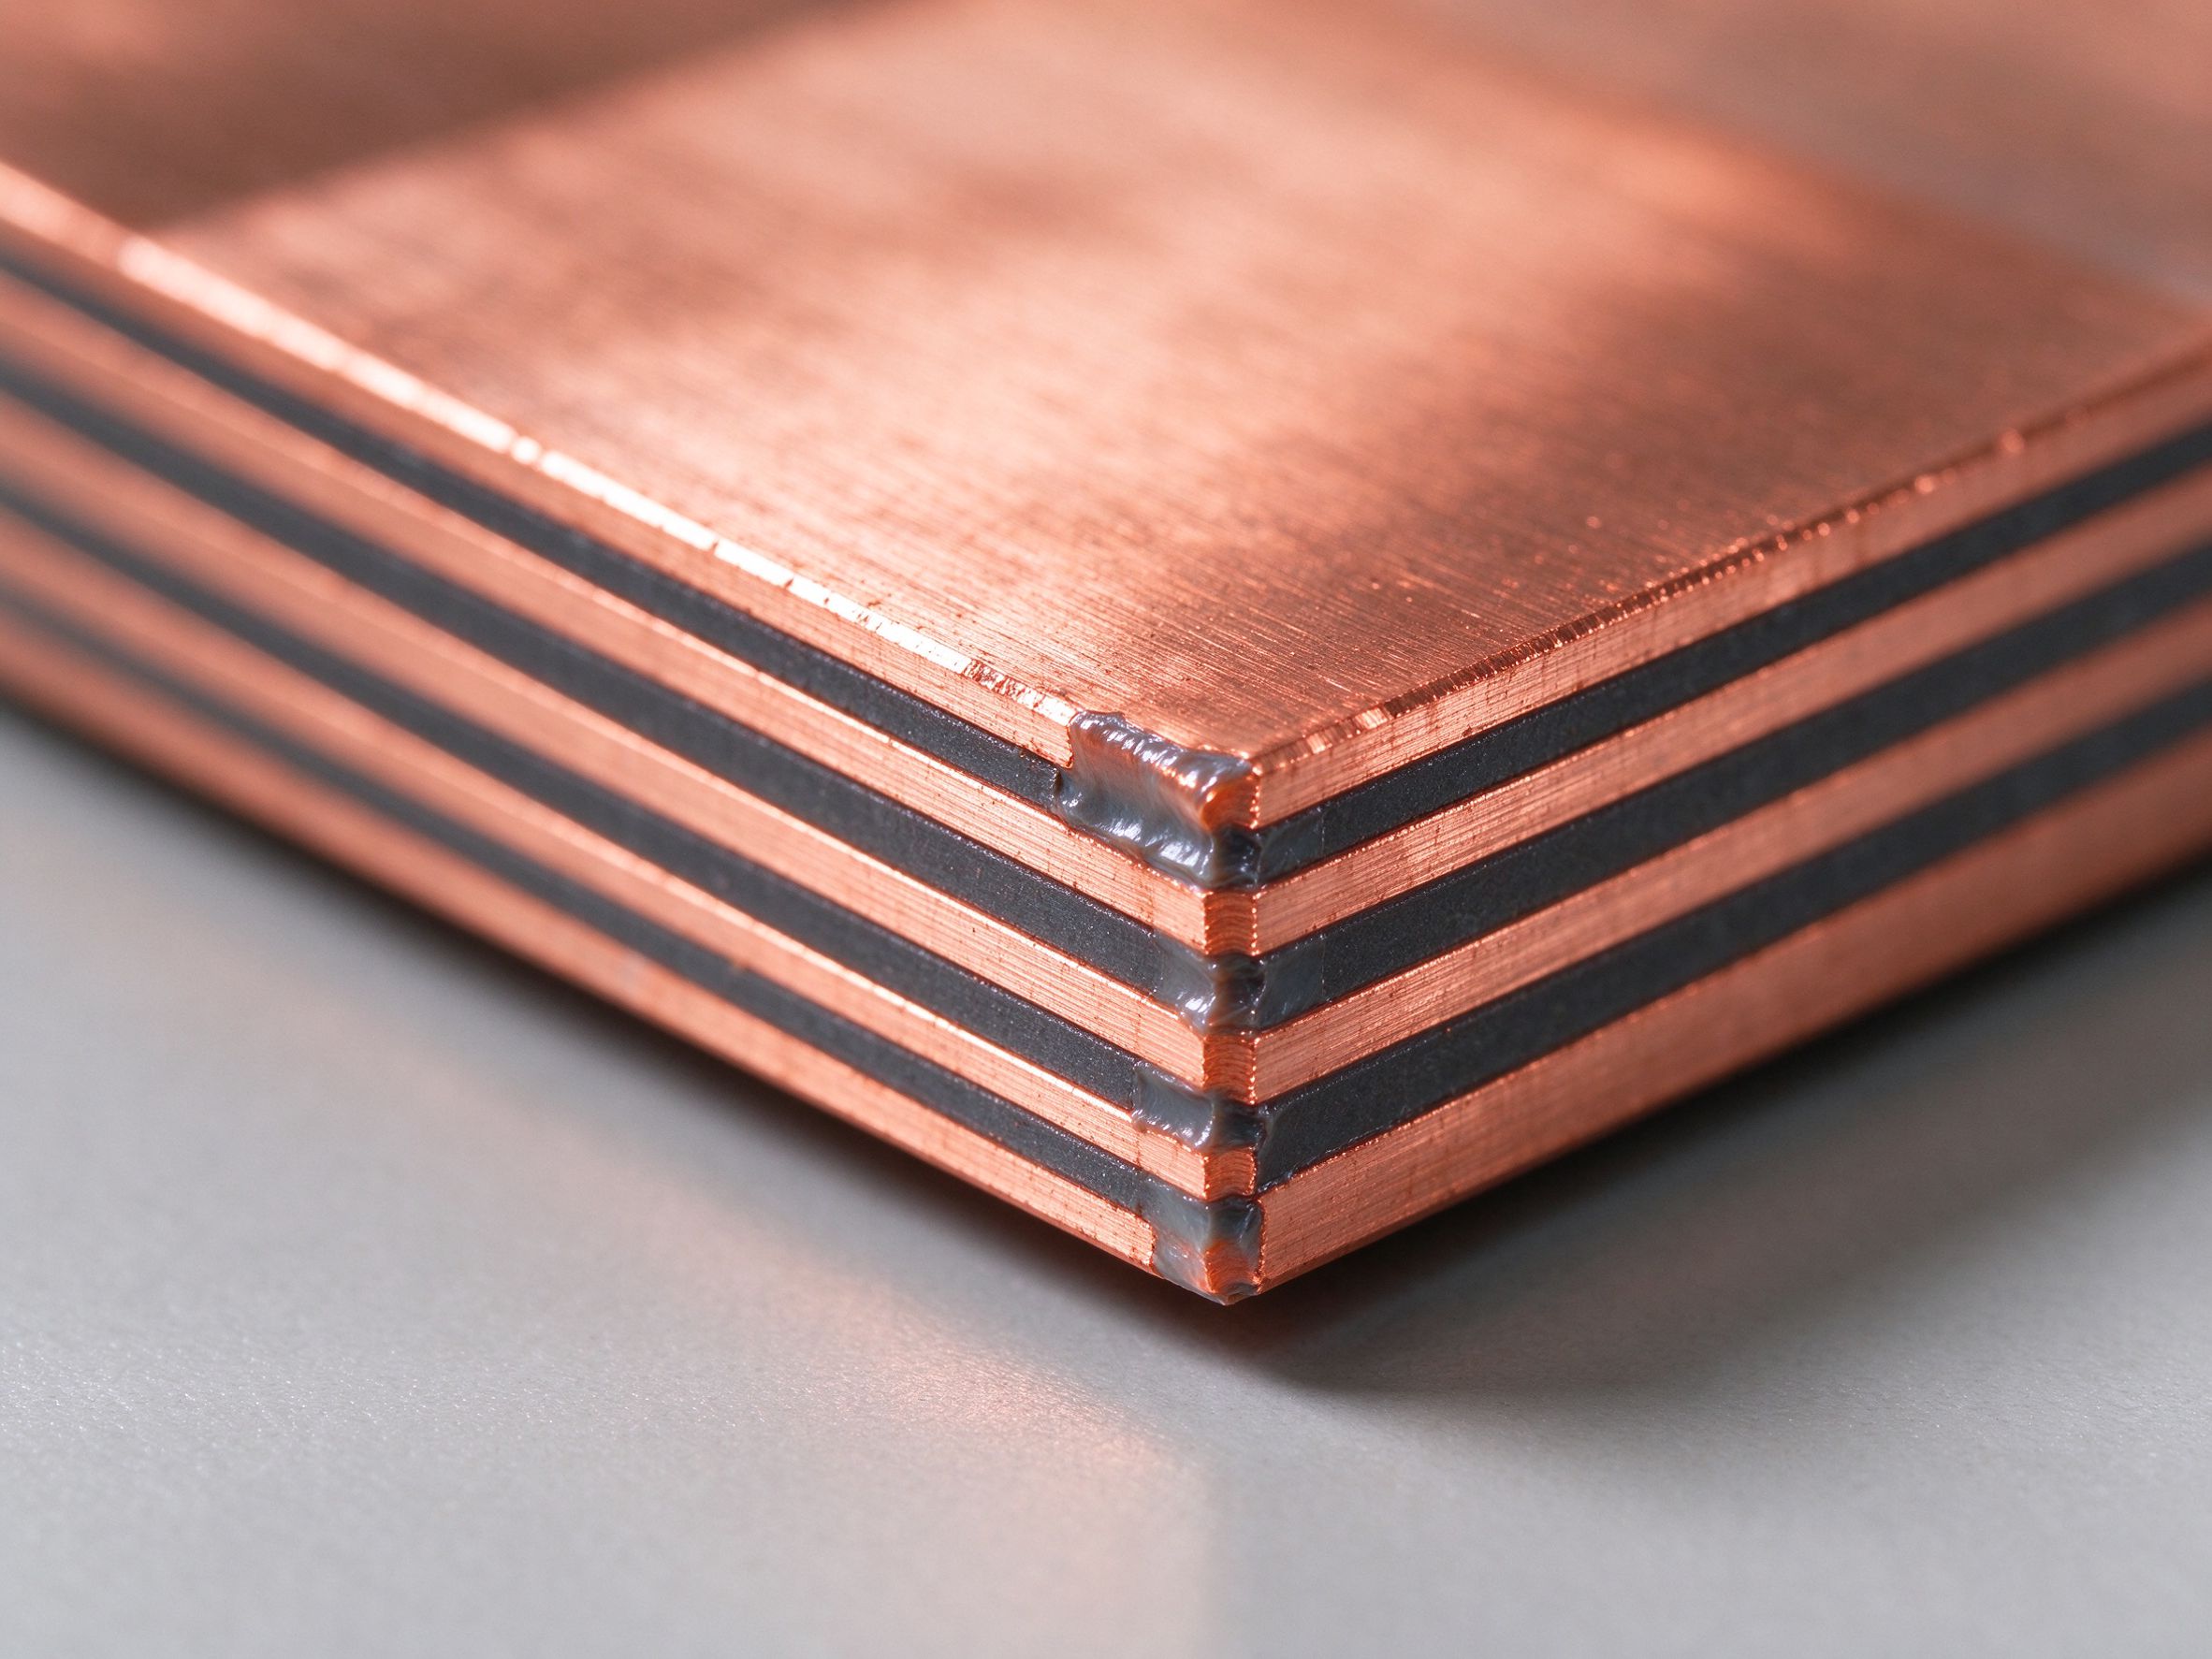
位置合わせされたスタックは加熱プラテンプレスへ移される。熱と圧が誘電体上の接着層を活性化し(または DLF エポキシを硬化させ)、各層を剛いボイドフリーのブロックに接着する。プレス時間・温度・圧力はフィルム種と部品厚ごとにレシピ制御される――すべてのビルドに効く単一の「一数値」など存在しない。
ボイド制御が効く。銅とフィルムの間に閉じ込められたボイドは単なる外観欠陥でなく、フィルムよりはるかに低い絶縁耐力を持つ空気の溜まりであり、高 dv/dt 下で部分放電部位になりうる。だからこそ SHANYUAN は単純な手接着でなく完全端面シールと制御プレスサイクルを使う。
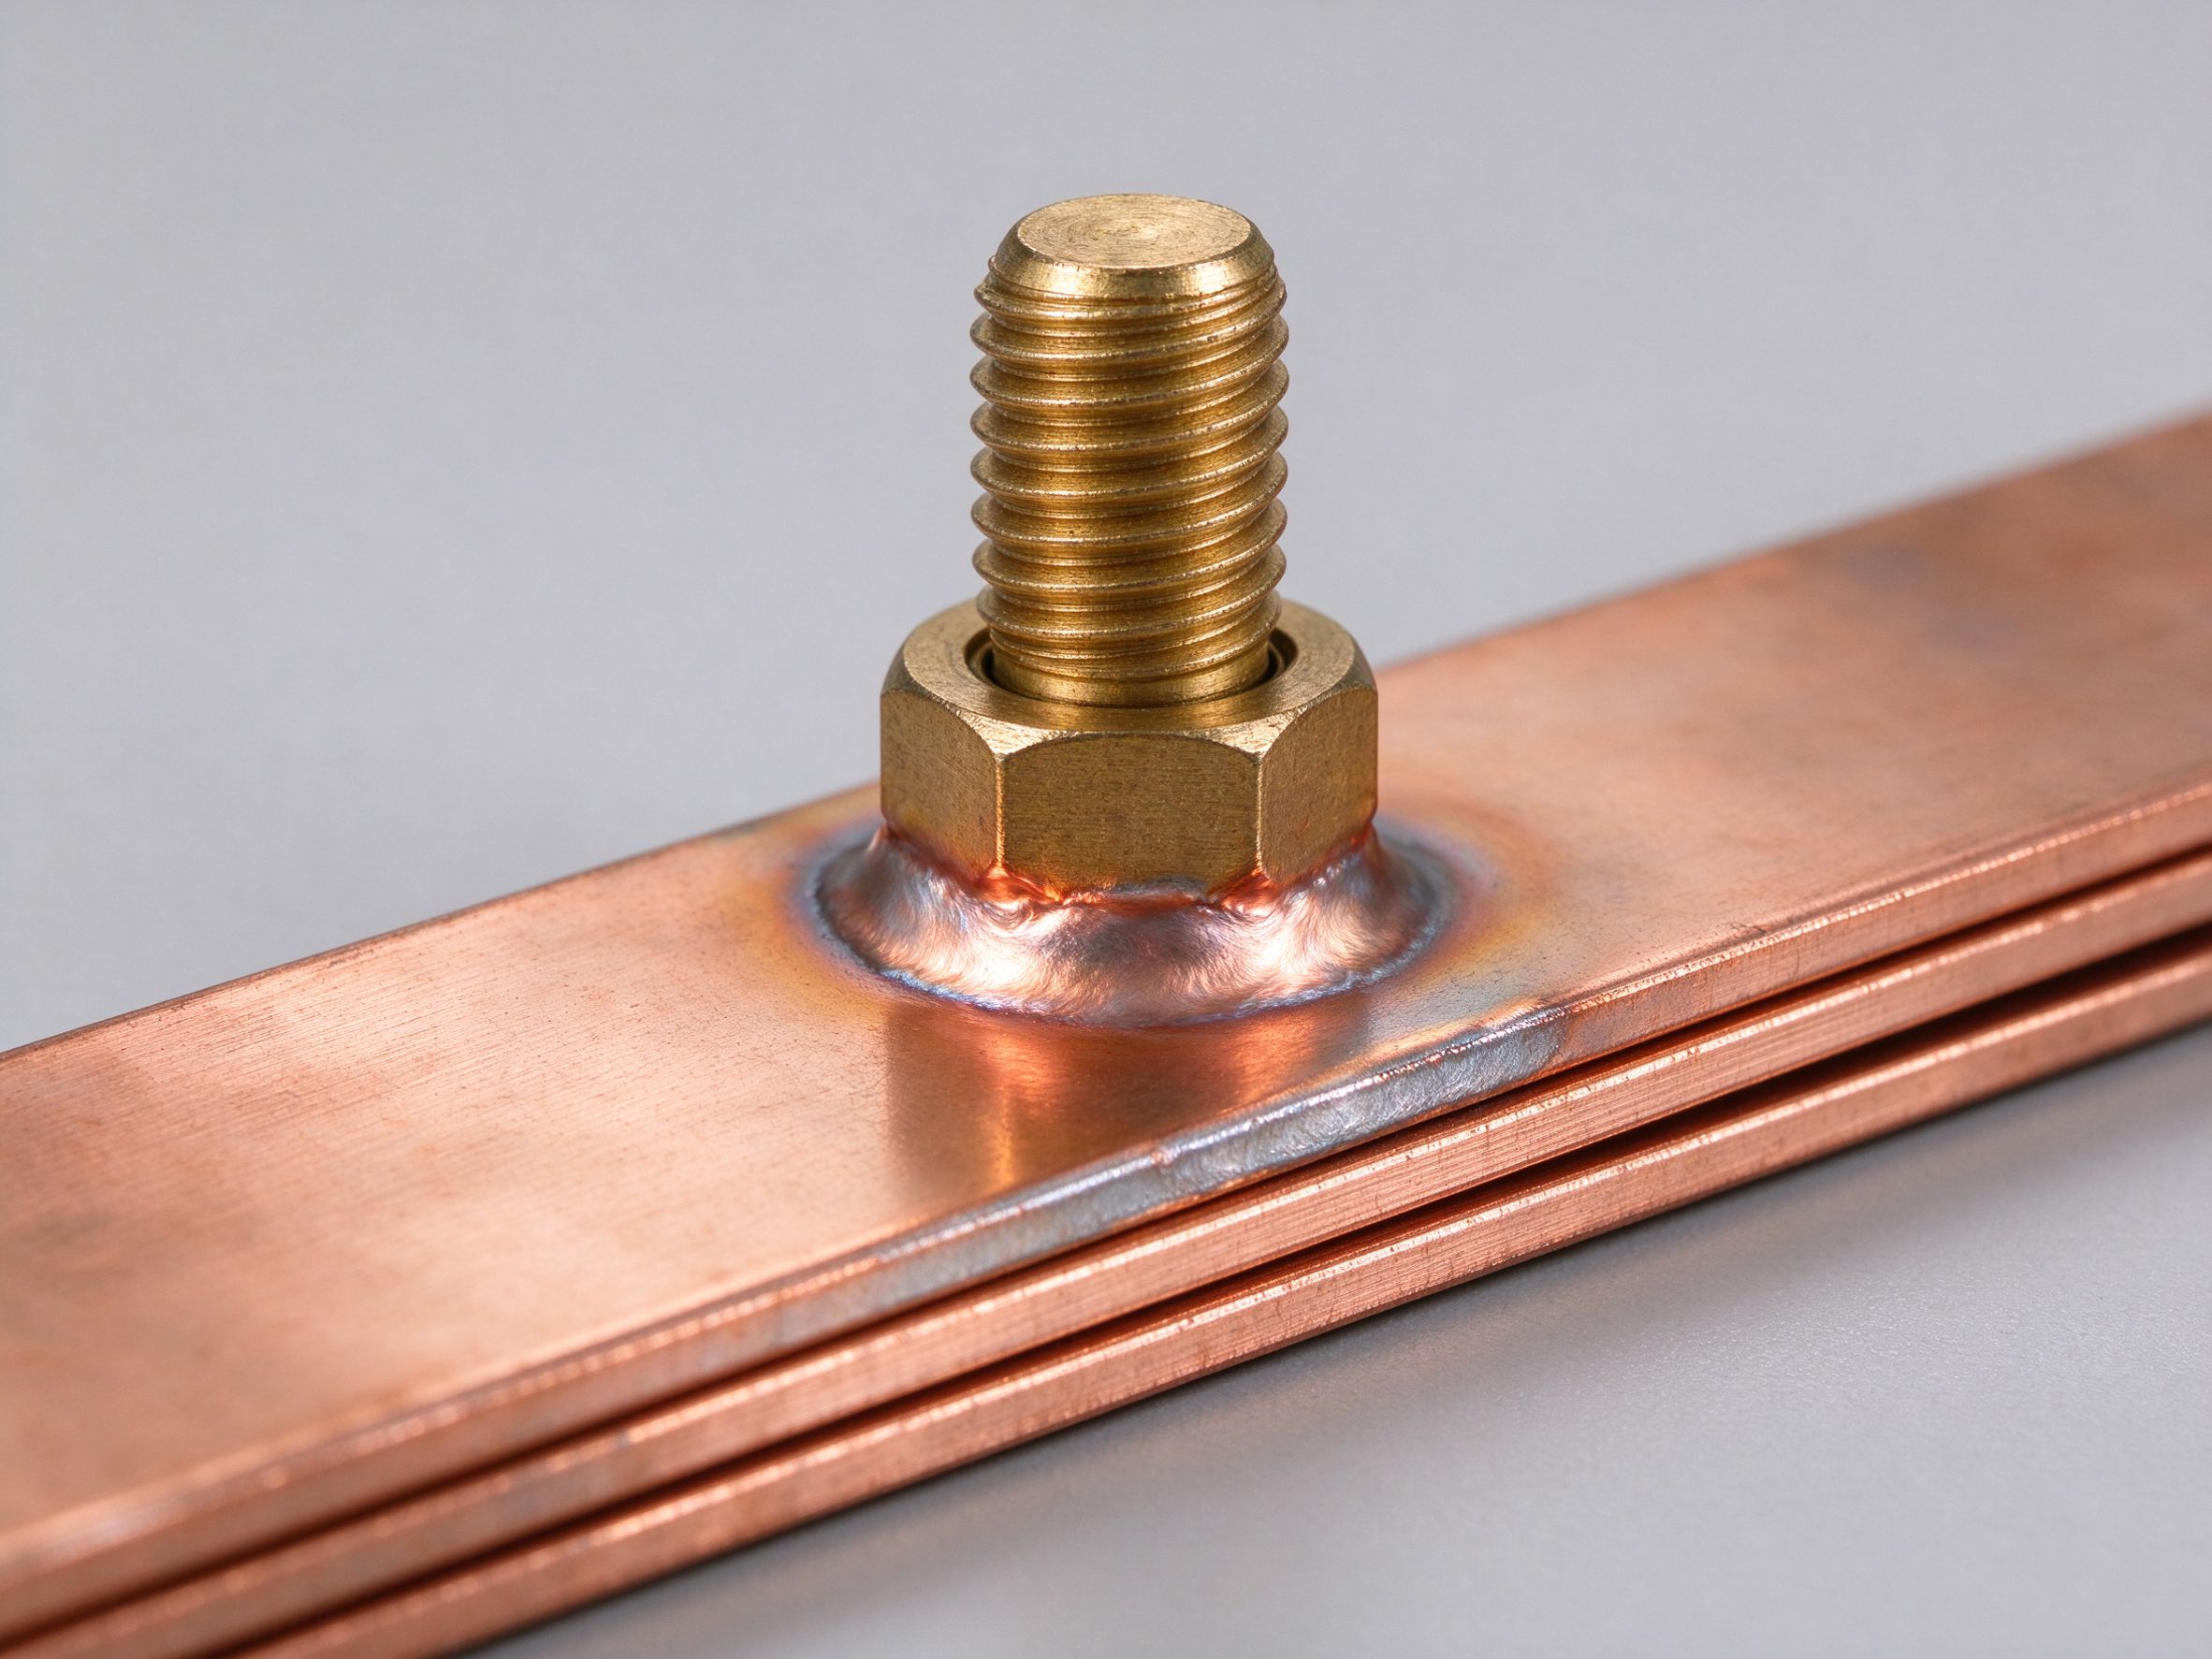
プレス硬化後、外形がトリミングされ露出縁すべてにシールビードまたは二次絶縁巻きを施す。そして端子金物を取り付ける。
トルクと溶接パラメータは継手設計ごとに設定される。詳細は端子接続ガイドで扱う。溶接域は可能な限りめっき領域外に保つ。めっき残渣がナゲットを弱化するから。
積層バスバーはプレスから出た時点で完成でない。外形、穴位置、端子スタンドオフが CNC トリミングまたはマシニングセンタで最終寸法に仕上げられ、そして品質へ移る。
認証範囲が顧客の最終システムに依存するため、当社はサイト上で第三者認証番号を宣伝しない;代わりに各出荷に工場試験報告書を添え、フロー全体を当社の品質システム内に置く。
2012 年創業の SHANYUAN(Rizhao Shanyuan Electronic Components Co., Ltd.)は、日照市 Wulian Street でこの全工程を一屋根下で運営する。エンジニアが関心を持つ実務的商実:
供給業者を比較中または新プラットフォーム向けに積層バスバーを買うなら、最速の道は図面をリリースし特注バスバー見積りを求めること――当社はまず DFM レビューを走らせる(当社の 2026 DFM チェックリスト参照)。得られる見積りが、楽観的なプレースホルダーでなく実際に作れるものを反映するように。
特定ステップについての質問は/contact/またはメール busbar@shanyo.com へ。その他の工学話題はリソースハブとバスバー設計ガイドを参照。
このページのすべてのステップが日照の一屋根下で起こるため、切断と積層の間で半完成部品を下請けに渡さない。それは物流詳細に聞こえるが、層位置合わせのタイトな公差を保持させるもの:当社レーザベッドから直接レイアップ作業台へ行くブランクは三つの工場の間でバウンドしておらず、誘電体と銅のレジスタは図面が言う位置に留まる。それはまた、サンプルを 5–7 営業日で仕上げさせるもの――コーター、ラミネータ、テスターがそれぞれ二週間の待ち行列を持つのを待たない。特注バスバー見積りを供給業者間で比較する際は、各ステップが内製か外注かを尋ねられたい;答えは通常、価格とリードタイムの両方を説明する。
出荷する各ロットは作業命令番号に紐づく工場試験報告書を携える。その報告書は、使用銅ロット、誘電体フィルムロール、プレスレシピ、hi-pot 電圧、絶縁抵抗読みを記録する。数年後に現場の問いが戻ってきたら、部品を正確なコイルとフィルムロットへ遡れる。認証範囲が顧客の最終システムに属するため、当社はこのサイトで第三者認証番号を公開しない;代わりに顧客が独自のシステムレベル認定を行うのに必要な生試験データを与える。工程概要は品質ページ、工場背景はアバウトページ参照。
サンプルを受け取るエンジニアへの最後のメモ:初品部品は、楽観的な仮定でなく図面通りに作られる。ベンチ試験後にスタックアップで調整が必要なら、寸法を変える治工具コストなしでレーザ切断ルートで反復し、サンプルが承認されるまで続ける。一度承認されれば、その図面が生産ベースラインとなり、以降の各ロットは同じスタックアップ・プレスレシピ・試験限界で作られる。それが SHANYUAN での再現可能な積層バスバーサプライチェーンの実務的意味:信頼できるサンプルと、認定したサンプルに一致する生産ビルド。
絶縁フィルムPET、紙Nomex、粉体DLFエポキシの特性比較。耐熱クラス・耐電圧・加工性・コストから用途別に選ぶ基準を示す。
Read article
量産図面を送る前の設計製造レビュー要点を一覧化。誘電体選定、端面シール、端子ピッチ、公差を出荷前に確認する。
Read articleスタッド、ブレード、溶接タブ、ヒューズリンク各端子の特徴。相手コネクタ・モジュールピッチに合わせた端子設計を実例で示す。
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
