すべてのラミネート・バスバーは接続に終わる。その界面 – 銅ではなく – で抵抗が増え、熱が蓄積し、振動が弱点を見つける。このガイドはM6/M8、ブレード、溶接、圧着の選択を再現可能にする。
すべてのラミネート・バスバーは接続に終わる。その界面 – 銅ではなく – で抵抗が増え、熱が蓄積し、振動が弱点を見つける。このガイドはM6/M8、ブレード、溶接、圧着の選択を再現可能にする。
バスバーは完全にラミネートされ、完全に試験されても、不適切に設計された接続で運用中に失敗しうる。理由は機械的かつ熱的だ。ボルト接合は、金具とトルクが悪ければ熱サイクル下で緩み、溶接は母材またはプロセスが誤れば割れ、ブレードコンタクトは振動でフレッティングし酸化し、圧着は完全に治具の品質に依存する。
各モードは回避可能だ – ただし接続タイプが実際の用途 – 電流、熱サイクル数、振動スペクトル、保守アクセス – に対して選ばれた場合のみ。接続ガイドがこの背後にある設計詳細を扱う。
接続の定格電流は銅断面ではなく接触抵抗の物語だ。適切なBellevilleワッシャーと制御トルクで錫めっき面にボルト締めされたM8スタッドは、抵抗をマイクロオーム域に保つ。緩んだ、または腐食した接合は1年でそれを倍増させ、局所温度上昇を誘電限界を超えて押し上げうる。
高電流(600-2500A)では表面準備が違いを生む: 両面の錫めっき、フットプリント内の平坦度、UL 467プラクティスに適合した厚さ。めっきと腐食ガイドが被覆側を扱う。実務規則: 接続仕様はめっき、平坦度、トルクを一緒に述べる。
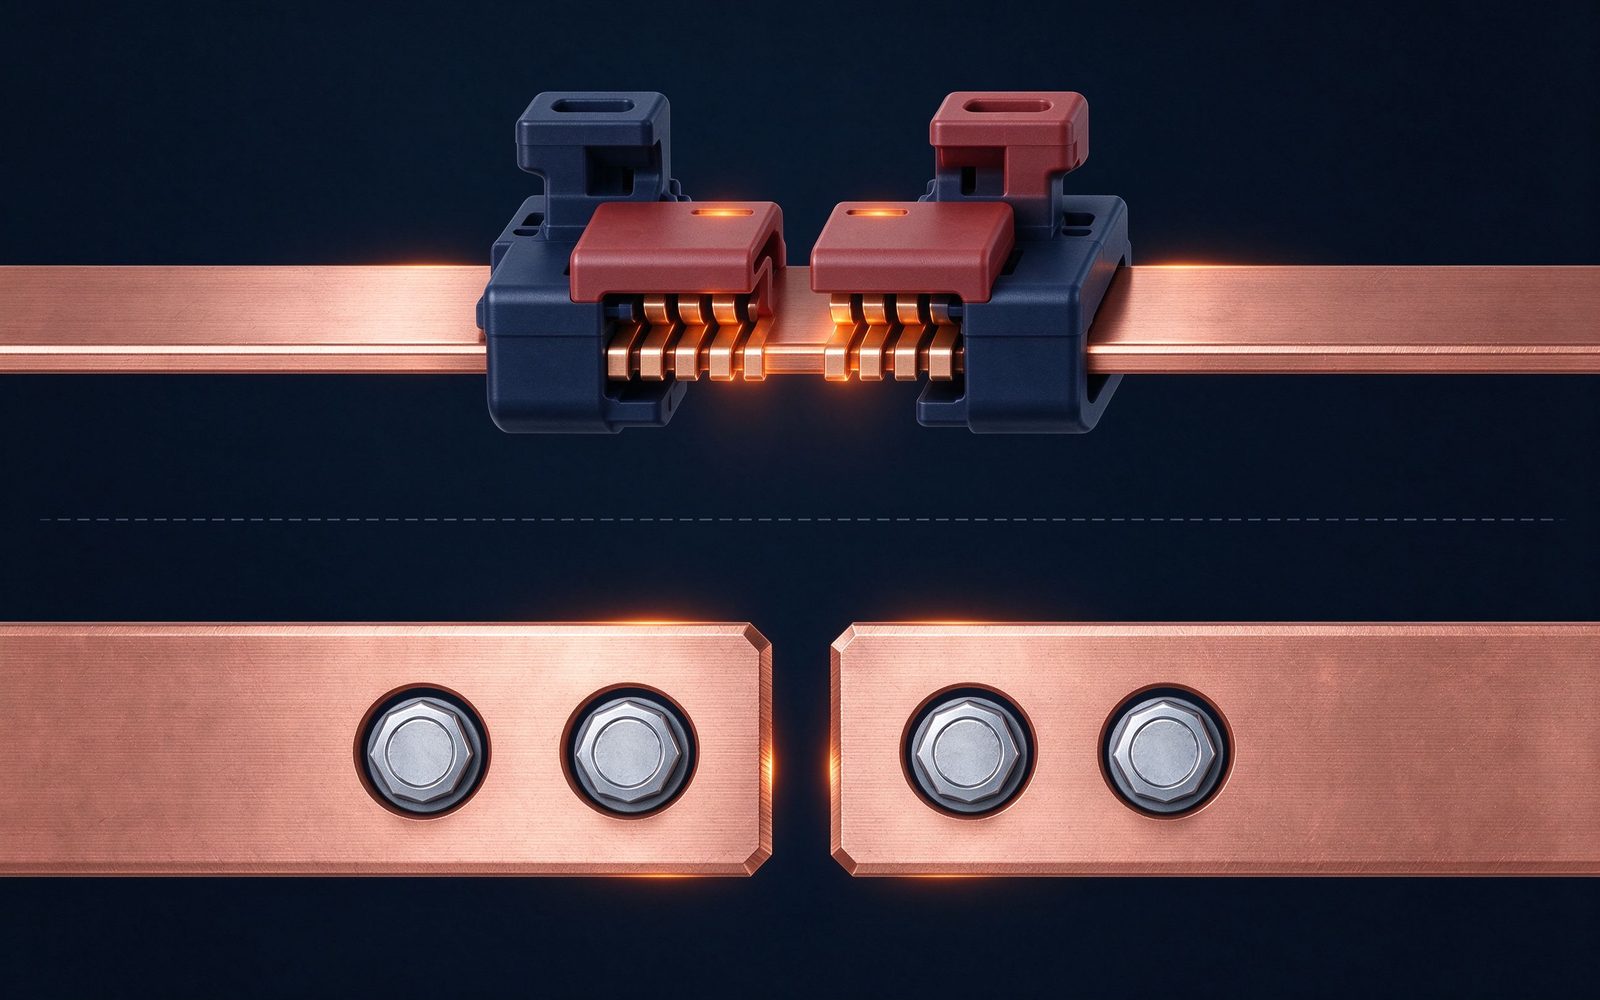
振動はスタッド接合が失敗し溶接が勝つ最も一般的な理由だ。変電所、配電盤ユニット、車載バッテリーパックでは、正弦波と衝撃荷重が何千サイクルにもわたり従来ナットを緩める。振動下のボルト接合ノートが対策を列挙する: セレーション付きフランジナット、ロックワッシャー、ねじロック – そして真の修正: せん断平面をファスナーシャフトではなく締結面を通るようにする形状。
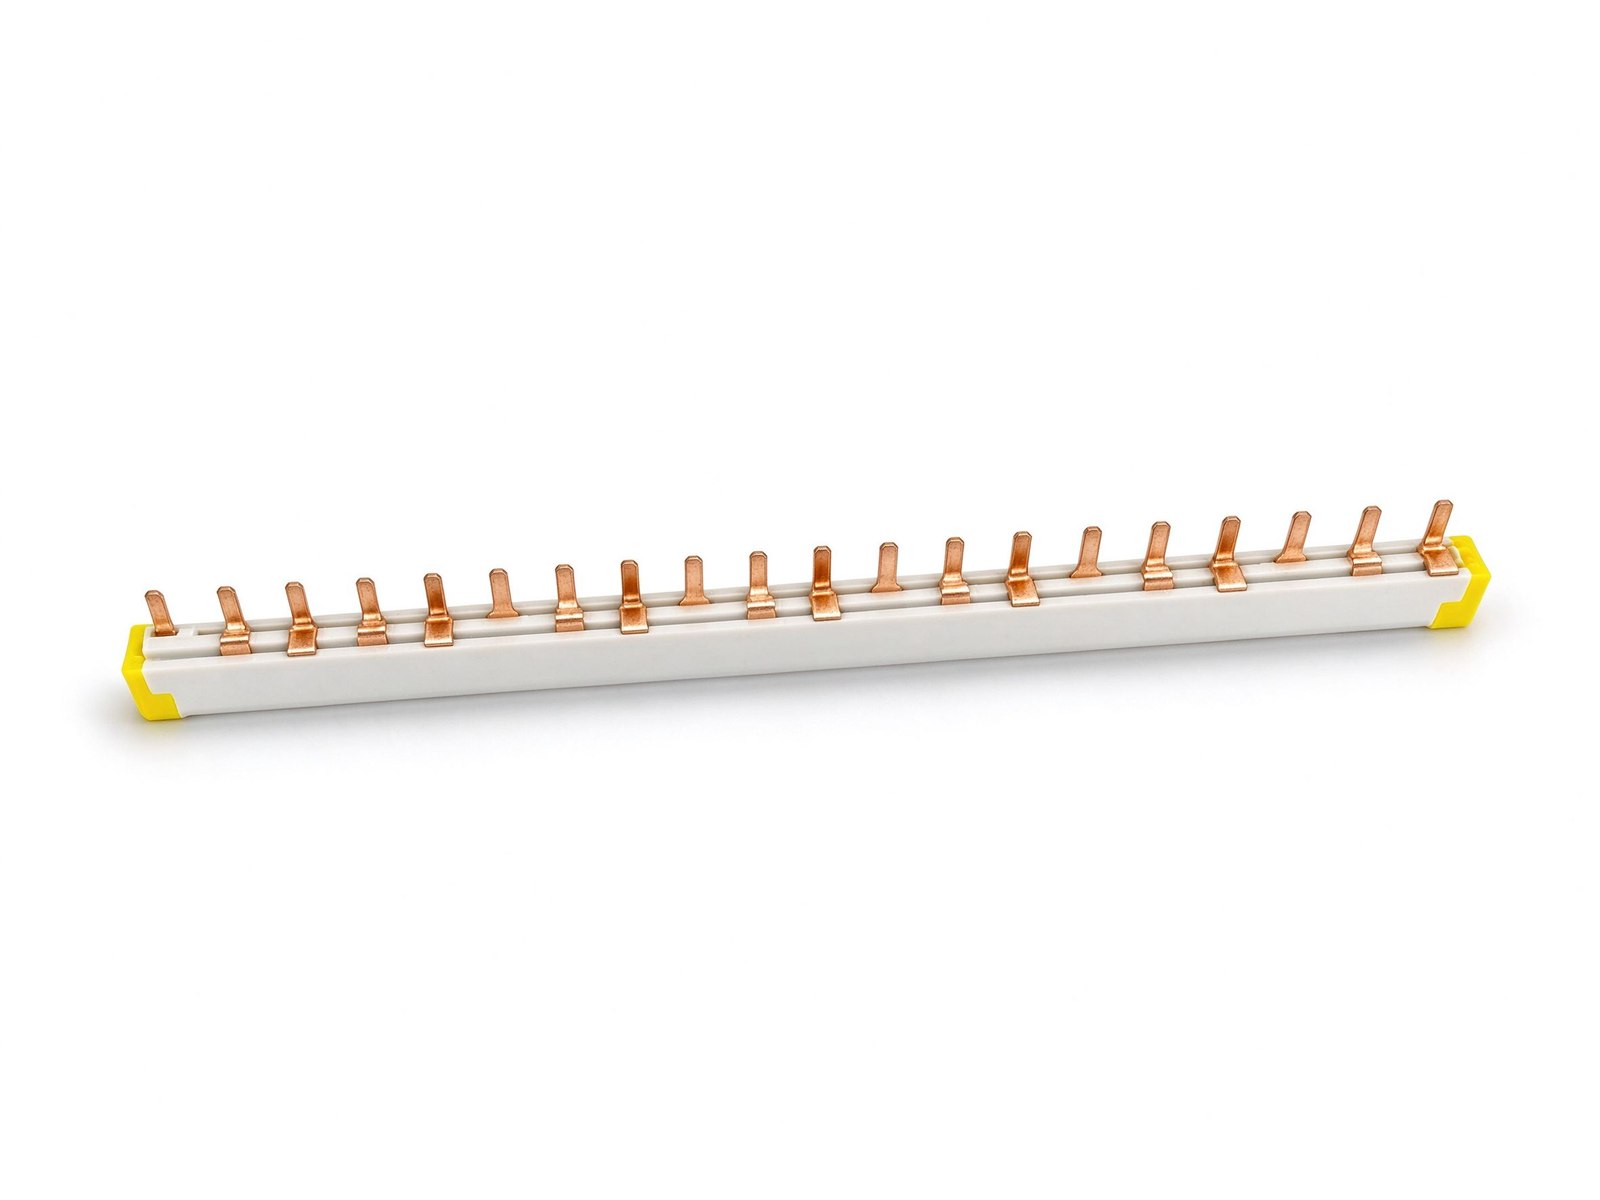
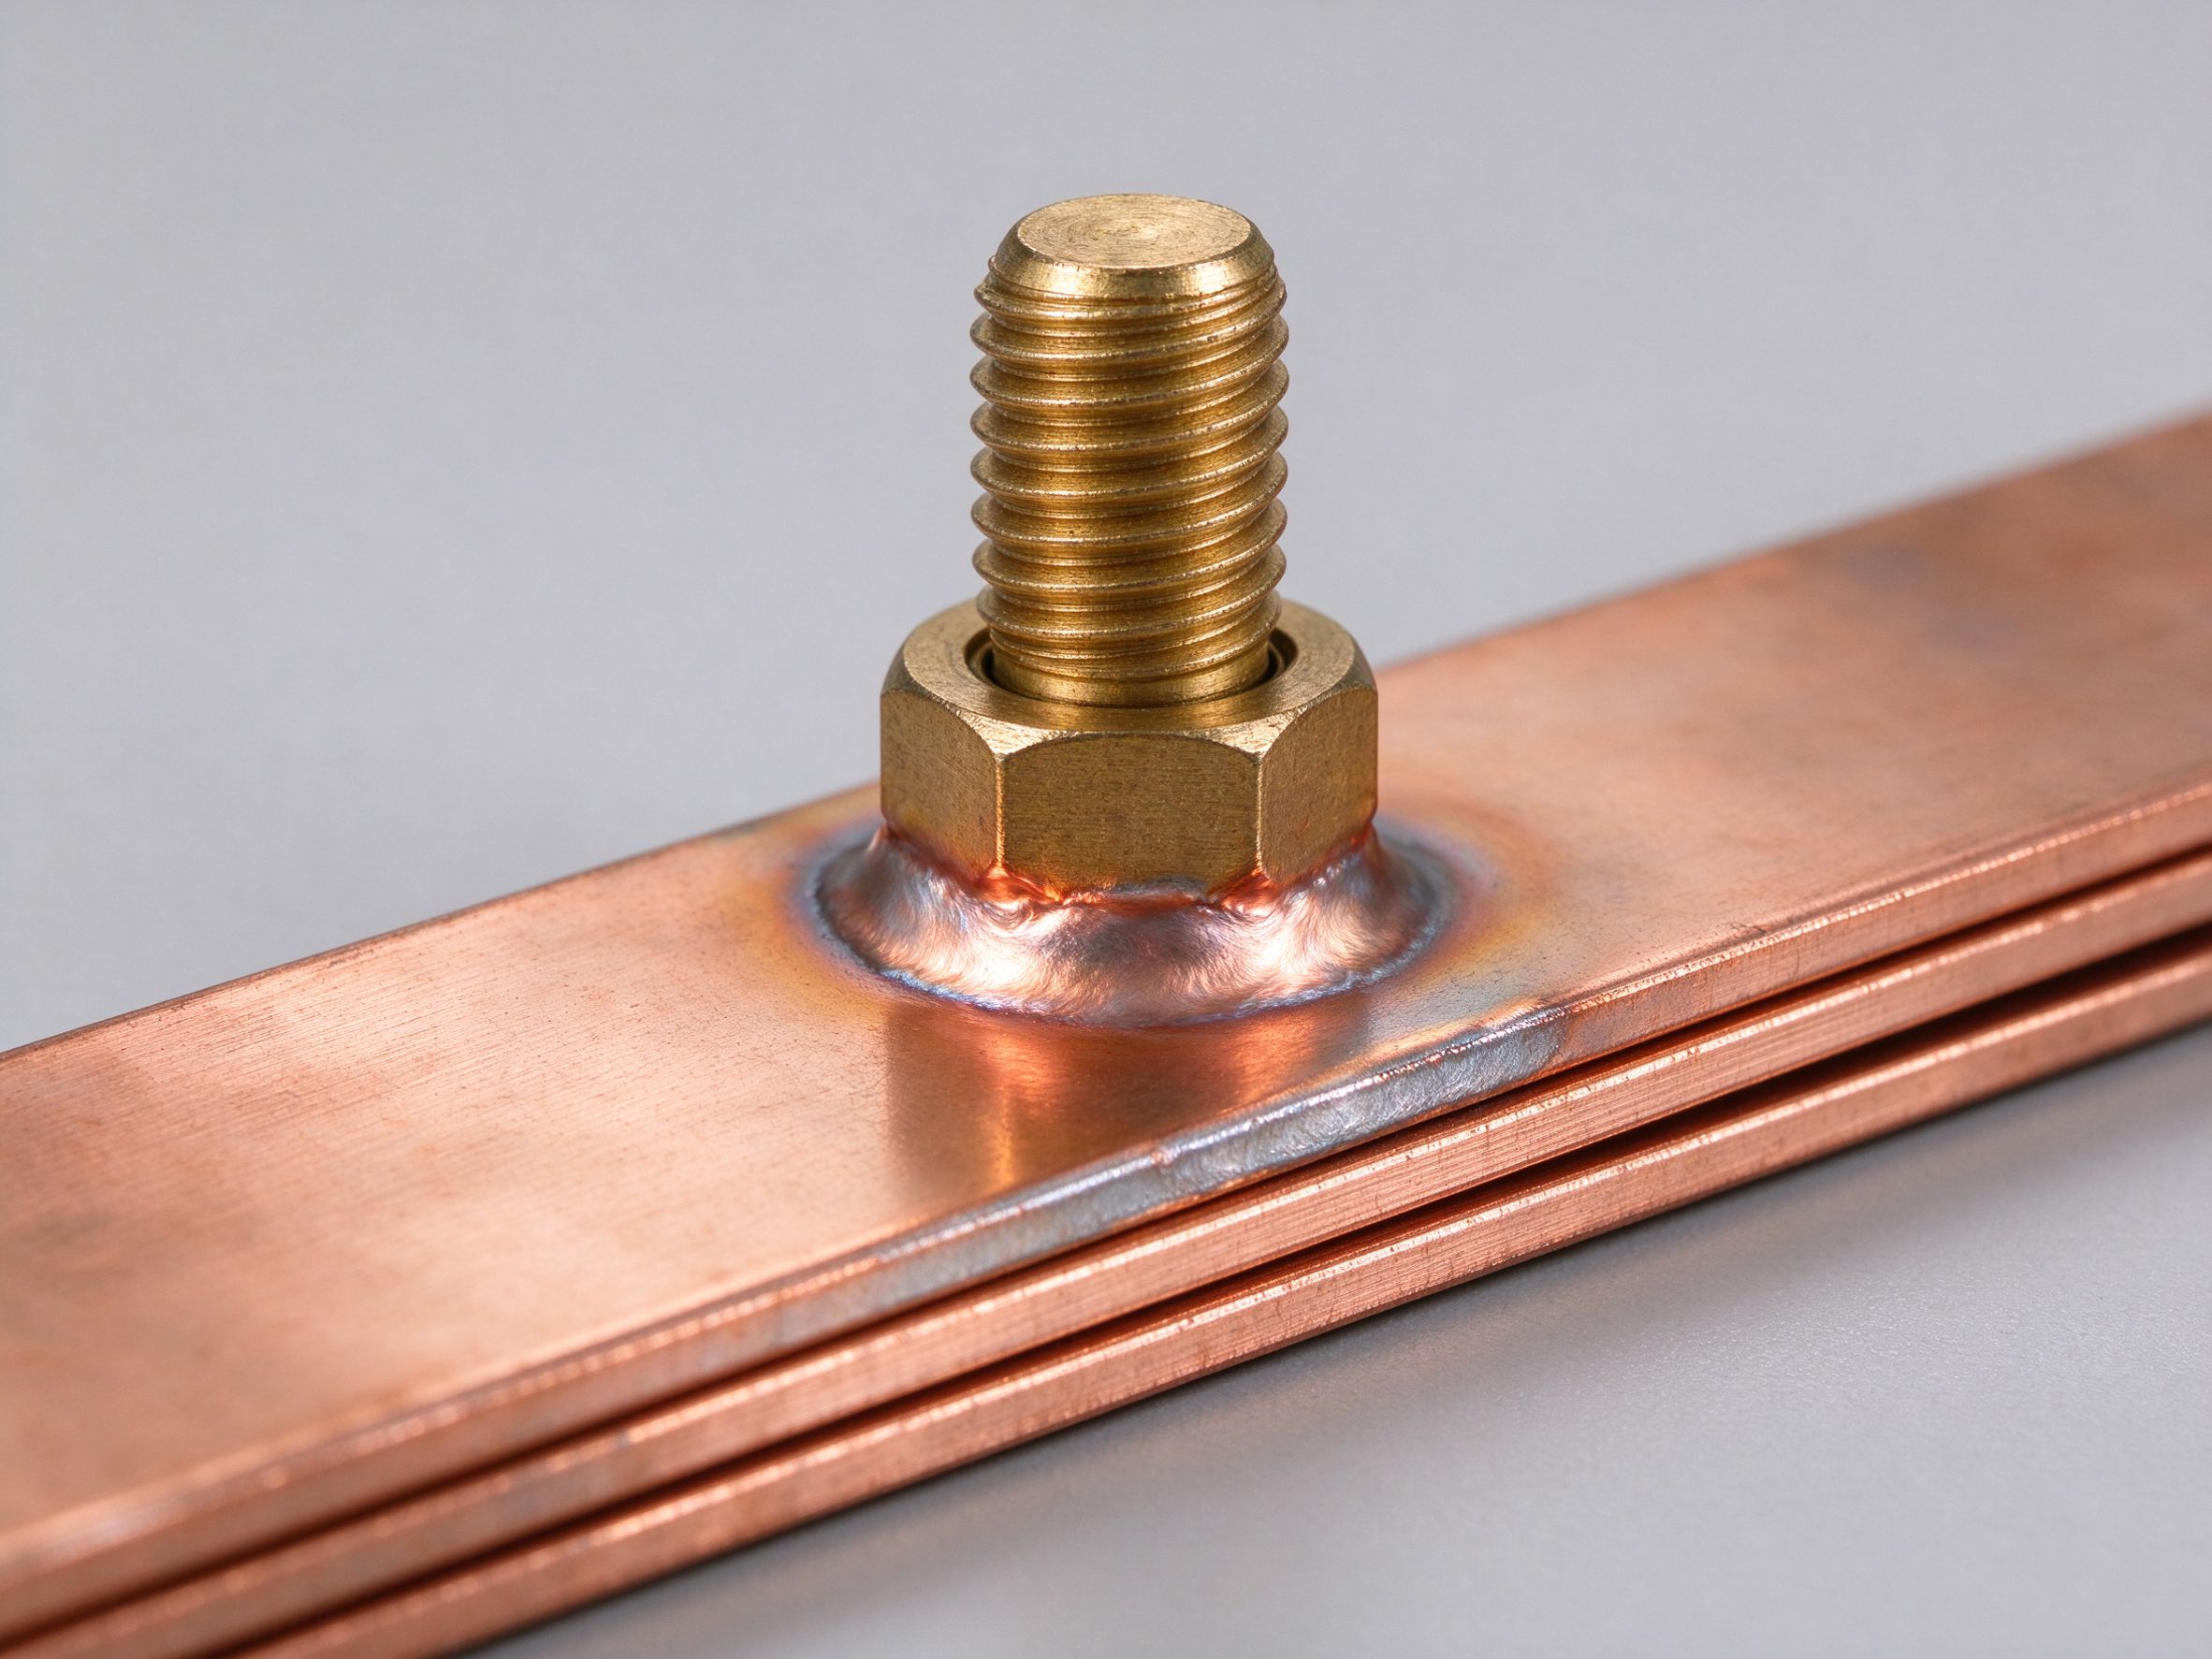
スペクトルが厳しくアクセスが悪い場合、溶接または圧着接続が堅牢な答えだ – EVとESSモジュールのセル-バスバー溶接がほぼ普遍的に溶接されるのはそのためだ。
| 属性 | M6/M8スタッド | ブレードコンタクト | 溶接 | 圧着/プレス |
|---|---|---|---|---|
| 保守性 | 可 – 取り外し可 | 可 – プラグ抜き | 不可 – 永久 | 不可 – 永久 |
| 振動耐性 | 金具で良好 | 保持で良好 | 優れる | 優れる |
| 接触抵抗制御 | トルク+めっき | ばね力+めっき | 金属結合 | マトリクス+検証 |
| 熱サイクル | 再締め計画 | 良好 | 優れる | 良好 |
| 現場組立 | 可 | 工具不要 | 不可 | 専用治具 |
| 典型的用途 | 変電所、配電盤、ケーブル | ラック/ドロワー/モジュール | セル溶接、モジュールリンク | ケーブル-バスバー移行 |
| 接合あたりコスト | 低-中 | 中 | 中-高 | 低-中 |
相対計画値。試験基盤はUL 467とIEC 61439-1プラクティスに従う。
熱サイクルはボルト接合が静かに失敗する場所だ。銅は約17ppm/°C膨張する。各電力サイクルは面を微視的に動かし、10,000サイクルにわたってめっきと圧力が正しくなければ酸化層が成長する。定格電流で30℃の温度上昇向けに設計され良好なめっきを持つ接合は生き残り、めっき不足の接合は生き残らない。
熱サイクル信頼性ガイドが試験サイクルと基準を説明する。購入では、特定の接続に対する製造者の証拠 – 抵抗対サイクル曲線であり、カタログ番号ではない – を要求せよ。
大半の量産バスバーは複数の接続ファミリーを担う。典型的なパワーエレクトロニクス・バスバーはDCケーブル用M8スタッド、モジュール用ブレード、コンデンサ内部リンク用溶接パッドを持つ。複合ファミリーは正常だ – 規律は、各界面が独自の用途に対して設計され、独自のトルク/挿入/溶接計画で文書化されることだ。
単一製造者がここで価値を証明する: 打ち抜き、めっき、スタッド溶接、ブレード成形、パッド準備を一工場で行うことは、一貫した計画と全体をカバーする証明書を意味する。オーダーメイド設計プロセスはその複合界面図から始まる。
現場からのフィードバックは接続設計の最良の教師だ。カテゴリ1: トルク変動によるボルト接合の過熱 – 正しく組み立てられたがサイクルで緩み、誰も再締めしなかった。カテゴリ2: 振動下でのブレードフレッティング – めっきが摩耗し抵抗が上昇。カテゴリ3: 溶接品質 – 不良な溶融は静的引張試験を通過するが熱サイクルで失敗する。
各故障は予防にマッピングされる。トルク変動は保守ガイドとその間隔表で防ぎ、フレッティングはめっきガイドで、溶接欠陥は溶接ガイドによるプロセス認定と切断検査で防ぐ。
買い手へ: 供給者に返品統計と原因分析を尋ねよ。故障モードを追跡する製造者は、次の設計が生き残る製造者だ – 品質システムの一部である証拠文化だ。
接続を用途に合わせて選べ: トルク制御の修理可能な電力接合にはスタッド、切断可能な界面にはブレード、高完全性のシールリンクには溶接、ケーブル移行には圧着 – そしてすべてを実測接触抵抗と熱サイクル証拠で検証せよ。長納期の送電網には欧州の記事を、熱帯ESS・データセンターには東南アジアの記事が最も厳しい条件を示す。
不確かなら回路、電流、振動環境を送ってください – 試験データ付きで接続ミックスを推奨します。
Thomas O'Brienは製造プロセスエンジニアで、積層バスバーのプレス、積層、端子加工に14年の経験があります。精密切断プロファイル、絶縁層、CNC端子加工の生産ラインを管理し、寸法制御と量産再現性に注力しています。TU Dublinで機械工学のディプロマを取得。バスバー製造と自動化生産ラインについて執筆しています。