月~金 9:00–18:00 · 中国標準時(UTC+8)· 山東省・中国
News · 材料工学

すず・銀・ニッケル:低抵抗を保つ銅バスバーのめっきと腐食

接点の接触抵抗を長期に保つめっき選定。すず・銀・ニッケルの耐食性・はんだ付け性・コスト比較と、腐食環境での選び方。

By SHANYUAN Materials Engineering Team 材料工学 Technical Note

接点の接触抵抗を長期に保つめっき選定。すず・銀・ニッケルの耐食性・はんだ付け性・コスト比較と、腐食環境での選び方。

1. The Contact Interface Is a Corrosion Problem

バスバーのバルク抵抗は銅が決める;その長期信頼性は接触界面が決める。あらゆるボルト継手で、実際の電流経路はボルト荷重下で互いに押し付けられた微視的なアスペリティの集合である。それらアスペリティの間で環境が働く:酸素・湿気・硫黄・温度サイクルが酸化皮膜を成長させ接触抵抗を上げ、結果生じる熱がその成長を加速する。

めっきの機能は銅表面を、酸化挙動が管理可能な金属で置き換えること――変形して清浄な金属を露出させるほど軟らかいもの(すず)、酸化膜が電流を塞がないほど導電的なもの(銀)、または摩耗抵抗を要する用途で硬く安定したもの(ニッケル)。

2. Tin Plating: The Workhorse (ASTM B545)

すずが既定のバスバー接触仕上げであるのには理由がある。バルク導電率は低い(約 15% IACS)が、皮膜は薄く、効くのは機構であって機械的である:すずは軟らかいためボルト圧下で塑性変形し、表面酸化物を破り大きな真実接触面を作る(GRL Copper, 2026)。形成される酸化物(SnO₂)は絶縁体だが、軟金属が荷重下で新しい材料を露出し続け、接触抵抗を安定に保つ。

厚みは電気すずめっき皮膜の規格 ASTM B545 に従い指定される:バスバー接触部の公表実務は通常 3–10 µm であり、仕様は曖昧な「標準すず」ではなく接触域の局所最小値として書かれる(Jumai, 2026; A&J Link, 2026)。
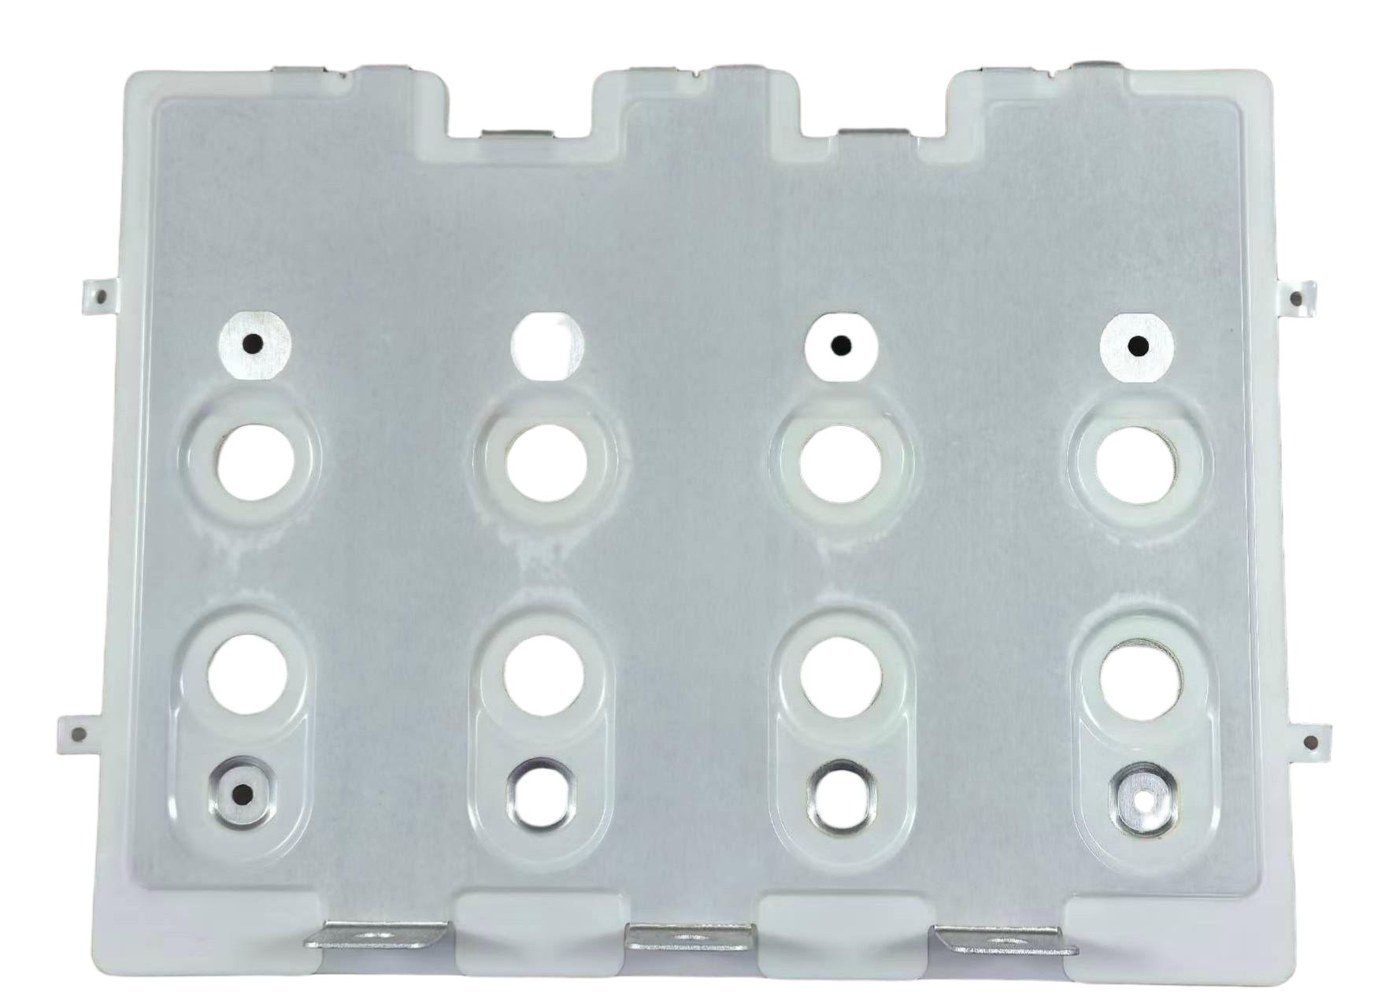
Tin-plated stamped busbar part with contact faces

3. Why Thickness Range Matters: Too Thin, Too Thick

すず厚帯には実際の限界がある。最小値を下回ると皮膜は多孔質で腐食が銅に達し、接触抵抗は経時的に上昇する。約 10 µm を超えると予圧安定性が低下する――厚い軟質皮膜が持続的ボルト荷重で冷間流動し、保持接触圧を減じる(A&J Link, 2026)。工学的答えは指定範囲(例:接触域 5–10 µm)であり、ASTM B545 に従い認定部品で蛍光 X 線または断面により検証するもので、製作公差ガイドが寸法に適用するのと同じ規律である。

密着は第二の要件:界面で浮いたり膨れたりするめっきは戦略を無効にする。ASTM 密着試験とロット管理は当社の品質システムの一部である。

4. Tin Whiskers and the Mitigation

純マットすずはあらゆる温度でウィスカ――空間距離を橋渡ししうる導電性の針状結晶――を成長させ;合金添加(Sn-Cu、Sn-Bi、Sn-Ni)がリスクを緩和する(MakerStage, 2026)。バスバー接触部にとって実務的関心事はファインピッチ電子部品とは異なる:空間距離は大きく機能へのウィスカリスクは低いが、仕様が要求する箇所では緩和が依然適用される――顧客要求に応じ光沢または合金すず、あるいはリフロー皮膜。

すず皮膜の運用温度上限は連続で約 150 °C;それを超えると皮膜は劣化し銀またはニッケルを考慮すべきである(MakerStage, 2026)。

5. Silver Plating: The Conductive Oxide

銀は最上級の接触仕上げである。あらゆる金属中最高の電気・熱伝導率(約 105% IACS)を持ち、独特なことにその酸化物は導電的である――ゆえに表面が酸化しても界面はすずやニッケル界面のように劣化しない(GRL Copper, 2026)。銀めっき大電流端子の接触抵抗は通常 0.1–1 mΩ(バスバースケールでは 3–10 µΩ)、すずの 10–30 µΩ に対して(GRL ESS データ, 2026)。

車載・大電流端子の標準銀めっきは 3–10 µm の範囲(TONFUL, 2026)。代償:銀は硫黄敏感であり、工業・海岸雰囲気で硫化銀が変色し、コストも高い。環境が管理され(密閉コンバータ筐体、牽引モジュール)電流密度が高い箇所では銀はそのプレミアムに見合う;継手が粉塵の多いユーティリティ環境にある箇所では、すずの機械的挙動がより良く機能しうる。

6. Nickel Plating: Hard, Stable, and the Oxide Problem

ニッケルは硬さと耐摩耗性(頻繁な嵌合、すべり接触)、ならびに下地として選ばれるが、最終接触仕上げとしては本質的欠点を持つ:高い接触力で破る必要のある強固な不動態酸化物を形成し、力がなければ界面抵抗は高いまま(GRL Copper, 2026)。トルクで荷重が管理されるボルト留めバスバー継手では、最終層としてのニッケルは一般に避けられ;ニッケル下地+銀またはニッケル下地+すずの組合せがその接触代償なしに硬さを使う。

当社顧客の判断マトリックス:摩耗と繰返し嵌合はニッケル含有スタックに有利;長期接触安定はすずまたは銀のトップコートに有利。

7. Corrosion Modes in the Field

バスバー継手の現場腐食はいくつかの繰返しモードに従う:異種金属が接するガルバニ腐食(不適切な遷移金物を伴うアルミと銅の継手、アルミ対銅記事で扱う);大気変色(銀の硫化物、銅の酸化物);振動と熱サイクルが接触面を研磨する微動界面のフレッチング腐食;および部分的に密閉された継手での湿気駆動ガルバニ作用。

各モードにめっきの答えがある:異種継手には適切な遷移めっきと金物、湿気には密閉またはグリース塗布界面、フレッチングが支配する箇所には合金またはより硬い皮膜。

8. Fretting and Micro-Motion: The Thermal-Cycling Killer

熱サイクルはバスバー継手を呼吸させる:銅・めっき・金物間の熱膨張差が接触部に微動を生み、繰返し摺動が表面を研磨する――フレッチング。摩耗粉は酸化し接触抵抗は上昇し継手は高温になりサイクルが加速する。熱管理ガイドと短絡耐量ガイド(本日公開)は双方とも機械側に触れ;フレッチングへのめっきの答えは、運動下で清浄な界面を保つ皮膜である――すずの軟らかさが助け、銀の導電性酸化物が助け、適切なトルクと金物(皿ばね座金、制御膨張)が運動そのものを減じる。

9. Plating and Temperature: The 150°C Ceiling and Beyond

めっき選択は運用温度と相互作用する。すず皮膜は酸化とクリープが加速する前、連続約 150 °C まで定格;銀は実用範囲を大幅に延ばし(牽引・航空宇宙の接触界面はより高温で動作);ニッケル含有スタックは最高温度を扱うが接触力の代償を伴う。温度とめっきの接点こそ接触予算が温度上昇計算と出会う箇所:IEC 61439 限界下 105–130 °C で動く継手は、65 K 上昇に制限された継手とは異なるめっき判断である。

10. The Specification: What to Write on the Drawing

現場耐用を生き残るめっき仕様はこう読む:「ASTM B545 に従うすずめっき、接触域に局所最小 5–10 µm、マットまたはリフロー;密着は ASTM B571;初品および定めたロット間隔で XRF により検証」。銀については:「接触域に 1–3 µm ニッケル下地の上に銀めっき 5–10 µm、指定箇所は耐変色仕上げ」。ニッケル含有スタックでは下地厚とトップコートを分けて指定する。

要点は精密さ:図面の「すずめっき」は結果の幅を生み;「接触域に ASTM B545 準拠 5–10 µm」は数十年を生き残る継手を生む。

11. Plating Interacts With the Lamination Process

積層バスバーにとってめっきは製造と相互作用する:ボルト接触となるすず(または銀)表面は積層を通じ清浄に保たれねばならず、マスキング・位置合わせ・ハンドリングがすべて効く。なぜなら積層体と接触部の間の汚染がめっきを無効にするから。製造工程記事が積層シーケンスを扱い;材料チームのめっき工程はそれに統合され、接触域がまさに指定通りに出荷されるようにする。

12. Cost-Performance: The 2026 Copper-Price Context

2026 年の記録的銅価を受け(当社の銅供給分析参照)、めっき選択の増分コストはいっそう効く:銀はすべてのアンペアに貴金属コストを加え;すずは安価;ニッケルはその中間。ESS バスバーの 2026 年業界比較(GRL, 2026 年 9 月)はこう枠組む:すずはコストと屋内性能で勝り、銀は導電率と無硫黄環境で勝ち、判断は絶対ではなく文脈依存。2026 年の蓄電・太陽光ビルドアウト量(蓄電市場記事で扱う)にとって、めっき判断は今や BOM の脚注ではなくラインアイテムである。

13. Testing the Plated Joint: Resistance and Torque

めっき継手の検証:定めたトルクでの界面をまたぐ接触抵抗測定(ミリオームレベル、端子接続ガイドに従う)、フレッチング域を再現する熱サイクル試験、ならびに――認定のため――組立継手の温度上昇試験。めっき厚・密着・多孔質は材料側のチェック;トルク・表面状態・金物は組立側のチェック。両者とも入荷検査と生産記録に属する。

14. Common Mistakes and Their Field Cost

繰返されるめっきの誤り:厚み未指定(「すずめっき」)で 1 µm 出荷され一年で腐食;密閉なき硫黄リッチ環境での銀;トルク制御ボルト継手への最終仕上げとしてのニッケル;積層中に汚染されためっき;軟質皮膜が落ち着く前にトルクを掛け熱サイクルで予圧を失う。各々測定可能な現場コストを持つ――接触抵抗ドリフト、熱い継手、現場再トルクキャンペーン――そして各々仕様時に防止可能。

15. The Plating Decision as a Reliability Plan

バスバー接触部のめっきは数ミクロンの金属に書かれた数十年の腐食戦略である。働き者の継手にはすず――軟らかく自己修復し安価、ASTM B545 指定。電流密度と酸化挙動が要求する箇所に銀――導電性酸化物、高コスト、硫黄配慮。ニッケルは下地と摩耗の答えであり、最終接触仕上げとしては稀。厚み範囲・規格・故障モードはすべて既知であり、工学は用途と環境ごとにそれらを適用することにある。

当社材料エンジニアは、継手条件と環境をループに入れてすべての特注バスバーにめっき工程を指定し、品質記録が検証を部品と共に出荷する。
~15% IACSBulk conductivity of tin — irrelevant to contact performance, which is set by mechanical deformation under bolt load.
~105% IACSSilver's conductivity; uniquely, its oxide is conductive, so the interface degrades slowly.
3–10 µmTypical tin (per ASTM B545) and silver plating thickness ranges on busbar contact areas.
10–30 / 3–10 µΩTypical contact resistance: tin-plated vs silver-plated busbar interfaces (GRL ESS comparison, 2026).
150°CApproximate continuous-temperature ceiling for tin deposits before oxidation and creep accelerate (MakerStage, 2026).
3–10 µmTypical silver plating range for high-current automotive/terminal applications (TONFUL, 2026).
ASTM B545 / B571Electrodeposited tin coating spec / adhesion test methods referenced for busbar plating.
FAQ

Frequently asked questions

Which plating is best for copper busbar contacts?
Tin for the general workhorse joint (soft, self-healing under bolt pressure, inexpensive, per ASTM B545); silver where current density and conductive-oxide behavior justify the cost (sulfur-sensitive); nickel as underlayer or wear answer, rarely as final contact finish because its passive oxide needs high contact force.
Why does tin plating thickness matter?
Below the minimum (porous, corrosion reaches copper, contact resistance rises over time) or above ~10 µm (preload stability degrades under sustained load). Specify a range, e.g. 5–10 µm local minimum on contact areas, verified by XRF.
Does silver plating corrode?
Silver's oxide conducts, so electrical performance survives oxidation, but silver tarnishes in sulfur-rich atmospheres (sulfide). In sealed or controlled environments silver excels; in dusty/industrial outdoor joints tin's mechanical behavior often serves better.
What causes contact resistance drift over years?
Fretting corrosion under thermal-cycling micro-motion, moisture-driven galvanic action, and oxide growth at under-specified plating. Mitigations: correct plating choice and thickness, torque control, proper hardware and sealed interfaces.
Related

Continue reading

並列バスバーと電流分担:表皮効果・近接効果と多層化の優位性
電気設計

並列バスバーと電流分担:表皮効果・近接効果と多層化の優位性

並列導体で電流を均等に配る設計。表皮効果・近接効果による交流抵抗の増加と、積層多層化が電流分担に効く理由を説明する。

Read article
蓄電が158 GW時代へ:2026年導入量・地産地消サプライチェーン・PCSバスバーの実情
エネルギー貯蔵

蓄電が158 GW時代へ:2026年導入量・地産地消サプライチェーン・PCSバスバーの実情

世界の蓄電導入が158 GW規模へ。地域別サプライチェーン再編と、PCSが担うバスバーの仕事を概観する。

Read article
バスバーの短絡耐用:Icw・Ipkと支持物が耐えるべき電磁力
機械・試験

バスバーの短絡耐用:Icw・Ipkと支持物が耐えるべき電磁力

短絡電流が導体に与える電磁力。Icw(短时電流)・Ipk(ピーク電流)と、支持設計・ボルト締めに必要な強度を解説。

Read article

Designing a busbar for this application?

Send the current profile, voltage class and terminal types — our engineers reply within one business day.
