量産図面を送る前の設計製造レビュー要点を一覧化。誘電体選定、端面シール、端子ピッチ、公差を出荷前に確認する。
量産図面を送る前の設計製造レビュー要点を一覧化。誘電体選定、端面シール、端子ピッチ、公差を出荷前に確認する。
最初に確認するのは、図面に層数と各層の役割が実際に書かれているか。積層バスバーは単なる厚板ではない――銅と誘電体層の定義されたスタックであり、SHANYUAN では通常 1 から 6 層以上。
層定義の欠落が見積りループの第 1 原因。スタックが部品になる様子は製造工程解説を参照。
誘電体フィルムは、露出した銅端面すべてを設計余裕だけ張り出させねばならない。少なすぎれば沿面距離を失い、多すぎれば積層時にフィルムが皺になる。
沿面距離とは、二つの充電部間の絶縁表面に沿う最短経路;空間距離は直線の空間ギャップ。IEC 60664 式の表が動作電圧と汚染度に基づき最小値を設定する。図面を送る前に確認:
DFM で再チェックするが、距離を尊重した図面は改訂サイクルを省略できる。ここはまた、EV およびESS プラットフォームのバスバーが追加精査を受ける箇所でもある。電圧クラスが従来の産業用装置より高いため。
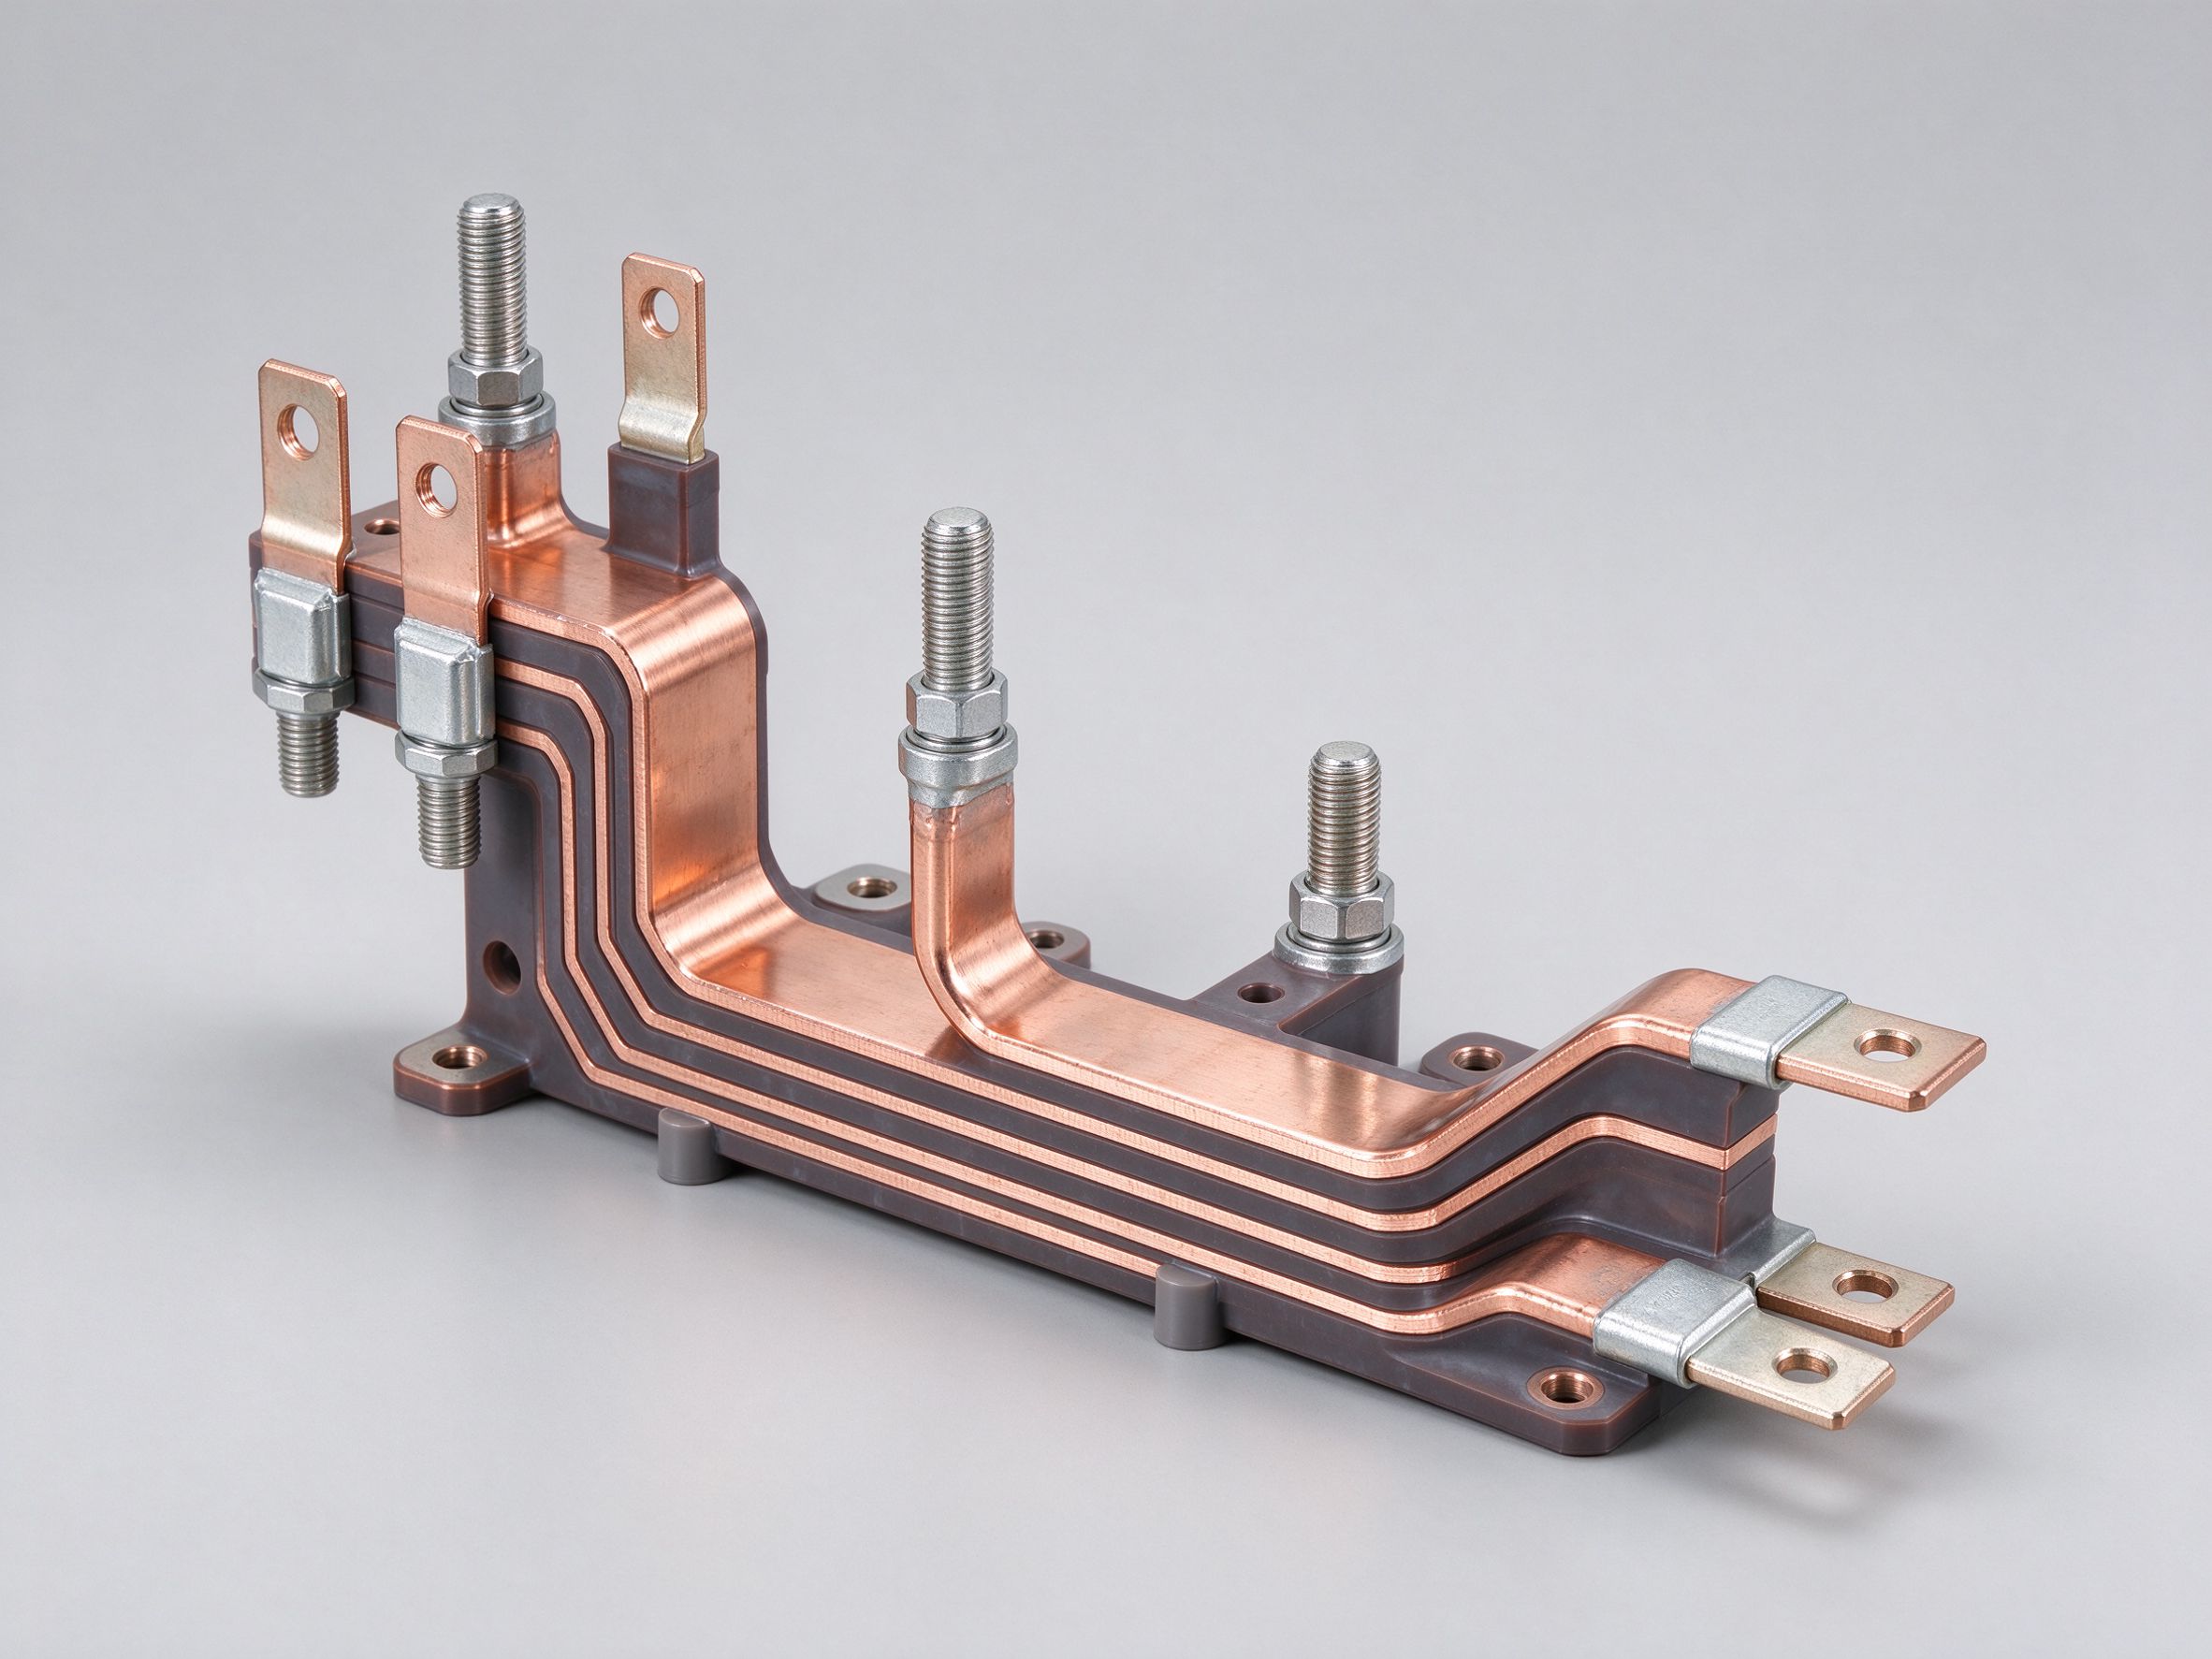
端子はバスバーがシステム残部と出会う箇所であり、DFM の誤りが最も痛む箇所。確認:
よくある見落とし:穴は示すが、客先支給スタッド用の逃げ穴か圧入スタッドか溶接スタッドかを書かない図面。それぞれ組立も見積りも異なる。大電流バッテリ・インバータビルドでは、端子レイアウトの詳細はバッテリ用バスバーとパワーエレクトロニクス用バスバーに記載。
抵抗溶接または超音波溶接ゾーンはめっきを忌避せねばならない。すずやニッケルの残渣が溶接ナゲットを弱めるため。見積り前に図面に明記:
溶接ゾーンにマークがなければ部品全体にめっきし、溶接は弱くなる。これは直すには安価で、量産後に気づけば高くつく。これらの継手が耐えねばならないものの文脈はインバータ応用参照。
EV インバータ、ESS、PCS 応用のバスバーは数千回の熱サイクルを見る。銅は膨張・収縮し誘電体はしない。長年にわたる反復サイクルがボルト継手を緩め、溶接を撓めうる。効く DFM チェック:
最後に機械面:
以上がすべて図面にあれば、当社の DFM レビューは短く、特注バスバー見積りは初回から正確、サンプルは 5–7 営業日に着く。欠けていれば質問を持って戻る――それは助けになるが、本来製造に使いたかった時間を奪う。
図面を送る準備はできたか?メール busbar@shanyo.com、または/contact/。専念するバスバー OEMかつバスバーサプライヤーとして、山東省日照を拠点に海・空で世界へ発送する。詳しくは設計ガイドおよびバスバー設計ガイドを参照。
図面自体が完成していれば DFM は速い。PDF、STEP、ガーバー形式のエクスポートを受け付け、各銅層が独自の名前付きレイヤにあるレイヤード PDF を好む。スタックノート(銅厚、誘電体種別・厚み、めっき、端面シール)はメールのスレッドではなく図面タイトルブロックに記載。寸法許容差が効く:一般許容差ブロックが効率的な製造を可能にし、重要な端子ピッチ・穴位置のコールアウトが正しい特徴を検査させる。客先側に嵌合コネクタまたはラグがあれば、その部品番号を含めること――その一事が、治工具加工前に驚くほど多くの端子ピッチ誤りを捕まえる。
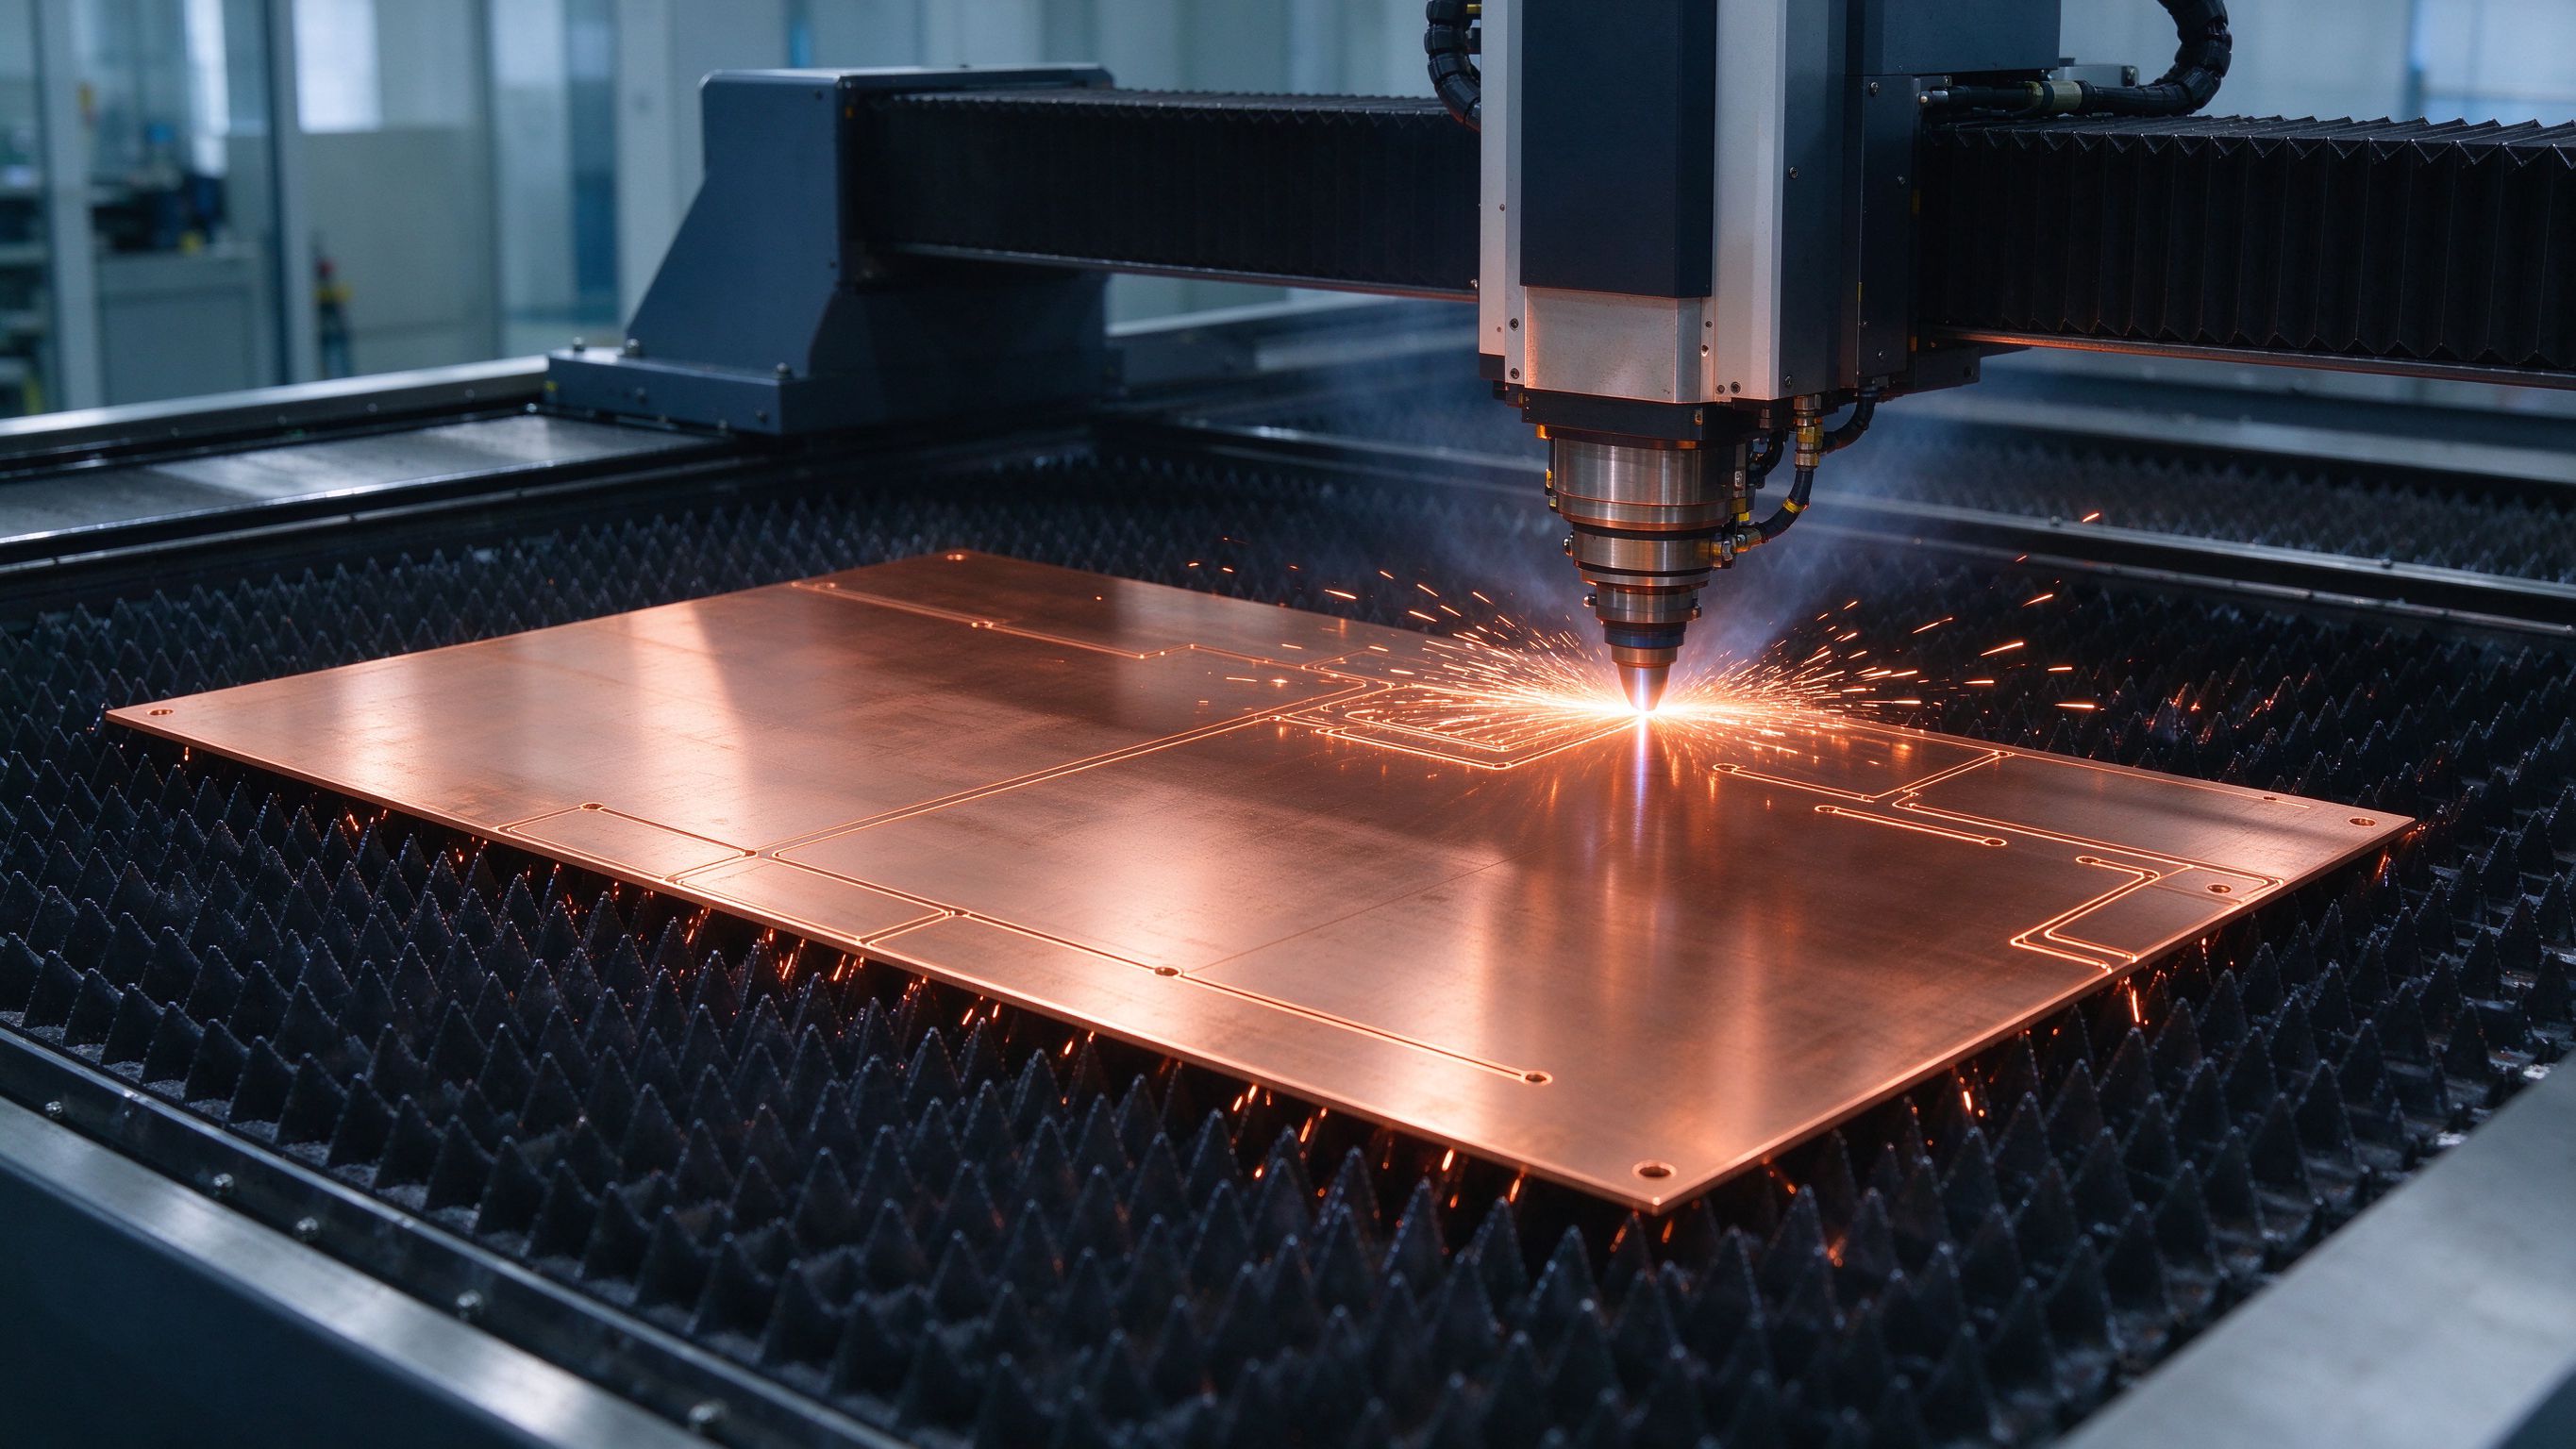
DFM が合意されると、初品をレーザーで切り出し(ハード治工具なし)、小ロットのサンプルを組み、試験フルバッテリ――寸法・外観・絶縁耐力・絶縁抵抗・導通――を走らせ、工場試験報告書を添えてサンプルを発送する。そのサンプルこそ、量産治工具にコミットする前にエンジニアチームがベンチ試験するもの。サンプル承認後、打抜金型を製作し量産は 2–3 週間。サンプル MOQ はなく、つまり量産コミットなしに 1–2 個の試作部品で新プラットフォームを始められる。これが当社がEV、ESS、産業用インバータ顧客に使う流れであり、特注バスバーサービスページに記載の標準流れである。
最もよく提案する改訂の短いリスト:電流経路の狭い首を広げホットスポット温度を下げる;銅対銅端面を示した図面に 5 mm のフィルム張り出しを追加;溶接タブをめっき領域から 10 mm 離す;2 つの剛いボルト点の間にスロットまたは可とう部を追加;非常に長い支持なし径間を追加の取付穴で分断。これらは各々 CAD ファイルで 5 分の変更であり、量産では数週間の修正。だからこそ当社が見積り前に無料で DFM を走らせる――エンジニア数時間のコストで顧客の数ヶ月の反復を節約する。
当社は毎週、電気設計は良いが小さな製造詳細――溶接ゾーンマスク、スタッド形式、端面余裕――が欠けた図面を送り、なぜ最初の見積りが曖昧かと問う顧客を見る。送る前にこのチェックリストに 30 分かければ、往復の見積りが一発通過の価格に変わることが多い。市場に出す前に図面に第二の目が欲しければ busbar@shanyo.com へ。供給業者を比較中でも、DFM レビューは無料で走らせる。集中するバスバー OEMとして、仕事は製造を可能な限り簡単にすること、そして DFM はその出発点。
図面で送信を押す前に、この一行リストを歩く:層数に名前あり、銅と誘電体の厚みがタイトルブロックに、すべての露出端面にフィルム張り出し、沿面距離が電圧クラスを満たす、端子穴径が締結具に一致、スタッド対ブレード対溶接タブ対ヒューズリンクが作図済み、溶接ゾーンがめっきからマスク、電流経路の首に鋭角なし、取付穴とスタンドオフが明記、最悪ホットスポット温度を記載。十項目すべてが PDF にあれば、特注バスバー見積りは確実かつ速く戻る。3–4 個欠けていれば質問――そしてやや長いタイムラインを覚悟。それはうるさいのではなく、造れる見積りと三回改訂を要する見積りを分けるもの。
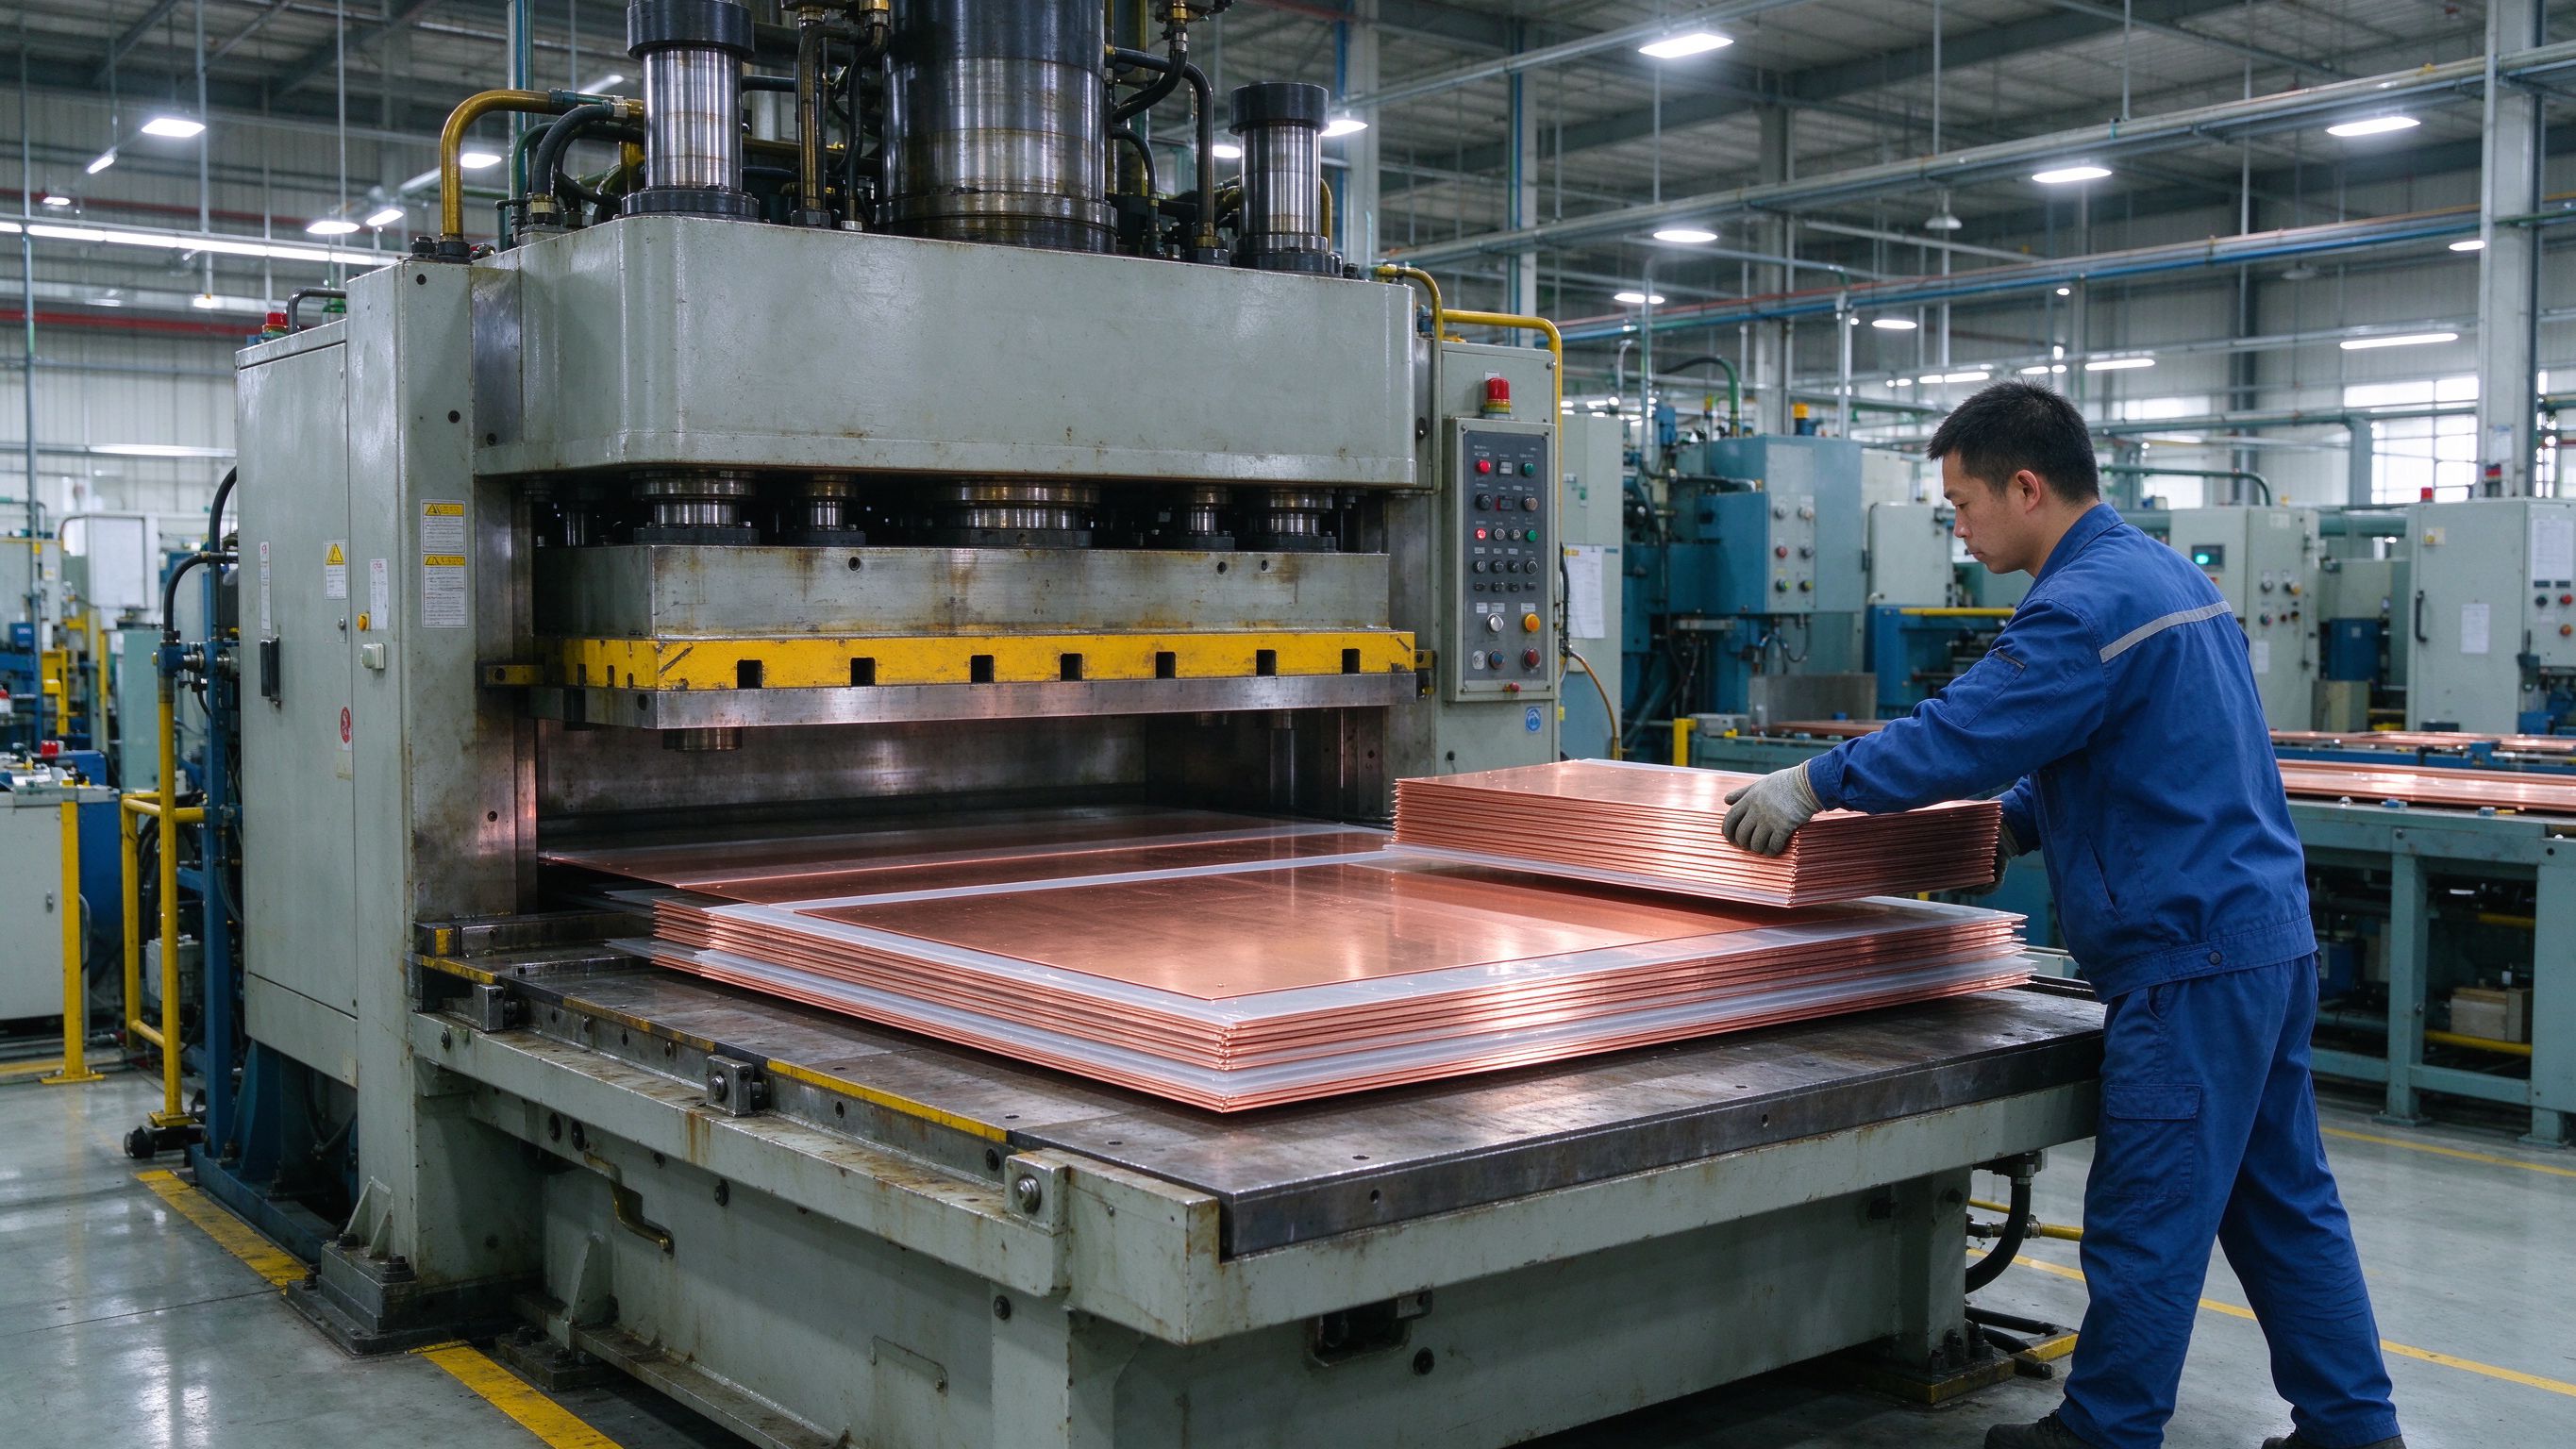
銅板の打抜から積層・端面シール・出荷検査まで。量産ラインの各工程が部品信頼性にどう効くかを工程順に解説する。
Read article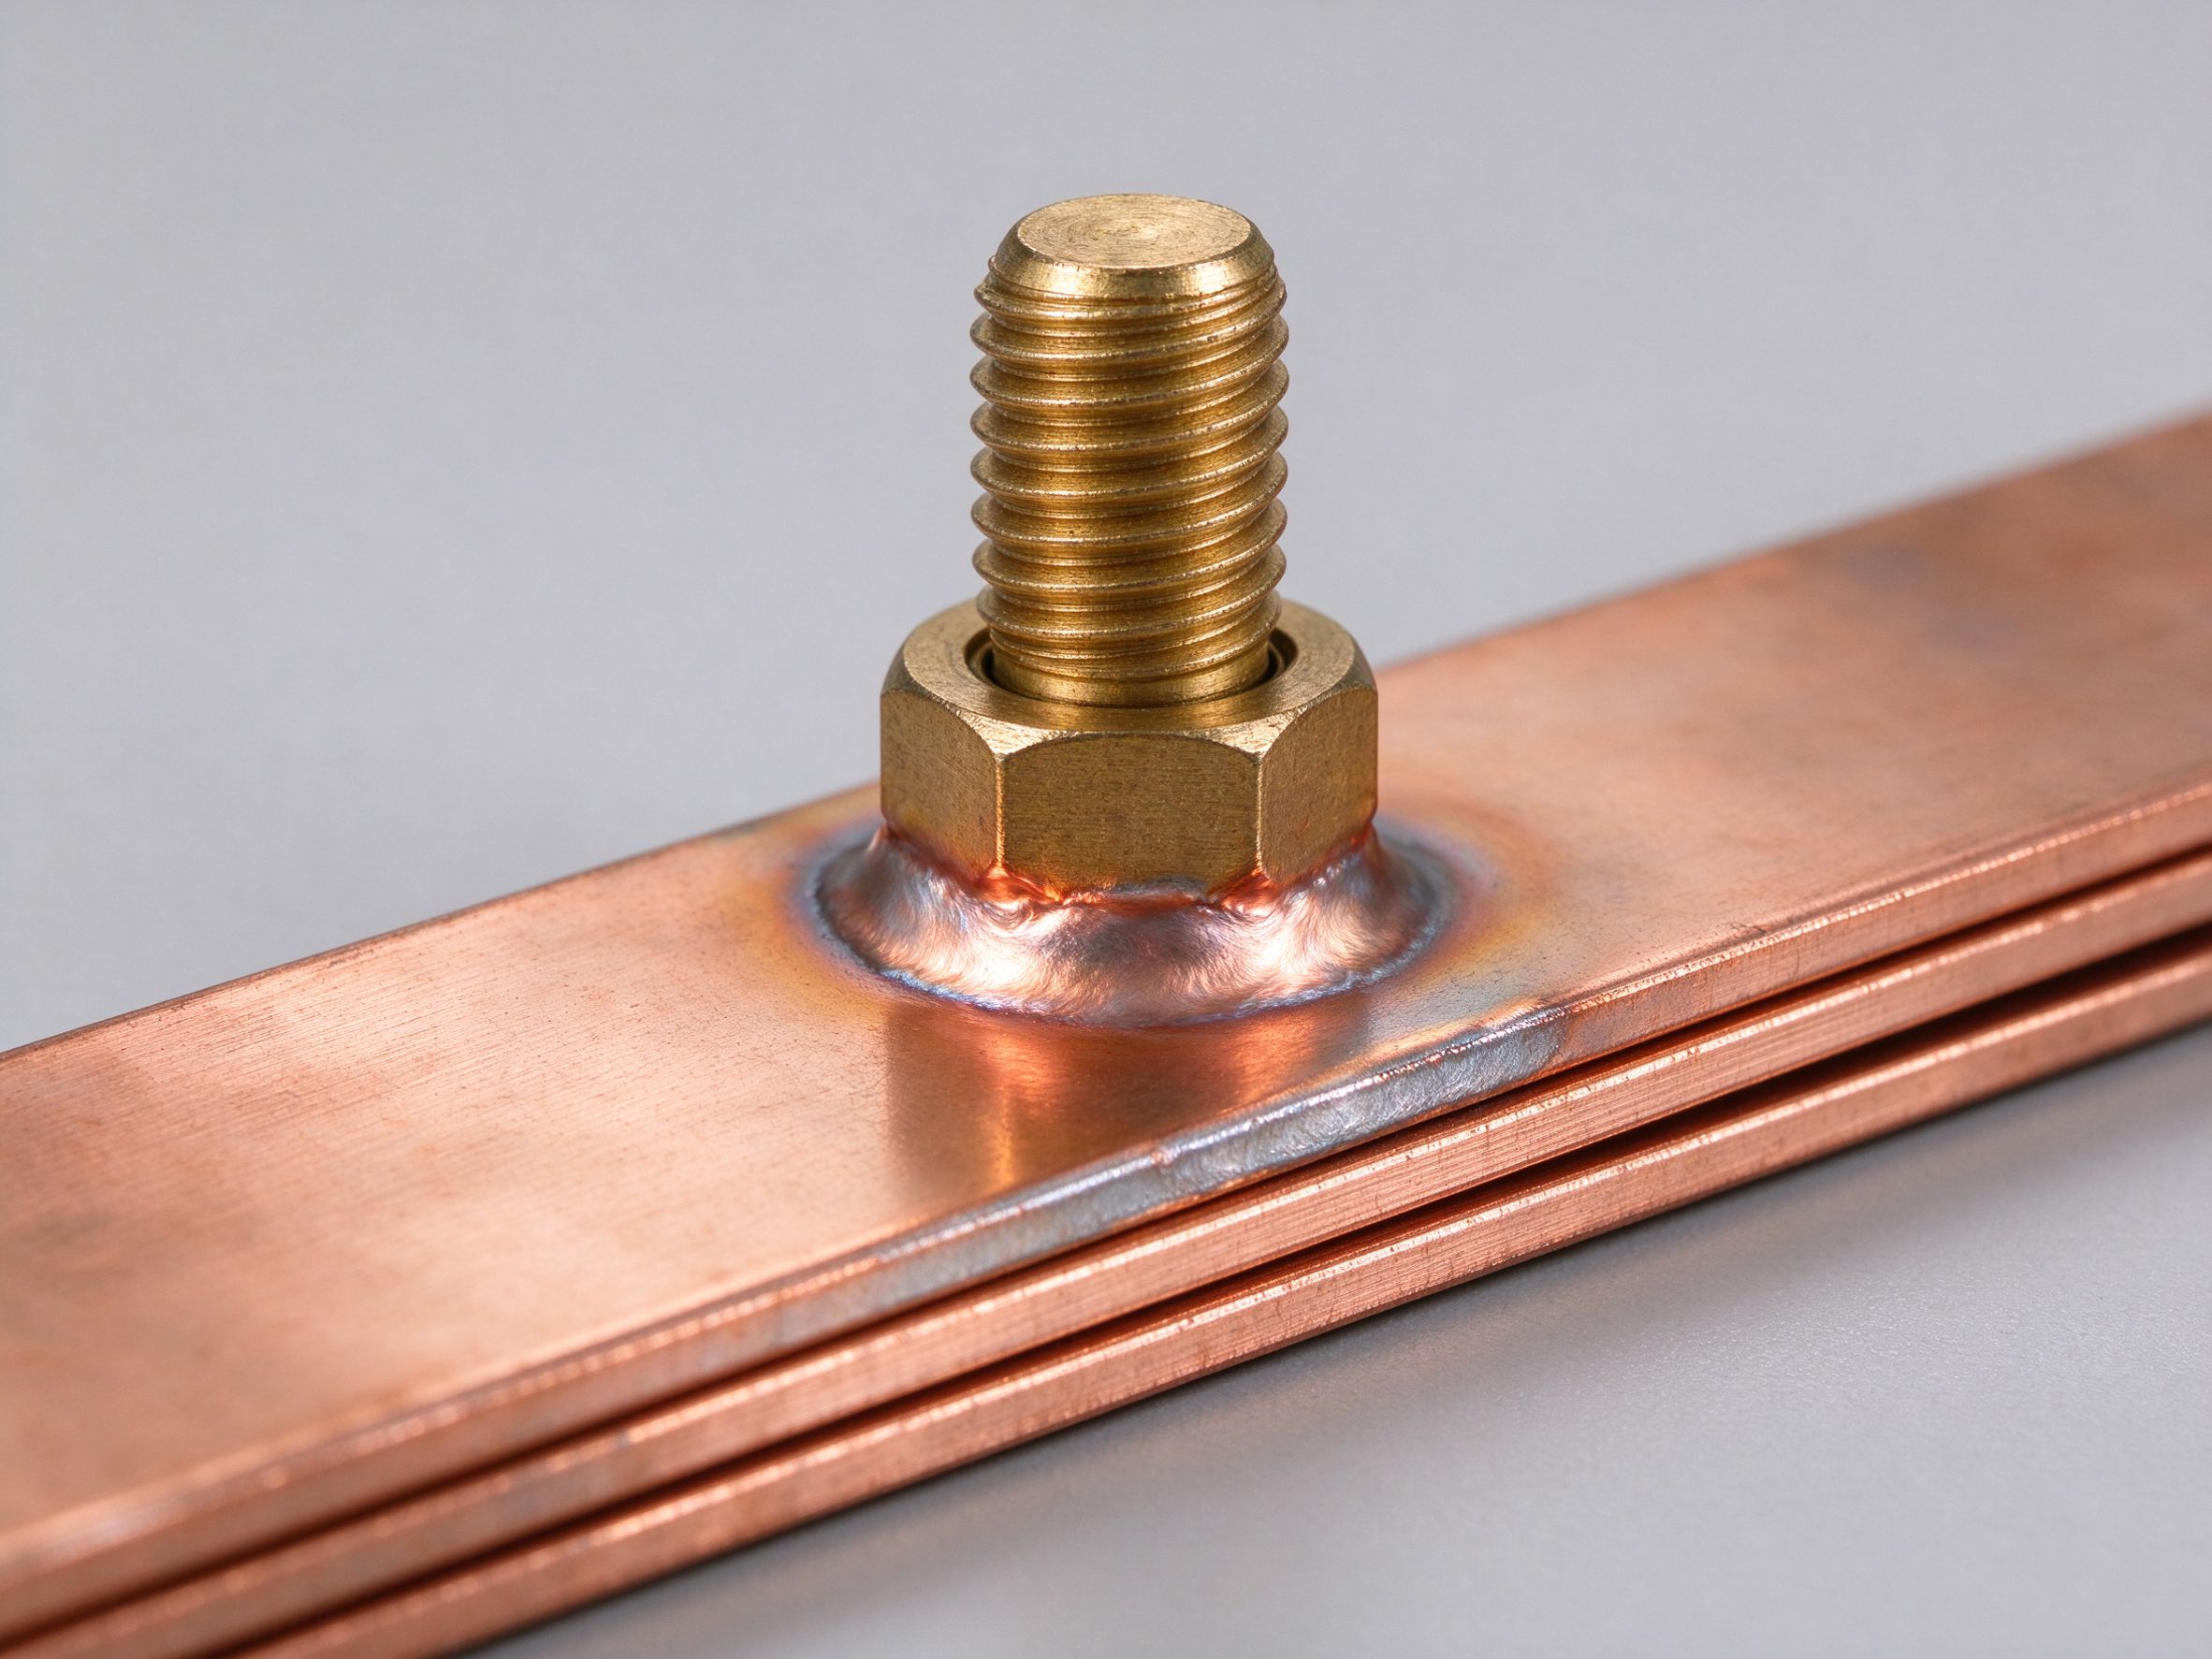
スタッド、ブレード、溶接タブ、ヒューズリンク各端子の特徴。相手コネクタ・モジュールピッチに合わせた端子設計を実例で示す。
Read article
アンペアシャープネス(許容電流)、温度上昇、ディレーティングの関係を基礎から解説。銘板値が盤実装でどう変わるかを示す。
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
