超音波溶接、レーザー溶接、抵抗溶接、ボルト接合の長短。抵抗値・加工精度・量産性から最適な接合方法を選ぶ基準。
超音波溶接、レーザー溶接、抵抗溶接、ボルト接合の長短。抵抗値・加工精度・量産性から最適な接合方法を選ぶ基準。
バスバー自体の抵抗は制御が容易――機械加工された銅断面だからである。不確実性は継手に宿る:セルタブ、モジュール端子、インバータバスバー、配電レールはすべて、手法・表面準備・トルクで抵抗が桁で変わりうる接続に依存する。EV バッテリ相互接続に関する公表研究は範囲を定量化する:量産級継手の接触抵抗(ECR)は 1 mΩ 未満に落ち着き、最先端プロセスは 0.01 mΩ 未満に達する一方、制御不良な実験室またはクランプ接触は数十ミリオーム高くなりうる。300 A における 1 ミリオーム追加は 1 mΩ あたり 90 mW の損失――継手あたりは小さいが、数百個のパック全体では決定的。
継手がアセンブリを決める第二の理由は入熱である。バッテリセルは温度敏感;セル端子に熱を注入する接合法はセル化学またはシールを損ないうる。ゆえに手法選択は電気性能・熱曝露・機械強度・整備アクセスを天秤にかける。
超音波溶接は溶融でなく摩擦と塑性変形で接合する。ホーンが中程度のクランプ圧下 20–40 kHz で振動し、表面酸化物を破り密着した金属接触を可能にする;バルク溶融がないため熱影響部は最小であり、リチウムイオンセルタブや角形端子のような温度敏感部品に理想的。バッテリタブの超音波溶接に関する公表 ECR データは、材料とパラメータ次第で約 0.169 mΩ から 0.005 mΩ までの範囲。
異種継手――バッテリパックを支配する銅とアルミの界面――に対し、超音波溶接は継手 1 つあたり 2 秒未満で 1–2 µm の金属間遷移層を、充填剤・フラックス・接着剤なしで作る。トレードオフ:工程は剛い裏当てを要し、溶接フットプリントは比較的広く、専用機械投資となる。SHANYUAN では、セル相互接続職務が要求する箇所に超音波溶接を適用し、端子接続ガイドに記述の端子戦略と併用する。
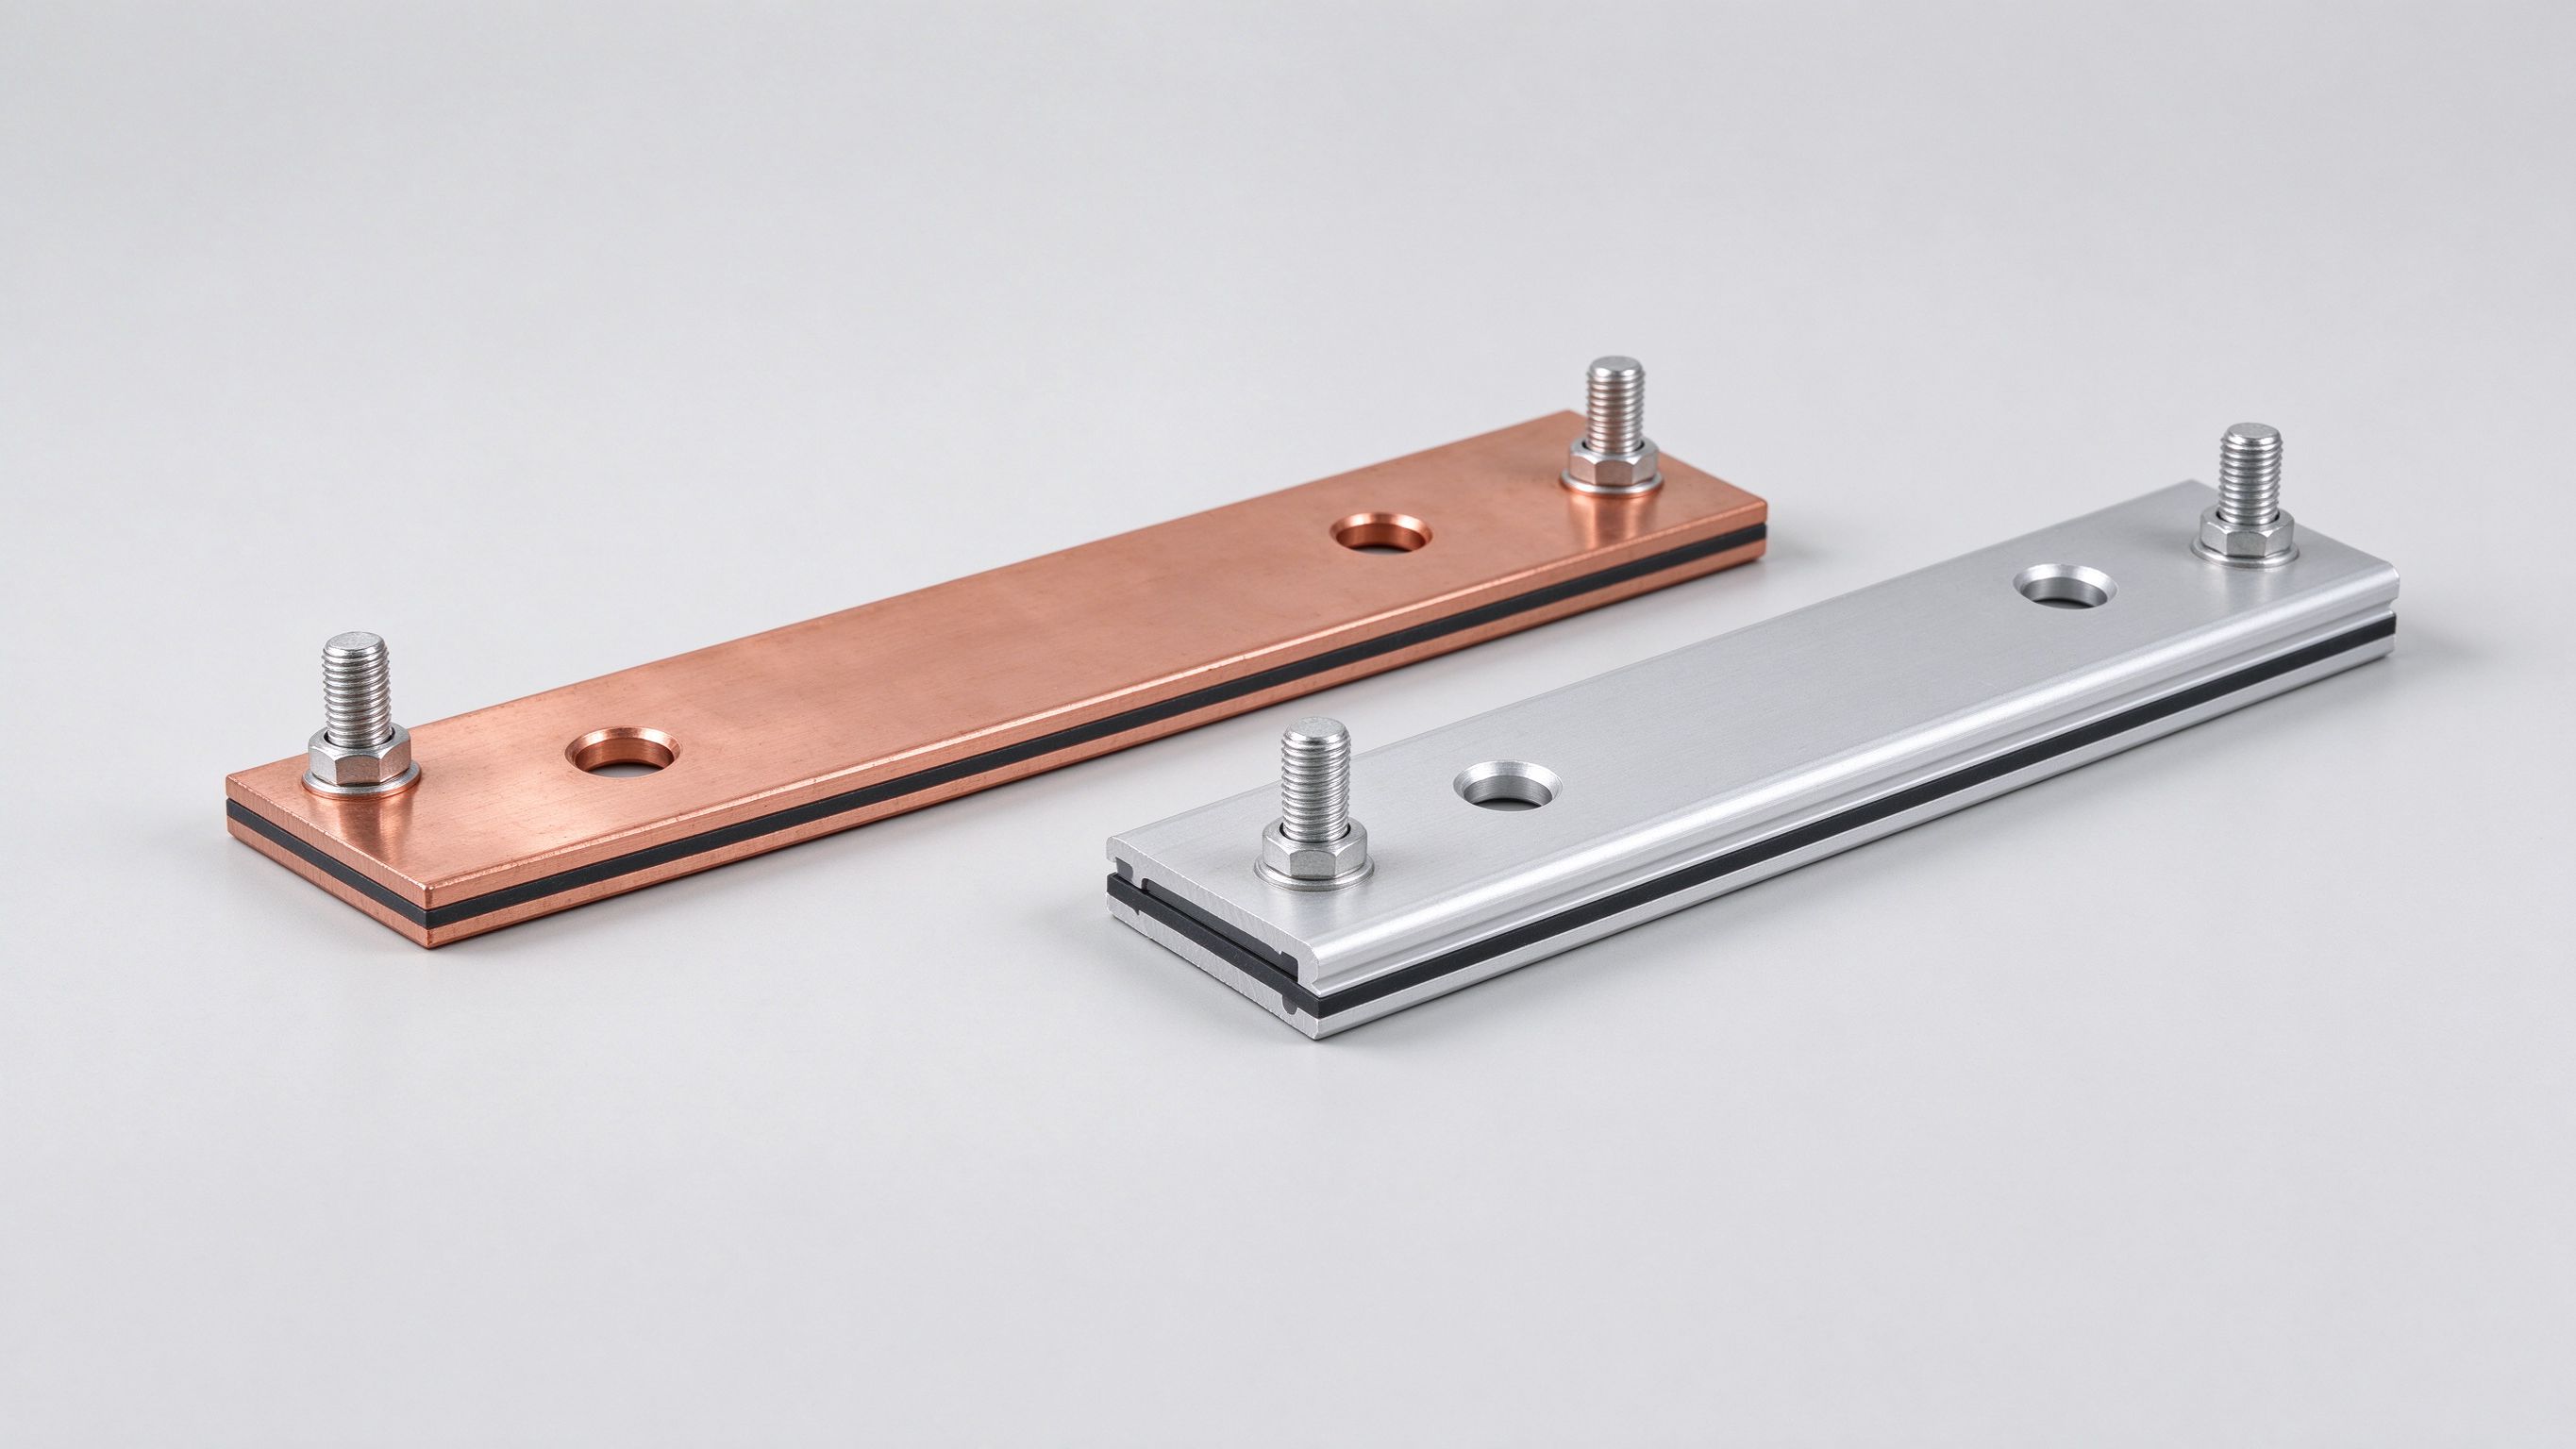
レーザ溶接は高エネルギービームを継手に集中させ、ほぼ瞬時に材料を溶融融合し、酸化の時間をほとんど与えず母材強度に近い深く強い継手を生む。1070 nm の 1–6 kW 級ファイバレーザが働き者であり、ビーム振動が重なり合う溶接ナゲットを作り安定した溶け込みを生む。銅の反射率は古典的課題――グリーンレーザ(515 nm)は赤外光源に対し吸収を約 65% に改善し、だからこそグリーン・ブルーレーザ光源が銅バスバー溶接で広がっている。
レーザ溶接バッテリ接続の公表 ECR 値は約 0.130 mΩ に達し超音波溶接と競合し、溶接スポットはより小さくでき、より密なセルパックを可能にする。トレードオフ:部品への入熱(近傍セルを守るため溶融プールを管理せねばならない)、ビームの継手アクセス性、工程監視の深さ。レーザ溶接は、形状とスループットが有利な箇所での SHANYUAN の溶接バスバーアセンブリの主要工程である。
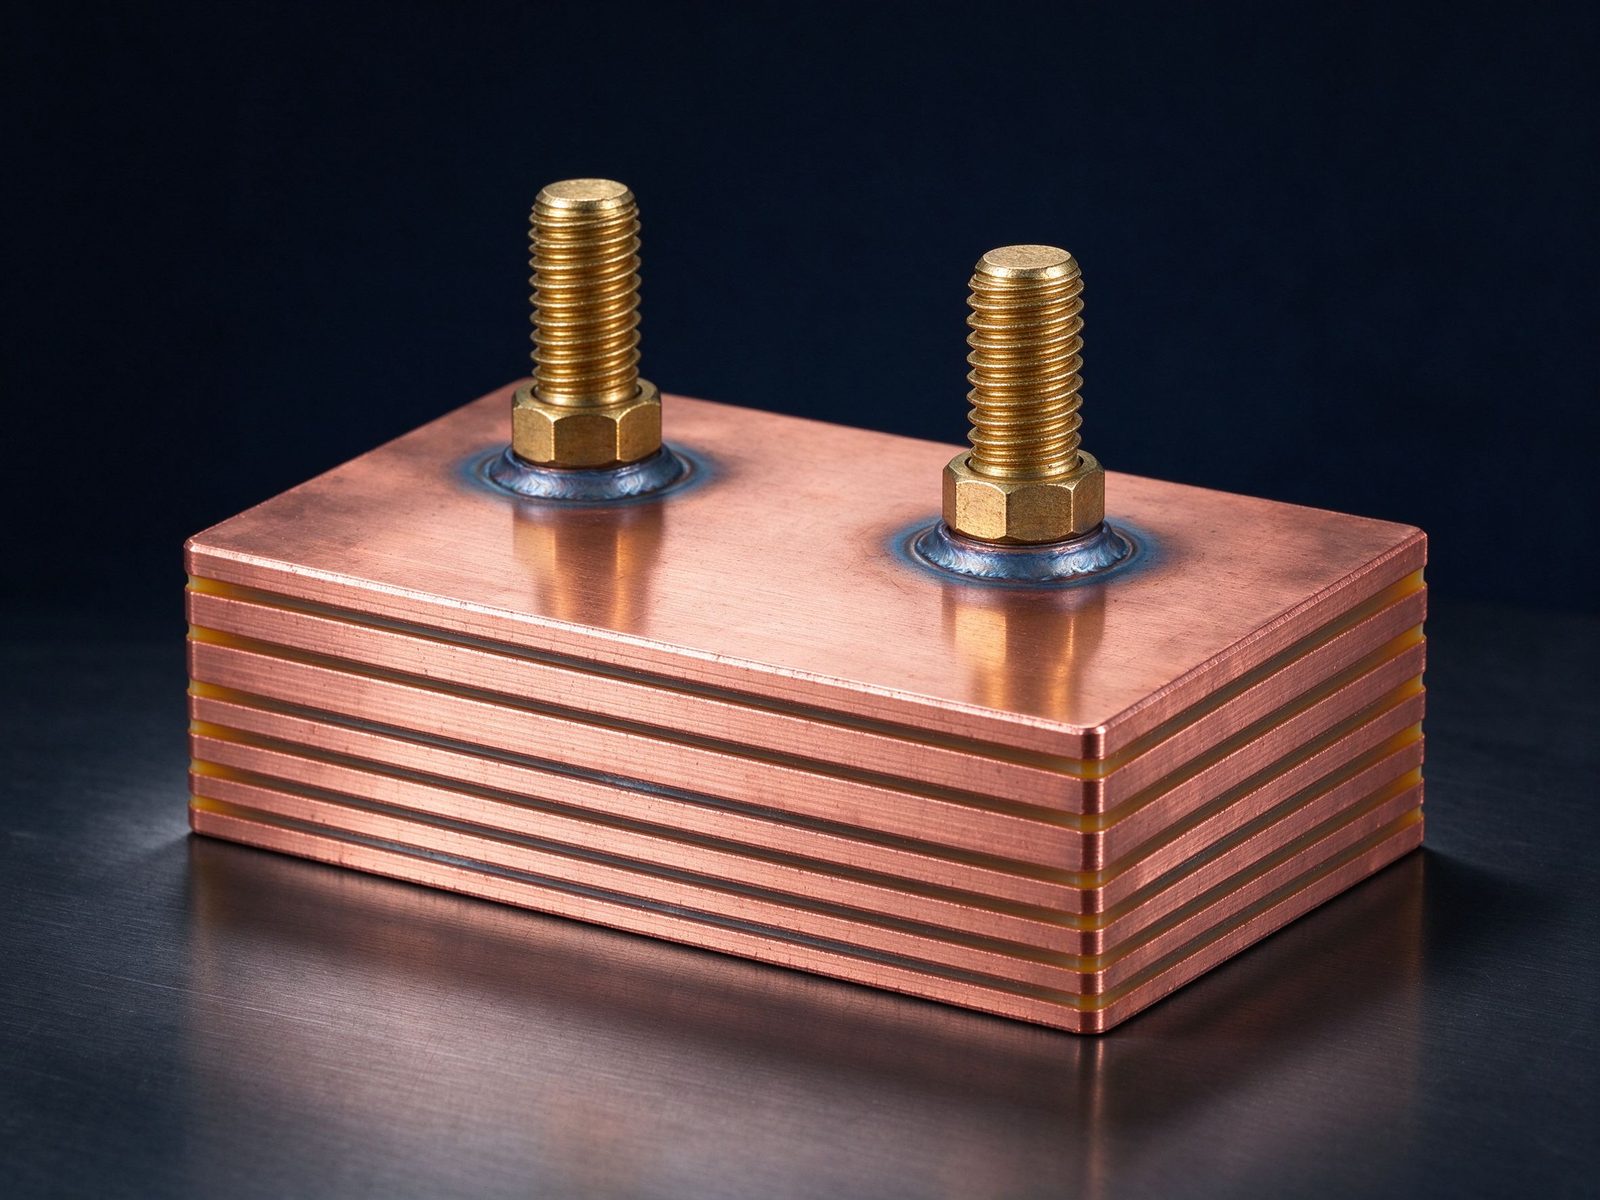
抵抗スポット溶接は接触部品に高電流を流し界面を溶融する。高速で単純だが、公表研究は溶接ナゲットにボイドの可能性が高いと記し、大電流・急速充電用途には不適にする;文献の ECR 測定は 0.167 から 0.340 mΩ の範囲。連続 100–1000 A を担うバスバー職務にとって、より良い手法が利用可能なとき、その抵抗帯は予算の誤った側にある。
抵抗スポットは軽量・低電流の相互接続や装置の単純さが効く箇所で依然関連する。電流を担う積層バスバーには超音波とレーザ工程が支配的;選定は端子戦略レビューの一部としてDFM チェックリストに文書化される。
ボルトスタッド接続――積層バスバーで一般的な M6/M8 スタッド、ナット+ばね座金継手――は、保守アクセスとモジュール整備が必要な箇所で既定の座に留まる。工学的規律は溶接と異なる:接触圧をトルクで設定し(熱サイクル全体で保つためばね座金を)、表面を安定接触抵抗のためめっきし(すずが標準)、継手を定期的に検査せねばならない。研究環境での制御不良なクランプ接触は数十ミリオームの ECR を示し、だからこそトルク仕様と保持試験は提案でなく量産要件である。
ブレード・プラグイン接触(例:バスバー間クリップコネクタ)は、ばね付勢接触を使うことでトルク変数を完全に除去し、定めた挿入力とやや高い接触抵抗予算を代償とする。スタッド・ブレード・溶接の選択は応用判断であり、バスバー接続実務と端子接続ガイドが深く扱う。
| 手法 | 標準 ECR (mΩ) | 入熱 | 整備アクセス | 標準用途 |
|---|---|---|---|---|
| 超音波溶接 | 0.005 – 0.169 | 最小(固相) | なし | セルタブ、Cu-Al 継手 |
| レーザ溶接 | 約 0.130 | 局所的、管理可 | なし | バスバーアセンブリ、高スループット |
| 抵抗スポット | 0.167 – 0.340 | 局所溶融 | なし | 低電流相互接続 |
| ボルトスタッド(トルク付き) | 0.1 – 1+(工程依存) | なし | 可(再トルク) | 現場整備可能な DC リンク |
| クランプ/ブレード接触 | ばね力で決まる | なし | 挿抜可 | モジュール配電レール |
値は公表されたバッテリ相互接続研究と供給業者データによる;正しい選択は応用固有であり、比較はトレードオフを可視化する。
バッテリパックは設計で銅とアルミを混ぜる――セル端子と軽量化にアルミ、大電流バスに銅を。その界面は冶金的に厳しい:アルミは即座に酸化膜を作り、銅とアルミの金属間化合物は熱下で成長するため、継手は冷間(超音波)または制御エネルギー(レーザ)で形成され運用時は冷たく保たれねばならない。超音波 Cu-Al 接合の公表工程パラメータ――振幅約 15 µm、圧力 20 MPa、時間 1.0 秒――は充填剤なしに信頼できる 1–2 µm 遷移層を作り、だからこそ超音波がセルレベル Cu-Al 継手の基準工程。
バスバーレベルの異種接続には、めっきが同伴戦略:片側のニッケルまたはすずめっきが接触を正常化しガルバニ沿面を防ぐ。銅対アルミ比較がこれら選択の背後にある材料論理を説明する。
溶接バスバー品質は工程で保証され、検査だけでなく。制御ピラミッド:継手形式ごとにロックされた工程パラメータ(出力、加圧、時間、振幅);統計的工程管理を伴うインライン監視(溶接エネルギー、ホーンインピーダンス、レーザ出力);そして抜取り計画に基づく破壊/非破壊検証――超音波継手には剥離試験、レーザ溶接には断面と引張試験、重要部品には抵抗と X 線。完成継手の抵抗を測るマイクロオームメータ測定が、ほとんどの工程ドリフトを捕まえる電気ゲートである。
SHANYUAN の品質システムはロットごとに溶接パラメータと検証データを文書化し、製造工程記事はスタックアップから端子接合までの全生産シーケンスを歩む。
溶接対ボルトの判断は実際には保守判断である。溶接継手は永久的:最低抵抗、トルク方針なし、再トルク計画なし、現場アクセスなし――バッテリパック、密閉モジュール、二度と触れられてはならないあらゆる接続に適する。ボルト継手は整備可能:モジュール交換可、継手検査可、接続が分解に耐える――配電レール、PDU 相互接続、保守計画を持つシステムのあらゆる部分に適する。ブレード・クリップ接触は中間に位置する:工具なしで分離可だが定めた挿入力を要し、やや高い抵抗予算を持つ。
2026 年設計を通じ現れるハイブリッドパターンは意図的:永久的な電流重要継手(セル対バスバー、モジュール対バスバー)は溶接し、整備可能なもの(ラック対ストリング、PDU、主 DC バス)はボルト留めする。境界は便宜でなくシステムの保守哲学で設定される。バスバー接続実務ページと端子接続ガイドが判断マトリックスを示す。
はんだ付けとろう付けはバスバー接合でより狭いニッチを占める。はんだ付け(すず・鉛または鉛フリー)は高速で寛容だが、継手温度限界(約 150–200 °C)と熱サイクル下のクリープがほとんどの電力担継手から不適格とする;低電流・低温の信号と小組立の役割に留まる。ろう付け(450 °C 超の銀系充填剤)は強く高温の継手を作り、溶接の設備投資なしに大型の永久接続が必要な箇所――例えば厚銅断面や異種金属の接合――で使われるが、入熱は熱敏感部品周りの慎重な管理を要しめっきを損ないうる。
工学規則は単純:大電流バスバー職務には固相または制御エネルギー溶接を優先し;はんだとろう付けは温度予算とクリープ挙動が検証済みの用途に予約する。同じ論理が銅対アルミのような材料ペア指針に現れる。
すべての接合バスバーの電気ゲートはマイクロオーム測定:四線式マイクロオームメータが定めた電流(しばしば 10 A 級)を印加し継手両端のミリボルト降下を測定し、マイクロオームで接触抵抗を得る。合格値は継手形式と電流クラスごとに設定される――セルレベル超音波継手は数百マイクロオーム未満で合格しうるし、ボルト留め DC リンク継手はトルク印加状態で定めた値未満。測定は工程ドリフトを現場故障になる前に捕まえ、日常ゲートとして走らせるには十分安価。
同伴検証は熱:定格電流下、継手の温度上昇は設計予算内に留まらねばならず、合格時に高温の継手は運用時にますます高温になるだけ。抵抗と温度測定が共に、SHANYUAN が品質システムにロットごとに文書化する二つの合格ゲートを形成する――購買者が認定監査で求めるべき同じ証拠。
このチェックリストで、購買者は接合能力を客観的に比較でき、溶接 1 つあたりの価格だけで供給業者を評価する罠を避けられる。
量産において、接合は流れの中のステーションであり孤立工程でない。代表的な積層バスバーライン:材料入荷検査(銅合金証明書、誘電体証明書)→ 切断・打抜き → 洗浄・めっき(すずまたはニッケルの場合)→ 積層(制御温圧下の誘電体接合)→ 端子接合(溶接、スタッド取付、またはブレードろう付け)→ 試験(hi-pot、抵抗、寸法、ならびに抜取り PD/熱)→ 梱包・トレーサビリティラベル。接合ステーションは工程リスクが最も集中する箇所であり、だからこそ溶接パラメータは継手形式ごとにロックされ統計的に監視される。
ライン視点は購買者が出会う三つの現実を説明する。第一に、接合能力はライン投資に埋め込まれる:超音波・レーザステーションと検証装置は間接費でなく資本。第二に、リードタイムは打抜きスループットでなく最も遅い検証済みステーションで決まる。第三に、品質主張は接合データで成否を決める――だからこそ製造工程記事と品質システム文書が供給業者評価の正しい出発点。
| 応用 | 標準継手 | 理由 |
|---|---|---|
| セルタブからセル相互接続 | 超音波溶接 | 固相、最小入熱、Cu-Al 対応可 |
| モジュールバスバーから端子 | レーザ溶接またはスタッド | スループット+強度、または整備アクセス |
| インバータ DC リンクからデバイス | レーザ溶接/圧入 | 低インダクタンス、低抵抗、密レイアウト |
| ラック/ストリング配電 | ばね座金付きボルト留め | 現場整備、再トルク方針 |
| 主 DC バス(コンテナ) | ボルト留めまたは溶接(方針次第) | 最高電流;保守哲学が決定 |
このマップはルールブックでなく出発点――最終選択は電圧・電流・熱・保守要件に従い、バスバー接続実務と端子接続ガイドの判断論理を使う。
接合技術は静的でなく、2026 年に注目すべき三つの進展がある。第一に、グリーン・ブルーレーザ光源が銅向けに成熟している:515 nm グリーン波長が赤外に対し吸収を約 65% に改善し、より速く一貫した銅溶接をスパッタ少なく可能にし、バスバーとセル相互接続生産に直接効く。第二に、ハイブリッド工程が現れている――超音波予備接合にレーザ補強を重ね、またはレーザ融合前に抵抗予熱し、固相と融合接合の利点を組み合わせる。第三に、インプロセス監視が賢くなっている:溶接エネルギー、音響シグネチャ、サーマルイメージがリアルタイム品質モデルに供給され、ドリフトを欠陥になる前に flag する。
購買者への実務的含意は、認定時に供給業者の工程ロードマップを確認すること:グリーンレーザとインライン監視能力に投資する供給業者は、800 V プラットフォームとメガワット充電と共に来る高スループット・高信頼性プログラムに向けポジショニングしている。SHANYUAN の工程開発はこのロードマップに従い、製造工程記事はこれら能力を受け入れるラインアーキテクチャを記述する。
超音波溶接は公表バッテリ継手データで 0.005–0.169 mΩ に達し、レーザ溶接は約 0.130 mΩ――両者とも制御不良なボルト接触をはるかに下回る。
固相(溶融なし)のため、入熱と熱影響部が最小で、温度敏感なセルを守る。
現場整備とモジュール交換が必要なとき――ただし接触抵抗を安定に保つトルク仕様・ばね座金・定期再トルクは必須。
はい――超音波溶接が制御された 1–2 µm の金属間層を作り;グリーン光源によるレーザ溶接が高速代替、めっきがガルバニ問題を扱う。
完成アセンブリについては絶縁試験へ、運用外形については熱管理へ、そして当日の市場記事でビジネス文脈を。
接合判断こそが信頼性が実際に作られる箇所:工程選択、パラメータ制御、検証測定、保守哲学が共に、アセンブリが数十年にわたり定格電流を届けるかを決める。抵抗数値・工程マップ・供給業者チェックリストを携えた購買者は、価格だけでなく工学的価値で提案を比較できる。
工程が何であれ、合格論理は同じ:継手の電気的・機械的目標を指定し、工程パラメータをロックし、すべての重要継手を測定し、証拠を文書化する。そうしてなされた接合は製造詳細でなく――アセンブリ信頼性の基盤である。
セルタブからコンテナバスまで、接合規律は一つ:抵抗予算を知り、工程を制御し、継手を測定し、証拠を文書化する。その規律で生きる供給業者は信頼性論を数値で作り、数値を求める購買者は現場で持ちこたえる決定をする。
実際には、超音波・レーザ・抵抗・ボルト接合の選択は四つの問いで決まる:電流はどれだけか、部品が吸収できる熱はどれだけか、継手は整備可能でなければならないか、プログラムがどの証拠を要求するか。その四つの問いに誠実に答えること――治工具前、量産リリース前に――がバスバー接合の技全体である。
MCS(メガワット充電)の商用化が進む2026年。大容量DCリンクがバスバーに求める低損失・PD管理設計を解説。
Read article
系統蓄電PCSの高電圧・高効率化。1500 V母線とSiCデバイスがDCリンクの低インダクタンス設計に求める要件を解説。
Read article
Send the current profile, voltage class and terminal types — our engineers reply within one business day.
