打抜、曲げ、積層位置合わせの公差。量産ばらつきが接点と絶縁に及ぼす影響と、設計段階で入れるべき許容値を解説。
打抜、曲げ、積層位置合わせの公差。量産ばらつきが接点と絶縁に及ぼす影響と、設計段階で入れるべき許容値を解説。
バスバーにおいて、寸法は単なる嵌合ではなく電気である。穴パターンが継手の接触面積と接続全体のトルク分布を決め、相手面の平面度がボルト継手の実効接触面を決め、端面状態が誘電体の積層耐えを決め、曲げ形状が盤内の導体経路と隣接部品との空間距離を決める。
だから当社の DFM レビューは公差を一次の電気パラメータとして扱う:電流容量計算を満たしても穴パターンを 0.5 mm 外す部品は、外観上の問題ではなく故障部品である。DFM チェックリスト記事がレビュー構造を扱い、本稿は数値を定量化する。
商業用バスバー製作は一般公差規格 ISO 2768 に従う。第 1 部(リニアおよび角度寸法)は精度等級 f(精級)、m(中級)、c(粗級)、v(最粗級)を定め;第 2 部(幾何公差)はクラス H、K、L を定義する。業界標準の組合せは ISO 2768-mK:中級リニア公差に K 幾何クラス、図面タイトルブロックに記載。
ISO 2768-mK 下の銅バスバーの公表実務:長さ 150 mm まで ±0.2 mm、600 mm まで ±0.3 mm;曲げ角度 ±1°;標準打抜きで穴位置 ±0.15 mm。これらは個別公差を指定せずとも図面が「無料で」得る数値であり、精度オプションの価格基準となるベースラインである。
標準の外形:リニア寸法 ≤150 mm で ±0.2 mm、≤600 mm で ±0.3 mm。標準打抜きの穴位置は ±0.15 mm;CNC 打抜きまたは機械加工はこれを ±0.05 mm に改善。穴径は標準 ±0.1 mm、精度 ±0.05 mm。精度アップグレードは実コストを伴う――公表業界数値では精度穴位置は穴 1 個あたり約 €0.50–1.00 追加、精度クラスは機能セットにより部品コストを 15–50% 増加させる。
4 スタッド端子パターンを持つバッテリモジュールバスバーでは、±0.05 mm 穴位置の累積的利益は、モジュール治具と初回で整合するボルトパターンである。12 個の取付穴を持つ長い配電バーでは標準 ±0.15 mm で通常十分。判断規則は整合重要度:端子パターンと相手金物への取付は精度を、逃げ穴と非機能特徴は標準を。
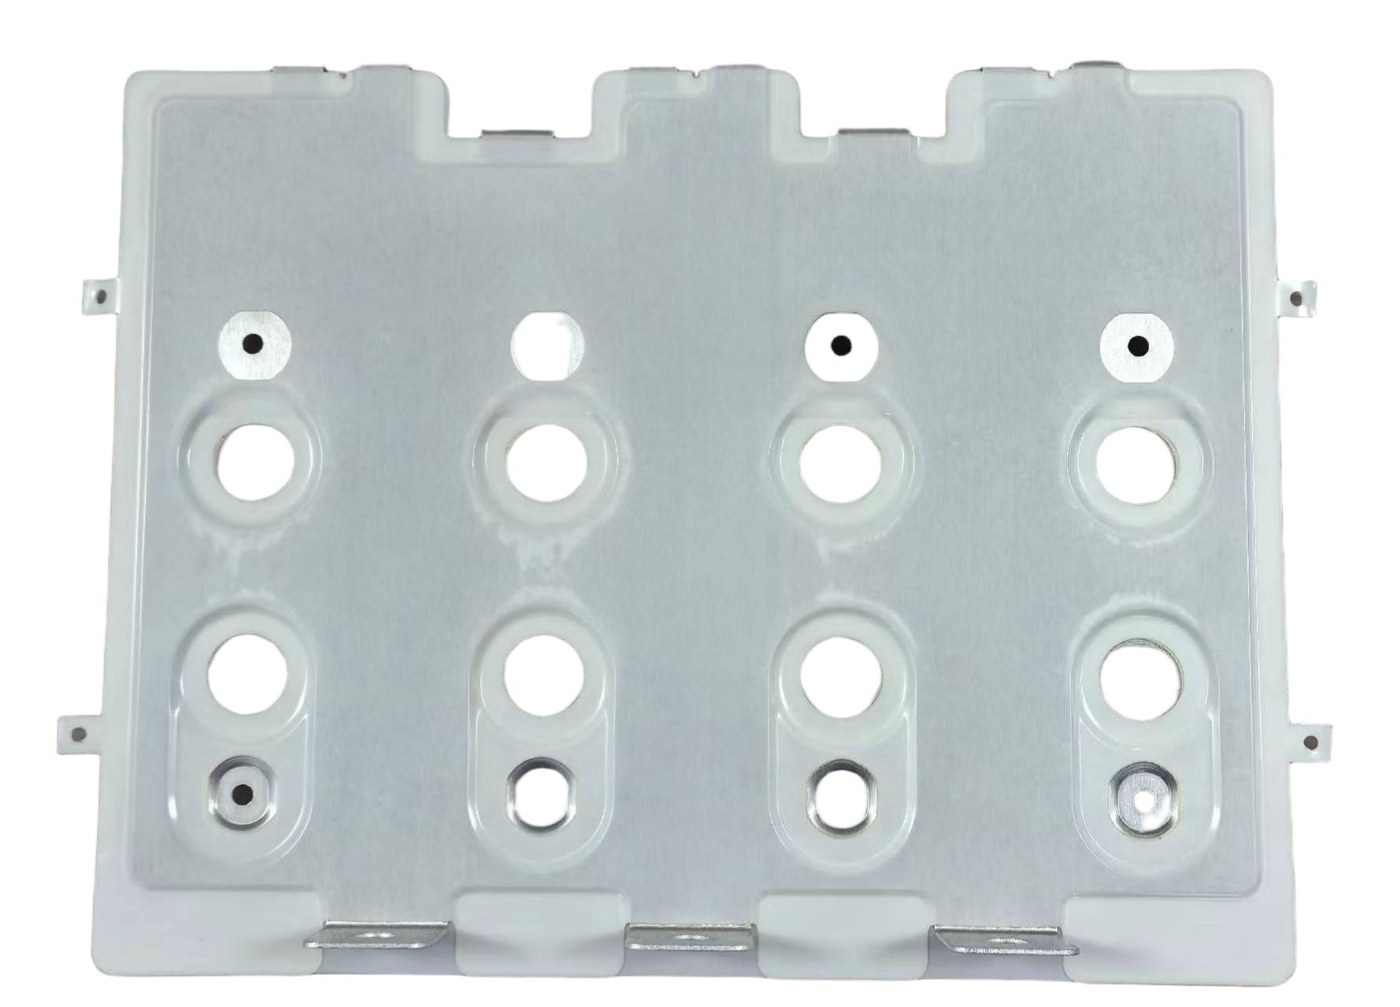
最小内部曲げ R は選好ではなく材料で決まる。C1100 ETP 銅と C260 黄銅では公表最小は板厚の 0.5 倍――軟鋼と同クラス。ステンレス鋼と 5052-H32 アルミは 1×T を要し、6061-T6 アルミは 3×T を要する。材料が許すより狭く曲げると曲げ線に亀裂が入る――手直しできず廃却するしかない故障である。
銅の K 係数範囲 0.35–0.45 では、曲げ代計算は実際の治工具と材料調質を使わねばならない。数曲げにわたる K=0.35 と K=0.45 の差は平坦展開誤差 1 mm 以上に累積しうる――まさに最終穴位置が狂う箇所である。
標準プレスブレーキ治工具での曲げ角度公差は ±1°。CNC 制御と校正済み治工具による精密成形は ±0.5° を達成し、標準に対し文書化されたコスト増 25–35% を伴う。角度公差が効くのは、3 次元構造に取り付くバスバー――2 段スタッドを持つインバータ DC リンク、モジュールを横切る端子バーを持つバッテリパック――が、各界面で角度誤差を不整合に累積するためである。
銅はスプリングバックしやすい材料:曲げは成形後に緩和し、補償は材料ロットと工具状態ごとに設定せねばならない。工場実務は測定したスプリングバック角だけ余分に曲げ、初品で確認し、補償を CNC プログラムに固定する。図面がスプリングバックを認めず ±0.5° を要求するなら、治工具が可能でも部品は失敗する。
曲げ線に近すぎる穴は、金属が曲げ部で伸縮するにつれ変形する:穴が楕円になり縁に亀裂が入る。設計規則は穴縁を曲げ線から少なくとも板厚の 2 倍離すこと(一部工場は厚物で 2.5×T を運用)。穴が曲げ近くになければならない場合――U 曲げの折り目直後の端子穴――オプションは先に曲げて後で打抜くか、歪みを許容して穴を公差内に広げるかである。
これは当社が入図面で行う最も一般的な DFM 修正の一つであり、治工具前なら無料で直せる:穴を動かすか工程順を組み替える。
ボルト留めバスバー継手は相対面を通じて電流を伝え、平面度が面のどれだけが実際に接触するかを支配する。反ったりねじれたりしたバーは面積の一部でのみ接触し、接触抵抗を上げ温度上昇試験を失敗させるホットスポットを生む。コイニングまたは座ぐりが標準の修正:穴周りに規定の表面仕上げを持つ制御された平坦な接触域を作る。
継手面の公差呼称は単なる表面粗さ注記ではなく平面度またはコイニング仕様であり、端子パターンの図面に記載されるべき。端子接続ガイドが平坦面を安定継手に変えるトルクと表面実務を扱う。
すずめっき厚(当社標準表面、接触域で通常 3–10 µm)には独自の公差と故障モードがある:薄すぎれば酸化保護とはんだ付け性が劣化し、不均一なら接触抵抗が継手全体でばらつく。めっきは「すずめっき」ではなく厚み範囲で指定し、認定部品で蛍光 X 線または断面測定する。
めっきは公差とも相互作用する:穴の厚いめっきはボルトの有効穴径を変え、端面のめっき溜まりは絶縁スリーブの嵌合に影響しうる。設計規則はめっき後寸法とめっき厚を分けて指定し、両方を検査すること。
打抜導体を多層バスバーに積層する際、層同士の位置合わせ――スタック全体での穴と穴の同芯度――は裸バーに等価のない積層部品の公差である。層の位置ずれはスタッド穴の位置ずれを意味し、モジュール治具と争う端子パターンを生む。積層治工具は各層に打抜いたパイロット穴またはデータム特徴を使い、スタック位置合わせは文書化された初品寸法である。
ここで打抜部品の公差予算が積層工程と相互作用する:層間オフセット、誘電体位置合わせ、最終スタッド位置がすべて顧客の見る端子パターンに寄与する。製造工程記事が積層シーケンスを記述し、公差責任は打抜と積層のステップで共有される。
精度は予算判断である。銅バスバー製作の公表業界数値:リニア精度(±0.1 mm 対 ±0.2 mm)は約 15% 増;精度穴位置(±0.05 mm 対 ±0.15 mm)は特徴に約 50% 増;精度曲げ角度(±0.5° 対 ±1°)は 25–35% 増;精度穴径は約 25% 増。中級で足りるのに ISO 2768-f(精級)を過剰指定すると、プログラムの遅さと検査増で部品総コストを 20–25% 増加させ、それより厳しければ 40–80% 増。
工学的規律は、界面が要求する箇所にのみ精度を呼称すること:端子パターン、相手金物、積層データム特徴。逃げ穴と非機能寸法は標準に据え置く。これは設計ガイドと同じ論理――機能が要求するものを指定し、それ以上は指定しない。
DFM レビューを通過するバスバー図面は五つの明示的コールアウトを携える:(1) タイトルブロックの「一般公差:ISO 2768-mK」;(2) 端子パターン穴位置の精度コールアウト(例:スタッドパターンに位置度 Ø0.1 mm);(3) 曲げごとに最小曲げ R(C1100 で 0.5×T);(4) 継手面の平面度・コイニングコールアウト;(5) 接触域のめっき厚範囲。これらがなければ工場は標準外形にデフォルトするが、それが継手の要求とは限らない。
曖昧さは二倍のコストを生む――一回は廃却で、一回は日程で。五つのコールアウトは安価な保険であり、当社 DFM レビューが最初に確認するもの。
検査は公差コールアウトに従う:端子パターンと穴位置の CMM または光学測定;治具または投影機による曲げ角度検証;継手面の厚みと平面度チェック;認定部品でのめっき厚 XRF 測定。検頻度はリスクに対応付けられる:端子パターンは初品ごとと定めたロット間隔で、逃げ特徴は初品のみ。
文書は成果物の一部――当社の品質記録は各ロットに寸法報告書を添付し、顧客の入荷検査が数値を信頼ではなく確認できるようにする。品質システムページが枠組みを記述する。
当社が見る繰り返し誤り:スプリングバック補償なしに曲げ角度 ±0.5° を指定;曲げ域内に穴を配置;範囲なしにめっき厚を指定;端子パターンだけでよいのにすべての寸法を精級公差;電圧クラス部品で端面状態注記を欠く。各々具体的コストを持つ:スプリングバック部品は廃却、曲げ域穴は歪み、測定されないめっきは継手試験を失敗、過公差見積りは 20% 高く戻り、鋭縁は PD 試験を失敗。
五つすべて図面時の修正。いずれも特殊な能力を要しない――図面に数値を載せることを要するだけ、そしてそれこそ本ガイドの目的。
本稿のすべての公差判断は、治工具前にすべての問合せで走らせる DFM レビューで確認される:材料と調質、図面に対する曲げ R、穴と曲げの離隔、端面状態、めっき仕様、積層データム整合、精度とコストのバランス。レビュー出力はマークアップ図面と公差根拠であり、顧客は部品だけでなく判断を見る。
EU バッテリープログラムの文脈がもう一層加える:バッテリーパスポート連鎖の文書化とリサイクル設計要件は、同じ部品レベルのデータ規律に依拠する。図面を当社エンジニアチームに送付されたい――公差コールアウトを含む DFM レビューはすべての見積りの一部である。
EUバッテリー規則がパック部品サプライヤーに求めるトレーサビリティ。バスバー供給者が対応すべき文書要件を整理する。
Read article
高電圧設計に不可欠な沿面距離と空間距離。IEC 60664-1の汚染度・材質CTI区分に基づく実寸の決め方を、バスバー端面シールの観点から解説。
Read article
温度上昇法によるバスバー電流容量の計算手順。自然対流・強制空冷下の銅断面と許容温度上昇の関係を実務ベースで解説する。
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
