スタッド、ブレード、溶接タブ、ヒューズリンク各端子の特徴。相手コネクタ・モジュールピッチに合わせた端子設計を実例で示す。
スタッド、ブレード、溶接タブ、ヒューズリンク各端子の特徴。相手コネクタ・モジュールピッチに合わせた端子設計を実例で示す。
良く設計された積層バスバー内部の銅が故障することは稀である。抵抗・熱・緩みを何年も蓄積するのは継手――バスバーが別の導体、ラグ、PCB パッド、ヒューズと出会う箇所である。ホットスポット温度を駆動するあらゆる要因が端子に集中する:
端子形式は図面凍結後でなく DFM 段階で選ぶ。すべての特注バスバー見積りで走らせる端子関連チェックは当社 2026 DFM チェックリスト参照。
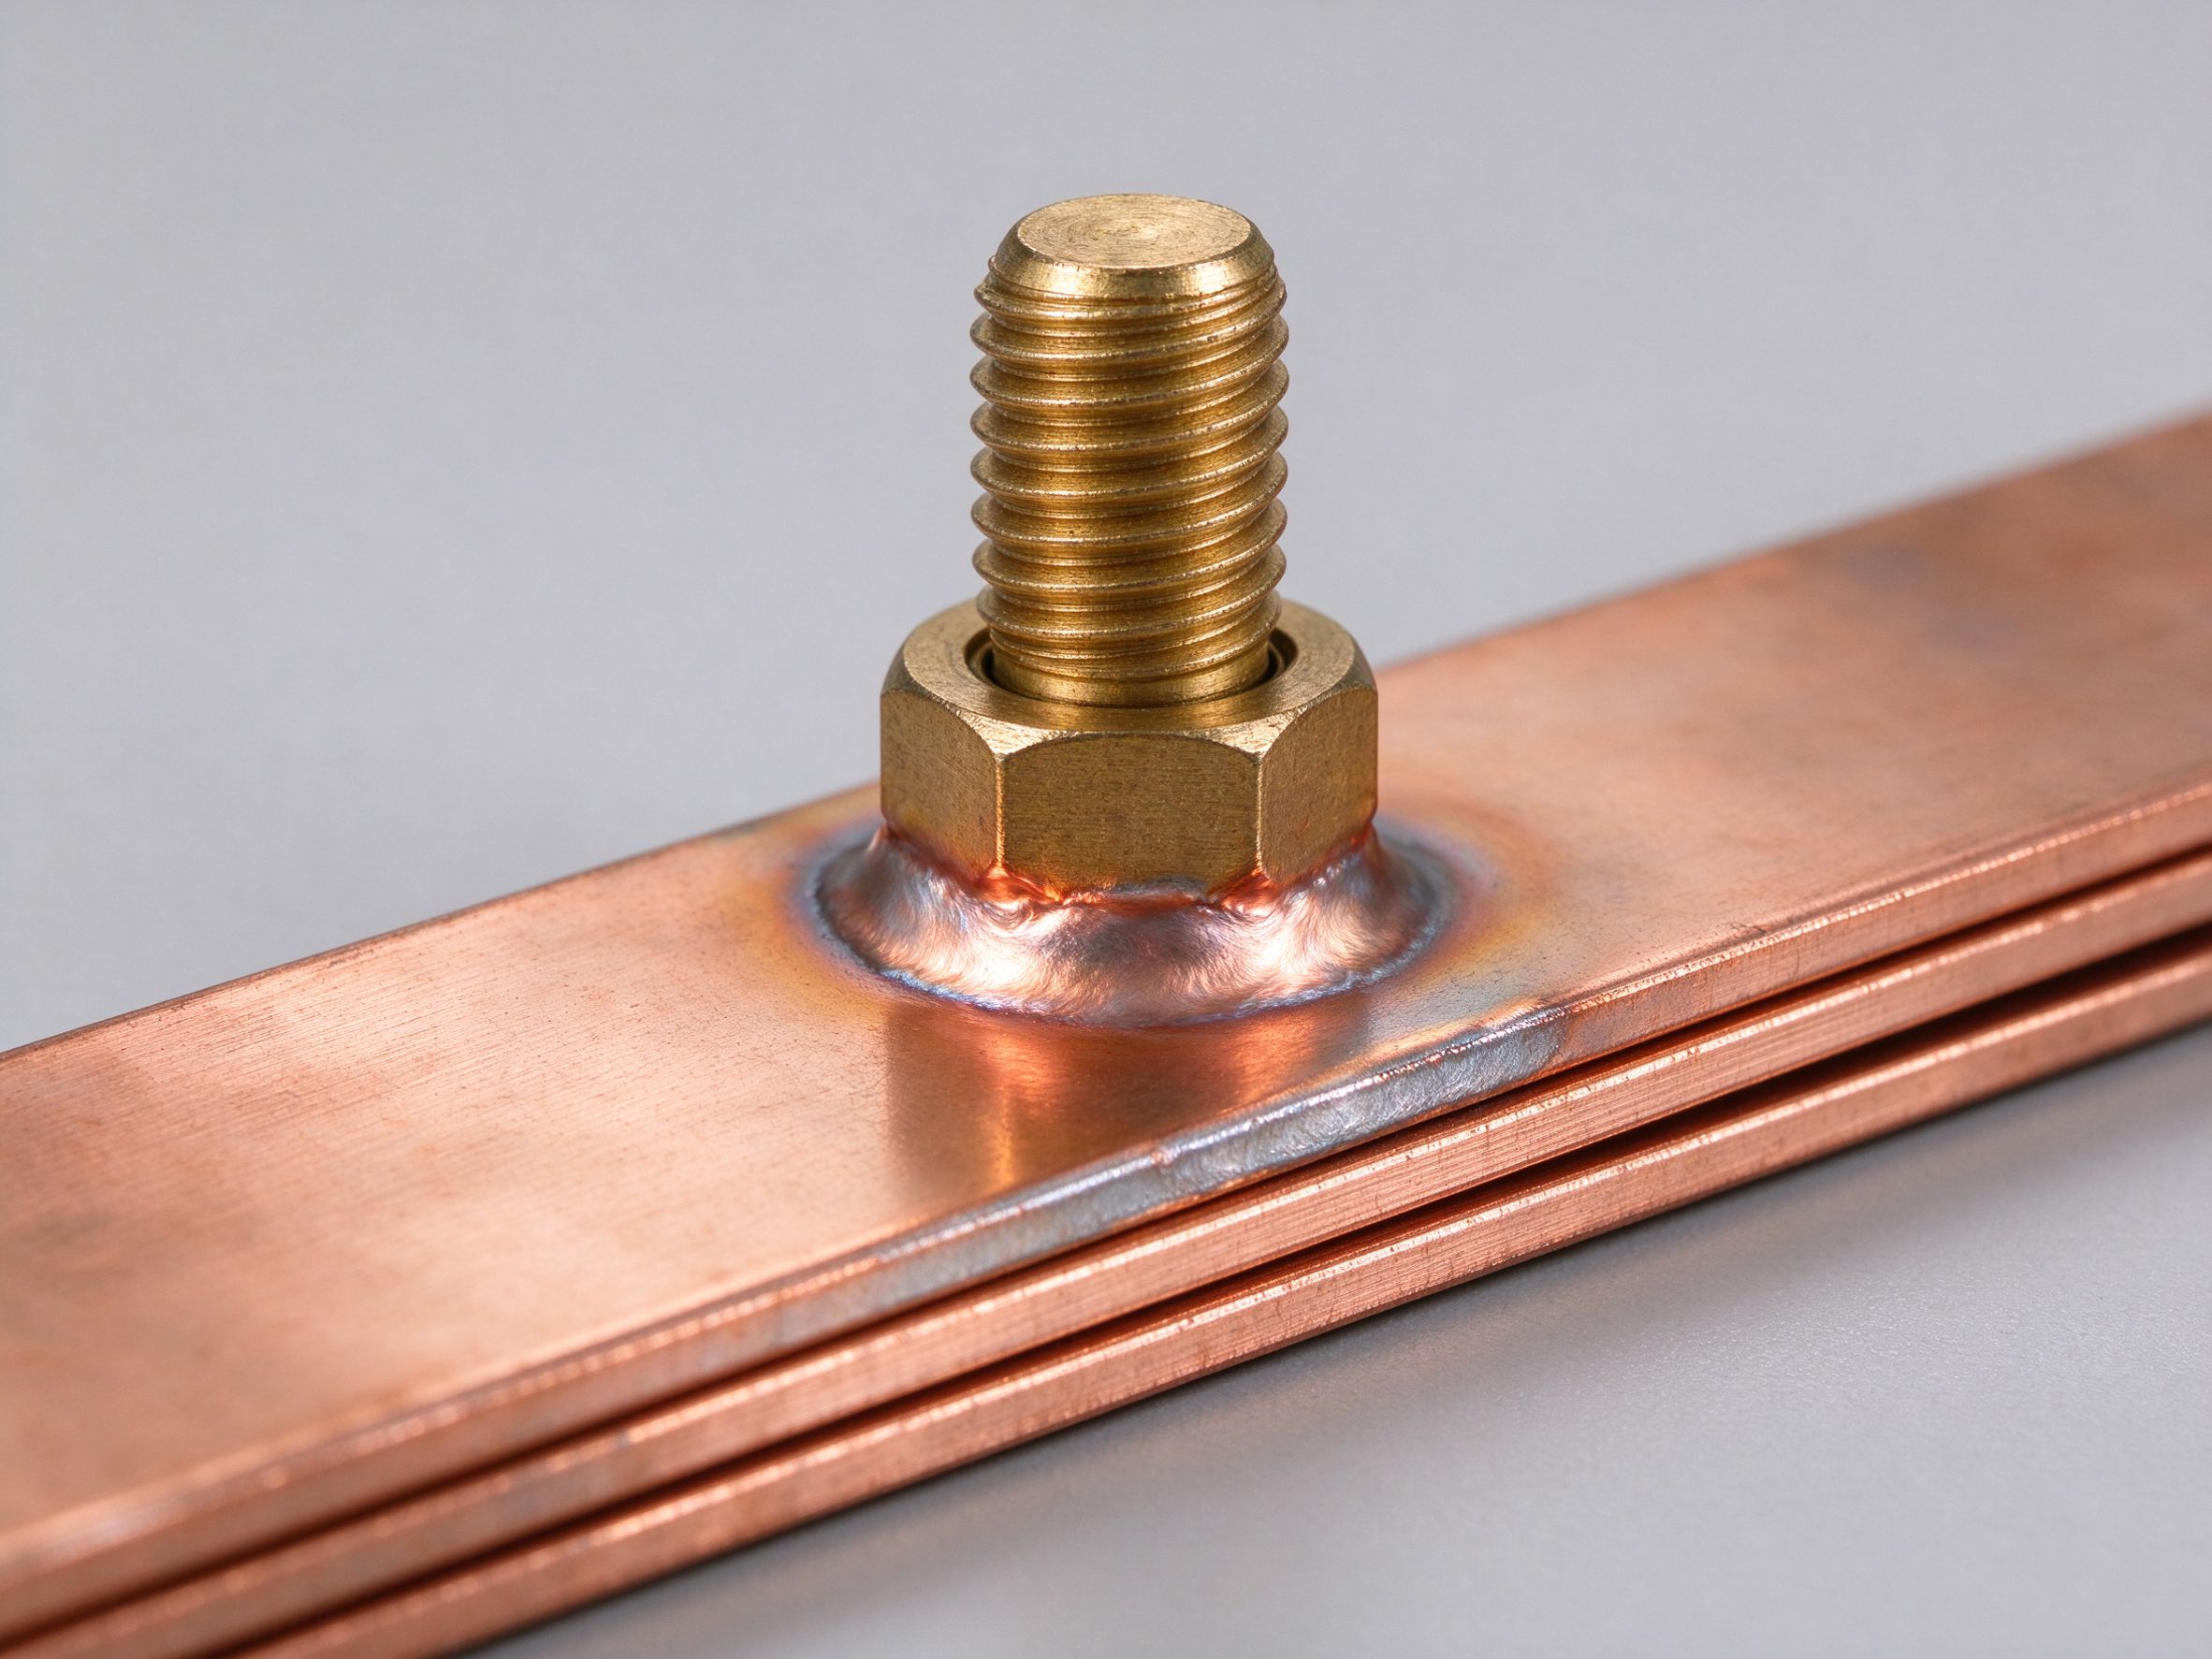
ねじスタッドは、銅層の打抜穴に圧入され(板にロックするセレートまたはフランジ付き本体で)、または層に抵抗溶接される。SHANYUAN は電流と耐用期待に応じ両法を使う。スタッドは誘電体と外部絶縁を貫いて突出し、顧客がラグまたはバスフレームを直接バスバーにボルト留めできる。
顧客が現場で接続を外す必要がある場合(保守、ヒューズ交換、モジュール交換)で、電流が連続的かつボルト留めである場合、スタッドは正しい端子である。それらはパワーエレクトロニクスバスバーとほとんどのインバータ DC リンクの標準。電流定格の文脈は電流容量記事参照。
ブレード端子は銅層から直接形成される平らな矩形タブ――同じ板を外側に延ばしたもの。顧客は相手コネクタをブレードにクリップ留めする。継手にボルトも工具もない。
ブレードは組立時間と、クリップコネクタが機械的にロックする振動しやすい用途で勝る。非常に高い電流では劣り、ボルト継手が単一クリップ接触より圧力をよく分散する。最もよく見るのは BMS またはサービスディスコネクタに差し込むバッテリバスバーと、より低電流の信号・センスタップである。
溶接タブは主ブランクが届かない箇所に取り付けねばならない二次的銅形状――例えばセンサ、接地点、並列モジュールに分岐するタブ。SHANYUAN は材料スタックと電流に応じ、これらを抵抗溶接(プロジェクションまたはスポット溶接)または超音波溶接で接合する。
ヒューズリンクは電流経路中の銅の制御された首部区間である。通常電流では単なる別の導体;故障電流ではバスの他部分より速く加熱溶融し回路を開く。ヒューズリンクはバッテリ相互接続、DC コンバイナボックス、一部のストリングインバータで一般的。
最もよく見るのは蓄電とEV バッテリ構成で、セルレベル短絡をストリング全体を落とさずに隔離せねばならない箇所。製造工程の層とめっき指針と組み合わせる。
| 端子形式 | 標準用途 | 電流範囲 | 現場整備可? | 主要チェック |
|---|---|---|---|---|
| M6 スタッド | ボルト留めラグ、バスフレーム、インバータ DC リンク | スタッドあたり約 150–200 A まで | 可 | トルク 6–8 N·m;平座金 |
| M8 スタッド | より大電流のボルト継手 | スタッドあたり約 250–400 A まで | 可 | トルク 10–14 N·m;初回サイクル後に再トルク |
| ブレードタブ | プラグインコネクタ、BMS タップ、低電流遮断 | 数アンペアから約 100 A | 可(コネクタ交換) | コネクタデータシートに完全一致 |
| 溶接タブ | アクセス不能点・センサ・接地への分岐 | ナゲット次第 | 不可 | 未めっき溶接域、溶接前清浄 |
| ヒューズリンク | セル/ストリング保護、ESS コンバイナ、EV パック | 首で定格 | アセンブリとして交換可 | 首部に穴なし;視認・アクセス可 |
電流範囲は限界でなく実務的な経験則;実数は常に銅断面と電流容量表に従うディレーティング次第。
図面をリリースする前の迅速な判断フロー:
積層バスバーを購買する際、端子部は供給業者が工程と品質で最も差が出る箇所。スタッド引張強さ試験や溶接域マスキングを省く安い積層バスバー価格は現場で現れる。SHANYUAN はバスバー OEM製造を、ロットごとに標準の hipot・絶縁抵抗・寸法・外観・導通試験で走らせ、端子詳細は DFM でロックする。見積り希望なら図面を busbar@shanyo.com へ送付または/contact/を使用――サンプル 5–7 営業日、量産 2–3 週間、サンプル MOQ なし、世界へ海空輸送。設計ガイド、バスバー対ケーブル、バスバー設計ガイドも参照。
ボルト継手は連続導体ではなく、微視的な高点の集合で接触する二表面間の接触である。接触抵抗は接触圧・表面平面度・表面仕上げに依存する。裸銅は経時的に酸化し、その酸化層は銅自体よりはるかに高い比抵抗を持つ――だからこそ当社はバスバーの露出接触面すべてにすずめっきする。すずは数千回の熱サイクルにわたり接触抵抗を低く安定に保ち、そうでなければ年々継手を高温にする酸化成長を防ぐ。適切トルク・すずめっきの M8 スタッドでは接触抵抗は数十マイクロオーム域に留まるはず;ミリオームに上がれば何かが緩んだか腐食したのである。
移動・牽引機器――EV パワートレイン、大型トラック、鉄道――では、バスバー継手は連続振動と熱サイクルに晒される。二つの設計規則が継手を信頼的に保つ:ナット下に平座金を使い荷重を分散、そしてスタッドが弾性域に留まり降伏を超えて伸びないトルクを選ぶこと。ばね座金は正しいトルクの代替でなく、実際それらは緩むため長期クランプ圧を減じることさえある。安全クリティカルな継手には初回熱サイクル後の再トルク確認と、その後保守計画での定期点検を推奨する。その機械側はDFM チェックリストで、熱定格側は電流容量記事で論じる。
初品後に端子形式を変えることは、銅ブランクの再切断・再めっき・再積層・再試験を意味する。図面が「穴 M6」と言い顧客が後から圧入 M8 スタッドを要するなら、部品全体が変わる。まさにそれ故、当社 DFM レビューは見積り前に端子形式・突出し高さ・相手コネクタ・トルク・再トルク計画を問う。また相手ラグまたはコネクタの部品番号を求めるのもそのため――ピッチ・厚み・接触面は当社のバスバーでなく相手部品で定義される。リリース前にこれら詳細を図面に載せれば、初回サンプルは大抵初回で適合する。
実務的な要点を要約:着脱可能なボルト電源継手には M6/M8 スタッド、クリップオンコネクタにはブレードタブ、アクセス不能な分岐には溶接タブ、意図的な過電流保護を望む箇所にはヒューズリンクを選ぶ。溶接域は未めっきに保ち、スタッドは平座金と共に正しい値にトルクし、初回熱サイクル後にトルクを再確認する。どの組合せがインバータ・バッテリパック・コンバータに適合するか不明なら、相手金物部品番号を図面と共に当社エンジニアチームへ送付されたい。端子を設計し部品を見積り、サンプルを 5–7 営業日で発送する。当社は日照を拠点に世界へ発送する専念するバスバー製造業者であり、端子選定はすべての特注バスバー見積りで最も速く答える質問の一つである。
量産図面を送る前の設計製造レビュー要点を一覧化。誘電体選定、端面シール、端子ピッチ、公差を出荷前に確認する。
Read article
銅板の打抜から積層・端面シール・出荷検査まで。量産ラインの各工程が部品信頼性にどう効くかを工程順に解説する。
Read article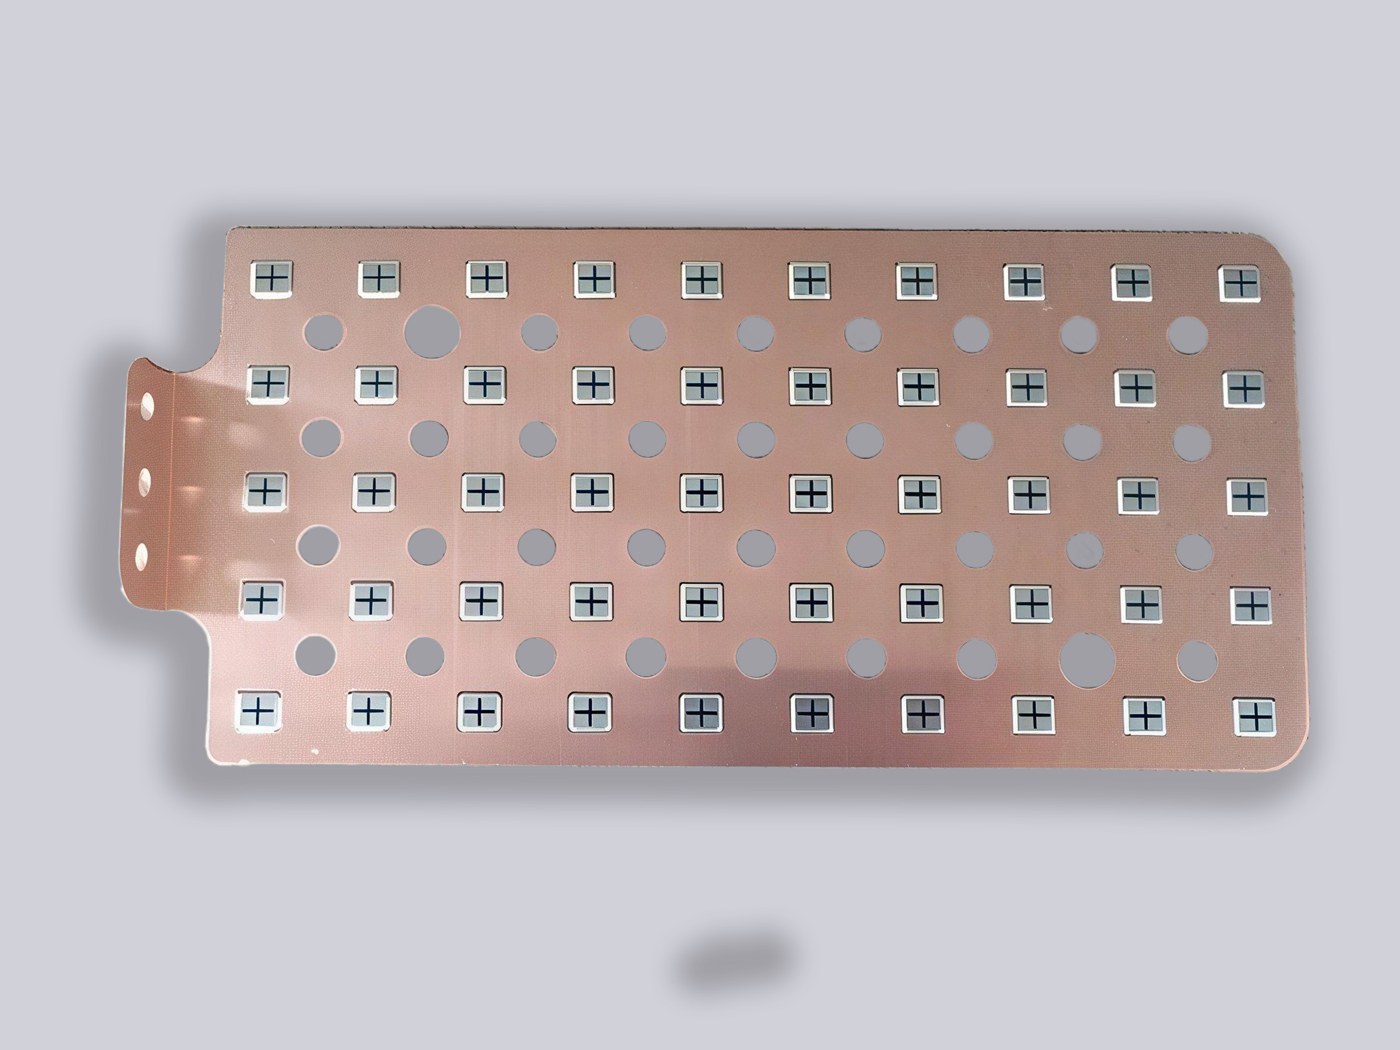
アンペアシャープネス(許容電流)、温度上昇、ディレーティングの関係を基礎から解説。銘板値が盤実装でどう変わるかを示す。
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
