800 V DC 트랙션용으로 설계된 4층 적층 부스바는 hipot을 통과하고 무탈하게 번인을 마쳤다. 그런데 고객이 SiC 모듈로 교체하자 무작위 샘플의 PDIV가 2.4 kV에서 1.4 kV로 붕괴했다. 미초점 CT 스캔이 수수께끼를 단숨에 끊었다: PET 필름과 내부 구리 사이, 도체 가장자리에서 2 mm 떨어진 곳에 0.3 mm 공기 주머니가 있었다. 내부 보이드와 층간 박리는 일상적인 hipot에 나타나지 않는다. 그것들은 조용히 PDIV를 낮추고 트리 성장을 부추겨 필름이 현장에서 펑처될 때까지 이어진다. 본 가이드는 세 가지 검사 경로, 계층별 인수 기준, 그리고 공급업체가 이미 건네야 할 증빙 패키지를 풀어 설명한다.
800 V DC 트랙션용으로 설계된 4층 적층 부스바는 hipot을 통과하고 무탈하게 번인을 마쳤다. 그런데 고객이 SiC 모듈로 교체하자 무작위 샘플의 PDIV가 2.4 kV에서 1.4 kV로 붕괴했다. 미초점 CT 스캔이 수수께끼를 단숨에 끊었다: PET 필름과 내부 구리 사이, 도체 가장자리에서 2 mm 떨어진 곳에 0.3 mm 공기 주머니가 있었다. 내부 보이드와 층간 박리는 일상적인 hipot에 나타나지 않는다. 그것들은 조용히 PDIV를 낮추고 트리 성장을 부추겨 필름이 현장에서 펑처될 때까지 이어진다. 본 가이드는 세 가지 검사 경로, 계층별 인수 기준, 그리고 공급업체가 이미 건네야 할 증빙 패키지를 풀어 설명한다.
폭 320 mm의 4층 적층 부스바 하나가 800 V DC 트랙션 드라이브용으로 설계되어 3.5 kVAC hipot을 통과했고 벤치에서는 완벽해 보였다. 첫 200대는 100 h 번인을 견뎠다. 그러다 고객이 SiC 모듈로 교체하고 데드타임을 80 ns로 낮추자, 무작위 샘플에서 측정된 부분방전 개시 전압(PDIV)이 2.4 kV에서 1.4 kV로 떨어졌다. 미초점 CT 스캔이 수수께끼를 단숨에 끊었다. PET 필름과 내부 구리박 사이, 도체 가장자리에서 2 mm 떨어진 곳—바로 전계 집중이 가장 나쁜 자리—에 0.3 mm 공기 주머니가 자리 잡고 있었다.
적층 부스바 내부의 보이드와 층간 박리는 일상적인 hipot에 대부분 나타나지 않는다. 그것들은 부분방전(PD)이 시작되는 전압을 낮추고, 그 다음 수개월간 필름이 펑처될 때까지 전기 트리 성장을 먹여 살리며 조용히 고장난다. 본 가이드는 그 보이드가 어디서 오는지, X선 CT, 초음파 C-스캔, PD 시험으로 어떻게 찾는지, 공급업체가 검사를 얼버무리지 못하도록 도면에 어떤 인수 숫자를 써야 하는지를 풀어 설명한다. 적층 부스바 가게를 감사해 본 적이 없다면 첫 현장 방문 전에 당사의 부스바 품질관리 검사 체크리스트와 함께 읽어라.
보이드는 두 유전 필름 사이 또는 필름과 구리 사이에 갇힌 약 50 µm보다 큰 모든 기체 주머니다. 박리는 계면을 따라 측방으로 퍼진 평면적 디본드다. 둘 다 소재 문제가 아니라 공정 문제다. 현장 피드백과 역추적해 고객이 반품한 것에서 보이는 거의 모든 불합격을 다섯 가지 근본 원인이 설명한다.
CT 또는 C-스캔 결과에서 제조 흐름을 거꾸로 읽는 것이 로트를 트러블슈팅하는 가장 빠른 방법이다. 적층 부스바 제조 공정 워크스루는 프레스 사이클에서 이 단계 각각이 어디에 있는지 보여준다.
보이드 자체가 1,000 V DC에서 0.25 mm PET 필름을 펑처하지는 않는다. 공기는 약 30 kV/mm에서 절연 파괴되고 PET는 150 kV/mm 부근이므로, 적층체 내부 기체 주머니는 주변 고체보다 훨씬 높은 국부 전계를 본다. 부품을 죽이는 순서야말로 설계로 피해야 하는 대상이다.
1단계: 전계 증강. 필름의 유전율(PET는 εr ≈ 3.2, Nomex는 ≈ 2.1)이 공기(εr ≈ 1.0)보다 높다. 직렬 커패시터로 보면 공기 주머니 양단 전계가 유전율 비율만큼 증폭된다. 보이드 바로 곁에서 약 3배다. 그 보이드가 도체 가장자리, 기하 전계가 이미 균일값의 2~3배인 자리에 놓이면, 국부 스트레스는 부스바 명목 사용 스트레스보다 훨씬 먼저 30 kV/mm를 넘어선다.
2단계: 부분방전 개시. 마이크로 방전이 보이드 안에서 시작되어 공기를 이온화하고 오존과 질산을 만들어 PET 표면을 공격한다. 3단계: 트리 성장. 침식 채널이 PD 활동 1,000시간당 5–50 µm씩 수지상으로 자라 두 도체 층을 가지를 잇는 가지를 만든다. 4단계: 관통. 일정 PD 스트레스 하 부스바급 PET 적층에서 최초 측정 pC에서 최종 절연 파괴까지 시간은 일반적으로 수천 시간이다. 형식 시험을 버티기에는 길고, 워런티 창 안에 현장에서 고장나기에는 짧다.
그래서 실제로 중요한 인수 숫자는 보이드 크기가 아니라 사용 피크 전압 위 PDIV 마진이다. 부분방전 프리 부스바 설계 동반 기사가 설계 측을 다루고 본고는 검사 측을 다룬다.
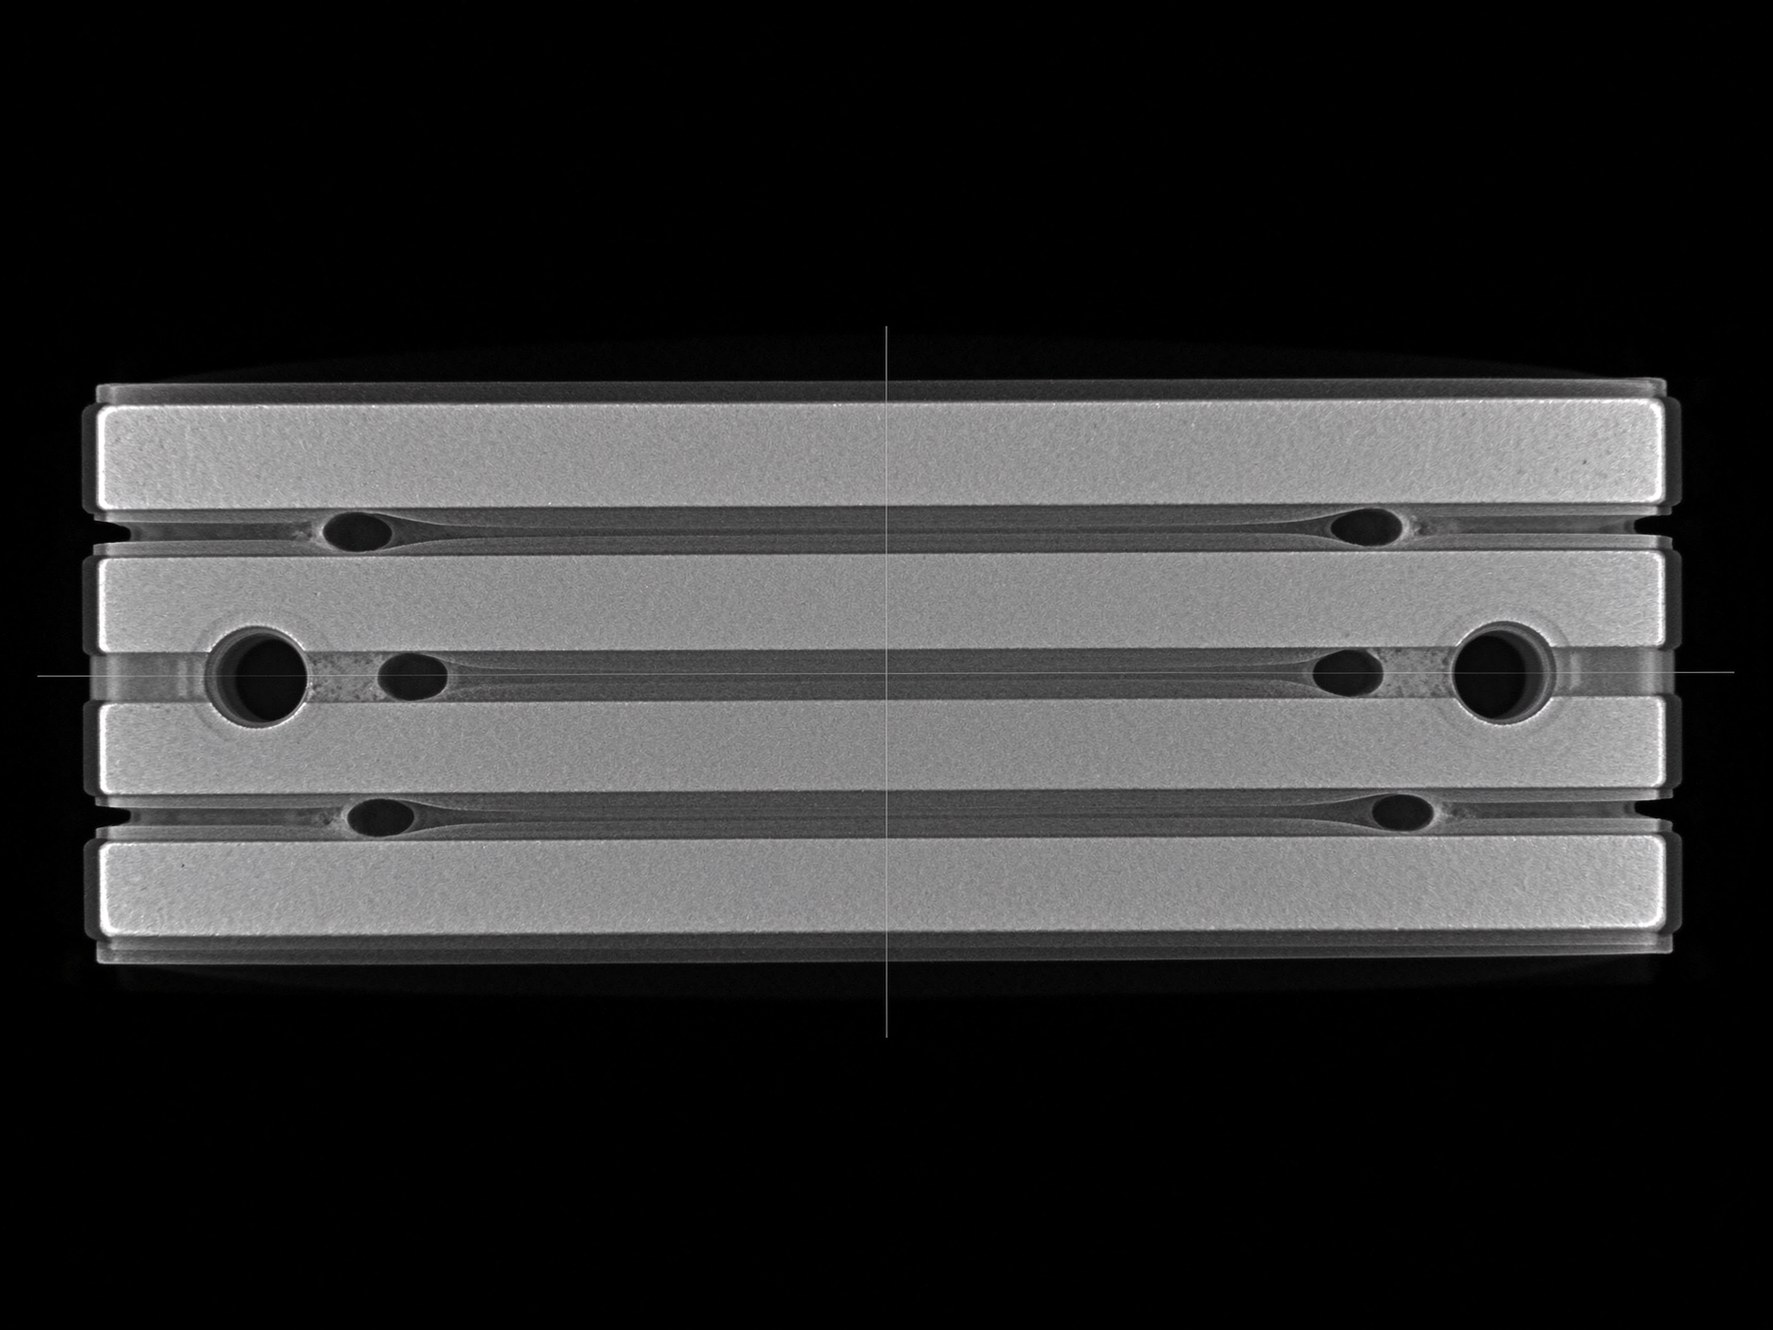
산업용 X선 검사는 두 가지 맛으로 나온다. 기존 2D 투과는 한 번의 샷으로 부품 전체를 평판 디텍터에 투영한다. 모든 층이 중첩되어 보인다. 2층과 3층 사이 보이드가 4층에 펀칭 홀과 겹쳐 어느 것인지 구분할 수 없다. 2D X선은 심한 어긋남, 빠진 필름, 큰 구리 대 구리 쇼트를 잡지만 6 mm 스택에 숨은 0.3 mm 보이드에는 잘못된 도구다.
컴퓨터 단층촬영(CT)은 스테이지 위에서 부품을 360° 회전시키고 수백 장의 투영을 모은 뒤, 어떤 평면으로도 슬라이스할 수 있는 복셀 볼륨을 재구성한다. 복셀 크기가 해상도 바닥을 설정한다. 한 변이 200–500 mm인 부스바의 경우 100–225 kVp 마이크로포커스 튜브가 일반적으로 50–100 µm 등방성 복셀을 낸다. 약 2~3배 복셀 크기인 0.15–0.25 mm까지 보이드를 신뢰성 있게 분해한다. 그보다 작은 것은 노이즈에 숨는다. ASTM E1695(Computed Tomography System Performance 측정 표준 시험 방법, 현행 2020 개정)는 표준화된 텅스텐 와이어 팬텀으로 그 해상도를 어떻게 측정하는지 명시한다. 단순히 복셀 숫자를 인용하지 말고 와이어-CT 데이터시트를 NDT 패키지에 포함시킬 것을 가게에 요청하라.
CT 슬라이스를 읽는 것은 기술이다. 잘 훈련된 NDT 엔지니어는 스택을 층층이 넘기며 (가) 등가 원형 지름, (나) 가장 가까운 도체 가장자리까지 최단 거리, (다) 보이드가 어떤 컷아웃이나 외부 가장자리에 닿는지, (라) 평면형(박리)인지 체적형(기포)인지에 따라 보이드를 표시한다. 자동 기공 소프트웨어가 임계값 위 모든 주머니를 나열할 수는 있지만, 빽빽한 구리 특징에서 재구성 아티팩트와 실제 보이드를 사람이 가려내야 한다.
CT는 싸지 않다. 225 kVp 마이크로-CT 위 중간 크기 부스바 한 대는 15–45분 스캔 시간에 재구성과 보고 5–15분이 더 걸리고, 외주 스캔 비용은 부품당 수백 달러 수준이다. 그 경제성이 11절에서 다시 다루는 샘플링 전략을 이끈다.
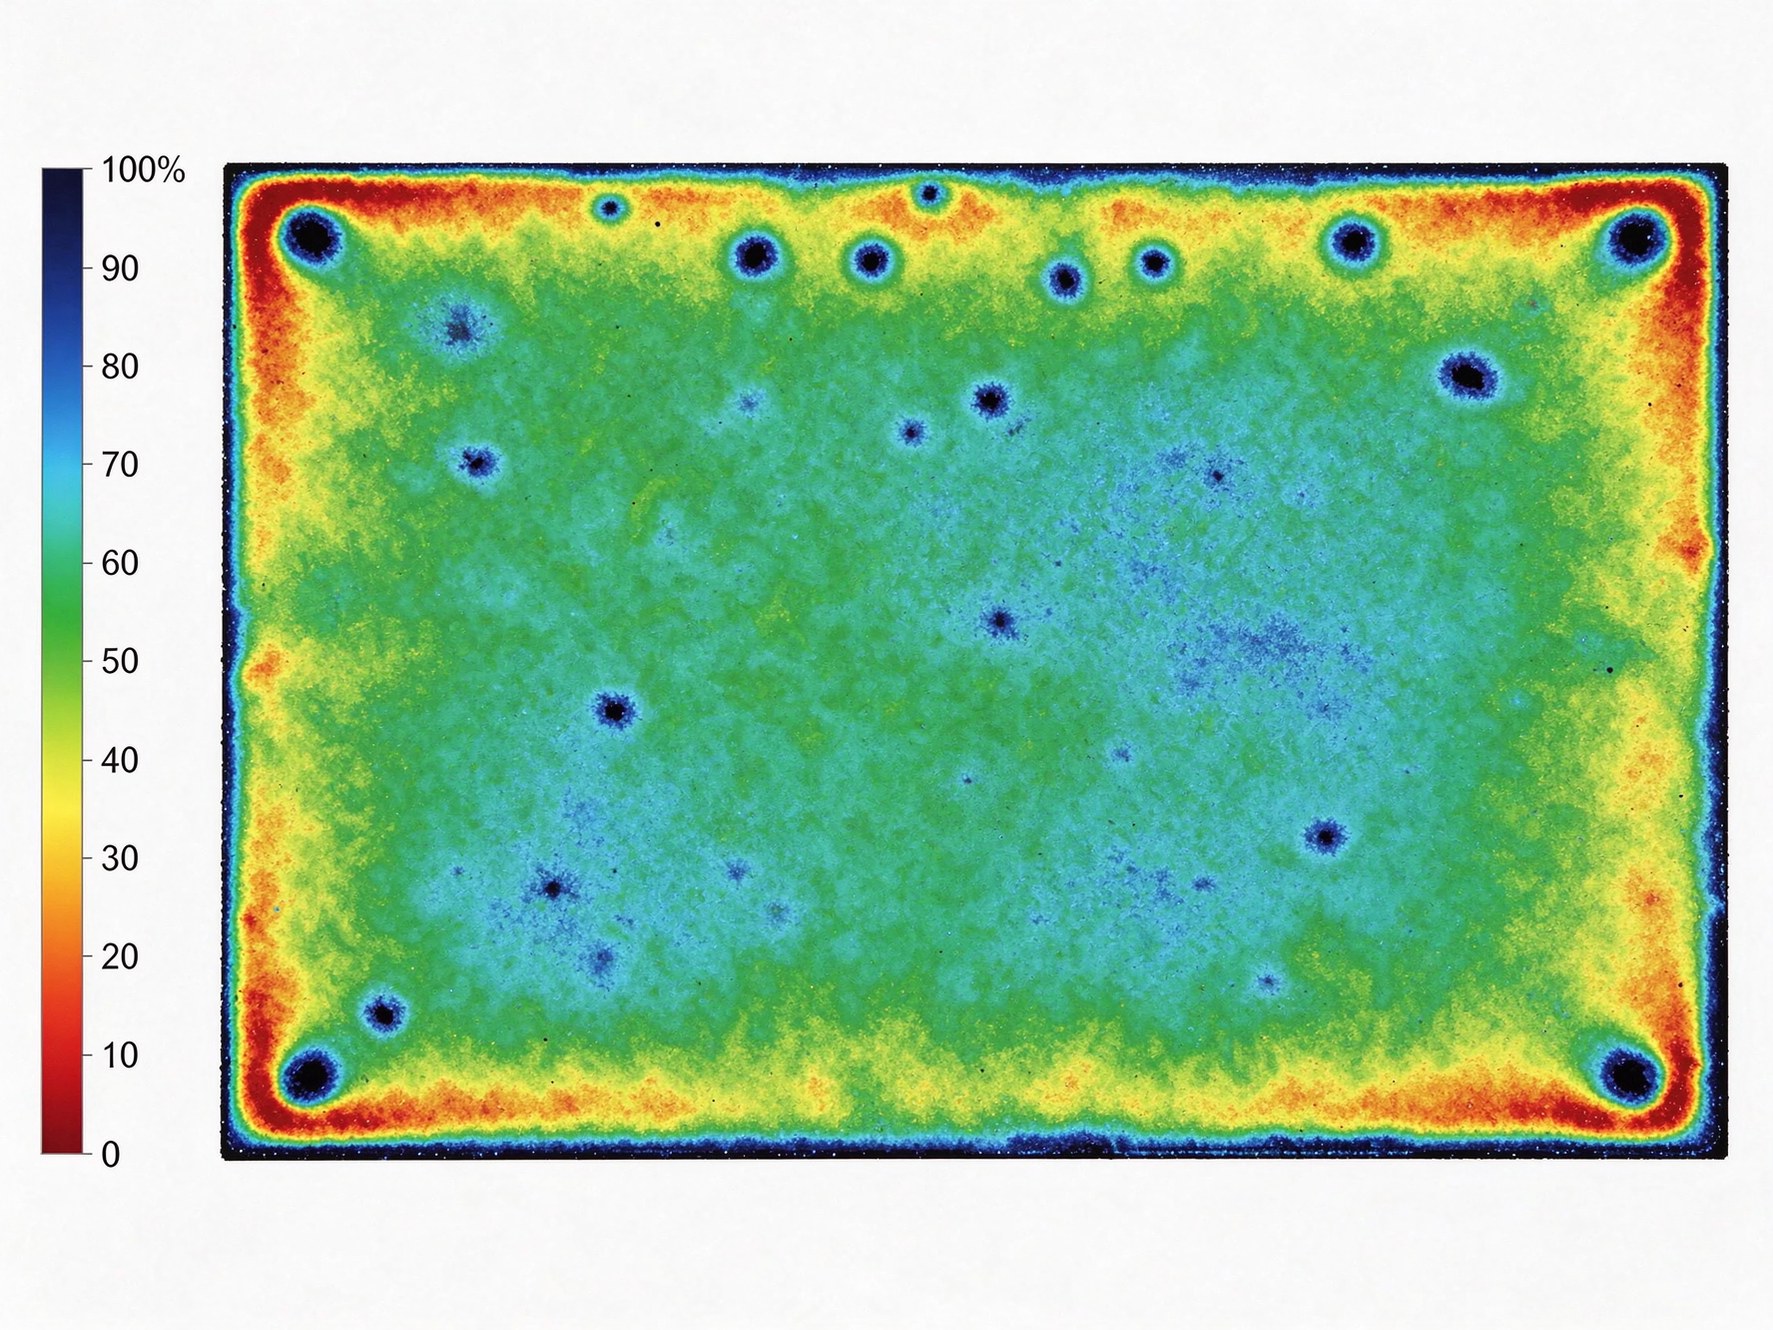
초음파 시험(UT)은 복합재 적층의 주력 도구며 적층 부스바에도 잘 전이된다. 5–10 MHz 집합 트랜스듀서가 수결합 초음파를 상부 구리 면에 펄스한다. 음파는 구리를 통과해 매 음향 임피던스 경계에서 반사되어 돌아온다. 잘 본딩된 유전-구리 계면은 작고 일관된 배후벽 에코를 준다. 박리되거나 보이드가 있는 계면은 공기 갭(음향 미스매치 거의 100%)을 도입해 훨씬 강한 전면 에코를 돌려주며 배후벽에는 거의 신호가 닿지 않는다.
C-스캔은 트랜스듀서를 부품 위에 래스터하고 게이트된 에코 진폭을 상향식 컬러 맵에 플롯한다. 오퍼레이터는 두 개 게이트를 설정한다. 하나는 전면 에코 주변, 하나는 예상 구리-필름 계면 에코 주변. 박리는 갑작스럽고 기하로 경계가 그어진 컬러 덩어리로 나타난다. 기공 클러스터는 스펙클로 나타난다. 필렛 레진이 젖지 않은 가장자리 키스오프는 둘레를 따라 연속된 어띠 띠로 나타난다.
UT의 강점: 빠르다(400 × 300 mm 부스바가 3–8분에 스캔된다), 싸다, 그리고 CT가 놓치기 쉬운 평면 박리를 잡는다. 보이드 갭이 복셀보다 작기 때문이다. 약점: 구리가 고주파 초음파를 감쇠시키므로 3 mm 구리 층에서는 내부 필름의 해상도가 떨어진다. 그리고 UT는 B-스캔 없이는 반사체의 두께 방향 위치를 알려주지 않는다. 당사는 UT를 100% 스크린으로, CT를 표시된 유닛의 팔로업으로 쓴다. 부분방전 자료 페이지와 13절의 UT 참고가 내부 NDT 사양을 쓰는 좋은 시작 짝이다.
부분방전 시험은 보이드 자체가 아니라 보이드의 전기적 결과를 측정하는 유일한 경로다. IEC 60270(고전압 시험 기법 — 부분방전 측정, 2015판)이 측정 루프를 정의한다. 시험 변압기가 상용 주파수(일반적으로 50 또는 60 Hz) 또는 공진 AC 전압을 공급하고, 커플링 커패시터(100 nF~1 nF, 내부 부분 잡음 낮음)가 시험 대상 디바이스와 하이패스 루프를 형성하며, 광대역 PD 기기(표준에 따라 협대역 또는 광대역, 100 kHz~1 MHz)가 pC로 겉보기 전하를 읽는다.
부스바에서 중요한 두 숫자:
구리 가장자리 보이드는 최악의 경우다. 그곳의 전계 증강이 이미 높아진 내부 스트레스를 배증하기 때문이다. 경험적으로 800 V DC 서비스용 잘 적층된 부스바는 1.1× Um에서 < 10 pC 측정으로 피크 사용 전압의 1.5~2.0× 이상 PDIV를 유지해야 한다. 0.3 mm 가장자리 보이드 하나가 PDIV를 30~50% 끌어내릴 수 있다. 본고를 연 그 실패 바로 그것이다. PD 시험은 공정 파괴적일 뿐이다(부품에 통전하므로). 하지만 민감하고(부품당 5분 램프), 빠르며, 고객이 감사할 수 있는 숫자를 준다. 측정 루프에 대해 더 깊이는 부분방전 자료 페이지를 참고하라.
어느 한 경로도 모든 축에서 이기지 않는다. 아래 표는 해상도, 사이클 타임, 부품당 비용, 각 경로가 실제로 알려주는 것을 쌓아 올린다. 진지한 양산 프로그램은 이를 결합한다. 라인에서 100% UT + 100% PD, 초도품, 이상치 유닛, 그리고 저빈도 샘플링 플랜에서 CT를.
| 경로 | 찾아낸 가장 작은 결함 | 유닛당 사이클 | 상대 비용 | 무엇을 알려주는가 |
|---|---|---|---|---|
| 2D X선 투과 | 약 0.5–1 mm 보이드; 큰 쇼트/어긋남 | 10–30 s | 낮음 | 심한 조립 오류만; 보이드 깊이 불명 |
| 3D X선 마이크로-CT | 50–100 µm 복셀에서 약 0.15–0.25 mm 보이드 | 15–45 min | 높음(외주 수백 달러) | 3D 위치, 등가 지름, 가장자리 거리, 박리 평면 |
| 초음파 C-스캔 | 약 0.5–1 mm 평면 디본드; 기공 클러스터 | 3–8 min | 낮음~중간 | 상향식 본드 맵; 두께 방향 깊이는 B-스캔 필요 |
| PD 시험(IEC 60270) | < 10 pC까지; 전기적으로 활성인 보이드만 본다 | 3–5 min | 낮음 | PDIV/PDEV 숫자; 현장 수명 마진을 직접 예측 |
| 파괴 단면 | 연마된 20 µm 이상 모든 결함 | 연구소 1–2일 | 중간(쿠폰 소모) | 그라운드 트루스; 필름 두께, 필렛 젖음, 보이드 모폴로지 |
CT와 PD가 항상 동의하는 것은 아니다. 부스바의 저전계 중앙에 묻힌 작은 보이드는 CT에서 불을 켜지만 PD 세트에는 pC를 전혀 만들지 않을 수 있다. 반대로 빔 경화 때문에 CT가 놓치는 볼트 헤드 아래 박리가 1.5 kV에서 정상 PD를 생성할 수 있다. 둘을 대체재가 아니라 보완재로 대하라.
도면에 '0.5 mm보다 큰 보이드 없음' 같은 한쪽으로 평탄한 숫자를 쓰는 것은 너무 빡빡하면서 너무 느슨하다. 너무 빡빡한 이유는 넓은 중성 평면의 전기적으로 조용한 중앙에 앉은 0.8 mm 보이드가 거의 PD를 일으키지 않기 때문이다. 너무 느슨한 이유는 전계 집중 컷아웃에서 구리 가장자리와 연결된 0.2 mm 보이드가 현장 수명 킬러가 될 수 있기 때문이다. 올바른 접근은 부스바를 구역으로 나누고 구역마다 다른 한계를 적용하는 것이다.
어떤 구리 가장자리, 볼트 홀, 컷아웃 모서리, 단자 천이로부터 3 mm 이내: 보이드 허용 안 됨. 등가 지름 0.1 mm 초과 없음, 길이 2 mm 초과 박리 없음, 외부 가장자리와 연결된 보이드 절대 안 됨. 이곳이 전계 증강이 가장 높고 PD 개시가 시작되는 구역이다.
어떤 도체 가장자리에서 5 mm 이상, 볼트 홀에서 떨어져 전계가 본질적으로 균일한 곳: 외부 가장자리와 연결되지 않은 고립 보이드를 등가 지름 0.5 mm까지 허용하되 총 보이드 면적은 스캔 면적의 1% 미만으로. 작은 기공 클러스터는 두 보이드가 1 mm 이내에 있지 않은 한 허용한다.
블리스터 없음, 언더필 없음, 외부에서 보이는 노출 구리 없음. 외부 자켓은 연속이어야 하며, 어떤 표면 기공도 크기와 관계없는 외관 및 트래킹 위험 불합격이다.
당사 사이트의 동반 품질 문서 다운로드 페이지는 운영자와 고객이 동일한 맵을 읽도록 구역 도면을 검사 보고서에 PDF로 첨부하는 방법을 보여준다.
동일한 물리적 부스바 기하가 계통 전압과 스위칭 환경에 따라 느슨하거나 빡빡하게 운전될 수 있다. 세 가지 기준 응용이 진행 방향을 설정한다.
800 V DC 트랙션 또는 서버 랙 부스바는 800 V 피크에 10–50 kV/μs의 빠른 SiC 에지를 본다. DC-link 단자의 과도 과습은 명목의 1.2–1.4×에 달할 수 있다. 인수: 구역 1 보이드 0.15 mm 초과 불합격; PDIV는 1.1× Um에서 < 10 pC로 2.0 kV를 초과해야 한다. -40 °C에서 125 °C까지 열 사이클이 PDIV를 15% 이상 시프트시키지 않아야 한다. 당사는 800 V DC 절연 설계 가이드에서 전압과 공간거리 숫자를 풀어 설명한다.
1,000 V PV DC 부스바는 옥외에서 연속 DC 스트레스, 일일 열 사이클, 15–25년 서비스 수명 기대를 본다. DC 트리 성장은 AC보다 느리지만 극성 의존적이며, 가장자리 연결 보이드를 통한 수분 침투는 해안 부지의 실제 고장 모드다. 인수: 부품 어디서도 가장자리 연결 보이드 제로; 구역 2 등가 지름 상한 0.3 mm; PDIV는 85 °C / 85% RH에서 96 h 습열 전처리 후 양극성 모두에서 검증.
1.5–3 kV DC 철도 트랙션 부스바는 강제 공랭과 30년 설계 수명을 갖춘 진동 및 충격 환경에 놓인다. 구역 1은 CT 해상도 바닥(~0.15 mm) 위 측정 가능 보이드 제로로 빡빡해진다; 구역 2는 0.3 mm 미만 고립 보이드만 허용; 1.5× Um에서 100% PD 시험 < 5 pC; 공급업체는 첫 로트의 다섯 부품마다 CT와 지속적 감사 샘플을 제공해야 한다. 철도 트랙션 컨버터 철도 응용 페이지가 주변 계통 제약을 나열한다.
아래 표는 8, 9절의 계층 규칙을 하나의 매트릭스로 압축한다. 이를 출발점으로 대하되 계약으로 대하지는 마라. 도면의 최종 숫자는 고객의 HV 엔지니어가 사인오프해야 하며, 시리즈 출시 전 품질 페이지에서 합의한 검사 루틴에 반영되어야 한다.
| 기준 | 800 V DC 인버터 | 1,000 V PV 인버터 | >1 kV 트랙션 |
|---|---|---|---|
| 구역 1(가장자리/홀 3 mm 이내) | 0.15 mm 초과 보이드 없음 | 0.10 mm 초과 보이드 없음; 가장자리 연결 없음 | CT 해상도(~0.15 mm) 위 보이드 없음 |
| 구역 2(중간면, 저전계) | 최대 0.5 mm 등가 지름; <1% 면적 | 최대 0.3 mm 등가 지름; <0.5% 면적 | 최대 0.3 mm 등가 지름; 고립만 |
| 박리 길이 | 총 <5 mm, 가장자리 연결 아님 | 총 <3 mm | 총 <2 mm |
| 형식 시험 PDIV | ≥2.0 kV, <10 pC | 양극성 모두 ≥2.5 kV, <10 pC | ≥3.0 kV, <5 pC |
| 열 사이클 후 PD | PDIV 드리프트 <15% | 96 h 습열 후 PDIV 드리프트 <10% | 200 사이클 후 PDIV 드리프트 <10% |
| CT 샘플링 | 초도품 + 5% 감사 | 초도품 + 10% 감사 | 초도품 + 20% 감사 |
이 숫자는 이 밴드의 정격 전압에 대한 IEC 60664-1 절연협조 관행과 일치하는 엔지니어링 출발점이며 인증된 인수 한계가 아니다. 부스바가 가파른 dv/dt로 SiC 모듈 바로 옆에 놓이면 더 빡빡하게 해야 한다. 반복 임펄스 스트레스가 마이크로 보이드를 상용 주파 AC보다 빨리 노화시키기 때문이다.
수백 달러짜리 스캔으로 모든 유닛을 CT하는 사람은 없다. 통계적 관행은 검사를 세 겹으로 나누는 것이다.
초도품 검사(FAI). 모든 새 공구, 모든 새 필름 로트, 모든 프레스 레시피 변경의 첫 1~3개 생산 부품은 풀 코스를 받는다. 구역 1 한계에 맞는 해상도의 3D CT, 풀 PD 스윕, 1개의 파괴 단면 쿠폰. FAI 보고서는 이후 모든 로트가 비교되는 기준이 된다.
100% 라인 시험. 고정 고/부진단 전압의 hipot, 절연저항, PD는 싸고(각 30–60 s) 모든 유닛에서 돌린다. 이것은 심한 공정 드리프트를 잡지만 보이드를 치수화할 수는 없다. 400 mm 부품이 수분에 스캔되므로 고신뢰 프로그램에서는 5–10 MHz 초음파 C-스캔이 종종 100%로 추가된다.
로트 샘플링(AQL). ANSI/ASQ Z1.4(MIL-STD-105E 레거시) 단일 샘플링, 일반 검사 수준 II를 사용하고, 주 불합격(구역 1 보이드, 한계 초과 PD)에 AQL 1.0, 경미(외관 블리스터)에 2.5를 적용한다. 로트당 2~5개 CT 스캔; 어느 유닛이라도 구역 1에 실패하면 로트를 100% CT 스크린하거나 공정 검토까지 격리한다.
CT 유닛 경제성이 중요하다. 월 300대 프로그램에서 40분짜리 부스 100% CT는 약 2교대 스캐너와 전담 NDT 엔지니어를 필요로 한다. 대부분의 소규모 부스바 가게가 그냥 갖고 있지 않은 자본 라인이다. 그래서 1,000개 이하 런에는 외주 CT 연구소 또는 고객 제공 기준의 공유 스캐너가 표준이다. 당사의 메이크-버이 적층 부스바 가이드는 그 NDT 부하가 사내 vs 외주 결정에 무엇을 의미하는지 풀어 설명한다.
적층 부스바 공급업체를 감사할 때 다음 패킷을 요청하라. 요청 시 이 모든 것을 내놓지 못하는 공급업체는 즉흥 검사로 돌고 있거나 보이드 절차를 아직 문서화하지 않은 것이다.
당사는 품질 문서 페이지에 사용하는 템플릿을 공개해 고객이 받는 것을 중립 기준과 비교할 수 있게 한다. 아직 공급업체를 고르는 중이라면 공급업체 공장 감사 체크리스트가 서류 기록이 답할 수 없는 현장 질문을 더한다.
CT는 강력하지만 항상 올바른 선택은 아니다. 세 조건이 함께 맞을 때 CT를 루틴에서 빼고 PD와 파괴 단면에 의존하는 것이 정당화된다: (가) 부스바가 저압(예: 250 V DC 이하)으로 사용 스트레스가 필름 본질 강도의 작은 일부일 때, (나) 공정 창이 성숙해 동일 프레스, 동일 필름 로트, 동일 스택업이 12개월 이상 PD 이탈 제로로 돌 때, (다) 고객이 30개 연속 로트 이상 PDIV에서 Cpk 1.33 초과를 보여주는 공정 능력 연구에 사인오프했을 때.
그 조건 아래에서는 1.5× U_m에서 100% PD 시험에 로트당 1개의 파괴 단면 쿠폰(연마, 100× 측정)을 더하면 더 싸고 통계적으로 등가인 보증을 준다. PD는 전기적으로 활성인 보이드에 민감하고 연마 쿠폰은 PD가 놓치는 기하를 잡는다. 새 공구마다 1회 CT는 여전히 권장한다. 그때가 프레스 레시피가 실제로 입증되는 순서이며 숨은 박리가 아직 공정에서 배워 나가지 못한 때이기 때문이다.
동일한 논리가 인접 고전압 어셈블리에 적용된다. 예를 들어 핵융합 파일럿 플랜트용 펄스 전원 부스바는 훨씬 높은 dV/dt와 함께 살지만 낮은 듀티 사이클에서 살며, 보이드 검사 전략은 CT를 고전압 PD와 다른 고장 모드 세트와 트레이드오프한다. 핵융합 펄스 전원 부스바 기사에서 그것을 비교한다. 마찬가지로 내부 아크 밀봉 가이드는 가장자리 본드 무결성—보이드 검사가 실제로 보호하는 대상—이 아크 밀봉에서 PD만큼 중요한 이유를 설명한다.
적층 부스바를 입찰에 내놓는다면 도면 노트 블록에 세 줄을 더하라: (1) 위 매트릭스에 따른 구역 1 및 구역 2 보이드 한계, 도면 부록에 키링, (2) 합의된 전압에서 100% PD 시험, pC 한계를 시험 증명서에 기록, (3) 복셀 크기가 명시된 초도품 CT 보고서, 암시만 하지 말고. 한 줄 "100% hipot 시험"과 PD도, UT도, CT 계획도 없는 견적은 거절하라. SHANYUAN 제작 부품의 경우 당사의 다층 적층 부스바 라인은 UT C-스캔과 IEC 60270 PD 시험을 표준으로 제공한다. 초도품 CT는 요청 시 별도로 준비한다. 도면을 문의 페이지로 보내주면, 견적과 함께 샘플 검사 패킷—CT 슬라이스, C-스캔 이미지, PD 트레이스—을 반송해 진짜 보이드 보고서가 어떤 모습인지 로트를 주기 전에 벤치마킹할 수 있게 하겠다.
Sofia Lindqvist는 적층 버스바의 유전체 검증에 8년 경력을 가진 고전압 시험·부분방전 엔지니어입니다. IEC 60270에 따른 부분방전 측정, 내전압 시험, 절연 진단을 수행하며 SHANYUAN 사내 고전압 시험 연구소 구축에 기여했습니다. KTH에서 전력공학 석사 학위를 취득했습니다. 부분방전 시험, 절연 진단, IEC 시험 절차에 대해 집필합니다.