Un busbar laminé 4 couches conçu pour la traction 800 V DC a passé le hi-pot et brûlé propre, mais la PDIV sur un échantillon aléatoire s'est effondrée de 2,4 kV à 1,4 kV après que le client est passé aux modules SiC. Un scan CT micro-focus a trouvé une poche d'air de 0,3 mm entre le film PET et le cuivre interne, à 2 mm du bord du conducteur. Les vides internes et délaminations n'apparaissent pas sur un hi-pot de routine — ils abaissent discrètement la PDIV et nourrissent l'arborescence jusqu'à la perforation du film sur le terrain. Ce guide parcourt les trois voies d'inspection, les critères d'acceptation échelonnés, et le package de preuves que votre fournisseur devrait déjà vous remettre.
Un busbar laminé 4 couches conçu pour la traction 800 V DC a passé le hi-pot et brûlé propre, mais la PDIV sur un échantillon aléatoire s'est effondrée de 2,4 kV à 1,4 kV après que le client est passé aux modules SiC. Un scan CT micro-focus a trouvé une poche d'air de 0,3 mm entre le film PET et le cuivre interne, à 2 mm du bord du conducteur. Les vides internes et délaminations n'apparaissent pas sur un hi-pot de routine — ils abaissent discrètement la PDIV et nourrissent l'arborescence jusqu'à la perforation du film sur le terrain. Ce guide parcourt les trois voies d'inspection, les critères d'acceptation échelonnés, et le package de preuves que votre fournisseur devrait déjà vous remettre.
Un busbar laminé 4 couches de 320 mm de large, conçu pour un entraînement de traction 800 V DC, a passé le hi-pot à 3,5 kVAC et paraissait parfait au banc. Les 200 premières unités ont survécu un burn-in de 100 h. Puis le client a remplacé les modules SiC, a ramené le temps mort à 80 ns, et la tension d'amorçage de la décharge partielle (PDIV) mesurée sur un échantillon aléatoire est tombée de 2,4 kV à 1,4 kV. Un scan CT micro-focus a tranché le mystère : une poche d'air de 0,3 mm siégeait entre le film PET et la feuille de cuivre interne, à 2 mm du bord du conducteur, exactement là où l'encombrement du champ est le pire.
Les vides internes et délaminations à l'intérieur d'un busbar laminé n'apparaissent généralement pas sur un hi-pot de routine. Ils échouent discrètement, en abaissant la tension à laquelle démarre la décharge partielle (PD), puis en nourrissant la croissance d'arborescences électriques pendant des mois jusqu'à la perforation du film. Ce guide parcourt d'où viennent ces vides, comment les trouver par CT rayons X, C-scan ultrasonique et essai PD, et quels chiffres d'acceptation écrire sur votre plan pour que votre fournisseur ne puisse pas expédier l'inspection d'un revers de la main. Si vous n'avez jamais audité un atelier de busbar laminé, associez cette lecture à notre checklist d'inspection contrôle qualité busbar avant la première visite sur site.
Un vide, c'est toute poche de gaz emprisonné plus grande qu'environ 50 µm entre deux films diélectriques ou entre film et cuivre. Une délamination, c'est un décollement plan qui s'est propagé latéralement le long d'une interface. Les deux sont des problèmes de procédé, pas des problèmes de matériau. Cinq causes racines expliquent presque tous les rebuts que nous voyons dans les retours d'atelier et les retours clients que nous avons rétro-conçus.
Relire le flux de fabrication à partir d'un résultat CT ou C-scan est le moyen le plus rapide de dépanner un lot. Le parcours du procédé de fabrication du busbar laminé montre où siège chacune de ces étapes sur le cycle de presse.
Un vide en lui-même ne perforerait pas un film PET de 0,25 mm à 1 000 V DC. L'air claque à environ 30 kV/mm, le PET à plutôt 150 kV/mm, donc la poche de gaz à l'intérieur du stratifié voit un champ local bien plus élevé que le solide environnant. La séquence qui tue la pièce, c'est celle autour de laquelle vous devez concevoir.
Étape un : enhancement de champ. La constante diélectrique du film (εr ≈ 3,2 pour le PET, ≈ 2,1 pour le Nomex) est plus élevée que l'air (εr ≈ 1,0). En termes de condensateur en série, le champ électrique à travers la poche d'air est amplifié par le rapport des permittivités — d'environ un facteur trois juste au niveau du vide. Quand ce vide siège au bord du conducteur, là où le champ géométrique est déjà 2 à 3 fois la valeur uniforme, la contrainte locale franchit 30 kV/mm bien avant que la contrainte de service nominale du busbar ne le fasse.
Étape deux : amorçage de la décharge partielle. Des micro-décharges démarrent à l'intérieur du vide, ionisant l'air et produisant de l'ozone et de l'acide nitrique qui attaquent la surface du PET. Étape trois : arborescence. Les canaux d'érosion croissent de 5 à 50 µm par millier d'heures d'activité PD, de façon dendritique, jusqu'à ce qu'une branche franchisse deux couches de conducteur. Étape quatre : perforation. Le temps entre le premier pC mesurable et la rupture finale dans un stratifié PET qualité busbar sous contrainte PD constante est typiquement de quelques milliers d'heures — assez long pour survivre à l'essai de type, assez court pour échouer sur le terrain dans la fenêtre de garantie.
C'est pourquoi le chiffre d'acceptation qui compte vraiment n'est pas la taille du vide, mais la marge de PDIV au-dessus de la tension de crête de service. Notre article complémentaire sur la conception de busbar sans décharge partielle travaille le volet conception ; cet article travaille le volet inspection.
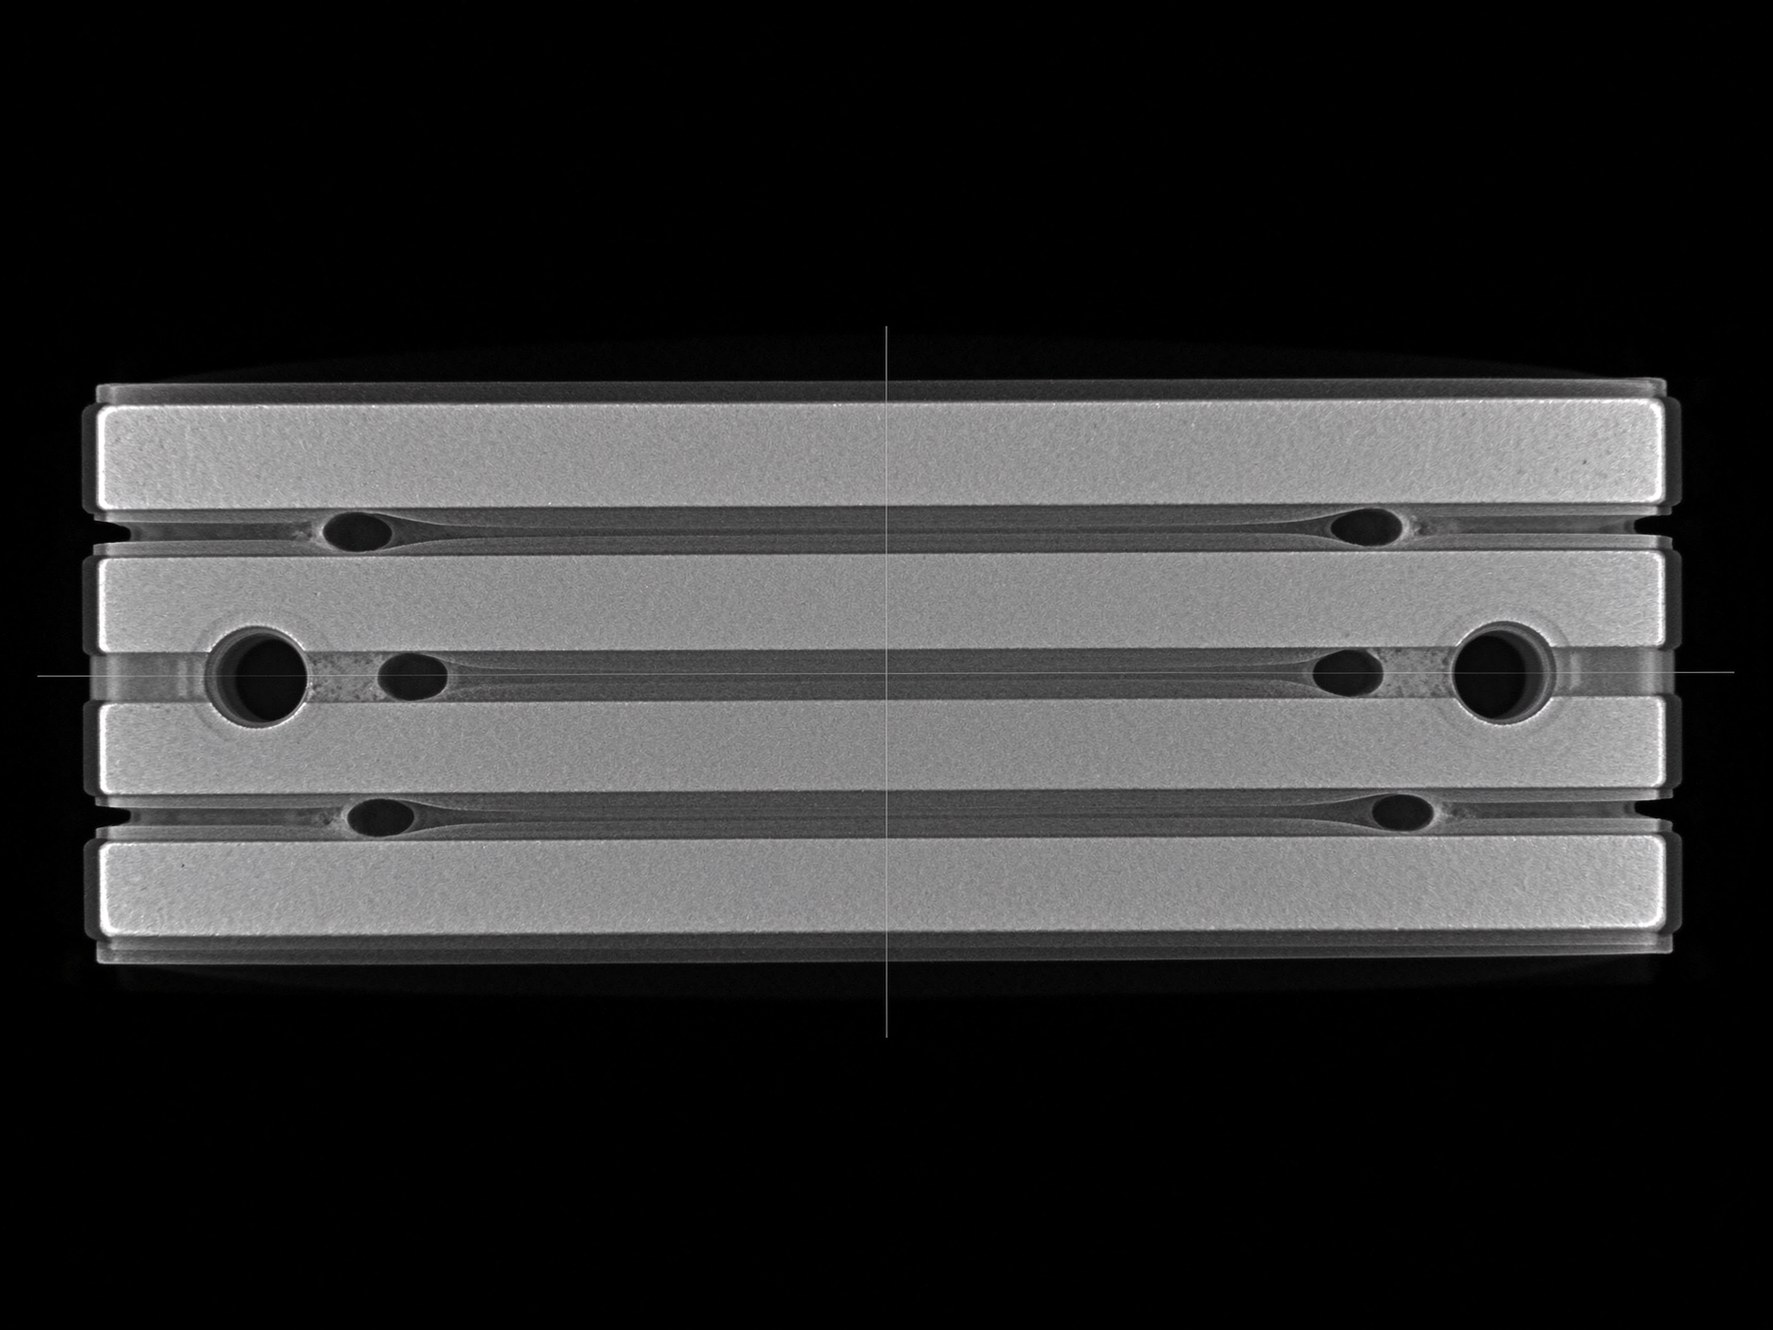
L'inspection rayons X industrielle se décline en deux saveurs. La radiographie 2D conventionnelle projette la pièce entière sur un détecteur plat en un seul tir. Vous voyez chaque couche superposée. Un vide entre la couche 2 et la couche 3 se superpose à un trou poinçonné dans la couche 4, et vous ne pouvez pas dire lequel est lequel. La RX 2D attrape le mauvais alignement grossier, les films manquants et les gros courts cuivre-cuivre, mais c'est le mauvais outil pour un vide de 0,3 mm caché dans une pile de 6 mm.
La tomographie assistée par ordinateur (CT) fait tourner la pièce de 360° sur un plateau, collecte des centaines de projections, et reconstruit un volume de voxels sur lequel vous pouvez trancher dans n'importe quel plan. La taille du voxel fixe le plancher de résolution : pour un busbar de 200 à 500 mm de côté, un tube micro-focus à 100–225 kVp délivre typiquement des voxels isotropes de 50 à 100 µm. Vous résolvez de façon fiable des vides jusqu'à environ 2 à 3 fois la taille du voxel, soit environ 0,15 à 0,25 mm. Tout ce qui est plus petit est caché dans le bruit. L'ASTM E1695 (Standard Test Method for Measurement of Computed Tomography System Performance, révision actuelle 2020) explique comment mesurer cette résolution sur un fantôme standardisé en fil de tungstène — demandez à votre atelier d'inclure la fiche fil-CT dans le package CND plutôt que de coter simplement un numéro de voxel.
Lire les tranches CT est un métier. Un ingénieur CND bien formé fait défiler la pile couche par couche et signale les vides par (a) diamètre circulaire équivalent, (b) distance minimale au bord de conducteur le plus proche, (c) si le vide touche un découpe ou un bord extérieur, et (d) s'il est plan (délamination) ou volumique (bulle). Un logiciel automatisé de porosité peut lister chaque poche au-dessus d'un seuil, mais un humain doit encore séparer les vrais vides des artefacts de reconstruction sur les traits denses en cuivre.
La CT n'est pas bon marché. Un seul busbar moyen sur un micro-CT 225 kVp demande 15 à 45 minutes de scan plus 5 à 15 minutes de reconstruction et de compte-rendu, et les frais de scan externalisé se chiffrent de l'ordre de plusieurs centaines de dollars US par pièce. Cette économie pilote la stratégie d'échantillonnage à laquelle nous revenons en section 11.
L'essai ultrasonique (UT) est l'ouvrier pour les stratifiés composites, et il se transpose bien aux busbar laminés. Un transducteur focalisé 5 à 10 MHz envoie des impulsions d'ultrasons couplés à l'eau dans la face de cuivre supérieure. L'onde sonore traverse le cuivre, réfléchit sur chaque frontière d'impédance acoustique, et revient. Une interface diélectrique-cuivre bien collée donne un petit écho de fond constant. Une interface délaminée ou vidée introduit un entrefer d'air (incompatibilité acoustique proche de 100 %) et renvoie un écho de face avant beaucoup plus fort, avec presque aucun signal atteignant le mur du fond.
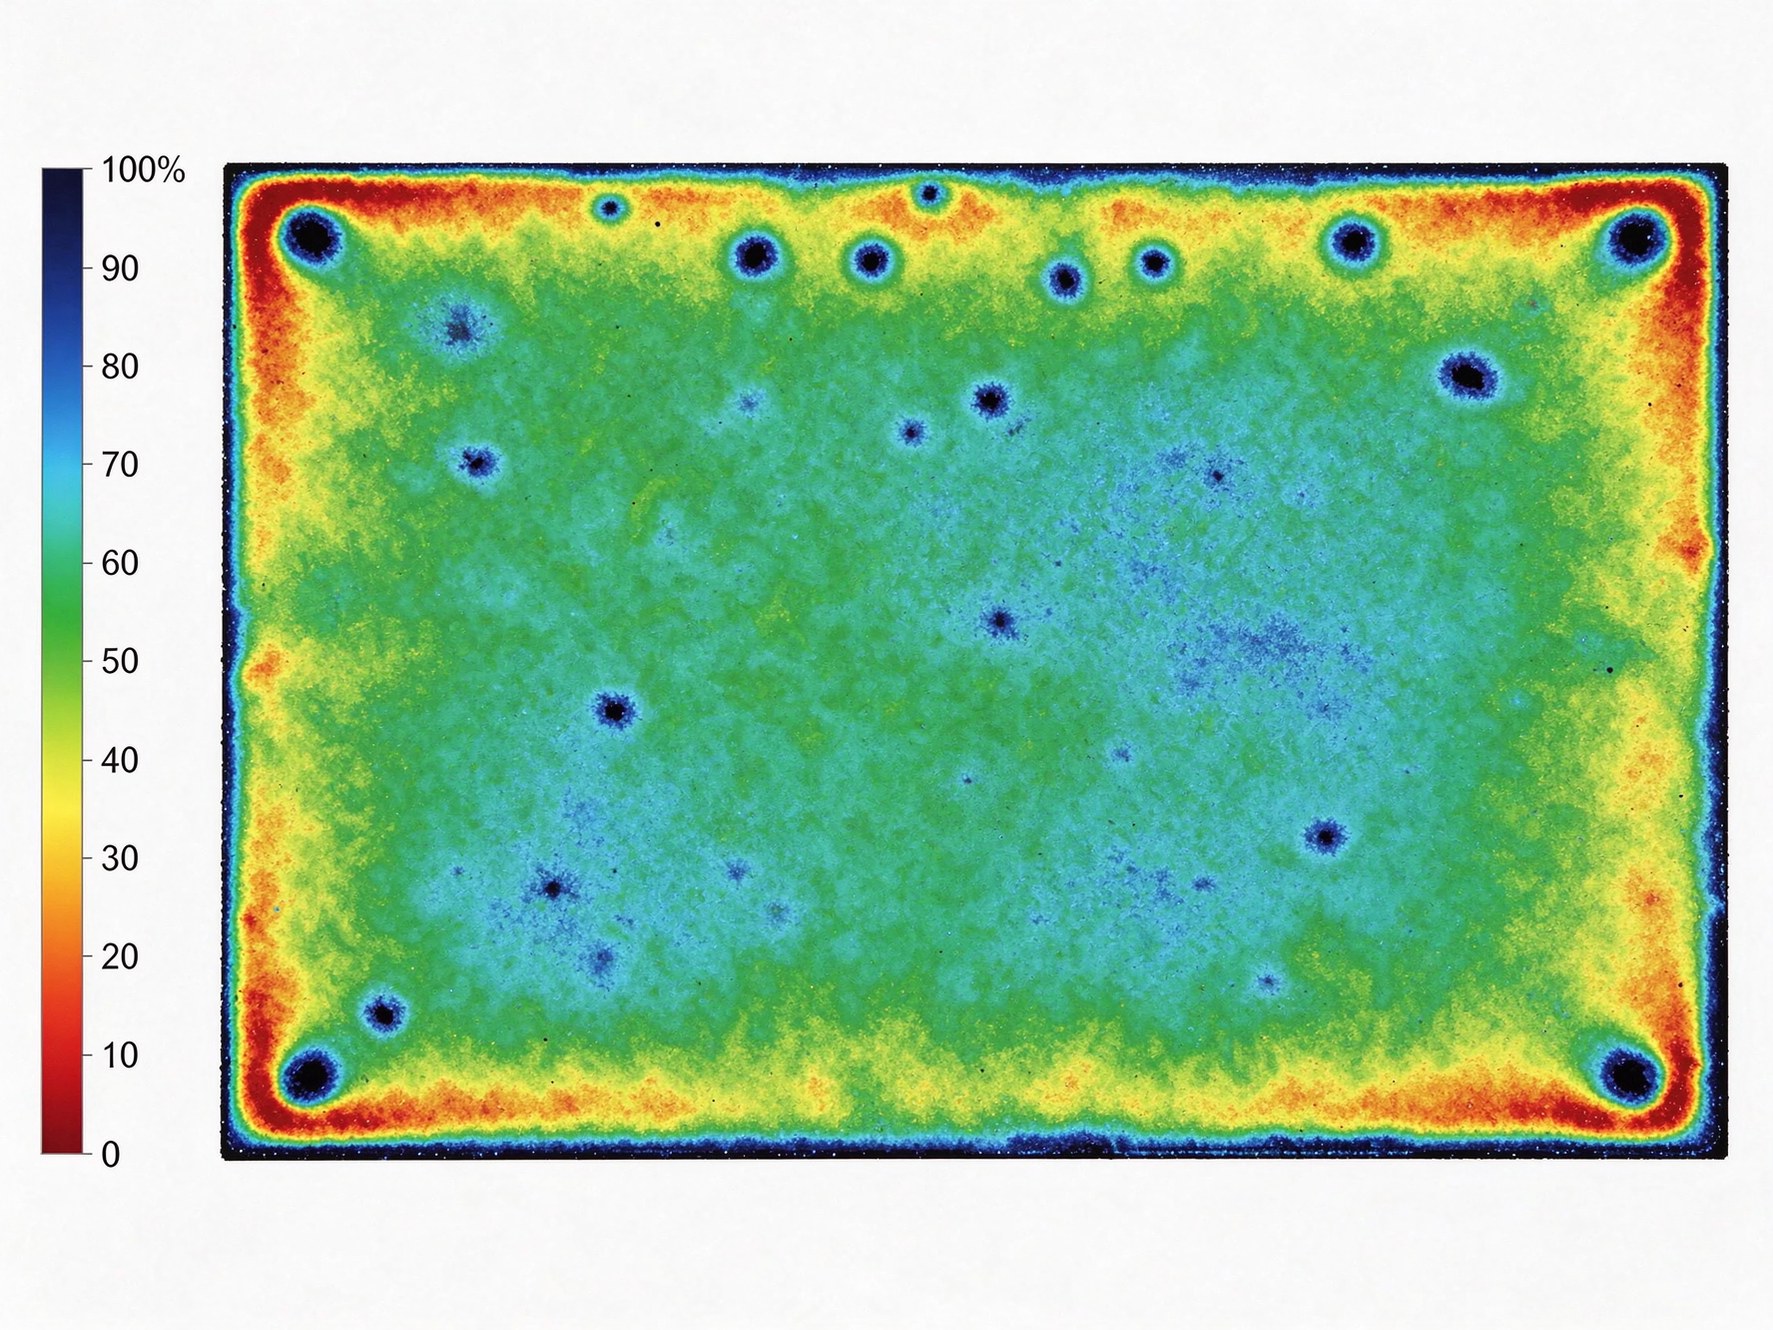
Un C-scan fait le raster du transducteur sur la pièce et trace l'amplitude d'écho gatée sur une carte de couleur vue de dessus. L'opérateur règle deux gates : un autour de l'écho de surface avant, un autour de l'écho d'interface cuivre-film attendu. Les délaminations apparaissent comme des taches de couleur soudaines, aux limites géométriques. les amas de porosité apparaissent comme du speckle. Le décollement de bord (là où la résine de congé n'a pas mouillé) apparaît comme une bande sombre continue le long du pourtour.
Les forces de l'UT : c'est rapide (un busbar 400 × 300 mm se scanne en 3 à 8 minutes), c'est bon marché, et cela attrape les délaminations planes que la CT peut rater parce que l'entrefer du vide est plus petit qu'un voxel. Sa faiblesse : le cuivre atténue l'ultrason haute fréquence, donc sur une couche de cuivre de 3 mm la résolution au film interne chute ; et l'UT ne peut pas vous dire la position en épaisseur d'un réflecteur sans B-scan. Nous utilisons l'UT comme écran 100 %, et la CT comme suivi sur les unités signalées. La page ressource décharge partielle et la référence UT en section 13 sont une bonne paire de départ pour écrire une spécification CND interne.
L'essai de décharge partielle est la seule voie qui mesure la conséquence électrique d'un vide plutôt que le vide lui-même. L'IEC 60270 (Techniques d'essai à haute tension — Mesurages des décharges partielles, édition 2015) définit la boucle de mesure : le transformateur d'essai fournit une tension alternative de fréquence industrielle (typiquement 50 ou 60 Hz) ou résonnante ; un condensateur de couplage (100 nF à 1 nF, faible bruit partiel interne) forme une boucle passe-haut avec le dispositif sous essai ; un instrument PD à large bande (bande étroite ou large, 100 kHz à 1 MHz selon la norme) lit la charge apparente en pC.
Les deux chiffres qui comptent sur un busbar :
Un vide au bord du cuivre est le pire cas parce que l'amplification de champ là-bas multiplie la contrainte interne déjà élevée. Empiriquement, un busbar bien laminé pour le service 800 V DC doit tenir une PDIV d'au moins 1,5 à 2,0 × la tension de crête de service avec <10 pC mesuré à 1,1 × Um. Un seul vide de bord de 0,3 mm peut tirer la PDIV de 30 à 50 % vers le bas — exactement la défaillance par laquelle nous avons ouvert cet article. L'essai PD n'est destructif que du procédé (vous mettez la pièce sous tension), mais il est sensible, rapide (une rampe de 5 minutes par pièce) et vous donne un chiffre que les clients peuvent auditer. Nous approfondissons la boucle de mesure sur la page ressource décharge partielle.
Aucune seule voie ne gagne sur tous les axes. Le tableau ci-dessous empile la résolution, le temps de cycle, le coût unitaire et ce que chaque voie vous dit réellement. Un programme de production sérieux les combine : 100 % UT + 100 % PD sur la ligne, CT sur première pièce, sur les unités hors famille, et sur un plan d'échantillonnage basse fréquence.
| Voie | Plus petit défaut trouvé | Cycle / unité | Coût relatif | Ce que cela vous dit |
|---|---|---|---|---|
| Radiographie RX 2D | ~0,5–1 mm de vide ; gros courts/mauvais alignement | 10–30 s | Bas | Erreurs d'assemblage grossières seulement ; profondeur du vide inconnue |
| Micro-CT RX 3D | ~0,15–0,25 mm de vide à 50–100 µm de voxel | 15–45 min | Élevé (plusieurs centaines de $ externalisé) | Position 3D, diamètre équivalent, distance de bord, plan de délamination |
| C-scan ultrasonique | ~0,5–1 mm de décollement plan ; amas de porosité | 3–8 min | Bas–moyen | Carte de collage vue de dessus ; profondeur en épaisseur seulement avec B-scan |
| Essai PD (IEC 60270) | Jusqu'à <10 pC ; ne voit que les vides électriquement actifs | 3–5 min | Bas | Chiffres PDIV/PDEV ; prédit directement la marge de vie sur le terrain |
| Coupe destructrice | Tout défaut au-dessus de 20 µm poli | 1–2 jours de labo | Moyen (éprouvette consommée) | Vérité terrain ; épaisseur de film, mouillage du congé, morphologie du vide |
Notez que CT et PD ne sont pas toujours d'accord. Un petit vide enterré au centre du busbar, en champ faible, peut s'allumer sur la CT mais ne jamais produire un pC sur le banc PD. À l'inverse, une délamination sous une tête de boulon que la CT rate du fait du durcissement du faisceau peut produire une PD stable à 1,5 kV. Traitez les deux comme complémentaires, pas comme substituables.
Écrire un seul chiffre plat comme « aucun vide plus grand que 0,5 mm » sur le plan est à la fois trop strict et trop lâche. Trop strict parce qu'un vide de 0,8 mm assis au centre électriquement calme d'une large plage de neutre ne cause presque jamais de PD. Trop lâche parce qu'un vide de 0,2 mm connecté au bord du cuivre à un découpe concentrateur de champ peut être un tueur de vie sur le terrain. La bonne approche consiste à zoner le busbar et à appliquer des limites différentes par zone.
À moins de 3 mm de tout bord de cuivre, tout trou de boulon, tout coin de découpe, ou toute transition de borne : aucun vide permis. Aucun diamètre équivalent au-dessus de 0,1 mm, aucune délamination plus longue que 2 mm, et absolument aucun vide connecté au bord extérieur. C'est la zone où l'amplification de champ est la plus haute et où démarre l'amorçage PD.
À plus de 5 mm de tout bord de conducteur, loin des trous de boulon, là où le champ est essentiellement uniforme : autoriser les vides isolés, non connectés au bord, jusqu'à 0,5 mm de diamètre équivalent, avec une surface de vide totale sous 1 % de la surface scannée. Autoriser les petits amas de porosité tant que deux vides ne sont pas à moins de 1 mm l'un de l'autre.
Aucune ampoulure, aucun sous-remplissage, aucun cuivre exposé visible de l'extérieur. La gaine extérieure doit être continue ; toute porosité de surface est un rebut cosmétique et à risque de cheminsement, quelle que soit sa taille.
La page de téléchargement des documents qualité sur notre site montre comment nous attachons le dessin de zone en PDF au rapport d'inspection afin que l'opérateur et le client lisent la même carte.
La même géométrie physique de busbar peut tourner plus lâche ou plus serrée selon la tension système et l'environnement de commutation. Trois applications de référence fixent le sens du voyage.
Un busbar de traction 800 V DC ou de baie serveur voit une crête de 800 V plus des fronts SiC rapides à 10 à 50 kV/µs. La surtension transitoire aux bornes du lien DC peut atteindre 1,2 à 1,4 × la nominale. Acceptation : les vides Zone 1 au-dessus de 0,15 mm sont rebuts ; la PDIV doit dépasser 2,0 kV avec <10 pC à 1,1 × Um. Le cyclage thermique de −40 °C à 125 °C ne doit pas déplacer la PDIV de plus de 15 %. Nous travaillons les chiffres de tension et de distance d'isolement dans le guide de conception d'isolation 800 V DC.
Un busbar DC PV 1 000 V voit une contrainte DC continue en extérieur, plus des cyclages thermiques quotidiens et une espérance de vie de 15 à 25 ans. La croissance d'arborescence DC est plus lente que l'AC mais dépend de la polarité, et la pénétration d'humidité par un vide connecté au bord est un mode de défaillance réel sur les sites côtiers. Acceptation : zéro vide connecté au bord nulle part sur la pièce ; diamètre équivalent Zone 2 plafonné à 0,3 mm ; PDIV vérifiée aux deux polarités après un préconditionnement damp-heat de 96 h à 85 °C / 85 % HR.
Un busbar de traction ferroviaire 1,5 à 3 kV DC siège dans un environnement vibration et chocs, avec refroidissement par air forcé et une vie de conception de 30 ans. La Zone 1 se resserre à aucun vide mesurable au-dessus du plancher de résolution CT (~0,15 mm) ; la Zone 2 n'autorise que les vides isolés sous 0,3 mm ; essai PD 100 % à 1,5 × Um avec <5 pC ; et le fournisseur doit fournir une CT sur chaque cinquième pièce du premier lot plus des échantillons d'audit en continu. La page d'application rail sur les convertisseurs de traction ferroviaire liste les contraintes système environnantes.
Le tableau ci-dessous condense les règles échelonnées des sections 8 et 9 en une seule matrice. Traitez-la comme un point de départ, pas comme un contrat ; les chiffres finaux de votre plan doivent être signés par l'ingénieur HV du client et reflétés dans la routine d'inspection dont nous convenons sur la page qualité avant la lâchère en série.
| Critère | Onduleur 800 V DC | Onduleur PV 1 000 V | Traction >1 kV |
|---|---|---|---|
| Zone 1 (à moins de 3 mm du bord / trou) | Aucun vide >0,15 mm | Aucun vide >0,10 mm ; aucun connecté au bord | Aucun vide au-dessus de la résolution CT (~0,15 mm) |
| Zone 2 (plan médian, champ faible) | Max 0,5 mm Ø équiv. ; <1 % surface | Max 0,3 mm Ø équiv. ; <0,5 % surface | Max 0,3 mm Ø équiv. ; isolés seulement |
| Longueur de délamination | <5 mm total, non connecté au bord | <3 mm total | <2 mm total |
| PDIV à l'essai de type | ≥2,0 kV, <10 pC | ≥2,5 kV, <10 pC deux polarités | ≥3,0 kV, <5 pC |
| PD après cyclage thermique | Dérive PDIV <15 % | Dérive PDIV <10 % après 96 h damp heat | Dérive PDIV <10 % après 200 cycles |
| Échantillonnage CT | Première pièce + audit 5 % | Première pièce + audit 10 % | Première pièce + audit 20 % |
Ces chiffres sont des points de départ d'ingénierie cohérents avec la pratique de coordination d'isolation IEC 60664-1 pour les tensions nominales de cette bande, pas une limite d'acceptation certifiée. Ils devraient être resserrés davantage là où le busbar siège directement à côté d'un module SiC à dv/dt raide, parce que la contrainte répétée par impulsion vieillit les micro-vides plus vite que l'AC fréquence industrielle.
Personne ne fait de CT sur chaque unité à plusieurs centaines de dollars le scan. L'habitude statistique consiste à séparer trois couches d'inspection.
Inspection de première pièce (FAI). Les 1 à 3 premières pièces de production de chaque nouvel outillage, de chaque nouveau lot de film, et de chaque changement de recette de presse reçoivent le traitement complet : CT 3D à une résolution qui respecte la limite Zone 1, balayage PD complet, et une éprouvette de coupe destructrice. Le rapport FAI devient la référence contre laquelle tous les lots ultérieurs sont comparés.
Essais ligne 100 %. Le hi-pot, la résistance d'isolation et la PD à une tension fixe passe/non-pass sont bon marché (30 à 60 s chacun) et tournent sur chaque unité. Ceux-ci attrapent la dérive grossière de procédé mais ne peuvent pas dimensionner un vide. Le C-scan ultrasonique à 5 à 10 MHz est souvent ajouté à 100 % sur les programmes à haute fiabilité parce qu'une pièce de 400 mm se scanne en quelques minutes.
Échantillonnage de lot (AQL). Utilisez l'échantillonnage simple ANSI/ASQ Z1.4 (MIL-STD-105E legacy), niveau général d'inspection II, avec un AQL de 1,0 pour les non-conformités majeures (vides en Zone 1, PD au-dessus de la limite) et de 2,5 pour les mineures (ampoulures cosmétiques). Scannez CT 2 à 5 pièces par lot ; si une pièce échoue en Zone 1, le lot est criblé CT 100 % ou mis en quarantaine en attente de revue de procédé.
L'économie unitaire de la CT compte. Sur un programme de 300 unités/mois, la CT 100 % à 40 minutes la pièce demande environ deux postes de scanner et un ingénieur CND dédié — une ligne d'investissement que la plupart des petits ateliers de busbar ne portent tout simplement pas. C'est pourquoi les laboratoires CT externalisés, ou un scanner partagé sur la base de la fourniture client, sont la norme pour les courses de moins de 1 000 unités. Notre guide de décision fabrication-sous-traitance du busbar laminé parcourt ce que cette charge CND signifie pour la décision interne ou sous-traitance.
Quand vous auditez un fournisseur de busbar laminé, demandez le dossier suivant. Un fournisseur qui ne peut pas produire tout cela sur demande tourne soit en inspection ad hoc, soit n'a pas encore codifié la procédure vide.
Nous publions les modèles que nous utilisons sur la page documents qualité afin que les clients puissent comparer ce qu'ils reçoivent à une base neutre. Si vous choisissez encore entre fournisseurs, la checklist d'audit usine fournisseur ajoute les questions d'atelier que le dossier papier ne peut pas répondre.
La CT est puissante mais ce n'est pas toujours le bon choix. Trois conditions réunies justifient de retirer la CT de la routine et de compter sur la PD plus la coupe destructrice : (a) le busbar est basse tension (disons sous 250 V DC), où la contrainte de service est une petite fraction de la résistance intrinsèque du film ; (b) la fenêtre de procédé est mature — même presse, même lot de film, même empilement tournant depuis plus de 12 mois sans aucune excursion PD ; et (c) le client a signé une étude de capabilité procédé montrant un Cpk au-dessus de 1,33 sur la PDIV sur au moins 30 lots consécutifs.
Sous ces conditions, un essai PD 100 % à 1,5 × Um plus une éprouvette de coupe destructrice par lot (polie, mesurée à 100×) donne une garantie moins chère, statistiquement équivalente. La PD est sensible aux vides électriquement actifs ; l'éprouvette polie attrape la géométrie que la PD rate. Nous recommandons quand même une CT par nouvel outillage, parce que c'est à ce moment-là que la recette de presse est réellement éprouvée et qu'une délamination cachée n'a pas encore été apprise hors du procédé.
La même logique s'applique aux ensembles haute tension adjacents. Les busbar de puissance impulsionnelle pour les pilotes de fusion, par exemple, vivent avec des dV/dt beaucoup plus élevés mais à faible cycle de service ; leur stratégie d'inspection des vides échange la CT contre une PD à plus haute tension et un ensemble de modes de défaillance différents, ce que nous comparons dans l'article sur la puissance impulsionnelle des pilotes de fusion. De même, le guide de confinement d'arc interne explique pourquoi l'intégrité du collage de bord — ce que l'inspection des vides protège réellement — compte tout autant pour le confinement d'arc que pour la PD.
Si vous mettez des busbar laminés en appel d'offres, ajoutez trois lignes au bloc de notes du plan : (1) limites de vides Zone 1 et Zone 2 selon la matrice ci-dessus, rattachées à une annexe du plan ; (2) essai PD 100 % à la tension convenue avec la limite pC enregistrée sur le certificat d'essai ; et (3) rapport CT de première pièce avec la taille de voxel énoncée, pas seulement sous-entendue. Refusez tout devis qui répond par une ligne « 100 % hi-pot essayé » sans PD, sans UT, et sans plan CT. Pour les pièces construites par SHANYUAN, notre gamme busbar laminé multicouche est proposée avec C-scan UT et essai PD IEC 60270 en standard ; la CT sur première pièce est arrangée sur demande. Envoyez-nous le plan via la page de contact et nous retournerons un dossier d'inspection échantillon — tranches CT, image C-scan et trace PD — avec le devis afin que vous puissiez benchmarker à quoi ressemble un vrai rapport de vides avant d'attribuer le lot.
Ce guide définit comment les acheteurs doivent vérifier les barres entrantes et sortantes
Lire l’article
Une barre échoue discrètement lorsqu'un vide à l'intérieur de son isolement se met à décha
Lire l’article
Sofia Lindqvist est ingénieure d'essais haute tension et décharges partielles avec 8 ans d'expérience dans la qualification diélectrique des barres omnibus laminées. Elle réalise les mesures de décharges partielles selon la CEI 60270, les essais de tenue et les diagnostics d'isolation
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
