월–금 9:00–18:00 · 중국 표준시(UTC+8) · 산둥성, 중국
News · 제조

적층 버스바 제조 공정

각 단계가 부품의 전기적 품질을 설정합니다.

By SHANYUAN Engineering Team 제조 Technical Note

각 단계가 부품의 전기적 품질을 설정합니다.

1. Material Preparation: Copper Coil, Dielectric Film and Edge Sealant

공정은 금속이 공구에 닿기 훨씬 전에 시작합니다. 모든 작업은 고객 도면에 대한 소재 준비 검사로 열립니다. 당사 표준 도체는 C11000 전해 터치 피치 동으로, >100% IACS 전도율과 일정한 소둔 경도로 선택됩니다; 무게나 비용이 선택을 구동하는 곳에서, 당사는 알루미늄을 대안으로 제공하며, 패스너 이음부의 접촉 저항은 추가 설계 주의를 필요로 합니다.

시트 두께는 정격 전류와 레이어 수에 따라 0.8 mm에서 3.0 mm 사이가 가장 흔합니다(당사는 일상적으로 1-6+ 레이어를 구축). 유전 필름은 약간 더 큰 마스터 블랭크로 절단되어, 후속 트리밍이 단자 창에서 깨끗한 동을 노출시키면서 절연이 전류 경로를 완전히 커버하게 합니다.
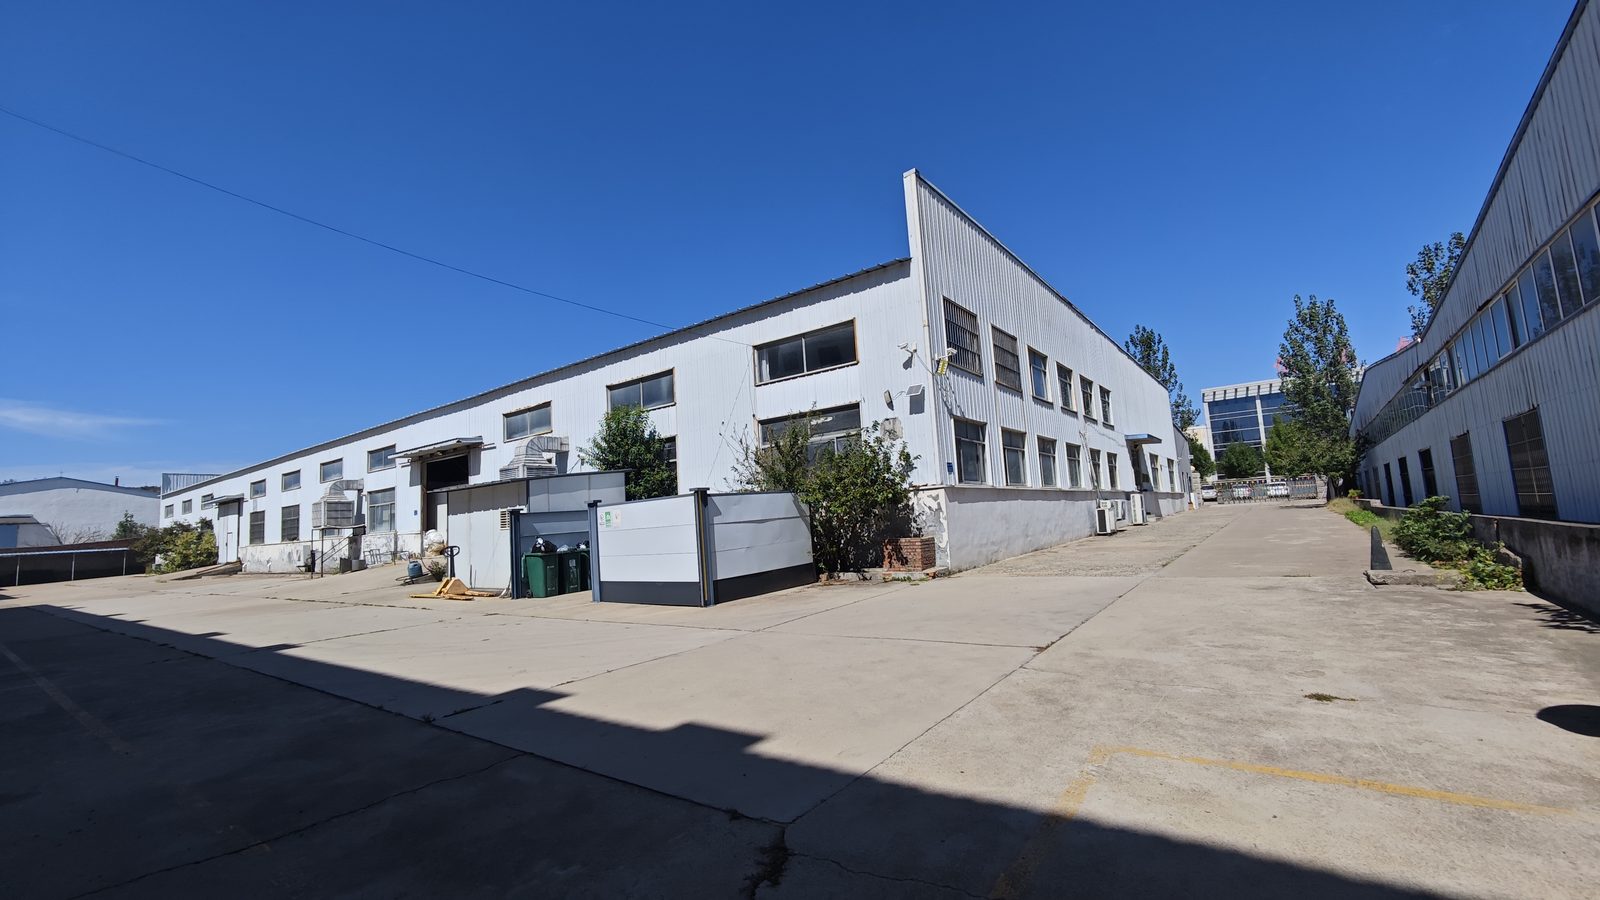
공학 노트: 모든 인입 동 코일은 공장 추적 가능 소재 인증서와 함께 수신 랙에 보관됩니다. 로트 번호가 작업 오더에 대해 기록되어, 미래 현장 질문이 항상 정확한 코일 배치로 추적 가능합니다.
원동 코일과 필름 롤이 수신되는 산둥 랴오청 SHANYUAN 버스바 공장 야드
SHANYUAN 공장의 원자재 수신: 동 코일과 유전 필름 롤은 생산에 릴리스되기 전 검사되고 로트 코드가 부여됩니다.

2. Blank Cutting: Precision Stamping vs. Laser Cutting

각 동 레이어는 수mm의 수분의 일로 CAD 데이터와 매치해야 하는 평평한 블랭크입니다. 당사는 볼륨과 특징 복잡성에 따라 두 가지 절단 루트를 사용합니다.

2.1 정밀 스탬핑(고볼륨)

수백 개 이상 반복 오더의 경우, 하드 툴드 프로그레시브 또는 단발 다이가 가장 빠른 사이클 타임과 가장 날카로운 가장자리를 줍니다. 블랭킹, 피어싱, 노칭이 한 프레스 스트로크에 일어납니다. 이것은 설계가 동결되고 양산 중일 때 기본 루트입니다.

2.2 레이저 커팅(프로토타입과 복잡 형상)

첫 번째 제품 빌드, 저볼륨 예비품, 또는 IGBT 모듈, DC-link 커패시터, 퓨즈 홀더 주변 복잡한 컷아웃이 있는 부품에 대해, 파이버 레이저 커팅이 사용됩니다. 공구 비용과 리드 타임을 회피하며, 단순 펀치가 다이를 스플릿하지 않고는 닿을 수 없는 타이트한 내부 노치를 처리합니다. 당사 샘플은 이 루트로 전형적으로 5-7 영업일에 출하됩니다.
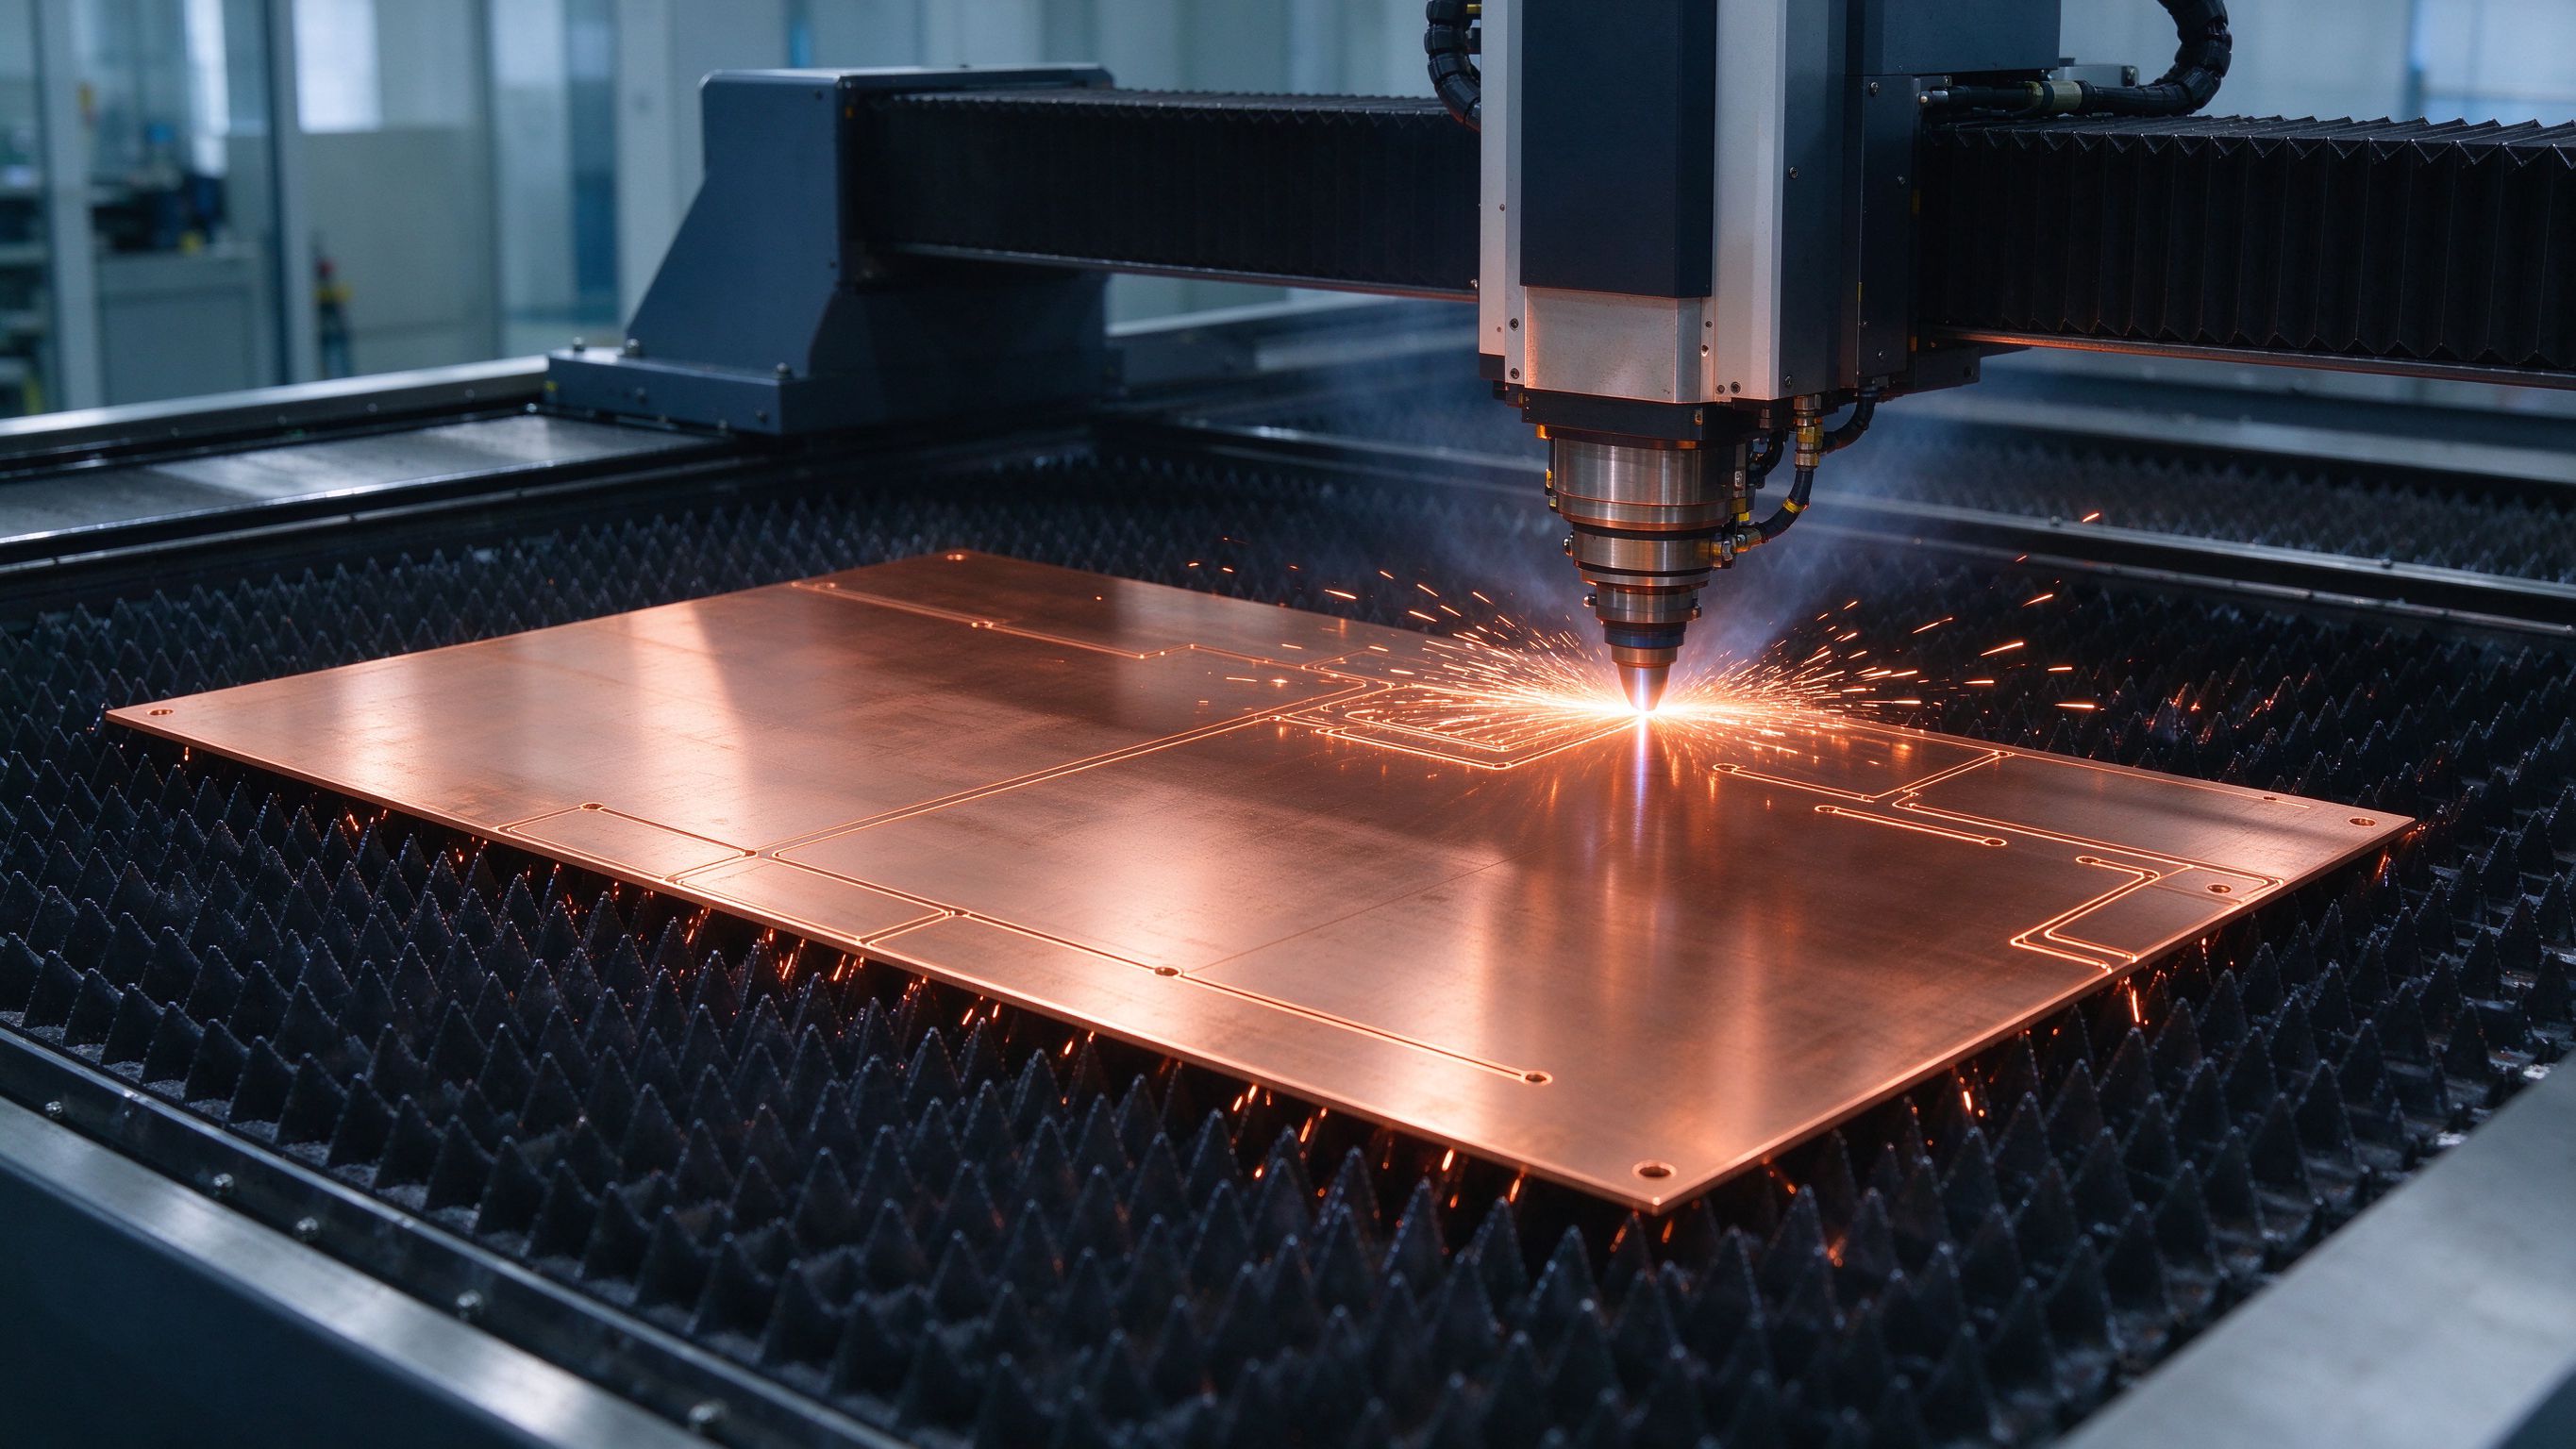
SHANYUAN에서 동 버스바 블랭크를 파이버 레이저 커팅
동 블랭크 파이버 레이저 커팅 — 하드 공구가 아직 정당화되지 않은 프로토타입과 맞춤 버스바 견적 빌드의 주요 루트.

절단 후, 각 레이어는 디버프와 외관 검사를 거칩니다. 가장자리 버는 화장품 이상입니다: 날카로운 동 스플린터가 적층 중 얇은 PET 유전체를 천공하고 잠재적 부분방전 경로를 생성할 수 있습니다. 가장자리 라디어스 추천은 당사의 설계 가이드도 참조하세요.

3. Surface Treatment: Tin Plating for Contact Corrosion Protection

벌거벗은 동은 빠르게 산화하며, 특히 습기나 부식 환경에서. 모든 노출 접촉 표면 — 단자 홀, 용접 존, 가장자리 트리밍 후 남은 벌거벗은 동 — 은 전해 주석 도금을 받습니다. 주석은 세 가지 실용적 이점을 줍니다:

  • 제품 수명 전반에 걸쳐 볼트 이음부의 낮고 안정적인 접촉 저항.
  • 수년의 열 사이클에 걸쳐 이음부 저항을 올릴 동 산화물 성장 방지.
  • 단자 탭이 고객 PCB나 버스 프레임에 납땜되어야 하는 곳에서 더 나은 납땜성.

도금 두께는 도면에 따라 제어됩니다; 전형적 노출 존은 5-8 µm. 초음파나 저항 용접을 위해 벌거벗게 유지되어야 하는 영역(예: 퓨즈 링크 탭)은 도금 전에 마스킹되고 직후 세척됩니다. 잔류 도금 화학이 용접 너겟을 오염시킬 수 있기 때문입니다.

4. Dielectric Layup: Building the Sandwich

여기서 느슨한 동과 필름 스택이 적층 버스바가 됩니다. 오퍼레이터는 깨끗하고 정전 제어된 벤치에서 작업합니다. 각 동 레이어는 진공 집게로 픽업되어 핀 네스트나 광학 정렬 시스템을 사용하여 더 타이트한 형상에 대해 필름에 정렬됩니다.

4.1 생산에 사용되는 필름 선택

유전체전형적 용도당사가 그것을 사용하는 이유
PET 필름대부분 산업 버스바, <130 °C 연속최고 비용/성능 균형, 일정한 유전 강도, 적층 쉬움
Nomex 페이퍼더 높은 열 등급, 더 높은 온도 사이클자기 소화, 기계적으로 튼튼, 핫스팟 익스커션 처리
DLF(유전 레이어 필름 / 에폭시 파우더)윤곽, 불규칙, 또는 매우 컴팩트한 부품동 형상을 따름, 직접 본딩, 필름 랩 불필요

당사는 당사의 유전 선택 가이드에서 트레이드오프를 더 깊이 다룹니다. 레이업 오퍼레이터는 필름이 모든 노출 가장자리에서 설계 연면 마진만큼 동을 오버행하는지, 단자 창이 동에 펀칭된 홀과 정확히 라인업하는지 확인합니다.
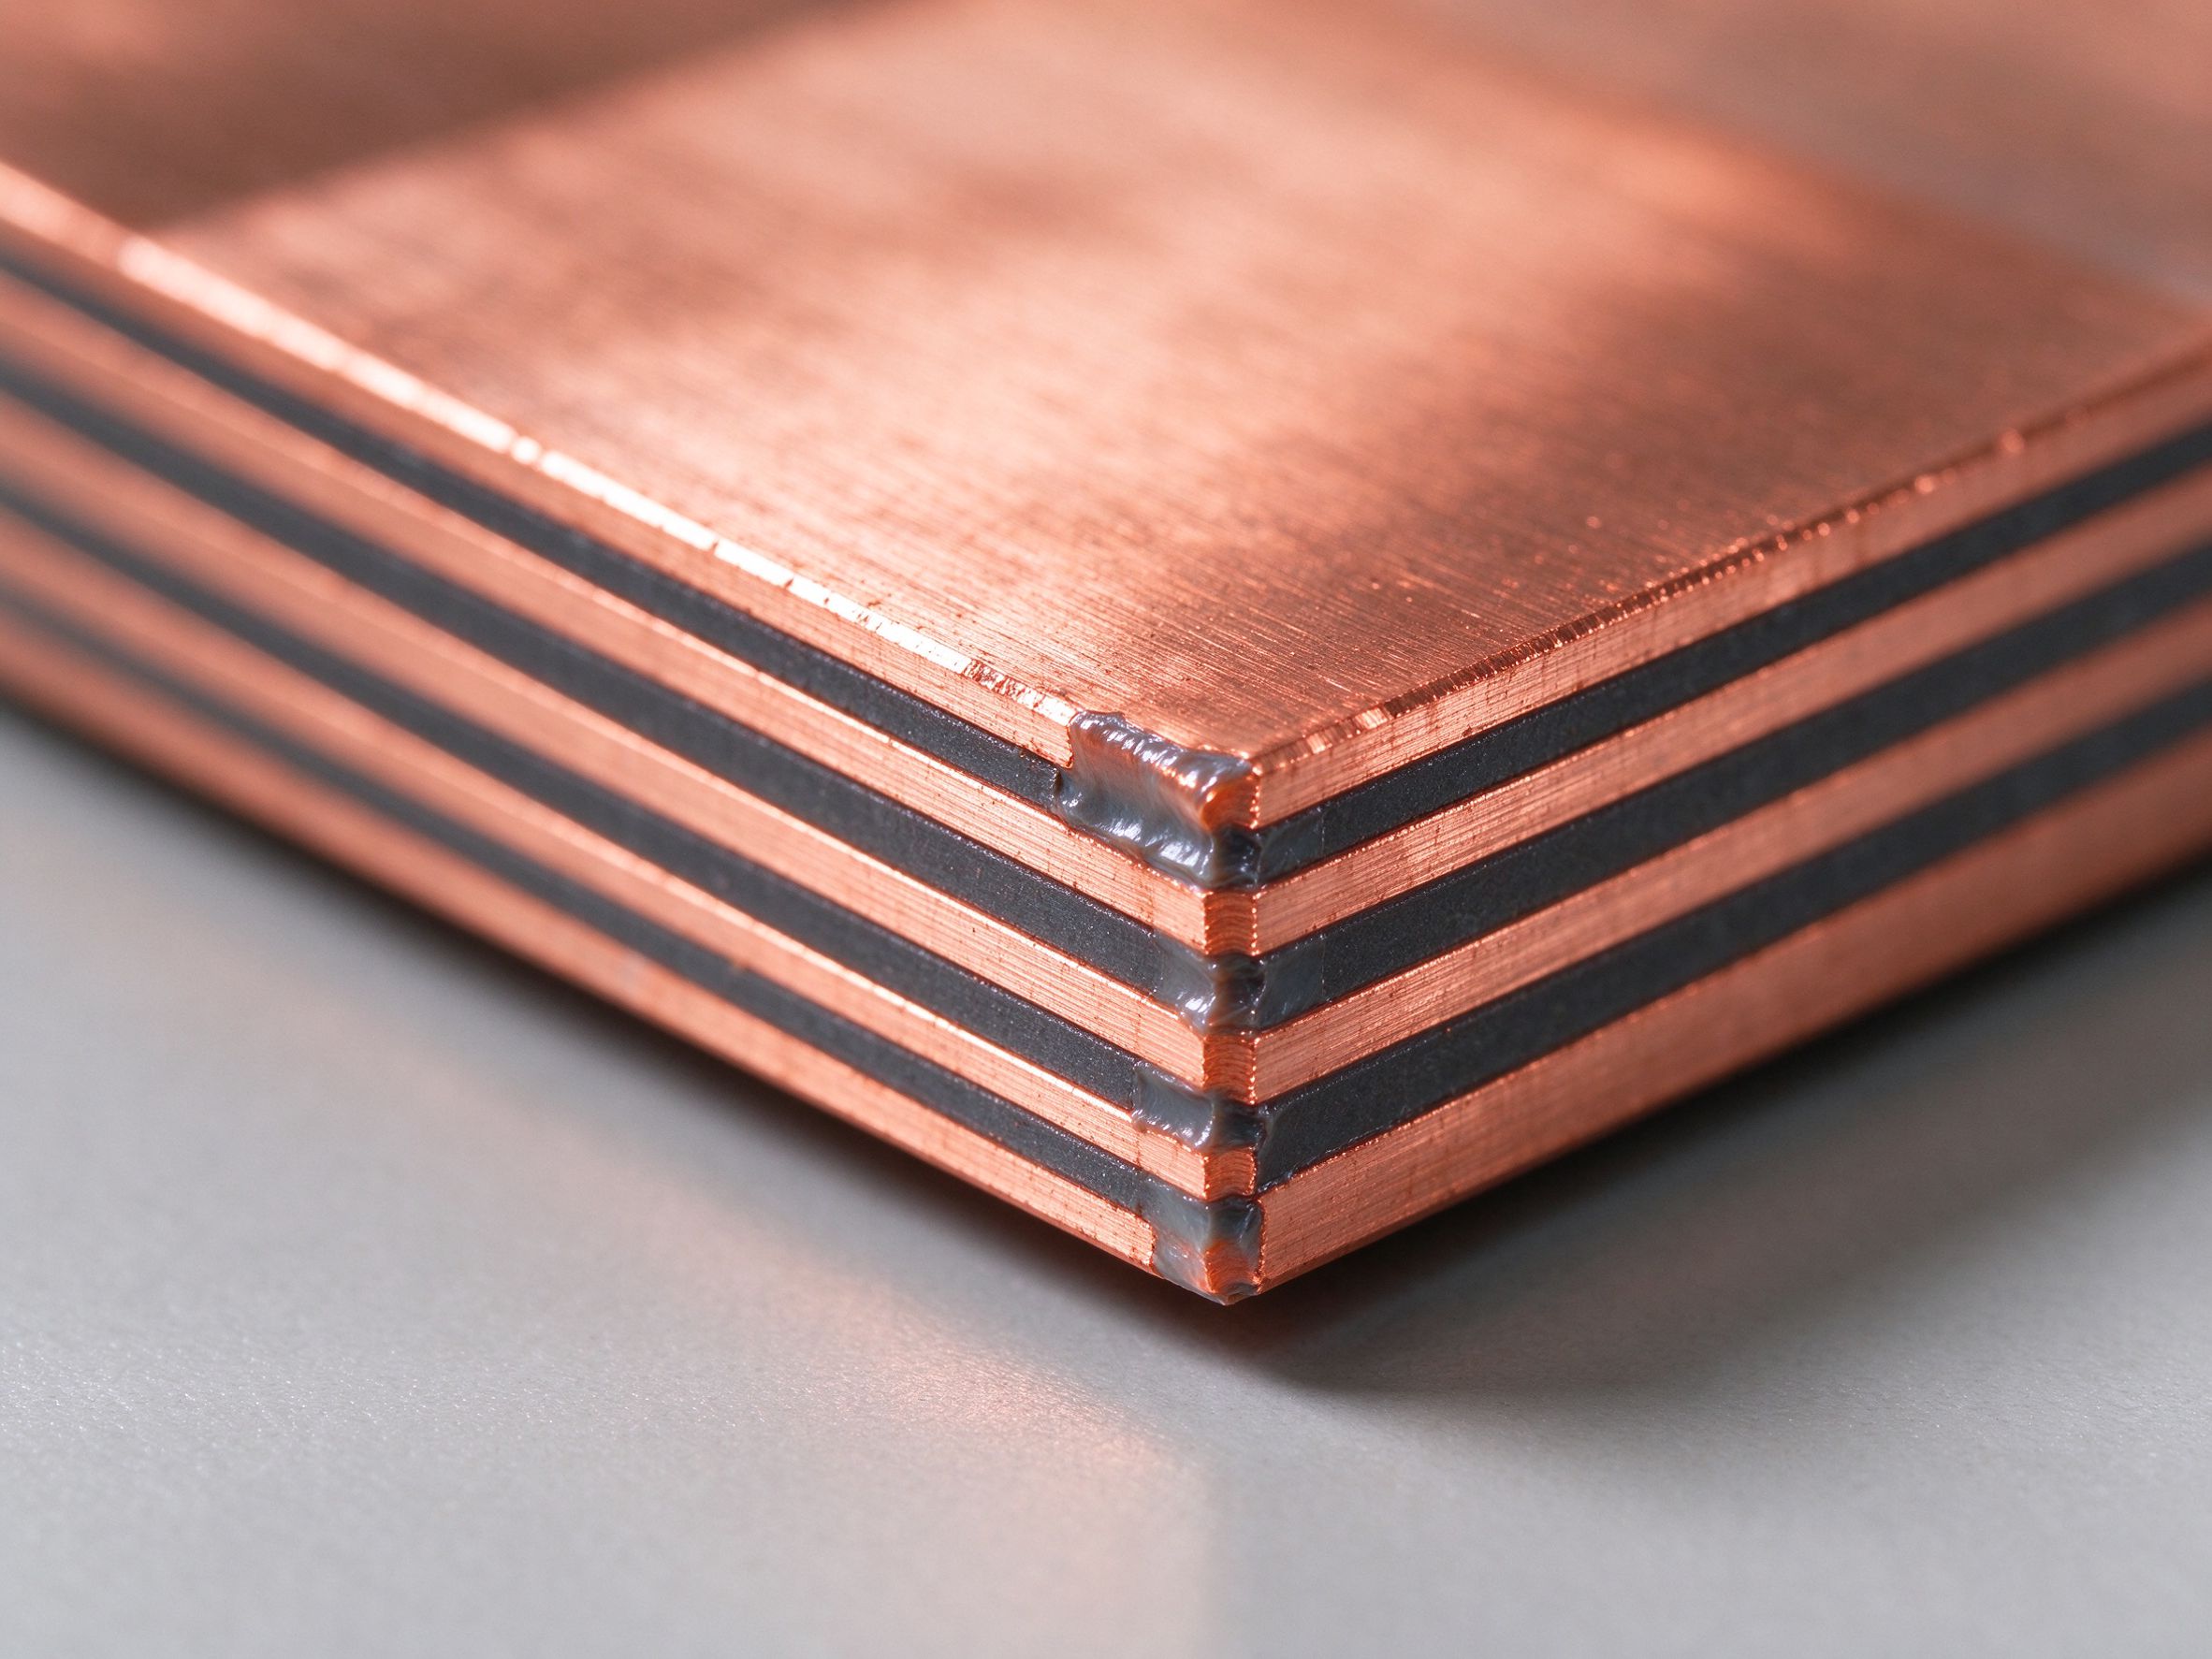
동과 유전 필름을 보여주는 다층 적층 버스바 익스플로디드 뷰
3레이어 적층 버스바 익스플로디드 뷰: 유전 필름으로 분리된 동 레이어, 프레스 적층 전 정렬.

5. Lamination: Heat, Pressure and Cure

정렬된 스택이 가열된 플래튼 프레스로 이전됩니다. 열과 압력이 유전체의 접착 레이어를 활성화하거나(또는 DLF 에폭시를 경화시켜) 모든 레이어를 뻣뻣한 보이드 없는 블록으로 본딩합니다. 프레스 시간, 온도, 압력은 필름 종류와 부품 두께별 레시피 제어됩니다 — 모든 빌드에 작동하는 단일 숫자는 없습니다.

보이드 제어가 중요합니다. 동과 필름 사이 갇힌 보이드는 단순한 시각 결함이 아닙니다: 필름보다 훨씬 낮은 유전 강도의 공기 주머니이며, 높은 dv/dt에서 부분방전 사이트가 될 수 있습니다. 이것이 SHANYUAN이 단순 수작업 본딩이 아니라 전체 가장자리 실링과 제어 프레스 사이클을 사용하는 이유입니다.

전체 가장자리 실링이 중요한 이유: 개방 가장자리는 습기, 플럭스, 세척 용제를 스택으로 초대합니다. 당사 표준 빌드는 모든 가장자리를 실링하여 설비 수명 동안 유전 환경이 건조하게 머물게 합니다 — 당사가 EV와 에너지 저장 접촉기에서 반복해서 보는 요구. 밀봉 적층이 테이프 도체를 능가하는 이유는 버스바 대 케이블 접근 비교를 참조하세요.

6. Edge Sealing and Terminal Welding

프레스 경화 후, 외부 프로파일이 트리밍되고 모든 노출 가장자리가 실링 비드나 이차 절연 랩을 받습니다. 그런 다음 단자 하드웨어가 부착됩니다.

6.1 단자 하드웨어 옵션

  • M6 / M8 나사 스터드 — 외부 볼트 연결을 위해 동 레이어에 프레스 또는 용접.
  • 블레이드 단자 — 동 자체로부터 포밍된 평평한 탭, 고객이 짝 커넥터를 클립하는 곳에 사용.
  • 용접 탭 — 레이어에 저항 용접된 이차 동 형상, 메인 프로파일이 닿을 수 없는 연결을 브레이크아웃하는 데 사용.
  • 퓨즈 링크 — 의도된 약점으로 작동하는 제어된 목 동 섹션, 배터리 버스바 조립체에 흔함.

토크와 용접 파라미터는 이음부 설계별로 설정됩니다. 당사는 단자 연결 가이드에서 이를 자세히 다룹니다. 용접 존은 가능하면 도금 영역 외부에 유지됩니다, 도금 잔류물이 너겟을 약화시키기 때문입니다.
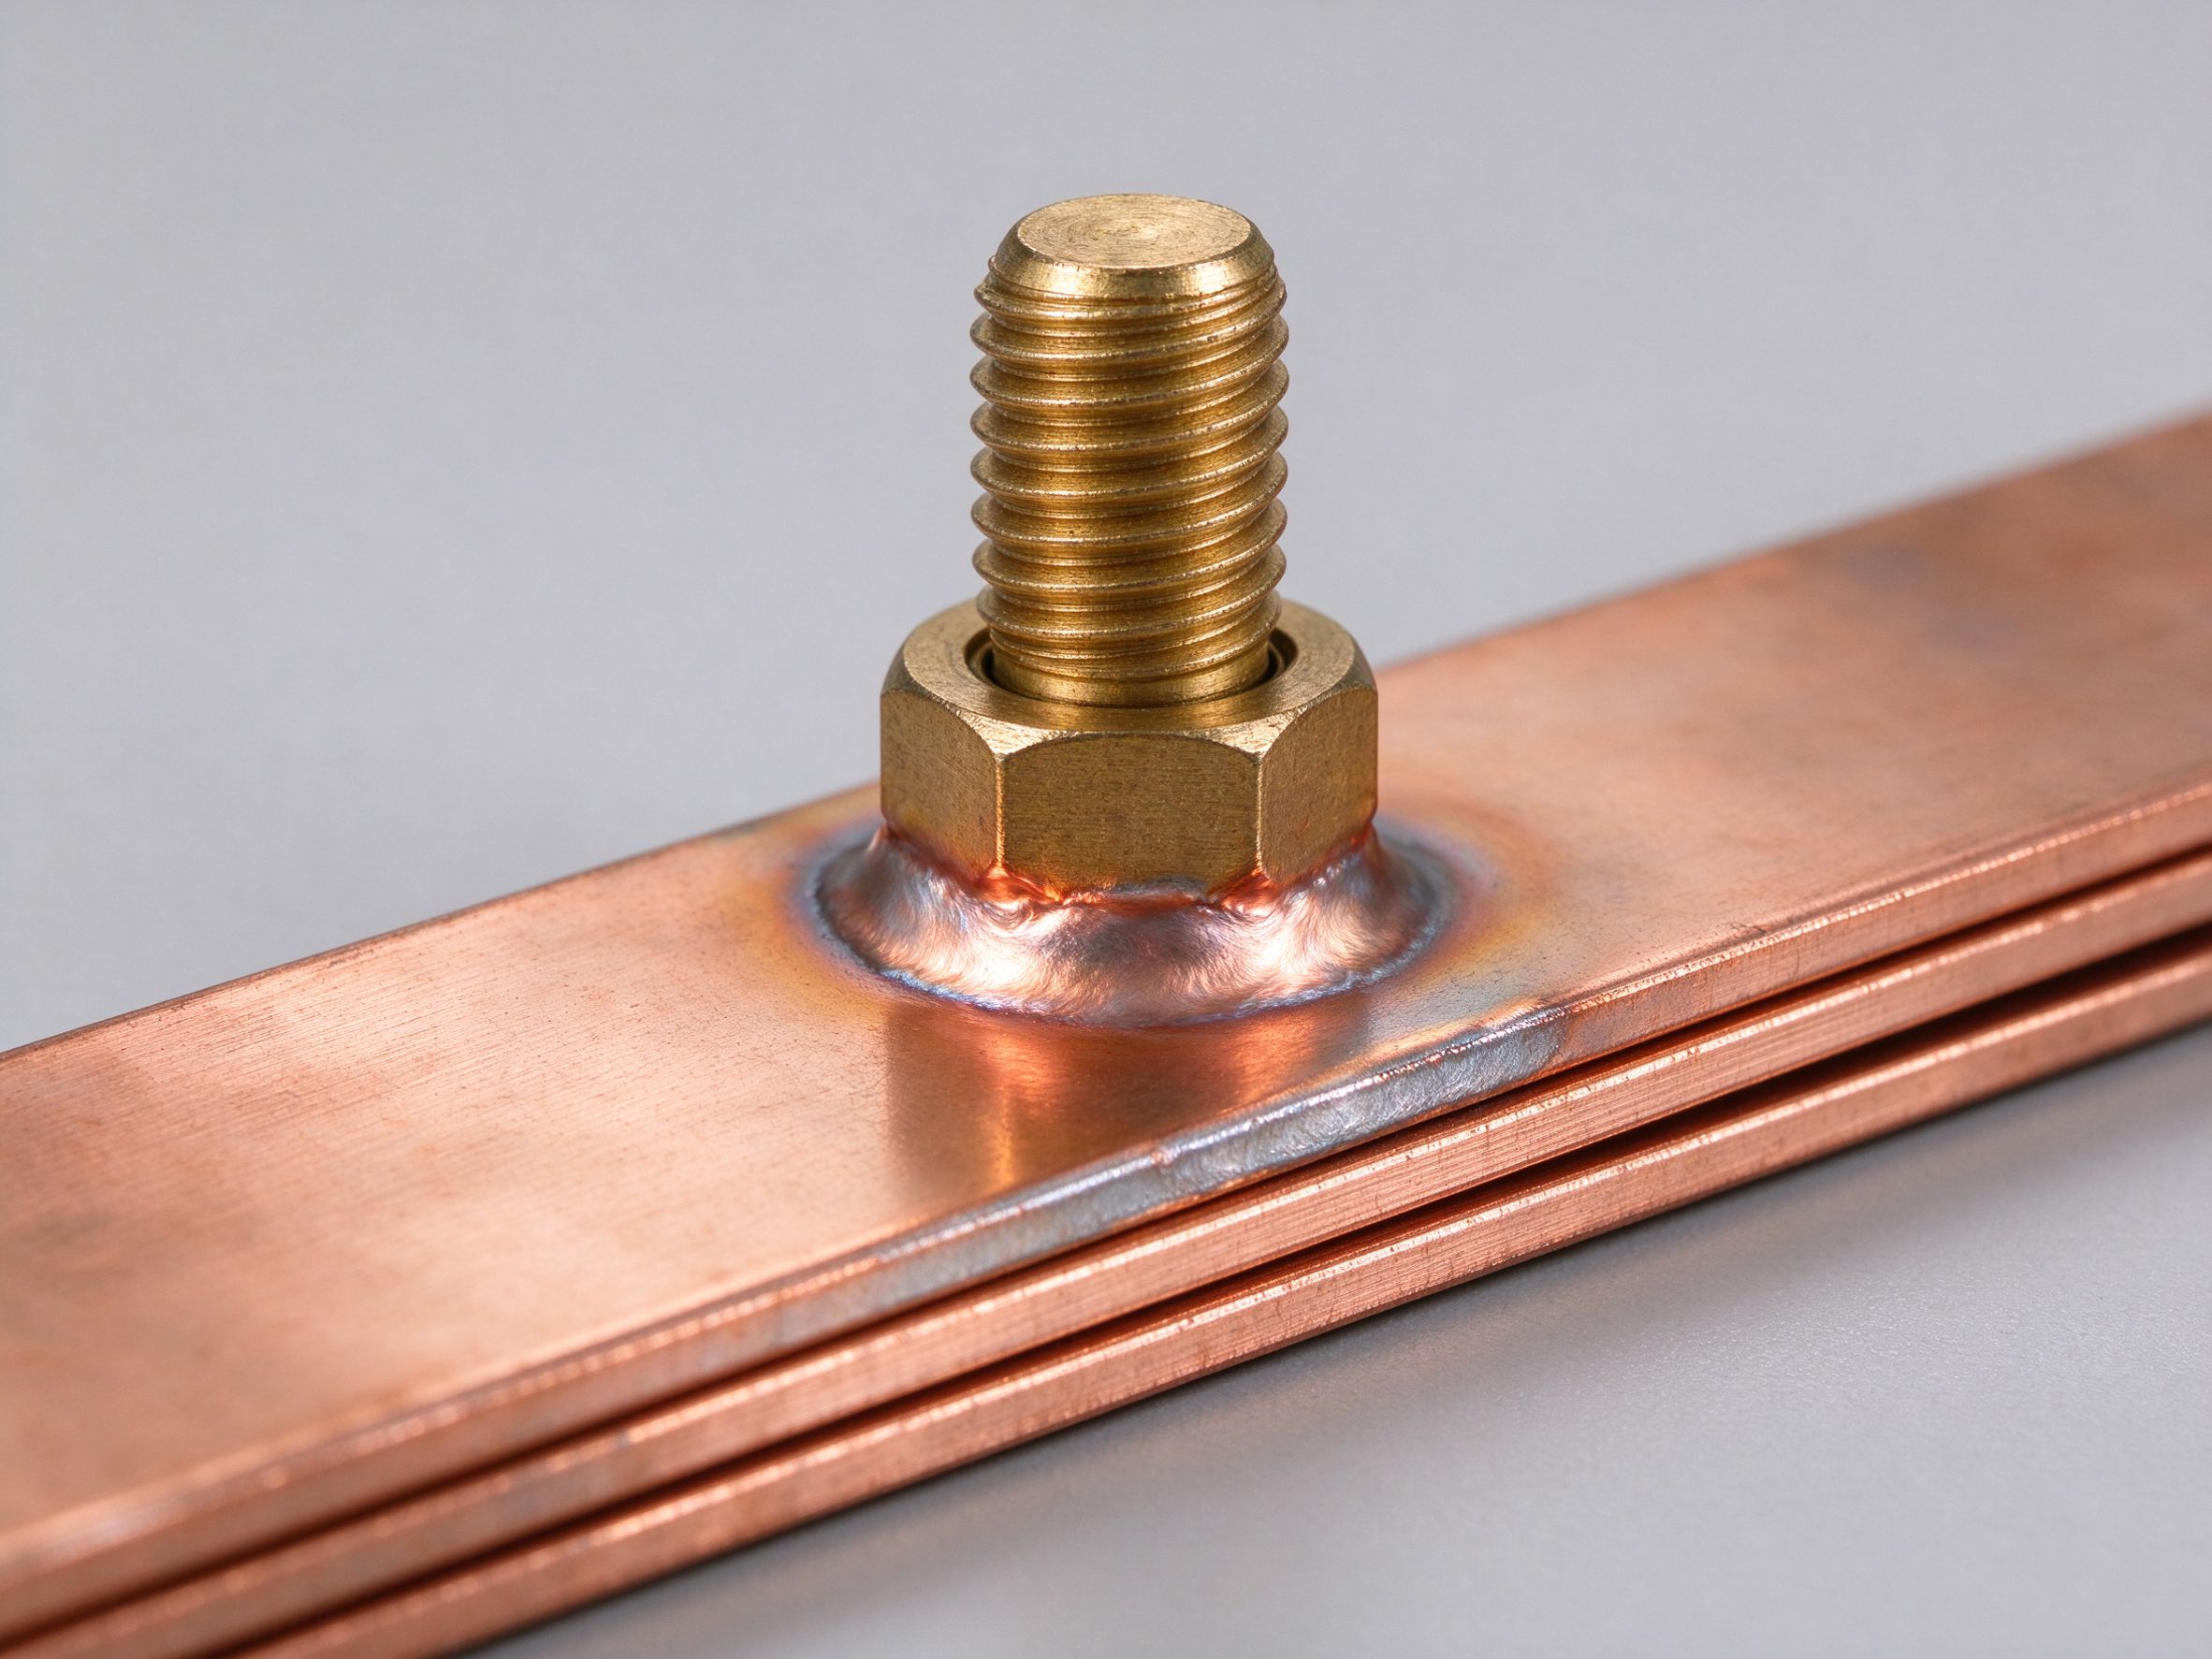
적층 버스바의 M6 스터드 단자와 블레이드 탭 클로즈업
완성된 전력 전자 버스바의 M6 스터드와 블레이드 단자 디테일. 단자 스타일은 도면 릴리스 후가 아니라 DFM 단계에서 선택됩니다.

7. CNC Trimming, Inspection and Test

적층 버스바는 프레스에서 나올 때 완성되지 않습니다. 외부 아웃라인, 홀 위치, 단자 스탠드오프가 CNC 트리밍이나 머시닝 센터에서 최종 치수로 가져온 후, 품질로 이동합니다.

7.1 모든 배치 표준 검사

  • 치수 — CMM 또는 비교기에서 콜아웃 도면 검사: 홀 피치, 전체 두께, 단자 돌출, 가장자리 마진.
  • 외관 — 도금 균일성, 필름 정렬, 실링 연속, 블리스터나 디라미네이션 부재.
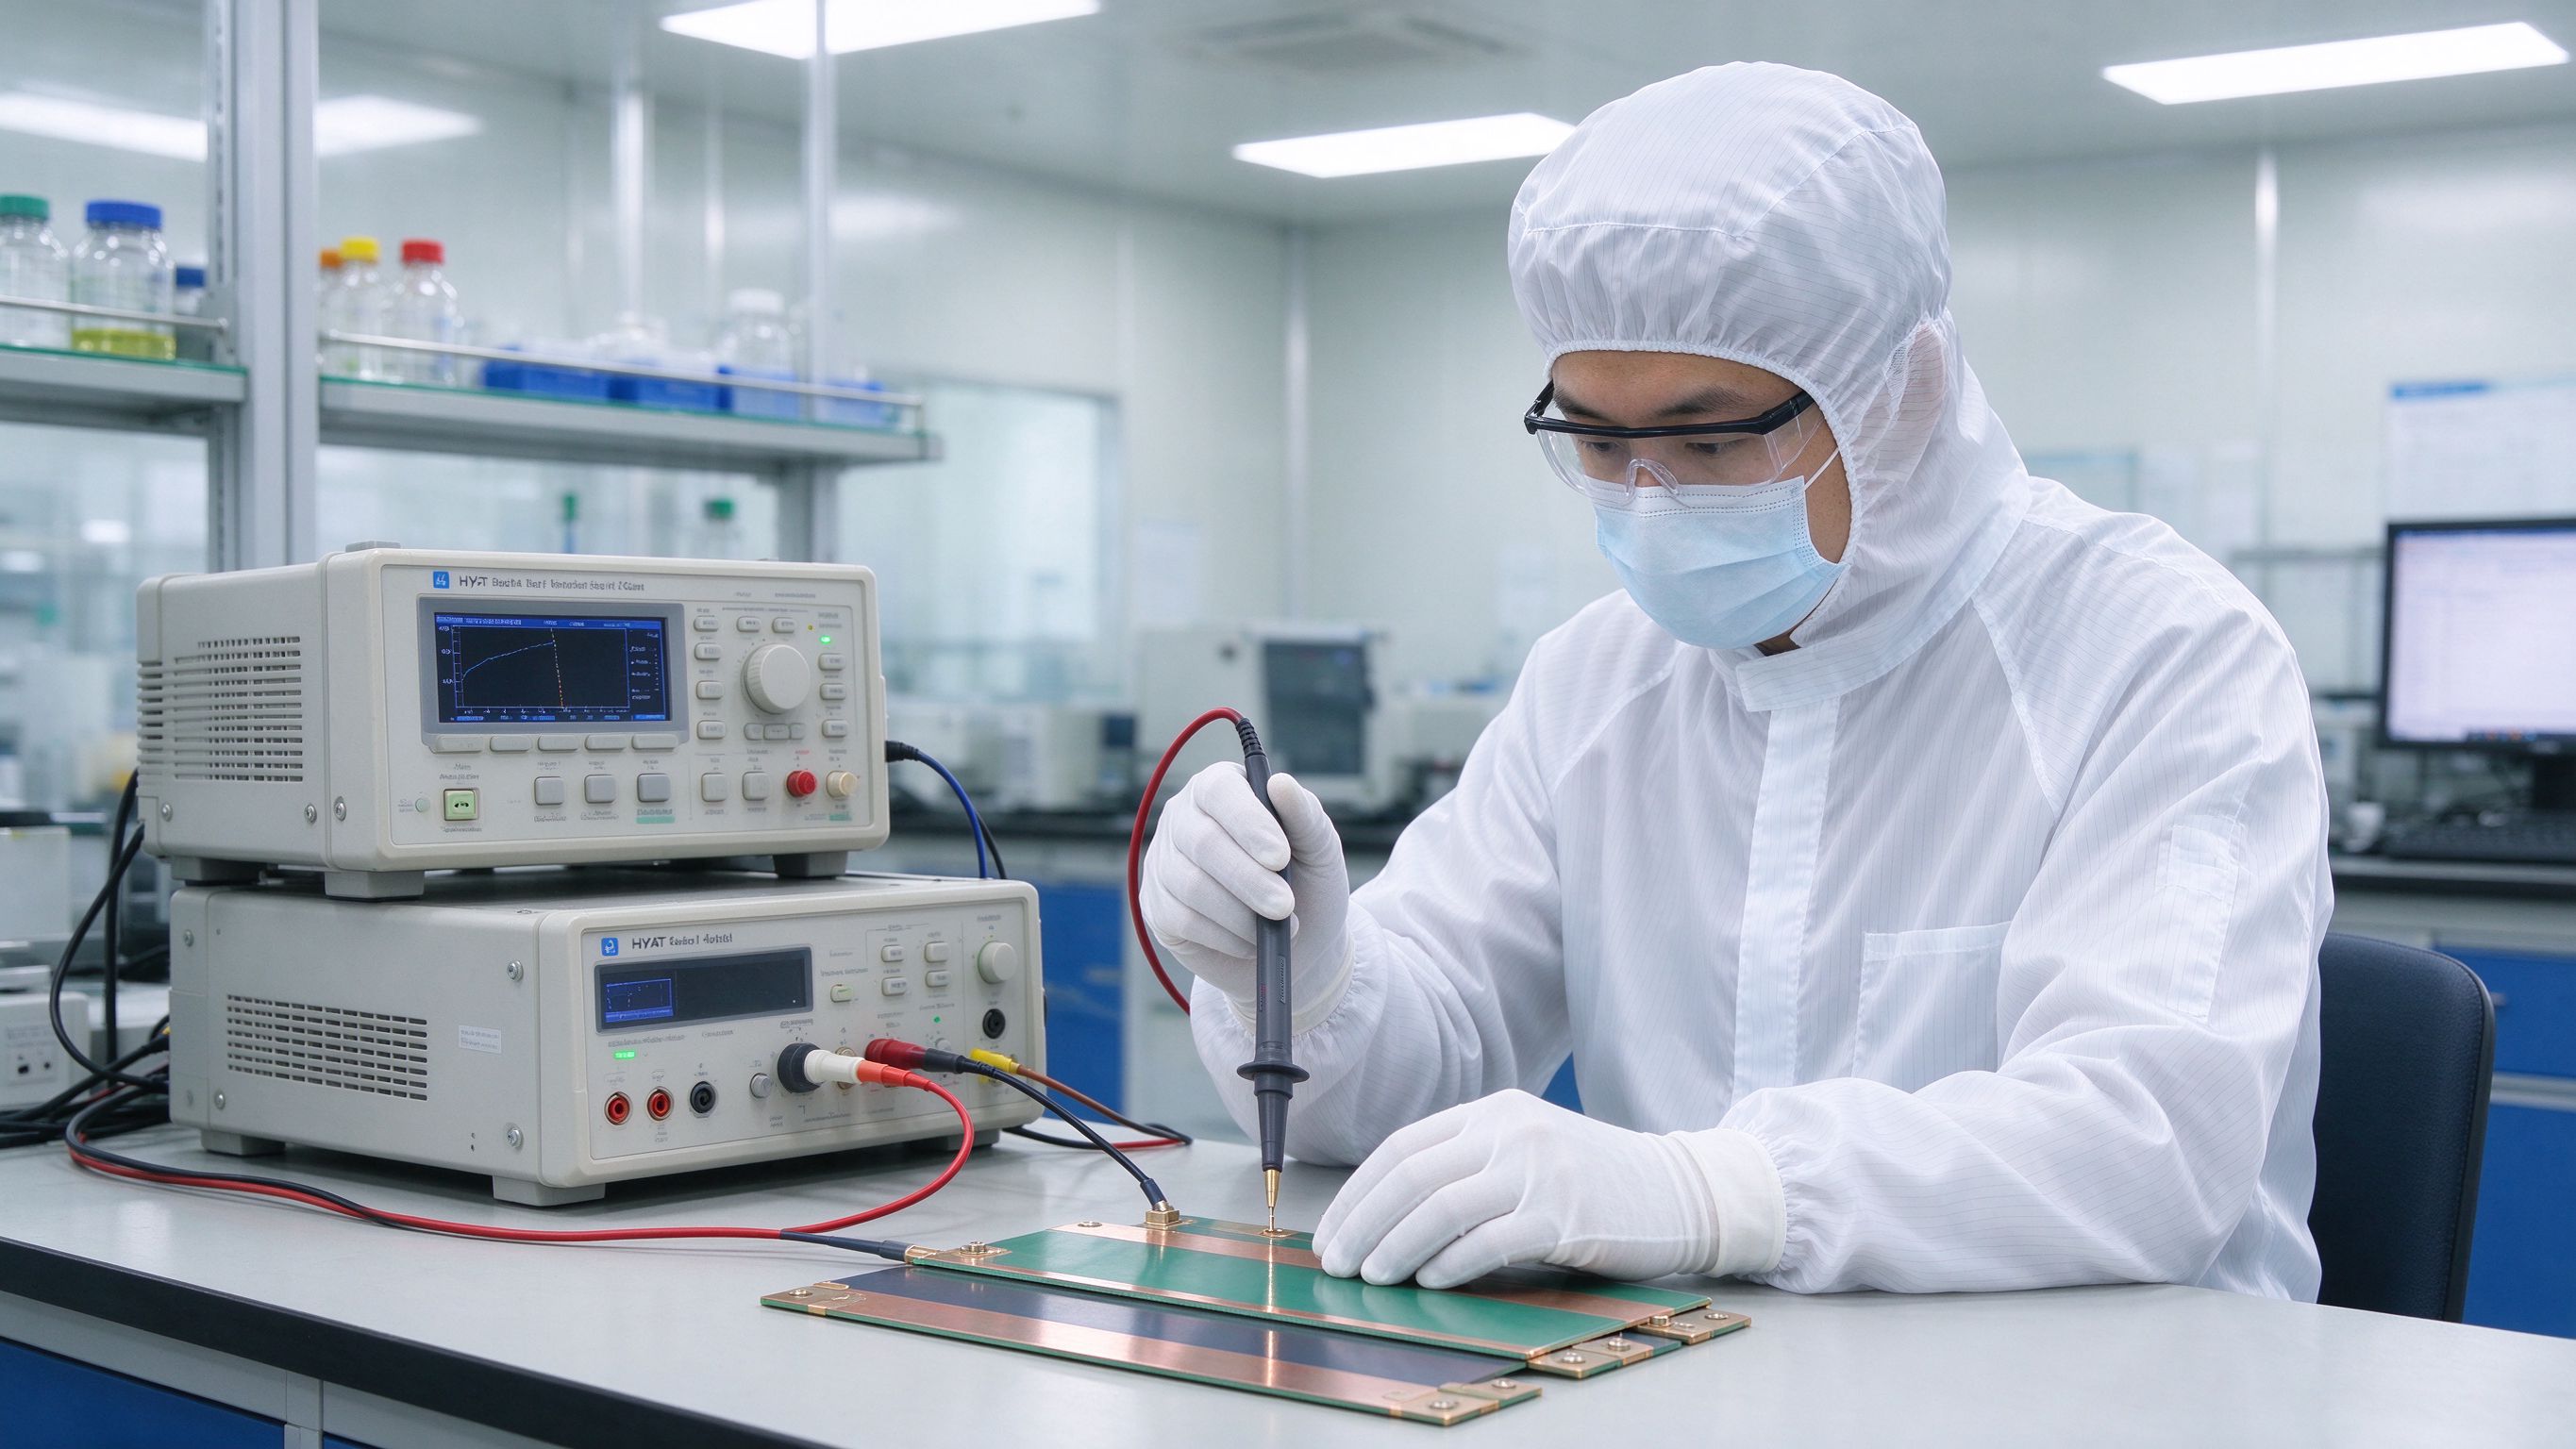
  • 하이포트(유전 내전) — 고객 전압 등급에 따라 통전 레이어 사이, 통전 레이어와 접지 사이 인가.
  • 절연 저항 — 하이포트 후 메가옴 레벨 측정으로 잠재적 누설 경로가 없음을 확인.
  • 연속성 — 각 레이어가 인접 레이어에 대해 전기적으로 개방, 단부 간 폐쇄임을 확인.

당사는 사이트에 제3자 인증 번호를 광고하지 않습니다, 인증 범위가 고객 최종 시스템에 의존하기 때문입니다; 대신 출하마다 공장 시험 보고서를 릴리스하며, 전체 흐름은 당사의 품질 시스템 안에 있습니다.

8. Lead Time, MOQ and How a SHANYUAN Order Flows

2012년에 설립된 SHANYUAN(Rizhao Shanyuan Electronic Components Co., Ltd.)은 랴오청 Wulian Street에서 이 전체 공정을 한 지붕 아래에서 실행합니다. 엔지니어가 신경 쓰는 실용적 상업 사실:

  • 샘플: 도면 서명 후 전형적으로 5-7 영업일, 레이저 커팅과 하드 공구 없이 사용.
  • 양산: 샘플 승인 후 2-3 주, 스탬핑 공구가 구축된 후.
  • MOQ: 샘플에 최소 없음; 생산 MOQ는 부품별 합의이며, 당사는 순수 버스바 OEM입니다 — 오프 더 셸프 박스 없음.
  • 출하: 볼륨 오더에 해운, 예비품과 프로토타입에 항공; 수출 포장 표준.

공급업체를 비교하거나 새 플랫폼용 적층 버스바를 구매하려는 경우, 가장 빠른 경로는 도면을 릴리스하고 맞춤 버스바 견적을 요청하는 것입니다 — 당사는 DFM 검토를 먼저 실행합니다(당사의 2026 DFM 체크리스트 참조), 따라서 귀사가 받는 견적은 낙관적 플레이스홀더가 아니라 당사가 실제로 구축할 수 있는 것을 반영합니다.

특정 단계에 대한 질문이 있으세요? /contact/ 또는 busbar@shanyo.com으로 연락하세요. 다른 공학 주제는 리소스 허브와 버스바 설계 가이드를 찾아보세요.

8.1 사내 제조가 중요한 이유

이 페이지의 모든 단계가 랴오청의 한 지붕 아래에서 일어나므로, 당사는 절단과 적층 사이에 반제품을 하청업체에 넘기지 않습니다. 물류 디테일처럼 들리지만, 레이어 정렬에 타이트한 공차를 유지하게 하는 것입니다: 당사 레이저 베드에서 직접 당사 레이업 벤치로 가는 블랭크는 세 공장 사이에서 바운싱되지 않았으며, 유전-동 레지스터는 도면이 말하는 곳에 머뭅니다. 또한 샘플을 5-7 영업일에 돌릴 수 있게 합니다 — 각각 2주 큐를 가지는 코터, 라미네이터, 테스터를 기다리지 않고. 공급업체 전반에 맞춤 버스바 견적을 비교할 때, 각 단계가 사내인지 아웃소싱인지 물어보세요; 그 답이 보통 가격과 리드 타임 둘 다 설명합니다.

8.2 품질 시스템과 추적성

당사가 출하하는 모든 배치는 작업 오더 번호에 묶인 공장 시험 보고서를 십니다. 그 보고서는 사용된 동 로트, 유전 필름 롤, 프레스 레시피, 하이포트 전압, 절연 저항 판독값을 기록합니다. 현장 질문이 수년 후 돌아오면, 부품을 정확한 코일과 필름 로트로 추적할 수 있습니다. 당사는 이 사이트에 제3자 인증 번호를 공개하지 않습니다, 인증 범위가 고객 최종 시스템에 속하기 때문입니다 — 대신 당사는 고객이 자체 시스템 레벨 자격을 실행하는 데 필요한 원시 시험 데이터를 줍니다. 공정 요약은 당사의 품질 페이지를, 공장 배경은 어바웃 페이지를 참조하세요.

샘플을 받는 엔지니어를 위한 마지막 노트: 첫 번째 제품 부품은 낙관적 가정이 아니라 도면에 구축됩니다. 스택업에서 벤치 시험 후 조정이 필요하면, 당사는 레이저 커팅 루트에서 반복합니다 — 치수를 바꾸는 공구 비용 없이 — 샘플이 승인될 때까지. 일단 승인되면, 그 도면이 생산 베이스라인이 되며, 이후 모든 배치는 동일한 스택업, 프레스 레시피, 시험 한계에 구축됩니다. 그것이 SHANYUAN에서 반복 가능한 적층 버스바 공급망의 실질적 의미입니다: 신뢰할 수 있는 샘플과, 자격 부여한 샘플과 매치되는 생산 빌드.
Standard conductorC11000 copper; aluminum available on request.
Typical layer count1 to 6+; continuous current up to around 1000 A on multi-layer builds.
Standard dielectricPET, with Nomex and DLF epoxy as alternatives.
Conductors are tin-plated at exposed contact and weld zones.
Full edge sealing is standard, not optional.
Standard tests on every batchhipot, insulation resistance, dimensional, visual, continuity.
Samples 5–7 working days; mass production 2–3 weeks; no MOQ on samples.
FactoryRizhao Shanyuan Electronic Components Co., Ltd., Wulian Street, Rizhao, Shandong, China; founded 2012.
FAQ

Frequently asked questions

How long does it take to manufacture a laminated busbar sample?
Typically 5–7 working days after drawing sign-off at SHANYUAN. Prototype parts are laser-cut rather than hard-stamped, which removes tooling lead time. Once the design is frozen and tooling is built, mass production runs 2–3 weeks.
Can SHANYUAN build both copper and aluminum laminated busbars?
Yes. C11000 copper is our default because of its high conductivity and well-understood joint behaviour; aluminum is available for weight- and cost-sensitive designs, with extra attention to contact pressure and oxide-layer management at bolted terminals.
What testing does a laminated busbar go through before shipment?
Every batch receives dimensional, visual, hipot (dielectric withstand), insulation resistance and continuity checks. A factory test report accompanies the shipment; third-party system-level certification is handled by the customer's end-product qualification.
What is the typical custom busbar quote process?
Send the drawing (PDF/STEP/Gerber) to busbar@shanyo.com or through <a href="/contact/">/contact/</a>. We run a DFM review, confirm layer count, dielectric, terminal style and plating, then issue a quote. No sample MOQ applies; for production volumes, sea or air freight can be arranged. If you are comparing laminated busbar price across suppliers, ask each one whether edge sealing and hipot testing are included — those two items drive real long-term reliability.
Why is edge sealing emphasised so much?
Open edges let moisture and flux migrate between copper and film, lowering insulation resistance over time. Full edge sealing keeps the dielectric environment dry and protects against partial discharge — especially important in EV inverters and ESS systems where busbars see thousands of thermal cycles.
Related

Continue reading

버스바 유전체 선택 가이드
소재

버스바 유전체 선택 가이드

PET는 워크호스, Nomex는 고온, DLF는 컨투어 형상에 적합합니다.

Read article
2026 버스바 DFM 체크리스트
설계

2026 버스바 DFM 체크리스트

가장 먼저 확인하는 것은 도면이 레이어 수와 역할을 명시하는지입니다.

Read article
버스바 단자 연결 가이드
단자

버스바 단자 연결 가이드

잘 설계된 버스바 내부 동은 거의 실패하지 않습니다. 이음부가 노화와 이완을 축적합니다.

Read article
SHANYUAN Engineering Team Rizhao Shanyuan Electronic Components Co., Ltd. — laminated busbar manufacturer, Shandong, China. Engineering notes reviewed against our production process and DFM records.

Designing a busbar for this application?

Send the current profile, voltage class and terminal types — our engineers reply within one business day.
