قضيب تجميع مصقول 4 طبقات مصمم لجر 800 V DC اجتاز اختبار hi-pot واحترق نظيفاً، لكن PDIV على عينة عشوائية انهار من 2.4 kV إلى 1.4 kV بعد أن تحول العميل إلى وحدات SiC. مسح CT micro-focus وجد جيب هوائي 0.3 mm بين فيلم PET والنحاس الداخلي، على بعد 2 mm من حافة الموصل. الفراغات الداخلية والانفصال لا تظهر على hipot روتيني — هي تخفض PDIV بهدوء وتغذي التعقب الشجري حتى يخترق الفيلم في الميدان. يمر هذا الدليل بالطرق الثلاث للفحص، ومعايير القبول المتدرجة، وحزمة الدليل التي يجب أن يسلّمها لك المورّد بالفعل.
قضيب تجميع مصقول 4 طبقات مصمم لجر 800 V DC اجتاز اختبار hi-pot واحترق نظيفاً، لكن PDIV على عينة عشوائية انهار من 2.4 kV إلى 1.4 kV بعد أن تحول العميل إلى وحدات SiC. مسح CT micro-focus وجد جيب هوائي 0.3 mm بين فيلم PET والنحاس الداخلي، على بعد 2 mm من حافة الموصل. الفراغات الداخلية والانفصال لا تظهر على hipot روتيني — هي تخفض PDIV بهدوء وتغذي التعقب الشجري حتى يخترق الفيلم في الميدان. يمر هذا الدليل بالطرق الثلاث للفحص، ومعايير القبول المتدرجة، وحزمة الدليل التي يجب أن يسلّمها لك المورّد بالفعل.
قضيب تجميع مصقول 4 طبقات بعرض 320 mm، مصمم لجرار 800 V DC، اجتاز hipot عند 3.5 kVAC وبدا مثالياً على المقعد. أول 200 وحدة نجت من احتراق 100 ساعة. ثم بدّل العميل وحدات SiC، وخفض الزمن الميت إلى 80 ns، وقاس جهد بدء التفريغ الجزئي (PDIV) على عينة عشوائية فهبط من 2.4 kV إلى 1.4 kV. مسح CT micro-focus قطع اللغز: جيب هوائي 0.3 mm جلس بين فيلم PET ورقاقة النحاس الداخلية، على بعد 2 mm من حافة الموصل، بالضبط حيث يكون تكدس الحقل أسوأ ما يكون.
الفراغات الداخلية والانفصال داخل قضيب التجميع المصقول لا تظهر عادةً على hipot روتيني. هي تفشل بهدوء، بخفض الجهد الذي يبدأ عنده التفريغ الجزئي (PD)، ثم بتغذية نمو الشجرة الكهربائية لشهور حتى يخترق الفيلم. يمر هذا الدليل من أين تأتي تلك الفراغات، وكيف تجدها بالتصوير المقطعي بالأشعة السينية، وC-scan بالموجات فوق الصوتية، واختبار PD، وما أرقام القبول التي يجب كتابتها في رسمك حتى لا يستطيع المورّد التهرب من الفحص بالكلام. إذا لم تكن قد دققت ورشة قضبان تجميع مصقولة من قبل، ازوج هذه القراءة مع قائمة تدقيق فحص ضبط جودة قضبان التجميع قبل زيارة الموقع الأولى.
الفراغ هو أي جيب غاز محبوس أكبر من نحو 50 µm بين فيلمين عازلين أو بين الفيلم والنحاس. الانفصال هو فُصل مستوٍ انتشر عرضياً على طول واجهة. كلاهما مشكلة عملية، لا مشكلة مادة. خمسة أسباب جذرية تحسب لكل رفض نراه في تغذية ورشة العمل وفي المرتجعات من العملاء التي أعدنا هندستها عكسياً.
قراءة سير العملية التصنيعية من نتيجة CT أو C-scan هي أسرع طريقة لاستكشاف عطل في دفعة. إن جولة سير تصنيع قضبان التجميع المصقولة تُظهر أين تجلس كل واحدة من هذه الخطوات على دورة الضغط.
الفراغ بحد ذاته لا يخترق فيلم PET 0.25 mm عند 1,000 V DC. الهواء ينهار عند نحو 30 kV/mm، وPET عند أكثر من 150 kV/mm، لذلك يرى الجيب الغازي داخل المصقولة حقلاً موضعياً أعلى بكثير من المادة الصلبة المحيطة. التسلسل الذي يقتل القطعة هو الذي يجب أن تصمم حوله.
الخطوة الأولى: تعزيز الحقل. ثابت العزل للفيلم (εr ≈ 3.2 لـPET، ≈ 2.1 لـNomex) أعلى من الهواء (εr ≈ 1.0). بعبارة مكثفات متسلسلة، يتضاعف الحقل الكهربائي عبر الجيب الهوائي بنسبة السماحية — بعامل نحو ثلاثة عند الفراغ. عندما يجلس ذلك الفراغ عند حافة الموصل، حيث يكون الحقل الهندسي بالفعل 2–3× القيمة المنتظمة، يتجاوز الإجهاد الموضعي 30 kV/mm طويلاً قبل أن يصل إجهاد التشغيل الاسمي لقضيب التجميع.
الخطوة الثانية: بدء التفريغ الجزئي. تبدأ التفريغات المجهرية داخل الفراغ، تؤين الهواء وتنتج الأوزون وحمض النيتريك التي تهاجم سطح PET. الخطوة الثالثة: التدعّي الشجري. تنمو قنوات التآكل 5–50 µm لكل ألف ساعة من نشاط PD، بشكل شجيري، حتى يعبر فرع طبقتين موصلتين. الخطوة الرابعة: الاختراق. الزمن من أول pC مقاس إلى الانهيار النهائي في مصقولة PET من درجة قضيب التجميع تحت إجهاد PD ثابت هو عادةً بضعة آلاف ساعة — طويل بما يكفي للنجاة من الاختبار النوعي، قصير بما يكفي للفشل في الميدان خلال نافذة الضمان.
لهذا فإن رقم القبول الذي يهم فعلاً ليس حجم الفراغ، بل هامش PDIV فوق ذروة جهد التشغيل. مقالتنا المرافقة عن تصميم قضبان التجميع الخالية من التفريغ الجزئي تعمل على جانب التصميم؛ هذا المقال يعمل على جانب الفحص.
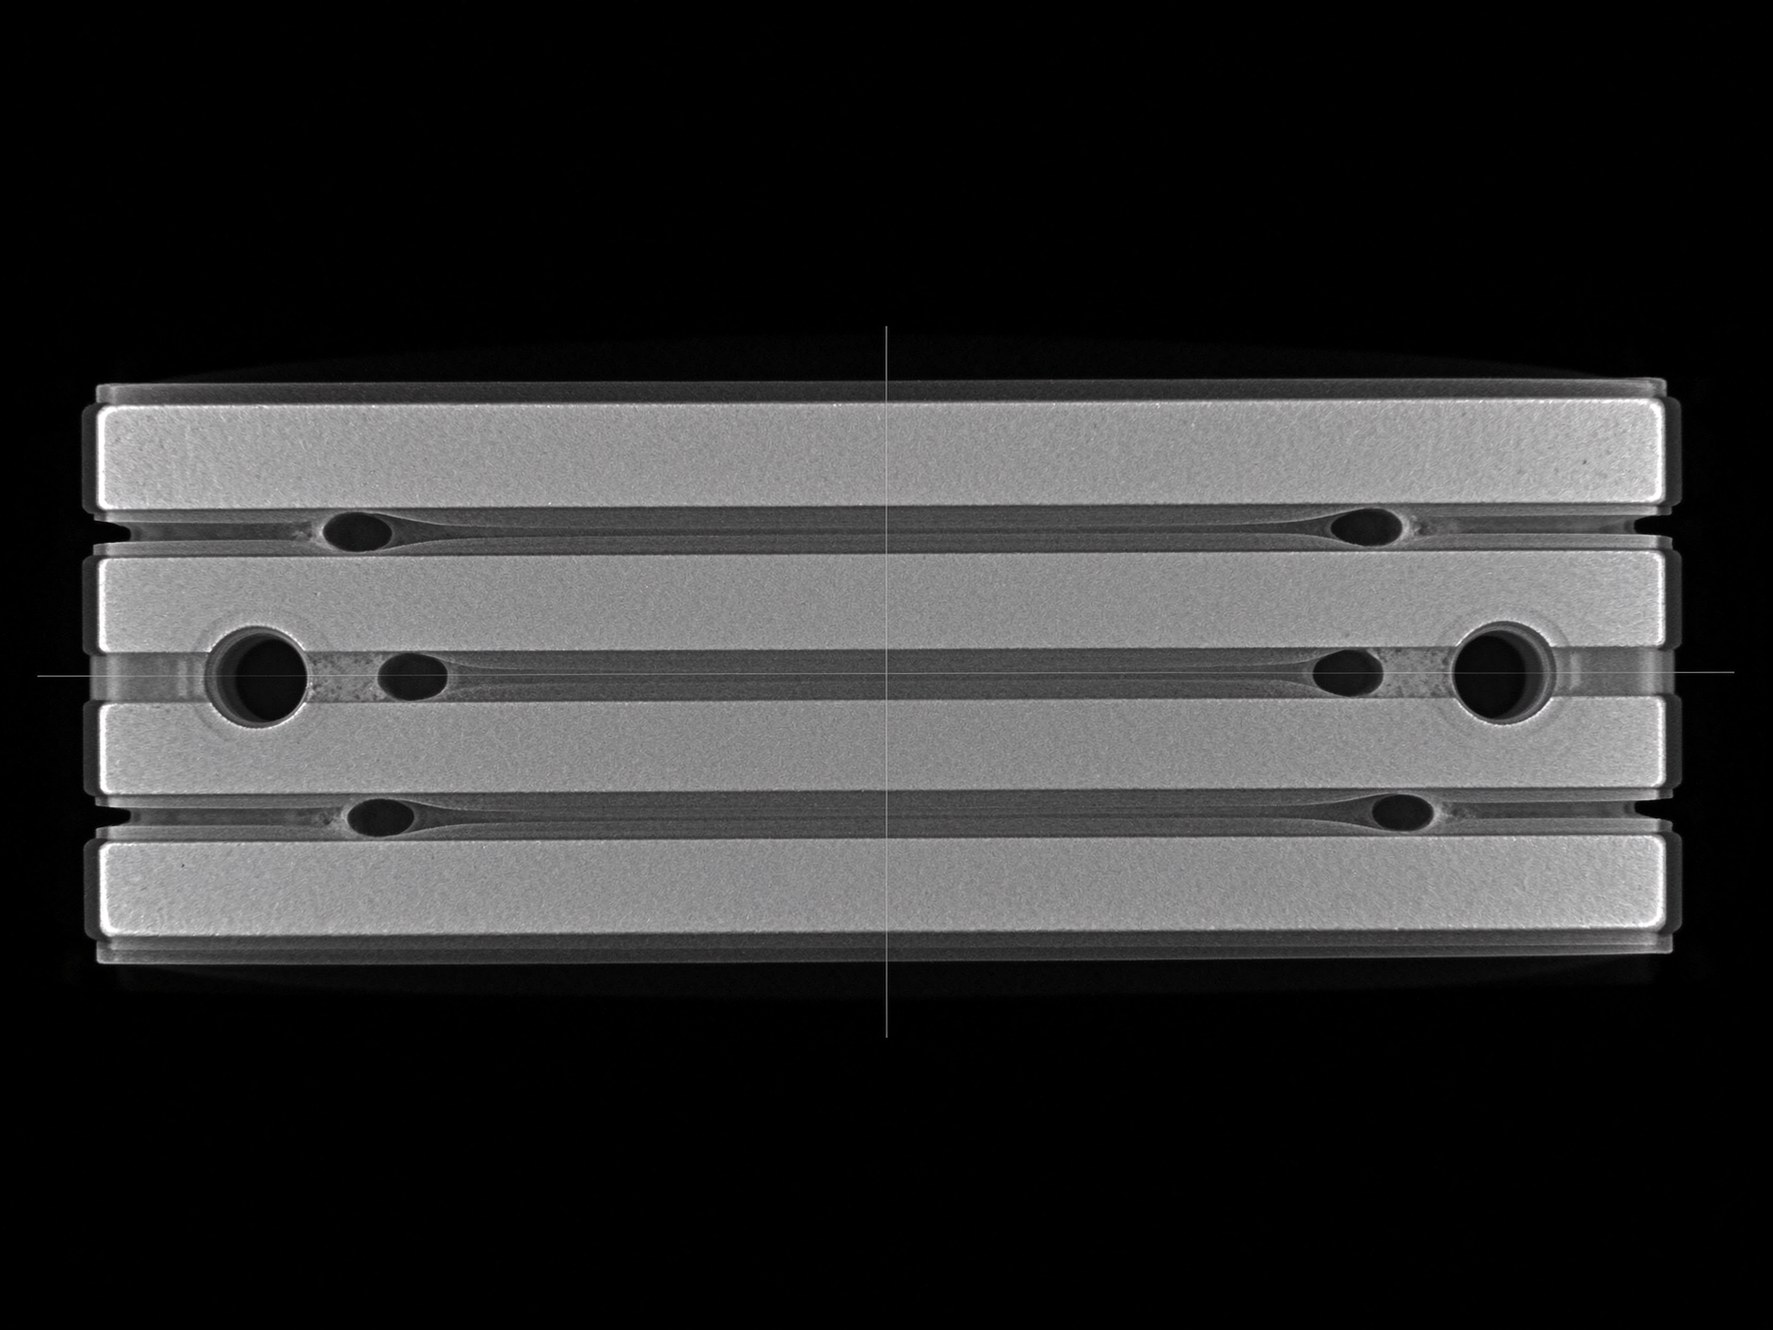
فحص الأشعة السينية الصناعي يأتي بنكهتين. التصوير الإشعاعي التقليدي ثنائي الأبعاد يُسقط القطعة بأكملها على كاشف مسطح في لقطة واحدة. ترى كل الطبقات متراكبة. فراغ بين الطبقة 2 والطبقة 3 يتداخل مع ثقب مثقوب في الطبقة 4، ولا يمكنك تمييز أيهما. يلتقط 2D X-ray عدم المحاذاة الجسيم، والأفلام المفقودة، والقصر النحاسي-على-النحاس الكبير، لكنه الأداة الخاطئة لفراغ 0.3 mm مختبئ في كومة 6 mm.
التصوير المقطعي المحوسب (CT) يدور القطعة 360° على منصة، ويجمع مئات الإسقاطات، ويعيد بناء حجم voxel يمكنك تقطيعه في أي مستوى. حجم voxel يحدد أرضية الدقة: لقضيب تجميع 200–500 mm على الضلع، فإن أنبوباً micro-focus عند 100–225 kVp يسلم عادةً voxels متساوية القياس 50–100 µm. تحلّ بشكل موثوق فراغات نزولاً إلى نحو 2–3× حجم voxel، أي نحو 0.15–0.25 mm. أي شيء أصغر يختبئ في الضوضاء. ASTM E1695 (طريقة الاختبار القياسية لقياس أداء نظام التصوير المقطعي، المراجعة الحالية 2020) يحدد كيفية قياس تلك الدقة على فانتوم سلك تنغستن معياري — اطلب من ورشتك تضمين ورقة بيانات سلك-CT في حزمة NDT بدلاً من مجرد ذكر رقم voxel.
قراءة شرائح CT مهارة. مهندس NDT مدرّب جيداً يمرر عبر الكومة طبقة بعد طبقة ويعلم الفراغات بـ(أ) القطر الدائري المكافئ، و(ب) الحد الأدنى للمسافة إلى أقرب حافة موصل، و(ج) ما إذا كان الفراغ يلمس أي فتحة أو حافة خارجية، و(د) ما إذا كان مستوياً (انفصال) أو حجمياً (فقاعة). يمكن لبرنامج المسامية الآلي أن يسرد كل جيب فوق عتبة، لكن لا يزال على إنسان فصل الفراغات الحقيقية عن مواد إعادة البناء عند المعالم النحاسية الكثيفة.
CT لا يأتي رخيصاً. قضيب تجميع متوسط واحد على 225 kVp micro-CT يأخذ 15–45 دقيقة من وقت المسح بالإضافة إلى 5–15 دقيقة لإعادة البيانات والتقرير، ورسوم المسح الخارجية تترتب بمرتبة عدة مئات من الدولارات الأمريكية للقطعة. ذلك الاقتصاد يدفع استراتيجية أخذ العينات التي نعود إليها في القسم 11.
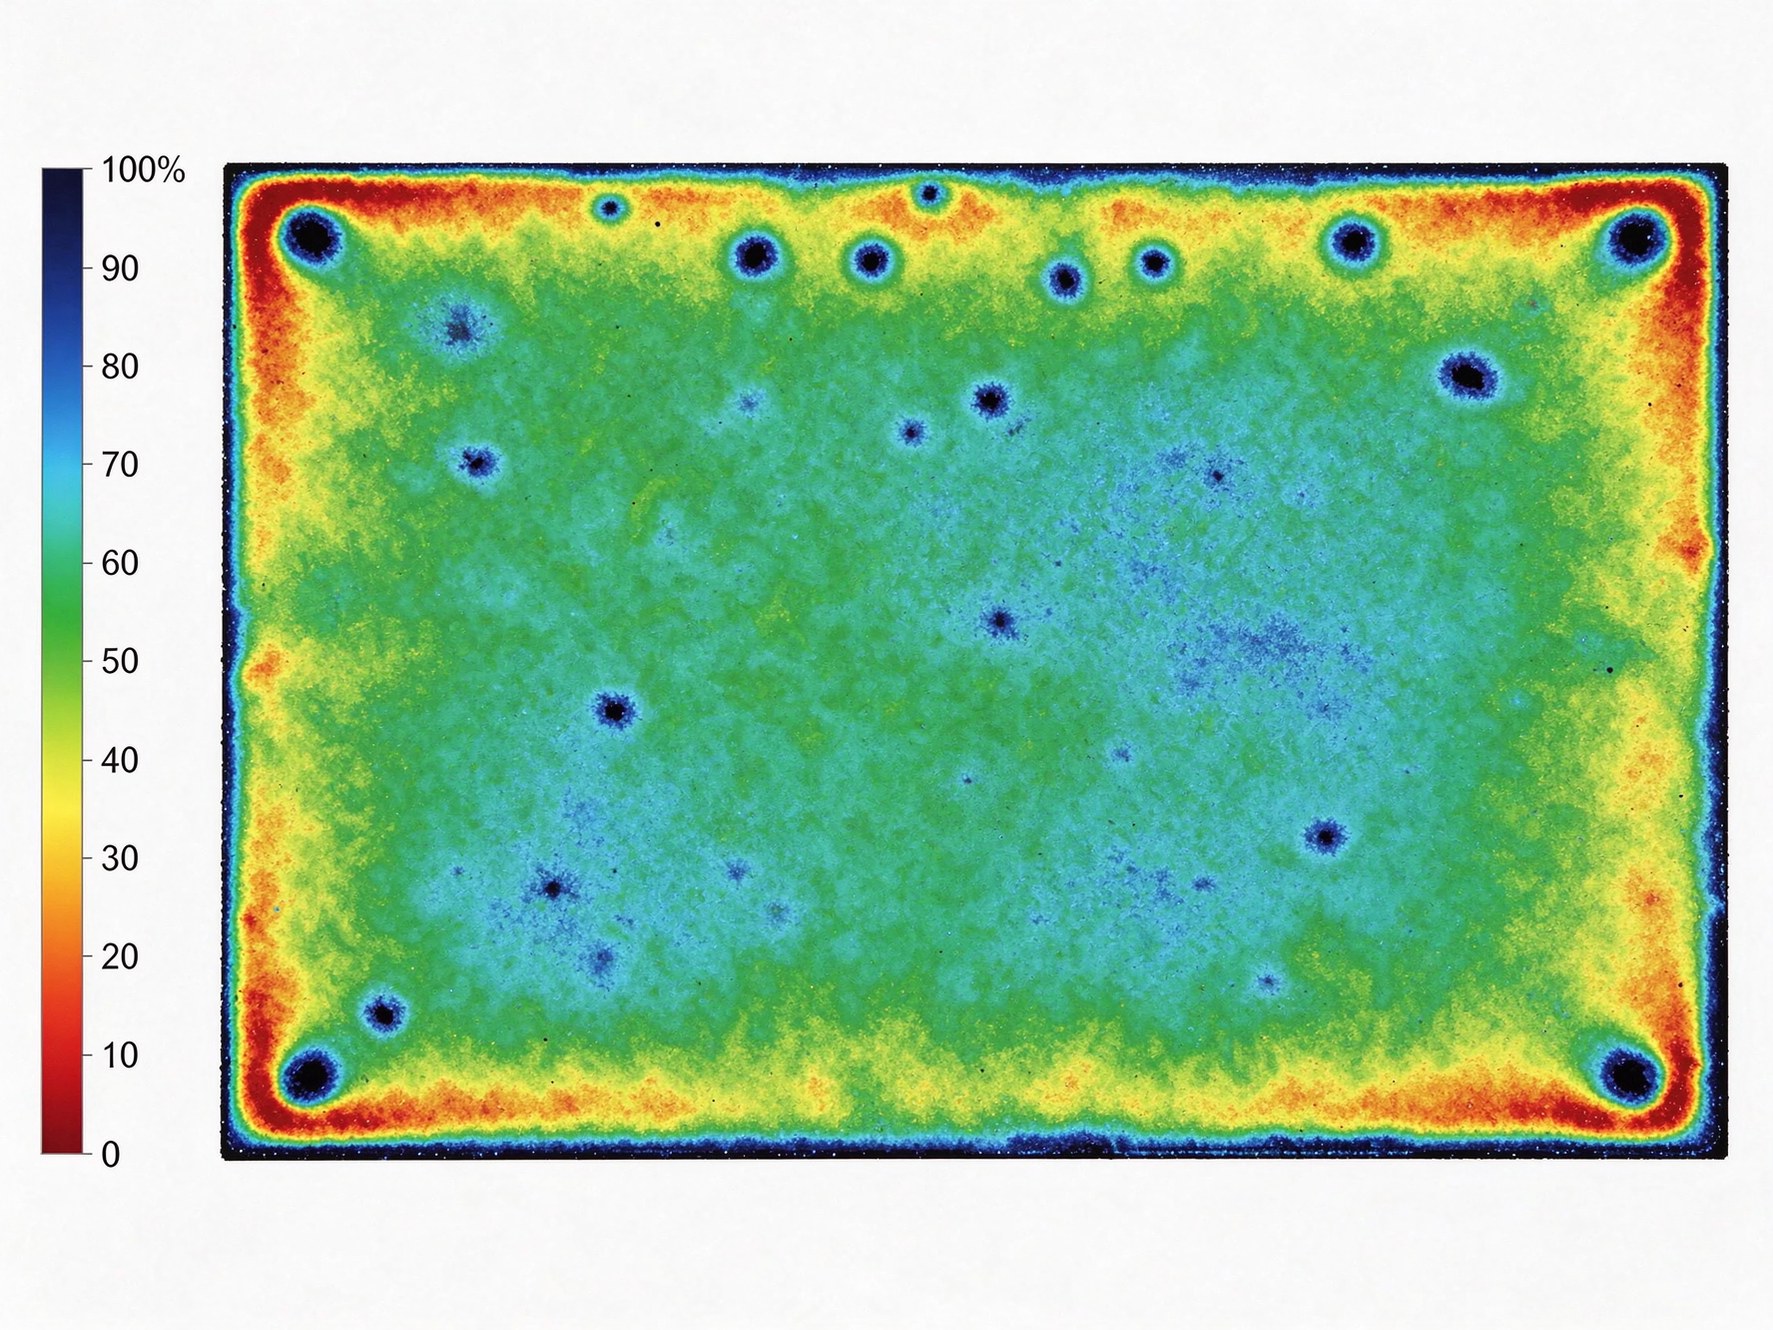
الاختبار بالموجات فوق الصوتية (UT) هو الحصان المخصص للمركبات المركبة، وينتقل جيداً إلى قضبان التجميع المصقولة. مسبار مركز 5–10 MHz يرسل نبضات فوق صوتية مقترنة بالماء في وجه النحاس العلوي. تنتقل الموجة الصوتية عبر النحاس، وتنعكس من كل حدود ممانعة صوتية، وتعود. واجهة عازل-إلى-نحاس مترابطة جيداً تعطي صدى خلفي صغيراً متسقاً. الواجهة المنفصلة أو المُفرغة تقدم فجوة هوائية (عدم تطابق صوتي قرب 100%) وتعيد صدى وجه أمامي أقوى بكثير، مع وصول لا يكاد يذكر للإشارة إلى الجدار الخلفي.
C-scan يرسم المسبار على شكل نقطي عبر القطعة ويرسم سعة الصدى المُبوّب على خريطة لونية علوية. يضبط المشغل بوابتين: واحدة حول صدى السطح الأمامي، وواحدة حول صدى واجهة النحاس-إلى-الفيلم المتوقع. الانفصالات تظهر كبقع لونية مفاجئة محدودة هندسياً. عناقيد المسامية تظهر كرقط. فصل التماس الحافة (حيث لم يبلل راتنج الشطب) يظهر كشريط داكن مستمر على طول المحيط.
نقاط قوة UT: هو سريع (قضيب 400 × 300 mm يمسح في 3–8 دقائق)، ورخيص، ويلتقط الانفصالات المستوية التي يمكن أن يفوتها CT لأن فجوة الفراغ أصغر من voxel. نقطة ضعفه: النحاس يوهن الموجات فوق الصوتية عالية التردد، لذلك على طبقة نحاس 3 mm تنخفض الدقة عند الفيلم الداخلي؛ ولا يمكن لـUT أن تخبرك بموضع العاكس عبر السماكة دون B-scan. نستخدم UT كشاشة 100%، وCT كمتابعة للوحدات المُعلَّمة. إن صفحة مورد التفريغ الجزئي ومرجع UT في القسم 13 هما زوج بداية جيد لكتابة مواصفة NDT داخلية.
اختبار التفريغ الجزئي هو المسار الوحيد الذي يقيس النتيجة الكهربائية لفراغ بدلاً من الفراغ نفسه. يعرّف IEC 60270 (تقنيات الاختبار عالي الجهد — قياسات التفريغ الجزئي، إصدار 2015) حلقة القياس: يغذي محول الاختبار جهد تردد القدرة (عادةً 50 أو 60 Hz) أو جهد AC رنيني؛ مكثف اقتران (100 nF إلى 1 nF، ضوضاء PD داخلية منخفضة) يشكل حلقة تمرير عالية مع الجهاز قيد الاختبار؛ واجهة PD واسعة النطاق (نطاق ضيق أو عريض، 100 kHz إلى 1 MHz وفق المعيار) تقرأ الشحنة الظاهرة بوحدة pC.
الرقمان اللذان يهمان على قضيب التجميع:
الفراغ عند حافة النحاس هو أسوأ الحالات لأن تعزيز الحقل هناك يضاعف الإجهاد الداخلي المرتفع بالفعل. تجريبياً، يجب أن يحمل قضيب التجميع المصقول الجيد الترابط لخدمة 800 V DC PDIV لا يقل عن 1.5–2.0× ذروة جهد التشغيل مع <10 pC مقاسة عند 1.1× Um. فراغ حافة 0.3 mm واحد يمكن أن يسحب PDIV بنسبة 30–50% — بالضبط العطل الذي افتتحنا به هذا المقال. اختبار PD هو مدمر للعملية فقط (أنت تُنشّط القطعة)، لكنه حساس، سريع (صعود 5 دقائق لكل قطعة)، ويعطيك رقماً يمكن للعملاء تدقيقه. نغطي حلقة القياس بعمق أكبر على صفحة مورد التفريغ الجزئي.
لا يفوز مسار واحد على كل محور. الجدول أدناه يكدس الدقة، وزمن الدورة، والتكلفة للوحدة، وما يخبرك به كل مسار فعلاً. برنامج إنتاج جاد يجمع بينها: 100% UT + 100% PD على الخط، وCT على المادة الأولى، على الوحدات خارج العائلة، وعلى خطة أخذ عينات منخفضة التردد.
| المسار | أصغر عطل يُكتشف | الدورة / الوحدة | التكلفة النسبية | ما يخبرك به |
|---|---|---|---|---|
| التصوير الإشعاعي 2D X-ray | فراغ ~0.5–1 mm؛ قصر كبير / عدم محاذاة | 10–30 s | منخفضة | أخطاء التجميع الجسيمة فقط؛ عمق الفراغ مجهول |
| 3D X-ray micro-CT | فراغ ~0.15–0.25 mm عند voxel 50–100 µm | 15–45 min | عالية (عدة مئات دولار خارجياً) | الموضع ثلاثي الأبعاد، والقطر المكافئ، وبعد الحافة، ومستوى الانفصال |
| C-scan بالموجات فوق الصوتية | انفصال مستوٍ ~0.5–1 mm؛ عناقيد مسامية | 3–8 min | منخفضة–متوسطة | خريطة الترابط العلوية؛ عمق عبر السماكة فقط مع B-scan |
| اختبار PD (IEC 60270) | نزولاً إلى <10 pC؛ يرى الفراغات النشطة كهربائياً فقط | 3–5 min | منخفضة | أرقام PDIV/PDEV؛ يتنبأ مباشرة بهامش العمر الميداني |
| المقطع العرضي الإتلافي | أي عطل فوق 20 µm مصقول | 1–2 يوم عمل مختبري | متوسطة (يُستهلك الكوبون) | الحقيقة الأرضية؛ سماكة الفيلم، بلل الشطب، شكل الفراغ |
لاحظ أن CT وPD لا يتفقان دائماً. فراغ صغير مدفون في منخفض الحقل المركزي لقضيب التجميع قد يضيء على CT لكنه لا ينتج pC واحد على جهاز PD. على العكس، انفصال تحت رأس البرغي يفوته بسبب تصلب الشعاع قد ينتج PD ثابتاً عند 1.5 kV. عامل الاثنين كمتكاملين، لا كبديلين.
كتابة رقم واحد مسطح مثل «لا فراغات أكبر من 0.5 mm» على الرسم هي صارمة جداً وفضفاضة جداً في آن. صارمة جداً لأن فراغ 0.8 mm يجلس في مركز المحايد الواسع الهادئ كهربائياً لا يسبب PD تقريباً. فضفاضة لأن فراغ 0.2 mm متصل بحافة النحاس عند فتحة مركّزة للحقل يمكن أن يكون قاتلاً للعمر الميداني. النهج الصحيح هو تقسيم قضيب التجميع إلى مناطق وتطبيق حدود مختلفة لكل منطقة.
ضمن 3 mm من أي حافة نحاس، أو ثقب برغي، أو زاوية فتحة، أو انتقال عامل: لا فراغات مسموح بها. لا قطر مكافئ فوق 0.1 mm، ولا انفصال أطول من 2 mm، ولا فراغ متصل بالحافة الخارجية إطلاقاً. هذه هي المنطقة حيث يكون تعزيز الحقل أعلى ما يكون وحيث يبدأ PD.
أبعد من 5 mm عن أي حافة موصل، بعيداً عن ثقوب البراغي، حيث يكون الحقل منتظماً أساساً: اسمح بفراغات معزولة غير متصلة بالحافة حتى قطر مكافئ 0.5 mm، مع مساحة فراغ كلية تحت 1% من المساحة الممسوحة. اسمح بعناقيد مسامية صغيرة ما دام لا يوجد فراغان ضمن 1 mm من بعضهما.
لا نفطات، ولا ملء ناقص، ولا نحاس مكشوف مرئي من الخارج. يجب أن يكون الغلاف الخارجي مستمراً؛ أي مسامية سطحية هي رفض تجميلي وتعقب بغض النظر عن الحجم.
إن صفحة تنزيل مستندات الجودة المرافقة على موقعنا تُظهر كيف نرفق رسم المنطقة كملف PDF بتقرير الفحص حتى يقرأ المشغل والعميل نفس الخريطة.
يمكن لنفس هندسة قضيب التجميع الفيزيائية أن تعمل أرخى أو أشد حسب جهد النظام وبيئة التبديل. ثلاثة تطبيقات مرجعية تحدد اتجاه السير.
قضيب جر أو خادم 800 V DC يرى ذروة 800 V بالإضافة إلى حواف SiC سريعة عند 10–50 kV/µs. الذروة العابرة عند عوامل DC-link يمكن أن تصل إلى 1.2–1.4× الاسمي. القبول: فراغات المنطقة 1 فوق 0.15 mm تُرفض؛ يجب أن يتجاوز PDIV 2.0 kV مع <10 pC عند 1.1× Um. الدورة الحرارية من −40 °C إلى 125 °C يجب ألا تحرّك PDIV بأكثر من 15%. نمر بأرقام الجهد والخلوص في دليل تصميم عزل 800 V DC.
قضيب PV DC 1,000 V يرى إجهاد DC مستمر في الخارج، بالإضافة إلى دورات حرارية يومية، وتوقع خدمة 15–25 عاماً. نمو الشجرة البطيء أبطأ من التيار المتردد لكنه يعتمد على القطبية، ودخول الرطوبة عبر فراغ متصل بالحافة هو نمط عطل حقيقي في المواقع الساحلية. القبول: لا فراغات متصلة بالحافة في أي مكان على القطعة؛ قطر المنطقة 2 المكافئ مسقوف عند 0.3 mm؛ PDIV متحقق منه على كلا القطبين بعد تكييف رطب-حرارة 96 ساعة عند 85 °C / 85% رطوبة نسبية.
قضيب جر سكة حديد 1.5–3 kV DC يجلس في بيئة اهتزاز وصدمة، مع تبريد هوائي قسري وعمر تصميمي 30 عاماً. المنطقة 1 تشدّد إلى لا فراغات قابلة للقياس فوق أرضية دقة CT (~0.15 mm)؛ المنطقة 2 تسمح فقط بفراغات معزولة تحت 0.3 mm؛ اختبار PD بنسبة 100% عند 1.5× Um مع <5 pC؛ ويجب على المورّد تقديم CT على كل قطعة خامسة من اللوت الأول بالإضافة إلى عينات تدقيق جارية. تسرد صفحة تطبيق السكك الحديدية على محولات جر السكك الحديدية قيود النظام المحيطة.
الجدول أدناه يكثف القواعد المتدرجة من القسمين 8 و9 في مصفوفة واحدة. عامله كنقطة بداية، لا عقد؛ يجب أن تُوقع الأرقام النهائية في رسمك من قبل مهندس الجهد العالي للعميل، وتنعكس في روتين الفحص الذي نتفق عليه في صفحة الجودة قبل إطلاق السلسلة.
| المعيار | محوّل 800 V DC | محوّل PV 1,000 V | جر >1 kV |
|---|---|---|---|
| المنطقة 1 (ضمن 3 mm من الحافة/الثقب) | لا فراغ >0.15 mm | لا فراغ >0.10 mm؛ لا شيء متصل بالحافة | لا فراغ فوق دقة CT (~0.15 mm) |
| المنطقة 2 (منتصف السطح، حقل منخفض) | حد أقصى 0.5 mm قطر مكافئ؛ <1% مساحة | حد أقصى 0.3 mm قطر مكافئ؛ <0.5% مساحة | حد أقصى 0.3 mm قطر مكافئ؛ معزول فقط |
| طول الانفصال | <5 mm إجمالاً، غير متصل بالحافة | <3 mm إجمالاً | <2 mm إجمالاً |
| PDIV في الاختبار النوعي | ≥2.0 kV، <10 pC | ≥2.5 kV، <10 pC على كلا القطبين | ≥3.0 kV، <5 pC |
| PD بعد الدورة الحرارية | انحراف PDIV <15% | انحراف PDIV <10% بعد 96 ساعة رطوبة حرارة | انحراف PDIV <10% بعد 200 دورة |
| أخذ عينات CT | مادة أولى + تدقيق 5% | مادة أولى + تدقيق 10% | مادة أولى + تدقيق 20% |
هذه الأرقام هي نقاط بداية هندسية متسقة مع ممارسة تنسيق العزل IEC 60664-1 لجهود مصنفة في هذا النطاق، وليست حد قبول مصدّقاً. يجب تشديدها أكثر حيث يجلس قضيب التجميع مباشرة بجوار وحدة SiC مع dv/dt حاد، لأن الإجهاد النبضي المتكرر يُقدّم الفراغات المجهرية أسرع من تردد القدرة المتردد.
لا أحد يقوم بـCT لكل وحدة بعدة مئات من الدولارات للمسح. العادة الإحصائية هي فصل ثلاث طبقات من الفحص.
فحص المادة الأولى (FAI). أول 1–3 قطعة إنتاج من كل أداة جديدة، وكل lot فيلم جديد، وكل وصفة ضغط جديدة، تحصل على المعالجة الكاملة: 3D CT بدقة تلبي حد المنطقة 1، مسح PD كامل، وكوبون مقطع عرضي إتلافي واحد. يصبح تقرير FAI المرجع الذي تُقارن به كل اللوتات اللاحقة.
اختبارات الخط 100%. hipot، ومقاومة العزل، وPD عند جهد go/no-go ثابت، رخيصة (30–60 s لكل منها) وتُجرى على كل وحدة. هذه تلتقط الانحراف الجسيم للعملية لكنها لا تستطيع قياس فراغ. غالباً ما يُضاف C-scan بالموجات فوق الصوتية عند 5–10 MHz بنسبة 100% في البرامج عالية الموثوقية، لأن قطعة 400 mm تمسح في بضع دقائق.
أخذ عينات اللوت (AQL). استخدم ANSI/ASQ Z1.4 (إرث MIL-STD-105E) أخذ العينات المفرد، مستوى الفحص العام II، مع AQL=1.0 لعدم المطابقات الكبرى (فراغات في المنطقة 1، PD فوق الحد) و2.5 للثانوية (نفطات تجميلية). امسح CT 2–5 قطع لكل لوت؛ إذا فشلت أي قطعة في المنطقة 1، فإن اللوت يُفحص بنسبة 100% CT أو يُحجز قيد مراجعة العملية.
اقتصاديات CT للوحدة تهم. على برنامج 300 وحدة/شهر، فإن CT بنسبة 100% عند 40 دقيقة للقطعة يحتاج إلى نحو مناوبتي ماسح ومهندس NDT متفرغ — بند رأسمالي لا تحمله معظم ورش قضبان التجميع الصغيرة. لهذا السبب تكون مختبرات CT الخارجية، أو ماسح مشترك على أساس يقدمه العميل، هي القاعدة للتشغيلات تحت 1,000 وحدة. إن دليل الصنع مقابل الشراء لقضبان التجميع المصقولة يمشي بما يعنيه ذلك الحمل NDT لقرار الداخلي مقابل المقاول.
عندما تدقق مورّد قضبان تجميع مصقول، اطلب الحزمة التالية. المورّد الذي لا يستطيع إنتاجها كلها عند الطلب إما يعمل بفحص مرتجل أو لم يقنّن بعد إجراء الفراغات.
ننشر النماذج التي نستخدمها على صفحة مستندات الجودة حتى يتمكن العملاء من مقارنة ما يتلقوه مع خط أساس محايد. إذا كنت لا تزال تختار بين المورّدين، فإن قائمة تدقيق تدقيق مصنع المورّد تضيف أسئلة ورشة العمل التي لا يستطيع السجل الورقي الإجابة عنها.
CT قوي لكنه ليس دائماً القرار الصحيح. ثلاثة شروط معاً تبرر إسقاط CT من الروتين والاعتماد على PD بالإضافة إلى المقطع العرضي الإتلافي بدلاً من ذلك: (أ) يكون قضيب التجميع منخفض الجهد (قل أقل من 250 V DC)، حيث يكون إجهاد التشغيل جزءاً صغيراً من قوة الفيلم الذاتية؛ (ب) تكون نافذة العملية ناضجة — نفس الضغط، نفس lot الفيلم، نفس التكديس يعمل منذ أكثر من 12 شهراً دون انحرافات PD؛ (ج) يكون العميل قد وقّع على دراسة قدرة عملية تُظهر Cpk فوق 1.33 على PDIV عبر 30 لوتاً متتالية على الأقل.
تحت تلك الظروف، فإن اختبار PD بنسبة 100% عند 1.5× Um بالإضافة إلى كوبون مقطع عرضي إتلافي لكل لوت (مصقول، مقاس عند 100×) يعطي ضماناً أرخص ومكافئاً إحصائياً. PD حساس للفراغات النشطة كهربائياً؛ الكوبون المصقول يلتقط الهندسة التي يفوتها PD. لا نزال نوصي بمسح CT واحد لكل أداة جديدة، لأن ذلك هو وقت إثبات وصفة الضغط فعلاً وحيث لم يتعلم الانفصال المختبئ بعد خارج العملية.
نفس المنطق ينطبق على التجميعات عالية الجهد المجاورة. قضبان القدرة النبضية لمحطات الاندماج التجريبية، على سبيل المثال، تعيش مع dV/dt أعلى بكثير لكن عند دورة خدمة منخفضة؛ استراتيجية فحص الفراغات لديها تستبدل CT بـPD أعلى جهد ومجموعة أنماط عطل مختلفة، وهو ما نقارنه في مقالة قضبان القدرة النبضية للاندماج. وبالمثل، يشرح دليل احتواء القوس الداخلي لماذا يكون سلامة ترابط الحافة — التي يحميها فحص الفراغات فعلاً — لا يقل أهمية لاحتواء القوس عن PD.
إذا كنت تطرح قضبان التجميع المصقولة للمناقصة، أضف ثلاثة أسطر إلى كتلة ملاحظات الرسم: (1) حدود فراغات المنطقة 1 والمنطقة 2 وفق المصفوفة أعلاه، مربوطة بملحق رسم؛ (2) اختبار PD بنسبة 100% عند الجهد المتفق عليه مع تسجيل حد pC على شهادة الاختبار؛ (3) تقرير CT للمادة الأولى مع ذكر حجم voxel، لا ضمناً فقط. ارفض أي عرض يستجيب بسطر واحد «اختبار hipot 100%» ولا PD، ولا UT، ولا خطة CT. بالنسبة للقطع المبنية في SHANYUAN، يُعرض خط قضيب التجميع المصقول متعدد الطبقات مع C-scan بالموجات فوق الصوتية واختبار PD وفق IEC 60270 كمعيار؛ ويُرتّب CT على المادة الأولى عند الطلب. أرسل لنا الرسم عبر صفحة الاتصال وسنعيد بحزمة فحص عينة — شرائح CT، صورة C-scan، أثر PD — مع عرض السعر حتى تتمكن من معايرة ما يبدو عليه تقرير فراغات حقيقي قبل منح اللوت.
يحدد هذا الدليل كيف يتحقق المشترون من قضبان التوصيل الواردة والصادرة: مراحل الفحص، وبنود ا
اقرأ المقال
قضيب التوصيل يفشل بهدوء حين يبدأ فراغ داخل عزله بالتفريغ. يغطي هذا الدليل ميكانيكا التفريغ
اقرأ المقال
صوفيا ليندكفيست مهندسة اختبارات الجهد العالي والتفريغ الجزئي بخبرة 8 سنوات في التأهيل العازلي لقضبان التوصيل الرقائقية. تجري قياسات التفريغ الجزئي وفق IEC 60270، واختبارات تحمل الجهد، وتشخيص العزل، وساهمت في بناء مختبر الجهد العالي الداخلي لـ SHANYUAN. حاصلة على ماجستير هندسة الطاقة الكهربائية من KT
أرسل منحنى التيار وفئة الجهد وأنواع الأطراف — يرد مهندسونا خلال يوم عمل واحد.
