Un busbar laminado de 4 capas diseñado para tracción a 800 V CC pasó rigidez dieléctrica y funcionó limpio en el burn-in, pero el PDIV en una muestra aleatoria colapsó de 2,4 kV a 1,4 kV después de que el cliente cambiara a módulos SiC. Un escaneo CT de microfoco encontró una bolsa de aire de 0,3 mm entre la película PET y el cobre interior, a 2 mm del borde del conductor. Los huecos internos y las delaminaciones no aparecen en una rigidez dieléctrica rutinaria: bajan silenciosamente el PDIV y alimentan el treeing hasta que la película perfora en campo. Esta guía recorre las tres rutas de inspección, los criterios de aceptación por niveles, y el paquete de evidencia que tu proveedor ya debería estar entregándote.
Un busbar laminado de 4 capas diseñado para tracción a 800 V CC pasó rigidez dieléctrica y funcionó limpio en el burn-in, pero el PDIV en una muestra aleatoria colapsó de 2,4 kV a 1,4 kV después de que el cliente cambiara a módulos SiC. Un escaneo CT de microfoco encontró una bolsa de aire de 0,3 mm entre la película PET y el cobre interior, a 2 mm del borde del conductor. Los huecos internos y las delaminaciones no aparecen en una rigidez dieléctrica rutinaria: bajan silenciosamente el PDIV y alimentan el treeing hasta que la película perfora en campo. Esta guía recorre las tres rutas de inspección, los criterios de aceptación por niveles, y el paquete de evidencia que tu proveedor ya debería estar entregándote.
Un busbar laminado de 4 capas de 320 mm de ancho, diseñado para un variador de tracción a 800 V CC, pasó rigidez dieléctrica a 3,5 kVCA y se veía perfecto en el banco. Las primeras 200 unidades sobrevivieron un burn-in de 100 h. Luego el cliente sustituyó los módulos por SiC, redujo el tiempo muerto a 80 ns, y la tensión de inicio de descarga parcial (PDIV) medida en una muestra aleatoria cayó de 2,4 kV a 1,4 kV. Un escaneo CT de microfoco cortó por lo sano el misterio: una bolsa de aire de 0,3 mm estaba entre la película PET y la lámina de cobre interior, a 2 mm del borde del conductor, exactamente donde el agrupamiento de campo es peor.
Los huecos internos y las delaminaciones dentro de un busbar laminado normalmente no aparecen en una rigidez dieléctrica rutinaria. Fallan silenciosamente, bajando la tensión a la que empieza la descarga parcial (partial discharge, PD), y luego alimentan el crecimiento de árboles eléctricos durante meses hasta que la película perfora. Esta guía recorre de dónde vienen esos huecos, cómo encontrarlos con CT de rayos X, C-scan ultrasónico y ensayos de PD, y qué números de aceptación escribir en tu plano para que tu proveedor no pueda salirse por la tangente con la inspección. Si nunca has auditado un taller de busbar laminado, combina esta lectura con nuestra lista de verificación de control de calidad de busbar antes de la primera visita a sitio.
Un hueco es cualquier bolsa de gas atrapado mayor de aproximadamente 50 µm entre dos películas dieléctricas o entre película y cobre. Una delaminación es una desunión planar que se ha extendido lateralmente a lo largo de una interfaz. Ambas son problemas de proceso, no de material. Cinco causas raíz explican casi todos los rechazos que vemos en la información de planta y en las devoluciones de clientes que hemos retro-analizado.
Leer el flujo de fabricación al revés a partir de un resultado CT o C-scan es la manera más rápida de diagnosticar un lote. El recorrido del proceso de fabricación de busbar laminado muestra dónde se sitúa cada uno de estos pasos en el ciclo de prensa.
Un hueco por sí solo no perfora una película PET de 0,25 mm a 1.000 V CC. El aire se rompe a aproximadamente 30 kV/mm, el PET a más bien 150 kV/mm, así que la bolsa de gas dentro del laminado ve un campo local mucho mayor que el sólido circundante. La secuencia que mata la pieza es la que tienes que diseñar alrededor.
Paso uno: mejora de campo. La constante dieléctrica de la película (εr ≈ 3,2 para PET, ≈ 2,1 para Nomex) es mayor que la del aire (εr ≈ 1,0). En términos de condensadores en serie, el campo eléctrico a través de la bolsa de aire se amplifica por la ratio de permitividades: aproximadamente un factor tres justo en el hueco. Cuando ese hueco se sitúa en el borde del conductor, donde el campo geométrico ya es 2-3× el uniforme, la solicitación local cruza 30 kV/mm mucho antes de que lo haga la solicitación de trabajo nominal del busbar.
Paso dos: inicio de descarga parcial. Las micro-descargas empiezan dentro del hueco, ionizando el aire y produciendo ozono y ácido nítrico que atacan la superficie del PET. Paso tres: treeing. Los canales de erosión crecen 5-50 µm por cada 1.000 horas de actividad PD, de forma dendrítica, hasta que una rama une dos capas de conductor. Paso cuatro: perforación. El tiempo desde el primer pC medible hasta el breakdown final en un laminado PET de calidad busbar bajo solicitación PD constante es típicamente de unos pocos miles de horas: lo bastante largo para sobrevivir al ensayo de tipo, lo bastante corto para fallar en campo dentro de la ventana de garantía.
Por eso el número de aceptación que realmente importa no es el tamaño del hueco, sino el margen de PDIV sobre la tensión pico de trabajo. Nuestro artículo complementario sobre diseño de busbar libre de descargas parciales trabaja la vertiente de diseño; este artículo trabaja la vertiente de inspección.

La inspección industrial por rayos X viene en dos sabores. La radiografía 2D convencional proyecta toda la pieza sobre un detector plano en un solo disparo. Ves todas las capas superpuestas. Un hueco entre la capa 2 y la 3 se superpone con un agujero punzonado en la capa 4, y no puedes distinguir cuál es cuál. La radiografía 2D caza desalineaciones graves, películas ausentes y cortocircuitos cobre-cobre grandes, pero es la herramienta equivocada para un hueco de 0,3 mm escondido en una pila de 6 mm.
La tomografía computarizada (CT) hace girar la pieza 360° sobre una plataforma, recoge cientos de proyecciones y reconstruye un volumen de vóxeles sobre el que puedes cortar en cualquier plano. El tamaño de vóxel fija el suelo de resolución: para un busbar de 200-500 mm de lado, un tubo de microfoco a 100-225 kVp típicamente entrega vóxeles isotrópicos de 50-100 µm. Resuelves de forma fiable huecos de aproximadamente 2-3× el tamaño de vóxel, es decir unos 0,15-0,25 mm. Cualquier cosa más pequeña queda escondida en el ruido. ASTM E1695 (método normalizado de ensayo para medir el rendimiento del sistema de tomografía computarizada, revisión vigente 2020) concreta cómo medir esa resolución sobre un fantasma estandarizado de hilo de tungsteno: pide a tu taller que incluya la hoja de datos del hilo-CT en el paquete END en lugar de solo citar un número de vóxel.
Leer cortes CT es una habilidad. Un ingeniero END bien entrenado recorre la pila capa por capa y marca los huecos por (a) diámetro circular equivalente, (b) distancia mínima al borde de conductor más cercano, (c) si el hueco toca algún recorte o borde exterior, y (d) si es planar (delaminación) o volumétrico (burbuja). El software automatizado de porosidad puede listar cada bolsa por encima de un umbral, pero un humano aún tiene que separar los huecos reales de los artefactos de reconstrucción en las características densas de cobre.
La CT no es barata. Un único busbar mediano en un micro-CT de 225 kVp tarda de 15 a 45 minutos de escaneo más de 5 a 15 minutos de reconstrucción e informe, y las tarifas de escaneo externalizado corren del orden de varios cientos de dólares por pieza. Esa economía condiciona la estrategia de muestreo a la que volvemos en la Sección 11.
El ensayo ultrasónico (UT) es el caballo de batalla para laminados compuestos, y se transfiere bien a los busbars laminados. Un transductor focalizado de 5-10 MHz pulsa ultrasonido acoplado por agua sobre la cara superior de cobre. La onda sonora viaja a través del cobre, refleja en cada frontera de impedancia acústica y regresa. Una interfaz dieléctrico-cobre bien unida da un pequeño eco de pared posterior consistente. Una interfaz delaminada o con hueco introduce un hueco de aire (desajuste acústico cercano al 100 %) y devuelve un eco de cara frontal mucho más fuerte, con casi ninguna señal alcanzando la pared posterior.
Un C-scan rasteriza el transductor sobre la pieza y representa la amplitud del eco enmarcado sobre un mapa de color desde arriba. El operador fija dos puertas: una alrededor del eco de superficie frontal, otra alrededor del eco esperado de interfaz cobre-película. Las delaminaciones aparecen como manchas de color repentinas, geométricamente delimitadas. Los cúmulos de porosidad aparecen como moteado. El beso seco en el borde (donde la resina del filete no mojó) aparece como una banda oscura continua a lo largo del perímetro.
Las fortalezas del UT: es rápido (un busbar de 400 × 300 mm se escanea en 3-8 minutos), es barato, y caza delaminaciones planas que la CT puede pasar por alto porque el hueco del hueco es menor que un vóxel. Su debilidad: el cobre atenúa el ultrasonido de alta frecuencia, así que sobre una capa de cobre de 3 mm la resolución en la película interior cae; y el UT no puede decirte la posición a través del espesor de un reflector sin un B-scan. Usamos el UT como la pantalla del 100 %, y la CT como el seguimiento de las unidades marcadas. La página de recursos sobre descargas parciales y la referencia UT de la Sección 13 son un buen par de partida para escribir una especificación END interna.

El ensayo de descargas parciales es la única ruta que mide la consecuencia eléctrica de un hueco en lugar del hueco mismo. IEC 60270 (Técnicas de ensayo de alta tensión — Medidas de descarga parcial, edición 2015) define el bucle de medición: el transformador de ensayo suministra tensión alterna de frecuencia industrial (típicamente 50 o 60 Hz) o CA resonante; un condensador de acoplamiento (100 nF a 1 nF, bajo ruido parcial interno) forma un bucle de alta frecuencia con el dispositivo bajo ensayo; un instrumento de PD de ancho de banda amplio (banda estrecha o ancha, 100 kHz a 1 MHz según la norma) lee la carga aparente en pC.
Los dos números que importan en un busbar:
Un hueco en el borde del cobre es el peor caso porque la mejora de campo allí multiplica la solicitación interna ya elevada. Empíricamente, un busbar bien laminado para servicio a 800 V CC debe mantener un PDIV de no menos de 1,5-2,0× la tensión pico de trabajo con <10 pC medidos a 1,1× Um. Un único hueco de borde de 0,3 mm puede derribar el PDIV un 30-50 %: exactamente el fallo con el que abrimos este artículo. El ensayo de PD es destructivo solo para el proceso (estás energizando la pieza), pero es sensible, rápido (una rampa de 5 minutos por pieza), y te da un número que los clientes pueden auditar. Cubrimos el bucle de medición en más profundidad en la página de recursos sobre descargas parciales.
Ninguna ruta gana en todos los ejes. La tabla siguiente apila resolución, ciclo, coste por unidad y lo que realmente te dice cada ruta. Un programa de producción serio las combina: 100 % UT + 100 % PD en línea, CT en primer artículo, en unidades fuera de familia y en un plan de muestreo de baja frecuencia.
| Ruta | Defecto más pequeño encontrado | Ciclo / unidad | Coste relativo | Qué te dice |
|---|---|---|---|---|
| Radiografía 2D por rayos X | ~0,5-1 mm hueco; cortocircuitos/desalineaciones grandes | 10-30 s | Bajo | Solo errores graves de montaje; se desconoce la profundidad del hueco |
| Micro-CT 3D de rayos X | ~0,15-0,25 mm hueco a vóxel de 50-100 µm | 15-45 min | Alto (varios cientos de USD externalizado) | Posición 3D, diámetro equivalente, distancia al borde, plano de delaminación |
| C-scan ultrasónico | ~0,5-1 mm desunión plana; cúmulos de porosidad | 3-8 min | Bajo-medio | Mapa de unión desde arriba; profundidad a través del espesor solo con B-scan |
| Ensayo PD (IEC 60270) | Hasta <10 pC; ve huecos eléctricamente activos solamente | 3-5 min | Bajo | Números PDIV/PDEV; predice directamente el margen de vida en campo |
| Corte transversal destructivo | Cualquier defecto por encima de 20 µm pulido | 1-2 días de laboratorio | Medio (cupón consumido) | Verdad de referencia; espesor de película, mojado del filete, morfología del hueco |
Observa que CT y PD no siempre concuerdan. Un pequeño hueco enterrado en el centro de bajo campo de un busbar puede encenderse en CT pero nunca producir un pC en el equipo de PD. A la inversa, una delaminación bajo una cabeza de perno que la CT pasa por alto debido al endurecimiento del haz puede producir PD estable a 1,5 kV. Trata las dos como complementarias, no como sustitutas.
Escribir un único número plano como «no huecos mayores de 0,5 mm» en el plano es a la vez demasiado estricto y demasiado laxo. Demasiado estricto porque un hueco de 0,8 mm sentado en el centro eléctricamente tranquilo de una amplia barra de neutro casi nunca causa PD. Demasiado laxo porque un hueco de 0,2 mm conectado al borde del cobre en un recorte concentrador de campo puede ser un asesino de vida en campo. El enfoque correcto es zonificar el busbar y aplicar límites distintos por zona.
Dentro de los 3 mm de cualquier borde de cobre, cualquier agujero de perno, cualquier esquina de recorte, o cualquier transición de terminal: no se permite ningún hueco. Ningún diámetro equivalente por encima de 0,1 mm, ninguna delaminación mayor de 2 mm, y absolutamente ningún hueco conectado al borde exterior. Esta es la zona donde la mejora de campo es mayor y donde empieza el inicio de PD.
A más de 5 mm de cualquier borde de conductor, lejos de agujeros de perno, donde el campo es esencialmente uniforme: se permiten huecos aislados no conectados al borde de hasta 0,5 mm de diámetro equivalente, con área total de hueco por debajo del 1 % del área escaneada. Se permiten pequeños cúmulos de porosidad siempre que dos huecos no estén a menos de 1 mm entre sí.
Sin ampollas, sin subllenado, sin cobre expuesto visible desde fuera. La cubierta exterior debe ser continua; cualquier porosidad superficial es un rechazo estético y de riesgo de tracking independientemente del tamaño.
La página de descarga de documentos de calidad de nuestro sitio muestra cómo adjuntamos el plano de zonas como PDF al informe de inspección para que el operario y el cliente lean el mismo mapa.
La misma geometría física del busbar puede operar más laxa o más estricta según la tensión del sistema y el entorno de conmutación. Tres aplicaciones de referencia marcan la dirección del viaje.
Un busbar de tracción o de rack de servidores a 800 V CC ve un pico de 800 V más frentes rápidos SiC a 10-50 kV/µs. La sobretensión transitoria en los terminales DC-link puede alcanzar 1,2-1,4× la nominal. Aceptación: los huecos de Zona 1 por encima de 0,15 mm se rechazan; el PDIV debe superar 2,0 kV con <10 pC a 1,1× Um. El ciclo térmico de -40 °C a 125 °C no debe desplazar el PDIV más de un 15 %. Trabajamos los números de tensión y distancia en la guía de diseño de aislamiento a 800 V CC.
Un busbar de CC fotovoltaica a 1.000 V ve solicitación CC continua a la intemperie, más ciclos térmicos diarios y una expectativa de vida útil de 15-25 años. El crecimiento de árboles CC es más lento que el CA pero dependiente de polaridad, y la entrada de humedad a través de un hueco conectado al borde es un modo de fallo real en emplazamientos costeros. Aceptación: cero huecos conectados al borde en cualquier parte de la pieza; el diámetro equivalente de Zona 2 limitado a 0,3 mm; PDIV verificado en ambas polaridades tras un pre-acondicionamiento de humedad-calor de 96 h a 85 °C / 85 % HR.
Un busbar de tracción ferroviaria de 1,5-3 kV CC se sitúa en un entorno de vibración y choque, con refrigeración por aire forzado y una vida de diseño de 30 años. La Zona 1 se estrecha hasta no tener huecos medibles por encima del suelo de resolución CT (~0,15 mm); la Zona 2 solo permite huecos aislados por debajo de 0,3 mm; 100 % ensayo PD a 1,5× Um con <5 pC; y el proveedor debe proporcionar CT en cada quinta pieza del primer lote más muestras de auditoría continuas. La página de aplicación ferroviaria sobre convertidores de tracción ferroviaria lista las restricciones sistémicas circundantes.
La tabla siguiente condensa las reglas por niveles de las Secciones 8 y 9 en una sola matriz. Trátala como punto de partida, no como contrato; los números finales en tu plano deben ser aprobados por el ingeniero de alta tensión del cliente y reflejarse en la rutina de inspección que acordemos en la página de calidad antes del lanzamiento en serie.
| Criterio | Inversor 800 V CC | Inversor FV 1.000 V | Tracción >1 kV |
|---|---|---|---|
| Zona 1 (dentro de 3 mm del borde / agujero) | Sin hueco >0,15 mm | Sin hueco >0,10 mm; ninguno conectado al borde | Sin hueco por encima de resolución CT (~0,15 mm) |
| Zona 2 (plano medio, bajo campo) | Máx. 0,5 mm Ø eq.; <1 % área | Máx. 0,3 mm Ø eq.; <0,5 % área | Máx. 0,3 mm Ø eq.; solo aislados |
| Longitud de delaminación | <5 mm total, no conectado al borde | <3 mm total | <2 mm total |
| PDIV en ensayo de tipo | ≥2,0 kV, <10 pC | ≥2,5 kV, <10 pC ambas polaridades | ≥3,0 kV, <5 pC |
| PD tras ciclo térmico | Deriva PDIV <15 % | Deriva PDIV <10 % tras 96 h humedad-calor | Deriva PDIV <10 % tras 200 ciclos |
| Muestreo CT | Primer artículo + auditoría 5 % | Primer artículo + auditoría 10 % | Primer artículo + auditoría 20 % |
Estos números son puntos de partida de ingeniería coherentes con la práctica de coordinación de aislamiento IEC 60664-1 para tensiones consignadas en esta banda, no un límite de aceptación certificado. Deben estrecharse más donde el busbar se sitúa directamente al lado de un módulo SiC con dv/dt pronunciado, porque la solicitación de impulso repetida envejece los micro-huecos más rápido que el CA de frecuencia industrial.
Nadie hace CT de todas las unidades a varios cientos de dólares por escaneo. El hábito estadístico es separar tres capas de inspección.
Inspección de primer artículo (FAI). Las primeras 1-3 piezas de producción de cada herramental nuevo, cada lote nuevo de película y cada cambio de receta de prensa reciben el tratamiento completo: CT 3D a una resolución que cumple el límite de Zona 1, barrido PD completo y un cupón de corte transversal destructivo. El informe FAI se convierte en la referencia contra la que se comparan todos los lotes posteriores.
Ensayos en línea del 100 %. La rigidez dieléctrica, la resistencia de aislamiento y la PD a una tensión fija de apto/no apto son baratos (30-60 s cada uno) y se ejecutan en todas las unidades. Estos cazan la deriva grave del proceso pero no pueden dimensionar un hueco. El C-scan ultrasónico a 5-10 MHz se añade a menudo al 100 % en programas de alta fiabilidad porque una pieza de 400 mm se escanea en pocos minutos.
Muestreo de lote (AQL). Usa el muestreo simple ANSI/ASQ Z1.4 (MIL-STD-105E legacy), nivel general de inspección II, con un AQL de 1,0 para no-conformidades mayores (huecos en Zona 1, PD por encima del límite) y 2,5 para menores (ampollas cosméticas). Escanea CT de 2-5 piezas por lote; si alguna falla Zona 1, el lote se somete a cribado CT del 100 % o se pone en cuarentena pendiente de revisión del proceso.
La unidad económica de la CT importa. En un programa de 300 unidades/mes, el CT del 100 % a 40 minutos por pieza necesita aproximadamente dos turnos de escáner y un ingeniero END dedicado: una línea de capital que la mayoría de los talleres pequeños de busbar simplemente no soportan. Por eso los laboratorios de CT externalizados, o un escáner compartido sobre base suministrada por el cliente, son la norma para tiradas por debajo de 1.000 unidades. Nuestra guía fabricar-o-comprar de busbar laminado recorre lo que esa carga END significa para la decisión in-house frente a subcontrata.
Cuando audites a un proveedor de busbar laminado, pide el siguiente paquete. Un proveedor que no pueda producirlo todo a petición o está operando con inspección ad-hoc o aún no ha codificado el procedimiento de huecos.
Publicamos las plantillas que usamos en la página de documentos de calidad para que los clientes puedan comparar lo que reciben contra una referencia neutral. Si aún estás eligiendo entre proveedores, la lista de verificación de auditoría de fábrica del proveedor añade las preguntas de planta que el registro en papel no puede responder.
La CT es potente pero no siempre es la decisión correcta. Tres condiciones juntas justifican eliminar la CT de la rutina y confiar en la PD más el corte transversal destructivo: (a) el busbar es de baja tensión (digamos, por debajo de 250 V CC), donde la solicitación de trabajo es una fracción pequeña de la resistencia intrínseca de la película; (b) la ventana de proceso está madura —misma prensa, mismo lote de película, misma pila operando durante más de 12 meses sin excursiones PD; y (c) el cliente ha aprobado un estudio de capacidad de proceso que muestra Cpk por encima de 1,33 en el PDIV sobre al menos 30 lotes consecutivos.
Bajo esas condiciones, un ensayo PD del 100 % a 1,5× Um más un cupón de corte transversal destructivo por lote (pulido, medido a 100×) da una garantía más barata, estadísticamente equivalente. La PD es sensible a los huecos eléctricamente activos; el cupón pulido caza la geometría que la PD pasa por alto. Seguimos recomendando un escaneo CT por herramental nuevo, porque es cuando realmente se está probando la receta de prensa y cuando una delaminación oculta aún no ha sido aprendida fuera del proceso.
La misma lógica aplica a los conjuntos adyacentes de alta tensión. Los busbars de potencia pulsada para plantas piloto de fusión, por ejemplo, conviven con dV/dt mucho mayores pero a bajo ciclo de servicio; su estrategia de inspección de huecos cambia CT por PD a mayor tensión y un conjunto distinto de modos de fallo, que comparamos en el artículo sobre busbar de potencia pulsada para fusión. Del mismo modo, la guía de contención de arco interno explica por qué la integridad de la unión de bordes —que la inspección de huecos realmente protege— importa tanto para la contención de arco como para la PD.
Si estás sacando busbars laminados a concurso, añade tres líneas al bloque de notas del plano: (1) límites de huecos en Zona 1 y Zona 2 según la matriz anterior, referenciados a un apéndice del plano; (2) ensayo PD del 100 % a la tensión acordada con el límite de pC registrado en el certificado de ensayo; y (3) informe CT de primer artículo con tamaño de vóxel declarado, no solo implícito. Rechaza cualquier cotización que responda con una línea «100 % rigidez dieléctrica ensayada» y sin PD, sin UT y sin plan CT. Para piezas construidas por SHANYUAN, nuestra línea de busbar laminado multicapa se ofrece con C-scan UT y ensayo PD según IEC 60270 como estándar; el CT en primer artículo se acuerda a petición. Envíanos el plano a través de la página de contacto y te devolveremos un paquete de inspección de muestra —cortes CT, imagen C-scan y traza PD— con la cotización para que puedas comparar qué aspecto tiene un informe de huecos real antes de adjudicar el lote.
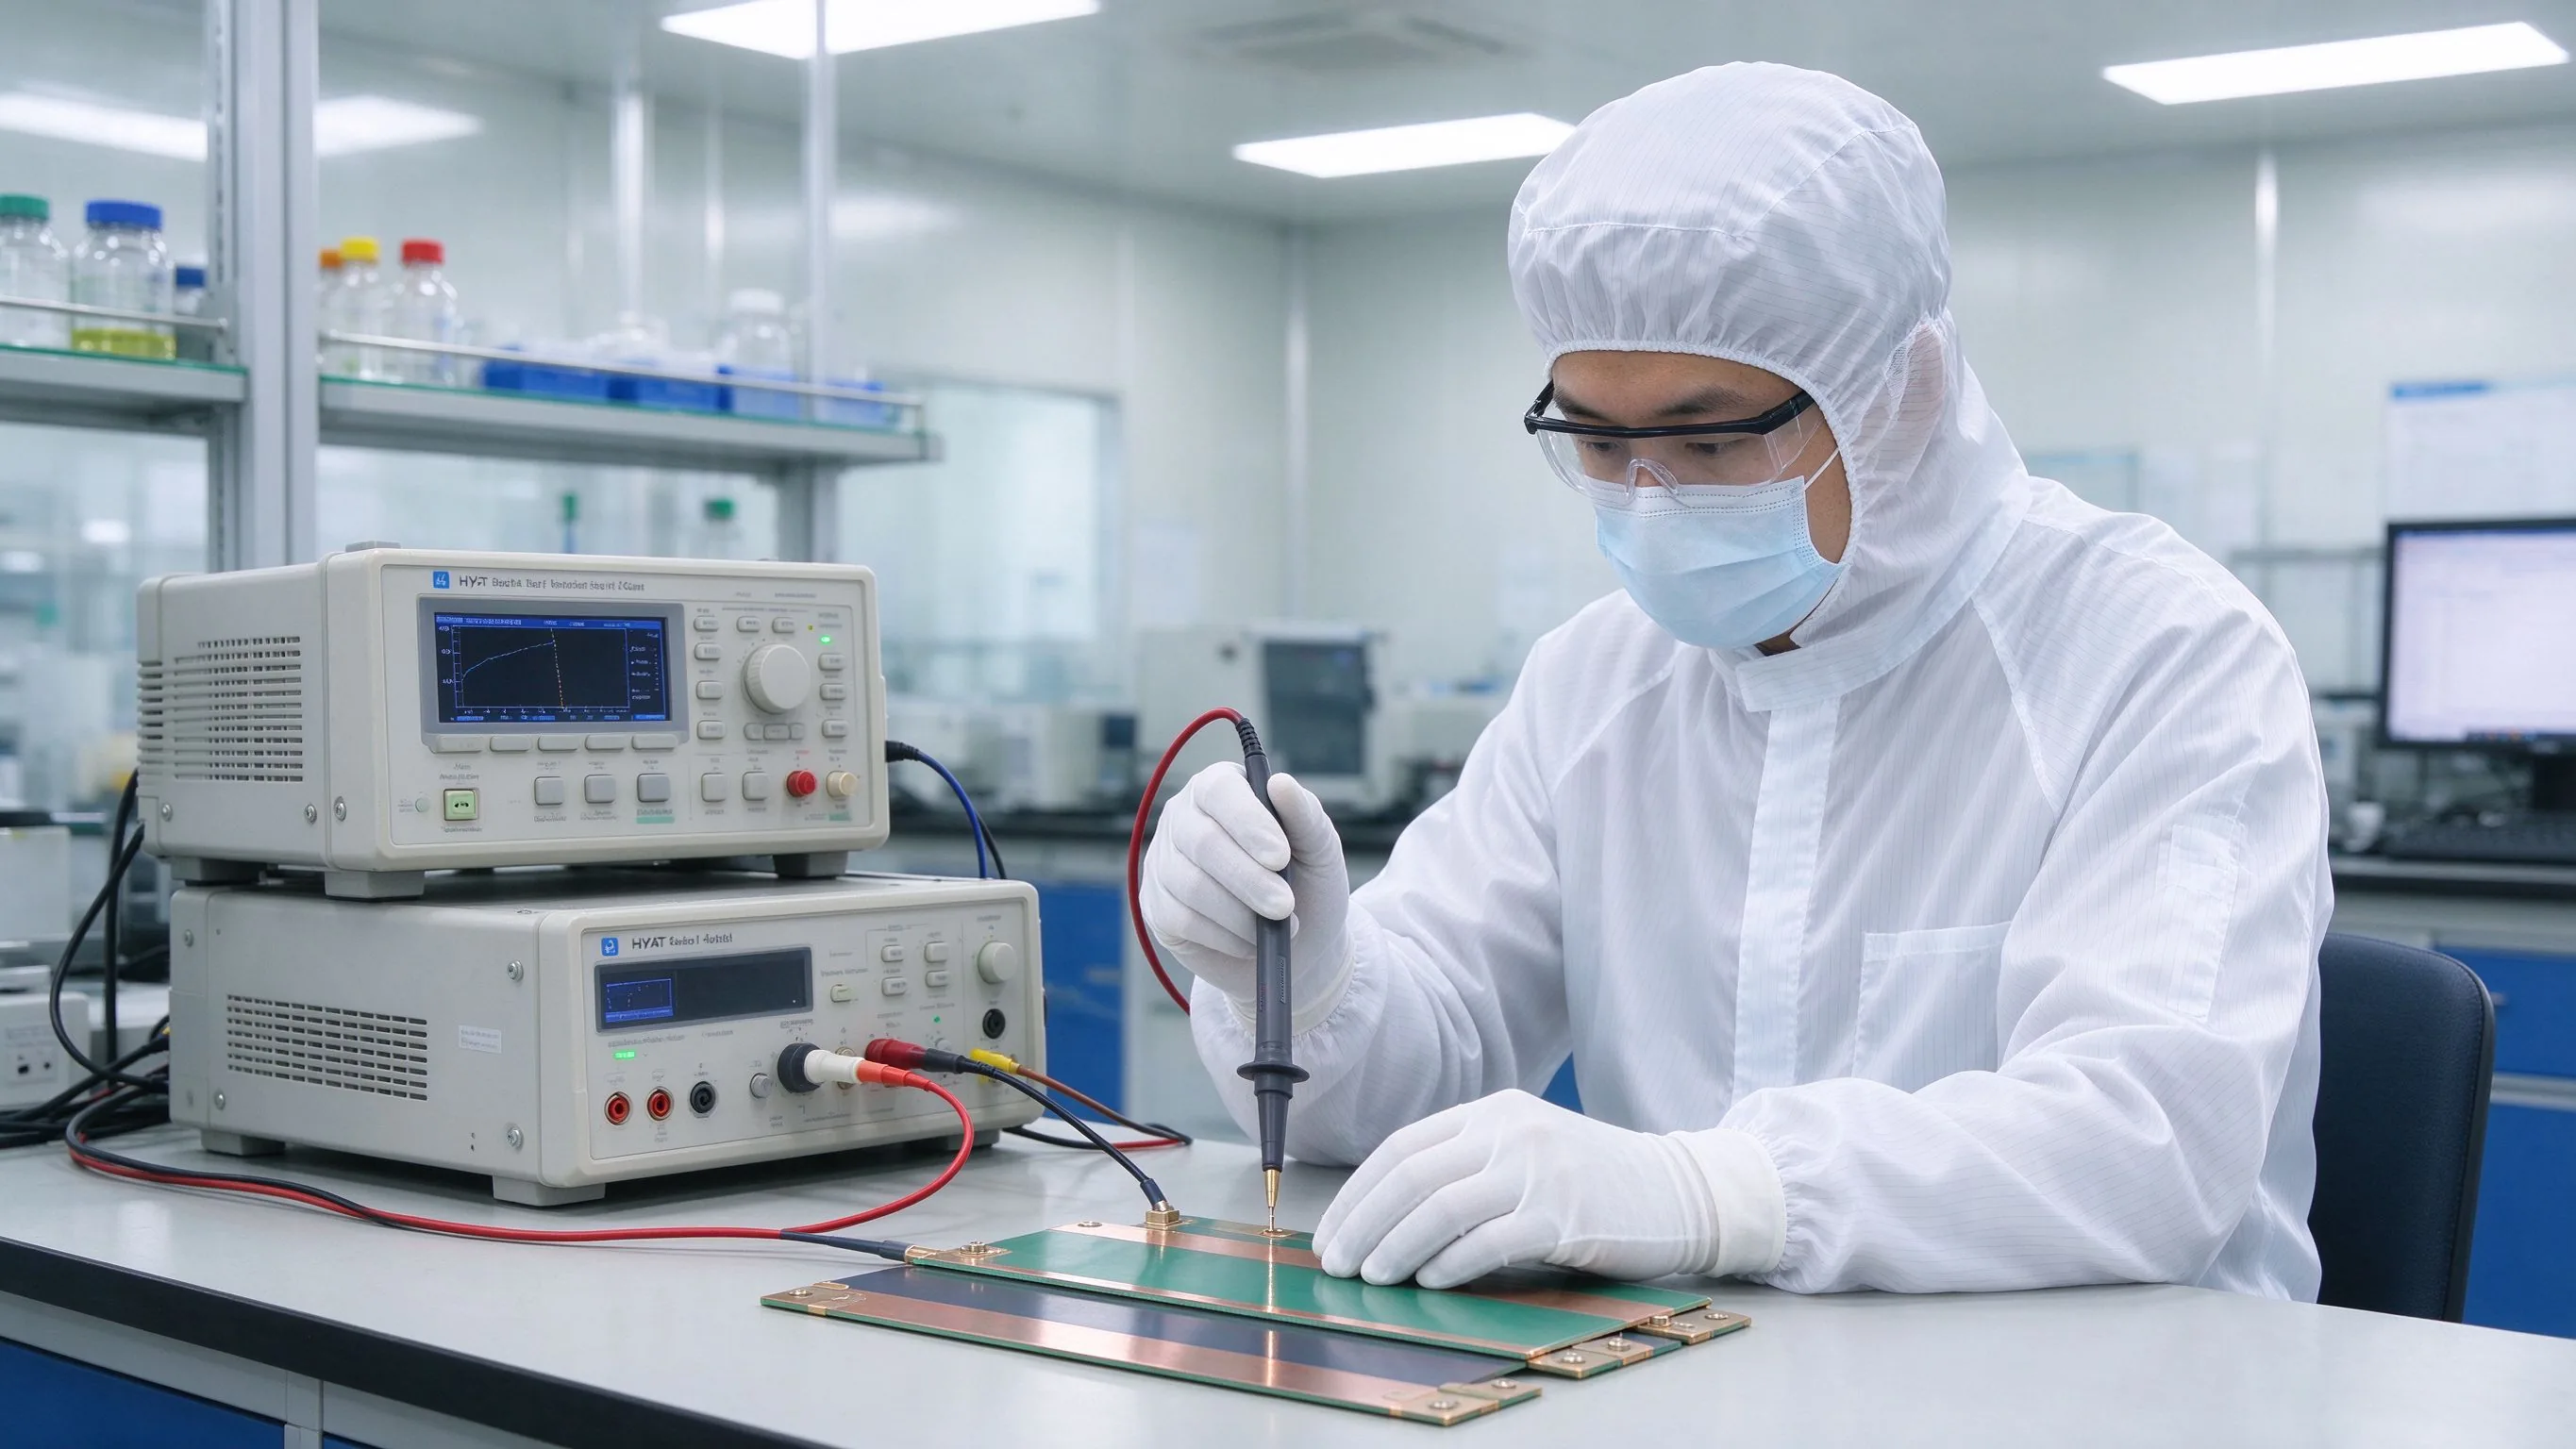
Esta guía define cómo los compradores deben verificar los busbar entrantes y salientes: et
Leer artículo
Una barra falla silenciosamente cuando un vacío dentro de su aislamiento empieza a descarg
Leer artículo
Sofia Lindqvist es ingeniera de ensayos de alta tensión y descargas parciales con 8 años de experiencia en la cualificación dieléctrica de barras colectoras laminadas. Realiza mediciones de descargas parciales según IEC 60270, ensayos de tensión soportada y diagnósticos de aislamiento, y ayudó a con
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
