Eine 4-schichtige laminated-busbar, ausgelegt für 800 V DC-Traktion, bestand Hipot und brannte sauber ein, aber PDIV auf einer Stichprobe kollabierte von 2,4 kV auf 1,4 kV, nachdem der Kunde auf SiC-Module umgestellt hatte. Ein Mikrofokus-CT-Scan fand eine 0,3 mm große Luftblase zwischen PET-Folie und Innenkupfer, 2 mm von der Leiterkante entfernt. Interne Hohlräume und Delaminationen zeigen sich bei einem Routine-Hipot nicht – sie senken leise PDIV und speisen Baumwachstum, bis die Folie im Feld durchschlägt. Dieser Leitfaden geht durch die drei Prüfwege, die abgestuften Abnahmekriterien und das Nachweispaket, das Ihr Lieferant Ihnen bereits aushändigen sollte.
Eine 4-schichtige laminated-busbar, ausgelegt für 800 V DC-Traktion, bestand Hipot und brannte sauber ein, aber PDIV auf einer Stichprobe kollabierte von 2,4 kV auf 1,4 kV, nachdem der Kunde auf SiC-Module umgestellt hatte. Ein Mikrofokus-CT-Scan fand eine 0,3 mm große Luftblase zwischen PET-Folie und Innenkupfer, 2 mm von der Leiterkante entfernt. Interne Hohlräume und Delaminationen zeigen sich bei einem Routine-Hipot nicht – sie senken leise PDIV und speisen Baumwachstum, bis die Folie im Feld durchschlägt. Dieser Leitfaden geht durch die drei Prüfwege, die abgestuften Abnahmekriterien und das Nachweispaket, das Ihr Lieferant Ihnen bereits aushändigen sollte.
Eine 4-schichtige laminated-busbar von 320 mm Breite, ausgelegt für einen 800-V-DC-Traktionsantrieb, bestand Hipot bei 3,5 kVAC und sah auf dem Prüfstand perfekt aus. Die ersten 200 Einheiten überlebten eine 100-Stunden-Einbrennung. Dann tauschte der Kunde SiC-Module ein, senkte die Totzeit auf 80 ns, und die an einer Stichprobe gemessene Teilentladungseinsatzspannung (PDIV) fiel von 2,4 kV auf 1,4 kV. Ein Mikrofokus-CT-Scan machte das Rätsel kurz: eine 0,3 mm große Luftblase saß zwischen der PET-Folie und der Innenkupferfolie, 2 mm von der Leiterkante entfernt – genau dort, wo die Feldüberhöhung am stärksten ist.
Interne Hohlräume und Delaminationen innerhalb einer laminated-busbar zeigen sich üblicherweise nicht bei einem Routine-Hipot. Sie versagen leise, indem sie die Spannung senken, bei der Teilentladung (TE) beginnt, und dann monatelang elektrisches Baumwachstum speisen, bis die Folie durchschlägt. Dieser Leitfaden geht durch, woher diese Hohlräume kommen, wie man sie mit Röntgen-CT, Ultraschall-C-Scan und TE-Prüfung findet und welche Abnahmezahlen Sie in Ihre Zeichnung schreiben, damit Ihr Lieferant die Prüfung nicht wegwinkt. Wenn Sie noch nie einen laminated-busbar-Betrieb auditiert haben, pairen Sie diese Lektüre mit unserer busbar-Qualitätskontroll-Prüf-Checkliste vor dem ersten Besuch vor Ort.
Ein Hohlraum ist jede eingeschlossene Gaskammer größer als etwa 50 µm zwischen zwei Dielektrikumsfolien oder zwischen Folie und Kupfer. Eine Delamination ist eine planare Ablösung, die sich entlang einer Grenzfläche lateral ausgebreitet hat. Beides sind Prozessprobleme, keine Materialprobleme. Fünf Ursachen machen fast jeden Ausschuss aus, den wir in Werkstatt-Rückmeldungen und bei Kundenrückläufen, die wir rückentwickelt haben, sehen.
Das Zurücklesen des Fertigungsablaufs aus einem CT- oder C-Scan-Ergebnis ist der schnellste Weg, eine Charge zu troubleshooten. Der durchgehende Fertigungsprozess von laminated-busbars zeigt, wo jeder dieser Schritte im Presstakt sitzt.
Ein Hohlraum für sich durchschlägt eine 0,25-mm-PET-Folie bei 1.000 V DC nicht. Luft bricht bei etwa 30 kV/mm durch, PET eher bei 150 kV/mm, also sieht die Gaskammer im Inneren des Laminats ein viel höheres lokales Feld als das umgebende Festkörper. Die Sequenz, die das Bauteil tötet, ist die, die Sie konstruktiv umgehen müssen.
Schritt eins: Feldüberhöhung. Die Dielektrizitätskonstante der Folie (εr ≈ 3,2 für PET, ≈ 2,1 für Nomex) ist höher als die der Luft (εr ≈ 1,0). In Reihenkondensator-Terminologie wird das elektrische Feld über der Luftkammer um das Verhältnis der Dielektrizitätskonstanten verstärkt – direkt am Hohlraum um etwa den Faktor drei. Wenn dieser Hohlraum an der Leiterkante sitzt, wo das geometrische Feld bereits 2–3-fach so hoch ist wie im ebenen Wert, überschreitet die lokale Belastung 30 kV/mm lange bevor die Nennbetriebsfeldstärke der busbar es tut.
Schritt zwei: Teilentladungseinsatz. Mikroentladungen beginnen im Inneren des Hohlraums, ionisieren die Luft und erzeugen Ozon und Salpetersäure, die die PET-Oberfläche angreifen. Schritt drei: Baumbildung. Die Erosionskanäle wachsen 5–50 µm pro tausend Stunden TE-Aktivität, dendritisch, bis ein Zweig zwei Leiterschichten überbrückt. Schritt vier: Durchschlag. Die Zeit von der ersten messbaren pC bis zum endgültigen Durchschlag in einer busbar-Grad-PET-Laminat bei konstanter TE-Belastung beträgt typischerweise wenige tausend Stunden – lang genug, um den Typprüfstand zu überleben, kurz genug, um innerhalb der Gewährleistungsfrist im Feld auszufallen.
Deshalb ist die Abnahmezahl, die tatsächlich zählt, nicht die Hohlraumgröße, sondern die PDIV-Marge oberhalb der Betriebsspannungsspitze. Unser Begleitbeitrag zum TE-freien busbar-Design arbeitet die Konstruktionsseite durch; dieser Artikel arbeitet die Prüfseite durch.
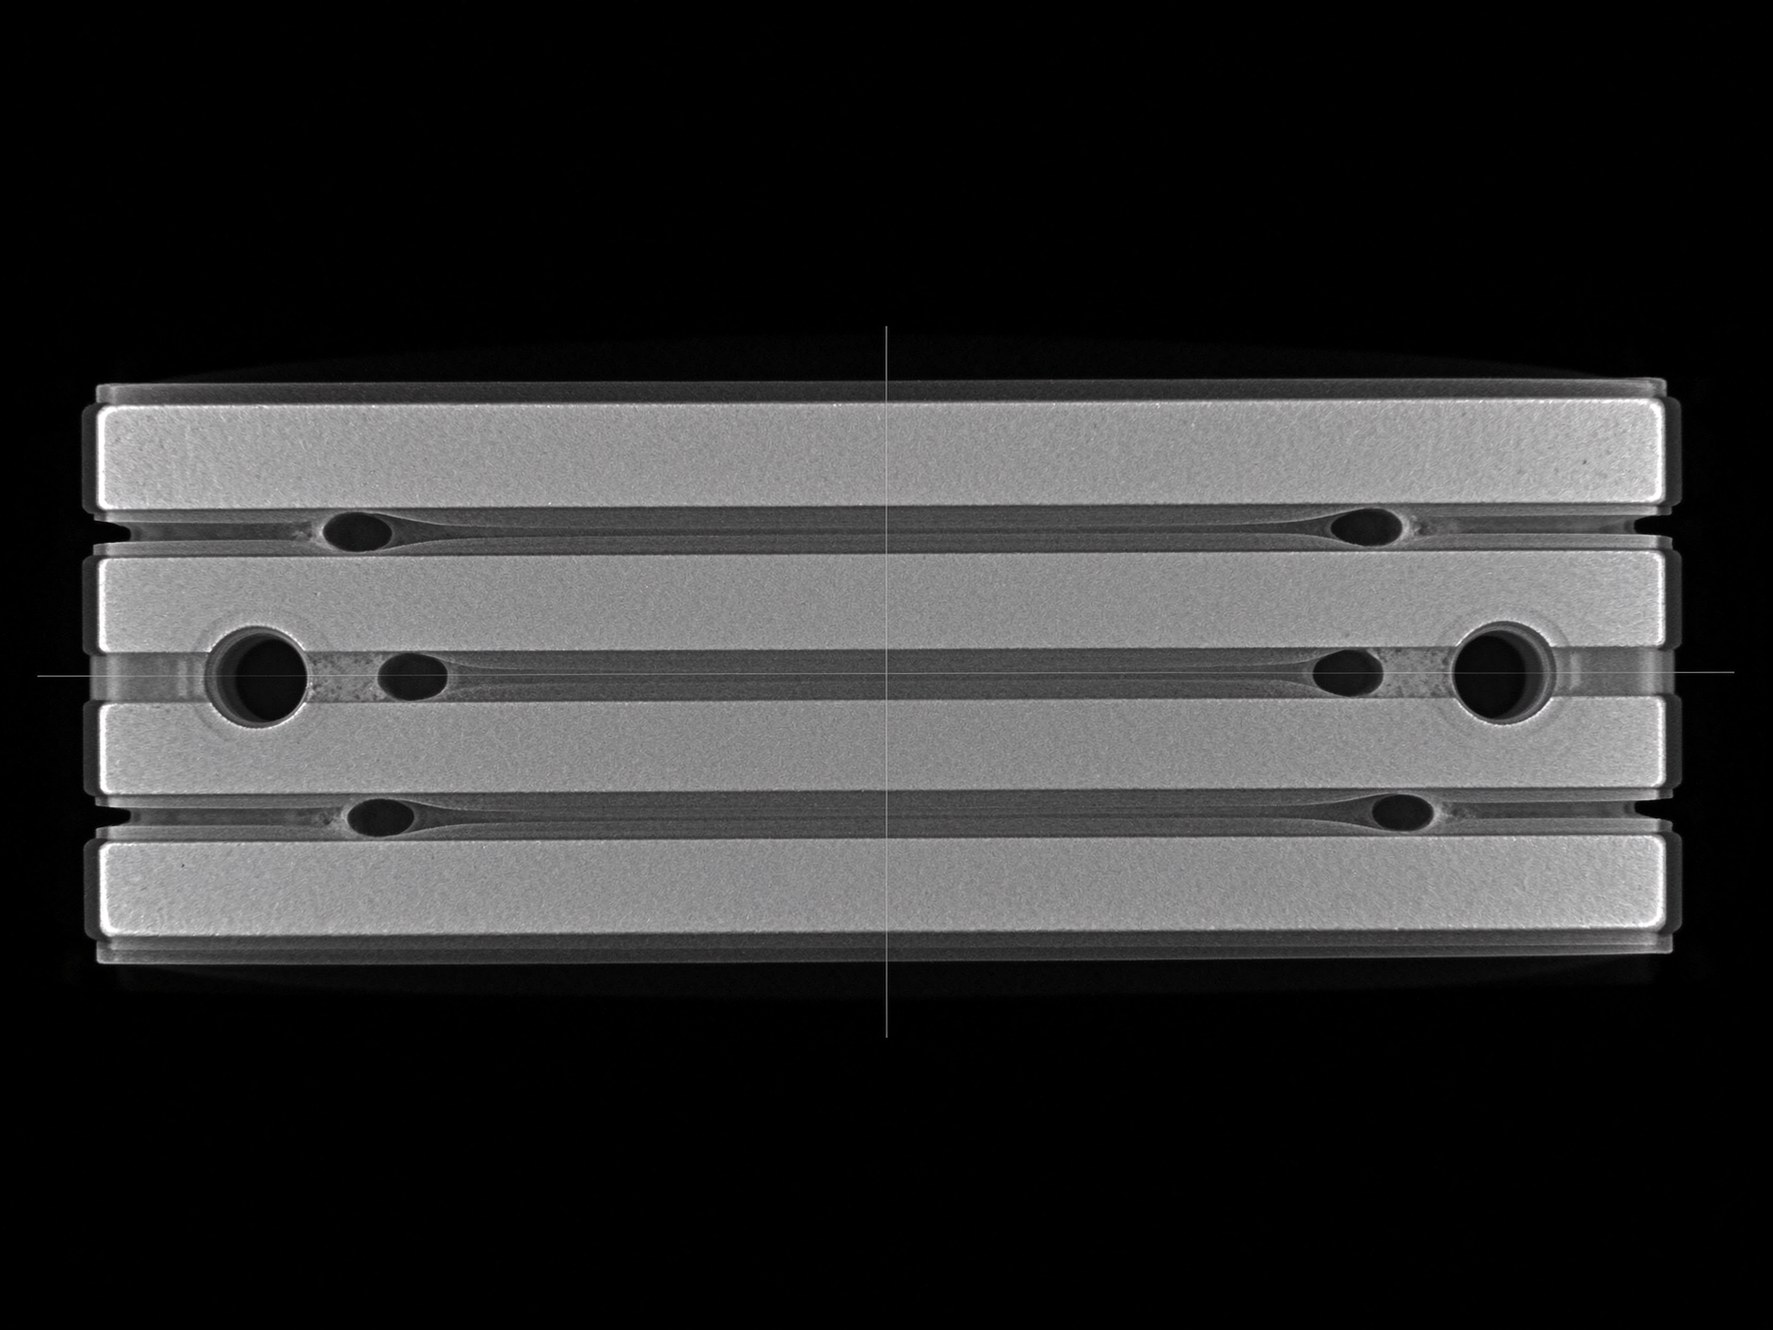
Die industrielle Röntgenprüfung kommt in zwei Geschmacksrichtungen. Die konventionelle 2D-Radiographie projiziert das gesamte Bauteil in einem Schuss auf einen Flachdetektor. Man sieht jede Lage übereinandergelegt. Ein Hohlraum zwischen Schicht 2 und Schicht 3 überlagert sich mit einem gestanzten Loch in Schicht 4, und man kann nicht sagen, welches welches ist. Das 2D-Röntgen fängt grobe Fehlausrichtung, fehlende Folien und große Kupfer-zu-Kupfer-Kurzschlüsse, aber es ist das falsche Werkzeug für einen 0,3-mm-Hohlraum, der in einem 6 mm-Stapel versteckt ist.
Die Computertomographie (CT) rotiert das Bauteil 360° auf einem Tisch, sammelt hunderte Projektionen und rekonstruiert ein Voxelvolumen, auf dem man in jeder Ebene schneiden kann. Die Voxelgröße setzt die Auflösungsuntergrenze: Für eine busbar von 200–500 mm Seitenlänge liefert ein Mikrofokus-Röhre bei 100–225 kVp typischerweise 50–100 µm isotrope Voxel. Man löst zuverlässig Hohlräume bis hinunter zu etwa dem 2–3-fachen der Voxelgröße auf, also etwa 0,15–0,25 mm auf. Alles kleinere ist im Rauschen verborgen. ASTM E1695 (Standard-Testverfahren zur Messung der Leistungsfähigkeit von CT-Systemen, aktuelle Revision 2020) schreibt vor, wie man diese Auflösung an einem standardisierten Wolframdraht-Phantom misst – bitten Sie Ihren Betrieb, das Draht-CT-Datenblatt in das ZfP-Paket aufzunehmen, nicht nur eine Voxelzahl zu nennen.
CT-Schnitte lesen ist eine Fertigkeit. Ein gut ausgebildeter ZfP-Ingenieur scrollt sich Schicht für Schicht durch den Stapel und markiert Hohlräume nach (a) äquivalentem Kreisdurchmesser, (b) Mindestabstand zur nächsten Leiterkante, (c) ob der Hohlraum irgendeine Aussparung oder Außenkante berührt und (d) ob er planar (Delamination) oder volumetrisch (Blase) ist. Automatisierte Porositätssoftware kann jede Kammer über einem Schwellenwert auflisten, aber ein Mensch muss immer noch echte Hohlräume von Rekonstruktionsartefakten an dichten Kupfermerkmalen trennen.
CT kommt nicht billig. Eine einzelne mittlere busbar auf einem 225-kVp-Mikro-CT braucht 15–45 Minuten Scanzeit plus 5–15 Minuten Rekonstruktion und Bericht, und ausgelagerte Scan-Gebühren liegen in der Größenordnung von mehreren hundert US-Dollar pro Bauteil. Diese Ökonomie treibt die Abtaststrategie, auf die wir in Abschnitt 11 zurückkommen.
Die Ultraschallprüfung (UT) ist das Arbeitspferd für Verbundleichtbau und überträgt gut auf laminated-busbars. Ein 5–10 MHz fokussierter Wandler sendet wassergekoppelten Ultraschall in die obere Kupferfläche. Die Schallwelle läuft durch das Kupfer, reflektiert an jeder akustischen Impedanzgrenze und kehrt zurück. Eine gut verbundene Dielektrikum-zu-Kupfer-Grenzfläche gibt ein kleines, konsistentes Rückwandecho. Eine delaminierte oder hohlraumbehaftete Grenzfläche führt eine Luftlücke ein (akustische Fehlanpassung nahe 100 Prozent) und gibt ein viel stärkeres Vorderfachecho, wobei fast kein Signal die Rückwand erreicht.
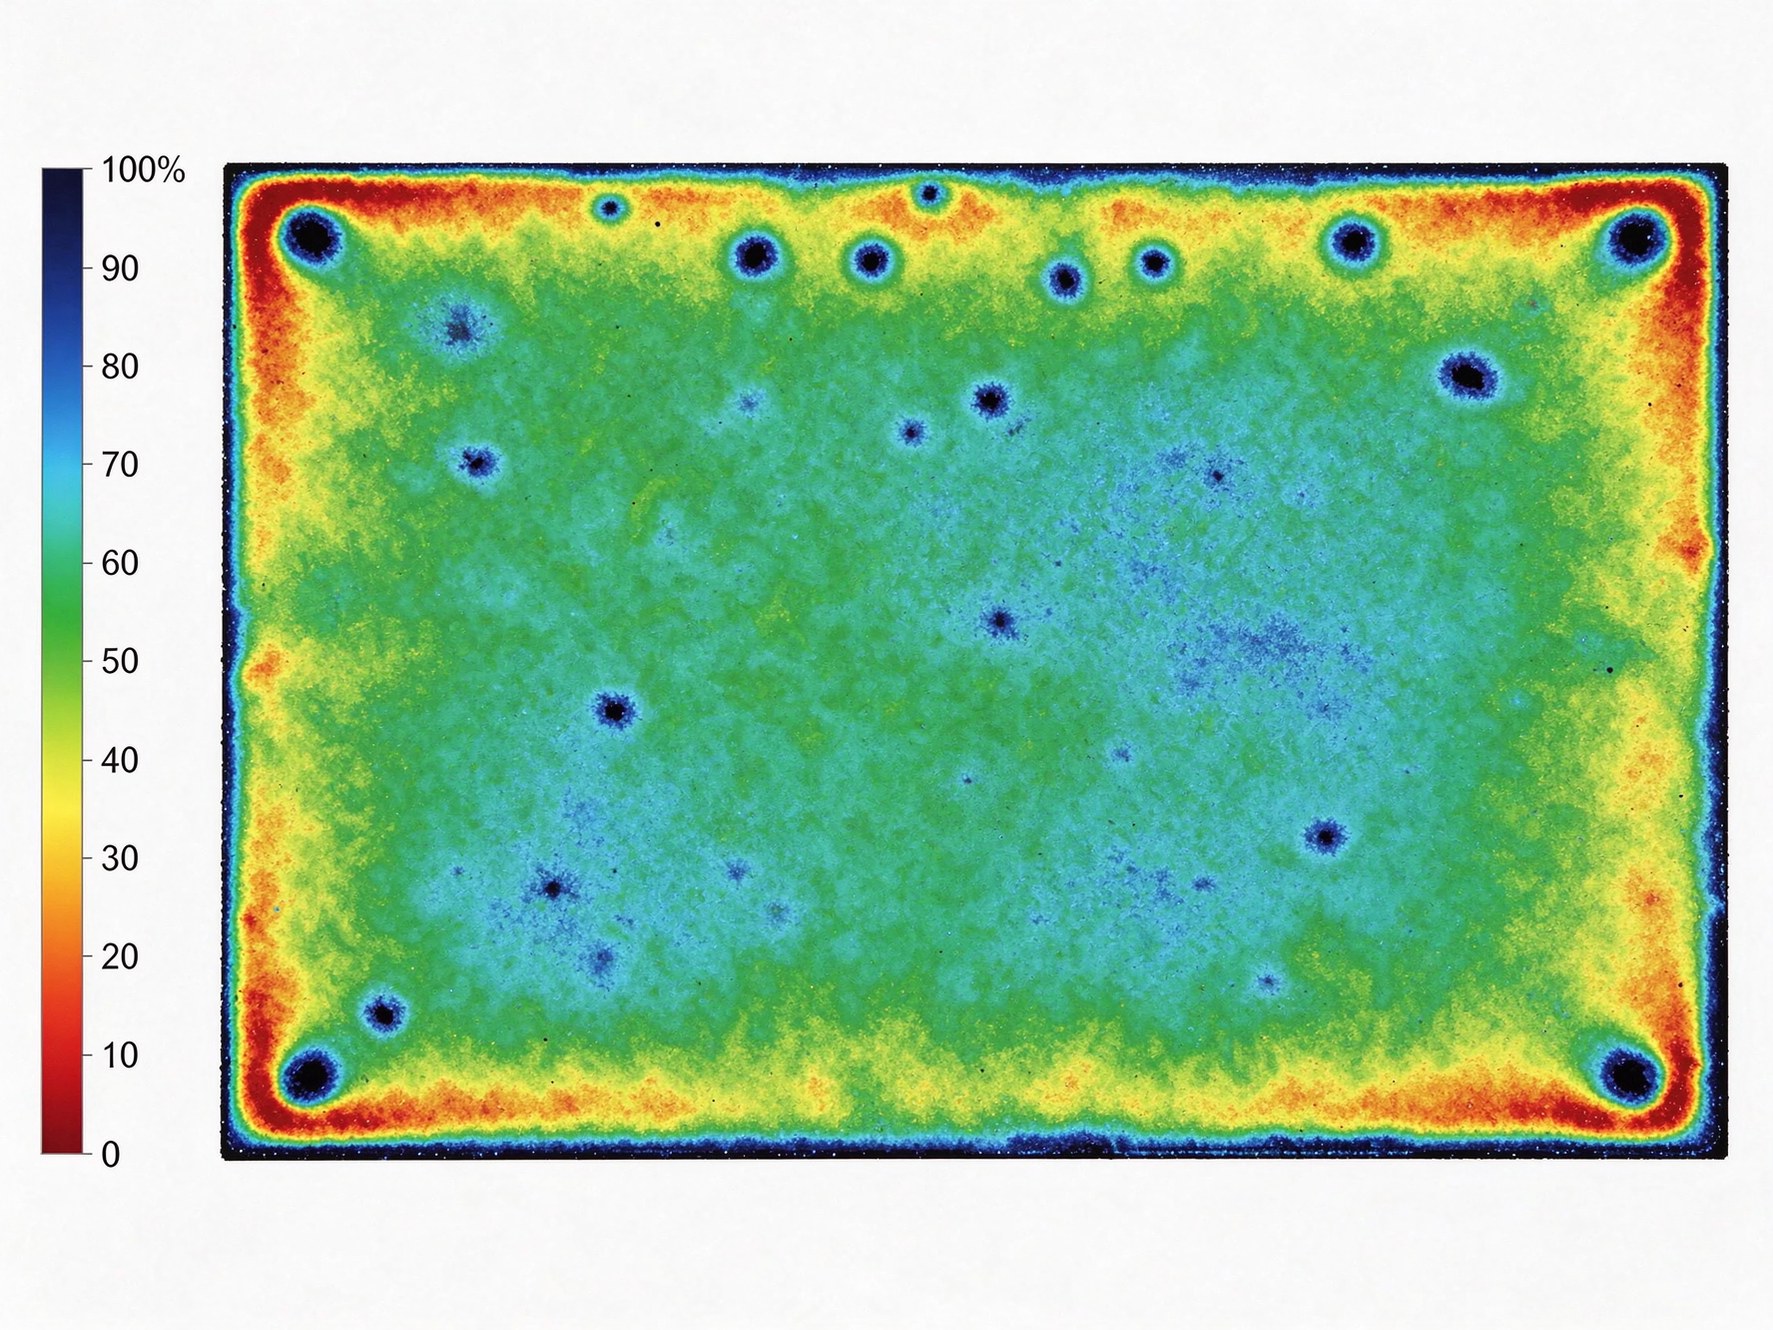
Ein C-Scan rastert den Wandler über das Bauteil und trägt das gegatete Echopotenzial auf einer top-down-Farbkarte auf. Der Bediener setzt zwei Gatter: eines um das Vorderfachecho herum, eines um das erwartete Kupfer-zu-Folie-Grenzflächenecho. Delaminationen zeigen sich als plötzliche, geometrisch begrenzte Farbkleckse. Porositätscluster zeigen sich als Sprenkel. Randablösung (wo das Faserharz nicht benetzt hat) zeigt sich als durchgehendes dunkles Band entlang der Peripherie.
UT-Stärken: es ist schnell (eine 400 × 300 mm-busbar scannt in 3–8 Minuten), es ist billig, und es fängt planare Delaminationen, die CT verfehlen kann, weil die Hohlraumlücke kleiner als ein Voxel ist. Seine Schwäche: Kupfer dämpft hochfrequenten Ultraschall, also fällt auf einer 3 mm-Kupferschicht die Auflösung an der Innenfolie ab; und UT kann ohne B-Scan nicht die durchschichtige Position eines Reflektors nennen. Wir verwenden UT als die 100-Prozent-Prüfung und CT als Nachverfolgung an markierten Einheiten. Die Ressourcenseite Teilentladung und die UT-Referenz in Abschnitt 13 sind ein guter Startpunkt für das Schreiben einer internen ZfP-Spezifikation.
Die Teilentladungsprüfung ist der einzige Weg, der die elektrische Folge eines Hohlraums misst, nicht den Hohlraum selbst. IEC 60270 (High-voltage test techniques — Partial discharge measurements, Ausgabe 2015) definiert die Messschleife: der Prüftransformator speist Netzfrequenz (typischerweise 50 oder 60 Hz) oder Wechselspannung in Resonanz; ein Koppelkondensator (100 nF bis 1 nF, geringe innere Teilentladung) bildet eine Hochpassschleife mit dem Prüfling; ein TE-Instrument mit breiter Bandbreite (Schmal- oder Breitband, 100 kHz bis 1 MHz nach Norm) liest den scheinbaren Ladungspegel in pC.
Die zwei Zahlen, die an einer busbar wichtig sind:
Ein Hohlraum an der Kupferkante ist der schlechteste Fall, weil die Feldüberhöhung dort die ohnehin erhöhte innere Belastung multipliziert. Empirisch gilt: eine gut laminierte busbar für 800 V-DC-Betrieb sollte eine PDIV von nicht weniger als dem 1,5–2,0-fachen der Betriebsspannungsspitze halten mit <10 pC, gemessen beim 1,1-fachen Um. Ein einzelner 0,3-mm-Randhohlraum kann PDIV um 30–50 Prozent nach unten ziehen – genau der Fehler, mit dem wir diesen Artikel eröffnet haben. Die TE-Prüfung ist nur prozessdestruierend (man speist das Bauteil unter Spannung), aber sie ist empfindlich, schnell (5-Minuten-Rampe pro Bauteil) und gibt Ihnen eine Zahl, die Kunden prüfen können. Wir gehen die Messschleife auf der Ressourcenseite Teilentladung tiefer durch.
Kein einziger Weg gewinnt auf allen Achsen. Die folgende Tabelle stapelt Auflösung, Taktzeit, Kosten pro Einheit und das, was jeder Weg tatsächlich sagt. Ein ernsthaftes Serienprogramm kombiniert sie: 100 Prozent UT + 100 Prozent TE an der Linie, CT am Erstmuster, an Out-of-Family-Einheiten und in einem Niederfrequenz-Stichprobenplan.
| Weg | Kleinster gefundener Fehler | Takt / Einheit | Relative Kosten | Was es Ihnen sagt |
|---|---|---|---|---|
| 2D-Röntgen-Radiographie | ~0,5–1 mm-Hohlraum; große Kurzschlüsse/Fehlausrichtung | 10–30 s | Niedrig | Nur grobe Montagefehler; Hohlraumtiefe unbekannt |
| 3D-Röntgen-Mikro-CT | ~0,15–0,25 mm-Hohlraum bei 50–100 µm-Voxel | 15–45 min | Hoch (mehrere hundert US-Dollar ausgelagert) | 3D-Position, Äquivalentdurchmesser, Kantenabstand, Delaminationsebene |
| Ultraschall-C-Scan | ~0,5–1 mm planare Ablösung; Porositätscluster | 3–8 min | Niedrig–mittel | Top-down-Verbundkarte; durchschichtige Tiefe nur mit B-Scan |
| TE-Prüfung (IEC 60270) | Runter auf <10 pC; sieht nur elektrisch aktive Hohlräume | 3–5 min | Niedrig | PDIV/PDEV-Zahlen; sagt die Feldlebensdauermarge direkt vorher |
| Zerstörender Querschliff | Jeder Fehler über 20 µm poliert | 1–2 Tage Laborarbeit | Mittel (Coupon verbraucht) | Bodenwahrheit; Folienstärke, Faserbenetzung, Hohlraummorphologie |
Beachten Sie, dass CT und TE nicht immer übereinstimmen. Ein kleiner Hohlraum, verborgen im niederfeldigen Zentrum einer busbar, kann im CT aufleuchten, aber niemals ein pC am TE-Gerät erzeugen. Umgekehrt kann eine Delamination unter einem Bolzenkopf, die CT wegen Strahlhärtung verfehlt, bei 1,5 kV stabile TE erzeugen. Behandeln Sie beide als komplementär, nicht als Ersatz.
Eine einzige flache Zahl wie „keine Hohlräume größer als 0,5 mm“ auf die Zeichnung zu schreiben, ist sowohl zu streng als auch zu locker. Zu streng, weil ein 0,8 mm-Hohlraum, der im elektrisch ruhigen Zentrum einer breiten Neutralfläche sitzt, fast nie TE verursacht. Zu locker, weil ein 0,2 mm-Hohlraum, der mit der Kupferkante an einer feldkonzentrierenden Aussparung verbunden ist, ein Feldlebensdauer-Killer sein kann. Der richtige Ansatz ist, die busbar zu zonen und unterschiedliche Grenzen pro Zone anzuwenden.
Innerhalb von 3 mm zu jeder Kupferkante, jedem Bolzenloch, jeder Aussparungsecke oder jedem Übergang des Anschlusses: keine Hohlräume erlaubt. Kein Äquivalentdurchmesser über 0,1 mm, keine Delamination länger als 2 mm und absolut kein Hohlraum, der mit der Außenkante verbunden ist. Das ist die Zone, in der die Feldüberhöhung am höchsten ist und in der die TE-Einsatzspannung beginnt.
Mehr als 5 mm von jeder Leiterkante entfernt, weg von Bolzenlöchern, wo das Feld im Wesentlichen gleichförmig ist: isolierte, nicht kantenverbundene Hohlräume bis zu 0,5 mm Äquivalentdurchmesser erlaubt, mit gesamter Hohlraumfläche unter 1 Prozent der gescannten Fläche. Erlauben Sie kleine Porositätscluster, solange keine zwei Hohlräume innerhalb 1 mm voneinander liegen.
Keine Blasen, keine Unterfüllung, kein freiliegendes Kupfer, das von außen sichtbar ist. Der Außenmantel muss durchgehend sein; jede Oberflächenporosität ist ein kosmetischer und Kriechstrecken-Rückweis, unabhängig von der Größe.
Die begleitende Qualitätsdokumente-Download-Seite auf unserer Website zeigt, wie wir die Zonenzeichnung als PDF an den Prüfbericht hängen, so dass Bediener und Kunde dieselbe Karte lesen.
Dieselbe physische busbar-Geometrie kann je nach Systemspannung und Schaltumgebung lockerer oder enger laufen. Drei Referenzanwendungen geben die Richtung vor.
Eine 800-V-DC-Traktions- oder Serverrack-busbar sieht eine Spitze von 800 V plus schnelle SiC-Flanken bei 10–50 kV/µs. Der transiente Überschwing an den DC-link-Anschlüssen kann das 1,2–1,4-fache der Nennspannung erreichen. Abnahme: Zone-1-Hohlräume über 0,15 mm zurückweisen; PDIV muss 2,0 kV mit <10 pC beim 1,1-fachen Um überschreiten. Thermozyklen von −40 °C auf 125 °C dürfen PDIV um nicht mehr als 15 Prozent verschieben. Wir rechnen die Spannungs- und Luftstreckenzahlen im 800-V-DC-Isolationsauslegung-Leitfaden durch.
Eine 1.000-V-PV-DC-busbar sieht dauernde DC-Belastung im Freien, plus tägliche Thermozyklen und eine 15–25-jährige Lebenserwartung. Das DC-Baumwachstum ist langsamer als AC, aber polaritätsabhängig, und Feuchteeintritt durch einen kantenverbundenen Hohlraum ist ein echter Ausfallmodus an Küstenstandorten. Abnahme: null kantenverbundene Hohlräume überall auf dem Bauteil; Zone-2-Äquivalentdurchmesser gedeckelt auf 0,3 mm; PDIV nach beiden Polaritäten nach 96 h Feuchtewärme-Vorkondition bei 85 °C / 85 Prozent rF verifiziert.
Eine 1,5–3 kV-DC-Schienentraktions-busbar sitzt in einer Schwingungs- und Schockumgebung, mit Zwangsluftkühlung und einer 30-jährigen Auslegungslebensdauer. Zone 1 verschärft sich auf keine messbaren Hohlräume über der CT-Auflösungsuntergrenze (~0,15 mm); Zone 2 erlaubt nur isolierte Hohlräume unter 0,3 mm; 100-Prozent-TE-Prüfung beim 1,5-fachen Um mit <5 pC; und der Lieferant muss CT an jedem fünften Teil der ersten Charge plus laufende Audit-Muster bereitstellen. Die Schienenanwendungsseite auf Traktionsumrichter listet die umgebenden Systemzwänge.
Die folgende Tabelle verdichtet die abgestuften Regeln aus den Abschnitten 8 und 9 in eine Matrix. Behandeln Sie sie als Ausgangspunkt, nicht als Vertrag; die endgültigen Zahlen in Ihrer Zeichnung sollten vom HV-Ingenieur des Kunden abgezeichnet und in der Prüfroutine reflektiert werden, die wir auf der Qualitätsseite vor der Serienfreigabe vereinbaren.
| Kriterium | 800-V-DC-Wechselrichter | 1.000-V-PV-Wechselrichter | >1 kV-Traktion |
|---|---|---|---|
| Zone 1 (innerhalb 3 mm von Kante / Loch) | Kein Hohlraum >0,15 mm | Kein Hohlraum >0,10 mm; keiner kantenverbunden | Kein Hohlraum über CT-Auflösung (~0,15 mm) |
| Zone 2 (Mittenebene, niedriges Feld) | Max 0,5 mm Äquivalent-Ø; <1 % Fläche | Max 0,3 mm Äquivalent-Ø; <0,5 % Fläche | Max 0,3 mm Äquivalent-Ø; nur isoliert |
| Delaminationslänge | <5 mm gesamt, nicht kantenverbunden | <3 mm gesamt | <2 mm gesamt |
| PDIV beim Typtest | ≥2,0 kV, <10 pC | ≥2,5 kV, <10 pC beide Polaritäten | ≥3,0 kV, <5 pC |
| TE nach Thermozyklus | PDIV-Drift <15 % | PDIV-Drift <10 % nach 96 h Feuchtewärme | PDIV-Drift <10 % nach 200 Zyklen |
| CT-Stichprobe | Erstmuster + 5 % Audit | Erstmuster + 10 % Audit | Erstmuster + 20 % Audit |
Diese Zahlen sind ingenieurtechnische Ausgangspunkte, konsistent mit der Isolationskoordinationspraxis nach IEC 60664-1 für Bemessungsspannungen in diesem Band, nicht ein zertifizierter Grenzwert. Sie sollten weiter verschärft werden, wo die busbar direkt neben einem SiC-Modul mit steilem dv/dt sitzt, weil die wiederholte Stoßbelastung Mikrohohlräume schneller altern lässt als Netzfrequenz-AC.
Niemand CT-t jede Einheit für mehrere hundert US-Dollar pro Scan. Die statistische Gewohnheit ist, drei Prüflagen zu trennen.
Erstmusterprüfung (FAI). Die ersten 1–3 Serienteile jedes neuen Werkzeugs, jedes neuen Folienloses und jeder Presstreifen-Änderung bekommen die Vollbehandlung: 3D-CT bei einer Auflösung, die der Zone-1-Grenze genügt, voller TE-Sweep und ein zerstörender Querschliff-Coupon. Der FAI-Bericht wird die Referenz, gegen die alle späteren Chargen verglichen werden.
100-Prozent-Linienprüfungen. Hipot, Isolationswiderstand und TE bei einer festen Go/No-Go-Spannung sind billig (30–60 s je) und laufen auf jeder Einheit. Diese fangen die grobe Prozesstdift, können aber einen Hohlraum nicht dimensionieren. Ultraschall-C-Scan bei 5–10 MHz wird oft bei 100 Prozent an hochzuverlässigen Programmen hinzugefügt, weil ein 400 mm-Teil in wenigen Minuten scannt.
Lotten-Stichprobe (AQL). Verwenden Sie ANSI/ASQ Z1.4 (MIL-STD-105E-Vorgänger) Einfach-Stichprobe, allgemeine Prüflingsstufe II, mit einem AQL von 1,0 für Hauptnichtkonformitäten (Hohlräume in Zone 1, TE über dem Grenzwert) und 2,5 für Neben (kosmetische Blasen). CT-Scan von 2–5 Teilen pro Los; wenn ein Teil Zone 1 fehlschlägt, wird das Los 100-prozentig CT-gescreent oder quarantänisiert bis zur Prozessprüfung.
Die CT-Stückökonomie ist relevant. Bei einem 300-Einheiten/Monat-Programm braucht 100-Prozent-CT bei 40 Minuten pro Teil etwa zwei Scanner-Schichten und einen dedizierten ZfP-Ingenieur – eine Investitionsposition, die die meisten kleinen busbar-Betriebe einfach nicht tragen. Deshalb sind ausgelagerte CT-Labore oder ein gemeinsamer Scanner auf Kundenbasis die Norm für Serien unter 1.000 Einheiten. Unser Make-vs-Buy-Laminated-busbar-Leitfaden geht durch, was diese ZfP-Last für die intern-gegen-Lohn-Entscheidung bedeutet.
Wenn Sie einen laminated-busbar-Lieferanten auditieren, fragen Sie nach folgendem Paket. Ein Lieferant, der nicht alles auf Anfrage vorlegen kann, fährt entweder mit ad-hoc-Prüfung oder hat das Hohlraumverfahren noch nicht kodifiziert.
Wir veröffentlichen die Vorlagen, die wir verwenden, auf der Qualitätsdokumente-Seite, so dass Kunden vergleichen können, was sie gegen einen neutralen Maßstab erhalten. Wenn Sie noch zwischen Lieferanten wählen, fügt die Lieferanten-Werksaudit-Checkliste die werkstattbodenbezogenen Fragen hinzu, die der Papierdatensatz nicht beantworten kann.
CT ist leistungsstark, aber nicht immer die richtige Wahl. Drei Bedingungen zusammen rechtfertigen es, CT aus der Routine fallen zu lassen und sich auf TE plus zerstörenden Querschliff zu verlassen: (a) die busbar ist Niederspannung (sagen wir unter 250 V DC), wo die Betriebsfeldbelastung ein kleiner Bruchteil der intrinsischen Festigkeit der Folie ist; (b) das Prozessfenster ist ausgereift – dieselbe Presse, dasselbe Folienlos, derselbe Aufbau läuft seit mehr als 12 Monaten ohne TE-Ausreißer; und (c) der Kunde hat einen Prozessfähigkeitsstudie abgezeichnet, die Cpk über 1,33 auf PDIV über mindestens 30 aufeinanderfolgende Chargen zeigt.
Unter diesen Bedingungen gibt eine 100-Prozent-TE-Prüfung beim 1,5-fachen Um plus ein zerstörender Querschliff-Coupon pro Charge (poliert, bei 100× gemessen) eine billigere, statistisch äquivalente Garantie. TE ist empfindlich gegenüber elektrisch aktiven Hohlräumen; der polierte Coupon fängt die Geometrie, die TE verfehlt. Wir empfehlen dennoch einen CT-Scan pro neues Werkzeug, denn dann wird das Presstrezept tatsächlich bewiesen und dann hat ein versteckter Delamination sich noch nicht aus dem Prozess herausgelernt.
Dieselbe Logik gilt für benachbarte Hochspannungsbaugruppen. Gepulste power-busbars für Fusions-Pilotanlagen zum Beispiel leben mit viel höheren dV/dt, aber bei niedrigem Betriebszyklus; ihre Hohlraumprüfstrategie tauscht CT gegen höherspannungs-TE und einen anderen Satz von Ausfallmodi, den wir im Fusions-Puls-power-busbar-Beitrag vergleichen. Ebenso erklärt der interner Lichtbogenbehäl-Leitfaden, warum die Randverbundintegrität – die es ist, die die Hohlraumprüfung wirklich schützt – für die Lichtbogenbehälung ebenso relevant ist wie für TE.
Wenn Sie laminated-busbars ausschreiben, fügen Sie drei Zeilen in den Zeichnungsanmerkungsblock ein: (1) Zone-1- und Zone-2-Hohlraumgrenzen nach der obigen Matrix, verknüpft mit einem Zeichnungsanhang; (2) 100-Prozent-TE-Prüfung bei der vereinbarten Spannung mit dem pC-Grenzwert auf dem Prüfzertifikat; und (3) Erstmuster-CT-Bericht mit genannter Voxelgröße, nicht nur impliziert. Weisen Sie jedes Angebot zurück, das mit einer einzeiligen „100-Prozent-Hipot-geprüft“-Antwort reagiert und kein TE, kein UT und keinen CT-Plan vorlegt. Für SHANYUAN-gebaute Teile wird unsere Mehrschicht-laminated-busbar-Linie mit UT-C-Scan und IEC-60270-TE-Prüfung als Standard angeboten; CT am Erstmuster wird auf Anfrage arrangiert. Senden Sie uns die Zeichnung über die Kontaktseite, und wir melden uns mit einem Musterprüfpaket – CT-Schnitte, C-Scan-Bild und TE-Spur – mit dem Angebot, so dass Sie benchmarken können, was ein echter Hohlraumbericht aussieht, bevor Sie das Los vergeben.
Dieser Leitfaden definiert, wie Einkäufer eingehende und ausgehende Busbars verifizieren:
Artikel lesen
Eine Stromschiene versagt leise, wenn ein Hohlraum in der Isolation zu entladen beginnt. D
Artikel lesen
Sofia Lindqvist ist Ingenieurin für Hochspannungs- und Teilentladungsprüfung mit 8 Jahren Erfahrung in der dielektrischen Qualifizierung lamellierter Stromschienen. Sie führt IEC-60270-Teilentladungsmessungen, Spannungsfestigkeitsprüfungen und Isolationsdiagnostik durch und half beim Aufbau des inte
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen – unsere Ingenieure antworten innerhalb eines Werktags.
