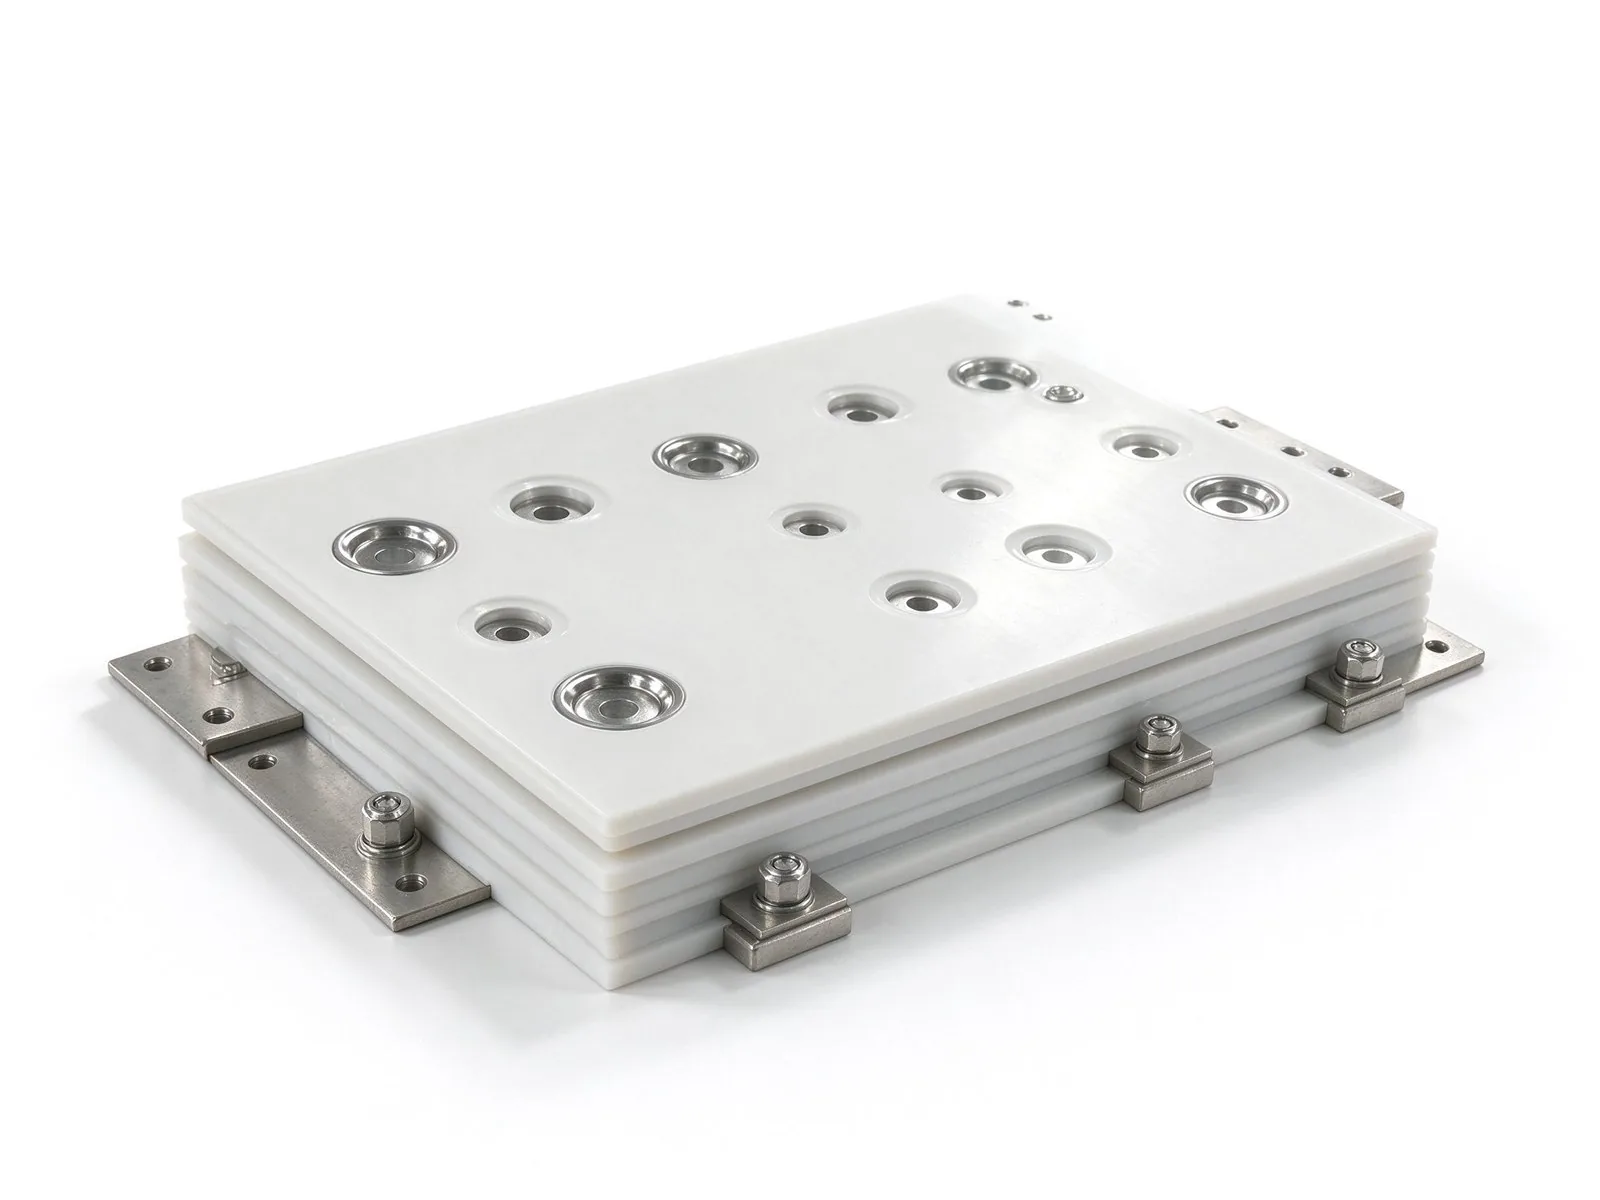
800 V DC鉄道駆動向けに設計された4層積層バスバーは、ヒポットに合格しクリーンにバーンインを通過した。だがお客様がSiCモジュールへ切り替えると、抜取り測定のPDIVが2.4 kVから1.4 kVへ崩れた。マイクロフォーカスCTスキャンが謎を即断した:PETフィルムと内層銅の間、導体縁から2 mmの位置に、0.3 mmの空気ポケットがあったのだ。内部ボイドおよび層間剥離は、日常のヒポットには現れない。それらは静かにPDIVを下げ、トリーイングを供給し、ついに現場でフィルムを貫通させる。本ガイドは三つの検査ルート、段階別受入基準、そしてサプライヤーがすでに手渡すべき証跡パックを歩く。
800 V DC鉄道駆動向けに設計された4層積層バスバーは、ヒポットに合格しクリーンにバーンインを通過した。だがお客様がSiCモジュールへ切り替えると、抜取り測定のPDIVが2.4 kVから1.4 kVへ崩れた。マイクロフォーカスCTスキャンが謎を即断した:PETフィルムと内層銅の間、導体縁から2 mmの位置に、0.3 mmの空気ポケットがあったのだ。内部ボイドおよび層間剥離は、日常のヒポットには現れない。それらは静かにPDIVを下げ、トリーイングを供給し、ついに現場でフィルムを貫通させる。本ガイドは三つの検査ルート、段階別受入基準、そしてサプライヤーがすでに手渡すべき証跡パックを歩く。
幅320 mmの4層積層バスバー、800 V DCトラクション駆動向けに設計、3.5 kVACのヒポットに合格し、ベンチでは完璧に見えた。最初の200台は100時間バーンインを生き延びた。その後お客様がSiCモジュールに差し替え、デッドタイムを80 nsへ下げると、抜取り測定の部分放電開始電圧(PDIV)が2.4 kVから1.4 kVへ低下した。マイクロフォーカスCTスキャンが謎を即断した。PETフィルムと内層銅箔の間、導体縁から2 mm、電界集中が最も厳しいその位置に、0.3 mmの空気ポケットがあった。
積層バスバー内部のボイドと層間剥離は、通常のヒポットには現れない。それらは静かに失敗する。部分放電(PD)が開始する電圧を下げ、そしてフィルムが現場で貫通するまで数か月間、電気トリー成長を供給することで。本ガイドは、それらボイドがどこから来るか、X線CT・超音波Cスキャン・PD試験でどう見つけるか、そしてサプライヤーが検査を誤魔化せないよう図面に何の受入数値を書き込むかを歩く。積層バスバーショップを一度も監査したことがなければ、初回現地訪問の前にバスバー品質管理検査チェックリストと併せて読まれたい。
ボイドとは、二枚の誘電体フィルムの間、またはフィルムと銅の間に閉じ込められた、約50 µm超の気体ポケットである。層間剥離とは、界面に沿って横方向に広がった平面的なボンド切れである。両方とも材料問題ではなく工程問題である。当社が現場フィードバックおよびお客様返品のリバースエンジニアリングで見るほぼすべての不合格を、五つの根本原因が説明する。
CTまたはCスキャン結果から製造フローを逆読みすることが、ロットをトラブルシュートする最速の方法である。積層バスバー製造工程ウォークスルーは、これら各工程がプレスサイクルのどこに位置するかを示す。
ボイドそれ自体は、1,000 V DCで0.25 mm PETフィルムを貫通させない。空気は約30 kV/mmで絶縁破壊し、PETは約150 kV/mmであるため、積層内部の気体ポケットは周囲の固体よりはるかに高い局所電界を見る。部品を殺すその連鎖こそ、設計で囲い込まなければならない対象である。
ステップ1:電界集中。フィルムの比誘電率(PETでεr≈3.2、Nomexで≈2.1)は空気(εr≈1.0)より高い。直列コンデンサ的には、空気ポケット両端の電界が誘電率比で増幅される――ボイド直上で約3倍に。そのボイドが導体縁、すなわち幾何電界がすでに均一値の2〜3倍になっている場所に位置すると、局所ストレスはバスバーの公称使用ストレスよりはるかに早く30 kV/mmを越える。
ステップ2:部分放電開始。ボイド内部でマイクロ放電が始まり、空気を電離させ、オゾンと硝酸を生成してPET表面を侵食する。ステップ3:トリーイング。浸食チャネルはPD活動1000時間あたり5〜50 µmずつ樹枝状に成長し、枝が二つの導体層をブリッジするまで続く。ステップ4:貫通。一定PDストレス下のバスバーグレードPET積層で、最初の測定可能pCから最終破壊までの時間は通常数千時間である。形試験を生き延びるには十分長く、保証期間内に現場で故障するには十分短い。
だからこそ実際に重要な受入数値はボイドサイズではなく、使用ピーク電圧に対するPDIV余裕である。併記の部分放電フリー・バスバー設計が設計側を扱い、本稿は検査側を扱う。
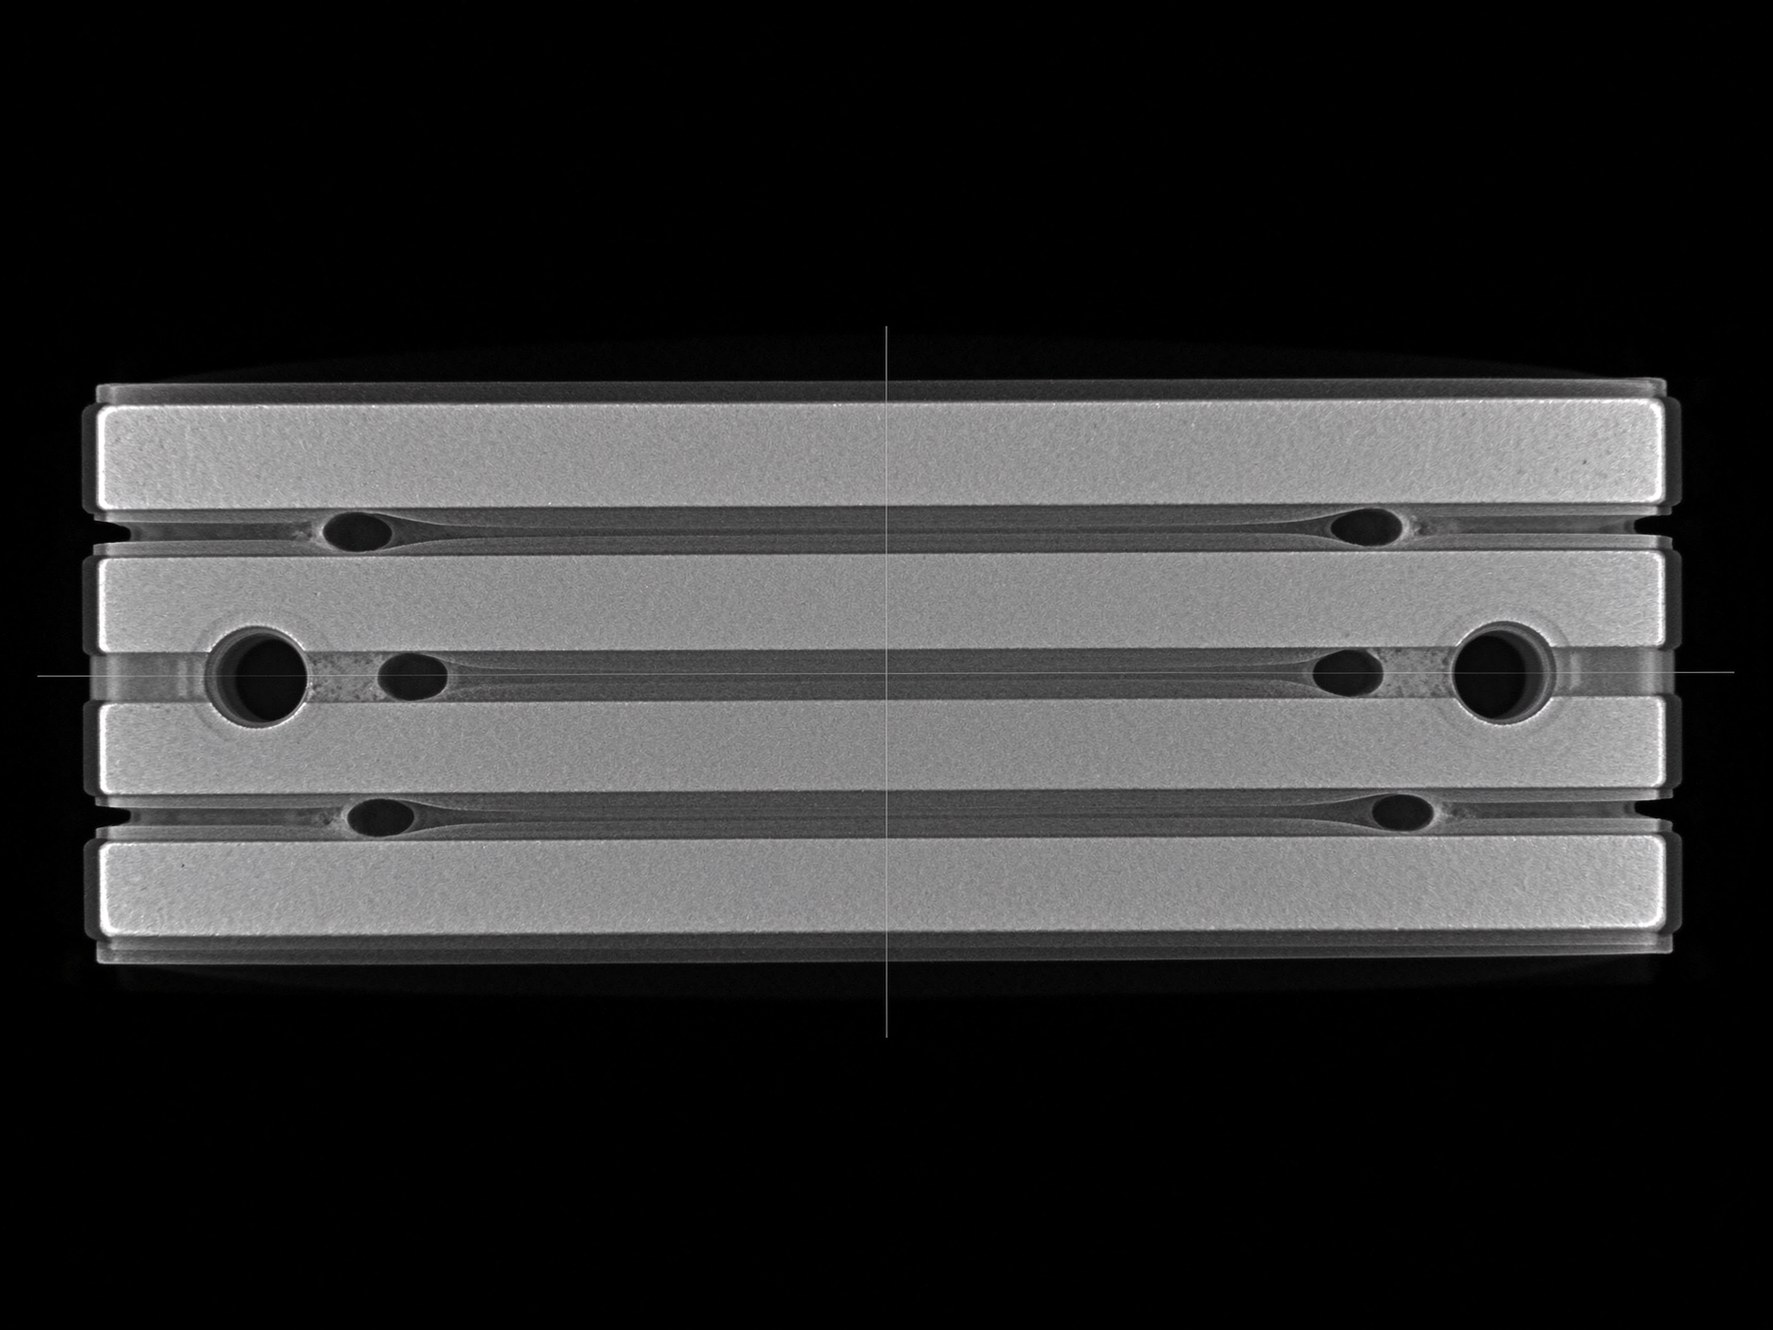
工業用X線検査には二つの流派がある。従来型2Dラジオグラフィは、ワンショットで部品全体をフラット検出器に投影する。すべての層が重なって見える。第2層と第3層の間のボイドが、第4層の打抜き穴と重なり、どちらか判別できない。2D X線は、大きな位置ずれ、フィルム欠落、銅-銅大ショートを捉えるが、6 mmスタックに隠れた0.3 mmボイドには不適切な道具である。
コンピューテッドトモグラフィ(CT)は、部品をステージ上で360°回転させ、数百枚の投影を集め、任意面でスライスできるボクセル体積を再構成する。ボクセルサイズが分解能の下限を決める。200〜500 mm四方のバスバーに対し、100〜225 kVpのマイクロフォーカス管は通常50〜100 µm等方ボクセルを届ける。信頼して分解できるのは、ボクセルサイズの約2〜3倍まで、すなわち約0.15〜0.25 mmである。それ以下はノイズに隠れる。ASTM E1695(コンピューテッドトモグラフィシステム性能測定試験方法、現行2020年版)は、標準タングステンワイヤファントムでその分解能をどう測定するかを記述する。ベンダーにボクセル数値を引用させるだけでなく、ワイヤCTデータシートをNDTパックに含めるよう求める。
CTスライスの読影はスキルである。訓練されたNDTエンジニアがスタックを層ごとにスクロールし、(a)等価円直径、(b)最寄り導体縁までの最小距離、(c)ボイドが打抜き穴または外縁に接するか、(d)平面的(層間剥離)か体積的(気泡)か、によってボイドをフラグする。自動ポロシティソフトは閾値以上のポケットをすべて列挙できるが、密銅部の再構成アーティファクトから実ボイドを分離するのは依然人間である。
CTは安くない。225 kVpマイクロCT上の中型バスバー1台に、15〜45分のスキャン時間に加え5〜15分の再構成・レポートがかかり、外注スキャン費は部品1個あたり数百米ドルのオーダーである。その経済性が、第11節で再び取り上げる抜取り戦略を駆動する。
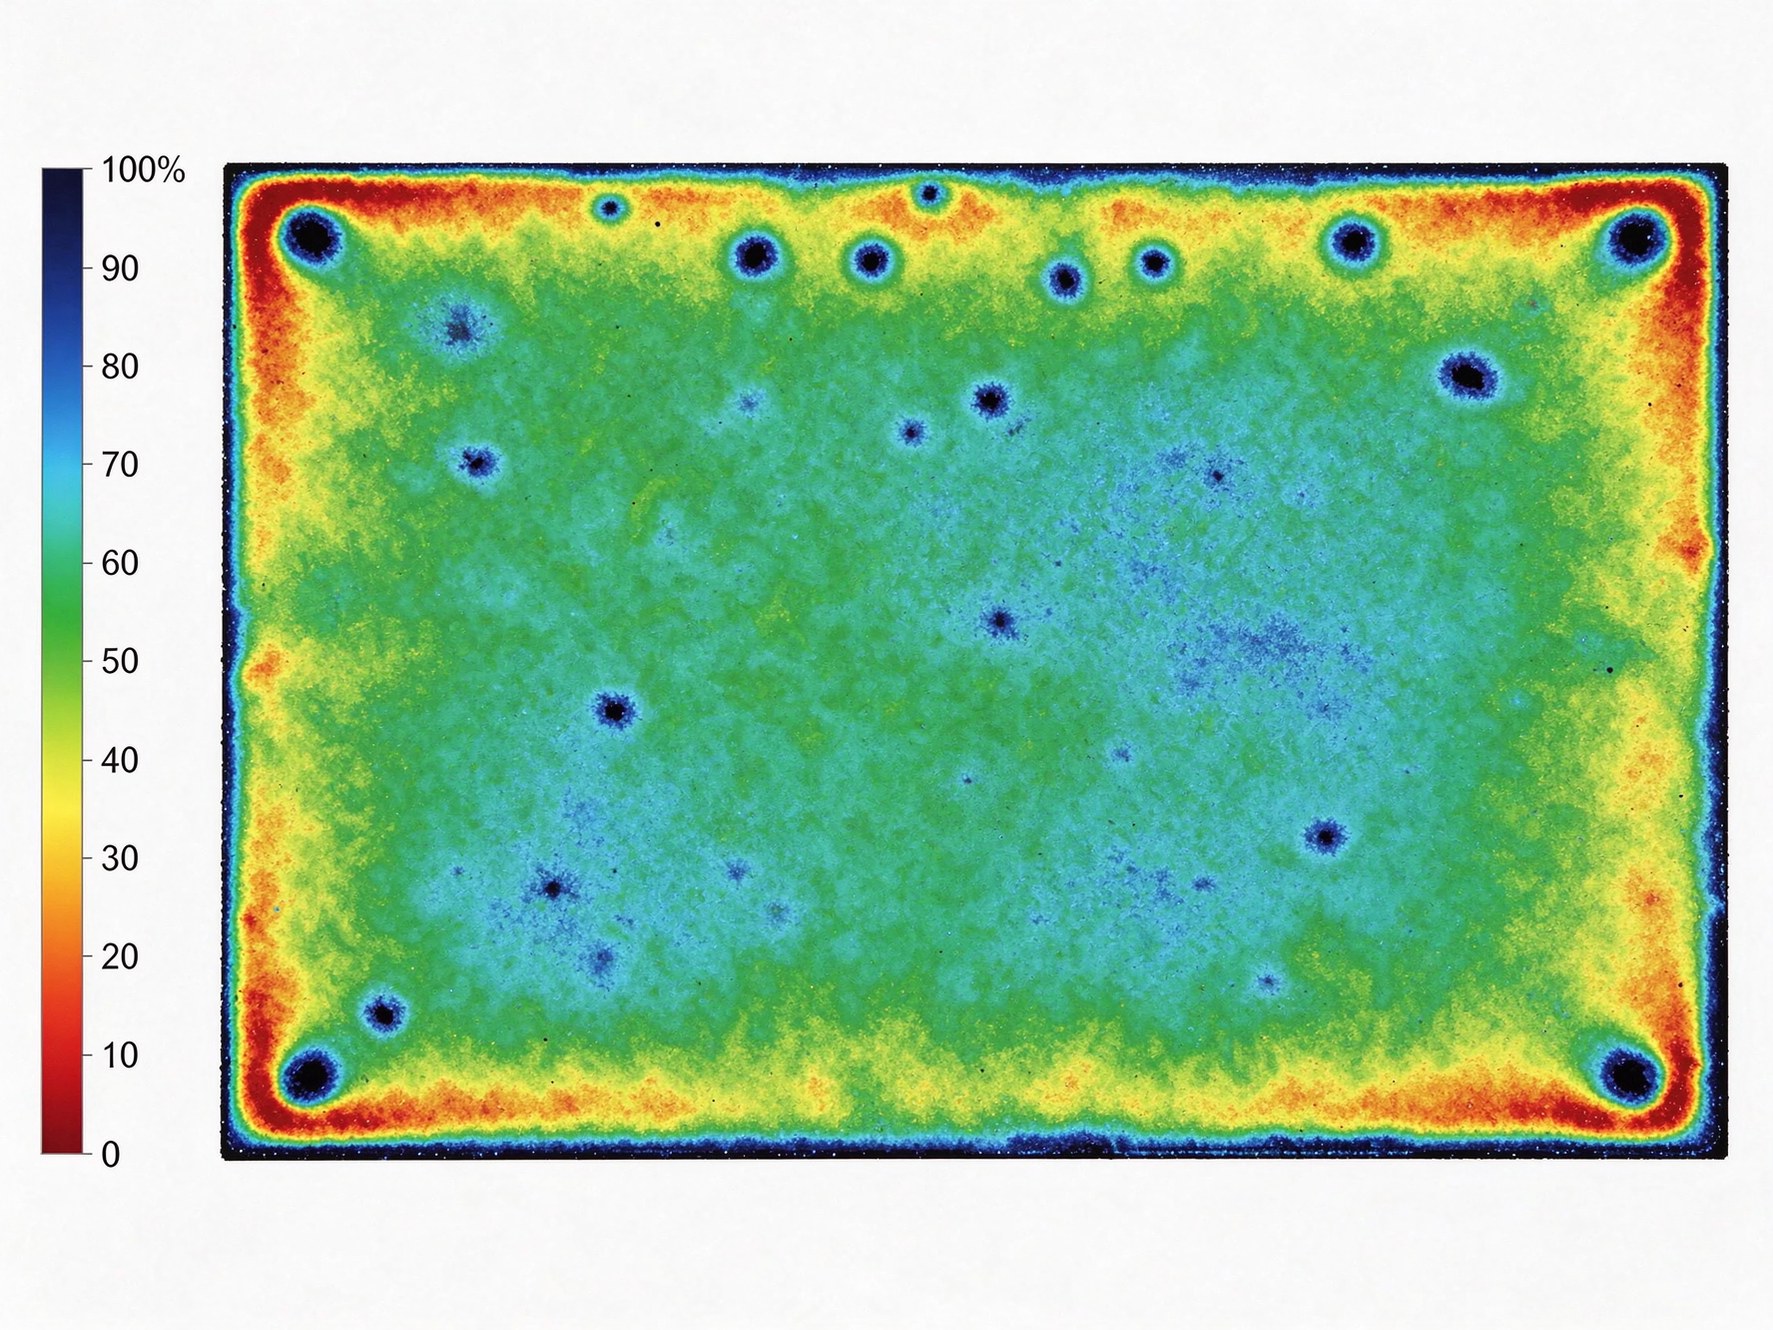
超音波試験(UT)は複合材積層の主力であり、積層バスバーにもよく適用できる。5〜10 MHzの集束トランスデューサが水浸結合超音波を上部銅面に送り込む。音波は銅を伝播し、音響インピーダンス境界ごとに反射して戻る。良好にボンディングされた誘電体-銅界面は、小さく一貫した裏面エコーを返す。層間剥離またはボイド界面は(音響ミスマッチがほぼ100%の)空気ギャップを導入し、はるかに強い表面エコーを返し、裏面に届く信号はほぼなくなる。
Cスキャンはトランスデューサを部品上にラスタ走査し、ゲートされたエコー振幅を平面カラーマップにプロットする。オペレータは二つのゲートを設定する:表面エコー付近と、予想される銅-フィルム界面エコー付近である。層間剥離は突然で幾何的に境界されたカラーブロブとして現れる。ポロシティクラスタはスペックルとして現れる。端部の濡れ不足(フィレット樹脂が濡れなかった箇所)は、周囲に沿った連続した暗帯として現れる。
UTの強み:高速(400×300 mmバスバーが3〜8分でスキャン)、安価、そしてボイドギャップがボクセルより小さいためにCTが見落としうる平面的層間剥離を捉える。弱み:銅が高周波超音波を減衰させるため、3 mm銅層では内層フィルムの分解能が低下する。またUTはBスキャンなしに反射体の板厚方向位置を教えない。当社はUTを100%スクリーニングに、CTをフラグされたユニットのフォローアップに使う。部分放電リソースページおよび第13節のUTリファレンスは、社内NDT仕様を書き始める良い出発ペアである。
部分放電試験は、ボイドそのものではなくボイドの電気的結果を測定する唯一のルートである。IEC 60270(高電圧試験技術――部分放電測定、2015年版)は測定ループを定義する:試験変圧器が商用周波数(通常50または60 Hz)または共振AC電圧を供給する。結合コンデンサ(100 nF〜1 nF、低内部部分放騒音)が供試体とハイパスループを形成する。広帯域PD測定器(ナローバンドまたはワイドバンド、規格上100 kHz〜1 MHz)がpC単位の見かけ電荷を読む。
バスバーで重要な二つの数値:
銅縁のボイドは最悪ケースである。そこでの電界集中がすでに高まった内部ストレスを増幅するからである。経験的には、800 V DC用途向けの良好に積層されたバスバーは、1.1×Umで<10 pCを測定しつつ、ピーク使用電圧の1.5〜2.0倍以上のPDIVを保持すべきである。単一の0.3 mm端部ボイドがPDIVを30〜50%押し下げうる――本稿の冒頭で挙げた故障そのものである。PD試験は工程に対してのみ破壊的(部品に通電するだけ)であるが、感度が高く(部品あたり5分ランプ)、お客様が監査できる数値を与える。測定ループの詳細は部分放電リソースページで深掘りする。
どの一つのルートもすべての軸で勝つわけではない。下の表は、分解能、サイクルタイム、単価、そして各ルートが実際に何を教えるかを並べる。真の生産プログラムはそれらを組み合わせる:ライン上100% UT+100% PD、初回製品、アウトオブファミリー品、低頻度抜取り計画にCTを。
| ルート | 発見最小欠陥 | 部品あたりサイクル | 相対コスト | 何を教えるか |
|---|---|---|---|---|
| 2D X線ラジオグラフィ | 約0.5〜1 mmボイド;大ショート/位置ずれ | 10〜30秒 | 低 | 大きな組立誤りのみ;ボイド深さ不明 |
| 3D X線マイクロCT | 50〜100 µmボクセルで約0.15〜0.25 mmボイド | 15〜45分 | 高い(外注で数百米ドル) | 3D位置、等価直径、縁距離、層間剥離面 |
| 超音波Cスキャン | 約0.5〜1 mm平面ボンド切れ;ポロシティクラスタ | 3〜8分 | 低〜中 | 平面ボンドマップ;板厚方向はBスキャンのみ |
| PD試験(IEC 60270) | <10 pCまで;電気的に活性なボイドのみ | 3〜5分 | 低 | PDIV/PDEV数値;現場寿命余裕を直接予測 |
| 破壊断面観察 | 研磨で20 µm超のあらゆる欠陥 | 1〜2日ラボ作業 | 中(クーポン消費) | 真実;フィルム厚、フィレット濡れ、ボイド形態 |
CTとPDが常に一致するわけではないことに注意する。バスバーの低電界中央に埋もれた小ボイドは、CT上で光ってもPD器でpCを出さないかもしれない。逆に、ビーム硬化でCTが見落とすボルトヘッド下の層間剥離が、1.5 kVで定常PDを出すかもしれない。両者は代替ではなく相補として扱う。
図面に「0.5 mm超のボイドなし」のような平坦な数値を一つ書くことは、厳しすぎ、かつ緩すぎである。厳しすぎるのは、広い中性面の電気的に静かな中央に位置する0.8 mmボイドが、PDを起こすことがほぼないからである。緩すぎるのは、電界集中する打抜き穴で銅縁につながった0.2 mmボイドが、現場寿命を殺しうるからである。正しいやり方は、バスバーをゾーン分けし、ゾーンごとに異なる限界を適用することである。
銅縁、ボルト穴、打抜き穴コーナ、端子遷移から3 mm以内:ボイドを一切許可しない。等価直径0.1 mm超なし、長さ2 mm超の層間剥離なし、外縁に接続するボイドは絶対になし。電界集中が最も高く、PD開始が始まるゾーンである。
導体縁から5 mmを超え、ボルト穴から離れ、電界が本質的に均一な領域:孤立した縁非接続ボイドを等価直径0.5 mmまで許可し、総ボイド面積はスキャン面積の1%未満とする。二つのボイドが1 mm以内に近づかない限り、小さなポロシティクラスタも許可する。
外部から見えるブリスタ、アンダーフィル、裸銅露出を一切許可しない。外装ジャケットは連続でなければならず、表面ポロシティはサイズによらず外観およびトラッキングリスク不合格である。
当サイトの品質文書ダウンロードページに添付されるゾーン図面PDFが、オペレータと顧客が同じ地図を読むために検査報告書にどう添付されるかを示す。
同じ物理バスバー幾何でも、系統電圧とスイッチング環境に応じてルーズにもタイトにもなる。三つの代表アプリケーションが進行方向を定める。
800 V DCトラクションまたはサーバラック用バスバーは、800 Vピークに加え10〜50 kV/µsの速いSiCエッジを見る。DCリンク端子の過渡オーバーシュートは公称の1.2〜1.4倍に達しうる。受入:ゾーン1で0.15 mm超ボイドは不合格;PDIVは1.1×Umで<10 pCとともに2.0 kV超とする。−40 °C〜125 °Cの熱サイクルでPDIVを15%以上シフトさせない。電圧・空間距離数値は800 V DC絶縁設計ガイドで歩む。
1,000 V PV DCバスバーは、屋外で連続DCストレス、日々の熱サイクル、15〜25年の期待寿命を見る。DCトリー成長はACより遅いが極性依存的であり、縁接続ボイドを通じた水分浸入は沿岸サイトで現実の故障モードである。受入:部品上いかなる場所でも縁接続ボイスゼロ;ゾーン2等価直径は0.3 mmに制限;85 °C / 85% RH 96時間湿熱前処理後、両極性でPDIVを検証する。
1.5〜3 kV DC鉄道トラクションバスバーは、振動・衝撃環境、強制空冷、30年設計寿命に置かれる。ゾーン1はCT分解能下限(約0.15 mm)以上の測定可能ボイドなしへ厳格化;ゾーン2は0.3 mm未満の孤立ボイドのみ許可;1.5×Umで<5 pCの100% PD試験;サプライヤーは、初ロットの5個に1個以上のCT加え、継続監査サンプルを提出しなければならない。鉄道アプリケーションは鉄道トラクションコンバータページが周囲システム制約を列挙する。
下の表は、第8節および第9節の段階ルールを一つのマトリクスに凝縮する。これを出発点として扱い、契約として扱わないこと。図面の最終数値は、お客様HVエンジニアにより承認され、品質ページで合意する検査ルーチンに反映されなければならない。
| 基準 | 800 V DCインバータ | 1,000 V PVインバータ | >1 kVトラクション |
|---|---|---|---|
| ゾーン1(縁・穴から3 mm以内) | 0.15 mm超ボイドなし | 0.10 mm超ボイドなし;縁接続なし | CT分解能(約0.15 mm)超ボイドなし |
| ゾーン2(中央面・低電界) | 最大0.5 mm等価Ø;<1%面積 | 最大0.3 mm等価Ø;<0.5%面積 | 最大0.3 mm等価Ø;孤立のみ |
| 層間剥離長 | 合計<5 mm、縁接続なし | 合計<3 mm | 合計<2 mm |
| 形試験PDIV | ≥2.0 kV、<10 pC | ≥2.5 kV、両極性<10 pC | ≥3.0 kV、<5 pC |
| 熱サイクル後PD | PDIVドリフト<15% | 96時間湿熱後PDIVドリフト<10% | 200サイクル後PDIVドリフト<10% |
| CT抜取り | 初回製品+5%監査 | 初回製品+10%監査 | 初回製品+20%監査 |
これら数値は、この電圧帯の定格電圧に対するIEC 60664-1絶縁協調実務と整合する工学的出発点であって、認証済み受入限界ではない。バスバーが急峻dv/dtのSiCモジュール直近に位置する場合はさらに厳格化されるべきである。繰返しインパルスストレスが、商用周波ACよりも速くマイクロボイドをエージングさせるからである。
数百米ドル/スキャンで全数CTを撮る者はいない。統計的習慣は検査を三層に分ける。
初回製品検査(FAI)。新しい治工具、新しいフィルムロット、新しいプレスレシピごとに、最初の1〜3個に完全処理を施す。ゾーン1限界を満たす分解能の3D CT、完全PDスイープ、そして1枚の破壊断面クーポンである。FAI報告書は、その後のすべてのロットが比較される基準となる。
100%ライン試験。固定合否電圧でのヒポット、絶縁抵抗、PDは安価(30〜60秒/個)で、すべての部品に対して実施される。これらは大きな工程ドリフトを捉えるが、ボイドを寸法できない。5〜10 MHzでの超音波Cスキャンは、400 mm部品が数分でスキャンするため、高信頼プログラムではしばしば100%追加される。
ロット抜取り(AQL)。ANSI/ASQ Z1.4(旧MIL-STD-105E)単抜取り、一般検査レベルIIを使い、重篤不合格(ゾーン1ボイド、限度超PD)にはAQL 1.0、軽微(外観ブリスタ)には2.5を適用する。ロットあたり2〜5個をCTスキャンする。いずれかがゾーン1不合格なら、そのロットは100% CTスクリーニングまたは工程レビューまで保留とする。
CT単品経済性が効く。月産300個プログラムで、部品あたり40分の100% CTは、約2つのスキャナシフトと専任NDTエンジニアを必要とする。それは小さなバスバーショップが通常持たない資本ラインである。だからこそ1,000個未満ロットでは、外注CTラボまたは顧客提供ベースの共有スキャナが標準となる。当社のメイクオアバイ積層バスバーガイドは、そのNDT負荷が社内 versus 外注判断にどう意味するかを歩む。
積層バスバーサプライヤーを監査するとき、次のパケットを求める。要求に応じてすべてを提出できないサプライヤーは、アドホック検査で回しているか、ボイド手順をまだ成文化していないかのどちらかである。
当社が使うテンプレートは品質文書ページで公開し、お客様が受け取るものを中立ベースラインと比較できるようにしている。まだサプライヤーを選んでいる段階なら、サプライヤー工場監査チェックリストが、紙記録が答えられない現場質問を追加する。
CTは強力だが、常に正しい選択とは限らない。三つの条件が共に成立するとき、日常からCTを外し、PDと破壊断面に頼ってよい:(a) バスバーが低電圧(例えば250 V DC未満)で、使用ストレスがフィルム固有強度の小さな分数である;(b) 工程ウィンドウが成熟している――同じプレス、同じフィルムロット、同じスタックアップが12か月を超えてPD外乱ゼロで回っている;(c) 顧客が、連続30ロット以上でPDIVのCpk 1.33超を示す工程能力調査に署名している。
それら条件下では、1.5×Umでの100% PD試験+ロットあたり1枚の破壊断面クーポン(研磨、100倍測定)が、より安価で統計的に等価な保証を与える。PDは電気的に活性なボイドに敏感であり、研磨クーポンはPDが見落とす幾何を捉える。それでも新しい治工具ごとに1回のCTスキャンを推奨する。プレスレシピが実際に証明されるのはその時点であり、隠れた層間剥離が工程から学習されていないのもその時点だからである。
同じ論理は隣接する高電圧アセンブリにも適用される。例えば核融合パイロットプラント向けパルスパワーバスバーは、はるかに高いdV/dtで生活するがdutyサイクルは低い。それらのボイド検査戦略は、CTをより高電圧PDと異なる故障モードセットにトレードする。核融合パルスパワーバスバー記事で比較する。同様に、内部アーク封じ込めガイドは、ボイド検査が実際に保護している端部ボンド完全性が、PDと同様にアーク封じ込めに重要である理由を説明する。
積層バスバーを入札に出すなら、図面注記ブロックに三つの行を追加する:(1) 上記マトリクスに従い、図面付録にキーされたゾーン1・ゾーン2ボイド限界;(2) 合意電圧での100% PD試験、pC限界を試験証明書に記録;(3) ボクセルサイズを明記した初回製品CT報告書、暗黙ではなく。「100%ヒポット試験済み」の一行で、PDもUTもCT計画もない見積もりはすべて却下する。SHANYUAN製部品については、当社の多層積層バスバーラインがUT CスキャンおよびIEC 60270 PD試験を標準提供する。初回製品CTは要求に応じて手配する。お問合せページから図面を送付いただければ、見積とともにサンプル検査パック――CTスライス、Cスキャン像、PDトレース――を返送し、ロットを付与する前に真のボイド報告書が何ものかをベンチマークできるようにする。
Sofia Lindqvistは高電圧試験・部分放電エンジニアで、積層バスバーの誘電評価に8年の経験があります。IEC 60270に基づく部分放電測定、耐電圧試験、絶縁診断を担当し、SHANYUAN社内高電圧試験ラボの構築に貢献しました。KTHで電力工学の修士号を取得。部分放電試験、絶縁診断、IEC試験シーケンスについて執筆しています。