Una sbarra laminata a 4 strati progettata per trazione 800 V DC ha superato l'hipot e ha bruciato in pulito, ma il PDIV su un campione casuale è precipitato da 2,4 kV a 1,4 kV dopo che il cliente è passato ai moduli SiC. Una scansione TC micro-focus ha trovato una sacca d'aria da 0,3 mm tra il film PET e il rame interno, a 2 mm dal bordo del conduttore. I vuoti interni e le delaminazioni non si vedono su un hipot di routine: abbassano in silenzio il PDIV e alimentano il treeing finché il film non perfora sul campo. Questa guida percorre le tre vie di ispezione, i criteri di accettazione a livelli, e il pacchetto di evidenza che il vostro fornitore dovrebbe già consegnarvi.
Una sbarra laminata a 4 strati progettata per trazione 800 V DC ha superato l'hipot e ha bruciato in pulito, ma il PDIV su un campione casuale è precipitato da 2,4 kV a 1,4 kV dopo che il cliente è passato ai moduli SiC. Una scansione TC micro-focus ha trovato una sacca d'aria da 0,3 mm tra il film PET e il rame interno, a 2 mm dal bordo del conduttore. I vuoti interni e le delaminazioni non si vedono su un hipot di routine: abbassano in silenzio il PDIV e alimentano il treeing finché il film non perfora sul campo. Questa guida percorre le tre vie di ispezione, i criteri di accettazione a livelli, e il pacchetto di evidenza che il vostro fornitore dovrebbe già consegnarvi.
Una sbarra laminata a 4 strati larga 320 mm, progettata per un azionamento di trazione 800 V DC, ha superato l'hipot a 3,5 kV ca e sembrava perfetta sul banco. Le prime 200 unità hanno superato un burn-in di 100 h. Poi il cliente ha sostituito i moduli SiC, ha abbassato il tempo di dead-time a 80 ns, e la tensione di innesco della scarica parziale (PDIV) misurata su un campione casuale è calata da 2,4 kV a 1,4 kV. Una scansione TC micro-focus ha reciso corto al mistero: una sacca d'aria da 0,3 mm sedeva tra il film PET e il foglio di rame interno, a 2 mm dal bordo del conduttore, esattamente dove l'affollamento di campo è peggiore.
I vuoti interni e le delaminazioni dentro una sbarra laminata di solito non si presentano su un hipot di routine. Cedono in silenzio, abbassando la tensione a cui inizia la scarica parziale (PD), e poi alimentando la crescita dell'albero elettrico per mesi finché il film non perfora. Questa guida percorre da dove vengono quei vuoti, come trovarli con TC a raggi X, scansione C ultrasonora e prova PD, e quali numeri di accettazione scrivere sul disegno così che il fornitore non possa liquidare l'ispezione con un gesto della mano. Se non avete mai auditato un'officina di sbarre laminati prima, abbinate questa lettura con la nostra checklist di ispezione del controllo qualità sulle sbarre prima della prima visita in sito.
Un vuoto è qualsiasi sacca di gas intrappolata più grande di circa 50 µm tra due film dielettrici o tra film e rame. Una delaminazione è un distacco planare che si è esteso lateralmente lungo un'interfaccia. Entrambi sono problemi di processo, non di materiale. Cinque cause principali spiegano quasi tutti i rifiuti che vediamo nel feedback di officina e nei resi cliente che abbiamo retroingegnerizzato.
Leggere il flusso di lavorazione a ritroso da un risultato di TC o scansione C è il modo più rapido per risalire al difetto di un lotto. Il peregrinazione del processo produttivo della sbarra laminata mostra dove ciascuno di questi passaggi si colloca sul ciclo pressa.
Un vuoto da solo non perfora un film PET da 0,25 mm a 1.000 V DC. L'aria decade a circa 30 kV/mm, il PET a più come 150 kV/mm, quindi la sacca di gas dentro il laminato vede un campo locale molto più alto del solido circostante. La sequenza che uccide il componente è quella su cui si deve progettare.
Fase uno: amplificazione di campo. La costante dielettrica del film (εr ≈ 3,2 per il PET, ≈ 2,1 per il Nomex) è più alta dell'aria (εr ≈ 1,0). In termini di condensatori in serie, il campo elettrico attraverso la sacca d'aria è amplificato dal rapporto delle permeabilità - di circa un fattore tre proprio sul vuoto. Quando quel vuoto si trova al bordo del conduttore, dove il campo geometrico è già 2-3× il valore uniforme, la sollecitazione locale supera i 30 kV/mm molto prima che la sollecitazione nominale di lavoro della sbarra.
Fase due: innesco della scarica parziale. Iniziano micro-scariche dentro il vuoto, ionizzando l'aria e producendo ozono e acido nitrico che attaccano la superficie del PET. Fase tre: treeing. I canali di erosione crescono di 5-50 µm per mille ore di attività PD, dendriticamente, finché un ramo non collega due strati di conduttori. Fase quattro: perforazione. Il tempo dal primo picoculombio misurabile alla rottura finale in un laminato di grado sbarra sotto costante sollecitazione PD è tipicamente di poche migliaia di ore - abbastanza per sopravvivere alla prova di tipo, abbastanza in fretta da fallire sul campo entro il periodo di garanzia.
È per questo che il numero di accettazione che conta davvero non è la dimensione del vuoto, ma il margine del PDIV sopra la tensione di picco di lavoro. Il nostro pezzo gemello sulla progettazione di sbarre priva di scariche parziali lavora sul versante progettuale; questo articolo lavora sul versante ispettivo.
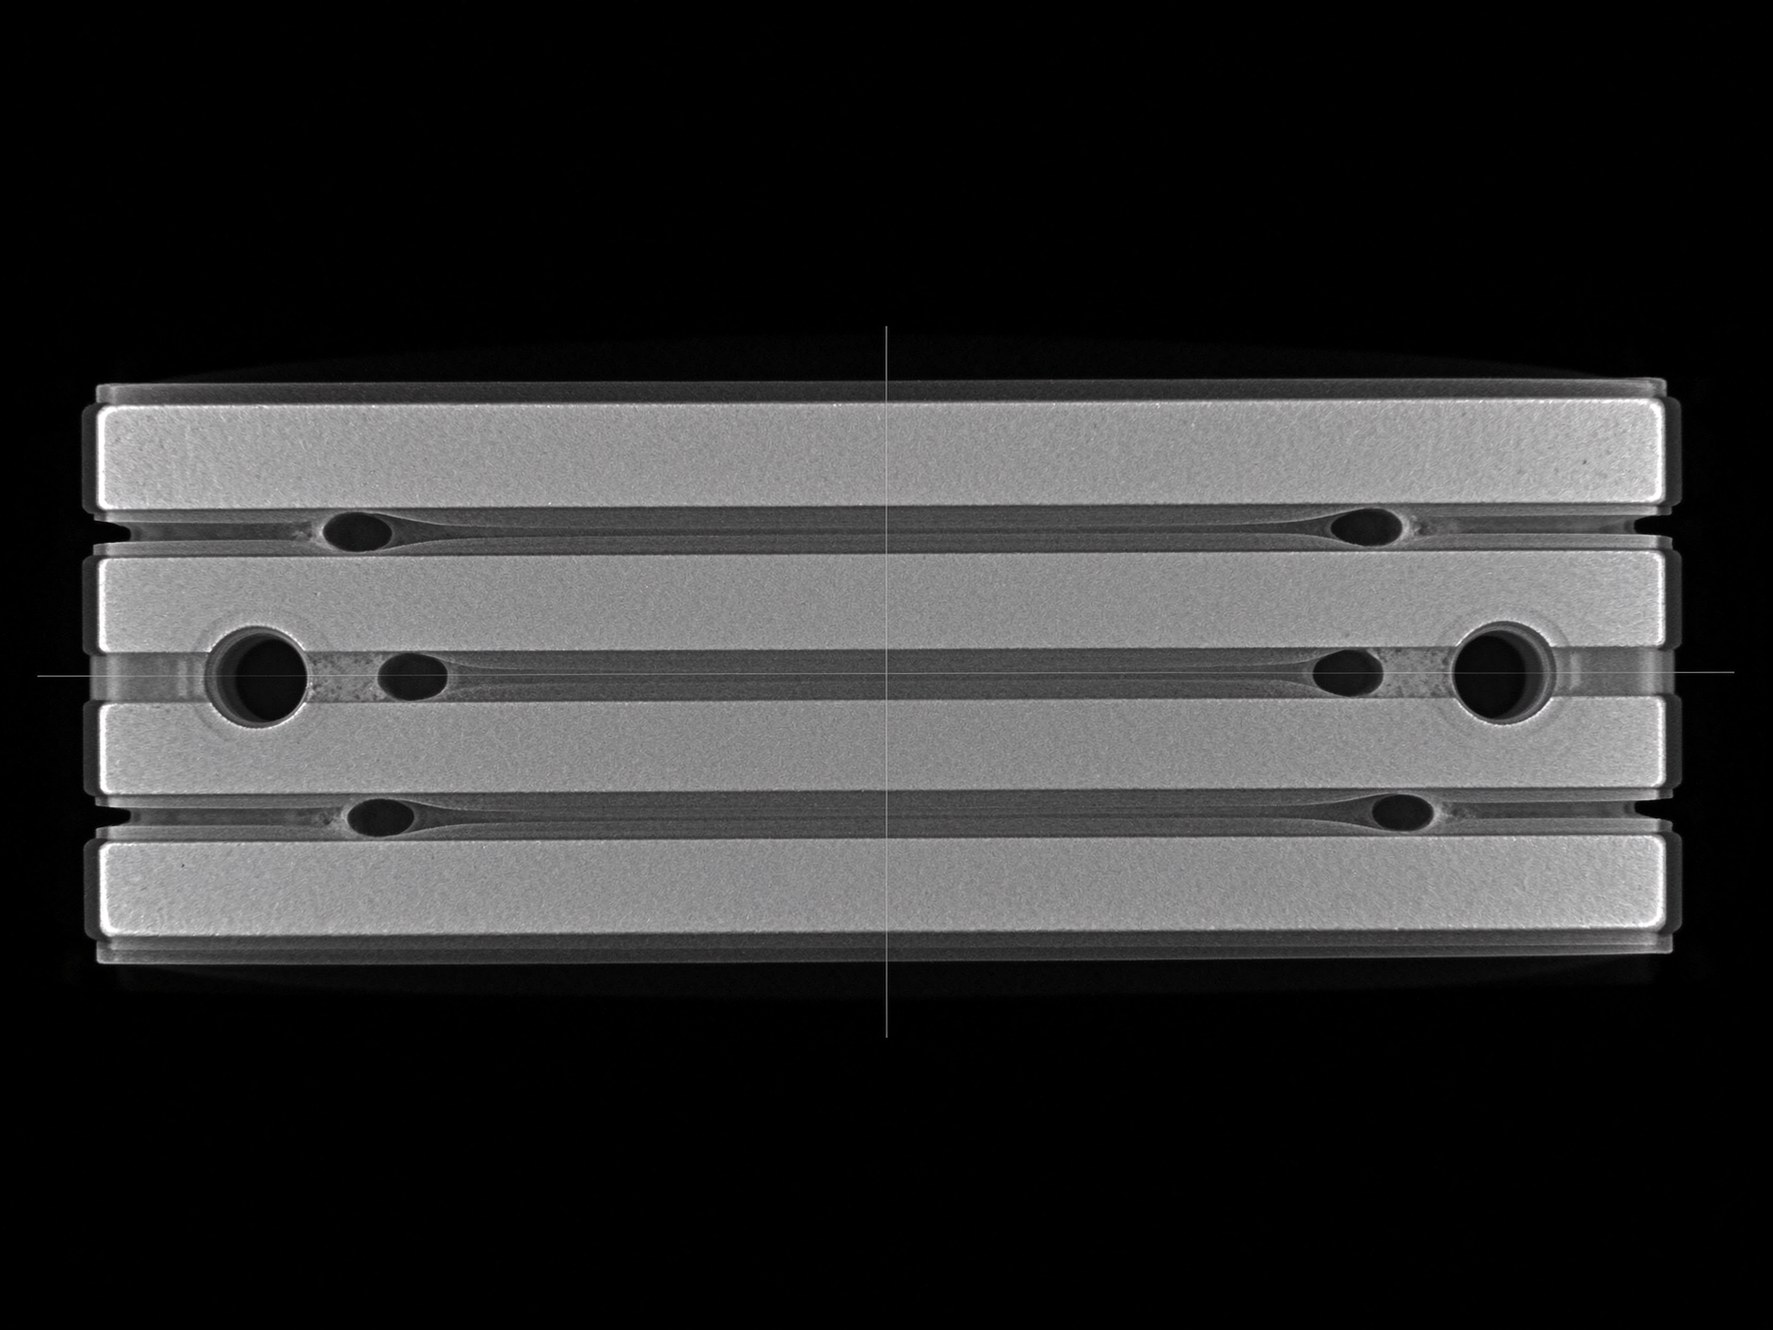 Figura 1: Sezione ricostruita micro-CT attraverso una sbarra laminata a 4 strati. Le bande orizzontali chiare sono fogli di rame; gli intervalli più scuri sono film dielettrici. I piccoli cerchi scuri vicino ai fori bullone e al bordo sinistro sono vuoti d'aria intrappolati captati a un voxel isotropo di 0,07 mm.
L'ispezione industriale a raggi X si presenta in due varianti. La radiografia 2D convenzionale proietta l'intero componente su un rilevatore piatto in un solo scatto. Si vedono tutti gli strati sovrapposti. Un vuoto tra lo strato 2 e lo strato 3 si sovrappone con un foro punzonato nello strato 4, e non si riesce a dire quale sia quale. La RX 2D cattura disallineamenti grossolani, film mancanti e cortocircuiti rame-rame grandi, ma è lo strumento sbagliato per un vuoto da 0,3 mm nascosto in una pila da 6 mm.
La tomografia computerizzata (TC) ruota il componente di 360° su un tavolino, raccoglie centinaia di proiezioni e ricostruisce un volume a voxel su cui si può sezionare in qualsiasi piano. La dimensione del voxel fissa il pavimento di risoluzione: per una sbarra di 200-500 mm di lato, un tubo micro-focus da 100-225 kVp tipicamente fornisce voxel isotropi di 50-100 µm. Si risolvono in modo affidabile vuoti fino a circa 2-3× la dimensione del voxel, cioè circa 0,15-0,25 mm. Qualsiasi cosa di più piccolo si perde nel rumore. ASTM E1695 (Metodo di prova standard per la misura delle prestazioni del sistema di tomografia computerizzata, revisione corrente 2020) specifica come misurare quella risoluzione su un phantom standardizzato in filo di tungsteno - si chieda all'officina di includere la scheda dati wire-CT nel pacchetto NDT piuttosto che limitarsi a citare un numero di voxel.
Leggere le sezioni TC è un'abilità. Un ingegnere NDT ben formato scorre la pila strato per strato e segna i vuoti per (a) diametro equivalente circolare, (b) distanza minima dal bordo conduttore più vicino, (c) se il vuoto tocca qualsiasi ritaglio o bordo esterno, e (d) se è planare (delaminazione) o volumetrico (bolla). Il software automatico di porosità può elencare ogni sacca sopra una soglia, ma un essere umano deve comunque separare i vuoti reali dagli artefatti di ricostruzione nelle caratteristiche di rame dense.
La TC non è economica. Una singola sbarra media su un micro-CT da 225 kVp richiede 15-45 minuti di scansione più 5-15 minuti di ricostruzione e referto, e le tariffe di scansione esternalizzata si attestano sull'ordine di diverse centinaia di dollari USA per componente. Quell'economia guida la strategia di campionamento a cui torniamo nella Sezione 11.
Le prove ultrasonore (UT) sono il lavoro cavallo per i laminati compositi, e si trasferiscono bene sulle sbarre laminati. Una sonda focalizzata da 5-10 MHz invia ultrasuoni accoppiati ad acqua nella faccia superiore del rame. L'onda sonora attraversa il rame, riflette su ogni interfaccia di impedenza acustica e ritorna. Un'interfaccia rame-dielettrico ben incollata dà un piccolo eco di fondo coerente. Un'interfaccia delaminata o vuota introduce un gap d'aria (disadattamento acustico vicino al 100%) e restituisce un eco di fronte molto più forte, con quasi nessun segnale che raggiunge la parete di fondo.
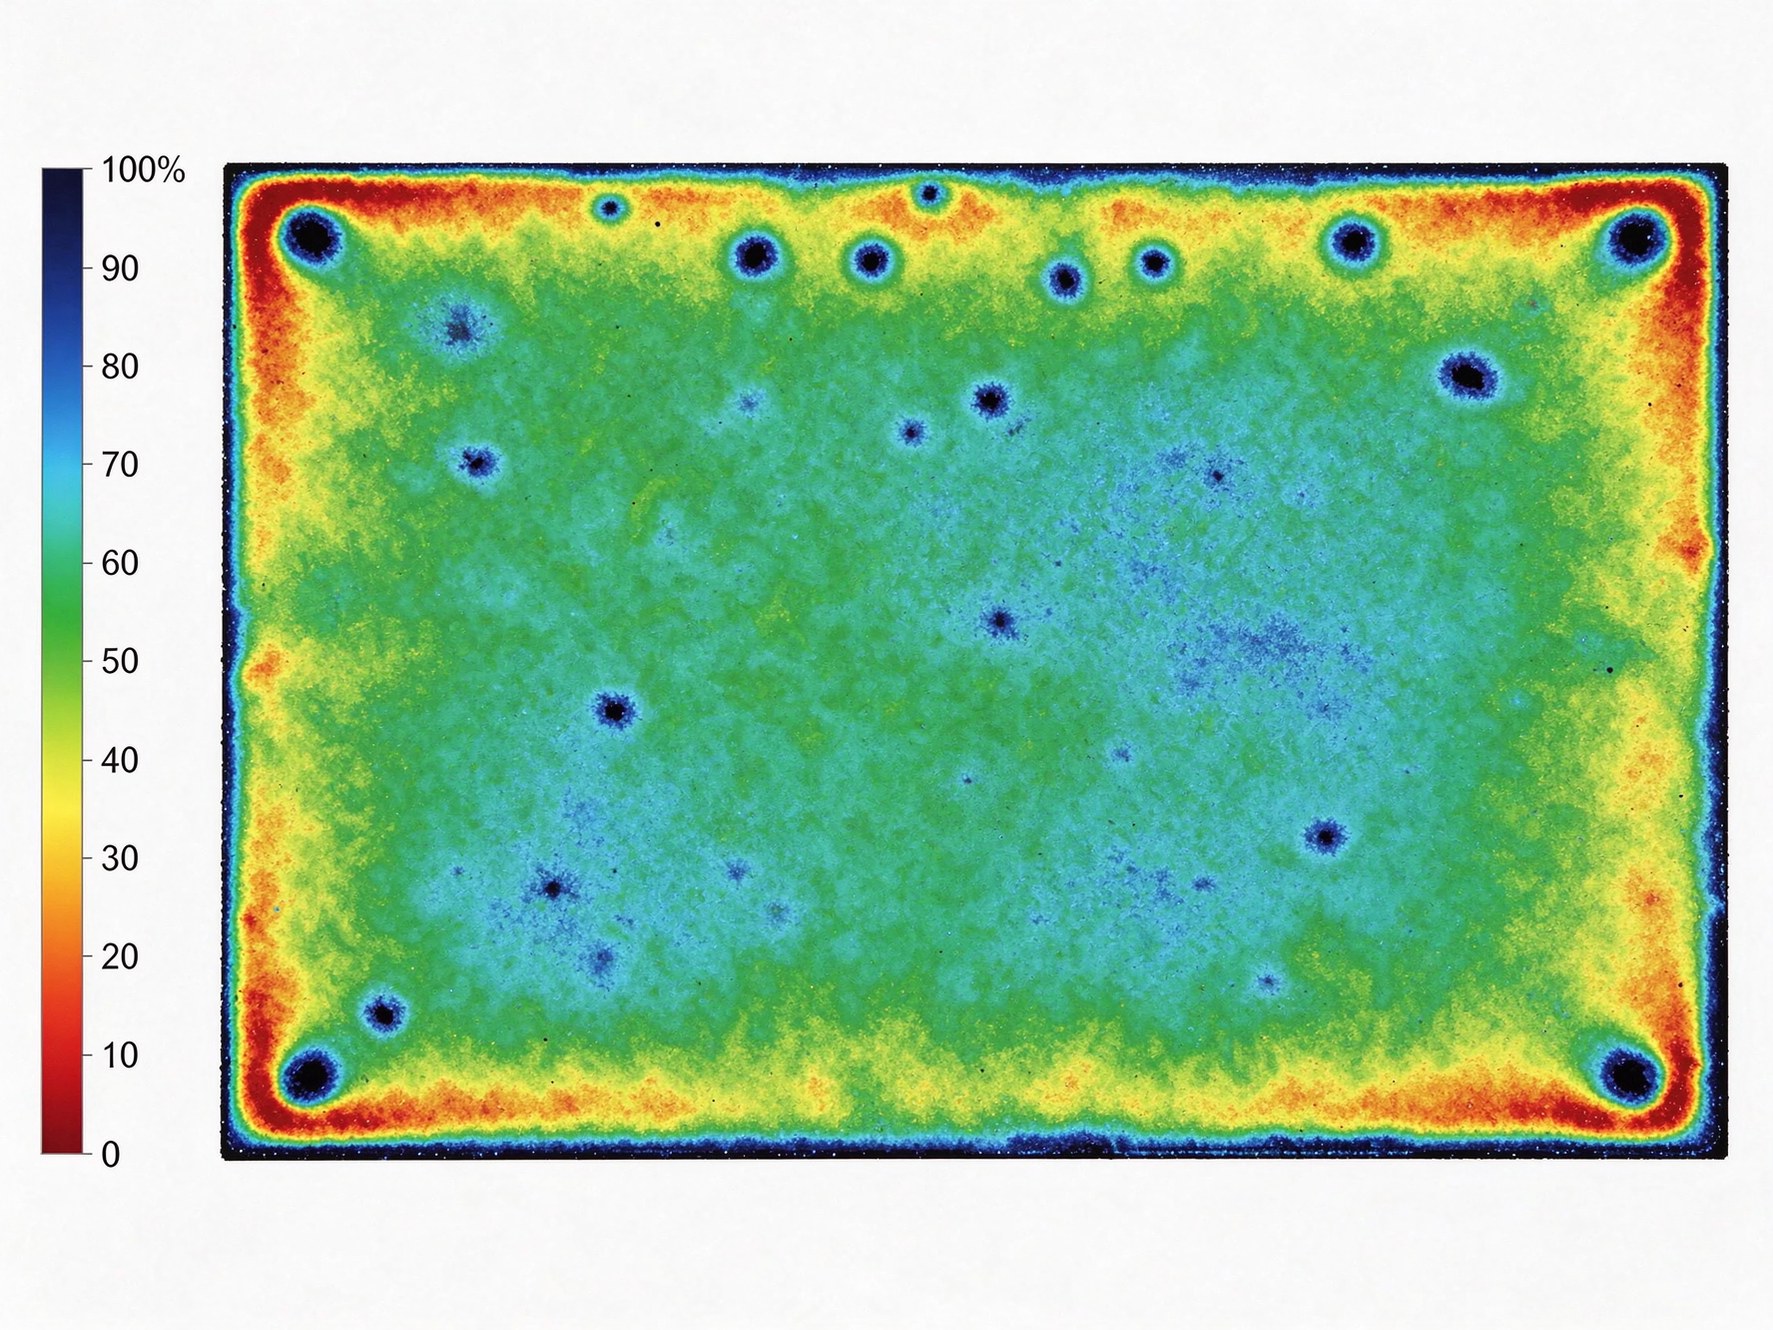
Una scansione C rasterizza la sonda attraverso il componente e traccia l'ampiezza dell'eco in gated su una mappa colore dall'alto. L'operatore imposta due gate: uno intorno all'eco di superficie frontale, uno intorno all'eco atteso dell'interfaccia rame-film. Le delaminazioni si presentano come macchie improvvise, geometricamente delimitate. Gli ammassi di porosità si presentano come speckle. Il distacco dal bordo (dove la resina dello smusso non ha bagnato) si presenta come una banda scura continua lungo il perimetro.
I punti di forza dell'UT: è veloce (una sbarra 400 × 300 mm si scansiona in 3-8 minuti), è economica, e cattura delaminazioni planari che la TC può perdere perché il gap del vuoto è più piccolo di un voxel. Il punto debole: il rame attenua gli ultrasuoni ad alta frequenza, quindi su uno strato di rame da 3 mm la risoluzione sul film interno cala; e l'UT non può dire la posizione attraverso lo spessore di un riflettore senza una scansione B. Usiamo l'UT come schermo 100%, e la TC come follow-up sulle unità segnalate. La pagina risorse sulle scariche parziali e il riferimento UT nella Sezione 13 sono un buon pacchetto iniziale per scrivere una specifica NDT interna.
La prova di scarica parziale è l'unica via che misura la conseguenza elettrica di un vuoto piuttosto che il vuoto stesso. IEC 60270 (High-voltage test techniques - Partial discharge measurements, edizione 2015) definisce il circuito di misura: il trasformatore di prova alimenta tensione AC a frequenza di rete (tipicamente 50 o 60 Hz) o risonante; un condensatore di accoppiamento (100 nF a 1 nF, basso rumore parziale interno) forma un circuito ad alto passa con il componente in prova; uno strumento PD a larga banda (a banda stretta o larga, 100 kHz-1 MHz secondo lo standard) legge la carica apparente in pC.
I due numeri che contano su una sbarra:
Un vuoto sul bordo del rame è il caso peggiore perché l'amplificazione di campo lì moltiplica la sollecitazione interna già elevata. Empiricamente, una sbarra ben laminata per servizio 800 V DC dovrebbe tenere un PDIV non inferiore a 1,5-2,0× la tensione di picco di lavoro con <10 pC misurati a 1,1× Um. Un singolo vuoto da 0,3 mm sul bordo può far calare il PDIV del 30-50% - esattamente il cedimento con cui abbiamo aperto questo articolo. La prova PD è distruttiva solo del processo (si sta energizzando il componente), ma è sensibile, veloce (una rampa di 5 minuti per componente), e vi dà un numero che i clienti possono auditare. Il circuito di misura lo approfondiamo sulla pagina risorse sulle scariche parziali.
Nessuna singola via vince su tutti gli assi. La tabella seguente mette in fila risoluzione, tempo ciclo, costo per unità e ciò che ogni via vi dice davvero. Un programma di produzione serio le combina: UT 100% + PD 100% sulla linea, TC su primo articolo, sulle unità out-of-family, e su un piano di campionamento a bassa frequenza.
| Via | Difetto più piccolo trovato | Ciclo / unità | Costo relativo | Cosa vi dice |
|---|---|---|---|---|
| Radiografia RX 2D | ~0,5-1 mm vuoto; grossi cortocircuiti/disallineamenti | 10-30 s | Basso | Solo errori di assemblaggio grossolani; profondità del vuoto ignota |
| Micro-TC RX 3D | ~0,15-0,25 mm vuoto a voxel 50-100 µm | 15-45 min | Alto (diverse centinaia di $ esternalizzato) | Posizione 3D, diametro equivalente, distanza dal bordo, piano di delaminazione |
| Scansione C ultrasonora | ~0,5-1 mm distacco planare; ammassi di porosità | 3-8 min | Basso-medio | Mappa di incollaggio dall'alto; profondità attraverso lo spessore solo con scansione B |
| Prova PD (IEC 60270) | Fino a <10 pC; vede solo vuoti elettricamente attivi | 3-5 min | Basso | Numeri PDIV/PDEV; predice direttamente il margine di vita sul campo |
| Sezione distruttiva | Qualsiasi difetto sopra i 20 µm lucidato | 1-2 giorni di laboratorio | Medio (coupon consumato) | Verità di fondo; spessore film, bagnatura dello smusso, morfologia del vuoto |
Si noti che TC e PD non sempre concordano. Un piccolo vuoto sepolto al centro a basso campo di una sbarra può illuminarsi in TC ma non produrre mai un pC sul set PD. Viceversa, una delaminazione sotto la testa di un bullone che la TC perde per hardening del fascio può produrre PD stabile a 1,5 kV. Si trattino le due come complementari, non come sostituti.
Scrivere un numero piatto come "nessun vuoto più grande di 0,5 mm" sul disegno è sia troppo restrittivo sia troppo indulgente. Troppo restrittivo perché un vuoto da 0,8 mm seduto nel centro elettricamente quieto di un'ampia piano di neutro quasi mai causa PD. Troppo indulgente perché un vuoto da 0,2 mm connesso al bordo del rame in un ritaglio concentratore di campo può essere un assassino della vita sul campo. L'approccio giusto è zonizzare la sbarra e applicare limiti diversi per zona.
Entro 3 mm da qualsiasi bordo del rame, qualsiasi foro bullone, qualsiasi angolo di ritaglio o qualsiasi transizione terminale: nessun vuoto permesso. Nessun diametro equivalente sopra 0,1 mm, nessuna delaminazione più lunga di 2 mm, e assolutamente nessun vuoto connesso al bordo esterno. Questa è la zona dove l'amplificazione di campo è massima e dove inizia l'innesco PD.
Oltre 5 mm da qualsiasi bordo del conduttore, lontano dai fori bullone, dove il campo è essenzialmente uniforme: si permettano vuoti isolati, non connessi al bordo, fino a 0,5 mm di diametro equivalente, con area totale di vuoti sotto l'1% dell'area scannerizzata. Si permettano piccoli ammassi di porosità purché non ci siano due vuoti entro 1 mm l'uno dall'altro.
Nessuna bolla, nessun sotto-riempimento, nessun rame esposto visibile dall'esterno. La guaina esterna deve essere continua; qualsiasi porosità superficiale è un rifiuto estetico e per rischio di tracking indipendentemente dalla dimensione.
La nostra pagina download documenti qualità sul nostro sito mostra come alleghiamo il disegno di zonizzazione come PDF al rapporto di ispezione così che l'operatore e il cliente leggano la stessa mappa.
La stessa geometria fisica della sbarra può girare più larga o più stretta a seconda della tensione di sistema e dell'ambiente di commutazione. Tre applicazioni di riferimento fissano la direzione di marcia.
Una sbarra per rack server o trazione 800 V DC vede un picco di 800 V più fronti rapidi SiC a 10-50 kV/µs. Il sovradosaggio transitorio ai terminali DC-link può raggiungere 1,2-1,4× il nominale. Accettazione: rifiuto vuoti Zona 1 sopra 0,15 mm; il PDIV deve superare 2,0 kV con <10 pC a 1,1× Um. I cicli termici da -40 °C a 125 °C non devono spostare il PDIV di più del 15%. I numeri di tensione e clearance li percorriamo nella guida alla progettazione dell'isolamento 800 V DC.
Una sbarra FV DC da 1.000 V vede sollecitazione DC continua all'aperto, più cicli termici quotidiani e un'aspettativa di vita di servizio di 15-25 anni. La crescita degli alberi DC è più lenta dell'AC ma dipende dalla polarità, e l'ingresso di umidità attraverso un vuoto connesso al bordo è una modalità di cedimento reale nei siti costieri. Accettazione: zero vuoti connessi al bordo ovunque sul componente; diametro equivalente Zona 2 cappato a 0,3 mm; PDIV verificato su entrambe le polarità dopo un precondizionamento caldo-umido di 96 h a 85 °C / 85% UR.
Una sbarra di trazione su linea DC da 1,5-3 kV siede in un ambiente di vibrazione e shock, con raffreddamento ad aria forzata e una vita di progetto di 30 anni. La Zona 1 si restringe a nessun vuoto misurabile sopra il pavimento di risoluzione TC (~0,15 mm); la Zona 2 permette solo vuoti isolati sotto 0,3 mm; prova PD 100% a 1,5× Um con <5 pC; e il fornitore deve fornire TC su ogni quinta unità del primo lotto più campioni di audit continuativi. La pagina applicazione per ferrovie su convertitori di trazione ferroviaria elenca i vincoli di sistema circostanti.
La tabella seguente condensa le regole a livelli delle Sezioni 8 e 9 in un'unica matrice. La si tratti come punto di partenza, non come contratto; i numeri finali sul vostro disegno devono essere approvati dall'ingegnere HV del cliente e riflessi nella routine di ispezione che concordiamo sulla pagina qualità prima del rilascio di serie.
| Criterio | Inverter 800 V DC | Inverter FV 1.000 V | Trazione >1 kV |
|---|---|---|---|
| Zona 1 (entro 3 mm da bordo / foro) | Nessun vuoto >0,15 mm | Nessun vuoto >0,10 mm; nessuno connesso al bordo | Nessun vuoto sopra risoluzione TC (~0,15 mm) |
| Zona 2 (piano centrale, basso campo) | Max 0,5 mm Ø eq.; <1% area | Max 0,3 mm Ø eq.; <0,5% area | Max 0,3 mm Ø eq.; solo isolati |
| Lunghezza della delaminazione | <5 mm totali, non connessa al bordo | <3 mm totali | <2 mm totali |
| PDIV a prova di tipo | ≥2,0 kV, <10 pC | ≥2,5 kV, <10 pC entrambe le polarità | ≥3,0 kV, <5 pC |
| PD dopo ciclo termico | Deriva PDIV <15% | Deriva PDIV <10% dopo 96 h caldo-umido | Deriva PDIV <10% dopo 200 cicli |
| Campionamento TC | Primo articolo + 5% audit | Primo articolo + 10% audit | Primo articolo + 20% audit |
Questi numeri sono punti di partenza ingegneristici coerenti con la pratica di coordinamento dell'isolamento IEC 60664-1 per tensioni nominali in questa fascia, non un limite di accettazione certificato. Vanno ulteriormente ristretti dove la sbarra siede direttamente accanto a un modulo SiC con dv/dt ripidi, perché la sollecitazione ripetuta di impulso invecchia i micro-vuoti più velocemente dell'AC a frequenza di rete.
Nessuno fa la TC di ogni unità a diverse centinaia di dollari a scansione. L'abitudine statistica è separare tre livelli di ispezione.
Ispezione di primo articolo (FAI). Le prime 1-3 unità di produzione di ogni nuova attrezzeria, ogni nuovo lotto di film, e ogni modifica di ricetta pressa ricevono il trattamento completo: TC 3D a una risoluzione che soddisfa il limite di Zona 1, sweep PD completo, e un coupon sezionato distruttivo. Il rapporto FAI diventa il riferimento contro cui tutti i lotti successivi vengono confrontati.
Prove di linea 100%. L'hipot, la resistenza di isolamento e la PD a una tensione fissa go/no-go sono economiche (30-60 s ciascuna) e vengono eseguite su ogni unità. Queste catturano la deriva grossolana di processo ma non possono dimensionare un vuoto. La scansione C ultrasonora a 5-10 MHz viene spesso aggiunta al 100% sui programmi ad alta affidabilità perché un componente da 400 mm si scansiona in pochi minuti.
Campionamento di lotto (AQL). Si usi il campionamento singolo ANSI/ASQ Z1.4 (storico MIL-STD-105E), livello di ispezione generale II, con un AQL di 1,0 per le non conformità maggiori (vuoti in Zona 1, PD sopra il limite) e 2,5 per le minori (bolle estetiche). Si scandano in TC 2-5 pezzi per lotto; se un qualsiasi pezzo fallisce la Zona 1, il lotto viene schermato al 100% in TC o messo in quarantena in attesa di revisione di processo.
L'economia per unità della TC conta. Su un programma da 300 unità/mese, la TC 100% a 40 minuti al pezzo richiede circa due turni di scanner e un ingegnere NDT dedicato - una linea di capitale che la maggior parte delle piccole officine di sbarre semplicemente non ha. È per questo che i laboratori TC esternalizzati, oppure uno scanner condiviso su base fornitore, sono la norma per le tirature sotto le 1.000 unità. La nostra guida make-vs-buy per sbarre laminati percorre cosa quel carico NDT significa per la decisione interna vs terzista.
Quando si fa l'audit di un fornitore di sbarre laminati, si chieda il seguente pacchetto. Un fornitore che non riesce a produrre tutto su richiesta sta operando su un'ispezione ad hoc oppure non ha ancora codificato la procedura vuoti.
Pubblichiamo i template che usiamo sulla pagina documenti qualità così che i clienti possano confrontare ciò che ricevono contro un baseline neutro. Se si sta ancora scegliendo tra fornitori, la checklist di audit di fabbrica del fornitore di sbarre aggiunge le domande di officina che il record cartaceo non può rispondere.
La TC è potente ma non è sempre la scelta giusta. Tre condizioni insieme giustificano di togliere la TC dalla routine e affidarsi a PD più sezione distruttiva: (a) la sbarra è in bassa tensione (per esempio sotto i 250 V DC), dove la sollecitazione di lavoro è una piccola frazione della forza intrinseca del film; (b) la finestra di processo è matura - stessa pressa, stesso lotto di film, stesso layup in esecuzione da più di 12 mesi senza escursioni PD; e (c) il cliente ha approvato uno studio di capacità di processo che mostra un Cpk sopra 1,33 sul PDIV su almeno 30 lotti consecutivi.
In quelle condizioni, una prova PD 100% a 1,5× Um più un coupon sezionato distruttivo per lotto (lucidato, misurato a 100×) dà una garanzia più economica, statisticamente equivalente. La PD è sensibile ai vuoti elettricamente attivi; il coupon lucidato cattura la geometria che la PD perde. Raccomandiamo comunque una scansione TC per ogni nuova attrezzatura, perché è lì che la ricetta della pressa è effettivamente in fase di prova e quando una delaminazione nascosta non è ancora stata "appresa" fuori dal processo.
La stessa logica si applica ad assiemi ad alta tensione adiacenti. Le sbarre a potenza impulsata per impianti pilota a fusione, ad esempio, vivono con dV/dt molto più alti ma a basso ciclo di servizio; la loro strategia di ispezione dei vuoti scambia TC per PD a tensione più alta e un diverso set di modalità di cedimento, che confrontiamo nel pezzo sulla sbarra a potenza impulsata per fusione. Allo stesso modo, la guida al contenimento dell'arco interno spiega perché l'integrità del legame perimetrale - che l'ispezione dei vuoti sta davvero proteggendo - conta tanto per il contenimento dell'arco quanto per la PD.
Se state mettendo in gara le sbarre laminati, aggiungete tre righe al blocco note del disegno: (1) limiti vuoti Zona 1 e Zona 2 secondo la matrice precedente, richiamati a un'appendice del disegno; (2) prova PD 100% alla tensione concordata con il limite pC registrato sul certificato di prova; e (3) rapporto TC di primo articolo con dimensione del voxel dichiarata, non solo implicita. Si rifiuti qualsiasi preventivo che risponda con una riga sola "testato al 100% in hipot" e nessun PD, nessun UT, e nessun piano TC. Per i componenti costruiti da SHANYU, la nostra linea di sbarre laminati multistrato è offerta con scansione C UT e prova PD IEC 60270 come standard; la TC sul primo articolo viene organizzata su richiesta. Ci si invii il disegno tramite la pagina contatti e torneremo con un pacchetto di ispezione campione - sezioni TC, immagine scansione C e traccia PD - insieme al preventivo, così che possiate confrontare com'è fatto un vero rapporto sui vuoti prima di aggiudicare il lotto.
Questa guida definisce come gli acquirenti devono verificare i busbar in ingresso e in usc
Leggi l’articolo
Una barra guasta silenziosamente quando un void dentro il suo isolamento inizia a scaricar
Leggi l’articolo
Sofia Lindqvist è ingegnere di prove ad alta tensione e scariche parziali con 8 anni di esperienza nella qualificazione dielettrica delle sbarre laminate. Conduce misure di scariche parziali secondo IEC 60270, prove di tenuta e diagnostica dell'isolamento, e ha contribuito a costruire il labora
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
