Eine Zeichnungsfreigabe ist das letzte Tor zwischen Konzept und Fertigung. Diese Checkliste macht die Vorabnahme-Review zu benannten Eigentümern, festgelegten Kriterien und geschlossenen Unterlagen.
Eine Zeichnungsfreigabe ist das letzte Tor zwischen Konzept und Fertigung. Diese Checkliste macht die Vorabnahme-Review zu benannten Eigentümern, festgelegten Kriterien und geschlossenen Unterlagen.
Eine Zeichnungsfreigabe ist der Punkt, an dem ein Design aufhört, ein Konzept zu sein, und zur Fertigungsanweisung wird. Bis dahin können Fragen in einem Anruf, einer Skizze oder einer E-Mail beantwortet werden. Nach der Freigabe trägt jedes Maß, jede Lagenfolge und jede Kennzeichnung auf der Zeichnung Kosten, wenn es falsch ist: Der Zuschnitt muss womöglich neu geschnitten werden, der Stapel neu geschichtet, oder eine Charge muss vor dem Versand gehalten werden.
Die Freigabe-Checkliste in diesem Leitfaden ist das Tor zwischen diesen beiden Zuständen. Sie ersetzt nicht den Ingenieur-Review, der in der Angebotsphase stattfindet. Sie liegt nach jenem Review, nachdem die Kundenzeichnung in eine fertungsgerechte Sammelschienen-Definition überführt wurde, und vor Werkzeug, Erstmuster oder Serienauftrag. Die Handlung des Lesers ist einfach: Jeden Punkt durchgehen, auf Bestanden oder Offen markieren, und nicht unterschreiben, solange ein offener Punkt bleibt.
Viele Sammelschienen-Probleme, die wie Werkstattfehler aussehen, lassen sich auf eine zu früh freigegebene Zeichnung zurückführen: eine Biegung, die der Zuschnitt nicht erreicht, ein Bolzen, um den der Schlüssel nicht passt, eine Lagenfolge, die der Isolierungslieferant nicht verbinden kann. Jedes davon ist auf der Zeichnung vor Produktionsstart sichtbar, wenn jemand danach sucht. Der Sammelschienen-Designleitfaden deckt die früheren Designentscheidungen ab; diese Checkliste deckt das letzte Tor, bevor die Zeichnung das Engineering verlässt.
Eine Checkliste funktioniert nur, wenn jede Zeile einen benannten Eigentümer hat. Drei Rollen unterschreiben die Freigabe typisch, jede mit einem definierten Teil zur Bestätigung:
Zu jeder Zeile beantwortet der Eigentümer drei Fragen: Worauf schauen wir, wie sieht ein Bestehen aus, und was tun wir, wenn es scheitert? Eine Zeile, die ohne festgelegtes Kriterium mit „sieht gut aus“ markiert ist, ist kein Bestehen. Das Qualitätssystem hinter der Freigabe beschreibt die Qualitätsprozess-Seite; dieser Leitfaden fokussiert auf den zeichnungsseitigen Nachweis, der in jenes System einfließt.
Dieses Tor wird am leichtesten übersprungen, wenn ein Programm im Zeitplan hinterherhinkt. Der Druck liegt darauf, jetzt freizugeben und Details später zu klären. Genau diesem Druck ist das Tor entgegenzustellen: Eine späte Freigabe kostet Tage, eine falsche Freigabe kostet Wochen und kann die Kundenlinie stoppen.
Gehen Sie vom flachen Zuschnitt aus, nicht von der fertigen Form. Eine laminierte oder gebogene Sammelschiene wird aus einem Kupferblech oder -band geschnitten und dann umgeformt; die freigegebene Zeichnung muss sowohl den entwickelten Zuschnitt als auch die geformte Geometrie zeigen, damit die Werkstatt prüfen kann, dass sich der Zuschnitt tatsächlich zum Teil auf dem Druck entfaltet.
Prüfen Sie den Biegeradius gegen Werkstoff-Temper und Dicke. Ein für den gewählten Temper zu enger Riss lässt die äußere Faser beim Umformen reißen; ein Radius, der größer ist als das Design annahm, ändert die Mittellängenlänge und schiebt Terminalpositionen aus der Baugruppe. Der exakte Radius und seine Grenzen nennt die Zeichnung und Projektspezifikation, nicht eine generische Regel, die auf jede Güte angewendet wird. Prüfen Sie Kupfergüte, Temper und Biegeschwere gemeinsam ab; eine Güte, die in einem Temper gut formbar ist, kann es in einem anderen nicht sein. Der Biegeradius-Designleitfaden geht um Formgrenzen und Rückfederung vertieft ein.
Was passiert, wenn diese Zeile scheitert: Der Zuschnitt wird auf falsche Entwicklungslänge geschnitten, Biegungen reißen oder stauchen sich beim Umformen, und das geformte Teil landet außerhalb der Schnittstellenposition. Die Werkstatt kann wenige Stücke durch Richten und Umformen nacharbeiten, aber gerissenes Material lässt sich nicht reparieren; diese Stücke werden ausgeschieden. In einer Charge wiederholt sich der Fehler auf jedem Zuschnitt, der aus der freigegebenen Entwicklung geschnitten wird, was eine zeichnungsseitige Verfehlung in einen chargenweiten Verlust verwandelt.
Prüfen Sie auch, dass Löcher, Schlitze und Terminal-Merkmale so platziert sind, dass der Umformvorgang sie nicht aus der Position zieht. Merkmale zu nahe einer Biegung verformen sich, wenn das Material bewegt wird; Merkmale, die in der Biezone selbst sitzen, können nach dem Umformen unbrauchbar sein.
Bei einer laminierten oder mehrlagigen Schiene muss die freigegebene Zeichnung die Lagenfolge eindeutig angeben: welche Kupferlage oben liegt, welches Dielektrikum welches Leiterpaar trennt, und wo die Isolierung wickelt, aufhört oder eine Kontaktzone freigibt. Eine Lagenfolge, die zwei Lesarten zulässt, wird im ersten Lauf falsch gebaut.
Prüfen Sie Dielektrikumswerkstoff, Dickenbereich und Anwendung gegen die Betriebsbedingungen: Spannungsklasse, Betriebstemperatur, Feuchte und jede chemische Exposition im Gehäuse. Die Werkstoffwahl ist kein kosmetisches Detail; sie entscheidet über Verklebung, Kantenrandmaß und wie die Isolierung den Temperaturzyklus übersteht. Der Dielektrikum-Auswahlleitfaden deckt Werkstofffamilien und ihre Kompromisse ab. Bestätigen Sie, dass freiliegende Kanten, Schnittflächen und Schweißzonen so geschützt sind wie die Zeichnung es beschreibt, und dass der Isolierungsüberhang zum Laminierprozess passt, den das Werk fahren wird.
Was passiert, wenn diese Zeile scheitert: Die Lagen werden in falscher Reihenfolge gestapelt, leitende Flächen berühren sich dort, wo Isolierung angenommen war, oder das Dielektrikum delaminiert nach der Montage. Die ersten beiden zeigen sich typisch im Erstmuster als Isolierungsausfall oder Kurzschluss zwischen Lagen. Delamination kann später auftreten, nachdem Teile den Kunden erreicht haben, was eine teurere Rücksendung ist als eine abgefangene Erstmuster-Ablehnung.
Markieren Sie den Stapel auf der Zeichnung selbst, Lage für Lage, statt ihn in einer Besprechungsnotiz zu lassen. Notizen wandern nicht mit dem Auftrag; die freigegebene Zeichnung schon.
Terminals, Bolzen, Gewindeeinsätze und Montagelöcher sind die Punkte, an denen die Schiene mit dem Rest des Systems zusammentrifft. Prüfen Sie auf der freigegebenen Zeichnung jedes gegen drei Dinge: Position zum Gegenstück, die Beschläge, die es tragen wird, und der Raum, den der Monteur braucht, um es festzuziehen und zu prüfen.
Position bedeutet, dass Terminal oder Bolzen dort landen, wo der Gegensteckverbinder, die Schraubverbindung oder das Modul es erwarten, mit aus der Ansicht klarer Orientierung. Beschläge bedeutet, dass Loch oder Bolzen zur Befestigerklasse und dem Lastpfad passt, den das Design annahm. Werkzeugzugang ist der Teil, den Zeichnungs-Reviews am häufigsten übersehen: Schlüssel, Stecknuss oder Drehmomentwerkzeug müssen um das Terminal herum passen, die Verbindungsfläche erreichen und drehen können, ohne auf eine Nachbarlage, Gehäusewand oder eine andere Schiene zu stoßen. Ein Terminal, das auf einer flachen Zeichnung erreichbar aussieht, kann im montierten Stapel zwischen Lagen eingeschlossen sein.
Was passiert, wenn diese Zeile scheitert: Der Monteur bekommt kein Werkzeug auf die Verbindung, der Befestiger kann die Klemmkraft nicht erreichen, oder das Terminal kollidiert auf der Fertigungslinie mit dem Gegenstück. Kollision zeigt sich als Montagestopp: Teile kommen an, Passung stellt sich nicht her, und die Linie wartet, während das Engineering klärt, ob die Schiene oder die Schnittstelle sich bewegt hat. Eine Verbindung, die mit dem vorgeschriebenen Werkzeug nicht geprüft werden kann, lässt das Drehmoment außerdem unverifizierbar, was ein Qualitäts-Halte ist, auch wenn der Befestiger sich dreht.
Prüfen Sie den Zugang von der tatsächlichen Einbauseite, nicht von der bequemsten Zeichnungsseite. Wenn die Verbindung von unten oder durch eine enge Öffnung erreicht wird, simulieren Sie diese Richtung vor der Unterschrift an der freigegebenen Geometrie.
Kein Merkmal lebt für sich allein. Eine Terminalposition, eine Bolzenhöhe und ein Montageloch tragen je ihre eigene Toleranz, und diese Toleranzen stapeln sich durch die Baugruppe: Schiene zu Schiene, Schiene zu Modul, Modul zu Gehäuse. Der Freigabe-Review folgt der Kette, statt jedes Merkmal isoliert zu beurteilen.
Prüfen Sie, welche Merkmale für Passung und Funktion relevant sind, und verfolgen Sie deren Streuung durch die Gegenstücke. Kritische Schnittstellen bekommen engere Kontrolle; unkritische Merkmale brauchen die gleiche Behandlung nicht. Alle Toleranzwerte und Passungsklassen nennt die Zeichnung und Projektspezifikation; dieser Leitfaden vergibt keine generischen Zahlen. Der Fertigungstoleranz-Leitfaden erläutert, wie Toleranzen über Schneiden, Umformen und Montageoperationen verteilt werden. Suchen Sie nach Stellen, wo mehrere lockere Merkmale an einer Verbindung zusammenlaufen: dort sammelt sich die Kette an, und dort kommen Erstmuster-Überraschungen her.
Was passiert, wenn diese Zeile scheitert: Teile passen einzeln, bauen sich aber nicht zusammen. Die Schiene geht schief hinein, der Bolzen richtet sich nicht zum Gegenloch aus, oder eine Klemmkraft kann nicht erreicht werden, weil die Flächen nicht aufeinandertreffen. Manche Abweichungen lassen sich auf der Werkbank während eines Prototypbaus kompensieren; in der Serienfertigung skaliert die Kompensation nicht, und Baugruppen beginnen, die Passungsprüfung an der Kundenlinie nicht zu bestehen.
Verifizieren Sie, dass die freigegebene Zeichnung Bezugsreferenzen zeigt, die mit dem Prüfplan übereinstimmen. Ein Teil, das vom falschen Bezug aus gemessen wird, besteht die Werkstattprüfung und verfehlt trotzdem die Baugruppen-Schnittstelle.
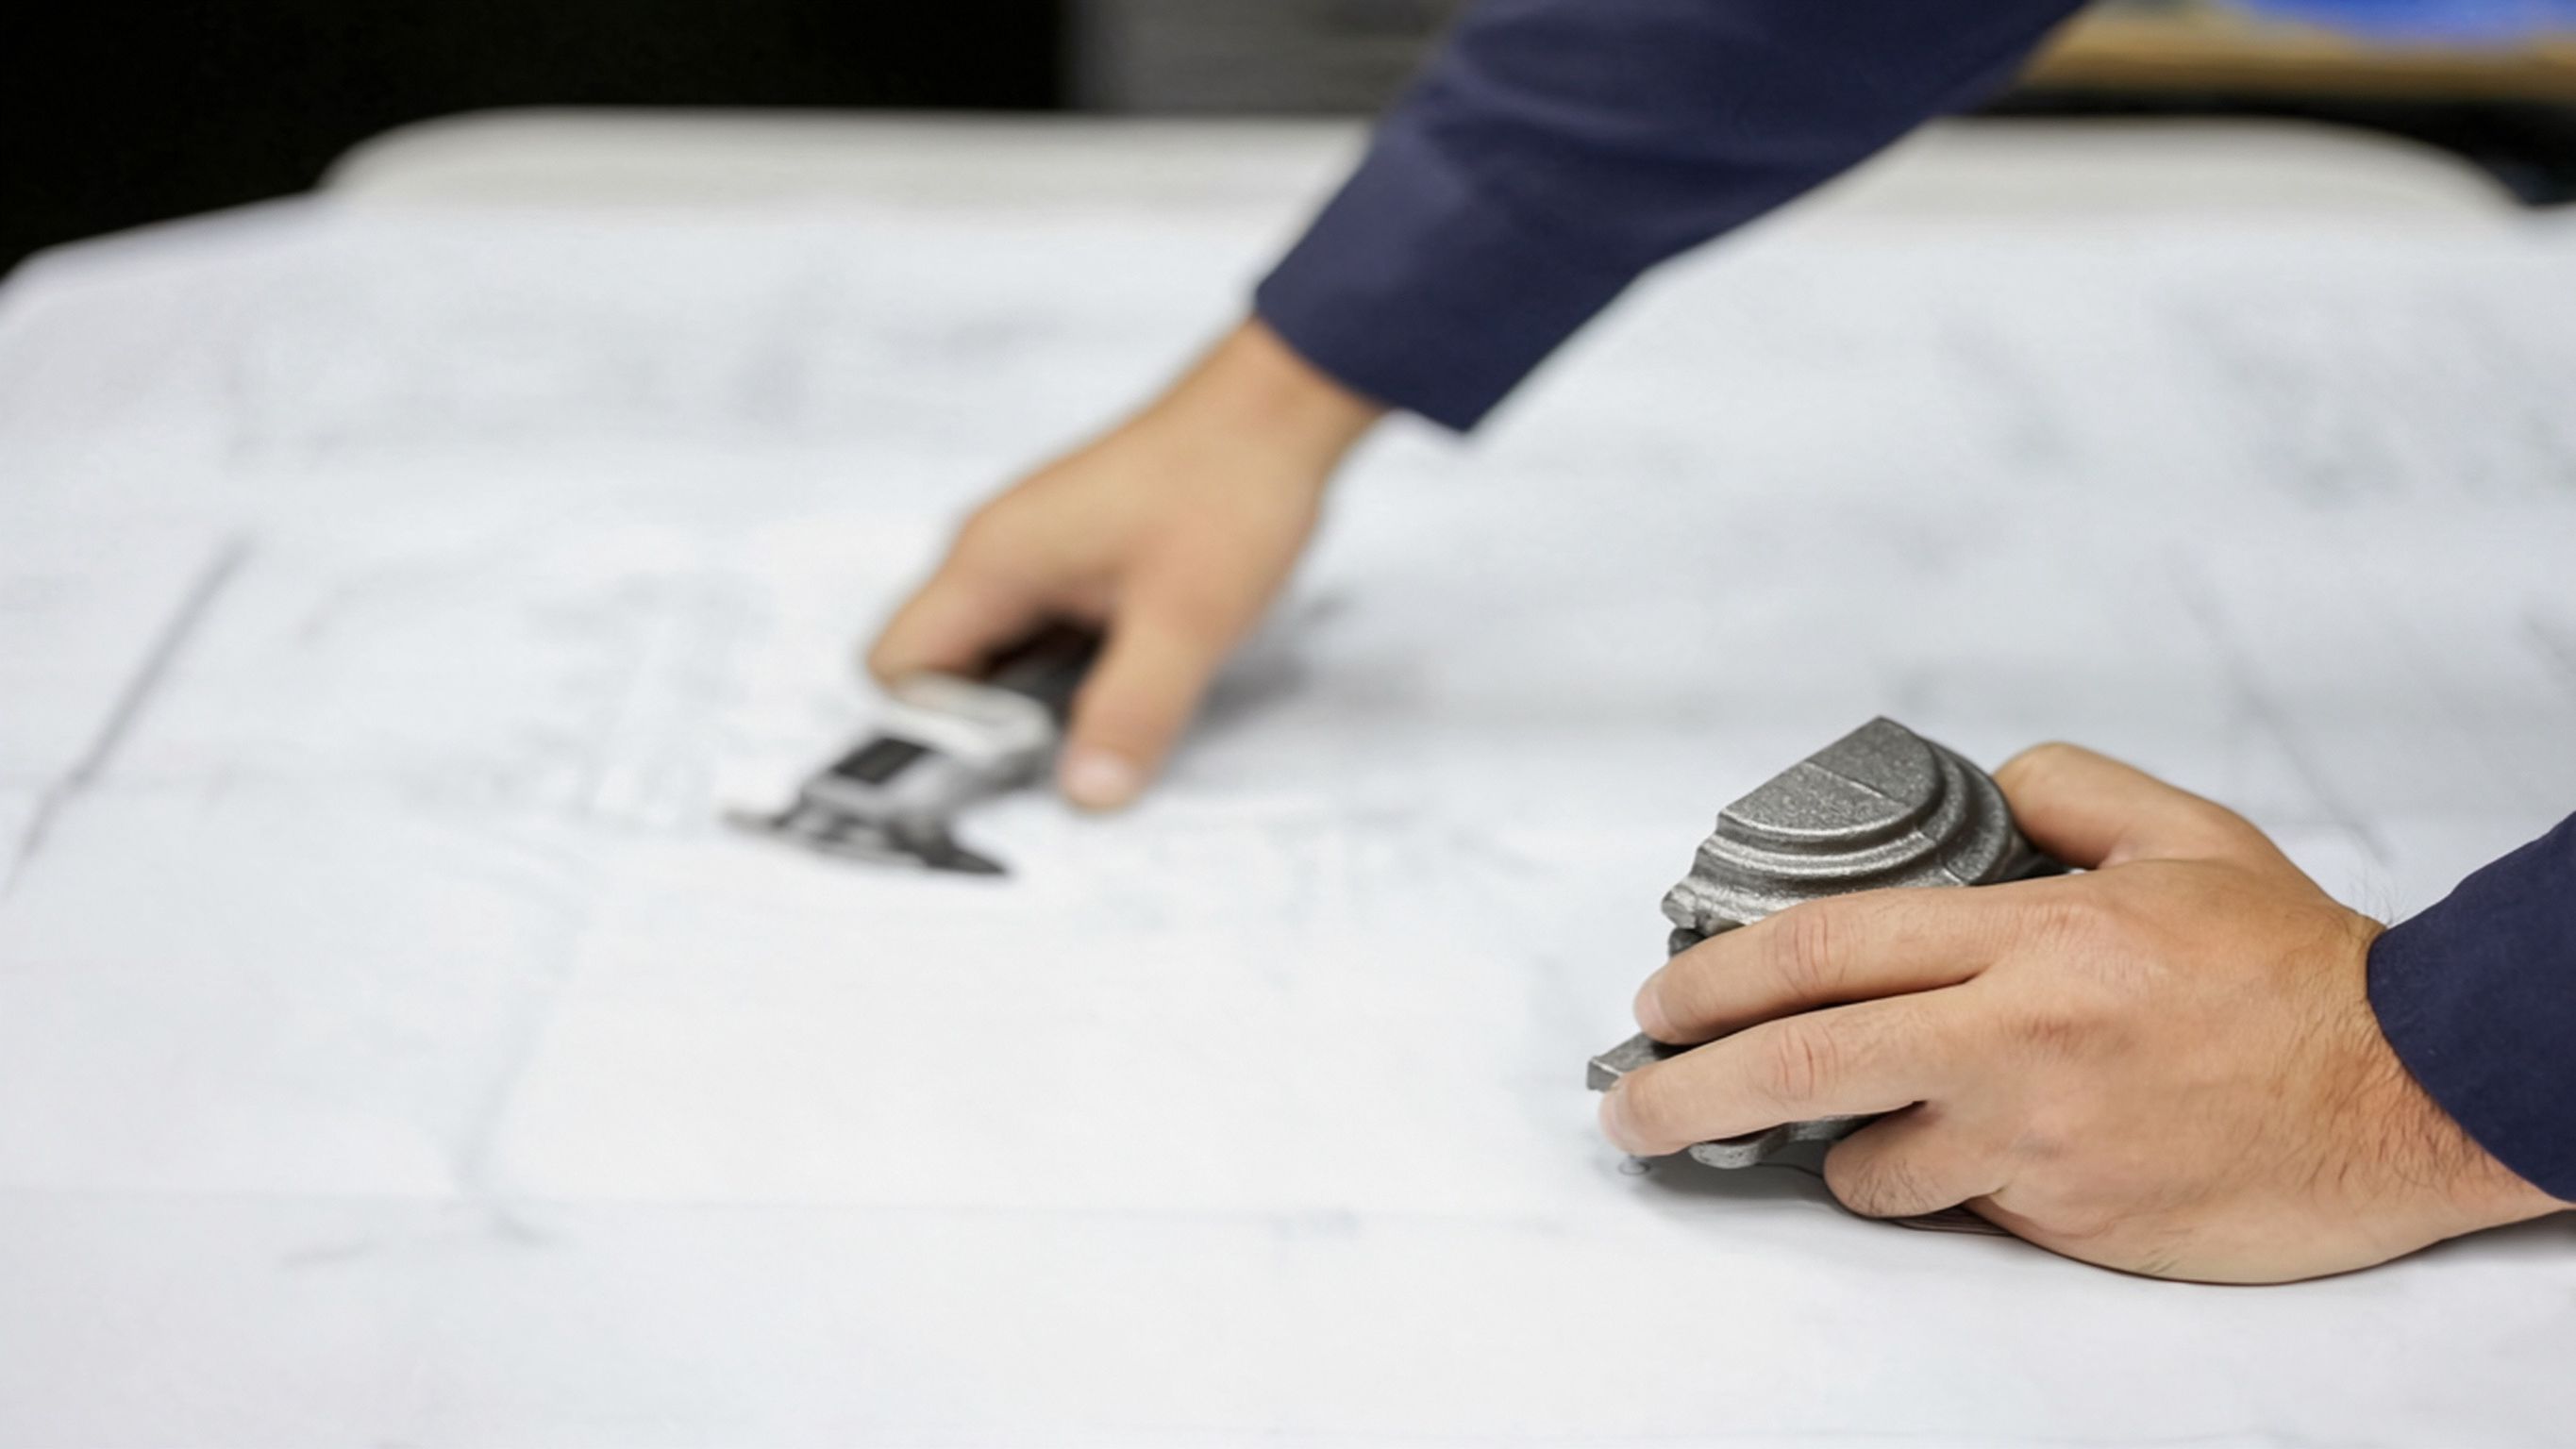
Die Beschichtung bestimmt sowohl Korrosionsschutz als auch Verbindungsleistung. Auf der freigegebenen Zeichnung legt die Beschichtungsspezifikation das Finish, den Dickenbereich fest, wo Beschichtung aufgebracht wird und wo sie abgedeckt werden muss: Schweißzonen, Verklebungsflächen und Isolierungskontaktbereiche sind übliche Masken.
Prüfen Sie, dass die Maskenlinien auf der Zeichnung zum Prozess passen: Beschichtung kann nicht aus einer Zone abgezogen werden, die eingetaucht war, und eine beschichtete Schweißfläche verändert die Schweißung. Der Galvanik-Prozessleitfaden geht durch Finish-Familien und Maskierungspraxis. Dann die Kennzeichnung: Teileidentität, Revision und jeder Rückverfolgungskennzeichen müssen auf einer Fläche sitzen, die nach der Montage sichtbar bleibt, weg von Kontaktzonen, Biegeradien und Isolierungsüberlappung. Eine unter einer Lage vergrabene oder gegen das Gehäuse versteckte Kennzeichnung vereitelt die Rückverfolgung.
Was passiert, wenn diese Zeile scheitert: Eine Schweißzone kommt beschichtet an und die Schweißung wird abgelehnt; eine Verklebungsfläche ist beschichtet, wo Isolierung greifen muss; oder die Kennzeichnung trägt sich ab oder ist am fertigen Teil unlesbar. Beschichtungsfehler in einer Charge bedeuten, dass die ganze Charge zur Strippung und Neubeschichtung zurückgeht, oder ausgeschieden wird, wenn der Grundwerkstoff betroffen ist. Eine fehlende oder unlesbare Kennzeichnung bedeutet, dass die Teile nicht auf ihre Revision zurückverfolgt werden können, was den Versand hält, bis die Unterlagen abgeglichen sind.
Die elektrische Trennung wird auf der freigegebenen Zeichnung gegen die Spannungsklasse und Umgebung des Projekts geprüft. Der Review bestätigt Leiterabstand, Isolierungsüberdeckung, Kantenschutz und die Pfade, auf denen Strom über eine Oberfläche oder durch einen Spruch kriechen könnte.
Prüfen Sie Kriech- und Luftstrecke entlang der tatsächlichen Oberflächenroute: über Kanten, um freiliegende Terminals herum, über Isolierungsenden und durch jeden Schlitz oder Ausschnitt. Oberflächenpfade sind länger als eine zeichnerische Geradstrecke, und Verschmutzung, Feuchte oder Höhe in der Betriebsumgebung können die Anforderung verschärfen. Die endgültigen Werte und Prüfspannungen setzen der Typprüfbericht und die Projektspezifikation, nicht eine generische Tabelle. Der Leitfaden zur Kriech- und Luftstreckengestaltung beschreibt, wie Pfade auf einer Sammelschienen-Zeichnung gelesen werden. Bestätigen Sie, dass die im Prüfplan gelistete Spannungsfestigkeitsprüfung zur Isolierungsbauart am freigegebenen Teil passt.
Was passiert, wenn diese Zeile scheitert: Das Teil besteht eine Sichtprüfung, fällt aber die Spannungsfestigkeits- oder Kriechprüfung, oder schlimmer, übersteht die interne Validierung und kriecht im Einsatz. Ein Prüfausfall im Erstmuster hält das Los; ein Trennungsfehler, der ins Feld gelangt, ist ein Sicherheits- und Gewährleistungsthema, nicht nur ein Nacharbeitspunkt. Wo der Abstand in der Freigabe unterschätzt wurde, gibt es oft keine Werkbank-Fixierung: Isolierung oder Lagenlayout müssen geändert werden, was eine Zeichnungsrevision und eine neue Erstmusterprüfung bedeutet.
Eine freigegebene Zeichnung definiert, wie das Teil das Werk verlässt, ebenso wie wie es gebaut ist. Verpackung und Oxidationsschutz gehören in den Freigabe-Review, weil sie die Oberfläche schützen, die Beschichtung und Zerspanung erzeugt haben.
Prüfen Sie, ob das Finish Anti-Anlauf-Schutz, Trennfolien oder Feuchtekontrolle für die geplanten Transport- und Lagerbedingungen braucht; ob gebogene oder laminierte Flächen gestützt sind, damit sie im Karton nicht aneinander reiben; und ob Terminals und freiliegende Kontaktzonen gegen Dellen und Fingerabdrücke abgedeckt sind. Teile, die vor der Montage im Lager liegen, sollten eine dokumentierte Schutzmethode haben, keine generische Tüte.
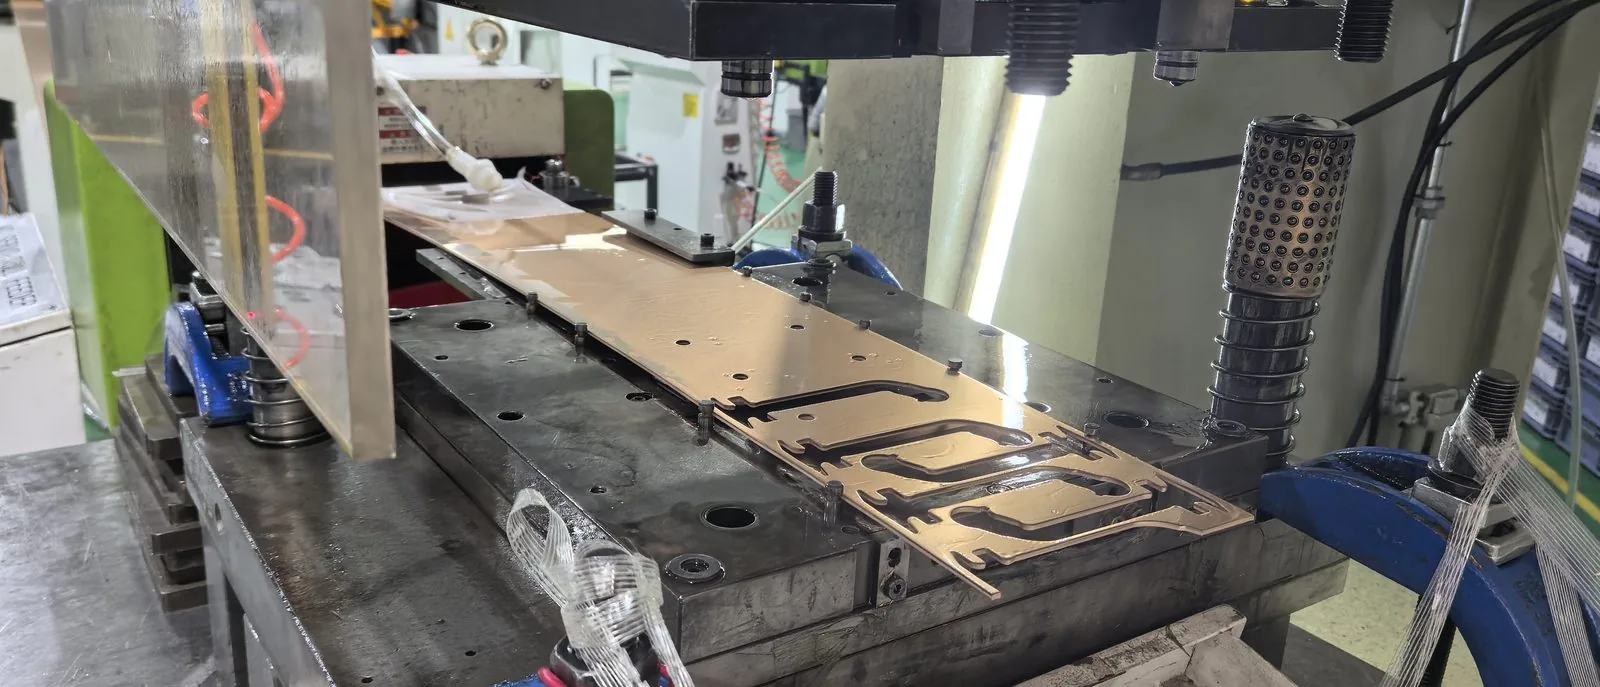
Bildnachweis: SHANYUAN-Werksbibliothek.
Was passiert, wenn diese Zeile scheitert: Kupfer läuft an oder oxidiert im Transport, beschichtete Flächen anlaufen, oder Teile scheuern aneinander und kommen mit beschädigten Kontaktflächen an. Anlauf lässt sich bei wenigen Prototypteilen reinigen; in einer Seriencharge bedeutet es Nachbearbeitung vor der Montage, und tiefe Oxidation an Kontaktflächen kann die Teile unbrauchbar machen. Eine Delle an einem Terminal oder eine verbogene Lage durch schlechte Verpackung ist ein mechanischer Mangel, den der Kunde bei Ankunft ablehnt.
Jede freigegebene Zeichnung trägt einen Revisionszustand, und dieser Zustand muss zwischen Zeichnungsdatei, Prüfplan, Stückliste und etwaigem Schriftwechsel mit dem Kunden übereinstimmen. Der Freigabe-Review prüft die Unterlage, nicht nur das Papier.
Bestätigen Sie, dass Revisionsbuchstabe oder -nummer der letzten Änderung entspricht, frühere Revisionen als abgelöst gekennzeichnet sind, und jede Änderung so beschrieben ist, dass erkennbar wird, was sich bewegt hat: Maß, Lagenfolge, Beschichtung, Kennzeichnung oder Werkstoff. Offene Änderungsanträge sollten in einer sichtbaren Offene-Punkte-Liste stehen, nicht stillschweigend in die Freigabe eingewoben werden. Wo der Kunde eine Abweichung freigegeben hat, gehört diese Freigabe mit Geltungsbereich und Gültigkeitsfrist in die Unterlage.
Was passiert, wenn diese Zeile scheitert: Die Werkstatt baut nach einer alten Revision, während die Qualität nach einer neuen prüft, oder umgekehrt. Teile, die zu einem Dokument passen, fallen im anderen durch. Eine rückverfolgte Charge muss dann nach Revision sortiert werden, was den Versand hält; wenn die falsche Revision bereits versandt wurde, folgen Rückruf und Feldabgleich. Dieser Punkt wird leicht unterschätzt, weil das physische Teil zwischen Revisionen gleich aussieht – nur die Unterlage zeigt den Unterschied.
Die Freigabe sollte die Anker definieren, die das erste akzeptierte Teil und die Serienteile gleich halten. Erstmuster ist keine Einmalfreigabe; es ist die Referenz, gegen die spätere Läufe verglichen werden.
Prüfen Sie, dass die Zeichnung die Maße, Positionen, Beschichtung, Isolierung und Kennzeichnung nennt, gegen die das Erstmuster geprüft wird, und dass diese Anker in der Serie gleich bleiben. Das erste akzeptierte Muster sollte mit seinen Messwerten und jeder freigegebenen Abweichung erfasst werden, damit ein späterer Lauf mit einer dokumentierten Basis statt mit einer Erinnerung verglichen werden kann. Wenn das Programm später eine zweite Quelle oder eine geänderte Fertigungsroute erwartet, sollte die Freigabe vermerken, welche Merkmale neu zu qualifizieren sind und welche übernommen werden; der Leitfaden zur Zweitquelle-Nachqualifikation listet, was bei Änderung der Fertigungsroute erneut zu verifizieren ist.
Was passiert, wenn diese Zeile scheitert: Erstmuster besteht, Serie driftet ab, und niemand hat eine dokumentierte Basis, um die Abweichung zu bemerken. Kleine Verschiebungen in Zuschnitt, Lagenfolge oder Beschichtung sammeln sich, bis Passung oder Isolierung in der Produktion scheitern. Eine spätere Nachqualifikation muss dann rekonstruieren, was das Originalteil war, was mehr kostet, als die Basis bei der Freigabe zu erfassen.
Führen Sie das Erstmuster-Protokoll an der freigegebenen Zeichnung. Es gehört zum Freigabepaket, nicht zu einer separaten Datei, die jemand verlieren kann.
Gehen Sie die folgenden Punkte durch, bevor jemand die Freigabe unterschreibt. Jede Zeile sollte ein Bestehen tragen, einen offenen Status mit Eigentümer, oder einen Halte-Vermerk. Schieben Sie eine offene Zeile nicht ohne Nachweis auf Bestehen.
Die nachstehende Tabelle paart jeden Freigabebereich mit seinem Freigabekriterium und der Folge, die eintritt, wenn die Zeile ohne Bestehen unterschrieben wird. Die Folgen reichen von isolierter Nacharbeit bis Chargenausfall und Kundenlinien-Stopp; je weiter stromabwärts die Verfehlung auftaucht, desto teurer wird sie.
| Prüfpunkt | Freigabekriterium | was ein Versagen kostet |
|---|---|---|
| Entwickelter Zuschnitt und Biegeradius | Entwicklungslänge und Radius passen zu Güte, Temper und Dicke; Merkmale frei von Biezonen. | gerissene oder gestauchte Biegungen, falsche Terminalpositionen; gerissene Teile ausgeschieden, wiederholter Verlust über die Charge. |
| Lagenfolge und Dielektrikum | Lagenfolge nur lesbar; Werkstoff und Dicke passen zu Betriebsbedingungen. | falsche Lagenfolge, Kurzschluss oder Isolierungsausfall im Erstmuster; Delaminationsrisiko später im Feld. |
| Terminal- und Bolzenzugang | Position, Orientierung und Beschläge passen zur Schnittstelle; Werkzeug erreicht die Verbindung von der Einbauseite. | Montagekollision, unerreichbare Verbindung, unverifizierbares Drehmoment; Linienstopp während die Passung geklärt wird. |
| Toleranzkette und Passung | kritische Schnittstellen durch Gegenstücke verfolgt; Bezüge stimmen mit dem Prüfplan überein. | Teile passen allein, bauen sich nicht zusammen; Serien-Passungsausfälle an der Kundenlinie. |
| Beschichtung und Masken | Finish, Bereich und Maskenzonen angegeben; Schweiß- und Verklebungsflächen wie gezeichnet geschützt. | abgelehnte Schweißungen, schlechte Verklebungshaftung, Chargen-Abzug und Neubeschichtung oder Ausscheidung. |
| Kennzeichnungsort | Identität und Revision nach der Montage sichtbar, frei von Kontakt- und Biegebereichen. | nicht rückverfolgbare Teile, Versand-Halte bis die Unterlagen abgeglichen sind. |
| Isolierung, Kriech- und Luftstrecke | Oberflächenpfade gegen Spannungsklasse und Umgebung geprüft; Prüfplan passt zur Bauart. | Spannungsfestigkeits- oder Kriechausfall; Sicherheits- und Gewährleistungsrisiko, Layout-Revision und neues Erstmuster. |
| Verpackung und Oxidation | Schutzmethode für Transport und Lager definiert; Flächen gestützt und getrennt. | Anlaufen, gescheuerte Kontaktflächen, Dellen an Terminals; abgelehnte Ankünfte oder Chargen-Nachbearbeitung. |
| Revision und Änderungsunterlage | Zeichnung, Plan, BOM und Abweichungen teilen einen Revisionszustand; Änderungen beschrieben. | Bau und Prüfung nach falscher Revision, Versand-Halte, möglicher Rückruf und Abgleich. |
| Erstmuster-Basis | Prüfanker dokumentiert und für Serienvergleich aufbewahrt. | unerkanntes Serien-Driften; teure Rekonstruktion, wenn Passung oder Isolierung später scheitern. |
Die Freigabe zu unterschreiben ist eine Verpflichtung, keine Formalität. Wenn ein offener Punkt nicht mit Nachweis geschlossen werden kann, ist die richtige Handlung, die Freigabe zu halten und den offenen Punkt mit Eigentümer und Frist zu listen. Eine provisorische Unterschrift, eine mündliche Übereinkunft oder ein Vermerk „in der Produktion fixieren“ schließt die Zeile nicht.
Häufige Halte-Auslöser: eine Gegen-Schnittstelle, die noch auf die endgültige Kundenzeichnung wartet; Beschichtung oder Isolierungswerkstoff noch nicht gegen die Umgebung bestätigt; eine Werkzeugzugangs-Frage, die einen Mock-up braucht; eine Abweichung ohne dokumentierte Freigabe; oder ein Prüfplan, der noch nicht zur Zeichnung passt. Jeder davon kann gelöst werden, aber die Lösung gehört vor das Schneiden der Teile, nicht danach.
Wenn ein freigegebenes Teil später zeigt, dass ein Freigabepunkt übersehen wurde, behandeln Sie es als Lehre für den Freigabeprozess, nicht nur als Werkstattfehler: prüfen Sie, ob dieselbe Lücke auf anderen Programmen besteht, und aktualisieren Sie die Checkliste. Nach der Freigabe gefundene Mängel erfordern oft Nacharbeit oder Ablehnung der betroffenen Charge; der Leitfaden zur Nacharbeit- und Reparatur-Abnahme definiert, welche Mängel nachgearbeitet werden können, welche ausgeschieden werden müssen, und welche Nachprüfung ein repariertes Teil braucht.
Sobald die Checkliste geschlossen und die Zeichnung freigegeben ist, ist der nächste Schritt der Erstmuster-Bau gegen die erfassten Anker. Muster können gegen die freigegebene Definition auf der Produktseite für kundenspezifische Kupferschienen geordert werden; die Musterpreisgabe beginnt ab US$52 für große laminierte Baugruppen auf der Produktseite, und die Serienpreisgabe wird gegen die freigegebene Zeichnung angeboten. Auftragsmenge und Lieferzeit werden projektweise vereinbart.
Wenn das Programm noch eine Bauart wählt statt eine freizugeben, bildet die Sammelschienen-Entscheidungsmatrix Strom, Lagenzahl, Umgebung und Losgröße vor Anwendung dieses Freigabe-Tors auf ein empfohlenes Layout ab. Fragen zu einer Zeichnung in Arbeit senden Sie über die Kontaktseite; das Engineering prüft Zuschnitt, Stapel und Zugangspunkte, bevor das Angebot festgestellt wird.

Eine Fügung, die fest ist, ist noch keine Fügung, die richtig ist. Drehmomentfenster, Zugg
Artikel lesen
Eine Zweitquelle soll Risiko mindern, und fügt meist erst einmal welches hinzu: Die Zeichn
Artikel lesen
Thomas O'Brien ist Verfahrensingenieur in der Fertigung mit 14 Jahren Erfahrung in Stanzen, Laminieren und Anschlussbearbeitung für laminierte Stromschienen. Er leitet Produktionslinien für präzisionsgeschnittene Profile, Isolationslagen und CNC-Anschlussbearbeitung und fokussiert auf Maßhaltig
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen – unsere Ingenieure antworten innerhalb eines Werktags.
