Anschlussqualität wird üblicherweise nach Gefühl beurteilt: der Monteur zieht an, bis es richtig erscheint, und die Fügung übersteht oder kommt zurück. Das funktioniert, bis ein Programm in die Serie geht – oder bis ein Kunde nach dem Beleg fragt. Drehmomentfenster und Zuggrenzen verwandeln das Gefühl in eine Spezifikation, die eine Linie einhalten kann.
Anschlussqualität wird üblicherweise nach Gefühl beurteilt: der Monteur zieht an, bis es richtig erscheint, und die Fügung übersteht oder kommt zurück. Das funktioniert, bis ein Programm in die Serie geht – oder bis ein Kunde nach dem Beleg fragt. Drehmomentfenster und Zuggrenzen verwandeln das Gefühl in eine Spezifikation, die eine Linie einhalten kann.
Eine Drehmoment-Kontrolle fragt, ob das Befestigungselement die Klemmkraft trägt, die der Entwurf annimmt. Eine Zugprüfung fragt, ob die Fügung – Befestigungselement plus Anschluss plus Sammelschiene – der mechanischen Last standhält, die der Einbau bringt. Beide sind verwandt, aber nicht austauschbar, und ein Programm, das nur eine davon macht, hat einen blinden Fleck.
Drehmoment allein kann eine Fügung zufriedenstellen, die fest, aber flächig schlecht ist: ein Grat unter der Scheibe, eine Anschlussfläche, die nicht eben ist, oder ein Bolzen, der in einem Sackloch aufsetzt. Zugprüfung allein kann eine Fügung zufriedenstellen, die mechanisch hält, aber hohen Widerstand hat – denn die Zugprüfung misst Kraft, nicht Mikro-Ohm.
Der Abnahme-Standard hat daher drei Messungen, nicht zwei: das aufgebrachte Drehmoment, den resultierenden Kontaktwiderstand und die mechanische Zug- oder Ausstoß-Grenze. Jede hat ihren eigenen Stichprobenplan und ihr eigenes Protokoll, und zusammen beschreiben sie eine Fügung statt eines Arbeitsgangs.
Der Messkontext für die Isolation ist gesondert geregelt; siehe Spannungsprüf-Abnahme und Teilentladung.

Das Drehmomentfenster muss aus den Daten des Befestigungselement-Lieferanten für die konkrete Kombination aus Bolzen, Scheibe, Mutter und Gegenmaterial stammen – angepasst an die Tatsache, dass eine Sammelschienen-Fügung üblicherweise eine Weichmaterial-Fügung ist. Kupfer und Aluminium verformen sich unter der Scheibe, also baut sich die Klemmkraft nach dem Anziehen ab; das Anfangs-Drehmoment muss diese Relaxation berücksichtigen, statt am Maximum des Befestigungselements eingestellt zu werden.
Für die M6- und M8-Bolzen der meisten lamellierten Sammelschiensysteme liegen veröffentlichte Fenster üblicherweise bei 8–12 N·m für M6 und 18–25 N·m für M8, mit M10 und M12 höher. Das sind Ausgangswerte, keine Universalwerte: Das richtige Fenster hängt von der Bolzengüte, der Gewindeschmierung, dem Scheibentyp und dem Anschlussmaterial ab. Eine trockene Stahlmutter auf einem Edelstahl-Bolzen und eine geschmierte Mutter auf demselben Bolzen erzeugen bei demselben Drehmoment nicht dieselbe Klemmkraft.
Das Fenster ist als Nennwert mit Toleranz anzugeben, an der realen Hardware zu verifizieren und auf der Zeichnung zu protokollieren. „Fester anziehen“ ist keine Spezifikation – und genau diese Phrase erzeugt die größte Streuung zwischen Schichten.
Die Anschluss-Optionen, für die diese Fenster gelten, sind in Sammelschienen-Verbindungen gelistet.
Es gibt zwei Wege, das Drehmoment zu verifizieren, und sie beantworten unterschiedliche Fragen. Der erste: den Einbau mit einem kalibrierten Drehmomentschlüssel oder einem voreingestellten Schrauber steuern und die Einstellung protokollieren, nicht das Ergebnis. Das ist Produktionssteuerung: Sie verhindert Über- und Unterziehen, beweist aber nicht, dass jede Fügung das vorgesehene Drehmoment erhalten hat.
Der zweite: das Losbrechmoment an einer Stichprobe messen. Auf Nennwert anziehen, Mutter und Scheibe markieren, nach einem festgelegten Abstand in Anziehrichtung ein Drehmoment aufbringen und den Wert protokollieren, bei dem die Bewegung beginnt. Ein Losbrechwert unterhalb des Fensters zeigt Relaxation oder ein Gewinde-Problem an; ein Wert weit darüber zeigt Fressen oder einen aufsitzenden Bolzen.
Der Losbrech-Versuch zerstört die Nachverfolgbarkeit der Fügung in dem Sinne, dass diese nun erneut angezogen wurde; er gehört daher auf ein Muster, das ausgesondert oder überarbeitet wird, niemals auf gelieferte Hardware. Diese Unterscheidung muss in der Prüfanweisung ausdrücklich stehen – sonst prüft ein gutmeinender Prüfer jede Fügung und verschifft keine davon korrekt.
Eine Zugprüfung bringt eine axiale Last an den Anschluss und protokolliert die Last, bei der die Fügung nachgibt, rutscht oder versagt. Beim Bolzenanschluss führt der Kraftpfad durch den Bolzen in die Sammelschiene; bei der angeschweißten Lasche durch die Schweißung; beim Messeranschluss durch die Crimp- oder Lötfügung. Jede hat eine andere erwartete Versagensart, und die Abnahme-Grenze sollte diejenige benennen, die noch akzeptabel ist.
Eine typische Spezifikation nennt eine Prüf- statt einer Bruchlast: Die Fügung muss eine festgelegte Kraft über festgelegte Zeit ohne Bewegung, Verformung oder Widerstandsänderung über einem Grenzwert standhalten. Das ist ein brauchbarerer Produktionsversuch als ein zerstörender Zug bis zum Bruch, weil er an einer Stichprobe angewendet werden kann und das Ergebnis ein Bestehen oder Nichtbestehen ist statt einer Zahl, die gedeutet werden will.
Die Prüflast ist aus dem Einbau abzuleiten, nicht willkürlich zu wählen. Eine Sammelschiene im stationären Rack sieht Handhabungslasten und Schwingung; eine im Traktions-Pack sieht Beschleunigung und Schock. Die für die Anwendung gültige Norm setzt den Beschleunigungsfaktor, und die Prüflast folgt aus der Masse des Anschlusses und der angebrachten Hardware.
Einbau-Lasten nach Anwendung sind unter Schienenfahrzeuge und EV-Anwendungen beschrieben.
Zwei Fügungen können Drehmoment und Zug bestehen und sich dennoch um den Faktor drei im Kontaktwiderstand unterscheiden. Das Messen erfordert eine Vierdraht-Methode: eine Stromquelle über der Fügung und ein getrennter Spannungsabgriff an festgelegten Punkten, damit Sonden- und Leitungs-Widerstand nicht in das Ergebnis eingehen. Gemessen wird üblicherweise in Mikro-Ohm bei festgelegtem Strom, und die Grenze wird von der Temperaturerhöhung gesetzt, die die Fügung beim Nennstrom erzeugen darf.
Die praktische Grenze für eine geschraubte Kupfer-Fügung in gutem Zustand liegt im niedrigen Mikro-Ohm-Bereich, und das Abnahmekriterium sollte ein Maximum sein, kein typischer Wert. Eine Fügung, die 20 µΩ misst, wo der Entwurf 10 µΩ annahm, läuft bei 1.000 A merklich heißer – und die Wärme sitzt genau dort, wo die Isolation am dünnsten ist.
Der Kontaktwiderstand gibt der Linie zudem eine Möglichkeit, Probleme zu erkennen, die die Drehmomentsteuerung nicht sieht: ein Grat, eine verunreinigte Fläche, eine verkehrt herum eingebaute Scheibe oder ein Beschichtungsfehler. Das sind die Ausfälle, die ein Schraubenschlüssel passiert und die im Feld versagen.
Die thermische Folge einer hochohmigen Fügung wird in Thermischem Management behandelt.
Der Stichprobenplan sollte dem Prozess-Risiko folgen, nicht der Stückzahl. Eine Fügung, die mit einem kalibrierten Voreinstellschrauber auf stabilem Prozess entsteht, ist ein anderes Risiko als eine Fügung, die von Hand mit Drehmomentschlüssel und wechselndem Monteur montiert wird. Erste lässt sich per Audit verifizieren; zweite braucht eine Stichprobe je Schicht.
Ein brauchbarer Plan nutzt drei Ebenen. Jede Fügung: gesteuertes Drehmoment mit kalibriertem Werkzeug und protokollierter Einstellung. Jede Charge: Kontaktwiderstand an einer chargegroßen Stichprobe, mit Null-Fehler-Akzeptanz für sicherheitskritische Fügungen und einem definierten AQL für andere. Jede Änderung: eine zerstörende Zugprüfung und eine Losbrech-Drehmoment-Kontrolle, wenn Befestigungselement, Scheibe, Beschichtung oder Anschluss-Lieferant wechselt.
Die Stichprobengröße selbst kann bescheiden sein, wenn der Prozess beherrscht ist. Entscheidend ist, dass die Stichprobe innerhalb der Charge zufällig gezogen wird und das Protokoll die Charge nennt. Ein Test, der sich keiner Lieferung zuordnen lässt, ist ein Test, der über die Lieferung nichts beweist.
Die Hardware rund um die Fügung ist Teil der Fügung. Eine Unterlegscheibe verteilt die Klemmkraft; eine Splintscheibe fügt eine Feder hinzu, die den Temperaturwechsel überleben kann – oder auch nicht; eine Scheibe mit Rändelflansch beißt in die Beschichtung und kann den elektrischen Kontakt verbessern, während sie die Korrosionsschicht verletzt. Jede Wahl verändert das Drehmomentfenster und das Zug-Ergebnis.
Für Sammelschienen-Anschlüsse ist die übliche Spezifikation eine gehärtete Unterlegscheibe plus eine Feder- oder Tellerfeder-Scheibe, wobei die Bolzengüte zur Mutter passt, um Fressen zu vermeiden. Edelstahl-Bolzen sind wegen der Korrosionsbeständigkeit üblich, haben aber geringere Leitfähigkeit als Messing oder Kupferlegierung – daher ist der Bolzen nicht der bevorzugte Strompfad, und die Fügung verlässt sich auf die flächige Berührung.
Die Beschichtung des Anschlusses spielt hier ebenfalls hinein. Zinn auf Kupfer ist der Standard und verhält sich unter Klemmkraft vorhersagbar; Silber hat geringeren Widerstand, läuft aber an und ist üblicherweise bestimmten Kontaktsystemen vorbehalten. Beschichtete und unbeschichtete Flächen in einer Fügung mischen ist eine Korrosionszelle – genau jene Detailfehler, die eine Werksprüfung überstehen und in feuchter Installation versagen.
Bolzen-, Messer- und Schweiß-Anschluss-Entwürfe werden in Anschluss-Bearbeitung verglichen.
Eine Fügung, die bei Raumtemperatur korrekt misst, kann nach wenigen hundert Temperaturwechseln Klemmkraft verlieren, weil Kupfer und Befestigungselement unterschiedlich ausdehnen und das weiche Material unter der Scheibe kriecht. Das Ergebnis ist eine Fügung, die die Abnahme bestand und später heiß läuft.
Der Test, der das einfängt, ist eine Rückhalte-Drehmoment-Kontrolle nach einem festgelegten Zyklenprofil: die Baugruppe auf die Nenn-Temperaturerhöhung heizen, halten, abkühlen, wiederholen – dann das Losbrechmoment an einer Stichprobe messen. Ein Verlust über einem festgelegten Prozentsatz des Anfangswerts zeigt, dass der Scheibenstapel oder das Anfangs-Drehmoment für die Anwendung unzureichend ist.
Tellerfeder- oder Federstellscheiben sind das übliche Mittel, weil sie die Klemmkraft über den Ausdehnungsbereich halten. Ihre Spezifikation gehört auf die Zeichnung, mit der Stapelreihenfolge und der Einbauhöhe – denn eine in falscher Reihenfolge eingebaute Scheibe ist schlechter als gar keine.
Praxis der Zyklenprüfung ist in Thermische Zyklen und Zuverlässigkeit aufbereitet.
Das Abnahme-Dokument sollte kurz genug sein, um an der Linie verwendet zu werden, und spezifisch genug, um auditierbar zu sein. Es braucht fünf Elemente: die Fügungs-Konfiguration mit Zeichnungsbezug, das Drehmomentfenster mit Werkzeug- und Kalibrierungsanforderung, die Kontaktwiderstands-Grenze mit Messverfahren, die Zug- oder Prüflast mit Stichprobenplan sowie das Protokoll, das das Ergebnis mit der Charge verknüpft.
Zwei weitere Elemente machen ihn schichtübergreifend brauchbar: ein visuelles Abnahmekriterium – Scheibe vorhanden, korrekte Ausrichtung, keine Grate, keine gerissene Isolation am Anschluss – sowie ein Ausschuss-Pfad, der sagt, was mit einer Fügung geschieht, die nicht besteht. Die Nacharbeit einer nicht bestanden Fügung bedeutet üblicherweise, die Hardware zu ersetzen, nicht erneut anzuziehen, weil Beschichtung und Kupfer bereits verformt sind.
Der Standard sollte auch nennen, was nicht erlaubt ist: Schlagschrauber an Anschlüssen, eine auf der Zeichnung nicht spezifizierte Schmierung, die Wiederverwendung verformter Scheiben, und das Nachziehen einer Fügung, die bereits auf Temperatur war, ohne Prüfung. Diese Verbote verhindern mehr Ausfälle als jeder Test.
Die systemischen Anforderungen liegen im Normen-Zentrum, die Prozesssteuerung auf der Qualitätsseite.
Das Protokoll je Charge sollte die Artikelnummer, die Charge, die Identifikation des Drehmomentwerkzeugs und dessen Kalibrierungsdatum, die Stichproben-Ergebnisse für Kontaktwiderstand und Zug, den Monteur oder die Zelle sowie das Datum tragen. Ist die Fügung sicherheitskritisch, sollte das Protokoll zusätzlich die Befestigungselement-Charge tragen.
Der Zweck ist nicht Papierkram. Er ist die Eingrenzung: Wenn ein Kunde eine heiße Fügung meldet, lautet die erste Frage, welche Chargen betroffen sind – und ein Protokoll, das Drehmoment- und Widerstandsdaten mit einer Lieferung verknüpft, beantwortet das in Minuten. Ein Protokoll, das nur „geprüft“ sagt, beantwortet nichts.
Aufbewahrungsfristen variieren mit Kunde und Regulierung, aber die praktische Regel lautet: die Aufzeichnungen über die Lebensdauer des Programms plus die Gewährleistungspflicht aufbewahren. Elektronische Protokolle, die sich exportieren lassen, sind mehr wert als Papier, das durchsucht werden muss – besonders dann, wenn das Kunden-Audit mit einer Stichprobenanfrage eintrifft.
Die breitere Audit-Akte ist in der Werks-Audit-Checkliste beschrieben.
Fünf Ausfälle sind häufig genug, um sie beim Namen zu nennen. Ein Grat oder Span unter der Scheibe verkleinert die Kontaktfläche, während das Drehmoment korrekt anzeigt. Eine Anschlussfläche, die nicht eben ist, wackelt unter Last und erzeugt eine hochohmige Linienberührung. Ein Bolzen, der in einem Sackloch aufsetzt, liefert ein falsches Drehmoment-Ergebnis, weil das Befestigungselement den Lochboden belastet, nicht die Fügung.
Beschichtungsschäden durch eine Scheibe mit Rändelflansch oder einen Schlagschrauber legen Kupfer frei, das oxidiert und den Widerstand mit der Zeit steigen lässt. Und eine Fügung, die mit dem falschen Scheibenstapel montiert wurde, verliert nach Zyklen die Klemmkraft – obwohl das Anfangs-Drehmoment korrekt war.
Jede dieser Fehlerarten hat ein spezifisches Nachweisverfahren. Grate findet die Sichtprüfung an der Anschlussfläche vor der Montage. Die Ebenheit prüft ein Geradheits-Check oder eine Andruckmarkierung. Das Aufsetzen prüft man am Eingriff des Bolzens gegen die Lochtiefe. Beschichtungsschäden zeigt die Sichtprüfung nach dem Anziehen. Scheibenstapel-Fehler findet die Erstmuster-Prüfung plus einen visuellen Linien-Standard.
Fügungsbedingte Feldausfälle werden auch in Verbindungs-Fehleranalyse diskutiert.
Für ein neues Programm lautet die Reihenfolge: die Fügung aus den Anwendungslasten definieren, die Hardware wählen, eine Erstmuster-Drehmoment-bis-Losbrech- und Zugprüfung fahren, um das Fenster zu etablieren, einen Temperaturwechsel fahren und die Rückhaltung erneut messen – dann die Zeichnung mit Fenster, Hardware-Stapel und Prüfverfahren einfrieren. Erst danach die Produktionsanweisung schreiben.
Diese Reihenfolge dauert zwei bis drei Wochen und verhindert das teuerste Ergebnis: eine Zeichnung, die mit einem Drehmomentwert freigegeben wird, den niemand verifiziert hat, und eine Linie, die das Problem in der Wareneingangsprüfung des Kunden entdeckt.
Für Programme, die bereits in Serie sind, lässt sich dieselbe Arbeit als Validierungsstudie an aktueller Hardware nachholen. Zeigt die Studie, dass das Fenster falsch liegt, ist die Änderung eine Zeichnungs-Revision plus eine Linienanweisung – billiger als eine Feldaktion und viel billiger als ein Rückruf.
Die Qualifizierungssequenz von der Bemusterung zur Serie steht in von der Bemusterung zur Serie.
Das Prüfverfahren folgt der Anschlussart – und alle Anschlüsse gleich zu behandeln ist genau der Weg, auf dem eine Linie am Ende das Falsche prüft. Vier Arten dominieren die lamellierte Sammelschienen-Arbeit, und jede hat einen anderen kritischen Punkt.
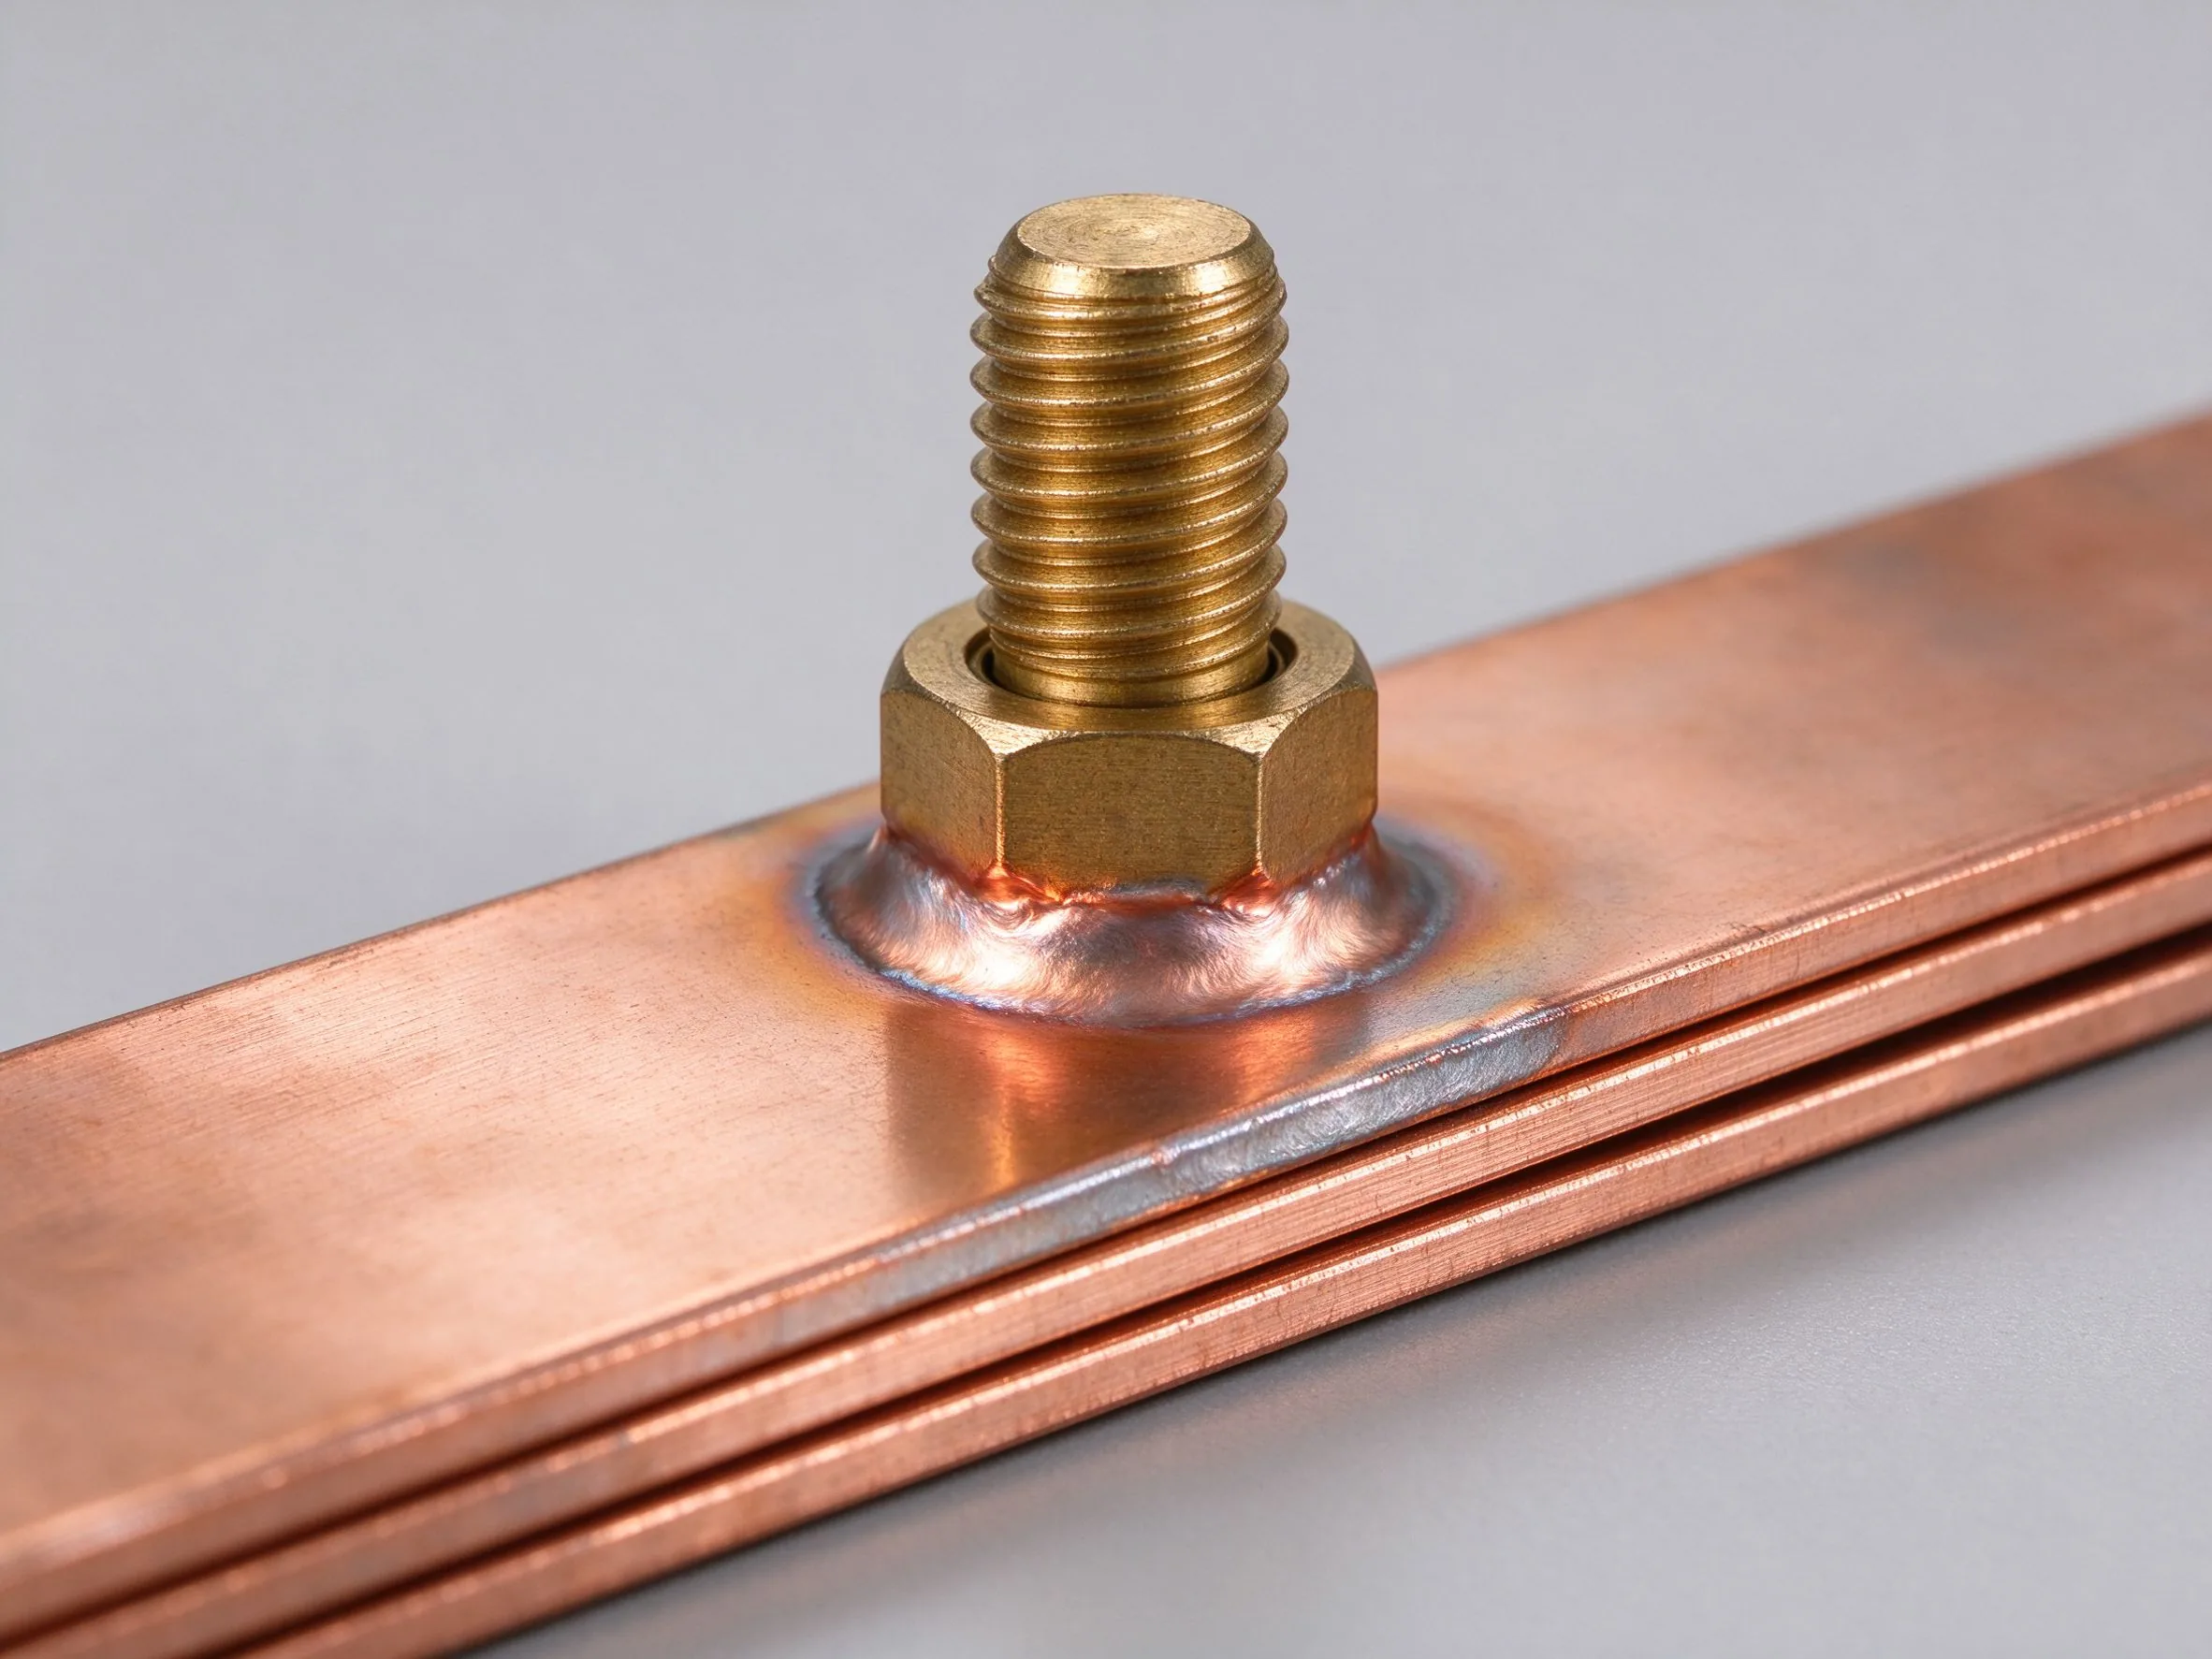
Ein Bolzenanschluss ist eine Schraubfügung. Die kritischen Punkte sind der Bolzeneingriff in die Schiene, die Ebenheit der Kontaktfläche, der Scheibenstapel und das aufgebrachte Drehmoment. Ein Bolzen, der in die Schiene geschweißt oder reibschlüssig eingebracht ist, ist auf Ausstoß zu prüfen, bevor er überhaupt angezogen wird – denn ein loser Bolzen liest am Drehmomentschlüssel korrekt und bewegt sich unter Last.
Ein Messeranschluss ist eine Klemm- oder Steckfügung. Die kritischen Punkte sind Messer-Dicke und -Breite gegen die Spezifikation des Gegensteckers, die Kontaktfläche und die Haltekraft. Die Zugprüfung ist hier eine Ausstoßprüfung in Steckrichtung, und die Abnahme-Grenze kommt aus der Steckverbinder-Norm, nicht aus der Sammelschienen-Zeichnung.
Eine angeschweißte Lasche ist eine metallurgische Fügung. Die kritischen Punkte sind Schweißtiefe, Porosität und die Wärmeeinflusszone, und die Prüfung ist visuell plus ein zerstörender Abzug oder ein Querschliff an der Stichprobe. Drehmoment ist irrelevant, weil kein Befestigungselement existiert, und eine Zugprüfung bis zur Prüflast ist die Produktionskontrolle.
Ein Crimp-oder Pressanschluss ist eine Verformungsfügung. Die kritischen Punkte sind Crimphöhe, Auszieh-Kraft und die Werkzeug-Kalibrierung, und der Standard kommt üblicherweise vom Anschluss-Lieferanten, nicht vom Sammelschienen-Fertiger. Das zu verwechseln ist üblich: Ein Fertiger legt einer Crimpverbindung ein Sammelschienen-Drehmomentfenster an und schließt, die Fügung sei in Ordnung, weil das Befestigungselement fest ist.
Die Begleitkarte ist der Ort, an dem der Abnahme-Standard auf die Schicht trifft. Eine gute Karte für eine Sammelschiene mit Schraubanschlüssen trägt die Artikelnummer, die Arbeitsreihenfolge, die Drehmoment-Werkzeug-Einstellung und ihr Kalibrierungsdatum, den Hardware-Stapel mit der Scheibenreihenfolge, die Kontaktwiderstand-Stichprobenanforderung, die visuellen Kriterien und ein Unterschriftsfeld je Arbeitsgang.
Die Versagensart einer schlechten Begleitkarte ist immer dieselbe: Sie protokolliert, dass ein Arbeitsgang passiert ist, ohne zu protokollieren, was der Arbeitsgang war. Eine Karte, die „Anschlüsse anziehen“ sagt und eine Unterschrift trägt, verrät einem Auditor nichts über Drehmoment, Hardware oder Stichprobe. Sie verrät auch der nächsten Schicht nichts – und so driftet ein Prozess zwischen Schichten, ohne dass es jemand bemerkt.
Zwei Gestaltungsentscheidungen machen eine Karte brauchbar. Legen Sie die Spezifikation direkt neben den Arbeitsgang statt auf eine separate Zeichnung, die der Monteur erst holen muss – und machen Sie den Ausschuss-Pfad auf der Karte sichtbar, damit eine nicht bestandene Fügung protokolliert statt stillschweigend überarbeitet wird. Beides ist billig, und beides verringert die Lücke zwischen dem geschriebenen Standard und dem verschifften Teil.
Digitale Karten rechnen sich im Volumen, weil sie die Drehmoment-Einstellung erzwingen, die Werkzeug-Identifikation automatisch erfassen und das Chargen-Protokoll exportieren können, nach dem der Kunde fragen wird. Bei niedrigem Volumen funktioniert eine Papierkarte mit vorgedruckter Spezifikation und Stichproben-Zählung – vorausgesetzt, die Spezifikation ist tatsächlich gedruckt statt nur referenziert.
Der Anschluss ist die Stelle, an der eine laminierte Stromschiene mit der Außenwelt zusamm
Artikel lesen
Eine Spannungsprüfung beweist, dass die Isolation in der Sekunde der Beanspruchung nicht d
Artikel lesen
Nadia Rahman ist Ingenieurin für Qualität und Konformität mit 9 Jahren Erfahrung in Qualitätssystemen für elektronische Komponenten. Sie leitet die ISO-9001- und IATF-16949-Programme von SHANYUAN, Eingangs- und Ausgangsprüfung sowie UL/IEC-Konformitätsdokumentation. Sie hat einen B.Sc. in Industriei
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen – unsere Ingenieure antworten innerhalb eines Werktags.
