Phát hành bản vẽ là cổng cuối cùng giữa ý tưởng và sản xuất. Danh sách này biến rà soát trước phát hành thành các chủ sở hữu có tên, tiêu chí nêu rõ và hồ sơ đã đóng.
Phát hành bản vẽ là cổng cuối cùng giữa ý tưởng và sản xuất. Danh sách này biến rà soát trước phát hành thành các chủ sở hữu có tên, tiêu chí nêu rõ và hồ sơ đã đóng.
Phát hành bản vẽ là điểm nơi một thiết kế ngừng là một ý tưởng và trở thành một chỉ thị sản xuất. Đến thời điểm đó, các câu hỏi có thể được trả lời trên một cuộc gọi, trên một bản phác thảo, hay trong một email. Sau phát hành, mọi kích thước, mọi thứ tự lớp và mọi đánh dấu trên bản vẽ mang một chi phí nếu nó sai: phôi có thể cần cắt lại, cụm có thể cần xếp lại lớp, hay một lô phải được giữ trước khi giao.
Danh sách phát hành trong hướng dẫn này là cổng giữa hai trạng thái đó. Nó không thay thế rà soát kỹ thuật xảy ra ở báo giá. Nó nằm sau rà soát đó, sau khi bản vẽ khách hàng được diễn giải thành một định nghĩa thanh cái sản xuất được, và trước khi công cụ, first article hay đơn hàng loạt bắt đầu. Hành động của người đọc đơn giản: đi qua mỗi mục, đánh dấu đạt hay mở, và không ký khi còn một mục mở.
Nhiều sự cố thanh cái nhìn như khuyết tật sàn nhà máy truy ngược về một bản vẽ được phát hành quá sớm: một đường uốn mà phôi không đạt được, một bulông mà cờ-lê không lọt quanh, một thứ tự lớp mà nhà cung cấp cách điện không liên kết được. Mỗi trong số đó nhìn thấy được trên bản vẽ trước khi sản xuất bắt đầu, nếu ai đó tìm. Hướng dẫn thiết kế thanh cái bao các lựa chọn thiết kế sớm hơn; danh sách này bao cổng cuối cùng trước khi bản vẽ rời kỹ thuật.
Một danh sách chỉ hoạt động khi mỗi hàng có một chủ sở hữu có tên. Ba vai trò thường ký phát hành, mỗi vai một phần đã định để xác nhận:
Trên mỗi hàng, chủ sở hữu trả lời ba câu hỏi: chúng ta nhìn cái gì, đạt trông ra sao, và chúng ta làm gì nếu trượt. Một hàng đánh dấu "nhìn ổn" mà không có tiêu chí nêu rõ không phải đạt. Hệ thống chất lượng đằng sau phát hành được mô tả trên trang quy trình chất lượng; hướng dẫn này tập trung vào bằng chứng cấp bản vẽ nuôi hệ thống đó.
Cái này dễ bị bỏ qua nhất khi một chương trình trễ lịch. Áp lực là phát hành ngay và giải quyết chi tiết sau. Áp lực đó chính là thứ cổng tồn tại để chống lại: một phát hành trễ tốn vài ngày, một phát hành sai tốn vài tuần và có thể dừng dây chuyền khách hàng.
Bắt đầu từ phôi phẳng, không phải hình thành phẩm. Một thanh ép hay uốn được cắt từ tấm hay dải đồng, rồi tạo hình; bản vẽ phát hành phải cho thấy cả phôi triển khai và hình tạo hình, để xưởng có thể kiểm tra phôi có thực sự triển khai ra bộ phận trên bản in hay không.
Kiểm tra bán kính uốn đối chiếu tôi vật liệu và chiều dày. Một bán kính quá chặt cho tôi đã chọn làm nứt sợi ngoài trong tạo hình; một bán kính lớn hơn giả định thiết kế thay đổi chiều dài tâm trung và đẩy vị trí đầu cực ra khỏi lắp ráp. Bán kính chính xác và giới hạn của nó do bản vẽ và đặc tả dự án đặt, không bởi một quy tắc chung áp cho mọi hạng. Kiểm tra chéo hạng đồng, tôi và độ nghiêm trọng uốn cùng nhau; một hạng tạo hình tốt ở một tôi có thể không ở một tôi khác. Hướng dẫn thiết kế bán kính uốn đi sâu vào giới hạn tạo hình và đàn hồi ngược.
Điều xảy ra nếu hàng này trượt: phôi được cắt theo chiều dài triển khai sai, các uốn nứt hay thắt cổ trong tạo hình, và bộ phận hình thành rơi ra khỏi vị trí giao diện. Xưởng có thể làm lại vài chiếc bằng cách thẳng và tạo hình lại, nhưng vật liệu nứt không thể sửa; những chiếc đó bị loại. Trong một lô, lỗi lặp lại trên mọi phôi cắt từ triển khai đã phát hành, biến một sai sót cấp bản vẽ thành một tổn thất cấp lô.
Cũng kiểm tra các lỗ, rãnh và chi tiết đầu cực được đặt sao cho thao tác tạo hình không kéo chúng ra khỏi vị trí. Các chi tiết quá gần một đường uốn biến dạng khi vật liệu di chuyển; các chi tiết nằm trong vùng uốn bản thân có thể không dùng được sau tạo hình.
Đối với một thanh ép hay đa lớp, bản vẽ phát hành phải nêu thứ tự lớp một cách không mơ hồ: lớp đồng nào nằm trên, điện môi nào ngăn cặp dây dẫn nào, và cách điện quấn ở đâu, dừng ở đâu hay lộ vùng tiếp điểm ở đâu. Một thứ tự lớp có thể đọc hai cách sẽ được chế tạo sai ở lần chạy đầu.
Kiểm tra vật liệu điện môi, dải chiều dày và ứng dụng đối chiếu điều kiện phục vụ: cấp điện áp, nhiệt độ làm việc, độ ẩm và bất kỳ phơi nhiễm hóa học nào trong tủ. Lựa chọn vật liệu không phải một chi tiết thẩm mỹ; nó quyết định liên kết, biên cạnh và cách cách điện sống sót qua chu trình nhiệt. Hướng dẫn lựa chọn điện môi bao các họ vật liệu và đánh đổi của chúng. Xác nhận các cạnh lộ, mặt cắt và vùng hàn được bảo vệ như bản vẽ mô tả, và phần thừa cách điện khớp quy trình ép mà nhà máy sẽ chạy.
Điều xảy ra nếu hàng này trượt: các lớp bị xếp sai thứ tự, các mặt dẫn chạm nhau nơi giả định cách điện, hay điện môi tách lớp sau lắp ráp. Hai lỗi đầu thường lộ ở first article như một hỏng cách điện hay một ngắn giữa các lớp. Tách lớp có thể lộ sau, sau khi các bộ phận đã đến khách hàng, đó là một trả lại đắt hơn nhiều so với một lần từ chối first article bắt được.
Đánh dấu cụm trên chính bản vẽ, từng lớp một, thay vì để nó trong một ghi chú cuộc họp. Ghi chú không đi theo việc; bản vẽ phát hành thì có.
Các đầu cực, bulông, ống ren và lỗ lắp là các điểm nơi thanh gặp phần còn lại của hệ thống. Trên bản vẽ phát hành, kiểm tra mỗi cái đối chiếu ba điều: vị trí so với bộ phận ghép, phần cứng nó sẽ mang, và không gian người lắp cần để siết và kiểm tra nó.
Vị trí có nghĩa đầu cực hay bulông đáp đúng nơi đầu nối ghép, mối bắt vít hay module kỳ vọng nó, với hướng rõ ràng từ hình chiếu. Phần cứng có nghĩa lỗ hay bulông khớp hạng bu lông và đường tải mà thiết kế giả định. Tiếp cận công cụ là phần mà rà soát bản vẽ bỏ sót thường nhất: một cờ-lê, tuýp hay dụng cụ mô-men phải lọt quanh đầu cực, đạt mặt mối nối, và quay mà không chạm một lớp lân cận, thành tủ hay một thanh khác. Một đầu cực nhìn với tới được trên một bản vẽ phẳng có thể bị kẹp giữa các lớp trong cụm lắp ráp.
Điều xảy ra nếu hàng này trượt: người lắp không thể đặt công cụ lên mối nối, bu lông không đạt tải kẹp, hay đầu cực giao thoa với bộ phận ghép trên dây chuyền sản xuất. Giao thoa lộ ra như một đình trệ lắp ráp: bộ phận đến, ghép không xảy ra, và dây chuyền chờ trong khi kỹ thuật phân giải thanh hay giao diện đã di chuyển. Một mối nối không thể kiểm tra bằng công cụ quy định cũng để mô-men không xác minh, đó là một giữ chất lượng ngay cả khi bu lông quay.
Kiểm tra tiếp cận từ phía lắp đặt thực, không phải phía bản vẽ thoải mái nhất. Nếu mối nối đạt được từ dưới, hay qua một khe hẹp, mô phỏng hướng đó trên hình học phát hành trước khi ký.
Không chi tiết nào sống một mình. Một vị trí đầu cực, một chiều cao bulông và một lỗ lắp mỗi cái mang dung sai riêng, và các dung sai đó chồng qua lắp ráp: thanh với thanh, thanh với module, module với tủ. Rà soát phát hành theo chuỗi thay vì phán đoán mỗi chi tiết cô lập.
Kiểm tra chi tiết nào quan trọng cho khớp và chức năng, và truy biến thiên của chúng qua các bộ phận ghép. Các giao diện tới hạn được kiểm soát chặt hơn; chi tiết không quan trọng không cần đối xử tương tự. Mọi giá trị dung sai và cấp khớp do bản vẽ và đặc tả dự án đặt; hướng dẫn này không gán các con số chung. Hướng dẫn dung chế tạo giải thích cách dung sai được phân bổ qua đột, tạo hình và lắp ráp. Tìm các nơi nhiều chi tiết lỏng gặp nhau tại một mối nối: đó là nơi chuỗi tích lũy, và nơi bất ngờ firsticle đến từ.
Điều xảy ra nếu hàng này trượt: các bộ phận khắp riêng nhưng không lắp ráp cùng nhau. Thanh đi vào lệch, bulông không thẳng hàng với lỗ ghép, hay một tải kẹp không đạt được vì các mặt không gặp nhau. Một số lệch có thể bù trên bàn trong một lần chế tạo prototype; trên sản xuất loạt, sự bù không co giãn, và các cụm bắt đầu trượt kiểm tra khớp trên dây chuyền khách hàng.
Xác nhận bản vẽ phát hành cho thấy các tham chiếu datum nhất quán với kế hoạch kiểm tra. Một bộ phận đo từ datum sai qua kiểm tra xưởng mà vẫn trượt giao diện lắp ráp.
Mạ định nghĩa cả bảo vệ ăn mòn và hiệu suất mối nối. Trên bản vẽ phát hành, đặc tả mạ nêu bề mặt, dải chiều dày, nơi mạ áp dụng và nơi nó phải được mặt nạ: vùng hàn, mặt liên kết và vùng tiếp xúc cách điện là các mặt nạ phổ biến.
Kiểm tra các đường mặt nạ trên bản vẽ khớp quy trình: mạ không thể bị tước khỏi một vùng đã nhúng, và một mặt hàn mạ thay đổi mối hàn. Hướng dẫn quy trình mạ điện đi qua các họ bề mặt và thực hành mặt nạ. Đánh dấu đến tiếp theo: nhận dạng bộ phận, bản sửa và bất kỳ dấu truy xuất nào phải nằm trên một mặt vẫn nhìn thấy sau lắp ráp, tránh các vùng tiếp điểm, bán kính uốn và phần thừa cách điện. Một dấu chôn dưới một lớp hay giấu vào thành tủ phá vỡ truy xuất.
Điều xảy ra nếu hàng này trượt: một vùng hàn đến bị mạ và mối hàn bị từ chối; một mặt liên kết bị mạ nơi cách điện cần bám; hay dấu mòn đi hay không đọc được trên bộ phận thành phẩm. Lỗi mạ trên một lô nghĩa là cả lô quay lại để tước và mạ lại, hay bị loại nếu nền bị ảnh hưởng. Một dấu thiếu hay không đọc được nghĩa là các bộ phận không thể truy về bản sửa của chúng, giữ giao hàng cho đến khi hồ sơ đối chiếu.
Phân cách điện được kiểm tra trên bản vẽ phát hành đối chiếu cấp điện áp và môi trường của dự án. Rà soát xác nhận khoảng cách dây dẫn, bao phủ cách điện, bảo vệ cạnh và các đường mà dòng có thể theo trên bề mặt hay qua một khe hở.
Kiểm tra khoảng cách rò và khe hở dọc đường bề mặt thực: qua các cạnh, quanh các đầu cực lộ, qua các đầu cách điện và qua bất kỳ rãnh hay lỗ cắt nào. Đường bề mặt dài hơn một khoảng cách thẳng trên bản vẽ, và ô nhiễm, ẩm hay cao độ trong môi trường phục vụ có thể siết yêu cầu. Các giá trị cuối và điện áp thử do báo cáo thử điển hình và đặc tả dự án đặt, không bởi một bảng chung. Hướng dẫn thiết kế khoảng cách rò và khe hở mô tả các đường được đọc trên một bản vẽ thanh cái. Xác nhận thử chịu đựng liệt kê trong kế hoạch kiểm tra khớp kết cấu cách điện trên bộ phận phát hành.
Điều xảy ra nếu hàng này trượt: bộ phận qua kiểm tra nhìn nhưng trượt thử chịu đựng hay khoảng cách rò, hay tệ hơn, sống sót qua xác minh nội bộ và theo vết trong dịch vụ. Một hỏng thử ở firsticle giữ lô; một khuyết tật phân cách đến hiện trường là một vấn đề an toàn và bảo hành, không chỉ một mục làm lại. Nơi khoảng cách bị đánh giá thấp trong phát hành, thường không có sửa trên bàn: cách điện hay bố trí lớp phải thay đổi, nghĩa là một bản sửa bản vẽ và một kiểm tra firsticle mới.
Một bản vẽ phát hành định nghĩa cách bộ phận rời nhà máy cũng như cách nó được chế tạo. Đóng gói và bảo vệ oxy hóa thuộc rà soát phát hành bởi chúng bảo vệ bề mặt mà mạ và gia công đã tạo ra.
Kiểm tra bề mặt có cần bảo vệ chống xỉ màu, tấm ngăn hay kiểm soát ẩm cho điều kiện vận chuyển và lưu kho dự kiến; các mặt uốn hay ép có được đỡ để chúng không cọ vào nhau trong hộp; và các đầu cực cùng vùng tiếp điểm lộ có được phủ chống móp và vân tay không. Các bộ phận sẽ nằm trong lưu kho trước lắp ráp nên có một phương pháp bảo vệ lập hồ sơ, không phải một túi chung.
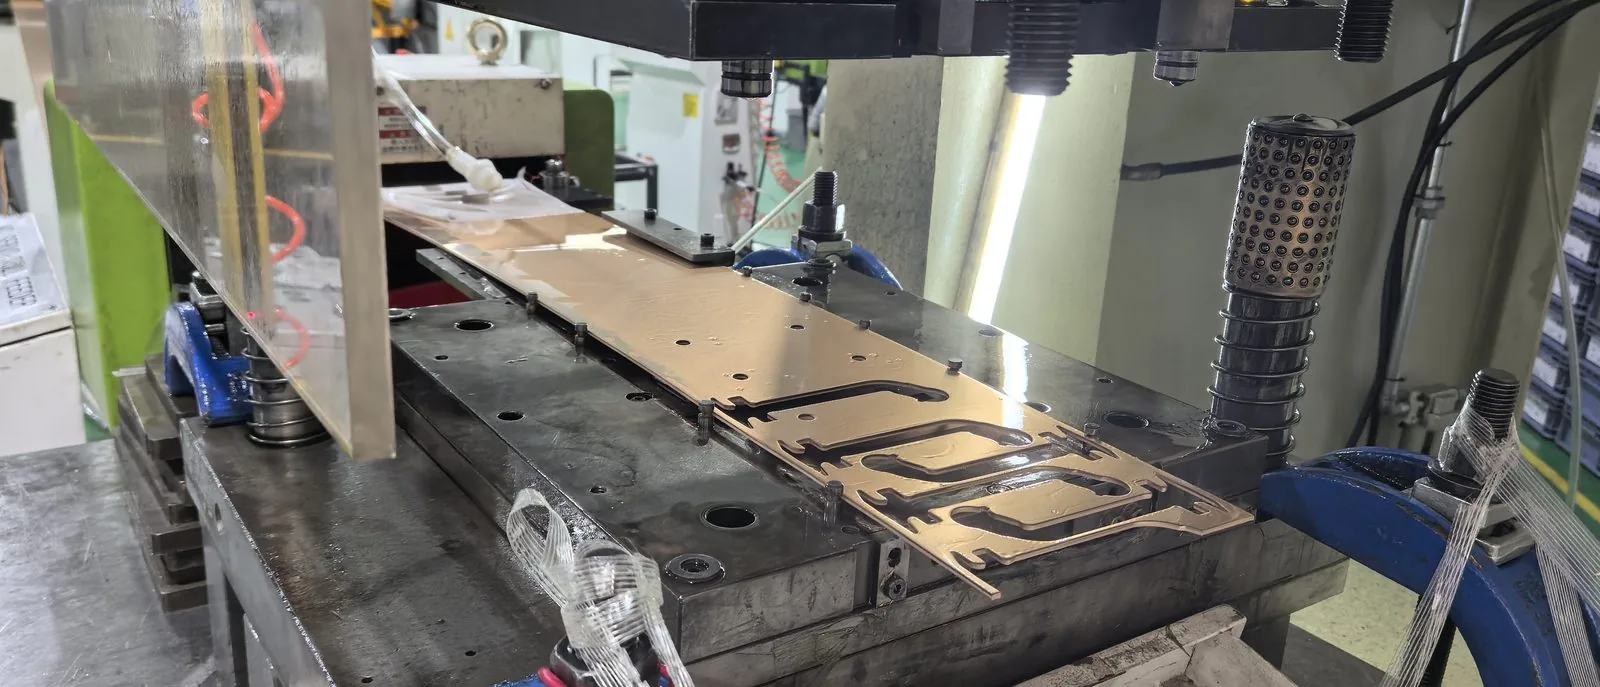
Credit: thư viện nhà máy SHANYUAN.
Điều xảy ra nếu hàng này trượt: đồng xỉ màu hay oxy hóa trong vận chuyển, mặt mạ xỉ màu, hay các bộ phận cọ vào nhau và đến với mặt tiếp xúc tổn thương. Xỉ màu có thể làm sạch trên vài chiếc prototype; trên một lô loạt nó có nghĩa xử lý lại trước lắp ráp, và oxy hóa sâu trên mặt tiếp xúc có thể làm các bộ phận không dùng được. Một vết lõm trên một đầu cực hay một lớp uốn từ đóng gói kém là một khuyết tật cơ khí khách hàng từ chối khi đến.
Mọi bản vẽ phát hành mang một trạng thái bản sửa, và trạng thái đó phải đồng nhất trên tệp bản vẽ, kế hoạch kiểm tra, bảng vật liệu và bất kỳ thư tín khách hàng nào. Rà soát phát hành kiểm tra hồ sơ, không chỉ giấy.
Xác nhận chữ cái hay số bản sửa khớp thay đổi mới nhất, các bản sửa trước được đánh dấu thay thế, và mỗi thay đổi được mô tả đủ để nói cái gì đã di chuyển: kích thước, thứ tự lớp, mạ, đánh dấu hay vật liệu. Các yêu cầu thay đổi mở nên nằm trong một danh sách mục mở nhìn thấy, không được lặng lẽ gập vào phát hành. Nơi khách hàng đã duyệt một độ lệch, sự duyệt đó là một phần hồ sơ, với phạm vi và hạn của nó được ghi.
Điều xảy ra nếu hàng này trượt: xưởng chế tạo từ một bản sửa cũ trong khi chất lượng kiểm tra theo một bản mới, hay ngược lại. Các bộ phận khớp một tài liệu trượt tài liệu kia. Một lô truy ngược sau đó phải được phân loại theo bản sửa, giữ giao hàng; nếu bản sửa sai đã giao, thu hồi và đối chiếu hiện trường theo sau. Cái này dễ bị đánh giá thấp bởi bộ phận vật lý nhìn giống nhau giữa các bản sửa — chỉ hồ sơ cho thấy sự khác biệt.
Phát hành nên định nghĩa các neo giữ bộ phận đầu tiên được chấp nhận và các bộ phận loạt giống nhau. Firsticle không phải một phê duyệt một lần; nó là tham chiếu mà các lần chạy sau được so.
Kiểm tra bản vẽ nhận diện các kích thước, vị trí, mạ, cách điện và đánh dấu mà firsticle sẽ được kiểm tra đối chiếu, và các neo đó giữ nguyên trong loạt. Mẫu đầu tiên chấp nhận nên được ghi với các đo đạc và bất kỳ độ lệch đã duyệt nào, để một lần chạy sau có thể so với một cơ sở đã hồ sơ thay vì một ký ức. Nếu chương trình kỳ vọng một nguồn thứ hai hay một đường sản xuất thay đổi sau, phát hành nên ghi đặc điểm nào phải chứng nhận lại và đặc điểm nào mang qua; hướng dẫn chứng nhận lại nguồn thứ hai liệt kê cái gì phải xác minh lại khi đường chế tạo thay đổi.
Điều xảy ra nếu hàng này trượt: firsticle đạt, loạt trôi, và không ai có một cơ sở hồ sơ để nhận ra sự trôi. Các dịch chuyển nhỏ trong phôi, thứ tự lớp hay mạ tích lũy đến khi khớp hay cách điện trượt trong sản xuất. Một chứng nhận lại sau đó phải tái tạo bộ phận gốc là gì, đắt hơn việc ghi cơ sở lúc phát hành.
Giữ hồ sơ firsticle đính kèm bản vẽ phát hành. Nó là một phần của gói phát hành, không phải một tệp riêng ai đó có thể mất.
Đi qua các mục dưới đây trước khi bất kỳ ai ký phát hành. Mỗi hàng nên mang một kết quả đạt, một trạng thái mở với chủ sở hữu, hay một ghi chú giữ. Đừng di chuyển một hàng mở sang đạt mà không có bằng chứng.
Bảng dưới ghép mỗi khu vực phát hành với tiêu chí phát hành và hệ quả theo sau khi hàng được ký mà không đạt. Các hệ quả từ làm lại đơn lẻ đến loại lô và đình chỉ dây chuyền khách hàng; càng về hạ lưu sai sót lộ ra, nó càng đắt.
| Mục kiểm tra | Tiêu chí phát hành | Chi phí của một lần trượt |
|---|---|---|
| Phôi triển khai và bán kính uốn | Chiều dài triển khai và bán kính khớp hạng, tôi và chiều dày; chi tiết tránh vùng uốn. | Uốn nứt hay thắt cổ, vị trí đầu cực sai; bộ phận nứt bị loại, tổn thất lặp lại xuyên lô. |
| Thứ tự lớp và điện môi | Thứ tự lớp đọc một chiều duy nhất; vật liệu và chiều dày khớp điều kiện phục vụ. | Thứ tự lớp sai, ngắn hay hỏng cách điện tại firsticle; rủi ro tách lớp sau đó tại hiện trường. |
| Đầu cực và tiếp cận bulông | Vị trí, hướng và phần cứng khớp giao diện; công cụ đạt mối nối từ phía lắp. | Giao thoa lắp ráp, mối nối không tới được, mô-men không xác minh; đình chỉ dây chuyền trong khi khớp được giải quyết. |
| Chuỗi dung sai và khớp | Các giao diện quan trọng truy qua các bộ phận ghép; datum khớp kế hoạch kiểm tra. | Bộ phận khắp riêng nhưng không lắp ráp; trượt khớp loạt trên dây chuyền khách hàng. |
| Mạ và mặt nạ | Bề mặt, dải và vùng mặt nạ được nêu; mặt hàn và liên kết được bảo vệ như vẽ. | Mối hàn bị từ chối, bám liên kết kém, lô tước và mạ lại hay loại. |
| Vị trí đánh dấu | Nhận dạng và bản sửa nhìn thấy sau lắp ráp, tránh vùng tiếp điểm và uốn. | Bộ phận không truy xuất được, giữ giao hàng cho đến khi hồ sơ đối chiếu. |
| Cách điện, khoảng cách rò, khe hở | Đường bề mặt kiểm tra đối chiếu cấp điện áp và môi trường; kế hoạch thử khớp kết cấu. | Chịu đựng hay theo vết trượt; phơi nhiễm an toàn và bảo hành, bản sửa bố trí và firsticle mới. |
| Đóng gói và oxy hóa | Phương pháp bảo vệ định nghĩa cho vận chuyển và lưu kho; các mặt được đỡ và ngăn cách. | Xỉ màu, mặt tiếp điểm cọ xát, đầu cực móp; hàng đến bị từ chối hay lô xử lý lại. |
| Bản sửa và hồ sơ thay đổi | Bản vẽ, kế hoạch, BOM và độ lệch chia sẻ một trạng thái bản sửa; thay đổi được mô tả. | Chế tạo và kiểm tra bản sửa sai, giữ giao hàng, thu hồi và đối chiếu có thể. |
| Cơ sở firsticle | Các neo kiểm tra được hồ sơ và giữ để so sánh loạt. | Trôi loạt không phát hiện; tái tạo tốn kém khi khớp hay cách điện trượt sau. |
Ký phát hành là một cam kết, không phải một hình thức. Khi một mục mở không thể đóng bằng bằng chứng, hành động đúng là giữ phát hành và liệt kê mục mở với chủ sở hữu và hạn của nó. Một ký tạm thời, một thỏa thuận miệng hay một ghi chú "sửa trong sản xuất" không đóng được hàng.
Các kích hoạt giữ phổ biến: một giao diện ghép vẫn chờ bản vẽ cuối của khách hàng; vật liệu mạ hay cách điện chưa xác nhận đối chiếu môi trường; một câu hỏi tiếp cận công cụ cần một mẫu mô phỏng; một độ lệch không có phê duyệt hồ sơ; hay một kế hoạch kiểm tra chưa khớp bản vẽ. Mỗi trong số này có thể được giải quyết, nhưng giải quyết thuộc về trước khi các bộ phận được cắt, không phải sau.
Nếu một bộ phận phát hành sau đó cho thấy một mục phát hành bị bỏ sót, coi nó như một bài học quy trình phát hành, không chỉ một khuyết tật xưởng: kiểm tra xem khoảng trống tương tự có tồn tại trên các chương trình khác không, và cập nhật danh sách. Các khuyết tật tìm thấy sau phát hành thường yêu cầu làm lại hay từ chối lô ảnh hưởng; hướng dẫn chấp nhận làm lại và sửa chữa định nghĩa khuyết tật nào có thể làm lại, cái gì phải loại, và một bộ phận sửa cần kiểm tra lại gì.
Một khi danh sách đóng và bản vẽ được phát hành, bước tiếp theo là chế tạo firsticle đối chiếu các neo đã ghi. Các mẫu có thể được đặt theo định nghĩa phát hành trên trang sản phẩm thanh cái đồng tùy chỉnh; giá mẫu bắt đầu từ US$52 cho các cụm ép lớn trên trang sản phẩm, và giá loạt được báo theo bản vẽ phát hành. Số lượng đơn hàng và thời gian dẫn được thỏa thuận từng dự án.
Nếu chương trình vẫn đang chọn một kết cấu thay vì phát hành một cái, ma trận quyết định lựa chọn thanh cái ánh xạ dòng, số lớp, môi trường và lô đến một bố trí khuyến nghị trước khi cổng phát hành này áp dụng. Cho các câu hỏi về một bản vẽ đang thực hiện, gửi hình học và yêu cầu giao diện qua trang liên hệ; kỹ thuật rà phôi, cụm và điểm tiếp cận trước khi báo giá được chốt.

Một mối nối chặt chưa chắc đã đúng. Cửa sổ mô-men, giới hạn kéo và quy tắc lấy mẫu biến mộ
Đọc bài viết
Nguồn thứ hai đáng lẽ để giảm rủi ro, nhưng thường lại thêm rủi ro: bản vẽ giống hệt, quy
Đọc bài viết
Thomas O'Brien là kỹ sư quy trình sản xuất với 14 năm kinh nghiệm dập, ép lớp và gia công đầu nối cho thanh cái ép lớp. Ông quản lý dây chuyền sản xuất hồ sơ cắt chính xác, lớp cách điện và gia công CNC, tập trung vào kiểm soát kích thước và độ lặp lại ở quy mô lớn. Ông viết về sản xuất thanh c
Gửi đặc tính dòng, cấp điện áp và loại đầu cực — kỹ sư của chúng tôi phản hồi trong một ngày làm việc.
