La libération du plan est le dernier portail entre le concept et la fabrication. Cette checklist transforme la revue pré-libération en responsables désignés, critères énoncés et enregistrements clos.
La libération du plan est le dernier portail entre le concept et la fabrication. Cette checklist transforme la revue pré-libération en responsables désignés, critères énoncés et enregistrements clos.
La libération du plan est le point où une conception cesse d'être un concept pour devenir une instruction de fabrication. Jusque-là, les questions peuvent se régler au téléphone, sur un croquis ou par courriel. Après libération, chaque cote, chaque ordre de couche et chaque marquage du plan entraîne un coût s'il est erroné : l'ébauche peut nécessiter une recoupe, l'empilement une recomposition, ou un lot une mise en attente avant expédition.
La checklist de libération de ce guide est le portail entre ces deux états. Elle ne remplace pas la revue d'ingénierie faite au devis. Elle se situe après cette revue, une fois le plan client interprété en définition de jeu de barres réalisable, et avant l'outillage, la première article ou l'ordre de série. L'action du lecteur est simple : passer chaque élément, le marquer conforme ou ouvert, et ne pas signer tant qu'un élément ouvert subsiste.
Beaucoup de problèmes de jeu de barres qui ressemblent à des défauts d'atelier remontent à un plan libéré trop tôt : un pli que l'ébauche ne peut atteindre, un goujon autour duquel la clé ne passe pas, un ordre de couches que le fournisseur d'isolant ne peut coller. Chacun de ces défauts est visible sur le plan avant le démarrage de la production, si quelqu'un le cherche. Le guide de conception de jeu de barres couvre les choix de conception antérieurs ; cette checklist couvre le dernier portail avant que le plan ne quitte l'ingénierie.
Une checklist ne fonctionne que si chaque ligne a un responsable désigné. Trois rôles signent habituellement la libération, chacun avec une part définie à confirmer :
Sur chaque ligne, le responsable répond à trois questions : que regardons-nous, à quoi ressemble un conforme, et que faisons-nous en cas d'échec. Une ligne marquée « ça a l'air correct » sans critère énoncé n'est pas un conforme. Le système qualité derrière la libération est décrit sur la page processus qualité ; ce guide se concentre sur les preuves niveau plan qui alimentent ce système.
C'est l'élément le plus facile à écarter quand un programme est en retard. La pression est de libérer tout de suite et de régler les détails plus tard. C'est précisément à cette pression que le portail résiste : une libération tardive coûte des jours, une libération erronée coûte des semaines et peut arrêter la ligne du client.
Partir de l'ébauche plane, pas de la forme finie. Un jeu de barres stratifié ou plié est découpé dans une feuille ou un bandeau de cuivre, puis formé ; le plan libéré doit montrer à la fois l'ébauche développée et la géométrie formée, pour que l'atelier vérifie que l'ébauche se déplie réellement en la pièce du plan.
Vérifier le rayon de pliage au regard du revenu et de l'épaisseur du matériau. Un rayon trop serré pour le revenu choisi fissure la fibre extérieure au formage ; un rayon plus grand que celui supposé par la conception modifie la longueur de ligne neutre et décale les positions de borne hors de l'assemblage. Le rayon exact et ses limites sont donnés par le plan et la spécification projet, pas par une règle générique appliquée à chaque nuance. Recouper ensemble nuance cuivre, revenu et sévérité du pli ; une nuance qui se forme bien dans un revenu peut échouer dans un autre. Le guide de conception du rayon de pliage approfondit les limites de formage et le retour élastique.
Conséquence si cette ligne échoue : l'ébauche est découpée à la longueur de développement erronée, les plis fissurent ou étranglent au formage, et la pièce formée atterrit hors de la position d'interface. L'atelier peut retoucher quelques pièces par redressage et reformage, mais un matériau fissuré ne se répare pas ; ces pièces sont mises au rebut. Dans un lot, l'erreur se répète sur chaque ébauche découpée depuis le développement libéré, ce qui transforme un écart niveau plan en perte niveau lot.
Vérifier aussi que trous, fentes et caractéristiques de borne sont placés de sorte que l'opération de formage ne les déplace pas. Des caractéristiques trop proches d'un pli se déforment quand le matériau bouge ; des caractéristiques situées dans la zone de pli elle-même peuvent être inutilisables après formage.
Pour une barre stratifiée ou multicouche, le plan libéré doit énoncer l'ordre de l'empilement sans ambiguïté : quelle couche cuivre est au-dessus, quel diélectrique sépare quelle paire de conducteurs, et où l'isolant enveloppe, s'arrête ou expose une zone de contact. Un ordre d'empilement lisible de deux façons sera construit du mauvais côté dès la première série.
Vérifier le matériau diélectrique, la plage d'épaisseur et l'application au regard des conditions de service : classe de tension, température de service, humidité et toute exposition chimique dans l'enceinte. Le choix du matériau n'est pas un détail cosmétique ; il décide du collage, de la marge de bord et de la façon dont l'isolant survit au cyclage thermique. Le guide de choix du diélectrique couvre les familles de matériaux et leurs compromis. Confirmer que les bords exposés, faces de coupe et zones de soudure sont protégés comme le plan le décrit, et que le débord d'isolant correspond au procédé de stratification que l'usine va tenir.
Conséquence si cette ligne échoue : les couches sont empilées dans le mauvais ordre, des faces conductrices se touchent là où l'isolant était supposé, ou le diélectrique se décolle après assemblage. Les deux premiers apparaissent généralement en première article comme une panne d'isolant ou un court-circuit entre couches. Le décollement peut surgir plus tard, après que les pièces sont parvenues chez le client, ce qui est un retour plus coûteux qu'un refus de première article intercepté.
Marquer l'empilement sur le plan lui-même, couche par couche, plutôt que de le laisser dans une note de réunion. Les notes ne voyagent pas avec le lot ; le plan libéré, si.
Bornes, goujons, inserts filetés et trous de montage sont les points où la barre rencontre le reste du système. Sur le plan libéré, vérifier chacun au regard de trois choses : position par rapport à la pièce d'appui, matériel qu'il portera, et espace dont l'installateur a besoin pour serrer et contrôler.
Position : la borne ou le goujon atterrit là où le connecteur d'appui, le joint boulonné ou le module l'attend, orientation claire sur la vue. Matériel : le trou ou goujon correspond à la classe de fixation et au chemin de charge supposés par la conception. Accès outil est la partie que les revues de plan ratent le plus souvent : une clé, une douille ou un outil dynamométrique doit passer autour de la borne, atteindre la face de joint et tourner sans heurter une couche voisine, la paroi de l'enceinte ou une autre barre. Une borne qui paraît accessible sur un plan plat peut être coincée entre couches dans l'empilement assemblé.
Conséquence si cette ligne échoue : l'installateur ne peut pas mettre d'outil sur le joint, la fixation n'atteint pas la charge de serrage, ou la borne interfère avec la pièce d'appui sur la ligne de production. L'interférence apparaît comme un arrêt d'assemblage : les pièces arrivent, l'ajustement ne se fait pas, et la ligne attend que l'ingénierie tranche si c'est la barre ou l'interface qui a bougé. Un joint qui ne peut pas être contrôlé avec l'outil spécifié laisse aussi le couple non vérifiable, ce qui est une mise en attente qualité même si la fixation tourne.
Vérifier l'accès depuis le côté réel d'installation, pas depuis le côté du plan le plus confortable. Si le joint est atteint par dessous, ou par une ouverture étroite, simuler cette direction sur la géométrie libérée avant signature.
Aucune caractéristique ne vit seule. Une position de borne, une hauteur de goujon et un trou de montage portent chacun leur tolérance, et ces tolérances s'empilent dans l'assemblage : barre à barre, barre à module, module à enceinte. La revue de libération suit la chaîne plutôt que de juger chaque caractéristique isolément.
Repérer les caractéristiques qui comptent pour l'ajustement et la fonction, et tracer leur variation à travers les pièces d'appui. Les interfaces critiques reçoivent un contrôle plus serré ; les caractéristiques non critiques n'ont pas besoin du même traitement. Toutes les valeurs de tolérance et classes d'ajustement sont données par le plan et la spécification projet ; ce guide n'attribue aucun chiffre générique. Le guide des tolérances de fabrication explique comment les tolérances sont réparties entre opérations de découpe, formage et assemblage. Chercher les endroits où plusieurs caractéristiques libres se rejoignent en un seul joint : c'est là que la chaîne s'accumule, et d'où viennent les surprises de première article.
Conséquence si cette ligne échoue : les pièces s'ajustent individuellement mais ne s'assemblent pas ensemble. La barre entre de biais, le goujon ne s'aligne pas sur le trou d'appui, ou une charge de serrage ne peut être atteinte parce que les faces ne se rencontrent pas. Certains désaccords se compensent au banc lors d'un prototype ; en production de série, la compensation ne passe pas à l'échelle, et les assemblages commencent à échouer au contrôle d'ajustement sur la ligne du client.
Vérifier que le plan libéré montre des références de base cohérentes avec le plan d'inspection. Une pièce mesurée depuis la mauvaise base passe le contrôle atelier et rate quand même l'interface d'assemblage.
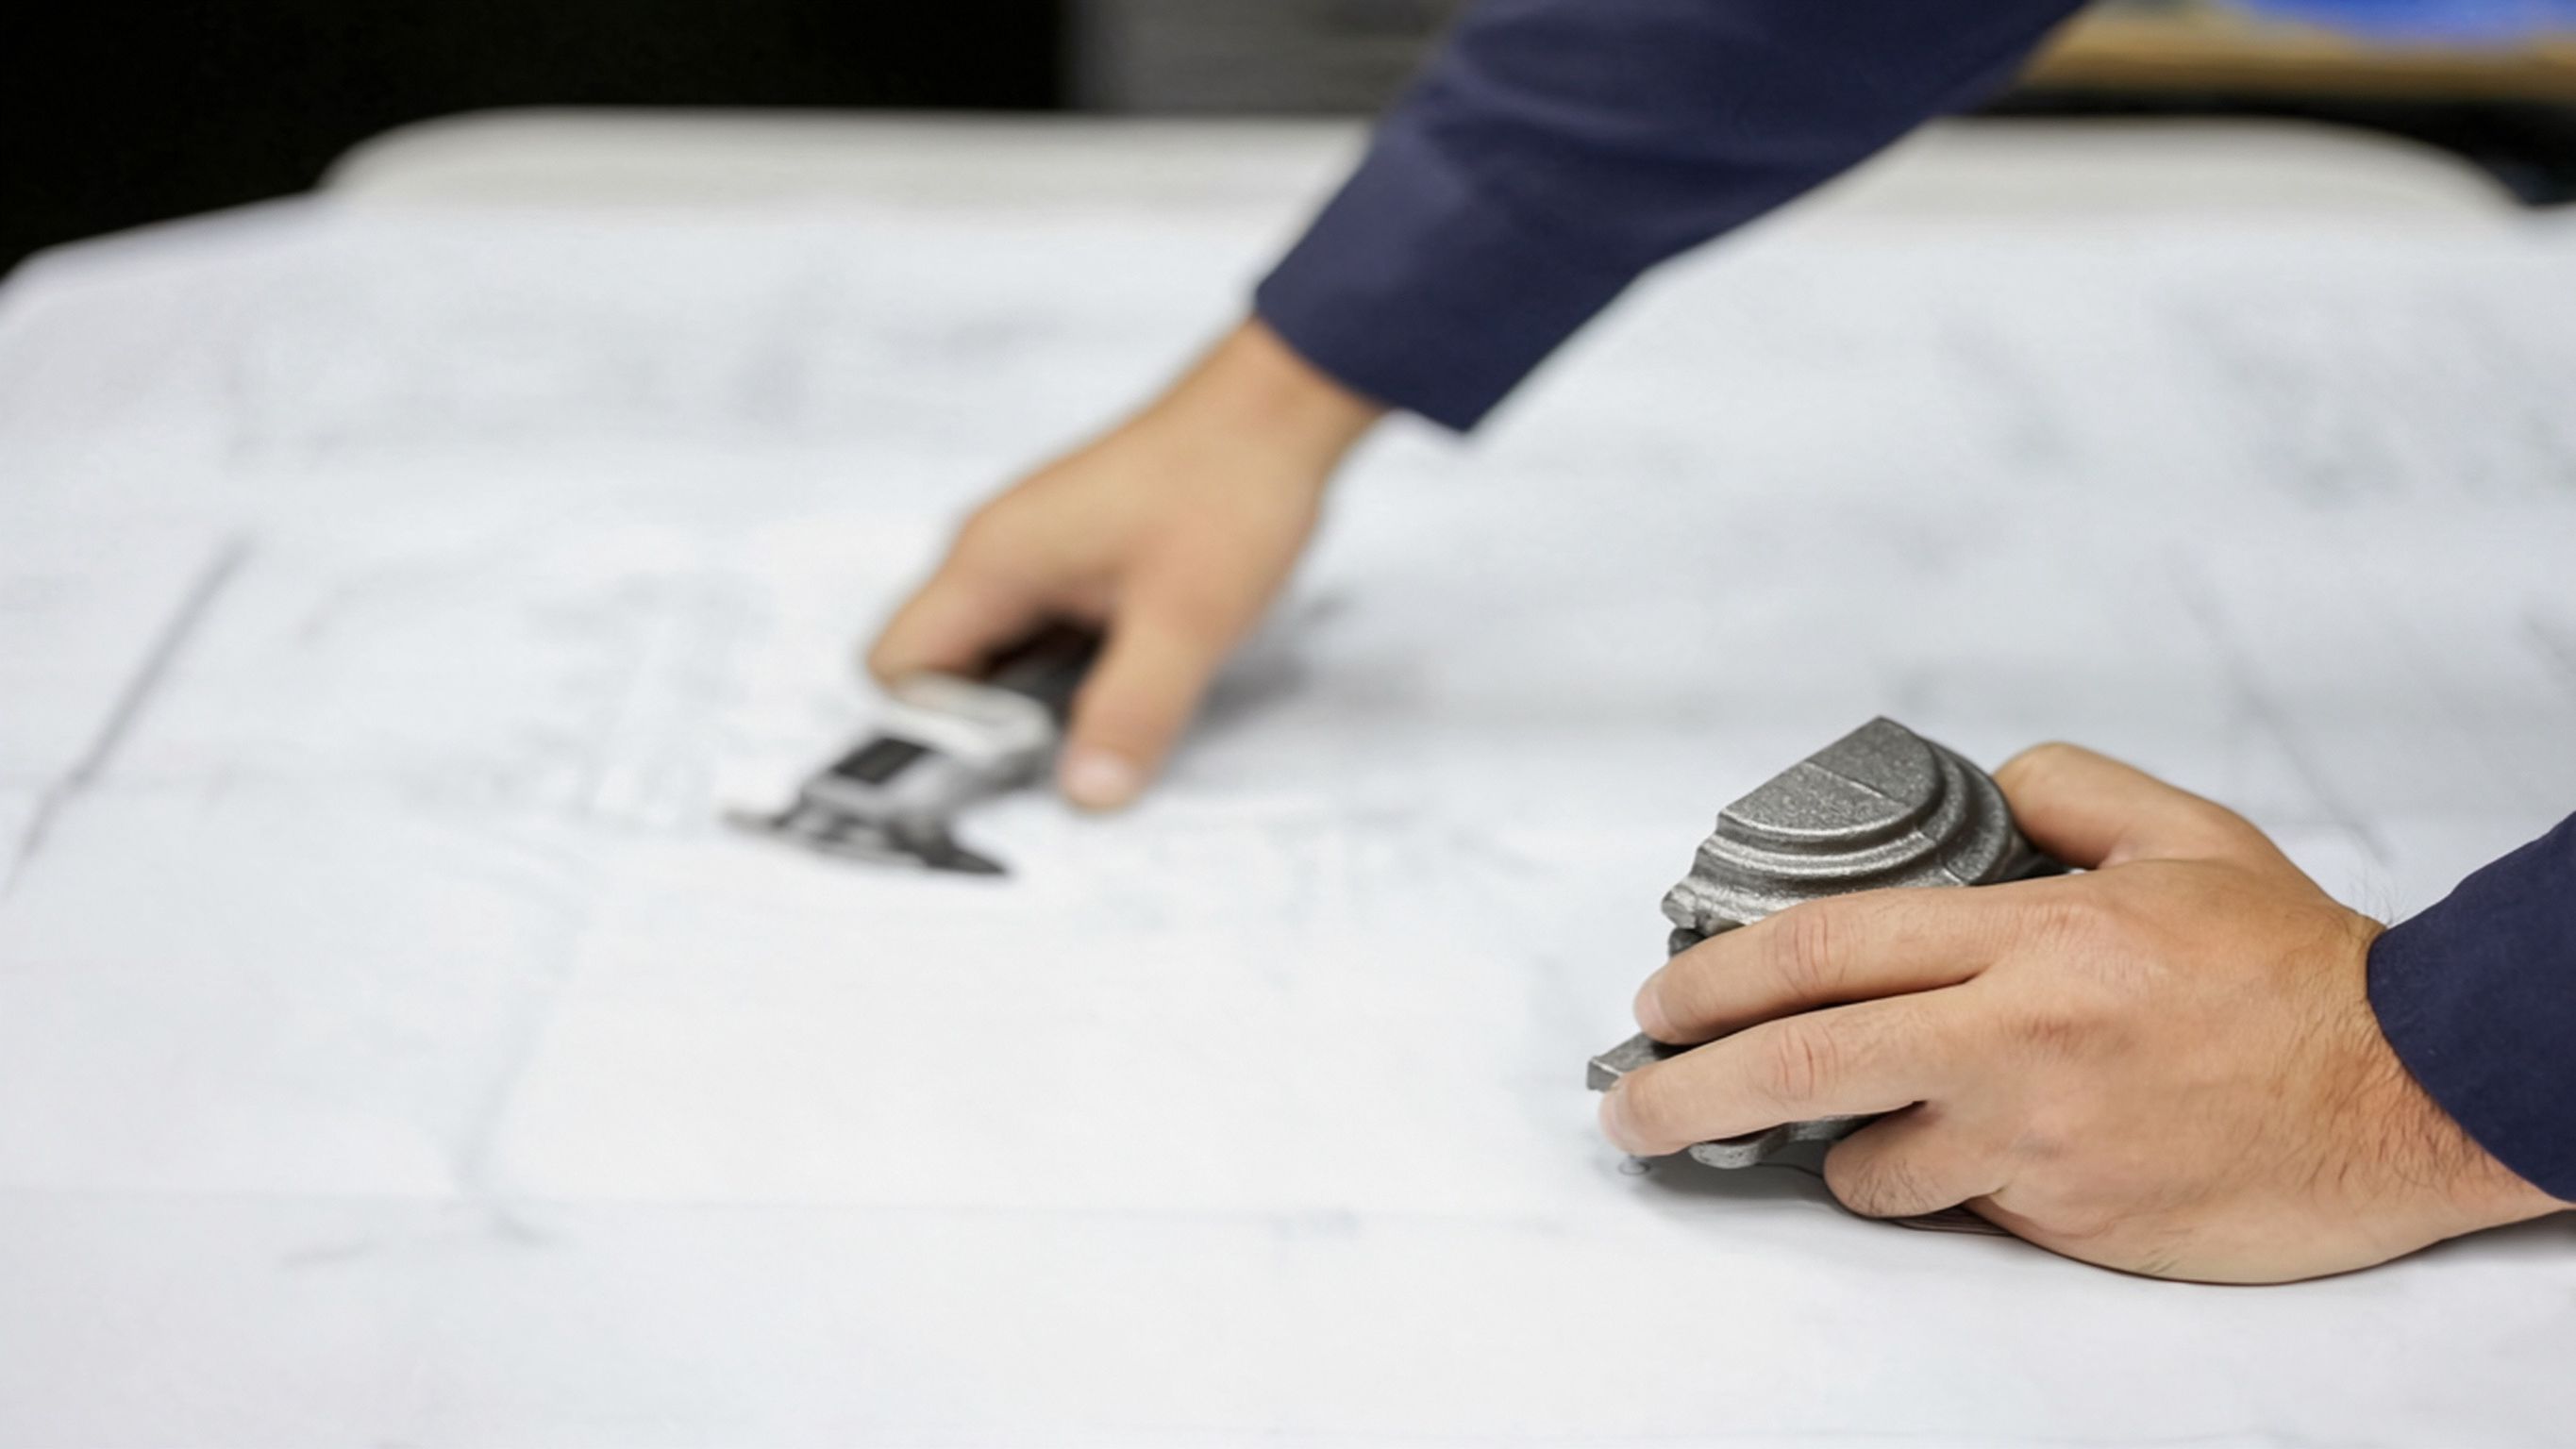
Le placage définit à la fois la protection anticorrosion et la performance du joint. Sur le plan libéré, la spécification de placage énonce la finition, la plage d'épaisseur, où le placage s'applique et où il doit être masqué : zones de soudure, faces de collage et zones de contact d'isolant sont des masques courants.
Vérifier que les lignes de masque du plan correspondent au procédé : le placage ne peut pas être retiré d'une zone qui a été immergée, et une face de soudure plaquée modifie la soudure. Le guide du procédé de galvanoplastie parcourt les familles de finition et la pratique du masquage. Le marquage vient ensuite : l'identité de la pièce, la révision et toute marque de traçabilité doivent se situer sur une face qui reste visible après assemblage, loin des zones de contact, rayons de pliage et chevauchement d'isolant. Une marque enfouie sous une couche ou cachée contre l'enceinte défait la traçabilité.
Conséquence si cette ligne échoue : une zone de soudure arrive plaquée et la soudure est refusée ; une face de collage est plaquée là où l'isolant doit agripper ; ou la marque s'use ou devient illisible sur la pièce finie. Des erreurs de placage sur un lot signifient le retour de tout le lot pour dénudage et replaquage, ou sa mise au rebut si le substrat est affecté. Une marque manquante ou illisible signifie que les pièces ne peuvent pas être rattachées à leur révision, ce qui bloque l'expédition jusqu'à concordance des enregistrements.
La séparation électrique est vérifiée sur le plan libéré au regard de la classe de tension et de l'environnement du projet. La revue confirme l'espacement des conducteurs, la couverture d'isolant, la protection des bords et les chemins par lesquels le courant pourrait suivre une surface ou traverser un jour.
Vérifier ligne de fuite et distance d'isolement le long du chemin de surface réel : par bords, autour des bornes exposées, sur les extrémités d'isolant et à travers toute fente ou découpe. Les chemins de surface sont plus longs qu'une distance droite au dessin, et la pollution, l'humidité ou l'altitude de l'environnement de service peuvent resserrer l'exigence. Les valeurs finales et tensions d'essai sont fixées par le rapport d'essai de type et la spécification projet, pas par un tableau générique. Le guide de conception des lignes de fuite et distances d'isolement décrit comment les chemins se lisent sur un plan de jeu de barres. Confirmer que l'essai de tenue inscrit au plan d'inspection correspond à la construction d'isolant de la pièce libérée.
Conséquence si cette ligne échoue : la pièce passe un contrôle visuel mais échoue à l'essai de tenue ou de fuite, ou pire, survit à la validation interne et suive en service. Une panne d'essai en première article met le lot en attente ; un défaut de séparation qui atteint le terrain est un problème de sécurité et de garantie, pas seulement une retouche. Là où l'espacement a été sous-estimé à la libération, il n'y a souvent pas de correction au banc : l'isolant ou l'agencement des couches doit changer, ce qui implique une révision de plan et un nouveau contrôle de première article.
Un plan libéré définit comment la pièce quitte l'usine aussi bien que comment elle est faite. Le conditionnement et la protection anti-oxydation appartiennent à la revue de libération, car ils protègent la surface que le placage et l'usinage ont produite.
Vérifier si la finition nécessite une protection anti-tarnish, des feuilles séparatrices ou un contrôle d'humidité pour les conditions de transit et de stockage prévues ; si les faces pliées ou stratifiées sont soutenues pour ne pas se frotter l'une contre l'autre dans le carton ; et si les bornes et zones de contact exposées sont couvertes contre les chocs et les traces de doigts. Les pièces qui resteront en stockage avant assemblage doivent avoir une méthode de protection documentée, pas un sac générique.
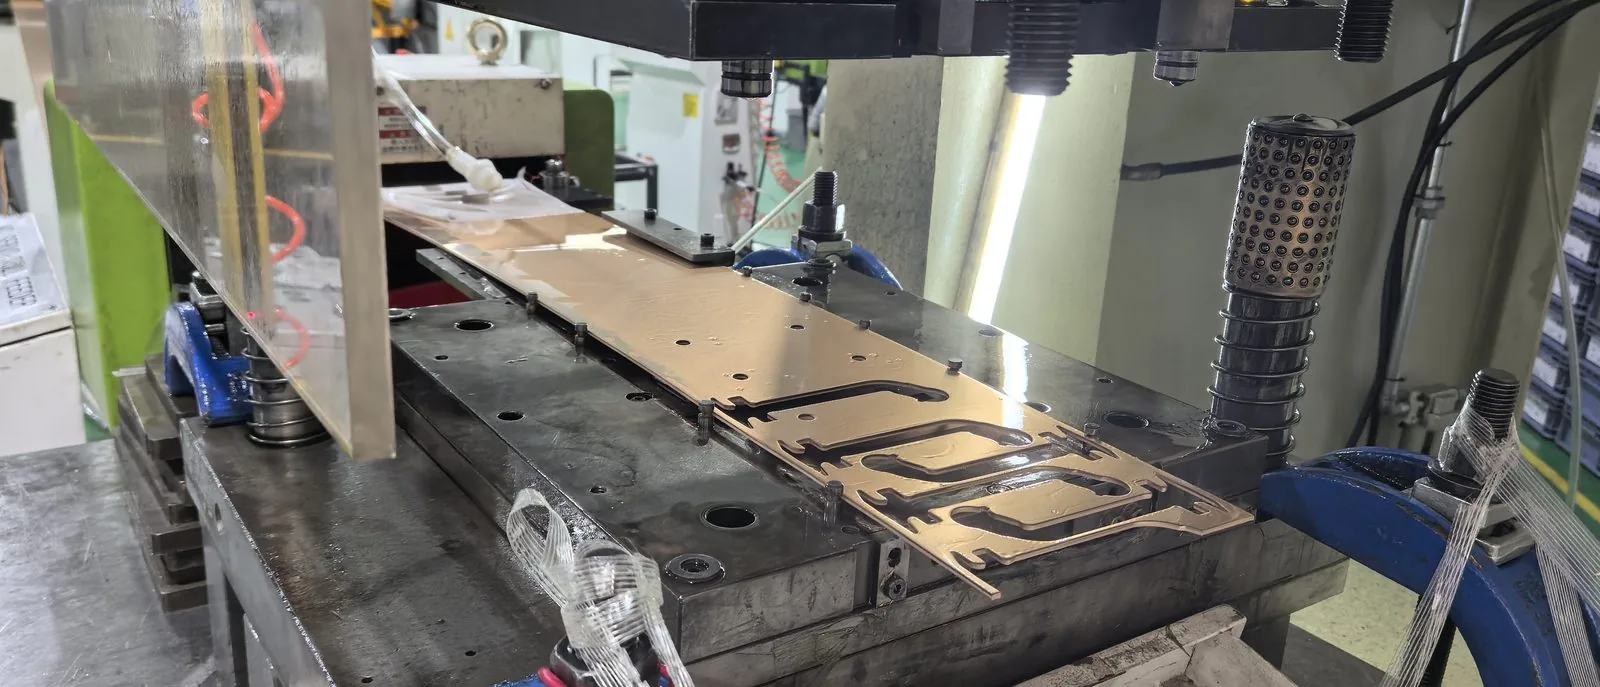
Crédit : bibliothèque usine SHANYUAN.
Conséquence si cette ligne échoue : le cuivre ternit ou s'oxyde en transit, les faces plaquées ternissent, ou les pièces se frottent l'une l'autre et arrivent avec des surfaces de contact endommagées. Le ternissage peut être nettoyé sur quelques pièces prototype ; sur un lot de série, il implique un retraitement avant assemblage, et une oxydation profonde sur les faces de contact peut rendre les pièces inutilisables. Un choc sur une borne ou une couche pliée dû à un mauvais emballage est un défaut mécanique que le client refuse à l'arrivée.
Chaque plan libéré porte un état de révision, et cet état doit coïncider entre le fichier plan, le plan d'inspection, la nomenclature et toute correspondance client. La revue de libération vérifie l'enregistrement, pas seulement le papier.
Confirmer que la lettre ou le numéro de révision correspond à la dernière modification, que les révisions antérieures sont marquées superseded, et que chaque modification est décrite assez précisément pour dire ce qui a bougé : cote, ordre des couches, placage, marquage ou matériau. Les demandes de modification ouvertes doivent figurer dans une liste de points ouverts visible, et non être pliées silencieusement dans la libération. Là où le client a approuvé un écart, cette approbation fait partie de l'enregistrement, avec son périmètre et sa validité notés.
Conséquence si cette ligne échoue : l'atelier construit depuis une vieille révision pendant que la qualité contrôle contre une nouvelle, ou l'inverse. Des pièces qui correspondent à un document échouent l'autre. Un lot retraité doit alors être trié par révision, ce qui bloque l'expédition ; si la mauvaise révision a déjà été expédiée, rappel et concordance terrain suivent. Cet élément est facile à sous-estimer car la pièce physique paraît identique entre révisions — seul l'enregistrement montre la différence.
La libération doit définir les ancres qui gardent identiques la première pièce acceptée et les pièces de série. La première article n'est pas une approbation unique ; c'est la référence contre laquelle les séries ultérieures sont comparées.
Vérifier que le plan identifie les cotes, positions, placage, isolant et marquage contre lesquels la première article sera inspectée, et que ces ancres restent les mêmes en série. Le premier échantillon accepté doit être enregistré avec ses mesures et tout écart approuvé, pour qu'une série ultérieure soit comparée à une base documentée plutôt qu'à un souvenir. Si le programme attend une seconde source ou une voie de production modifiée plus tard, la libération doit noter quelles caractéristiques doivent être requalifiées et lesquelles se reportent ; le guide de requalification seconde source liste ce qui doit être revérifié quand la voie de fabrication change.
Conséquence si cette ligne échoue : la première article passe, la série dérive, et personne n'a de base documentée pour repérer la dérive. De petits décalages d'ébauche, d'ordre de couches ou de placage s'accumulent jusqu'à ce que l'ajustement ou l'isolant échoue en production. Une requalification ultérieure doit alors reconstruire ce qu'était la pièce d'origine, ce qui coûte plus cher que d'enregistrer la base à la libération.
Garder l'enregistrement de première article joint au plan libéré. Il fait partie du dossier de libération, pas d'un fichier séparé qu'on peut perdre.
Parcourir les éléments suivants avant que quiconque signe la libération. Chaque ligne doit porter un résultat conforme, un statut ouvert avec responsable, ou une note de mise en attente. Ne pas faire passer une ligne ouverte à conforme sans preuve.
Le tableau ci-dessous associe chaque domaine de libération à son critère de libération et à la conséquence qui suit quand la ligne est signée sans conforme. Les conséquences vont de la retouche isolée à la mise au rebut de lot et à l'arrêt de ligne client ; plus le manquement apparaît en aval, plus il coûte.
| Élément vérifié | Critère de libération | Coût d'un manquement |
|---|---|---|
| Ébauche développée et rayon de pliage | Longueur de développement et rayon correspondent à nuance, revenu et épaisseur ; caractéristiques dégagées des zones de pliage. | Pli fissuré ou étranglé, positions de borne erronées ; pièces fissurées mises au rebut, perte répétée sur le lot. |
| Ordre de l'empilement et diélectrique | Ordre des couches lisible d'une seule façon ; matériau et épaisseur correspondent aux conditions de service. | Mauvais ordre de couches, court-circuit ou panne d'isolant en première article ; risque de décollement plus tard sur le terrain. |
| Accès aux bornes et goujons | Position, orientation et matériel correspondent à l'interface ; l'outil atteint le joint depuis le côté d'installation. | Interférence d'assemblage, joint inaccessible, couple non vérifiable ; arrêt de ligne pendant le tri de l'ajustement. |
| Chaîne de tolérances et ajustement | Interfaces critiques tracées à travers les pièces d'appui ; bases correspondent au plan d'inspection. | Pièces ajustées seules mais non assemblables ; échecs d'ajustement de série sur la ligne client. |
| Placage et masques | Finition, plage et zones de masque énoncées ; faces de soudure et de collage protégées comme au plan. | Soudures refusées, mauvaise prise de collage, dénudage et replaquage de lot ou mise au rebut. |
| Emplacement du marquage | Identité et révision visibles après assemblage, loin des zones de contact et de pliage. | Pièces non traçables, expédition bloquée jusqu'à concordance des enregistrements. |
| Isolant, fuite, distance d'isolement | Chemins de surface vérifiés au regard de la classe de tension et de l'environnement ; plan d'essai correspondant à la construction. | Pan de tenue ou de cheminement ; exposition sécurité et garantie, révision d'agencement et nouvelle première article. |
| Conditionnement et oxydation | Méthode de protection définie pour transit et stockage ; faces soutenues et séparées. | Ternissage, faces de contact éraflées, bornes esquintées ; arrivées refusées ou retraitement de lot. |
| Révision et enregistrement de modification | Plan, plan d'inspection, nomenclature et écarts partagent un même état de révision ; modifications décrites. | Construction et inspection à mauvaise révision, blocage d'expédition, éventuel rappel et concordance. |
| Base de première article | Ancres d'inspection documentées et conservées pour comparaison de série. | Dérive de série non détectée ; reconstruction coûteuse quand ajustement ou isolant échoue plus tard. |
Signer la libération est un engagement, pas une formalité. Quand un élément ouvert ne peut pas être clos par une preuve, l'action correcte est de maintenir la libération et de lister le point ouvert avec son responsable et son échéance. Une signature provisoire, un accord oral ou une note « on corrigera en production » ne referme pas la ligne.
Déclencheurs courants de maintien : une interface d'appui qui attend encore le plan final du client ; un matériau de placage ou d'isolant pas encore confirmé contre l'environnement ; une question d'accès outil nécessitant une maquette ; un écart sans approbation documentée ; ou un plan d'inspection qui ne correspond pas encore au plan. Chacun de ces points peut être résolu, mais la résolution appartient avant la découpe des pièces, pas après.
Si une pièce libérée révèle plus tard qu'un élément de libération a été manqué, traitez-le comme une leçon du processus de libération, pas seulement un défaut d'atelier : vérifiez si le même écart existe sur d'autres programmes, et mettez à jour la checklist. Les défauts découverts après libération exigent souvent retouche ou rejet du lot concerné ; le guide d'acceptation des retouches et réparations définit quels défauts peuvent être retouchés, lesquels doivent être mis au rebut, et quelle ré-inspection une pièce réparée exige.
Une fois la checklist close et le plan libéré, l'étape suivante est la construction de première article contre les ancres enregistrées. Les échantillons peuvent être commandés contre la définition libérée sur la page produit du jeu de barres cuivre sur mesure ; le prix échantillon démarre à partir de 52 US$ pour les grands assemblages stratifiés sur la page produit, et le prix de série est devisé contre le plan libéré. Les quantités de commande et le délai se conviennent projet par projet.
Si le programme en est encore à choisir une construction plutôt qu'à en libérer une, la matrice de décision de sélection du jeu de barres associe courant, nombre de couches, environnement et lot à un agencement recommandé avant que ce portail de libération ne s'applique. Pour les questions sur un plan en cours, envoyez la géométrie et les exigences d'interface par la page de contact ; l'ingénierie passe en revue ébauche, empilement et points d'accès avant finalisation du devis.

Un joint serré n'est pas la même chose qu'un joint correct. Les fenêtres de couple, les li
Lire l’article
Une seconde source est censée réduire le risque, et elle en ajoute habituellement un peu :
Lire l’article
Thomas O'Brien est ingénieur procédés de fabrication avec 14 ans d'expérience dans l'emboutissage, la lamination et l'usinage des bornes des barres omnibus laminées. Il gère des lignes de production pour les profilés découpés de précision, les couches d'isolation et l'u
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
