Wenn eine Sammelschiene mit einem Mangel von der Linie kommt, ist die eigentliche Frage, ob das Teil wieder zur Spezifikation hergestellt oder ausgeschieden werden muss. Dieser Leitfaden legt die Regeln für Nacharbeit und Reparatur-Abnahme fest: geeignete Mängel, harte Ausscheidungsbedingungen, die dimensionalen, beschichtungs-, isolierungs- und mechanischen Prüfungen nach der Reparatur, die Rückverfolgungsunterlage, und wann der Kunde zu melden und die Akte zu aktualisieren ist.
Wenn eine Sammelschiene mit einem Mangel von der Linie kommt, ist die eigentliche Frage, ob das Teil wieder zur Spezifikation hergestellt oder ausgeschieden werden muss. Dieser Leitfaden legt die Regeln für Nacharbeit und Reparatur-Abnahme fest: geeignete Mängel, harte Ausscheidungsbedingungen, die dimensionalen, beschichtungs-, isolierungs- und mechanischen Prüfungen nach der Reparatur, die Rückverfolgungsunterlage, und wann der Kunde zu melden und die Akte zu aktualisieren ist.
Eine Sammelschiene, die mit einem Mangel zur Prüfung kommt, hat üblicherweise drei mögliche Beurteilungen: Sie kann wie vorgefunden unter einer dokumentierten Konzession angenommen, nachgearbeitet und zur Nachprüfung zurückgegeben, oder ausgeschieden werden. Dieser Leitfaden behandelt nur den zweiten Weg – die Abnahme- und Ablehnungsregeln, die gelten, nachdem eine Sammelschiene innerhalb der Fertigung bereits nachgearbeitet oder repariert wurde. Er deckt nicht die Diagnose von Fehlern ab, die auftreten, nachdem die Schiene in Schrank, Wechselrichter oder Batteriegestell eingebaut ist; jene Feldwartung folgt einem gesonderten Wartungs- und Serviceverfahren.
Die drei Begriffe sind in der Werkstatt leicht zu vermischen, und ihre Trennung von Anfang an entscheidet, wer das Teil freigeben kann. Nacharbeit ist die Maßnahme an einem nichtkonformen Produkt, damit es wieder der ursprünglichen Zeichnung, der Kaufspezifikation und dem Abnahmestandard entspricht. Reparatur ist die Maßnahme, die das Teil in einen brauchbaren Zustand zurückversetzt, es aber in einer Hinsicht nicht identisch mit der ursprünglichen Spezifikation lässt; eine Reparatur braucht daher üblicherweise eine dokumentierte Abweichung oder Konzession vor dem Versand. Konzession ist die erfasste Freigabe, Produkt freizugeben, das noch von der Zeichnung abweicht; ob Ihr Lieferant sie einseitig erteilen kann oder Ihre Unterschrift braucht, hängt vom Vertrag und dem kundengeprüften Qualitätssplan ab.
Die Abnahmelogik in diesem Leitfaden gilt über gestanzte, gebogene, laminierte und isolierte Kupfersammelschienen hinweg, sowie für Kupferverbindungsstücke, Stangen und Bänder, die mit Bolzen, Crimpklemmen oder Schweißverbindungen montiert sind. Die tatsächlichen Bestehen/Ablehnungs-Werte für Dicke, Querschnitt, Isolierungsniveau, Drehmoment und Auszugskraft werden hier nicht wiederholt; jede solche Zahl setzt die Projektzeichnung, die Kaufspezifikation und der vereinbarte Abnahmestandard, und ist aus diesen Dokumenten zu lesen, bevor die erste Nacharbeitsentscheidung fällt.
Lesen Sie dieses Dokument zusammen mit der breiteren Prüfpraxis, die unsere Qualitäts- und Abnahmeunterlagen-Seite behandelt, die beschreibt, wie Prüfnachweise erfasst, gespeichert und dem Kunden übergeben werden. Wenn Ihre Zeichnungen noch nicht an die Fertigung freigegeben sind, zeigt der Sammelschienen-Designleitfaden, wo Abnahmeanforderungen bereits hätten aufgeschrieben werden müssen.
Bevor jemand das mangelhafte Teil berührt, gelangt es in eine kontrollierte Prüfung. Die Schiene – zusammen mit ihrer Serien- oder Chargenkennzeichnung, ihrem Begleitblatt und den Prüfunterlagen, die den Mangel markiert haben – wird als gehalten gekennzeichnet, von konformem Bestand getrennt, und an einem Ort aufbewahrt, an dem sie nicht versehentlich verpackt oder versandt werden kann. Gehaltene Teile mit freigegebenem Bestand zu vermischen ist der Weg, auf dem eine abgelehnte Sammelschiene das Werk verlässt, und keine nachträgliche Aktenarbeit behebt das.
Die Prüfung erfasst zuerst, wo der Mangel gefunden wurde. Er kann an einer Zwischenstation nach Biegen, Stanzen, Beschichten oder Laminieren aufgetreten sein; bei der Endprüfung nach allen Operationen; oder in einem zurückgesandten Los vom Kunden oder der nächsten Montagestufe. Der Ursprung ist relevant, weil er zeigt, welche Prozessstufe korrigiert werden sollte, und er ändert, wie viel des Loses auf dasselbe Problem untersucht werden muss. Ein Mangel, der nur an einem Terminal eines einzelnen Teils auftritt, kann isoliert sein; ein Mangel, der auf ein Beschichtungsbad, ein Crimpwerkzeug oder eine Laminierwalze zurückgeht, kann eine ganze Charge betreffen und löst einen breiteren Rückblick aus.
Der Nachweis wird erfasst, bevor die Nacharbeit beginnt: Ort und Art des Mangels, die gegen die Zeichnung gemessenen Maße, jeder Oberflächen- oder Isolierungszustand, sowie die Werte früherer Prüfungen. Fotos oder Scans der betroffenen Fläche werden mit der Unterlage aufbewahrt. Auf dieser Ebene trägt das Qualitätsengineering die Beurteilungsentscheidung; Struktur-, Elektro- oder Thermorisiko-Fragen gehen an das Produktengineering; alles, was eine kundengeprüfte Spezifikation berührt, läuft über den später in diesem Leitfaden beschriebenen Kundenmeldepfad.
Nicht jeder Mangel lässt sich reparieren, und die erste Eignungsprüfung folgt einem Prinzip: Die Reparatur muss das Teil in einen Zustand zurückversetzen, der gegen die ursprüngliche Spezifikation verifiziert werden kann, ohne seine tragende Geometrie, sein Dielektrikumsystem oder seine Wärmehistorie in einer Weise zu ändern, die die Zeichnung nicht zulässt. Die folgenden Mangelklassen sind die, die Werkstätten typisch als nacharbeitsfähig behandeln, vorausgesetzt der Grundleiter und die Verbindung unter dem Mangel bleiben intakt:
Jeder dieser Einträge ist nur ein Kandidat. Die Eignung hängt noch vom Sitz des Mangels ab (Kontaktzone, Biezone, Feldspannungskante oder schlichter Körper), davon, ob der Mangel ein kritisches Maß erreicht, und davon, was der Abnahmestandard zulässt. Ein Ausbessern, das an einer Außenkante akzeptabel wäre, kann an einer Gegen-Terminalfläche abgelehnt werden.
Manche Zustände lassen sich durch Nacharbeit nicht wieder gutmachen, weil der Schaden innerlich, strukturell oder thermisch ist statt ein Oberflächen- oder Montagefehler. Die Werkstatt sollte die Folgenden als Ausscheidungsbedingungen behandeln, es sei denn ein qualifizierter Ingenieur und, wo erforderlich, der Kunde erteilt eine schriftliche Abweichung; an diesen Linien vorbeizuarbeiten erzeugt typisch ein Teil, das repariert aussieht, aber den ursprünglichen Ausfallmodus in den Einsatz trägt:
Wenn ein Mangel nahe einer dieser Ausscheidungslinien sitzt, sollte die Standardentscheidung konservativ sein. Eskalation an Engineering und Kunde kostet Zeit; ein Teil zu versenden, das ein unbekanntes Restrisiko trägt, kostet weit mehr, und eine Nacharbeit, die eine überhitzte Verbindung oder eine delaminierte Lage verbirgt, taucht typisch als Feldausfall unter Last wieder auf.
Die nachstehende Tabelle verdichtet die Nacharbeitsentscheidung auf vier Spalten, die Sie an der Prüfwerkbank nutzen können: Mangelart, ob nacharbeitsfähig oder auszuscheiden, die Prüfungen, die nach jeder angenommenen Nacharbeit wiederholt werden müssen, und was die Unterlage enthalten muss. Zahlengrenzen sind absichtlich aus der Tabelle ausgenommen; sie kommen aus Zeichnung, Kaufspezifikation und dem vereinbarten Abnahmestandard des Projekts.
| Mangelart | Beurteilung | verpflichtende Nachprüfungen nach der Nacharbeit | Unterlagen-Anforderungen |
|---|---|---|---|
| lose oder untercrimppte Klemme; beschädigter oder falscher Bolzen | nacharbeitsfähig: Neucrimp oder Bolzenersatz mit freigegebenen Beschlägen | Terminal- und Lochmaße, Drehmoment- und Auszugskraft-Prüfung, Kontaktflächen-Sicht, Verbindungsposition gegen Zeichnung | Bedienperson, Terminal-/Bolzen-Beschlagscharge, Nacharbeitsmethode, Drehmoment- und Auszugswerte, Prüfer-Identität und Datum |
| kleiner lokaler Beschichtungs-Kratzer oder fehlender Finish an einer Nicht-Kontaktkante | nacharbeitsfähig durch lokales Ausbessern oder Neubeschichten, Grundmetall intakt | Beschichtungsdicke und Haftung nach Spezifikation, Kantenüberdeckung, Sichtblendung, kein freiliegendes Kupfer in berührter Zone | berührte Zone, Bad- oder Werkstoffcharge, Dicke und Haftungswerte, Prüfer und Datum |
| beschädigte Isolierungsfolie, Schlauch oder Beschichtung; Kupfer unbeschädigt | nacharbeitsfähig: Isolierung mit freigegebenem Werkstoff ersetzen | Isolationswiderstand, Spannungsfestigkeit/Hi-pot, Kriech- und Luftstrecke, Passung und Überdeckung, Kennzeichnungssichtbarkeit | Isolierungswerkstoffcharge, Ersatzbeschreibung, Dielektrikums- und Widerstandswerte, Prüfer und Datum |
| leichte Verzug oder Ebenheitsabweichung, kein Riss oder Querschnittsverlust | nacharbeitsfähig: kontrolliertes Planieren oder Richten | Ebenheit, Gesamtmaße und Lochposition, Biegeradius und Temperzustand, Gegenpassung | Planiermethode, Ebenheitswert, Maß-Ergebnisse, Prüfer und Datum |
| falsche, fehlende oder unlesbare Kennzeichnung | nacharbeitsfähig: Marke korrigieren oder neu aufbringen | Lesbarkeit, Markenort nach Zeichnung, Rückverfolgungscode, keine widersprechende alte Marke verblieben | Altmarken-Beurteilung, neue Marke aufgebracht, Prüfer und Datum |
| Dielektrikums-Delamination oder Durchriss im Laminatstapel | Ausscheidung – nicht nacharbeiten | keine auf dem Reparaturweg; stattdessen Ablehnungsnachweis erfassen | Serie/Charge, Mangelbeschreibung und Nachweis, Ausscheidungsgrund, Beurteilungsfreigabe |
| großflächiger Beschichtungsverlust mit freiliegendem Grundmetall außerhalb der Ausbesserungszone | Ausscheidung, es sei denn ein volles Neufinish ist spezifikationsfreigegeben oder eine Kundenkonzession erteilt | wo eine Konzession angestrebt wird: Beschichtungsdicke, Haftung und Überdeckung an der ganzen Schiene | Prüfnachweis, Zeichnungs-/Spezifikationsreferenz, Konzessionsträger und Freigabeebene, Prüfer und Datum |
| Querschnittsdünnung oder Werkzeugschaden über dem zulässigen Zuschlag | Ausscheidung | keine auf dem Reparaturweg; Messung als Ablehnungsnachweis aufbewahrt | gemessener Zustand, Zeichnungs-Querschnitts-Referenz, Ausscheidungsfreigabe, Prüfer und Datum |
| zuvor überhitzte Terminal- oder Verbindungszone (Verfärbung, Erweichung, Isolierungsschaden) | Ausscheidung – Neubeschichten oder Nachdrehen stellt Eigenschaften nicht wieder her | keine auf dem Reparaturweg; Wärme- oder Zustandsnachweis aufbewahrt | beobachteter Zustand, verfügbare Wärmehistorie falls vorhanden, Ausscheidungsgrund, Freigabe, Prüfer und Datum |
Lesen Sie die Spalte „verpflichtende Prüfungen“ als Mindestmenge. Einige dieser Prüfungen überschneiden sich mit der Erstmusterprüfung: Nach einer Nacharbeit, die eine Verbindung, eine beschichtete Oberfläche oder ein Isolierungssystem ändert, wird die betroffene Prüffamilie wiederholt, auch wenn andere Familien unberührt blieben.
Eine Nacharbeit wird nicht angenommen, weil die Reparatur sauber ausgeführt wurde, sondern weil sie mit denselben Werkstoffen, Prozesskontrollen und Abnahmekriterien gebaut wurde wie der Originalaufbau. Ad-hoc-Werkbank-Fixes – ein Lötpunkt wo die Spezifikation eine Crimpung vorsieht, eine Wickelung generisches Klebeband wo eine qualifizierte Folie hingehört, eine Handfeile zum Freischneiden eines Loches – sind Reparaturen nur dem Namen nach, und sie tragen das Risiko, das der Originalprozess vermeiden sollte.
Terminal- und Bolzenarbeit. Eine defekte Crimpung wird mit der freigegebenen Klemme, dem korrekten Werkzeug und denselben Crimpparametern neu hergestellt, die für die ursprüngliche Verbindung dokumentiert sind. Ein beschädigter Bolzen wird mit Beschlägen aus der freigegebenen Charge ersetzt; wenn die Gewinde- oder Schweißschnittstelle selbst beschädigt ist, geht das Teil Richtung Ausscheidung statt Tausch. Die wiederhergestellte Verbindung wird dann für die Prüfung als neue mechanische Verbindung behandelt.
Lokales Neufinish. Eine lokale Ausbesserung folgt der Beschichtungs- und Oberflächenfinish-Sequenz, die die Finish-Spezifikation zulässt: Oberflächenvorbereitung, Abscheidung oder Nachverzinnen im qualifizierten Prozess, und jede Nachbehandlung wie Anti-Anlauf-Schutz. Wo der Mangel eine Kontaktfläche oder eine Hochfeldkante erreicht, geht die Frage, ob eine lokale Reparatur erlaubt ist, an das Engineering statt an der Werkbank entschieden. Unser Galvanik-Prozessleitfaden erläutert, wie Beschichtungsabscheidung, Maskierung und Kantenfinish in der Fertigung normalerweise gesteuert werden; der Nacharbeitsweg sollte denselben Kontrollen folgen statt sie zu umgehen.
Isolierungsersatz. Ein beschädigter Isolator wird mit dem Werkstoff und der Dicke ersetzt, die die Zeichnung spezifiziert; einen lokal verfügbaren Schlauch oder Klebeband zu substituieren ändert das Dielektrikumsystem und braucht Engineering-Freigabe. Planieren. Richten erfolgt mit kontrollierter Kraft und wird auf Rückfederung geprüft, mit Aufmerksamkeit darauf, ob die Biezone bearbeitet wurde. Kennzeichnung. Die alte Marke wird auf freigegebene Weise entfernt oder abgedeckt, damit sie nicht neben der neuen gelesen werden kann.
Für eine Einmal-Ersatzschiene nach Kundenzeichnung gelten dieselben Werkstoff- und Finish-Kontrollen. Ersatz-kundenspezifische Kupferschienen auf der Produktseite tragen einen Probepreis ab US$47 auf der Produktseite; die Serienpreisgabe wird pro Zeichnung angeboten, und jede Nacharbeit an diesen Schienen folgt dem Prüfunterlagenpfad in diesem Leitfaden statt einer separaten Abkürzung.
Nach jeder Nacharbeit, die Körper, Terminal, Biegung oder Loch berührt hat, geht die Schiene zurück zur Maßprüfung gegen die freigegebene Zeichnung. Der Prüfer prüft Gesamtlänge und -breite, Lochpositionen und -durchmesser, Terminalabstände, Biegewinkel und Biegeradien, sowie alle Bezugsmaße, von denen die Gegenbaugruppe abhängt. Wo die Nacharbeit Planieren umfasste, wird die Ebenheit über der vorgeschriebenen Referenzfläche gemessen und mit der Zeichnungstoleranz verglichen; eine Schiene, die flach auf der Werkbank liegt, an ihren Montageflächen aber wackelt, ist nicht tatsächlich geplant worden.
Passungsprüfungen zählen ebenso viel wie Einzelmessungen. Eine nachgearbeitete Klemme, die sauber neu gecrimpt wurde, muss sich immer noch mit ihrem Gegenbolzen oder Kabelschuh ausrichten; ein ersetzter Isolierungsabschnitt muss immer noch die Nachbarteile im Stapel freiräumen. Wo möglich, wird die Schiene vor der Freigabe trocken gegen eine Gegenvorrichtung oder ein Baugruppen-Mock-up gepasst, und die Passungsbeobachtung wird neben den Messwerten erfasst.
Die Maßunterlage erfasst die gemessenen Werte, das Messmittel oder die Methode, sowie den Prüfer. Maße, die von der Nacharbeit nicht betroffen waren, müssen nicht alle neu gemessen werden, aber die Unterlage sollte sagen, welche Maße nachgeprüft wurden und warum die übrigen unberührt blieben. Diese Unterscheidung hält die Nachprüfung verhältnismäßig: Eine neu hergestellte Klemme verlangt nicht, jedes schlichte Körpermaß neu zu messen, aber sie verlangt, jedes Maß zu prüfen, das die Verbindung berührt.
Wo die Nacharbeit das Oberflächenfinish berührte, verifiziert die Nachprüfung, dass das Ersatzfinish die Spezifikation in Dicke, Haftung und Überdeckung erfüllt, statt sie allein nach dem Aussehen zu beurteilen. Die Dicke wird in der berührten Zone und am Übergang zum ursprünglichen Finish geprüft; die Haftung wird nach der Methode bewertet, die der Abnahmestandard definiert; die Überdeckung wird daraufhin inspiziert, dass keine Fehlstellen, kein freiliegendes Grundmetall oder keine porösen Stellen entlang Kanten und Löcher vorliegen.
Lokale Ausbesserungen sind die Stellen, wo die Finish-Qualität am stärksten von der original bad-abgeschiedenen Oberfläche abweicht. Die Blendung um die reparierte Zone wird auf raue Kanten, Aufbau an der Grenze und jedes Korrosionsrisiko geprüft, wo das neue Finish auf das alte trifft. Ist die berührte Zone eine Gegen-Kontaktfläche, wird der Finish-Zustand dort unter den Kontaktzonen-Anforderungen der Spezifikation behandelt, nicht unter den lockeren Regeln für Nicht-Kontaktkanten.
Jedes Neufinish, das ursprüngliche Beschichtung entfernen musste, um zu gesundem Grundmetall zu gelangen, wird gegen die Querschnitts-Dünnungs-Ausscheidungsregel in Abschnitt 4 geprüft. Wenn der Reparaturprozess selbst Material über den zulässigen Zuschlag entfernt hat, sieht das Finish wiederhergestellt aus, aber der Leiterquerschnitt hat die Ausscheidungslinie bereits überschritten. Oberflächenfinish-Wahl und die Kompromisse zwischen Zinn, Silber und geschütztem Kupfer sind im Finish-Auswahlmaterial auf dieser Website behandelt; die Nacharbeitsentscheidung sollte sich auf das tatsächlich in der Zeichnung spezifizierte Finish beziehen, nicht auf das bevorzugte Finish für ein Neudesign.
Nach einem Isolierungsersatz, einem neu beschichteten Abschnitt oder jeder Nacharbeit nahe einer spannungsführenden-zu-Nachbarmetall-Grenze wird die Dielektrikumsleistung der reparierten Zone vor der Freigabe der Schiene erneut geprüft. Die Nachprüfung folgt der Isolierungsprüfsequenz, die die Projektspezifikation definiert: Isolationswiderstand über die relevanten Flächen, eine Spannungsfestigkeits- oder Hi-pot-Prüfung zwischen Leiter und geerdeter Struktur, und die Verifikation, dass Kriech- und Luftstrecken an der reparierten Kante noch die Isolierungskoordinations-Anforderungen der Spannungsklasse erfüllen.
Bei laminierten Schienen verdient eine Reparatur, die den Stapel geöffnet oder eine Folie ersetzt hat, besondere Sorgfalt: Lagenfolge, Folienüberlappung an Kanten und das Fehlen eingeschlossener Luft oder Klebespalte werden sichtbar und, wo das Projekt es verlangt, mit Innenprüfung geprüft. Innere Lunker und Delaminationen zeigen sich nicht in einer Routine-Spannungsfestigkeitsprüfung, weshalb eine geöffnete und neu gestapelte Laminate gegen dieselben Inneninformations-Erwartungen wie ein Neubau geprüft wird. Unser Isolierungsprüfleitfaden beschreibt Widerstands- und Spannungsfestigkeitsprüfungen vertieft, und der Lunker- und CT-Prüfleitfaden erläutert, wann eine Innenabbildung nötig ist, um die Lagenintegrität zu bestätigen.
Eine reparierte Isolierung, die eine Spannungsfestigkeitsprüfung bei Raumzustand besteht, muss noch die Betriebsumgebung abdecken: Feuchte, Verschmutzung, Temperaturzyklus und Schwingung können eine reparierte Dichtung schneller altern lassen als den ursprünglichen Werksverbund. Wo die Anwendung außen, feucht oder chemisch exponiert ist, sollte die Engineering-Prüfung bestätigen, dass Ersatzwerkstoff und Reparaturmethode zu dieser Umgebung passen statt zu den sauberen Werkbankbedingungen, unter denen die Prüfung lief.
Jede nachgearbeitete oder ersetzte mechanische Verbindung wird als Verbindung neu validiert, nicht angenommen, weil der Befestiger gesetzt aussieht. Die Prüfung folgt dem Verbindungstyp: Gewindebolzen und Schraubklemmen durchlaufen die vorgeschriebene Drehmomentsequenz, gecrimpte oder geschweißte Klemmen werden auf mechanischen Halt geprüft, und jede Verbindung, die auf Kontaktdruck beruht, wird verifiziert, dass sie Last trägt wie das ursprüngliche Design es vorsah. Auszugs- oder Haltbarkeitsprüfung, wo die Spezifikation es verlangt, wird an der wiederhergestellten Verbindung durchgeführt und erfasst, statt aus der Prüfhistorie der Originalverbindung abgeleitet.
Verbindungsleistung nach der Nacharbeit hängt vom Oberflächenzustand ebenso ab wie vom Befestiger: Eine Gegenfläche, die während der Reparatur zerkratzt, nachverzinnt oder ausgebessert wurde, kann Kontaktwiderstand und Entspannungsverhalten ändern. Die Kontaktzone wird auf Schaden inspiziert, und wenn die Nacharbeit den Schnittstellenwerkstoff geändert hat, braucht die Verbindung womöglich die Kontaktleistungs-Prüfung, die die ursprüngliche Qualifikation abdeckte. Der Terminal-Drehmoment- und Auszugskraft-Abnahmeleitfaden legt dar, wie diese Verbindungsprüfungen dokumentiert werden und was die Abnahmeunterlage enthalten sollte.
Die mechanische Nachprüfung deckt auch ab, was die Nacharbeit indirekt gestört haben kann: Ein Planiervorgang kann einen Bolzen oder ein Loch verschieben; ein lokales Neufinish kann Rückstände auf einer Isolierscheibe oder einem Gewinde hinterlassen; ein ersetzter Isolator kann ändern, wie die Verbindung aufzieht. Der Prüfer geht die Schiene auf Sekundäreffekte ab, statt nur die reparierte Stelle zu prüfen.
Ein nachgearbeitetes Teil ist nur rückverfolgbar, wenn die Unterlage jemanden später in klaren Worten beantworten lässt, was falsch war, was getan wurde, welche Werkstoffe hineingingen, wer geprüft hat, und was die Ergebnisse waren. Die Unterlage begleitet das Teil durch den Rest der Fertigung und bleibt bei den Chargenunterlagen bei der Freigabe. Eine Unterlage, die einfach „nachgearbeitet und bestanden“ sagt, kann ein Audit, eine Kundenreklamationsprüfung oder eine spätere Felduntersuchung nicht stützen.
Die Mindestunterlageninhalte sind:
Wo derselbe Mangel über mehrere Teile wiederkehrt, speist die Unterlage auch den Korrekturmaßnahmenkreis: Die Nacharbeitseinträge werden nach Mangelart und Prozessstufe gruppiert, damit die Ursache in der Fertigung angegangen wird, statt Teile einzeln zu reparieren. Eine Werkstatt, die ihre Mühe in die Reparatur wiederkehrender Mängel steckt, ohne den vorgelagerten Prozess zu beheben, sammelt Nacharbeitskosten und Risiko schneller an als sie Qualität verbessert.
Nicht jede interne Nacharbeit erreicht den Kunden, aber die Grenze zwischen interner Nacharbeit und kundenwirksamer Abweichung ist durch den Vertrag, den freigegebenen Qualitätssplan und dadurch definiert, ob das Teil noch seiner freigegebenen Spezifikation entspricht. Die Standardregel ist konservativ: Wenn die Maßnahme das Teil mit einer freigegebenen Nacharbeitsmethode zur ursprünglichen Spezifikation zurückführte, kann es üblicherweise intern bleiben; wenn das Teil repariert statt nachgearbeitet wurde, oder die Nacharbeit ein Merkmal berührte, das der Kunde im Erstmuster freigegeben hat, wird der Kunde vor der Freigabe benachrichtigt.
Eine Kundenmeldung ist mindestens in diesen Situationen erforderlich: Die Reparatur lässt eine Abweichung von Zeichnung oder Kaufspezifikation; die Nacharbeit ändert einen Werkstoff, ein Finish oder einen Verbindungstyp, der zum freigegebenen Aufbau gehörte; das betroffene Teil gehört zu einem kundengeprüften Erstmuster- oder Qualifikationslos; oder die Nacharbeit folgt einem Mangel, der bereits versandte Einheiten betraf und einen Rückblick erfordert. Die Meldung sollte dieselben Informationen wie die interne Unterlage tragen: was geschah, was getan wurde, was nachgeprüft wurde, und den Nachweis hinter der Beurteilung. Ob der Kunde die Konzession unterschreibt, eine Nacharbeitsbestätigung annimmt oder eine volle Wiederholprüfung verlangt, wird Einzelfall entschieden, aber die Entscheidung sollte auf Papier sein, bevor das Teil versandt wird.
Die Akten werden an den as-built-Zustand angepasst. Zeichnungs- oder Spezifikationsreferenzen auf dem Begleitblatt spiegeln die tatsächlich verwendete Revision wider; die Qualitätsunterlage zeigt Nacharbeit und Nachprüfung; jede Konzession wird beim Los abgelegt. Wenn die Nacharbeit eine wiederkehrende Konstruktions- oder Fertigungsschwäche aufdeckt, speist die Änderung zurück in Zeichnungs- oder Prozessrevision, statt in einem einzelnen reparierten Teil absorbiert zu werden. Die Qualifikationslogik nach einer Werkstoff- oder Prozessänderung spiegelt wider, was unser Leitfaden zur Zweitquelle-Nachqualifikation beschreibt: Eine Änderung, die eine Verbindung, ein Finish oder ein Isolierungssystem betrifft, kann das Wiederholen der einschlägigen Qualifikationsprüfungen verlangen, nicht nur die Werkbankprüfung an der reparierten Schiene.
Wenn Ihr Projekt besondere Abnahmeverpflichtungen, Audit-Nachweisanforderungen oder einen Vertrag hat, der ein Konzessionsverfahren nennt, bringen Sie den Fall vor dem Abschluss der Nacharbeit über die Kontaktseite an unser Engineering- und Qualitätsteam, damit die richtige Freigabeebene und Aktenaktualisierung vorliegen statt nachträglich rekonstruiert zu werden.
Eine gleichmäßige Nacharbeits-Abnahmeroutine läuft jedes Mal in derselben Reihenfolge: halten und trennen, Mangel und Nachweis erfassen, Eignung gegen Ausscheidungs- und Nacharbeitsregeln beurteilen, die Nacharbeit im qualifizierten Prozess durchführen, die verpflichtenden Nachprüfungsfamilien fahren, die rückverfolgbare Unterlage schreiben, und dann entscheiden, ob Kundenmeldung oder Aktenaktualisierung nötig ist. Den Unterlagen-Schritt zu überspringen, um Zeit zu sparen, oder die Eignung erst nach dem Reparaturbeginn zu entscheiden, sind die zwei Gewohnheiten, die einen eingedämmten Mangel am häufigsten zu einem versandten Problem machen.
Eskalation ist früh auszulösen, wenn der Mangel nahe einer Ausscheidungslinie sitzt, eine Kontakt- oder Hochfeldzone berührt, eine überhitzte oder geglühte Zone betrifft, oder ein kundengeprüftes Merkmal beeinflusst. Qualitätsengineering und Produktengineering prüfen gemeinsam; der Kunde wird vor der Freigabe einbezogen, wo der Vertrag es verlangt. Wenn eine Charge denselben Mangel mehr als einmal zeigt, bewegt sich die Eskalation von der teilweisen Beurteilung zu einer prozessseitigen Korrekturmaßnahme.
Wenn Sie die Nacharbeitspraxis eines Lieferanten prüfen, fragen Sie, wie seine Beurteilungskategorien lauten, wie er Nacharbeit von Reparatur und Konzession trennt, welche Prüfungen nach jedem Reparaturtyp wiederholt werden, wie die Nacharbeitsunterlage mit der Serie oder dem Los verknüpft ist, und welche Situationen eine Kundenunterschrift brauchen. Ein Lieferant, der das Unterlagenformat, die Checkliste und den Freigabeweg zeigen kann, ist weiter fort als einer, der Nacharbeit als „wir richten es und schauen drüber“ beschreibt. Für die vorgelagerte Seite desselben Qualitätstors zeigt die Zeichnungsfreigabe-DFM-Checkliste, wie Abnahmeanforderungen vor Produktionsstart auf der Zeichnung fixiert werden sollten, damit von vornherein weniger Mängel die Nacharbeitsstufe erreichen.
Eine Grenze ist klar zu benennen: Nach einem thermischen Ereignis in einer Batterie- oder Leistungsinstallation werden beschädigte Sammelschienen und Verbindungen nach den eigenen Sicherheits- und Ersatzregeln des Ereignisses beurteilt, nicht nach einer Werkbank-Reparaturlogik. Der BESS-Brandschutz-Durchsetzungsleitfaden deckt ab, was Inspektoren und Normenstellen in jenem Kontext von Ersatz- und Rückstandsdokumentation erwarten; die Nacharbeits- und Ausscheidungsregeln dieses Leitfadens gelten Fertigungs-Nichtkonformitäten, nicht Feldhardware nach einem Ereignis.

Eine Zweitquelle soll Risiko mindern, und fügt meist erst einmal welches hinzu: Die Zeichn
Artikel lesen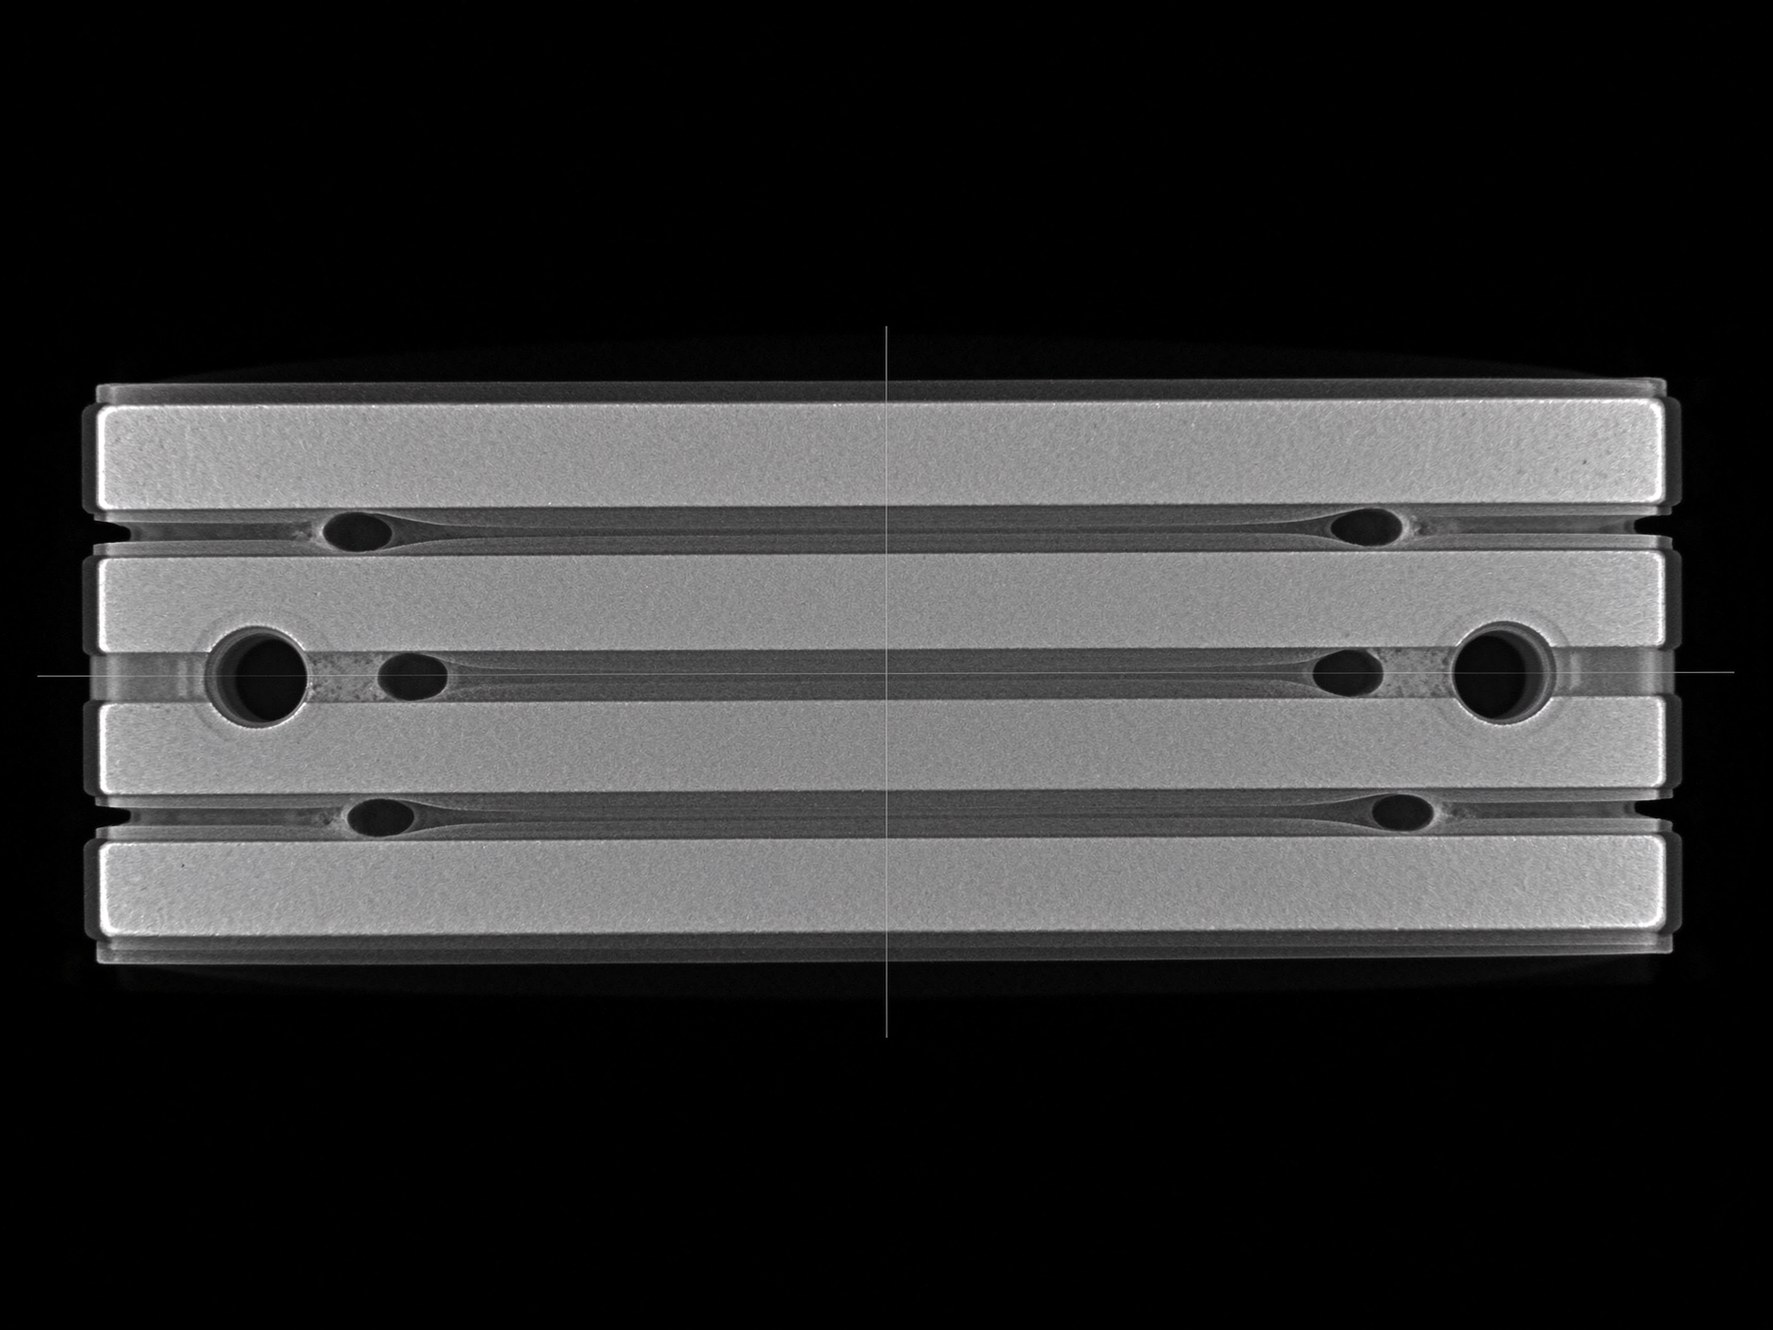
Interne Hohlräume schlagen eine laminated-busbar nicht am ersten Tag durch. Sie verzerren
Artikel lesen
Nadia Rahman ist Ingenieurin für Qualität und Konformität mit 9 Jahren Erfahrung in Qualitätssystemen für elektronische Komponenten. Sie leitet die ISO-9001- und IATF-16949-Programme von SHANYUAN, Eingangs- und Ausgangsprüfung sowie UL/IEC-Konformitätsdokumentation. Sie hat einen B.Sc. in Industriei
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen – unsere Ingenieure antworten innerhalb eines Werktags.
