Un dibujo de barra liberado con un radio de doblado, un orden de capas o una tolerancia equivocados no es un problema de fabricación: es un coste de retrabajo y un retraso de programa. La mayoría de esos fallos no surgen de un ingeniero flojo; surgen de que nadie verificó el dibujo contra las reglas reales de fabricación antes de que saliera del escritorio. Esta es la lista de 34 puntos que tu equipo debería revisar antes de marcar un dibujo como liberado.
Un dibujo de barra liberado con un radio de doblado, un orden de capas o una tolerancia equivocados no es un problema de fabricación: es un coste de retrabajo y un retraso de programa. La mayoría de esos fallos no surgen de un ingeniero flojo; surgen de que nadie verificó el dibujo contra las reglas reales de fabricación antes de que saliera del escritorio. Esta es la lista de 34 puntos que tu equipo debería revisar antes de marcar un dibujo como liberado.
Un dibujo de barra liberado con un radio de doblado, un orden de capas o una tolerancia equivocados no es un problema de fabricación: es un coste de retrabajo y un retraso de programa. La mayoría de esos fallos no surgen de un ingeniero flojo; surgen de que nadie verificó el dibujo contra las reglas reales de fabricación antes de que saliera del escritorio. Esta es la lista de 34 puntos que tu equipo debería revisar antes de marcar un dibujo como liberado.
La verificación DFM —diseño para fabricación— se reduce a una frase: el dibujo debe decirle al taller todo lo que necesita saber para hacer la pieza bien a la primera, sin que nadie tenga que llamarte para preguntar. Cuando una tolerancia de holgura, un radio de doblado o el alcance del recubrimiento quedan sin especificar, el taller toma la decisión por defecto más común; la mayoría de las veces esa decisión es razonable, y una de cada seis veces es la que vuelve como pieza rechazada. La lista siguiente reduce esas seis preguntas a una revisión estructurada de diez minutos.
Quién hace la revisión importa. El ingeniero de diseño puede pasar la lista como auto-revisión, pero una segunda persona —un colega de diseño, el contacto de ingeniería del suministrador, o el departamento de calidad— encuentra fallos que el autor del dibujo ya se salta. La revisión de diseño con el suministrador antes de liberar cuenta como esa segunda revisión en muchos programas; un comentario de fabricación recibido en etapa de dibujo cuesta minutos, mientras que el mismo comentario sobre una pieza ya hecha cuesta horas y un número de pieza repetido. El escenario completo de inspección se cubre en la guía de inspección de control de calidad; aquí nos centramos en lo que debe pasar en el plano antes de que se libere.
Una liberación de dibujo con la firma de una sola persona suele ser una liberación sin revisión. La lista de firmas que un programa serio suele exigir cubre cuatro áreas, y cada una responde a una pregunta distinta.
Cuatro firmas no significan cuatro reuniones. Significa que antes de que el dibujo entre en liberación, se reserva un canal para que cada función registre su revisión. La lista de 34 puntos siguiente es exactamente lo que esas firmas deben haber comprobado antes de aplicar la rúbrica. Un dibujo que pasa la auto-revisión de diseño sin revisión de fabricación es el escenario donde aparecen los radios de doblado imposibles.
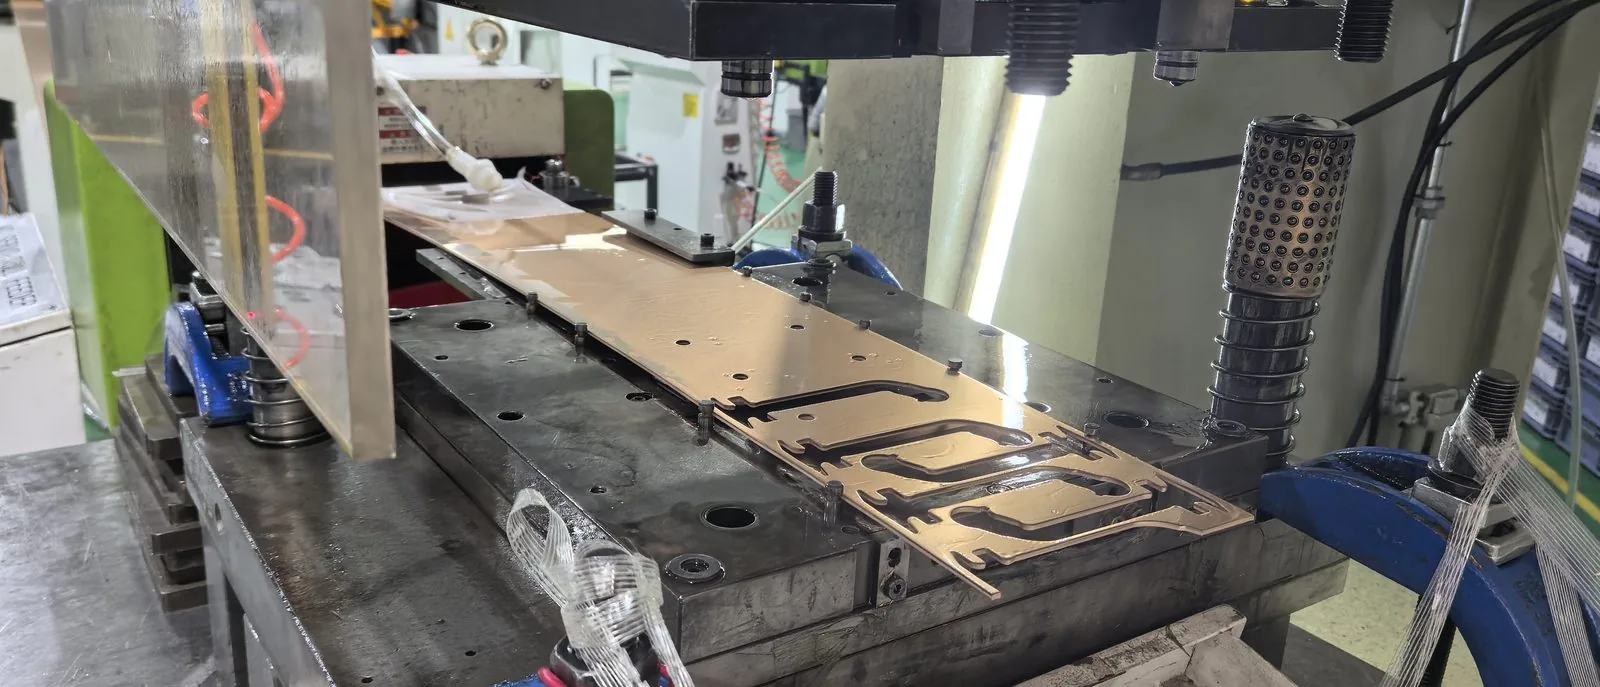
La práctica documental de calidad se describe en la página de calidad.Una barra rígida doblada se fabrica estampando o cortando el contorno desdoblado y luego doblando. La longitud desdoblada no es la suma de las longitudes rectas del dibujo terminado: la zona del doblado estira el material. Un dibujo que olvida el factor de estiramiento deja la pieza corta por la cantidad que el material se estiró en el doblado. Para barras de cobre y aluminio, el radio interior del doblado no puede ser menor que el espesor del material; doblar más agudo agrieta la cara exterior o rompe el recubrimiento.
Los puntos de la lista en esta área:
Una barra laminada hereda estos mismos requisitos en sus salidas de placa rígida. La zona laminada no se dobla; la salida rígida que sale del laminado sí, y el radio y la tolerancia de doblado deben escribirse para esa parte. Ver la guía de doblado y conformado para los factores de estiramiento y las prácticas de radio.
Un conjunto laminado es una pila: planos de cobre, película dieléctrica, planos de cobre, más películas externas. El orden de capas no se deduce de un dibujo exterior; debe escribirse. Cuando el orden de capas no está en el dibujo, el taller construye según la práctica interna, y un plano que debería haber emparejado positivo y negativo en baja inductancia se construye con los dos planos separados por una masa.
Los puntos de la lista en esta área:
La elección dieléctrica es a la vez una elección de tensión y de temperatura. Una película seleccionada solo por precio no soporta la tensión ni el servicio térmico del sistema. Para el fondo de elección del aislante, ver la guía de diseño y el artículo de selección de aislante.
La zona del terminal es donde la barra se encuentra con el aparato. Es también la zona donde un dibujo bonito en el monitor no cabe en el gabinete real. Un agujero de terminal situado demasiado cerca del plegado, una cara de contacto que no queda plana contra la cara del aparato, o un espacio insuficiente para una llave son todos fallos de dibujo, no de fabricación.
Los puntos de la lista en esta área:
La mecánica de unión —par, resistencia de contacto y por qué importa la superficie— se cubre en la mecánica de unión se cubre en la guía de diseño.
La tolerancia de una barra no vive sola. La barra encaja contra un aparato, contra otra barra, contra un soporte y contra el chasis del gabinete. Una barra con tolerancia ajustada por sí sola puede no encajar cuando las tolerancias de todos los componentes vecinos se acumulan en la misma dirección. La verificación de cadena de tolerancias mira a la distancia completa entre las dos caras de acoplamiento —barra, aparato, soporte— y verifica que en el peor caso todas las tolerancias sumadas aún dejan holgura de montaje.
Los puntos de la lista en esta área:
Donde la cadena de tolerancias no cierra, la respuesta no es apretar la tolerancia de la barra. Es introducir una sección flexible, un slot de montaje o una holgura diseñada. Un dibujo que resuelve un problema de holgura exigiendo una tolerancia más ajustada al taller está pidiendo un coste de fabricación que no resuelve el problema real.
El recubrimiento —estaño, níquel o plata— protege la superficie de cobre y mantiene baja la resistencia de contacto en las uniones. El dibujo debe decir qué caras se recubren, con qué, y qué caras deben quedar desnudas (la película aislante de un conjunto laminado, por ejemplo, debe quedar fuera del recubrimiento). Un dibujo que dice «recubrir» sin más detalle deja al taller adivinando el alcance.
Los puntos de la lista en esta área:
La elección y el rendimiento del recubrimiento se tratan en la guía de selección de recubrimiento y corrosión. Para la práctica de producción de SHANYUAN y lo que el paquete de calidad incluye, ver la página de calidad.
La distancia de fuga es la distancia a lo largo de la superficie del aislante entre partes vivas y tierra, o entre polos. Depende de la tensión, el grado de contaminación y el grupo de material del aislante. El dibujo debe mostrar la distancia de fuga que la barra realmente presenta —no la distancia teórica en aire, sino la ruta por la superficie— y debe mostrarla en los puntos donde esa ruta se acorta por una hendidura, una etiqueta o un conector.
Los puntos de la lista en esta área:
Las tablas de coordinación de aislante en la norma de referencia IEC 60664-1 son el punto de partida; la especificación del proyecto fija los valores aplicables. El fondo de diseño se cubre en la guía de diseño.
La barra que sale bien de la fábrica puede llegar mal si el embalaje no la protege. El cobre desnudo se oxida en transporte húmedo; el recubrimiento se raya si las piezas se tocan; el aislante se deforma si las piezas se apilan pesadamente. El dibujo y la especificación de embalaje deben decir cómo se separan las piezas, qué material de preservación se usa y qué límite de almacenamiento tiene.
Los puntos de la lista en esta área:
Un dibujo liberado no es un documento estático. Cada cambio posterior —un nuevo agujero, un cambio de recubrimiento, una tolerancia ajustada— debe entrar en el bloque de revisiones del dibujo, y el nivel de revisión debe avanzar. Un dibujo que se modifica sin actualizar el bloque de revisiones es un dibujo que el taller de producción y el departamento de calidad leen de formas distintas seis meses después.
Los puntos de la lista en esta área:
La inspección de primer artículo (FAI) compara las dimensiones de la primera serie producida contra el dibujo, dimensión por dimensión. Es la verificación de que el dibujo y el proceso hablan el mismo idioma. El dibujo debe listar los puntos de inspección que la FAI medirá: dimensiones críticas, ángulos de doblado, posición de agujeros, espesor de recubrimiento y las verificaciones eléctricas.
Los puntos de la lista en esta área:
La FAI también produce un registro que el cliente puede auditar. Para el fondo de inspección, ver la guía de inspección de control de calidad.
La tabla siguiente consolida los 34 puntos en una lista imprimible. Marca cada ítem antes de aplicar la firma de liberación.
| # | Categoría | Punto de verificación |
|---|---|---|
| 1 | Dibujo y revisión | El dibujo muestra el contorno desdoblado y la vista terminada. |
| 2 | Dibujo y revisión | El factor de estiramiento del doblado está calculado. |
| 3 | Dibujo y revisión | Los radios de doblado están anotados. |
| 4 | Dibujo y revisión | Las tolerancias después del doblado son las del doblado terminado. |
| 5 | Dibujo y revisión | El bloque de revisiones está actualizado. |
| 6 | Dibujo y revisión | El nivel de revisión coincide con el número de pieza. |
| 7 | Stack-up laminado | El orden de capas está dibujado. |
| 8 | Stack-up laminado | Cada plano numerado y nombrado. |
| 9 | Stack-up laminado | Material y espesor dieléctrico especificados. |
| 10 | Stack-up laminado | Película externa y recubrimiento de borde especificados. |
| 11 | Stack-up laminado | Tolerancia de registro entre planos indicada. |
| 12 | Terminales | Tamaño y tolerancia del agujero del terminal. |
| 13 | Terminales | Distancia mínima del agujero al borde. |
| 14 | Terminales | Cara de contacto plana con tratamiento especificado. |
| 15 | Terminales | Espacio libre para llave y apriete. |
| 16 | Terminales | Secuencia de apilado de fijadores dibujada. |
| 17 | Terminales | Par de apriete y resistencia de contacto objetivo. |
| 18 | Tolerancias | Dimensiones críticas con tolerancia con límite. |
| 19 | Tolerancias | Cadena de tolerancias revisada. |
| 20 | Tolerancias | Holguras a piezas vecinas indicadas. |
| 21 | Tolerancias | Sección flexible usada donde la cadena no cierra. |
| 22 | Recubrimiento | Tipo y grosor de recubrimiento especificados. |
| 23 | Recubrimiento | Caras recubiertas y desnudas marcadas. |
| 24 | Recubrimiento | Marcado: ubicación, método, tamaño. |
| 25 | Aislante | Distancia de fuga mínima indicada. |
| 26 | Aislante | Distancia de aislamiento en aire indicada. |
| 27 | Aislante | Rutas de fuga alrededor de conectores revisadas. |
| 28 | Aislante | Aislante y aporte de temperatura especificados. |
| 29 | Embalaje | Método de embalaje y separación entre piezas. |
| 30 | Embalaje | Recubrimiento antioxidación para envío. |
| 31 | Embalaje | Límite de almacenamiento y caducidad del preservativo. |
| 32 | Inspección | Puntos de inspección FAI marcados. |
| 33 | Inspección | Criterios de aceptación visuales escritos. |
| 34 | Inspección | Verificaciones eléctricas listadas con valores límite. |
La tabla siguiente empareja cada área de liberación con su criterio de liberación y la consecuencia que sigue cuando la fila se firma sin un pase real. Las consecuencias van desde retrabajo aislado hasta desecho de lote y parada de línea del cliente; cuanto más aguas abajo aparezca el descuido, más cuesta.
| Ítem de verificación | Criterio de liberación | Qué cuesta un descuido |
|---|---|---|
| Plano desdoblado y radio de doblado | La longitud de desarrollo y el radio coinciden con temple y espesor; las características quedan claras de las zonas de doblado. | Doblados agrietados o estirados, posiciones de terminal equivocadas; piezas agrietadas desechadas, pérdida repetida en todo el lote. |
| Orden de capas y dieléctrico | El orden de capas se lee en un solo sentido; material y espesor coinciden con las condiciones de servicio. | Orden de capas equivocado, cortocircuito o fallo de aislante en la primera pieza; riesgo de delaminación más adelante en campo. |
| Terminal y acceso de espárrago | Posición, orientación y herraje coinciden con la interfaz; la herramienta llega a la unión desde el lado de instalación. | Interferencia de ensamblaje, unión inalcanzable, par no verificable; parada de línea mientras se resuelve el ajuste. |
| Cadena de tolerancias y ajuste | Las interfaces críticas se rastrean a través de las piezas de acoplamiento; los datos coinciden con el plan de inspección. | Las piezas encajan solas pero no ensamblan; fallos de ajuste en serie en la línea del cliente. |
| Recubrimiento y enmascarado | Acabado, rango y zonas de enmascarado declarados; caras de soldadura y unión protegidas según el dibujo. | Soldaduras rechazadas, agarre pobre de la unión, lote despojado y re-recubierto o desechado. |
| Ubicación del marcado | Identidad y revisión visibles después del ensamblaje, lejos de zonas de contacto y doblado. | Piezas no trazables, retención de envío hasta reconciliar registros. |
| Aislante, línea de fuga, distancia de aislamiento | Las rutas superficiales se verifican contra la clase de tensión y el entorno; el plan de pruebas coincide con la construcción. | Fallo de rigidez dieléctrica o de seguimiento; exposición a seguridad y garantía, revisión de disposición y nueva primera pieza. |
| Embalaje y oxidación | Método de protección definido para transporte y almacenamiento; caras apoyadas y separadas. | Tizne, caras de contacto rayadas, terminales abollados; llegadas rechazadas o reproceso de lote. |
| Registro de revisiones y cambios | Dibujo, plan, lista de materiales y desviaciones comparten un estado de revisión; los cambios se describen. | Construcción e inspección en revisión equivocada, retención de envío, posible recuperación y reconciliación. |
| Línea base de primera pieza | Los anclajes de inspección se documentan y retienen para comparación en serie. | Desviación en serie no detectada; reconstrucción costosa cuando el ajuste o el aislante fallan más adelante. |
El patrón de la tabla es consistente: un descuido en una dimensión de diseño que solo cuesta minutos corregir en el dibujo cuesta un orden de magnitud más tarde, y a veces dos. Un radio de doblado mal anotado agrieta las piezas en producción; un orden de capas no escrito hace que el laminado salga invertido; un marcado mal situado hace que la pieza no sea trazable una vez ensamblada. La lista de 34 puntos de la sección anterior existe para mover esos costes del piso de producción al escritorio de diseño, donde la corrección es una nota al margen en lugar de un lote desechado.
Hay un segundo patrón: los fallos de mayor coste no son los visibles en la pieza individual, sino los que se descubren en el cliente. Un conjunto que encaja solo pero no ensambla contra el aparato no se descubre hasta la línea del cliente; un aislante que falla a tensión de servicio no se descubre hasta el ensayo de tipo; un lote con revisión equivocada no se descubre hasta la auditoría. La verificación cruzada entre dibujo, plan de inspección y BOM antes de la liberación cierra esos huecos, y es la razón por la que la lista exige que las cuatro firmas —diseño, fabricación, calidad y compras— hayan pasado por el documento antes de aplicar la rúbrica.
La lista debe ser una puerta de liberación, no una sugerencia. Un dibujo con un punto sin marcar —especialmente en stack-up, tolerancias de terminales o recubrimiento— debe retenerse hasta que el punto se resuelva. La tentación de liberar «con un comentario pendiente» es la razón por la que las listas se convierte en papeleo; el comentario pendiente rara vez se cierra antes de que el taller empiece a cortar.
La regla práctica: si un punto de la lista no puede marcarse como «verificado», el dibujo no se libera. La liberación puede esperar unas horas para una revisión de fabricación; el rechazo de una pieza ya producida no puede. Cuando un defecto aparece en la pieza ya fabricada, la disposición de retrabajo o desecho se cubre en la guía de retrabajo.
Si tu equipo tiene dibujos circulando sin una lista de liberación formal, el primer paso es imprimir la de 34 puntos y aplicarla a la próxima liberación. Los primeros usos encontrarán puntos que tu proceso ya maneja por costumbre —eso es normal, y la lista se puede afinar a tu caso— pero también encontrará puntos que tu proceso nunca ha escrito. Esos son los puntos que producen los rechazos.
SHANYUAN puede revisar tus dibujos contra esta lista como parte de una revisión de diseño inicial antes de que entres en producción. Para el fondo de inspección que sigue a la liberación, ver la guía de matriz de decisión; para la práctica documental y de registros, ver la barra de cobre a medida.

Una unión apretada no es lo mismo que una unión correcta. Las ventanas de par, los límites
Leer artículo
Un segundo origen debería reducir el riesgo, y normalmente añade algo: el dibujo es idénti
Leer artículo
Thomas O'Brien es ingeniero de procesos de fabricación con 14 años de experiencia en estampado, laminado y mecanizado de terminales para barras colectoras laminadas. Gestiona líneas de producción de perfiles de precisión, capas de aislamiento y mecanizado CNC, centrado en el control dimensional
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
