図面リリースは概念と製造の間の最後のゲートである。本チェックリストは、リリース前レビューを名指しされた所有者、明示された基準、閉じられた記録へ変換する。母線(バスバー)の図面レベル証拠を扱う。
図面リリースは概念と製造の間の最後のゲートである。本チェックリストは、リリース前レビューを名指しされた所有者、明示された基準、閉じられた記録へ変換する。母線(バスバー)の図面レベル証拠を扱う。
図面リリースとは、設計が概念をやめ製造指示となる地点である。それまでの質問は電話、スケッチ、メールで答えられる。リリース後は、図面上の各寸法、各層順、各表示が誤っていれば代償を負う。素板の再切断が要るかもしれず、スタックの再積層が要るかもしれず、出荷前にロットを留め置かねばならないかもしれない。
本ガイドのリリースチェックリストは、この二状態の間のゲートである。見積時に行われる工学レビューを置き換えるものではない。顧客図面が製造可能なバスバー定義へ解釈された後、冶具、初品、量産注文が始まる前に位置する。読者の作業は単純である。各項目を通すか未解決かをマークし、未解決事項が残る間は承認しない。
工場現場の欠陥に見えるバスバー問題の多くは、早すぎるリリースが行われた図面へ遡る。素板が到達できない曲げ、レンチが周囲に収まらないスタッド、絶縁供給者が接着できない層順である。それらは誰かが探せば生産開始前に図面上で見える。バスバー設計ガイドは前段の設計選択を扱い、本チェックリストは図面が設計部門を離れる前の最後のゲートを扱う。
チェックリストは各行に名指しの所有者がいるときだけ機能する。通常三つの役割がリリースに署名し、それぞれ確認すべき部分を持つ。
各行で所有者は三問に答える。何を見ているか、合格とは何か、不合格の場合どうするか。明示基準なしに「問題なさそう」とマークされた行は合格ではない。リリースを支える品質体系は品質工程ページに記述され、本ガイドはその体系へ入る図面レベル証拠に焦点を当てる。
プログラムが工程遅れにあるとき、この項目は最も飛ばされやすい。圧力は今リリースして後で詳細を片付けろというものだが、その圧力に抵抗するためこそゲートが存在する。遅れたリリースは数日の代償だが、誤ったリリースは数週間となり顧客ラインを停止させ得る。
完成形状ではなく平らな素板から始める。積層または曲げバスバーは銅板または条材から切断され成形される。リリース図面には展開素板と成形形状の双方を示し、現場が素板を印刷部品へ実際に展開できるか確認できるようにする。
曲げ半径を材料調質と厚さに照合して確認する。選定調質に対し締めすぎた半径は成形時に外層繊維を割り、設計想定より大きな半径は中心線長を変え端子位置を組立品からずらす。正確な半径とその限度は、ある銅グレード全般へ適用する一般規則ではなく図面とプロジェクト仕様が定める。銅グレード、調質、曲げの厳しさを共に照合する。ある調質で成形良好なグレードが別の調質ではそうとは限らない。曲げ半径設計ガイドは成形限界とスプリングバックをより深く扱う。
この行が不合格の場合に生じること:素板が誤った展開長で切断され、曲げが成形時に割れまたはくびれ、成形部品が界面位置外へ着地する。現場は数個を矯正・再成形で手直しできるが、割れた材料は補修できず廃棄となる。ロットでは誤りがリリース展開から切断されたすべての素板に反復し、図面レベルの見落としがロットレベルの損失へ変わる。
穴、スロット、端子特徴が、成形操作で位置を引き抜かれない場所に配置されていることも確認する。曲げに近すぎる特徴は材料移動時に歪み、曲げゾーンそのものにある特徴は成形後に使用不能となり得る。
積層または多層条材では、リリース図面が層順を曖昧さなく述べなければならない。どの銅層が上に位置し、どの誘電体がどの導体対を隔て、絶縁がどこで巻き付き、止まり、接触域を露出するかである。二通りに読める層順は、初回生産で誤った方向に作られる。
誘電体材料、厚さ範囲、適用を使用条件(電圧クラス、使用温度、湿度、筐体内の化学暴露)に照合して確認する。材料選択は化粧的詳細ではなく、接着、縁余裕、絶縁の熱サイクル耐性を決める。誘電体選定ガイドは材料ファミリーとそのトレードオフを扱う。露出縁、切断面、溶接域が図面記述どおり保護され、絶縁張出しが工場の積層工程に一致することを確認する。
この行が不合格の場合に生じること:層が誤った順に積まれ、絶縁が想定された箇所で導体面が接触し、または組立後に誘電体が層間剥離する。前者二つは初品で絶縁故障または層間短絡として現れるのが通常である。層間剥離は部品が顧客へ届いた後に表面化し得、それは初品不合格の捕捉より高価な返品となる。
層順を会議ノートに残すのではなく、図面自体へ層ごとにマークする。ノートはジョブと共に移動しないが、リリース図面は移動する。
端子、スタッド、ねじ付きインサート、取付穴は条材がシステム残り部分と出会う箇所である。リリース図面で各箇所を三つの事項に照合して確認する。相手部品に対する位置、担うファスナ、締付け・確認に据付者が要する空間である。
位置とは、端子またはスタッドが相手コネクタ、ボルト接合、モジュールの期待する場所に着地し、視図から方位が明瞭なことである。ファスナとは、穴またはスタッドが設計想定のファスナグレードと荷重経路に一致することである。工具到達性は図面レビューが最も見落とす部分である。レンチ、ソケット、トルク工具が端子周囲に収まり、接合面へ届き、隣接層、筐体壁、別の条材に当たらず回転できなければならない。平面図上で到達可能に見える端子も、組立スタック内では層間に閉じ込められ得る。
この行が不合格の場合に生じること:据付者が工具を接合に掛けられず、ファスナがクランプ荷重へ届かず、または端子が生産ラインで相手部品と干渉する。干渉は組立停止として現れる。部品が入り、適合せず、条材か界面のどちらが動いたかを工学が整理する間ラインは待つ。指定工具で確認できない接合はトルク未検証を残し、ファスナが回っても品質留め置きとなる。
最も楽な図面側ではなく実際の据付側から到達性を確認する。接合が下方または狭い開口から到達するなら、承認前にリリース形状でその方向を模擬する。
どの特徴も単独では存在しない。端子位置、スタッド高さ、取付穴がそれぞれ公差を持ち、それらの公差は組立品を通じて積み上がる。条材間、条材とモジュール間、モジュールと筐体間である。リリースレビューは各特徴を孤立判定せず連鎖をたどる。
適合と機能に関わる特徴を特定し、そのばらつきを相手部品へたどる。重要界面はより厳しい管理を受け、非重要特徴は同じ扱いを要しない。すべての公差値と適合等級は図面とプロジェクト仕様が定めるもので、本ガイドが一般数値を割り当てるものではない。製作公差ガイドは公差が打抜き、成形、組立工程へどう配分されるかを説明する。複数の遊離特徴が一接合に集まる箇所を探す。そこが連鎖の累積箇所であり、初品の驚きが生まれる場所である。
この行が不合格の場合に生じること:部品は個別に適合するが共に組み立たない。条材が曲がって入り、スタッドが相手穴と揃わず、面が当たらずクランプ荷重に届かない。一部の不適合は試作時に作業台で補償できるが、量産ではその補償がスケールせず、組立品が顧客ラインで適合不合格を出し始める。
リリース図面の基準点参照が検査計画と一致することを確認する。誤った基準点から測定された部品は現場検査を通っても組立界面を外す。
めっきは腐食保護と接合性能の双方を定める。リリース図面のめっき仕様は仕上げ、厚さ範囲、めっき範囲、マスキングすべき箇所を述べる。溶接域、接着面、絶縁接触域が一般的なマスク箇所である。
図面のマスク線が工程と一致することを確認する。浸漬した区域からめっきを剥ぐことはできず、めっきされた溶接面は溶接を変える。電気めっき工程ガイドは仕上げファミリーとマスキング実務を解説する。次に表示である。部品識別、改訂、トレーサビリティマークは、組立後も可視となる面に位置し、接触域、曲げ半径、絶縁張出しから離す。層の下に埋もれるか筐体に隠れる表示はトレーサビリティを損なう。
この行が不合格の場合に生じること:溶接域がめっきされて到着し溶接不合格、接着面に絶縁の把握を要する箇所がめっきされ、または表示が摩耗し完成部品で読めない。ロットのめっき誤りはロット全体を剥離・再めっきへ戻すか、基体が影響を受けていれば廃棄となる。表示の欠落または読取不能は、部品を改訂へ遡れず、記録が整合するまで出荷留め置きとなる。
電気分離はプロジェクトの電圧クラスと環境に照らしリリース図面で確認される。レビューは導体間隔、絶縁被覆、縁部保護、表面または空隙を這い得る電流経路を確認する。
沿面距離と空間距離を実際の表面経路に沿って確認する。縁を跨ぎ、露出端子の周囲を回り、絶縁端部を越え、スロットまたは打抜き部を通る。表面経路は直線の図面距離より長く、使用環境の汚染、水分、標高が要件を締め得る。最終値と試験電圧は一般表ではなく形式試験報告書とプロジェクト仕様が定める。沿面距離と空間距離設計ガイドは条材図面で経路をどう読むかを記述する。検査計画に記載された耐電圧試験がリリース部品の絶縁構成と一致することを確認する。
この行が不合格の場合に生じること:部品は目視確認を通るが耐電圧または沿面試験に不合格、さらに悪いことに内部検証を生き延び使用中にトラッキングする。初品での試験不合格はロットを留め置く。現場へ出た分離欠陥は単なる手直し項目ではなく安全・保証問題となる。リリースで距離を過小評価した箇所には、作業台固定がないことが多い。絶縁または層配置を変えねばならず、図面改訂と新規初品確認を意味する。
リリース図面は部品の作り方だけでなく工場を出る状態も定める。包装と酸化保護は、めっきと機械加工が生み出した表面を守るものであるため、リリースレビューに属する。
仕上げが想定輸送・保管条件に対し変色防止保護、間紙、湿度管理を必要とするか、曲げまたは積層面が箱内で互いに擦れないよう支持されているか、端子と露出接触域が打痕・指紋から覆われているかを確認する。組立前に保管される部品は一般的な袋ではなく文書化された保護方法を持つべきである。
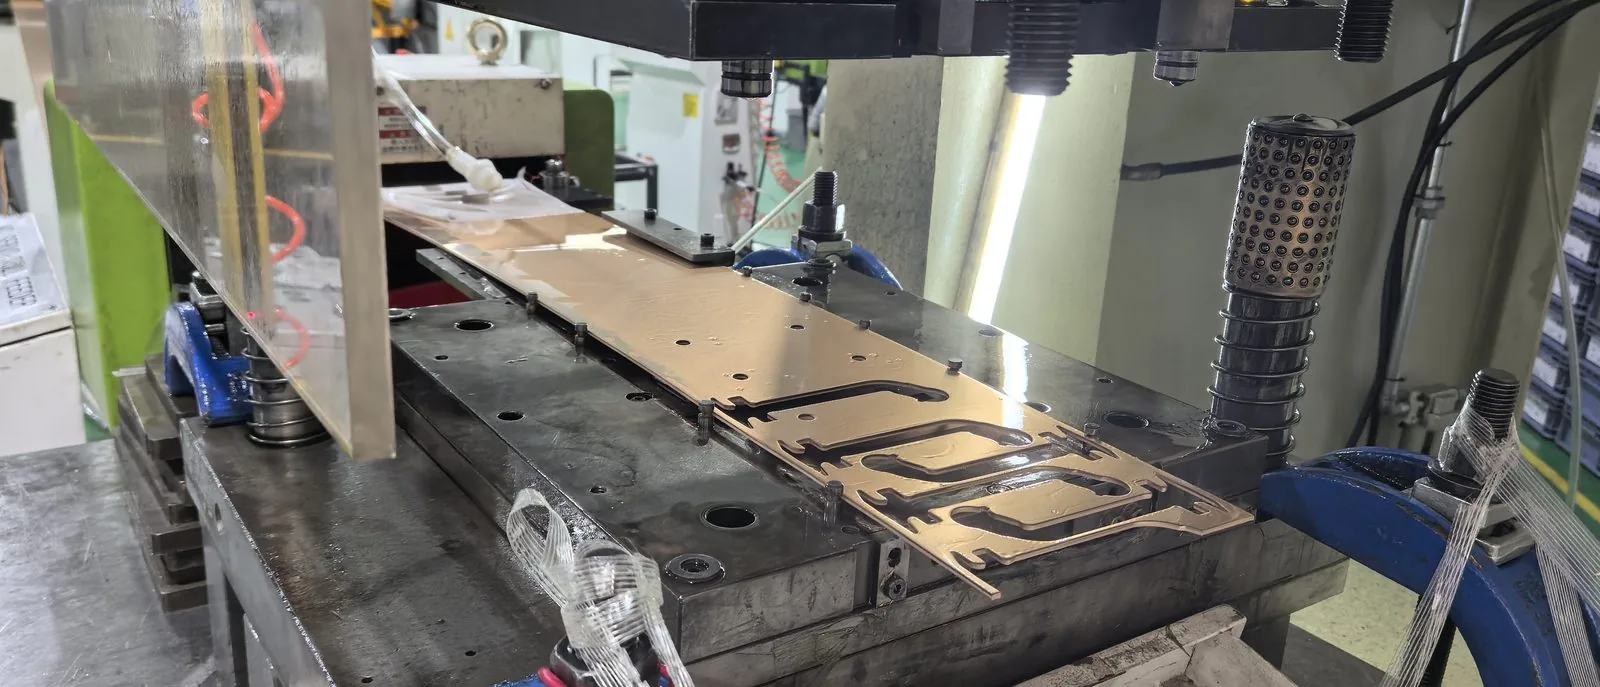
Credit: SHANYUAN factory library.
この行が不合格の場合に生じること:輸送中に銅が変色または酸化し、めっき面が変色し、部品が擦れて接触面に損傷を負って到着する。変色は試作数個なら清浄できるが、量産ロットでは組立前の再処理を要し、接触面の深い酸化は部品を使用不能とし得る。包装不良による端子の打痕または層の歪みは、到着時に顧客が不合格とする機械的欠陥である。
すべてのリリース図面は改訂状態を持ち、その状態は図面ファイル、検査計画、部品表、あらゆる顧客通信の間で一致しなければならない。リリースレビューは紙だけでなく記録を確認する。
改訂文字または番号が最新変更と一致すること、旧改訂が廃止表示されること、各変更が何が動いたか分かる程度に記述されることを確認する。寸法、層順、めっき、表示、材料である。未解決の変更要求は目に見える未解決事項リストに置かれ、リリースへ暗黙に畳み込まれてはならない。顧客が偏差を承認した箇所では、その承認が記録の一部となり、範囲と期限を記載する。
この行が不合格の場合に生じること:現場が旧改訂から作り品質が新改訂で検査する、またはその逆となる。一方文書に一致する部品が他方で不合格となる。遡及されたロットは改訂別に選別を要し出荷留め置きとなる。誤った改訂が既に出荷済みなら、回収と現場整合が続く。この項目は過小評価されやすい。改訂間で物理部品が同じに見え、差は記録だけに現れるためである。
リリースは、初合格部品と量産部品を同一に保つアンカーを定めるべきである。初品は一回限りの承認ではなく、後続ロットが比較される基準である。
図面が、初品検査の対象となる寸法、位置、めっき、絶縁、表示を特定し、それらのアンカーが量産で同一に保たれることを確認する。初合格サンプルは測定値と承認済み偏差を記録し、後続ロットが記憶ではなく文書化された基準と比較できるようにする。プログラムが後に第二供給元または製作経路変更を想定する場合、リリースはどの特性を再適格化しどれを引き継ぐかを記載すべきである。第二供給元再適格化ガイドは、製作経路変更時に再確認すべき事項を列挙する。
この行が不合格の場合に生じること:初品は合格するが量産がドリフトし、ドリフトに気づく文書化基準をだれも持たない。素板、層順、めっきの小さなずれが、生産で適合または絶縁が故障するまで累積する。後の再適格化は元部品が何だったかを再構築せねばならず、リリース時に基準を記録するより高コストとなる。
初品記録はリリース図面に添付したまま保つ。それは別ファイルで紛失可能なものではなく、リリースパッケージの一部である。
だれかがリリースに署名する前に、以下の項目を通す。各行は合格結果、所有者付きの未解決状態、または留め置き注記を持つべきである。証拠なしに未解決行を合格へ動かしてはならない。
下表は各リリース区分を、そのリリース基準と、行が合格なしに署名された場合に続く帰結と対応づける。帰結は単独の手直しからロット廃棄、顧客ライン停止まで多岐にわたり、見落としが下流ほど表面化するほど高コストとなる。
| 確認項目 | リリース基準 | 見落としの代償 |
|---|---|---|
| 展開素板と曲げ半径 | 展開長と半径がグレード・調質・厚さに一致。特徴は曲げゾーンを避ける。 | 割れまたはくびれ曲げ、誤った端子位置。割れ部品は廃棄、ロット全体に反復損失。 |
| 層順と誘電体 | 層順が一通りに読め、材料・厚さが使用条件に一致。 | 誤った層順、初品で短絡または絶縁故障。後の現場層間剥離リスク。 |
| 端子・スタッド到達性 | 位置・方位・ファスナが界面と一致。工具が据付側から接合へ届く。 | 組立干渉、到達不能接合、未検証トルク。適合整理中のライン停止。 |
| 公差連鎖と適合 | 重要界面が相手部品を通じたどり、基準点が検査計画と一致。 | 単体適合するが組立たない。顧客ラインでの量産適合不合格。 |
| めっきとマスク | 仕上げ・範囲・マスク域が記載。溶接・接着面は図面どおり保護。 | 溶接不合格、接着把握不良、ロット剥離再めっきまたは廃棄。 |
| 表示位置 | 識別・改訂が組立後可視、接触・曲げ区域から離れる。 | トレース不能部品、記録整合まで出荷留め置き。 |
| 絶縁・沿面距離・空間距離 | 表面経路が電圧クラス・環境に照らし確認。試験計画が構成と一致。 | 耐電圧またはトラッキング故障。安全・保証暴露、配置改訂と新規初品。 |
| 包装と酸化 | 保護方法が輸送・保管向けに定め、面が支持・分離される。 | 変色、擦れ接触面、打痕端子。到着不合格またはロット再処理。 |
| 改訂と変更記録 | 図面・計画・BOM・偏差が単一改訂状態を共有。変更が記述される。 | 誤改訂製作・検査、出荷留め置き、回収・整合の可能性。 |
| 初品基準 | 検査アンカーが文書化され、量産比較のため保持される。 | 気づかれない量産ドリフト。後に適合・絶縁故障時の高コスト再構築。 |
リリースへの署名は形式ではなく約束である。未解決事項が証拠で閉じられない場合、正しい行動はリリースを留め置き、未解決事項を所有者と期限付きで列挙することである。暫定署名、口頭合意、「生産で直す」という注記は行を閉じない。
よくある留め置き引き金は次のとおりである。相手界面が顧客最終図面待ち、環境に照らし未確定のめっきまたは絶縁材料、模型が必要な工具到達性の疑問、文書化承認のない偏差、図面にまだ一致しない検査計画。これらはいずれも解決し得るが、解決は部品切断後ではなく前に属する。
リリース部品に後でリリース項目の見落としが判明した場合、それを単なる現場欠陥ではなくリリース工程の教訓として扱う。他プログラムに同じ隙間がないか確認し、チェックリストを更新する。リリース後に発見された欠陥は多くの場合、影響ロットの手直しまたは不合格を要する。手直し・補修合格ガイドは、どの欠陥が手直し可能か、どれが廃棄必須か、補修部品がどの再検査を要するかを定める。
チェックリストが閉じ図面がリリースされると、次のステップは記録アンカーに照らした初品製作である。サンプルは特注銅バスバー製品ページのリリース定義に基づき発注できる。大型積層組立品のサンプル参考価格は製品ページの US$52 からであり、量産価格は承認図面に基づき見積もる。発注数量とリードタイムはプロジェクトごとに協定する。
プログラムがまだ構成を選んでおりリリース段階でないなら、バスバー選定意思決定マトリクスが、このリリースゲートが適用される前に電流、層数、環境、ロットを推奨配置へ写像する。進行中の図面に関する質問は、形状と界面要件を問い合わせページから送付されたい。見積確定前に工学が素板、積層、到達点をレビューする。
Thomas O'Brienは製造プロセスエンジニアで、積層バスバーのプレス、積層、端子加工に14年の経験があります。精密切断プロファイル、絶縁層、CNC端子加工の生産ラインを管理し、寸法制御と量産再現性に注力しています。TU Dublinで機械工学のディプロマを取得。バスバー製造と自動化生産ラインについて執筆しています。


