Un rilascio di disegno è l'ultimo gate tra concetto e manifattura. Questa checklist trasforma la revisione pre-rilascio in proprietari nominati, criteri dichiarati e record chiusi.
Un rilascio di disegno è l'ultimo gate tra concetto e manifattura. Questa checklist trasforma la revisione pre-rilascio in proprietari nominati, criteri dichiarati e record chiusi.
Il rilascio di un disegno è il punto in cui un progetto smette di essere un concetto e diventa un'istruzione di manifattura. Fino a quel punto, le domande possono trovare risposta in una chiamata, su uno schizzo o in una email. Dopo il rilascio, ogni dimensione, ogni ordine degli strati e ogni marcatura sul disegno porta un costo se sbagliato: il grezzo potrebbe dover essere ritagliato, il pacchetto potrebbe dover essere riimpilato, oppure un lotto potrebbe dover essere bloccato prima della spedizione.
La checklist di rilascio di questa guida è il gate tra quei due stati. Non sostituisce la revisione ingegneristica che avviene in quotazione. Siede dopo quella revisione, dopo che il disegno del cliente è stato interpretato in una definizione di sbarra costruibile, e prima che partano attrezzatura, primo articolo o ordine di serie. L'azione del lettore è semplice: percorrere ogni voce, segnarla passata o aperta, e non firmare finché resta una voce aperta.
Molti problemi di sbarra che sembrano difetti di officina risalgono a un disegno rilasciato troppo presto: una piega che il grezzo non può raggiungere, un prigioniero intorno al quale la chiave non può entrare, un ordine degli strati che il fornitore di isolamento non può legare. Ognuno di quelli è visibile sul disegno prima che la produzione parta, se qualcuno lo cerca. La guida al progetto della sbarra copre le scelte di progetto precedenti; questa checklist copre l'ultimo gate prima che il disegno lasci l'ingegneria.
Una checklist funziona solo quando ogni riga ha un proprietario nominato. Di solito tre ruoli firmano il rilascio, ciascuno con una parte definita da confermare:
Su ogni riga, il proprietario risponde a tre domande: cosa stiamo guardando, a cosa assomiglia un passaggio, e cosa facciamo se fallisce. Una riga segnata «sembra a posto» senza un criterio dichiarato non è un passaggio. Il sistema qualità dietro il rilascio è descritto sulla pagina del processo qualità; questa guida si concentra sull'evidenza a livello di disegno che alimenta quel sistema.
Questa è la voce più facile da saltare quando un programma è in ritardo. La pressione è rilasciare ora e sistemare i dettagli dopo. Quella pressione è esattamente ciò a cui il gate resiste: un rilascio tardo costa giorni, un rilascio sbagliato costa settimane e può fermare la linea del cliente.
Partire dal grezzo piatto, non dalla forma finita. Una sbarra laminata o piegata è tagliata da un foglio o nastro di rame, poi sagomata; il disegno rilasciato deve mostrare sia il grezzo sviluppato sia la geometria formata, così che l'officina possa verificare che il grezzo si sviluppi effettivamente sul componente del disegno.
Verificare il raggio di piega contro tempra e spessore del materiale. Un raggio troppo stretto per la tempra scelta fessura la fibra esterna durante la formatura; un raggio maggiore di quanto assunto dal progetto cambia la lunghezza della linea mediana e spinge le posizioni dei terminali fuori dall'assieme. Il raggio esatto e i suoi limiti sono dati dal disegno e dalla specifica di progetto, non da una regola generica applicata a ogni qualità. Verificare insieme qualità di rame, tempra e severità della piega; una qualità che si forma bene in una tempra potrebbe non farlo in un'altra. La guida al progetto del raggio di piega approfondisce limiti di formatura e ritorno elastico.
Cosa succede se questa riga fallisce: il grezzo è tagliato alla lunghezza di sviluppo sbagliata, le pieghe fessurano o collassano durante la formatura, e il componente formato cade fuori dalla posizione di interfaccia. L'officina può rilavorare pochi pezzi raddrizzando e riformando, ma il materiale fessurato non è riparabile; quei pezzi sono scartati. In un lotto, l'errore si ripete su ogni grezzo tagliato dallo sviluppo rilasciato, il che trasforma una lacuna a livello di disegno in una perdita a livello di lotto.
Verificare anche che fori, fessure e caratteristiche terminali siano posizionati così che l'operazione di formatura non le tiri fuori posizione. Caratteristiche troppo vicine a una piega si deformano quando il materiale si muove; caratteristiche che siedono nella zona di piega stessa potrebbero essere inutilizzabili dopo la formatura.
Per una barra laminata o multistrato, il disegno rilasciato deve dichiarare l'ordine degli strati in modo univoco: quale strato di rame siede sopra, quale dielettrico separa quale coppia di conduttori, e dove l'isolamento avvolge, si ferma o espone una zona di contatto. Un ordine degli strati che può essere letto in due modi sarà costruito nel modo sbagliato alla prima corsa.
Verificare materiale dielettrico, intervallo di spessore e applicazione contro le condizioni di servizio: classe di tensione, temperatura di funzionamento, umidità e qualsiasi esposizione chimica nell'involucro. La scelta del materiale non è un dettaglio estetico; decide legame, margine di bordo e come l'isolamento sopravvive al ciclo termico. La guida alla selezione del dielettrico copre le famiglie di materiale e i loro trade-off. Confermare che bordi esposti, facce di taglio e zone di saldatura siano protetti come il disegno descrive, e che la sovrapposizione dell'isolamento corrisponda al processo di laminazione che la fabbrica eseguirà.
Cosa succede se questa riga fallisce: gli strati sono impilati nell'ordine sbagliato, le facce conduttive si toccano dove si assumeva isolamento, oppure il dielettrico si delamina dopo l'assemblaggio. I primi due di solito compaiono al primo articolo come un guasto di isolamento o un corto tra strati. La delaminazione può emergere più tardi, dopo che i pezzi sono arrivati al cliente, il che è un reso più costoso di un rifiuto del primo articolo colto in tempo.
Marcare il pacchetto sul disegno stesso, strato per strato, piuttosto che lasciarlo in una nota di riunione. Le note non viaggiano con il lavoro; il disegno rilasciato sì.
Terminali, prigionieri, inserti filettati e fori di montaggio sono i punti in cui la barra incontra il resto del sistema. Sul disegno rilasciato, verificarne ciascuno contro tre cose: posizione rispetto al componente di accoppiamento, l'hardware che porterà, e lo spazio che l'installatore necessita per serrare e controllarlo.
Posizione significa che il terminale o il prigioniero cade dove il connettore di accoppiamento, il giunto bullonato o il modulo lo aspetta, con orientamento chiaro dalla vista. Hardware significa che il foro o il prigioniero corrisponde alla classe dell'elemento di fissaggio e al percorso di carico che il progetto ha assunto. Accesso utensile è la parte che le revisioni di disegno perdono più spesso: una chiave, bussola o chiave dinamometrica deve entrare intorno al terminale, raggiungere la faccia del giunto, e girare senza urtare uno strato adiacente, la parete dell'involucro o un'altra barra. Un terminale che sembra raggiungibile su un disegno piano può essere intrappolato tra strati nel pacchetto assemblato.
Cosa succede se questa riga fallisce: l'installatore non riesce a mettere un utensile sul giunto, l'elemento di fissaggio non raggiunge il carico di serraggio, oppure il terminale interferisce con il componente di accoppiamento sulla linea di produzione. L'interferenza compare come uno stop di assemblaggio: i pezzi arrivano, l'accoppiamento non avviene, e la linea aspetta mentre l'ingegneria capisce se si è mossa la barra o l'interfaccia. Un giunto che non può essere controllato con l'utensile specificato lascia anche la coppia non verificabile, che è un blocco qualità anche se l'elemento di fissaggio gira.
Verificare l'accesso dal lato di installazione effettivo, non dal lato del disegno più comodo. Se il giunto è raggiunto dal basso, oppure attraverso un'apertura stretta, simulare quella direzione sulla geometria rilasciata prima della firma.
Nessuna caratteristica vive da sola. Una posizione di terminale, un'altezza di prigioniero e un foro di montaggio portano ciascuno la propria tolleranza, e quelle tolleranze si accumulano nell'assieme: barra a barra, barra a modulo, modulo a involucro. La revisione di rilascio segue la catena invece di giudicare ogni caratteristica in isolamento.
Verificare quali caratteristiche contano per accoppiamento e funzione, e tracciare la loro variazione attraverso i componenti di accoppiamento. Le interfacce critiche ottengono un controllo più stretto; le caratteristiche non critiche non necessitano lo stesso trattamento. Tutti i valori di tolleranza e le classi di accoppiamento sono dati dal disegno e dalla specifica di progetto; questa guida non assegna numeri generici. La guida alle tolleranze di fabbricazione spiega come le tolleranze sono allocate tra operazioni di tranciatura, formatura e assemblaggio. Cercare i punti dove diverse caratteristiche lasse si incontrano a un solo giunto: è lì che la catena si accumula, e da dove vengono le sorprese del primo articolo.
Cosa succede se questa riga fallisce: i pezzi accoppiano singolarmente ma non si assemblano insieme. La barra entra storta, il prigioniero non si allinea con il foro di accoppiamento, oppure un carico di serraggio non può essere raggiunto perché le facce non si incontrano. Alcuni disallineamenti possono essere compensati al banco durante una costruzione di prototipo; sulla produzione di serie, la compensazione non scala, e gli assiemi cominciano a fallire il controllo di accoppiamento sulla linea del cliente.
Verificare che il disegno rilasciato mostri riferimenti di datum coerenti con il piano di ispezione. Un componente misurato dal datum sbagliato passa il controllo di officina e manca comunque l'interfaccia di assemblaggio.
La placcatura definisce sia la protezione anticorrosione sia la prestazione del giunto. Sul disegno rilasciato, la specifica di placcatura dichiara la finitura, l'intervallo di spessore, dove la placcatura si applica e dove deve essere mascherata: zone di saldatura, facce di legame e aree di contatto dell'isolamento sono maschere comuni.
Verificare che le linee di maschera sul disegno corrispondano al processo: la placcatura non può essere asportata da una zona immersa, e una faccia di saldatura placcata cambia la saldatura. La guida al processo di elettroplaccatura espone le famiglie di finitura e la pratica di maschera. La marcatura viene dopo: l'identità del componente, la revisione e qualsiasi marchio di tracciabilità devono sedere su una faccia che resta visibile dopo l'assemblaggio, lontano da zone di contatto, raggi di piega e sovrapposizione dell'isolamento. Un marchio sepolto sotto uno strato o nascosto contro l'involucro vanifica la tracciabilità.
Cosa succede se questa riga fallisce: una zona di saldatura arriva placcata e la saldatura è rifiutata; una faccia di legame è placcata dove l'isolamento deve agganciare; oppure il marchio si consuma o è illeggibile sul componente finito. Errori di placcatura su un lotto significano che l'intero lotto torna per asportazione e riplaccatura, oppure viene scartato se il substrato è interessato. Un marchio mancante o illeggibile significa che i pezzi non possono essere tracciati alla loro revisione, il che blocca la spedizione finché i record non si riconciliano.
La separazione elettrica è verificata sul disegno rilasciato contro la classe di tensione e l'ambiente del progetto. La revisione conferma spaziatura dei conduttori, copertura dell'isolamento, protezione dei bordi e i percorsi in cui la corrente potrebbe tracciare su una superficie o attraverso un gap.
Verificare linee di fuga e distanze in aria lungo il percorso superficiale effettivo: oltre bordi, intorno a terminali esposti, sopra estremità dell'isolamento e attraverso qualsiasi fessura o taglio. I percorsi superficiali sono più lunghi di una distanza in linea retta sul disegno, e inquinamento, umidità o altitudine nell'ambiente di servizio possono stringere il requisito. I valori finali e le tensioni di prova sono fissati dal rapporto di prova di tipo e dalla specifica di progetto, non da una tabella generica. La guida al progetto di linee di fuga e distanze in aria descrive come i percorsi sono letti su un disegno di sbarra. Confermare che la prova di tenuta elencata nel piano di ispezione corrisponda alla costruzione di isolamento sul componente rilasciato.
Cosa succede se questa riga fallisce: il componente passa un controllo visivo ma fallisce la prova di tenuta o di linea di fuga, oppure peggio, sopravvive alla validazione interna e traccia in servizio. Un guasto di prova al primo articolo blocca il lotto; un difetto di separazione che arriva sul campo è un problema di sicurezza e garanzia, non solo una voce di rilavorazione. Dove la spaziatura è stata sottovalutata nel rilascio, spesso non c'è riparazione al banco: l'isolamento o il layout degli strati devono cambiare, il che significa una revisione di disegno e un nuovo controllo di primo articolo.
Un disegno rilasciato definisce come il componente lascia la fabbrica così come come è fatto. Imballaggio e protezione antiossidazione appartengono alla revisione di rilascio perché proteggono la superficie che la placcatura e la lavorazione hanno prodotto.
Verificare se la finitura necessita di protezione anti-appannamento, fogli separatori o controllo dell'umidità per le condizioni di transito e stoccaggio previste; se le facce piegate o laminate sono supportate così che non si sfregino l'una contro l'altra nella scatola; e se terminali e zone di contatto esposte sono coperti contro urti e impronte. I pezzi che siederanno in magazzino prima dell'assemblaggio dovrebbero avere un metodo di protezione documentato, non un sacchetto generico.
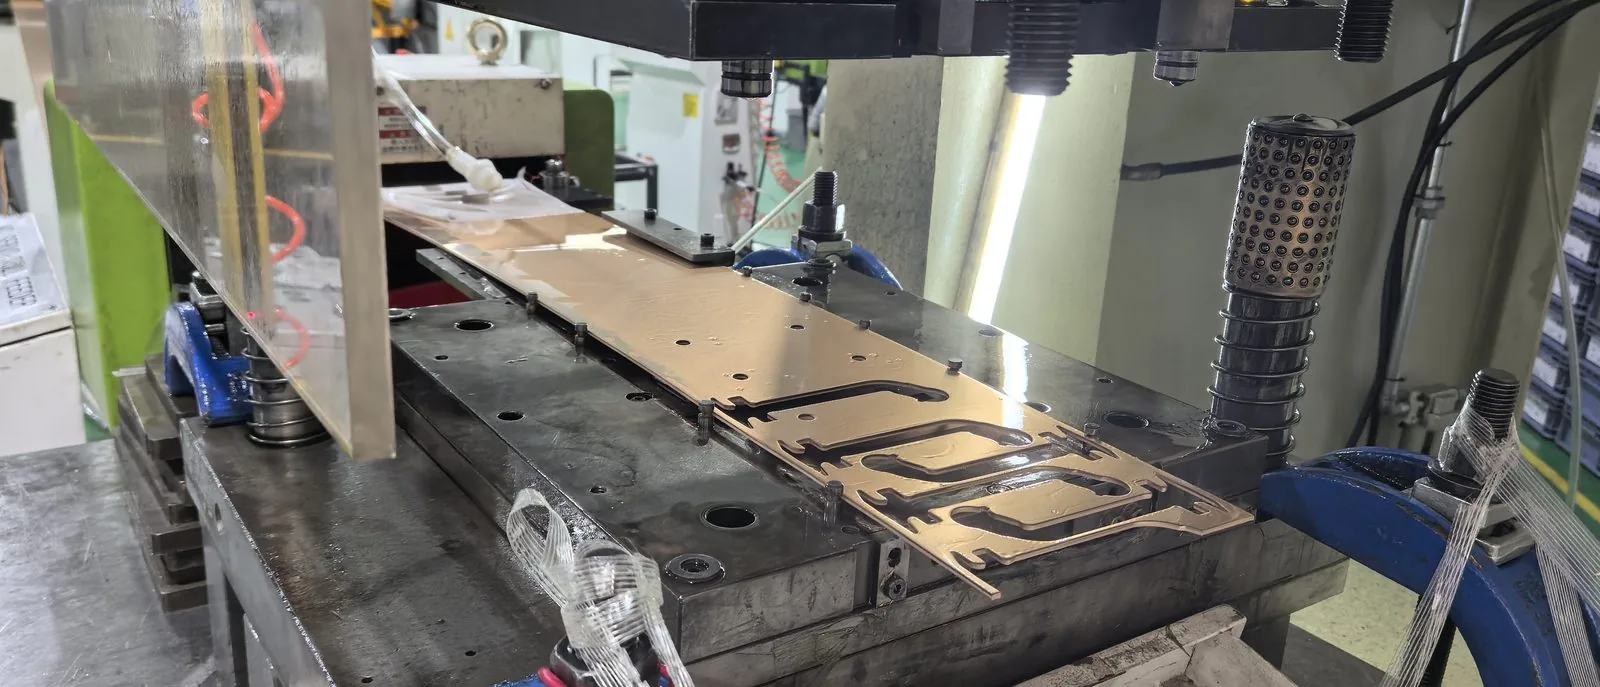
Crediti: libreria di fabbrica SHANYUAN.
Cosa succede se questa riga fallisce: il rame si appanna o ossida in transito, le facce placcate si appannano, oppure i pezzi si sfregano l'uno contro l'altro e arrivano con superfici di contatto danneggiate. L'appannamento può essere pulito su pochi pezzi di prototipo; su un lotto di serie significa riprocessamento prima dell'assemblaggio, e l'ossidazione profonda sulle facce di contatto può rendere i pezzi inutilizzabili. Un urto a un terminale o uno strato piegato per imballaggio scadente è un difetto meccanico che il cliente rifiuta all'arrivo.
Ogni disegno rilasciato porta uno stato di revisione, e quello stato deve concordare tra file di disegno, piano di ispezione, distinta materiali e qualsiasi corrispondenza con il cliente. La revisione di rilascio verifica il record, non solo la carta.
Confermare che la lettera o il numero di revisione corrisponda all'ultima modifica, che le revisioni precedenti siano marcate superate, e che ogni modifica sia descritta abbastanza da dire cosa si è mosso: dimensione, ordine degli strati, placcatura, marcatura o materiale. Le richieste di modifica aperte dovrebbero stare in una lista di voci aperte visibile, non essere silenziosamente assorbite nel rilascio. Dove il cliente ha approvato una deviazione, quell'approvazione fa parte del record, con scopo e scadenza annotati.
Cosa succede se questa riga fallisce: l'officina costruisce da una revisione vecchia mentre la qualità ispeziona contro una nuova, o viceversa. I pezzi che corrispondono a un documento falliscono l'altro. Un lotto rintracciato va poi ordinato per revisione, il che blocca la spedizione; se la revisione sbagliata è già stata spedita, seguono richiamo e riconciliazione sul campo. Questa è facile da sottovalutare perché il componente fisico sembra uguale tra revisioni — solo il record mostra la differenza.
Il rilascio dovrebbe definire gli ancoraggi che tengono uguali il primo componente accettato e i componenti di serie. Il primo articolo non è un'approvazione una tantum; è il riferimento contro cui le corse successive sono confrontate.
Verificare che il disegno identifichi le dimensioni, posizioni, placcatura, isolamento e marcatura contro cui il primo articolo sarà ispezionato, e che quegli ancoraggi restino gli stessi in serie. Il primo campione accettato dovrebbe essere registrato con le sue misure e qualsiasi deviazione approvata, così che una corsa successiva possa essere confrontata con una baseline documentata piuttosto che con una memoria. Se il programma prevede una seconda fonte o un percorso di produzione cambiato in seguito, il rilascio dovrebbe annotare quali caratteristiche vanno riqualificate e quali portano avanti; la guida alla riqualifica di seconda fonte elenca cosa va ricontrollato quando il percorso di manifattura cambia.
Cosa succede se questa riga fallisce: il primo articolo passa, la serie deriva, e nessuno ha una baseline documentata contro cui notare la deriva. Piccoli spostamenti di grezzo, ordine degli strati o placcatura si accumulano finché accoppiamento o isolamento falliscono in produzione. Una riqualifica successiva deve poi ricostruire qual era il componente originale, il che costa di più che registrare la baseline al rilascio.
Tenere il record del primo articolo allegato al disegno rilasciato. Fa parte del pacchetto di rilascio, non un file separato che qualcuno può perdere.
Percorrere le voci seguenti prima che qualcuno firmi il rilascio. Ogni riga deve portare un risultato di passaggio, uno stato aperto con proprietario, oppure una nota di blocco. Non spostare una riga aperta a passaggio senza evidenza.
La tabella seguente accoppia ogni area di rilascio al proprio criterio di rilascio e alla conseguenza che segue quando la riga è firmata senza un passaggio. Le conseguenze vanno da rilavorazione isolata a scarto di lotto e stop di linea del cliente; più a valle la lacuna emerge, più costa.
| Voce di controllo | Criterio di rilascio | Cosa costa un mancato riscontro |
|---|---|---|
| Grezzo sviluppato e raggio di piega | Lunghezza di sviluppo e raggio corrispondono a qualità, tempra e spessore; caratteristiche libere da zone di piega. | Pieghe fessurate o collassate, posizioni di terminale sbagliate; pezzi fessurati scartati, perdita ripetuta nel lotto. |
| Ordine degli strati e dielettrico | Ordine degli strati leggibile in un solo modo; materiale e spessore corrispondono alle condizioni di servizio. | Ordine strati sbagliato, corto o guasto di isolamento al primo articolo; rischio di delaminazione più tardi sul campo. |
| Accesso a terminali e prigionieri | Posizione, orientamento e hardware corrispondono all'interfaccia; l'utensile raggiunge il giunto dal lato di installazione. | Interferenza di assemblaggio, giunto irraggiungibile, coppia non verificabile; stop di linea mentre si risolve l'accoppiamento. |
| Catena di tolleranze e accoppiamento | Interfacce critiche tracciate attraverso i componenti di accoppiamento; datum corrispondenti al piano di ispezione. | Pezzi che accoppiano da soli ma non si assemblano; fallimenti di accoppiamento di serie sulla linea del cliente. |
| Placcatura e maschere | Finitura, intervallo e zone di maschera dichiarati; facce di saldatura e legame protette come disegnato. | Saldature rifiutate, presa di legame scarsa, asportazione e riplaccatura di lotto oppure scarto. |
| Posizione di marcatura | Identità e revisione visibili dopo assemblaggio, lontano da zone di contatto e piega. | Pezzi non tracciabili, blocco di spedizione finché i record non si riconciliano. |
| Isolamento, linee di fuga, distanze in aria | Percorsi superficiali verificati contro classe di tensione e ambiente; piano di prova corrispondente alla costruzione. | Guasto di tenuta o tracciamento; esposizione di sicurezza e garanzia, revisione di layout e nuovo primo articolo. |
| Imballaggio e ossidazione | Metodo di protezione definito per transito e stoccaggio; facce supportate e separate. | Appannamento, facce di contatto sfregate, terminali urtati; arrivi rifiutati o riprocessamento di lotto. |
| Revisione e registro modifiche | Disegno, piano, BOM e deviazioni condividono uno stato di revisione unico; modifiche descritte. | Costruzione e ispezione a revisione sbagliata, blocco di spedizione, possibile richiamo e riconciliazione. |
| Baseline del primo articolo | Ancoraggi di ispezione documentati e conservati per il confronto di serie. | Deriva di serie non rilevata; ricostruzione costosa quando accoppiamento o isolamento falliscono più tardi. |
Firmare il rilascio è un impegno, non una formalità. Quando una voce aperta non può essere chiusa con evidenza, l'azione corretta è tenere il rilascio ed elencare la questione aperta con il suo proprietario e la data di scadenza. Una firma provvisoria, un accordo verbale oppure una nota di «sistematelo in produzione» non chiudono la riga.
Trigger di blocco comuni: un'interfaccia di accoppiamento ancora in attesa del disegno finale del cliente; materiale di placcatura o isolamento non ancora confermato contro l'ambiente; una questione di accesso utensile che necessita di un mock-up; una deviazione senza approvazione documentata; oppure un piano di ispezione che non corrisponde ancora al disegno. Ognuno di questi può essere risolto, ma la risoluzione appartiene prima che i pezzi siano tagliati, non dopo.
Se un componente rilasciato mostra più tardi che una voce di rilascio è stata saltata, trattarlo come una lezione di processo di rilascio, non solo un difetto di officina: verificare se la stessa lacuna esiste su altri programmi, e aggiornare la checklist. I difetti trovati dopo il rilascio spesso richiedono rilavorazione o rifiuto del lotto interessato; la guida all'accettazione di rilavorazione e riparazione definisce quali difetti possono essere rilavorati, quali vanno scartati, e quale re-ispezione necessita un componente riparato.
Una volta chiusa la checklist e rilasciato il disegno, il passo successivo è la costruzione del primo articolo contro gli ancoraggi registrati. I campioni possono essere ordinati contro la definizione rilasciata sulla pagina prodotto della sbarra di rame su misura; il prezzo di campione parte da US$52 per i complessi laminati di grandi dimensioni sulla pagina prodotto, e il prezzo di serie è quotato contro il disegno rilasciato. Quantità d'ordine e tempo di consegna sono concordati per progetto.
Se il programma sta ancora scegliendo una costruzione invece di rilasciarne una, la matrice decisionale di selezione della sbarra mappa corrente, numero di strati, ambiente e lotto su un layout raccomandato prima che questo gate di rilascio si applichi. Per domande su un disegno in corso, inviare geometria e requisiti di interfaccia attraverso la pagina di contatto; l'ingegneria verifica grezzo, pacchetto e punti di accesso prima che il preventivo sia finalizzato.

Un giunto stretto non è uguale a un giunto corretto. Finestre di coppia, limiti di pull e
Leggi l’articolo
Una seconda fonte dovrebbe ridurre il rischio, e di solito ne aggiunge invece un po': il d
Leggi l’articolo
Thomas O'Brien è ingegnere di processo produttivo con 14 anni di esperienza in stampaggio, laminazione e lavorazione dei terminali per sbarre laminate. Gestisce linee di produzione per profili di precisione, strati isolanti e lavorazione CNC, concentrandosi sul controllo dimensionale e sulla ri
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
