빡빡한 공차가 좋지만 비용을 증가시킵니다. 필요한 곳에만 지정하세요.
빡빡한 공차가 좋지만 비용을 증가시킵니다. 필요한 곳에만 지정하세요.
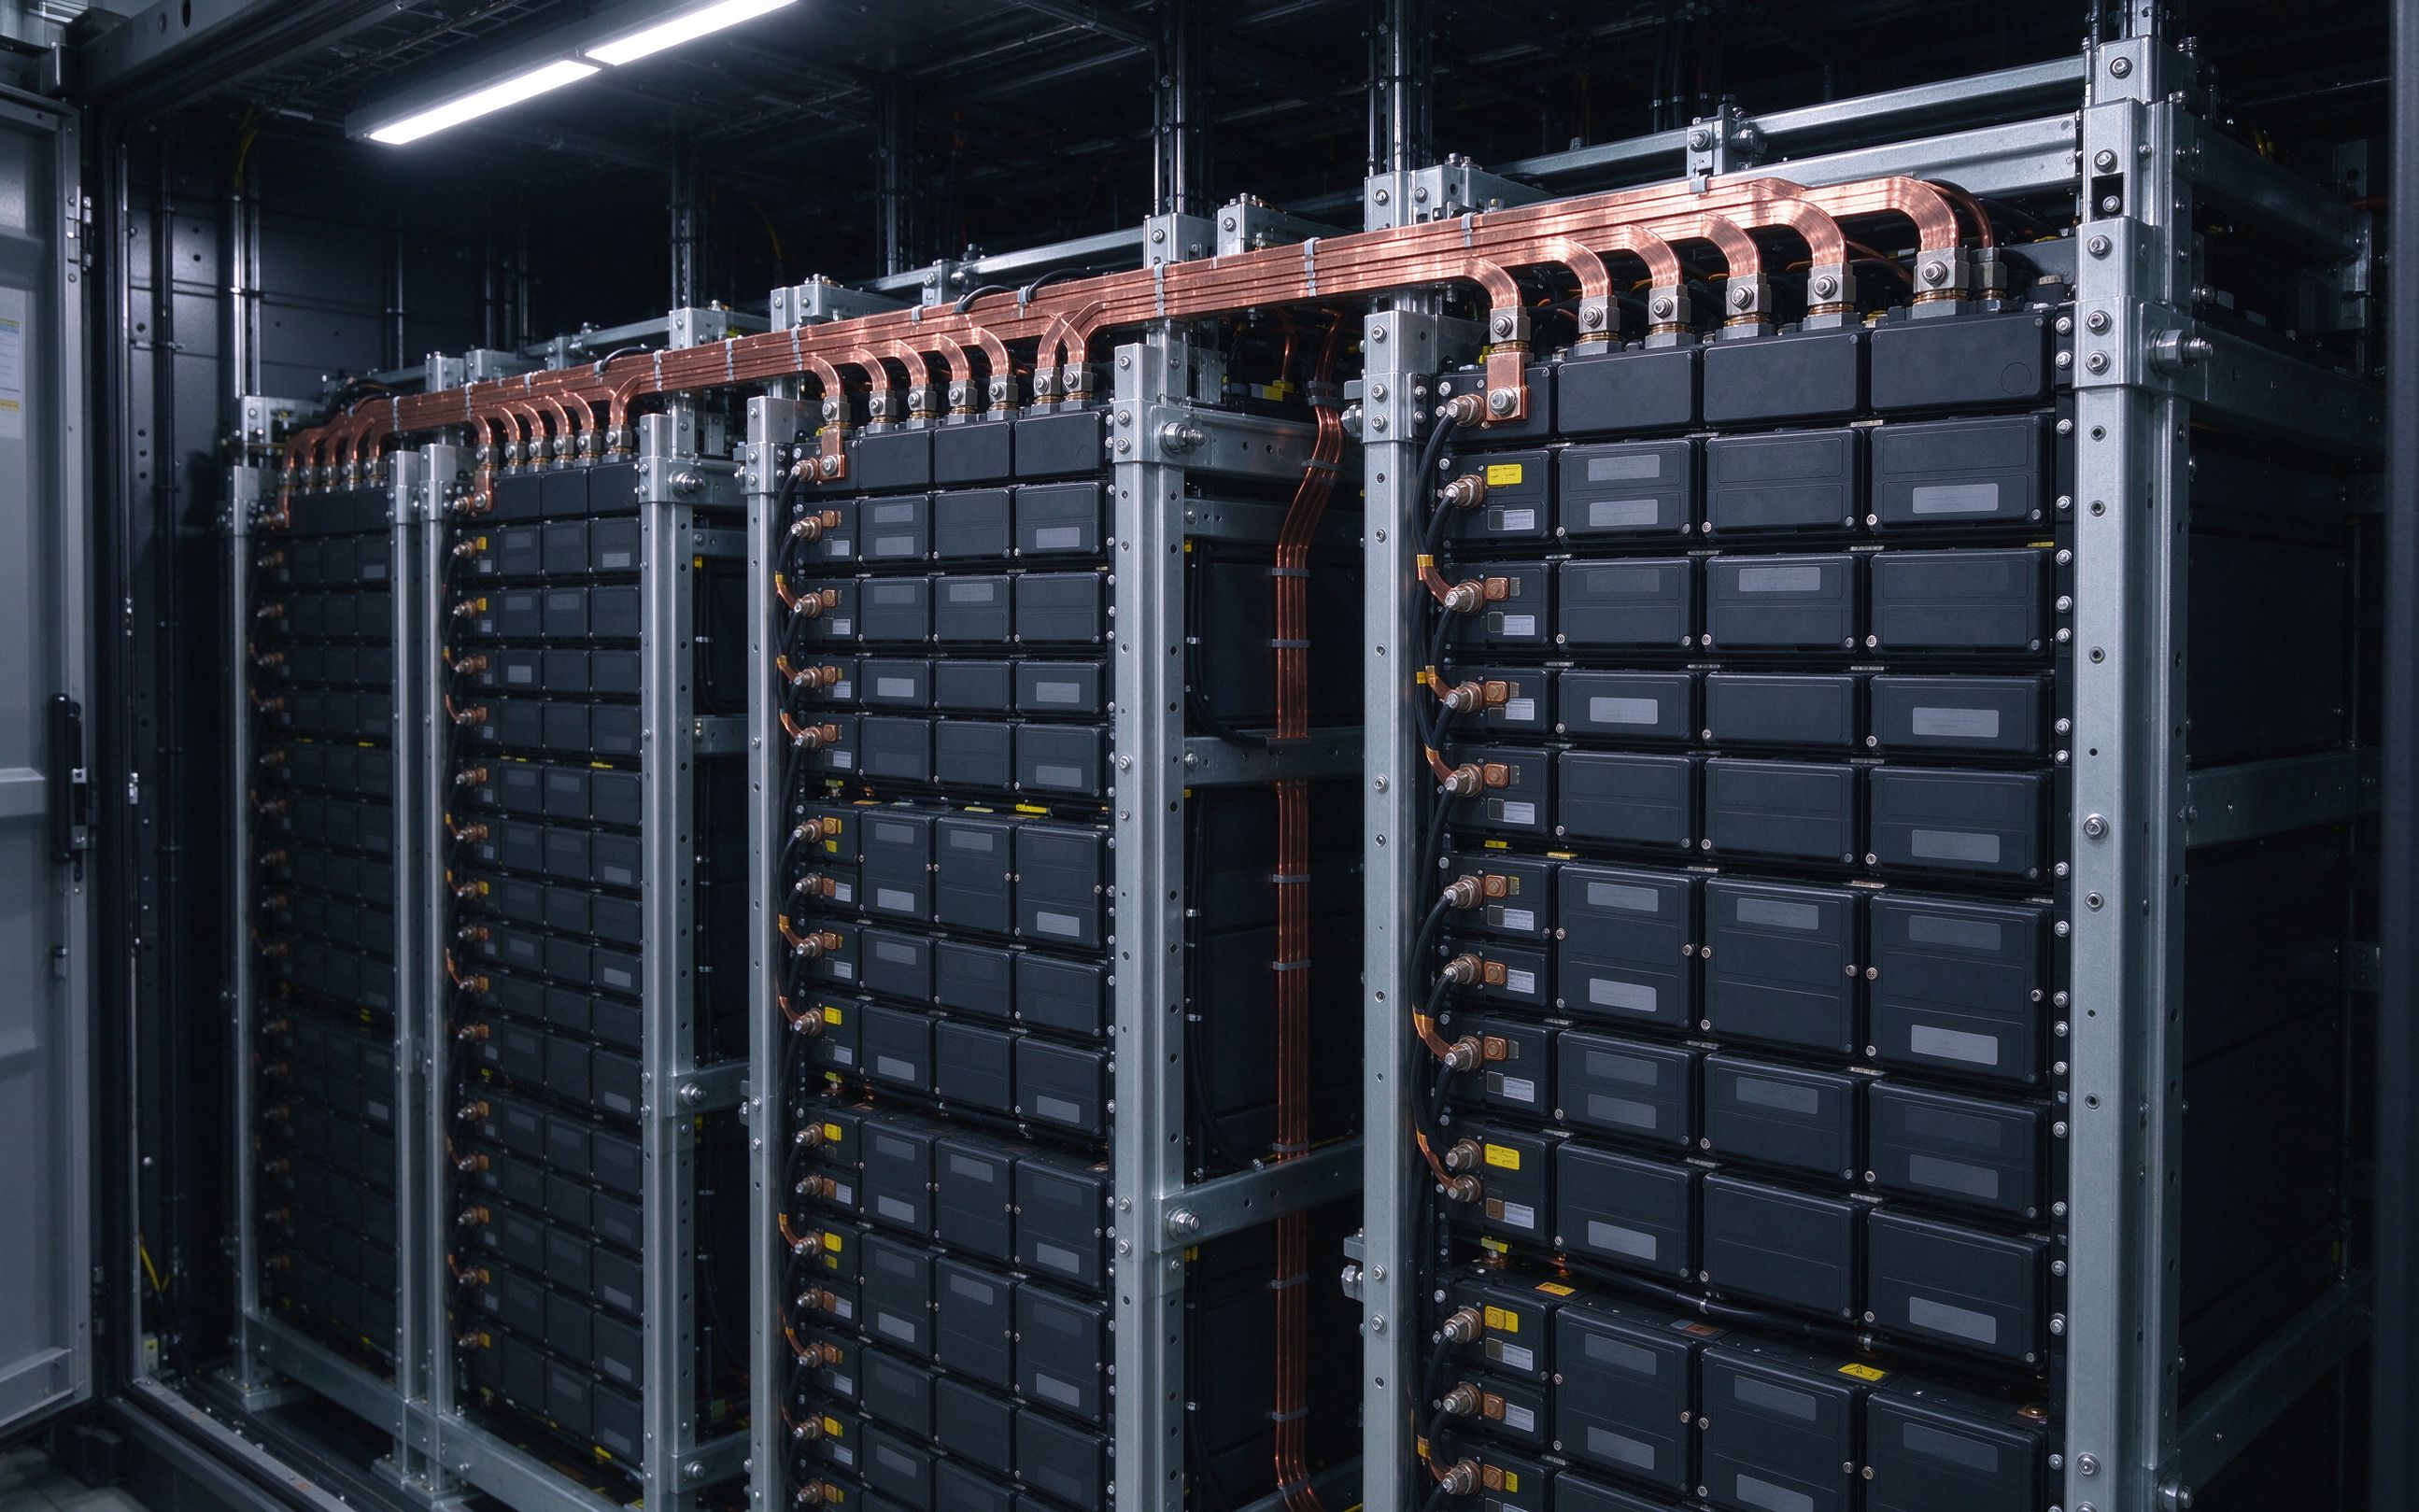
버스바에서 치수는 단지 맞춤이 아니라 전기입니다. 홀 패턴이 이음부 접촉 면적과 연결 전반 토크 분포를 설정합니다; 짝 면 평탄도가 볼트 이음부의 유효 접촉 표면을 설정합니다; 가장자리 상태가 유전체가 적층을 견디는지 결정합니다; 벤드 형상이 외함을 통과하는 도체 경로와 이웃 부품에 대한 절연을 설정합니다.
이것이 당사의 DFM 검토가 공차를 1차 전기 파라미터로 취급하는 이유입니다: 허용 전류 계산을 만족하지만 홀 패턴을 0.5 mm 놓치는 부품은 화장품 부품이 아니라 실패한 부품입니다. DFM 체크리스트 기사가 검토 구조를 다룹니다; 이 기사는 숫자를 정량화합니다.
상업 버스바 제작은 일반 공차 표준인 ISO 2768에 따라 실행됩니다. Part 1(선형 및 각도 치수)은 정밀 등급 fine(F), medium(M), coarse(C), very coarse(V)를 정의합니다; Part 2(기하 공차)는 클래스 H, K, L을 정의합니다. 업계 표준 조합은 ISO 2768-mK: medium 선형 공차에 K 기하 클래스, 도면 타이틀 블록에 명시.
ISO 2768-mK 하 동 버스바에 대한 공개 관행: 선형 치수는 길이 150 mm까지 ±0.2 mm, 600 mm까지 ±0.3 mm 유지; 벤드 각도 ±1°; 표준 펀칭 홀 위치 ±0.15 mm. 이것이 개별 공차를 콜아웃 없이 도면이 무료로 얻는 숫자이며 — 정밀 옵션이 가격 매겨지는 베이스라인입니다.
표준 엔벨로프: 선형 치수 ≤ 150 mm, ±0.2 mm; ≤ 600 mm, ±0.3 mm. 표준 펀칭 홀 위치 ±0.15 mm; CNC 펀칭이나 머시닝은 이를 ±0.05 mm로 개선합니다. 홀 직경, 표준 ±0.1 mm, 정밀 ±0.05 mm. 정밀 업그레이드는 실제 비용을 싣습니다 — 공개 업계 수치는 정밀 홀 포지셔닝을 홀당 약 €0.50-€1.00 추가로, 정밀 클래스는 특징 세트에 따라 부품 비용에 15-50% 추가합니다.
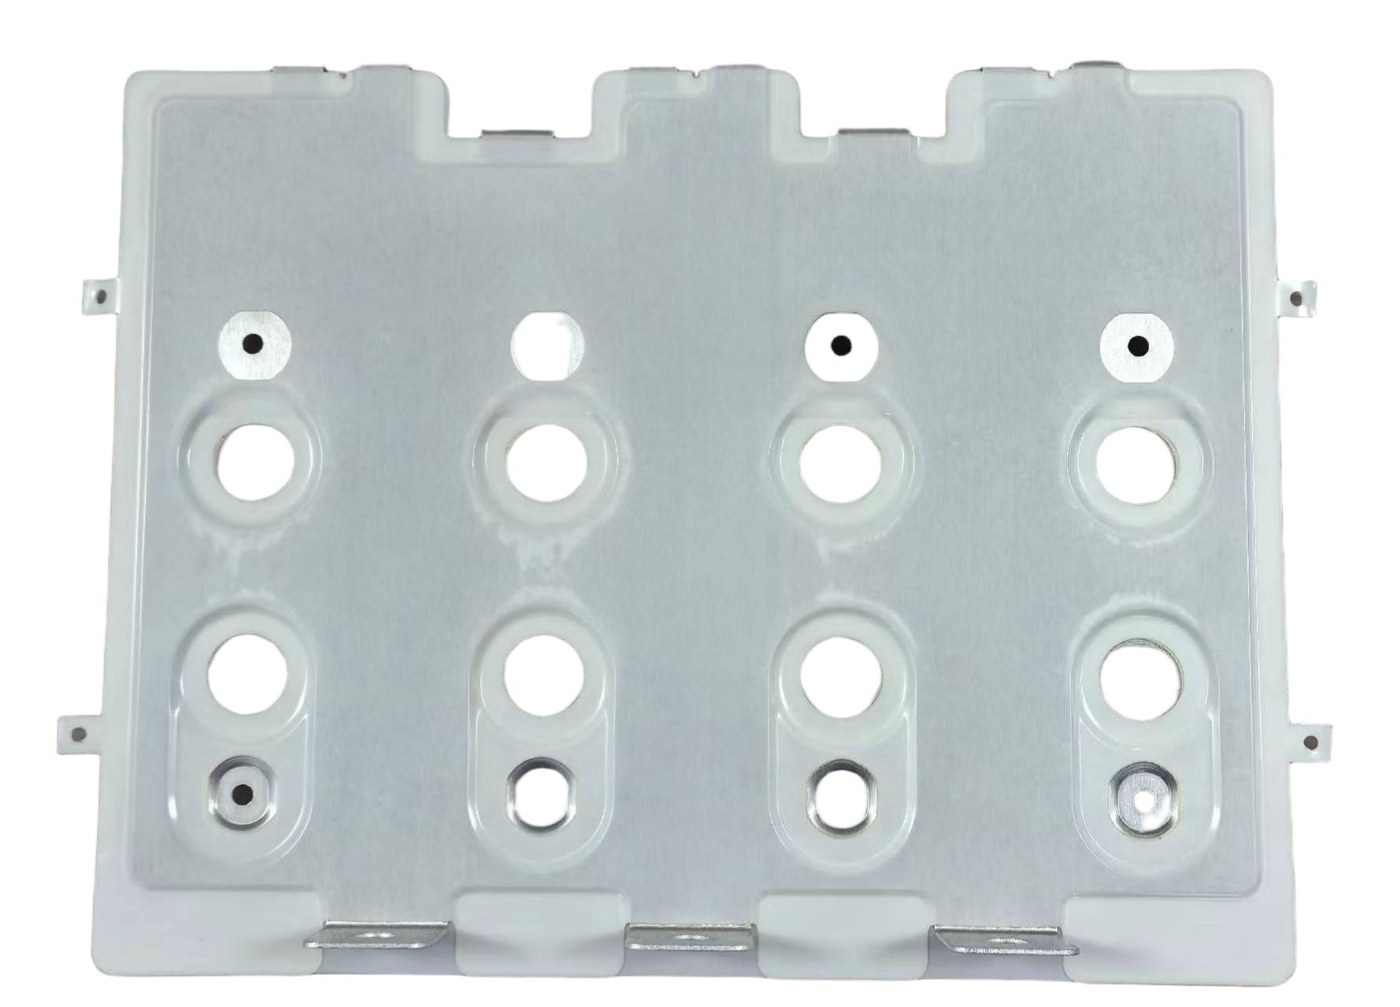
4스터드 단자 패턴이 있는 배터리 모듈 버스바의 경우, ±0.05 mm 홀 위치의 누적 이익은 모듈 픽스처와 처음부터 정렬되는 볼트 패턴입니다. 12개 마운팅 홀이 있는 긴 분배 바의 경우, 표준 ±0.15 mm가 보통 충분합니다. 결정 규칙은 정렬 중요도입니다: 단자 패턴과 짝 하드웨어 마운팅은 정밀을 얻습니다; 클리어런스 홀과 비기능 특징은 표준을 얻습니다.
최소 내부 벤드 반경은 선호가 아니라 소재에 의해 설정됩니다. C1100 ETP 동과 C260 황동의 경우, 공개 최소값은 소재 두께의 0.5배입니다 — 연강과 동일 클래스. 스테인리스 스틸과 5052-H32 알루미늄은 1배T 필요; 6061-T6 알루미늄은 3배T 필요. 소재가 허용하는 것보다 더 타이트하게 벤딩하면 벤드 라인에 균열이 생깁니다 — 재작업할 수 없고 스크랩해야만 하는 고장.
동의 K-factor 범위 0.35-0.45에서, 벤드 허용 계산은 실제 툴링과 소재 템퍼를 사용해야 합니다; 여러 벤드에 걸쳐 K = 0.35와 K = 0.45의 차이는 1 mm 이상 플랫 패턴 오차로 누적될 수 있으며, 바로 그곳에서 최종 홀 위치가 잘못됩니다.
표준 프레스 브레이크 툴링의 벤드 각도 공차는 ±1°입니다. CNC 제어와 캘리브레이션된 툴링의 정밀 포밍은 ±0.5°를 달성하며, 표준 대비 25-35% 문서화된 비용 증가를 수반합니다. 각도 공차가 중요한 이유는 3차원 구조에 마운팅되는 버스바 — 두 레벨에 스터드가 있는 인버터 DC-link, 모듈을 가로지르는 단자 바가 있는 배터리 팩 — 가 모든 인터페이스에서 각도 오차를 정렬 불량으로 누적하기 때문입니다.
동은 스프링백 prone 소재입니다: 벤드가 포밍 후 이완되며, 보상은 소재 로트와 툴 조건별로 설정되어야 합니다. 작업장 관행은 측정된 스프링백 각도만큼 오버 벤딩하고, 첫 번째 제품에서 검증하고, 보상을 CNC 프로그램에 잠그는 것입니다. 도면이 스프링백을 인정하지 않고 ±0.5°를 콜아웃하면, 툴링이 능력이 있더라도 부품이 실패할 것입니다.
벤드 라인에 너무 가깝게 배치된 홀은 금속이 벤드 주변에서 늘어나거나 압축됨에 따라 변형됩니다: 홀이 타원형이 되고 가장자리가 균열됩니다. 설계 규칙은 홀 가장자리를 벤드 라인으로부터 최소 2배 소재 두께에 두는 것입니다(일부 작업장은 더 두꺼운 소재에 2.5배T 실행). 홀이 벤드에 가깝게 앉아야 할 때 — U벤드 폴드에 바로 있는 단자 홀 — 옵션은 먼저 벤딩하고 후 펀칭, 또는 변형을 받아들이고 홀을 공차까지 엔드합니다.
이것이 당사가 인입 도면에 대해 하는 가장 흔한 DFM 수정 중 하나이며, 공구 전에 수정하는 것은 무료입니다: 홀을 옮기거나 공정을 재시퀀싱합니다.
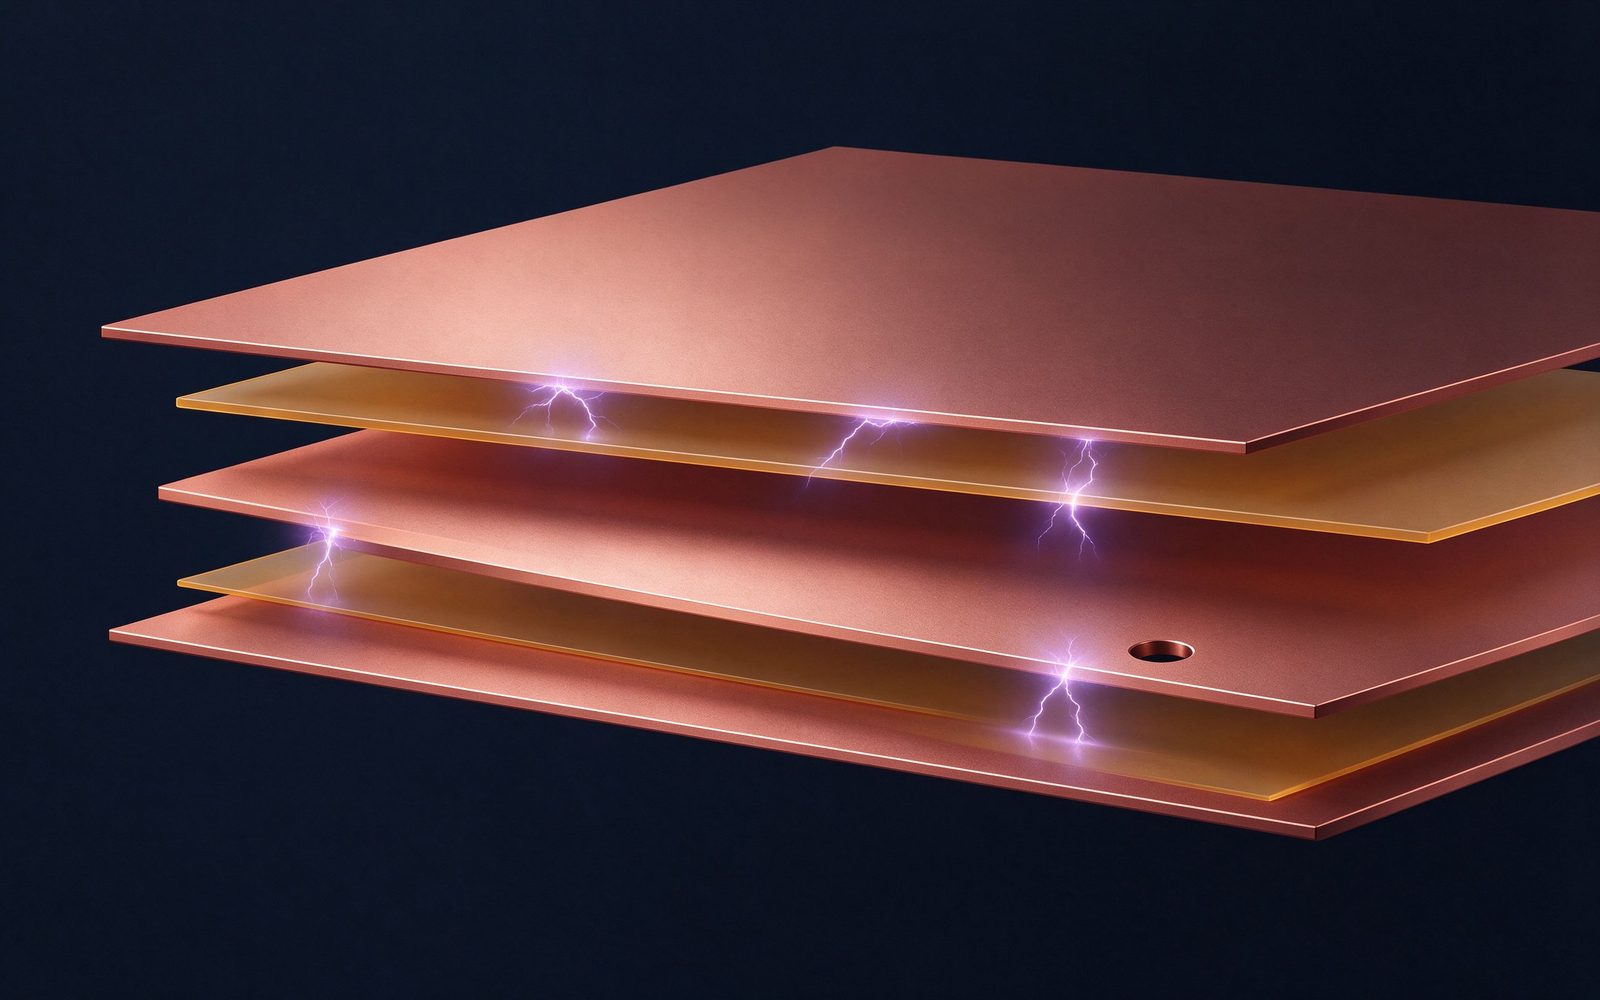
적층 버스바의 경우, 도체 가장자리 상태는 화장품이 아니라 유전 요구입니다. 펀칭된 도체의 버나 날카로운 가장자리가 전계를 집중시키고, 적층 중이나 서비스 중 전압 하에서 PET 또는 Nomex 레이어를 천공할 수 있습니다 — 절연 coord.와 부분방전 제어가 대항하도록 설계된 동일한 가장자리 응력 메커니즘.
제조 조치: 날카로운 가장자리 디버링(진동 또는 연마), 도체가 전압 응력을 보는 곳 가장자리 라우딩 또는 챔퍼링, 그리고 잔류 버가 비임계 측을 향하도록 버 방향 제어. 당사의 스탬핑 작업장은 부품 클래스별 가장자리 상태를 지정하며, 검사는 치수와 함께 첫 번째 제품에서 가장자리 상태를 기록합니다.
볼트 버스바 이음부는 짝 면을 통해 전류를 전달합니다; 평탄도가 면의 실제 접촉량을 제어합니다. 휘거나 비틀린 바는 면적의 일부만 접촉하여 접촉 저항을 올리고 온도 상승 시험을 실패시키는 핫스팟을 만듭니다. 동전 또는 접촉부 평탄화가 표준 수정책입니다: 홀 주변에 정의된 표면 마감으로 제어되고 평평한 접촉 구역을 생성합니다.
이음부 면에 대한 공차 콜아웃은 단순 표면 거칠기 노트가 아니라 평탄도 또는 동전 사양이며, 단자 패턴에서 도면에 있어야 합니다. 단자 연결 가이드가 평평한 면을 안정적 이음부로 바꾸는 토크와 표면 관행을 다룹니다.
주석 도금 두께(당사 표준 표면, 접촉부에 보통 3-10 µm)는 자체 공차와 자체 고장 모드를 가집니다: 너무 얇으면 산화물 보호와 납땜성이 열화합니다; 불균일하면 접촉 저항이 이음부 전반에 걸쳐 변합니다. 도금은 표준 주석 도금이 아니라 두께 범위로 지정되며, X선 형광 또는 자격 부여 부품의 단면으로 측정됩니다.
도금은 또한 공차와 상호작용합니다: 홀의 두꺼운 도금이 볼트의 유효 홀 직경을 바꾸고, 가장자리 도금 축적이 절연 슬리브의 맞음에 영향을 줄 수 있습니다. 설계 규칙은 도금된 치수와 도금 두께를 별도로 지정하고 둘 다 검사하는 것입니다.
스탬핑된 도체가 다층 버스바로 적층될 때, 서로에 대한 레이어 정렬 — 스택 전반 홀-홀 동심도 — 은 벌거벗은 바 등가가 없는 적층 부품 공차입니다. 어긋난 레이어는 어긋난 스터드 홀과 모듈 픽스처와 투쟁하는 단자 패턴을 의미합니다. 적층 툴링은 각 레이어에 펀칭된 파일럿 홀이나 데이텀 특징을 사용하며, 스택 정렬은 문서화된 첫 번째 제품 치수입니다.
이것이 스탬핑된 부품의 공차 예산이 적층 공정과 상호작용하는 곳입니다: 레이어 간 오프셋, 유전 등록, 최종 스터드 위치가 모두 고객이 보는 단자 패턴에 기여합니다. 제조 공정 기사가 적층 시퀀스를 기술합니다; 공차 책임은 스탬핑과 적층 단계 사이에서 공유됩니다.
정밀은 예산 결정입니다. 동 버스바 제작에 대한 공개 업계 수치: 선형 정밀(±0.1 mm 대비 ±0.2 mm)은 ~15% 추가; 정밀 홀 위치(±0.05 mm 대비 ±0.15 mm)는 특징에 ~50% 추가; 정밀 벤드 각도(±0.5° 대비 ±1°)는 25-35% 추가; 정밀 홀 직경은 ~25% 추가. medium으로 충분할 때 ISO 2768-f(fine)를 과치수 지정하면 더 느린 프로그램과 증가한 검사를 통해 총 부품 비용에 20-25%를 추가하며, 더 타이트한 것은 40-80%를 추가합니다.
공학 절차는 인터페이스가 요구하는 곳에만 정밀을 콜아웃하는 것입니다: 단자 패턴, 짝 하드웨어, 적층 데이텀 특징. 클리어런스 홀과 비기능 치수는 표준에 머뭅니다. 이것은 설계 가이드와 동일한 논리입니다 — 기능이 요구하는 것만 지정하고 그 이상은 아무것도.
DFM 검토를 통과한 버스바 도면은 다섯 가지 명시적 콜아웃을 십니다: (1) 타이틀 블록에 GENERAL TOLERANCES: ISO 2768-mK; (2) 단자 패턴 홀 위치에 정밀 콜아웃(예: 스터드 패턴에 위치 공차 Ø0.1 mm); (3) 벤드당 최소 벤드 반경(C1100에 0.5배T); (4) 이음부 면에 평탄도/동전 콜아웃; (5) 접촉부에 도금 두께 범위. 이것이 없으면, 작업장은 자체 표준 엔벨로프로 기본을 정하며, 그것이 이음부가 요구하는 것일 수도 아닐 수도 있습니다.
모호함은 두 번 비용이 듭니다: 한 번은 스크랩에서, 한 번은 일정에서. 다섯 콜아웃은 싼 보험이며, 당사 DFM 검토가 가장 먼저 확인하는 것입니다.
검사는 공차 콜아웃을 따릅니다: 단자 패턴과 홀 위치의 CMM 또는 광학 측정; 픽스처나 프로젝터에 의한 벤드 각도 검증; 이음부 면 두께와 평탄도 검사; 자격 부여 부품에 도금 두께의 XRF 측정. 검사 빈도는 리스크에 매핑됩니다: 매 첫 번째 제품과 정의된 로트 간격에 단자 패턴, 첫 번째 제품에만 클리어런스 특징.
문서화는 딜리버러블의 일부입니다 — 당사의 품질 기록이 각 로트에 치수 보고서를 첨부하여, 고객 인입 검사가 숫자를 신뢰가 아니라 확인할 수 있게 합니다. 품질 시스템 페이지가 프레임워크를 기술합니다.
당사가 보는 반복 오류: 스프링백 보상 없이 벤드 각도 ±0.5°를 콜아웃; 벤드 존 내부에 홀 배치; 범위 없이 도금 두께 지정; 오직 단자 패턴만 필요할 때 모든 치수를 fine으로 공차; 전압 등급 부품에 가장자리 상태 노트 누락. 각각은 구체적 비용을 가집니다: 스프링백 부품은 스크랩; 벤드 존 홀은 변형; 미측정 도금은 이음부 시험 실패; 과공차 견적은 20% 높게 돌아옴; 날카로운 가장자리는 PD 시험 실패.
다섯 모두는 도면 시간 수정입니다. 이국적 능력을 요구하지 않으며 — 그저 숫자가 도면에 있기를 요구할 뿐이며, 이것이 이 가이드의 존재 이유입니다.
이 기사의 모든 공차 결정은 당사가 공구 전에 모든 문의에 실행하는 DFM 검토에서 확인됩니다: 소재와 템퍼, 도면 대비 벤드 반경, 홀-벤드 클리어런스, 가장자리 상태, 도금 사양, 적층 데이텀 정렬, 정밀 대비 비용 균형. 검토 아웃풋은 마크업된 도면과 공차 근거이므로, 고객은 부품뿐 아니라 결정을 봅니다.
EU 배터리 프로그램 맥락이 한 레이어를 추가합니다: 배터리 여권 체인의 문서화와 재활용 설계 요구는 동일한 부품 레벨 데이터 절차에 의존합니다. 도면을 당사 공학팀에 보내주세요 — 공차 콜아웃을 포함한 DFM 검토가 모든 견적의 일부입니다.
Send the current profile, voltage class and terminal types — our engineers reply within one business day.
