Les modes de défaillance d'une barre laminée sont rarement électriques — ils sont dimensionnels. Une position de trou qui dérive de 0,3 mm désaligne l'empilage de borne et le boulon, un angle de cintrage qui s'ouvre de 1,5° tord le conducteur hors du plan de montage, et une bavure sur le chant du conducteur perce le diélectrique pendant le laminage. Ce guide convertit les règles DFM que nous appliquons dans notre atelier de poinçonnage et cintrage en chiffres que les ingénieurs peuvent porter sur un plan : les tolérances, les rayons et le coût de la précision.
Les modes de défaillance d'une barre laminée sont rarement électriques — ils sont dimensionnels. Une position de trou qui dérive de 0,3 mm désaligne l'empilage de borne et le boulon, un angle de cintrage qui s'ouvre de 1,5° tord le conducteur hors du plan de montage, et une bavure sur le chant du conducteur perce le diélectrique pendant le laminage. Ce guide convertit les règles DFM que nous appliquons dans notre atelier de poinçonnage et cintrage en chiffres que les ingénieurs peuvent porter sur un plan : les tolérances, les rayons et le coût de la précision.
Sur une barre, les dimensions ne sont pas que de l'ajustement — elles sont électriques. L'implantation de trous fixe la zone de contact du joint et la répartition du couple sur la connexion ; la planéité de la face opposée fixe la surface de contact effective à un joint boulonné ; l'état de chant détermine si le diélectrique survit au laminage ; et la géométrie de cintrage fixe le chemin du conducteur à travers l'enveloppe et sa distance aux pièces voisines.
C'est pourquoi notre revue DFM traite la tolérance comme un paramètre électrique de premier ordre : une pièce qui rencontre son calcul d'ampacité mais rate son implantation de trous d'un demi-millimètre est une pièce défaillante, non une pièce cosmétique. L'article check-list DFM couvre la structure de la revue ; cet article quantifie les chiffres.
La fabrication commerciale de barres suit l'ISO 2768, la norme de tolérances générales. La Partie 1 (dimensions linéaires et angulaires) définit les grades de précision fine (F), medium (M), coarse (C) et very coarse (V) ; la Partie 2 (tolérances géométriques) définit les classes H, K et L. La combinaison standard du métier est l'ISO 2768-mK : tolérances linéaires medium avec la classe géométrique K, indiquée au cartouche du plan.
La pratique publiée pour les barres cuivre sous ISO 2768-mK : dimensions linéaires tenues à ±0,2 mm pour les longueurs jusqu'à 150 mm, ±0,3 mm jusqu'à 600 mm ; angles de cintrage à ±1° ; positions de trou à ±0,15 mm pour le poinçonnage standard. Ce sont les chiffres qu'un plan obtient « gratuitement » sans coter les tolérances individuellement — et la base sur laquelle les options de précision sont tarifées.
L'enveloppe standard : dimension linéaire ≤ 150 mm, ±0,2 mm ; ≤ 600 mm, ±0,3 mm. Position de trou par poinçonnage standard, ±0,15 mm ; le poinçonnage ou usinage CNC améliore ceci à ±0,05 mm. Diamètre de trou, ±0,1 mm standard, ±0,05 mm précision. Les mises à niveau de précision portent des coûts réels — les chiffres publiés du métier situent le positionnement de trou de précision à environ 0,50-1,00 € supplémentaires par trou, et les classes de précision ajoutent 15-50 % au coût pièce selon l'ensemble de caractéristiques.
Pour une barre de module batterie avec une implantation de borne à 4 goujons, le bénéfice cumulé d'une position de trou ±0,05 mm est une implantation de boulons qui s'aligne du premier coup sur le montage du module. Pour une longue barre de distribution avec une douzaine de trous de montage, le ±0,15 mm standard est généralement suffisant. La règle de décision est la criticité d'alignement : les implantations de borne et le montage sur matériel opposé reçoivent la précision ; les trous de passage et caractéristiques non fonctionnelles reçoivent le standard.
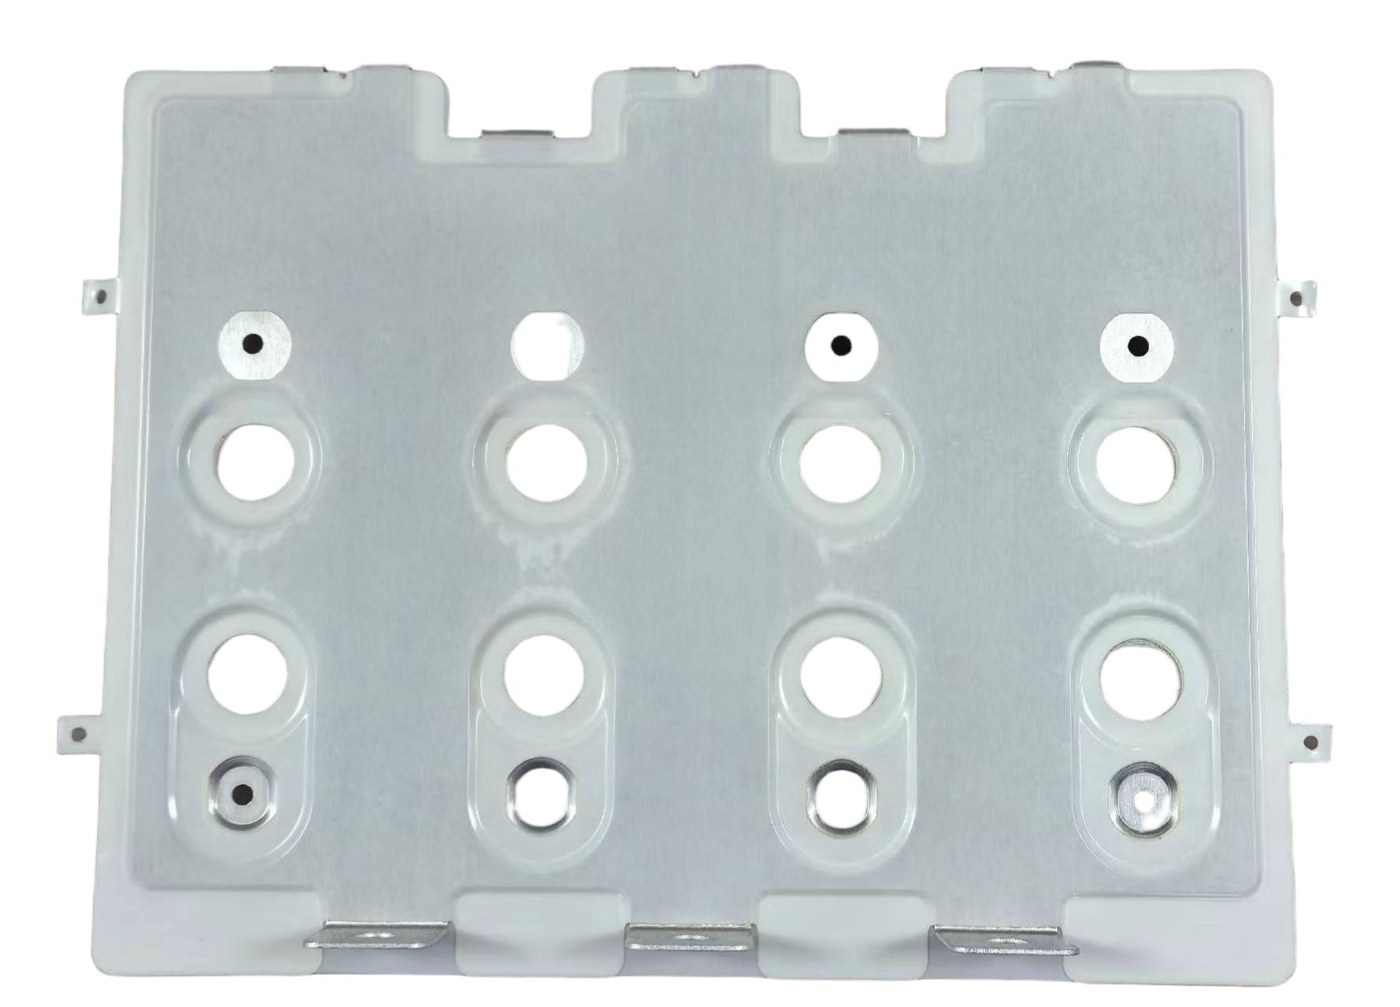
Le rayon interne minimal de cintrage est fixé par le matériau, non par la préférence. Pour le cuivre C1100 ETP et le laiton C260, le minimum publié est 0,5× l'épaisseur du matériau — la même classe que l'acier doux. L'inox et l'aluminium 5052-H32 nécessitent 1×T ; l'aluminium 6061-T6 nécessite 3×T. Cintrer plus serré que ce que le matériau autorise fissure la ligne de cintrage — une défaillance qui ne peut pas être reprise, seulement mise au rebut.
Avec une plage de facteur K de 0,35-0,45 pour le cuivre, le calcul de déploiement doit utiliser l'outillage réel et l'état du matériau ; la différence entre K = 0,35 et K = 0,45 sur plusieurs cintrages peut s'accumuler en une erreur de patron plat d'un millimètre ou plus, qui est exactement là où la position finale du trou tourne mal.
La tolérance d'angle de cintrage avec outillage standard de plieuse est ±1°. Le formage de précision à commande CNC et outillage calibré atteint ±0,5°, à un surcoût documenté de 25-35 % par rapport au standard. La tolérance angulaire compte parce qu'une barre qui se monte sur une structure tridimensionnelle — un DC-link d'onduleur avec goujons à deux niveaux, un pack batterie avec barres de borne traversant le module — accumule l'erreur angulaire en désalignement à chaque interface.
Le cuivre est un matériau sujet au retour élastique : le cintrage se relâche après formage, et la compensation doit être réglée par lot de matériau et condition d'outil. La pratique atelier est de sur-cintrer de l'angle de retour élastique mesuré, de vérifier sur première pièce, et de verrouiller la compensation dans le programme CNC. Si le plan cote ±0,5° sans tenir compte du retour élastique, les pièces échoueront même si l'outillage en est capable.
Un trou placé trop près d'une ligne de cintrage se déforme lorsque le métal s'étire ou se comprime autour du cintrage : le trou devient ovale et le chant se fissure. La règle de conception est de garder les chants de trou à au moins 2× l'épaisseur du matériau de la ligne de cintrage (certains ateliers appliquent 2,5×T pour le matériau plus épais). Lorsqu'un trou doit siéger près d'un cintrage — un trou de borne juste au pli d'un cintrage en U — les options sont de cintrer d'abord et poinçonner après, ou d'accepter la distorsion et d'ouvrir le trou à la tolérance.
C'est l'une des corrections DFM les plus courantes que nous faisons sur les plans entrants, et c'est gratuit à corriger avant l'outillage : déplacer le trou, ou re-séquencer le procédé.
Pour une barre laminée, l'état du chant conducteur est une exigence diélectrique, non cosmétique. Une bavure ou un chant vif sur le conducteur poinçonné concentre le champ électrique et peut percer la couche PET ou Nomex pendant le laminage ou en service sous tension — le même mécanisme de contrainte de chant contre lequel la coordination de l'isolement et la maîtrise de la décharge partielle sont conçues.
Les mesures de fabrication sont : ébavurage des chants vifs (vibratoire ou abrasif), ébavurage rayonné ou chanfreiné là où le conducteur voit la contrainte de tension, et contrôle du sens de bavure pour que toute bavure résiduelle fasse face au côté non critique. Notre atelier de poinçonnage spécifie l'état de chant par classe de pièce, et l'inspection enregistre l'état de chant sur la première pièce aux côtés des dimensions.
Un joint de barre boulonné transfère le courant à travers les faces opposées ; la planéité contrôle combien de la face contacte réellement. Une barr courbée ou vrillée ne contacte que sur une fraction de sa surface, élevant la résistance de contact et créant le point chaud qui échoue aux essais d'échauffement. La frappe locale ou l'aboutissage de la zone de contact est la correction standard : il produit une zone de contact contrôlée et plane autour du trou avec un état de surface défini.
La cote de tolérance pour une face de joint est une spécification de planéité ou de frappe, pas seulement une note de rugosité de surface, et elle appartient sur le plan à l'implantation de borne. Le guide de raccordement des bornes couvre la pratique de couple et de surface qui transforme une face plane en un joint stable.
L'épaisseur d'étamage (notre surface standard, typiquement 3-10 µm sur les zones de contact) a sa propre tolérance et son propre mode de défaillance : trop mince, et la protection d'oxyde et la soudabilité se dégradent ; inégal, et la résistance de contact varie à travers le joint. Le placage est spécifié par plage d'épaisseur, non « étamé », et mesuré par fluorescence X ou section sur les pièces de qualification.
Le placage interagit aussi avec les tolérances : un placage épais sur un trou change le diamètre effectif de trou pour le boulon, et l'accumulation de placage aux chants peut affecter l'ajustement des manchons isolants. La règle de conception est de spécifier séparément les dimensions plaquées et l'épaisseur de placage, et d'inspecter les deux.
Lorsque des conducteurs poinçonnés sont laminés dans une barre multicouche, l'alignement des couches les unes par rapport aux autres — la concentricité trou à trou à travers l'empilage — est une tolérance de pièce laminée qui n'a pas d'équivalent sur barre nue. Des couches mal alignées signifient des trous de goujon mal alignés et une implantation de borne qui lutte contre le montage du module. L'outillage de laminage utilise des trous pilotes ou des caractéristiques datums poinçonnées dans chaque couche, et l'alignement de l'empilage est une dimension documentée de première pièce.
C'est là que le budget de tolérance de la pièce poinçonnée interagit avec le procédé de laminage : le décalage inter-couches, l'enregistrement diélectrique et la position finale du goujon contribuent tous à l'implantation de borne que le client voit. L'article sur le procédé de fabrication décrit la séquence de laminage ; la responsabilité de tolérance est partagée entre l'étape de poinçonnage et celle de laminage.
La précision est une décision budgétaire. Chiffres publiés du métier pour la fabrication de barres cuivre : la précision linéaire (±0,1 mm vs ±0,2 mm) ajoute ~15 % ; la position de trou de précision (±0,05 mm vs ±0,15 mm) ajoute ~50 % sur la caractéristique ; l'angle de cintrage de précision (±0,5° vs ±1°) ajoute 25-35 % ; le diamètre de trou de précision ajoute ~25 %. Sur-spécifier l'ISO 2768-f (fine) là où le medium suffirait ajoute 20-25 % au coût total de pièce via des programmes plus lents et une inspection accrue, et tout ce qui est plus serré ajoute 40-80 %.
La discipline d'ingénierie est de ne coter la précision que là où l'interface l'exige : implantations de borne, matériel opposé et caractéristiques datums de laminé. Les trous de passage et dimensions non fonctionnelles restent au standard. C'est la même logique que le guide de conception — spécifier ce que la fonction exige, rien de plus.
Un plan de barre qui survit à la revue DFM porte cinq cotes explicites : (1) « TOLÉRANCES GÉNÉRALES : ISO 2768-mK » au cartouche ; (2) des cotes de précision sur les positions de trou d'implantation de borne (par exemple tolérance de position Ø0,1 mm au motif de goujons) ; (3) le rayon minimal de cintrage indiqué par cintrage (0,5×T pour C1100) ; (4) la cote de planéité/frappe aux faces de joint ; et (5) la plage d'épaisseur de placage sur les zones de contact. Sans cela, l'atelier prend son enveloppe standard par défaut, qui peut ou non être ce que le joint exige.
L'ambiguïté coûte double : une fois à la ferraille, une fois au calendrier. Les cinq cotes sont une assurance bon marché, et c'est la première chose que notre revue DFM vérifie.
L'inspection suit les cotes de tolérance : mesure CMM ou optique de l'implantation de borne et des positions de trou ; vérification de l'angle de cintrage par montage ou projecteur de profil ; contrôles d'épaisseur et de planéité sur les faces de joint ; et mesure XRF de l'épaisseur de placage sur les pièces de qualification. La fréquence d'inspection est mappée au risque : implantations de borne sur chaque première pièce et à intervalles de lot définis, caractéristiques de passage sur première pièce seulement.
La documentation fait partie du livrable — nos enregistrements qualité joignent le rapport dimensionnel à chaque lot, de sorte que l'inspection entrante du client peut confirmer les chiffres plutôt que leur faire confiance. La page système qualité décrit le cadre.
Les erreurs récurrentes que nous voyons : coter l'angle de cintrage ±0,5° sans compensation de retour élastique ; placer des trous dans la zone de cintrage ; spécifier l'épaisseur de placage sans plage ; tolérancer chaque dimension en fine quand seule l'implantation de borne en a besoin ; et omettre la note d'état de chant sur une pièce de classe de tension. Chacune a un coût concret : la pièce à retour élastique est mise au rebut ; le trou de zone de cintrage se déforme ; le placage non mesuré échoue à un essai de joint ; le devis sur-tolérance revient 20 % plus haut ; le chant vif échoue à un essai PD.
Les cinq sont des corrections au temps du plan. Aucune ne nécessite une capacité exotique — elles exigent que les chiffres soient sur le plan, ce à quoi sert ce guide.
Chaque décision de tolérance dans cet article est vérifiée dans la revue DFM que nous menons sur chaque demande avant l'outillage : matériau et état, rayon de cintrage par rapport au plan, dégagement trou-cintrage, état de chant, spécification de placage, alignement datum de laminé, et l'arbitrage précision-coût. La sortie de la revue est un plan annoté et une justification de tolérance, de sorte que le client voit les décisions, pas seulement la pièce.
Le contexte du programme batteries UE ajoute une couche de plus : les exigences de documentation et de conception pour le recyclage de la chaîne du passeport batterie s'appuient sur la même discipline de données niveau pièce. Envoyez votre plan à notre équipe ingénierie — la revue DFM, incluant les cotes de tolérance, fait partie de chaque devis.
Le règlement batteries UE (2023/1542) rend le passeport batterie obligatoire le 18 février
Read article
Une barre claquent sur une surface bien avant de claquer à travers son isolement si le che
Read article
Le calibre d'une barre n'est pas une table — c'est un calcul. L'échauffement est la vraie
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
