Le modalità di guasto delle barre laminate raramente sono elettriche — sono dimensionali. Una posizione di foro che deriva di 0,3 mm disallinea lo stack terminale e il bullone; un angolo di piega che si apre di 1,5 ° torce il conduttore fuori dal piano di montaggio; e una bava sul bordo del conduttore perfora il dielettrico durante la laminazione. Questa guida converte le regole DFM che applichiamo nella nostra officina di stampaggio e piegatura in numeri che gli ingegneri possono mettere su un disegno: le tolleranze, i raggi, e il costo della precisione.
Le modalità di guasto delle barre laminate raramente sono elettriche — sono dimensionali. Una posizione di foro che deriva di 0,3 mm disallinea lo stack terminale e il bullone; un angolo di piega che si apre di 1,5 ° torce il conduttore fuori dal piano di montaggio; e una bava sul bordo del conduttore perfora il dielettrico durante la laminazione. Questa guida converte le regole DFM che applichiamo nella nostra officina di stampaggio e piegatura in numeri che gli ingegneri possono mettere su un disegno: le tolleranze, i raggi, e il costo della precisione.
Su una barra, le dimensioni non sono solo di accoppiamento — sono elettriche. Il motivo dei fori fissa l'area di contatto del giunto e la distribuzione della coppia sulla connessione; la planarità della faccia di accoppiamento fissa la superficie di contatto effettiva a un giunto imbullonato; la condizione del bordo determina se il dielettrico sopravvive alla laminazione; e la geometria della piega fissa il percorso del conduttore attraverso l'involucro e la sua distanza dalle parti vicine.
È per questo che la nostra revisione DFM tratta la tolleranza come un parametro elettrico di primo ordine: un pezzo che rispetta il suo calcolo di ampacità ma sbaglia il motivo dei fori di mezzo millimetro è un pezzo guasto, non estetico. L'articolo sulla checklist DFM copre la struttura della revisione; questo articolo quantifica i numeri.
La fabbricazione commerciale di barre gira secondo ISO 2768, la norma sulle tolleranze generali. La Parte 1 (dimensioni lineari e angolari) definisce i gradi di precisione fine (F), media (M), grossolana (C) e molto grossolana (V); la Parte 2 (tolleranze geometriche) definisce le classi H, K e L. La combinazione standard del settore è ISO 2768-mK: tolleranze lineari medie con la classe geometrica K, dichiarata nel cartiglio del disegno.
La pratica pubblicata per le barre in rame sotto ISO 2768-mK: dimensioni lineari mantenute a ±0,2 mm per lunghezze fino a 150 mm, ±0,3 mm fino a 600 mm; angoli di piega a ±1°; posizioni dei fori a ±0,15 mm per punzonatura standard. Questi sono i numeri che un disegno ottiene 'gratuitamente' senza richiamare tolleranze individuali — e la baseline contro cui le opzioni di precisione sono prezzate.
L'involucro standard: dimensione lineare ≤ 150 mm, ±0,2 mm; ≤ 600 mm, ±0,3 mm. Posizione del foro da punzonatura standard, ±0,15 mm; punzonatura CNC o lavorazione migliora questo a ±0,05 mm. Diametro del foro, ±0,1 mm standard, ±0,05 mm di precisione. Gli upgrade di precisione portano costi reali — i dati industriali pubblicati fissano il posizionamento di precisione dei fori a circa €0,50–€1,00 aggiuntivi per foro, e le classi di precisione aggiungono il 15–50% al costo del pezzo a seconda dell'insieme di caratteristiche.
Per una barra di modulo batteria con un motivo terminale a 4 prigionieri, il beneficio cumulativo della posizione del foro a ±0,05 mm è un motivo di bulloni che si allinea al primo tentativo con l'attrezzatura del modulo. Per una lunga barra di distribuzione con una dozzina di fori di montaggio, il ±0,15 mm standard è di solito sufficiente. La regola decisionale è la criticità di allineamento: i motivi terminali e il montaggio sull'hardware di accoppiamento ottengono la precisione; i fori di passaggio e le caratteristiche non funzionali ottengono lo standard.
Il raggio di piega interno minimo è fissato dal materiale, non dalla preferenza. Per il rame C11000 ETP e l'ottone C260, il minimo pubblicato è 0,5× lo spessore del materiale — la stessa classe dell'acciaio dolce. L'acciaio inox e l'alluminio 5052-H32 richiedono 1×T; l'alluminio 6061-T6 richiede 3×T. Piegare più stretto di quanto il materiale consenta crepa la linea di piega — un guasto che non può essere rilavorato, solo scartato.
Con un intervallo del fattore K di 0,35–0,45 per il rame, il calcolo del riporto di piega deve usare l'utensilizzazione effettiva e il temper del materiale; la differenza tra K = 0,35 e K = 0,45 su più pieghe può accumularsi a un millimetro o più di errore del modello piatto, che è esattamente dove la posizione finale del foro va male.
La tolleranza dell'angolo di piega con utensileria standard di pressa piegatrice è ±1°. La formatura di precisione con controllo CNC e utensileria calibrata raggiunge ±0,5°, a un aumento di costo documentato del 25–35% sullo standard. La tolleranza angolare conta perché una barra che si monta su una struttura tridimensionale — un DC-link di inverter con prigionieri a due livelli, un pacco batteria con barre terminali che attraversano il modulo — accumula l'errore angolare in disallineamento a ogni interfaccia.
Il rame è un materiale soggetto a ritorno elastico: la piega si rilassa dopo la formatura, e la compensazione deve essere impostata per lotto di materiale e condizione dell'utensile. La pratica di officina è piegare in eccesso dell'angolo di ritorno elastico misurato, verificare sul primo articolo, e bloccare la compensazione nel programma CNC. Se il disegno richiede ±0,5° senza riconoscere il ritorno elastico, i pezzi falliranno anche se l'utensile è capace.
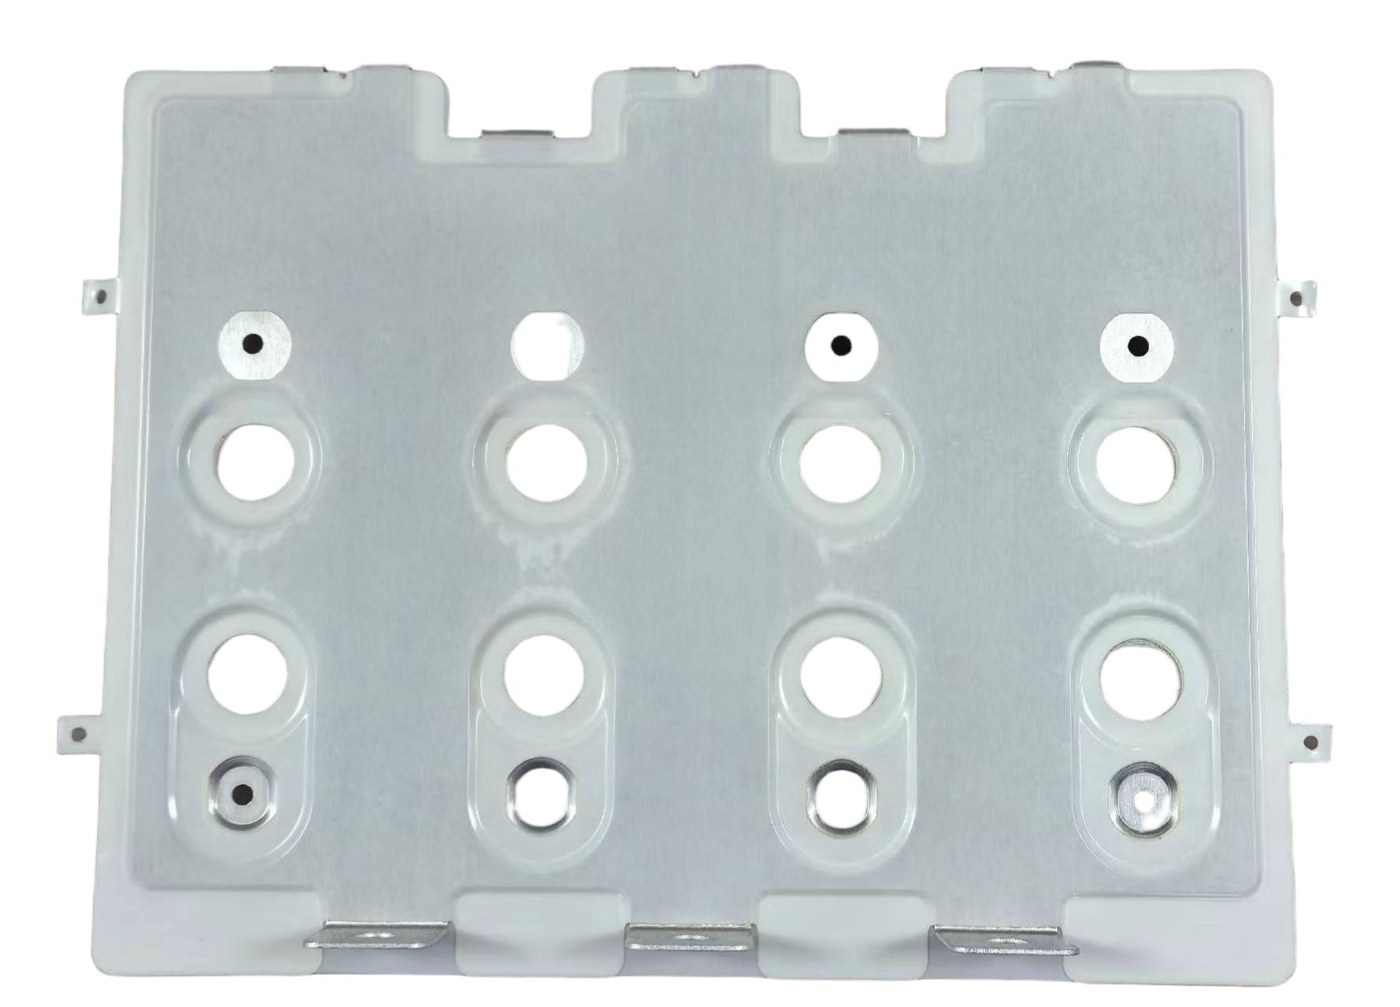
Un foro posto troppo vicino a una linea di piega si deforma mentre il metallo si allunga o comprime attorno alla piega: il foro diventa ovale e il bordo crepa. La regola di progetto è mantenere i bordi del foro ad almeno 2× lo spessore del materiale dalla linea di piega (alcune officine applicano 2,5×T per materiale più spesso). Quando un foro deve stare vicino a una piega — un foro terminale proprio alla piegatura di una U — le opzioni sono piegare prima e punzonare dopo, oppure accettare la distorsione e aprire il foro a tolleranza.
Questa è una delle correzioni DFM più comuni che facciamo sui disegni in ingresso, ed è gratuita da correggere prima dell'utensilizzazione: spostare il foro, o riordinare il processo.
Per una barra laminata, la condizione del bordo del conduttore è un requisito dielettrico, non estetico. Una bava o un bordo tagliente sul conduttore punzonato concentra il campo elettrico e può perforare lo strato PET o Nomex durante la laminazione o in servizio sotto tensione — lo stesso meccanismo di stress sul bordo a cui il coordinamento dell'isolamento e il controllo della scarica parziale sono progettati contro.
Le misure produttive sono: sbavatura dei bordi taglienti (vibratoria o abrasiva), arrotondamento o smussatura dei bordi dove il conduttore vede stress di tensione, e controllo della direzione della bava così ogni bava residua guarda il lato non critico. La nostra officina di stampaggio specifica la condizione del bordo per classe di pezzo, e l'ispezione registra lo stato del bordo sul primo articolo insieme alle dimensioni.
Un giunto di barra imbullonato trasferisce corrente attraverso le facce di accoppiamento; la planarità controlla quanto della faccia effettivamente contatta. Una barra bowata o ritorta contatta su una frazione della sua area, alzando la resistenza di contatto e creando l'hot-spot che fa fallire i collaudi di innalzamento. Coniare o fresare la zona di contatto è la correzione standard: produce una zona di contatto controllata e piatta attorno al foro con una finitura superficiale definita.
Il richiamo di tolleranza per una faccia di giunto è una specifica di planarità o di coniatura, non solo una nota di rugosità superficiale, e appartiene sul disegno al motivo terminale. La guida alle connessioni terminali copre la pratica di coppia e superficiale che trasforma una faccia piatta in un giunto stabile.
Lo spessore della placcatura stagno (la nostra superficie standard, tipicamente 3–10 µm sulle aree di contatto) ha la sua tolleranza e la sua modalità di guasto: troppo sottile, e la protezione dall'ossido e la saldabilità degradano; non uniforme, e la resistenza di contatto varia sul giunto. La placcatura è specificata per intervallo di spessore, non 'stagnata', e misurata a fluorescenza X o sezione sui pezzi di qualifica.
La placcatura interagisce anche con le tolleranze: una placcatura spessa su un foro cambia il diametro effettivo del foro per il bullone, e l'accumulo di placcatura ai bordi può influenzare l'accoppiamento dei manicotti isolanti. La regola di progetto è specificare le dimensioni placcate e lo spessore della placcatura separatamente, e ispezionare entrambi.
Quando i conduttori stampati sono laminati in una barra multistrato, l'allineamento degli strati gli uni rispetto agli altri — la concentricità foro-a-foro attraverso lo stack — è una tolleranza di pezzo laminato che non ha equivalente nella barra nuda. Strati disallineati significano fori dei prigionieri disallineati e un motivo terminale che contrasti con l'attrezzatura del modulo. L'utensileria di laminazione usa fori pilota o caratteristiche di riferimento punzonate in ogni strato, e l'allineamento dello stack è una dimensione documentata a primo articolo.
È qui che il budget di tolleranza del pezzo stampato interagisce con il processo di laminazione: offset strato-a-strato, registrazione dielettrica e la posizione finale del prigioniero contribuiscono tutte al motivo terminale che il cliente vede. L'articolo sul processo produttivo descrive la sequenza di laminazione; la responsabilità della tolleranza è condivisa tra i passi di stampaggio e laminazione.
La precisione è una decisione di budget. I dati industriali pubblicati per la fabbricazione di barre in rame: la precisione lineare (±0,1 mm vs ±0,2 mm) aggiunge ~15%; la posizione di precisione del foro (±0,05 mm vs ±0,15 mm) aggiunge ~50% sulla caratteristica; l'angolo di piega di precisione (±0,5° vs ±1°) aggiunge il 25–35%; il diametro di precisione del foro aggiunge ~25%. Sovraspecificare ISO 2768-f (fine) quando la media sarebbe sufficiente aggiunge il 20–25% al costo totale del pezzo attraverso programmi più lenti e ispezione aumentata, e qualsiasi cosa più stretta aggiunge il 40–80%.
La disciplina ingegneristica è richiamare la precisione solo dove l'interfaccia la richiede: motivi terminali, hardware di accoppiamento, e caratteristiche di riferimento del laminato. I fori di passaggio e le dimensioni non funzionali rimangono allo standard. È la stessa logica della guida alla progettazione — specificare ciò che la funzione richiede, nulla di più.
Un disegno di barra che sopravvive alla revisione DFM porta cinque richiami espliciti: (1) 'TOLLERANZE GENERALI: ISO 2768-mK' nel cartiglio; (2) richiami di precisione sulle posizioni dei fori del motivo terminale (per esempio, tolleranza di posizione Ø0,1 mm al motivo dei prigionieri); (3) raggio di piega minimo dichiarato per piega (0,5×T per C1100); (4) richiamo di planarità/conatura alle facce di giunto; e (5) intervallo di spessore della placcatura sulle aree di contatto. Senza questi, l'officina usa il suo involucro standard, che può o non può essere ciò che il giunto richiede.
L'ambiguità costa il doppio: una volta nello scarto, una volta nella schedule. I cinque richiami sono un'assicurazione economica, e sono la prima cosa che la nostra revisione DFM controlla.
L'ispezione segue i richiami di tolleranza: CMM o misura ottica del motivo terminale e delle posizioni dei fori; verifica dell'angolo di piega con attrezzatura o proiettore di profilo; controlli di spessore e planarità sulle facce di giunto; e misura XRF dello spessore della placcatura sui pezzi di qualifica. La frequenza di ispezione mappa al rischio: motivi terminali su ogni primo articolo e a intervalli di lotto definiti, caratteristiche di passaggio solo a primo articolo.
La documentazione fa parte del deliverable — i nostri record qualità allegano il report dimensionale a ogni lotto, così l'ispezione in ingresso del cliente può confermare i numeri piuttosto che fidarsi. La pagina del sistema qualità descrive il quadro.
Gli errori ricorrenti che vediamo: richiamare l'angolo di piega ±0,5° senza compensazione del ritorno elastico; porre i fori dentro la zona di piega; specificare lo spessore della placcatura senza un intervallo; tollerare ogni dimensione fine quando solo il motivo terminale ne ha bisogno; e omettere la nota sulla condizione del bordo su un pezzo a classe di tensione. Ognuno ha un costo concreto: il pezzo con ritorno elastico è scartato; il foro in zona di piega si deforma; la placcatura non misurata fallisce un collaudo di giunto; l'offerta a sovratolleranza torna alta del 20%; il bordo tagliente fallisce un collaudo PD.
Tutti e cinque sono correzioni a tempo di disegno. Nessuno richiede capacità esotica — richiedono che i numeri siano sul disegno, che è lo scopo di questa guida.
Ogni decisione di tolleranza in questo articolo è controllata nella revisione DFM che eseguiamo su ogni richiesta prima dell'utensilizzazione: materiale e temper, raggio di piega contro il disegno, distanza foro-piega, condizione del bordo, specifica della placcatura, allineamento di riferimento del laminato, e l'equilibrio precisione-costo. L'output della revisione è un disegno marcato e una motivazione delle tolleranze, così il cliente vede le decisioni, non solo il pezzo.
Il contesto del programma batteria UE aggiunge un altro livello: i requisiti di documentazione e di progetto per il riciclo della catena del passaporto della batteria si basano sulla stessa disciplina dei dati a livello di pezzo. Inviate il vostro disegno al nostro team di ingegneria — la revisione DFM, inclusi i richiami di tolleranza, fa parte di ogni quotazione.
Il Regolamento Batterie UE (2023/1542) rende il passaporto della batteria obbligatorio dal
Read article
Una barra guasta su una superficie molto prima di guastare attraverso l'isolamento se il p
Read article
La portata di una barra non è un valore da tavola — è un calcolo. L'innalzamento di temper
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
