Los modos de fallo de la barra laminada rara vez son eléctricos; son dimensionales. Una posición de agujero que se desvía 0,3 mm desalinea el apilado del terminal y el tornillo, un ángulo de curvado que se abre 1,5° tuerce el conductor fuera del plano de montaje, y una rebaba en el borde del conductor perfora el dieléctrico durante el laminado. Esta guía convierte las reglas DFM que aplicamos en nuestro taller de punzonado y curvado en números que los ingenieros pueden poner en un plano; las tolerancias, los radios, y el coste de la precisión.
Los modos de fallo de la barra laminada rara vez son eléctricos; son dimensionales. Una posición de agujero que se desvía 0,3 mm desalinea el apilado del terminal y el tornillo, un ángulo de curvado que se abre 1,5° tuerce el conductor fuera del plano de montaje, y una rebaba en el borde del conductor perfora el dieléctrico durante el laminado. Esta guía convierte las reglas DFM que aplicamos en nuestro taller de punzonado y curvado en números que los ingenieros pueden poner en un plano; las tolerancias, los radios, y el coste de la precisión.
En una barra, las dimensiones no son solo ajuste; son eléctricas. El patrón de agujeros fija el área de contacto de la unión y la distribución del par a través de la conexión; la planaridad de la cara de acoplamiento fija la superficie de contacto efectiva en una unión atornillada; el estado del borde determina si el dieléctrico sobrevive al laminado; y la geometría de curvado fija el camino del conductor a través de la envolvente y su clearance a piezas vecinas.
Es por qué nuestra revisión DFM trata la tolerancia como un parámetro eléctrico de primer orden; una pieza que cumple su cálculo de ampacidad pero falla su patrón de agujeros por medio milímetro es una pieza fallida, y no una cosmética. El artículo de lista de verificación DFM cubre la estructura de revisión; este artículo cuantifica los números.
La fabricación comercial de barras se ejecuta según ISO 2768, el estándar de tolerancias generales. La Parte 1 (dimensiones lineales y angulares) define grados de precisión fina (F), media (M), gruesa (C) y muy gruesa (V); la Parte 2 (tolerancias geométricas) define clases H, K y L. La combinación estándar de la industria es ISO 2768-mK; tolerancias lineales medias con la clase geométrica K, declarada en el cajetín del título del plano.
Práctica publicada para barras de cobre bajo ISO 2768-mK; dimensiones lineales mantenidas a ±0,2 mm para longitudes hasta 150 mm, ±0,3 mm hasta 600 mm; ángulos de curvado a ±1°; posiciones de agujero a ±0,15 mm para punzonado estándar. Estos son los números que un plano obtiene gratis sin llamar tolerancias individuales; y la línea base contra la que se precifican las opciones de precisión.
La envolvente estándar; dimensión lineal ≤ 150 mm, ±0,2 mm; ≤ 600 mm, ±0,3 mm. Posición de agujero por punzonado estándar, ±0,15 mm; punzonado CNC o mecanizado mejora esto a ±0,05 mm. Diámetro de agujero, ±0,1 mm estándar, ±0,05 mm precisión. Las mejoras de precisión conllevan costes reales; las cifras publicadas de la industria sitúan el posicionamiento preciso de agujeros en aproximadamente €0,50-€1,00 por agujero adicional, y las clases de precisión añaden un 15-50% al coste de la pieza según el conjunto de características.
Para una barra de módulo de batería con un patrón de terminal de 4 espigas, el beneficio acumulado de la posición de agujero ±0,05 mm es un patrón de tornillos que alinea a la primera con el utillaje del módulo. Para una barra de distribución larga con una docena de agujeros de montaje, el ±0,15 mm estándar es usualmente suficiente. La regla de decisión es criticidad de alineación; los patrones de terminal y el montaje a herrajes de acoplamiento reciben precisión; los agujeros de clearance y las características no funcionales reciben estándar.
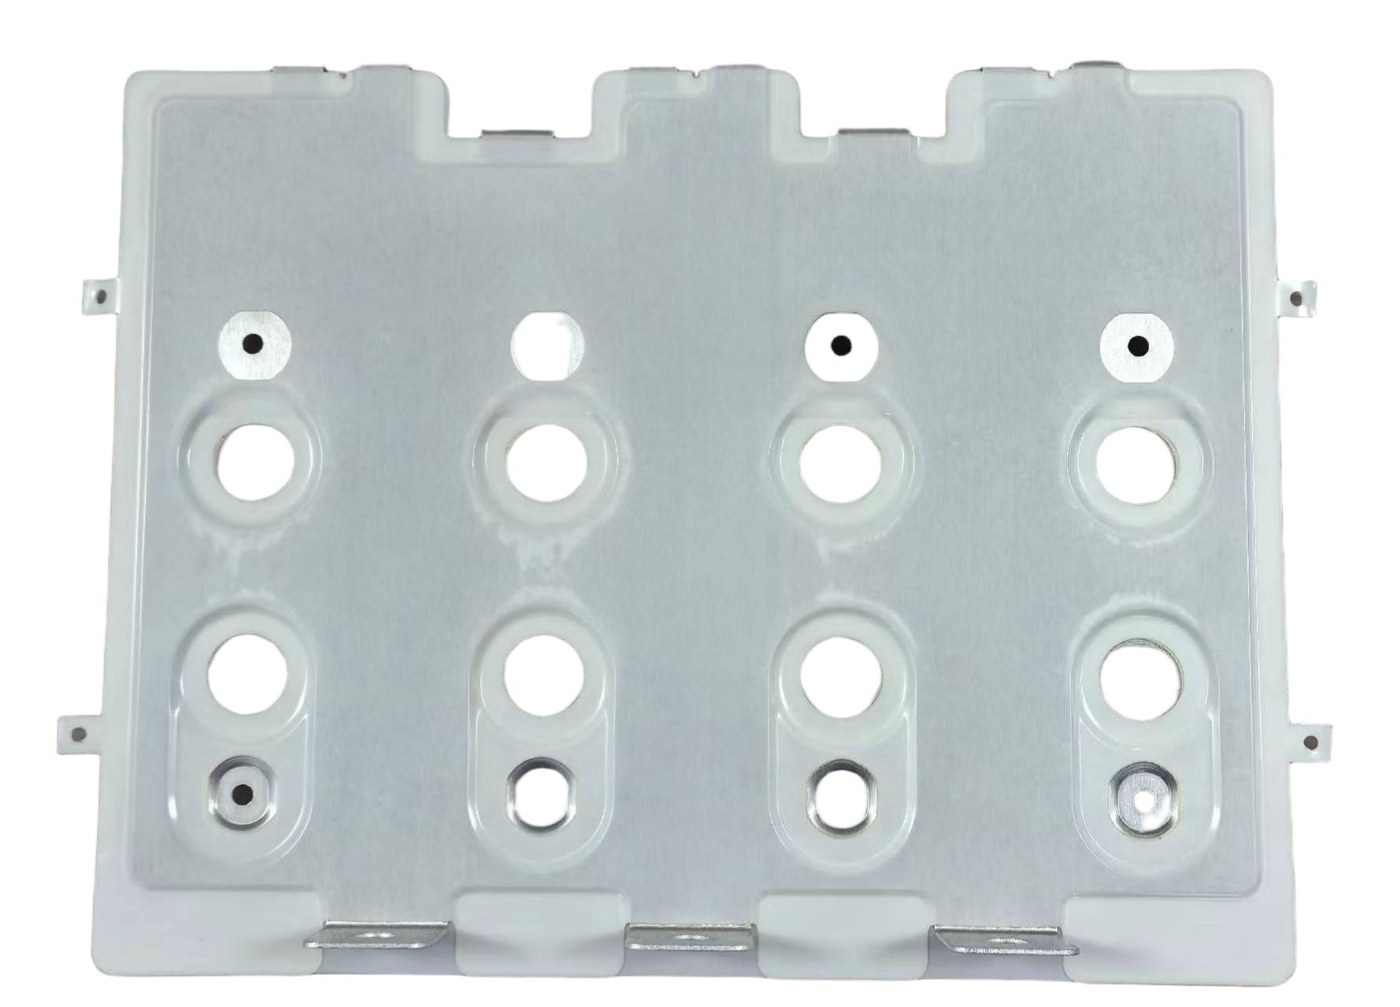
El radio mínimo de curvado interno lo fija el material, y no la preferencia. Para cobre C1100 ETP y latón C260, el mínimo publicado es 0,5× el grosor del material; la misma clase que el acero suave. El acero inoxidable y el aluminio 5052-H32 necesitan 1×T; el aluminio 6061-T6 necesita 3×T. Curvar más ajustado de lo que el material permite agrieta la línea de curvado; un fallo que no puede retrabajarse, solo desecharse.
Con un rango de factor K de 0,35-0,45 para el cobre, el cálculo de la deducción de curvado debe usar el utillaje real y el temple del material; la diferencia entre K = 0,35 y K = 0,45 a través de varios curvados puede acumularse a un milímetro o más de error del patrón plano, que es exactamente donde la posición final del agujero sale mal.
La tolerancia de ángulo de curvado con utillaje estándar de plegadora es ±1°. El conformado de precisión con control CNC y utillaje calibrado alcanza ±0,5°, a un aumento de coste documentado del 25-35% sobre el estándar. La tolerancia angular importa porque una barra que monta a una estructura tridimensional; un DC-link de inversor con espigas a dos niveles, un paquete de batería con barras de terminal cruzando el módulo, acumula error angular en desalineación en cada interface.
El cobre es un material propenso al rebote elástico; el curvado se relaja tras el conformado, y la compensación debe fijarse por lote de material y condición del utillaje. La práctica del taller es sobre-curvar en el ángulo de rebote medido, verificar en primera pieza, y bloquear la compensación en el programa CNC. Si el plano llama ±0,5° sin reconocer el rebote, las piezas fallarán aunque el utillaje sea capaz.
Un agujero colocado demasiado cerca de una línea de curvado se deforma a medida que el metal se estira o comprime alrededor del curvado; el agujero se vuelve ovalado y el borde se agrieta. La regla de diseño es mantener los bordes del agujero al menos 2× el grosor del material de la línea de curvado (algunos talleres ejecutan 2,5×T para material más grueso). Cuando un agujero debe situarse cerca de un curvado; un agujero de terminal justo en el pliegue de un curvado en U, las opciones son curvar primero y punzonar después, o aceptar la distorsión y abrir el agujero a tolerancia.
Esta es una de las correcciones DFM más comunes que hacemos en los planos entrantes, y es gratis de arreglar antes del utillaje; mueva el agujero, o resequencie el proceso.
Para una barra laminada, el estado del borde del conductor es un requisito dieléctrico, y no cosmético. Una rebaba o borde afilado en el conductor punzonado concentra el campo eléctrico y puede perforar la capa PET o Nomex durante el laminado o en servicio bajo tensión; el mismo mecanismo de esfuerzo de borde contra el que la coordinación de aislamiento y el control de descarga parcial están diseñados.
Las medidas de fabricación son; desbarbado de bordes afilados (vibratorio o abrasivo), redondeo o achaflanado de bordes donde el conductor ve esfuerzo de tensión, y control de dirección de rebaba para que cualquier rebaba residual mire al lado no crítico. Nuestro taller de punzonado especifica el estado del borde por clase de pieza, y la inspección registra el estado del borde en la primera pieza junto con las dimensiones.
Una unión atornillada de barra transfiere corriente a través de las caras de acoplamiento; la planaridad controla cuánto de la cara realmente contacta. Una barra arqueada o torcida contacta en una fracción de su área, elevando la resistencia de contacto y creando el punto caliente que falla los ensayos de calentamiento. El repujado o refrentado del área de contacto es la solución estándar; produce una zona de contacto controlada y plana alrededor del agujero con un acabado superficial definido.
La llamada de tolerancia para una cara de unión es una especificación de planaridad o repujado, y no solo una nota de rugosidad superficial, y pertenece en el plano en el patrón de terminal. La guía de conexión de terminal cubre la práctica de par y superficie que convierte una cara plana en una unión estable.
El espesor del recubrimiento de estaño (nuestra superficie estándar, típicamente 3-10 µm en áreas de contacto) tiene su propia tolerancia y su propio modo de fallo; demasiado delgado, y la protección de óxido y la soldabilidad se degradan; desigual, y la resistencia de contacto varía a través de la unión. El recubrimiento se especifica por rango de espesor, y no recubierto de estaño, y se mide por fluorescencia de rayos X o sección transversal en piezas de cualificación.
El recubrimiento también interactúa con las tolerancias; un recubrimiento grueso en un agujero cambia el diámetro efectivo del agujero para el tornillo, y la acumulación de recubrimiento en los bordes puede afectar el ajuste de los manguitos aislantes. La regla de diseño es especificar las dimensiones recubiertas y el espesor del recubrimiento por separado, e inspeccionar ambos.
Cuando los conductores punzonados se laminan en una barra multicapa, la alineación de las capas relativas entre sí; concentricidad de agujero a agujero a través del apilado, es una tolerancia de pieza laminada que no tiene equivalente en barra desnuda. Las capas desalineadas significan agujeros de espiga desalineados y un patrón de terminal que lucha con el utillaje del módulo. El utillaje de laminado usa agujeros piloto o características de datum punzonadas en cada capa, y la alineación del apilado es una dimensión documentada de primera pieza.
Aquí es donde el presupuesto de tolerancia de la pieza punzonada interactúa con el proceso de laminado; desplazamiento de capa a capa, registro dieléctrico y la posición final de la espiga todos contribuyen al patrón de terminal que el cliente ve. El artículo de proceso de fabricación describe la secuencia de laminado; la responsabilidad de tolerancia se comparte entre los pasos de punzonado y laminado.
La precisión es una decisión de presupuesto. Cifras publicadas de la industria para fabricación de barras de cobre; precisión lineal (±0,1 mm frente a ±0,2 mm) añade ~15%; posición de agujero precisa (±0,05 mm frente a ±0,15 mm) añade ~50% en la característica; ángulo de curvado preciso (±0,5° frente a ±1°) añade 25-35%; diámetro de agujero preciso añade ~25%. Sobre-especificar ISO 2768-f (fina) cuando la media bastaría añade un 20-25% al coste total de la pieza por programas más lentos y mayor inspección, y cualquier cosa más estrecha añade 40-80%.
La disciplina de ingeniería es llamar precisión solo donde la interface lo exige; patrones de terminal, herrajes de acoplamiento, y características de datum de laminado. Los agujeros de clearance y las dimensiones no funcionales permanecen en estándar. Esta es la misma lógica que la guía de diseño; especifique lo que la función requiere, nada más.
Un plano de barra que sobrevive la revisión DFM lleva cinco llamadas explícitas: (1) TOLERANCIAS GENERALES: ISO 2768-mK en el cajetín del título; (2) llamadas de precisión en las posiciones de agujero del patrón de terminal (por ejemplo, tolerancia de posición Ø0,1 mm en el patrón de espigas); (3) radio mínimo de curvado declarado por curvado (0,5×T para C1100); (4) llamada de planaridad/repujado en las caras de unión; y (5) rango de espesor de recubrimiento en áreas de contacto. Sin estas, el taller toma por defecto su envolvente estándar, que puede o no ser lo que la unión requiere.
La ambigüedad cuesta doble; una vez en desecho, una vez en cronograma. Las cinco llamadas son un seguro barato, y son lo primero que nuestra revisión DFM verifica.
La inspección sigue las llamadas de tolerancia; medición CMM u óptica del patrón de terminal y posiciones de agujero; verificación de ángulo de curvado por utillaje o proyector de perfil; verificaciones de espesor y planaridad en caras de unión; y medición XRF del espesor de recubrimiento en piezas de cualificación. La frecuencia de inspección mapea al riesgo; patrones de terminal en cada primera pieza y a intervalos de lote definidos, características de clearance en primera pieza solamente.
La documentación es parte del entregable; nuestros registros de calidad adjuntan el informe dimensional a cada lote, de modo que la inspección entrante del cliente puede confirmar los números en lugar de confiarlos. La página del sistema de calidad describe el marco.
Los errores recurrentes que vemos; llamar ángulo de curvado ±0,5° sin compensación de rebote; colocar agujeros dentro de la zona de curvado; especificar espesor de recubrimiento sin un rango; tolerar cada dimensión fina cuando solo el patrón de terminal lo necesita; y omitir la nota de estado de borde en una pieza de clase de tensión. Cada uno tiene un coste concreto; la pieza con rebote se desecha; el agujero de zona de curvado se deforma; el recubrimiento no medido falla un ensayo de unión; la cotización sobre-tolerancia vuelve un 20% alta; el borde afilado falla un ensayo DP.
Los cinco son soluciones en tiempo de plano. Ninguno requiere capacidad exótica; requieren que los números estén en el plano, que es para lo que esta guía sirve.
Cada decisión de tolerancia en este artículo se verifica en la revisión DFM que ejecutamos en cada consulta antes del utillaje; material y temple, radio de curvado contra el plano, clearance de agujero a curvado, estado del borde, especificación de recubrimiento, alineación de datum de laminado, y el equilibrio precisión-versus-coste. La salida de la revisión es un plano marcado y una justificación de tolerancia, de modo que el cliente ve las decisiones, y no solo la pieza.
El contexto del programa de batería de la UE añade una capa más; los requisitos de documentación y diseño para reciclaje de la cadena del pasaporte de batería dependen de la misma disciplina de datos a nivel de pieza. Envíe su plano a nuestro equipo de ingeniería; la revisión DFM, incluyendo las llamadas de tolerancia, es parte de cada cotización.
El Reglamento de Baterías de la UE (2023/1542) hace el pasaporte de batería obligatorio el
Read article
Una barra falla por la superficie mucho antes de fallar a través del aislamiento si el cam
Read article
La asignación de una barra no es una tabla: es un cálculo. El calentamiento es el límite r
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
