Các chế độ hỏng thanh cái ép lớp hiếm khi là điện — chúng là kích thước. Một vị trí lỗ trôi 0.3 mm làm lệch khối đầu cuối và bulong; một góc uốn mở ra 1.5° vắt vật dẫn ra khỏi mặt phẳng lắp; và một ba-vết trên cạnh vật dẫn thủng điện môi trong ép lớp. Hướng dẫn này chuyển các quy tắc DFM chúng tôi thi hành trong xưởng dập và uốn thành các con số kỹ sư có thể đặt trên bản v: dung sai, bán kính, và chi phí của độ chính xác.
Các chế độ hỏng thanh cái ép lớp hiếm khi là điện — chúng là kích thước. Một vị trí lỗ trôi 0.3 mm làm lệch khối đầu cuối và bulong; một góc uốn mở ra 1.5° vắt vật dẫn ra khỏi mặt phẳng lắp; và một ba-vết trên cạnh vật dẫn thủng điện môi trong ép lớp. Hướng dẫn này chuyển các quy tắc DFM chúng tôi thi hành trong xưởng dập và uốn thành các con số kỹ sư có thể đặt trên bản v: dung sai, bán kính, và chi phí của độ chính xác.
Trên một thanh cái, kích thước không chỉ là khớp — chúng là điện. Mẫu lỗ đặt diện tích tiếp điểm mối và phân bổ mô-men xoắn qua kết nối; độ phẳng của mặt ghép đặt bề mặt tiếp xúc hiệu dụng tại một mối bulong; trạng thái cạnh quyết định điện môi có sống sót ép lớp không; và hình học uốn đặt đường dẫn của vật dẫn qua vỏ và khoảng không tới các bộ phận lân cận.
Đây là lý do rà soát DFM của chúng tôi coi dung sai là một tham số điện bậc một: một linh kiện đạt phép tính ampacity nhưng lệch mẫu lỗ nửa milimet là một linh kiện hỏng, không phải một linh kiện chỉ xấu thẩm mỹ. Bài danh sách DFM bao cấu trúc rà soát; bài này định lượng các con số.
Chế tạo thanh cái thương mại chạy theo ISO 2768, tiêu chuẩn dung sai chung. Phần 1 (kích thước tuyến tính và góc) định nghĩa các cấp chính xác mịn (F), trung bình (M), thô (C) và rất thô (V); Phần 2 (dung sai hình học) định nghĩa các lớp H, K và L. Tổ hợp chuẩn ngành là ISO 2768-mK: dung sai tuyến tính trung bình với lớp hình học K, nêu trong khối tên bản v.
Thực hành công bố cho thanh cái đồng theo ISO 2768-mK: kích thước tuyến tính giữ ở ±0.2 mm cho chiều dài tới 150 mm, ±0.3 mm tới 600 mm; góc uốn ±1°; vị trí lỗ ±0.15 mm cho đột chuẩn. Đây là các con số một bản v nhận 'miễn phí' mà không cần gọi dung sai riêng — và là đường cơ sở để định giá các lựa chọn độ chính xác.
Bao bì chuẩn: kích thước tuyến tính ≤ 150 mm, ±0.2 mm; ≤ 600 mm, ±0.3 mm. Vị trí lỗ từ đột chuẩn, ±0.15 mm; đột CNC hoặc gia công cải thiện tới ±0.05 mm. Đường kính lỗ, ±0.1 mm chuẩn, ±0.05 mm chính xác. Nâng cấp độ chính xác mang chi phí thật — các con số ngành công bố đặt định vị lỗ chính xác ở khoảng €0.50–€1.00 mỗi lỗ thêm, và các lớp chính xác thêm 15–50% vào chi phí linh kiện tùy bộ đặc trưng.
Cho một thanh cái mô-đun pin với mẫu đầu 4 chuôi, lợi ích tích lũy của vị trí lỗ ±0.05 mm là một mẫu bulong căn chỉnh ngay lần đầu với gá mô-đun. Cho một thanh phân phối dài với hàng chục lỗ lắp, ±0.15 mm chuẩn thường đủ. Quy tắc quyết định là tính tới hạn căn chỉnh: mẫu đầu cuối và lắp vào phần cứng ghép được làm chính xác; lỗ through và đặc trưng phi chức năng giữ chuẩn.
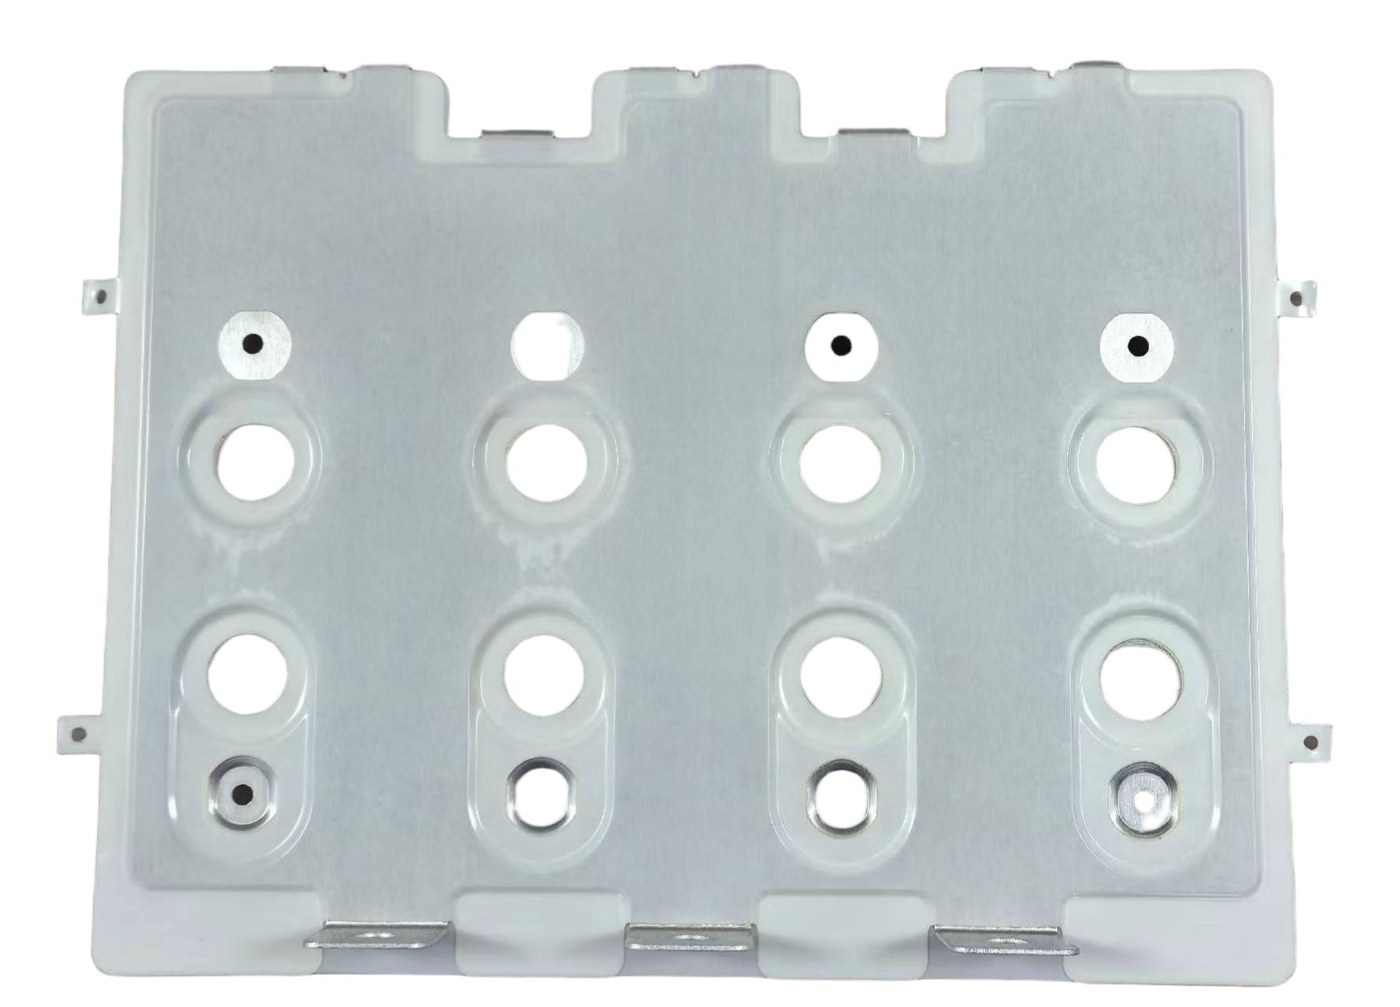
Bán kính uốn trong tối thiểu do vật liệu đặt, không do sở thích. Cho đồng C1100 ETP và đồng thau C260, tối thiểu công bố là 0.5× độ dày vật liệu — cùng cấp với thép nhẹ. Thép không gỉ và nhôm 5052-H32 cần 1×T; nhôm 6061-T6 cần 3×T. Uốn chặt hơn vật liệu cho phép làm nứt đường uốn — một hỏng không thể làm lại, chỉ có thể loại bỏ.
Với dải hệ số K 0.35–0.45 cho đồng, phép tính bù uốn phải dùng đúng dao và trạng thái vật liệu; khác biệt giữa K = 0.35 và K = 0.45 qua vài cú uốn có thể tích lũy tới một milimet trở lên lỗi phẳng mẫu, đó chính là nơi vị trí lỗ cuối cùng đi sai.
Dung sai góc uốn với dụng cụ ép phanh chuẩn là ±1°. Tạo hình chính xác với điều khiển CNC và dụng cụ hiệu đạt ±0.5°, với chi phí tăng ghi nhận 25–35% so với chuẩn. Dung sai góc quan trọng bởi một thanh cái lắp vào một kết cấu ba chiều — một DC-link biến tần với chuôi ở hai mức, một cụm pin với các thanh đầu cuối băng qua mô-đun — tích lũy lỗi góc thành lệch tại mọi giao diện.
Đồng là vật liệu dễ đàn hồi ngược: đường uốn thả lỏng sau tạo hình, và bù phải đặt theo từng lô vật liệu và trạng thái dao. Thực hành xưởng là uốn quá góc đàn hồi ngược đo được, xác minh trên mẫu đầu, và khóa bù vào chương trình CNC. Nếu bản v gọi ±0.5° mà không thừa nhận đàn hồi ngược, các linh kiện sẽ hỏng ngay cả khi dao có khả năng.
Một lỗ đặt quá gần đường uốn biến dạng khi kim loại kéo dãn hoặc nén quanh uốn: lỗ thành oval và cạnh nứt. Quy tắc thiết kế là giữ mép lỗ cách đường uốn ít nhất 2× độ dày vật liệu (một số xưởng chạy 2.5×T cho vật liệu dày hơn). Khi một lỗ phải đặt gần uốn — một lỗ đầu cuối ngay tại gấp của một uốn chữ U — các lựa chọn là uốn trước rồi đột sau, hoặc chấp nhận méo và mở lỗ tới dung sai.
Đây là một trong các sửa DFM phổ biến nhất chúng tôi làm trên bản v đến, và nó miễn phí để sửa trước tạo dao: dời lỗ, hoặc tái sắp xếp quy trình.
Cho một thanh cái ép lớp, trạng thái cạnh vật dẫn là một yêu cầu điện môi, không phải thẩm mỹ. Một ba-vết hoặc cạnh sắc trên vật dẫn đột tập trung trường điện và có thể thủng lớp PET hoặc Nomex trong ép lớp hoặc trong dịch vụ dưới điện áp — cùng cơ chế ứng suất cạnh mà phối hợp cách điện và kiểm soát phóng điện một phần được thiết kế để chống lại.
Các biện pháp chế tạo là: khử ba-vết cạnh sắc (rung hoặc mài mòn), bo bán kính hoặc vát cạnh nơi vật dẫn thấy ứng suất điện, và điều khiển hướng ba-vết để bất kỳ ba-vết dư nào quay về phía không tới hạn. Xưởng dập của chúng tôi chỉ định trạng thái cạnh theo lớp linh kiện, và kiểm tra ghi trạng thái cạnh trên mẫu đầu cùng kích thước.
Mối bulong thanh cái truyền dòng qua các mặt ghép; độ phẳng điều khiển bao nhiêu phần của mặt thực sự tiếp xúc. Một thanh cong hoặc xoắn tiếp xúc trên một phân số diện tích của nó, nâng trở tiếp điểm và tạo điểm nóng làm hỏng thử mức tăng nhiệt. Dập cán hoặc tiện chấm vùng tiếp xúc là cách sửa chuẩn: nó tạo một vùng tiếp xúc phẳng, kiểm soát quanh lỗ với bề mặt xác định.
Gọi dung sai cho một mặt mối là một đặc tả độ phẳng hoặc dập cán, không chỉ một ghi chú độ nhám bề mặt, và nó thuộc trên bản v tại mẫu đầu cuối. hướng dẫn nối đầu cuối bao mô-men xoắn và thực hành bề mặt biến một mặt phẳng thành một mối ổn định.
Độ dày mạ thiếc (bề mặt chuẩn của chúng tôi, điển hình 3–10 µm trên các vùng tiếp xúc) có dung sai riêng và chế độ hỏng riêng: quá mỏng, và bảo vệ ôxít cùng khả năng hàn thiếc suy giảm; không đều, và trở tiếp điểm thay đổi qua mối. Mạ được chỉ định theo dải độ dày, không phải 'đã mạ thiếc', và đo bằng huỳnh quang tia X hoặc tiết diện trên các linh kiện công nhận.
Mạ cũng tương tác với dung sai: một lớp mạ dày trên một lỗ đổi đường kính lỗ hiệu dụng cho bulong, và tích tụ mạ tại các cạnh có thể ảnh hưởng khớp của ống cách điện. Quy tắc thiết kế là chỉ định các kích thước đã mạ và độ dày mạ riêng, và kiểm cả hai.
Khi các vật dẫn dập được ép lớp thành một thanh cái đa lớp, sự căn chỉnh của các lớp tương đối với nhau — đồng tâm lỗ-sang-lỗ qua khối — là một dung sai linh kiện ép lớp không có tương đương thanh trần. Các lớp lệch nghĩa là các lỗ chuôi lệch và một mẫu đầu cuối đấu với gá mô-đun. Dao ép lớp dùng lỗ pilot hoặc đặc trưng datum đột vào mỗi lớp, và căn chỉnh khối là một kích thước mẫu đầu được ghi chép.
Đây là nơi ngân sách dung sai linh kiện dập tương tác với quy trình ép lớp: độ lệch lớp-sang-lớp, đăng ký điện môi và vị trí chuôi cuối cùng đều đóng góp vào mẫu đầu cuối khách hàng thấy. bài quy trình chế tạo mô tả trình tự ép lớp; trách nhiệm dung sai được chia sẻ giữa bước dập và ép lớp.
Độ chính xác là một quyết định ngân sách. Các con số ngành công bố cho chế tạo thanh cái đồng: độ chính xác tuyến tính (±0.1 mm so với ±0.2 mm) thêm ~15%; vị trí lỗ chính xác (±0.05 mm so với ±0.15 mm) thêm ~50% trên đặc trưng; góc uốn chính xác (±0.5° so với ±1°) thêm 25–35%; đường kính lỗ chính xác thêm ~25%. Chỉ định quá cỡ ISO 2768-f (mịn) khi trung bình là đủ thêm 20–25% vào tổng chi phí linh kiện qua chương trình chậm hơn và kiểm tra tăng, và bất cứ gì chặt hơn thêm 40–80%.
Kỷ luật kỹ thuật là gọi độ chính xác chỉ nơi giao diện đòi hỏi: mẫu đầu cuối, phần cứng ghép, và đặc trưng datum lớpép. Lỗ through và kích thước phi chức năng giữ chuẩn. Đây là cùng logic như hướng dẫn thiết kế — chỉ định những gì chức năng yêu cầu, không hơn.
Một bản v thanh cái sống sót rà soát DFM mang năm gọi rõ: (1) 'DUNG SAI CHUNG: ISO 2768-mK' trong khối tên; (2) gọi độ chính xác trên vị trí lỗ mẫu đầu cuối (ví dụ dung sai vị trí Ø0.1 mm tại mẫu chuôi); (3) bán kính uốn tối thiểu nêu mỗi đường uốn (0.5×T cho C1100); (4) gọi độ phẳng/dập cán tại các mặt mối; và (5) dải độ dày mạ trên các vùng tiếp xúc. Không có các điều này, xưởng mặc định bao bì chuẩn của nó, mà có thể đúng có thể không đúng điều mối cần.
Mơ hồ tốn gấp đôi: một lần ở phế phẩm, một lần ở lịch trình. Năm gọi chú thích là bảo hiểm rẻ, và chúng là điều đầu tiên rà soát DFM của chúng tôi kiểm.
Kiểm tra theo các gọi dung sai: đo CMM hoặc quang học mẫu đầu cuối và vị trí lỗ; xác minh góc uốn bằng gá hoặc máy chiếu profile; kiểm độ dày và độ phẳng trên các mặt mối; và đo XRF độ dày mạ trên các linh kiện công nhận. Tần suất kiểm bản đồ theo rủi ro: mẫu đầu cuối trên mọi mẫu đầu và tại các khoảng lô định nghĩa, đặc trưng through chỉ trên mẫu đầu.
Tài liệu là một phần của sản phẩm — hồ sơ chất lượng của chúng tôi đính kèm báo cáo kích thước vào mỗi lô, để kiểm tra vào của khách hàng có thể xác nhận các con số thay vì tin chúng. Trang hệ thống chất lượng mô tả khung.
Các lỗi tái diễn chúng tôi thấy: gọi góc uốn ±0.5° mà không bù đàn hồi ngược; đặt lỗ trong vùng uốn; chỉ định độ dày mạ mà không có dải; dung sai mọi kích thước mịn khi chỉ mẫu đầu cuối cần; và bỏ qua ghi chú trạng thái cạnh trên một linh kiện cấp điện áp. Mỗi cái có một chi phí cụ thể: linh kiện đàn hồi ngược bị loại; lỗ vùng uốn méo; mạ không đo làm hỏng một thử mối; báo giá quá dung sai quay lại cao 20%; cạnh sắc làm hỏng một thử PD.
Cả năm là các sửa lúc bản v. Không cái nào đòi năng lực kỳ lạ — chúng đòi các con số phải có trên bản v, đó là mục đích của hướng dẫn này.
Mọi quyết định dung sai trong bài này được kiểm trong rà soát DFM chúng tôi chạy trên mọi yêu cầu trước tạo dao: vật liệu và trạng thái, bán kính uốn đối chiếu bản v, khoảng cách lỗ-sang-uốn, trạng thái cạnh, đặc tả mạ, căn chỉnh datum lớpép, và cân bằng độ chính xác-chi phí. Đầu ra rà soát là một bản v đánh dấu và một lập luận dung sai, để khách hàng thấy các quyết định, không chỉ linh kiện.
Bối cảnh chương trình pin EU thêm một lớp: yêu cầu tài liệu và thiết kế cho tái chế của chuỗi hộ chiếu pin dựa trên cùng kỷ luật dữ liệu mức linh kiện. Gửi bản v của bạn tới đội kỹ thuật của chúng tôi — rà soát DFM, gồm các gọi dung sai, là một phần của mọi báo giá.
Quy định Pin EU (2023/1542) bắt buộc battery passport vào ngày 18 tháng 2 năm 2027 và đã y
Read article
Một thanh cái hỏng xuyên bề mặt lâu trước khi hỏng xuyên cách điện nếu đường bề mặt quá ng
Read article
Định mức một thanh cái không phải một tra cứu — nó là một phép tính. Mức tăng nhiệt mới là
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
