أنماط فشل قضيب التوصيل المصفح نادرًا ما تكون كهربائية — إنها بعدية. موضع فتحة تنحرف 0.3 ملم يزيح تكديس الطرف والبرغي؛ زاوية ثني تنفتح 1.5° تلوي الموصل خارج مستوى التركيب؛ ونتو على حافة الموصل يثقب العازل أثناء التصفيح. هذا الدليل يحول قواعد DFM التي نفرضها في ورشة الختم والثني إلى أرقام يمكن للمهندسين وضعها على مخطط: التفاوتات، أنصاف الأقطار، وتكلفة الدقة.
أنماط فشل قضيب التوصيل المصفح نادرًا ما تكون كهربائية — إنها بعدية. موضع فتحة تنحرف 0.3 ملم يزيح تكديس الطرف والبرغي؛ زاوية ثني تنفتح 1.5° تلوي الموصل خارج مستوى التركيب؛ ونتو على حافة الموصل يثقب العازل أثناء التصفيح. هذا الدليل يحول قواعد DFM التي نفرضها في ورشة الختم والثني إلى أرقام يمكن للمهندسين وضعها على مخطط: التفاوتات، أنصاف الأقطار، وتكلفة الدقة.
في قضيب التوصيل، الأبعاد ليست مجرد ملاءمة — بل هي كهربائية. نمط الثقوب يحدد مساحة تلامس الوصلة وتوزيع العزم عبر الوصلة؛ وتسطح وجه التزاوج يحدد سطح التلامس الفعال عند الوصلة البرغية؛ وحالة الحافة تحدد ما إذا كان العازل ينجو من التصفيح؛ وهندسة الثني تحدد مسار الموصل عبر العلبة وتخليصه من الأجزاء المجاورة.
لهذا تعامل مراجعة DFM لدينا التفاوت كمعلمة كهربائية من الرتبة الأولى: القطعة التي تفي بحساب سعتها لكنها تفوت نمط ثقوبها بنصف ملم هي قطعة فاشلة، لا تجميلية. يغطي مقال قائمة مراجعة DFM بنية المراجعة؛ وهذا المقال يُكمّم الأرقام.
تصنيع قضبان التوصيل التجاري يسير وفق ISO 2768، معيار التفاوتات العامة. يحدد الجزء 1 (الأبعاد الخطية والزاوية) درجات الدقة ناعمة (F)، متوسطة (M)، خشنة (C)، وخشنة جدًا (V)؛ ويحدد الجزء 2 (التفاوتات الهندسية) الفئات H وK وL. التركيبة القياسية الصناعية هي ISO 2768-mK: تفاوتات خطية متوسطة مع الفئة الهندسية K، مذكورة في كتلة عنوان المخطط.
الممارسة المنشورة لقضبان النحاس تحت ISO 2768-mK: الأبعاد الخطية محفوظة عند ±0.2 ملم لأطوال حتى 150 ملم، و±0.3 ملم حتى 600 ملم؛ زوايا الثني عند ±1°؛ مواضع الثقوب عند ±0.15 ملم للقص القياسي. هذه هي الأرقام التي يحصل عليها المخطط «مجانًا» دون منادة بتفاوتات منفردة — والخط الأساس الذي تُسعّر مقابله خيارات الدقة.
الغلاف القياسي: البعد الخطي ≤150 ملم، ±0.2 ملم؛ ≤600 ملم، ±0.3 ملم. موضع الثقب من القص القياسي، ±0.15 ملم؛ القص CNC أو التشغيل يحسّن هذا إلى ±0.05 ملم. قطر الثقب، ±0.1 ملم قياسي، ±0.05 ملم دقيق. ترقيات الدقة تحمل تكاليف حقيقية — الأرقام الصناعية المنشورة تضع موضع الثقب الدقيق بنحو 0.50–1.00 يورو إضافي لكل ثقب، والفئات الدقيقة تضيف 15–50% إلى تكلفة القطعة حسب مجموعة الميزات.
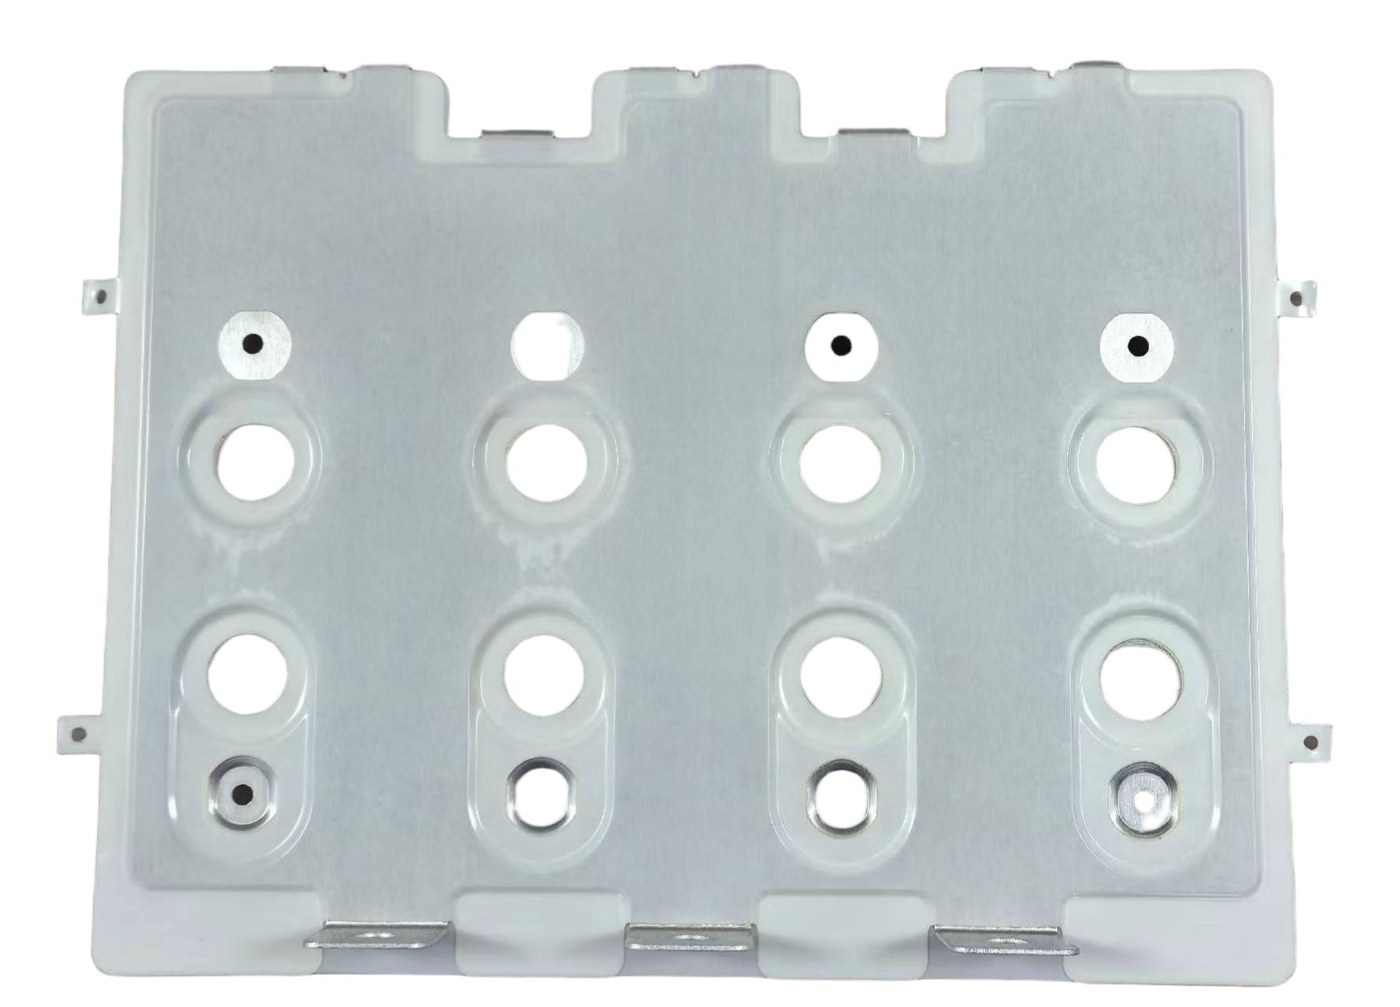
لقضيب توصيل وحدة بطارية بنمط أطراف رباعي الأذرع، فإن الفائدة التراكمية لموضع الثقب ±0.05 ملم هي نمط براغٍ يصطف من المرة الأولى مع مثبت الوحدة. لقضيب توزيع طويل بعشرة ثقوب تركيب، يكون المعيار ±0.15 ملم كافيًا عادةً. قاعدة القرار هي حرجية المحاذاة: أنماط الأطراف والتركيب على التجهيزات المتزاوجة تأخذ الدقة؛ ثقوب التخليص والميزات غير الوظيفية تأخذ المعيار.
أدنى نصف قطر ثني داخلي تحدده المادة، لا التفضيل. لنحاس C1100 ETP والنحاس الأصفر C260، الحد الأدنى المنشور هو 0.5× سماكة المادة — نفس فئة الفولاذ الطري. يحتاج الفولاذ المقاوم للصدأ وألمنيوم 5052-H32 إلى 1×T؛ وألمنيوم 6061-T6 إلى 3×T. الثني بأضيق مما تسمح المادة يشقق خط الثني — فشل لا يمكن إعادة عمله، بل يُلغى فقط.
مع نطاق معامل K من 0.35–0.45 للنحاس، يجب أن يستخدم حساب هامش الثني الأدوات الفعلية وحالة تماسك المادة؛ والفرق بين K=0.35 وK=0.45 عبر عدة ثنيات يمكن أن يتراكم إلى ملم أو أكثر من خطأ النمط المسطح، وهو بالضبط حيث يذهب موضع الثقب النهائي خاطئًا.
تفاوت زاوية الثني بأدوات مكبس الثني القياسي هو ±1°. التشكيل الدقيق بتحكم CNC وأدوات معايرة يحقق ±0.5°، عند زيادة تكلفة موثقة 25–35% على المعيار. يهم تفاوت الزاوية لأن قضيب التوصيل الذي يركب على بنية ثلاثية الأبعاد — وصلة تيار مستمر لعاكس بأذرع على مستويين، حزمة بطارية بقضبان أطراف تعبر الوحدة — يتراكم فيه الخطأ الزاوي إلى عدم محاذاة عند كل واجهة.
النحاس مادة معرضة للارتداد المرن: تسترخي الثنية بعد التشكيل، ويجب تعويض التعويض لكل دفعة مادة وحالة أداة. ممارسة الورشة هي الثني الزائد بزاوية الارتداد المقاسة، والتحقق على القطعة الأولى، وقفل التعويض في برنامج CNC. إذا طلب المخطط ±0.5° دون الإقرار بالارتداد المرن، فستفشل القطع رغم قدرة الأدوات.
الثقب الموضوع قريب جدًا من خط الثني يتشوه مع تمدد المعدن أو انضغاطه حول الثني: يصبح الثقب بيضاويًا وتتشقق الحافة. القاعدة التصميمية هي إبقاء حواف الثقوب على بعد 2× سماكة المادة على الأقل من خط الثني (بعض الورش تشغل 2.5×T للمادة الأسمك). حين يجب أن يجلس الثقب قريبًا من الثني — ثقب طرف عند طية ثني U مباشرة — فالخيارات هي الثني أولًا والقص بعدًا، أو قبول التشوه وتوسيع الثقب إلى التفاوت.
هذا أحد تصحيحات DFM الأكثر شيوعًا التي نجريها على المخططات الواردة، وهو مجاني ليُصلح قبل الأدوات: انقل الثقب، أو أعد ترتيب العملية.
لقضيب التوصيل المصفح، فإن حالة حافة الموصل هي متطلب عازل، لا تجميلي. الناتوء أو الحافة الحادة على الموصل المقصوص يركز المجال الكهربائي ويمكن أن يثقب طبقة PET أو Nomex أثناء التصفيح أو في الخدمة تحت الجهد — نفس آلية إجهاد الحافة التي صُمم ضدها تنسيق العزل والتحكم في التفريغ الجزئي.
التدابير التصنيعية هي: إزالة ناتوء الحافة الحادة (اهتزازية أو كاشطة)، تدوير الحافة أو شطفها حيث يرى الموصل إجهاد الجهد، والتحكم في اتجاه الناتوء بحيث يواجه أي ناتوء متبقي الجانب غير الحرج. ورشة الختم لدينا تحدد حالة الحافة لكل فئة قطعة، ويسجل الفحص حالة الحافة على القطعة الأولى إلى جانب الأبعاد.
وصلة قضيب التوصيل البرغية تنقل التيار عبر الوجوه المتزاوجة؛ والتسطح يتحكم في كم الوجه الذي يتلامس فعلًا. القضيب المقوس أو الملتوي يتلامس على جزء صغير من مساحته، رافعًا مقاومة التلامس ومخلقًا البقعة الساخنة التي تفشل اختبارات الزيادة الحرارية. السكّ أو تسوية بقعة التلامس هو الإصلاح القياسي: ينتج منطقة تلامس مسطحة متحكمًا حول الثقب بإنهاء سطح محدد.
منادة التفاوت لوجه الوصلة هي مواصفة تسطح أو سكّ، لا مجرد ملاحظة خشونة سطح، وهي تنتمي إلى المخطط عند نمط الأطراف. يغطي دليل وصلات الأطراف ممارسة العزم والسطح التي تحوّل الوجه المسطح إلى وصلة مستقرة.
سماكة طلاء القصدير (سطحنا القياسي، عادةً 3–10 ميكرومتر على مناطق التلامس) لها تفاوتها الخاص ونمط فشلها الخاص: رقيق جدًا، فيتدهور حماية الأكسيد والقابلية للحام؛ غير متساوٍ، فتتباين مقاومة التلامس عبر الوصلة. الطلاء يُحدد بنطاق سماكة، لا «مطلي بالقصدير»، ويُقاس بالفلورة السينية أو المقطع العرضي على قطع التأهيل.
يتفاعل الطلاء أيضًا مع التفاوتات: الطلاء السميك على ثقب يغير قطر الثقب الفعال للبرغي، وتراكم الطلاء عند الحواف يمكن أن يؤثر في ملاءمة الأكمام العازلة. القاعدة التصميمية هي تحديد الأبعاد المطلية وسماكة الطلاء منفصلين، وفحص كليهما.
عندما تُصفح الموصلات المختومة في قضيب توصيل متعدد الطبقات، فإن محاذاة الطبقات بالنسبة لبعضها — تمركز الفتحة-إلى-الفتحة عبر التكديس — هي تفاوت جزء مصفح ليس له نظير في القضيب العاري. الطبقات غير المحاذية تعني فتحات أعمدة غير محاذية ونمط طرف يتصارع مع مثبت الوحدة. تستخدم أدوات التصفيح فتحات إرشاد أو ميزات مرجعية مختومة في كل طبقة، ومحاذاة التكديس هي بُعد أول قطعة موثق.
هنا حيث يتفاعل ميزان تفاوت الجزء المختوم مع عملية التصفيح: الإزاحة من طبقة إلى طبقة، تسجيل العازل، وموضع العمود النهائي كلها تساهم في نمط الطرف الذي يراه العميل. يصف مقال عملية التصنيع تسلسل التصفيح؛ مسؤولية التفاوت مشتركة بين خطوتي الختم والتصفيح.
الدقة قرار ميزانية. الأرقام الصناعية المنشورة لتصنيع قضبان النحاس: الدقة الخطية (±0.1 ملم مقابل ±0.2 ملم) تضيف ~15%؛ موضع الثقب الدقيق (±0.05 ملم مقابل ±0.15 ملم) يضيف ~50% على الميزة؛ زاوية الثني الدقيقة (±0.5° مقابل ±1°) تضيف 25–35%؛ قطر الثقب الدقيق يضيف ~25%. التخصيص المفرط لـ ISO 2768-f (ناعمة) حين تكفي المتوسطة يضيف 20–25% إلى تكلفة القطعة الكلية عبر برامج أبطأ وفحص متزايد، وأي شيء أضيق يضيف 40–80%.
الانضباط الهندسي هو منادة الدقة فقط حيث يطلبها الواجه: أنماط الأطراف، والتجهيزات المتزاوجة، وسمات مرجع التصفيح. ثقوب التخليص والأبعاد غير الوظيفية تبقى عند المعيار. هذا هو نفس منطق دليل التصميم — حدد ما تتطلبه الوظيفة، لا أكثر.
مخطط قضيب توصيل ينجو من مراجعة DFM يحمل خمس منادات صريحة: (1) «التفاوتات العامة: ISO 2768-mK» في كتلة العنوان؛ (2) منادات دقة على مواضع ثقوب نمط الأطراف (مثلًا، تفاوت الموضع Ø0.1 ملم عند نمط الأذرع)؛ (3) أدنى نصف قطر ثني مذكور لكل ثنية (0.5×T لـ C1100)؛ (4) منادة تسطح/سكّ عند وجوه الوصلات؛ و(5) نطاق سماكة الطلاء على مناطق التلامس. بدون هذه، تسير الورشة إلى غلافها القياسي الافتراضي، الذي قد يكون أو لا يكون ما تتطلبه الوصلة.
الغموض يكلف ضعفين: مرة في الخردة، ومرة في الجدول الزمني. المنادات الخمس تأمين رخيص، وهي أول ما تفحصه مراجعة DFM لدينا.
الفحص يتبع منادات التفاوت: قياس CMM أو ضوئي لنماذج الأطراف ومواضع الثقوب؛ التحقق من زاوية الثني بمِثبت أو إسقاطي جانبي؛ فحوص السماكة والتسطح على وجوه الوصلات؛ وقياس XRF لسماكة الطلاء على قطع التأهيل. يطابق تردد الفحص المخاطرة: أنماط الأطراف على كل قطعة أولى وفي فترات دفعة محددة، وسمات التخليص على القطعة الأولى فقط.
التوثيق جزء من المخرجات — سجلات الجودة لدينا ترفق التقرير الأبعاد بكل دفعة، حتى يستطيع فحص العميل الوارد تأكيد الأرقام لا الثقة بها. تصف صفحة نظام الجودة الإطار.
الأخطاء المتكررة التي نراها: منادة زاوية الثني ±0.5° دون تعويض الارتداد المرن؛ وضع الثقوب داخل منطقة الثني؛ تحديد سماكة الطلاء دون نطاق؛ تفاوت كل بعد ناعمًا حين يحتاج نمط الأطراف فقط؛ وإغفال ملاحظة حالة الحافة على قطعة ذات فئة جهد. كلٌّ له تكلفة ملموسة: قطعة الارتداد المرن تُلغى؛ ثقب منطقة الثني يتشوه؛ الطلاء غير المقاس يفشل اختبار وصلة؛ التسعيرة المفرطة التفاوت تعود أعلى بنسبة 20%؛ الحافة الحادة تفشل اختبار PD.
الخمسة كلها إصلاحات وقت المخطط. لا تتطلب أيها قدرة غريبة — بل تتطلب الأرقام أن تكون على المخطط، وهو ما هذا الدليل من أجله.
كل قرار تفاوت في هذا المقال يُفحص في مراجعة DFM التي نجريها على كل استفسار قبل الأدوات: المادة والتماسك، نصف قطر الثني مقابل المخطط، تخليص الثقب-إلى-الثني، حالة الحافة، مواصفة الطلاء، محاذاة مرجع التصفيح، وميزان الدقة مقابل التكلفة. مخرجات المراجعة هي مخطط مُعَلَّق ومنطق تفاوت، حتى يرى العميل القرارات، لا القطعة فقط.
يضيف سياق برنامج بطاريات الاتحاد الأوروبي طبقة أخرى: فإن متطلبات التوثيق والتصميم لإعادة التدوير لسلسلة جواز البطارية تعتمد على نفس انضباط البيانات على مستوى القطعة. أرسل مخططك إلى فريقنا الهندسي — مراجعة DFM، بما فيها منادات التفاوت، جزء من كل تسعيرة.
تجعل لائحة الاتحاد الأوروبي للبطاريات (2023/1542) جواز البطارية إلزاميًا في 18 فبراير 2027
Read article
يفشل قضيب التوصيل على سطحه قبل أن يفشل عبر عزله إذا كان مسار الزحف قصيرًا جدًا. يعطي IEC 6
Read article
تقدير قضيب التوصيل ليس جدول مرجعي — بل هو حساب. الزيادة الحرارية هي الحد الحقيقي: IEC 6143
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
