Quando una sbarra esce dalla linea con un difetto, la vera domanda è se il componente può essere riportato a specifica oppure deve essere scartato. Questa guida espone le regole di accettazione di rilavorazione e riparazione: difetti ammissibili, condizioni di scarto duro, controlli dimensionali, di placcatura, isolamento e meccanici dopo la riparazione, il record di tracciabilità, e quando il cliente va notificato e i fascicoli aggiornati.
Quando una sbarra esce dalla linea con un difetto, la vera domanda è se il componente può essere riportato a specifica oppure deve essere scartato. Questa guida espone le regole di accettazione di rilavorazione e riparazione: difetti ammissibili, condizioni di scarto duro, controlli dimensionali, di placcatura, isolamento e meccanici dopo la riparazione, il record di tracciabilità, e quando il cliente va notificato e i fascicoli aggiornati.
Una sbarra che arriva all'ispezione con un difetto ha di solito tre possibili disposizioni: può essere accettata così com'è sotto una deroga documentata, può essere rilavorata e rispedita in re-ispezione, oppure può essere scartata. Questa guida tratta solo il secondo percorso — le regole di accettazione e rifiuto che si applicano dopo che una sbarra è già stata rilavorata o riparata dentro la produzione. Non copre la diagnosi di guasti che compaiono dopo che la barra è stata installata in un cabinet, inverter o rack di batteria; quel lavoro di manutenzione sul campo segue una procedura separata di manutenzione e servizio.
I tre termini sono facili da confondere in officina, e separarli all'inizio decide chi può firmare il componente. Rilavorazione (rework) è l'azione intrapresa su un prodotto non conforme affinché torni a soddisfare il disegno originale, la specifica di acquisto e lo standard di accettazione. Riparazione (repair) è l'azione che riporta il componente a una condizione utilizzabile ma lo lascia, per qualche aspetto, non identico alla specifica originale; una riparazione necessita quindi di solito di una deviazione o deroga documentata prima della spedizione. Deroga (concession) è l'approvazione registrata al rilascio di un prodotto che ancora si discosta dal disegno, e se il vostro fornitore può concederla unilateralmente oppure deve ottenere la vostra firma dipende dal contratto e dal piano qualità approvato dal cliente.
La logica di accettazione di questa guida vale per sbarre di rame punzonate, piegate, laminate e isolate, così come per collegamenti, montanti e nastri di rame assemblati con prigionieri, terminali crimpati o giunti saldati. I valori effettivi di passaggio/fallimento per spessore, sezione, livello di isolamento, coppia e estrazione non sono ripetuti qui; ogni tale numero è fissato dal disegno di progetto, dalla specifica di acquisto e dallo standard di accettazione concordato, e va letto da quei documenti prima della prima decisione di rilavorazione.
Leggere questo documento insieme alla pratica di ispezione più ampia coperta nella nostra pagina di qualità e record di accettazione, che descrive come l'evidenza di ispezione è raccolta, conservata e consegnata al cliente. Se i vostri disegni non sono ancora stati rilasciati alla produzione, la guida al progetto della sbarra mostra dove i requisiti di accettazione avrebbero dovuto essere già scritti.
Prima che qualcuno tocchi il componente difettoso, entra in una revisione controllata. La barra — insieme alla sua identificazione di matricola o lotto, alla cartella di viaggio e ai record di ispezione che hanno segnalato il difetto — è contrassegnata come bloccata, segregata dal magazzino conforme, e tenuta in un luogo dove non può essere imballata o spedita per errore. Mescolare componenti bloccati con stock rilasciato è il modo in cui una sbarra rifiutata lascia lo stabilimento, e nessuna documentazione successiva rimedia a questo.
La revisione registra prima dove il difetto è stato trovato. Può essere comparso in una stazione di processo dopo piegatura, punzonatura, placcatura o laminazione; all'ispezione finale dopo tutte le operazioni; oppure in un lotto restituito dal cliente o dalla fase di assemblaggio successiva. L'origine conta perché indica quale passo di processo dovrebbe essere corretto, e cambia quanto del lotto va esaminato per lo stesso problema. Un difetto che compare solo su un terminale di un componente può essere isolato; un difetto che risale a un bagno di placcatura, uno strumento di crimpatura o un rullo di laminazione può interessare un intero lotto e innesca una verifica retroattiva più ampia.
L'evidenza è acquisita prima che la rilavorazione inizi: posizione e carattere del difetto, le dimensioni misurate contro il disegno, qualsiasi condizione di superficie o isolamento, e le letture dell'ispezione precedente. Fotografie o scansioni dell'area interessata sono tenute con il record. In questa fase l'ingegneria qualità possiede la decisione di disposizione; le questioni di rischio strutturale, elettrico o termico vanno all'ingegneria di prodotto; tutto ciò che tocca una specifica approvata dal cliente passa per la via di notifica al cliente descritta più avanti in questa guida.
Non ogni difetto può essere riparato, e il primo taglio di ammissibilità segue un principio unico: la riparazione deve riportare il componente a una condizione verificabile contro la specifica originale, senza cambiare la sua geometria portante carico, il suo sistema dielettrico oppure la sua storia termica in un modo che il disegno non consente. Le classi di difetto seguenti sono quelle che le officine trattano comunemente come rilavorabili, a condizione che il conduttore di base e il giunto sotto il difetto restino integri:
Ciascuna di queste voci è solo un candidato. L'ammissibilità dipende ancora dalla posizione del difetto (zona di contatto, zona di piega, bordo di campo di tensione o corpo liscio), dal fatto che il difetto raggiunga una dimensione critica, e da ciò che lo standard di accettazione consente. Un ritocco accettabile su un bordo del corpo esterno può essere rifiutato su una faccia di terminale di accoppiamento.
Alcune condizioni non possono essere rimediate dalla rilavorazione, perché il danno è interno, strutturale o termico piuttosto che un errore di superficie o assemblaggio. L'officina dovrebbe trattare le seguenti come condizioni di scarto a meno che un ingegnere qualificato e, dove richiesto, il cliente emettano una deviazione scritta; rilavorare oltre queste linee tende a produrre un componente che sembra riparato ma porta il modo di guasto originale in servizio:
Quando un difetto siede vicino a una di queste linee di scarto, la decisione di default dovrebbe essere conservativa. L'escalation all'ingegneria e al cliente costa tempo; spedire un componente che porta un rischio residuo ignoto costa molto di più, e una rilavorazione che nasconde un giunto surriscaldato o uno strato delaminato tende a riapparire come guasto sul campo sotto carico.
La tabella seguente condensa la decisione di rilavorazione in quattro colonne utilizzabili al banco di ispezione: il tipo di difetto, se è rilavorabile o va scartato, i controlli che vanno ripetuti dopo qualsiasi rilavorazione accettata, e cosa il record deve contenere. I limiti numerici sono volutamente lasciati fuori dalla tabella; provano dal disegno, dalla specifica di acquisto e dallo standard di accettazione concordato per il progetto.
| Tipo di difetto | Disposizione | Controlli post-rilavorazione obbligatori | Requisiti di record |
|---|---|---|---|
| Terminale allentato o sottocrimpato; prigioniero danneggiato o sbagliato | Rilavorabile: ri-crimpare o sostituire il prigioniero con hardware approvato | Dimensioni di terminale e foro, controllo coppia ed estrazione, visivo della superficie di contatto, posizione del giunto contro il disegno | Operatore, lotto hardware terminale/prigioniero, metodo di rilavorazione, letture di coppia ed estrazione, identità dell'ispettore e data |
| Piccolo graffio locale di placcatura o finitura mancante su un bordo non di contatto | Rilavorabile per ritocco locale o riplaccatura, metallo base integro | Spessore e aderenza di placcatura secondo specifica, copertura del bordo, miscela visiva, assenza di rame esposto nella zona ritoccata | Zona ritoccata, lotto bagno o materiale, letture di spessore e aderenza, ispettore e data |
| Film, guaina o rivestimento isolante danneggiato; rame integro | Rilavorabile: sostituire l'isolamento con materiale approvato | Resistenza di isolamento, tenuta/hi-pot, linea di fuga e distanza in aria, accoppiamento e copertura, visibilità della marcatura | Lotto materiale isolante, descrizione della sostituzione, letture dielettriche e di resistenza, ispettore e data |
| Deformazione lieve o non planarità, nessuna fessura o perdita di sezione | Rilavorabile: livellamento o raddrizzamento controllato | Planarità, dimensioni complessive e posizione fori, raggio di piega e condizione di tempra, accoppiamento di montaggio | Metodo di livellamento, lettura di planarità, risultati dimensionali, ispettore e data |
| Marcatura sbagliata, mancante o illeggibile | Rilavorabile: correggere o riapplicare il marchio | Leggibilità, posizione del marchio secondo disegno, codice di tracciabilità, nessun vecchio marchio contrastante residuo | Disposizione del vecchio marchio, nuovo marchio applicato, ispettore e data |
| Delaminazione dielettrica o fessura passante nel pacchetto laminato | Scarto — non rilavorare | Nessuno sul percorso riparato; registrare invece l'evidenza di rifiuto | Matricola/lotto, descrizione e evidenza del difetto, motivo di scarto, autorizzazione di disposizione |
| Perdita di placcatura su larga area con metallo base esposto oltre la zona di ritocco | Scarto, a meno che una rifinitura completa sia approvata da specifica oppure sia concessa una deroga cliente | Dove si persegue la deroga: spessore, aderenza e copertura di placcatura sull'intera barra | Evidenza di ispezione, riferimento disegno/specifica, titolare della deroga e livello di approvazione, ispettore e data |
| Sottosezione del conduttore o danno di lavorazione oltre il margine consentito | Scarto | Nessuno sul percorso riparato; misurazione conservata come evidenza di rifiuto | Condizione misurata, riferimento di sezione del disegno, autorizzazione di scarto, ispettore e data |
| Zona di terminale o giunto precedentemente surriscaldata (scolorimento, rammollimento, danno isolamento) | Scarto — riplaccatura o ricoppia non ripristinano le proprietà | Nessuno sul percorso riparato; evidenza termica o di condizione conservata | Condizione osservata, storia termica, se disponibile, motivo di scarto, autorizzazione, ispettore e data |
Leggere la colonna «controlli obbligatori» come un insieme minimo. Alcuni di questi controlli si sovrappongono all'ispezione del primo articolo: dopo una rilavorazione che cambia un giunto, una superficie placcata o un sistema di isolamento, la famiglia di prove interessata è ripetuta anche se le altre famiglie sono rimaste intatte.
Una rilavorazione è accettata non perché la riparazione è stata fatta pulita, ma perché è stata fatta con gli stessi materiali, controlli di processo e criteri di accettazione della costruzione originale. Riparazioni di banco ad hoc — una goccia di saldatura dove la specifica richiede una crimpatura, un avvolgimento di nastro generico dove appartiene un film qualificato, una lima a mano per rincorrere un foro — sono riparazioni di nome, e portano il rischio che il processo originale era progettato per evitare.
Lavoro su terminale e prigioniero. Una crimpatura difettosa è rifatta con il terminale approvato, l'attrezzatura corretta e gli stessi parametri di crimpatura documentati per il giunto originale. Un prigioniero danneggiato è sostituito con hardware dal lotto approvato; se l'interfaccia filettata o di saldatura stessa è danneggiata, il componente va verso lo scarto piuttosto che una sostituzione. Il giunto ricostruito è poi trattato come un nuovo giunto meccanico per l'ispezione.
Rifinitura locale. Un ritocco locale segue la sequenza di placcatura e finitura superficiale consentita dalla specifica di finitura: preparazione della superficie, deposizione o ristagnatura dentro il processo qualificato, e qualsiasi post-trattamento come protezione anti-appannamento. Dove il difetto raggiunge una faccia di contatto o un bordo ad alto campo, la questione se la riparazione locale è consentita va all'ingegneria piuttosto che essere decisa al banco. La nostra guida al processo di elettroplaccatura spiega come deposizione del rivestimento, maschera e finitura dei bordi sono normalmente controllati in produzione; la via di rilavorazione dovrebbe seguire gli stessi controlli invece di improvvisarci intorno.
Sostituzione dell'isolamento. Un isolatore danneggiato è sostituito con il materiale e lo spessore specificati sul disegno; sostituire una guaina o un nastro disponibile localmente cambia il sistema dielettrico e necessita di approvazione ingegneristica. Livellamento. Il raddrizzamento è eseguito con forza controllata e verificato per ritorno elastico, con attenzione a se la zona di piega è stata lavorata. Marcatura. Il vecchio marchio è rimosso o coperto in modo approvato così da non poter essere letto accanto al nuovo.
Per una barra di sostituzione una tantum costruita su disegno cliente, valgono gli stessi controlli di materiale e finitura. Le sbarre di rame su misura di sostituzione elencate sulla pagina prodotto portano un prezzo di campione a partire da US$47 sulla pagina prodotto; il prezzo di serie è quotato a disegno, e qualsiasi rilavorazione su quelle barre segue il percorso dei record di ispezione di questa guida piuttosto che una scorciatoia separata.
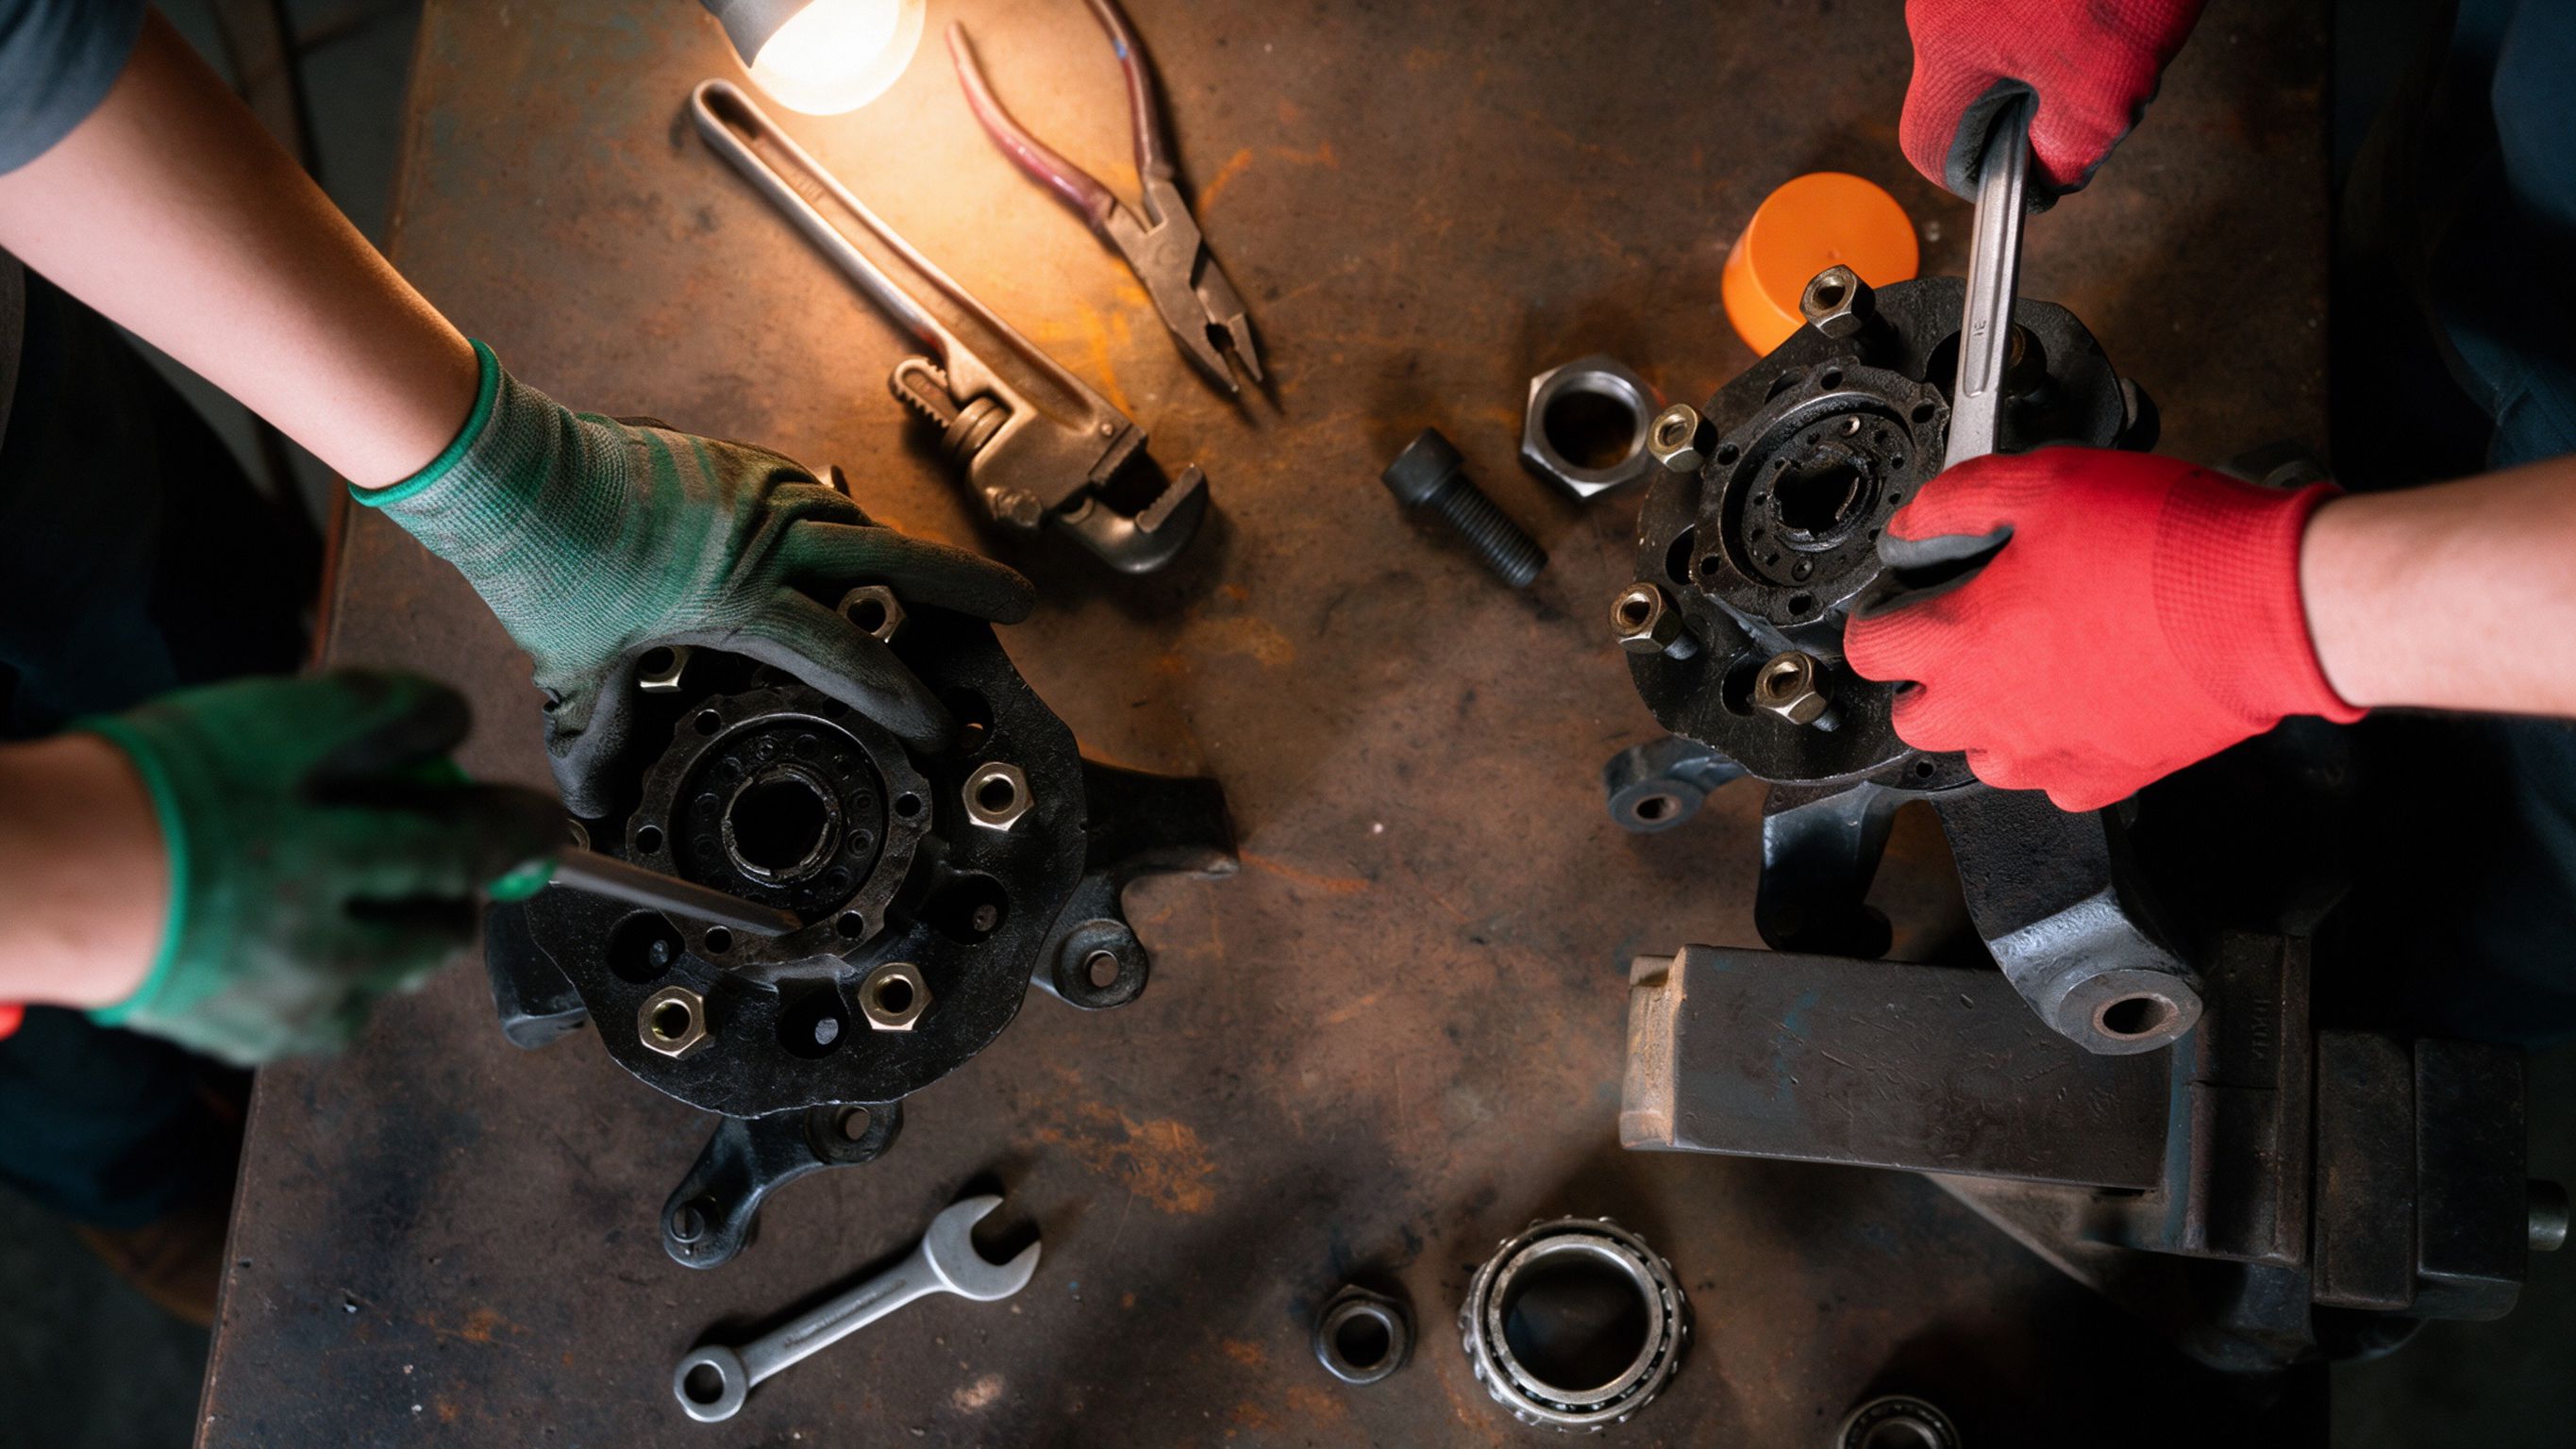
Dopo qualsiasi rilavorazione che ha toccato il corpo, un terminale, una piega o un foro, la barra torna all'ispezione dimensionale contro il disegno rilasciato. L'ispettore verifica lunghezza e larghezza complessive, posizioni e diametri dei fori, spaziatura dei terminali, angoli e raggi di piega, e qualsiasi dimensione di datum da cui dipende l'assieme di accoppiamento. Dove la rilavorazione ha coinvolto il livellamento, la planarità è misurata sulla superficie di riferimento specificata e confrontata con la tolleranza di disegno; una barra che siede piana sul banco ma ondeggia contro le sue facce di montaggio non è stata in realtà livellata.
I controlli di accoppiamento contano tanto quanto le singole misure. Un terminale rilavorato che si è ri-crimpato pulito deve ancora allinearsi al proprio prigioniero o capocorda di accoppiamento; una sezione di isolamento sostituita deve ancora lasciare libero dai componenti adiacenti nel pacchetto. Dove possibile, la barra è accoppiata a secco contro un fissaggio di accoppiamento o un mock-up di assieme prima del rilascio, e l'osservazione di accoppiamento è registrata insieme alle letture dimensionali.
Il record dimensionale cattura i valori misurati, il calibro o il metodo usato, e l'ispettore. Le dimensioni non interessate dalla rilavorazione non necessitano tutte di rimisurazione, ma il record dovrebbe dire quali dimensioni sono state ricontrollate e perché il resto è stato lasciato com'era. Questa distinzione tiene la re-ispezione proporzionata: un terminale rifatto non richiede di rimisurare ogni dimensione del corpo liscio, ma richiede di verificare ogni dimensione che il giunto tocca.
Dove la rilavorazione ha toccato la finitura superficiale, la re-ispezione verifica che la finitura sostitutiva soddisfi la specifica in spessore, aderenza e copertura, piuttosto che giudicarla dall'aspetto da solo. Lo spessore è verificato nella zona ritoccata e alla transizione verso la finitura originale; l'aderenza è valutata col metodo definito dallo standard di accettazione; la copertura è ispezionata per confermare che non ci siano salti, metallo base esposto o chiazze porose lungo bordi e fori.
I ritocchi locali sono i punti dove la qualità della finitura tende a differire di più dalla superficie originale depositata da bagno. La miscela intorno alla zona riparata è verificata per bordi ruvidi, accumulo al confine e qualsiasi rischio di corrosione dove la nuova finitura incontra la vecchia. Se la zona ritoccata è una superficie di contatto di accoppiamento, la condizione della finitura lì è trattata sotto i requisiti di zona di contatto della specifica piuttosto che le regole più lasche che valgono per i bordi non di contatto.
Qualsiasi rifinitura che ha dovuto rimuovere la placcatura originale per raggiungere metallo base integro è rivista contro la regola di scarto per sottosezione della Sezione 4. Se il processo di riparazione stesso ha rimosso materiale oltre il margine consentito, la finitura sembra recuperata ma la sezione del conduttore ha già attraversato la linea di scarto. La selezione della finitura superficiale e i trade-off tra stagno, argento e rame protetto sono coperti nel materiale di selezione finitura su questo sito; la decisione di rilavorazione dovrebbe fare riferimento alla finitura effettivamente specificata sul disegno, non alla finitura preferita per un nuovo progetto.
Dopo una sostituzione dell'isolamento, una sezione rivestita di nuovo o qualsiasi rilavorazione vicino a un confine tra parte in tensione e metallo vicino, la prestazione dielettrica della zona riparata è riprovata prima che la barra sia rilasciata. La re-ispezione segue la sequenza di prova dell'isolamento definita dalla specifica di progetto: resistenza di isolamento sulle superfici rilevanti, un controllo di tenuta o hi-pot tra conduttore e struttura di terra, e verifica che le distanze di linea di fuga e di aria al bordo riparato soddisfino ancora i requisiti di coordinamento dell'isolamento per il livello di tensione.
Per le barre laminate, una riparazione che ha aperto il pacchetto o sostituito un film merita cura extra: l'ordine degli strati, la sovrapposizione del film ai bordi e l'assenza di aria intrappolata o gap di adesivo sono verificati visivamente e, dove il progetto lo richiede, con ispezione interna. Vuoti interni e delaminazioni non si rivelano in una prova di tenuta di routine, motivo per cui una barra laminata che è stata aperta e reimpilata è rivista contro le stesse aspettative di informazione interna di una nuova costruzione. La nostra guida alle prove di isolamento descrive in dettaglio i controlli di resistenza e tenuta, e la guida all'ispezione di vuoti e CT spiega quando l'imaging interno è necessario per confermare l'integrità degli strati.
Un isolamento riparato che passa una prova di tenuta a condizione ambiente deve ancora coprire l'ambiente di servizio: umidità, inquinamento, ciclo termico e vibrazione possono tutti invecchiare una tenuta riparata più velocemente del legame di fabbrica originale. Dove l'applicazione è esterna, umida o chimicamente esposta, la revisione ingegneristica dovrebbe confermare che il materiale sostitutivo e il metodo di riparazione corrispondono a quell'ambiente piuttosto che alle condizioni di banco più pulite sotto cui la prova è stata eseguita.
Ogni giunto meccanico rilavorato o sostituito è riconvalidato come giunto, non accettato perché l'elemento di fissaggio sembra seduto. Il controllo segue il tipo di giunto: prigionieri filettati e terminali bullonati passano per la sequenza di coppia specificata, terminali crimpati o saldati sono verificati per ritenuta meccanica, e qualsiasi giunto che dipende da pressione di contatto è verificato per portare carico come il progetto originale intendeva. La prova di estrazione o ritenuta, dove la specifica la richiede, è eseguita sul giunto ricostruito e registrata piuttosto che inferita dalla storia di prova del giunto originale.
La prestazione del giunto dopo rilavorazione dipende dalla condizione superficiale tanto quanto dall'elemento di fissaggio: una faccia di accoppiamento che è stata graffiata, ristagnata o ritoccata durante la riparazione può cambiare resistenza di contatto e comportamento di rilassamento. La zona di contatto è ispezionata per danno, e se la rilavorazione ha modificato il materiale dell'interfaccia, il giunto potrebbe necessitare della revisione di prestazione di contatto che la qualifica originale copriva. La guida all'accettazione di coppia ed estrazione del terminale espone come questi controlli di giunto sono documentati e cosa il record di accettazione deve contenere.
La re-ispezione meccanica copre anche ciò che la rilavorazione può avere disturbato indirettamente: un'operazione di livellamento può spostare un prigioniero o un foro; una rifinitura locale può lasciare residuo su una rondella isolante o una filettatura; un isolatore sostituito può cambiare come il giunto serra. L'ispettore percorre la barra cercando effetti secondari piuttosto che controllare solo il punto riparato.
Un componente rilavorato è tracciabile solo se il record permette a qualcuno dopo di rispondere, in termini chiari, cosa era sbagliato, cosa è stato fatto, quali materiali sono entrati, chi l'ha verificato, e quali sono stati i risultati. Il record viaggia con il componente per il resto della produzione e resta con la documentazione di lotto al rilascio. Un record che dice semplicemente «rilavorato e passato» non può supportare un audit, una revisione di reclamo del cliente o un'indagine sul campo successiva.
I contenuti minimi del record sono:
Dove lo stesso difetto ricorre su più componenti, il record alimenta anche il ciclo di azione correttiva: le voci di rilavorazione sono raggruppate per tipo di difetto e passo di processo così che la causa radice in fabbricazione possa essere affrontata invece di riparare i pezzi uno per uno. Un'officina che spende il proprio sforzo a riparare difetti ripetuti senza correggere il processo a monte accumula costo e rischio di rilavorazione più velocemente di quanto migliori la qualità.
Non ogni rilavorazione interna raggiunge il cliente, ma la linea tra rilavorazione interna e deviazione verso il cliente è definita dal contratto, dal piano qualità approvato e dal fatto che il componente corrisponda ancora alla propria specifica rilasciata. La regola di default è conservativa: se l'azione ha riportato il componente alla specifica originale con un metodo di rilavorazione approvato, può di solito restare interna; se il componente è stato riparato piuttosto che rilavorato, oppure se la rilavorazione ha toccato una caratteristica che il cliente ha approvato al primo articolo, il cliente è notificato prima del rilascio.
La notifica al cliente è richiesta almeno in queste situazioni: la riparazione lascia una deviazione dal disegno o dalla specifica di acquisto; la rilavorazione cambia un materiale, finitura o tipo di giunto che faceva parte della costruzione approvata; il componente interessato appartiene a un lotto di primo articolo o qualifica approvato dal cliente; oppure la rilavorazione segue un difetto che ha interessato anche unità già spedite e richiede una verifica retroattiva. La notifica dovrebbe portare le stesse informazioni del record interno: cosa è successo, cosa è stato fatto, cosa è stato ricontrollato, e l'evidenza dietro la disposizione. Se il cliente firma la deroga, accetta una conferma di rilavorazione, oppure chiede una riprova completa, si decide caso per caso, ma la decisione dovrebbe essere su carta prima che il componente spedisca.
I fascicoli sono aggiornati per corrispondere alla condizione as-built. I riferimenti di disegno o specifica sulla cartella di viaggio riflettono la revisione effettivamente usata; il record qualità mostra la rilavorazione e la re-ispezione; qualsiasi deroga è archiviata con il lotto. Se la rilavorazione rivela una debolezza ricorrente di progetto o manifattura, la modifica retroagisce sulla revisione del disegno o del processo piuttosto che essere assorbita in un singolo componente riparato. La logica di qualifica dopo un cambiamento di materiale o processo rispecchia ciò che la nostra guida alla riqualifica di seconda fonte descrive: un cambiamento che interessa un giunto, finitura o sistema di isolamento può richiedere di ripetere i controlli di qualifica rilevanti, non solo l'ispezione di banco sulla barra riparata.
Se il vostro progetto ha obblighi di accettazione speciali, requisiti di evidenza di audit oppure un contratto che nomina un processo di deroga, sollevare il caso con il nostro team ingegneria e qualità attraverso la pagina di contatto prima che la rilavorazione sia chiusa, così che il livello di approvazione giusto e l'aggiornamento del fascicolo siano in posto piuttosto che ricostruiti dopo.
Una routine di accettazione della rilavorazione coerente esegue ogni volta lo stesso ordine: bloccare e segregare, registrare il difetto e l'evidenza, giudicare l'ammissibilità contro le regole di scarto e rilavorazione, eseguire la rilavorazione dentro il processo qualificato, eseguire le famiglie di re-ispezione obbligatorie, scrivere il record tracciabile, e poi decidere se serve notifica al cliente o aggiornamento del fascicolo. Saltare il passo del record per risparmiare tempo, oppure decidere l'ammissibilità dopo che la riparazione è già iniziata, sono le due abitudini che più spesso trasformano un difetto contenuto in un problema spedito.
L'escalation va innescata presto quando il difetto siede vicino a una linea di scarto, tocca una zona di contatto o ad alto campo, coinvolge un'area surriscaldata o ricotta, oppure interessa una caratteristica approvata dal cliente. Ingegneria qualità e ingegneria di prodotto rivedono insieme; il cliente è coinvolto prima del rilascio dove il contratto lo richiede. Quando un lotto mostra lo stesso difetto più di una volta, l'escalation passa dalla disposizione a livello di componente a un'azione correttiva a livello di processo.
Quando esaminate la pratica di rilavorazione di un fornitore, chiedere quali sono le sue categorie di disposizione, come separa rilavorazione da riparazione e deroga, quali ispezioni si ripetono dopo ogni tipo di riparazione, come il record di rilavorazione è collegato alla matricola o al lotto, e quali situazioni richiedono la firma del cliente. Un fornitore che può mostrare il formato del record, la checklist di controllo e il percorso di approvazione è più avanti di uno che descrive la rilavorazione come «la sistemiamo e diamo un'occhiata». Per il versante a monte dello stesso gate qualità, la checklist DFM di rilascio disegno mostra come i requisiti di accettazione dovrebbero essere fissati sul disegno prima che la produzione parta, così che meno difetti arrivino alla fase di rilavorazione in primo luogo.
Un confine da dichiarare chiaramente: dopo un evento termico in un'installazione a batteria o di potenza, le sbarre e le interconnessioni danneggiate sono giudicate sotto le regole di sicurezza e sostituzione proprie dell'evento, non sotto una logica di riparazione d'officina. La guida all'applicazione delle norme antincendio BESS copre ciò che ispettori e organi di norma si aspettano da documentazione di sostituzione e residui in quel contesto; le regole di rilavorazione e scarto di questa guida valgono per le non conformità di produzione, non per l'hardware sul campo post-evento.

Una seconda fonte dovrebbe ridurre il rischio, e di solito ne aggiunge invece un po': il d
Leggi l’articolo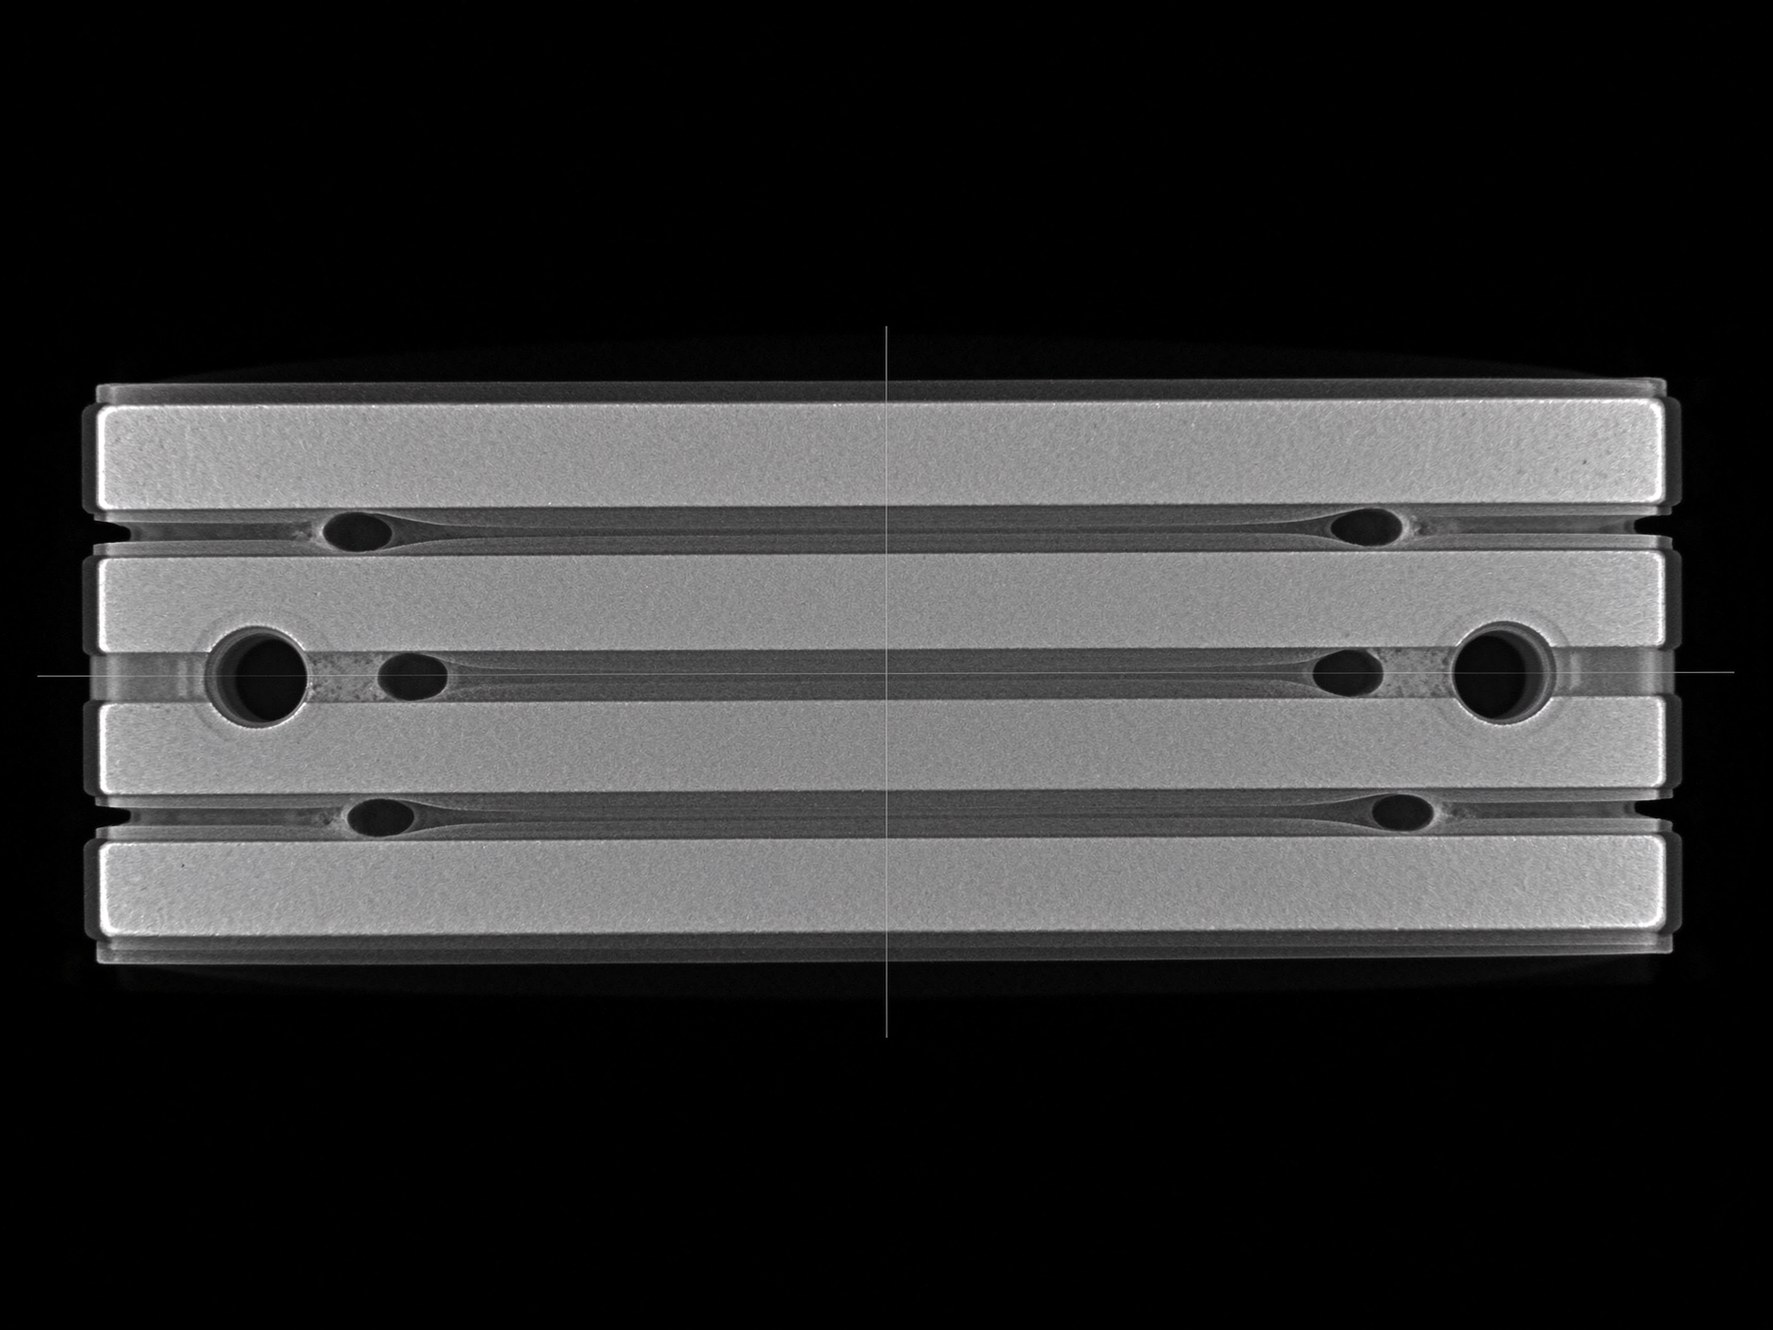
I vuoti interni non perforano una sbarra laminata il primo giorno. Distorcono il campo ele
Leggi l’articolo
Nadia Rahman è ingegnere di qualità e conformità con 9 anni di esperienza nei sistemi qualità di componenti elettrici. Gestisce i programmi ISO 9001 e IATF 16949 di SHANYUAN, l'ispezione in entrata e in uscita, e la documentazione di conformità UL/IEC. Ha una laurea in Ingegneria Industriale de
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
