No todo defecto de barra se repara, y no todo lo que parece sencillo debe repararse. Una barra que llega a inspección con una rayadura superficial, una soldadura fría o un recubrimiento irregular está en una decisión de disposición: retrabajo, reparación, descarte o volver a empezar. La decisión equivocada cuesta dos veces: una pieza desechable que se repara y envía, o una reparable que se tira por falta de criterio. Esta guía clasifica los defectos, define cuándo el retrabajo es aceptable y cuándo la pieza debe ir a chatarra, y describe la reinspección que sigue a cualquier reparación.
No todo defecto de barra se repara, y no todo lo que parece sencillo debe repararse. Una barra que llega a inspección con una rayadura superficial, una soldadura fría o un recubrimiento irregular está en una decisión de disposición: retrabajo, reparación, descarte o volver a empezar. La decisión equivocada cuesta dos veces: una pieza desechable que se repara y envía, o una reparable que se tira por falta de criterio. Esta guía clasifica los defectos, define cuándo el retrabajo es aceptable y cuándo la pieza debe ir a chatarra, y describe la reinspección que sigue a cualquier reparación.
Una barra que llega a inspección con un defecto tiene tres disposiciones posibles: aceptarla tal cual bajo una concesión documentada, retrabajarla y devolverla a reinspección, o desecharla. Esta guía trata solo del segundo camino: las reglas de aceptación y rechazo que aplican después de que una barra ya fue retrabajada o reparada dentro de producción. No cubre el diagnóstico de fallos que aparecen una vez que la barra está instalada en un armario, un inversor o un rack de batería; ese trabajo de mantenimiento de campo sigue un procedimiento de servicio separado, y sus criterios de reemplazo se gobiernan por las reglas del suceso, no por la lógica de banco de producción.
Los tres términos se confunden fácilmente en el taller, y separarlos desde el principio decide quién puede firmar la pieza. Retrabajo es la acción sobre un producto no conforme para que vuelva a cumplir el dibujo original, la especificación de compra y el estándar de aceptación. Reparación es la acción que devuelve la pieza a un estado utilizable, pero la deja en algún aspecto no idéntica a la especificación original; una reparación necesita por tanto una desviación o concesión documentada antes del envío. Concesión es la aprobación registrada para liberar un producto que aún se aparta del dibujo; que el suministrador puede concederla unilateralmente o debe recabar tu firma depende del contrato y del plan de calidad aprobado por el cliente.
La lógica de aceptación de esta guía aplica a barras de cobre estampadas, dobladas, laminadas y aisladas, así como a puentes, pletinas y tramos montados con espárragos, terminales crimpados o uniones soldadas. Los valores reales de paso/fallo para espesor, sección, nivel de aislante, par y tracción no se repiten aquí; cada número lo fija el dibujo del proyecto, la especificación de compra y el estándar de aceptación acordado, y debe leerse de esos documentos antes de la primera decisión de retrabajo.
Lee este documento junto con la práctica de inspección más amplia de la página de calidad y registros de aceptación, que describe cómo se recopila, almacena y entrega al cliente la evidencia de inspección. Si tus dibujos aún no se han liberado a fabricación, la guía de diseño de barras muestra dónde debieron haber quedado escritos los requisitos de aceptación.
Antes de que nadie toque la pieza defectuosa, ésta entra en una revisión controlada. La barra —junto con su identificación de serie o lote, su viaje de taller y los registros de inspección que marcaron el defecto— se etiqueta como retenida, se segrega del stock conforme y se guarda en un lugar donde no pueda empacarse ni enviarse por error. Mezclar piezas retenidas con stock liberado es como sale una barra rechazada de la fábrica, y ningún papeleo posterior lo arregla.
La revisión registra primero dónde se encontró el defecto. Pudo aparecer en una estación en proceso después del doblado, punzonado, recubrimiento o laminado; en la inspección final después de todas las operaciones; o en un lote devuelto por el cliente o la etapa de ensamblaje siguiente. El origen importa porque señala qué paso del proceso debe corregirse, y cambia cuánto del lote debe examinarse buscando el mismo problema. Un defecto que aparece solo en un terminal de una pieza puede estar aislado; un defecto que se remonta a un baño de recubrimiento, una herramienta de crimp o un rodillo de laminado puede afectar a todo un lote y dispara una revisión más amplia hacia atrás.
La evidencia se captura antes de que empiece el retrabajo: la ubicación y el carácter del defecto, las dimensiones medidas contra el dibujo, cualquier estado superficial o de aislante, y las lecturas de inspecciones previas. Se guardan con el registro fotografías o escaneos de la zona afectada. En esta etapa la ingeniería de calidad es dueña de la decisión de disposición; las preguntas de riesgo estructural, eléctrico o térmico van a ingeniería de producto; todo lo que toque una especificación aprobada por el cliente sigue la ruta de notificación al cliente que se describe más adelante en esta guía.
Los defectos que admiten retrabajo son los que se restauran a especificación sin cambiar la geometría esencial ni las propiedades eléctricas. La lista siguiente recoge los casos más comunes y el método de retrabajo típico.
El retrabajo es aceptable cuando el resultado final cumple el dibujo. No es aceptable cuando el operario «mejora» la pieza más allá de lo que el dibujo permite: por ejemplo, pulir más allá de la profundidad de rayadura especificada, o rellenar más material del que el diseño contempla. La reinspección después del retrabajo es la que confirma que la pieza volvió a especificación.
Algunos defectos no admiten retrabajo. Restaurarlos a especificación sería mecánicamente imposible, o introduciría un riesgo que la reinspección no puede cerrar. Estos son los casos donde la pieza debe ir a chatarra, sin discutirlo.
Estos defectos se reconocen en el triaje y se marcan para desecho sin pasar por la banca de retrabajo. Dejarlos en la línea de retrabajo es una tentación que cuesta: una pieza fracturada «parchada» y enviada puede fallar en servicio, y el coste de ese fallo supera con mucho al de la pieza nueva.
La tabla siguiente condensa la decisión de retrabajo en cuatro columnas que puedes usar en el banco de inspección: el tipo de defecto, si es retrabajable o debe desecharse, las verificaciones que deben repetirse después de cualquier retrabajo aceptado, y qué debe contener el registro. Los límites numéricos se omiten deliberadamente de la tabla; vienen del dibujo, la especificación de compra y el estándar de aceptación acordado para el proyecto.
| Tipo de defecto | Disposición | Verificaciones obligatorias post-retrabajo | Requisitos del registro |
|---|---|---|---|
| Terminal suelto o mal crimpado; espárrago dañado o equivocado | Retrabajable: recrimpar o sustituir el espárrago con herraje aprobado | Dimensiones de terminal y agujero, verificación de par y tracción, inspección visual de la cara de contacto, posición de la unión contra el dibujo | Operario, lote de herraje de terminal/espárrago, método de retrabajo, lecturas de par y tracción, inspector y fecha |
| Rayadura local de recubrimiento o acabado faltante en un borde sin contacto | Retrabajable por retoque local o recubrimiento, sustrato intacto | Espesor y adherencia del recubrimiento según especificación, cobertura del borde, mezcla visual, ausencia de cobre expuesto en la zona retocada | Zona retocada, lote de baño o material, lecturas de espesor y adherencia, inspector y fecha |
| Película, manguito o recubrimiento aislante dañado; cobre sin daño | Retrabajable: reemplazar el aislante con material aprobado | Resistencia de aislamiento, rigidez dieléctrica, línea de fuga y distancia de aislamiento, ajuste y cobertura, visibilidad del marcado | Lote de material aislante, descripción del reemplazo, lecturas dieléctricas y de resistencia, inspector y fecha |
| Doblado leve o falta de planaridad, sin grieta ni pérdida de sección | Retrabajable: aplanado o enderezado controlado | Planaridad, dimensiones generales y posición de agujeros, radio de doblado y estado de temple, ajuste de acoplamiento | Método de aplanado, lectura de planaridad, resultados dimensionales, inspector y fecha |
| Marcado equivocado, faltante o ilegible | Retrabajable: corregir o reaplicar la marca | Legibilidad, ubicación de la marca según dibujo, código de trazabilidad, que no quede una marca antigua contradictoria | Disposición de la marca antigua, nueva marca aplicada, inspector y fecha |
| Delaminación dieléctrica o grieta pasante en el stack laminado | Desecho — no retrabajar | Ninguna en la ruta de reparación; registrar la evidencia de rechazo en su lugar | Serie/lote, descripción y evidencia del defecto, razón del desecho, autorización de disposición |
| Pérdida de recubrimiento en área grande con sustrato expuesto más allá de la zona de retoque | Desecho, a menos que un re-acabado completo esté aprobado por especificación o se conceda una concesión del cliente | Donde se busca concesión: espesor, adherencia y cobertura del recubrimiento en toda la barra | Evidencia de inspección, referencia a dibujo/especificación, titular de la concesión y nivel de aprobación, inspector y fecha |
| Reducción de la sección del conductor o daño por mecanizado más allá de la holgura permitida | Desecho | Ninguna; registrar el dato de sección medido contra el dibujo | Serie/lote, lectura de sección, razón de desecho, autorización de disposición |
Los límites numéricos que la tabla no muestra —cuánta rayadura es aceptable, qué espesor de recubrimiento se exige, qué nivel de rigidez dieléctrica corresponde a la tensión del sistema— se toman del dibujo y de la especificación de compra. La tabla te dice qué decidir; los números vienen de tu proyecto.
Un retrabajo se acepta no porque la reparación quedó limpia, sino porque se hizo con los mismos materiales, controles de proceso y criterios de aceptación que la construcción original. Las reparaciones ad-hoc de banco —un punto de soldadura donde la especificación pide crimp, una vuelta de cinta genérica donde debe ir una película cualificada, una lima a mano para perseguir un agujero— son reparaciones solo de nombre, y cargan el riesgo que el proceso original estaba diseñado para evitar.
Trabajo de terminales y espárragos. Un crimp defectuoso se rehace con el terminal aprobado, la herramienta correcta y los mismos parámetros de crimp documentados para la unión original. Un espárrago dañado se sustituye con herraje del lote aprobado; si la interfaz roscada o soldada misma está dañada, la pieza va hacia desecho en lugar de un intercambio. La unión reconstruida se trata entonces como una nueva unión mecánica para inspección.
Re-acabado local. Un retoque local sigue la secuencia de recubrimiento y acabado superficial que permite la especificación: preparación de superficie, deposición o re-estañado dentro del proceso cualificado, y cualquier postratamiento como protección anti-tarnish. Donde el defecto llega a una cara de contacto o a un borde de campo alto, la pregunta de si la reparación local está permitida va a ingeniería en lugar de decidirse en el banco. Nuestra guía de proceso de electroplateado explica cómo se controlan normalmente la deposición, el enmascarado y el acabado de bordes en producción; la ruta de retrabajo debe seguir esos mismos controles en lugar de improvisarlos. Para una barra de sustitución a medida según dibujo del cliente, los mismos controles de material y acabado aplican. Las barras de cobre a medida listadas en la página de producto llevan un precio de muestra desde US$47 en la página del producto; el precio en serie se cotiza por dibujo, y cualquier retrabajo sobre esas barras sigue la ruta de registro de inspección de esta guía en lugar de un atajo separado.
Reemplazo de aislante. Un aislante dañado se sustituye con el material y espesor especificados en el dibujo; sustituirlo por una manguito o cinta disponible localmente cambia el sistema dieléctrico y necesita aprobación de ingeniería. Aplanado. El enderezado se hace con fuerza controlada y se verifica el rebote, con atención a si la zona del doblado ha sido trabajada. Marcado. La marca antigua se retira o se cubre de una forma aprobada para que no pueda leerse junto con la nueva.
Después de cualquier retrabajo que tocó el cuerpo, un terminal, un doblado o un agujero, la barra vuelve a inspección dimensional contra el dibujo liberado. El inspector revisa longitud y ancho totales, posiciones y diámetros de agujeros, separación de terminales, ángulos y radios de doblado, y cualquier dimensión de dato de la que dependa el ensamblaje de acoplamiento. Donde el retrabajo implicó aplanado, la planaridad se mide sobre la superficie de referencia especificada y se compara con la tolerancia del dibujo; una barra que se apoya plana en el banco pero se mece contra sus caras de montaje en realidad no se ha aplanado.
Las verificaciones de ajuste importan tanto como las mediciones aisladas. Un terminal retrabajado que se recrimpó limpio aún debe alinearse con su espárrago o orejeta de acoplamiento; una sección de aislante sustituida aún debe pasar libre de las piezas vecinas en el stack. Donde es posible, la barra se prueba en seco contra una plantilla de acoplamiento o un mock-up de ensamblaje antes de liberación, y la observación de ajuste se registra junto con las lecturas dimensionales.
El registro dimensional captura los valores medidos, el calibrador o método usado, y el inspector. Las dimensiones que no se vieron afectadas por el retrabajo no necesitan remedirse todas, pero el registro debe decir qué dimensiones se revisaron y por qué el resto se dejó como estaba. Esta distinción mantiene la reinspección proporcional: un terminal rehecho no exige remedir cada dimensión del cuerpo, pero sí exige revisar toda dimensión que la unión toca.
Donde el retrabajo tocó el acabado superficial, la reinspección verifica que el acabado de reemplazo cumple la especificación en espesor, adherencia y cobertura, en lugar de juzgarlo solo por apariencia. El espesor se comprueba en la zona retocada y en la transición hacia el acabado original; la adherencia se evalúa por el método que define el estándar de aceptación; la cobertura se inspecciona para confirmar que no hay faltantes, sustrato expuesto ni zonas porosas a lo largo de bordes y agujeros.
Los retoques locales son los lugares donde la calidad del acabado tiende a diferenciarse más de la superficie original depositada en baño. La mezcla alrededor de la zona reparada se revisa buscando bordes rugosos, acumulación en el límite y cualquier riesgo de corrosión donde el acabado nuevo se encuentra con el viejo. Si la zona retocada es una cara de contacto de acoplamiento, el estado del acabado allí se trata bajo los requisitos de zona de contacto de la especificación, en lugar de las reglas más laxas que aplican a bordes sin contacto.
Cualquier re-acabado que haya tenido que retirar recubrimiento original para llegar a sustrato sano se revisa contra la regla de desecho por reducción de sección de la sección 4. Si el propio proceso de reparación retiró material más allá de la holgura permitida, el acabado parece recuperado pero la sección del conductor ya cruzó la línea de desecho. La selección del acabado superficial y los trade-offs entre estaño, plata y cobre protegido se cubren en el material de selección de acabado de este sitio; la decisión de retrabajo debe referirse al acabado realmente especificado en el dibujo, no al acabado preferido para un diseño nuevo.
Después de un reemplazo de aislante, de una sección re-recubierta o de cualquier retrabajo cerca de un límite entre vivo y metal cercano, el rendimiento dieléctrico de la zona reparada se reensaya antes de que la barra se libere. La reinspección sigue la secuencia de ensayo de aislante que define la especificación del proyecto: resistencia de aislamiento entre las superficies relevantes, verificación de rigidez dieléctrica entre el conductor y la estructura aterrizada, y comprobación de que las distancias de línea de fuga y de aislamiento en el borde reparado aún satisfacen los requisitos de coordinación de aislante para el nivel de tensión.
Para barras laminadas, una reparación que abrió el stack o sustituyó una película merece cuidado extra: el orden de capas, el solape de la película en los bordes y la ausencia de aire atrapado o huecos de adhesivo se revisan visualmente y, donde el proyecto lo exige, con inspección interna. Los vacíos internos y las delaminaciones no se revelan en una prueba rutinaria de rigidez dieléctrica, por lo que una barra laminada que fue abierta y re-apilada se revisa contra las mismas expectativas de información interna que una construcción nueva. Nuestra guía de ensayo de aislante describe con más detalle las verificaciones de resistencia y rigidez, y la guía de inspección de vacíos y CT explica cuándo se necesita imagen interna para confirmar la integridad de las capas.
Un aislante reparado que pasa una prueba de rigidez en condiciones ambiente aún debe cubrir el entorno de servicio: humedad, contaminación, ciclo de temperatura y vibración pueden envejecer un sellado reparado más rápido que la unión original de fábrica. Donde la aplicación es exterior, húmeda o químicamente expuesta, la revisión de ingeniería debe confirmar que el material de reemplazo y el método de reparación coinciden con ese entorno, en lugar de las condiciones más limpias de banco en que se hizo la prueba.
Toda unión mecánica retrabajada o sustituida se revalida como unión, no se acepta porque el fijador parezca asentado. La verificación sigue el tipo de unión: espárragos roscados y terminales atornillados pasan por la secuencia de par especificada; los terminales crimpados o soldados se revisan para retención mecánica; y cualquier unión que dependa de la presión de contacto se verifica para que transporte la carga del modo que el diseño original pretendía. La prueba de tracción o retención, donde la especificación la exige, se realiza sobre la unión reconstruida y se registra, en lugar de inferirse del historial de pruebas de la unión original.
El comportamiento de la unión después del retrabajo depende del estado de la superficie tanto como del fijador: una cara de acoplamiento que se rayó, se re-estañó o se retocó durante la reparación puede cambiar la resistencia de contacto y el comportamiento de relajación. La zona de contacto se inspecciona buscando daño, y si el retrabajo alteró el material de la interfaz, la unión puede necesitar la revisión de rendimiento de contacto que la cualificación original cubrió. La guía de aceptación de par y tracción de terminales establece cómo se documentan estas verificaciones de unión y qué debe contener el registro de aceptación.
La reinspección mecánica cubre también lo que el retrabajo pudo alterar indirectamente: una operación de aplanado puede desplazar un espárrago o un agujero; un re-acabado local puede dejar residuo en una arandela aislante o en una rosca; un aislante sustituido puede cambiar cómo la unión aprieta. El inspector recorre la barra buscando efectos secundarios en lugar de revisar solo el punto reparado.
Una pieza retrabajable solo es trazable si el registro permite que alguien, más adelante, responda en términos simples: qué estaba mal, qué se hizo, qué materiales entraron, quién lo revisó, y cuáles fueron los resultados. El registro viaja con la pieza durante el resto de la producción y se queda con la documentación del lote en la liberación. Un registro que dice simplemente «retrabajado y aprobado» no puede sostener una auditoría, una revisión de reclamación del cliente o una investigación de campo posterior.
Los contenidos mínimos del registro son:
Donde el mismo defecto reaparece en varias piezas, el registro alimenta además el bucle de acción correctiva: las entradas de retrabajo se agrupan por tipo de defecto y paso de proceso para que la causa raíz en fabricación pueda abordarse en lugar de reparar pieza por pieza. Un taller que gasta su esfuerzo reparando defectos repetidos sin arreglar el proceso aguas arriba acumula coste y riesgo de retrabajo más rápido de lo que mejora la calidad.
No todo retrabajo interno llega al cliente, pero la línea entre retrabajo interno y desviación cara al cliente la definen el contrato, el plan de calidad aprobado y si la pieza aún coincide con su especificación liberada. La regla por defecto es conservadora: si la acción restauró la pieza a la especificación original por un método de retrabajo aprobado, normalmente puede quedarse interna; si la pieza se reparó en lugar de retrabajarse, o si el retrabajo tocó una característica que el cliente aprobó en la primera pieza, el cliente se notifica antes de la liberación.
La notificación al cliente se exige al menos en estas situaciones: la reparación deja una desviación del dibujo o de la especificación de compra; el retrabajo cambia un material, acabado o tipo de unión que formaba parte de la construcción aprobada; la pieza afectada pertenece a un lote de primera pieza o cualificación aprobado por el cliente; o el retrabajo sigue a un defecto que también afectó a unidades ya enviadas y exige una revisión hacia atrás. La notificación debe llevar la misma información que el registro interno: qué pasó, qué se hizo, qué se revisó, y la evidencia detrás de la disposición. Que el cliente firme la concesión, acepte una confirmación de retrabajo, o pida un reensayo completo se decide caso por caso, pero la decisión debe estar en papel antes de que la pieza se envíe.
Los archivos se actualizan para que coincidan con la condición como construida. Las referencias de dibujo o especificación en el viaje reflejan la revisión real usada; el registro de calidad muestra el retrabajo y la reinspección; cualquier concesión se archiva con el lote. Si el retrabajo revela una debilidad recurrente de diseño o de fabricación, el cambio retroalimenta una revisión de dibujo o de proceso en lugar de absorberse en una sola pieza reparada. La lógica de cualificación tras un cambio de material o de proceso refleja lo que describe nuestra guía de requisificación de segunda fuente: un cambio que afecte a una unión, acabado o sistema de aislante puede exigir repetir las verificaciones de cualificación relevantes, no solo la inspección de banco sobre la barra reparada.
Si tu proyecto tiene obligaciones de aceptación especiales, requisitos de evidencia de auditoría o un contrato que nombra un proceso de concesión, plantea el caso a nuestro equipo de ingeniería y calidad a través de la página de contacto antes de cerrar el retrabajo, para que el nivel de aprobación correcto y la actualización de archivo estén en lugar en lugar de reconstruirse después.
Una rutina consistente de aceptación de retrabajo sigue el mismo orden cada vez: retener y segregar, registrar el defecto y la evidencia, juzgar la elegibilidad contra las reglas de desecho y retrabajo, ejecutar el retrabajo dentro del proceso cualificado, correr las familias de reinspección obligatorias, escribir el registro trazable, y luego decidir si se requiere notificación al cliente o actualización de archivo. Saltarse el paso de registro para ahorrar tiempo, o decidir la elegibilidad después de que la reparación ya empezó, son los dos hábitos que con más frecuencia convierten un defecto contenido en un problema enviado.
La escalación debe dispararse temprano cuando el defecto está cerca de una línea de desecho, toca una zona de contacto o de campo alto, involucra una zona sobrecalentada o recocida, o afecta una característica aprobada por el cliente. La ingeniería de calidad y la de producto revisan juntas; el cliente se involucra antes de la liberación donde el contrato lo exige. Cuando un lote muestra el mismo defecto más de una vez, la escalación pasa de la disposición a nivel de pieza a una acción correctiva a nivel de proceso.
Cuando revisas la práctica de retrabajo de un suministrador, pregunta cuáles son sus categorías de disposición, cómo separa retrabajo de reparación y concesión, qué inspecciones se repiten después de cada tipo de reparación, cómo se enlaza el registro de retrabajo con la serie o lote, y qué situaciones exigen firma del cliente. Un suministrador que puede mostrarte el formato de registro, la lista de verificaciones y la ruta de aprobación está más avanzado que uno que describe el retrabajo como «lo arreglamos y lo revisamos». Para el lado aguas arriba de la misma puerta de calidad, la lista DFM de liberación de dibujo muestra cómo los requisitos de aceptación deben fijarse en el dibujo antes de que empiece la producción, para que menos defectos lleguen a la etapa de retrabajo en primer lugar.
Un límite vale la pena declararlo claramente: después de un suceso térmico en una instalación de baterías o de potencia, las barras e interconexiones dañadas se juzgan bajo las reglas de seguridad y reemplazo del propio suceso, no bajo una lógica de reparación de taller. La guía de aplicación del código BESS cubre lo que los inspectores y cuerpos de código esperan de la documentación de reemplazo y residuo en ese contexto; las reglas de retrabajo y desecho de esta guía aplican a no conformidades de producción, no a hardware de campo post-suceso.

Un segundo origen debería reducir el riesgo, y normalmente añade algo: el dibujo es idénti
Leer artículo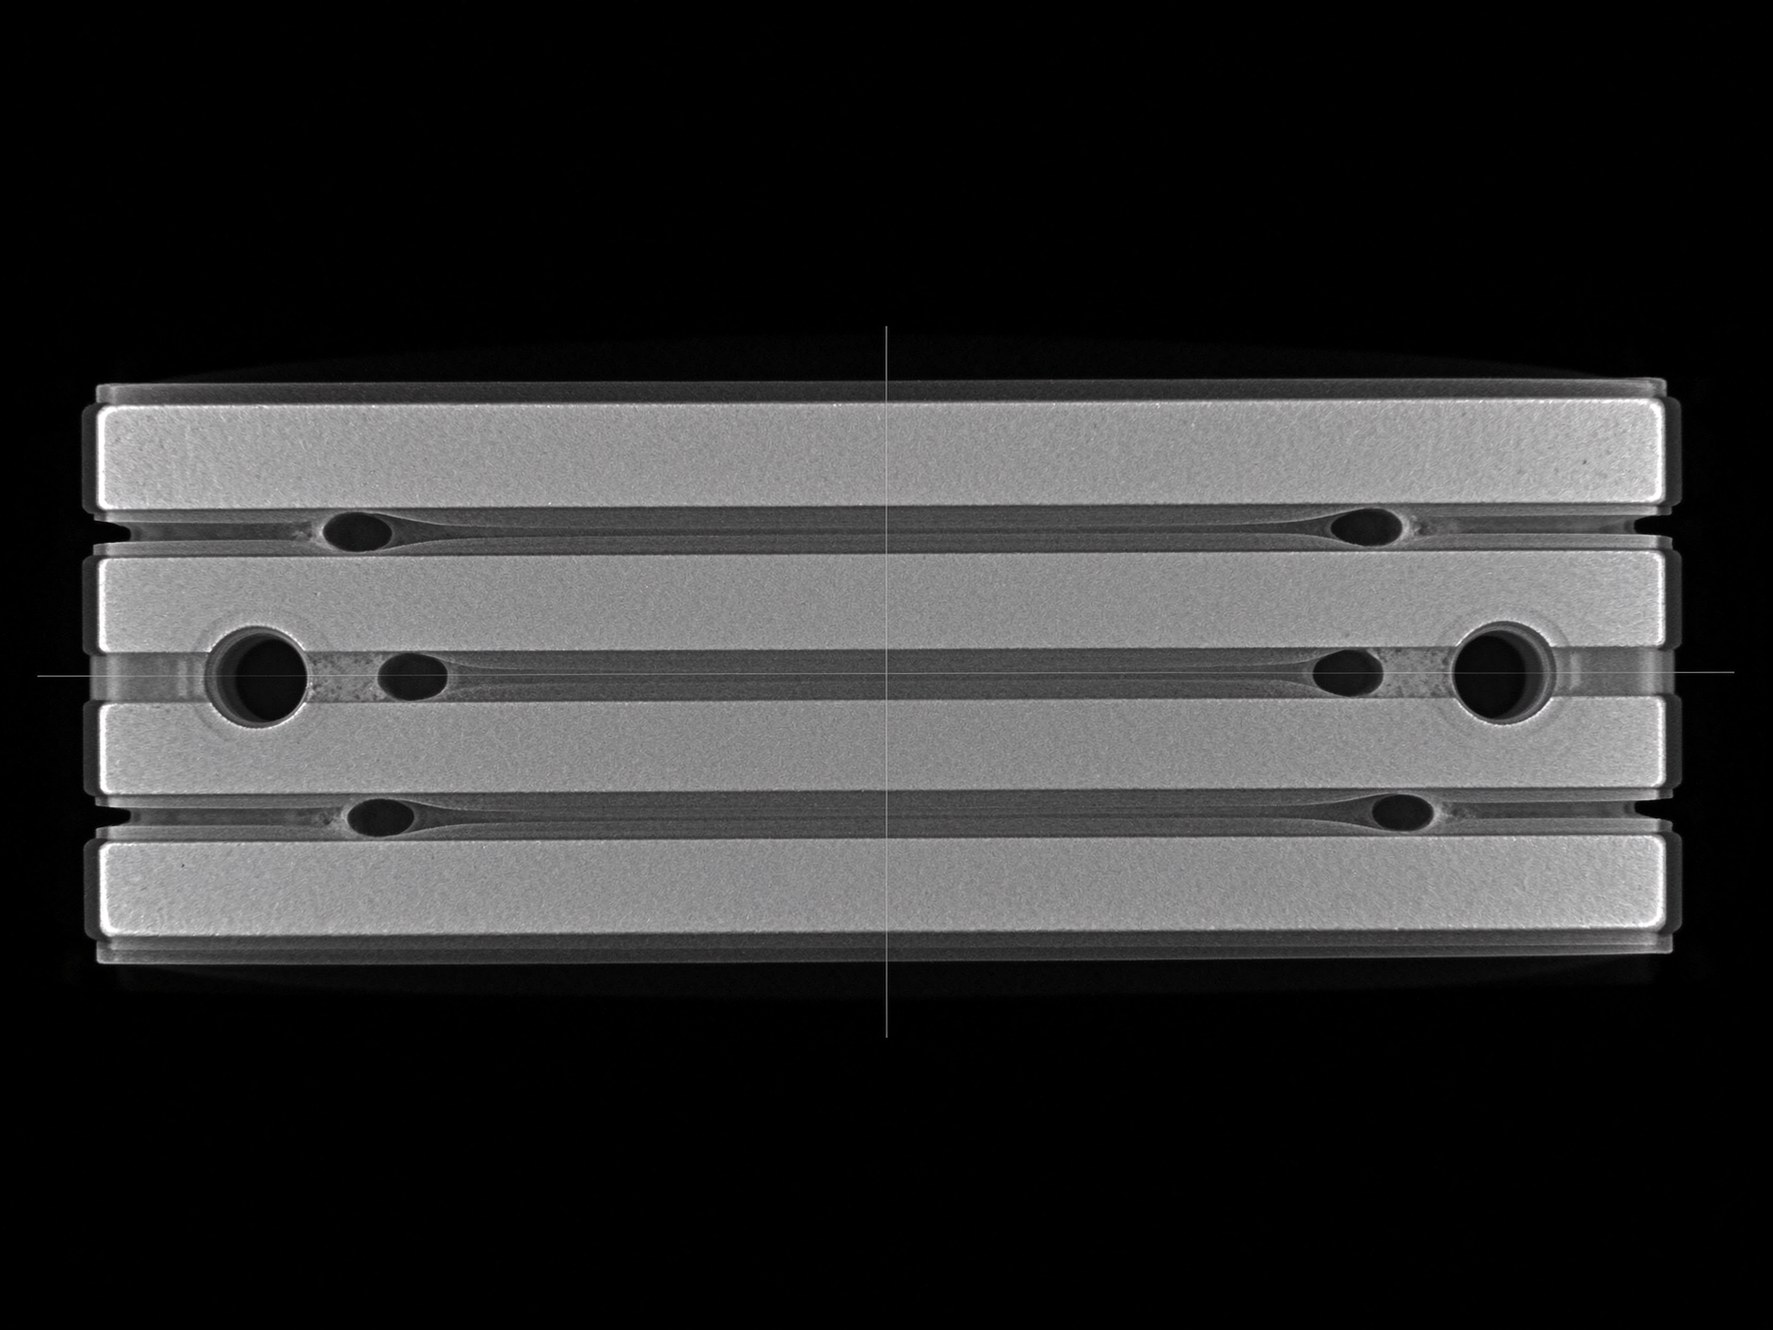
Los huecos internos no perforan un busbar laminado el primer día. Distorsionan el campo el
Leer artículo
Nadia Rahman es ingeniera de calidad y cumplimiento con 9 años de experiencia en sistemas de calidad de componentes eléctricos. Gestiona los programas ISO 9001 e IATF 16949 de SHANYUAN, la inspección de entrada y salida, y la documentación de cumplimiento UL/IEC. Tiene un B.Sc. de la Universidad de
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
