Quand un jeu de barres sort de la ligne avec un défaut, la vraie question est de savoir si la pièce peut être restaurée à la spécification ou doit être mise au rebut. Ce guide énonce les règles d'acceptation des retouches et réparations : défauts éligibles, conditions de rebut fermes, contrôles dimensionnels, placage, isolant et mécaniques après réparation, enregistrement de traçabilité, et moment où le client doit être notifié et les fichiers mis à jour.
Quand un jeu de barres sort de la ligne avec un défaut, la vraie question est de savoir si la pièce peut être restaurée à la spécification ou doit être mise au rebut. Ce guide énonce les règles d'acceptation des retouches et réparations : défauts éligibles, conditions de rebut fermes, contrôles dimensionnels, placage, isolant et mécaniques après réparation, enregistrement de traçabilité, et moment où le client doit être notifié et les fichiers mis à jour.
Un jeu de barres arrivé à l'inspection avec un défaut a généralement trois dispositions possibles : il peut être accepté en l'état sous concession documentée, retouché et renvoyé en ré-inspection, ou mis au rebut. Ce guide ne traite que de la seconde voie — les règles d'acceptation et de rejet applicables après qu'un jeu de barres a déjà été retouché ou réparé en production. Il ne couvre pas le diagnostic des pannes apparues après montage dans une armoire, un onduleur ou un rack de batterie ; ce travail de maintenance terrain suit une procédure de maintenance et de service séparée.
Les trois termes se confondent facilement à l'atelier, et les séparer dès le départ décide qui peut signer la pièce. Retouche est l'action prise sur un produit non conforme pour qu'il revoie le plan d'origine, la spécification d'achat et le standard d'acceptation. Réparation est l'action qui remet la pièce en état utilisable mais la laisse, à quelque égard que ce soit, non identique à la spécification d'origine ; une réparation nécessite donc généralement un écart ou une concession documentée avant expédition. Concession est l'approbation enregistrée de livrer un produit qui s'écarte encore du plan, et que votre fournisseur puisse l'accorder unilatéralement ou doive obtenir votre signature dépend du contrat et du plan qualité approuvé par le client.
La logique d'acceptation de ce guide s'applique aux jeux de barres cuivre poinçonnés, pliés, stratifiés et isolés, ainsi qu'aux liaisons, plots et brides en cuivre assemblés avec goujons, bornes serties ou joints soudés. Les valeurs réelles de conforme/non conforme pour épaisseur, section, niveau d'isolant, couple et arrachement ne sont pas reprises ici ; chaque chiffre est fixé par le plan projet, la spécification d'achat et le standard d'acceptation convenu, et doit être lu dans ces documents avant la première décision de retouche.
Lire ce document avec la pratique d'inspection plus large couverte dans notre page d'enregistrement qualité et acceptation, qui décrit comment les preuves d'inspection sont collectées, conservées et remises au client. Si vos plans n'ont pas encore été libérés vers la fabrication, le guide de conception de jeu de barres montre où les exigences d'acceptation auraient déjà dû être consignées.
Avant que quiconque touche la pièce défectueuse, elle entre dans une revue contrôlée. La barre — avec son identification de série ou de lot, son carnet de suivi et les enregistrements d'inspection qui ont signalé le défaut — est étiquetée comme tenue, isolée du stock conforme, et conservée dans un endroit où elle ne peut être emballée ou expédiée par erreur. Mélanger des pièces tenues avec le stock libéré est la façon dont un jeu de barres refusé quitte l'usine, et aucun paperasserie ultérieure ne corrige cela.
La revue enregistre d'abord où le défaut a été trouvé. Il peut apparaître à un poste en cours de processus après pliage, poinçonnage, placage ou stratification ; à l'inspection finale après toutes les opérations ; ou dans un lot retourné par le client ou l'étape d'assemblage suivante. L'origine compte car elle pointe l'étape de processus à corriger, et elle change la part du lot à examiner pour le même problème. Un défaut qui n'apparaît que sur une borne d'une pièce peut être isolé ; un défaut qui remonte à un bain de placage, un outil de sertissage ou un rouleau de stratifié peut affecter tout un lot et déclenche un retour d'analyse plus large.
Les preuves sont capturées avant le début de la retouche : emplacement et caractère du défaut, cotes mesurées au plan, tout état de surface ou d'isolant, et les relevés de l'inspection antérieure. Photos ou scans de la zone concernée sont conservés avec l'enregistrement. À ce stade, l'ingénierie qualité possède la décision de disposition ; les questions de risque structurel, électrique ou thermique vont à l'ingénierie produit ; tout ce qui touche une spécification approuvée par le client suit la voie de notification client décrite plus loin dans ce guide.
Tout défaut ne se répare pas, et le premier tri d'éligibilité suit un principe : la réparation doit restaurer la pièce dans un état vérifiable contre la spécification d'origine, sans changer sa géométrie porteuse de charge, son système diélectrique ni son historique thermique d'une façon que le plan n'autorise pas. Les classes de défaut suivantes sont celles que les ateliers traitent habituellement comme retouchables, à condition que le conducteur de base et le joint sous le défaut restent sains :
Chacune de ces entrées n'est qu'une candidate. L'éligibilité dépend encore de la position du défaut (zone de contact, zone de pliage, arête sous contrainte de champ ou corps nu), de savoir si le défaut atteint une cote critique, et de ce que le standard d'acceptation autorise. Une retouche acceptable sur une arête de corps extérieur peut être refusée sur une face de borne d'appui.
Certains états ne peuvent plus être remis en état par retouche, car le dommage est interne, structurel ou thermique plutôt qu'une erreur de surface ou d'assemblage. L'atelier doit traiter ce qui suit comme des conditions de rebut à moins qu'un ingénieur qualifié et, si requis, le client n'émettent un écart écrit ; retoucher au-delà de ces lignes tend à produire une pièce qui paraît réparée mais porte le mode de défaillance d'origine en service :
Quand un défaut se situe près de l'une de ces lignes de rebut, la décision par défaut doit être conservatrice. L'escalade vers l'ingénierie et le client coûte du temps ; expédier une pièce qui porte un risque résiduel inconnu coûte bien plus, et une retouche qui masque un joint échauffé ou une couche décollée tend à réapparaître comme une panne terrain sous charge.
Le tableau ci-dessous condense la décision de retouche en quatre colonnes utilisables au banc d'inspection : type de défaut, retouchable ou à mettre au rebut, contrôles à répéter après toute retouche acceptée, et contenu de l'enregistrement. Les limites numériques sont intentionnellement omises du tableau ; elles proviennent du plan, de la spécification d'achat et du standard d'acceptation convenu pour le projet.
| Type de défaut | Disposition | Contrôles obligatoires post-retouche | Exigences d'enregistrement |
|---|---|---|---|
| Borne desserrée ou sous-sertie ; goujon endommagé ou erroné | Retouchable : re-sertir ou remplacer le goujon par du matériel approuvé | Cotes de borne et de trou, contrôle de couple et d'arrachement, visuel de la surface de contact, position du joint au plan | Opérateur, lot matériel borne/goujon, méthode de retouche, relevés couple et arrachement, identité de l'inspecteur et date |
| Éraflure locale de placage ou manque de finition sur une arête non de contact | Retouchable par retouche locale ou replaquage, métal de base intact | Épaisseur et adhérence du placage selon spécification, couverture de bord, fusion visuelle, absence de cuivre exposé en zone retouchée | Zone retouchée, lot bain ou matériau, relevés épaisseur et adhérence, inspecteur et date |
| Film, gaine ou revêtement d'isolant endommagé ; cuivre intact | Retouchable : remplacer l'isolant par un matériau approuvé | Résistance d'isolant, tenue/hi-pot, ligne de fuite et distance d'isolement, ajustement et couverture, visibilité du marquage | Lot de matériau d'isolant, description du remplacement, relevés diélectrique et résistance, inspecteur et date |
| Déformation ou défaut de planéité légère, sans fissure ni perte de section | Retouchable : mise à niveau ou redressement contrôlé | Planéité, dimensions hors tout et position de trous, rayon de pliage et état de revenu, ajustement d'appui | Méthode de mise à niveau, relevé de planéité, résultats dimensionnels, inspecteur et date |
| Marquage erroné, manquant ou illisible | Retouchable : corriger ou réappliquer la marque | Lisibilité, emplacement de la marque au plan, code de traçabilité, absence d'ancienne marque conflictuelle restante | Disposition de l'ancienne marque, nouvelle marque appliquée, inspecteur et date |
| Décollement diélectrique ou fissure traversante dans l'empilement stratifié | Rebut — ne pas retoucher | Aucun sur la voie réparée ; enregistrer les preuves de rejet à la place | Série/lot, description et preuve du défaut, motif de rebut, autorisation de disposition |
| Perte de placage sur grande zone avec métal de base exposé au-delà de la zone de retouche | Rebut, sauf si une re-finition complète est approuvée par spécification ou si une concession client est accordée | Lorsqu'une concession est recherchée : épaisseur, adhérence et couverture du placage sur toute la barre | Preuve d'inspection, référence plan/spécification, titulaire de la concession et niveau d'approbation, inspecteur et date |
| Amincissement de section ou dommage d'usinage au-delà de la tolérance admise | Rebut | Aucun sur la voie réparée ; mesure conservée comme preuve de rejet | État mesuré, référence de section au plan, autorisation de rebut, inspecteur et date |
| Zone de borne ou de joint préalablement échauffée (décoloration, adoucissement, dommage d'isolant) | Rebut — le replaquage ou le resserrement ne restaure pas les propriétés | Aucun sur la voie réparée ; preuve thermique ou d'état conservée | État observé, historique thermique disponible le cas échéant, motif de rebut, autorisation, inspecteur et date |
Lire la colonne « contrôles obligatoires » comme un ensemble minimal. Certains de ces contrôles recoupent l'inspection de première article : après une retouche qui change un joint, une surface plaquée ou un système d'isolant, la famille d'essais affectée est répétée même si les autres familles n'ont pas été touchées.
Une retouche est acceptée non parce que la réparation a été faite proprement, mais parce qu'elle l'a été avec les mêmes matériaux, contrôles de processus et critères d'acceptation que la construction d'origine. Les corrections de banc improvisées — un point de soudure là où la spécification exige un sertissage, un tour de bande générique là où un film qualifié appartient, une lime à la main pour rattraper un trou — sont des réparations de nom seulement, et elles portent le risque que le processus d'origine était conçu pour éviter.
Travail sur borne et goujon. Un sertissage défectueux est refait avec la borne approuvée, l'outillage correct et les mêmes paramètres de sertissage documentés pour le joint d'origine. Un goujon endommagé est remplacé par du matériel du lot approuvé ; si l'interface filetée ou soudée elle-même est endommagée, la pièce va vers le rebut plutôt qu'un échange. Le joint reconstruit est alors traité comme un nouveau joint mécanique pour l'inspection.
Re-finition locale. Une retouche locale suit la séquence de placage et de finition de surface que la spécification de finition autorise : préparation de surface, dépôt ou re-étainage dans le processus qualifié, et tout traitement postérieur tel que protection anti-tarnish. Là où le défaut atteint une face de contact ou une arête à champ élevé, la question de savoir si la réparation locale est autorisée va à l'ingénierie plutôt que d'être tranchée au banc. Notre guide du procédé de galvanoplastie explique comment le dépôt de revêtement, le masquage et la finition de bord sont normalement maîtrisés en production ; la voie de retouche doit suivre les mêmes contrôles plutôt que d'improviser autour.
Remplacement d'isolant. Un isolateur endommagé est remplacé par le matériau et l'épaisseur spécifiés au plan ; substituer une gaine ou un ruban disponible localement change le système diélectrique et nécessite une approbation d'ingénierie. Mise à niveau. Le redressement est fait avec une force contrôlée et vérifié au retour élastique, en veillant à savoir si la zone de pliage a été travaillée. Marquage. L'ancienne marque est retirée ou recouverte d'une façon approuvée pour ne pas pouvoir être lue à côté de la nouvelle.
Pour une barre de remplacement unique construite selon un plan client, les mêmes contrôles matériau et finition s'appliquent. Les jeux de barres cuivre sur mesure de remplacement listés sur la page produit portent un prix échantillon à partir de 47 US$ sur la page produit ; le prix de série est devisé par plan, et toute retouche sur ces barres suit la voie d'enregistrement d'inspection de ce guide plutôt qu'un raccourci séparé.
Après toute retouche ayant touché le corps, une borne, un pli ou un trou, la barre repasse en inspection dimensionnelle contre le plan libéré. L'inspecteur vérifie longueur et largeur hors tout, positions et diamètres de trous, écartement des bornes, angles et rayons de pliage, et toute cote de base dont dépend l'assemblage d'appui. Là où la retouche a comporté une mise à niveau, la planéité est mesurée sur la surface de référence spécifiée et comparée à la tolérance du plan ; une barre qui repose à plat sur le banc mais balance sur ses faces de montage n'a pas été réellement mise à niveau.
Les contrôles d'ajustement comptent autant que les mesures isolées. Une borne retouchée, re-sertie proprement, doit encore s'aligner sur son goujon ou cosse d'appui ; une section d'isolant remplacée doit encore dégager les pièces voisines dans l'empilement. Quand c'est possible, la barre est ajustée à sec contre un montage d'appui ou une maquette d'assemblage avant libération, et l'observation d'ajustement est enregistrée à côté des relevés dimensionnels.
L'enregistrement dimensionnel capture les valeurs mesurées, le calibre ou la méthode utilisés, et l'inspecteur. Les cotes non affectées par la retouche n'ont pas toutes besoin d'être re-mesurées, mais l'enregistrement doit dire quelles cotes ont été re-contrôlées et pourquoi le reste a été laissé tel quel. Cette distinction garde la ré-inspection proportionnée : une borne refaite ne nécessite pas de re-mesurer chaque cote de corps nu, mais elle exige de vérifier chaque cote que le joint touche.
Là où la retouche a touché la finition de surface, la ré-inspection vérifie que la finition de remplacement rencontre la spécification en épaisseur, adhérence et couverture, plutôt que de la juger sur l'apparence seule. L'épaisseur est contrôlée en zone retouchée et à la transition vers la finition d'origine ; l'adhérence est évaluée par la méthode que le standard d'acceptation définit ; la couverture est inspectée pour confirmer l'absence de manques, de métal de base exposé ou de plaques poreuses le long des bords et des trous.
Les retouches locales sont les endroits où la qualité de finition tend à le plus différer de la surface déposée au bain d'origine. La fusion autour de la zone réparée est contrôlée pour les bords rugueux, l'accumulation en limite et tout risque de corrosion là où la nouvelle finition rencontre l'ancienne. Si la zone retouchée est une surface de contact d'appui, l'état de finition y est traité selon les exigences de zone de contact de la spécification plutôt que les règles plus souples applicables aux arêtes non de contact.
Toute re-finition ayant dû retirer le placage d'origine pour atteindre un métal de base sain est revue au regard de la règle de rebut par amincissement de section de la section 4. Si le procédé de réparation lui-même a retiré du matériau au-delà de la tolérance admise, la finition paraît récupérée mais la section conductrice a déjà franchi la ligne de rebut. Le choix de finition de surface et les compromis entre étain, argent et cuivre protégé sont couverts dans le matériau de sélection de finition sur ce site ; la décision de retouche doit référencer la finition réellement spécifiée au plan, pas la finition préférée pour une conception neuve.
Après un remplacement d'isolant, une section re-revêtue ou toute retouche proche d'une limite sous tension vers métal voisin, la performance diélectrique de la zone réparée est de nouveau essayée avant libération de la barre. La ré-inspection suit la séquence d'essai d'isolant définie par la spécification projet : résistance d'isolant sur les surfaces concernées, contrôle de tenue ou hi-pot entre conducteur et structure mise à la terre, et vérification que lignes de fuite et distances d'isolement au bord réparé satisfont encore les exigences de coordination de l'isolant pour le niveau de tension.
Pour les barres stratifiées, une réparation ayant ouvert l'empilement ou remplacé un film mérite un soin particulier : l'ordre des couches, le chevauchement du film aux bords et l'absence d'air piégé ou de vide de colle sont vérifiés visuellement et, là où le projet l'exige, par inspection interne. Les vides internes et décollements ne se révèlent pas à un essai de tenue de routine, ce pourquoi une barre stratifiée ouverte et réempilée est revue aux mêmes attentes d'information interne qu'une construction neuve. Notre guide d'essai d'isolant décrit plus en détail les contrôles de résistance et de tenue, et le guide d'inspection des vides et CT explique quand l'imagerie interne est nécessaire pour confirmer l'intégrité des couches.
Un isolant réparé qui passe un essai de tenue en condition ambiante doit encore couvrir l'environnement de service : humidité, pollution, cyclage thermique et vibration peuvent tous vieillir un joint réparé plus vite que le collage usine d'origine. Là où l'application est extérieure, humide ou exposée chimiquement, la revue d'ingénierie doit confirmer que le matériau de remplacement et la méthode de réparation correspondent à cet environnement plutôt qu'aux conditions de banc plus propres dans lesquelles l'essai a été mené.
Chaque joint mécanique retouché ou remplacé est revalidé comme un joint, et non accepté parce que la fixation paraît assise. Le contrôle suit le type de joint : goujons filetés et bornes boulonnées passent par la séquence de couple spécifiée, bornes serties ou soudées sont contrôlées en rétention mécanique, et tout joint dépendant d'une pression de contact est vérifié pour porter la charge comme l'intention d'origine le prévoyait. L'essai d'arrachement ou de rétention, là où la spécification l'exige, est mené sur le joint reconstruit et enregistré plutôt qu'inféré de l'historique d'essai du joint d'origine.
La performance du joint après retouche dépend de l'état de surface autant que de la fixation : une face d'appui rayée, re-étainée ou retouchée pendant la réparation peut changer la résistance de contact et le comportement de relaxation. La zone de contact est inspectée pour tout dommage, et si la retouche a modifié le matériau d'interface, le joint peut nécessiter la revue de performance de contact que la qualification d'origine couvrait. Le guide d'acceptation couple et arrachement de borne expose comment ces contrôles de joint sont documentés et ce que doit contenir l'enregistrement d'acceptation.
La ré-inspection mécanique couvre aussi ce que la retouche a pu perturber indirectement : une opération de mise à niveau peut déplacer un goujon ou un trou ; une re-finition locale peut laisser un résidu sur une rondelle isolante ou un filetage ; un isolateur remplacé peut changer la façon dont le joint se serre. L'inspecteur parcourt la barre à la recherche d'effets secondaires plutôt que de ne contrôler que le point réparé.
Une pièce retouchée n'est traçable que si l'enregistrement permet plus tard à quelqu'un de répondre en termes clairs : ce qui n'allait pas, ce qui a été fait, quels matériaux sont entrés, qui l'a contrôlé, et quels ont été les résultats. L'enregistrement accompagne la pièce dans le reste de la production et reste avec la documentation de lot à la libération. Un enregistrement disant simplement « retouchée et conforme » ne peut soutenir un audit, une revue de réclamation client ni une investigation terrain ultérieure.
Contenu minimal de l'enregistrement :
Là où le même défaut se répète sur plusieurs pièces, l'enregistrement alimente aussi la boucle d'action corrective : les entrées de retouche sont regroupées par type de défaut et étape de processus pour traiter la cause racine en fabrication au lieu de réparer les pièces une à une. Un atelier qui dépense son effort à réparer des défauts répétitifs sans corriger le processus en amont accumule coût de retouche et risque plus vite qu'il n'améliore la qualité.
Toute retouche interne n'atteint pas le client, mais la frontière entre retouche interne et écart exposé au client est définie par le contrat, le plan qualité approuvé et si la pièce correspond encore à sa spécification libérée. La règle par défaut est conservatrice : si l'action a restauré la pièce à la spécification d'origine par une méthode de retouche approuvée, elle peut généralement rester interne ; si la pièce a été réparée plutôt que retouchée, ou si la retouche a touché une fonctionnalité que le client a approuvée en première article, le client est notifié avant libération.
La notification client est requise au moins dans ces situations : la réparation laisse un écart au plan ou à la spécification d'achat ; la retouche change un matériau, une finition ou un type de joint qui faisait partie de la construction approuvée ; la pièce affectée appartient à un lot de première article ou de qualification approuvé par le client ; ou la retouche fait suite à un défaut ayant aussi affecté des unités déjà expédiées et nécessitant un retour d'analyse. La notification porte les mêmes informations que l'enregistrement interne : ce qui est arrivé, ce qui a été fait, ce qui a été re-contrôlé, et la preuve derrière la disposition. Que le client signe la concession, accepte une confirmation de retouche, ou demande un nouvel essai complet se tranche cas par cas, mais la décision doit être sur papier avant l'expédition de la pièce.
Les fichiers sont mis à jour pour correspondre à l'état tel que construit. Les références plan ou spécification du carnet de suivi reflètent la révision réelle utilisée ; l'enregistrement qualité montre la retouche et la ré-inspection ; toute concession est classée au lot. Si la retouche révèle une faiblesse de conception ou de fabrication récurrente, la modification alimente la révision de plan ou de processus plutôt que d'être absorbée dans une seule pièce réparée. La logique de qualification après un changement de matériau ou de processus recoupe ce que notre guide de requalification seconde source décrit : un changement affectant un joint, une finition ou un système d'isolant peut exiger de répéter les contrôles de qualification pertinents, et pas seulement l'inspection de banc sur la barre réparée.
Si votre projet comporte des obligations d'acceptation particulières, des exigences de preuve d'audit ou un contrat nommant un processus de concession, soulevez le cas auprès de notre équipe ingénierie et qualité via la page de contact avant clôture de la retouche, pour que le niveau d'approbation et la mise à jour de fichier corrects soient en place plutôt que reconstruits après coup.
Une routine d'acceptation des retouches cohérente tient le même ordre à chaque fois : tenir et isoler, enregistrer le défaut et les preuves, juger l'éligibilité contre les règles de rebut et de retouche, réaliser la retouche dans le processus qualifié, lancer les familles de ré-inspection obligatoires, rédiger l'enregistrement traçable, puis décider si une notification client ou une mise à jour de fichier est requise. Sauter l'étape d'enregistrement pour gagner du temps, ou décider l'éligibilité après que la réparation a déjà commencé, sont les deux habitudes qui transforment le plus souvent un défaut contenu en problème expédié.
L'escalade doit être déclenchée tôt quand le défaut se situe près d'une ligne de rebut, touche une zone de contact ou à champ élevé, implique une zone échauffée ou recuite, ou affecte une fonctionnalité approuvée par le client. L'ingénierie qualité et l'ingénierie produit examinent ensemble ; le client est associé avant libération là où le contrat l'exige. Quand un lot montre plus d'une fois le même défaut, l'escalade passe de la disposition niveau pièce à une action corrective niveau processus.
Lorsque vous passez en revue la pratique de retouche d'un fournisseur, demandez quelles sont ses catégories de disposition, comment il sépare retouche, réparation et concession, quelles inspections répètent après chaque type de réparation, comment l'enregistrement de retouche est lié à la série ou au lot, et quelles situations exigent la signature client. Un fournisseur qui peut montrer le format d'enregistrement, la checklist et la voie d'approbation est plus avancé qu'un autre qui décrit la retouche par « on corrige et on vérifie ». Pour le côté amont du même portail qualité, la checklist DFM de libération du plan montre comment les exigences d'acceptation doivent être fixées au plan avant le démarrage de la production, pour que moins de défauts atteignent l'étape de retouche en premier lieu.
Une frontière mérite d'être énoncée clairement : après un événement thermique dans une installation batterie ou de puissance, les jeux de barres et interconnexions endommagés sont jugés selon les règles propres de sécurité et de remplacement de l'événement, pas selon une logique de réparation d'atelier. Le guide d'instruction du code feu BESS couvre ce que les inspecteurs et organismes code attendent du remplacement et de la documentation de résidus dans ce contexte ; les règles de retouche et de rebut de ce guide s'appliquent aux non-conformités de production, pas au matériel terrain post-événement.

Une seconde source est censée réduire le risque, et elle en ajoute habituellement un peu :
Lire l’article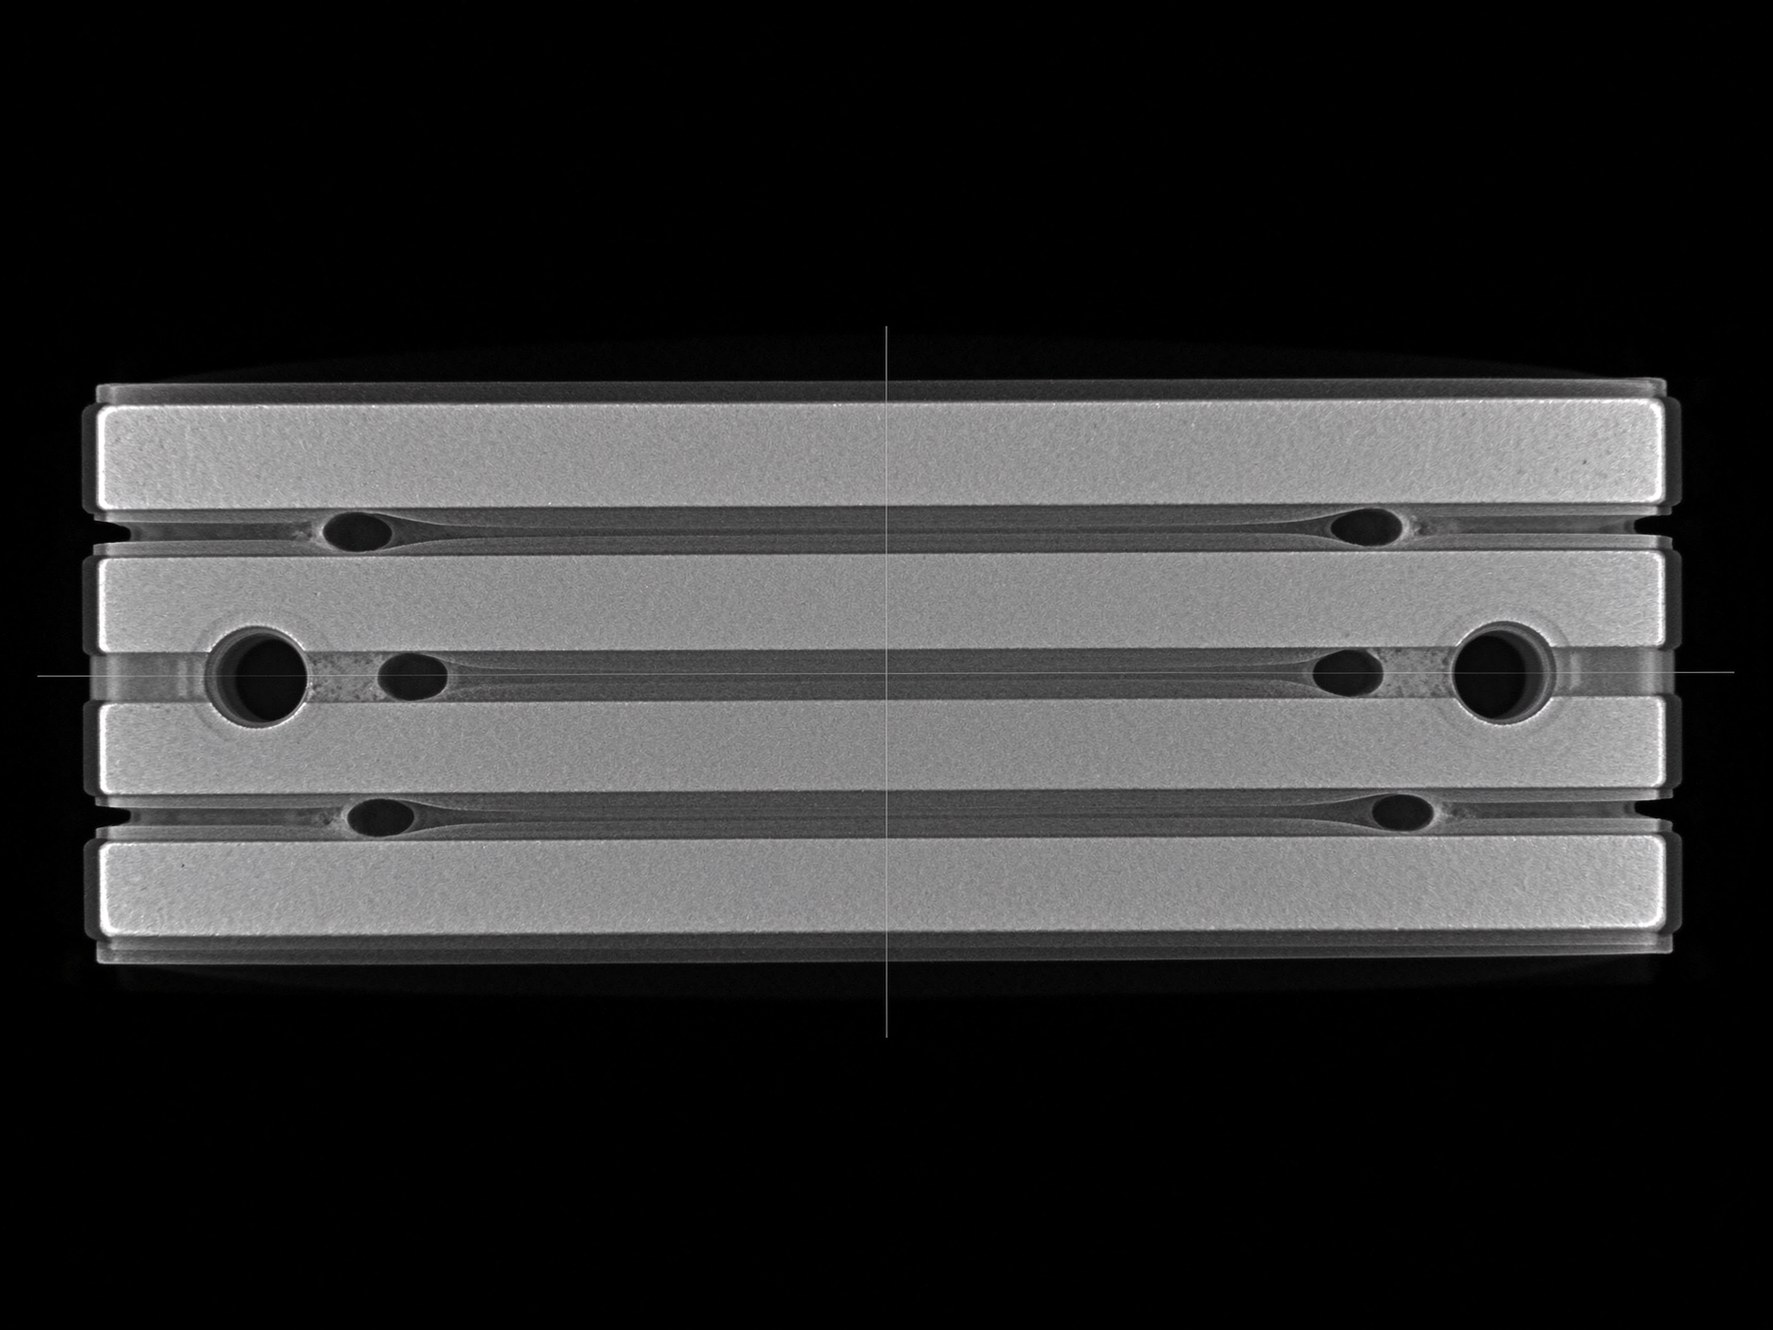
Les vides internes ne perforent pas un busbar laminé le premier jour. Ils distorsionnent l
Lire l’article
Nadia Rahman est ingénieure qualité et conformité avec 9 ans d'expérience dans les systèmes qualité des composants électriques. Elle gère les programmes ISO 9001 et IATF 16949 de SHANYUAN, les contrôles d'entrée et de sortie, et la documentation de conformité UL/CEI. Titulaire d'une l
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
