ラインを出たバスバーに欠陥があるとき、実際の問いは部品を仕様へ復元できるか廃棄すべきかである。本ガイドは手直し・補修合格規則を定める。適格欠陥、硬性廃棄条件、補修後の寸法・めっき・絶縁・機械確認、トレーサビリティ記録、顧客通知とファイル更新の時期である。母線(バスバー)を対象とする。
ラインを出たバスバーに欠陥があるとき、実際の問いは部品を仕様へ復元できるか廃棄すべきかである。本ガイドは手直し・補修合格規則を定める。適格欠陥、硬性廃棄条件、補修後の寸法・めっき・絶縁・機械確認、トレーサビリティ記録、顧客通知とファイル更新の時期である。母線(バスバー)を対象とする。
検査に欠陥を伴って到着したバスバーには、通常三つの処置可能性がある。文書化された譲歩により現状のまま合格するか、手直しして再検査へ戻すか、廃棄するかである。本ガイドは第二の経路のみを扱う。生産内部で既に手直しまたは補修された後に適用される合格・不合格規則である。盤、インバータ、電池ラックへ設置後に現れる故障の診断は扱わない。その現場保守作業は別の保守・サービス手順に従う。
三用語は現場で混同されやすく、最初に分離することでだれが部品に署名できるかが決まる。手直し(Rework)は、不適合製品を元の図面、購買仕様、合格基準へ再び適合させるために講じる措置である。補修(Repair)は部品を使用可能な状態へ戻すが、ある点で元仕様と同一でない状態を残す措置である。したがって補修は通常、出荷前に文書化された偏差または譲歩を必要とする。譲歩(Concession)は、なお図面から逸脱する製品をリリースする記録済み承認であり、供給者が単独で付与できるか顧客署名を要するかは契約と顧客承認品質計画に依存する。
本ガイドの合格論理は、打抜き、曲げ、積層、絶縁付き銅バスバー、ならびにスタッド、圧着端子、溶接接合で組み立てられた銅リンク、ポスト、ストラップにわたり適用される。厚さ、断面、絶縁レベル、トルク、引抜きの実際の合格・不合格値はここでは繰り返さない。その数値はすべてプロジェクト図面、購買仕様、協定合格基準が定めるもので、最初の手直し判断前にそれらの文書から読み取らなければならない。
本書は、当社の品質・合格記録ページで扱う広範な検査実務と併せて読む。そこには検査証拠の収集、保管、顧客への引き渡しが記述される。図面がまだ製造へリリースされていない場合、バスバー設計ガイドは合格要件がどこに書き留められるべきかを示す。
だれかが欠陥部品に触れる前に、それは管理されたレビューへ入る。条材は、そのシリアルまたはロット識別、トラベラー、欠陥を指摘した検査記録と共に留め置きタグを付けられ、適合在庫から分離され、誤って梱包・出荷されない場所に保管される。留め置き部品をリリース在庫と混ぜることが、不合格バスバーを工場から出す経路であり、後からの書類ではそれを修正できない。
レビューはまず欠陥の発見箇所を記録する。曲げ、打抜き、めっき、積層後の工程内ステーション、全工程後の最終検査、または顧客もしくは次組立段階からの返却ロットで現れた可能性がある。発生源はどの工程ステップを是正すべきかを示すため重要であり、同じ問題を探すべきロット範囲を変える。一部品の一端子だけに現れる欠陥は孤立し得るが、めっき槽、圧着工具、積層ローラーに遡る欠陥はロット全体に影響し得るため、より広い遡及調査を引き起こす。
証拠は手直し開始前に捕捉される。欠陥の位置と性状、図面に照らした測定寸法、表面または絶縁状態、事前検査の読取値である。影響箇所の写真またはスキャンは記録と共に保管される。この段階で品質工学が処置判断を所掌し、構造・電気・熱リスクの問いは製品工学へ回され、顧客承認仕様に関わる事項は本ガイド後述の顧客経路を通る。
すべての欠陥が補修可能というわけではなく、適格性の最初のカットは一原理に従う。補修は、荷重を担う形状、誘電体系、熱履歴を図面が許さない形で変えることなく、元仕様に照らし検証可能な状態へ部品を戻さなければならない。以下の欠陥クラスは、欠陥下の基体導体と接合が健全に残っていることを条件に、現場が一般に手直し可能と扱うものである。
これらの各記載は候補に過ぎない。適格性は依然として欠陥の位置(接触域、曲げゾーン、電界縁、平体)、欠陥が重要寸法に達するか、合格基準が許すかに依存する。外観縁部で許容されるタッチアップも、相手端子面では不合格となり得る。
表面または組立の誤りではなく損傷が内部・構造・熱的である場合、手直しで回復不能な状態がある。資格者、および必要なら顧客が書面偏差を出さない限り、現場は以下を廃棄条件として扱うべきである。この線を越えて手直しすると、補修済みに見えても元の故障モードを使用中へ持ち込む部品を生みがちである。
欠陥がこれらの廃棄線近くに位置する場合、既定判断は保守的であるべきである。工学および必要な顧客へのエスカレーションは時間を要するが、未知の残留リスクを担った部品を出荷する代償ははるかに大きい。過熱接合や層間剥離を隠す手直しは、負荷下の現場故障として再現しがちである。
下表は手直し判断を、検査作業台で使える四列へ凝縮する。欠陥種別、手直し可能か廃棄必須か、承認手直し後に繰り返すべき確認、記録に含むべき内容である。数値限度は意図的に表から外しており、プロジェクトの図面、購買仕様、協定合格基準から取る。
| 欠陥種別 | 処置 | 手直し後の必須確認 | 記録要件 |
|---|---|---|---|
| 弛んだまたは圧着不足の端子;損傷・誤ったスタッド | 手直し可能:承認ファスナで再圧着またはスタッド交換 | 端子・穴寸法、トルクと引抜き確認、接触面目視、図面に対する接合位置 | 作業者、端子・スタッドファスナロット、手直し方法、トルク・引抜き読取値、検査者識別と日付 |
| 非接触縁部の局部めっき擦り傷または仕上げ欠落。基体金属健全 | 局部タッチアップまたは再めっきで手直し可能 | 仕様によるめっき厚さと密着性、縁被覆、目視馴染み、触れた域に露出銅なし | 触れた域、槽または材料ロット、厚さ・密着性読取値、検査者と日付 |
| 損傷絶縁フィルム・スリーブ・被覆;銅無損傷 | 手直し可能:承認材料で絶縁交換 | 絶縁抵抗、耐電圧/Hi-pot、沿面距離・空間距離、適合と被覆、表示可視性 | 絶縁材料ロット、交換記述、誘電体・抵抗読取値、検査者と日付 |
| 軽度反りまたは平面度不良、割れ・断面損失なし | 手直し可能:管理された平坦化または矯正 | 平面度、全体寸法と穴位置、曲げ半径と調質状態、相手適合 | 平坦化方法、平面度読取値、寸法結果、検査者と日付 |
| 誤り、欠落、判読不能な表示 | 手直し可能:マーク修正または再付与 | 判読性、図面どおりのマーク位置、トレーサビリティコード、矛盾古マークの残存なし | 古マーク処置、新マーク付与、検査者と日付 |
| 積層スタックの誘電体層間剥離または貫通亀裂 | 廃棄 — 手直ししない | 補修経路での確認なし。代わりに不合格証拠を記録 | シリアル/ロット、欠陥記述と証拠、廃棄理由、処置承認者 |
| タッチアップ域を超え基体金属が露出する大面積めっき損失 | 廃棄。全面再仕上げが仕様承認済みまたは顧客譲歩を得る場合を除く | 譲歩を求める場合:条材全体のめっき厚さ、密着性、被覆 | 検査証拠、図面/仕様参照、譲歩保持者と承認レベル、検査者と日付 |
| 許容代を超える導体断面減少または機械加工損傷 | 廃棄 | 補修経路での確認なし。測定値を不合格証拠として保持 | 測定状態、図面断面参照、廃棄承認、検査者と日付 |
| 既往過熱を受けた端子または接合域(変色、軟化、絶縁損傷) | 廃棄 — 再めっき・再締付けでは物性を戻さない | 補修経路での確認なし。熱または状態証拠を保持 | 観察状態、入手可能な熱履歴、廃棄理由、承認者、検査者と日付 |
「必須確認」列は最小セットとして読む。これらの確認には初品検査と重なるものがある。接合、めっき表面、絶縁体系を変えた手直し後は、他のファミリーに手を付けていなくても、影響を受ける試験ファミリーを繰り返す。
手直しが合格するのは、補修が丁寧に行われたからではなく、元の製作と同じ材料、工程管理、合格基準で行われたからである。アドホックな作業台固定 — 仕様が圧着を求める箇所へのはんだ付け、適格フィルムがある箇所への一般テープ巻き、穴を追う手ヤスリ — は名目上の補修に過ぎず、元の工程が避けるよう設計されたリスクを持ち込む。
端子・スタッド作業。不良圧着は、承認端子、正しい工具、元接合で記録された同一圧着パラメータで再成形する。損傷スタッドは承認ロットのファスナで交換する。ねじまたは溶接界面そのものが損傷している場合、部品は交換ではなく廃棄へ向かう。再構築された接合は検査上、新たな機械接合として扱う。
局部再仕上げ。局部タッチアップは、仕上げ仕様が許すめっき・表面仕上げ手順に従う。表面準備、適格工程内での析出または再すずめっき、変色防止保護などの後処理である。欠陥が接触面または高電界縁に達する場合、局部補修の可否は作業台判断ではなく工学レビューへ回す。電気めっき工程ガイドは被覆析出、マスキング、縁仕上げが生産で通常どう管理されるかを説明し、手直し経路はそれらの管理を即興で迂回すべきではない。
絶縁交換。損傷絶縁体は図面指定の材料・厚さで交換する。手近なスリーブまたはテープへの代替は誘電体系を変えるため、工学承認を要する。矯正成形。矯正は管理された力で行いスプリングバックを確認し、曲げゾーンが加工されていないか留意する。表示。古いマークは承認方法で除去または被覆し、新マークと並んで読めないようにする。
顧客図面向けの一回限り交換条材にも、同じ材料・仕上げ管理が適用される。製品ページに掲載される交換用特注銅バスバーのサンプル参考価格は US$47 からである。量産価格は図面ベースで見積もり、それらの条材への手直しは別のショートカットではなく本ガイドの検査記録経路に従う。
本体、端子、曲げ、穴に触れた手直しの後、条材はリリース図面に照らし寸法検査へ戻る。検査官は全長・全幅、穴位置・穴径、端子間隔、曲げ角度・曲げ半径、相手組立品が依存する基準寸法を確認する。手直しが平坦化を伴った場合、平面度は指定参照面にわたり測定し図面公差と比較する。作業台で平らに見えても取付面に対しガタつく条材は、実際には平坦化されていない。
適合確認は単独測定と同じく重要である。再圧着が綺麗に済んだ手直し端子も、相手スタッドまたはラグと揃わなければならない。交換絶縁区分も、スタック内の隣接部品との隙間を確保しなければならない。可能な場合、条材はリリース前に相手治具または組立模型へドライフィットさせ、適合観察を寸法読取値と共に記録する。
寸法記録は測定値、使用ゲージまたは方法、検査者を捉える。手直しの影響を受けなかった寸法をすべて再測定する必要はないが、記録にはどの寸法を再確認し、残りをなぜ触れなかったかを記すべきである。この区別が再検査を比例的に保つ。再成形端子に平体のすべての寸法を再測定する必要はないが、接合が触れるすべての寸法は確認する。
手直しが表面仕上げに触れた場合、再検査は交換仕上げが厚さ、密着性、被覆について仕様を満たすことを検証し、外観だけで判断しない。厚さは触れた域と元仕上げへの遷移部で確認し、密着性は合格基準が定める方法で評価し、被覆は縁部・穴に飛び、露出基体金属、多孔質箇所がないか検査する。
局部タッチアップは、仕上げ品質が元の槽析出表面と最も差異しやすい箇所である。補修域周囲の馴染みを、粗い縁、境界の盛り上がり、新仕上げと旧仕上げの接する箇所の腐食リスクについて確認する。触れた域が相手接触面なら、その仕上げ状態は非接触縁部に適用される緩い規則ではなく、仕様の接触域要件に基づき扱う。
健全な基体金属へ達するため元めっきを除去せざるを得なかった再仕上げは、第 4 節の断面減少廃棄規則に照らしレビューする。補修工程自体が許容代を超え材料を除去していた場合、仕上げは回復して見えても導体断面は既に廃棄線を越えている。表面仕上げ選定とすず・銀・保護銅のトレードオフは当サイトの仕上げ選定資料にあり、手直し判断は新設計の好み仕上げではなく、図面に実際指定された仕上げを参照すべきである。
絶縁交換、被覆再塗布、または充電部対近接金属境界近傍の手直し後は、条材リリース前に補修域の誘電体性能を再試験する。再検査はプロジェクト仕様が定める絶縁試験順序に従う。該当表面間の絶縁抵抗、導体と接地構造の間の耐電圧または Hi-pot 確認、補修縁部の沿面距離・空間距離が電圧レベルの絶縁協調要件を満たすことの検証である。
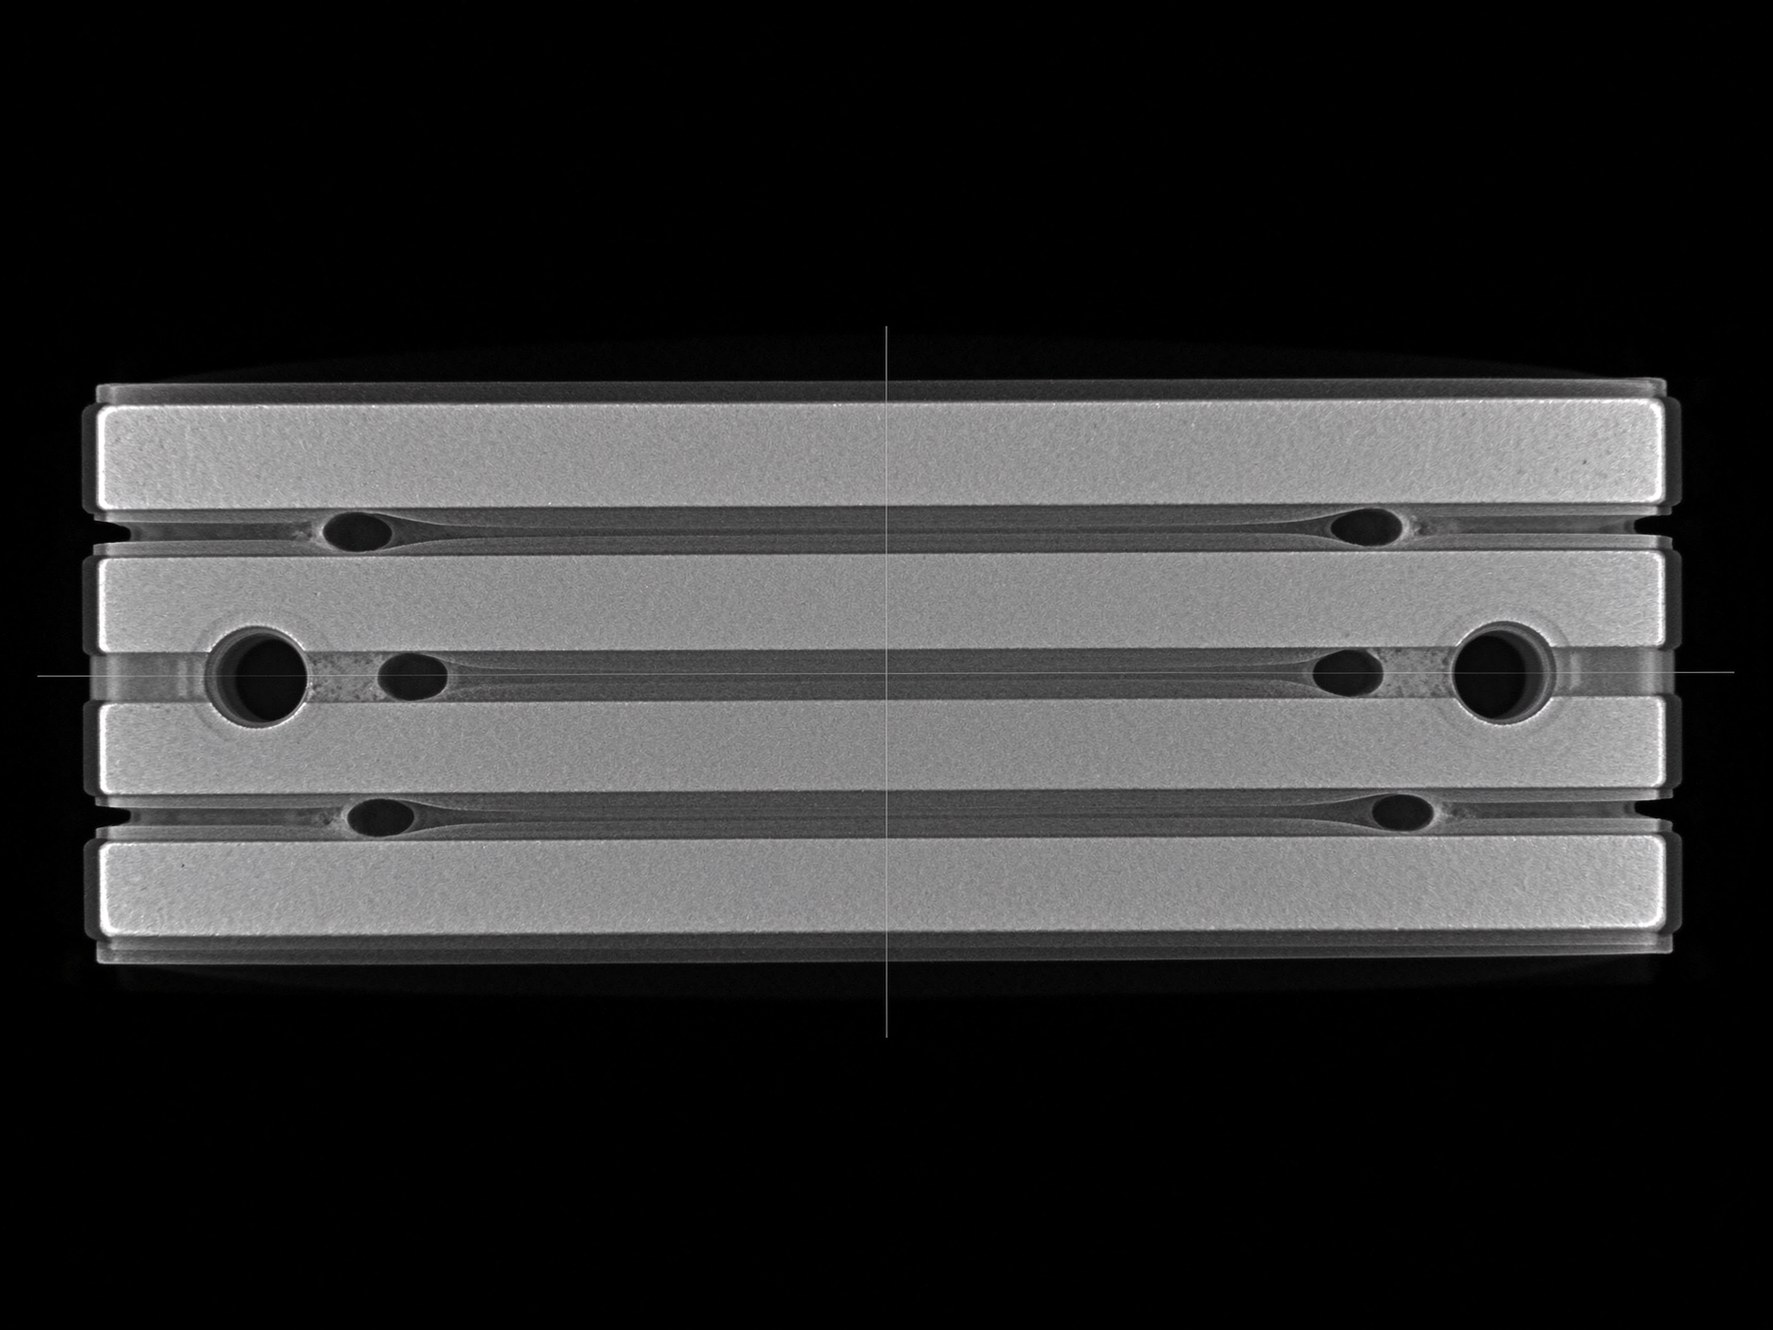
積層条材では、スタックを開いたまたはフィルムを交換した補修は格別な注意を要する。層順、縁部のフィルム重なり、閉じ込め空気または接着剤隙間の不在を目視で、プロジェクトが求める場合は内部検査で確認する。内部空隙と層間剥離はルーチン耐電圧試験では現れず、だからこそ開いて再積層された積層条材は、新規製作と同じ内部情報期待に照らしレビューする。絶縁試験ガイドは抵抗・耐電圧確認をより詳述し、空隙・CT 検査ガイドは層健全性を確認するため内部画像が必要な時を説明する。
室温条件で耐電圧試験に合格した補修絶縁も、使用環境をカバーしていなければならない。湿度、汚染、温度サイクル、振動は補修シールを元の工場接着より速く老化させ得る。用途が屋外、多湿、化学暴露の場合、工学レビューは交換材料と補修方法が、試験が行われたより清潔な作業台条件ではなくその環境に一致することを確認すべきである。
手直しまたは交換された各機械接合は、ファスナが座って見えるから合格するのではなく、接合として再検証される。確認は接合種別に従う。ねじスタッドとボルト端子は指定トルク手順を経、圧着または溶接端子は機械保持を確認し、接触圧に依存する接合は元設計意図どおり荷重を担うことを検証する。仕様が求める箇所の引抜きまたは保持試験は、元接合の試験履歴から推定するのではなく、再構築接合に対し実施し記録する。
手直し後の接合性能はファスナと同じく表面状態に依存する。補修中に擦傷、再すずめっき、タッチアップを受けた相手面は接触抵抗と弛み挙動を変え得る。接触域を損傷有無で検査し、手直しが界面材料を変えた場合、接合は元適格性確認がカバーした接触性能レビューを要することがある。端子トルク・引抜き合格ガイドはこれらの接合確認をどう文書化し合格記録が何を含むべきかを定める。
機械再検査は、手直しが間接的に乱し得るものもカバーする。平坦化操作がスタッドまたは穴をずらし得、局部再仕上げが絶縁座金またはねじ山に残留物を残し得、交換絶縁体が接合の締付け方を変え得る。検査官は補修箇所だけを見るのでなく、条材を歩いて二次的影響を探す。
手直し部品がトレーサブルであるためには、記録が後のだれにも平易な言葉で、何が悪かったか、何を行ったか、どの材料が入ったか、だれが確認したか、結果は何だったかを答えられることを要する。記録は生産残り期間を部品と共に移動し、リリース時にロット文書と共に保持される。「手直し済み・合格」だけを記した記録は、監査、顧客苦情レビュー、後の現場調査を支えられない。
最小記録内容は次のとおりである。
同じ欠陥が複数部品に反復する場合、記録は是正措置ループへも供給される。手直し記載を欠陥種別と工程ステップで集約し、製作上流の根本原因を一つずつ部品を修理するのではなく対処できるようにする。上流工程を直さず反復欠陥の修理に労力を費やす現場は、品質改善より速く手直しコストとリスクを蓄積する。
すべての内部手直しが顧客へ届くわけではないが、内部手直しと顧客向け偏差の境界は契約、承認品質計画、部品がリリース仕様に一致するかで定まる。既定規則は保守的である。承認済み手直し方法で元仕様へ部品を戻したなら内部に留められるのが通常で、部品が手直しではなく補修された場合、または手直しが初品で顧客承認を受けた特性に触れた場合、リリース前に顧客へ通知する。
顧客通知が少なくとも必要となる状況は次のとおりである。補修が図面または購買仕様からの偏差を残す、手直しが承認構成の一部であった材料・仕上げ・接合種別を変える、影響部品が顧客承認初品または適格ロットに属する、または手直しが既出荷ユニットにも影響した欠陥に続き遡及調査を要する。通知は内部記録と同じ情報を携える。何が起きたか、何を行ったか、何を再確認したか、処置の背後にある証拠である。顧客が譲歩に署名するか、手直し確認書を受け入れるか、全面再試験を求めるかは個別判断だが、判断は部品出荷前に書面で行われるべきである。
ファイルは竣工状態に合わせ更新される。トラベラー上の図面・仕様参照は実際使用改訂を反映し、品質記録は手直しと再検査を示し、譲歩はロットにファイルされる。手直しが反復的な設計または製造弱点を明らかにした場合、その変更は単一補修部品に吸収されず、図面または工程改訂へフィードバックされる。材料・工程変更後の適格性論理は、第二供給元再適格化ガイドの記述に準じる。接合、仕上げ、絶縁体系に影響する変更は、補修条材の作業台検査だけでなく関連適格確認の反復を要し得る。
プロジェクトに特殊な合格義務、監査証拠要件、または譲歩工程を名指しする契約がある場合、手直しを閉じる前に問い合わせページから工学・品質チームへ案件を持ち出し、事後再構築ではなく正しい承認レベルとファイル更新を用意する。
一貫した手直し合格ルーチンは毎回同じ順序で走る。留め置き・分離、欠陥と証拠の記録、廃棄・手直し規則への適格性判断、適格工程内での手直し、必須再検査ファミリーの実行、トレーサブル記録の作成、その後で顧客通知またはファイル更新の要否を判断する。時間節約のため記録段階を飛ばすこと、または補修開始後に適格性を判断することは、封じ込められた欠陥を出荷済み問題へ変える最も多い習慣である。
欠陥が廃棄線近く、接触または高電界域に触れ、過熱または焼鈍域を含み、顧客承認特性に影響する場合、早期にエスカレーションすべきである。品質工学と製品工学が共にレビューし、契約が求める箇所ではリリース前に顧客を関与させる。ロットで同一欠陥が複数回現れる場合、エスカレーションは部品レベル処置から工程レベル是正措置へ移る。
供給者の手直し実務をレビューする際は、その処置区分が何か、手直しと補修・譲歩をどう分けるか、各補修種別の後どの検査が繰り返されるか、手直し記録がシリアルまたはロットとどう紐付くか、どの状況で顧客署名を要するかを尋ねる。記録様式、チェックリスト、承認経路を示せる供給者は、「直して確認する」と述べるだけの供給者より進んでいる。同じ品質ゲートの上流側については、図面リリース DFM チェックリストが、生産開始前に合格要件を図面へどう固定し、欠陥が手直し段階へ達するのを減らすかを示す。
率直に述べておくべき境界がある。電池または電力設備での熱事象後、損傷したバスバーと相互接続部は、現場補修論理ではなく事象固有の安全・交換規則の下で判断される。BESS 火災規制執行ガイドは、その文脈で検査官と規制当局が交換・残留物文書に何を期待するかを扱う。本ガイドの手直し・廃棄規則は生産不適合を対象とし、事後の現場ハードウェアには適用しない。

Nadia Rahmanは品質・コンプライアンスエンジニアで、電機部品の品質システムに9年の経験があります。SHANYUANのISO 9001およびIATF 16949プログラム、受入・出荷検査、UL/IECコンプライアンス文書を管理しています。バーミンガム大学で工業工学の学士号を取得。バスバー品質管理と輸出向けコンプライアンス文書について執筆しています。