Ein Busbar, der auf dem Prüfstand korrekt erscheint, kann dennoch die falsche Kupfergüte, eine unterdimensionierte Beschichtung, einen rissigen Isolationsrand oder einen verborgenen Schweißfehler tragen, und jedes Problem wird teuer, sobald es in einen Wechselrichter, Schrank oder Speicher gestell montiert ist. Qualitätskontrolle für laminierte und gestanzte Kupfer-Busbars ist daher ein dokumentiertes System und kein letzter Sichtblick: Eingangsmaterialprüfung (IQC), Zwischenkontrollen (IPQC), Endkontrolle (FQC/OQC), Stichprobenregeln sowie eine Akte aus Zertifikaten und Prüfaufzeichnungen. Dieser Leitfaden überträgt das System in die Einkäufersprache und behandelt, was auf jeder Stufe zu inspizieren ist, welche Normen die Tests rahmen, welche Dokumente die Lieferung begleiten müssen, wie Defekte klassifiziert und behandelt werden und wie Abnahmekriterien in die Kaufspezifikation geschrieben werden. Er ergänzt die bestehenden Artikel zu Isolationsprüfung, Fertigungstoleranzen und Lieferantenbewertung mit dem Fokus auf das, was ein Besteller bei Empfang fordern und verifizieren sollte.
Ein Busbar, der auf dem Prüfstand korrekt erscheint, kann dennoch die falsche Kupfergüte, eine unterdimensionierte Beschichtung, einen rissigen Isolationsrand oder einen verborgenen Schweißfehler tragen, und jedes Problem wird teuer, sobald es in einen Wechselrichter, Schrank oder Speicher gestell montiert ist. Qualitätskontrolle für laminierte und gestanzte Kupfer-Busbars ist daher ein dokumentiertes System und kein letzter Sichtblick: Eingangsmaterialprüfung (IQC), Zwischenkontrollen (IPQC), Endkontrolle (FQC/OQC), Stichprobenregeln sowie eine Akte aus Zertifikaten und Prüfaufzeichnungen. Dieser Leitfaden überträgt das System in die Einkäufersprache und behandelt, was auf jeder Stufe zu inspizieren ist, welche Normen die Tests rahmen, welche Dokumente die Lieferung begleiten müssen, wie Defekte klassifiziert und behandelt werden und wie Abnahmekriterien in die Kaufspezifikation geschrieben werden. Er ergänzt die bestehenden Artikel zu Isolationsprüfung, Fertigungstoleranzen und Lieferantenbewertung mit dem Fokus auf das, was ein Besteller bei Empfang fordern und verifizieren sollte.
Busbars sitzen zwischen Halbleitern, Batterien, Schaltgeräten und Verbrauchern; ein Leiterausfall bleibt selten lokal. Überhöhter Widerstand heizt eine Fuge, ein Isolationsdurchbruch kann Phasen- oder Erdschlüsse verursachen, Maßabweichungen verhindern die Montage, und Korrosion verschlechtert den Kontaktwiderstand über Jahre. Da Busbars oft kundenspezifische Teile nach einer einzigen Zeichnungsrevision sind, kann Qualität nicht auf eine generische Katalognorm delegiert werden; sie muss auf der Bestellung definiert, durch Aufzeichnungen belegt und an Eingangs- und Ausgangsgates geprüft werden.
Beschaffungsteams entdecken Qualitätslücken meist spät: bei der Schrankmontage, nach thermischen Prüfungen oder nach Feldbeanstandungen. Eine frühere Verifikation senkt Nacharbeitskosten und schützt den Terminplan. Die kommerzielle Siebung vor Werkzeugbindung gehört in die Lieferantenbewertung in der RFQ-Phase, während dieser Artikel sich auf das Inspektionssystem und die Abnahmenachweise nach Auswahl des Zulieferers konzentriert. Beide Ebenen sind nötig: Ein fähiger Lieferant braucht dennoch einen schriftlichen Abnahmeplan, und ein strenger Prüfplan kann einen Zulieferer ohne Prozessdisziplin nicht kompensieren.
Leistungskritische Anwendungen wie Wechselrichter, Antriebe und Speicher gestelle behandeln den Busbar als sicherheitsrelevantes Bauteil und nicht als Handelsware. Einkäufer sollten daher rückverfolgbare Werkstoffdaten, Maßnachweise, dielektrische und Verbindungschecks sowie einen klaren Behandlungsweg für nichtkonforme Chargen erwarten – statt informeller Zusicherungen, die Teile sähen gut aus.
Die werkstattnahe Qualitätskontrolle gliedert sich üblicherweise in drei Gates. IQC (Incoming Quality Control) prüft Rohkupfer, Isolationsfolie, Galvanikchemie und zugekaufte Befestiger vor der Produktion; IPQC (In-Process Quality Control) überwacht Schneiden, Biegen, Laminierung, Schweißen und Beschichtung, während Teile die Linie durchlaufen; FQC bzw. OQC (End-/Ausgangskontrolle, Final/Outgoing Quality Control) führt die Konformitätsprüfung des Fertigteils und die Verpackungsprüfung vor dem Versand durch. Die Fertigungsfolge hinter diesen Kontrollen ist im Fertigungsprozess laminierter Busbars beschrieben, der zeigt, wo jedes Gate ansetzt.
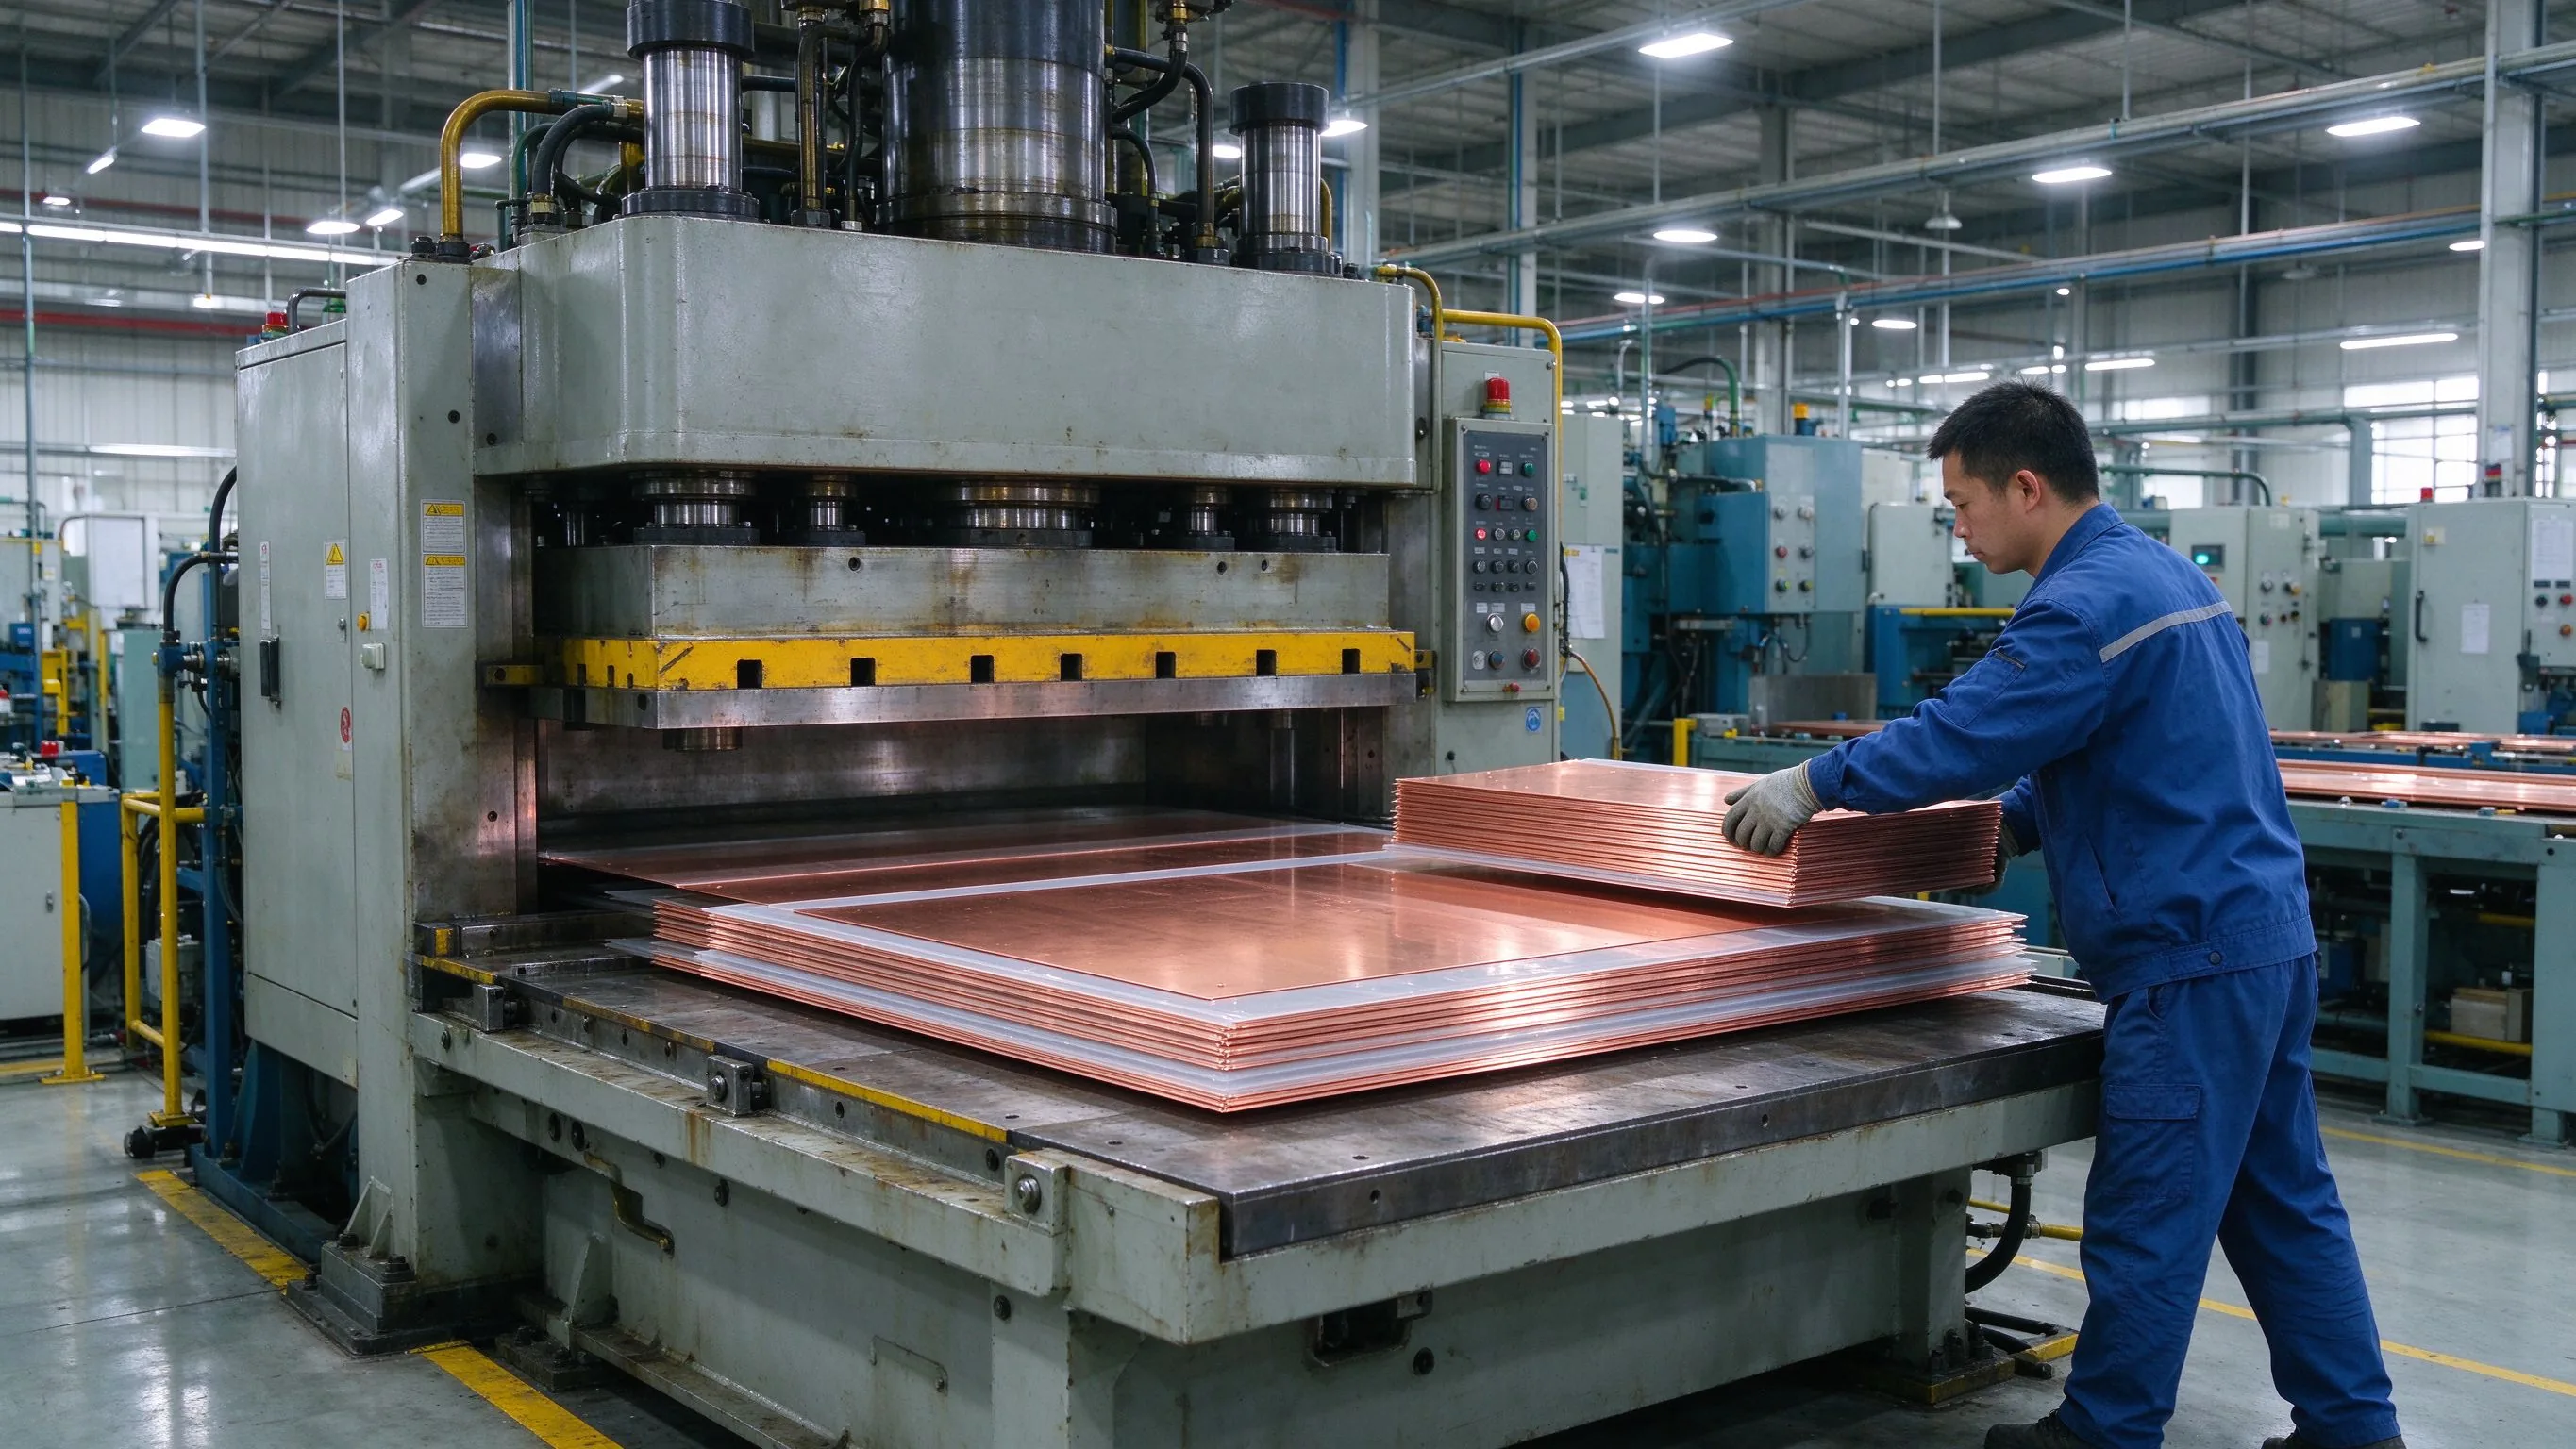
Einkäufer profitieren, wenn diese Gates auf die Bestellung abgebildet werden: ein unter IPQC freigegebenes First-Piece-Muster wird Referenz für den FQC-Vergleich, und IQC-Aufzeichnungen verhindern Werkstoffsubstitutionen nach Bestellbestätigung. Kleine Chargen komprimieren die Stufen oft, doch die Aufzeichnungskategorien verschwinden nicht; sie werden in einer kleineren Inspektionsberichtsmenge zusammengefasst. Die Festlegung, welche Prüfungen 100 %-Routine, welche stichprobenbasiert und welche typprüfungsniveaubezogene Nachweise sind, setzt realistische Erwartungen auf beiden Seiten der Bestellung.
Inspektionsnachweise müssen als gesteuerte Dokumente ankommen, nicht als mündliche Behauptungen. Die Hauptaufzeichnungen sind das Certificate of Conformity (CoC), das bestätigt, dass gelieferte Artikel der Bestellspezifikation entsprechen; das Materialzertifikat bzw. Mill Test Certificate (MTC), üblicherweise als EN-10204-Typ-3.1-Prüfzertifikat für metallische Produkte gefordert; First-Article-Inspection (FAI)-Aufzeichnungen zur Erstserie; sowie auftragsspezifische Maß-, Beschichtungs- oder dielektrische Prüfberichte. Das FAI-Konzept überschneidet sich mit den Prototypfreigabeschritten, die in den First-Article-Mustern und Prototypvalidierung behandelt werden.
EN 10204 Typ 3.1 wird vom Hersteller ausgestellt und von einem von der Fertigungsabteilung unabhängigen, befugten Inspektionsbeauftragten validiert; wichtig: Es ist nicht automatisch ein Drittzertifikat. Typ 3.2 fügt die Validierung durch den befugten Vertreter des Bestellers oder einen offiziell bestellten Inspektor hinzu, und eine separate Vorversand-Auditierung allein stuft ein Typ-3.1-Dokument nicht zu Typ 3.2 hoch (Cymber Metal procurement checklist). Ein brauchbares Materialzertifikat sollte Hersteller und Werk, Bestellposition, genaue Legierungsbezeichnung und Produktform, geltende Norm und Ausgabe, Schmelz-, Guss- oder Fertigungschargenkennung, tatsächliche Chemie und Leitfähigkeitsergebnisse, mechanische Eigenschaften, Prüfverfahren, abgedeckte Menge und eine befugte Unterschrift nennen.
Die Rückverfolgbarkeit muss jeden Schritt verknüpfen: Bestellposition, Paketetikett, Einzelteil- oder Chargennummer, Fertigungscharge und Prüfberichtsnummer. Einkäufer sollten zudem die Dokumentennamen sauber trennen: CoC, MTC, COA, Beschichtungsbericht und dielektrischer Bericht dienen unterschiedlichen Zwecken und sind nicht austauschbar. Ein fehlender Datensatz zu einer nichtkonformen Charge macht die Ursachenanalyse nahezu unmöglich, daher sollte die Bestellung das Dokumentenpaket, die Ausstellungsfrist und die Reklamationsfrist vor Produktionsbeginn definieren.
Die Eingangsprüfung beginnt mit dem Leiter. Für laminierte Leistungsbusbars muss Standard-Elektrolytkupfer wie C11000 der Legierungsbezeichnung, Produktform, dem Werkstoffzustand und der geltenden Norm der Zeichnung entsprechen; der Ersatz durch eine billigere oder weichere Güte verändert Leitfähigkeit, mechanische Festigkeit und Federrückstellung nach dem Biegen. IQC sollte das MTC gegen die physischen Chargenkennzeichnungen verifizieren, chemische Zusammensetzung und Leitfähigkeit (üblicherweise in Prozent IACS) prüfen und Härte bzw. Werkstoffzustand dort festhalten, wo das Auslegung davon abhängt. Die Beschaffungshinweise zu Dielektrika und Folien ergänzen die Werkstoffkontrolle in der Leitlinie zur Isolationsmaterial-Beschaffung.
Praktische Eingangskontrollen umfassen den visuellen Zustand des Lagermaterials (Kratzer, Oxidation, Dellen), Maß-Stichproben auf Dicke und Breite sowie einen Abgleich zwischen Lieferanhängern, MTC-Nummern und Lager-Chargeetiketten. Kupfer, das mit einer generischen Bezeichnung wie „Elektrokupfer“ ohne Legierung und Normausgabe geführt wird, ist bis zum Nachweis als nichtkonform zu behandeln. Auch nichtleitende Eingänge sind relevant: Isolationsfoliendicke und Dielektrikumsklasse, Klebstoffverträglichkeit, Bolzenwerkstoff und -finish sowie die Badsteuerungsaufzeichnungen der Galvanik sind beim Eintritt zu sieben, da nachgelagerte Prozesse eine inkompatible Rohfolie nicht korrigieren können.
Die Chargenidentität schützt den Kunden nach der Lieferung. Zeigt sich später ein Feldproblem, erlaubt die Rückverfolgung zu einer bestimmten Schmelze oder Charge eine gezielte Eindämmung statt einer pauschalen Aussonderung. Best Practice zeichnet IQC-Datum, Prüfer, Messwerte, Abnahmeentscheidung und etwaigen Haltepunkt auf und trennt ausgeschiedenes Lagermaterial physisch, damit es nicht versehentlich in die Produktion gelangt.
Fertige Busbars müssen der genehmigten Zeichnungsrevision entsprechen, einschließlich Gesamtlänge und -breite, Dicke, Lochdurchmesser und -position, Biegeradius und -winkel, Bolzenhöhe, Fahnengeometrie und der Lage von Isolationsaussparungen. Die Messgeräte reichen vom Messschieber und Mikrometer für Dicke und Breite über Höhenmessgeräte und Vorrichtungslehren für Lochpositionen bis zu Koordinatenmesstechnik oder optischen Vergleichsgeräten für komplexe Baugruppen; First Articles können vollständig erfasst werden, während Fertigungslose kritische Maße stichprobenweise prüfen. Die Toleranzannahmen sollten der bewährten Fertigungsleitlinie in der Empfehlung zu Busbar-Fertigungstoleranzen folgen und keine unrealistische Präzision verlangen, die Kosten ohne Nutzen erhöht.
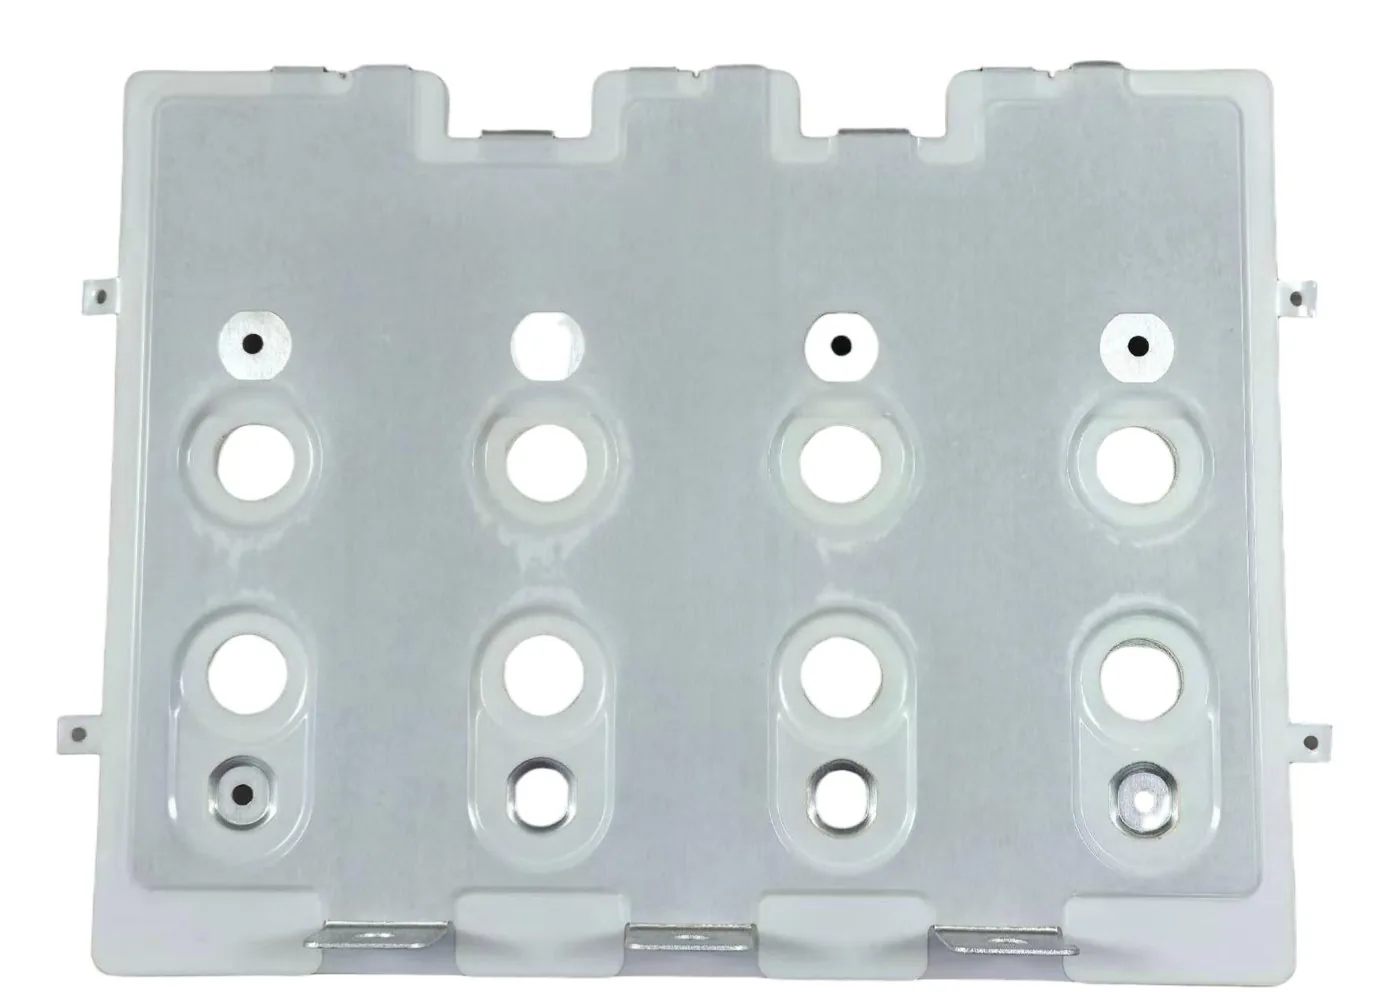
Kern-Merkmale, die im Inspektionsplan aufzulisten sind: Lochmittelabstände gegenüber Gegenklemmen, Rechtwinkligkeit und Ebenheit von Kontaktflächen (die den Fugenwiderstand direkt beeinflussen), Mindestkantenabstand um gebohrte Löcher, Biegeradius-Einhaltung zur Rissvermeidung sowie der Schnittkantenzustand nach Stanzen oder Laserschneiden. Die Beschichtungsdicke erscheint nicht im dimensionalen Bericht, muss aber bei eng über beschichteten Flächen passenden Fügeteilen eingerechnet werden.
Eine einfache, wirksame Methode ist eine gesteuerte Inspektionsvorrichtung mit Go-/No-Go-Lehren für kritische Lochbilder und Stapelhöhe; sie wiederholt sich in der Serienfertigung schnell, während die KMM oder der Detailbericht First Articles und Umstellungen vorbehalten bleibt. Der Einkäufer sollte die kritischen Qualitätsmerkmale auf Zeichnung oder Inspektionsplan definieren, damit der Prüfer die elektrisch und mechanisch wichtigen und nicht jede denkbare Messung erfasst. Maßabweichungen sind üblicherweise Hauptdefekte, es sei denn, sie sind kosmetisch oder montageunwirksam.
Gängige Finishes von Leistungsbusbars umfassen Zinnbeschichtung für Schraubverbindungen, Silber- oder Nickelbeschichtung dort, wo hohe Leitfähigkeit und Korrosionsbeständigkeit den Aufpreis rechtfertigen, und blankes Kupfer dort, wo das Gehäuse schützt. Die Beschichtungsinspektion kombiniert Dickenmessung, Haftungs- bzw. Biegeversuch, Porositäts- und Aussehenschecks sowie Umweltnachweise wo spezifiziert. Auswahl- und Ausfallmodus-Hinweise finden sich in der Leitlinie zu Zinnbeschichtung und Korrosionsschutz, während die isolierende Beschichtungsseite der Oberflächenbehandlung gesondert in der Betrachtung zur Oberflächenisolationsbeschichtungsinspektion behandelt wird.
Die Dicke kann per Röntgenfluoreszenz (XRF), coulometrischem Abtrag oder Querschnittsmikroskopie an definierten Messpunkten auf Kontaktflächen und Hochstrompfaden ermittelt werden; die Spezifikation sollte Mindest- und Zielwerte nennen statt einer offenen Forderung nach „guter Beschichtung“. Die Aussehens-Kriterien decken gleichmäßige Farbe, keine Blasen, kein Abblättern, keine freiliegende Substrate, losen Flitter, Wasserflecken oder Anbrandzonen sowie die Kantenabdeckung an Schnittenden ab. Die Haftung kann an repräsentativen Stücken durch Biege- oder Klebebandtest gesiebt werden, und das Korrosionsverhalten kann durch Salzsprüh- oder Feuchtekammerergebnisse belegt werden, die für Küsten- oder Industrieumgebungen vorab vereinbart werden.
Bei laminierten Busbars muss die Beschichtung mit dem Isolationsverklebungsprozess kompatibel sein; ungleichmäßige Beschichtung auf zu isolierenden Flächen kann Delamination oder Hohlräume verursachen. Prüfer sollten zudem verifizieren, dass die Beschichtung dort beschränkt bleibt, wo gefordert, beispielsweise maskierte Bereiche, in denen Isolation über Kupfer wickelt, und dass leitfähige Beschichtung keine Isolationslücken überbrückt. Beschichtungscharge, Vorbehandlungszustand und gemessene Dicke sind im Inspektionsbericht festzuhalten, damit eine spätere Korrosionsbeanstandung auf eine Prozesscharge rückführbar ist.
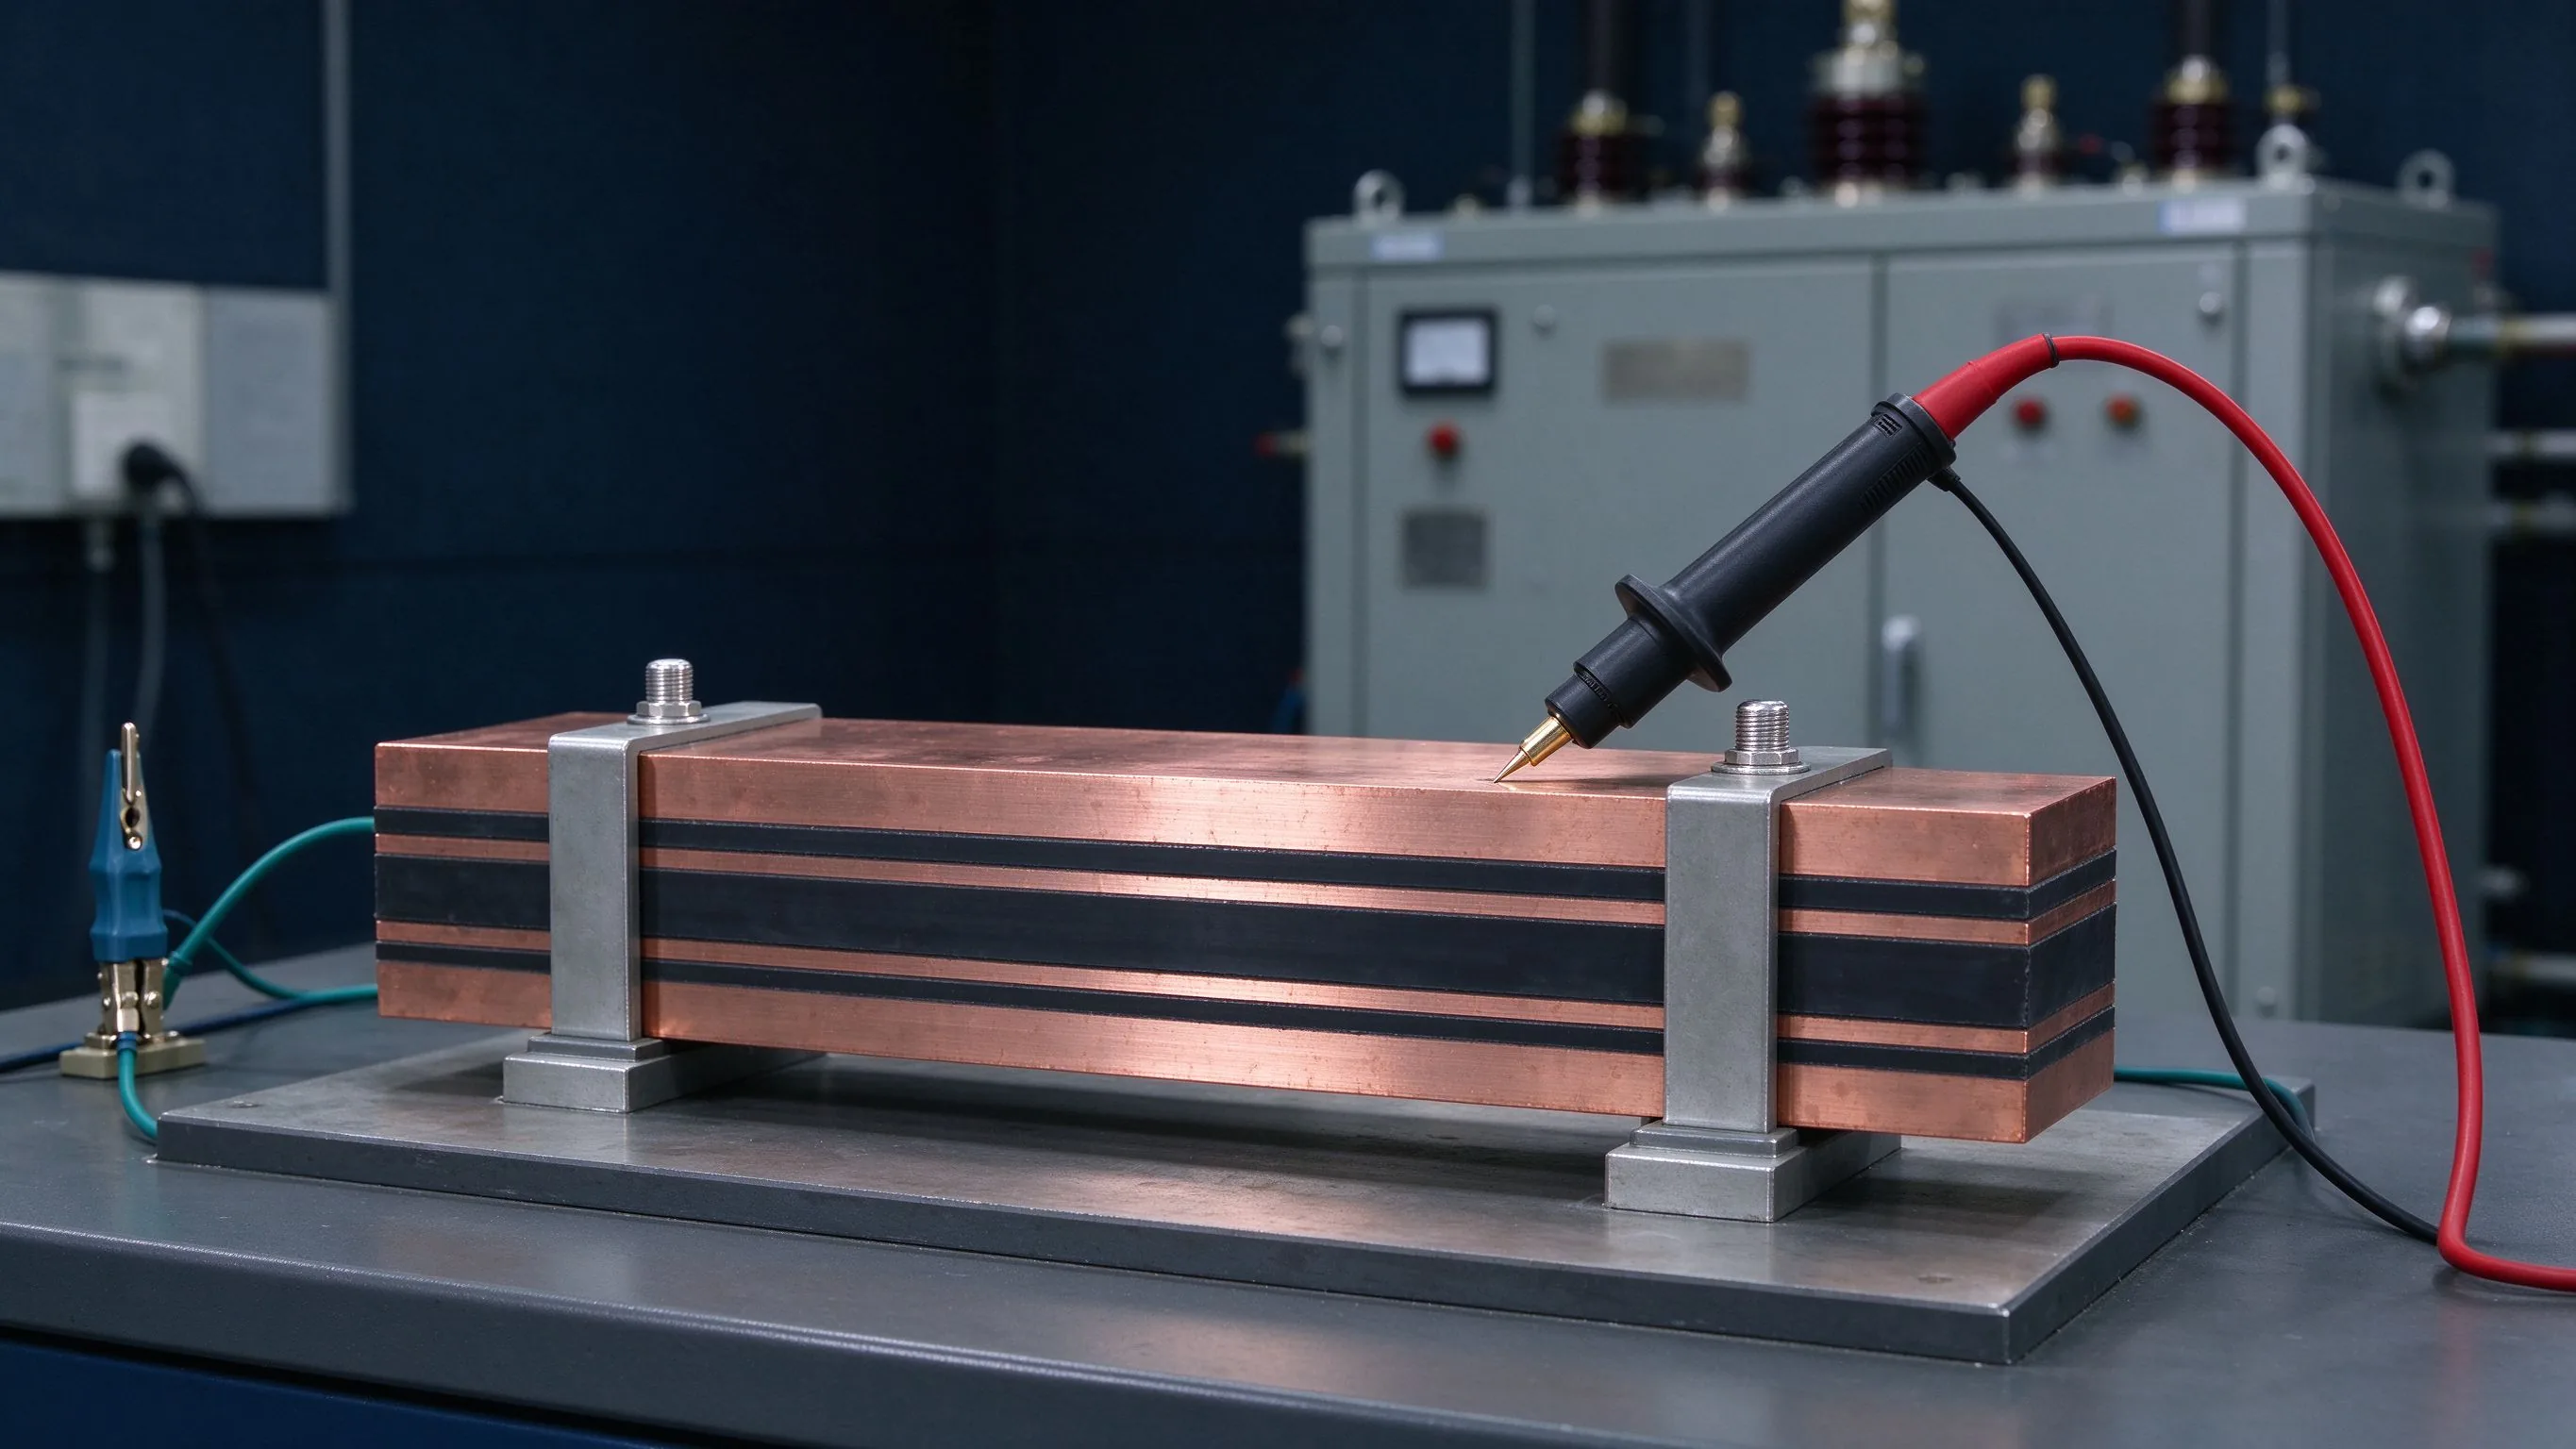
Isolierte und laminierte Busbars benötigen elektrische Isolationsnachweise: Isolationswiderstand, Wechselspannungs- oder DC-Festigkeit an der fertigen Baugruppe sowie den dimensionalen Nachweis der Kriech- und Luftstrecken. Die dedizierte Verfahrensdiskussion liegt im Leitfaden zur Busbar-Isolationsprüfung; dieser Abschnitt ordnet die Prüfung in den Gesamt-QC-Plan ein. Dielektrische Prüfungen legen üblicherweise eine definierte Prüfspannung zwischen spannungsführenden Teilen und Erde bzw. zwischen benachbarten Phasen für eine festgelegte Dauer an, ohne Durchschlag, Überschlag oder übermäßigen Leckstrom; der Isolationswiderstand wird mit einem geeigneten Megohmmeter bei der spezifizierten Prüfspannung gemessen.
Die Abstandsanforderungen sind gegen die Regeln zu Kriech- und Luftstrecken für die Systemspannung und den Verschmutzungsgrad zu prüfen, denn Oberflächen-Kriechwege entlang der Isolationskanten sind ebenso wichtig wie der Durchbruch durch die Folie. Zu den zu inspizierenden Isolationsfehlern zählen Delamination, Falten, Kantensprünge, fehlende Kantenumwicklung, Kontamination auf Folienoberflächen, Pinholes sowie Isolation, die die erforderliche Kriechstrecke nicht erreicht. PET-, Nomex- und DLF-Folien unterscheiden sich in Temperaturklasse, Durchschlagsfestigkeit und mechanischer Flexibilität, daher müssen die Prüf-Abnahmekriterien auf das tatsächlich spezifizierte Material verweisen und nicht auf eine generische Isolationsaussage.
Nicht jede Einheit durchläuft in der Großserie einen vollständigen typprüfungsniveauvollen dielektrischen Prüfaufbau; viele Zulieferer führen an 100 % der Einheiten eine reduzierte Routine-hi-pot durch und behalten Typprüfberichte für die Konstruktion bei. Der Käufer sollte explizit festlegen, welche Prüfungen routinemäßig je Stück, welche je Charge gestichprobt werden und welche Konstruktionsnachweise statt Stückprüfung akzeptiert werden, und fragen, ob die Messgeräte kalibriert sind und wie das Bestehensresultat jeder Einheit aufgezeichnet wird. Ein nach Schrankeinschaltung entdeckter stiller Isolationsausfall ist ein Sicherheitsereignis, weshalb dies einer der am wenigsten geeigneten Bereiche für gelockerte Beprobung ist.
Die elektrische Verifikation bestätigt, dass der Leiter seine Hauptfunktion effizient erfüllt. Leitfähigkeits- und Stromnennungsgrundsätze sind in den Grundlagen der Busbar-Stromkapazität und Strombelastbarkeit zusammengefasst; praktische QC-Nachweise umfassen Leiter- oder Schleifenwiderstand, den Millivoltabfall über definierten Fugen bei Referenzprüfstrom sowie den Kontaktwiderstand an geschraubten oder geschweißten Schnittstellen. Erhöhter Widerstand an einer einzelnen Fuge lokalisiert die Wärme; der Vergleich gemessener Widerstände mit einer Auslegunggrenze und einem Goldmuster fängt Werkstoffsubstitutionen, schlechte Beschichtung sowie lockere oder kontaminierte Kontakte vor der Einschaltung auf.
Der thermische Nachweis reicht von der Routineverifikation von Maßen und Strompfadsymmetrie bis zum formellen Temperaturanstiegsversuch. Nach IEC 61439-1:2020 werden Baugruppen auf Temperaturanstieg (Clause 10.10), dielektrische Eigenschaften (Clause 10.9) und Kurzschlussfestigkeit (Clause 10.11) durch Prüfung, Vergleich mit Referenzdesign oder Bewertung verifiziert (IEC 61439 Panels reference); veröffentlichte Leitwerte nennen Grenzwerte wie 105 K Anstieg für blanke Kupfer-Busbars, 90 K für Busbars mit verzinnten Fugen und 70 K für Kabelterminals, vorbehaltlich des Bemessungs-Vielfachfaktors (Rated Diversity Factor) (VIOX IEC 61439 guide). Die interne thermische Planung folgt den Prinzipien des Busbar-Thermomanagements, und die Fehlrobustheit ist mit dem Kurzschlussfestigkeitsnachweis verbunden.
Für die Routinefertigung sind volle Temperaturanstiegsprüfungen je Charge selten praktikabel; Einkäufer akzeptieren üblicherweise Typprüfberichte plus Widerstandskontrollen, thermische Berechnungsnachweise und Umgebungs-Derating-Daten. In der Kaufspezifikation zählt die Konsistenz: Prüfstrom, Messpunkte, Geräteresolution, Umgebungsreferenz und Abnahmegrenze definieren und festlegen, dass die Ergebnisse dem Chargendatensatz beigefügt werden. Unaufgezeichnete Durchlaufprüfungen hinterlassen bei Audit oder Gewährleistungsanspruch keinen vertretbaren Nachweis.
Terminals und Fugen bestimmen die Feldzuverlässigkeit. Die Inspektion umfasst Schweißverbindungen, Gewinde-M6/M8-Bolzen, Messer- oder Fahnensteckverbinder, Schraublöcher und Befestigungspunkte. Die Schweißinspektion kombiniert Sichtkriterien (Schmelze, Eindringen, Spritzer, Risse, Porosität und Nahtform), Maßchecks der Nahtgröße sowie, wo gerechtfertigt, zerstörende oder Anschnittprüfungen an First Articles; die Prozessauswahl wird in der Leitlinie zu Schweiß- und Fügeverfahren verglichen. Bolzen sind auf Höhe, Gewindezustand, Rechtwinkligkeit, Auszugskraft an genehmigten Mustern und das Fehlen gerissenen Umgebungskupfers zu prüfen. Die Auswahllogik für die Steckerform zeigt die Terminaltypen-Auswahl, und die Baugruppen-Fugen-Best-practice die Praxis geschraubter Terminalverbindungen.
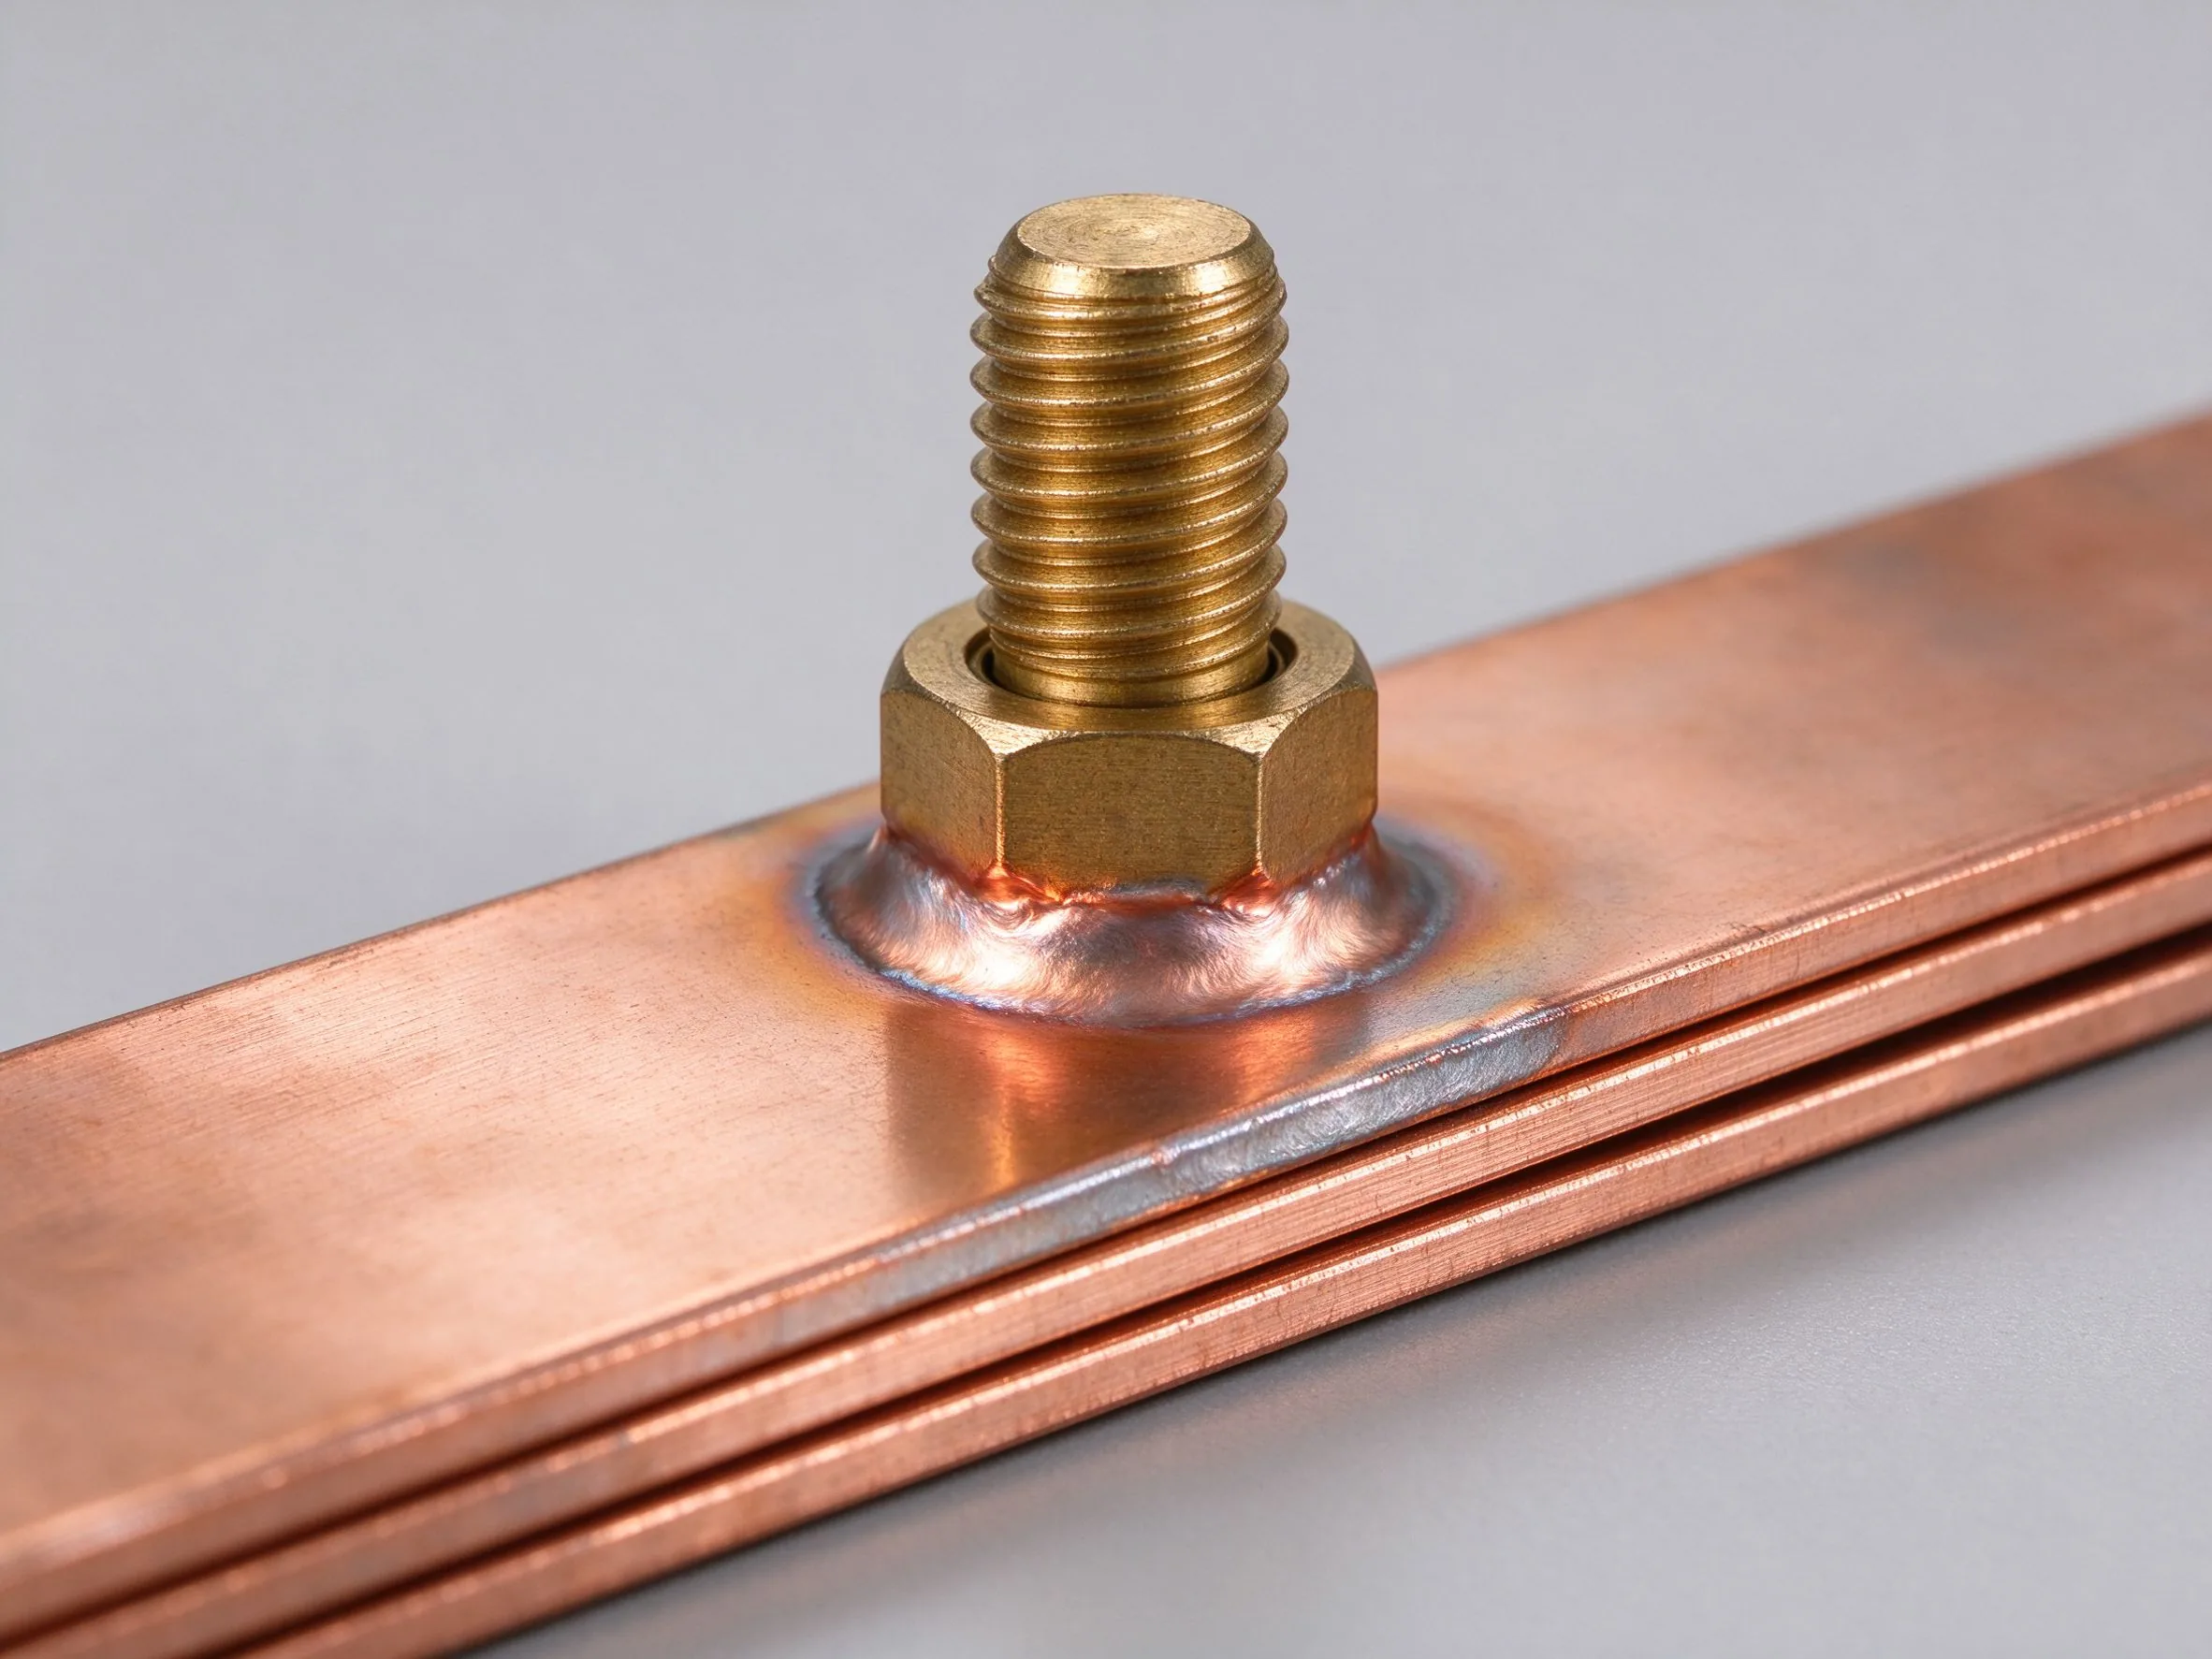
Auch mechanische Befestigungsdetails gehören zur Inspektion: Lochgröße für Schrauben- oder Bolzen-Hardware, Unterlegscheiben- und Befestigerkompatibilität, Einschraublänge bei Gewindeteilen sowie Drehmomentwerte mit der angegebenen Werkzeugklasse. Hinweise zur Auswahl und Prüfung von Befestigungs-Hardware bietet die Auswahlkriterien für Montage- und Befestigungselemente. Die Drehmomentverifikation an einer Stichprobe von Baugruppen bestätigt, dass der Fertigungsprozess die geforderte Vorspannung erreicht; zu niedriges Drehmoment lädt zu Kriechen und Erwärmung ein, zu hohes kann beschichtete Flächen reißen oder Isolation eindrücken.
Das Aussehen der Kontaktflächen ist wichtig, weil es die Fugenqualität vorhersagt: Gebürstete oder bearbeitete Flächen sollten frei von Graten, Isolationsresten und Oxidflecken sein; die Isolation ist mit sauberen Rändern aus den Kontaktzonen auszuschneiden. Jeder lose Niet, fehlende Schweißnaht oder beschädigte Gewinde auf einem Leistungspfad ist je Systemspannung und Energiestufe als Haupt- oder kritischer Defekt einzustufen und im Chargendatensatz zu dokumentieren, statt still außerhalb des Inspektionskreislaufs repariert zu werden.
Weil eine 100 %-Elektroprüfung jedes Merkmals unpraktikabel sein kann, liefert die Stichprobenentnahme eine statistische Grundlage für die Chargenannahme. ISO 2859-1 (bzw. das in Nordamerika weit genutzte Äquivalent ANSI/ASQ Z1.4) indexiert Stichprobenpläne nach dem Acceptance Quality Limit (AQL, Annahmequalitätsgrenze), Prüfstufe und Chargengröße; es vergibt einen Probenumfang-Codebuchstaben, danach Probenzahl und Annahme-/Ablehnungszahlen (ANSI Webstore, ISO 2859-1:2026 contents). Allgemeine Prüfstufe II ist der übliche Standard; Stufe I verringert den Probenumfang für günstige oder zerstörende Prüfungen, während Stufe III Proben für neue Zulieferer oder schwache Qualitätsgeschichte vergrößert.
Die AQL-Werte unterscheiden sich nach Defektschwere. Gängige Handelspraxis nutzt AQL 0 für kritische Defekte, 2,5 für Haupt- und 4,0 für Neben; für Elektrohardware wird die Hauptdefektstufe oft auf 1,0 oder 1,5 verschärft, weil ein ausgefallener Leiter ein Sicherheits- oder Stillstandsereignis und kein kosmetisches Ärgernis ist (Cosmo Sourcing AQL guidance based on ISO 2859-1). Kritische Merkmale wie die Isolationsfestigkeit auf sicherheitsrelevanten Pfaden werden üblicherweise von der Stichprobenentnahme ausgeschlossen und zu 100 % geprüft. Die Norm definiert zudem Umschaltregeln: Nach wiederholt schlechten Chargen von Normal- auf Verschärftprüfung wechseln, und erst nach anhaltend gutem Verlauf auf Reduziertprüfung zurückgehen; bei Qualitätseinbruch ist die Einstellung möglich.
Einkäufer sollten das Stichprobenverfahren schriftlich festlegen: Prüfstufe, AQL je Defektklasse, Chargendefinition (Fertigungscharge, Versandcharge oder Lieferantenlos), Probenauswahlverfahren sowie Behandlung einer abgelehnten Charge (100 %-Sortierung, Nacharbeit, Wiedervorlageregeln und Kostentragung). Stichprobenentnahme garantiert keine Nullfehler; sie steuert das durchschnittliche Qualitätsniveau über die Zeit, weshalb Aufzeichnungen über mehrere Chargen und nicht nur eine einzelne Lieferung die Lieferanten-Scorecard bestimmen.
Die Defektklassifizierung macht Abnahmeentscheidungen objektiv. Kritische Defekte beeinträchtigen Sicherheit, Konformität oder Funktion in fehlerkritischer Weise: Isolationsdurchbruch an einer spannungsführenden Phase, fehlende oder gerissene tragende Schweißnaht auf einem stromführenden Pfad, falsche Werkstoffleitfähigkeit über Auslegungsgrenzen hinaus oder fehlende verpflichtende Kennzeichnungen. Hauptdefekte beeinträchtigen Funktion oder Montage: falsches Lochbild, unzureichende Beschichtung in Kontaktzonen, nichtkonforme Maße, die die Passung verhindern, oder beschädigte Gewinde. Nebendefekte sind kosmetisch und funktionsneutral: schwache Oberflächenmarken, leichte Finish-Farbvariation oder Etikettenfehler ohne Leistungsauswirkung.
Der Behandlungsablauf bei einem Fail-Ergebnis sollte vor Produktionsbeginn definiert sein: betroffene physische Charge sperren und Beweise sichern; einen Nichtkonformitätsbericht (NCR, Nonconformance Report) mit Messwerten, Probenumfang und Referenznorm erfassen; betroffene Menge und wahrscheinliche Ursache ermitteln; dann Ablehnung, Sortierung und Nacharbeit, Austausch oder schriftliche Koncession wählen. Eine Koncession muss die exakte Charge, gemessene Abweichung, das Funktionsrisiko und die genehmigende Stelle nennen und darf niemals eine informelle Chat-Genehmigung sein (Cymber Metal procurement checklist on nonconforming material control).
Wiederholbefunde lösen Korrekturmaßnahmen aus: Verschärfung der Stichproben auf Stufe III oder AQL 1,0, Nachweise für Prozessänderungen fordern, nach Auslegungrevisionen eine aktualisierte FAI anfordern und die RFQ-Lieferanten-Scorecard überprüfen. Dasselbe Klassifizierungsschema sollte dem Zulieferer im Inspektionsplan mitgeteilt werden, damit Prüfer beiderseits über nicht verhandelbare Befunde übereinstimmen. Mehrdeutige Defektbezeichnungen wie „Oberflächenproblem“ ohne Schweregrad führen bei der Endkontrolle zu Streit; eine gedruckte Defektliste mit Beispielen beseitigt die meisten davon.
Die Ausgangsprüfung bestätigt, dass die fertige Charge dem genehmigten First Article und den Freigabedokumenten entspricht. FQC verifiziert üblicherweise Endmaße kritischer Merkmale, das Aussehen aller sichtbaren Flächen, den Beschichtungszustand, die Isolationsintegrität und die Kennzeichnung; OQC prüft zusätzlich Verpackung, Polsterung, Feuchteschutz, Stückzahl gegen Packliste und die Richtigkeit der Versanddokumente einschließlich CoC, MTC-Kopien, Prüfberichten und Konformitätserklärungen. Exportlieferungen benötigen zudem zoll- und verpackungskonforme Etiketten, wobei Charge- und PO-Referenzen auf jedem Karton lesbar sein müssen.
Die Verpackung schützt die im Werk erreichten Resultate: Blankes oder beschichtetes Kupfer reibt im Transit und zerkratzt Kontaktflächen; Isolationsfolien können sich unter Druck falten oder ablösen; Bolzengewinde benötigen Kappen oder Hülsen; Baugruppen sind mit nicht scheuernder Zwischenlage voneinander zu trennen und nicht locker kupfer-auf-kupfer gestapelt. Feuchteschutz ist für feuchte Klimazonen relevant, und Holzverpackungen müssen, wo anwendbar, die phytosanitären Behandlungsvorgaben des Bestimmungslandes erfüllen. Die Ausgangsaufzeichnungen sollten physische Paket-IDs mit Packlisten- und Zertifikatsnummern abgleichen und die Rückverfolgungskette von Charge bis Lieferung schließen.
Vor der Freigabe unterzeichnet der verantwortliche Prüfer den Chargendatensatz, und das Dokumentenpaket sollte in konsistenter Reihenfolge zusammengestellt sein, damit das Wareneingangsteam des Kunden schnell auditieren kann: PO und Zeichnungsrevision, CoC, Materialzertifikat, FAI- oder Maßbericht, Beschichtungs- und Isolationsprüfaufzeichnungen sowie gegebenenfalls NCR- oder Koncessionsaufzeichnungen. Eine saubere Freigabe ohne Unterlagen verzögert die interne Qualifikation selbst bei einwandfreien Teilen.
Die stärkste QC-Vereinbarung steht in der Kaufspezifikation und der PO und nicht in E-Mails. Mindestelemente umfassen: geltende Zeichnungsrevision und Normausgabe; kritische Maße mit Toleranzen; Legierung und Zustand; Finish, Beschichtungsdicke und Oberflächenbehandlungsanforderungen; Isolationsmaterial, Dicke und dielektrische Abnahmekriterien; elektrische Prüfungen (Widerstand, hi-pot oder Isolationswiderstand) mit Spannung, Dauer und Grenzwerten; mechanische Prüfungen und Drehmomentwerte; Stichprobenplan (ISO-2859-1-Stufe und AQL je Defektklasse); gefordertes Dokumentenpaket; Beobachtungs- oder Haltepunkte; Nachprüfungs- und Wiederbeprobungsregeln; NCR- und Koncessionsverfahren; Verpackung und Etikettierung; sowie Reklamations- bzw. Abnahmefrist. Die Konstruktionsfähigkeit sollte vor der Bindung durch die DFM-Checkliste gesiebt werden, denn eine nicht fertigbare Zeichnung garantiert Inspektionsstreit.
Trennen Sie typprüfungsniveauvolle Nachweise von Chargen-Routinenachweisen. Konstruktionsebenen-Positionen wie thermische Nennleistung, Kurzschlussfestigkeit oder vollständiger dielektrischer Typtest können als genehmigte Berichte qualifizierter Konstruktionen beigestellt werden, während Chargenpositionen wie Maße, Beschichtungsdicke, Etikettierung und Kontaktflächenzustand je Lieferung geprüft werden. Legen Sie fest, ob eine Drittinspektion (beispielsweise beim Verladen) erforderlich ist, und stellen Sie klar, dass ein solcher Besuch die Zuliefererzertifikate ergänzt und nicht ersetzt.
Gute Spezifikationen definieren Instrumente und Referenznormen dort, wo Sicherheit von Messungen abhängt: Prüfspannung und Geräteklasse für dielektrische Checks, Mikrometer- oder XRF-Verfahren für die Beschichtung, Drehmomentwerkzeuggenauigkeit für Bolzen sowie die Kalibrier-Rückverfolgbarkeit. Der Abnahmeplan sollte zudem mit den MOQ-bedingten Kompromissen realistisch umgehen: Sehr kleine Chargen können 100 %-Kritikprüfungen statt statistischer Stichproben nutzen, mit dementsprechend formuliertem Plan. Schließlich ist eine Revisionssteuerungsregel aufzunehmen: Zeichnungs- oder Werkstoffänderungen lösen eine neue FAI und eine Dokumentenaktualisierung aus und nicht die automatische Lieferung unter alten Aufzeichnungen.
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN), im März 2012 gegründet, betreibt eine 17,200 m² große Fertigungsstätte in Taoyuan Village, Wulian Street, Rizhao, Shandong, China, und exportiert laminierte Busbars in mehr als 20 Länder. Der Produktumfang deckt isolierte laminierte Busbars von ein bis sechs und mehr Lagen mit Nennleistungen um etwa 1,000 A auf C11000-Kupfer ab, mit PET-, Nomex- oder DLF-Isolation, einer konservativen 30-Grad-Celsius-Temperaturanstieg-Basis, verzinnten Kontaktbereichen sowie M6/M8-Bolzen, Messerklemmen oder geschweißten Terminaloptionen.
Für diese Produktreihe folgt die Inspektionsplanung den oben beschriebenen Stufen: Eingangsprüfung von Kupfer- und Isolationschargen gegen die Bestellspezifikation; Zwischenkontrollen von Schneiden, Umformen, Laminierung und Beschichtung gegen das genehmigte First Article; sowie Endprüfungen von Maßen, Finish, Isolationszustand und Terminalgeometrie vor der Verpackung. Gelieferte Aufzeichnungen werden nach Bestellung und Fertigungscharge gegliedert, wobei Werkstoff- und Prozessdokumente auf die versandte Menge rückführbar sind, und kundenspezifische Spezifikationen projektweise auf Zeichnung und Inspektionsplan abgestimmt werden. Technische und inspektionsplanbezogene Gespräche können mit den Engineering-Teams unter busbar@shanyo.com eröffnet werden, mit Zeichnung, erwarteter Systemspannung, Stromnennleistung und geforderten Prüfpositionen als Anlage.
Dieser Abschnitt beschreibt das Inspektionsframework und die Standard-Produktmerkmale und erhebt keinen Anspruch auf konkrete Zertifizierungen oder Kundenprogramme; formale Konformitätszeichen, Prüfnormen und Berichtsformate werden projektweise nach Bestimmungsmarkt und Anwendung des Kunden vereinbart, damit Einkäufer und Zulieferer vor Produktionsbeginn einen gemeinsamen Abnahmedatensatz teilen.
Die Isolationsprüfung beantwortet vier Fragen: hält sie der Nennspannung stand, entlädt si
Artikel lesen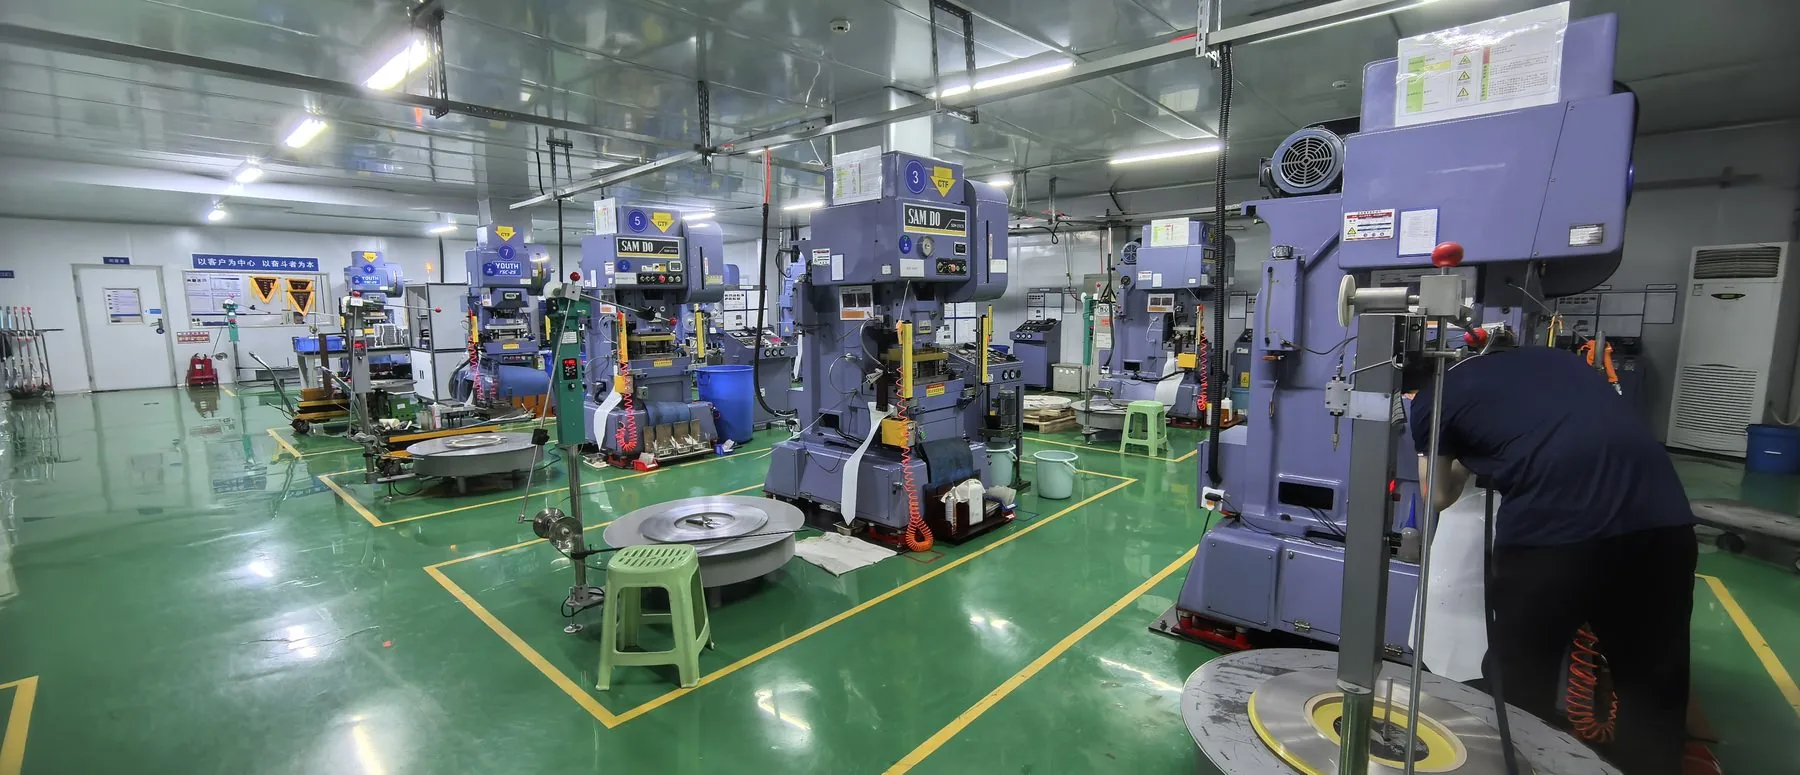
Die Zuverlässigkeit einer Stromschiene entscheidet sich in den ersten 2 mm der Zeichnung:
Artikel lesen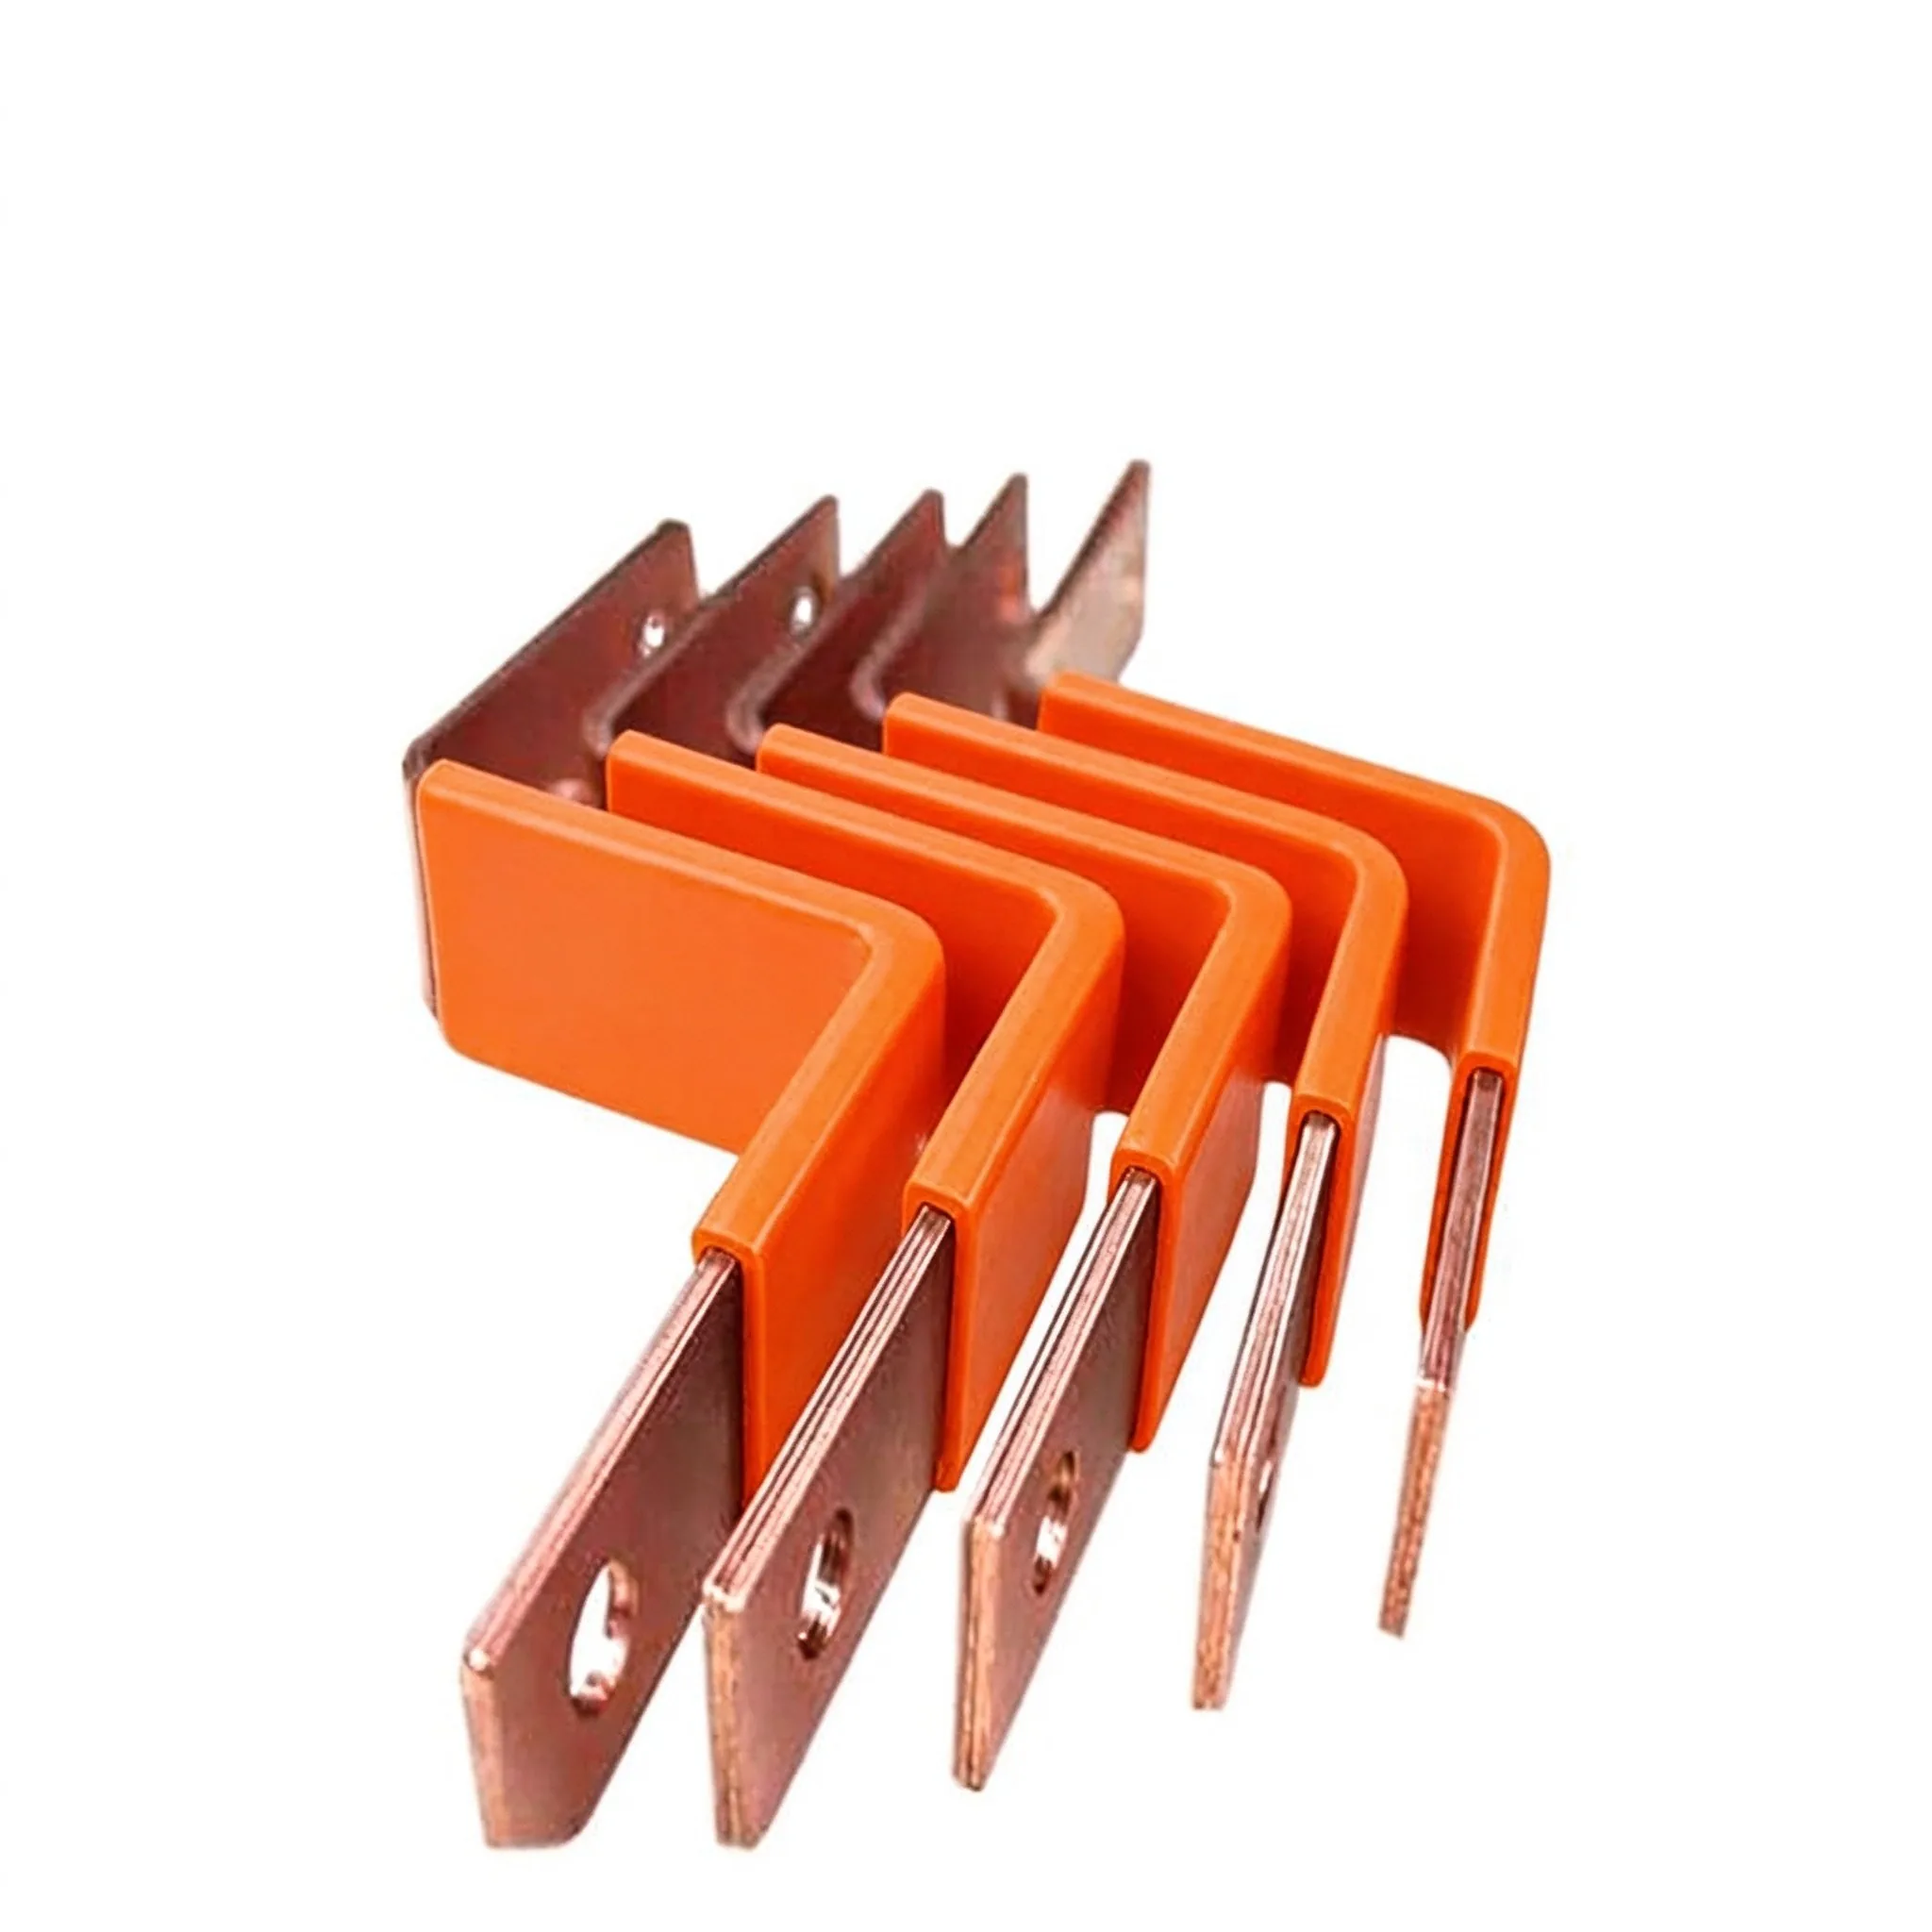
Eine laminierte Sammelschiene kaufen ist nicht wie einen Standardstecker kaufen. Das Teil
Artikel lesen
Nadia Rahman ist Ingenieurin für Qualität und Konformität mit 9 Jahren Erfahrung in Qualitätssystemen für elektronische Komponenten. Sie leitet die ISO-9001- und IATF-16949-Programme von SHANYUAN, Eingangs- und Ausgangsprüfung sowie UL/IEC-Konformitätsdokumentation. Sie hat einen B.Sc. in Industriei
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen – unsere Ingenieure antworten innerhalb eines Werktags.
