Une barre qui paraît correcte sur banc peut encore porter la mauvaise nuance de cuivre, une couche de placage sous-dimensionnée, un chant d'isolation fissuré ou un défaut de soudure caché, et chaque problème devient coûteux une fois assemblé dans un onduleur, une armoire ou un système de stockage. Le contrôle qualité des barres en cuivre estampées et laminées est donc un système documenté plutôt qu'un simple coup d'œil visuel final : inspection matière entrante (IQC), contrôles en cours de production (IPQC), inspection finale/sortante (FQC/OQC), règles d'échantillonnage, et traçabilité documentaire des certificats et relevés d'essai. Ce guide traduit ce système en langage acheteur : quoi inspecter à chaque étape, quelles normes encadrent les essais, quels documents doivent accompagner la livraison, comment les défauts sont classés et traités, et comment inscrire les critères d'acceptation dans la spécification d'achat. Il complète les articles existants sur les essais d'isolation, les tolérances de fabrication et l'évaluation fournisseurs en se concentrant sur ce qu'un acheteur doit exiger et vérifier à la réception.
Une barre qui paraît correcte sur banc peut encore porter la mauvaise nuance de cuivre, une couche de placage sous-dimensionnée, un chant d'isolation fissuré ou un défaut de soudure caché, et chaque problème devient coûteux une fois assemblé dans un onduleur, une armoire ou un système de stockage. Le contrôle qualité des barres en cuivre estampées et laminées est donc un système documenté plutôt qu'un simple coup d'œil visuel final : inspection matière entrante (IQC), contrôles en cours de production (IPQC), inspection finale/sortante (FQC/OQC), règles d'échantillonnage, et traçabilité documentaire des certificats et relevés d'essai. Ce guide traduit ce système en langage acheteur : quoi inspecter à chaque étape, quelles normes encadrent les essais, quels documents doivent accompagner la livraison, comment les défauts sont classés et traités, et comment inscrire les critères d'acceptation dans la spécification d'achat. Il complète les articles existants sur les essais d'isolation, les tolérances de fabrication et l'évaluation fournisseurs en se concentrant sur ce qu'un acheteur doit exiger et vérifier à la réception.
Les barres se situent entre semi-conducteurs, batteries, appareillages et charges ; une défaillance du conducteur reste rarement locale. Une résistance excessive échauffe un joint, un claquage d'isolation peut causer des défauts phase-phase ou phase-terre, un défaut dimensionnel empêche l'assemblage, et la corrosion dégrade la résistance de contact au fil des années de service. Les barres étant souvent des pièces sur mesure réalisées selon une unique révision de plan, la qualité ne peut être déléguée à une norme de catalogue générique : elle doit être définie sur la commande, prouvée par des relevés et contrôlée aux portes entrante et sortante.
Les équipes achats découvrent habituellement les lacunes qualité tardivement : lors de l'assemblage d'armoire, après essai thermique ou après réclamation terrain. Avancer la vérification réduit le coût de reprise et protège le calendrier. Le filtrage commercial préalable à l'outillage relève de l'évaluation fournisseur au stade RFQ, tandis que le présent article se concentre sur le système d'inspection et les preuves d'acceptation une fois le fournisseur sélectionné. Les deux couches sont nécessaires : un fournisseur compétent exige encore un plan d'acceptation écrit, et un plan d'inspection strict ne compense pas un fournisseur sans discipline procédé.
Les applications critiques en puissance telles qu'onduleurs, variateurs et systèmes de stockage traitent la barre comme un composant pertinent pour la sécurité, et non comme une bande marchande générique. Les acheteurs doivent donc attendre des données matière traçables, des preuves dimensionnelles, des contrôles diélectriques et de connexion, ainsi qu'une voie de disposition claire pour les lots non conformes, plutôt que des promesses informelles que les pièces « sont bonnes ».
Le contrôle qualité atelier se divise couramment en trois portes. L'IQC (Incoming Quality Control) inspecte le cuivre brut, le film d'isolation, les produits chimiques de placage et les fixations achetées avant production ; l'IPQC (In-Process Quality Control) surveille les opérations de découpe, pliage, laminage, soudage et placage au fil de la ligne ; le FQC ou l'OQC (Final/Outgoing Quality Control) réalise le contrôle de conformité de la pièce finie et la revue d'emballage avant expédition. La séquence de fabrication derrière ces contrôles est décrite dans le procédé de fabrication des barres laminées, qui indique où chaque porte s'applique.
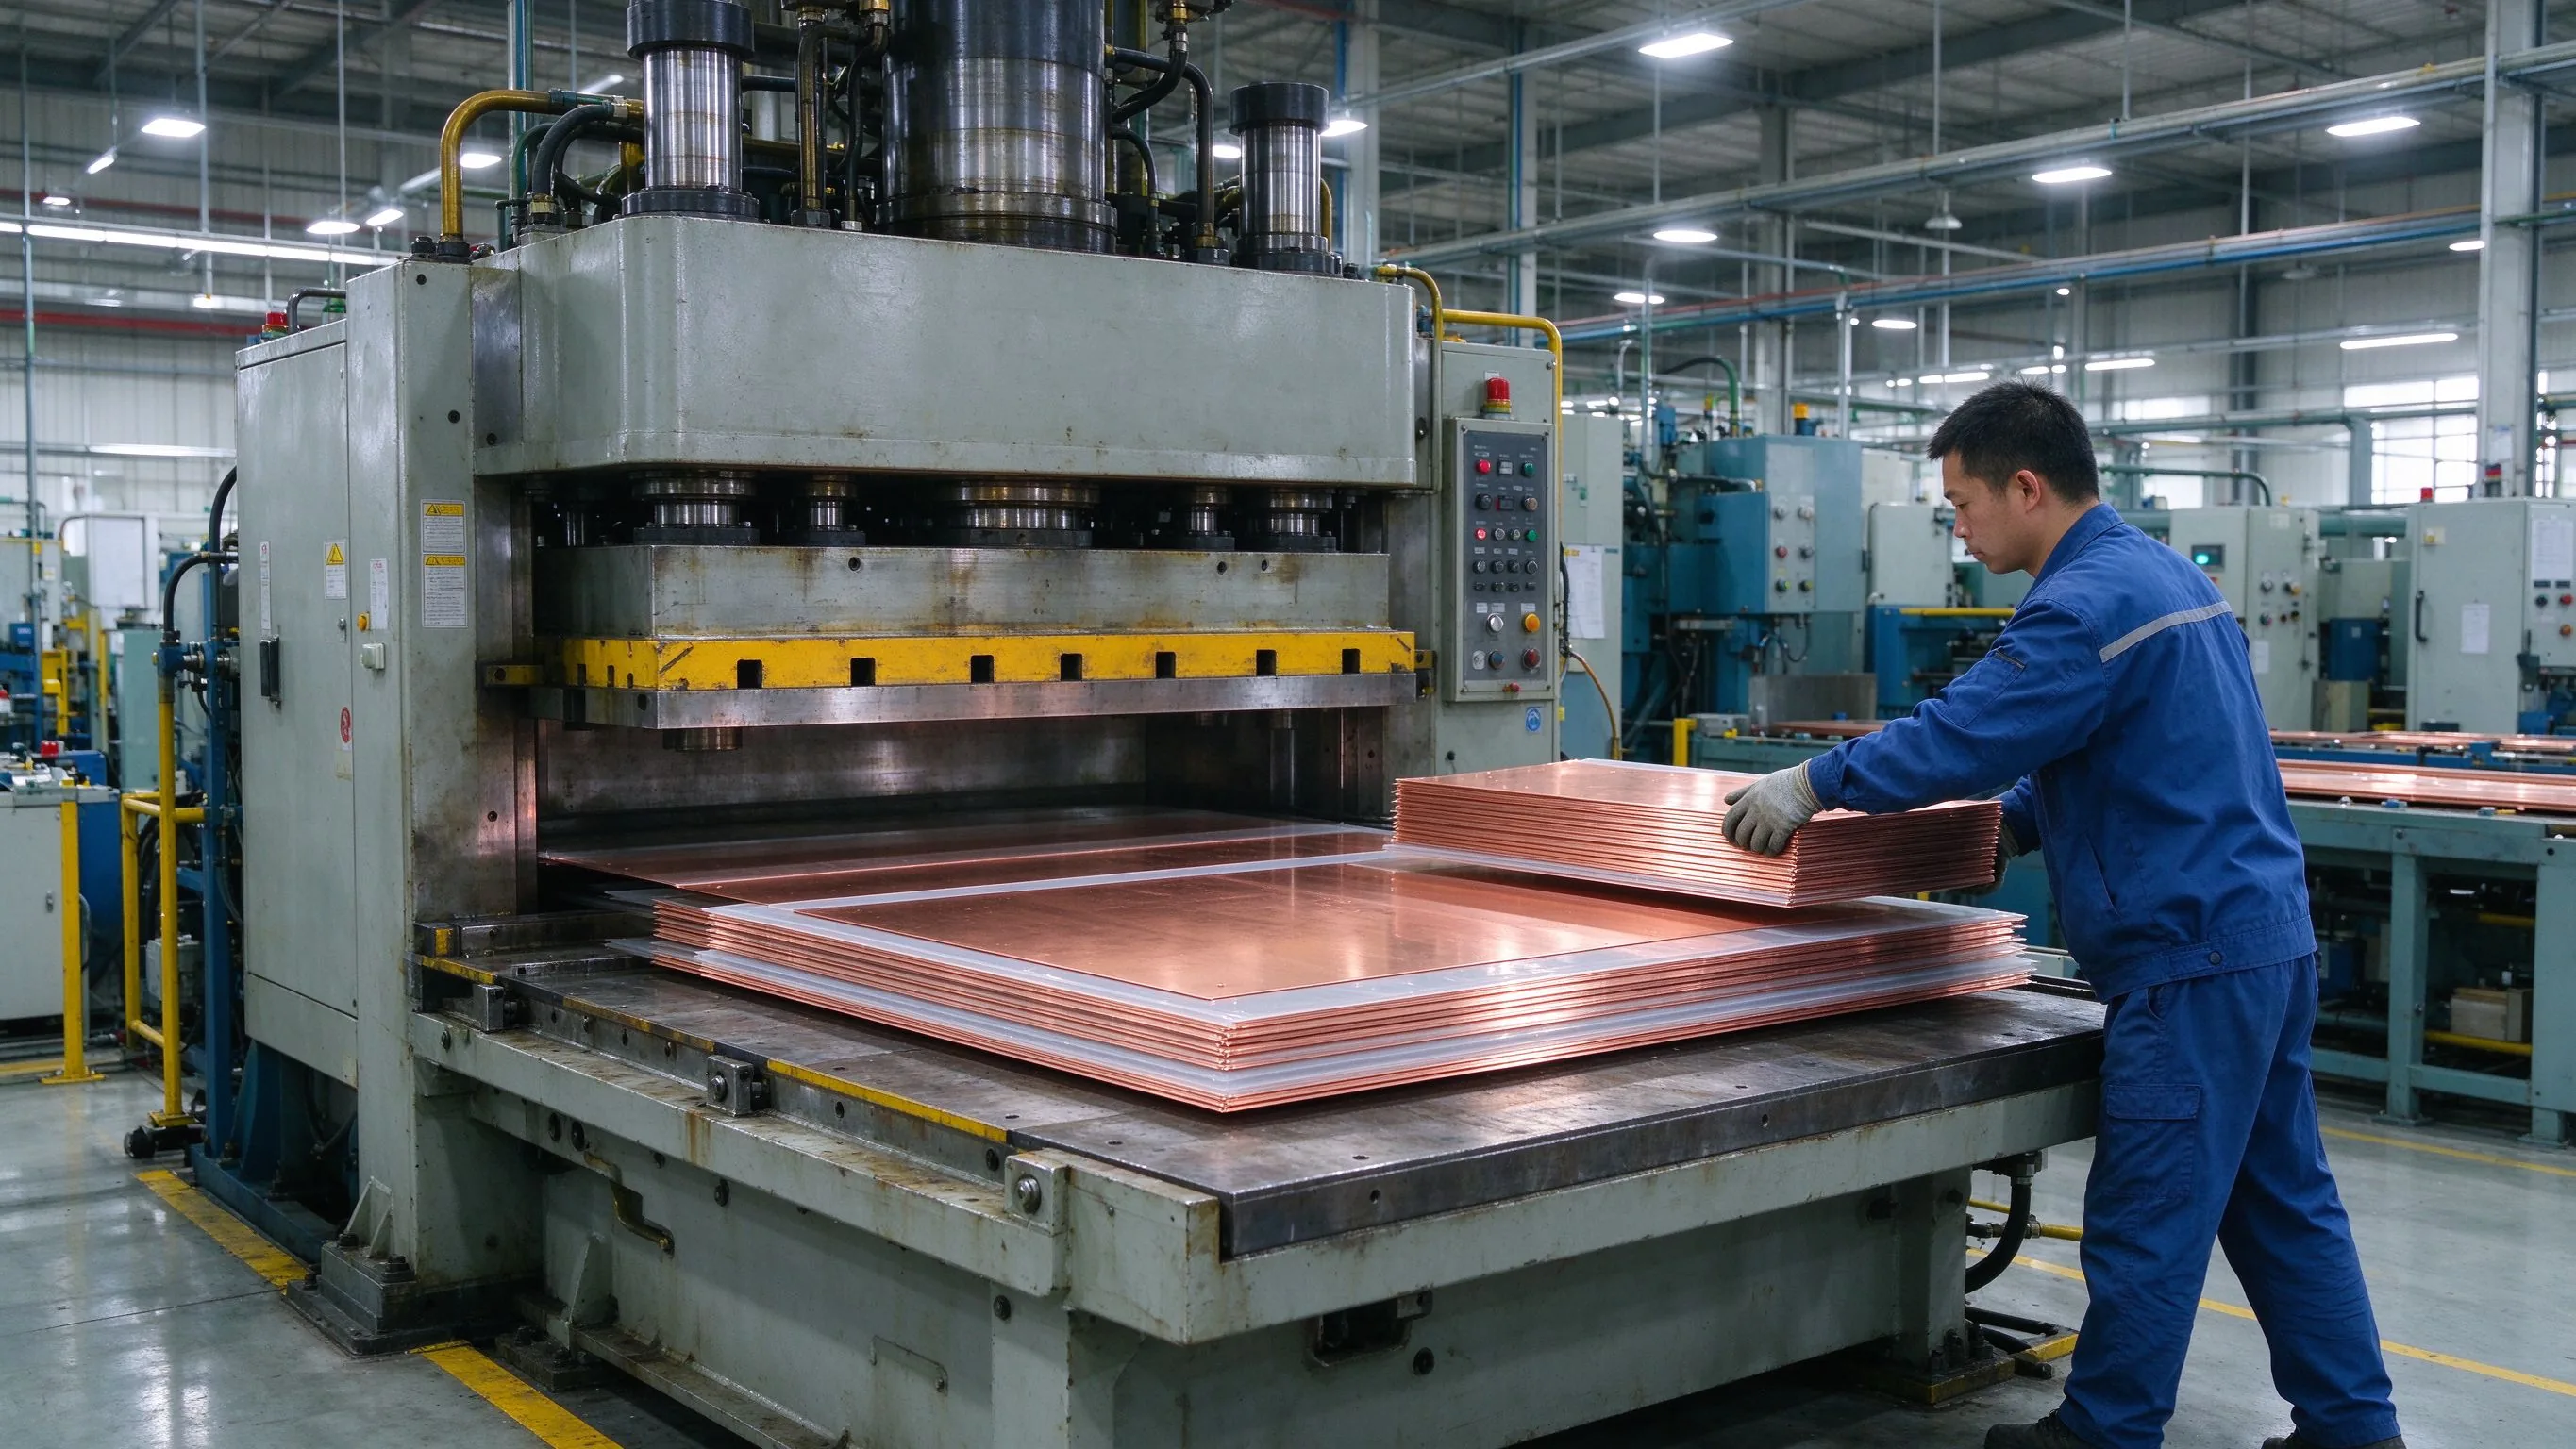
Les acheteurs gagnent à faire correspondre ces portes à la commande : un échantillon de première pièce lâché sous IPQC devient la référence de comparaison FQC, et les relevés IQC empêchent la substitution matière après confirmation de commande. Les petites séries compressent souvent les étapes, mais les catégories de relevés ne disparaissent pas ; elles sont regroupées dans un ensemble plus restreint de rapports d'inspection. Spécifier quels contrôles sont routiniers à 100 %, lesquels sont fondés sur échantillon et lesquels sont des preuves niveau type fixe des attentes réalistes des deux côtés de la commande.
Les preuves d'inspection doivent parvenir sous forme de documents contrôlés, et non d'allégations verbales. Les relevés principaux sont le certificat de conformité (CoC) déclarant que les articles livrés satisfont la spécification de commande ; le certificat matière ou certificat d'essai usine (MTC), couramment demandé comme certificat d'inspection EN 10204 Type 3.1 pour les produits métalliques ; les relevés d'inspection de première pièce (FAI) sur le lot de production initial ; et les rapports d'essai dimensionnels, de placage ou diélectriques propres à la commande. Le concept FAI recoupe les étapes d'approbation prototype couvertes dans les échantillons de première pièce et la validation prototype.
L'EN 10204 Type 3.1 est délivré par le fabricant et validé par un représentant d'inspection autorisé indépendant du département fabrication ; il importe de noter qu'il n'est pas automatiquement un certificat tiers. Le Type 3.2 ajoute la validation par le représentant autorisé de l'acheteur ou un inspecteur officiellement désigné, et un audit séparé pré-expédition ne suffit pas à lui seul à élever un document Type 3.1 au rang de Type 3.2 (liste de contrôle d'approvisionnement Cymber Metal). Un certificat matière exploitable doit identifier le fabricant et l'usine, le bon de commande et la ligne d'article, la désignation exacte d'alliage et la forme du produit, la norme gouvernante et son édition, l'identifiant de chaleur, de coulée ou de lot de production, la chimie et la conductivité réelles, les propriétés mécaniques, les méthodes d'essai, la quantité couverte et une signature autorisée.
La traçabilité doit relier chaque étape : ligne d'article du PO, étiquette de colis, numéro de pièce ou de lot individuel, lot de production et numéro de relevé d'essai. Les acheteurs doivent aussi garder distincts les noms de documents : CoC, MTC, COA, rapport de placage et rapport diélectrique répondent à des objectifs différents et ne sont pas interchangeables. Un relevé manquant sur un lot non conforme rend l'analyse de cause racine presque impossible, si bien que le bon de commande doit définir la pochette documentaire, son délai d'émission et le délai de réclamation avant démarrage de la production.
L'inspection entrante débute par le conducteur. Pour les barres laminées de puissance, un cuivre électrolytique de détrempe dure standard tel que le C11000 doit correspondre à la désignation d'alliage, la forme de produit, l'état et la norme gouvernante du plan ; substituer une nuance moins chère ou plus douce modifie conductivité, résistance mécanique et retour élastique après pliage. L'IQC doit vérifier le MTC par rapport aux marquages physiques du lot, contrôler la composition chimique et la conductivité (couramment exprimée en % IACS) et enregistrer la dureté ou l'état là où la conception en dépend. Le guide d'achat des diélectriques et films complète le contrôle matière dans le guide d'approvisionnement en matériaux d'isolation.
Les contrôles entrants pratiques incluent l'état visuel de la surface du stock (rayures, oxydation, bosses), des contrôles ponctuels dimensionnels en épaisseur et largeur, et un renvoi croisé entre étiquettes de livraison, numéros MTC et étiquettes de lot entrepôt. Un cuivre identifié par une expression générique telle que « cuivre électrique » sans alliage ni édition de norme doit être traité comme non conforme jusqu'à preuve du contraire. Les entrées non conductrices comptent aussi : épaisseur de film d'isolation et classe diélectrique, compatibilité d'adhésif, matériau et finition de goujon, et relevés de contrôle du bain de placage doivent être filtrés à l'entrée, car les procédés en aval ne peuvent corriger un film brut incompatible.
L'identité de lot protège le client après livraison. Si un problème terrain ultérieur apparaît, la traçabilité vers une chaleur ou un lot spécifique permet un confinement ciblé plutôt qu'un rejet global. La meilleure pratique enregistre la date IQC, l'inspecteur, les valeurs mesurées, la décision d'acceptation et tout point de blocage (hold point), et sépare physiquement le stock refusé afin qu'il ne puisse entrer en production par erreur.
Les barres finies doivent être conformes à la révision de plan approuvée, y compris longueur et largeur globales, épaisseur, diamètres et positions de trous, rayon et angle de pliage, hauteur de goujon, géométrie de languette et emplacement des découpures d'isolation. Les instruments vont des pieds à coulisse et micromètres pour l'épaisseur et la largeur, des jauges de hauteur et gabarits de positionnement pour les trous, jusqu'aux machines de mesure tridimensionnelle ou comparateurs optiques pour les ensembles complexes ; les premières pièces peuvent être enregistrées en complet tandis que les lots production échantillonnent les cotes critiques. Les attentes de tolérance doivent suivre un guide de fabrication établi dans les recommandations de tolérances de fabrication des barres plutôt que d'exiger une précision irréaliste qui élève le coût sans fonction.
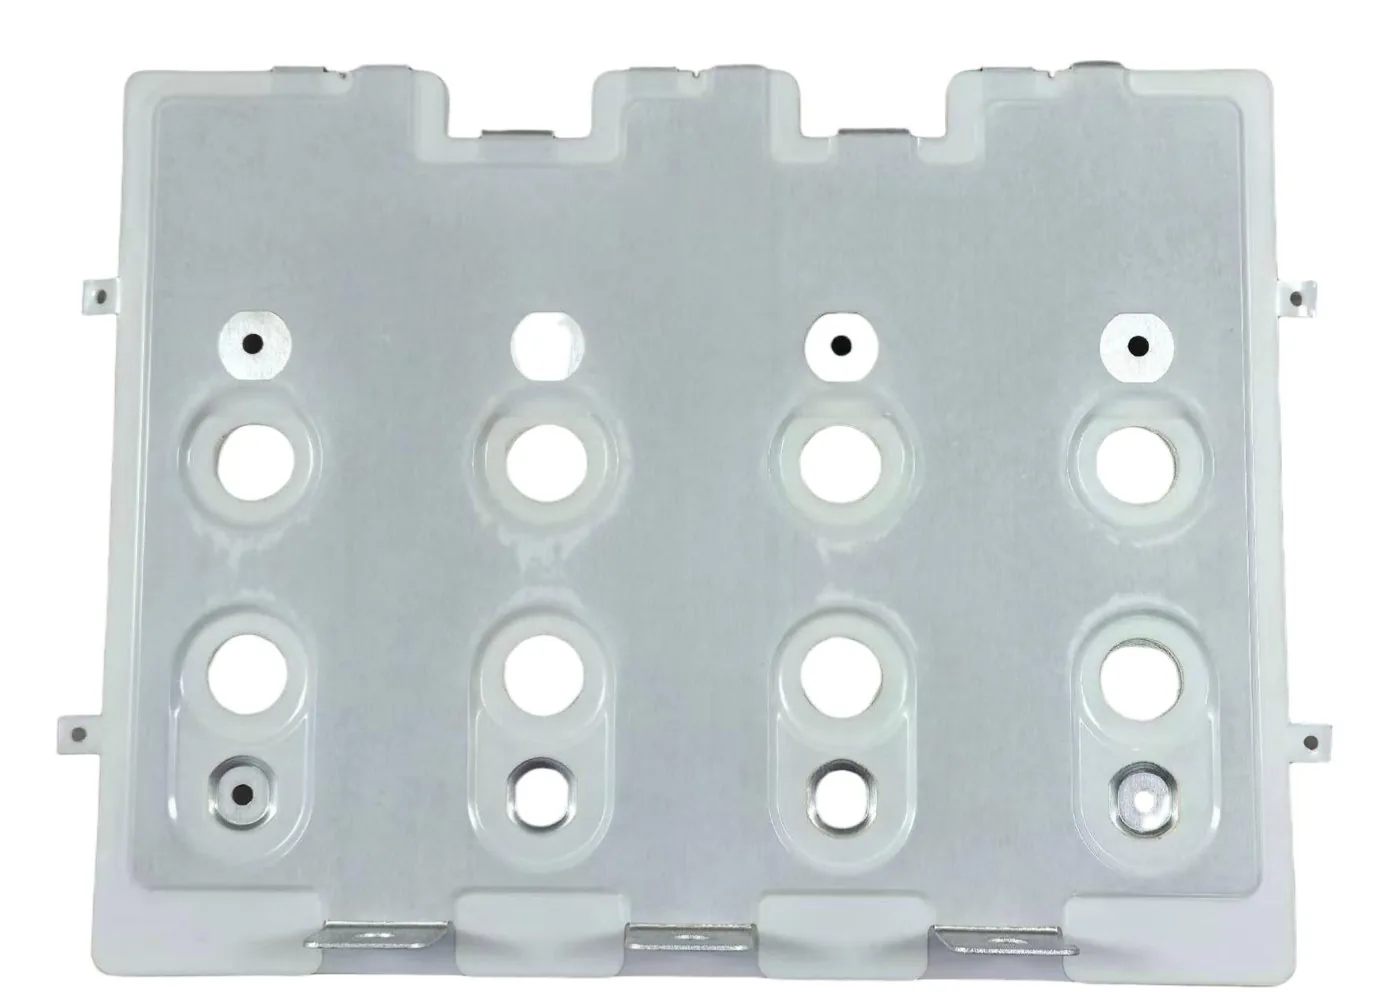
Les caractéristiques dimensionnelles clés à porter au plan d'inspection incluent les entre-axes de trous par rapport aux bornes homologues, la perpendicularité et la planéité des faces de contact (qui affectent directement la résistance de joint), le bord libre minimal autour des trous percés, la conformité au rayon de pliage pour éviter la fissuration, et l'état de chant après poinçonnage ou découpe laser. L'épaisseur de revêtement ne figure pas au rapport dimensionnel mais doit être prise en compte lorsque les pièces homologues s'emboîtent étroitement sur des surfaces plaquées.
Une méthode simple mais efficace est un gabarit d'inspection contrôlé avec calibres go/no-go pour les plans de trous critiques et la hauteur d'empilement ; elle se répète vite en production de masse tandis que la MMT ou le rapport détaillé reste réservé aux premières pièces et aux changements de série. L'acheteur doit définir les cotes critiques pour la qualité sur le plan ou le plan d'inspection afin que l'inspecteur mesure les caractéristiques comptant électriquement et mécaniquement, et non chaque mesure possible. Les écarts dimensionnels sont habituellement des défauts majeurs sauf s'ils sont esthétiques ou sans relation avec l'assemblage.
Les finitions courantes sur barres de puissance incluent le placage étain pour joints boulonnés, le placage argent ou nickel là où la conductivité élevée et la résistance à la corrosion justifient le coût, et le cuivre nu là où protégé par enceinte. L'inspection du placage combine mesure d'épaisseur, essais d'adhérence ou de pliage, contrôles de porosité et d'aspect, ainsi que des preuves environnementales là où spécifié. Le guide de sélection et des modes de défaillance figure dans le guide de placage à l'étain et de protection contre la corrosion, tandis que le versant revêtement isolant du traitement de surface est couvert séparément dans les considérations d'inspection du revêtement d'isolation de surface.
L'épaisseur peut être mesurée par fluorescence X (XRF), bande coulométrique ou microscopie de coupe à des points de mesure définis sur les faces de contact et les chemins à fort courant ; la spécification doit indiquer les valeurs minimales et cibles plutôt qu'une demande ouverte de « bon placage ». Les critères d'aspect couvrent la couleur uniforme, l'absence de cloquage, pelage, substrat exposé, écailles détachées, traces d'eau ou zones brûlées, ainsi que la couverture de chant aux extrémités coupées. L'adhérence peut être filtrée par un essai de pliage ou de ruban sur des pièces représentatives, et la performance corrosion peut être prouvée par des résultats de brouillard salin ou enceinte d'humidité convenus à l'avance pour les environnements côtiers ou industriels.
Pour les barres laminées, le placage doit être compatible avec le procédé de collage de l'isolation ; un placage irrégulier sur des surfaces destinées à être isolées peut causer un délaminage ou des vides. Les inspecteurs doivent aussi vérifier que le placage est limité là où requis, par exemple les zones masquées où l'isolation se replie sur le cuivre, et que le placage conducteur ne pont pas les intervalles d'isolation. Enregistrer le lot de placage, l'état de prétraitement et l'épaisseur mesurée au rapport d'inspection afin qu'une réclamation corrosion ultérieure puisse être rattachée à un lot de procédé.
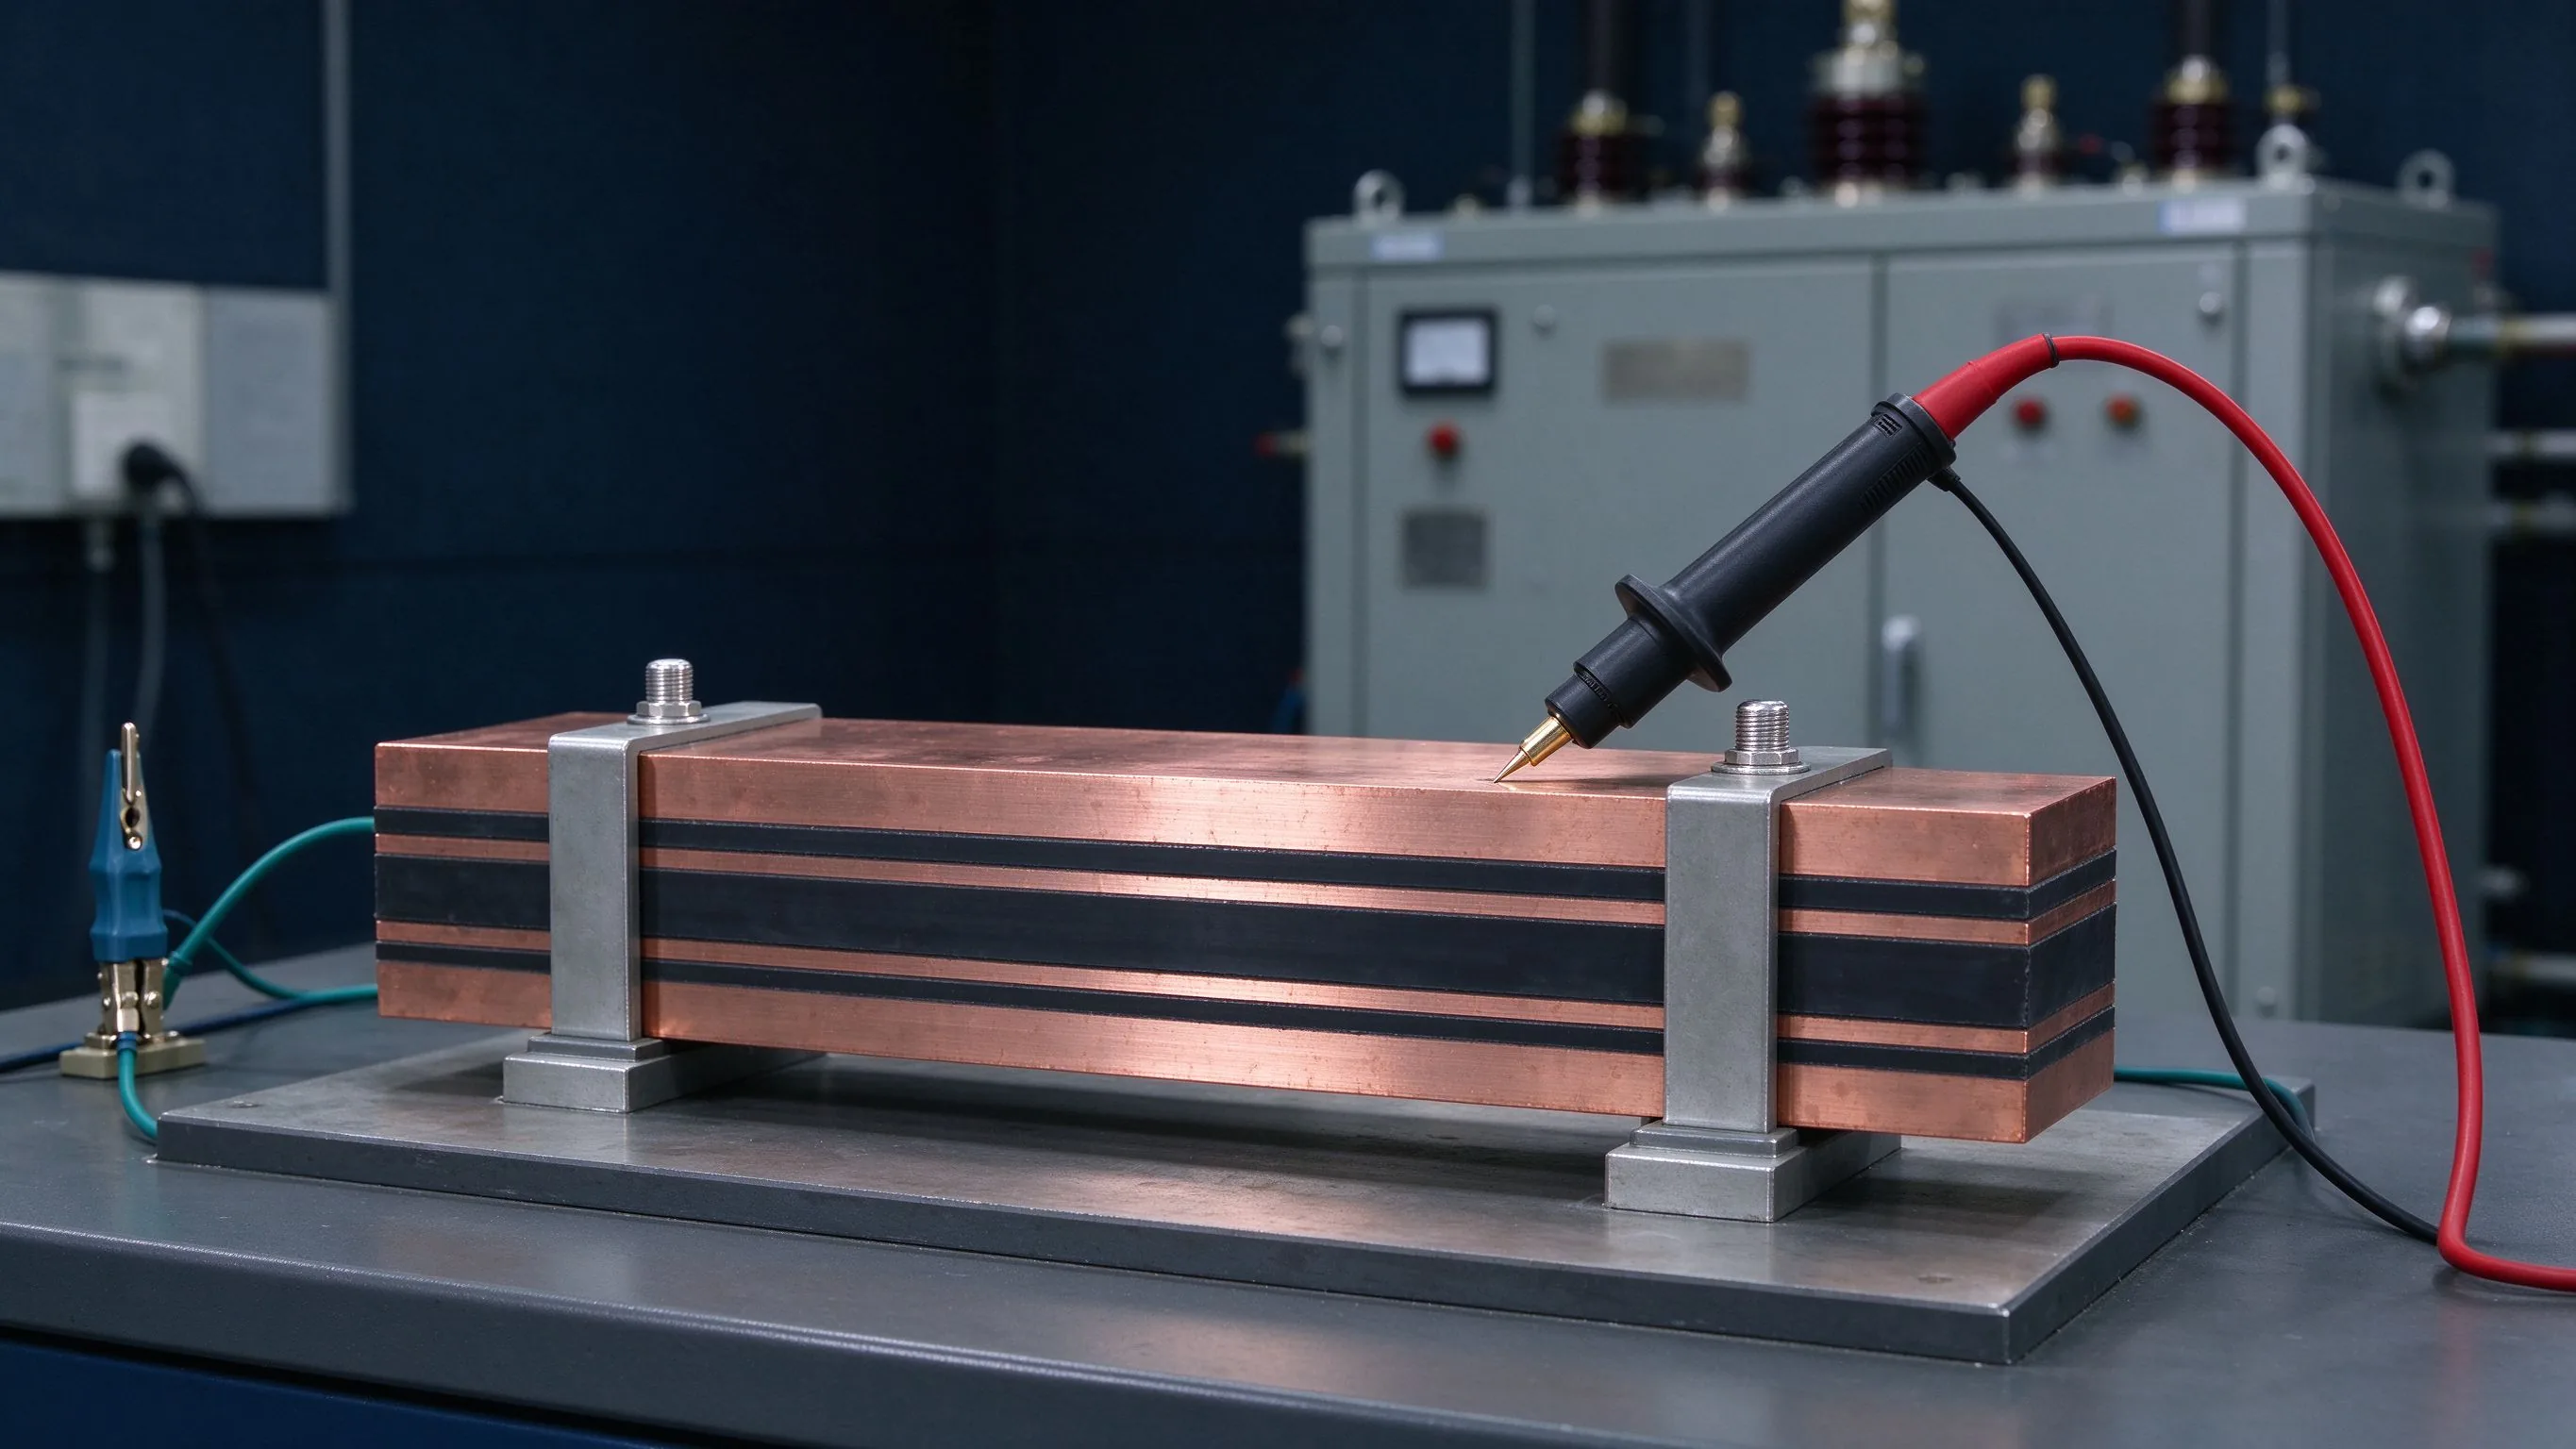
Les barres isolées et laminées exigent des preuves d'isolation électrique : résistance d'isolement, tenue en tension à fréquence industrielle ou DC sur l'ensemble fini, et preuve dimensionnelle des distances de cheminement et de clairement. La discussion procédurale dédiée figure dans le guide d'essais d'isolation des barres; la présente section replace cet essai dans le plan QC global. Les contrôles diélectriques appliquent typiquement une tension d'essai définie entre parties actives et terre ou entre phases adjacentes pendant une durée fixée, sans claquage, arc de contournement ni fuite excessive ; la résistance d'isolement est mesurée avec un mégohmmètre adapté à la tension d'essai spécifiée.
Les exigences de distance doivent être vérifiées par rapport aux règles de conception des distances de cheminement et de clairement pour la tension du système et le niveau de pollution, car les parcours de suintement le long des chants d'isolation comptent autant que le claquage au travers du film. Les défauts d'isolation à inspecter incluent délaminage, plis, fissures de chant, absence de rabattage de bord, contamination sur surfaces de film, trous d'épingle, et une isolation s'arrêtant en deçà de la distance de cheminement requise. Les films PET, Nomex et DLF diffèrent par classe thermique, rigidité diélectrique et souplesse mécanique, si bien que les critères d'acceptation d'essai doivent référencer le matériau réel spécifié plutôt qu'une déclaration d'isolation générique.
Toutes les unités ne reçoivent pas un essai diélectrique complet niveau type en production en grand volume ; de nombreux fournisseurs réalisent un hi-pot routinier réduit sur 100 % des unités tout en conservant les rapports d'essai de type pour le concept. L'acheteur doit indiquer explicitement quels essais sont routiniers sur chaque pièce, lesquels sont échantillonnés par lot, et quelles preuves niveau concept sont acceptées en lieu et place des essais unitaires, et demander si les appareils d'essai sont étalonnés et comment le résultat de conformité de chaque unité est enregistré. Une défaillance d'isolation silencieuse découverte après mise sous tension d'armoire est un événement sécurité, ce qui en fait l'un des domaines les moins appropriés à un échantillonnage relâché.
La vérification électrique confirme que le conducteur remplit son emploi principal de façon efficace. Les principes de conductivité et de tenue en courant sont résumés dans les fondamentaux de capacité de courant et d'ampacité des barres; les preuves QC pratiques incluent la résistance conducteur ou de boucle, la chute en millivolts aux joints spécifiés à un courant d'essai de référence, et la résistance de contact aux interfaces boulonnées ou soudées. Une résistance élevée à un seul joint localise la chaleur ; comparer la résistance mesurée à une limite de conception et à une éprouvette de référence étalon détecte les substitutions matière, les placages médiocres et les contacts desserrés ou contaminés avant mise sous tension.
Les preuves thermiques vont de la vérification routinière des dimensions et de la symétrie du chemin de courant jusqu'à l'essai formel d'échauffement. Sous l'IEC 61439-1:2020, les ensembles sont vérifiés pour l'échauffement (Clause 10.10), les propriétés diélectriques (Clause 10.9) et la tenue au court-circuit (Clause 10.11) par essai, comparaison à un concept de référence ou évaluation (référence IEC 61439 Panels) ; les guides publiés notent des limites telles que 105 K d'élévation pour les barres en cuivre nu, 90 K pour les barres à joints étamés et 70 K pour les bornes de câble, sous réserve du facteur de diversité assigné (guide VIOX IEC 61439). La planification thermique interne doit suivre les principes de conception de la gestion thermique des barres, tandis que la robustesse en défaut relève des preuves de tenue au court-circuit.
Pour la production routinière, les essais complets d'échauffement sur chaque série sont rarement pratiques ; les acheteurs acceptent couramment les rapports d'essai de type plus les contrôles de résistance, les preuves de calcul thermique et les données de déclassement en ambiance. Dans la spécification d'achat, ce qui compte est la cohérence : définir le courant d'essai, les points de mesure, la résolution de l'instrument, la référence d'ambiance et la limite d'acceptation, et exiger que les résultats soient joints au relevé de lot. Des essais de conformité non enregistrés ne laissent aucune preuve défendable lors d'un audit ou d'une réclamation sous garantie.
Les bornes et les joints déterminent la fiabilité terrain. L'inspection couvre les joints soudés, les goujons filetés M6/M8, les connecteurs à lame ou languette, les trous boulonnés et les points de fixation. L'inspection de soudure combine des critères visuels (fusion, pénétration, projections, fissures, porosité et forme de renfort), des contrôles dimensionnels de la taille de soudure et, lorsque justifié, des essais destructifs ou de sectionnement sur les premières pièces ; les choix procédés sont comparés dans le guide de soudage et d'assemblage. Les goujons doivent être contrôlés en hauteur, état de filetage, perpendicularité, résistance à l'arrachement sur échantillons approuvés et absence de cuivre environnant fissuré. La logique de sélection de la forme de connecteur figure dans lasélection des types de bornes , et les bonnes pratiques de joint assemblé dans la.
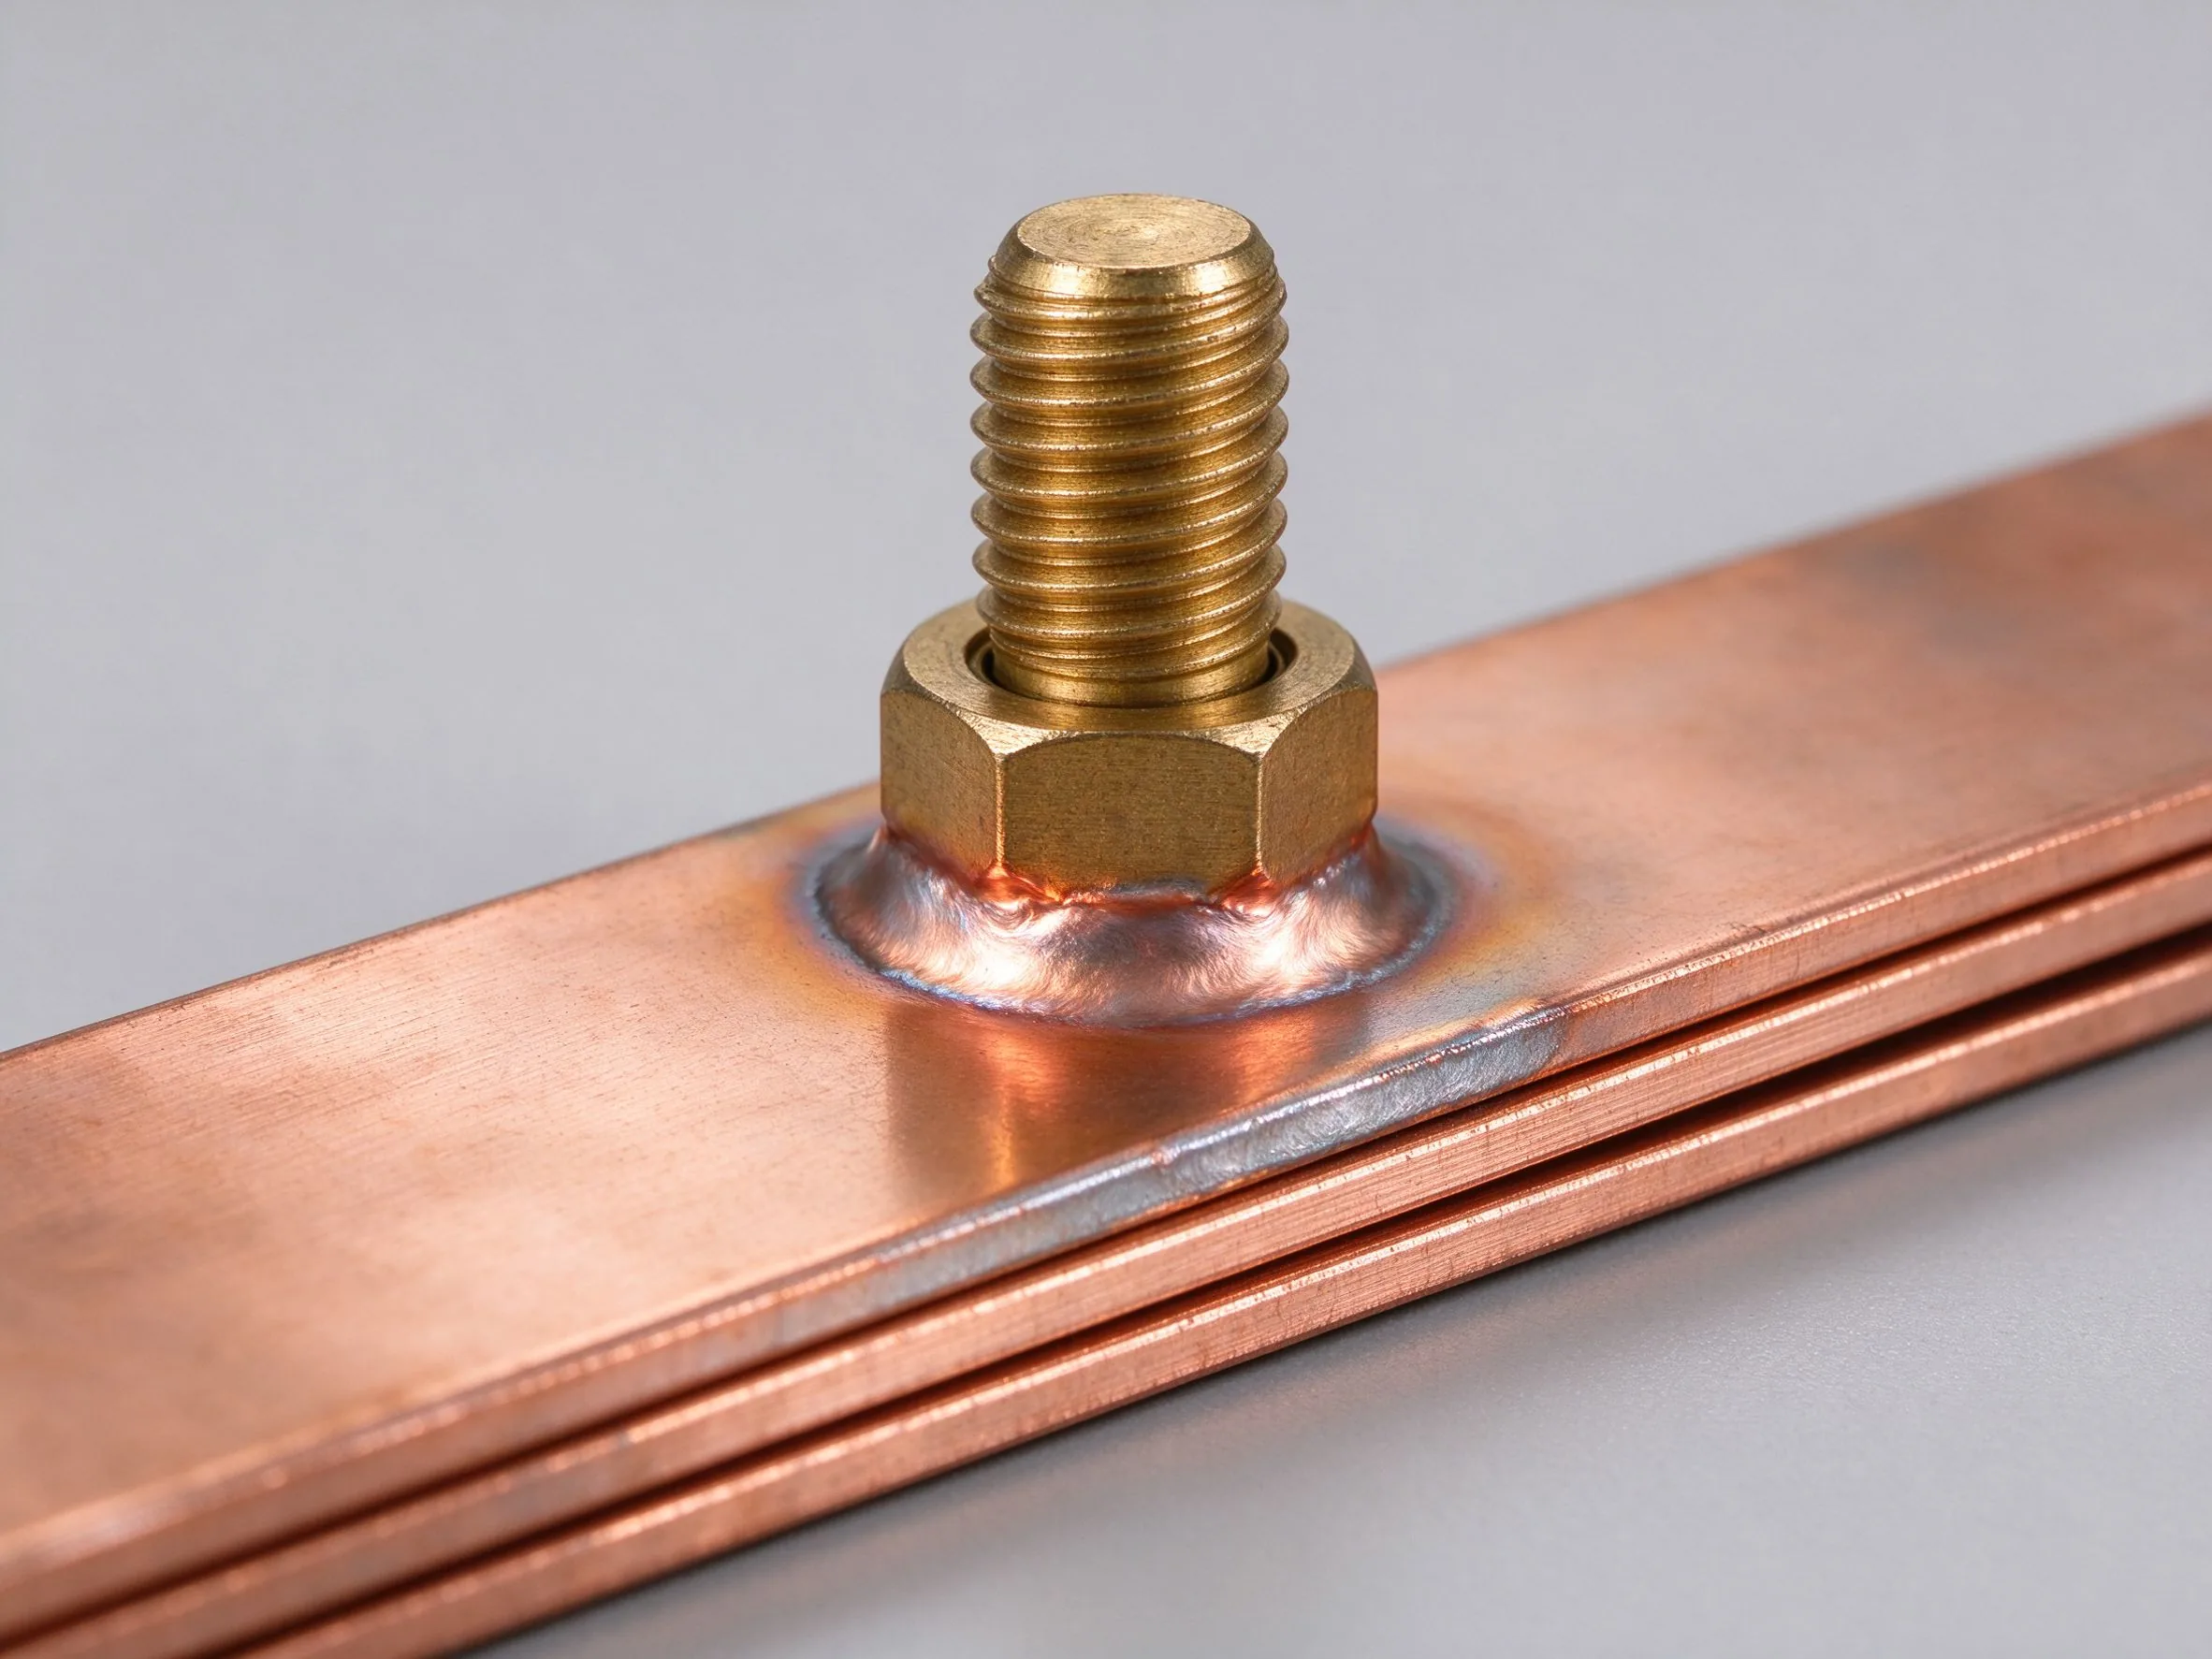
Les détails de fixation mécanique relèvent aussi de l'inspection : taille de trou pour boulon ou matériel de goujon, compatibilité rondelle et fixation, longueur d'engagement des parties filetées, et valeurs de couple avec la classe d'outil spécifiée. Le guide de sélection et de contrôle du matériel de montage figure dans les critères de sélection des fixations et accessoires de montage.
L'aspect des faces de contact compte car il prédit la qualité du joint : les surfaces brossées ou usinées doivent être exemptes de bavures, de résidus d'isolation et de plaques d'oxyde ; l'isolation doit être élaguée des zones de contact avec des bords nets. Tout rivet desserré, chanfrein de soudure manquant ou filetage endommagé sur un chemin de puissance doit être classé majeur ou critique selon la tension du système et le niveau d'énergie, et documenté au relevé de lot plutôt que réparé discrètement hors boucle d'inspection.
Parce qu'un essai électrique à 100 % sur chaque caractéristique peut être impraticable, l'échantillonnage fournit une base statistique pour l'acceptation des lots. L'ISO 2859-1 (avec l'équivalent ANSI/ASQ Z1.4 largement utilisé dans l'approvisionnement nord-américain) indexe les plans d'échantillonnage par AQL, niveau d'inspection et taille de lot ; elle attribue une lettre de code de taille d'échantillon, puis un effectif d'échantillon et des nombres d'acceptation/rejet (ANSI Webstore, contenu ISO 2859-1:2026). Le Niveau II général d'inspection est le défaut courant ; le Niveau I réduit la taille d'échantillon pour les essais peu coûteux ou destructifs, tandis que le Niveau III agrandit les échantillons pour les nouveaux fournisseurs ou un historique qualité médiocre.
Les valeurs AQL diffèrent selon la gravité du défaut. La pratique commerciale typique utilise AQL 0 pour les défauts critiques, 2.5 pour les majeurs et 4.0 pour les mineurs ; pour le matériel électrique, le niveau de défauts majeurs est souvent resserré à 1.0 ou 1.5 car un conducteur en défaillance est un événement de sécurité ou d'arrêt de production plutôt qu'un désagrément esthétique (Cosmo Sourcing, guide AQL fondé sur l'ISO 2859-1). Les caractéristiques critiques telles que la tenue diélectrique sur les chemins critiques pour la sécurité sont généralement exclues de l'échantillonnage et contrôlées à 100 %. La norme définit aussi les règles de passage : passer de l'inspection normale à renforcée après des lots médiocres répétés, et revenir à l'inspection réduite seulement après un bon historique soutenu, avec possibilité d'arrêt si la qualité s'effondre.
Les acheteurs doivent spécifier le schéma d'échantillonnage par écrit : niveau d'inspection, AQL par classe de défaut, définition du lot (lot de production, lot d'expédition ou lot fournisseur), méthode de sélection de l'échantillon, et sort d'un lot refusé (tri à 100 %, reprise, règles de resoumission et responsabilité de coût). L'échantillonnage ne garantit pas zéro défaut ; il contrôle le niveau de qualité moyen dans le temps, raison pour laquelle les relevés entre lots, et non la seule expédition, alimentent le tableau d'évaluation du fournisseur.
La classification des défauts objectivise les décisions d'acceptation. Les défauts critiques compromettent la sécurité, la conformité ou la fonction de façon critique pour un défaut : claquage d'isolation sur une phase active, soudure structurelle manquante ou fissurée sur un chemin conducteur, conductivité matière erronée excédant les limites de conception, ou marquages obligatoires absents. Les défauts majeurs altèrent la fonction ou l'assemblage : plan de trous erroné, placage insuffisant sur zones de contact, dimensions non conformes empêchant l'homologation, ou filetages endommagés. Les défauts mineurs sont esthétiques et non fonctionnels : traces superficielles faibles, variation mineure de couleur de finition ou imperfections d'étiquetage n'affectant pas la performance.
Le flux de disposition d'un résultat refusé doit être défini avant production : mettre en quarantaine le lot physique affecté et préserver les preuves ; enregistrer un rapport de non-conformité (NCR) avec valeurs mesurées, taille d'échantillon et norme de référence ; déterminer la quantité affectée et la cause racine probable ; puis choisir entre rejet, tri et reprise, remplacement, ou acceptation par concession écrite. Une concession doit identifier le lot exact, l'écart mesuré, le risque fonctionnel et l'autorité approbatrice, et ne jamais être une approbation informelle par message (liste de contrôle Cymber Metal sur le contrôle des matières non conformes).
Des constatations répétées déclenchent une action corrective : resserrer l'échantillonnage au Niveau III ou à AQL 1.0, exiger des preuves de changement procédé, demander une FAI mise à jour après révision de conception, et revoir le tableau d'évaluation RFQ du fournisseur. Le même schéma de classification doit être partagé avec le fournisseur dans le plan d'inspection afin que les inspecteurs des deux côtés s'accordent sur les constatations non négociables. Des noms de défauts ambigus tels que « problème de surface » sans niveau de gravité mènent aux litiges à l'inspection finale ; une liste de défauts imprimée avec exemples en élimine la majorité.
L'inspection sortante confirme que le lot fini correspond à la première pièce approuvée et aux documents de lâcher. Le FQC vérifie typiquement les dimensions finales sur caractéristiques critiques, l'aspect sur toutes les surfaces visibles, l'état de placage, l'intégrité d'isolation et l'étiquetage ; l'OQC contrôle en plus l'emballage, le calage, la protection contre l'humidité, la quantité par rapport au bordereau de livraison et l'exactitude des documents d'expédition incluant CoC, copies MTC, rapports d'essai et déclarations de conformité. Les expéditions export exigent aussi des étiquettes conformes aux règles douanières et d'emballage, avec les références de lot et de PO lisibles sur chaque carton.
L'emballage protège les résultats obtenus en usine : les chants en cuivre nu ou plaqué frottent pendant le transit et rayent les faces de contact ; le film d'isolation peut se froisser ou peler sous compression ; les filetages de goujons exigent capuchons ou manchons ; les ensembles doivent être séparés par des intercalaire non abrasifs plutôt qu'un empilage lâche cuivre contre cuivre. La protection contre l'humidité compte pour les climats humides, et l'emballage en bois doit satisfaire les exigences de traitement phytosanitaire de destination lorsque applicable. Les relevés sortants doivent réconcilier les identifiants physiques de colis avec les numéros de bordereau et de certificat, fermant la boucle de traçabilité du lot à la livraison.
Avant lâcher, l'inspecteur responsable signe le relevé de lot, et la pochette documentaire doit être assemblée dans un ordre constant afin que l'équipe réception client puisse auditer vite : PO et révision de plan, CoC, certificat matière, rapport FAI ou dimensionnel, relevés d'essai de placage et d'isolation, et relevés NCR ou de concession le cas échéant. Un lâcher propre sans paperasserie retarde la qualification interne même lorsque les pièces sont saines physiquement.
L'accord QC le plus solide réside dans la spécification d'achat et le PO plutôt que dans les courriels. Les éléments minimaux incluent la révision de plan applicable et l'édition de norme ; les cotes critiques avec tolérances ; l'alliage et l'état matière ; les exigences de finition, épaisseur de placage et traitement de surface ; le matériau d'isolation, son épaisseur et ses critères d'acceptation diélectrique ; les essais électriques (résistance, hi-pot ou résistance d'isolement) avec tension, durée et limites ; les essais mécaniques et les valeurs de couple ; le plan d'échantillonnage (niveau ISO 2859-1 et AQL par classe de défaut) ; la pochette documentaire requise ; les points de témoin ou de blocage ; les règles de nouvel essai et de rééchantillonnage ; la procédure NCR et de concession ; l'emballage et l'étiquetage ; ainsi que le délai de réclamation ou d'acceptation. La faisabilité de conception doit être filtrée avant engagement par la liste de contrôle DFM, car un plan non fabricable garantit les litiges d'inspection.
Séparer les preuves niveau type des preuves lot routinier. Les éléments niveau concept tels que la tenue en température, la résistance au court-circuit ou l'essai diélectrique complet de type peuvent être fournis sous forme de rapports approuvés issus d'un concept qualifié, tandis que les éléments niveau lot tels que dimensions, épaisseur de placage, étiquetage et état des faces de contact sont contrôlés par expédition. Indiquer si une inspection tierce (par exemple au chargement) est requise, et préciser qu'une telle visite complète plutôt que remplace les certificats fournisseur.
Les bonnes spécifications définissent instruments et normes de référence là où la sécurité dépend de la mesure : tension d'essai et classe d'équipement pour les contrôles diélectriques, micromètre ou méthode XRF pour le placage, précision de l'outil de couple pour les goujons, et traçabilité d'étalonnage. Le plan d'acceptation doit aussi être réaliste quant aux compromis dictés par le MOQ : les très petites séries peuvent utiliser des contrôles critiques à 100 % au lieu de l'échantillonnage statistique, le plan étant écrit en conséquence. Enfin, inclure une règle de contrôle des révisions : les changements de plan ou de matière déclenchent une nouvelle FAI et une mise à jour documentaire plutôt qu'une expédition automatique sous les anciens relevés.
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN), établie en mars 2012 et exploitante d'une usine de 17,200 m² à Taoyuan Village, Wulian Street, Rizhao, Shandong, China, exporte des barres laminées vers plus de 20 pays. La gamme couvre des barres laminées isolées de une à six couches ou plus, tenues autour de 1000 A sur cuivre C11000, avec isolation PET, Nomex ou DLF, une base de conception conservatrice d'échauffement de 30 °C, des zones de contact étamées, et des options de goujons M6/M8, bornes à lame ou bornes soudées.
Sur cette gamme, la planification d'inspection suit les étapes décrites plus haut : revue entrante des lots de cuivre et d'isolation par rapport à la spécification de commande ; contrôles en cours des opérations de découpe, formage, laminage et placage par rapport à la première pièce approuvée ; et contrôles finaux des dimensions, de la finition, de l'état d'isolation et de la géométrie des bornes avant emballage. Les relevés livrés sont organisés par bon de commande et lot de production, avec une documentation matière et procédé traçable à la quantité expédiée, et des spécifications sur mesure convenues projet par projet sur le plan et le plan d'inspection. Les discussions techniques et de plan d'inspection peuvent être ouvertes avec les équipes d'ingénierie à busbar@shanyo.com, en joignant le plan, la tension système attendue, la tenue en courant et les essais requis.
La présente section décrit le cadre d'inspection et les caractéristiques standard du produit, plutôt que d'alléguer des certifications spécifiques ou des programmes clients ; les marques de conformité formelles, les normes d'essai et les formats de rapport sont convenus pour chaque projet selon le marché de destination et l'application du client, si bien qu'acheteur et fournisseur partagent un relevé d'acceptation unique avant démarrage de production.
L'essai d'isolement répond à quatre questions : tient-il la tension assignée, décharge-t-i
Lire l’article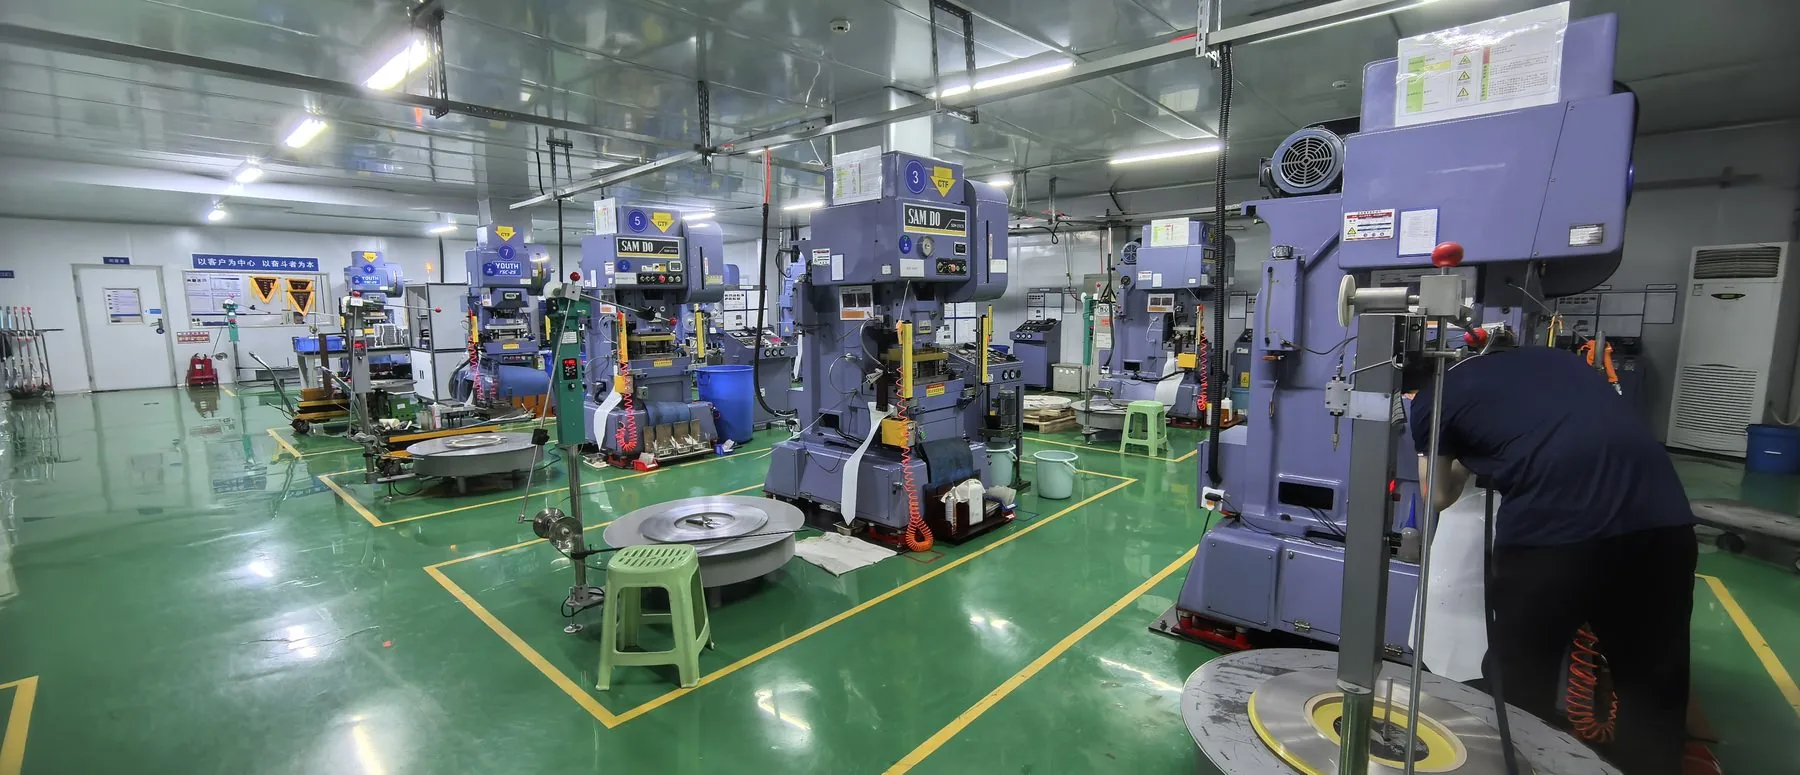
La fiabilité d'une barre se décide dans les 2 premiers millimètres du plan : position de t
Lire l’article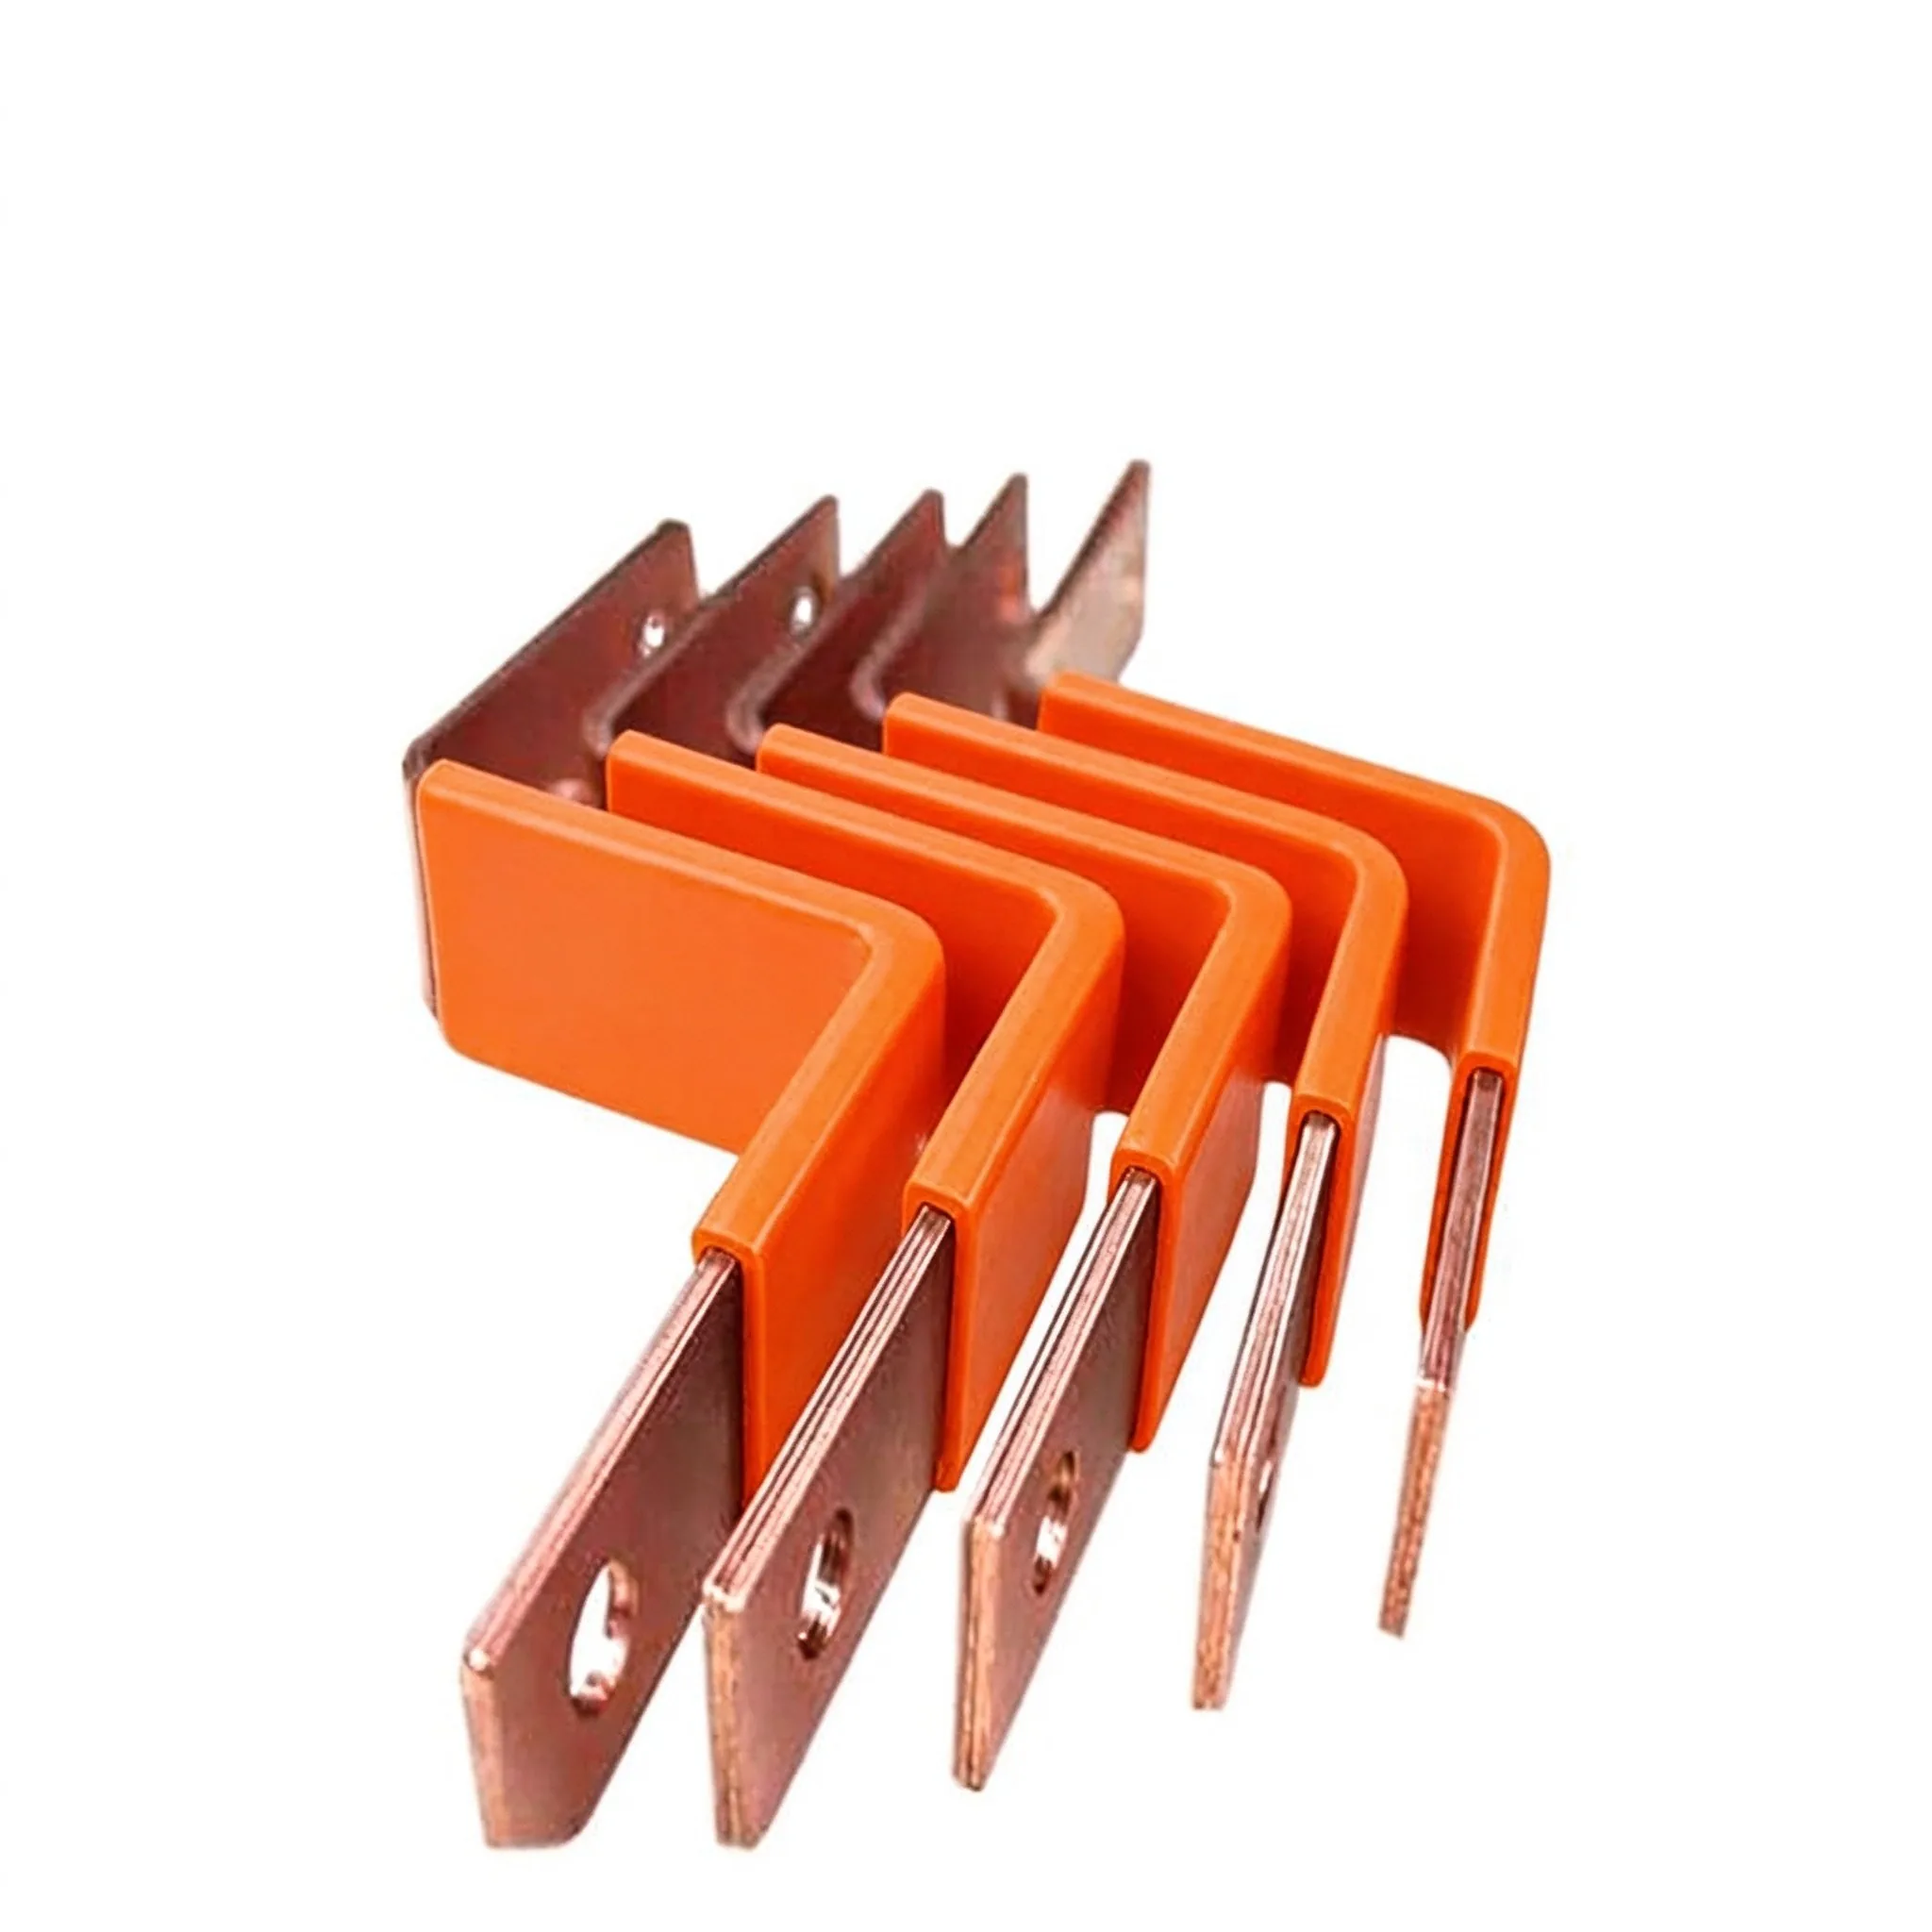
Acheter une barre laminée n'est pas comme acheter un connecteur standard. La pièce est sur
Lire l’article
Nadia Rahman est ingénieure qualité et conformité avec 9 ans d'expérience dans les systèmes qualité des composants électriques. Elle gère les programmes ISO 9001 et IATF 16949 de SHANYUAN, les contrôles d'entrée et de sortie, et la documentation de conformité UL/CEI. Titulaire d'une l
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
