ベンチ上で正しく見えるバスバーでも、銅グレードの誤り、薄すぎるめっき層、絶縁縁の亀裂、隠れた溶接欠陥を抱えることがあり、いずれの問題もインバーター・盤・蓄電ラックに組み込まれると高コスト化する。積層・打抜銅バスバーの品質管理は、最終的な外観一瞥ではなく文書化されたシステムである。すなわち受入材料検査(IQC)、工程内チェック(IPQC)、出荷最終検査(FQC/OQC)、サンプリング規則、証明書と試験記録の証跡である。本ガイドはそのシステムを購入者の言葉へ翻訳し、各段階で検査すべき内容、試験を枠付ける規格、納品に必須の文書、欠陥の分類と処置、受入基準を調達仕様へ書き込む方法を扱う。絶縁試験、製作公差、サプライヤー評価の既存記事を、購入者が受入時に要求・検証すべき点に焦点を当てて補完する。
ベンチ上で正しく見えるバスバーでも、銅グレードの誤り、薄すぎるめっき層、絶縁縁の亀裂、隠れた溶接欠陥を抱えることがあり、いずれの問題もインバーター・盤・蓄電ラックに組み込まれると高コスト化する。積層・打抜銅バスバーの品質管理は、最終的な外観一瞥ではなく文書化されたシステムである。すなわち受入材料検査(IQC)、工程内チェック(IPQC)、出荷最終検査(FQC/OQC)、サンプリング規則、証明書と試験記録の証跡である。本ガイドはそのシステムを購入者の言葉へ翻訳し、各段階で検査すべき内容、試験を枠付ける規格、納品に必須の文書、欠陥の分類と処置、受入基準を調達仕様へ書き込む方法を扱う。絶縁試験、製作公差、サプライヤー評価の既存記事を、購入者が受入時に要求・検証すべき点に焦点を当てて補完する。
バスバーは半導体、電池、開閉装置、負荷の間に位置し、導体故障は局所に留まることが稀である。過大抵抗は接合部を発熱させ、絶縁破壊は相間または対地故障を引き起こし、寸法不整合は組立を不能にし、腐食は長年の使用で接触抵抗を劣化させる。バスバーは単一の図面版で製造されるカスタム部品であることが多く、品質を汎用カタログ規格へ委ねることはできず、注文上で定義し、記録で証跡を残し、入荷・出荷ゲートで検査しなければならない。
調達チームは大抵、盤組立時、熱試験後、現場クレーム後に品質ギャップを発見する。検証を前段へ移すと手戻りコストが減り工程計画が守られる。金型前の商業的スクリーニングはRFQ 段階のサプライヤー評価に属し、本稿はサプライヤー選定後の検査システムと受入証跡に焦点を当てる。両階層は必須で、能力あるサプライヤーでも書面の受入計画を要し、厳格な検査計画は工程規律のないサプライヤーを補えない。
インバーター、駆動装置、蓄電ラックといった電力クリティカル用途はバスバーを汎用条材ではなく安全関連部品として扱う。したがって購入者は、トレーサブルな材料データ、寸法証跡、誘電・接続チェック、不適合ロットの明確な処置経路を期待すべきで、部品の見た目が良好という非公式な約束では不十分である。
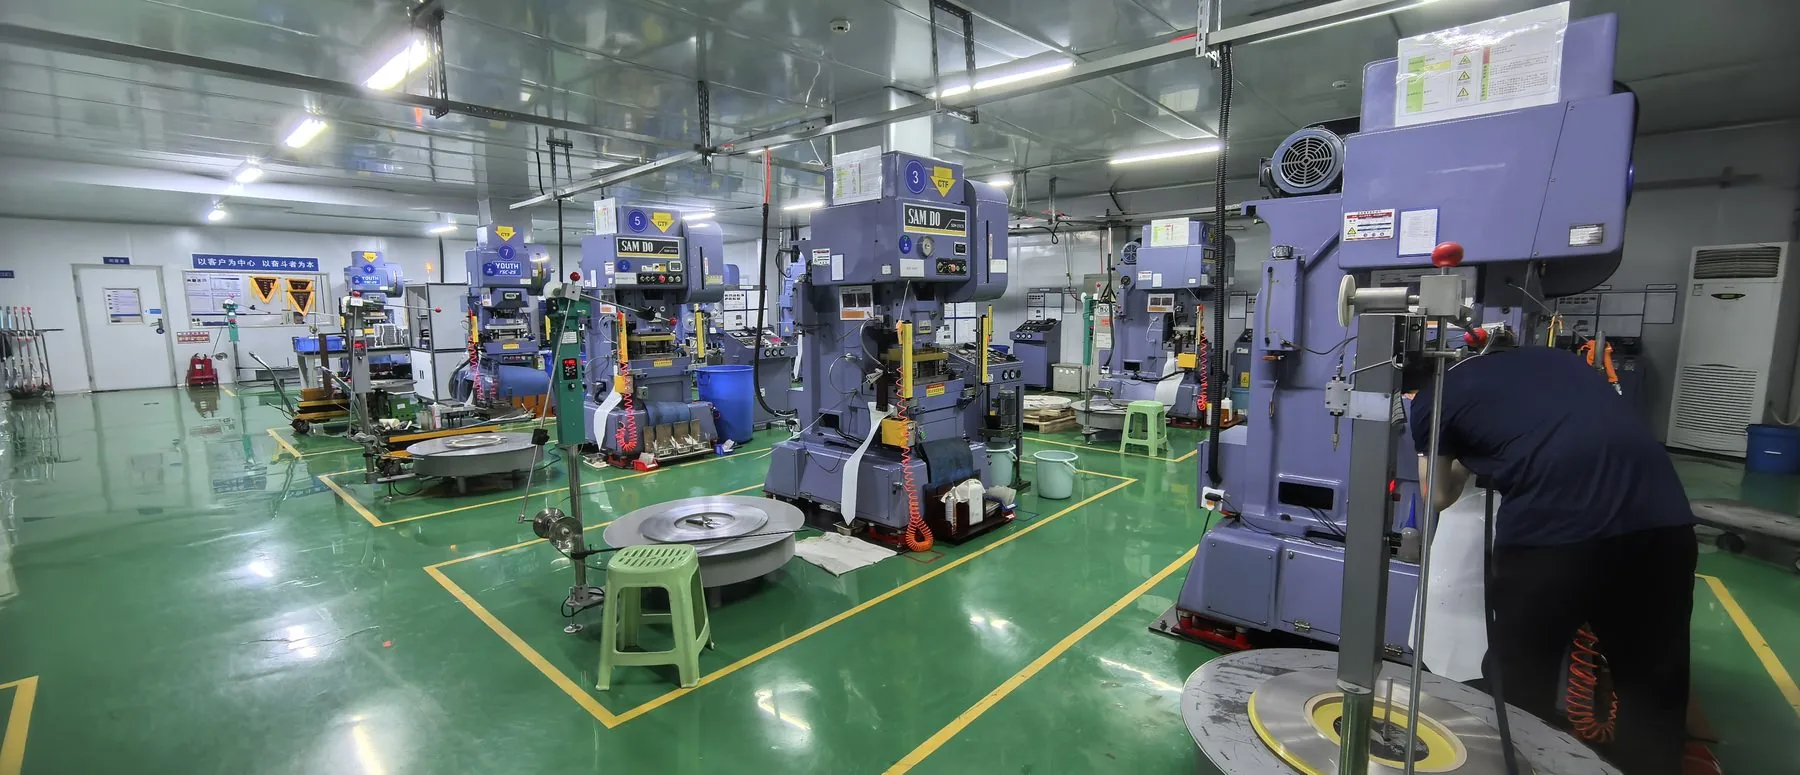
現場の品質管理は一般に三つのゲートに分かれる。IQC(IQC)は生産前に原材料銅、絶縁フィルム、めっき薬品、購入締結具を検査し、IPQC(IPQC)は部品がラインを流れる間に切断、曲げ、積層、溶接、めっき工程を監視し、FQC または OQC(FQC/OQC)は出荷前に完成部品の適合チェックと梱包レビューを実施する。これらチェックの背後にある製造順序は積層バスバー製造プロセスに記載され、各ゲートの適用箇所を示す。
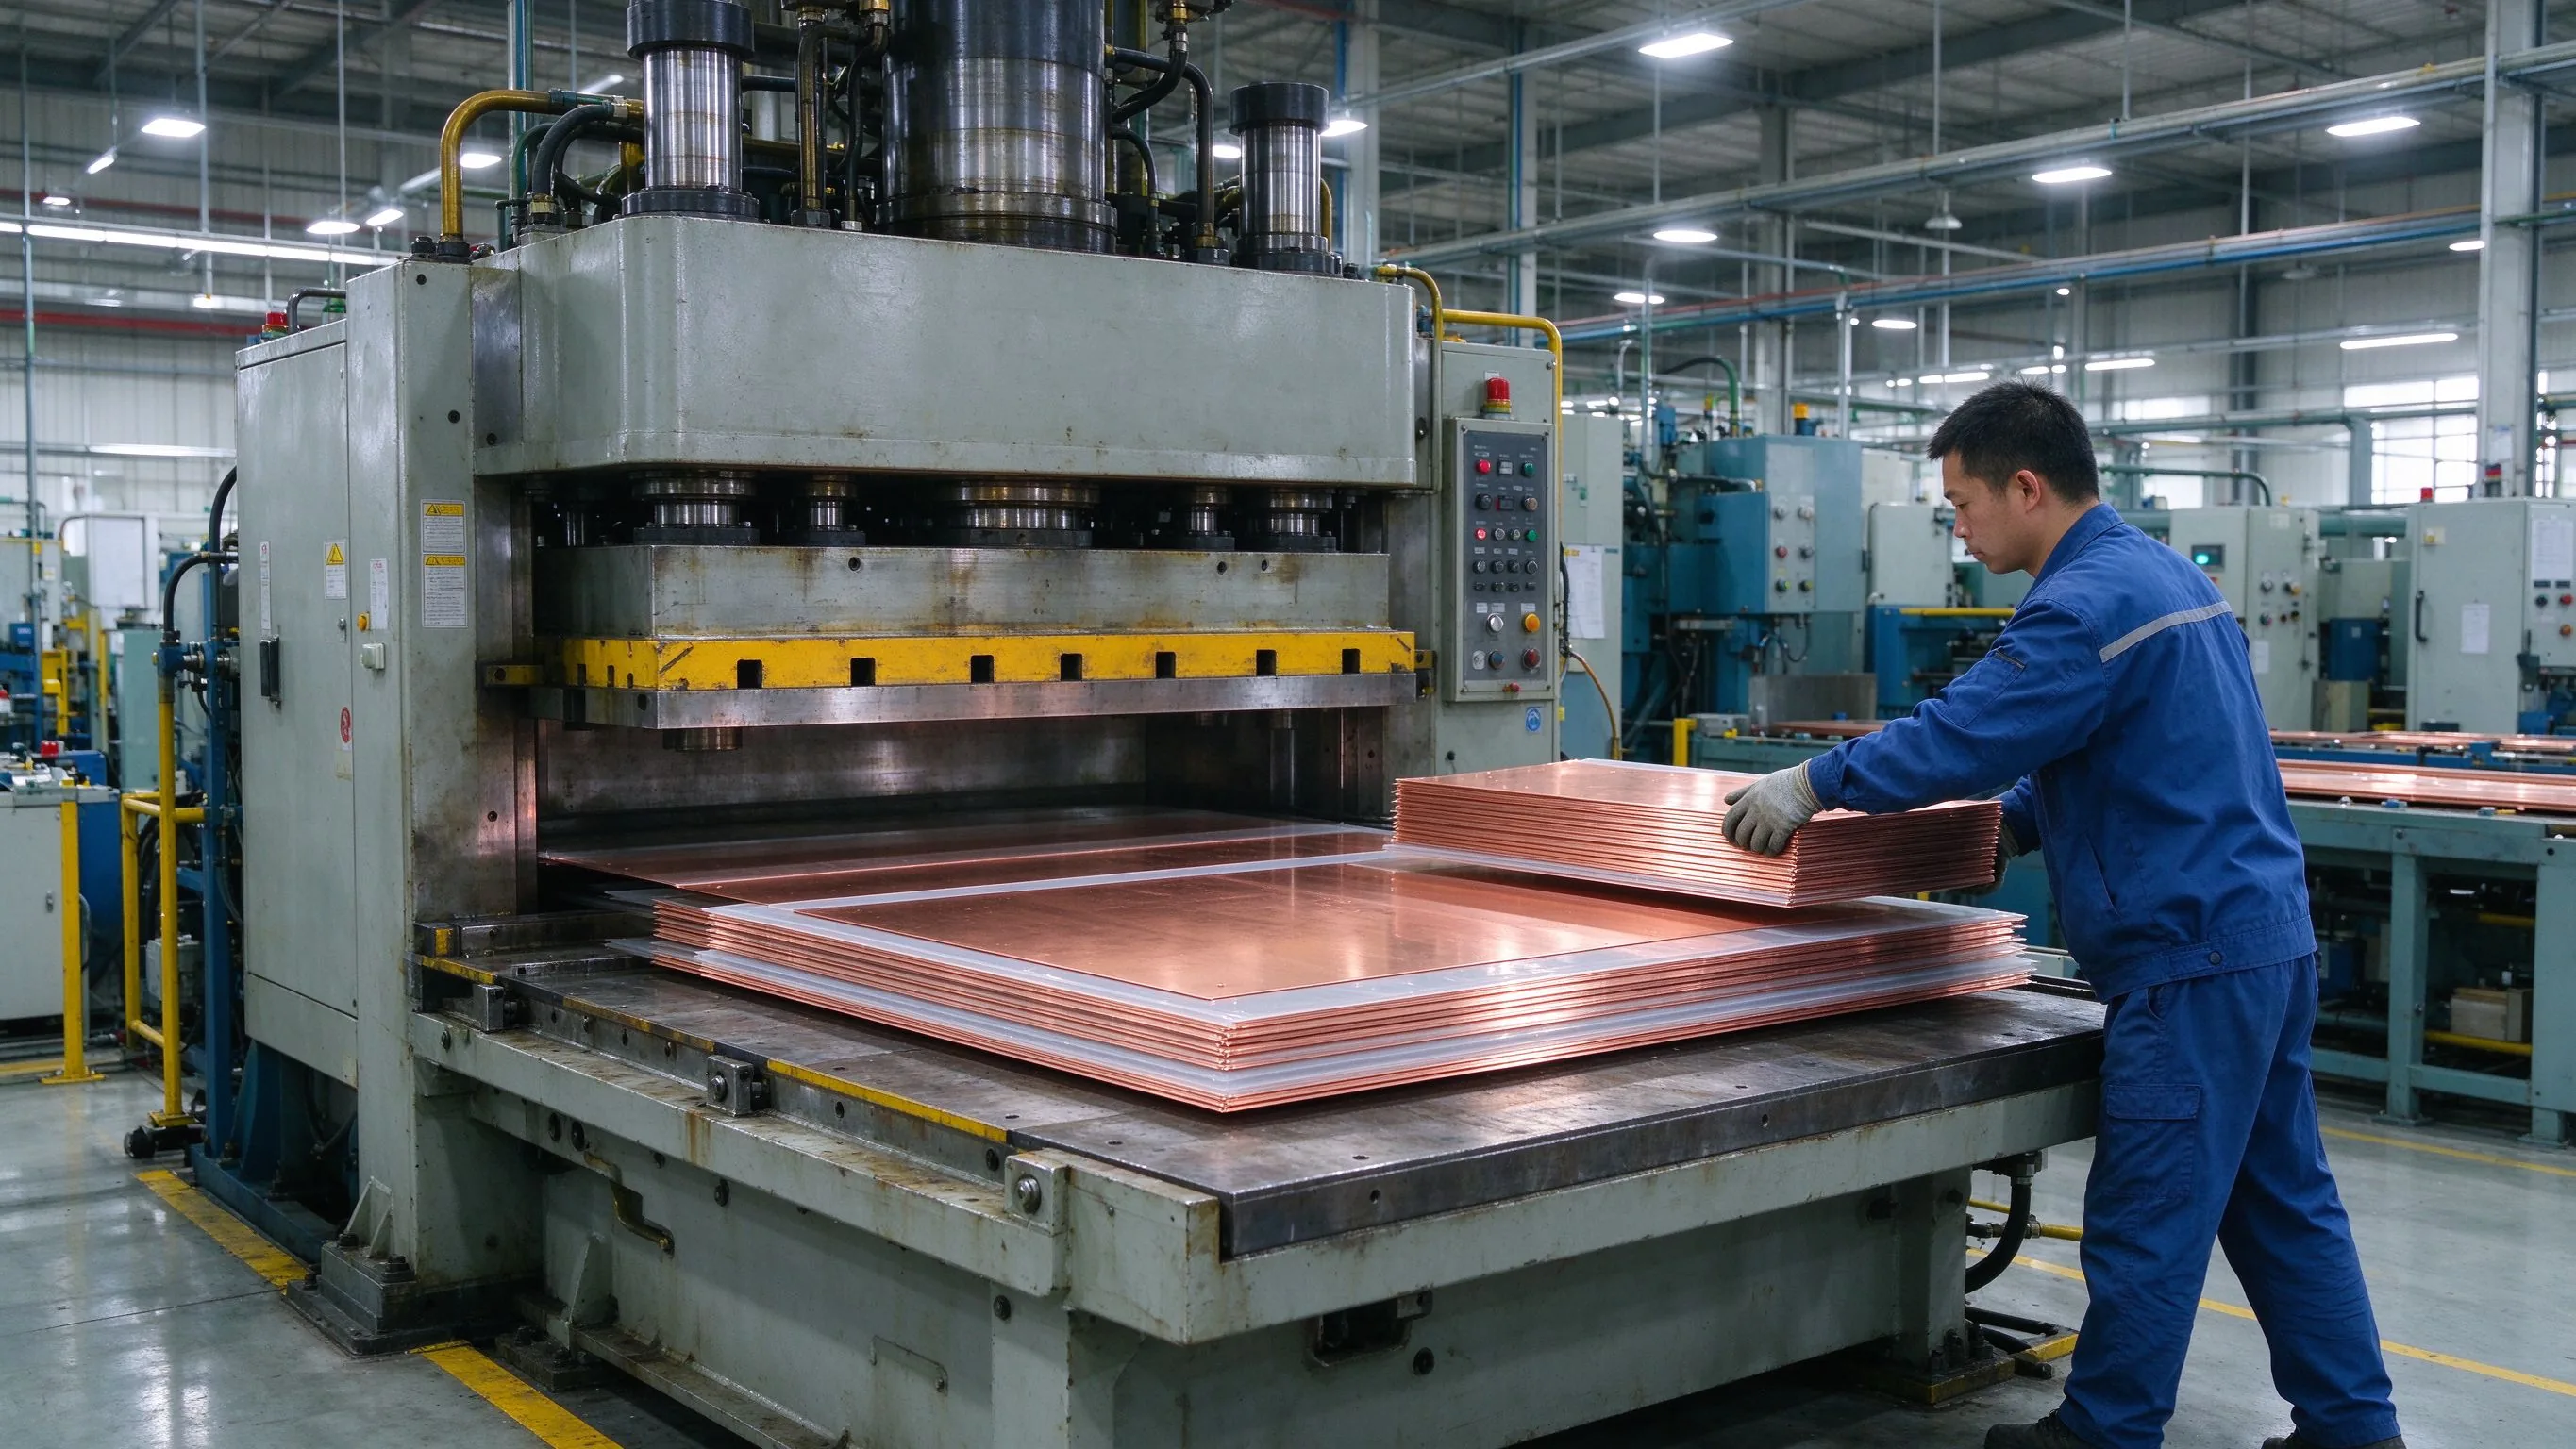
これらゲートを注文に対応付けると購入者は恩恵を受ける。IPQC で承認された初品サンプルが FQC 比較の基準となり、IQC 記録は注文確定後の材料すり替えを防ぐ。小ロットでは段階が圧縮されることが多いが記録カテゴリは消滅せず、より少ない検査報告書へ統合される。どのチェックを 100% 日常実施、どれを抜取り、どれを形式レベル証跡とするかを指定すると、両者の現実的な期待が整う。
検査証跡は口頭主張ではなく管理文書として到着しなければならない。主要記録は、納品品目が注文仕様を満たすことを記す適合証明書(CoC)、金属製品について EN 10204 Type 3.1 検査証明書としてよく要求される材料証明書またはミルテスト証明書(MTC)、初回生産ロットの初品検査(FAI)記録、注文固有の寸法・めっき・誘電試験報告である。FAI 概念は、初品サンプルと試作検証で扱う試作承認ステップと重なる。
EN 10204 Type 3.1 は製造者が発行し、製造部門から独立した権限ある検査代表者が検証する。重要な点として、自動的に第三者証明書ではない。Type 3.2 は購入者の権限代表者または公的指定検査員による検証を追加し、単独の出荷前監査では Type 3.1 文書を Type 3.2 へ格上げしない(Cymber Metal, 調達チェックリスト)。使用可能な材料証明書には、製造者と工場、PO と品目、正確な合金呼称と製品形状、適用規格と版、ヒート・鋳造・生産ロット識別子、実際の化学成分と導電率、機械的性質、試験方法、対象数量、権限署名が含まれるべきである。
トレーサビリティは全工程を紐付けねばならない。PO 品目、荷札、個別品番またはロット番号、生産ロット、試験記録番号である。購入者は文書名も明確に使い分けるべきで、CoC、MTC、COA、めっき報告、誘電報告は用途が異なり相互代替できない。不適合ロットの記録欠如は根本原因分析をほぼ不能にするため、PO は生産開始前に文書パック、発行期限、クレーム期間を定めるべきである。
受入検査は導体から始まる。積層パワーバスバーでは、C11000 のような標準電気用タフピッチ銅が、図面の合金呼称・製品形状・調質・適用規格に一致しなければならない。安価または軟質なグレードへの代替は導電率、機械強度、曲げ後のスプリングバックを変える。IQC は MTC を物理ロット表示と照合し、化学成分と導電率(一般に % IACS で表示)を確認し、設計が依存する場合は硬さまたは調質を記録する。誘電体・フィルムの調達ガイダンスは、絶縁材料調達ガイダンスで材料管理を補完する。
実務的な受入チェックには、素材表面の外観(打傷、酸化、打痕)、厚さ・幅の寸法抜取り、納品タグ・MTC 番号・倉庫ロットラベルの相互照合がある。合金と規格版を記さない「電気銅」のような一般的表現の銅は、証拠が提出されるまで不適合として扱う。非導電投入品も重要で、絶縁フィルム厚と誘電クラス、接着剤適合性、スタッド材料と仕上げ、めっき浴管理記録を入荷時にスクリーニングすべきである。下流工程では不適合な素材フィルムを修正できないためである。
ロット識別が納入後の顧客を守る。後に現場問題が生じた場合、特定ヒートまたはバッチへ遡及できれば、全面不合格ではなく的を絞った封じ込めが可能となる。良好な実務は IQC 日付、検査員、実測値、合否判断、保留点を記録し、不合格素材を物理的に隔離して誤投入を防ぐ。
完成バスバーは承認図面版に適合せねばならない。外形長・幅、厚さ、穴径と穴位置、曲げ R と角度、スタッド高さ、タブ形状、絶縁切欠き位置を含む。測定器は厚さ・幅用のノギス・マイクロメーター、穴位置用の高さゲージ・治具、複雑組立用の三次元測定機または光学プロファイラーに及ぶ。初品は全項目記録し、生産ロットは重要寸法を抜取る。公差期待は機能を伴わずコストのみ上昇させる非現実的な精度を要求するのではなく、確立された製作ガイダンスに従うべきで、バスバー製作公差の推奨を参照する。
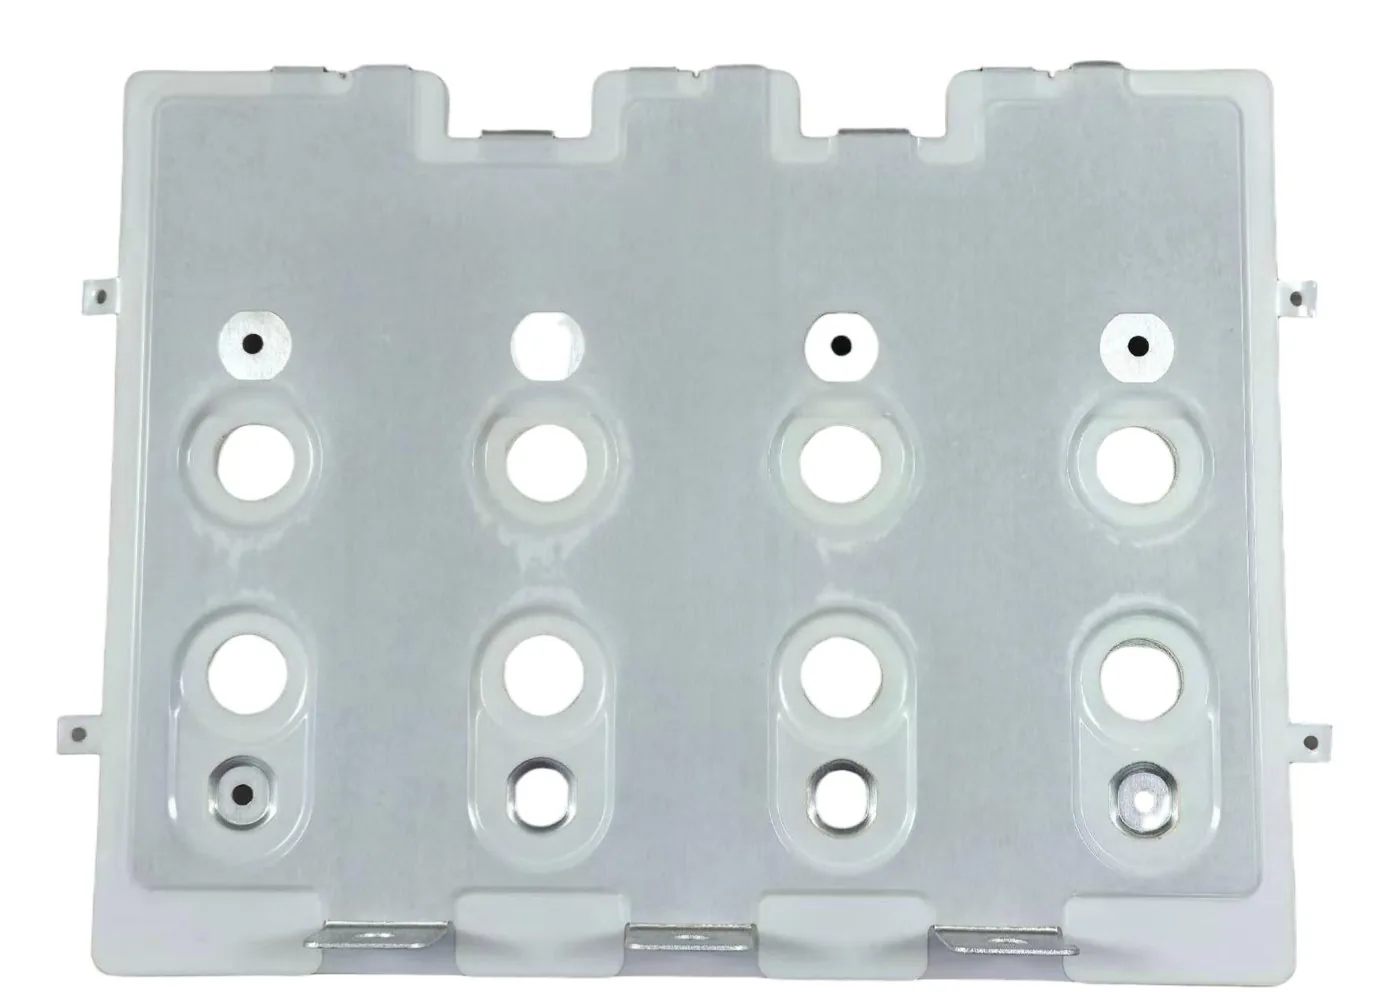
検査計画に列挙すべき主要寸法特性には、相手端子に対する穴中心距離、接触面の直角度と平面度(接合抵抗に直接影響)、ドリル穴周囲の最小縁すき間、割れ回避のための曲げ R 適合、打抜またはレーザー切断後の切断縁状態がある。めっき厚さは寸法報告書には現れないが、めっき面に密着する嵌合部品の組立て時に考慮されねばならない。
単純だが有効な方法は、重要穴パターンとスタック高さに対するゲージ合否判定を備えた管理検査治具である。量産では迅速に反復でき、CMM や詳細報告は初品と切替時に限定する。購入者は図面または検査計画で品質重要寸法を定義し、検査員が測定すべきは電気・機械的に重要な特徴であって、可能なすべての測定値ではないようにすべきである。寸法不一致は、外観または非組立関係でない限り一般に主要欠陥となる。
パワーバスバーの一般的な仕上げには、ボルト接合部向け錫めっき、高導電性と耐食性がコストを正当化する箇所の銀またはニッケルめっき、筐体で保護される箇所の裸銅がある。めっき検査は厚さ測定、密着または曲げ試験、気孔・外観チェック、指定時の環境証跡を組み合わせる。選定と故障モードのガイダンスは錫めっきと防食ガイダンスにあり、表面処理のうち絶縁被膜側は表面絶縁被覆検査上の留意点で別途扱う。
厚さは、接触面と大電流経路上の規定測定点で X 線蛍光法(XRF)、クーロメトリック剥離、または断面顕微鏡で測定し得る。仕様は「良好なめっき」という開放的要求ではなく最小値と目標値を記載すべきである。外観基準は色調の均一性、膨れ・剥離・下地露出・浮遊フレーク・水染み・焼け跡のないこと、切断端の縁被覆を含む。密着性は代表片での曲げまたはテープ試験でスクリーニングでき、沿岸・工業環境向けには事前合意した塩水噴霧または恒温恒湿槽結果で耐食性を証跡化し得る。
積層バスバーではめっきが絶縁接着プロセスと適合しなければならず、絶縁予定面の不均一なめっきは剥離やボイドを生じ得る。検査員はまた、めっきが必要箇所に制限されていること(例:絶縁フィルムが銅上を巻くマスク領域)、導電性めっきが絶縁ギャップを橋渡ししていないことを確認すべきである。後の腐食クレームを工程バッチへ遡及できるよう、めっきロット、前処理状態、実測厚さを検査報告に記録する。
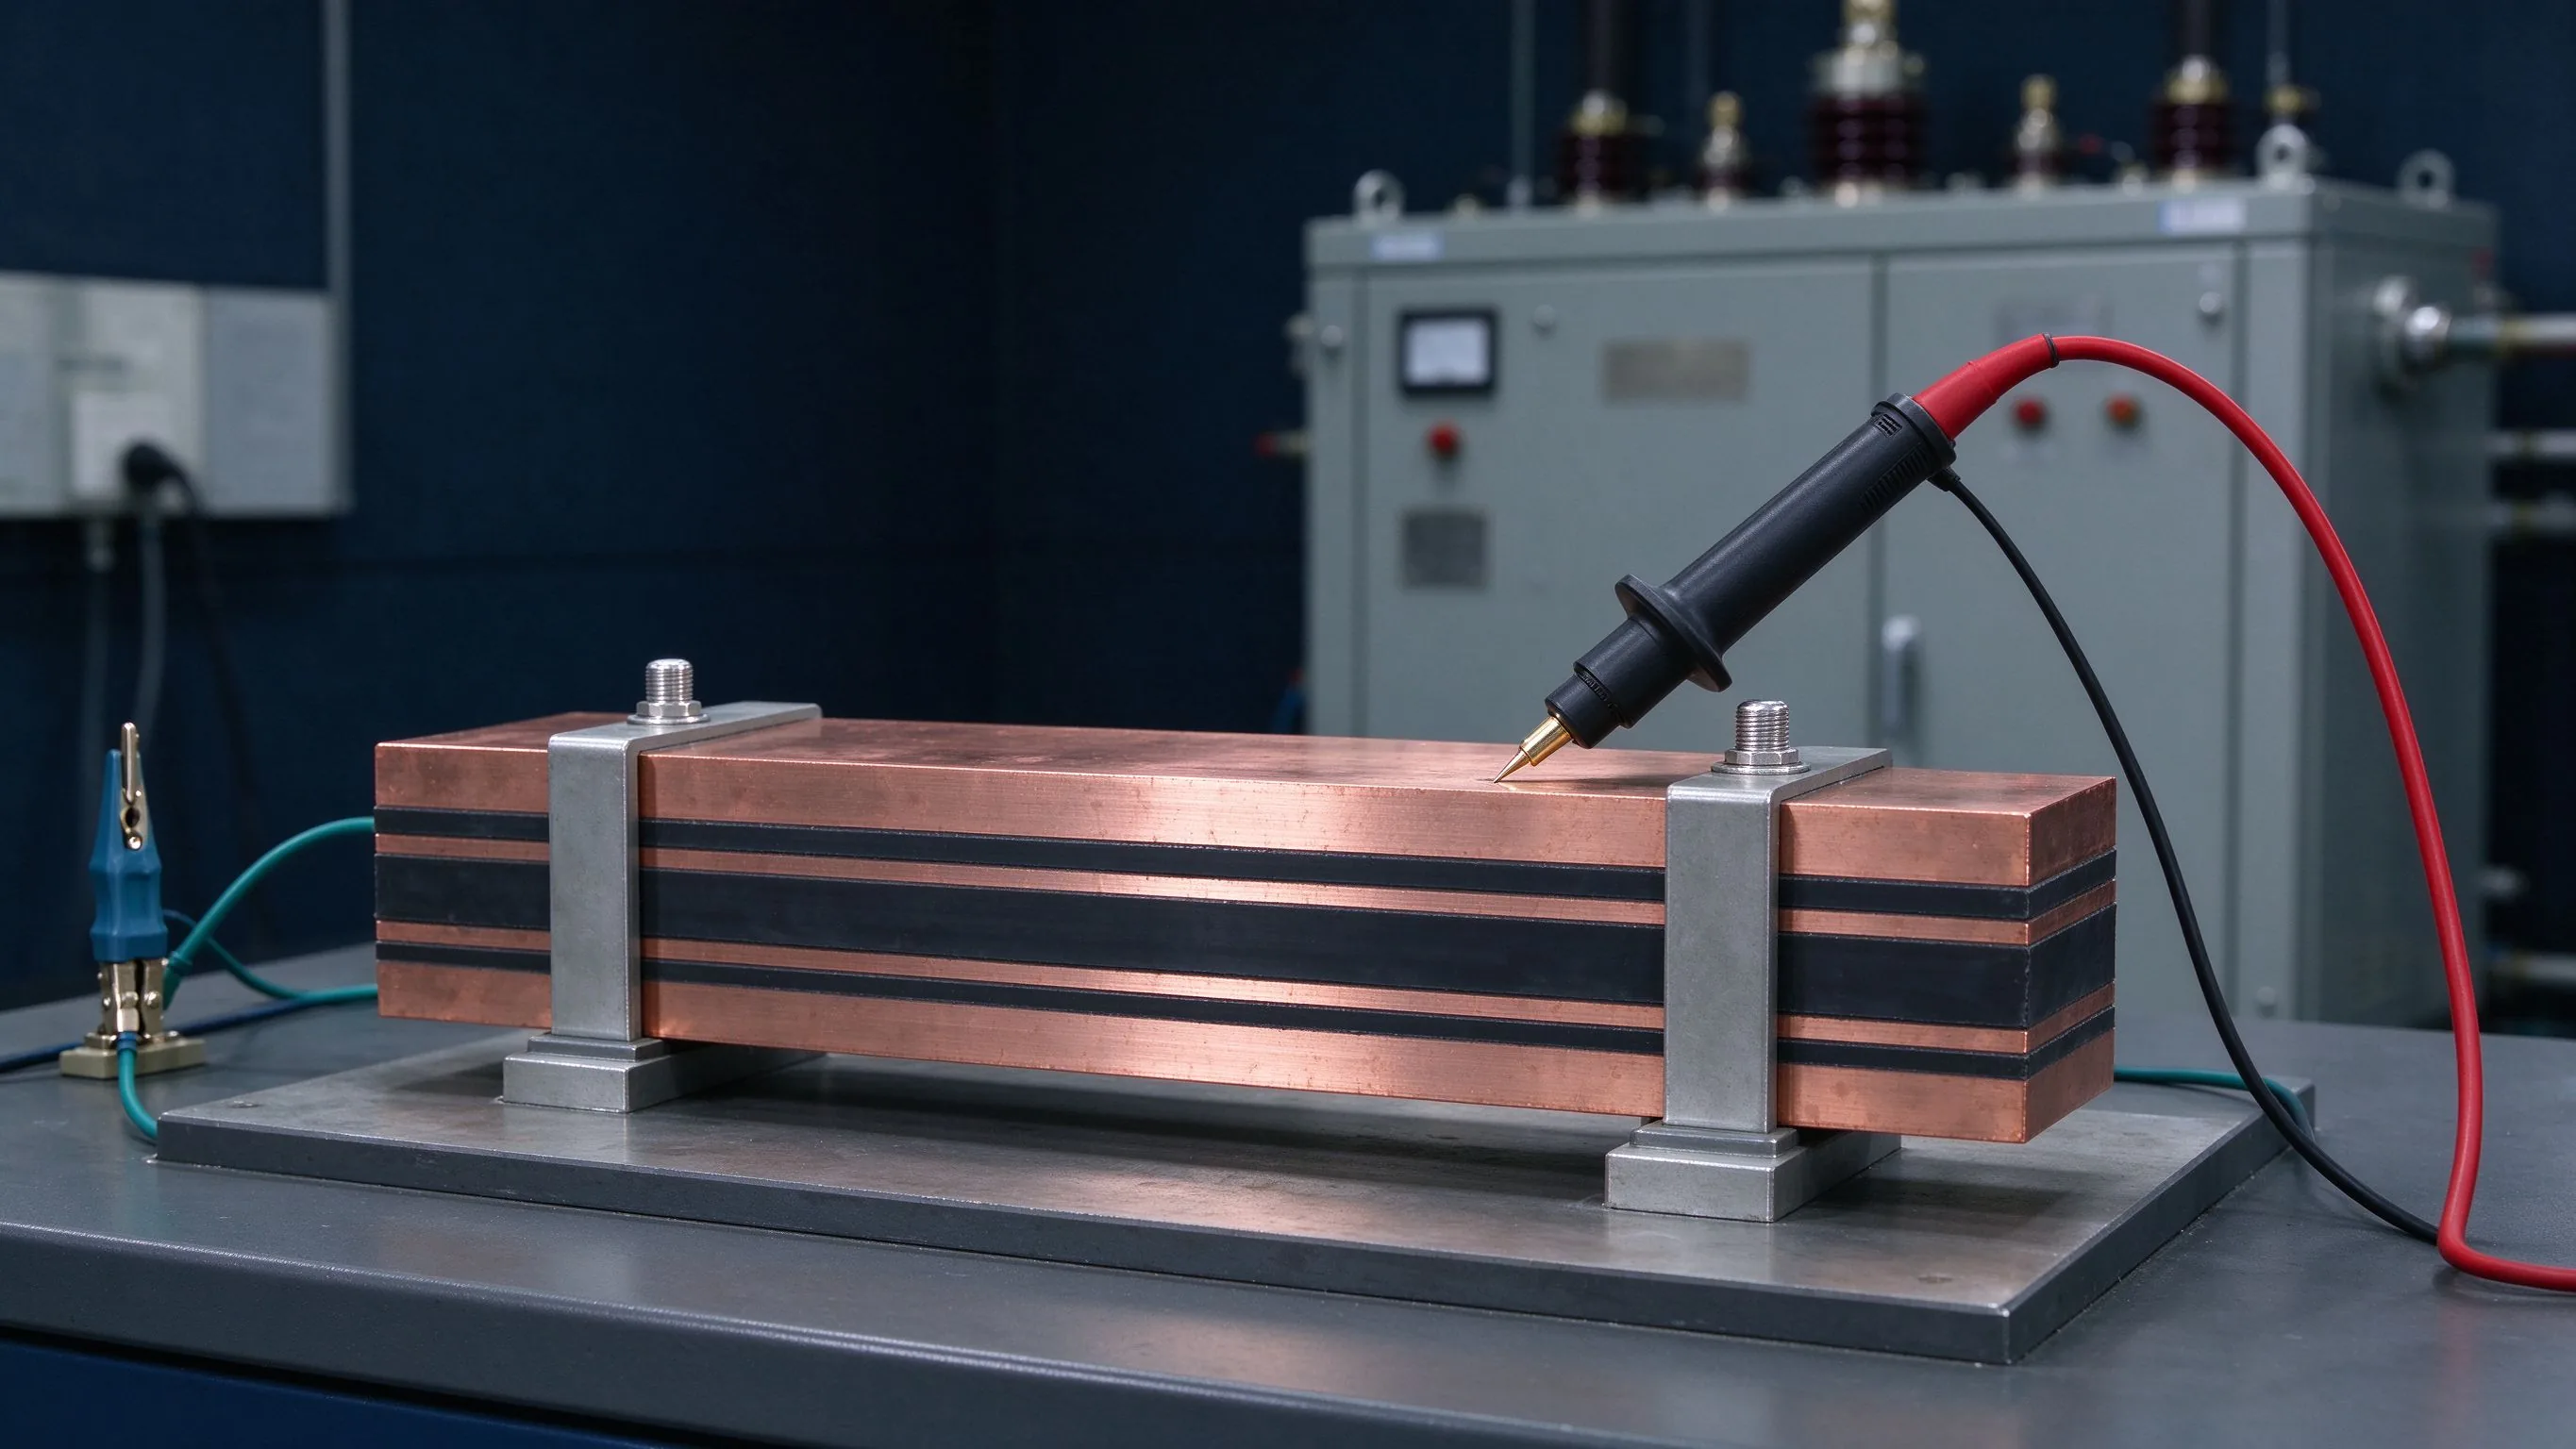
絶縁・積層バスバーには電気絶縁の証跡が必要である。すなわち絶縁抵抗、完成アッセンブリーの商用周波数または DC 耐電圧、沿面距離・空間距離の寸法証跡である。専用の手続き論述はバスバー絶縁試験ガイドにあり、本節はその試験を QC 計画全体の中に位置づける。誘電チェックは一般に、充電部と接地間または隣接相間に規定試験電圧を規定時間印加し、絶縁破壊・フラッシュオーバー・過剰漏電がないことを確認し、絶縁抵抗は適切なメガオーム計で規定試験電圧にて測定する。
距離要件は系統電圧と汚染度に対し沿面距離・空間距離設計規則で確認すべきで、フィルム貫通破壊と同様に絶縁縁に沿う表面トラッキング経路が重要なためである。検査対象の絶縁欠陥には、剥離、しわ、縁亀裂、縁巻き不足、フィルム表面の汚染、ピンホール、必要沿面距離に達しない絶縁がある。PET、Nomex、DLF フィルムは耐熱クラス、絶縁耐力、機械的柔軟性が異なるため、試験合格基準は汎用の絶縁声明ではなく実際に指定された材料を参照すべきである。
大量生産では全ユニットに完全な形式レベル誘電試験を実施しない。多くのサプライヤーは設計の形式試験報告を保持しつつ、100% ユニットに簡略化した日常 hipot を実施する。購入者は、どの試験が各片の日常試験か、どれがロット抜取りか、どの設計レベル証跡がユニット試験の代替として受入可能かを明記し、試験装置の校正状況と各ユニット合格結果の記録方法を確認すべきである。盤通電後に発見される無音の絶縁故障は安全事象であり、緩い抜取りを最も避けるべき領域の一つである。
電気検証は導体が主要機能を効率よく果たすことを確認する。導電率と電流定格の原則はバスバー電流容量と許容電流の基礎に要約される。実務的な QC 証跡には、導体またはループ抵抗、基準試験電流における規定接合部の mV 降下、ボルト・溶接界面の接触抵抗が含まれる。単一接合部の抵抗上昇は発熱を局部化させ、測定抵抗を設計限界とゴールドサンプルと比較すると、通電前に材料すり替え、不良めっき、緩みまたは汚染した接触を捉えられる。
熱的証跡は、寸法と電流経路対称性の日常確認から正式な温度上昇試験まで多様である。IEC 61439-1:2020 のもと、組立装置は温度上昇(第 10.10 項)、誘電特性(第 10.9 項)、短絡耐量(第 10.11 項)について試験、参照設計比較、または評価で検証される(IEC 61439 参照)。公開ガイダンスは、裸銅バスバー 105 K 上昇、錫めっき接合バスバー 90 K、ケーブル端子 70 K といった限度値を記し、定格多様度係数の適用を前提とする(VIOX, IEC 61439 ガイド)。内部熱計画はバスバー熱管理設計原則に従い、故障堅牢性は短絡耐量証跡に関連する。
日常生産では、全バッチで完全な温度上昇試験を行うことは稀で、購入者は形式試験報告書に抵抗チェック、熱計算証跡、周囲温度ディレーティングデータを併せて受け入れることが多い。調達仕様で重要なのは一貫性で、試験電流、測定点、測定器分解能、周囲基準、合格限界を定め、結果をロット記録に添付することを要求する。記録されない通過試験は、監査や保証請求時に防御可能な証跡を残さない。
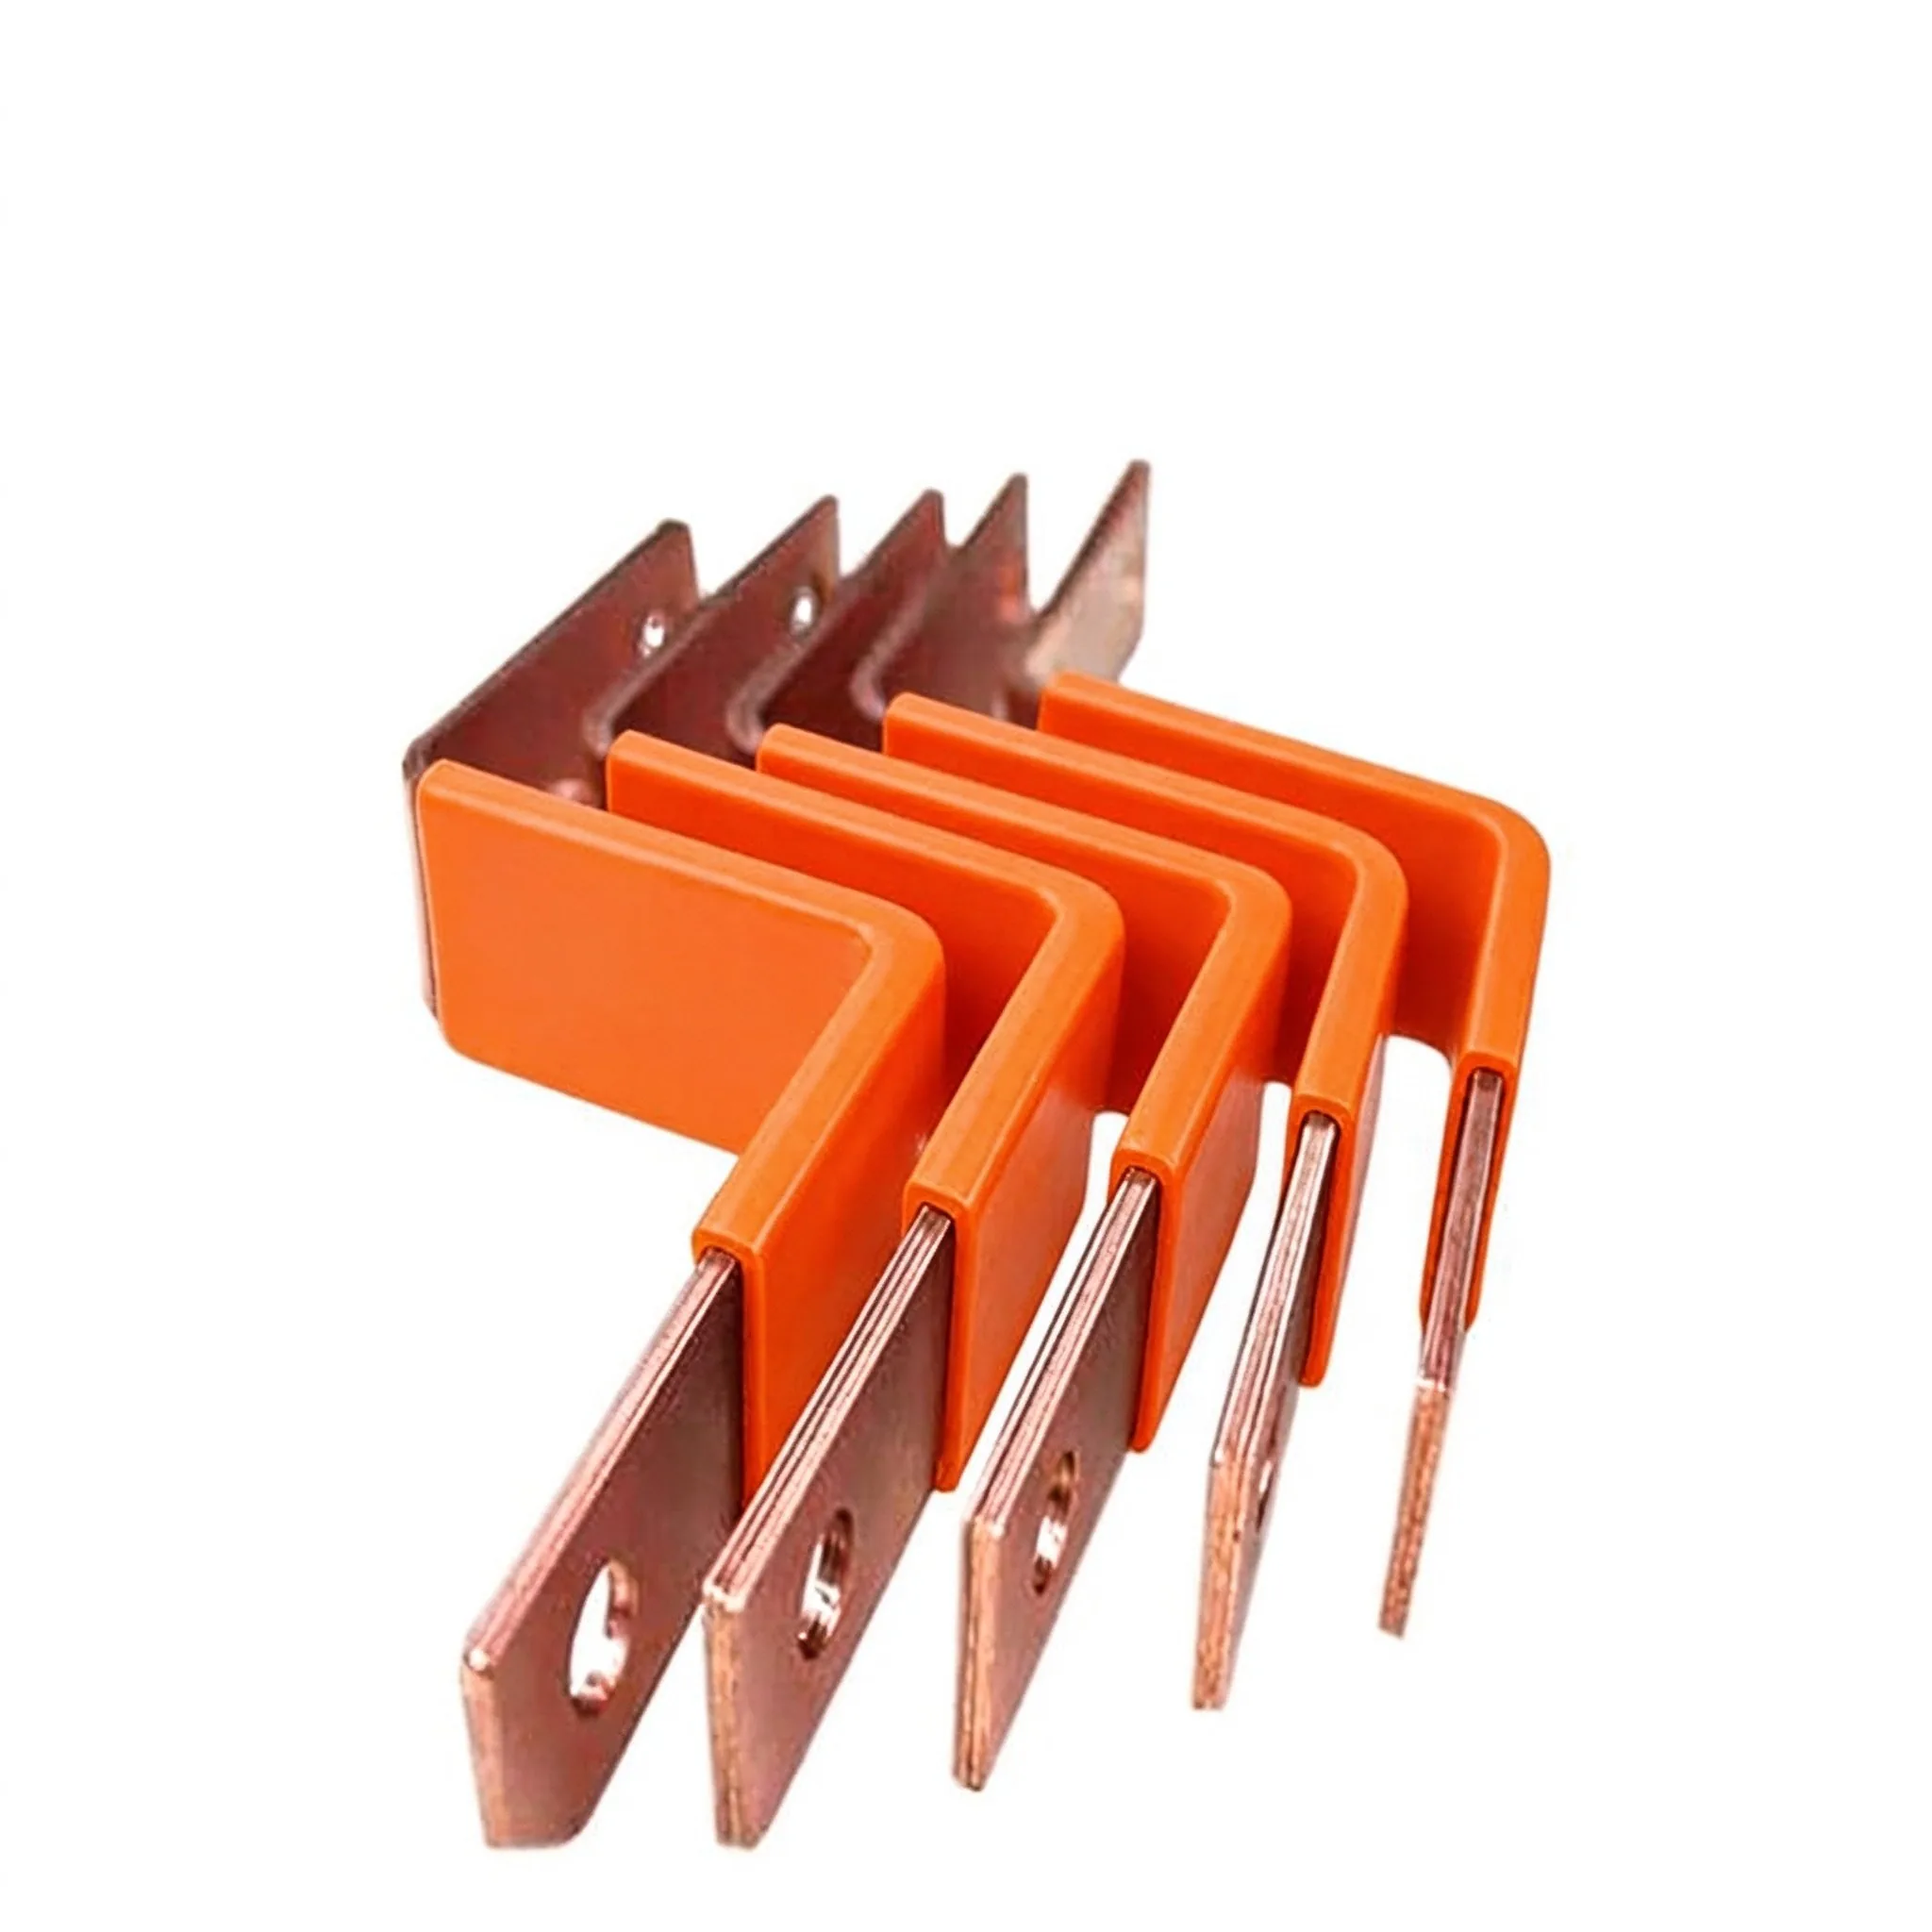
端子と接合部が現場信頼性を決定する。検査は溶接継手、ねじ付き M6/M8 スタッド、ブレードまたはタブコネクター、ボルト穴、取付点をカバーする。溶接検査は、外観基準(融合、溶込み、スパッタ、割れ、気孔、余盛形状)、溶接寸法チェック、正当化できる場合は初品の破壊または切断試験を組み合わせ、工程選択は溶接・接合ガイダンスで対比される。スタッドは高さ、ねじ状態、直角度、承認サンプルでの引抜強度、周囲銅の割れ有無を確認すべきである。コネクター形状の選定ロジックは端子形状の選定に、組立接合部のベストプラクティスはボルト端子接続実務にある。
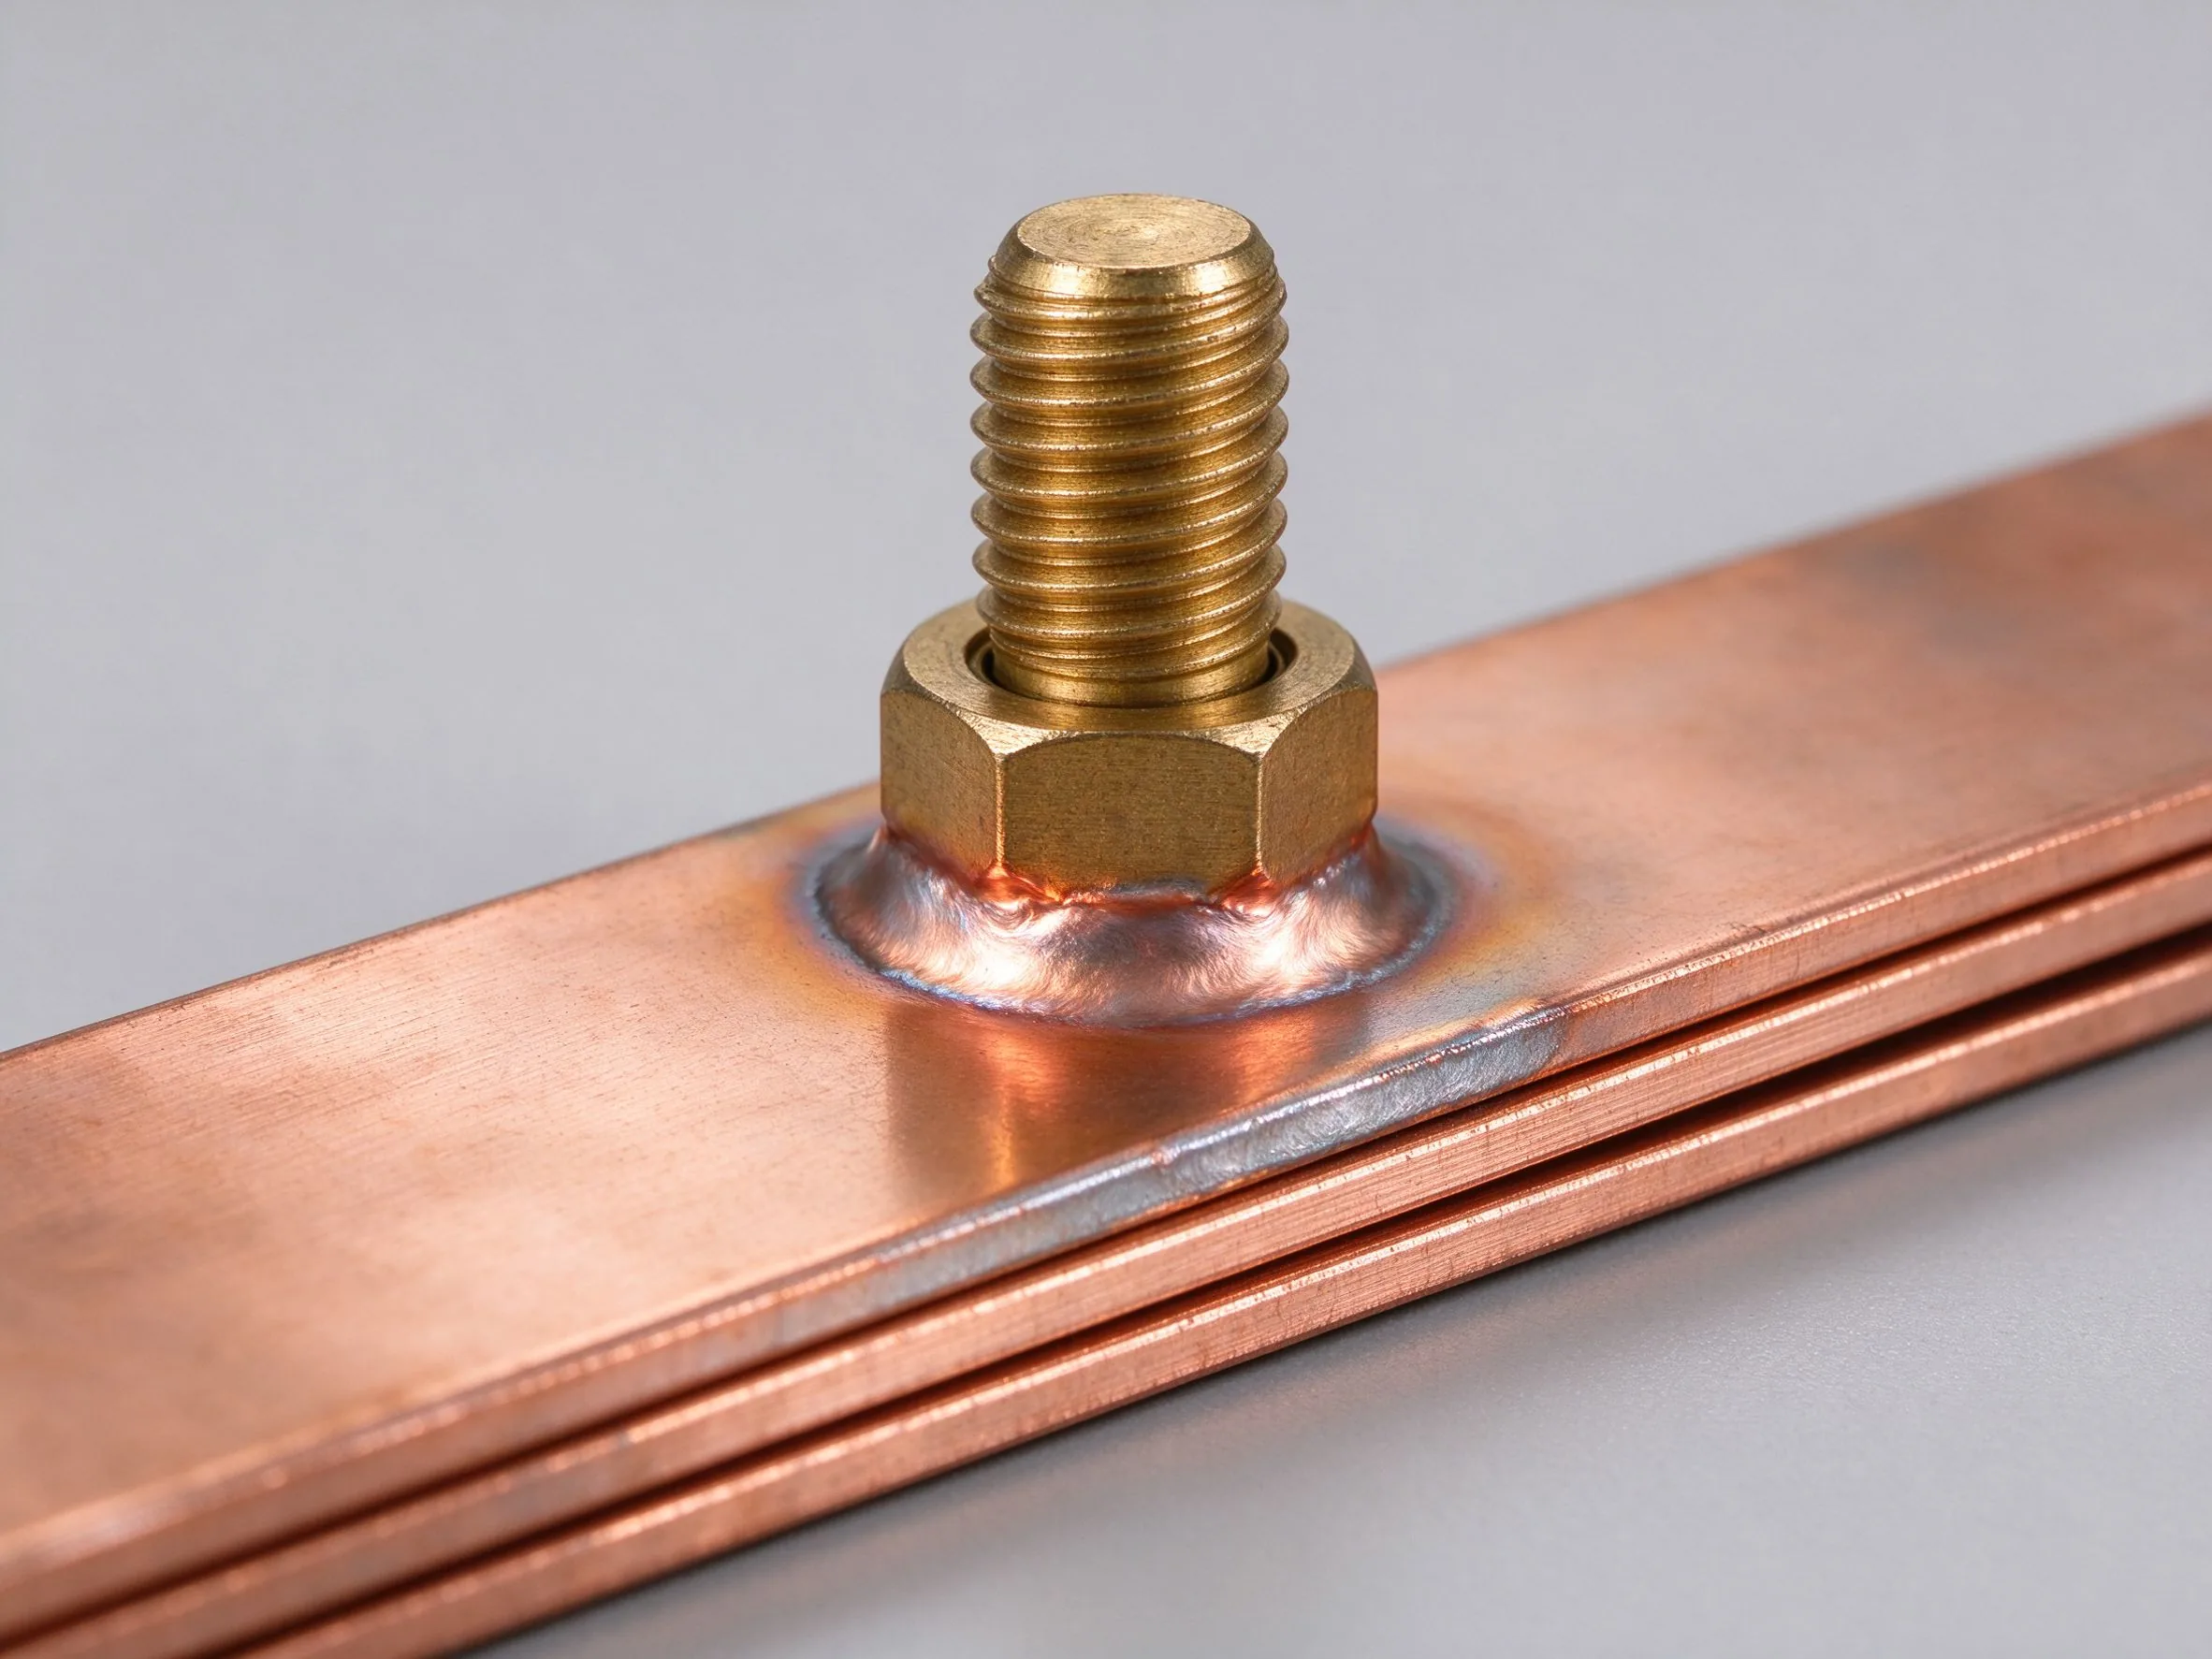
機械的締結詳細も検査に含まれる。ボルト・スタッド金具の穴径、ワッシャ・締結具の適合性、ねじ部のかみ合い長、規定工具クラスによるトルク値である。取付金具の選定と確認ガイダンスは取付・締結具選定基準にある。組立サンプルのトルク確認は、生産工程が必要な予圧に到達できることを裏付ける。トルク不足はクリープと発熱を招き、過トルクはめっき面の割れや絶縁体圧縮を生じ得る。
接触面の外観は接合品質を予測するため重要である。ブラシ仕上げまたは機械加工面にはバリ、絶縁残渣、酸化斑があってはならず、絶縁体は接触ゾーンから縁を清潔に切除する。電流経路上の緩んだリベット、欠落した溶接脚、損傷ねじは、系統電圧とエネルギー準位に応じ主要または致命欠陥に分類し、検査ループ外の内緒修理ではなくロット記録に文書化すべきである。
全特徴について 100% 電気試験を行うことが非実務的な場合、抜取検査がロット受入の統計的基礎を提供する。ISO 2859-1(北米調達で広く用いられる同等規格 ANSI/ASQ Z1.4 を伴う)は、サンプル計画を AQL、検査水準、ロットサイズで索引化し、サンプルサイズコード文字を決めたうえでサンプル数と合格・不合格個数を定める(ISO 2859-1:2026 目録; ANSI Webstore)。一般検査水準 II が標準の既定であり、水準 I は安価または破壊試験のサンプルサイズを減らし、水準 III は新規サプライヤーや不良履歴に対しサンプルを拡大する。
AQL 値は欠陥重大度で異なる。典型的な商業実務は致命欠陥 AQL 0、主要欠陥 2.5、軽微欠陥 4.0 を用いるが、電気ハードウェアでは故障導体が外観上の不快事象ではなく安全または稼働停止事象であるため、主要欠陥を 1.0 または 1.5 に厳格化することが多い(Cosmo Sourcing, ISO 2859-1 準拠 AQL ガイダンス)。安全クリティカル経路の絶縁耐電圧など重要特徴は通常サンプリングから除外し 100% 検査する。規格は切替規則も定め、不良ロットの反復後は通常検査から厳格検査へ移行し、持続的な良好記録後にのみ緩和検査へ減じ、品質崩壊時には打切りも可能とする。
購入者はサンプリング方式を書面で指定すべきである。検査水準、欠陥クラス別 AQL、ロット定義(生産バッチ、出荷バッチ、サプライヤーロット)、サンプル選定方法、不合格ロットの処置(100% 選別、手直し、再提出規則、コスト負担責任)である。サンプリングはゼロ欠陥を保証せず、経時的な平均品質水準を管理するものであり、そのためサプライヤースコアカードを動かすのは単一出荷ではなくロット横断の記録である。
欠陥分類により受入判断が客観化される。致命欠陥は故障クリティカルな形で安全・適合・機能を損なうもので、充電相の絶縁破壊、通電経路上の構造溶接の欠落または割れ、設計限界を超える材料導電率の誤り、必須マーキングの欠落などである。主要欠陥は機能または組立を損ない、穴パターン誤り、接触ゾーンのめっき不足、嵌合を妨げる不適合寸法、損傷ねじなどである。軽微欠陥は外観的で非機能的であり、性能に影響しない淡い表面痕、軽微な仕上げ色調差、ラベル不備などである。
不合格結果の処置ワークフローは生産前に定めるべきである。物理ロットを隔離し証拠を保全し、実測値・サンプルサイズ・参照規格を記載した不適合報告書(NCR)を発行し、影響数量と推定根本原因を特定したうえで、不合格、選別・手直し、交換、または書面コンセッション承認を選択する。コンセッションには正確なロット、実測偏差、機能リスク、承認権限者を明記し、非公式なチャットメッセージ承認としてはならない(Cymber Metal, 不適合材料管理チェックリスト)。
反復発見は是正措置を発動させる。検査を水準 III または AQL 1.0 へ厳格化し、工程変更証跡を要求し、設計改版後に更新 FAI を求め、RFQ サプライヤースコアカードを見直す。同じ分類体系を検査計画でサプライヤーと共有し、双方の検査員が交渉不能な欠陥を合意できるようにすべきである。重大度レベルを伴わない「表面不具合」のような曖昧な欠陥名は最終検査で紛争を招くため、例を付した印刷済み欠陥リストがその多くを解消する。
出荷検査は完成ロットが承認初品とリリース文書に一致することを確認する。FQC は一般に重要特徴の最終寸法、全可視表面の外観、めっき状態、絶縁健全性、ラベルを検証し、OQC は加えて梱包、緩衝、防湿、梱包明細書に対する数量、CoC・MTC 写し・試験報告・適合宣言を含む船積書類の正確性をチェックする。輸出向けには税関・梱包規則に整合したラベルを要し、各カートンにロットと PO 参照が読取可能でなければならない。
梱包は工場で達成した品質を保護する。裸銅またはめっき銅の縁は輸送中に擦れ接触面を傷つけ、絶縁フィルムは圧縮でシワまたは剥離を生じ、スタッドねじにはキャップまたはスリーブを要し、組立品は摩耗性のないインターリーフで分離すべきで、銅同士がゆるく接触積みされてはならない。多湿気候では防湿が重要で、木製梱包は該当する場合、仕向地の植物検疫処理要件を満たすべきである。出荷記録は物理荷姿 ID を梱包明細・証明書番号と突き合わせ、ロットから納品までのトレーサビリティループを閉じる。
リリース前、責任検査員がロット記録に署名し、文書パックを一貫した順序で組み立てて顧客受入チームが速やかに監査できるようにする。順序例は PO と図面版、CoC、材料証明書、FAI または寸法報告、めっき・絶縁試験記録、該当する NCR またはコンセッション記録である。部品が物理的に健全でも、書類の伴わないクリーンリリースは社内適格化を遅らせる。
最も強力な QC 協定はメールではなく調達仕様書と PO に存在する。最小要素は次のとおり。適用図面版と規格版、公差付き重要寸法、材料合金と調質、仕上げ・めっき厚・表面処理要件、絶縁材料・厚さ・誘電合格基準、試験電圧・持続時間・限界を伴う電気試験(抵抗、hipot または絶縁抵抗)、機械試験とトルク値、サンプリング計画(ISO 2859-1 水準と欠陥クラス別 AQL)、要求文書パック、立会または保留点、再試験・再抜取規則、NCR とコンセッション手順、梱包とラベル、クレームまたは受入期間である。製造可能性は約定前にDFM チェックリストでスクリーニングすべきで、製造不能な図面は検査紛争を保証するためである。
形式レベル証跡を日常ロット証跡と分離する。熱定格、短絡強度、完全誘電形式試験といった設計レベル項目は、適格設計の承認済み報告書で供給可能で、寸法・めっき厚・ラベル・接触面状態といったロットレベル項目は出荷ごとに検査する。第三者検査(例:積込時)の要否を明記し、その立会がサプライヤー証明書の補足であって代替でないことを明確にする。
安全が測定に依存する項目について、良好な仕様は測定器と参照規格を定める。すなわち誘電チェックの試験電圧と機器クラス、めっきのマイクロメーターまたは XRF 法、スタッドのトルク工具精度、校正トレーサビリティである。受入計画は MOQ 起因のトレードオフについても現実的であるべきで、極小ロットでは統計的サンプリングに代え 100% 重要項目チェックを用い、その旨を計画に記す。最後に改版管理規則を含める。図面または材料変更は、旧記録での自動出荷ではなく新規 FAI と文書更新を発動させるものとする。
日照三原電子部品有限公司(SHANYUAN)は 2012 年 3 月設立、中国山東省日照市五蓮街道桃園村に 17,200 m² の拠点を稼働し、積層バスバーを 20 か国超へ輸出している。製品範囲は C11000 銅上で概ね 1000 A 級、1~6 層以上の絶縁積層バスバーで、PET、Nomex、DLF 絶縁、保守的な 30 °C 温度上昇設計基準、錫めっき接触領域、M6/M8 スタッド、ブレード端子、溶接端子の選択肢を備える。
本製品範囲における検査計画は前述の段階に従う。注文仕様に対する銅・絶縁ロットの入荷レビュー、承認初品に対する切断・成形・積層・めっき工程の工程内チェック、梱包前の寸法・仕上げ・絶縁状態・端子形状の最終確認である。納品記録は PO と生産ロットに紐付けて整理され、材料・工程文書は出荷数量へ遡及可能とし、カスタム仕様は図面と検査計画でプロジェクトごとに合意する。技術・検査計画の協議は busbar@shanyo.com の技術チームと開始でき、図面、想定系統電圧、電流定格、要求試験項目を添付する。
本節は特定の認証や顧客プログラムを主張するものではなく、検査枠組みと標準製品特性を説明する。正式な適合マーク、試験規格、報告書フォーマットは各プロジェクトで顧客の仕向市場と用途に応じて取り決め、生産開始前に購入者とサプライヤーが単一の受入記録を共有できるようにする。
Nadia Rahmanは品質・コンプライアンスエンジニアで、電機部品の品質システムに9年の経験があります。SHANYUANのISO 9001およびIATF 16949プログラム、受入・出荷検査、UL/IECコンプライアンス文書を管理しています。バーミンガム大学で工業工学の学士号を取得。バスバー品質管理と輸出向けコンプライアンス文書について執筆しています。