Un busbar que parece correcto en el banco puede aún llevar el grado de cobre equivocado, una capa de recubrimiento infradimensionada, un borde de aislamiento agrietado o un defecto de soldadura oculto, y cada problema se vuelve costoso una vez ensamblado en un inversor, armario o rack de almacenamiento. El control de calidad para busbar de cobre laminados y estampados es por tanto un sistema documentado y no una ojeada visual final: inspección de material entrante (IQC), controles en proceso (IPQC), inspección final saliente (FQC/OQC), reglas de muestreo y un rastro documental de certificados y registros de ensayo. Esta guía traduce ese sistema al lenguaje del comprador, cubriendo qué inspeccionar en cada etapa, qué normas enmarcan los ensayos, qué documentos deben acompañar la entrega, cómo se clasifican y disponen los defectos y cómo escribir los criterios de aceptación en la especificación de compra. Complementa los artículos existentes sobre ensayo de aislamiento, tolerancias de fabricación y evaluación de proveedores centrándose en lo que un comprador debe exigir y verificar a la recepción.
Un busbar que parece correcto en el banco puede aún llevar el grado de cobre equivocado, una capa de recubrimiento infradimensionada, un borde de aislamiento agrietado o un defecto de soldadura oculto, y cada problema se vuelve costoso una vez ensamblado en un inversor, armario o rack de almacenamiento. El control de calidad para busbar de cobre laminados y estampados es por tanto un sistema documentado y no una ojeada visual final: inspección de material entrante (IQC), controles en proceso (IPQC), inspección final saliente (FQC/OQC), reglas de muestreo y un rastro documental de certificados y registros de ensayo. Esta guía traduce ese sistema al lenguaje del comprador, cubriendo qué inspeccionar en cada etapa, qué normas enmarcan los ensayos, qué documentos deben acompañar la entrega, cómo se clasifican y disponen los defectos y cómo escribir los criterios de aceptación en la especificación de compra. Complementa los artículos existentes sobre ensayo de aislamiento, tolerancias de fabricación y evaluación de proveedores centrándose en lo que un comprador debe exigir y verificar a la recepción.
Los busbar se sitúan entre semiconductores, baterías, aparamenta y cargas; un fallo del conductor rara vez permanece local. La resistencia excesiva calienta una unión, la avería del aislamiento puede causar faltas fase-fase o fase-tierra, el desajuste dimensional impide el ensamblaje y la corrosión degrada la resistencia de contacto a lo largo de años de servicio. Dado que los busbar son a menudo piezas personalizadas producidas a una única revisión de plano, la calidad no puede delegarse a una norma genérica de catálogo; debe definirse en el pedido, evidenciarse mediante registros y comprobarse en las puertas de entrada y salida.
Los equipos de compras suelen descubrir las lagunas de calidad tarde: durante el ensamblaje del armario, tras los ensayos térmicos o después de reclamaciones de campo. Adelantar la verificación reduce el coste de retrabajo y protege el cronograma. El cribado comercial previo al utillaje pertenece a evaluación del proveedor durante la etapa de RFQ, mientras que este artículo se centra en el sistema de inspección y la evidencia de aceptación una vez seleccionado el proveedor. Ambas capas son necesarias: un proveedor capaz necesita aún un plan de aceptación escrito, y un plan de inspección estricto no puede compensar a un proveedor sin disciplina de proceso.
Las aplicaciones de potencia crítica como inversores, accionamientos y racks de almacenamiento tratan el busbar como un componente relevante para la seguridad y no como una banda commodity. Los compradores deben esperar por tanto datos de material trazables, evidencia dimensional, controles dieléctricos y de conexión, y un camino claro de disposición para lotes no conformes, en lugar de promesas informales de que las piezas parecen buenas.
El control de calidad de planta se divide habitualmente en tres puertas. El IQC (Incoming Quality Control) inspecciona el cobre en bruto, la película aislante, los químicos de recubrimiento y los elementos de fijación comprados antes de la producción; el IPQC (In-Process Quality Control) monitoriza el corte, el doblado, el laminado, la soldadura y las operaciones de recubrimiento a medida que las piezas avanzan por la línea; el FQC u OQC (Final/Outgoing Quality Control) realiza la comprobación de conformidad de la pieza terminada y la revisión del embalaje antes del envío. La secuencia de fabricación detrás de estos controles se describe en proceso de fabricación de busbar laminados, que muestra dónde aplica cada puerta.
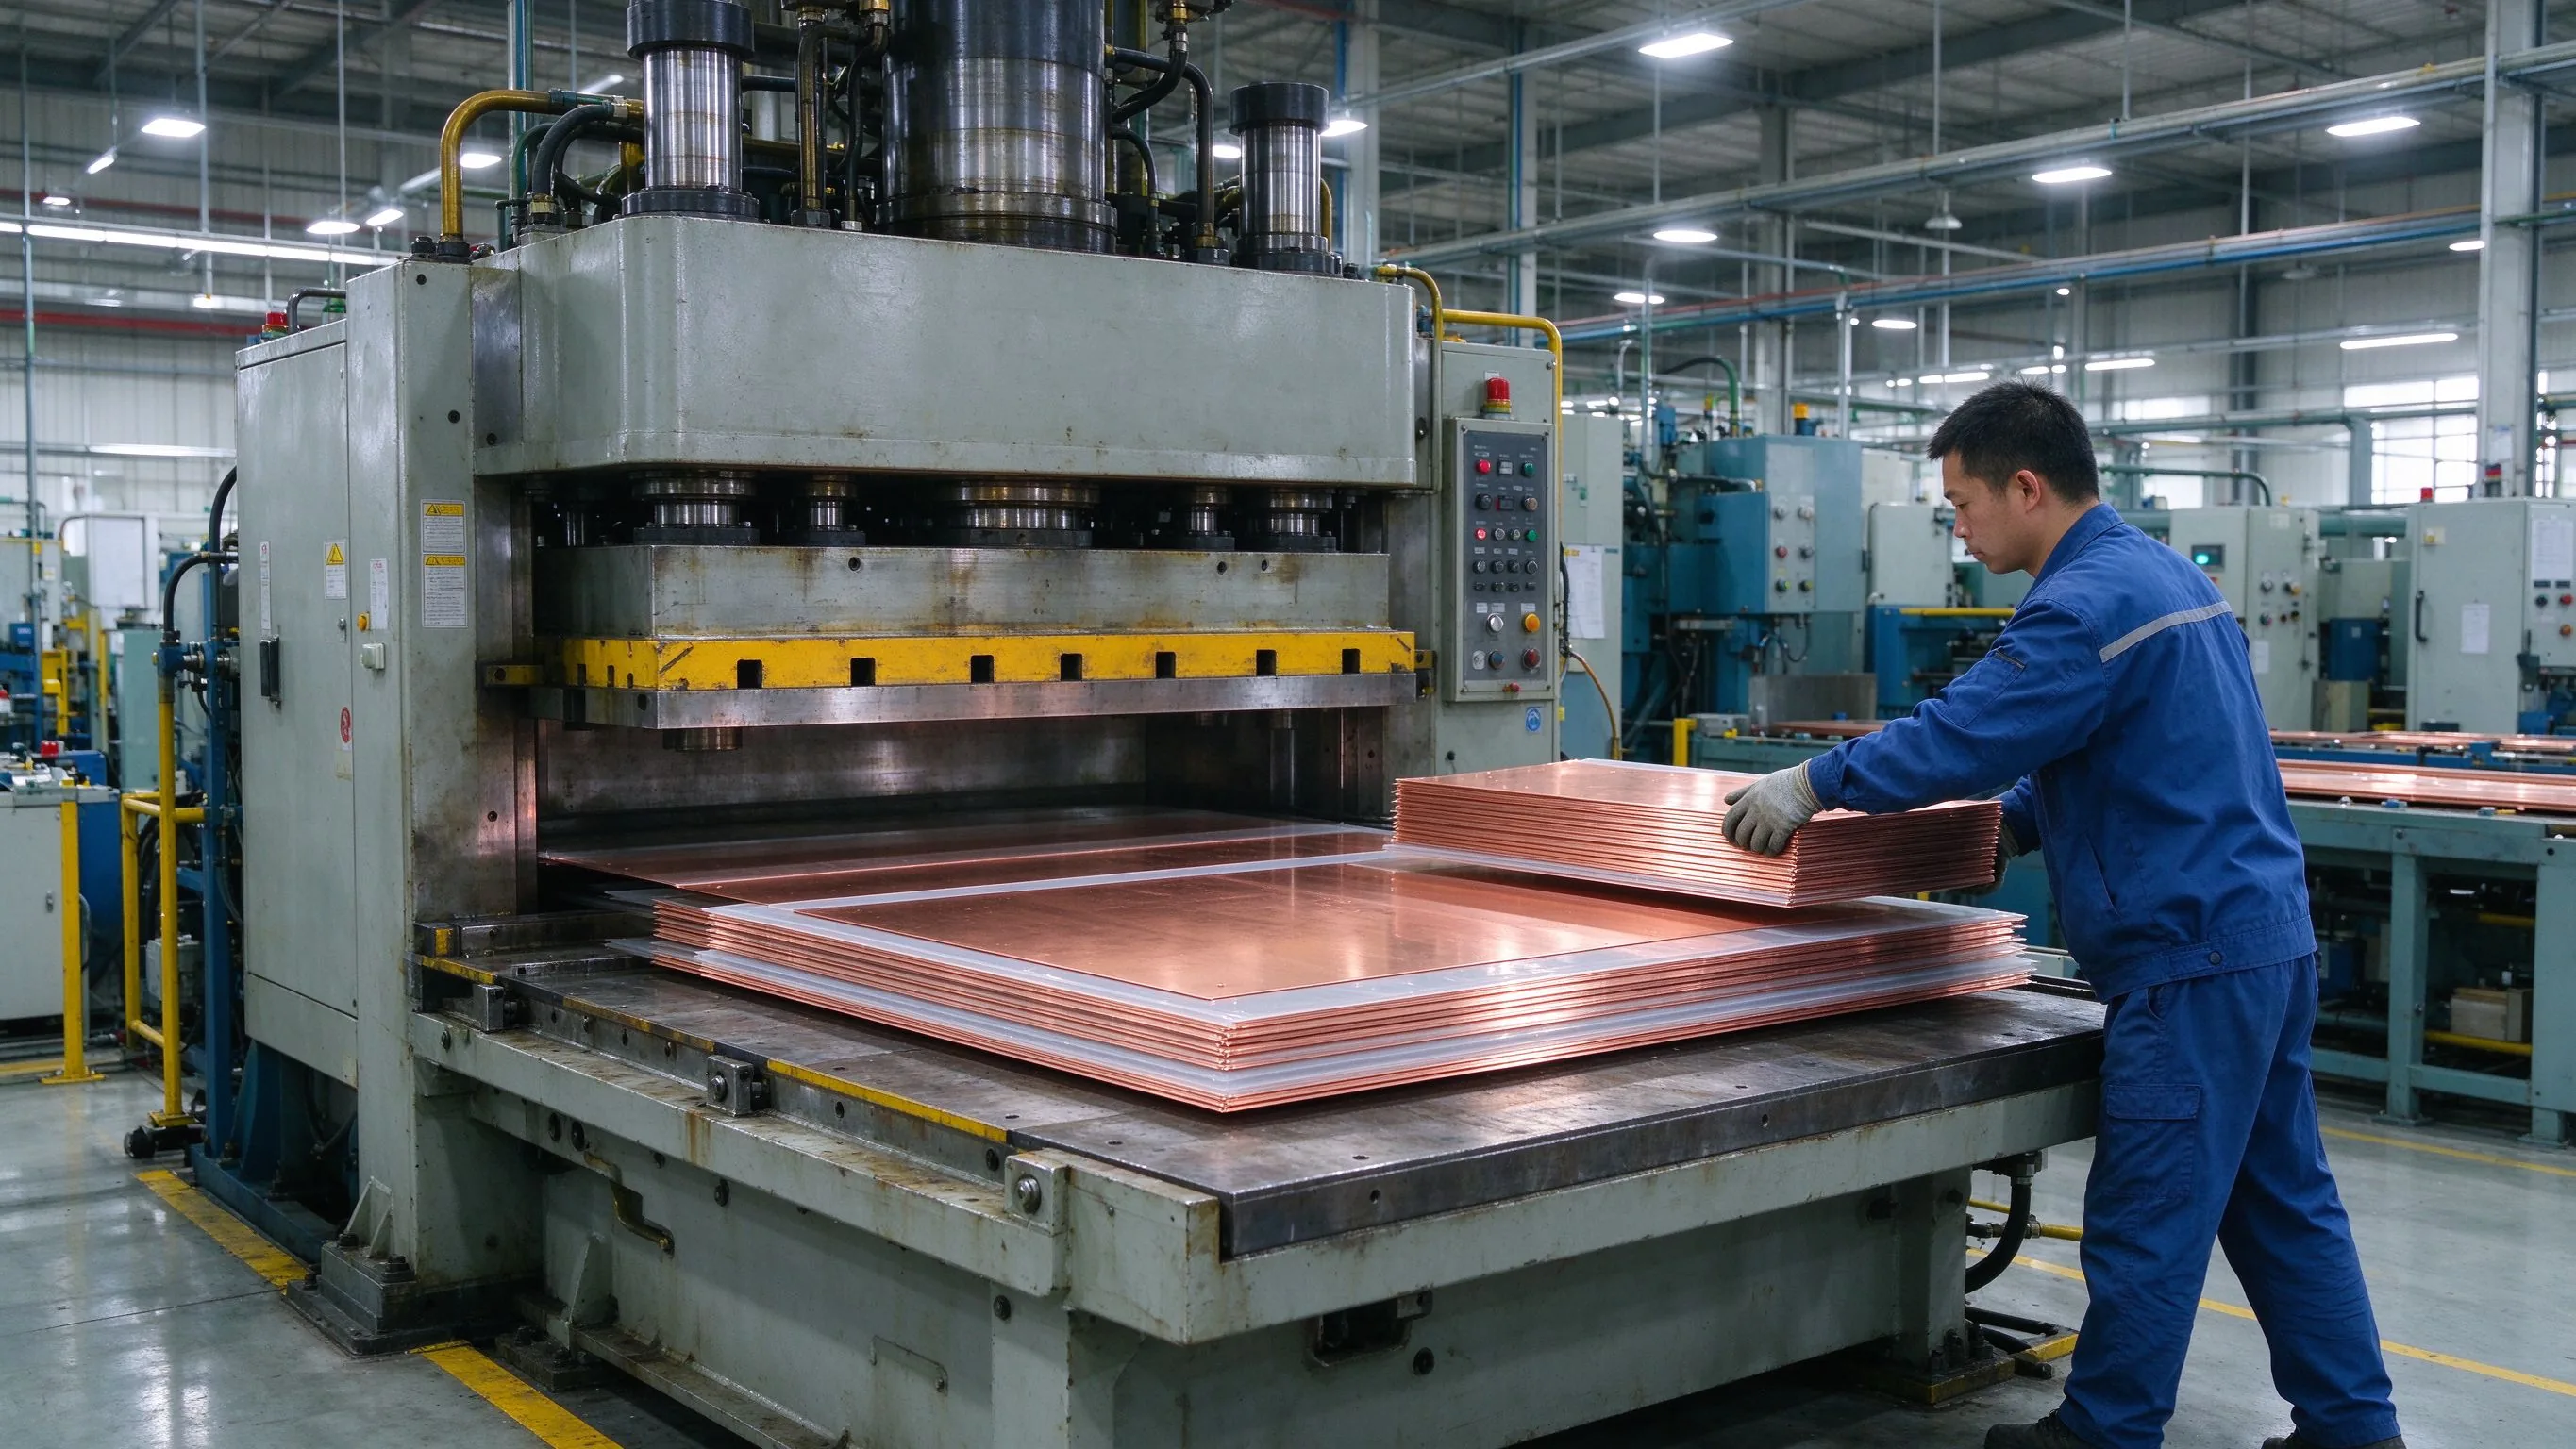
Los compradores se benefician cuando estas puertas se mapean al pedido: una muestra de primera pieza liberada bajo IPQC se convierte en la referencia para la comparación FQC, y los registros IQC previenen la sustitución de material tras la confirmación del pedido. Los lotes pequeños suelen comprimir las etapas, pero las categorías de registro no desaparecen; se consolidan en un conjunto menor de informes de inspección. Especificar qué controles son rutinarios al 100 %, cuáles son por muestra y cuáles son evidencia de tipo fija expectativas realistas en ambos lados del pedido.
La evidencia de inspección debe llegar como documentos controlados y no como afirmaciones verbales. Los registros principales son el Certificate of Conformity (CoC) que declara que los ítems entregados cumplen la especificación del pedido; el certificado de material o Mill Test Certificate (MTC), solicitado habitualmente como certificado de inspección EN 10204 Tipo 3.1 para productos metálicos; los registros de inspección de primer artículo (FAI) sobre el lote inicial de producción; y los informes de ensayo dimensional, de recubrimiento o dieléctrico específicos del pedido. El concepto FAI se solapa con los pasos de aprobación de prototipo cubiertos en muestras de primer artículo y validación de prototipo.
El EN 10204 Tipo 3.1 lo expide el fabricante y lo valida un representante de inspección autorizado independiente del departamento de fabricación; es importante que no sea automáticamente un certificado de terceros. El Tipo 3.2 añade validación por el representante autorizado del comprador o un inspector designado oficialmente, y una auditoría previa al envío independiente no eleva por sí sola un documento Tipo 3.1 a Tipo 3.2 (checklist de compras Cymber Metal). Un certificado de material utilizable debe identificar al fabricante y la planta, el pedido y la línea de pedido, la designación exacta de la aleación y la forma del producto, la norma y edición directrices, el identificador de colada, fundición o lote de producción, la química real y los resultados de conductividad, las propiedades mecánicas, los métodos de ensayo, la cantidad cubierta y una firma autorizada.
La trazabilidad debe vincular cada paso: ítem del pedido, etiqueta de paquete, número de pieza individual o de lote, lote de producción y número de registro de ensayo. Los compradores deben mantener también los nombres de documento distintos: CoC, MTC, COA, informe de recubrimiento e informe dieléctrico sirven a propósitos diferentes y no son intercambiables. Un registro ausente en un lote no conforme hace casi imposible el análisis de causa raíz, por lo que el pedido debe definir el paquete documental, su plazo de emisión y el periodo de reclamación antes de que arranque la producción.
La inspección entrante comienza por el conductor. Para busbar de potencia laminados, el cobre electrolítico de tenaqueza estándar como C11000 debe coincidir con la designación de aleación del plano, la forma del producto, el temple y la norma directriz; sustituir un grado más barato o blando modifica la conductividad, la resistencia mecánica y el rebote elástico tras el doblado. El IQC debe verificar el MTC frente a las marcas físicas del lote, comprobar la composición química y la conductividad (expresada habitualmente como porcentaje IACS) y registrar dureza o temple donde el diseño depende de ello. La guía de compra sobre dieléctricos y películas complementa el control de material en guía de adquisición de materiales de aislamiento.
Los controles entrantes prácticos incluyen el estado visual de la superficie del material (rayones, oxidación, abolladuras), verificaciones dimensionales puntuales de espesor y anchura, y un cruce entre etiquetas de entrega, números de MTC y etiquetas de lote de almacén. El cobre identificado por una frase genérica como cobre eléctrico sin aleación y edición de norma debe tratarse como no conforme hasta que se aporte evidencia. Las entradas no conductoras importan también: el espesor de la película aislante y la clase dieléctrica, la compatibilidad del adhesivo, el material y acabado del espárrago y los registros de control del baño de recubrimiento deben seleccionarse en la entrada, porque los procesos aguas abajo no pueden corregir una película en bruto incompatible.
La identidad de lote protege al cliente tras la entrega. Si aparece posteriormente un problema de campo, la trazabilidad de vuelta a una colada o lote específico permite la contención dirigida y no el rechazo generalizado. La buena práctica registra la fecha de IQC, el inspector, los valores medidos, la decisión de aceptación y cualquier punto de retención, y segrega físicamente el material rechazado para que no pueda entrar en producción por error.
Los busbar terminados deben conformarse a la revisión aprobada del plano, incluida la longitud y anchura globales, el espesor, los diámetros y posiciones de taladro, el radio y ángulo de doblado, la altura del espárrago, la geometría de la lengüeta y la ubicación de los recortes de aislamiento. Los instrumentos van desde calibres vernier y micrómetros para espesor y anchura, galgas de altura y calibres fijos para posiciones de taladro, y medición por coordenadas o comparadores ópticos para conjuntos complejos; los primeros artículos pueden registrarse íntegramente mientras que los lotes de producción muestran las dimensiones críticas. Las expectativas de tolerancia deben seguir la guía de fabricación establecida en recomendaciones de tolerancia de fabricación de busbar y no exigir una precisión poco realista que eleva el coste sin función.
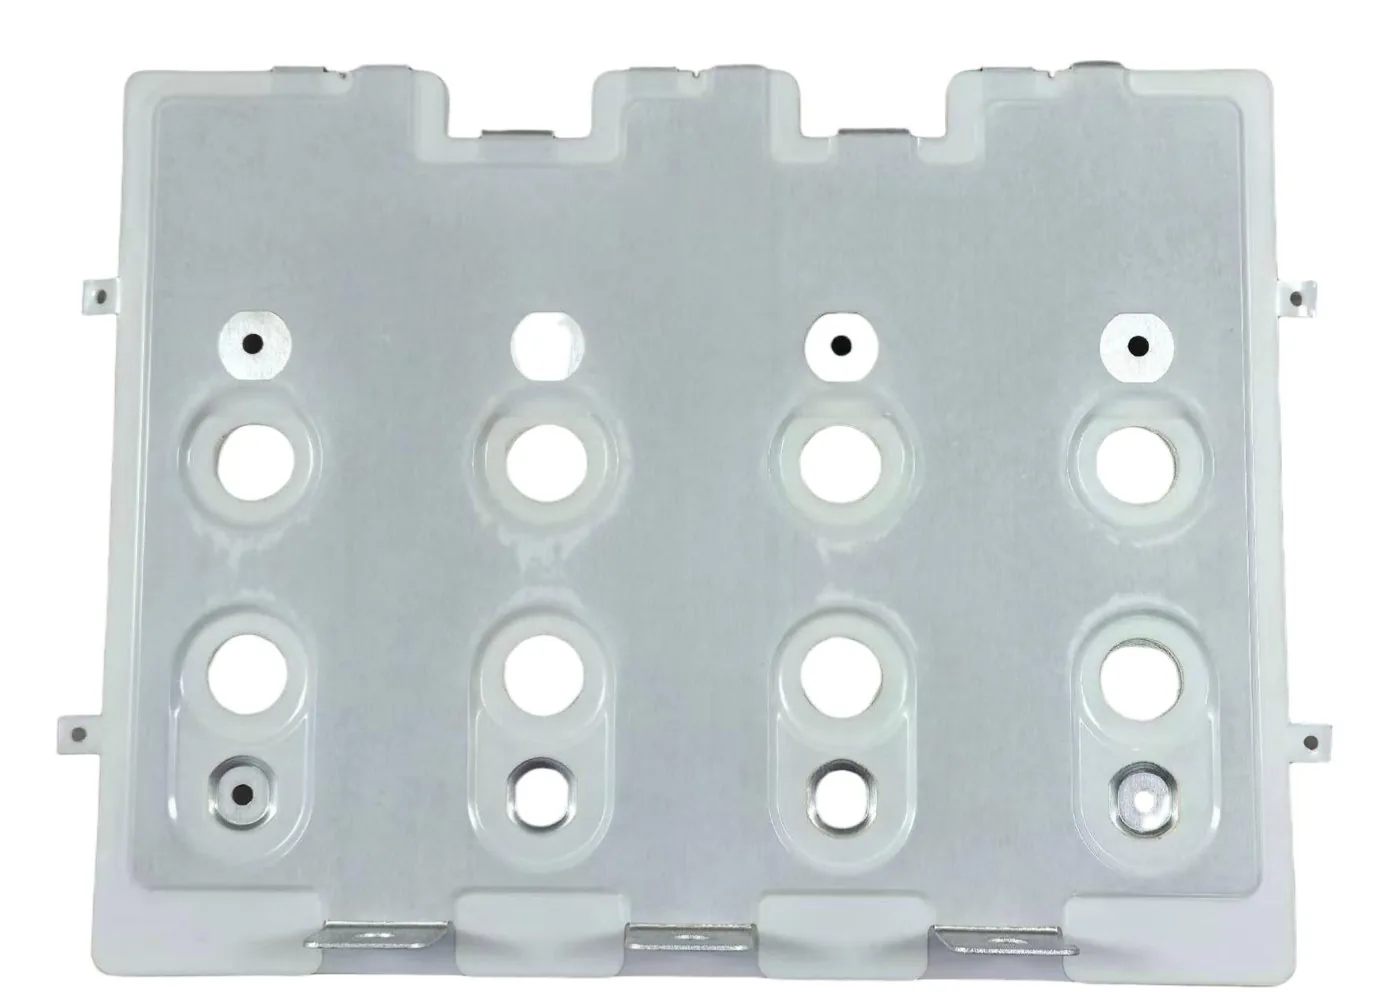
Las características dimensionales clave a listar en un plan de inspección incluyen las distancias entre centros de taladro frente a terminales de empalme, la perpendicularidad y planitud de las caras de contacto (que afectan directamente a la resistencia de unión), la distancia mínima de borde alrededor de taladros, el cumplimiento del radio de doblado para evitar fisuras y la condición del borde de corte tras punzonado o corte láser. El espesor del recubrimiento no aparece en el informe dimensional pero debe tenerse en cuenta cuando las piezas de empalme encajan ajustadas sobre superficies recubiertas.
Un método simple pero eficaz es un utillaje de inspección controlado con galgas go/no-go para los patrones de taladro críticos y la altura del apilamiento; se repite rápidamente en producción en serie mientras que la CMM o el informe detallado se reservan para primeros artículos y cambios de referencia. El comprador debe definir las dimensiones críticas para la calidad en el plano o en el plan de inspección para que el inspector mida las características que importan eléctrica y mecánicamente y no toda medición posible. Las discrepancias dimensionales suelen ser defectos mayores salvo que sean cosméticas o no relacionadas con el ensamblaje.
Los acabados habituales en busbar de potencia incluyen el recubrimiento de estaño para uniones atornilladas, el recubrimiento de plata o níquel donde la alta conductividad y la resistencia a la corrosión justifican el coste, y el cobre desnudo donde lo protege la envolvente. La inspección de recubrimiento combina medición de espesor, ensayos de adherencia o doblado, controles de porosidad y apariencia, y evidencia medioambiental donde se especifique. La guía sobre selección y modos de fallo aparece en guía de recubrimiento de estaño y protección anticorrosiva, mientras que la vertiente de recubrimiento aislante del tratamiento superficial se cubre por separado en consideraciones de inspección del recubrimiento aislante superficial.
El espesor puede medirse por fluorescencia de rayos X (XRF), tiraje coulombométrico o microscopía de sección en puntos de medición definidos sobre caras de contacto y recorridos de alta corriente; la especificación debe indicar valores mínimos y objetivo y no una petición abierta de buen recubrimiento. Los criterios de apariencia cubren color uniforme, ausencia de ampollado, desconchado, sustrato expuesto, escamas sueltas, manchas de agua o zonas quemadas, y cobertura de bordes en los extremos de corte. La adherencia puede cribarse mediante un ensayo de doblado o de cinta sobre piezas representativas, y el comportamiento frente a corrosión puede evidenciarse mediante resultados de cámara de niebla salina o humedad acordados previamente para entornos costeros o industriales.
Para busbar laminados, el recubrimiento debe ser compatible con el proceso de unión del aislamiento; un recubrimiento desigual sobre superficies que van a aislarse puede causar deslaminación o vacíos. Los inspectores deben verificar además que el recubrimiento está restringido donde se requiera, por ejemplo zonas enmascaradas donde el aislamiento envuelve el cobre, y que el recubrimiento conductor no puentea huecos de aislamiento. Registre el lote de recubrimiento, la condición de pretratamiento y el espesor medido en el informe de inspección para que una reclamación de corrosión posterior pueda trazarse a un lote de proceso.
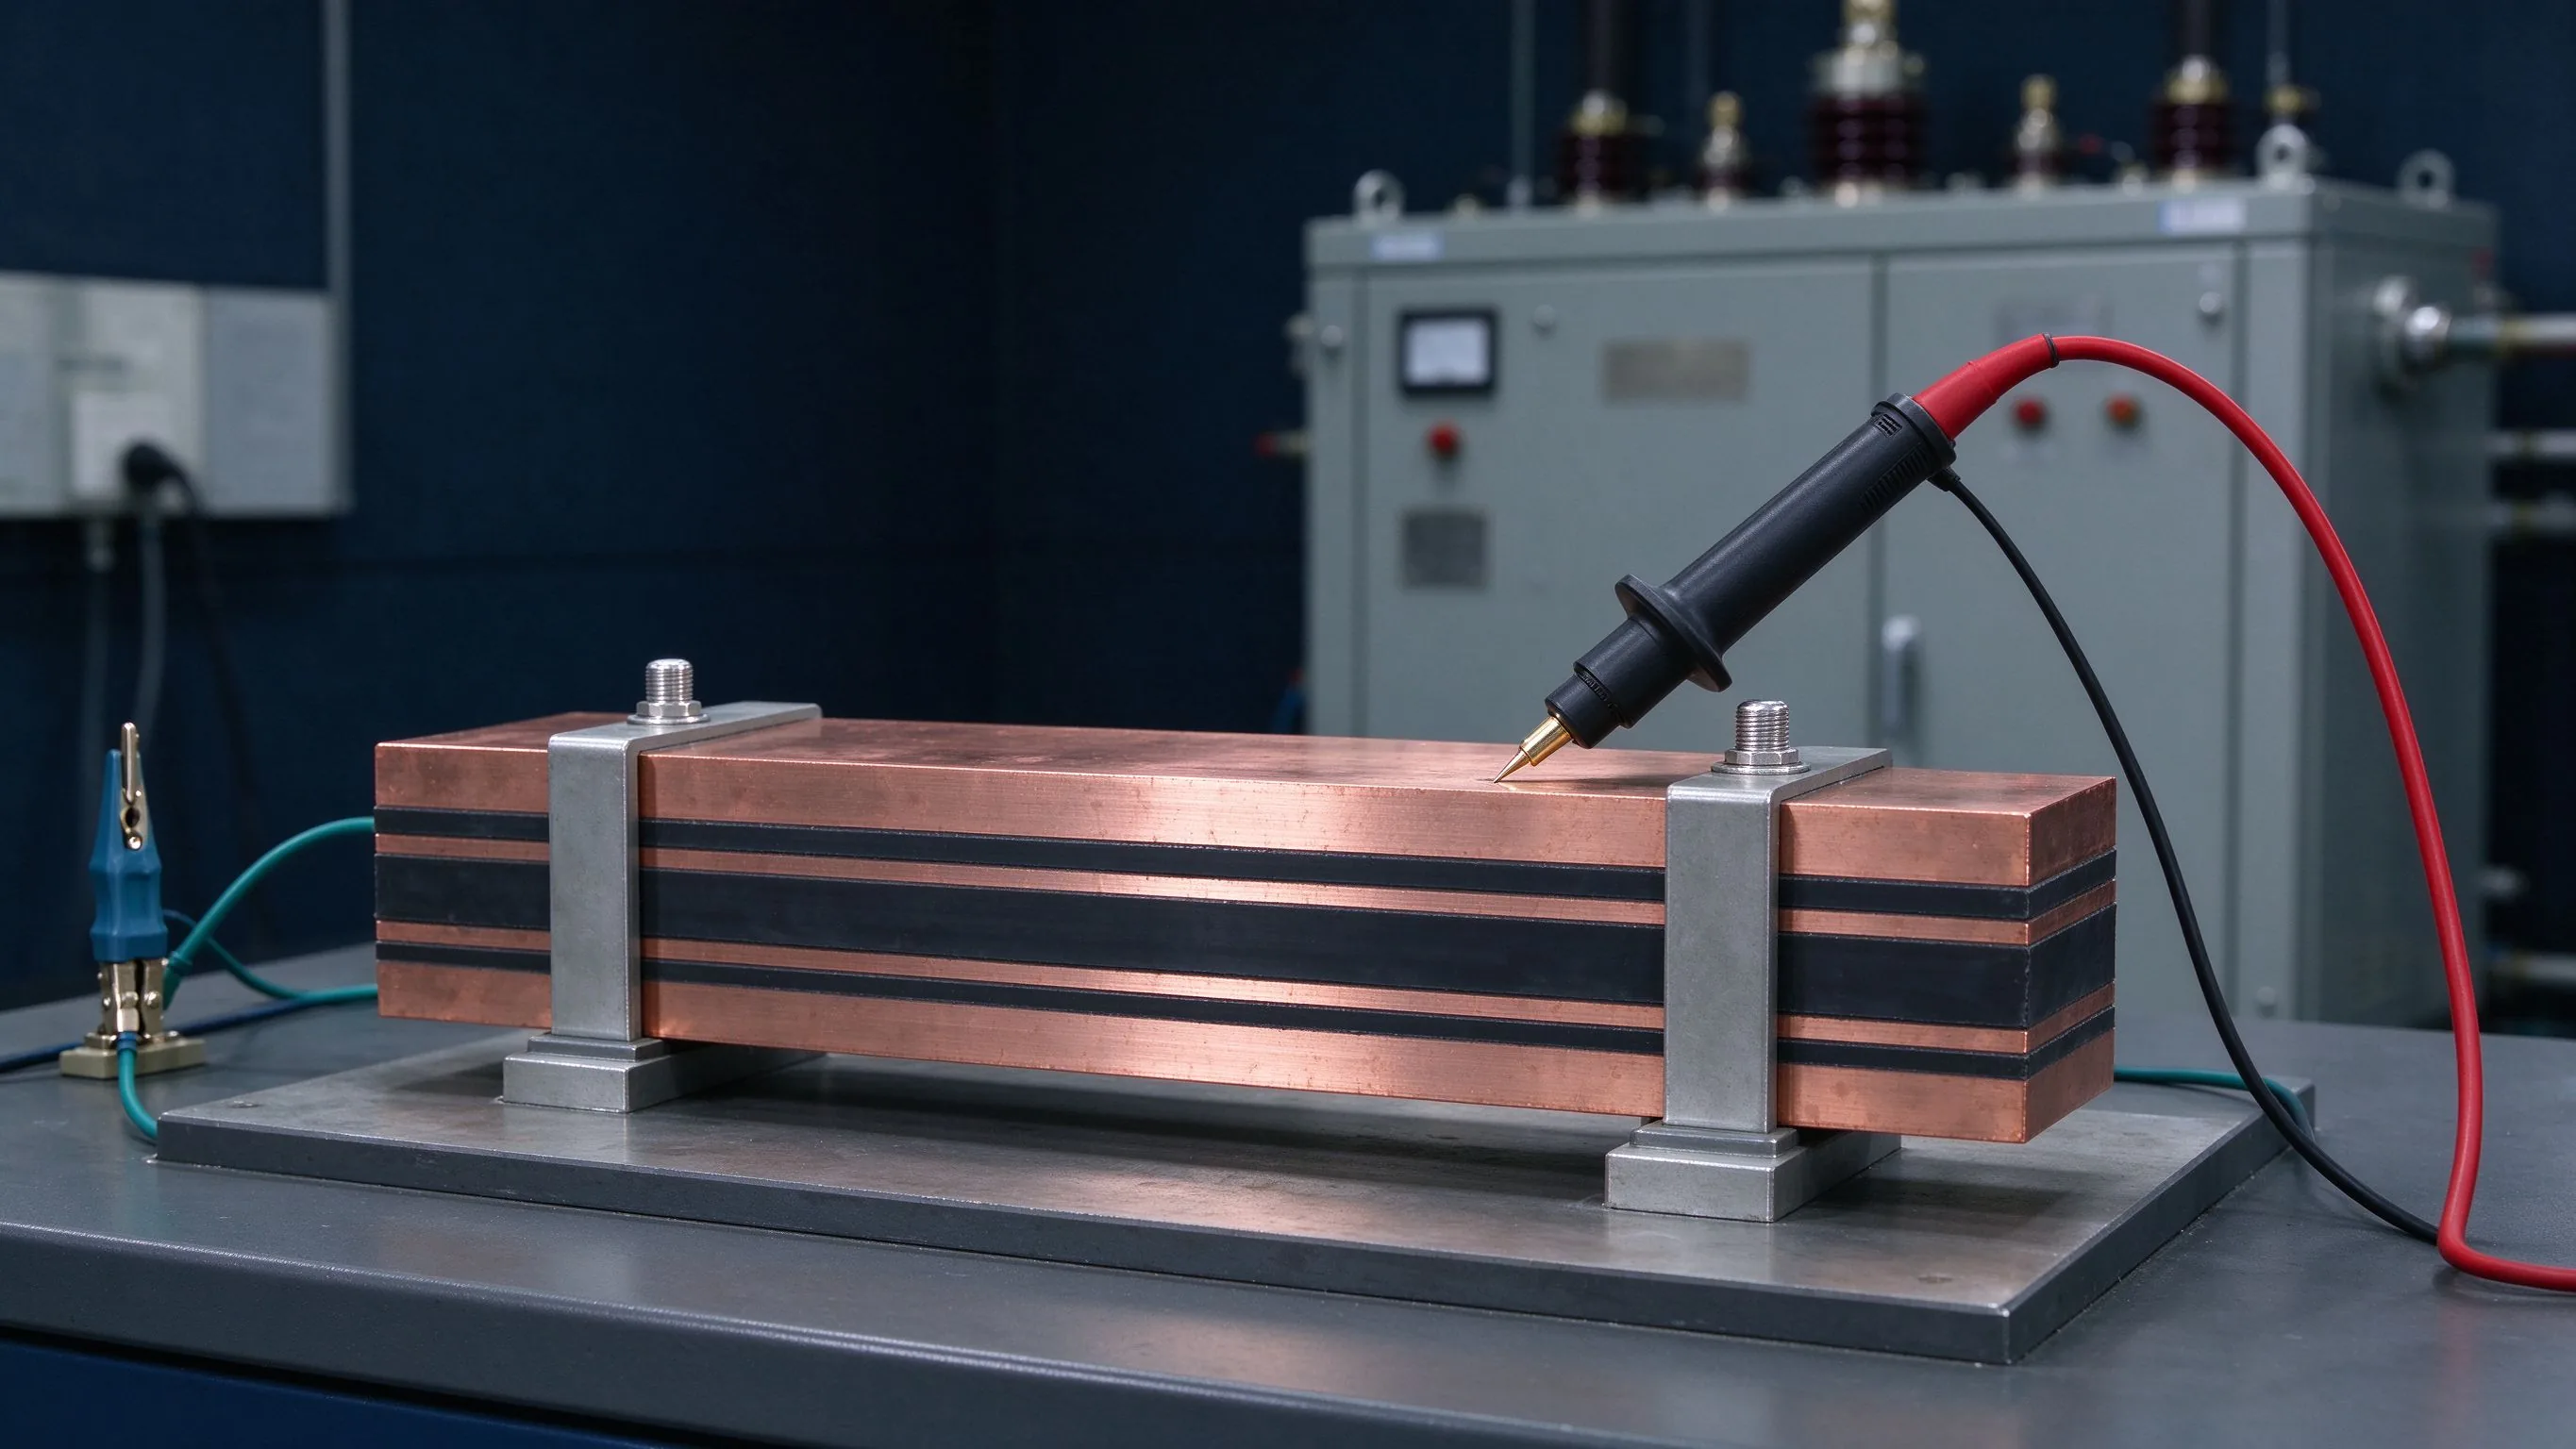
Los busbar aislados y laminados requieren evidencia de aislamiento eléctrico: resistencia de aislamiento, tensión soportada de frecuencia industrial o DC sobre el conjunto terminado y prueba dimensional de creepage y clearance. La discusión procedimental dedicada se sitúa en guía de ensayo de aislamiento del busbar; esta sección posic ese ensayo dentro del plan QC global. Los controles dieléctricos aplican típicamente una tensión de ensayo definida entre partes activas y tierra o entre fases adyacentes durante una duración fijada, sin ruptura, descarga disruptiva ni fuga excesiva; la resistencia de aislamiento se mide con un megohmímetro adecuado a la tensión de ensayo especificada.
Los requisitos de separación deben comprobarse frente a reglas de diseño de creepage y clearance para la tensión del sistema y el nivel de contaminación, porque los recorridos de trazado superficial por los bordes del aislamiento importan tanto como la ruptura a través de la película. Los defectos de aislamiento a inspeccionar incluyen deslaminación, arrugas, fisuras de borde, falta de envoltorio de borde, contaminación sobre superficies de película, poros y un aislamiento que se detiene antes de la distancia de creepage requerida. Las películas PET, Nomex y DLF difieren en clase térmica, rigidez dieléctrica y flexibilidad mecánica, por lo que los criterios de aceptación del ensayo deben referenciar el material real especificado y no una afirmación genérica de aislamiento.
No toda unidad recibe un ensayo dieléctrico de tipo completo en producción de alto volumen; muchos proveedores realizan un hipot rutinario reducido al 100 % de las unidades mientras conservan los informes de ensayo de tipo para el diseño. El comprador debe indicar explícitamente qué ensayos son rutinarios en cada pieza, cuáles se muestrean por lote y qué evidencia a nivel de diseño se acepta en lugar del ensayo de unidad, y debe preguntar si el equipo de ensayo está calibrado y cómo se registra el resultado aprobatorio de cada unidad. Un fallo de aislamiento silencioso descubierto tras la energización del armario es un evento de seguridad, lo que convierte esta en una de las áreas menos apropiadas para un muestreo relajado.
La verificación eléctrica confirma que el conductor cumple su función principal con eficiencia. Los principios de conductividad y corriente nominal se resumen en fundamentos de capacidad de corriente y ampacidad del busbar; la evidencia QC práctica incluye la resistencia del conductor o del lazo, la caída en milivoltios a través de uniones especificadas a una corriente de ensayo de referencia y la resistencia de contacto en interfaces atornilladas o soldadas. Una resistencia elevada en una sola unión localiza el calor; comparar la resistencia medida frente a un límite de diseño y una muestra dorada detecta sustituciones de material, mal recubrimiento y contactos flojos o contaminados antes de la energización.
La evidencia térmica va desde la verificación rutinaria de dimensiones y simetría del recorrido de corriente hasta el ensayo formal de elevación de temperatura. Bajo IEC 61439-1:2020, los conjuntos se verifican en elevación de temperatura (Clause 10.10), propiedades dieléctricas (Clause 10.9) y resistencia al cortocircuito (Clause 10.11) por ensayo, comparación con un diseño de referencia o evaluación (referencia IEC 61439 Panels); la guía publicada señala límites como 105 K de elevación para busbar de cobre desnudo, 90 K para busbar con uniones estañadas y 70 K para terminales de cable, sujetos al Rated Diversity Factor (guía VIOX IEC 61439). La planificación térmica interna debe seguir principios de diseño de gestión térmica del busbar, mientras que la robustez ante faltas se relaciona con evidencia de resistencia al cortocircuito.
Para la producción rutinaria, los ensayos completos de elevación de temperatura en cada lote rara vez son prácticos; los compradores aceptan habitualmente informes de ensayo de tipo más controles de resistencia, evidencia de cálculo térmico y datos de reducción de potencia por ambiente. Lo que importa en la especificación de compra es la consistencia: defina la corriente de ensayo, los puntos de medición, la resolución del instrumento, la referencia de ambiente y el límite de aceptación, y exija que los resultados se adjunten al registro del lote. Los ensayos de aprobación sin registro no dejan evidencia defendible durante una auditoría o una reclamación de garantía.
Los terminales y las uniones determinan la fiabilidad en campo. La inspección cubre uniones soldadas, espárragos roscados M6/M8, conectores de cuchilla o lengüeta, taladros de tornillo y puntos de montaje. La inspección de soldadura combina criterios visuales (fusión, penetración, salpicaduras, fisuras, porosidad y forma del refuerzo), controles dimensionales del tamaño de soldadura y, donde esté justificado, ensayos destructivos o de sección sobre primeros artículos; las opciones de proceso se comparan en guía de soldadura y unión. Los espárragos deben comprobarse en altura, estado de rosca, perpendicularidad, resistencia al arranque en muestras aprobadas y ausencia de cobre circundante agrietado. La lógica de selección de la forma del conector aparece en selección del tipo de terminal, y la buena práctica de unión ensamblada en práctica de conexión de terminales atornillados.
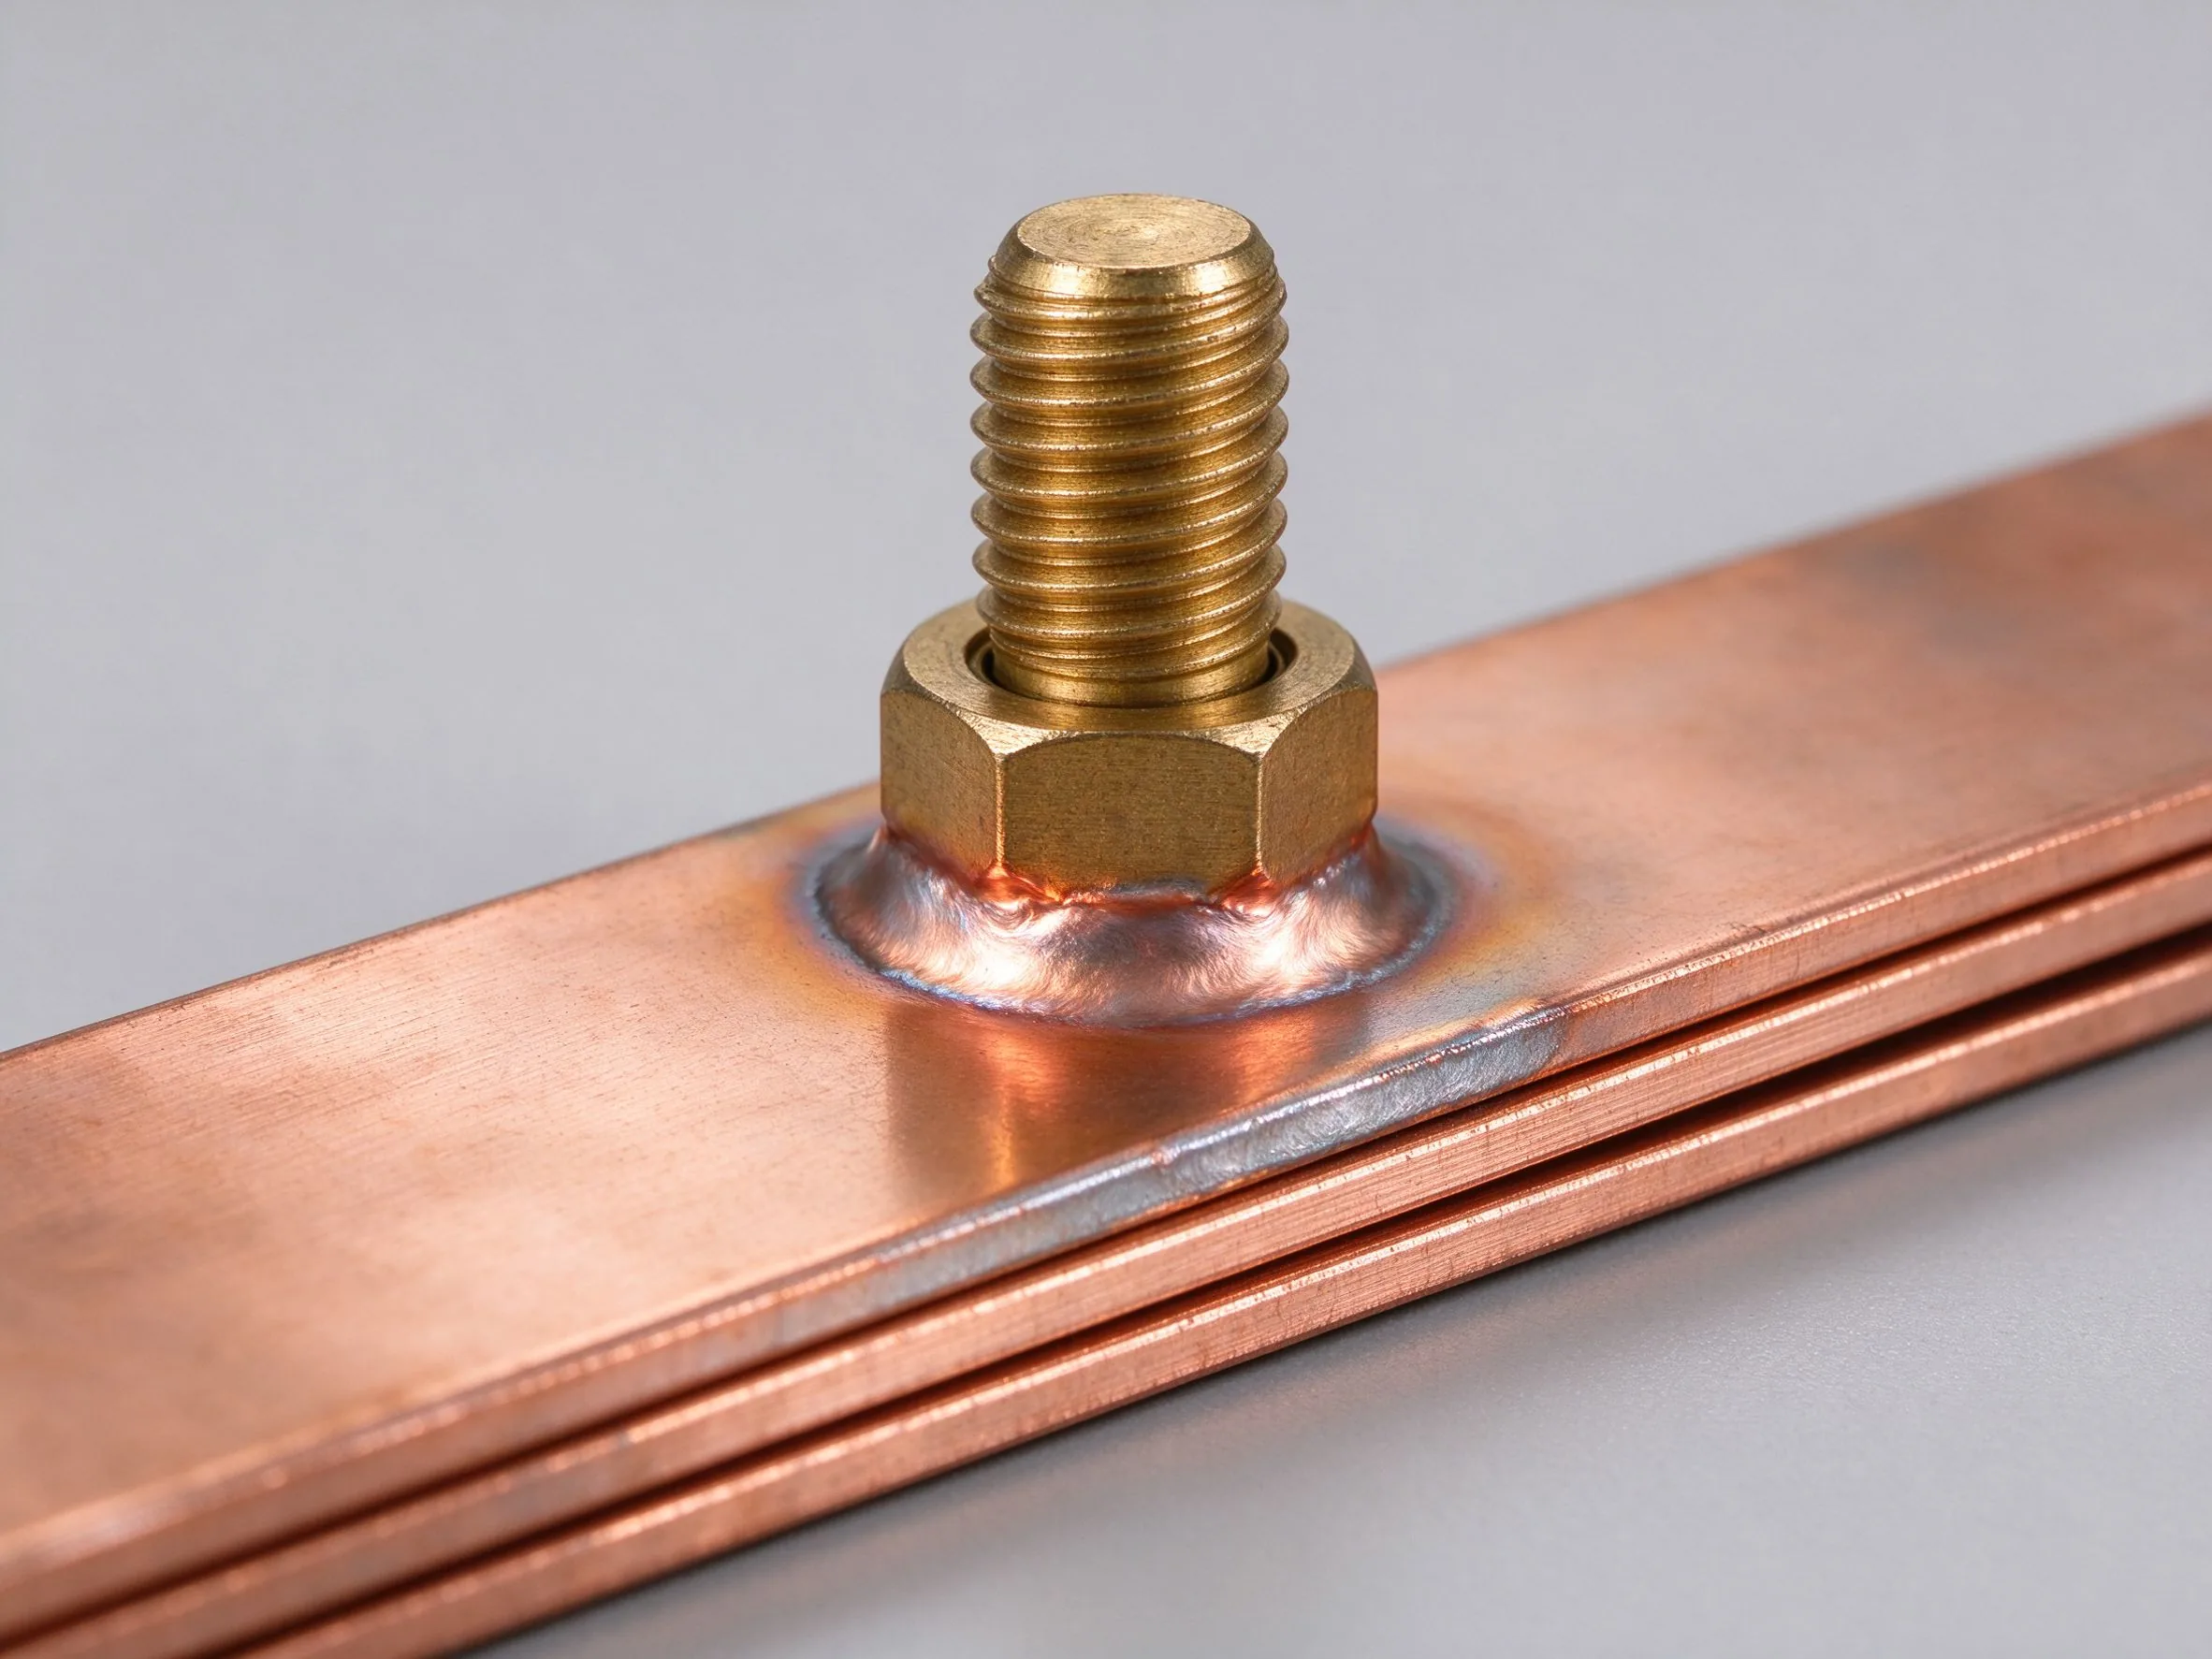
Los detalles de fijación mecánica pertenecen también a la inspección: tamaño de taladro para hardware de tornillo o espárrago, compatibilidad de arandela y elemento de fijación, longitud de engrane para piezas roscadas y valores de par con la clase de herramienta especificada. La guía sobre selección y comprobación del hardware de montaje aparece en criterios de selección de montaje y elementos de fijación. La verificación del par sobre una muestra de conjuntos confirma que el proceso de producción puede alcanzar la precarga requerida; el apriete insuficiente invita al flujo por fluencia y al calentamiento, mientras que el apriete excesivo puede agrietar superficies recubiertas o comprimir el aislamiento.
La apariencia de las caras de contacto importa porque predice la calidad de la unión: las superficies cepilladas o mecanizadas deben carecer de rebabas, residuo de aislamiento y manchas de óxido; el aislamiento debe recortarse fuera de las zonas de contacto con bordes limpios. Cualquier remache flojo, filete de soldadura faltante o rosca dañada en un recorrido de potencia debe clasificarse como mayor o crítico según la tensión del sistema y el nivel de energía, y documentarse en el registro del lote en lugar de repararse discretamente fuera del bucle de inspección.
Dado que el ensayo eléctrico al 100 % de cada característica puede ser impracticable, el muestreo aporta una base estadística para la aceptación del lote. La ISO 2859-1 (con la equivalente ANSI/ASQ Z1.4 de uso extendido en el abastecimiento norteamericano) indexa los planes de muestreo por el límite de calidad aceptable (AQL), el nivel de inspección y el tamaño de lote; asigna una letra de código de tamaño de muestra y luego un conteo de muestra y números de aceptación/rechazo (ANSI Webstore, contenidos ISO 2859-1:2026). El General Inspection Level II es el valor por defecto habitual; el Level I reduce el tamaño de muestra para ensayos baratos o destructivos, mientras que el Level III amplía las muestras para proveedores nuevos o con historial de calidad deficiente.
Los valores de AQL difieren según la gravedad del defecto. La práctica comercial típica usa AQL 0 para defectos críticos, 2.5 para mayores y 4.0 para menores; para hardware eléctrico el nivel de defectos mayores se refuerza a menudo a 1.0 o 1.5 porque un conductor fallido es un evento de seguridad o de parada y no una molestia cosmética (guía AQL Cosmo Sourcing basada en ISO 2859-1). Las características críticas como la resistencia de aislamiento en recorridos relevantes para la seguridad suelen excluirse del muestreo y comprobarse al 100 %. La norma define también las reglas de cambio: pasar de la inspección normal a la reforzada tras lotes deficientes repetidos, y reducir a la inspección reducida solo tras un historial sostenido de buena calidad, con posibilidad de discontinuación si la calidad colapsa.
Los compradores deben especificar el esquema de muestreo por escrito: nivel de inspección, AQL por clase de defecto, definición de lote (lote de producción, lote de envío o lote de proveedor), método de selección de muestra y qué ocurre con un lote rechazado (clasificación al 100 %, retrabajo, reglas de reenvío y responsabilidad de coste). El muestreo no garantiza cero defectos; controla el nivel medio de calidad a lo largo del tiempo, razón por la cual los registros entre lotes, y no solo un envío único, alimentan el marcador de evaluación del proveedor.
La clasificación de defectos objetiva las decisiones de aceptación. Los defectos críticos comprometen la seguridad, el cumplimiento o la función de forma crítica para la falta: ruptura del aislamiento en una fase activa, una soldadura estructural faltante o agrietada en un recorrido portador de corriente, conductividad de material equivocada que excede los límites de diseño o marcados obligatorios ausentes. Los defectos mayores perjudican la función o el ensamblaje: patrón de taladro equivocado, recubrimiento insuficiente en zonas de contacto, dimensiones no conformes que impiden el empalme o roscas dañadas. Los defectos menores son cosméticos y no funcionales: marcas superficiales tenues, variación menor de color de acabado o imperfecciones de etiquetado que no afectan al rendimiento.
El flujo de disposición para un resultado fallido debe definirse antes de la producción: poner en cuarentena el lote físico afectado y preservar la evidencia; registrar un Nonconformance Report (NCR) con los valores medidos, el tamaño de muestra y la norma de referencia; determinar la cantidad afectada y la causa raíz probable; y elegir luego rechazo, clasificación y retrabajo, reemplazo o aceptación por concesión escrita. Una concesión debe identificar el lote exacto, la desviación medida, el riesgo funcional y la autoridad aprobante, y nunca debe ser una aprobación informal por mensaje de chat (checklist Cymber Metal sobre control de material no conforme).
Los hallazgos repetidos disparan la acción correctiva: reforzar el muestreo a Level III o AQL 1.0, exigir evidencia de cambio de proceso, solicitar un FAI actualizado tras una revisión de diseño y revisar el marcador de evaluación del proveedor de la RFQ. El mismo esquema de clasificación debe compartirse con el proveedor en el plan de inspección para que los inspectores de ambos lados coincidan en qué hallazgos son innegociables. Los nombres de defecto ambiguos como problema superficial sin nivel de gravedad conducen a disputas en la inspección final; una lista de defectos impresa con ejemplos elimina la mayor parte de ellas.
La inspección saliente confirma que el lote terminado coincide con el primer artículo aprobado y los documentos de liberación. El FQC verifica típicamente las dimensiones finales en las características críticas, la apariencia en todas las superficies visibles, la condición del recubrimiento, la integridad del aislamiento y el etiquetado; el OQC comprueba además el embalaje, el amortiguamiento, la protección contra humedad, la cantidad frente a la lista de empaque y la corrección de los documentos de envío, incluidos el CoC, las copias del MTC, los informes de ensayo y las declaraciones de conformidad. Los envíos de exportación necesitan además etiquetas coherentes con las normas aduaneras y de embalaje, con las referencias de lote y de PO legibles en cada caja.
El embalaje protege los resultados logrados en fábrica: los bordes de cobre desnudo o recubierto se rozan durante el transporte y rayan las caras de contacto; la película aislante puede arrugarse o desconcharse bajo compresión; las roscas de los espárragos necesitan tapones o manguitos; los conjuntos deben separarse con intercalado no abrasivo y no mediante contacto flojo cobre-contra-cobre. La protección contra humedad importa en climas húmedos, y el embalaje de madera debe cumplir los requisitos de tratamiento fitosanitario de destino cuando proceda. Los registros salientes deben conciliar los ID físicos de paquete con los números de lista de empaque y de certificado, cerrando el bucle de trazabilidad del lote a la entrega.
Antes de la liberación, el inspector responsable firma el registro del lote, y el paquete documental debe ensamblarse en un orden consistente para que el equipo de recepción del cliente pueda auditar rápidamente: PO y revisión del plano, CoC, certificado de material, FAI o informe dimensional, registros de ensayo de recubrimiento y aislamiento, y registros de NCR o concesión si los hubiera. Una liberación limpia sin documentación retrasa la cualificación interna incluso cuando las piezas están físicamente en buen estado.
El acuerdo de QC más sólido reside en la especificación de compra y el PO y no en los correos electrónicos. Los elementos mínimos incluyen la revisión del plano y la edición de la norma aplicables; las dimensiones críticas con tolerancias; la aleación y condición del material; los requisitos de acabado, espesor de recubrimiento y tratamiento superficial; el material de aislamiento, el espesor y los criterios de aceptación dieléctrica; los ensayos eléctricos (resistencia, hipot o resistencia de aislamiento) con tensión, duración y límites; los ensayos mecánicos y los valores de par; el plan de muestreo (nivel ISO 2859-1 y AQL por clase de defecto); el paquete documental requerido; los puntos de testigo o retención; las reglas de reensayo y remuestreo; el procedimiento de NCR y concesión; el embalaje y etiquetado; y el periodo de reclamación o aceptación. La viabilidad de diseño debe cribarse antes del compromiso mediante checklist DFM, porque un plano no fabricable garantiza disputas de inspección.
Separe la evidencia de tipo de la evidencia rutinaria de lote. Los ítems a nivel de diseño como el régimen térmico nominal, la resistencia al cortocircuito o el ensayo dieléctrico de tipo completo pueden suministrarse como informes aprobados de un diseño cualificado, mientras que los ítems a nivel de lote como dimensiones, espesor de recubrimiento, etiquetado y condición de superficie de contacto se comprueban por envío. Indique si se requiere inspección de terceros (por ejemplo en la carga), y aclare que dicha visita complementa y no sustituye los certificados del proveedor.
Las buenas especificaciones definen instrumentos y normas de referencia donde la seguridad depende de la medición: tensión de ensayo y clase de equipo para controles dieléctricos, método de micrómetro o XRF para el recubrimiento, precisión de la herramienta de par para espárragos y trazabilidad de la calibración. El plan de aceptación debe ser además realista sobre los compromisos impulsados por el MOQ: lotes muy pequeños pueden usar controles críticos al 100 % en lugar de muestreo estadístico, con el plan escrito en consecuencia. Por último, incluya una regla de control de revisiones: los cambios de plano o material disparan un nuevo FAI y una actualización documental y no un envío automático bajo los registros antiguos.
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN), establecida en marzo de 2012 y con una instalación de 17,200 m2 en Taoyuan Village, Wulian Street, Rizhao, Shandong, China, exporta busbar laminados a más de 20 países. El alcance de producto cubre busbar laminados aislados de 1 a 6 o más capas con corriente nominal en torno a 1000 A sobre cobre C11000, con aislamiento PET, Nomex o DLF, una base de diseño conservadora de elevación de temperatura de 30 °C, regiones de contacto estañadas y espárragos M6/M8, terminales de cuchilla u opciones de terminal soldado.
En esta gama de producto, la planificación de inspección sigue las etapas descritas más arriba: revisión entrante de lotes de cobre y aislamiento frente a la especificación del pedido; controles en proceso de las operaciones de corte, conformado, laminado y recubrimiento frente al primer artículo aprobado; y controles finales de dimensiones, acabado, condición de aislamiento y geometría de terminal antes del embalaje. Los registros entregados se organizan por pedido de compra y lote de producción, con la documentación de material y proceso trazable a la cantidad expedida, y las especificaciones personalizadas acordadas proyecto a proyecto en el plano y en el plan de inspección. Las discusiones técnicas y del plan de inspección pueden abrirse con los equipos de ingeniería en busbar@shanyo.com, adjuntando el plano, la tensión de sistema esperada, la potencia de corriente y los ítems de ensayo requeridos.
Esta sección describe el marco de inspección y las características del producto estándar y no reclama certificaciones específicas ni programas de cliente; las marcas formales de cumplimiento, las normas de ensayo y los formatos de informe se acuerdan para cada proyecto según el mercado de destino y la aplicación del cliente, de modo que comprador y proveedor comparten un único registro de aceptación antes de que arranque la producción.
El ensayo de aislamiento responde cuatro preguntas; resiste la tensión asignada, descarga
Leer artículo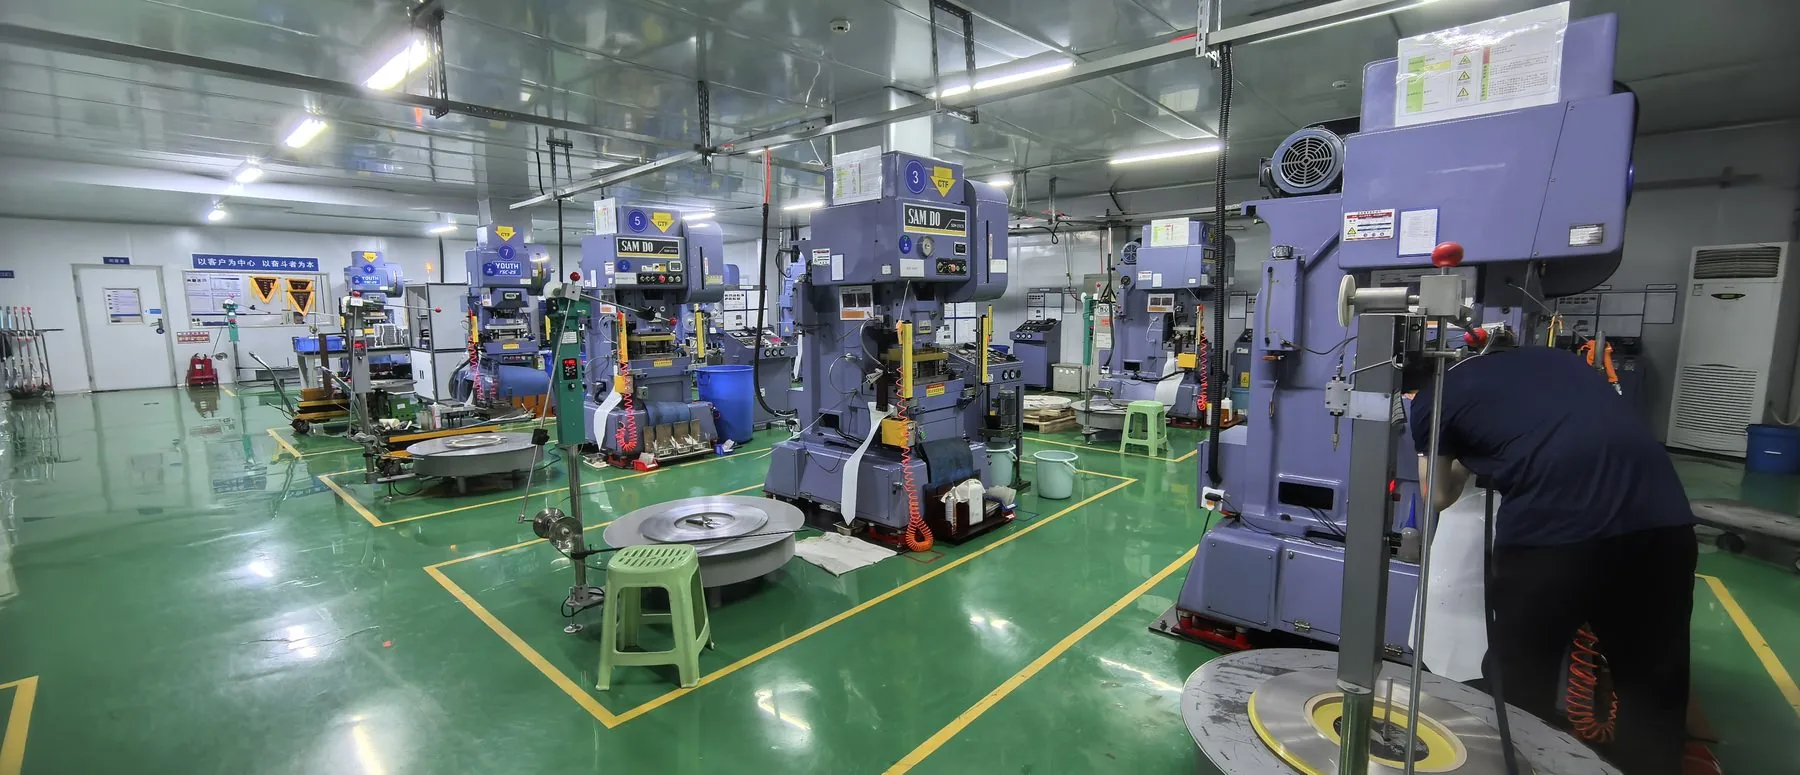
La fiabilidad de una barra se decide en los primeros 2 mm del plano; posición de agujero,
Leer artículo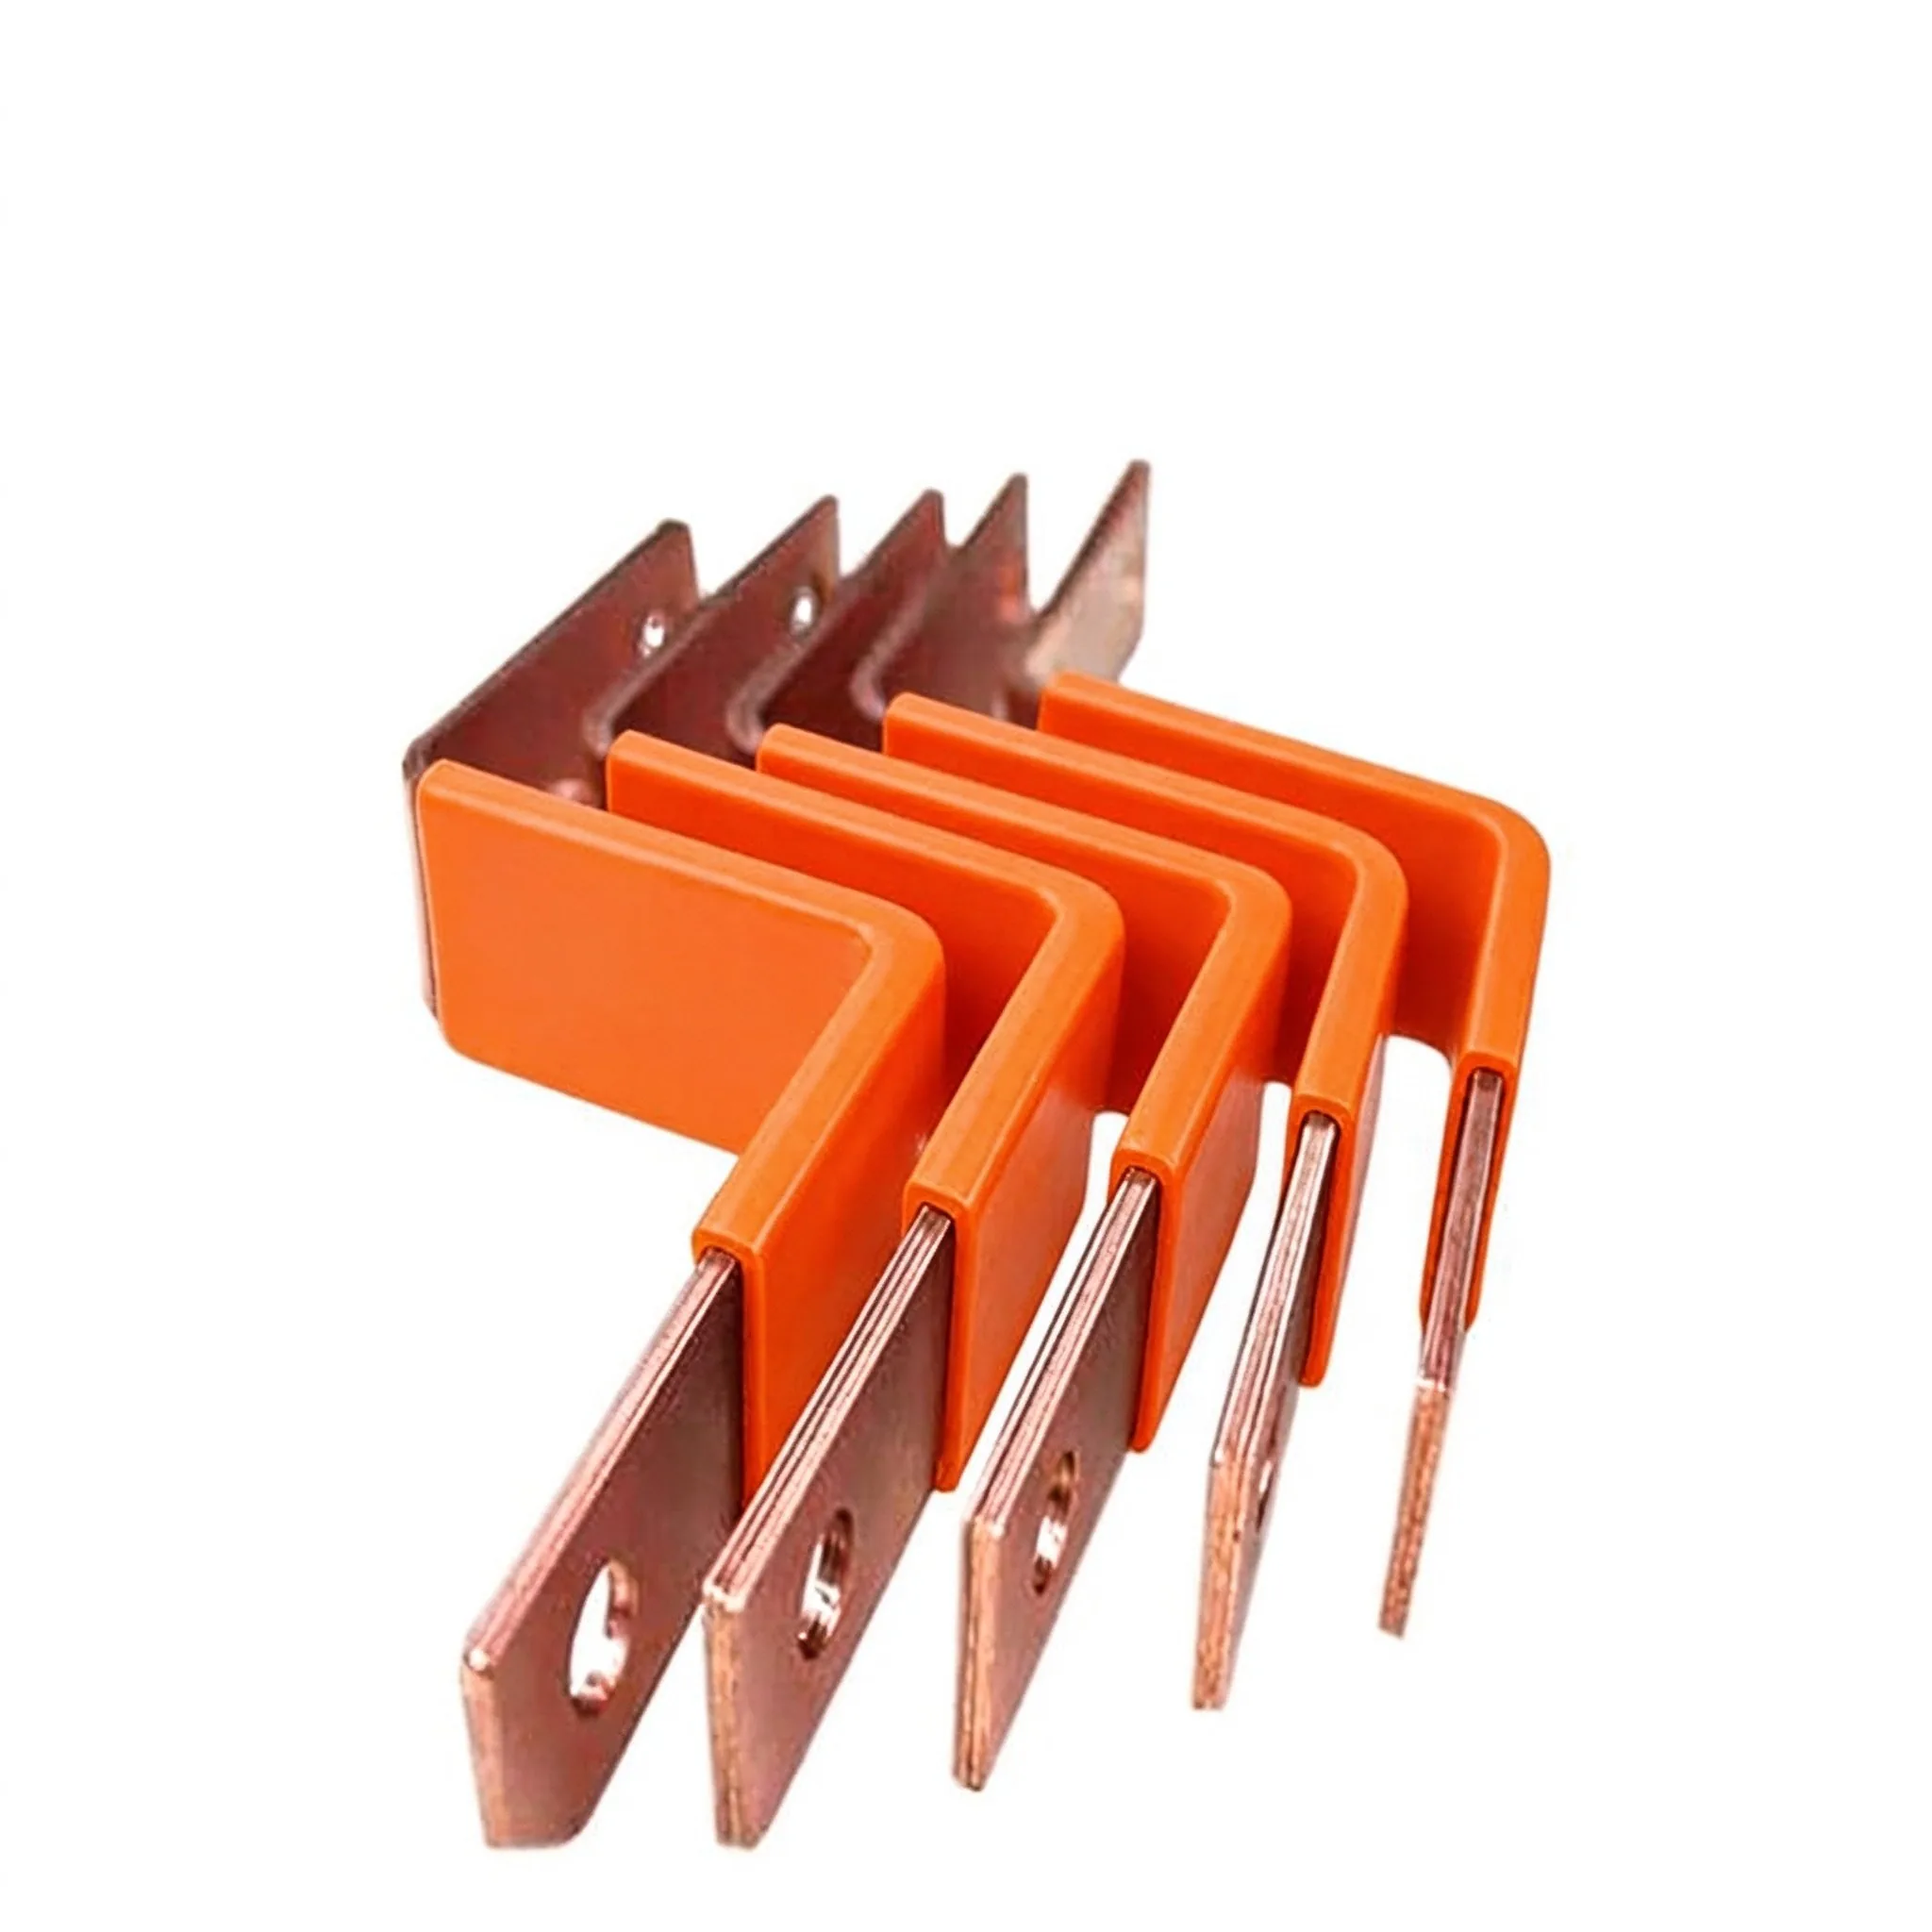
Comprar una barra laminada no es como comprar un conector estándar. La pieza es a medida,
Leer artículo
Nadia Rahman es ingeniera de calidad y cumplimiento con 9 años de experiencia en sistemas de calidad de componentes eléctricos. Gestiona los programas ISO 9001 e IATF 16949 de SHANYUAN, la inspección de entrada y salida, y la documentación de cumplimiento UL/IEC. Tiene un B.Sc. de la Universidad de
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
